
IBM 循环时间 · ZQ 机器参数 · 冷却停留时间 · PP HDPE PCTG · 韩国 EVER-POWER
IBM 周期时间优化:
ZQ机器参数 适用于PP、HDPE和PCTG
IBM 循环时间直接决定每机器小时的 IBM 容器产量,也是 IBM 单位生产成本的主要驱动因素。了解 ZQ IBM 循环时间的五个主要组成部分——注塑填充、注塑停留、吹塑充气和停留、工位索引以及剥离——以及如何针对韩国 Ever-Power ZQ 机器上的 PP、HDPE 和 PCTG 材料进行优化,对于 IBM 生产工程和项目成本建模至关重要。
PP • HDPE • PCTG 停留时间
ZQ40 • ZQ60 • ZQ80 • ZQ110 输出
韩国 EVER-POWER · 京畿道安山市 · 2026年7月
IBM 周期时间 · ZQ 机器组件概要
IBM 周期总计
4.0秒 – 25秒
韩国Ever-Power ZQ系列机器的IBM循环时间总范围:4.0秒(ZQ干式循环最短时间,全电动ZQ60HE)至25秒以上(ZQ135大型HDPE工业容器,厚壁,吹气停留时间长)。标准PP化妆品IBM:5-8秒。标准HDPE润滑油1升:7-10秒。PCTG药用小瓶:5-7秒。广口PP保健品瓶:8-14秒
主导成分
吹住
对于大多数IBM容器规格而言,吹塑工位停留时间(冷却停留时间)是IBM循环时间的主要组成部分:ZQ IBM总循环时间的40-70%均为吹塑工位冷却停留时间。在不影响IBM瓶体尺寸稳定性(吹塑工位壁体固化)的前提下缩短吹塑工位停留时间,是韩国Ever-Power ZQ项目优化IBM循环时间的主要手段。主要措施:降低ZQ吹塑模具冷却水温度(从标准的15°C降至10-12°C),以提高吹塑工位的热通量。
辅助杠杆
注射填充
注塑填充+停留时间(1号工位时间)是注塑成型周期中第二大组成部分(通常占薄壁PP注塑成型总周期的25-45%)。优化措施包括:提高注塑填充速度(在PP剪切速率可接受范围内,确保无飞边填充);缩短注塑保压停留时间(仅至浇口冻结);以及优化料筒温度,以实现快速填充而不影响材料降解。ZQ注塑时间目标:标准PP注塑成型为1.5-3.5秒,HDPE注塑成型为2.5-5.0秒。
ZQ 机械工厂
索引时间
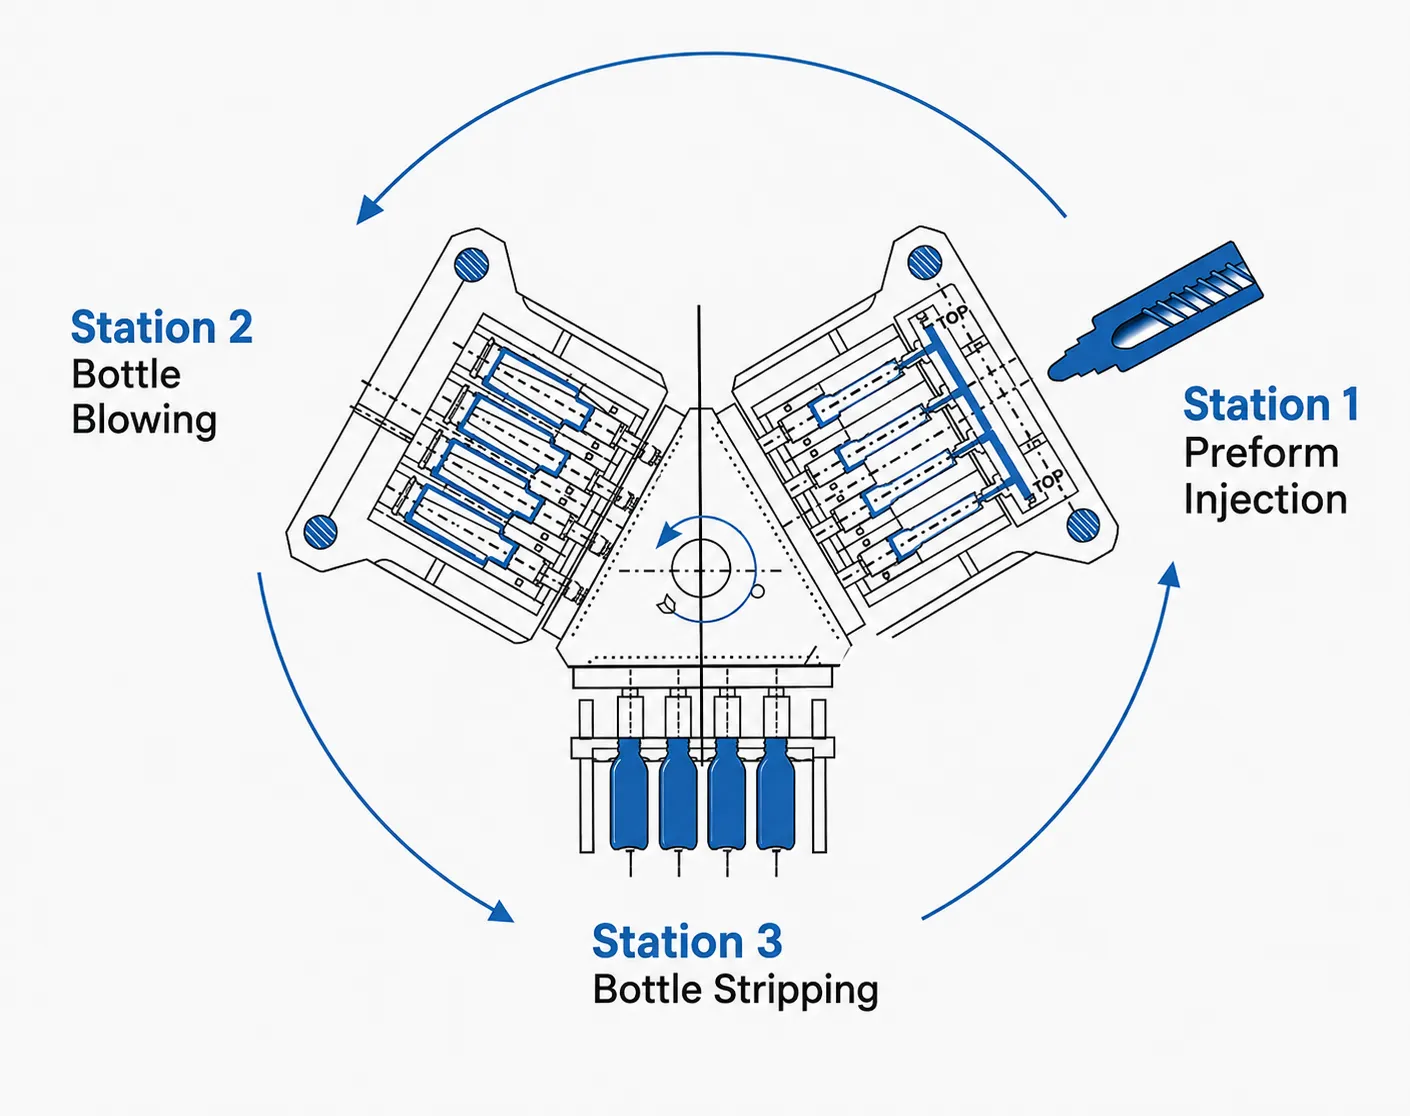
ZQ 工作站之间的索引时间(ZQ 机器压板和芯棒组件从 1 号工作站到 2 号工作站再到 3 号工作站的机械旋转时间)在每个 IBM 循环中占用 0.8–2.0 秒(ZQ 机器的固定机械参数,不可调)。ZQ60HE 全电动伺服索引时间可实现 0.5–0.8 秒的索引时间,而液压 ZQ 标准型索引时间则为 1.0–1.5 秒。ZQ60HE 相比 ZQ60 液压型,每个循环可节省 0.5 秒 × 3 个工作站 = 1.5 秒的索引时间。
第 01 节
IBM周期时间组成部分:ZQ机器生产周期的剖析
历代韩国强权 ZQ IBM 机器 生产周期由五个连续的时间组成部分构成,总周期时间决定了IBM容器的每小时产量。每个组成部分都有一个由物理特性(聚合物填充动力学、热传递)和机械特性(ZQ执行器速度)决定的最低时间限制,以及一个平衡IBM容器质量和生产效率的最佳值。IBM周期时间优化是指在生产条件下,在不影响IBM容器尺寸、壁厚或表面质量的前提下,将每个组成部分的时间缩短至其物理最小值的过程。
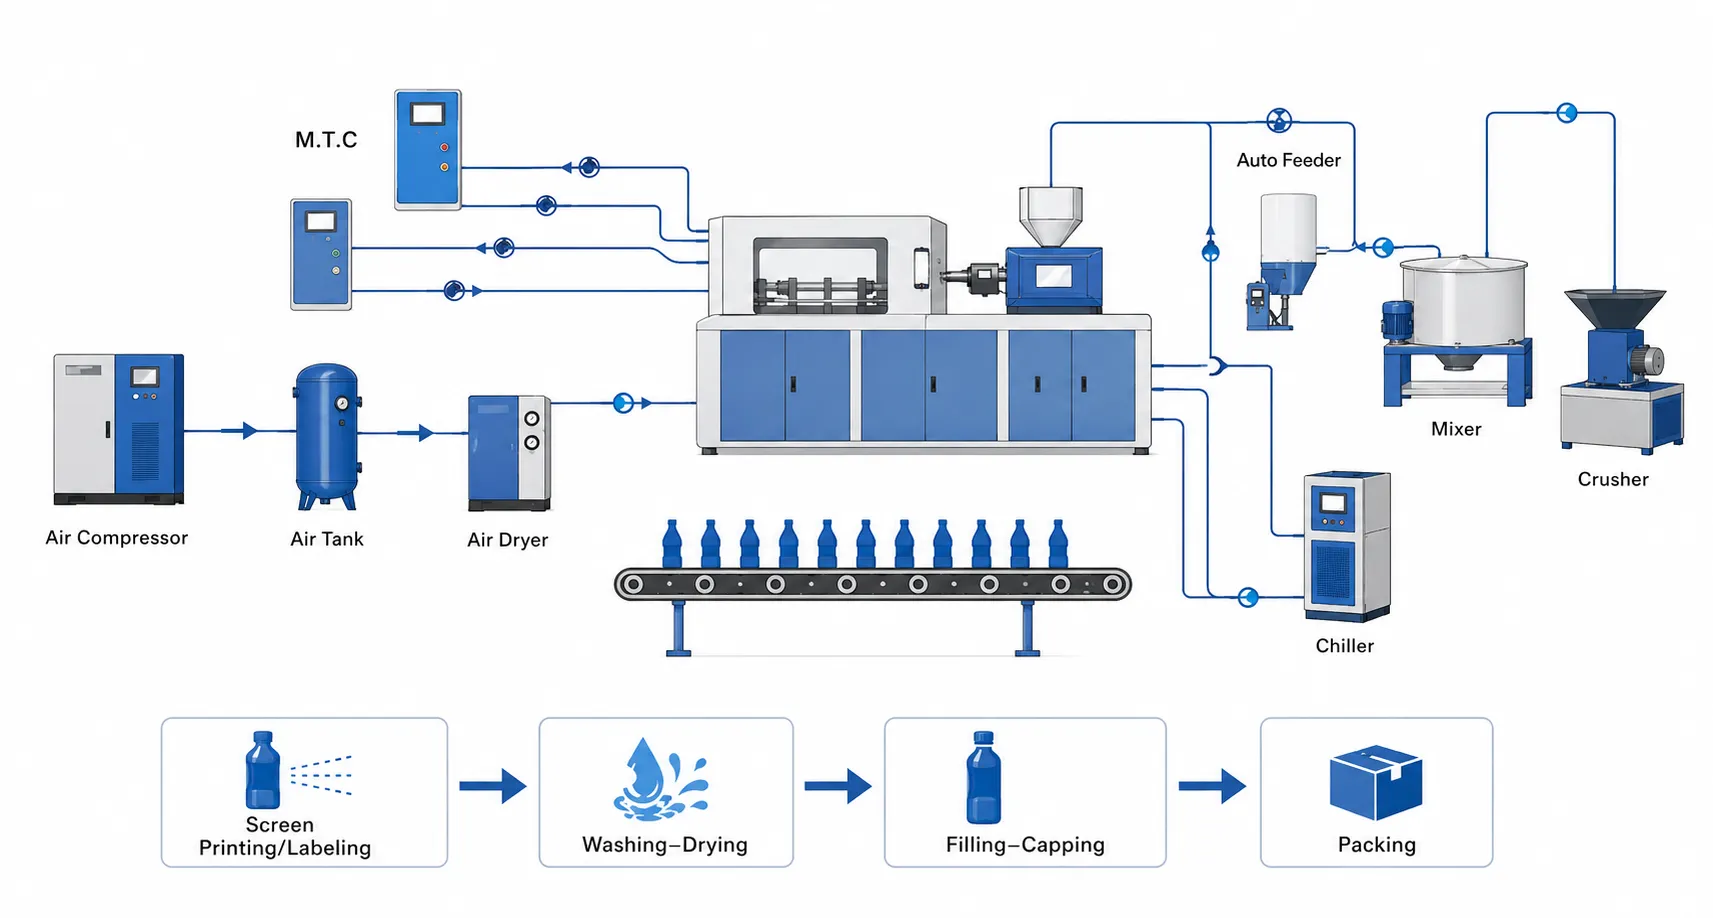
ZQ IBM 周期时间 · 五个组成部分及典型值
1. 注射填充
PP:0.8–2.5 秒(熔体流动速率 15–25 克/10 分钟,220–235°C)。HDPE:1.5–4.0 秒(熔体流动速率 0.3–1.0 克/10 分钟,200–220°C)。PCTG:1.0–2.0 秒(熔体流动速率 8–15 克/10 分钟,245–260°C)。填充时间与预成型坯体积和聚合物粘度有关。最小填充时间受浇口溢料和短射风险的限制。
2. 注射填料停留时间
0.5–2.0 秒(适用于所有聚合物)。注射填充后的保压阶段:补偿 PP/HDPE/PCTG 在注塑腔内熔体凝固时的体积收缩。持续时间取决于浇口冻结时间(浇口冻结后,进一步的填充对预成型坯体无影响)。最短:0.5 秒(薄浇口,高熔体流动速率 PP);最长:2.0 秒(厚浇口,低熔体流动速率 HDPE)。
3. 吹胀 + 停留
PP:2.0–8.0 秒(薄壁化妆品瓶 2.0–4.0 秒;广口保健品瓶 6.0–8.0 秒)。HDPE:4.0–15.0 秒(1 升润滑油 4.0–7.0 秒;5 升工业用瓶 10–15 秒)。PCTG:3.0–6.0 秒。吹气停留时间 = 主要循环时间。取决于聚合物的壁厚、导热系数和模具冷却能力。
4. 站点索引
ZQ标准液压式:每旋转1.0–1.5秒(芯杆组件从工位1→2→3旋转,再返回)。ZQ60HE全电动伺服式:每次定位0.5–0.8秒(伺服电机响应速度更快)。三工位ZQ:每个循环定位3次(S1→S2,S2→S3,S3→S1)。总定位时间:液压式3.0–4.5秒;电动式1.5–2.4秒。机械参数固定,不可调节。
5. 撕下并弹出
0.5–1.5秒。IBM瓶在3号工位(脱模工位)从芯棒上脱下:芯棒回缩,IBM瓶则被固定在吹塑模具上或由脱模板固定,然后被顶出至输出传送带。持续时间由ZQ脱模机构的速度(液压或伺服执行器)决定。最短:0.5秒(ZQ40全电动机器上的薄壁轻质PP IBM瓶);最长:1.5秒(ZQ135机器上的重型HDPE桶)。
第 02 节
吹塑工位停留时间优化:冷却水和模具温度
冷却水温度:主吹气停留杆
ZQ IBM吹塑模具冷却水温度是吹塑工位停留时间优化的主要控制变量,因为冷却水温度直接决定了吹塑工位IBM瓶壁散热的热驱动力。吹塑型腔壁处的IBM吹塑模具热通量(Q)为:Q = k × (T_wall − T_coolant) / thickness,其中k为模具钢导热系数(H13:25–28 W/m·K),T_wall为IBM瓶壁接触温度,T_coolant为冷却水温度,thrick为冷却通道与型腔表面之间的H13模具壁厚。将冷却水温度从18°C降低到12°C,可使温度驱动力(T_wall − T_coolant)增加6°C(对于壁接触温度为188°C的PP IBM,驱动力从约170°C增加到176°C)——每降低1°C,热通量增加约3.51TP³T。对于壁厚为 0.8mm、吹塑停留时间为 3.0 秒、冷却液温度为 18°C 的 PP IBM 化妆品瓶:将冷却液温度降低至 12°C 可将最小停留时间缩短至约 2.5 秒(减少 0.5 秒,相当于 17% 吹塑停留时间减少)——如果吹塑停留时间是控制工位时间,则相当于 17% ZQ 循环时间减少。冷却水最低温度:韩国 Ever-Power 标准 ZQ 吹塑模具冷却水最低温度为 10°C——低于 10°C,在韩国夏季湿度(7 月至 8 月相对湿度 70-90%)下,ZQ 吹塑模具型腔外表面存在冷凝水风险,这可能导致 H13 模具外表面生锈,并且水滴会在吹塑工位落入 IBM 瓶型腔内。 ZQ 吹塑模具冷却水流量:为了有效传热,需要足够的流量来维持 ZQ 吹塑模具冷却通道中的湍流(雷诺数 >10,000)——韩国 Ever-Power 规定 ZQ 标准 IBM 吹塑模具通道的每个冷却回路的最低流量为 5 升/分钟。
最小吹气停留时间:质量约束
IBM吹塑工位的最小停留时间由IBM瓶的质量要求决定——即IBM瓶壁必须紧贴冷却后的吹塑模腔表面的最短时间,之后IBM瓶才能充分固化,从而能够承受脱模工位的顶出而不发生尺寸变形(翘曲、瓶壁塌陷、底部下陷)。韩国Ever-Power ZQ公司对最小吹塑停留时间进行了验证:采用逐步缩短停留时间的测试方法。从保守的停留时间(例如,ZQ60上500ml PP化妆品IBM瓶的停留时间为4.0秒)开始,以0.2秒为步长逐步缩短吹塑停留时间,并在每个步骤中测量IBM瓶的以下指标:瓶身外径圆度(在4个位置测量IBM瓶身外径,圆度目标偏差≤0.5mm);底部平整度(将IBM瓶底部放置在平面上,底部间隙≤0.3mm通过)。瓶体外径在吹塑后2小时内的变化(IBM瓶体外径分别在吹塑后30分钟、1小时和2小时测量:30分钟至2小时之间变化≤0.2mm表示吹塑工位凝固充分;变化>0.5mm表示IBM瓶在脱模工位冷却不足)。最小可接受吹塑停留时间:IBM瓶体圆度、底部平整度和尺寸稳定性均满足上述标准的最短停留时间,并额外增加0.3-0.5秒的安全裕度以应对生产误差。韩国永力公司在ZQ T1/T2试验期间针对每种容器规格设定最小吹塑停留时间,并将其作为商业化生产期间的不可调工艺参数记录在ZQ IBM机器生产设置表中。
第 03 节
注射站优化:灌装速度、料筒温度和闸门
ZQ注射填充速度优化
ZQ IBM注塑填充速度(ZQ推杆速度,单位为毫米/秒,或注塑量,单位为立方厘米/秒)直接控制注塑填充时间,进而影响1号工位循环的贡献。最佳填充速度需在以下两方面取得平衡:最短填充时间(1号工位IBM循环贡献最快)与质量要求(避免因填充压力过大导致注塑腔分型线处出现飞边;避免因填充速度不足导致薄型预成型坯体部分出现短射;避免因高填充速度下剪切加热过度导致流痕或扩散)。韩国Ever-Power ZQ注塑填充速度优化方案(适用于标准PP IBM):从中等填充速度(ZQ推杆速度30毫米/秒)开始,以5毫米/秒为步长逐步增加至40-50毫米/秒,同时监测预成型坯重量一致性(目标为连续20次注塑中每个模腔的重量变化≤±0.51TP³T)和预成型坯外观质量(避免因剪切过度导致扩散;避免因填充速度过慢导致冷焊缝)。 PP IBM 最佳填充速度:标准 PP 化妆品 IBM(ZQ40/ZQ60)的 ZQ 推杆速度通常为 35–55 mm/s,10–25g PP 预成型件的填充时间为 0.8–1.5 秒。HDPE IBM 填充速度:HDPE 熔体流动速率 (MFR) 为 0.3–1.0 g/10min 时,需要较低的 ZQ 推杆速度 (10–25 mm/s)(低熔体流动速率 HDPE 需要较慢的填充速度,以保持注射腔压力低于 ZQ 机器液压系统的峰值限制,并防止快速填充结束时分型线处出现模具飞边)。HDPE IBM 填充时间:50–250g HDPE 润滑剂预成型件的填充时间通常为 2.0–4.0 秒。浇口尺寸对注射填充速度的影响:较大的 IBM 浇口(IBM 的浇口直径为 1.5–3.0mm,而注塑成型的浇口直径为 0.5–1.5mm)允许在相同的注射压力下更快地流动聚合物,从而在不产生剪切热过载的情况下实现更快的填充速度; IBM 注塑模口尺寸由韩国 Ever-Power 模具工程公司设计,可在生产条件下实现最佳填充速度。
注射填充停留时间最小化
ZQ IBM注塑保压阶段(注塑填充后的保压阶段,也称为注塑保压)必须足够长,以确保IBM注塑浇口凝固(浇口在ZQ注塑冷却时间内凝固,防止熔体从注塑型腔回流),但又不能超过浇口凝固时间,因为超过浇口凝固时间的额外保压时间不会提高预成型件质量,反而会消耗ZQ循环时间。ZQ机器上IBM注塑浇口的浇口凝固时间:IBM销式浇口(外径1.5–3.0mm)在ZQ注塑型腔处(韩国Ever-Power安山市工厂模具温度稳定在40–60°C左右):PP浇口凝固时间约为0.5–1.0秒(浇口外径1.5–2.5mm)。HDPE浇口凝固时间:0.8–1.5秒。因此,最小注塑保压时间:0.5–1.5秒。韩国Ever-Power ZQ保压时间验证:浇口切割测试——以0.1秒为步长减少ZQ保压时间;如果 IBM 瓶坯重量减轻(每步 >0.5%)或浇口区域出现可见的凹陷痕迹,则说明在保压释放前浇口未冻结。ZQ 保压停留时间应设置为浇口冻结时间 + 0.2 秒安全裕度。过度设置保压停留时间(IBM 生产商常见的保守做法):许多 ZQ IBM 机器设置采用 2-3 秒的保压停留时间(保守做法),而韩国 Ever-Power 优化的 ZQ 设置则将标准 PP IBM 的保压停留时间目标设定为 0.7-1.2 秒。节省 1.0-2.0 秒不必要的保压停留时间是继缩短吹气停留时间之后,IBM 循环时间优化的第二大机会。
第 04 节
聚合物特异性IBM循环策略:PP、HDPE和PCTG
| 聚合物 | 关键周期约束 | 优化策略 | 典型 ZQ 优化周期 |
|---|---|---|---|
| PP均聚物(熔体流动速率15–25克/10分钟) | 吹塑停留时间用于壁面结晶(PP结晶起始温度为125–135°C;脱模前必须冷却至Tg+安全裕度以下)。由于熔体流动速率高,注射填充速度快——注射很少会限制循环。 | 尽量缩短吹气停留时间:使用 10–12°C 的冷却水。在 ZQ 注射站进行平行冷却(注射停留期间用 15–20°C 的水冷却注射腔)。ZQ 活塞以 40–55 mm/s 的速度快速填充。最小填料停留时间 0.6–0.8 秒 | 500毫升PP材质化妆品:总循环时间5.5-7.0秒。300毫升PP材质洗手液:5.0-6.5秒。100毫升PP材质精华液:4.5-5.5秒。 |
| HDPE(熔体流动速率 0.3–1.0 克/10 分钟,润滑剂/农化剂级) | 注射填充(慢速填充低熔体流动速率HDPE:2-4秒)和吹塑停留(厚壁HDPE润滑剂容器:5-15秒)都会限制循环时间。HDPE在120-125°C结晶;壁厚越厚,冷却时间也相应越长。 | 采用强力吹塑冷却:10–12°C 水。在吹塑模具底座中嵌入铍铜嵌件,用于厚壁高密度聚乙烯 (HDPE)。在液压限制范围内最大限度地提高灌装速度。选择在相同 ESCR 条件下尽可能高的 HDPE 熔体流动速率 (MFR),以最大限度地缩短灌装时间。 | 1升HDPE发动机油:8-12秒。5升HDPE齿轮油:15-22秒。250毫升HDPE制动液:6-9秒。 |
| PCTG(熔体流动速率 8–15 克/10 分钟,无定形) | 吹气停留时间需确保非晶态固化温度低于 Tg 80°C(无结晶转变——PCTG 连续冷却至 Tg 以下;吹气停留时间必须确保 IBM 瓶在脱模前温度低于 Tg + 20°C 的安全温度)。与 PP/HDPE 相比,需要更高的模具温度(18–25°C)以防止 PCTG 表面出现雾状。 | 模具温度18–22°C(不宜过低,否则可能出现雾化)。优选薄壁PCTG IBM型料(0.5–0.8mm),以便快速冷却。PCTG注塑填充速度快:熔体流动速率8–15 g/10min,允许ZQ型料柱速度达到35–50 mm/s。料筒温度245–260°C(热填充可降低粘度,加快填充速度,并确保吹塑工位预成型件温度适宜)。 | 30ml PCTG 血清小瓶:4.5–6.0s。 100ml PCTG 消毒剂:5.5–7.0s。 300ml PCTG 补充剂:7.0–9.0s |
第 05 节
IBM 周期时间参考数据:ZQ 机器按容器格式输出
| 容器格式 | ZQ 型号 | 空腔 | 优化周期(秒) | 产量(瓶/小时) |
|---|---|---|---|---|
| 100毫升PP材质免洗洗手液(壁厚0.8毫米) | ZQ40 | 10 | 5.2–5.6秒 | 约6400-6900 |
| 500毫升PP化妆喷雾(壁厚0.75毫米) | ZQ60 | 8 | 5.5–7.0秒 | 约4100-5200 |
| 30毫升PCTG血清瓶(壁厚0.6毫米) | ZQ40 | 10 | 4.8–6.0秒 | 约6000-7500人 |
| 1升高密度聚乙烯发动机油(壁厚1.8毫米) | ZQ80 | 2 | 8.5–12.0秒 | 约600-850 |
| 2270毫升PP蛋白粉罐(壁厚2.8毫米) | ZQ110 | 2 | 12–16秒 | 约450-600 |
| 20升高密度聚乙烯工业润滑油桶(壁厚3.2毫米) | ZQ135 | 1 | 20–28秒 | 约130-180 |
第 06 节
ZQ60HE 全电动 IBM 与 ZQ60 液压:循环时间对比
ZQ60HE 全电动 IBM 循环优势
韩国Ever-Power ZQ60HE全电动IBM注塑机比ZQ60液压注塑机循环时间更短,这主要得益于电动伺服执行器相对于液压执行器的性能优势。首先,工位索引速度更快:ZQ60HE伺服电机工位索引时间为0.5-0.8秒,而ZQ60液压注塑机为1.0-1.5秒。其次,对于三工位ZQ IBM注塑机,每个循环的总索引时间为:ZQ60HE为1.5-2.4秒,而ZQ60液压注塑机为3.0-4.5秒。这样可以节省索引时间:每个循环节省1.5-2.1秒。以500毫升PP化妆品IBM注塑机为例(ZQ60优化循环时间为6.0秒):ZQ60HE的总循环时间为(4.0秒控制时间+1.5秒电动索引时间=5.5秒,而ZQ60为4.0秒控制时间+3.0秒液压索引时间=7.0秒)——ZQ60HE每个循环节省1.5秒,相当于快了21%。更快的注射速度:ZQ60HE伺服注射可实现更快的填充速度响应(伺服电机精确地跟随ZQ控制器的注射速度曲线)和更短的注射减速(伺服电机在填充结束时更精确地降低注射压力,从而减少因压力过冲造成的闪蒸风险)。伺服注射保压:伺服电机能够精确地维持预设的保压压力,而液压压力比例阀的误差较小(液压系统的压力误差为±2–5%,伺服电机的误差为±0.1–0.3%),这使得ZQ60HE的保压时间比ZQ60液压注射机更短。精密吹气阀:ZQ60HE电动吹气阀的开启和关闭精度高于液压IBM吹气阀,从而实现更快的吹气过程。对于标准PP化妆品IBM,ZQ60HE的循环时间比ZQ60液压注射机具有净优势:循环时间缩短15–25%,在相同模腔数量下可实现相同的产量提升。
ZQ60HE 与 ZQ60:产量和经济效益
ZQ60HE 全电动注塑机的循环时间优势转化为在相同模腔数量和相同生产班次工时下可显著提高的产量,从而降低 IBM 容器的单位生产成本。ZQ60HE 与 ZQ60 在 500ml PP 化妆品 IBM 容器(8 腔模具)产量对比:ZQ60HE 循环时间为 5.5 秒:8 × 3,600 / 5.5 = 5,236 瓶/小时。ZQ60 液压注塑机循环时间为 7.0 秒:8 × 3,600 / 7.0 = 4,114 瓶/小时。ZQ60HE 的优势:每小时额外生产 1,122 瓶,相当于产量增加 27%。按每天 16 小时、每年 300 天的生产周期计算:ZQ60HE 相对于 ZQ60 的额外 IBM 容器产量 = 1,122 × 16 × 300 = 540 万个 500ml PP 化妆品 IBM 容器/年。 ZQ60HE 能效:ZQ60HE 全电动伺服电机能耗比 ZQ60 液压式 IBM 循环能耗低约 30–50%(液压式 ZQ 泵在生产过程中持续运行,而伺服电机仅在执行器运动时运行)——按韩国工业电价 120 韩元/千瓦时和韩国 16 小时生产日计算,每年可节省 300 万至 600 万韩元,部分抵消 ZQ60HE 的购置成本溢价。ZQ60HE 购置成本溢价:韩国永力公司 ZQ60HE 全电动 IBM 机器的定价高于同等配置的 ZQ60 液压式机器(ZQ60HE 的典型溢价约为 ZQ60 液压式机器购置价格的 15–25%)。在项目咨询阶段,韩国永力公司会根据客户的年度 IBM 产量和韩国或出口市场的 IBM 单箱价值,为客户提供 ZQ60HE 与 ZQ60 液压式机器的投资回报分析。
工程常见问题解答
IBM 周期时间优化工程问题
Q 01
为什么在同一台 ZQ 机器上增加腔体数量会导致 IBM 循环时间增加?
在韩国安山市永力动力公司,当ZQ注塑机的模腔数量从低模腔数模具升级到高模腔数模具时,同一台ZQ注塑机的IBM注塑周期时间会随着模腔数量的增加而增加,这是一个普遍现象。这是由两个相互关联的因素造成的,这两个因素使得注塑周期时间与模腔数量之间呈现非线性关系。首先是注射重量和注射填充时间:模腔数量越多,每次ZQ注塑周期的总预成型件注射重量就越高(模腔越多,每次注射的聚合物量就越多)。在ZQ注塑机注射速度(mm/s)恒定的情况下,注射重量越高,所需的注射填充时间就越长(填充时间≈注射重量÷注射体积流量)。例如,如果ZQ60注塑机在注射速度45 mm/s不变的情况下,从6模腔升级到8模腔,用于生产500ml的PP化妆品级IBM注塑产品,则注射重量将增加33%(每次注射的预成型件数量从6个增加到8个);注射填充时间也将成比例地增加约33%(从1.2秒增加到1.6秒)。注射填充时间的增加会使 ZQ 循环时间增加 0.4 秒——如果吹塑停留时间 (3.5 秒) 仍然是控制工位时间,则这不会造成问题(并行工位架构意味着,如果吹塑停留时间 > 注射填充 + 保压时间,则吹塑停留时间起控制作用)。其次,吹塑模具的冷却面积和温度分布:型腔数量越多,意味着吹塑模具中同时容纳的 IBM 瓶就越多。如果 ZQ 吹塑模具的冷却水流量没有与型腔数量成比例增加(IBM 瓶壁面积增加导致冷却负荷增加),则吹塑模具冷却水的平均温度会升高(冷却负荷增加时,冷却水出口温度也会升高),从而降低 IBM 瓶壁到模具的热通量。更高的冷却负荷导致吹塑模具温度升高,从而延长了吹塑工位的最小停留时间,以确保 IBM 瓶充分固化。例如:ZQ60 六腔 500ml PP IBM 吹塑模具,冷却入口温度为 12°C,冷却出口温度为 16°C(最小吹塑停留时间为 2.8 秒,可实现充分冷却)。增加2个型腔(8型腔):在冷却水流量不变的情况下,进水温度为12°C,出水温度为19°C(更高的冷却负荷导致温差增大)——由于模具温度升高导致热驱动力降低,最小吹气停留时间从2.8秒增加到3.2秒(延长0.4秒)。韩国永力公司针对型腔数量变化带来的冷却水流量增加问题,通过调节ZQ冷却器流量阀,将ZQ60冷却水流量从6升/分钟(6型腔)增加到8升/分钟(8型腔),同时保持12°C的进水温度和16°C的出水温度,并确保8型腔的最小吹气停留时间与6型腔相同,均为2.8秒。在正式投产前,韩国永力公司会使用IBM瓶进行脱模后稳定性测试,以验证新型腔数量的稳定性,这是其标准操作流程。
Q 02
对于 100ml PP 化妆品瓶,韩国 Ever-Power ZQ40 注塑机可达到的 IBM 最短循环时间是多少?
韩国 Ever-Power ZQ40 注塑机在完全优化的 ZQ 生产条件下,100ml PP 化妆品 IBM 瓶(PP 均聚物熔体流动速率 20–25 g/10min,瓶壁厚度 0.7–0.8mm,24/410 泵颈,标准圆柱形瓶身,10 腔模具)的最低 IBM 循环时间约为 4.5–5.0 秒。ZQ40 最低循环时间细分如下:注射填充 0.8 秒(PP 熔体流动速率 25 g/10min,料筒温度 230°C,ZQ40 注射速度 50 mm/s,10 个预成型坯 × 6–8g = 60–80g 注射重量,ZQ40 注射能力下的填充时间为 0.8 秒);注射保压停留 0.6 秒(PP 浇口冻结时间,标准 1.5mm 浇口外径:0.5 秒;安全裕度 0.1 秒)。工位索引总计(ZQ40液压3工位×1.0秒=每个循环3.0秒;ZQ40HE全电动3工位×0.5秒=每个循环1.5秒):ZQ40液压3.0秒;ZQ40HE 1.5秒;吹气停留2.0-2.5秒(100毫升PP IBM瓶,壁厚0.7毫米,冷却水温度12℃,韩国Ever-Power验证,在0.7毫米PP瓶身壁厚和12℃吹塑模具温度下,最小吹气停留时间为2.0秒);脱模+顶出0.5秒(轻型100毫升PP IBM瓶,ZQ40脱模机构)。 ZQ40液压式注塑机总耗时最短:注射(0.8+0.6)+吹塑(2.0)+分度(3.0)+脱模(0.5)= 6.9秒(循环时间为各工位耗时之最,加上分度和脱模时间:最大值(注射1.4秒,吹塑2.0秒)+分度3.0 +脱模0.5 = 2.0 + 3.0 + 0.5 = 5.5秒)。ZQ40HE全电动式注塑机总耗时最短:2.0 + 1.5 + 0.5 = 4.0秒。循环时间为4.0-4.5秒(ZQ40HE),使用10腔模具时,产量为10 × 3,600 / 4.2 = 8,571瓶/小时。韩国永力公司在安山市的 ZQ40 10 腔全电动优化条件下,生产 100ml PP 洗手液 IBM 时,产量约为 8,000-9,000 瓶/小时,这与韩国永力公司 IBM 项目产量规范中报告的液压 ZQ40 等效设备的实际产量 6,400-7,200 瓶/小时相符。
Q 03
在 IBM ZQ 机器上增加第四个工位能否缩短加工周期?
韩国 Ever-Power ZQ IBM 机器提供三工位(注塑、吹塑、剥离)和四工位(注塑、预热/吹塑 1、吹塑 2/冷却、剥离)两种配置。在某些特定情况下,如果 IBM 瓶需要的吹塑工位时间超过三工位并行循环中注塑工位允许的时间,则四工位 ZQ IBM 配置可提高循环时间效率。在三工位 IBM 中,控制工位时间(最小循环时间)为 max(注塑时间, 吹塑时间)。如果吹塑时间 >> 注塑时间——这种情况在厚壁 IBM 容器(HDPE 润滑剂、PP 蛋白罐)中很常见,因为吹塑停留时间是注塑填充时间的 3-5 倍——则注塑工位在大部分循环时间内处于空闲状态(等待吹塑工位完成)。四工位 ZQ IBM 架构在注塑和吹塑之间增加了一个工位 2(温度预热或吹塑),因此循环将吹塑工位的工作分配到两个工位:工位 2 进行初始吹塑充气 + 50% 的吹塑停留时间;工位 3 完成剩余的 50% 吹塑停留时间 + 脱模;工位 4 完成脱模 + 顶出。四工位优势:如果工位 2 的吹塑停留时间等于三工位吹塑停留时间的 50%,则四工位控制工位时间 = max(注射时间, 50% 吹塑时间, 脱模时间) — 如果注射时间现在等于或超过 50% 吹塑时间,则循环时间由注射时间(而非吹塑时间)决定,ZQ 机器以注射侧最高效率运行。示例:2,270ml PP 蛋白罐 IBM 在 ZQ110 上:注射时间 2.8 秒;三工位吹塑停留时间为 12 秒。三工位循环:max(2.8, 12) + 索引 + 脱模时间 = 12 + 2.0 + 1.0 = 15 秒。四工位循环:每工位 50% 吹塑时间 = 6 秒; max(2.8, 6.0, 1.0) + index = 6.0 + 2.5 = 8.5 秒 — 四工位循环 8.5 秒对比三工位 15 秒 = 厚壁 PP 蛋白罐 IBM 在 ZQ110 四工位配置下的循环时间缩短 43%。韩国 Ever-Power ZQ110 和 ZQ135 IBM 机器可配置为四工位,用于广口罐和厚壁工业容器 IBM 项目,这些项目的吹塑停留时间在三工位循环时间中占主导地位。四工位 IBM 也必然使所需的型芯棒数量翻倍(在四工位中,每个 IBM 瓶同时占用两个工位),与仅使用三工位型芯棒相比,增加型芯棒会使 IBM 模具的成本增加约 30–50%。
Q 04
韩国永力公司如何验证缩短生产周期不会影响IBM瓶子的质量?
韩国安山市Ever-Power公司的IBM瓶循环时间缩短验证方案通过在每个循环时间步长变化时进行结构化的测量序列,证实缩短循环时间不会影响IBM瓶的尺寸稳定性、壁厚分布或表面质量。吹塑停留时间缩短验证方案(最常见的ZQ循环时间优化方案):从生产基准停留时间(已确认稳定)开始,以0.2-0.5秒的步长逐步缩短吹塑工位的停留时间。在每个步长下,以缩短的停留时间在每个型腔中连续生产50个IBM瓶,然后测量:(A)IBM瓶体外径在顶出后2分钟的圆度:使用数显卡尺在4个圆周位置进行测量;目标值是4个位置之间的偏差≤0.5mm。如果IBM瓶在缩短的停留时间步长下圆度不达标,则表明该停留时间内吹塑工位的壁厚固化不足——IBM瓶在顶出后由于壁厚中残留的热梯度而发生变形。(B)IBM瓶底在顶出后2分钟的平整度:将IBM瓶放置在平坦的参考面上,使用塞尺测量瓶底下方的最大间隙;目标值≤0.3mm。瓶底翘曲表明在缩短吹塑停留时间后,IBM 瓶底未完全固化。(C) IBM 瓶体外径在出模后 30 分钟和 2 小时的稳定性:在 30 分钟和 2 小时分别在 4 个位置重新测量瓶体外径。30 分钟和 2 小时测量值之间瓶体外径变化 >0.2mm 表明由于吹塑工位固化不足,出模后收缩显著。每个停留时间步骤的合格标准:所有型腔的三个测量值均同时满足标准。循环时间优化停留时间限值是满足所有标准的最短停留时间减去 0.2 秒的安全裕度。该停留时间被设置为生产最小吹塑停留时间,并记录在 ZQ 机器生产设置表中。注塑包装停留时间缩短也采用相同的方案:在每个包装停留时间缩短步骤中检查 IBM 瓶坯重量的一致性(目标值为 ±0.5%)。
Q 05
在 ZQ 机器上,添加色母粒与添加天然树脂相比,对 IBM 循环时间有何影响?
色母粒的添加(通常在韩国Ever-Power ZQ重力计量装置中,PP或HDPE载体母粒的添加量为1-4%)与基础树脂加工相比,对IBM循环时间的影响通常较小,但某些特定类型的母粒和添加量可能会延长IBM循环时间或需要调整ZQ工艺。TiO2白色母粒(白色PP IBM化妆品和家用化学品瓶的标准用量:在PP载体中添加2.0-3.0%的TiO2,添加量为3%):TiO2白色母粒会略微降低PP IBM的注射流动性(在IBM加工温度下,TiO2填料会使PP熔体粘度增加5-10%)——ZQ灌装时间略有增加(在标准PP熔体流动速率为20 g/10min的500ml IBM瓶中,添加3% TiO2母粒后,ZQ灌装时间增加不到0.1秒)。使用TiO2白色母料时,IBM吹塑循环时间无明显变化:在3%的添加量下,TiO2对PP的结晶温度或导热系数没有显著影响。黑色PP母料(PP载体中炭黑含量为1.0–1.5%):低添加量下,炭黑是一种热稳定剂,对IBM循环时间的影响可忽略不计。在高添加量(>3%炭黑)下,PP粘度略有增加,可能需要对ZQ料筒温度进行微调(+3–5°C)以保持相同的填充时间。珠光或金属母料(PP载体中云母片或铝片含量为1–3%,用于高端化妆品IBM):云母片颗粒(长径比20:1–50:1,粒径10–100μm)会略微降低IBM注塑腔中PP熔体的流动性(排列的云母片会限制狭窄的环形预成型体通道中的流动)。针对珠光PP的ZQ IBM工艺调整:将注射填充速度降低10-15%,并将料筒温度提高3-5°C,以确保IBM预成型坯完全填充,且预成型坯壁中云母片取向图案不会产生流动痕迹。在标准1-3%的珠光母料添加量下,IBM吹塑停留时间不受影响。对于热敏母料(高浓度热敏有机颜料):PP IBM中的某些有机颜料在240°C以上会降解,因此需要进行ZQ料筒温度控制(对于热敏性有机红色、橙色和黄色颜料母料,将3区喷嘴处的料筒峰值温度限制在≤235°C)。这种温度限制可能会导致IBM注射填充时间略微延长(235°C时的熔体粘度略高于240°C),但通常对IBM循环时间的影响小于0.2秒。
Q 06
韩国永力公司如何计算新项目年度 IBM 机器产能利用率?
韩国安山市永力公司采用结构化的产出和效率模型计算IBM机器的产能利用率,用于新项目的商业生产计划。该模型考虑了ZQ机器的理论产量、计划停机时间和生产效率因素。IBM机器的年度可用时间:韩国安山市永力公司标准生产日历 = 每年300个生产日 × 每天16个生产小时(每天两个8小时班次,另加每天2小时用于启动、预热、生产线切换和班次结束清洁)= 每年4,800机器小时。这是扣除计划停机时间前IBM机器的最大可用时间。计划停机时间扣除项:计划预防性维护(ZQ机器PM:每月8小时 × 12个月 = 每年96小时);颜色和树脂更换(平均每周2次更换 × 每次0.5小时 × 50周 = 每年50小时);模具更换(平均每月1次更换 × 2小时 = 每年24小时)。公共假期和韩国法定停工(约12个韩国法定假日影响两班制生产,每年约24小时)。计划总停机时间:96 + 50 + 24 + 24 = 194小时/年。净计划生产时间:4,800 − 194 = 4,606小时/年。生产效率(OEE性能系数:实际IBM产量与计划生产时间内理论产量之比):韩国Ever-Power ZQ IBM标准OEE性能约为85–90%(包含10–15%计划外微停机、树脂输送短暂中断、IBM瓶在条带工位堵塞、质量检查暂停)。IBM机器净有效生产时间:4,606 × 0.87(OEE中值)= 4,007有效生产小时/年。 IBM 机器年产量计算:有效生产小时数 (4,007) × ZQ 机器产量(优化周期下的瓶数/小时)= 每台 ZQ 机器的 IBM 瓶年产量。例如,ZQ60 8 腔 PP 500ml 化妆品 IBM 机器,优化产量为 4,500 瓶/小时:年产量 = 4,007 × 4,500 = 每台 ZQ60 机器每年可生产 1800 万瓶 500ml PP 化妆品 IBM 瓶。韩国 Ever-Power 项目产能利用率:新项目年产量需求 /(每台 ZQ 机器的年产量)。如果新项目每年需要 500 万瓶 500ml PP 化妆品 IBM 瓶:产能利用率 = 5,000,000 / 18,000,000 = 一台 ZQ60 机器的 27.8%。韩国 Ever-Power 在安山市项目规划阶段,根据项目产能利用率,提供专属或共享的 ZQ IBM 机器使用时间。
IBM 周期时间工程 · 韩国 EVER-POWER
需要 IBM 周期时间优化支持?
韩国安山市永动力公司为 ZQ40 至 ZQ135 上的所有 PP、HDPE 和 PCTG IBM 容器项目提供 ZQ IBM 机器循环时间工程、吹气停留时间优化和生产能力建模。
编辑:Cxm


