
Время цикла IBM · Параметры машины ZQ · Время охлаждения · PP HDPE PCTG · KOREA EVER-POWER
Оптимизация цикла разработки IBM:
Параметры аппарата ZQ для ПП, ПНД и ПКТГ
Время цикла IBM напрямую определяет производительность контейнеров IBM в машино-час и является основным фактором, определяющим себестоимость единицы продукции IBM. Понимание пяти основных компонентов времени цикла IBM ZQ — впрыскивание и заполнение, выдержка при впрыскивании, выдувание и выдержка, индекс станции и снятие — и того, как каждый из них оптимизирован для материалов PP, HDPE и PCTG на корейских машинах Ever-Power ZQ, имеет важное значение для производственного проектирования IBM и моделирования себестоимости программы.
ПП • ПНД • ПКТГ Время выдержки
ZQ40 • ZQ60 • ZQ80 • ZQ110 Выход
KOREA EVER-POWER · АНСАН-СИ, ГЁНГИ-ДО · ИЮЛЬ 2026
Время цикла IBM · Сводка компонентов машины ZQ
Полный цикл IBM
4,0 с – 25 с
Общий диапазон времени цикла продувки на корейских машинах Ever-Power ZQ: от 4,0 секунд (минимум сухой цикл ZQ, полностью электрическая ZQ60HE) до 25+ секунд (большие промышленные контейнеры из ПЭВП на ZQ135 с толстыми стенками и увеличенным временем выдержки). Стандартная продувка косметических изделий из ПП: 5–8 секунд. Стандартная смазка из ПЭВП 1 л: 7–10 секунд. Фармацевтический флакон из ПКТГ: 5–7 секунд. Банка для пищевых добавок с широким горлышком из ПП: 8–14 секунд.
ДОМИНИРУЮЩИЙ КОМПОНЕНТ
Задержка выдоха
Выдержка на станции выдувания (охлаждающая выдержка) является доминирующим компонентом цикла IBM для большинства форматов контейнеров IBM: 40–70% от общего времени цикла IBM ZQ приходится на охлаждение в процессе выдувания. Сокращение выдержки в процессе выдувания без ущерба для стабильности размеров бутылок IBM (затвердевание стенок на станции выдувания) является основным рычагом оптимизации времени цикла IBM в корейских программах Ever-Power ZQ. Основной инструмент: снижение температуры охлаждающей воды в выдувной форме ZQ (со стандартных 15 °C до 10–12 °C) для увеличения теплового потока на станции выдувания.
ВТОРИЧНЫЙ РЫЧАГ
Впрыскивание Заполнение
Впрыскивание + выдержка (время станции 1) — второй по величине компонент цикла IBM (обычно 25–451 TP3T от общего цикла для тонкостенных полипропиленовых IBM). Оптимизация достигается за счет: более высокой скорости впрыскивания (в пределах допустимой скорости сдвига полипропилена для заполнения без образования пузырьков); минимальной выдержки под давлением впрыскивания (только до замерзания затвора); и оптимальной температуры цилиндра для быстрого заполнения без ухудшения качества. Целевое время впрыскивания ZQ: 1,5–3,5 секунды для стандартных полипропиленовых IBM, 2,5–5,0 секунд для полиэтиленовых IBM.
ZQ МАШИННЫЙ КОЭФФИЦИЕНТ
Индексное время
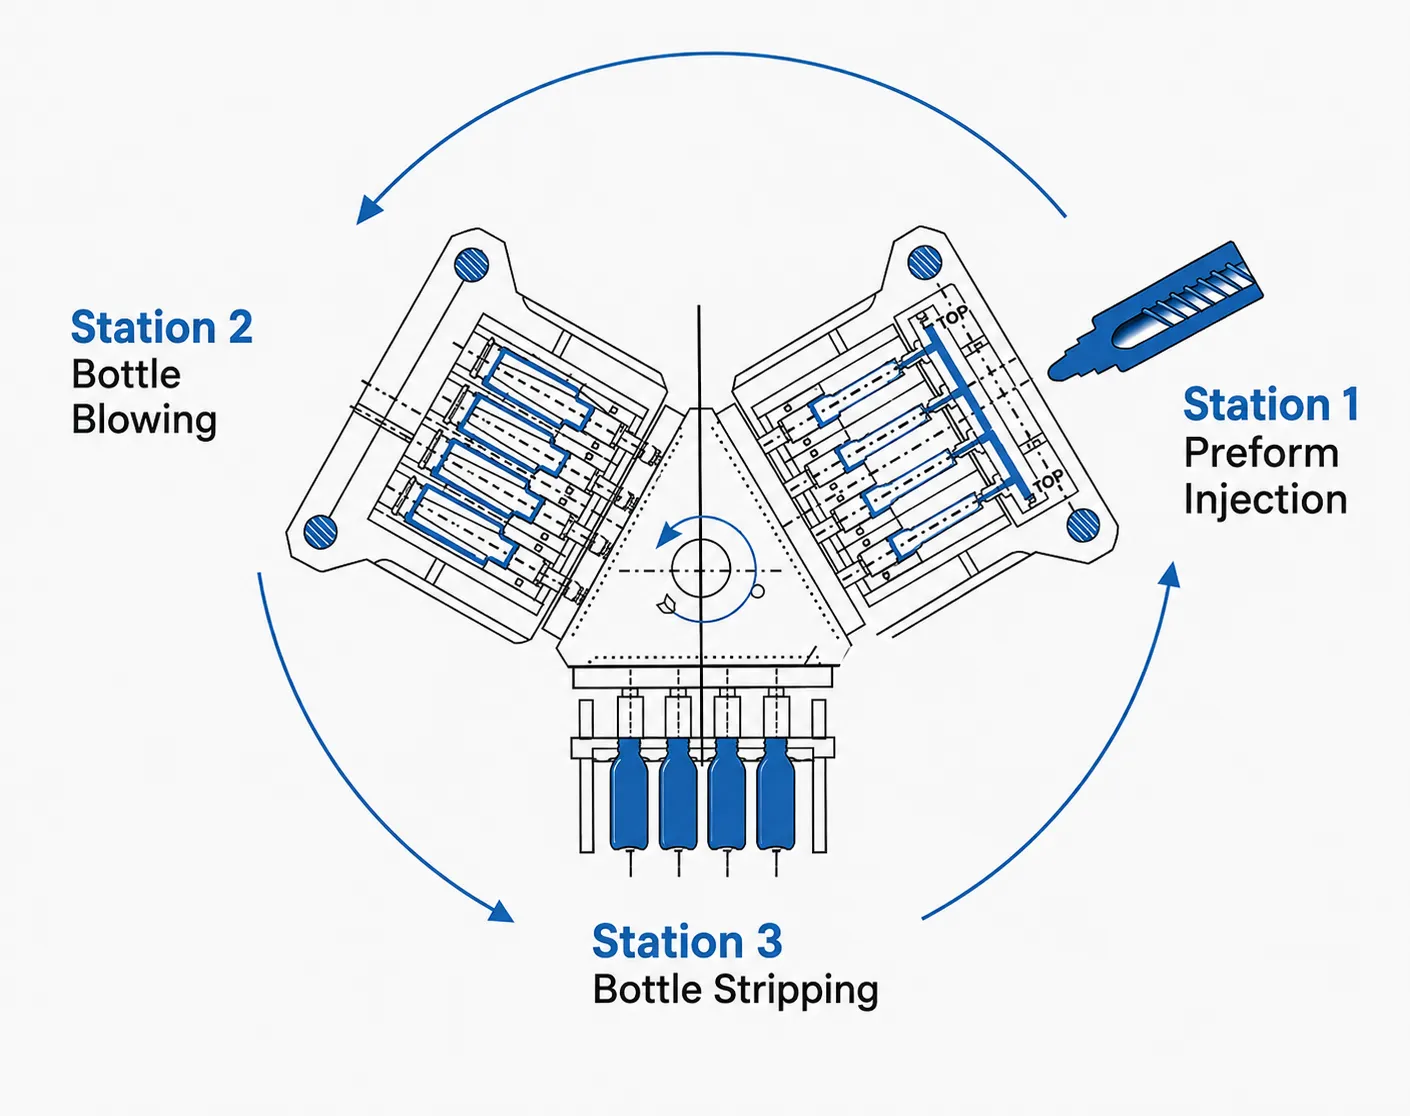
Время индексации между станциями ZQ (механическое вращение плиты и стержневого узла станка ZQ от станции 1 к станции 2 и к станции 3) составляет 0,8–2,0 секунды на цикл IBM (фиксированный механический параметр станка ZQ, не регулируется). Индексация с полностью электрическим сервоприводом ZQ60HE обеспечивает время индексации 0,5–0,8 секунды по сравнению с 1,0–1,5 секундами для стандартного гидравлического ZQ. Экономия времени индексации составляет 0,5 с × 3 станции = 1,5 с в общей сложности за цикл на ZQ60HE по сравнению с гидравлическим ZQ60.
РАЗДЕЛ 01
Компоненты цикла IBM: Анатомия производственного цикла станка ZQ
Все корейские державы ZQ машина IBM Производственный цикл состоит из пяти последовательных временных компонентов, сумма которых определяет общее время цикла IBM, определяющее производительность по выпуску контейнеров в час. Для каждого компонента установлен минимальный временной предел, определяемый физическими параметрами (динамика заполнения полимером, теплопередача) и механикой машины (скорость привода ZQ), а также оптимальное значение, которое уравновешивает качество контейнеров IBM с производительностью производства. Оптимизация времени цикла IBM — это процесс сокращения времени каждого компонента до его физического минимума без ущерба для размеров, толщины стенок или качества поверхности контейнеров IBM в производственных условиях.
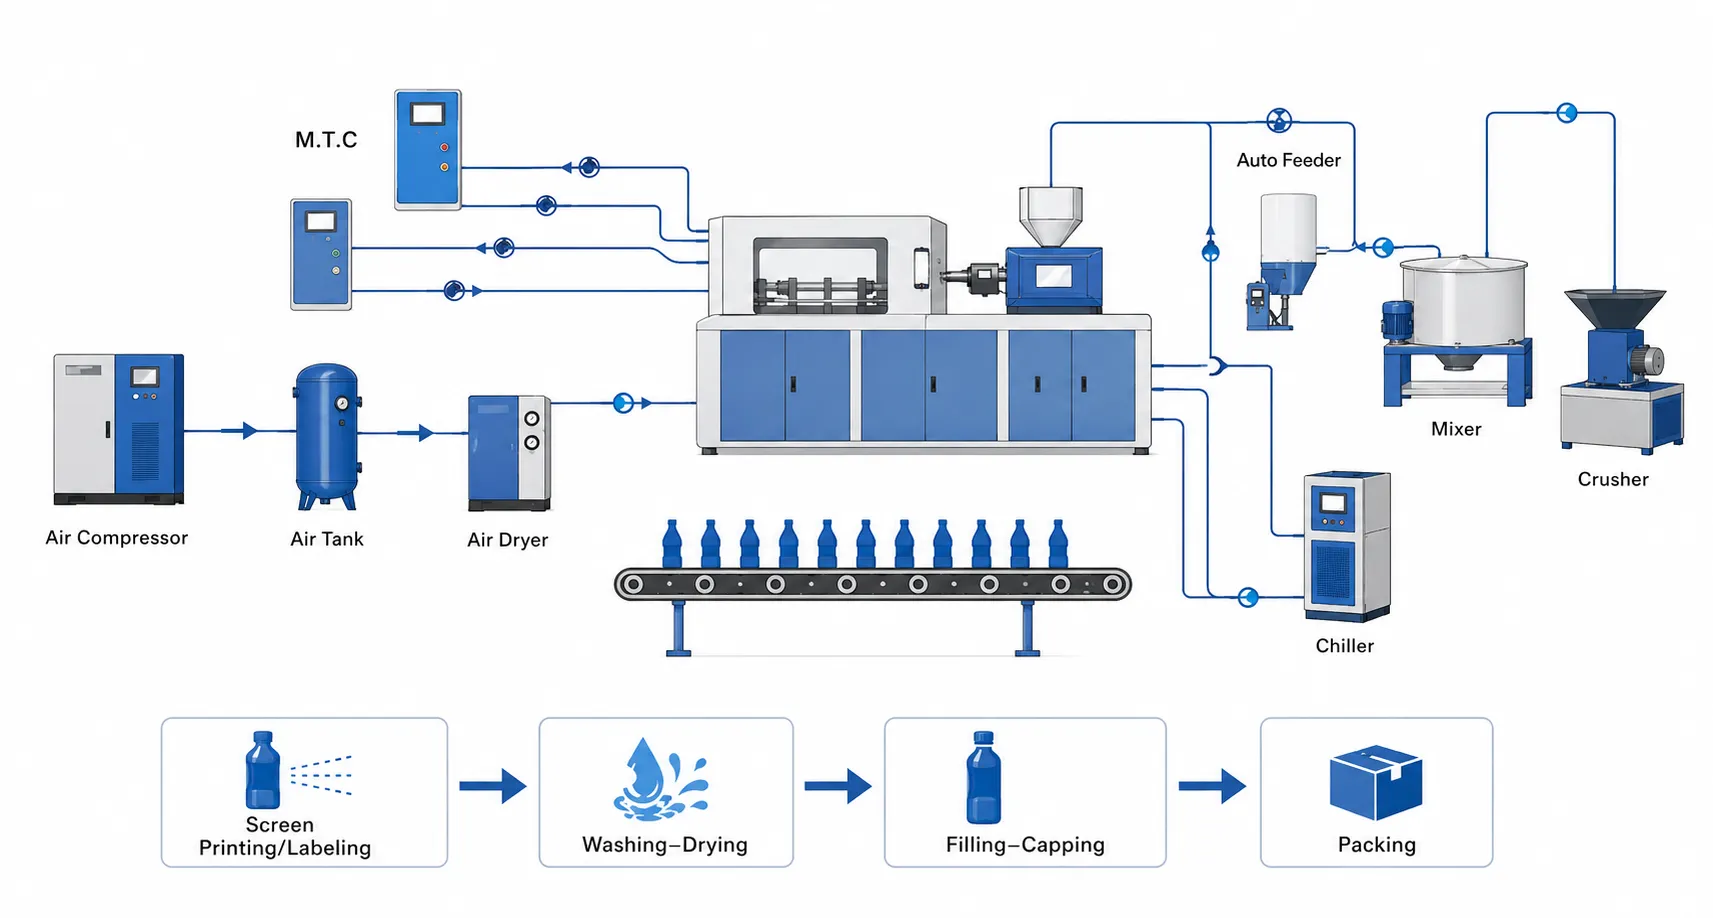
Время цикла ZQ IBM · Пять компонентов и типичные значения
1. Впрыскивание и заполнение
ПП: 0,8–2,5 с (тетрагидроперуксусная вязкость 15–25 г/10 мин, 220–235 °C). ПНД: 1,5–4,0 с (тетрагидроперуксусная вязкость 0,3–1,0 г/10 мин, 200–220 °C). ПКТГ: 1,0–2,0 с (тетрагидроперуксусная вязкость 8–15 г/10 мин, 245–260 °C). Время наполнения зависит от объема заготовки и вязкости полимера. Минимальное время ограничено образованием наплывов из литникового канала и риском неполного заполнения.
2. Выдержка при инжекционной уплотнении
0,5–2,0 с для всех полимеров. Фаза удержания давления после заполнения методом инжекции: компенсирует объемную усадку ПП/ПЭВП/ПКТГ по мере затвердевания расплава в инжекционной полости. Длительность определяется временем застывания затвора (после застывания затвора дальнейшая упаковка не влияет на заготовку). Минимум: 0,5 с (тонкий затвор, ПП с высоким показателем текучести расплава); максимум: 2,0 с (толстый затвор, ПЭВП с низким показателем текучести расплава).
3. Надувание + Задержка
ПП: 2,0–8,0 с (тонкостенная косметическая 2,0–4,0 с; банка для пищевых добавок с широким горлышком 6,0–8,0 с). ПНД: 4,0–15,0 с (1 л смазки 4,0–7,0 с; 5 л промышленной 10–15 с). ПКТГ: 3,0–6,0 с. Время выдержки при продувке = доминирующий компонент цикла. Определяется толщиной стенки и теплопроводностью полимера, а также охлаждающей способностью пресс-формы.
4. Указатель станций
Стандартная гидравлическая система ZQ: 1,0–1,5 с за оборот (вращение стержневого узла от станции 1→2→3 и обратно). Полностью электрическая сервосистема ZQ60HE: 0,5–0,8 с за индексацию (сервомотор реагирует быстрее). 3-позиционная система ZQ: 3 индексации за цикл (S1→S2, S2→S3, S3→S1). Общая индексация: 3,0–4,5 с гидравлическая; 1,5–2,4 с электрическая. Фиксированный механический параметр, не регулируется в процессе работы.
5. Снять и выбросить
0,5–1,5 с. Бутылка IBM снимается со стержня на станции 3 (станция снятия): стержень втягивается, в то время как бутылка IBM удерживается на выдувной форме или съемной плите, затем выталкивается на выходной конвейер. Длительность устанавливается скоростью механизма снятия ZQ (гидравлический или сервопривод). Минимум: 0,5 с (тонкостенная легкая полипропиленовая бутылка IBM на полностью электрической установке ZQ40); максимум: 1,5 с (тяжелое ведро из полиэтилена высокой плотности на установке ZQ135).
РАЗДЕЛ 02
Оптимизация времени выдержки в выдувной станции: температура охлаждающей воды и пресс-формы.
Температура охлаждающей воды: Рычаг задержки первичного продува
Температура охлаждающей воды в выдувной форме ZQ IBM является основной управляющей переменной для оптимизации времени выдержки в выдувной станции, поскольку температура охлаждающей воды напрямую определяет тепловую движущую силу для отвода тепла от стенок выдувной камеры. Тепловой поток (Q) в выдувной форме IBM на стенке выдувной полости: Q = k × (T_wall − T_coolant) / thickness, где k = теплопроводность стали формы (H13: 25–28 Вт/м·К), T_wall = температура контакта стенки выдувной камеры с поверхностью, T_coolant = температура охлаждающей воды, thickness = толщина стенки формы H13 между каналом охлаждения и поверхностью полости. Снижение температуры охлаждающей воды с 18°C до 12°C увеличивает температурную движущую силу (T_wall − T_coolant) на 6°C (с приблизительно 170°C до 176°C для полипропиленовой формы IBM при температуре контакта стенки 188°C) — увеличивая тепловой поток приблизительно на 3,51 TP3T на каждый °C снижения температуры. Для косметической бутылки из полипропилена (PP) с толщиной стенки 0,8 мм и выдержкой при выдувании 3,0 секунды при температуре охлаждающей жидкости 18°C: снижение температуры до 12°C уменьшает минимальную выдержку примерно до 2,5 секунд (−0,5 с, уменьшение выдержки при выдувании по стандарту 17%) — что эквивалентно уменьшению времени цикла по стандарту 17% для ZQ, если выдержка при выдувании является определяющим временем на станции. Минимальная температура охлаждающей воды: стандартная температура охлаждающей воды для выдувных форм ZQ в Корее составляет 10°C — при температуре ниже 10°C существует риск конденсации влаги на внешних поверхностях полости выдувной формы ZQ в условиях корейской летней влажности (относительная влажность 70–90% в июле-августе), что может вызвать коррозию на внешней поверхности формы H13 и попадание капель влаги в полость бутылки IBM на станции выдувания. Расход охлаждающей воды для выдувных форм ZQ: для эффективной теплопередачи требуется достаточный расход воды для поддержания турбулентного потока в каналах охлаждения выдувных форм ZQ (число Рейнольдса >10 000) — компания Korea Ever-Power указывает минимальный расход 5 л/мин на контур охлаждения для стандартных каналов выдувных форм ZQ IBM.
Минимальное время задержки удара: ограничение качества
Минимальное время выдержки в выдувной камере IBM определяется ограничением качества бутылки IBM — минимальным временем, в течение которого стенка бутылки IBM должна оставаться прижатой к поверхности охлажденной полости выдувной формы, прежде чем бутылка IBM достаточно затвердеет, чтобы выдержать выталкивание из выдувной камеры без деформации размеров (деформация, разрушение стенок, проседание дна). Проверка минимального времени выдержки в корейской компании Ever-Power ZQ: тест на постепенное сокращение времени выдержки. Начиная с консервативного времени выдержки (например, 4,0 с для косметической бутылки IBM из полипропилена объемом 500 мл на ZQ60), время выдержки сокращается с шагом 0,2 секунды, при этом на каждом шаге измеряются следующие параметры бутылки IBM: округлость корпуса (измерение внешнего диаметра корпуса бутылки IBM в 4 положениях, целевое отклонение округлости ≤0,5 мм); плоскостность дна (дно бутылки IBM, расположенное на плоской поверхности, зазор под дном ≤0,3 мм). Изменение внешнего диаметра корпуса бутылки IBM в течение 2 часов после выталкивания (измерение внешнего диаметра корпуса бутылки IBM через 30 мин, 1 ч, 2 ч после выталкивания: изменение ≤0,2 мм между 30 мин и 2 ч указывает на адекватное затвердевание на станции выдувания; изменение >0,5 мм указывает на недоохлажденную бутылку IBM на станции выдувания). Минимально допустимая выдержка при выдувании: наименьшая выдержка, при которой округлость корпуса бутылки IBM, плоскостность основания и стабильность размеров соответствуют вышеуказанным критериям, с дополнительным запасом прочности 0,3–0,5 секунды для учета производственных отклонений. Компания Korea Ever-Power устанавливает минимальную выдержку при выдувании для каждого формата контейнера во время испытаний ZQ T1/T2 и документирует ее в листе производственной настройки машины ZQ IBM в качестве нерегулируемого параметра процесса во время коммерческого производства.
РАЗДЕЛ 03
Оптимизация работы инжекционной станции: скорость наполнения, температура цилиндра и затвор.
Оптимизация скорости впрыска и заполнения на ZQ
Скорость впрыска при литье под давлением ZQ IBM (скорость поршня ZQ в мм/с или объем впрыска в см³/с) напрямую контролирует время впрыска и, следовательно, вклад станции 1 в цикл. Оптимальная скорость впрыска обеспечивает баланс: минимальное время впрыска (самый быстрый вклад станции 1 в цикл литья под давлением IBM) и соответствие требованиям качества (отсутствие заусенцев на линии разъема впрыскивной полости из-за чрезмерного давления впрыска; отсутствие неполного впрыска в тонких участках корпуса заготовки из-за недостаточной скорости впрыска; отсутствие следов потока или разбрызгивания из-за чрезмерного нагрева сдвигом при высокой скорости впрыска). Оптимизация скорости впрыска при литье под давлением ZQ для стандартного полипропилена IBM: начиная со средней скорости впрыска (поршень ZQ 30 мм/с), увеличение до 40–50 мм/с с шагом 5 мм/с при одновременном контроле стабильности веса заготовки (целевое отклонение веса ≤±0,51 TP3T на полость в течение 20 последовательных впрысков) и визуального качества заготовки (отсутствие следов разбрызгивания из-за чрезмерного сдвига; отсутствие холодного сварного шва из-за очень медленного впрыска). Оптимальная скорость заполнения ПП методом IBM: обычно 35–55 мм/с скорость поршня ZQ для стандартного косметического ПП метода IBM (ZQ40/ZQ60), что обеспечивает время заполнения 0,8–1,5 секунды для заготовки ПП массой 10–25 г. Скорость заполнения ПЭВП методом IBM: более низкая скорость поршня ZQ (10–25 мм/с) требуется для ПЭВП с показателем текучести расплава 0,3–1,0 г/10 мин (для ПЭВП с низким показателем текучести расплава требуется более низкая скорость заполнения для поддержания давления в камере впрыска ниже пикового предела гидравлической системы машины ZQ и предотвращения образования заусенцев на линии разъема из-за скачка давления в конце быстрого заполнения). Время заполнения ПЭВП методом IBM: обычно 2,0–4,0 секунды для заготовки ПЭВП с смазкой массой 50–250 г. Влияние размера литникового канала на скорость заполнения методом впрыска: больший литниковый канал IBM (диаметр штырькового канала 1,5–3,0 мм для IBM по сравнению с 0,5–1,5 мм для литья под давлением) обеспечивает более быстрый поток полимера при том же давлении впрыска, что позволяет увеличить скорость заполнения без перегрузки сдвиговым нагревом; Размер литникового канала IBM в зоне впрыска разработан компанией Korea Ever-Power для обеспечения оптимальной скорости заполнения при производственных условиях.
Минимизация времени задержки при инъекционной герметизации
Время задержки уплотнения при литье под давлением в системе ZQ IBM (фаза удержания давления после заполнения литьевой формы, также называемая задержкой при литье) должно быть достаточно долгим для застывания литьевого канала IBM (канал затвердевает во время охлаждения литьевой формы ZQ, предотвращая обратный поток расплава из литьевой полости), но не должно превышать время застывания канала, поскольку дополнительная задержка уплотнения сверх времени застывания канала не повышает качество заготовки, но увеличивает время цикла ZQ. Время застывания канала для литьевого канала IBM на машинах ZQ: штыревой канал IBM (наружный диаметр 1,5–3,0 мм) в литьевой полости ZQ (температура пресс-формы составляет приблизительно 40–60 °C в стационарном режиме на производстве Korea Ever-Power Ansan-si): время застывания канала PP составляет приблизительно 0,5–1,0 секунды для наружного диаметра канала 1,5–2,5 мм. Застывание канала HDPE: 0,8–1,5 секунды. Таким образом, минимальная задержка уплотнения при литье под давлением: 0,5–1,5 секунды. Проверка задержки уплотнения в системе Korea Ever-Power ZQ: тест на резку канала — уменьшение задержки уплотнения в системе ZQ с шагом 0,1 секунды; Если при изготовлении заготовки для бутылки методом IBM наблюдается уменьшение веса (>0,51 TP3T на каждом этапе) или видимая усадка в области литника, значит, литник не застыл до сброса давления при упаковке. Установите время задержки упаковки в ZQ равным времени застывания литника + 0,2 секунды запаса прочности. Завышение времени задержки упаковки (распространенная консервативная практика у производителей IBM): во многих настройках машин IBM ZQ используется время задержки упаковки 2–3 секунды (консервативный показатель), тогда как оптимизированная настройка Korea Ever-Power ZQ для стандартной полипропиленовой заготовки IBM составляет 0,7–1,2 секунды. Экономия 1,0–2 секунд ненужной задержки упаковки является второй по значимости возможностью оптимизации времени цикла IBM после сокращения времени задержки выдувания.
РАЗДЕЛ 04
Специфические для полимеров стратегии цикла IBM: ПП, ПНД и ПКТГ
| ПОЛИМЕР | КЛЮЧЕВОЕ ОГРАНИЧЕНИЕ ЦИКЛА | СТРАТЕГИЯ ОПТИМИЗАЦИИ | Типичный оптимизированный цикл ZQ |
|---|---|---|---|
| Гомополимер полипропилена (текучесть расплава 15–25 г/10 мин) | Выдержка при продувке для кристаллизации стенки (начало кристаллизации ПП 125–135 °C; перед отрывом необходимо охладить ниже температуры стеклования + запас прочности). Быстрое заполнение методом впрыскивания благодаря высокому показателю текучести расплава — впрыскивание редко ограничивает цикл. | Минимизация времени задержки продувки: используйте охлаждающую воду температурой 10–12 °C. Параллельное охлаждение в инжекционной станции ZQ (охлаждение инжекционной полости водой температурой 15–20 °C во время задержки продувки). Быстрое заполнение со скоростью 40–55 мм/с поршнем ZQ. Минимальная задержка уплотнения 0,6–0,8 секунды. | 500 мл полипропиленовой косметики: 5,5–7,0 с (общий цикл). 300 мл полипропиленового антисептика для рук: 5,0–6,5 с. 100 мл полипропиленовой сыворотки: 4,5–5,5 с. |
| Полиэтилен высокой плотности (HDPE) (MFR 0,3–1,0 г/10 мин, смазочный/агрохимический класс) | Цикл ограничивается как впрыскиванием (медленное заполнение полиэтилена высокой плотности с низким показателем текучести расплава: 2–4 секунды), так и выдержкой при продувке (контейнер со смазкой из полиэтилена высокой плотности с толстыми стенками: 5–15 секунд). Полиэтилен высокой плотности кристаллизуется при 120–125 °C; для более толстых стенок требуется пропорционально большее время охлаждения. | Интенсивное охлаждение выдувной формы: вода температурой 10–12 °C. Вставка из бериллиевой меди в основании выдувной формы для толстостенного ПЭВП. Максимальная скорость заполнения в пределах гидравлического давления. Выбор максимально возможного показателя текучести ПЭВП (MFR) для эквивалентного коэффициента чувствительности к давлению (ESCR) для минимизации времени заполнения. | 1 л моторного масла из полиэтилена высокой плотности (HDPE): 8–12 с. 5 л трансмиссионного масла из HDPE: 15–22 с. 250 мл тормозной жидкости из HDPE: 6–9 с. |
| PCTG (MFR 8–15 г/10 мин, аморфный) | Выдержка при продувке для аморфного затвердевания ниже Tg 80°C (отсутствие перехода кристаллизации — PCTG непрерывно охлаждается до Tg; выдержка при продувке должна обеспечить температуру бутылки IBM ниже Tg + 20°C перед снятием пленки). Для предотвращения помутнения поверхности PCTG требуется более высокая температура пресс-формы (18–25°C) по сравнению с PP/HDPE. | Температура пресс-формы 18–22 °C (не ниже; риск помутнения). Предпочтительна тонкая стенка из PCTG IBM (0,5–0,8 мм) для быстрого охлаждения. Быстрое заполнение PCTG методом инжекции: показатель текучести расплава 8–15 г/10 мин позволяет использовать поршень ZQ со скоростью 35–50 мм/с. Температура цилиндра 245–260 °C (горячее заполнение для низкой вязкости, более быстрого заполнения и достаточной температуры преформы на станции выдувания). | Флакон с сывороткой PCTG объемом 30 мл: 4,5–6,0 с. 100 мл антисептика PCTG: 5,5–7,0 с. 300 мл добавки PCTG: 7,0–9,0 с. |
РАЗДЕЛ 05
Справочные данные IBM по времени цикла: вывод данных с машины ZQ в формате контейнера.
| ФОРМАТ КОНТЕЙНЕРА | МОДЕЛЬ ZQ | КАЛИОЗЫ | ОПТИМИЗИРОВАННЫЙ ЦИКЛ (ы) | ПРОИЗВОДИТЕЛЬНОСТЬ (бутылок/час) |
|---|---|---|---|---|
| 100 мл полипропиленового антисептика для рук (толщина стенок 0,8 мм) | ZQ40 | 10 | 5,2–5,6 с | ~6400–6900 |
| Косметический спрей из полипропилена (толщина стенки 0,75 мм), 500 мл | ZQ60 | 8 | 5,5–7,0 с | ~4100–5200 |
| Флакон с сывороткой PCTG объемом 30 мл (толщина стенки 0,6 мм) | ZQ40 | 10 | 4,8–6,0 с | ~6000–7500 |
| 1 л моторного масла из полиэтилена высокой плотности (толщина стенки 1,8 мм) | ZQ80 | 2 | 8,5–12,0 с | ~600–850 |
| Банка для протеинового порошка из полипропилена объемом 2270 мл (толщина стенки 2,8 мм). | ZQ110 | 2 | 12–16с | ~450–600 |
| 20-литровое промышленное ведро для смазочных материалов из полиэтилена высокой плотности (толщина стенки 3,2 мм) | ZQ135 | 1 | 20–28с | ~130–180 |
РАЗДЕЛ 06
Сравнение времени цикла: полностью электрическая система IBM ZQ60HE и гидравлическая система ZQ60.
Преимущества полностью электрического цикла IBM ZQ60HE
Полностью электрическая машина IBM Korea Ever-Power ZQ60HE обеспечивает более короткие циклы работы по сравнению с гидравлической ZQ60 по трем причинам, связанным с производительностью электрического сервопривода по сравнению с гидравлическим. Более быстрая индексация станции: время индексации станции с сервомотором ZQ60HE составляет 0,5–0,8 секунды на индексацию против 1,0–1,5 секунды у гидравлической ZQ60. Для 3-позиционной машины IBM ZQ общее время индексации за цикл: ZQ60HE 1,5–2,4 секунды против 3,0–4,5 секунды у гидравлической ZQ60. Экономия времени индексации: 1,5–2,1 секунды за цикл. При объеме 500 мл косметического раствора PP IBM (оптимизированный цикл ZQ60 6,0 секунд): общий цикл ZQ60HE (4,0 с управляемого времени + 1,5 с электрического индекса = 5,5 с против 4,0 с управляемого времени ZQ60 + 3,0 с гидравлического индекса = 7,0 с) — преимущество ZQ60HE составляет 1,5 секунды на цикл ≈ 21% быстрее. Более быстрое впрыскивание: сервопривод впрыска ZQ60HE обеспечивает более быструю реакцию скорости заполнения (сервомотор точно следует профилю скорости впрыска контроллера ZQ) и более короткое замедление впрыска в конце заполнения (сервопривод более точно снижает давление впрыска в конце заполнения, уменьшая риск образования пузырьков из-за перерегулирования давления). Сервоприводная инжекционная набивка: серводвигатель точно поддерживает запрограммированное удерживающее давление в зависимости от изменения давления гидравлического клапана (погрешность давления ±2–5% в гидравлической системе по сравнению с ±0,1–0,3% в сервоприводе), что позволяет сократить минимальное время набивки ZQ60HE по сравнению с гидравлической системой ZQ60. Прецизионный продувочный клапан: электрический продувочный клапан ZQ60HE открывается и закрывается точнее, чем гидравлический продувочный клапан IBM, что позволяет ускорить процесс продувки. Преимущество ZQ60HE по времени цикла по сравнению с гидравлической системой ZQ60 для стандартной полипропиленовой декоративной набивки IBM: на 15–25% короче цикл, что обеспечивает эквивалентное увеличение производительности при одинаковом количестве полостей.
ZQ60HE против ZQ60: объемы производства и экономические показатели.
Преимущество полностью электрической формы ZQ60HE по времени цикла приводит к измеримому увеличению производительности при одинаковом количестве ячеек пресс-формы и одинаковом количестве рабочих смен, что снижает себестоимость производства контейнеров IBM. Сравнение производительности ZQ60HE и ZQ60 при производстве косметической косметики IBM из полипропилена объемом 500 мл (8-гнездная форма): цикл ZQ60HE 5,5 секунд: 8 × 3600 / 5,5 = 5236 бутылок/час. Гидравлический цикл ZQ60 7,0 секунд: 8 × 3600 / 7,0 = 4114 бутылок/час. Преимущество ZQ60HE: на 1122 бутылки больше/час = увеличение производительности на 271 TP3T. При 16 производственных часах в день, 300 днях в году: больше флаконов IBM, произведенных на ZQ60HE по сравнению с ZQ60, составляет 1122 × 16 × 300 = 5,4 миллиона дополнительных косметических флаконов IBM из полипропилена объемом 500 мл в год на одну машину. Энергоэффективность ZQ60HE: потребление энергии полностью электрическим серводвигателем ZQ60HE примерно на 30–501 ТТ3Т ниже, чем у гидравлического насоса ZQ60 за цикл IBM (гидравлический насос ZQ работает непрерывно во время производства, а серводвигатель работает только во время движения привода) — экономия энергии 3–6 млн вон в год при стоимости электроэнергии в Корее 120 вон/кВтч и 16-часовом производственном дне в Корее, частично компенсирующая капитальные затраты на ZQ60HE. Премия за капитальные затраты на ZQ60HE: цена полностью электрической машины IBM ZQ60HE от Korea Ever-Power выше, чем у гидравлического аналога ZQ60 (типичная премия для ZQ60HE составляет приблизительно 15–251 тыс. тонн на 3 тонны по сравнению с ценой покупки гидравлической ZQ60). Korea Ever-Power предоставляет заказчику анализ окупаемости при выборе между ZQ60HE и гидравлической ZQ60 на основе годового объема перевозок IBM заказчиком и стоимости контейнерных единиц IBM на корейском или экспортном рынке на этапе запроса информации по программе.
Часто задаваемые вопросы по инженерным вопросам
Вопросы по оптимизации времени цикла в IBM
В 01
Почему время цикла IBM увеличивается при увеличении количества резонаторов на одном и том же станке ZQ?
Увеличение времени цикла IBM с увеличением количества полостей на одной и той же машине ZQ — распространенное явление на корейском предприятии Ever-Power в Ансане, когда программы IBM для ZQ переходят от пресс-форм с меньшим количеством полостей к пресс-формам с большим количеством полостей. Это результат двух взаимосвязанных эффектов, которые делают время цикла нелинейной функцией количества полостей. Во-первых, вес впрыска и время заполнения под давлением: большее количество полостей = больший общий вес впрыскиваемой заготовки за цикл впрыска ZQ (больше полостей = больше полимера, впрыскиваемого за один цикл). При постоянной скорости впрыскивающего поршня ZQ (мм/с) больший вес впрыска требует большего времени заполнения под давлением (время заполнения ≈ вес впрыска ÷ объемный расход впрыска). Если ZQ60 переходит от 6-гнездной к 8-гнездной косметической пресс-форме из полипропилена объемом 500 мл IBM при той же скорости впрыскивающего поршня 45 мм/с: вес впрыска увеличивается на 33% (с 6 заготовок до 8 заготовок за цикл); время заполнения под давлением увеличивается пропорционально примерно на 33% (с 1,2 с до 1,6 с). Увеличение времени наполнения методом впрыска добавляет 0,4 секунды ко времени цикла ZQ — это не проблема, если время выдержки при выдувании (3,5 с) остается определяющим временем работы станции (параллельная архитектура станций означает, что время выдержки при выдувании контролируется, если время выдержки при выдувании > время наполнения методом впрыска + упаковка). Во-вторых, площадь охлаждения выдувной формы и распределение температуры: большее количество полостей означает больше бутылок IBM одновременно в выдувной форме. Если скорость потока охлаждающей воды в выдувной форме ZQ не увеличивается пропорционально количеству полостей (увеличение нагрузки на охлаждение за счет большей площади стенок бутылок IBM), средняя температура охлаждающей воды в выдувной форме увеличивается (температура охлаждающей воды на выходе повышается по мере увеличения нагрузки на охлаждение), уменьшая тепловой поток от стенок бутылок IBM к форме. Повышение температуры выдувной формы за счет большей нагрузки на охлаждение увеличивает минимальное время выдержки на станции выдува для адекватного затвердевания бутылок IBM. Пример: ZQ60 6-гнездная 500 мл полипропиленовая бутылка IBM при температуре охлаждения на входе 12°C / на выходе 16°C (адекватное охлаждение с минимальным временем выдержки при выдувании 2,8 секунды). Добавление 2 полостей (8 полостей): тот же расход охлаждающей воды обеспечивает температуру на входе 12°C / на выходе 19°C (увеличение ΔT за счет большей охлаждающей нагрузки) — минимальная выдержка при продувке увеличивается с 2,8 секунд до 3,2 секунд (на 0,4 секунды дольше) из-за снижения тепловой движущей силы вследствие более высокой температуры пресс-формы. Компания Korea Ever-Power решает проблему увеличения расхода охлаждающей воды при изменении количества полостей: расход охлаждающей воды ZQ60 увеличен с 6 л/мин (6 полостей) до 8 л/мин (8 полостей) путем регулировки клапана потока чиллера ZQ, при этом поддерживается температура на входе 12°C / на выходе 16°C и сохраняется минимальная выдержка при продувке 2,8 секунды для 8 полостей, как и для 6 полостей. Подтверждение этого с помощью теста на стабильность после выталкивания бутылки IBM при новом количестве полостей перед началом коммерческого производства является стандартной практикой Korea Ever-Power.
В 02
Каково минимальное время цикла обработки на печатной машине EverPower ZQ40 производства Кореи для косметических флаконов из полипропилена объемом 100 мл?
Минимальное время цикла формования косметической жидкости методом инжекционного формования (IBM) на корейском заводе Ever-Power ZQ40 для косметических флаконов из полипропилена объемом 100 мл (текучесть расплавленного полипропилена 20–25 г/10 мин, толщина стенки корпуса 0,7–0,8 мм, горловина насоса 24/410, стандартный цилиндрический корпус, 10-гнездная пресс-форма) при полностью оптимизированных условиях производства ZQ составляет приблизительно 4,5–5,0 секунд. Распределение времени цикла при минимальном значении ZQ40: наполнение методом инжекционного формования 0,8 секунды (текучесть расплавленного полипропилена 25 г/10 мин при температуре цилиндра 230°C, скорость подачи пресс-формы ZQ40 50 мм/с, 10 заготовок × 6–8 г = масса впрыска 60–80 г, время наполнения 0,8 с при производительности инжекционного формования ZQ40); выдержка при инжекционном формовании 0,6 секунды (застывание литникового канала полипропилена при стандартном внешнем диаметре литникового канала 1,5 мм: 0,5 с; запас прочности 0,1 с); Общий индекс станции (гидравлический ZQ40, 3 станции × 1,0 с = 3,0 с за цикл; полностью электрический ZQ40HE, 3 станции × 0,5 с = 1,5 с за цикл): гидравлический ZQ40 3,0 с; ZQ40HE 1,5 с; выдержка при выдувании 2,0–2,5 с (бутылка из полипропилена 100 мл с толщиной стенки 0,7 мм, охлаждающая вода 12 °C, минимальное время выдержки при выдувании 2,0 с, подтвержденное корейской компанией Ever-Power, при толщине стенки из полипропилена 0,7 мм и температуре выдувной формы 12 °C); снятие + выброс 0,5 с (легкая бутылка из полипропилена 100 мл с механизмом снятия ZQ40). Минимальное время гидравлического цикла ZQ40: впрыск (0,8+0,6) + выдувание (2,0) + индексация (3,0) + снятие пленки (0,5) = 6,9 секунд (время цикла — максимальное время любой станции + индексация + снятие пленки: макс. (1,4 с впрыск, 2,0 с выдувание) + 3,0 индексация + 0,5 снятие пленки = 2,0 + 3,0 + 0,5 = 5,5 секунд). Минимальное время полностью электрического цикла ZQ40HE: 2,0 + 1,5 + 0,5 = 4,0 секунды. При времени цикла 4,0–4,5 секунды (ZQ40HE) с 10-гнездной пресс-формой: производительность 10 × 3600 / 4,2 = 8571 бутылок/час. Компания Korea Ever-Power достигла производительности примерно 8000–9000 бутылок/час для 100-миллилитрового полипропиленового дезинфицирующего средства для рук IBM на 10-камерном полностью электрическом оборудовании ZQ40 в городе Ансан, что подтверждает практический показатель производительности в 6400–7200 бутылок/час для гидравлического аналога ZQ40, указанный в технических характеристиках программы Korea Ever-Power IBM.
В 03
Улучшает ли добавление четвертой станции к станку IBM ZQ время цикла?
Корейские машины Ever-Power ZQ IBM доступны как в 3-станционной (впрыск, выдувание, выдувание), так и в 4-станционной (впрыск, кондиционирование/выдувание 1, выдувание 2/охлаждение, выдувание) конфигурациях. 4-станционная конфигурация ZQ IBM повышает эффективность цикла в тех случаях, когда для изготовления бутылки IBM требуется больше времени на станции выдувания, чем позволяет время впрыска в рамках 3-станционного параллельного цикла. В 3-станционной конфигурации IBM время работы управляющей станции (минимальное время цикла) равно max(время впрыска, время выдувания). Если время выдувания >> время впрыска — как это часто бывает для толстостенных контейнеров IBM (смазка из ПЭВП, банка из полипропилена для белка), где время выдержки при выдувании в 3–5 раз превышает время наполнения при впрыске — станция впрыска простаивает большую часть цикла (ожидая завершения работы станции выдувания). В 4-станционной архитектуре ZQ IBM между впрыском и выдуванием добавляется станция 2 (температурное кондиционирование или предварительное выдувание), поэтому цикл распределяет работу станции выдувания между двумя станциями: станция 2 выполняет первоначальное раздувание + 50% времени выдержки при выдувании; Станция 3 выполняет оставшиеся 50% выдержки продувки + снятие пленки; станция 4 выполняет снятие пленки + выброс. Преимущество 4-станционной системы: если выдержка продувки на станции 2 равна 50% выдержки продувки на 3-станционной системе, то время управления станцией в 4-станционной системе равно max(впрыск, 50% продувки, снятие пленки) — если время впрыска теперь равно или превышает время продувки 50%, время цикла устанавливается впрыском (а не продувкой), и машина ZQ работает с максимальной эффективностью со стороны впрыска. Пример: банка с белком PP объемом 2270 мл, IBM на ZQ110: время впрыска 2,8 с; выдержка продувки на 3-станционной системе 12 с. Цикл на 3-станционной системе: max(2,8, 12) + индекс + снятие пленки = 12 + 2,0 + 1,0 = 15 с. Цикл на 4-станционной системе: 50% продувки на станцию = 6 с; max(2.8, 6.0, 1.0) + index = 6.0 + 2.5 = 8.5s — 4-станционный цикл 8.5s против 3-станционного 15s = сокращение времени цикла на 43% для термообработки толстостенных полипропиленовых банок для белка на 4-станционной конфигурации ZQ110. Корейские термообрабатывающие машины Ever-Power ZQ110 и ZQ135 могут быть сконфигурированы как 4-станционные для программ термообработки банок с широким горлышком и толстостенных промышленных контейнеров, где время выдержки при продувке доминирует в 3-станционном цикле. 4-станционная термообработка также по своей сути удваивает количество необходимых стержней (каждая бутылка для термообработки занимает одновременно две станции в 4-станционной конфигурации), увеличивая стоимость оснастки для термообработки примерно на 30–50% за счет добавления стержней по сравнению с использованием только 3-станционного набора стержней.
В 04
Как компания Korea Ever-Power проверяет, что сокращение времени цикла не ухудшает качество бутылок IBM?
Протокол валидации сокращения времени цикла IBM компании Korea Ever-Power Ansan-si подтверждает, что сокращение времени цикла не ухудшает стабильность размеров бутылок IBM, распределение стенок или качество поверхности благодаря структурированной последовательности измерений при каждом изменении времени цикла. Протокол валидации сокращения времени выдувания (наиболее распространенная оптимизация времени цикла ZQ): начиная с базового времени выдувания (подтвержденной стабильности), сокращайте время выдувания на станции выдувания с шагом 0,2–0,5 секунды. На каждом шаге изготовьте 50 последовательных бутылок IBM из каждой полости при сокращенном времени выдувания, затем измерьте: (A) Округлость наружного диаметра корпуса бутылки IBM через 2 минуты после выталкивания: измерено в 4 окружных положениях с помощью цифрового штангенциркуля; целевое отклонение ≤0,5 мм между 4 положениями. Несоответствие округлости бутылки IBM при сокращенном времени выдувания указывает на недостаточное затвердевание стенок на станции выдувания для этого времени выдувания — бутылка IBM деформируется после выталкивания из-за остаточного теплового градиента в стенке. (B) Плоскостность основания бутылки IBM через 2 минуты после выталкивания: поместите бутылку IBM на плоскую эталонную поверхность, измерьте максимальный зазор под основанием бутылки щупом; Целевой зазор ≤0,3 мм. Деформация основания указывает на то, что основание бутылки IBM не полностью затвердело при уменьшенном времени выдержки при продувке. (C) Временная стабильность внешнего диаметра корпуса бутылки IBM через 30 минут и 2 часа после выталкивания: повторное измерение внешнего диаметра корпуса в 4 положениях через 30 мин и 2 часа. Изменение внешнего диаметра корпуса >0,2 мм между измерениями через 30 мин и 2 часа указывает на значительную усадку после выталкивания из-за недостаточного затвердевания на станции продувки. Критерий прохождения на каждом этапе выдержки: все три измерения одновременно соответствуют критериям для всех полостей. Предел выдержки для оптимизации времени цикла — это наименьшая выдержка, при которой все критерии выполняются, за вычетом 0,2 секунды запаса прочности. Эта выдержка устанавливается в качестве минимальной выдержки при продувке и регистрируется в листе производственных настроек машины ZQ. Тот же протокол применяется для уменьшения выдержки при литье под давлением: вес заготовки бутылки IBM проверяется на соответствие (целевое значение ±0,5%) на каждом этапе уменьшения выдержки при литье.
В 05
Каково влияние добавления цветной мастербатчи по сравнению с натуральной смолой на время цикла обработки в машинах ZQ компании IBM?
Добавление цветной мастербатчи (обычно 1–4% загрузки мастербатчи из полипропилена или полиэтилена высокой плотности на гравиметрическом дозирующем устройстве Korea Ever-Power ZQ) оказывает, как правило, незначительное влияние на время цикла IBM по сравнению с обработкой базовой смолы, но существуют определенные типы мастербатчей и уровни загрузки, которые могут увеличить время цикла IBM или потребовать корректировки процесса ZQ. Белая мастербатча с диоксидом титана (стандартная для белых полипропиленовых бутылок для косметики и бытовой химии, изготовленных методом IBM: загрузка диоксида титана 2,0–3,0% в полипропиленовом носителе при добавлении 3% мастербатчи): белая мастербатча с диоксидом титана незначительно снижает скорость впрыска полипропилена в IBM (наполнитель диоксида титана увеличивает вязкость расплава полипропилена на 5–10% при температуре обработки IBM) — незначительное увеличение времени наполнения ZQ (3% сажи) небольшое увеличение вязкости ПП может потребовать незначительной корректировки температуры цилиндра ZQ (+3–5 °C) для поддержания эквивалентного времени наполнения. Перламутровая или металлическая мастербатч-смесь (чешуйки слюды или алюминия в количестве 1–3% в носителе ПП для премиальной косметической IBM): частицы чешуек слюды (соотношение сторон 20:1–50:1, размер частиц 10–100 мкм) незначительно снижают текучесть расплава ПП в полости инжекции IBM (выровненные чешуйки слюды ограничивают поток в узких кольцевых каналах тела заготовки). Корректировка процесса IBM в ZQ для перламутрового полипропилена: снижение скорости впрыска на 10–151 TP3T и повышение температуры цилиндра на 3–5°C для обеспечения полного заполнения заготовки методом IBM без следов потока от ориентации пластинок слюды на стенках заготовки. Время выдержки при продувке методом IBM не зависит от перламутровой мастербатчи при стандартной загрузке 1–31 TP3T. Термочувствительная мастербатч (органический пигмент в высокой термочувствительной концентрации): некоторые органические пигменты в методе IBM для полипропилена разлагаются при температуре выше 240°C, что требует регулирования температуры цилиндра ZQ (ограничение пиковой температуры цилиндра в сопле зоны 3 до ≤235°C для термочувствительной мастербатчи органических красных, оранжевых и желтых пигментов) — это температурное ограничение может потребовать немного большего времени впрыска IBM (вязкость расплава немного выше при 235°C по сравнению с 240°C), но обычно это влияет на время цикла IBM менее чем на 0,2 секунды.
В 06
Как компания Korea Ever-Power рассчитывает годовой коэффициент использования производственных мощностей оборудования IBM для новой программы?
Компания Korea Ever-Power Ansan-si рассчитывает коэффициент использования производственных мощностей машин IBM для планирования коммерческого производства новых программ, используя структурированную модель производительности и эффективности, которая учитывает теоретическую производительность машин ZQ, плановые простои и коэффициенты эффективности производства. Годовое доступное время работы машин IBM: стандартный производственный календарь Korea Ever-Power Ansan-si = 300 производственных дней в году × 16 производственных часов в день (две 8-часовые смены в день, с 2 часами в день на запуск, прогрев, переналадку линии и уборку в конце смены) = 4800 машино-часов в год. Это максимальное доступное время работы машин IBM до вычета плановых простоев. Вычеты плановых простоев: плановое профилактическое техническое обслуживание (ТО машин ZQ: 8 часов/месяц × 12 месяцев = 96 часов/год); смена цвета и смолы (в среднем 2 смены в неделю × 0,5 часа каждая × 50 недель = 50 часов/год); Замена пресс-форм (в среднем 1 замена в месяц × 2 часа = 24 часа в год); государственные праздники и установленные законом в Корее остановки производства (примерно 12 национальных праздников Кореи, влияющих на двухсменный режим работы = 24 часа в год). Общее плановое время простоя: 96 + 50 + 24 + 24 = 194 часа в год. Чистое плановое время производства: 4800 − 194 = 4606 часов в год. Эффективность производства (коэффициент производительности OEE: фактическая производительность IBM по сравнению с теоретической производительностью в течение планового времени производства): стандартная производительность OEE для корейской установки Ever-Power ZQ IBM составляет приблизительно 85–90% (10–15% незапланированных микроостановок, кратковременных перебоев подачи смолы, застревания бутылок IBM на станции вытяжки, задержки при проверке качества). Чистое эффективное время производства на установке IBM: 4606 × 0,87 (среднее значение OEE) = 4007 эффективных производственных часов в год. Расчет годовой производительности машины IBM: эффективное время производства (4007) × производительность машины ZQ (бутылок/час при оптимизированном цикле) = годовой объем производства бутылок IBM на одной машине ZQ. Пример для 8-гнездной полипропиленовой косметической машины IBM объемом 500 мл при оптимизированной производительности 4500 бутылок/час: годовой объем производства = 4007 × 4500 = 18,0 миллионов полипропиленовых косметических бутылок IBM объемом 500 мл на одну машину ZQ60 в год. Коэффициент использования мощностей программы Korea Ever-Power: требуемый годовой объем производства новой программы / (годовой объем производства на одну машину ZQ). Если для новой программы требуется 5 миллионов полипропиленовых косметических бутылок IBM объемом 500 мл в год: коэффициент использования мощностей = 5 000 000 / 18 000 000 = 27,81 тонн на одну машину ZQ60. Компания Korea Ever-Power предлагает выделенное или совместно используемое машинное время ZQ IBM в зависимости от процента использования мощностей программы на этапе планирования программы в городе Ансан.
IBM CYCLE TIME ENGINEERING · KOREA EVER-POWER
Нужна поддержка IBM по оптимизации времени цикла?
Компания Korea Ever-Power Ansan-si предоставляет услуги по проектированию времени цикла работы оборудования ZQ IBM, оптимизации времени выдержки при продувке и моделированию производственных мощностей для всех программ производства контейнеров из ПП, ПНД и ПКТГ IBM на платформах ZQ40–ZQ135.
Редактор: Cxm


