
Проектирование пресс-форм ISBM — разработка заготовки, выдувной полости и стержня.
Хорошо спроектированный Форма ISBM Именно это отличает бутылку, которая выдувается с первого раза и каждый раз, от бутылки, в которой наблюдается обесцвечивание под воздействием напряжения, перламутровый блеск основания, неравномерность толщины стенок или заусенцы на горлышке. Процесс литья под давлением с растяжением объединяет впрыск заготовки и выдувание бутылки в одном машинном цикле — это означает, что форма для заготовки и выдувная полость не являются независимыми решениями в области оснастки. Они должны быть спроектированы вместе, соответствовать одним и тем же целевым значениям коэффициента растяжения и быть совместимы с размерами интерфейса одной и той же машины с самого начала.
Данное руководство охватывает все аспекты данной темы. проектирование пресс-формы ISBM Технологический процесс: геометрия заготовки и распределение толщины стенок, допуски на штифты сердечника и конструкция литникового канала, качество поверхности полости для выдувания и расположение каналов охлаждения, как рассчитать и согласовать коэффициенты растяжения между заготовкой и полостью, стандарты интерфейса пресс-форм Aoki 100 и ASB-12M и их значение для совместимости с оборудованием, какие приводы используются. стоимость пресс-формы ISBMа также информация, необходимая вашему поставщику для проведения анализа целесообразности изготовления пресс-формы до начала резки стали.

Почему конструкция пресс-формы ISBM отличается от стандартного литья под давлением?
В традиционном литье под давлением пресс-форма производит готовую деталь. Конструктор оптимизирует толщину стенок, расположение литниковых каналов, схему охлаждения и углы уклона, чтобы равномерно заполнить полость и извлечь деталь, соответствующую чертежу. Успех измеряется соответствием детали размерам чертежа.
В проектирование пресс-формы ISBMПресс-форма для заготовки не производит готовую деталь — она производит... геометрия предшественника Впоследствии на станции выдувания она будет растянута и выдута, приобретя совершенно другую форму. Это меняет все конструктивные решения:
- Толщина стенок заготовки неравномерна. — Она намеренно сужается, чтобы компенсировать неравномерное растяжение, возникающее на разной высоте выдуваемой бутылки. Заготовка, стенка которой толще у основания и тоньше к плечу, позволит получить бутылку с более равномерным распределением толщины стенок, чем заготовка с одинаковой толщиной стенок по всей длине.
- Отделка горловины — единственный параметр заготовки, который остается неизменным. в готовую бутылку. Все остальные параметры преобразуются в процессе выдувания и растяжения. Горлышко формируется под давлением и фиксируется охлаждением до того, как заготовка поступает на станцию выдувания — таким образом, окончательная обработка горлышка становится самым точным элементом во всем комплекте пресс-форм.
- Форма для заготовки и выдувная полость должны быть согласованы как единая система.Заготовку, предназначенную для ASR 3,0, нельзя выдувать в полость, предназначенную для ASR 3,8, без возникновения либо недостаточного растяжения (плохая ориентация, толстые стенки, перламутровый блеск основания), либо чрезмерного растяжения (побеление от напряжения, расщепление плечиков). Две формы не взаимозаменяемы между машинами или конфигурациями полостей без доработки конструкции.
Эти ограничения означают, что Разработка инструментов ISBM — это задача системной инженерии.Это не просто две независимые работы по изготовлению пресс-форм. Наиболее надежный подход заключается в том, чтобы пресс-форма для заготовки и полость для выдувного формования были спроектированы и изготовлены одним и тем же поставщиком — или, по крайней мере, чтобы оба проекта были рассмотрены вместе, прежде чем будет произведена какая-либо заготовка из стали.
Часть 1 — Проектирование пресс-формы для заготовки
Геометрия заготовки — Распределение толщины стенки
Профиль толщины стенок заготовки является наиболее важной конструктивной переменной в инструментальной оснастке для ISBM. Цель состоит в том, чтобы получить выдувную бутылку с отклонением толщины стенок менее ±0,05 мм, но коэффициент растяжения значительно изменяется по высоте заготовки во время выдувания. Основание растягивается меньше, чем корпус (растягивающий стержень оказывает максимальную силу в точке литника); плечо растягивается больше, чем корпус (переход от корпуса заготовки к фиксированной поверхности горлышка концентрирует деформационное напряжение растяжения); а корпус между литником и плечом растягивается со скоростью, пропорциональной геометрии полости.
Следовательно, дизайнер должен предварительная компенсация За счет увеличения толщины стенки заготовки в местах с меньшим коэффициентом растяжения (основание и нижняя часть корпуса) и уменьшения толщины в местах с большим коэффициентом растяжения (плечо и верхняя часть корпуса). Типичное исходное распределение для стандартной цилиндрической ПЭТ-бутылки выглядит следующим образом:
● Типичное распределение толщины стенок заготовки — стандартная ПЭТ-бутылка
Ворота / купол основания: самая толстая зона — 100–115% номинальной толщины стенки.
Нижняя часть тела: 95–105% номинальной толщины стенки
Средняя часть тела: 90–100% номинальной толщины стенки (контрольная зона)
Подход с использованием верхней части тела/плеча: 80–90% номинальной толщины стенки
Кольцо для поддержки шеи: возвращается к полной толщине для обеспечения структурной поддержки.
Распределение удельных параметров рассчитывается на основе геометрии полости выдувания и целевой карты толщины стенок выдувной бутылки. Для каждой конструкции контейнера требуется свой собственный профиль стенки заготовки — обобщенные профили являются отправной точкой для испытаний, а не окончательным вариантом конструкции.
Наиболее распространенная ошибка при проектировании заготовки — это указание равномерной толщины стенок для упрощения оснастки. Заготовка с равномерными стенками, выдуваемая в стандартной полости ISBM, приводит к образованию бутылки с толстым, потенциально перламутровым дном, тонким и структурно слабым плечом и телом, толщина стенок которого варьируется по высоте — все это последствия применения постоянной толщины стенок к неравномерному полю растяжения. Исправление этого дефекта на готовой оснастке требует дорогостоящих операций по добавлению или удалению стали; гораздо дешевле правильно спроектировать профиль стенки до начала резки стали.
Штифт сердечника — точность размеров и охлаждение
Штифт определяет внутреннюю поверхность заготовки от литникового канала до горлышка. Его внешний диаметр задает внутренний диаметр заготовки, а кольцевой зазор между внешним диаметром штифта и внутренним диаметром полости определяет толщину стенки заготовки на каждой высоте. Точность размеров штифта напрямую определяет равномерность стенок заготовки — штифт, эксцентриситет которого по отношению к отверстию полости составляет 0,02 мм, приведет к образованию заготовки с соответствующим эксцентриситетом толщины стенки, который в выдутой бутылке приведет к асимметрии стенки в 0,06–0,12 мм.
Штифты изготавливаются из закаленной инструментальной стали H13 или P20, шлифуются с допусками ±0,005 мм по диаметру и прямолинейности. Критически важным является механизм выравнивания штифта/полости: в пресс-формах ISBM используются прецизионно просверленные направляющие штифты и системы втулок для поддержания концентричности при термических циклах производства — штифт, который правильно выравнивается при комнатной температуре, но смещается при перепадах рабочих температур между штифтом (охлажденным) и полостью (нагретой), будет приводить к прогрессирующему эксцентриситету стенки в течение смены.
Охлаждение стержня обычно осуществляется внутренним способом: водяной контур проходит через центральное отверстие в стержне, обеспечивая контакт охлажденной воды с внутренней поверхностью купола литниковой системы заготовки. Купол литниковой системы — это самая толстая и самая горячая зона заготовки; адекватное охлаждение литниковой системы необходимо для достижения времени цикла, позволяющего литниковой системе затвердеть до открытия формы. Недостаточное охлаждение литниковой системы является распространенной причиной разрыва литниковой системы при выталкивании — когда заготовка отрывается от стержня вместе с частично расплавленной литниковой системой, которая разрывается, оставляя материал в полости.
Конструкция литниковой системы — система горячего литья для заготовок ISBM
В стандартном литье под давлением во многих областях применения используются системы холодных литников с литниковыми каналами или краевыми литниками. В пресс-формах для заготовок ISBM практически повсеместно используются Системы горячего литья с точечными или клапанными затворами на основании заготовки по двум причинам, характерным именно для ISBM:
- Отбор холодных бегуновФормы для заготовок ISBM работают в узких циклах (10–20 секунд); холодный литник потребовал бы дополнительного времени на охлаждение для затвердевания перед извлечением и привел бы к значительным потерям материала в программе с использованием одной смолы. Горячие литники позволяют закрывать затвор в конце впрыска, не оставляя литника, который нужно охлаждать или обрезать.
- контроль остатков воротОстатки литникового канала — небольшой выступ, остающийся у основания после точечной фиксации — должны быть минимизированы и точно центрированы относительно оси заготовки. Смещенный от центра или увеличенный остаток литникового канала становится точкой контакта растягивающего стержня на станции выдувания, и любое отклонение в этом контакте инициирует асимметричное осевое растяжение, которое приводит к образованию овального или смещенного от центра основания бутылки. Горячеканальные системы с клапанным затвором обеспечивают самые маленькие и наиболее равномерные остатки литникового канала среди всех конструкций литниковых каналов.
Обработка грифа — элемент высочайшей точности.
Отделка горлышка — единственный параметр, который остается неизменным от литья под давлением до готовой бутылки. Все остальные элементы бутылки формируются в процессе выдувания; горлышко формируется полностью на станции литья под давлением и должно иметь точные размеры с точностью до ±0,05 мм с момента открытия пресс-формы. Это делает резьбонарезной инструмент для горлышка — как правило, это разъемный комплект вставок, формирующий внешний профиль резьбы, защитный бортик и опорный выступ — самым высокоточным и наиболее важным элементом в пресс-форме ISBM.
Резьбонарезной инструмент для горловины изготавливается из закаленной стали (обычно S136 или эквивалентной, твердость по Роквеллу 50–54) с хромированием резьбообразующих поверхностей для уменьшения износа при длительном серийном производстве. Линия разъема между двумя половинками вставки горловины должна быть расположена и отполирована таким образом, чтобы предотвратить появление видимых следов разъема на резьбе, которые могли бы препятствовать установке крышки или насоса. Резьбонарезной инструмент для горловины необходимо заменить до того, как износ профиля резьбы достигнет предельных значений, установленных для спецификации крышки или насоса — изношенная резьба горловины, прошедшая проверку калибром бутылки, может все еще не соответствовать требуемому моменту затяжки на укупорочной машине линии розлива.

Часть 2 — Проектирование полости для продувки
Поверхность полости — полировка, текстура и вентиляция
Покрытие поверхности выдувной полости переносится непосредственно на внешнюю поверхность выдуваемой бутылки. Поскольку горячая, пластифицированная стенка бутылки прижимается к поверхности полости под давлением до 3,5 МПа, она повторяет каждую деталь поверхности — как преднамеренную, так и случайную. Это делает выбор поверхности полости и качество отделки критически важными для достижения желаемого внешнего вида бутылки.
Вентиляция Качество поверхности имеет решающее значение. Когда бутылка надувается, прижимаясь к стенке полости, воздух, застрявший между поверхностью бутылки и полостью, должен выйти — в противном случае это создает дефект поверхности, называемый «обратным выбросом»: локальная вмятина или складка в месте контакта бутылки с застрявшим воздухом, а не с поверхностью полости. Вентиляционные щели обрабатываются по линии разъема полости (глубина 0,01–0,02 мм, ширина 1–2 мм) и в месте соединения с основанием. Недостаточная вентиляция является одной из наиболее распространенных причин косметических дефектов поверхности бутылок ISBM, особенно в гладких полостях для косметики, где даже небольшой дефект, связанный с вентиляцией, виден.
Проектирование каналов охлаждения — время цикла и качество
Охлаждение выдувной камеры оказывает прямое и поддающееся количественной оценке влияние как на время цикла, так и на качество бутылок. Стенка камеры должна отводить достаточно тепла от выдуваемой бутылки во время фазы выдержки, чтобы снизить температуру стенки бутылки ниже температуры стеклования ПЭТ.г (~80 °C) до открытия полости — если температура стенки все еще выше Tг Когда форма открывается, бутылка деформируется и «сжимается обратно», поскольку молекулярные цепи расслабляются, выходя из ориентированного состояния. Поэтому недостаточное охлаждение — это не просто проблема эффективности; оно напрямую ухудшает качество двуосной ориентации в готовой бутылке.
Рекомендации по проектированию каналов охлаждения для воздухонагревательных полостей ISBM:
- Диаметр канала: Толщина 8–12 мм, рассчитана на турбулентный поток (число Рейнольдса выше 10 000) для максимизации коэффициента теплопередачи. Турбулентный поток в каналах охлаждения передает тепло в 3–5 раз эффективнее, чем ламинарный поток того же поперечного сечения канала.
- Межканальное расстояние: Как правило, расстояние между центрами каналов составляет 20–30 мм, при этом каналы повторяют контур поверхности полости с зазором 8–15 мм. Каналы, расположенные ближе, чем на 8 мм, могут привести к образованию трещин в стенке полости; каналы, расположенные дальше, чем на 20 мм от поверхности, создают зоны перегрева между каналами.
- Конформное охлаждение — Каналы, повторяющие трехмерный контур поверхности полости, а не проходящие по прямым линиям, — могут сократить время цикла на 15–251 тонн на сложных формах бутылок (овальные поперечные сечения, асимметричные профили плеч) за счет устранения зон перегрева, возникающих в углах и переходах при традиционном бурении прямых каналов.
- Охлаждение основания с помощью вставки: Основание бутылки требует более интенсивного охлаждения, чем корпус, поскольку область воротного отверстия охлаждается последней и имеет самую высокую температуру в начале фазы выдувания и выдержки. В серийных наборах резонаторов ISBM стандартно устанавливается отдельная охлаждаемая вставка основания со своей собственной системой охлаждения.
Углы уклона, подрезы и материал пресс-формы
Углы вытяжки в выдувных камерах ISBM обычно составляют 0,5–2° с каждой стороны на прямых стенках корпуса, увеличиваясь до 3–5° на конусообразном участке плеча. Недостаточная вытяжка приводит к застреванию бутылки в камере при открытии, разрыву этикетки или деформации горлышка. Подрезы — элементы, которые могли бы зафиксировать бутылку в камере, — требуют использования разъемных вставок или механизмов со складным сердечником; по возможности, в конструкции бутылок следует избегать подрезов ниже опорного выступа горлышка.
Выбор материала пресс-формы определяет срок службы инструмента и качество обработки поверхности:
Бериллиевая медь избирательно используется для вставок, критически важных с точки зрения охлаждения, — в частности, вставки в основании полости для продувки, а иногда и в наконечнике штифта сердечника, — поскольку ее теплопроводность (105–120 Вт/м·К) примерно в 5 раз выше, чем у инструментальной стали (15–25 Вт/м·К), что позволяет осуществлять интенсивное локальное охлаждение в зонах, где время цикла ограничено скоростью отвода тепла, а не конструктивными требованиями.
Часть 3 — Подбор заготовки под форму выдувной камеры
Сопоставление геометрии заготовки с размерами полости для выдувания является наиболее важным расчетом. проектирование оснастки ISBMДва параметра, которые необходимо рассчитать и проверить, — это коэффициент осевого растяжения (АСР) и коэффициент растяжения обруча (HSR), каждый из которых должен находиться в пределах целевого диапазона для обрабатываемой смолы.
● Справочник по расчету коэффициента растяжения
Коэффициент осевого растяжения (ASR)
ASR = Hбутылка ÷ Hпреформа тела
Цель ПЭТ: 2,5 – 4,0
Цель PETG: 2.0 – 3.5
Коэффициент растяжения обруча (HSR)
HSR = Dбутылка макс ÷ Dпреформа OD
Цель ПЭТ: 2,5 – 5,0
Цель PETG: 2.0 – 4.0
Общий коэффициент взрыва (BUR) = ASR × HSR. Для ПЭТ оптимальный диапазон BUR обычно составляет 8–16. При значении ниже 6 ориентация недостаточна; при значении выше 20 при стандартных температурах обработки возрастает вероятность дефектов, связанных с чрезмерным растяжением.
Распространенные проблемы несоответствия заготовки и полости и способы их решения

Стандарты для пресс-форм Aoki 100 и ASB-12M — что они означают.
Совместимость пресс-форм ISBM — это не просто вопрос соответствия пресс-формы зоне зажима машины, а точный набор размеров интерфейса, определяющих, как пресс-форма размещает, зажимает и перемещает заготовки внутри вращательной системы машины. На рынке 3-позиционных машин ISBM, используемых в производстве косметики, фармацевтических препаратов и специализированных напитков, доминируют два стандарта.
Что определяют стандарты
Стандарты ASB-12M и Aoki 100 для пресс-форм определяют набор размеров интерфейса, включая:
- Ширина, высота и схема расположения болтов в блоке пустотелости — определение мест крепления половин выдувной камеры в выдувной станции машины и способа их зажима.
- Шаг и диаметр стержня сердечника — определение расстояния между полостями и диаметра контакта стержня с пластиной, которые должны соответствовать держателям стержней станка.
- интерфейс крепления кольца отделки грифа — определение положения инструмента для нарезания резьбы на горловине относительно полости заготовки и механизма переноса кольца горловины станка.
- Положения подключения охлаждающей воды — указание входного и выходного отверстий контуров охлаждения полости в соответствии с коллектором охлаждения машины.
Пресс-форма, изготовленная по стандарту ASB-12M, физически устанавливается в любую машину, изготовленную по этому стандарту, включая машины разных производителей, которые используют этот интерфейс. Стандарт не регулирует геометрию полости, конструкцию бутылки или параметры процесса, а только физическое взаимодействие между пресс-формой и машиной.
Почему совместимость пресс-форм — это самое часто упускаемое из виду решение при покупке оборудования?
Предприятия, накопившие за годы производства оснастку ISBM — создавшие библиотеку комплектов пресс-форм и формовочных камер для своего ассортимента продукции — обладают значительным инструментальным капиталом, который необходимо учитывать при покупке нового оборудования. Типичный комплект пресс-форм ISBM стоит значительную часть стоимости оборудования; предприятие с 10–15 комплектами пресс-форм имеет библиотеку оснастки, которая может составлять 40–601 тыс. тонн от стоимости самого оборудования.
Если в новой машине используется пресс-форма, отличающаяся от существующей оснастки, всю библиотеку оснастки необходимо либо перестроить, либо адаптировать — при этом затраты могут быть равны или превышать разницу в цене между двумя машинами. По этой причине совместимость стандартов пресс-форм следует рассматривать как обязательное требование, а не как предпочтение, при выборе машины ISBM для закупки.
Какой стандарт подходит для какой корейской машины EverPower?
Компания Korea Ever-Power предлагает оба стандарта интерфейса в линейке HGY. HGY50-V3 и HGY50-V3-EV используют ASB-12M Интерфейс пресс-формы — стандарт, используемый машинами Nissei ASB, широко применяемыми на корейских косметических и фармацевтических заводах. HGY150-V3 использует Аоки 100 Интерфейс пресс-формы — стандарт, используемый станками Aoki Seiko, еще одной платформой со значительной библиотекой установленных пресс-форм на предприятиях ISBM в Корее и Юго-Восточной Азии. Предприятия, имеющие существующие библиотеки пресс-форм на любом из этих стандартов, могут перенести свою оснастку на соответствующий станок Korea Ever-Power с минимальными изменениями — это подтверждается на этапе проверки чертежа пресс-формы перед размещением заказа.
Стоимость пресс-формы ISBM — что влияет на цену?
Стоимость пресс-формы ISBM часто недооценивается покупателями, которые сосредотачиваются только на цене оборудования. Для полного проекта комплект пресс-формы обычно представляет собой 20–40% от общего объема инвестиций — и эта доля возрастает в сторону 40%, когда конструкция бутылки сложная (некруглое поперечное сечение, асимметричное плечо, текстурированная поверхность) или когда требуется несколько конфигураций полостей.
Основные факторы, влияющие на стоимость, в порядке убывания значимости:
Количество кариесов
Для каждой дополнительной полости требуется дополнительная полная вставка для заготовки, штифт сердечника, комплект колец для горловины и пара половин полости для выдувания. Стоимость оснастки примерно линейно зависит от количества полостей — оснастка для 4 полостей стоит примерно в 3,5–3,8 раза дороже, чем оснастка для одной полости (опорная плита и компоненты коллектора являются общими, но компоненты, специфичные для каждой полости, умножаются).
Геометрия бутылки
Цилиндрические бутылки имеют самую дешевую геометрию — полость представляет собой простое точеное отверстие с обработанным профилем плеча. Для овальных, прямоугольных и асимметричных поперечных сечений требуется 5-осевое фрезерование половин полости, что увеличивает время и стоимость обработки на 40–801 тонн по сравнению с цилиндрическими аналогами того же объема.
Марка стали и качество обработки поверхности
Нержавеющая сталь S136 с зеркальной полировкой, используемая для производства косметики премиум-класса, стоит в 2–3 раза дороже, чем предварительно закаленная сталь P20 с полуглянцевой отделкой, применяемая для стандартных бутылок для напитков той же геометрии. Дополнительные затраты обусловлены как стоимостью материала (S136 дороже, чем P20, и сложнее в обработке), так и трудозатратами на финишную обработку (для зеркальной полировки требуется несколько последовательных этапов полировки).
Сложность резьбы на шее
Стандартные резьбовые соединения PCO 1881 или SP400 для горловины представляют собой распространенные формы резьбы, которые выигрывают от опыта инструментальных мастеров — их геометрия хорошо изучена и эффективно производится. Нестандартные профили резьбы горловины, элементы защиты от несанкционированного вскрытия или запатентованные интерфейсы дозатора требуют индивидуальной конструкции резьбового кольца и квалифицированного производства, что увеличивает стоимость оснастки для горловины на 15–30% на одну полость.
Конформное охлаждение
Комплекты полостей для выдувания металла с конформными каналами охлаждения (изготовленные методом аддитивного производства металла или электроэрозионной обработки проволокой) стоят на 30–601 тонну дороже, чем блоки полостей, изготовленные традиционным способом с помощью сверления, аналогичной конструкции. Доплата оправдана, если сокращение времени цикла на 15–251 тонну обеспечивает окупаемость инвестиций в течение 6–12 месяцев при запланированном объеме производства — как правило, более 300 000 единиц в месяц на одну полость.
3D-прототип до использования стали
Компания Korea Ever-Power использует 3D-прототипирование в процессе оценки осуществимости пресс-формы — на основе CAD-модели изготавливается печатный или литой прототип геометрии бутылки, который используется для проверки соответствия размеров при сборке, соответствия диаметру горлышка и нанесения этикетки до начала работ с использованием стали. Стоимость прототипа составляет лишь небольшую часть стоимости оснастки, но исключает риск обнаружения конструктивной ошибки после резки стали.
Представление проекта бутылки на рассмотрение в рамках программы ISBM по оценке возможности изготовления пресс-формы.
Анализ технологичности пресс-формы — также называемый анализом проектирования с учетом технологичности производства (DFM) — это процесс, в ходе которого производитель пресс-форм оценивает предлагаемую конструкцию бутылки до принятия решения о создании оснастки. Он выявляет элементы конструкции, которые могут вызвать проблемы при производстве, дефекты ориентации или структурные повреждения в процессе производства, и рекомендует модификации, которые устранят эти проблемы до начала резки стали.
Информация, необходимая для полного анализа DFM в соответствии со стандартами ISBM:
Контрольный список для подачи заявки на проектирование в DFM (проектирование с учетом технологичности и качества).
✓ Чертеж бутылки (PDF + CAD, предпочтительно STEP)
✓ Целевой вес бутылки и толщина стенки (г, мм)
✓ Тип и марка смолы (например, ПЭТ IV 0.76)
✓ Отделка шейки грифа: стандартная или по индивидуальному чертежу
✓ Необходимое количество полостей
✓ Целевой темп производства (б/ч)
✓ Требования к отделке поверхности (глянцевая, матовая, текстурированная)
✓ Тип применения (холодное наполнение, горячее наполнение, фармацевтическое производство)
✓ Тип крышки на линии розлива (колпачок, помпа, пипетка)
✓ При наличии используется существующий стандарт пресс-формы (ASB-12M / Aoki 100)
✓ Оценка годового объема производства
✓ Требования к срокам доставки
Команда специалистов по пресс-формам компании Korea Ever-Power обычно предоставляет отчет по проектированию с учетом технологичности производства (DFM) в течение 3–5 рабочих дней после получения полного пакета документов. Отчет включает в себя: подтверждение предлагаемого распределения толщины стенок заготовки, расчеты коэффициента растяжения, рекомендации по материалу пресс-формы, проверку количества полостей в соответствии со временем цикла машины и целевым количеством бутылок в час, а также любые рекомендуемые изменения конструкции бутылки, необходимые для бесперебойного производства. Модификации, выявленные на этапе DFM, не требуют затрат на внедрение; исправление тех же модификаций, выявленных после резки стали, обычно обходится в 15–251 тыс. тонн от первоначальной стоимости оснастки.
◆ Главный вывод
Проектирование пресс-форм ISBM — это задача системной инженерии.Это не две независимые оснастки. Распределение толщины стенок заготовки, концентричность штифта сердечника, точность обработки горловины, схема охлаждения полости для выдувания, соответствие коэффициента растяжения и совместимость со стандартами пресс-форм — все это должно быть решено до того, как будет определен хотя бы один размер для стали. Стоимость правильного проектирования — это проверка DFM (проектирование с учетом технологичности). Стоимость неправильного проектирования — это полная перестройка пресс-формы, а также задержки производства и обслуживания клиентов, которые с этим связаны.
Заключение
Комплект пресс-форм ISBM — это оснастка, которая преобразует дизайн бутылки в готовый продукт. Геометрия заготовки определяет, обеспечивается ли стабильная двухосная ориентация. Поверхность выдувной полости и система охлаждения определяют внешний вид бутылки, ее прозрачность и время цикла. Соответствие коэффициента растяжения определяет структурные характеристики. А совместимость со стандартами пресс-формы определяет, будут ли защищены инвестиции в оснастку при модернизации или замене оборудования.
Для предприятий, впервые работающих с ISBM или разрабатывающих новый формат контейнеров, наиболее важным является инвестирование в процесс DFM — подтверждение конструкции заготовки, расчет коэффициента растяжения и стандартов пресс-формы до начала резки стали. Компания Korea Ever-Power предоставляет полный спектр услуг по проектированию пресс-форм, анализу DFM, 3D-прототипированию и изготовлению пресс-форм в рамках своих комплексных проектов ISBM. Серия HGY, 3-станционная линейка межконтинентальных баллистических ракетных комплексов (ISBM)..
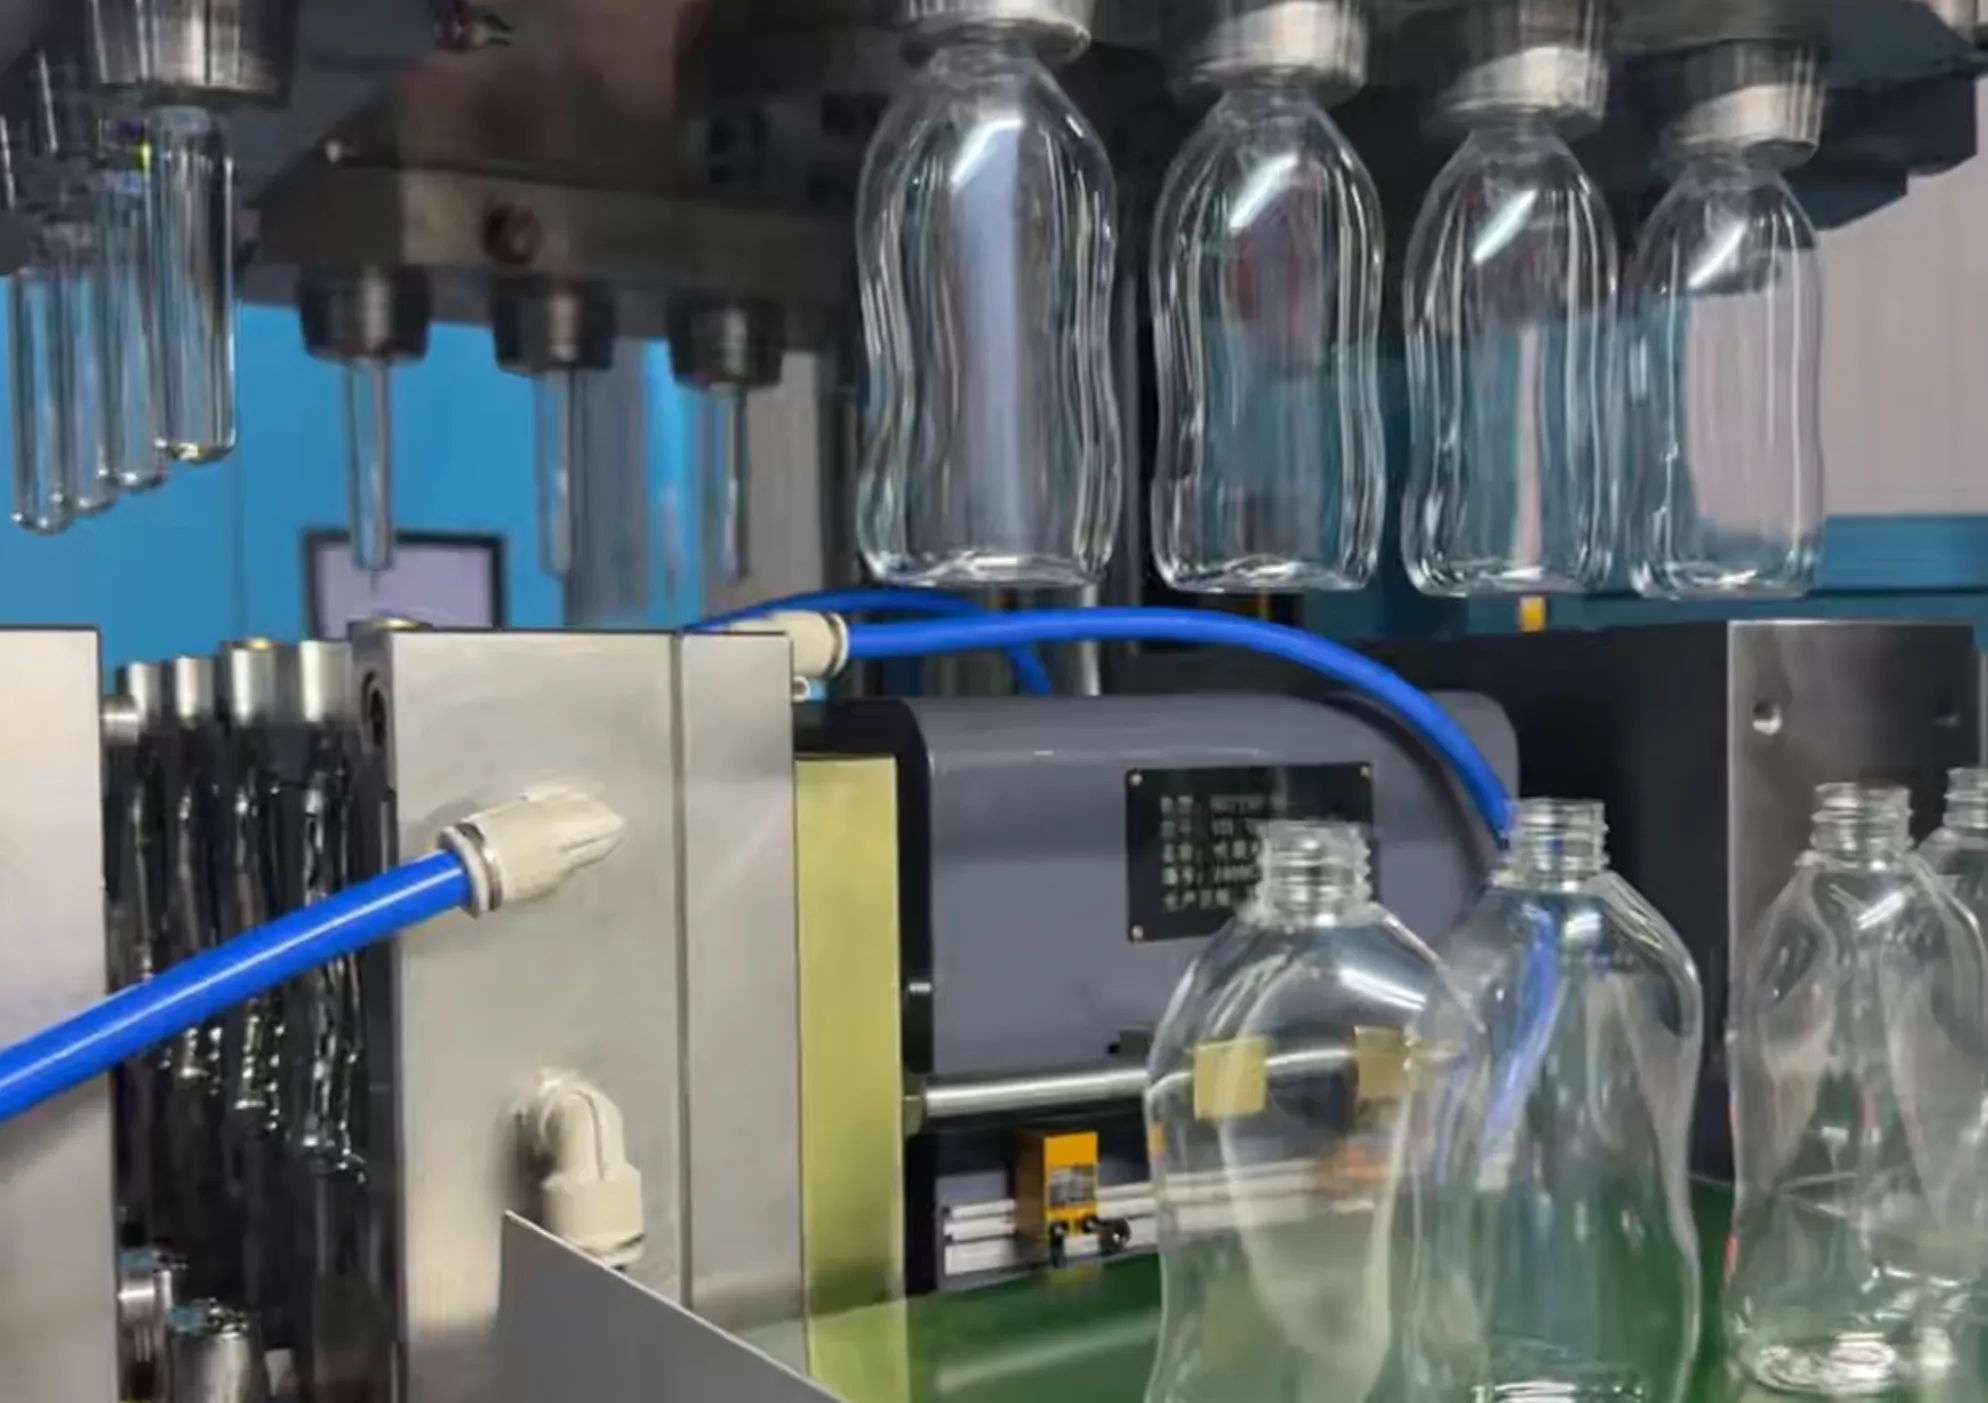
Об этой статье: Подготовлено технической группой и отделом проектирования пресс-форм компании Korea Ever-Power. Данные по выбору материала пресс-формы (твердость, ожидаемый срок службы после впрыска) основаны на отраслевых стандартах ISBM и данных о производительности производственных пресс-форм компании Korea Ever-Power. Рекомендации по проектированию каналов охлаждения основаны на опубликованной литературе по инженерным процессам переработки полимеров и стандартах проектирования пресс-форм компании Korea Ever-Power.
Рекомендуемая литература: Что такое литье под давлением с растяжением и выдувом? — Руководство по процессу | Двухосная ориентация в ПЭТ-бутылках | Как выбрать машину для литья под давлением с растяжением и выдувом — 8 технических характеристик | Прайс-лист на машины для литья под давлением с растяжением и выдувом
Редактор: Cxm


