
تصميم قوالب ISBM - هندسة الشكل الأولي، وتجويف النفخ، ودبوس القلب
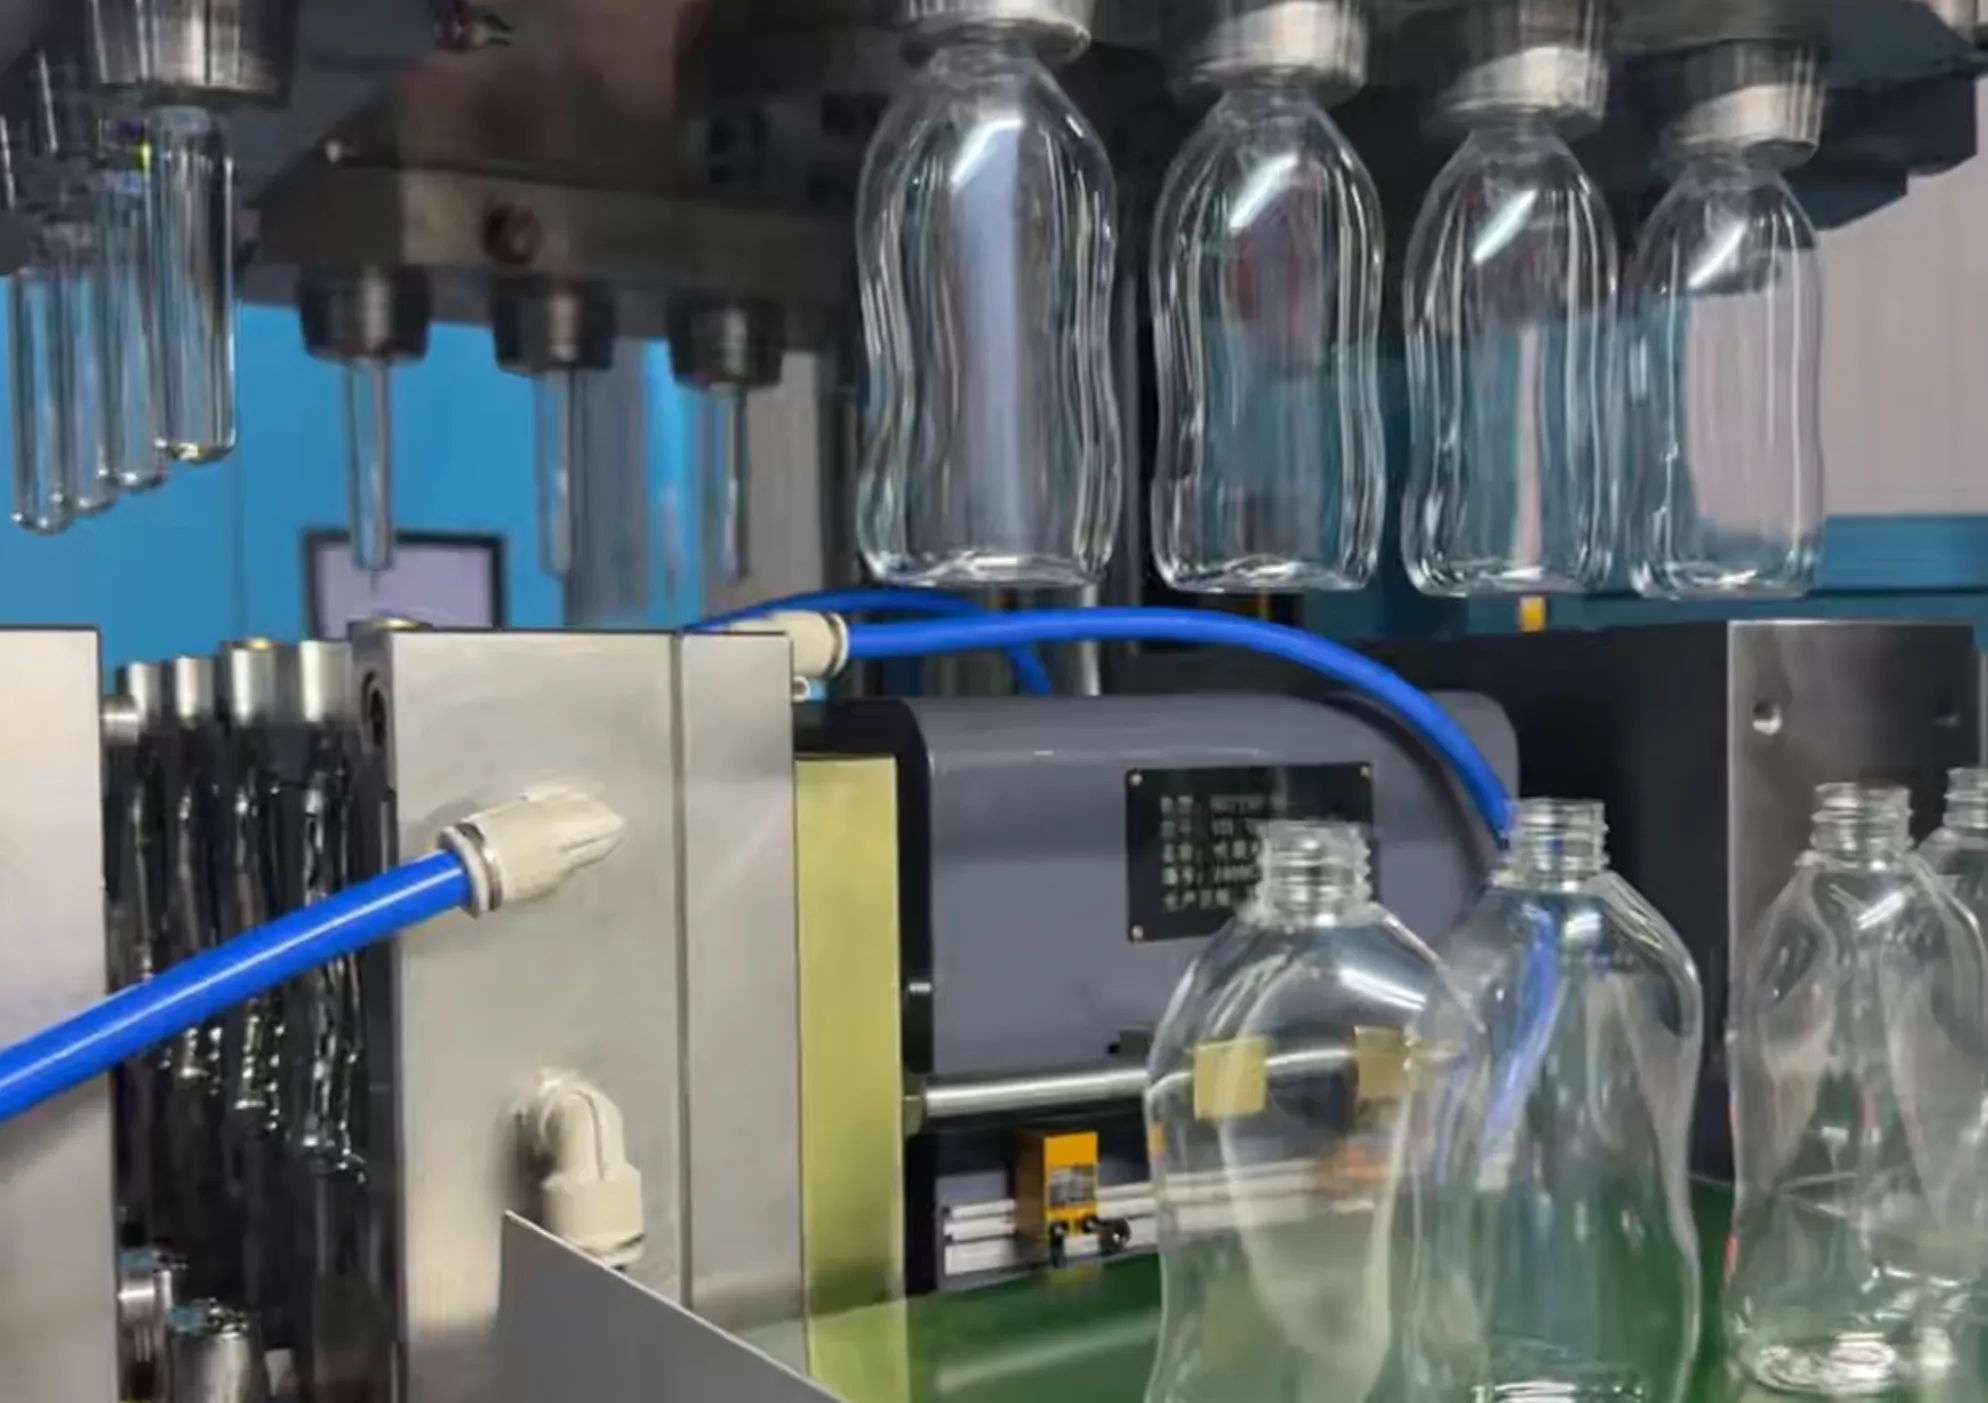
تصميم جيد قالب ISBM هذا ما يميز الزجاجة التي تُنفخ من أول مرة، في كل مرة، عن تلك التي تُعاني من تبييض ناتج عن الإجهاد، أو لمعان لؤلؤي في القاعدة، أو تفاوت في سُمك الجدار، أو تشوه في العنق. تدمج عملية التشكيل بالنفخ والتمديد بالحقن حقن القالب الأولي ونفخ الزجاجة في دورة واحدة للآلة، مما يعني أن قالب القالب الأولي وتجويف النفخ ليسا قرارين منفصلين في تصميم الأدوات. يجب هندستهما معًا، ومطابقتهما لنفس نسب التمدد المستهدفة، وتوافقهما مع أبعاد واجهة الآلة نفسها منذ البداية.
يغطي هذا الدليل كامل تصميم قالب ISBM العملية: هندسة القالب الأولي وتوزيع سماكة الجدار، وتفاوتات دبابيس القلب وتصميم البوابة، وتشطيب سطح تجويف النفخ وتخطيط قناة التبريد، وكيفية حساب ومطابقة نسب التمدد بين القالب الأولي والتجويف، ومعايير واجهة القالب Aoki 100 و ASB-12M وما تعنيه لتوافق الماكينة، وما هي المحركات تكلفة قالب ISBMوالمعلومات التي يحتاجها موردك لإجراء مراجعة جدوى القالب قبل قطع الفولاذ.

لماذا يختلف تصميم قوالب ISBM عن قوالب الحقن القياسية؟
في عملية التشكيل بالحقن التقليدية، يُنتج القالب القطعة النهائية. يقوم المصمم بتحسين سُمك الجدار، وموقع البوابة، وتصميم نظام التبريد، وزوايا السحب لملء التجويف بشكل متجانس وإخراج قطعة مطابقة للرسم. ويُقاس النجاح بمدى تطابق القطعة مع أبعاد الرسم.
في تصميم قالب ISBMلا ينتج قالب التشكيل الأولي الجزء النهائي، بل ينتج الهندسة الأولية ثم يتم تمديدها ونفخها لاحقًا إلى شكل مختلف تمامًا في محطة النفخ. وهذا يغير كل قرار تصميمي:
- سمك جدار القالب الأولي غير منتظم — يتم تصميمها بشكل مخروطي متعمد لتعويض نسب التمدد غير المنتظمة التي تحدث عند ارتفاعات مختلفة من الزجاجة المنفوخة. ينتج عن استخدام قالب أولي أكثر سمكًا عند القاعدة وأقل سمكًا باتجاه الكتف زجاجة منفوخة ذات توزيع جداري أكثر تجانسًا من قالب أولي ذي سمك جداري متساوٍ في جميع أنحائه.
- يُعدّ طلاء رقبة الجيتار البُعد الوحيد الذي يبقى دون تغيير. إلى الزجاجة النهائية. كل بُعد آخر يتغير بفعل دورة النفخ والتمديد. يتم تشكيل العنق بالحقن وتثبيته بالتبريد قبل وصول القالب الأولي إلى محطة النفخ، مما يجعل أدوات تشطيب العنق العنصر الأكثر دقة في مجموعة القوالب بأكملها.
- يجب أن يتطابق قالب التشكيل الأولي وتجويف النفخ كنظام واحد.لا يمكن نفخ قالب أولي مصمم لنسبة تمدد 3.0 في تجويف مصمم لنسبة تمدد 3.8 دون حدوث تمدد ناقص (سوء التوجيه، جدران سميكة، لمعان القاعدة) أو تمدد زائد (تبييض ناتج عن الإجهاد، تشققات في الكتف). ولا يمكن استبدال القالبين بين الآلات أو تكوينات التجويف دون إعادة هندسة.
هذه القيود تعني أن تُعد أدوات ISBM مهمة هندسة النظمليس الأمر مجرد عمليتي صب منفصلتين. إن الطريقة الأكثر موثوقية هي أن يقوم نفس المورد بتصميم وتصنيع قالب التشكيل الأولي وتجويف النفخ، أو على الأقل مراجعة التصميمين معًا قبل البدء في استخدام أي فولاذ.
الجزء الأول - تصميم قالب التشكيل الأولي
هندسة القوالب الأولية - توزيع سماكة الجدار
يُعدّ شكل سُمك جدار القالب الأولي أهمّ متغير تصميمي في أدوات ISBM. الهدف هو إنتاج زجاجة منفوخة بسُمك جدار لا يتجاوز ±0.05 مم، ولكن نسبة التمدد تختلف اختلافًا كبيرًا على امتداد ارتفاع القالب الأولي أثناء عملية النفخ. تتمدد القاعدة بنسبة أقل من الجسم (حيث يُطبّق قضيب التمدد أقصى قوة عند نقطة البوابة)؛ ويتمدد الكتف بنسبة أكبر من الجسم (حيث يتركز إجهاد التمدد عند الانتقال من جسم القالب الأولي إلى نهاية العنق الثابتة)؛ ويتمدد الجسم بين البوابة والكتف بمعدل يتناسب مع هندسة التجويف.
لذلك يجب على المصمم التعويض المسبق عن طريق زيادة سمك جدار القالب الأولي في المناطق ذات نسبة التمدد المنخفضة (القاعدة والجزء السفلي من العبوة) وتقليل سمكه في المناطق ذات نسبة التمدد العالية (الكتف والجزء العلوي من العبوة). وفيما يلي توزيع أولي شائع لعبوة PET أسطوانية قياسية:
● التوزيع النموذجي لسمك جدار القالب الأولي - زجاجة PET قياسية
البوابة / القبة الأساسية: المنطقة الأكثر سمكًا — 100-115% من الجدار الاسمي
الجزء السفلي من الجسم: 95-105% من الجدار الاسمي
منتصف الجسم: 90–100% من الجدار الاسمي (المنطقة المرجعية)
نهج الجزء العلوي من الجسم / الكتف: 80-90% من الجدار الاسمي
حلقة دعم الرقبة: يعود إلى سمكه الكامل للدعم الهيكلي
يتم حساب التوزيع المحدد من هندسة تجويف النفخ وخريطة سُمك جدار الزجاجة المنفوخة المستهدفة. يتطلب كل تصميم عبوة شكلًا خاصًا لجدار القالب الأولي - تُعد الأشكال العامة نقطة انطلاق للتجارب، وليست تصميمًا نهائيًا.
يُعدّ تحديد سُمك جدار موحد لتبسيط عملية التشكيل الخطأ الأكثر شيوعًا في تصميم القوالب الأولية. ينتج عن قالب أولي ذي جدار موحد، يتم نفخه في تجويف ISBM قياسي، زجاجة ذات قاعدة سميكة، قد تكون لامعة، وكتف رقيق وضعيف هيكليًا، وجسم يختلف سُمك جداره على امتداد ارتفاعه - وكلها نتائج تطبيق جدار ثابت على مجال تمدد غير موحد. يتطلب تصحيح هذا العيب في القالب النهائي عمليات مكلفة لإضافة أو إزالة الفولاذ؛ لذا فإن تصميم شكل الجدار بشكل صحيح قبل قطع الفولاذ يُعدّ أرخص بكثير.
دبوس القلب - الدقة الأبعادية والتبريد
يُحدد مسمار التثبيت السطح الداخلي للشكل الأولي من البوابة إلى نهاية العنق. ويُحدد قطره الخارجي القطر الداخلي للشكل الأولي، بينما تُحدد الفجوة الحلقية بين قطر مسمار التثبيت الخارجي وقطر التجويف الداخلي سُمك جدار الشكل الأولي عند كل ارتفاع. وتؤثر دقة أبعاد مسمار التثبيت بشكل مباشر على تجانس جدار الشكل الأولي؛ فمسمار تثبيت لا مركزي بمقدار 0.02 مم بالنسبة لثقب التجويف سيُنتج شكلاً أولياً بانحراف مماثل في سُمك الجدار، مما سيؤدي إلى تباين في جدار جسم الزجاجة يتراوح بين 0.06 و0.12 مم بعد النفخ.
تُصنع دبابيس القلب من فولاذ الأدوات H13 أو P20 المُقسّى بالكامل، وتُصقل بدقة تصل إلى ±0.005 مم في القطر والاستقامة. وتُعدّ آلية محاذاة دبوس القلب مع التجويف هي الواجهة الأساسية: تستخدم قوالب التشكيل الأولي من ISBM دبابيس توجيه وأنظمة جلبة مثقوبة بدقة للحفاظ على التمركز أثناء دورات التبريد والتسخين في الإنتاج - فدبوس القلب الذي يُحاذي بشكل صحيح في درجة حرارة الغرفة ولكنه ينحرف تحت تأثير فروق درجات حرارة التشغيل بين الدبوس (المُبرّد) والتجويف (المُسخّن) سيُنتج انحرافًا تدريجيًا في جدار القالب خلال فترة العمل.
يتم تبريد دبوس القلب عادةً داخليًا: حيث تمر دائرة مائية عبر ثقب مركزي في الدبوس، مما يوفر تلامسًا مائيًا باردًا مع السطح الداخلي لقبة بوابة القالب الأولي. تُعد قبة البوابة المنطقة الأكثر سمكًا وسخونة في القالب الأولي؛ لذا فإن التبريد الكافي للبوابة ضروري لتحقيق زمن دورة يسمح للبوابة بالتصلب قبل فتح القالب. يُعد عدم كفاية تبريد البوابة سببًا شائعًا لتمزقها عند الإخراج، حيث ينفصل القالب الأولي عن دبوس القلب مع بوابة منصهرة جزئيًا تتمزق وتترك بقايا من المادة في التجويف.
تصميم البوابة - نظام التغذية الساخنة لقوالب ISBM
تستخدم عملية قولبة الحقن القياسية أنظمة قنوات باردة مزودة ببوابات صب أو بوابات حافة في العديد من التطبيقات. وتستخدم قوالب التشكيل المسبق ISBM بشكل شبه عالمي أنظمة القنوات الساخنة المزودة ببوابات دقيقة أو صمامات في قاعدة التشكيل المسبق، لسببين خاصين بـ ISBM:
- استبعاد العداء الباردتعمل قوالب ISBM الأولية بدورات سريعة (10-20 ثانية)؛ ويتطلب نظام التغذية الباردة وقتًا إضافيًا للتبريد حتى يتصلب القالب قبل إخراجه، مما ينتج عنه هدر كبير للمواد في برنامج الراتنج الأحادي. أما أنظمة التغذية الساخنة فتسمح بإغلاق صمام البوابة في نهاية عملية الحقن، فلا يتبقى أي جزء من القالب يحتاج إلى التبريد أو التشذيب.
- التحكم في آثار البوابةيجب تقليل بروز البوابة في القالب الأولي - وهو النتوء الصغير المتبقي في القاعدة من البوابة الدقيقة - إلى أدنى حد ممكن، مع الحرص على توسيطه بدقة على محور القالب الأولي. يصبح بروز البوابة غير المتمركز أو كبير الحجم نقطة تلامس قضيب التمدد في محطة النفخ، وأي انحراف في هذا التلامس يؤدي إلى تمدد محوري غير متماثل ينتج عنه قاعدة زجاجة بيضاوية أو غير متمركزة. تُنتج قنوات الصب الساخنة المزودة بصمام بوابة أصغر بروز بوابة وأكثرها اتساقًا من أي تصميم بوابة آخر.
أدوات تشطيب رقبة الجيتار - العنصر الأكثر دقة
يُعدّ شكل عنق الزجاجة البُعد الوحيد الذي يبقى دون تغيير من عملية التشكيل بالحقن إلى الزجاجة النهائية. تتشكل جميع أجزاء الزجاجة الأخرى خلال دورة النفخ؛ بينما يتشكل العنق بالكامل في محطة الحقن، ويجب أن يكون دقيق الأبعاد بدقة ±0.05 مم منذ لحظة فتح القالب. هذا يجعل أدوات تشكيل لولب العنق - والتي عادةً ما تكون مجموعة حشوات مقسمة تُشكّل المظهر الخارجي للولب، وعلامة منع العبث، وحافة الدعم - العنصر الأكثر دقةً والأكثر أهميةً في مجموعة قوالب ISBM.
تُصنع أدوات تشكيل لولب عنق الزجاجة من الفولاذ المُقسّى (عادةً S136 أو ما يُعادله، صلابة 50-54 HRC) مع طلاء كروم على أسطح تشكيل اللولب لتقليل التآكل في الإنتاج طويل الأمد. يجب تحديد موضع خط الفصل بين نصفي إدخال عنق الزجاجة وصقله لمنع ظهور علامة فصل مرئية على اللولب قد تُعيق تركيب الغطاء أو المضخة. يجب استبدال أدوات تشكيل لولب عنق الزجاجة قبل أن يصل تآكل شكل اللولب إلى حدود التفاوت المسموح بها لمواصفات تركيب الغطاء أو المضخة - فقد لا يُحقق لولب عنق الزجاجة المتآكل، حتى وإن اجتاز فحص الزجاجة، عزم الدوران المطلوب على آلة تغطية خط التعبئة.

الجزء الثاني - تصميم تجويف النفخ
سطح التجويف - التلميع، والملمس، والتهوية
تنتقل تشطيبات سطح تجويف النفخ مباشرةً إلى السطح الخارجي للزجاجة المنفوخة. ولأن جدار الزجاجة الساخن والمُلدّن يُضغط على سطح التجويف بقوة تصل إلى 3.5 ميجا باسكال، فإنه يتشكل وفقًا لكل تفاصيل السطح، سواءً كانت مقصودة أم غير مقصودة. وهذا ما يجعل اختيار سطح التجويف وجودة تشطيبه أمرًا بالغ الأهمية لتحقيق المظهر المطلوب للزجاجة.
التهوية يُعدّ ضمان جودة السطح بنفس القدر من الأهمية. فعندما تنتفخ الزجاجة باتجاه جدار التجويف، يجب أن يخرج الهواء المحصور بين سطح الزجاجة والتجويف، وإلا سيُحدث ذلك عيبًا سطحيًا يُسمى "الارتداد": وهو عبارة عن انخفاض موضعي أو منطقة غير مستوية حيث لامست الزجاجة الهواء المحصور بدلًا من سطح التجويف. تُصنع فتحات التهوية عند خط فصل التجويف (بعمق 0.01-0.02 مم، وعرض 1-2 مم) وعند وصلة الإدخال السفلية. يُعدّ عدم كفاية التهوية أحد أكثر الأسباب شيوعًا لعيوب السطح التجميلية في زجاجات ISBM، لا سيما في التجاويف ذات التشطيب الأملس المستخدمة في مستحضرات التجميل، حيث يكون حتى أصغر عيب ناتج عن التهوية واضحًا.
تصميم قنوات التبريد - زمن الدورة والجودة
يؤثر تبريد تجويف النفخ بشكل مباشر وقابل للقياس على كل من زمن الدورة وجودة الزجاجة. يجب أن يسحب جدار التجويف كمية كافية من الحرارة من الزجاجة المنفوخة أثناء مرحلة تثبيت النفخ لخفض درجة حرارة جدار الزجاجة إلى ما دون درجة حرارة تحول البولي إيثيلين تيريفثالات (PET).ز (حوالي 80 درجة مئوية) قبل أن ينفتح التجويف — إذا كان الجدار لا يزال أعلى من درجة الحرارة Tز عند فتح القالب، تتشوه الزجاجة وتتقلص مع استرخاء السلاسل الجزيئية من وضعها الموجه. لذا، فإن التبريد غير الكافي ليس مجرد مشكلة كفاءة، بل إنه يُضعف بشكل مباشر جودة التوجيه ثنائي المحور في الزجاجة النهائية.
أفضل الممارسات لتصميم قنوات التبريد لتجاويف نفخ ISBM:
- قطر القناة: يبلغ قطرها 8-12 مم، وهي مصممة للتدفق المضطرب (رقم رينولدز أعلى من 10000) لزيادة معامل انتقال الحرارة إلى أقصى حد. ينقل التدفق المضطرب في قنوات التبريد الحرارة بكفاءة أعلى بمقدار 3-5 مرات من التدفق الصفائحي في نفس مقطع القناة.
- تباعد القنوات: عادةً ما تكون المسافة بين مراكز القنوات من 20 إلى 30 مم، وتتبع هذه القنوات محيط سطح التجويف بمسافة فاصلة تتراوح بين 8 و15 مم. القنوات الأقرب من 8 مم تُعرّض جدار التجويف لخطر التشققات الناتجة عن الإجهاد؛ أما القنوات الأبعد من 20 مم عن السطح فتُسبب نقاطًا ساخنة بين القنوات.
- التبريد المطابق — يمكن للقنوات التي تتبع المحيط ثلاثي الأبعاد لسطح التجويف بدلاً من أن تسير في خطوط مستقيمة أن تقلل وقت الدورة بمقدار 15-25% على أشكال الزجاجات المعقدة (المقاطع العرضية البيضاوية، والملامح الجانبية غير المتماثلة) عن طريق التخلص من النقاط الساخنة التي تنشأ عند الزوايا والانتقالات في تخطيطات القنوات المستقيمة المحفورة تقليديًا.
- تبريد قاعدة الإدخال: تتطلب قاعدة الزجاجة تبريدًا أكثر فعالية من جسمها، لأن منطقة بقايا البوابة هي آخر منطقة تبرد، وهي المنطقة ذات أعلى درجة حرارة في بداية مرحلة تثبيت النفخ. ويُعدّ وجود قاعدة تبريد منفصلة مزودة بدائرة تبريد خاصة بها أمرًا قياسيًا في مجموعات تجاويف ISBM المستخدمة في الإنتاج.
زوايا السحب، والتجويفات، ومواد القوالب
تتراوح زوايا السحب في تجاويف نفخ الزجاجات ذات الهيكل المستقيم عادةً بين 0.5 و2 درجة لكل جانب، وتزداد إلى 3-5 درجات في الجزء المخروطي من الكتف. يؤدي عدم كفاية السحب إلى انحشار الزجاجة في التجويف عند فتحها، مما قد يتسبب في تمزق منطقة الملصق أو تشويه شكل عنق الزجاجة. تتطلب التجاويف السفلية - وهي عناصر من شأنها تثبيت الزجاجة في التجويف - استخدام حشوات مقسمة أو آليات قلب قابلة للطي؛ وينبغي، قدر الإمكان، تجنب التجاويف السفلية أسفل حافة دعم العنق في تصميم الزجاجات.
يُحدد اختيار مادة القالب عمر الأدوات وقدرة تشطيب السطح:
يستخدم نحاس البريليوم بشكل انتقائي في الحشوات الحساسة للتبريد - وخاصة حشوة قاعدة تجويف النفخ وأحيانًا طرف دبوس القلب - لأن موصليته الحرارية (105-120 واط/م·ك) تبلغ حوالي 5 أضعاف موصلية فولاذ الأدوات (15-25 واط/م·ك)، مما يتيح التبريد الموضعي القوي في المناطق التي يكون فيها وقت الدورة مقيدًا بمعدل استخراج الحرارة بدلاً من المتطلبات الهيكلية.
الجزء 3 - مطابقة القالب الأولي مع تجويف النفخ
يُعدّ مطابقة هندسة القالب الأولي مع أبعاد تجويف النفخ أهم عملية حسابية في تصميم أدوات ISBMالمعياران اللذان يجب حسابهما والتحقق منهما هما نسبة التمدد المحوري (التعرف التلقائي على الكلام) ونسبة تمدد الحلقة (قطار فائق السرعة)، ويجب أن يقع كل منها ضمن النطاق المستهدف للراتنج الذي تتم معالجته.
● مرجع حساب نسبة التمدد
نسبة التمدد المحوري (ASR)
ASR = Hزجاجة ÷ Hجسم مُشكّل مسبقًا
هدف التصوير المقطعي بالإصدار البوزيتروني (PET): 2.5 – 4.0
هدف PETG: 2.0 – 3.5
نسبة تمدد الطوق (HSR)
HSR = Dأقصى زجاجة ÷ Dتشكيل القطر الخارجي
هدف التصوير المقطعي بالإصدار البوزيتروني (PET): 2.5 – 5.0
هدف PETG: 2.0 – 4.0
نسبة الانفجار الإجمالية (BUR) = ASR × HSR. بالنسبة لـ PET، يتراوح نطاق BUR الأمثل عادةً بين 8 و16. أقل من 6، يكون التوجيه غير كافٍ؛ وأعلى من 20، تصبح عيوب التمدد الزائد محتملة عند درجات حرارة المعالجة القياسية.
مشاكل عدم تطابق القوالب مع تجاويف الأسنان الشائعة وحلولها

معايير العفن Aoki 100 و ASB-12M - ما تعنيه
لا يقتصر توافق قوالب ISBM على مجرد ملاءمة القالب لمنطقة التثبيت في الماكينة، بل يتحدد بمجموعة دقيقة من أبعاد الواجهة التي تحدد كيفية تحديد موقع مجموعة القوالب وتثبيتها ونقلها للقطع الأولية داخل النظام الدوار للماكينة. يهيمن معياران على سوق ماكينات ISBM ثلاثية المحطات المستخدمة في إنتاج مستحضرات التجميل والأدوية والمشروبات المتخصصة.
ما تحدده المعايير
تحدد معايير القوالب ASB-12M و Aoki 100 مجموعة من أبعاد الواجهة بما في ذلك:
- عرض وارتفاع كتلة التجويف ونمط البراغي — تحديد مكان تركيب نصفي تجويف النفخ في محطة النفخ بالآلة وكيفية تثبيتهما
- تباعد وقطر دبوس القلب — تحديد المسافة بين التجاويف وقطر واجهة دبوس القلب، والتي يجب أن تتطابق مع حوامل دبوس القلب الخاصة بالآلة.
- واجهة تثبيت حلقة تشطيب الرقبة — تحديد كيفية وضع أداة خيط العنق بالنسبة لتجويف القالب الأولي وآلية نقل حلقة العنق الخاصة بالآلة
- مواضع توصيل مياه التبريد — تحديد مواقع مداخل ومخارج دوائر تبريد التجويف لتتوافق مع مشعب تبريد الآلة
يمكن تركيب القالب المصمم وفقًا لمعيار ASB-12M في أي آلة مصممة وفقًا لهذا المعيار، بما في ذلك الآلات من مختلف الشركات المصنعة التي اعتمدت هذا التوافق. لا يشمل المعيار هندسة التجويف، أو تصميم الزجاجة، أو معايير العملية، بل يقتصر فقط على التوافق المادي بين القالب والآلة.
لماذا يُعد توافق القوالب أهم قرار يتم تجاهله عند شراء الآلات
تمتلك الشركات التي تراكمت لديها أدوات قوالب ISBM على مر سنوات الإنتاج - مما أدى إلى بناء مكتبة من مجموعات القوالب الأولية ومجموعات تجاويف النفخ لمجموعة منتجاتها - أصولًا قيّمة من الأدوات يجب أخذها في الاعتبار عند شراء آلة جديدة. تُشكل تكلفة مجموعة قوالب ISBM النموذجية جزءًا كبيرًا من سعر الآلة؛ فشركة لديها من 10 إلى 15 مجموعة قوالب تمتلك مكتبة أدوات قد تُمثل ما بين 40 و60% من قيمة الآلة نفسها.
إذا استخدمت آلة جديدة معيار قالب مختلفًا عن الأدوات الحالية، فسيتعين إعادة بناء مكتبة الأدوات بالكامل أو تعديلها، بتكلفة قد تساوي أو تتجاوز فرق السعر بين الآلتين. لهذا السبب، ينبغي اعتبار توافق معيار القالب شرطًا أساسيًا، وليس مجرد تفضيل، عند تحديد شراء آلة ISBM.
أي معيار لأي آلة طاقة دائمة في كوريا
تقدم شركة إيفر-باور الكورية كلا معياري الواجهة في سلسلة HGY. HGY50-V3 ويستخدم HGY50-V3-EV ASB-12M واجهة القالب - المعيار المستخدم في آلات نيسي ASB المنتشرة على نطاق واسع في مصانع مستحضرات التجميل والأدوية الكورية. HGY150-V3 يستخدم أوكي 100 واجهة القوالب — المعيار المستخدم في ماكينات أوكي سيكو، وهي منصة أخرى تمتلك مكتبة قوالب كبيرة مثبتة في عمليات ISBM في كوريا وجنوب شرق آسيا. يمكن للعمليات التي لديها مكتبات قوالب موجودة على أي من المعيارين نقل أدواتها إلى ماكينة إيفر-باور الكورية المقابلة مع الحد الأدنى من التعديل — يتم تأكيده في مرحلة مراجعة رسم القالب قبل تقديم الطلب.
تكلفة قالب ISBM - ما الذي يحدد السعر
غالبًا ما يقلل المشترون الذين يركزون فقط على سعر الآلة من تقدير تكلفة قوالب ISBM. بالنسبة لمشروع كامل، تمثل مجموعة القوالب عادةً 20-40% من إجمالي الاستثمار — وترتفع هذه النسبة نحو 40% عندما يكون تصميم الزجاجة معقدًا (مقطع عرضي غير دائري، كتف غير متماثل، سطح محكم) أو عندما تكون هناك حاجة إلى تكوينات تجويف متعددة.
العوامل الرئيسية المؤثرة في التكلفة، حسب ترتيب تأثيرها:
عدد التجاويف
يتطلب كل تجويف إضافي قالبًا أوليًا كاملًا إضافيًا، ودبوسًا مركزيًا، ومجموعة حلقات عنق، وزوجًا نصفيًا من تجويف النفخ. تتناسب تكلفة الأدوات تقريبًا طرديًا مع عدد التجاويف - تكلف أداة ذات 4 تجاويف ما يقارب 3.5 إلى 3.8 أضعاف تكلفة أداة ذات تجويف واحد (تتشابه مكونات اللوحة الأساسية والمجمع، ولكن يتم ضرب المكونات الخاصة بكل تجويف).
هندسة الزجاجة
تُعدّ الزجاجات الأسطوانية الشكل الأقل تكلفة، حيث يكون تجويفها عبارة عن ثقب بسيط مصقول مع حافة جانبية مصقولة. أما المقاطع العرضية البيضاوية والمستطيلة وغير المتماثلة فتتطلب طحن نصفي التجويف باستخدام آلة طحن خماسية المحاور، مما يزيد وقت وتكلفة التصنيع بنسبة تتراوح بين 40 و80 ضعفًا مقارنةً بالزجاجات الأسطوانية المكافئة لها في الحجم.
درجة الفولاذ والتشطيب السطحي
يُكلّف الفولاذ المقاوم للصدأ S136 المصقول كالمرآة، والمستخدم في صناعة مستحضرات التجميل الفاخرة، ضعفين إلى ثلاثة أضعاف تكلفة الفولاذ P20 المُقسّى مسبقًا والمصقول بلمسة نهائية شبه لامعة، والمستخدم في صناعة زجاجات المشروبات القياسية ذات الشكل الهندسي نفسه. وتشمل التكلفة الإضافية كلاً من المواد (فالفولاذ S136 أغلى من P20 وأصعب في التصنيع) وأجور التشطيب (إذ يتطلب الصقل كالمرآة مراحل صقل متعددة ومتدرجة).
تعقيد خيوط الرقبة
تُعدّ تشطيبات عنق PCO 1881 أو SP400 القياسية أشكالًا لولبية شائعة الأبعاد، وتستفيد من خبرة صانعي الأدوات، إذ أن هندستها مفهومة جيدًا ويتم إنتاجها بكفاءة. أما أشكال لولبية العنق غير القياسية، أو ميزات مقاومة العبث، أو واجهات الموزعات الخاصة، فتتطلب تصميمًا مخصصًا لحلقة اللولب وتصنيعًا مؤهلًا، مما يضيف ما بين 15 و30% إلى تكلفة أدوات العنق لكل تجويف.
التبريد المطابق
تُكلّف مجموعات تجاويف النفخ المزودة بقنوات تبريد متوافقة (المصنعة بتقنية الطباعة ثلاثية الأبعاد للمعادن أو القطع الكهربائي السلكي) ما بين 30 و60 ألف وحدة إضافية مقارنةً بكتل التجاويف المحفورة بالطرق التقليدية من نفس التصميم. ويُبرر هذا الارتفاع في التكلفة عندما يُحقق تقليل زمن دورة الإنتاج بمقدار 15 إلى 25 ألف وحدة عائدًا على الاستثمار خلال 6 إلى 12 شهرًا عند حجم الإنتاج المُخطط له، والذي يتجاوز عادةً 300 ألف وحدة شهريًا لكل تجويف.
النموذج الأولي ثلاثي الأبعاد قبل تصنيع الهيكل الفولاذي
تُدرج شركة إيفر-باور الكورية تقنية النماذج ثلاثية الأبعاد في عملية دراسة جدوى القوالب، حيث يتم إنتاج نموذج أولي مطبوع أو مصبوب لشكل الزجاجة انطلاقًا من نموذج التصميم بمساعدة الحاسوب (CAD)، ويُستخدم للتحقق من ملاءمة التجميع، وقبول قياس عنق الزجاجة، وإمكانية وضع الملصق قبل البدء في تصنيع أي قطعة فولاذية. لا تتجاوز تكلفة النموذج الأولي جزءًا صغيرًا من تكلفة الأدوات، ولكنه يُلغي خطر اكتشاف أي خطأ في التصميم بعد قطع الفولاذ.
تقديم تصميم زجاجة لمراجعة جدوى قالب ISBM
مراجعة جدوى القالب - والتي تُسمى أيضًا مراجعة التصميم من أجل سهولة التصنيع (DFM) - هي العملية التي يقوم من خلالها مُصنِّع القالب بتقييم تصميم الزجاجة المقترح قبل البدء في تصنيع الأدوات. وتُحدد هذه المراجعة عناصر التصميم التي قد تُسبب مشاكل في التصنيع، أو عيوبًا في التوجيه، أو أعطالًا هيكلية أثناء الإنتاج، وتوصي بإجراء تعديلات لحل هذه المشاكل قبل البدء في قطع أي قطعة من الفولاذ.
المعلومات المطلوبة لإجراء مراجعة كاملة لنموذج ISBM DFM:
قائمة التحقق من تقديم طلبات DFM
✓ رسم تخطيطي للزجاجة (PDF + CAD، ويفضل أن يكون STEP)
✓ وزن الزجاجة المستهدف وسمك جدارها (جم، مم)
✓ نوع الراتنج ودرجته (على سبيل المثال، PET IV 0.76)
✓ تشطيب الرقبة قياسي أو حسب الطلب
✓ عدد التجاويف المطلوبة
✓ معدل الإنتاج المستهدف (بالطن في الساعة)
✓ متطلبات تشطيب السطح (لامع، مطفي، ذو ملمس)
✓ نوع التطبيق (التعبئة الباردة، التعبئة الساخنة، المستحضرات الصيدلانية)
✓ نوع إغلاق خط التعبئة (غطاء، مضخة، قطارة)
✓ معيار القالب الحالي إن وجد (ASB-12M / Aoki 100)
✓ تقدير حجم الإنتاج السنوي
✓ متطلبات الجدول الزمني للتسليم
عادةً ما يُصدر فريق قوالب شركة إيفر-باور الكورية تقريرًا للتصميم من أجل التصنيع (DFM) في غضون 3-5 أيام عمل من استلام حزمة التقديم كاملةً. يتضمن التقرير: تأكيد توزيع سُمك جدار القالب الأولي المقترح، وحسابات نسبة التمدد، وتوصيات بشأن مادة القالب، والتحقق من عدد التجاويف مقابل زمن دورة الماكينة ومعدل إنتاج الزجاجات المستهدف في الساعة، وأي تعديلات مُوصى بها على تصميم الزجاجة لضمان إنتاج سلس. التعديلات التي يتم تحديدها في مرحلة التصميم من أجل التصنيع لا تُكلّف شيئًا؛ بينما يُكلّف تصحيح التعديل نفسه الذي يتم تحديده بعد قطع الفولاذ عادةً ما بين 15 و251 ضعف سعر الأدوات الأصلي.
◆ أهم النقاط الرئيسية
تصميم قالب ISBM هو مهمة هندسة النظملا ينبغي أن يكون هناك عمليتا تصنيع أدوات منفصلتان. يجب حل جميع العوامل قبل اعتماد أي بُعد في الفولاذ، بما في ذلك توزيع سُمك جدار القالب الأولي، وتمركز دبوس القلب، ودقة أدوات تشطيب العنق، وتصميم تبريد تجويف النفخ، ومطابقة نسبة التمدد، وتوافق القالب مع المعايير. تكلفة التصميم الصحيح هي مراجعة قابلية التصنيع. أما تكلفة التصميم الخاطئ فهي إعادة بناء القالب بالكامل، بالإضافة إلى التأخيرات في الإنتاج ورضا العملاء.
خاتمة
تُعدّ مجموعة قوالب ISBM الأداة التي تُحوّل تصميم الزجاجة إلى منتج مُصنّع. ويُحدّد شكلها الهندسي ما إذا كان التوجيه ثنائي المحور مُتّسقًا. كما يُحدّد سطح تجويف النفخ وتصميم التبريد مظهر الزجاجة وشفافيتها ووقت دورة الإنتاج. ويُحدّد توافق نسبة التمدد الأداء الهيكلي. ويُحدّد توافقها مع معايير القوالب ما إذا كان استثمار الأدوات سيظلّ مضمونًا عند ترقية الماكينة أو استبدالها لاحقًا.
بالنسبة للعمليات الجديدة في مجال تصنيع القوالب الفولاذية المتجانسة (ISBM)، أو لتطوير شكل جديد للحاويات، فإن أهم استثمار هو في عملية التصميم للتصنيع (DFM) - أي التأكد من تصميم القالب الأولي، وحسابات نسبة التمدد، ومعايير القالب قبل البدء في قطع الفولاذ. تقدم شركة كوريا إيفر-باور خدمات تصميم القوالب الكاملة، ومراجعة التصميم للتصنيع، والنمذجة ثلاثية الأبعاد، وتصنيع القوالب كجزء من عرضها المتكامل لمشاريع تصنيع القوالب الفولاذية المتجانسة (ISBM) في جميع أنحاء البلاد. سلسلة HGY، مجموعة ISBM ثلاثية المحطات.
حول هذه المقالة: أُعدّ هذا التقرير من قِبل الفريق الفني وقسم تصميم القوالب في شركة كوريا إيفر-باور. تستند بيانات اختيار مواد القوالب (الصلابة، العمر الافتراضي المتوقع للحقن) إلى ممارسات تصنيع القوالب القياسية في الصناعة، وسجلات أداء قوالب الإنتاج الخاصة بشركة كوريا إيفر-باور. أما إرشادات تصميم قنوات التبريد فتستند إلى المراجع الهندسية المنشورة في مجال معالجة البوليمرات، ومعايير تصميم القوالب الخاصة بشركة كوريا إيفر-باور.
قراءات ذات صلة: ما هي عملية التشكيل بالنفخ والتمديد بالحقن؟ - دليل العملية | التوجيه ثنائي المحور في عبوات PET | كيفية اختيار آلة ISBM - شرح 8 مواصفات | دليل أسعار آلات ISBM
المحرر: Cxm


