
ISBM金型設計 ― プリフォーム、ブローキャビティ、コアピンの設計
よく設計された ISBM金型 毎回一発でブロー成形できるボトルと、応力による白化、底部の真珠光沢、肉厚のばらつき、ネックのバリが発生するボトルを分けるのは、まさにこの点です。射出延伸ブロー成形プロセスでは、プリフォームの射出とボトルのブロー成形を単一の機械サイクルで行います。つまり、プリフォーム金型とブローキャビティは独立した金型設計ではなく、一体設計で、同じ延伸比の目標値に合わせ、最初から同じ機械のインターフェース寸法に適合させる必要があります。
このガイドでは、 ISBM金型設計 プロセス:プリフォームの形状と肉厚分布、コアピンの公差とゲート設計、ブローキャビティの表面仕上げと冷却チャネルのレイアウト、プリフォームとキャビティ間の延伸比の計算とマッチング方法、Aoki 100とASB-12Mの金型インターフェース規格と機械互換性の意味、駆動要因 ISBM金型コストそして、鋼材を切断する前に、サプライヤーが金型の実現可能性レビューを実施するために必要な情報。

ISBM金型設計が標準射出成形と異なる理由
従来の射出成形では、金型が最終製品を製造する。設計者は、キャビティに均一に充填し、図面通りの製品を射出するために、肉厚、ゲート位置、冷却レイアウト、抜き勾配を最適化する。製品の成功は、図面の寸法と一致するかどうかで判断される。
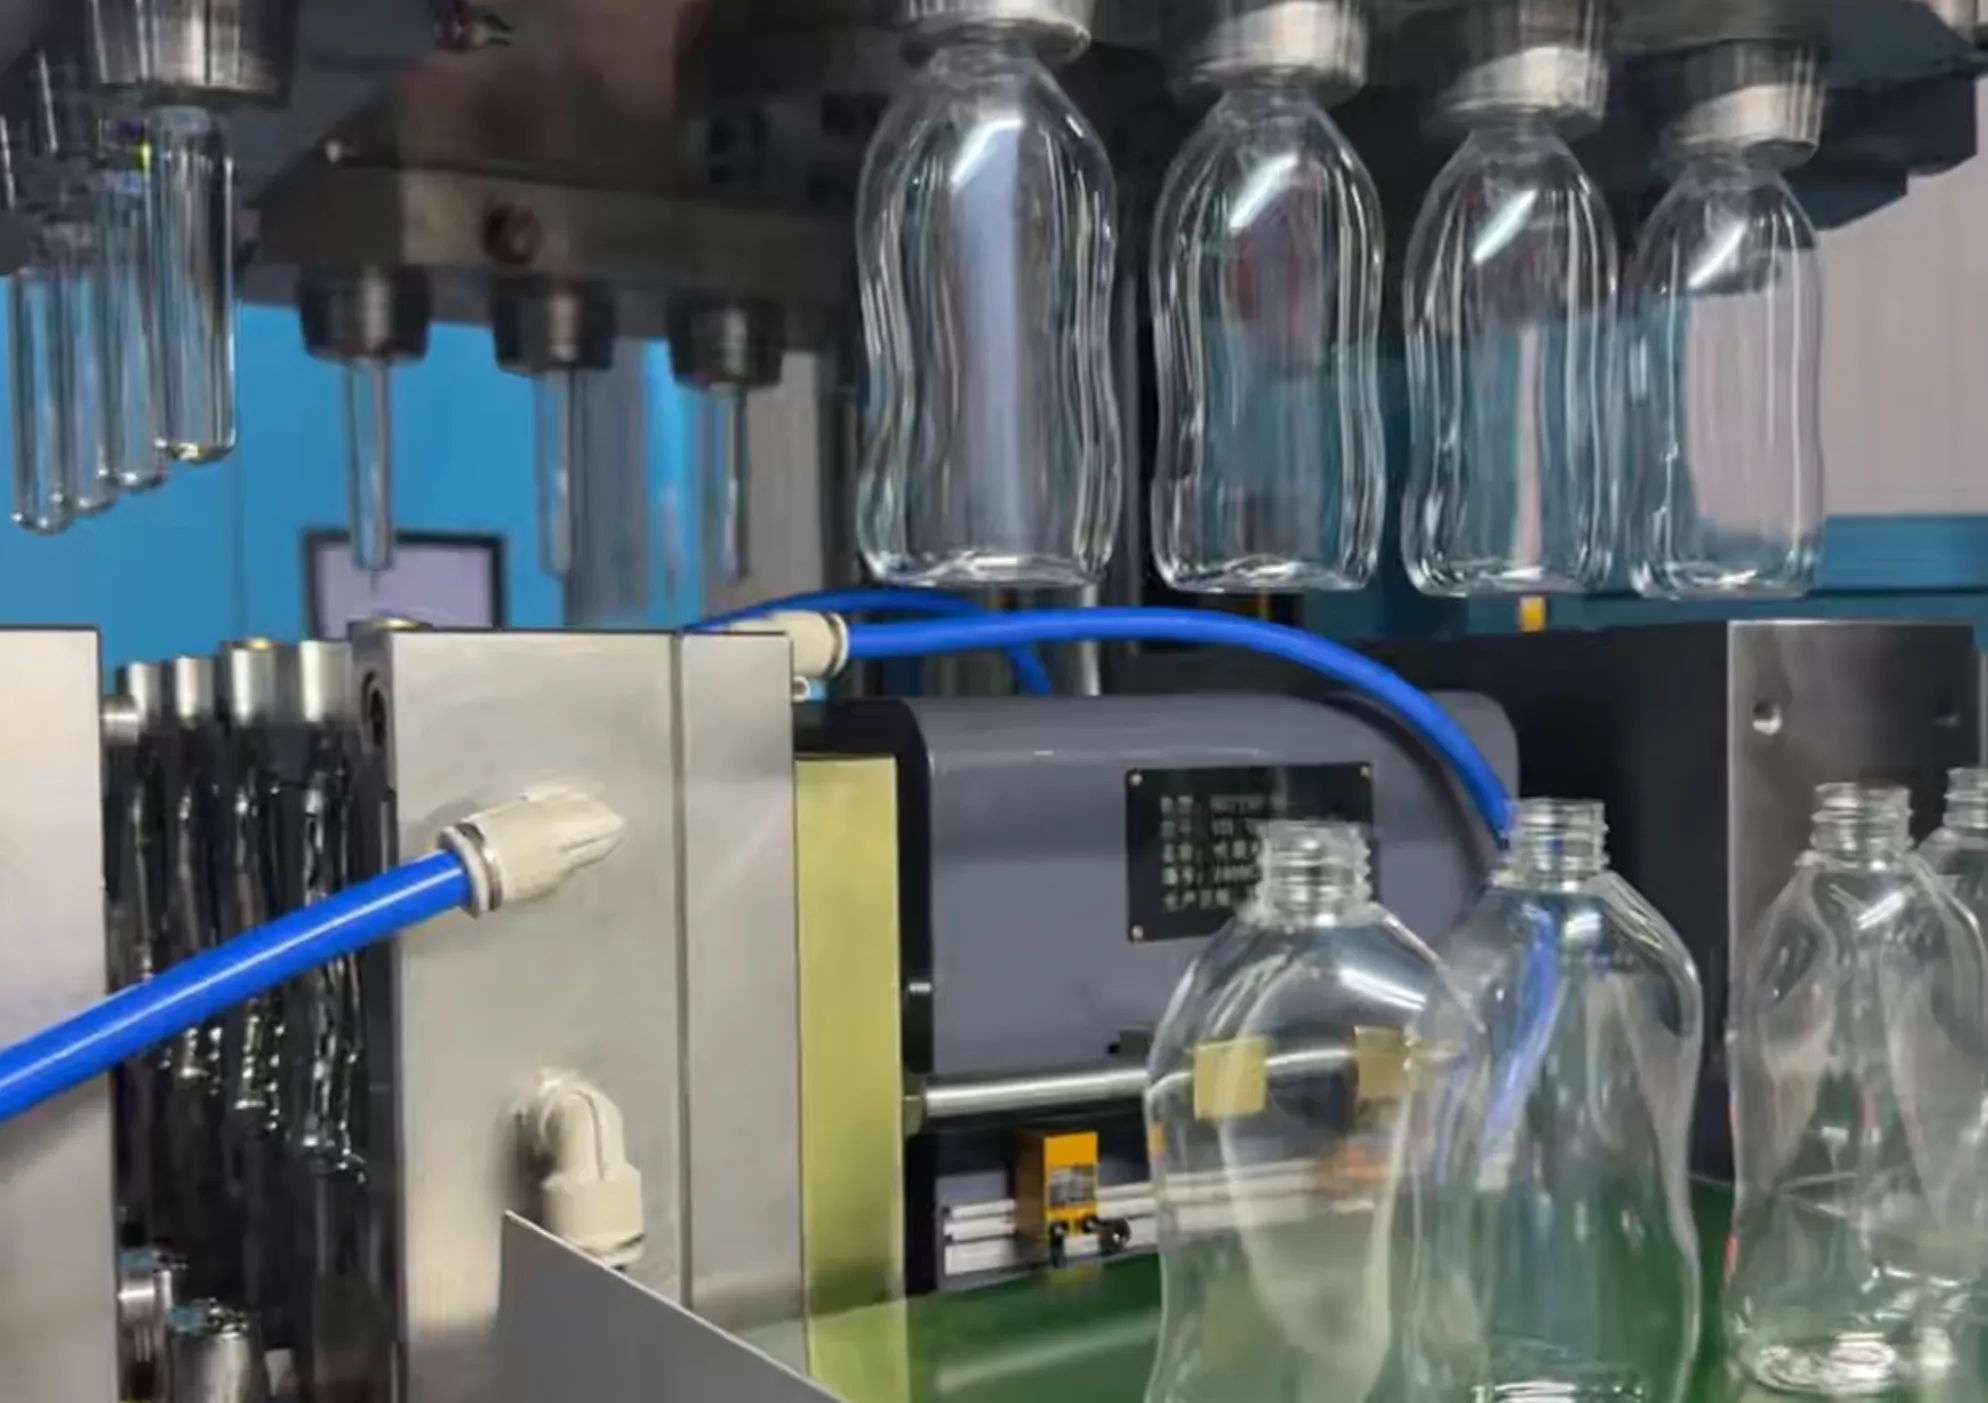
で ISBM金型設計プリフォーム金型は最終部品を生産するのではなく、 前駆体の形状 その後、ブロー成形ステーションで引き伸ばされ、全く異なる形状に成形される。これにより、あらゆる設計上の決定が変わる。
- プリフォームの壁厚は均一ではない これは、ブロー成形されたボトルの高さによって生じる不均一な伸長率を補正するために、意図的に先細りの形状に設計されています。底部が厚く肩部に向かって薄くなるプリフォームの壁は、壁の厚さが全体的に均一なプリフォームよりも、より均一な壁厚分布を持つブロー成形ボトルを生み出します。
- ネックの仕上げは、プリフォームの寸法の中で唯一変更されずに残る部分である。 最終的なボトルへと成形されます。その他の寸法はすべて、延伸ブロー成形サイクルによって変化します。ネック部分は射出成形で形成され、プリフォームがブロー成形ステーションに到達する前に冷却によって固定されます。そのため、ネック仕上げ用金型は、金型セット全体の中で最も高精度な要素となります。
- プリフォーム金型とブローキャビティはシステムとして適合させる必要がある3.0 ASR用に設計されたプリフォームを3.8 ASR用に設計されたキャビティでブロー成形すると、アンダーストレッチ(配向不良、肉厚増加、ベースパール光沢)またはオーバーストレッチ(応力白化、ショルダー割れ)のいずれかが発生します。2つの金型は、再設計しない限り、機械やキャビティ構成間で互換性がありません。
これらの制約は、 ISBMツールはシステムエンジニアリングのタスクです単に2つの独立した金型製作作業を行うのではなく、プリフォーム金型とブロー成形キャビティを同じサプライヤーに設計・製造してもらうのが最も確実な方法です。少なくとも、鋼材を使用する前に両方の設計を一緒に検討してもらうことが重要です。
パート1 — プリフォーム金型の設計
プリフォーム形状 - 肉厚分布
ISBM金型において、プリフォームの肉厚プロファイルは最も重要な設計変数です。目標は、肉厚のばらつきが±0.05 mm以下のブロー成形ボトルを製造することですが、ブロー成形中のプリフォームの高さ方向の伸び率は大きく変化します。底部は本体よりも伸びが少なく(ストレッチロッドはゲート点で最大の力を発揮します)、肩部は本体よりも伸びが大きく(プリフォーム本体から固定ネック仕上げへの移行部でストレッチ歪みが集中します)、ゲートと肩部の間の本体はキャビティ形状に比例した速度で伸びます。
したがってデザイナーは 事前補償 プリフォームの壁を、伸長率が低い部分(底部と下部)では厚く、伸長率が高い部分(肩部と上部)では薄くすることで、標準的な円筒形PETボトルの一般的な初期分布は次のようになります。
● 標準的なPETボトルにおけるプリフォームの肉厚分布
ゲート/ベースドーム: 最も厚いゾーン — 公称壁厚の100~115%
下半身: 公称壁厚95~105%
胴体中央部: 公称壁の90~100%(基準ゾーン)
上半身/肩へのアプローチ: 公称壁厚80~90%
首を支えるリング: 構造的なサポートのために元の厚みに戻ります
具体的な分布は、ブロー成形キャビティの形状と目標とするブロー成形後のボトル壁厚マップから算出されます。容器の設計ごとに独自のプリフォーム壁プロファイルが必要であり、汎用的なプロファイルは試作の出発点であって、最終設計ではありません。
プリフォーム設計で最もよくある誤りは、金型製作を簡略化するために均一な肉厚を指定することです。標準的なISBMキャビティで均一肉厚のプリフォームをブロー成形すると、底部が厚く真珠光沢を帯びる可能性があり、肩部は薄く構造的に弱く、本体は高さ方向で肉厚が変化するボトルになります。これらはすべて、不均一な延伸領域に一定の肉厚を適用した結果です。完成した金型でこの欠陥を修正するには、高価な鋼材の追加または除去作業が必要になります。鋼材を切断する前に肉厚プロファイルを正しく設計する方がはるかに安価です。
コアピン ― 寸法精度と冷却
コアピンは、ゲートからネック仕上げまでのプリフォームの内面を規定します。コアピンの外径によってプリフォームの内径が決まり、コアピンの外径とキャビティの内径との間の環状ギャップによって、各高さにおけるプリフォームの壁厚が決まります。コアピンの寸法精度は、プリフォームの壁の均一性に直接影響します。キャビティの穴に対して0.02 mm偏心したコアピンは、それに対応する壁厚の偏心を持つプリフォームを生成し、それがブロー成形されたボトルにおいて0.06~0.12 mmのボディ壁の非対称性へと増幅されます。
コアピンは、焼入れされたH13またはP20工具鋼から製造され、直径と真直度が±0.005 mmの公差で研磨されます。重要なインターフェースは、コアピンとキャビティの位置合わせ機構です。ISBMプリフォーム金型は、精密に穴あけされたリーダーピンとブッシングシステムを使用して、生産の熱サイクル下で同心度を維持します。室温では正しく位置合わせされているコアピンでも、ピン(冷却)とキャビティ(加熱)の動作温度差によってずれると、シフト全体にわたって徐々に壁の偏心が生じます。
コアピンの冷却は通常、内部で行われます。ピンの中央の穴に水回路が通っており、プリフォームのゲートドームの内面に冷水が接触します。ゲートドームはプリフォームの中で最も厚く、最も高温になる部分です。ゲートが固化してから金型が開くまでのサイクルタイムを確保するには、適切なゲート冷却が不可欠です。ゲート冷却が不十分だと、射出時にゲートが裂けるという問題がよく発生します。ゲートが裂けると、プリフォームがコアピンから持ち上げられる際に、部分的に溶融したゲートが裂け、キャビティ内に材料が残ってしまいます。
ゲート設計 - ISBMプリフォーム用ホットランナー
標準的な射出成形では、多くの用途でスプルーゲートまたはエッジゲートを備えたコールドランナーシステムが使用されます。ISBMプリフォーム金型はほぼ普遍的に ピンポイントゲートまたはバルブゲートを備えたホットランナーシステム ISBM特有の2つの理由から、プリフォームベースでは以下の点が考慮されています。
- コールドランナー除去ISBMプリフォーム金型は短いサイクル(10~20秒)で動作します。コールドランナーでは、射出前に固化させるために追加の冷却時間が必要となり、単一樹脂プログラムではかなりの材料ロスが発生します。ホットランナーでは、射出終了時にバルブゲートを閉じることができるため、スプルーを冷却したりトリミングしたりする必要がありません。
- ゲート痕跡制御プリフォームゲート痕跡(ピンポイントゲートによって底部に残る小さな突起)は、最小限に抑え、プリフォーム軸上に正確に配置する必要があります。ゲート痕跡が中心からずれていたり、大きすぎたりすると、ブロー成形ステーションでストレッチロッドの接触点となり、その接触点に偏心が生じると、非対称な軸方向の延伸が発生し、ボトル底が楕円形になったり、中心からずれたりします。バルブゲート式ホットランナーは、あらゆるゲート設計の中で最も小さく、最も均一なゲート痕跡を実現します。
ネック仕上げ工具 ― 最高精度の要素
ネックの仕上げ寸法は、射出成形から最終ボトルに至るまで、唯一変更されない寸法です。ボトルの他のすべての形状はブロー成形サイクルによって形成されますが、ネックは射出成形ステーションで完全に成形され、金型が開いた瞬間から±0.05 mmの寸法精度が求められます。そのため、ネックのねじ切り金型(通常は外ねじプロファイル、改ざん防止ビード、およびサポートレッジを形成する分割インサートセット)は、ISBM金型セットの中で最も高い精度が要求され、最も厳密にメンテナンスされる要素となります。
ネックねじ切り工具は、焼き入れ鋼(通常はS136または同等品、HRC 50~54)で作られ、ねじ切り面にはクロムメッキが施されており、長時間の生産における摩耗を低減します。2つのネックインサートの分割線は、キャップやポンプの取り付けを妨げるような目に見える分割線跡がねじ山に残らないよう、位置決めと研磨が必要です。ねじ山の摩耗がキャップまたはポンプの取り付け仕様の許容限界に達する前に、ネック工具を交換する必要があります。ボトル検査ゲージに合格した摩耗したネックねじ山でも、充填ラインのキャッパーのトルク仕様を満たせない場合があります。

パート2 — ブローキャビティ設計
窩洞表面 - 研磨、テクスチャ、および通気
ブロー成形時のキャビティ表面仕上げは、ブロー成形されたボトルの外面に直接転写されます。ボトルの高温で可塑化された壁面は、最大3.5MPaのブロー圧力でキャビティ表面に押し付けられるため、意図的なものも偶発的なものも含め、あらゆる表面のディテールに密着します。そのため、キャビティ表面の選択と仕上げ品質は、ボトルの外観を思い通りに実現する上で非常に重要となります。
愚痴をこぼす 表面品質にとって、通気も同様に重要です。ボトルがキャビティ壁に沿って膨張する際、ボトル表面とキャビティの間に閉じ込められた空気は排出されなければなりません。そうでないと、「ブローバック」と呼ばれる表面欠陥が発生します。ブローバックとは、ボトルがキャビティ表面ではなく閉じ込められた空気に接触した部分にできる、局所的なくぼみやマットな領域です。通気スロットは、キャビティのパーティングライン(深さ0.01~0.02 mm、幅1~2 mm)とベースインサート接合部に加工されます。通気不足は、ISBMボトルの表面外観欠陥の最も一般的な原因の1つであり、特に化粧品用の滑らかな仕上げのキャビティでは、通気に関連する小さな欠陥でも目立ちます。
冷却チャネル設計 ― サイクルタイムと品質
ブローキャビティ冷却は、サイクルタイムとボトル品質の両方に直接的かつ定量的な影響を与える。キャビティ壁は、ブロー保持段階でブロー成形されたボトルから十分な熱を奪い、ボトル壁の温度をPETのTg以下に下げる必要がある。g (約80℃)空洞が開く前に壁がまだT以上であればg 金型が開くと、分子鎖が配向状態から弛緩するため、ボトルは変形して「縮む」。したがって、冷却不足は単なる効率の問題ではなく、完成したボトルの二軸配向品質を直接的に低下させる。
ISBMブローキャビティにおける冷却チャネル設計のベストプラクティス:
- チャンネル直径: 8~12 mmの断面積で、乱流(レイノルズ数10,000以上)に適したサイズに設計されており、熱伝達係数を最大化します。冷却チャネル内の乱流は、同じ断面積の層流に比べて3~5倍効率的に熱を伝達します。
- チャネル間隔: 通常、中心間隔は20~30mmで、キャビティ表面の輪郭に沿って8~15mmの間隔でチャネルが設けられます。チャネルが8mmより近いと、キャビティ壁に応力亀裂が発生する恐れがあり、表面から20mm以上離れていると、チャネル間にホットスポットが発生します。
- コンフォーマル冷却 キャビティ表面の3D輪郭に沿って直線状に走るのではなく、キャビティ表面に沿って走るチャネルは、従来の直線チャネルレイアウトでコーナーや遷移部に発生するホットスポットを排除することで、複雑なボトル形状(楕円形の断面、非対称の肩部形状)のサイクルタイムを15~25%短縮できます。
- ベースインサート冷却: ボトル底部は、本体よりも積極的な冷却が必要です。これは、ゲート痕跡領域が最後に冷却され、ブローホールド開始時に最も高温になる領域であるためです。生産グレードのISBMキャビティセットでは、専用回路を備えた独立した冷却ベースインサートが標準装備されています。
抜き勾配、アンダーカット、および金型材料
ISBMブロー成形キャビティの抜き勾配は、通常、直線状の胴部では片側0.5~2°、肩部のテーパー部では3~5°に増加します。抜き勾配が不十分だと、ボトルを開栓時にキャビティ内でボトルが引っかかり、ラベル部分が破れたり、ネック部分が歪んだりします。アンダーカット(ボトルをキャビティ内に固定してしまうような形状)がある場合は、分割インサートまたは折りたたみ式コア機構が必要です。可能な限り、ボトルの設計ではネックサポートの縁より下のアンダーカットを避けるべきです。
金型材料の選定は、金型の寿命と表面仕上げ能力を左右する。
ベリリウム銅は、冷却が重要なインサート、特にブローキャビティのベースインサートや、場合によってはコアピンの先端部に選択的に使用されます。これは、ベリリウム銅の熱伝導率(105~120 W/m・K)が工具鋼(15~25 W/m・K)の約5倍であるため、サイクルタイムが構造上の要件ではなく熱抽出速度によって制限される領域で、積極的な局所冷却が可能になるためです。
パート3 - プリフォームとブロー成形キャビティのマッチング
プリフォームの形状をブローキャビティの寸法に合わせることは、最も重要な計算です。 ISBMツーリング設計計算および検証する必要のある 2 つのパラメータは、軸方向伸長比 (ASR)とフープストレッチ比(高速鉄道)、それぞれが処理対象の樹脂の目標範囲内に収まらなければならない。
● 伸縮率計算の参考
軸方向伸長率(ASR)
ASR = Hボトル ÷ Hプリフォームボディ
PETターゲット: 2.5~4.0
PETGターゲット: 2.0~3.5
フープ伸張率(HSR)
HSR = Dボトルマックス ÷ DODをプリフォームする
PETターゲット: 2.5~5.0
PETGターゲット: 2.0~4.0
全体膨張率(BUR) = ASR × HSR。PETの場合、最適なBUR範囲は通常8~16です。6未満では配向が不十分であり、20を超えると標準的な加工温度で過延伸欠陥が発生しやすくなります。
プリフォームとキャビティのミスマッチに関する一般的な問題点とその解決策

Aoki 100およびASB-12M金型規格の意味
ISBM金型の互換性は、単に金型が機械のクランプエリアに収まるかどうかという問題ではなく、金型セットが機械の回転システム内でプリフォームをどのように位置決め、クランプ、搬送するかを決定する、精密なインターフェース寸法によって定義されます。化粧品、医薬品、特殊飲料の製造に使用される3ステーションISBM機の市場では、2つの規格が主流となっています。
基準が定義するもの
ASB-12MおよびAoki 100金型規格では、以下のインターフェース寸法が規定されています。
- キャビティブロックの幅、高さ、およびボルトパターン ― ブローキャビティの半分が機械のブローステーションのどこに取り付けられ、どのように固定されるかを定義する
- コアピンのピッチと直径 — キャビティ間の間隔とコアピンインターフェースの直径を定義する。これらは機械のコアピンホルダーと一致する必要がある。
- ネック仕上げリング取り付けインターフェース ― プレフォームキャビティおよび機械のネックリング搬送機構に対するネックねじ工具の位置決め方法を定義する。
- 冷却水接続位置 ― キャビティ冷却回路の入口と出口の位置を、機械の冷却マニホールドに合わせて指定する。
ASB-12M規格に準拠して製造された金型は、同規格に準拠したあらゆる機械(インターフェースを採用している他社製機械を含む)に物理的に取り付けることができます。この規格は、金型と機械間の物理的なインターフェースのみを規定しており、キャビティ形状、ボトル設計、プロセスパラメータは規定していません。
金型の適合性が機械購入において最も見落とされがちな決定事項である理由
長年の生産活動を通じてISBM金型を蓄積してきた企業(自社製品群に対応するプリフォームとブロー成形キャビティセットのライブラリを構築してきた企業)は、新しい機械を購入する際に考慮すべき重要な金型資産を保有しています。一般的なISBM金型セットは機械価格のかなりの部分を占めており、10~15セットの金型を保有する企業の場合、金型ライブラリの価値は機械本体価格の40~60%に相当する可能性があります。
新しい機械が既存の金型とは異なる金型規格を使用する場合、金型ライブラリ全体を再構築または適合させる必要があり、その費用は2台の機械の価格差と同等かそれ以上になる可能性があります。そのため、ISBM機械の購入仕様を策定する際には、金型規格の互換性を必須要件として指定すべきであり、単なる希望条件として扱うべきではありません。
どの韓国エバーパワーマシンの規格
韓国のエバーパワーは、HGYシリーズで両方のインターフェース規格を提供しています。 HGY50-V3 HGY50-V3-EVは ASB-12M 金型インターフェース ― 韓国の化粧品・医薬品工場で広く採用されている日精ASBマシンの標準規格。 HGY150-V3 使用する 青木100 金型インターフェース ― 青木精工の機械で使用されている標準規格であり、韓国および東南アジアのISBM事業において、豊富な金型ライブラリが既に導入されているプラットフォームです。どちらの規格でも既存の金型ライブラリをお持ちのお客様は、最小限の変更で対応する韓国エバーパワー社の機械に金型を移行できます。これは、発注前の金型図面レビュー段階で確認済みです。
ISBM金型コスト ― 価格を左右する要因とは?
ISBM金型のコストは、機械価格だけに注目する購入者によって常に過小評価されています。完全なプロジェクトの場合、金型セットは通常、 総投資額の20~40% そして、ボトルデザインが複雑な場合(非円形断面、非対称の肩部、テクスチャ加工された表面など)、または複数のキャビティ構成が必要な場合、その割合は40%に向かって上昇します。
主なコスト要因を、影響度の高い順に挙げると以下のとおりです。
虫歯の数
キャビティを追加するごとに、プリフォーム金型インサート、コアピン、ネックリングセット、ブローキャビティハーフペアがそれぞれ追加で必要になります。金型コストはキャビティ数にほぼ比例して増加します。4キャビティ金型は、1キャビティ金型の約3.5~3.8倍のコストがかかります(ベースプレートとマニホールド部品は共通ですが、キャビティ固有の部品は倍増されます)。
ボトル形状
円筒形のボトルは最も安価な形状です。キャビティは旋削加工された単純な穴に、機械加工された肩部形状が設けられています。楕円形、長方形、非対称断面の場合は、キャビティの半分を5軸フライス加工する必要があり、同じ体積の円筒形ボトルに比べて加工時間とコストが40~80%増加します。
鋼材のグレードと表面仕上げ
高級化粧品用の鏡面仕上げS136ステンレス鋼は、同じ形状の標準的な飲料ボトルに使用される半光沢仕上げのP20プレハードニング鋼に比べて2~3倍高価です。この追加コストは、材料費(S136はP20よりも高価で加工が難しい)と仕上げ作業費(鏡面仕上げには複数の段階的な研磨工程が必要)の両方に起因します。
首周りの糸の複雑さ
標準的なPCO 1881またはSP400ネック仕上げは、一般的な寸法のねじ形状であり、経験豊富な金型職人の手にかかれば、その形状は十分に理解され、効率的に製造できます。非標準のネックねじ形状、改ざん防止機能、または独自のディスペンサーインターフェースには、カスタムねじリング設計と熟練した製造業者による製造が必要となり、キャビティあたりのネック金型コストが15-30%増加します。
コンフォーマルクーリング
コンフォーマル冷却チャネルを備えたブロー成形キャビティセット(金属積層造形またはワイヤ放電加工で製造)は、従来型の穴あけ加工による同設計のキャビティブロックに比べて30~60%高価です。このコスト増は、サイクルタイムが15~25%短縮され、計画生産量(通常、キャビティ1個あたり月間30万個以上)で6~12ヶ月以内に投資回収が見込める場合に正当化されます。
鉄骨加工前の3Dプロトタイプ
韓国のエバーパワー社は、金型製作の実現可能性検証プロセスに3Dプロトタイピングを取り入れています。CADモデルからボトル形状の試作品を3Dプリントまたは鋳造で作成し、鋼材加工前に組み立て適合性、ネックゲージの適合性、ラベル貼付の可否などを確認します。試作品の製作費用は金型製作費用のごく一部ですが、鋼材加工後に設計ミスが発覚するリスクを排除できます。
ISBM金型実現可能性レビューのためのボトルデザインの提出
金型実現可能性レビュー(製造性設計(DFM)レビューとも呼ばれる)とは、金型メーカーが金型製作に着手する前に、提案されたボトル設計を評価するプロセスです。このレビューでは、製造上の問題、向きの欠陥、または生産時の構造的欠陥を引き起こす可能性のある設計要素を特定し、鋼材を切断する前にこれらの問題を解決するための修正案を提案します。
ISBM DFMレビューを完了するために必要な情報:
DFM提出チェックリスト
✓ ボトル図面(PDF + CAD、できればSTEP形式)
✓ 目標ボトル重量と壁厚(グラム、ミリメートル)
✓樹脂の種類とグレード(例:PET IV 0.76)
✓ ネック仕上げは標準仕様またはカスタム図面
✓ 必要な虫歯の数
✓ 目標生産量(BPH)
✓ 表面仕上げの要件(光沢、マット、テクスチャ加工)
✓ アプリケーションの種類(コールドフィル、ホットフィル、医薬品)
✓ 充填ラインの蓋の種類(キャップ、ポンプ、スポイト)
✓ 該当する場合は既存の金型規格(ASB-12M / Aoki 100)
✓ 年間生産量予測
✓ 納期要件
韓国エバーパワーの金型チームは、通常、提出書類一式を受け取ってから3~5営業日以内にDFMレポートを返送します。このレポートには、提案されたプリフォームの肉厚分布の確認、伸長率の計算、金型材料の推奨、機械サイクル時間と目標BPHに対するキャビティ数の検証、およびトラブルのない生産に必要なボトル設計の変更案が含まれます。DFM段階で特定された変更は実装コストがかかりませんが、鋼材切断後に特定された同じ変更を修正するには、通常、元の金型価格の15~25%のコストがかかります。
◆重要なポイント
ISBM金型設計はシステムエンジニアリングのタスクである2つの独立した金型製作作業ではなく、プリフォームの肉厚分布、コアピンの同心度、ネック仕上げ金型の精度、ブローキャビティの冷却レイアウト、延伸比のマッチング、金型規格との互換性など、あらゆる点を鋼材に寸法を確定する前に解決する必要があります。正しい設計にかかる費用はDFMレビューです。間違った設計にかかる費用は、金型全体の再構築、それに伴う生産遅延や顧客対応の遅延です。
結論
ISBM金型セットは、ボトルデザインを製品化するためのツールです。プリフォームの形状によって、二軸配向が安定して実現されるかどうかが決まります。ブロー成形キャビティの表面形状と冷却レイアウトによって、ボトルの外観、透明度、サイクルタイムが決まります。延伸比のマッチングによって、構造性能が決まります。そして、金型規格との互換性によって、将来的に機械がアップグレードまたは交換された際に、金型への投資が保護されるかどうかが決まります。
ISBMを初めて導入する企業や、新しいコンテナフォーマットを開発する企業にとって、最も重要な投資はDFMプロセス、つまり鋼材を切断する前にプリフォーム設計、ストレッチ比計算、金型規格を確認することです。Korea Ever-Powerは、ターンキーISBMプロジェクトの一環として、金型設計、DFMレビュー、3Dプロトタイピング、金型製造を包括的に提供しています。 HGYシリーズ 3ステーションISBMシリーズ.
この記事について: 韓国エバーパワー技術チームおよび金型設計部が作成しました。金型材料選定データ(硬度、予想射出寿命)は、業界標準のISBM金型設計手法と韓国エバーパワーの生産金型性能記録に基づいています。冷却チャネル設計ガイドラインは、公表されているポリマー加工工学文献と韓国エバーパワーの金型設計基準に基づいています。
関連文献: 射出延伸ブロー成形とは? — プロセスガイド | PETボトルにおける二軸延伸 | ISBM機の選び方 — 8つの仕様解説 | ISBM機価格ガイド
編集者: Cxm


