
ISBM Kalıp Tasarımı — Ön Şekil, Şişirme Boşluğu ve Çekirdek Piminin Mühendisliği
İyi tasarlanmış bir ISBM kalıbı Şişenin her seferinde ilk denemede mükemmel şekilde üflenmesini, gerilme beyazlaması, taban sedeflenmesi, duvar kalınlığı varyasyonu veya boyun kısmında çapak oluşması gibi sorunlara yol açan şişelerden ayıran şey budur. Enjeksiyonlu germe şişirme kalıplama işlemi, ön kalıp enjeksiyonunu ve şişe üflemeyi tek bir makine döngüsünde birleştirir; bu da ön kalıp kalıbı ve şişirme boşluğunun bağımsız takım kararları olmadığı anlamına gelir. Bunlar birlikte tasarlanmalı, aynı germe oranı hedeflerine eşleştirilmeli ve baştan itibaren aynı makinenin arayüz boyutlarıyla uyumlu olmalıdır.
Bu kılavuz, tüm konuları kapsamaktadır. ISBM kalıp tasarımı Süreç: ön şekillendirme geometrisi ve duvar kalınlığı dağılımı, çekirdek pim toleransları ve giriş kapısı tasarımı, üfleme boşluğu yüzey işlemesi ve soğutma kanalı düzeni, ön şekillendirme ve boşluk arasındaki gerilme oranlarının nasıl hesaplanıp eşleştirileceği, Aoki 100 ve ASB-12M kalıp arayüzü standartları ve bunların makine uyumluluğu açısından anlamı, itici güçler ISBM kalıp maliyetive tedarikçinizin çelik kesiminden önce kalıp fizibilite incelemesi yapabilmesi için ihtiyaç duyduğu bilgiler.

ISBM Kalıp Tasarımının Standart Enjeksiyon Kalıplamadan Farklı Olmasının Nedenleri
Geleneksel enjeksiyon kalıplamada, kalıp nihai parçayı üretir. Tasarımcı, boşluğu düzgün bir şekilde doldurmak ve çizime uygun bir parça çıkarmak için duvar kalınlığını, giriş yerini, soğutma düzenini ve eğim açılarını optimize eder. Başarı, parçanın çizim boyutlarıyla eşleşip eşleşmediğiyle ölçülür.
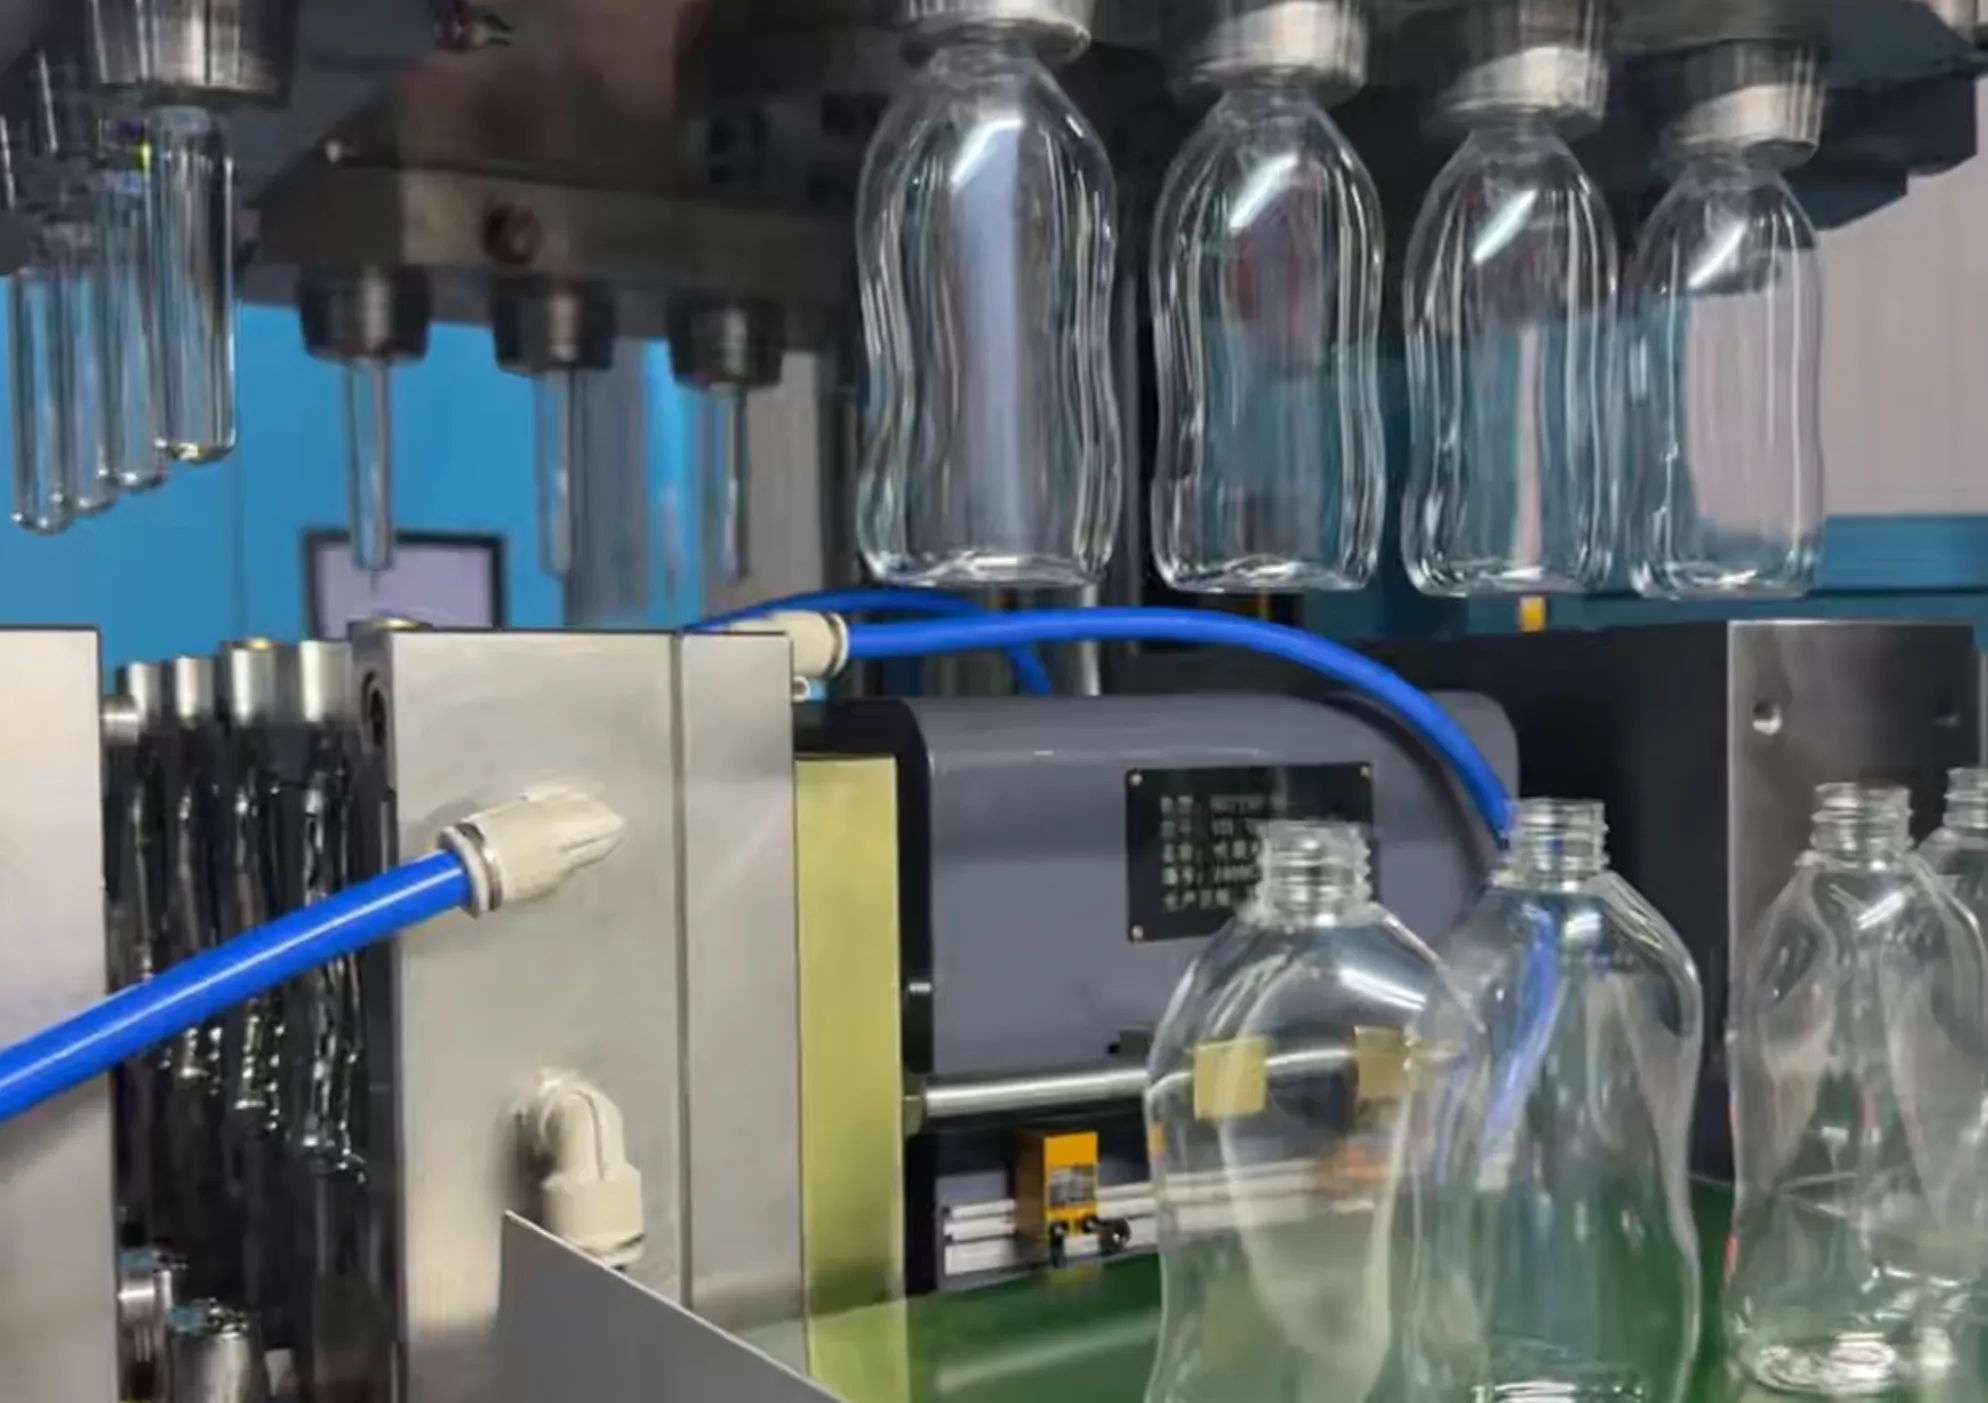
İçinde ISBM kalıp tasarımıÖn şekillendirme kalıbı nihai parçayı üretmez; bunun yerine bir ön şekillendirme kalıbı üretir. öncü geometri Bu malzeme daha sonra şişirme istasyonunda gerilerek tamamen farklı bir şekle dönüştürülecektir. Bu durum, her tasarım kararını değiştirir:
- Ön şekillendirilmiş profilin duvar kalınlığı homojen değildir. — Şişenin farklı yüksekliklerinde oluşan düzensiz gerilme oranlarını telafi etmek için kasıtlı olarak inceltilmiştir. Tabanında daha kalın, omuz kısmına doğru daha ince olan bir ön kalıp duvarı, her yerinde eşit duvar kalınlığına sahip bir ön kalıba göre daha düzgün duvar dağılımına sahip bir şişe üretecektir.
- Sapın yüzey kaplaması, önceden şekillendirilmiş boyutlar arasında değişmeden kalan tek boyuttur. Son şişeye dönüşene kadar. Diğer tüm boyutlar germe-şişirme döngüsüyle dönüştürülür. Boyun, enjeksiyonla şekillendirilir ve ön kalıp şişirme istasyonuna ulaşmadan önce soğutma ile kilitlenir; bu da boyun son işlem takımını tüm kalıp setindeki en yüksek hassasiyetli unsur haline getirir.
- Ön şekillendirme kalıbı ve şişirme boşluğu bir sistem olarak eşleştirilmelidir.3.0 ASR için tasarlanmış bir ön kalıp, yetersiz gerilme (kötü yönlendirme, kalın duvarlar, taban sedeflenmesi) veya aşırı gerilme (gerilme beyazlaması, omuz çatlakları) oluşmadan 3.8 ASR için tasarlanmış bir kalıba üflenemez. İki kalıp, yeniden mühendislik yapılmadan makineler veya kalıp konfigürasyonları arasında değiştirilemez.
Bu kısıtlamalar şu anlama gelir: ISBM araçları bir sistem mühendisliği görevidir.Bu, sadece iki bağımsız kalıp işi değil. En güvenilir yaklaşım, ön şekillendirme kalıbının ve üfleme boşluğunun aynı tedarikçi tarafından tasarlanıp üretilmesi veya en azından çelik kullanılmadan önce her iki tasarımın birlikte incelenmesidir.
Bölüm 1 — Ön Şekillendirme Kalıp Tasarımı
Ön Şekillendirme Geometrisi — Duvar Kalınlığı Dağılımı
ISBM kalıplama işleminde en önemli tasarım değişkeni, ön kalıbın duvar kalınlığı profilidir. Amaç, duvar kalınlığı varyasyonu ±0,05 mm'nin altında olan şişirilmiş bir şişe üretmektir; ancak şişirme sırasında ön kalıbın yüksekliği boyunca gerilme oranı önemli ölçüde değişir. Taban, gövdeden daha az gerilir (gerilme çubuğu, giriş noktasında maksimum kuvvet uygular); omuz, gövdeden daha fazla gerilir (ön kalıp gövdesinden sabit boyun bitişine geçiş, gerilme gerilimini yoğunlaştırır); ve giriş ile omuz arasındaki gövde, boşluk geometrisine orantılı bir oranda gerilir.
Tasarımcı bu nedenle şunları yapmalıdır: ön telafi Esneklik oranının düşük olduğu yerlerde (taban ve alt gövde) ön kalıp duvarını daha kalın, esneklik oranının yüksek olduğu yerlerde (omuz ve üst gövde) daha ince yaparak. Standart silindirik PET şişe için yaygın bir başlangıç dağılımı şöyledir:
● Tipik Ön Kalıp Duvar Kalınlığı Dağılımı — Standart PET Şişe
Kapı / taban kubbesi: En kalın bölge — nominal duvar kalınlığının 100–115%'si
Alt vücut: 95–105% nominal duvar
Gövdenin orta kısmı: 90–100% nominal duvar kalınlığı (referans bölge)
Üst vücut/omuz yaklaşımı: 80–90% nominal duvar
Boyun destek halkası: yapısal destek için tam kalınlığına geri döner
Spesifik dağılım, üfleme boşluğu geometrisinden ve hedeflenen üflemeli şişe duvar kalınlığı haritasından hesaplanır. Her kap tasarımı kendi ön kalıp duvar profiline ihtiyaç duyar; genelleştirilmiş profiller denemeler için bir başlangıç noktasıdır, nihai bir tasarım değildir.
En yaygın ön şekillendirme tasarım hatası, kalıplama işlemini basitleştirmek için tek tip duvar kalınlığı belirtmektir. Standart bir ISBM kalıbında üflenen tek tip duvar kalınlığına sahip bir ön şekillendirme, kalın, potansiyel olarak sedefli bir tabana, ince ve yapısal olarak zayıf bir omuza ve yüksekliği boyunca duvar kalınlığı değişen bir gövdeye sahip bir şişe üretir; bunların hepsi, tekdüze olmayan bir gerilme alanına sabit bir duvar kalınlığı uygulamanın sonuçlarıdır. Bitmiş bir kalıpta bu kusuru düzeltmek, maliyetli çelik ekleme veya çıkarma işlemlerini gerektirir; çeliği kesmeden önce duvar profilini doğru şekilde tasarlamak çok daha ucuzdur.
Ana Pim — Boyutsal Doğruluk ve Soğutma
Kalıp pimi, ön kalıbın iç yüzeyini girişten boyun bitişine kadar tanımlar. Dış çapı, ön kalıbın iç çapını belirler ve kalıp piminin dış çapı ile boşluğun iç çapı arasındaki halka şeklindeki boşluk, her yükseklikte ön kalıp duvar kalınlığını tanımlar. Kalıp piminin boyutsal doğruluğu, ön kalıp duvarının düzgünlüğünü doğrudan belirler; boşluk deliğine göre 0,02 mm eksantrik olan bir kalıp pimi, üflemeli şişede 0,06–0,12 mm'lik bir gövde duvarı asimetrisine dönüşecek karşılık gelen bir duvar kalınlığı eksantrikliğine sahip bir ön kalıp üretecektir.
Çekirdek pimleri, çap ve düzlükte ±0,005 mm toleranslara kadar taşlanmış, tamamen sertleştirilmiş H13 veya P20 takım çeliğinden üretilir. Kritik arayüz, çekirdek pimi/boşluk hizalama mekanizmasıdır: ISBM ön şekillendirme kalıpları, üretimdeki termal döngü altında eşmerkezliliği korumak için hassas delinmiş kılavuz pimleri ve burç sistemleri kullanır; oda sıcaklığında doğru şekilde hizalanan ancak pim (soğutulmuş) ve boşluk (ısıtılmış) arasındaki çalışma sıcaklığı farkları altında kayma gösteren bir çekirdek pimi, bir vardiya boyunca kademeli duvar eksantrikliğine neden olacaktır.
Kalıp pimi soğutması genellikle içten yapılır: pimdeki merkezi bir delikten geçen bir su devresi, ön şekillendirilmiş kalıbın giriş kubbesinin iç yüzeyiyle soğuk su teması sağlar. Giriş kubbesi, ön şekillendirilmiş kalıbın en kalın ve en sıcak bölgesidir; yeterli giriş soğutması, kalıp açılmadan önce girişin katılaşmasına izin veren bir çevrim süresi elde etmek için gereklidir. Yetersiz giriş soğutması, ön şekillendirilmiş kalıbın kısmen erimiş bir girişle birlikte kalıp piminden kalktığı ve bu girişin yırtılarak boşlukta malzeme bıraktığı, fırlatma sırasında giriş yırtılmasının yaygın bir nedenidir.
Kapı Tasarımı — ISBM Ön Kalıpları için Sıcak Yolluk Sistemi
Standart enjeksiyon kalıplama, birçok uygulamada yolluk girişleri veya kenar girişleri olan soğuk yolluk sistemleri kullanır. ISBM ön şekillendirme kalıpları neredeyse evrensel olarak bu sistemleri kullanır. noktasal veya vanalı kapılara sahip sıcak yolluk sistemleri ISBM'ye özgü iki nedenden dolayı, ön şekillendirme tabanında:
- Soğuk yolluk elemeISBM ön şekillendirme kalıpları kısa döngülerde (10-20 saniye) çalışır; soğuk yolluk, kalıptan çıkarmadan önce katılaşması için ek soğutma süresi gerektirir ve tek reçineli bir programda önemli miktarda malzeme israfına neden olur. Sıcak yolluklar, enjeksiyonun sonunda valf kapağının kapanmasına olanak tanır ve soğutulması veya kesilmesi gereken bir yolluk bırakmaz.
- Kapı kalıntısı kontrolüÖn şekillendirme kalıbının tabanında kalan küçük çıkıntı (iğne ucu şeklindeki kalıp ağzından kaynaklanan küçük iz), en aza indirilmeli ve ön şekillendirme eksenine tam olarak ortalanmalıdır. Merkezden uzak veya aşırı büyük bir kalıp ağzı izi, üfleme istasyonundaki germe çubuğunun temas noktası haline gelir ve bu temastaki herhangi bir eksantriklik, oval veya merkezden uzak bir şişe tabanı üreten asimetrik eksenel germeyi başlatır. Valf tipi kalıp ağzı sıcak yollukları, diğer kalıp ağzı tasarımlarına göre en küçük ve en tutarlı kalıp ağzı izini üretir.
Sap Son İşlemi — En Yüksek Hassasiyetli Unsur
Şişe boyun kısmı, enjeksiyon kalıplama işleminden nihai şişeye kadar değişmeden kalan tek boyuttur. Şişenin diğer tüm özellikleri üfleme döngüsüyle şekillendirilir; boyun kısmı tamamen enjeksiyon istasyonunda şekillendirilir ve kalıp açıldığı andan itibaren ±0,05 mm hassasiyetle doğru boyutta olmalıdır. Bu durum, boyun diş açma takımını (genellikle dış diş profilini, kurcalamaya karşı koruyucu kenarı ve destek çıkıntısını oluşturan bölünmüş bir insert seti) ISBM kalıp setindeki en yüksek hassasiyete sahip ve en kritik şekilde korunması gereken unsur haline getirir.
Boyun dişli takımları, uzun süreli üretimde aşınmayı azaltmak için diş oluşturma yüzeylerinde krom kaplama bulunan sertleştirilmiş çelikten (tipik olarak S136 veya eşdeğeri, HRC 50–54) yapılır. İki boyun insert yarısı arasındaki ayrım çizgisi, kapak veya pompa montajını engelleyecek görünür bir ayırma çizgisi izini önlemek için konumlandırılmalı ve parlatılmalıdır. Boyun takımları, diş profili aşınması kapak veya pompa montaj spesifikasyonu için tolerans sınırlarına ulaşmadan önce değiştirilmelidir; şişe muayene göstergesinden geçen aşınmış bir boyun dişi, dolum hattı kapaklama makinesinde tork spesifikasyonuna ulaşamayabilir.

Bölüm 2 — Üflemeli Boşluk Tasarımı
Boşluk Yüzeyi — Parlatma, Doku ve Havalandırma
Üfleme boşluğunun yüzey işlemi, üflenen şişenin dış yüzeyine doğrudan aktarılır. Şişenin sıcak, plastikleştirilmiş duvarı, 3,5 MPa'ya kadar üfleme basıncıyla boşluk yüzeyine bastırıldığı için, hem kasıtlı hem de kazara oluşan her yüzey detayına uyum sağlar. Bu nedenle, istenen şişe görünümünü elde etmek için boşluk yüzeyi seçimi ve işlem kalitesi kritik önem taşır.
Havalandırma Yüzey kalitesi için de aynı derecede kritiktir. Şişe, kalıp duvarına doğru şişerken, şişe yüzeyi ile kalıp arasında sıkışan havanın dışarı çıkması gerekir; aksi takdirde "geri üfleme" adı verilen bir yüzey kusuru oluşur: şişenin kalıp yüzeyi yerine sıkışmış havayla temas ettiği yerde oluşan lokalize bir çukur veya mat alan. Havalandırma yuvaları, kalıp ayırma çizgisinde (0,01–0,02 mm derinliğinde, 1–2 mm genişliğinde) ve taban ekleme birleşim yerinde işlenir. Yetersiz havalandırma, özellikle kozmetik ürünler için pürüzsüz yüzeyli kalıplarda, küçük bir havalandırma kaynaklı kusurun bile görülebildiği ISBM şişelerinde kozmetik yüzey kusurlarının en yaygın nedenlerinden biridir.
Soğutma Kanalı Tasarımı — Çevrim Süresi ve Kalite
Üfleme boşluğu soğutması, hem çevrim süresi hem de şişe kalitesi üzerinde doğrudan ve ölçülebilir bir etkiye sahiptir. Üfleme bekleme aşamasında, boşluk duvarı, şişe duvar sıcaklığını PET'in Tg değerinin altına düşürmek için üflenmiş şişeden yeterli ısıyı çekmelidir.G (~80 °C) boşluk açılmadan önce — eğer duvar hala T'nin üzerindeyseG Kalıp açıldığında, moleküler zincirler yönlendirilmiş durumlarından gevşedikçe şişe deforme olur ve "geri büzülür". Bu nedenle yetersiz soğutma sadece bir verimlilik sorunu değildir; bitmiş şişedeki çift eksenli yönlendirme kalitesini doğrudan düşürür.
ISBM üfleme boşlukları için soğutma kanalı tasarımında en iyi uygulama yöntemleri:
- Kanal çapı: Isı transfer katsayısını en üst düzeye çıkarmak için türbülanslı akış (Reynolds sayısı 10.000'in üzerinde) için boyutlandırılmış 8-12 mm'lik borular kullanılır. Soğutma kanallarındaki türbülanslı akış, aynı kanal kesitine sahip laminer akışa göre ısıyı 3-5 kat daha verimli bir şekilde iletir.
- Kanal aralığı: Genellikle merkezden merkeze 20-30 mm mesafede olan kanallar, boşluk yüzeyinin konturunu 8-15 mm aralıkla takip eder. 8 mm'den daha yakın kanallar, boşluk duvarında gerilme çatlaması riskini taşır; yüzeyden 20 mm'den daha uzak kanallar ise kanallar arasında sıcak noktalar oluşturur.
- Konformal soğutma — Düz çizgiler halinde ilerlemek yerine, oyuk yüzeyinin 3 boyutlu konturunu takip eden kanallar — geleneksel olarak delinmiş düz kanal düzenlerinde köşelerde ve geçişlerde ortaya çıkan sıcak noktaları ortadan kaldırarak, karmaşık şişe şekillerinde (oval kesitler, asimetrik omuz profilleri) işlem süresini 15–25% azaltabilir.
- Taban soğutma sistemi: Şişe tabanı, gövdeye göre daha agresif bir soğutma gerektirir çünkü kapı kalıntısı alanı en son soğuyan ve üfleme bekleme aşamasının başlangıcında en yüksek sıcaklık bölgesidir. Üretim kalitesindeki ISBM boşluk setlerinde, kendi devresine sahip ayrı bir soğutmalı taban parçası standarttır.
Eğim Açıları, Alt Kesimler ve Kalıp Malzemesi
ISBM şişe kalıplarındaki çekme açıları, düz duvarlı gövde bölümlerinde tipik olarak her iki tarafta 0,5–2° iken, omuz konik kısmında 3–5°'ye kadar artar. Yetersiz çekme, şişenin açıldığında kalıpta sıkışmasına, etiket alanının yırtılmasına veya boyun kısmının bozulmasına neden olur. Şişeyi kalıpta kilitleyecek olan girintiler, bölünmüş ek parçalar veya katlanabilir çekirdek mekanizmaları gerektirir; mümkün olduğunca, şişe tasarımlarında boyun destek çıkıntısının altında girintilerden kaçınılmalıdır.
Kalıp malzemesi seçimi, takım ömrünü ve yüzey işleme kabiliyetini belirler:
Berilyum bakır, özellikle üfleme boşluğu taban parçası ve bazen de çekirdek pim ucu olmak üzere, soğutma açısından kritik olan parçalarda seçici olarak kullanılır; çünkü termal iletkenliği (105–120 W/m·K), takım çeliğinin (15–25 W/m·K) yaklaşık 5 katıdır ve bu da çevrim süresinin yapısal gereksinimlerden ziyade ısı çekme hızıyla sınırlı olduğu bölgelerde agresif yerel soğutmaya olanak tanır.
Bölüm 3 — Hazır Kalıp ile Şişirme Boşluğunun Eşleştirilmesi
Ön şekillendirme geometrisini üfleme boşluğunun boyutlarıyla eşleştirmek, en kritik hesaplamadır. ISBM takım tasarımıHesaplanması ve doğrulanması gereken iki parametre eksenel gerilme oranıdır (ASR) ve çember esneme oranı (HSRBunların her birinin, işlenen reçine için hedef aralık içinde olması gerekir.
● Esneme Oranı Hesaplama Referansı
Eksenel Gerilme Oranı (ASR)
ASR = Hşişe ÷ Hön şekillendirilmiş gövde
PET hedefi: 2,5 – 4,0
PETG hedefi: 2.0 – 3.5
Çember Esneme Oranı (HSR)
HSR = Dşişe maksimum ÷ Dön şekillendirme OD
PET hedefi: 2,5 – 5,0
PETG hedefi: 2.0 – 4.0
Genel Patlama Oranı (BUR) = ASR × HSR. PET için optimum BUR aralığı genellikle 8-16'dır. 6'nın altında yönlendirme yetersizdir; 20'nin üzerinde ise standart işlem sıcaklıklarında aşırı gerilme kusurları olasılığı artar.
Ön Kalıp ile Kalıp Boşluğu Arasındaki Yaygın Uyumsuzluk Sorunları ve Çözümleri

Aoki 100 ve ASB-12M Kalıp Standartları — Anlamları
ISBM kalıp uyumluluğu, kalıbın makinenin sıkıştırma alanına oturmasıyla sınırlı değildir; kalıp setinin makinenin döner sistemi içinde ön şekillendirilmiş parçaları nasıl konumlandırdığını, sıkıştırdığını ve aktardığını belirleyen hassas bir arayüz boyutları kümesiyle tanımlanır. Kozmetik, ilaç ve özel içecek üretiminde kullanılan 3 istasyonlu ISBM makineleri pazarında iki standart hakimdir.
Standartların Tanımladığı Şeyler
ASB-12M ve Aoki 100 kalıp standartları, aşağıdakiler dahil olmak üzere bir dizi arayüz boyutunu belirtir:
- Boşluk bloğunun genişliği, yüksekliği ve cıvata deseni — üfleme boşluğu yarım parçalarının makinenin üfleme istasyonuna nereye monte edileceğini ve nasıl sıkıştırılacağını tanımlar.
- Çekirdek pim aralığı ve çapı — oyuklar arasındaki mesafeyi ve makinenin çekirdek pim tutucularıyla uyumlu olması gereken çekirdek pim arayüzünün çapını tanımlar.
- Boyun bitiş halkası montaj arayüzü — boyun diş açma takımının ön şekillendirme boşluğuna ve makinenin boyun halkası transfer mekanizmasına göre nasıl konumlandığını tanımlar.
- Soğutma suyu bağlantı noktaları — Makinenin soğutma manifolduna uyacak şekilde boşluk soğutma devrelerinin giriş ve çıkış konumlarının belirlenmesi
ASB-12M standardına göre üretilmiş bir kalıp, bu standarda göre üretilmiş herhangi bir makineye fiziksel olarak takılabilir; bu, arayüzü benimsemiş farklı üreticilerin makinelerini de kapsar. Standart, kalıp boşluğu geometrisini, şişe tasarımını veya işlem parametrelerini değil, yalnızca kalıp ile makine arasındaki fiziksel arayüzü düzenler.
Kalıp Uyumluluğu Neden Makine Satın Alımında En Çok Göz Ardı Edilen Karardır?
Yıllarca süren üretim süreçleri boyunca ISBM kalıp takımları biriktirmiş ve ürün yelpazeleri için ön şekillendirme ve şişirme boşluğu setlerinden oluşan bir kütüphane oluşturmuş işletmeler, yeni bir makine satın alırken dikkate alınması gereken önemli bir takım varlığına sahiptir. Tipik bir ISBM kalıp seti, makine fiyatının önemli bir bölümünü oluşturur; 10-15 kalıp setine sahip bir işletmenin takım kütüphanesi, makinenin değerinin -601'ini temsil edebilir.
Yeni bir makine mevcut takımlardan farklı bir kalıp standardı kullanıyorsa, tüm takım kütüphanesinin yeniden oluşturulması veya uyarlanması gerekir; bu da iki makine arasındaki fiyat farkına eşit veya ondan daha yüksek bir maliyete yol açabilir. Bu nedenle, ISBM makinesi satın alımında kalıp standardı uyumluluğu bir tercih değil, zorunlu bir gereklilik olarak belirtilmelidir.
Hangi Kore Ever-Power Makinesi İçin Hangi Standart
Korea Ever-Power, HGY serisinde her iki arayüz standardını da sunmaktadır. HGY50-V3 ve HGY50-V3-EV kullanıyor ASB-12M Kalıp arayüzü — Kore kozmetik ve ilaç fabrikalarında yaygın olarak kullanılan Nissei ASB makinelerinin kullandığı standart. HGY150-V3 kullanır Aoki 100 Kalıp arayüzü — Aoki Seiko makineleri tarafından kullanılan standart olup, Kore ve Güneydoğu Asya ISBM operasyonlarında önemli bir kurulu kalıp kütüphanesine sahip başka bir platformdur. Her iki standartta da mevcut kalıp kütüphanelerine sahip operasyonlar, minimum değişikliklerle takımlarını ilgili Korea Ever-Power makinesine aktarabilirler — bu, sipariş verilmeden önce kalıp çizimi inceleme aşamasında onaylanır.
ISBM Kalıp Maliyeti — Fiyatı Belirleyen Faktörler
ISBM kalıp maliyeti, yalnızca makine fiyatına odaklanan alıcılar tarafından sürekli olarak hafife alınmaktadır. Komple bir proje için kalıp seti tipik olarak şunları temsil eder: Toplam yatırımın 20–40%'si — ve şişe tasarımı karmaşık olduğunda (yuvarlak olmayan kesit, asimetrik omuz, dokulu yüzey) veya birden fazla boşluk konfigürasyonu gerektiğinde bu oran 40%'ye doğru yükselir.
Başlıca maliyet artırıcı faktörler, etki sırasına göre:
Çürük Sayısı
Her ek boşluk için ek bir komple ön şekillendirme kalıp parçası, çekirdek pimi, boyun halkası seti ve üfleme boşluğu yarım çifti gereklidir. Takım maliyeti, boşluk sayısıyla yaklaşık olarak doğrusal bir şekilde artar; 4 boşluklu bir takım, tek boşluklu bir takımın yaklaşık 3,5-3,8 katı maliyetindedir (taban plakası ve manifold bileşenleri ortaktır, ancak boşluğa özgü bileşenler çarpılır).
Şişe Geometrisi
Silindirik şişeler en ucuz geometriye sahiptir; iç boşluk, işlenmiş omuz profiline sahip basit bir tornalanmış deliktir. Oval, dikdörtgen ve asimetrik kesitler, iç boşluğun yarım kısımlarının 5 eksenli frezelenmesini gerektirir; bu da aynı hacme sahip silindirik eşdeğerlerine göre işleme süresini ve maliyetini -80 kat artırır.
Çelik Kalitesi ve Yüzey İşlemi
Üstün kaliteli kozmetik ürünleri için ayna cilalı S136 paslanmaz çelik, aynı geometriye sahip standart içecek şişeleri için yarı parlak yüzeyli önceden sertleştirilmiş P20'ye göre 2-3 kat daha pahalıdır. Ek maliyet hem malzeme (S136, P20'den daha pahalı ve işlenmesi daha zordur) hem de son işlem işçiliğinden kaynaklanmaktadır (ayna cilası, birden fazla aşamalı parlatma işlemi gerektirir).
Boyun İpliği Karmaşıklığı
Standart PCO 1881 veya SP400 boyun kaplamaları, deneyimli takım üreticilerinden fayda sağlayan, yaygın boyutlarda diş formlarıdır; geometrileri iyi anlaşılmıştır ve verimli bir şekilde üretilir. Standart olmayan boyun diş profilleri, kurcalamaya karşı koruma özellikleri veya özel dağıtıcı arayüzleri, özel diş halkası tasarımı ve nitelikli üretim gerektirir ve bu da her bir boşluk için boyun takım maliyetine 15–30% ekler.
Konformal Soğutma
Konformal soğutma kanallarına sahip üfleme kalıp setleri (metal katkılı imalat veya tel erozyonla üretilir), aynı tasarıma sahip geleneksel olarak delinmiş kalıp bloklarına göre 30-60% daha pahalıdır. Bu maliyet farkı, planlanan üretim hacminde (genellikle kalıp başına ayda 300.000 adetten fazla) 6-12 ay içinde yatırım getirisini sağlayan 15-25%'lik çevrim süresi azalmasıyla haklı çıkarılmaktadır.
Çelik Üretiminden Önceki 3B Prototip
Korea Ever-Power, kalıp fizibilite sürecine 3D prototiplemeyi de dahil ediyor; şişe geometrisinin CAD modelinden basılı veya döküm bir prototipi üretiliyor ve bu prototip, çelik kesimine geçilmeden önce montaj uyumunu, boyun ölçüsünün kabulünü ve etiket uygulamasını doğrulamak için kullanılıyor. Prototip maliyeti, kalıp maliyetinin küçük bir bölümünü oluşturuyor ancak çelik kesiminden sonra bir tasarım hatasının keşfedilme riskini ortadan kaldırıyor.
ISBM Kalıp Uygunluk İncelemesi İçin Şişe Tasarımı Sunumu
Kalıp fizibilite incelemesi (üretilebilirlik için tasarım (DFM) incelemesi olarak da adlandırılır), kalıp üreticisinin kalıp üretimine başlamadan önce önerilen şişe tasarımını değerlendirdiği süreçtir. Üretimde sorunlara, yönlendirme kusurlarına veya yapısal arızalara neden olabilecek tasarım unsurlarını belirler ve çelik kesilmeden önce bu sorunları çözecek değişiklikler önerir.
Eksiksiz bir ISBM DFM incelemesi için gerekli bilgiler:
DFM Sunum Kontrol Listesi
✓ Şişe çizimi (PDF + CAD, tercihen STEP)
✓ Hedef şişe ağırlığı ve duvar kalınlığı (g, mm)
✓ Reçine türü ve kalitesi (örneğin, PET IV 0.76)
✓ Sap kaplaması standart veya özel çizim
✓ Gerekli çürük sayısı
✓ Hedef üretim oranı (BPH)
✓ Yüzey bitiş gereksinimi (parlak, mat, dokulu)
✓ Uygulama türü (soğuk dolum, sıcak dolum, ilaç)
✓ Dolum hattı kapatma tipi (kapaklı, pompalı, damlalıklı)
✓ Mevcut kalıp standardı (ASB-12M / Aoki 100) (uygulanabilirse)
✓ Yıllık üretim hacmi tahmini
✓ Teslimat zaman çizelgesi gereksinimi
Korea Ever-Power'ın kalıp ekibi, eksiksiz başvuru paketini aldıktan sonra genellikle 3-5 iş günü içinde bir DFM raporu sunar. Rapor şunları içerir: önerilen ön kalıp duvar kalınlığı dağılımının onaylanması, gerilme oranı hesaplamaları, kalıp malzemesi önerisi, makine çevrim süresi ve hedef BPH'ye göre boşluk sayısı doğrulaması ve sorunsuz üretim için gerekli olan önerilen şişe tasarım değişiklikleri. DFM aşamasında belirlenen değişikliklerin uygulanması hiçbir maliyet gerektirmez; çelik kesiminden sonra belirlenen aynı değişiklik, düzeltilmesi için genellikle orijinal kalıp fiyatının -251'ine mal olur.
◆ Önemli Noktalar
ISBM kalıp tasarımı bir sistem mühendisliği görevidir.İki bağımsız takım işi değil, tek bir kalıp duvar kalınlığı dağılımı, çekirdek piminin eşmerkezliliği, boyun son işlem takım hassasiyeti, üfleme boşluğu soğutma düzeni, gerilme oranı eşleşmesi ve kalıp standardı uyumluluğu gibi tüm sorunlar, tek bir boyut çeliğe uygulanmadan önce çözülmelidir. Doğru tasarımın maliyeti, DFM (Üretilebilirlik için Tasarım) incelemesidir. Yanlış tasarımın maliyeti ise, kalıbın tamamen yeniden yapılmasıdır; buna ek olarak üretim ve müşteri gecikmeleri de söz konusudur.
Çözüm
ISBM kalıp seti, şişe tasarımını üretilmiş bir ürüne dönüştüren takım ekipmanıdır. Ön şekillendirme geometrisi, çift eksenli yönlendirmenin tutarlı bir şekilde elde edilip edilmeyeceğini belirler. Üfleme boşluğu yüzeyi ve soğutma düzeni, şişenin görünümünü, berraklığını ve çevrim süresini belirler. Esneme oranı eşleşmesi, yapısal performansı belirler. Ve kalıp standardı uyumluluğu, makine sonunda yükseltildiğinde veya değiştirildiğinde takım ekipmanına yapılan yatırımın korunup korunmayacağını belirler.
ISBM'ye yeni başlayan veya yeni bir konteyner formatı geliştiren işletmeler için en önemli yatırım, DFM sürecine yapılır; yani çelik kesilmeden önce ön kalıp tasarımının, esneme oranı hesaplamalarının ve kalıp standardının onaylanması gerekir. Korea Ever-Power, anahtar teslim ISBM proje teklifinin bir parçası olarak, tüm sektörlerde eksiksiz kalıp tasarımı, DFM incelemesi, 3D prototipleme ve kalıp üretimi hizmeti sunmaktadır. HGY serisi 3 istasyonlu ISBM menzili.
Bu makale hakkında: Korea Ever-Power Teknik Ekibi ve Kalıp Tasarım Departmanı tarafından hazırlanmıştır. Kalıp malzemesi seçim verileri (sertlik, beklenen atış ömrü), endüstri standardı ISBM kalıplama uygulamalarına ve Korea Ever-Power'ın üretim kalıp performans kayıtlarına dayanmaktadır. Soğutma kanalı tasarım kılavuzları, yayınlanmış polimer işleme mühendisliği literatürüne ve Korea Ever-Power'ın kalıplama tasarım standartlarına dayanmaktadır.
İlgili okuma: Enjeksiyonlu Gerdirme Şişirme Kalıplama Nedir? — Proses Kılavuzu | PET Şişelerde Çift Eksenli Yönlendirme | ISBM Makinesi Nasıl Seçilir? — 8 Özellik Açıklaması | ISBM Makinesi Fiyat Rehberi
Editör: Cxm


