
आईएसबीएम मोल्ड डिजाइन — प्रीफॉर्म, ब्लो कैविटी और कोर पिन की इंजीनियरिंग
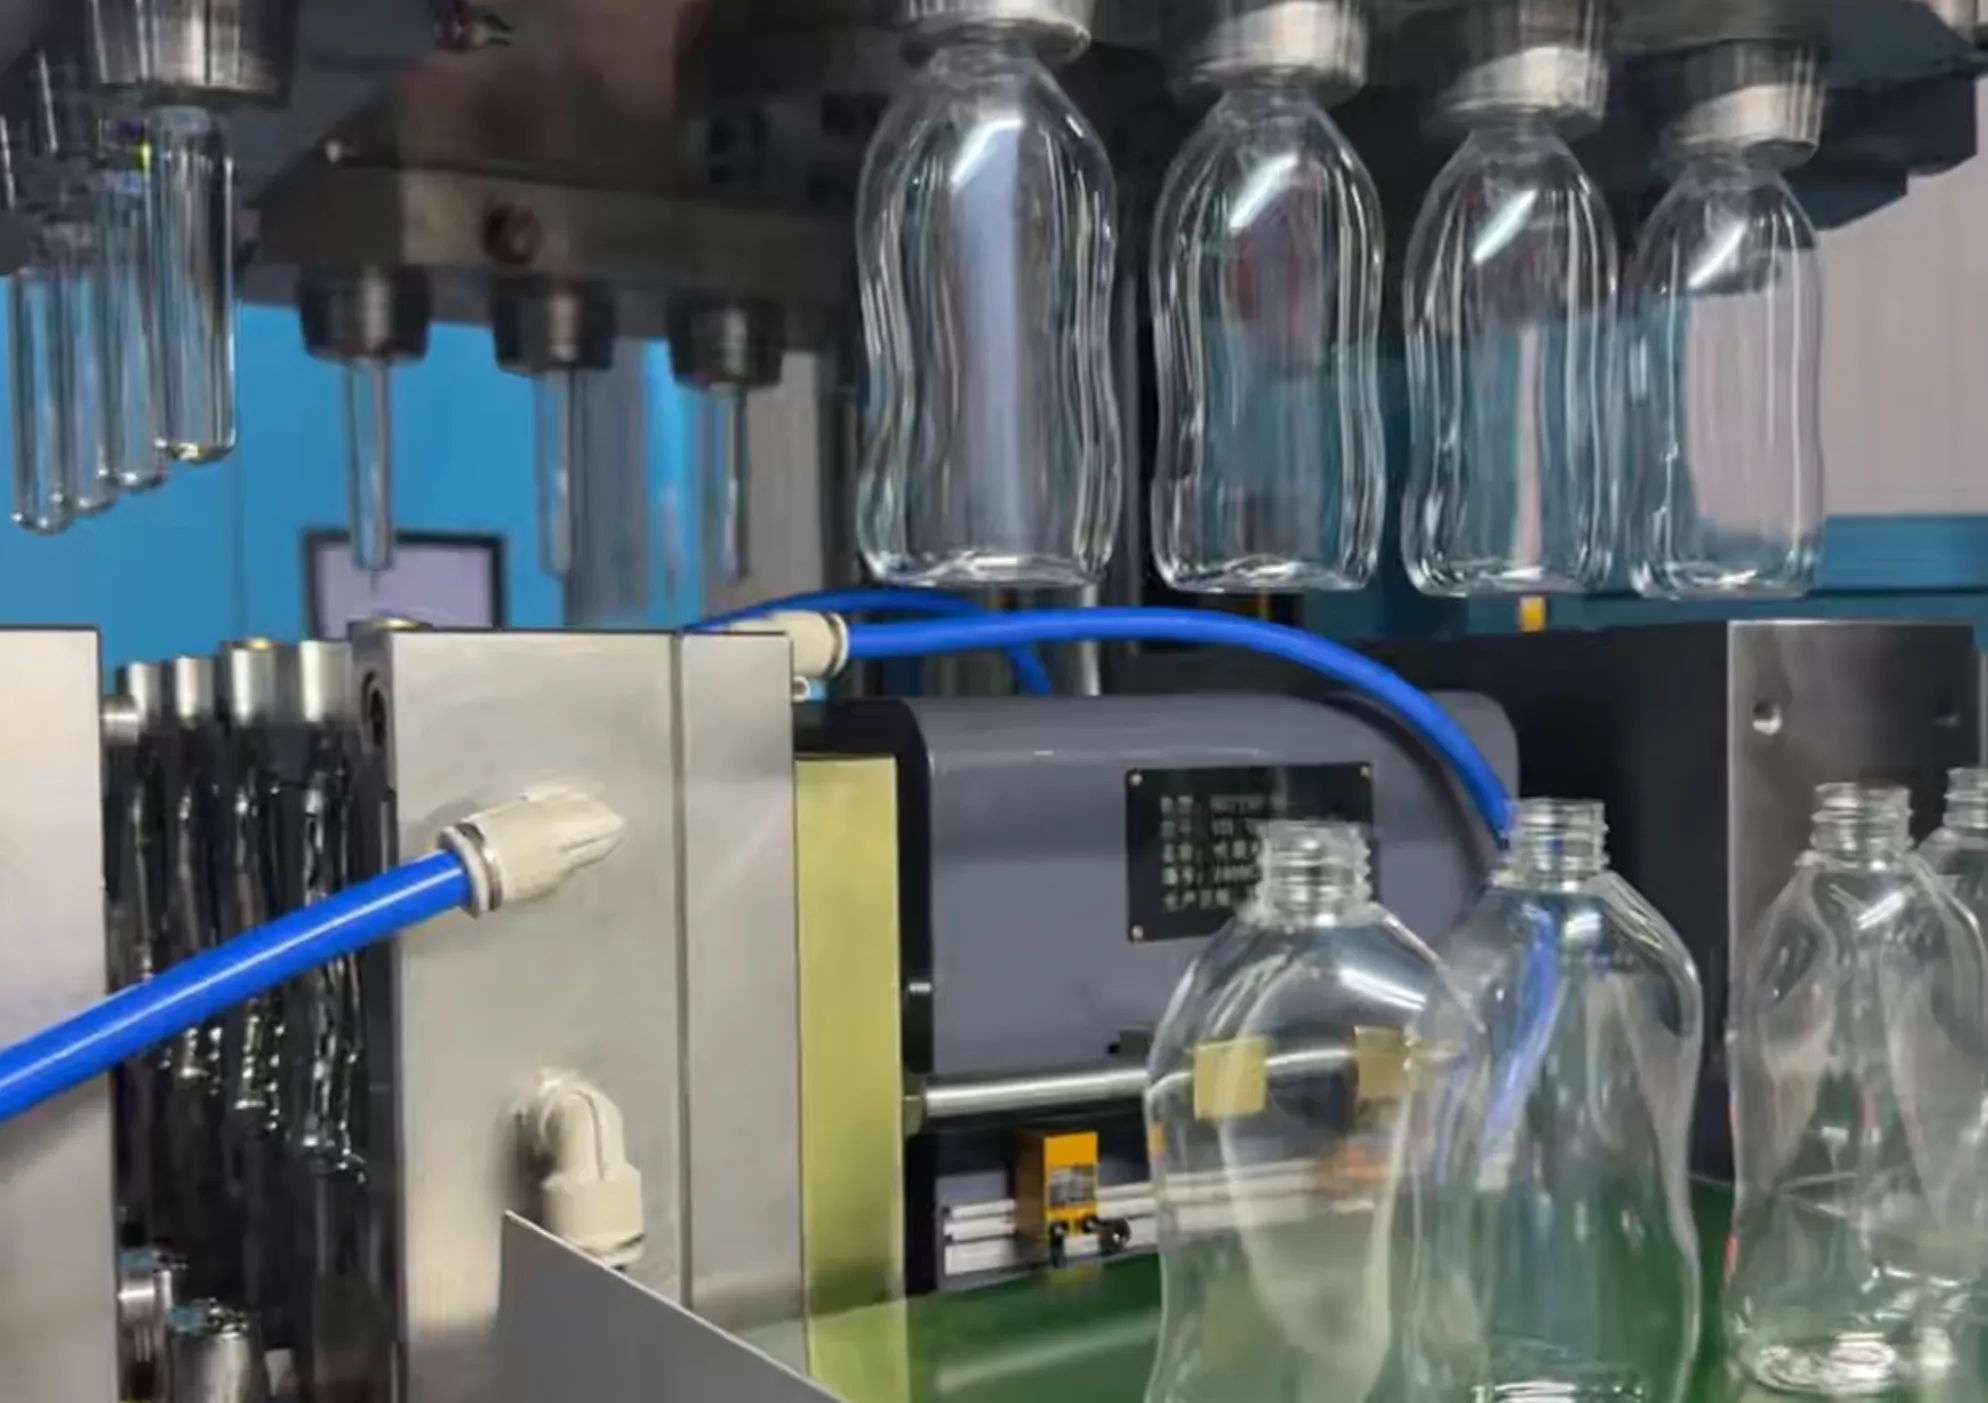
एक अच्छी तरह से डिजाइन किया गया आईएसबीएम मोल्ड यही वह चीज़ है जो पहली बार में ही सही तरीके से बनने वाली बोतल को तनाव के कारण सफेदी, आधार पर मोती जैसी चमक, दीवार की मोटाई में भिन्नता या गर्दन पर चमक जैसी समस्याओं से ग्रस्त बोतल से अलग करती है। इंजेक्शन स्ट्रेच ब्लो मोल्डिंग प्रक्रिया में प्रीफॉर्म इंजेक्शन और बोतल बनाने की प्रक्रिया एक ही मशीन चक्र में एकीकृत होती है - जिसका अर्थ है कि प्रीफॉर्म मोल्ड और ब्लो कैविटी स्वतंत्र टूलिंग निर्णय नहीं हैं। इन्हें एक साथ डिज़ाइन किया जाना चाहिए, समान स्ट्रेच अनुपात लक्ष्यों के अनुरूप होना चाहिए और शुरुआत से ही एक ही मशीन के इंटरफ़ेस आयामों के साथ संगत होना चाहिए।
यह गाइड संपूर्ण जानकारी प्रदान करती है। आईएसबीएम मोल्ड डिजाइन प्रक्रिया: प्रीफॉर्म ज्यामिति और दीवार की मोटाई का वितरण, कोर पिन सहनशीलता और गेट डिज़ाइन, ब्लो कैविटी सतह की फिनिश और कूलिंग चैनल लेआउट, प्रीफॉर्म और कैविटी के बीच खिंचाव अनुपात की गणना और मिलान कैसे करें, आओकी 100 और एएसबी-12एम मोल्ड इंटरफ़ेस मानक और मशीन अनुकूलता के लिए उनका क्या अर्थ है, और इसके प्रेरक तत्व। आईएसबीएम मोल्ड की लागतऔर वह जानकारी जिसकी आपके आपूर्तिकर्ता को स्टील काटने से पहले मोल्ड की व्यवहार्यता समीक्षा करने के लिए आवश्यकता होती है।

आईएसबीएम मोल्ड डिजाइन मानक इंजेक्शन मोल्डिंग से अलग क्यों है?
परंपरागत इंजेक्शन मोल्डिंग में, मोल्ड ही अंतिम पार्ट तैयार करता है। डिज़ाइनर कैविटी को समान रूप से भरने और ड्राइंग के अनुरूप पार्ट को बाहर निकालने के लिए दीवार की मोटाई, गेट की स्थिति, कूलिंग लेआउट और ड्राफ्ट कोणों को अनुकूलित करता है। पार्ट ड्राइंग के आयामों से मेल खाता है या नहीं, यही सफलता का मापन है।
में आईएसबीएम मोल्ड डिजाइनप्रीफॉर्म मोल्ड अंतिम भाग का उत्पादन नहीं करता है - यह एक पूर्ववर्ती ज्यामिति जिसे बाद में ब्लो स्टेशन पर खींचकर और फुलाकर पूरी तरह से अलग आकार दिया जाएगा। इससे डिजाइन से जुड़े हर निर्णय में बदलाव आ जाता है:
- प्रीफॉर्म की दीवार की मोटाई एकसमान नहीं है बोतल की अलग-अलग ऊंचाइयों पर होने वाले असमान खिंचाव अनुपात की भरपाई के लिए इसे जानबूझकर पतला किया जाता है। आधार पर मोटी और कंधे की ओर पतली प्रीफॉर्म दीवार, पूरी तरह से समान मोटाई वाली प्रीफॉर्म की तुलना में अधिक एकसमान दीवार वितरण वाली बोतल का निर्माण करती है।
- गर्दन की फिनिश ही एकमात्र प्रीफॉर्म आयाम है जो अपरिवर्तित रहता है। अंतिम बोतल में। स्ट्रेच-ब्लो चक्र द्वारा हर दूसरा आयाम रूपांतरित हो जाता है। इंजेक्शन द्वारा गर्दन का आकार बनता है और प्रीफॉर्म के ब्लो स्टेशन तक पहुंचने से पहले ठंडा करके उसे स्थिर कर दिया जाता है - जिससे गर्दन की फिनिशिंग टूलिंग पूरे मोल्ड सेट में सबसे सटीक तत्व बन जाती है।
- प्रीफॉर्म मोल्ड और ब्लो कैविटी को एक सिस्टम के रूप में संयोजित किया जाना चाहिए।3.0 एएसआर के लिए डिज़ाइन किए गए प्रीफॉर्म को 3.8 एएसआर के लिए डिज़ाइन की गई कैविटी में डालने पर या तो अंडरस्ट्रेच (खराब ओरिएंटेशन, मोटी दीवारें, बेस पर्लसेंस) या ओवरस्ट्रेच (स्ट्रेस व्हाइटनिंग, शोल्डर स्प्लिट्स) की समस्या उत्पन्न हो सकती है। बिना री-इंजीनियरिंग के दोनों मोल्ड मशीनों या कैविटी कॉन्फ़िगरेशन के बीच परस्पर विनिमय योग्य नहीं हैं।
इन बाधाओं का अर्थ यह है कि आईएसबीएम टूलिंग एक सिस्टम इंजीनियरिंग कार्य है।यह सिर्फ दो अलग-अलग मोल्ड बनाने का काम नहीं है। सबसे विश्वसनीय तरीका यह है कि प्रीफॉर्म मोल्ड और ब्लो कैविटी को एक ही आपूर्तिकर्ता द्वारा डिजाइन और निर्मित किया जाए — या कम से कम स्टील का उपयोग करने से पहले दोनों डिजाइनों की एक साथ समीक्षा की जाए।
भाग 1 — प्रीफॉर्म मोल्ड डिजाइन
प्रीफॉर्म ज्यामिति — दीवार की मोटाई का वितरण
आईएसबीएम टूलिंग में प्रीफॉर्म की दीवार की मोटाई का प्रोफाइल सबसे महत्वपूर्ण डिजाइन चर है। लक्ष्य ±0.05 मिमी से कम दीवार की मोटाई भिन्नता वाली ब्लोन बोतल का उत्पादन करना है - लेकिन ब्लोइंग के दौरान प्रीफॉर्म की ऊंचाई के पार खिंचाव अनुपात काफी भिन्न होता है। आधार मुख्य भाग की तुलना में कम खिंचता है (स्ट्रेच रॉड गेट बिंदु पर अधिकतम बल लगाती है); कंधा मुख्य भाग की तुलना में अधिक खिंचता है (प्रीफॉर्म बॉडी से फिक्स्ड नेक फिनिश तक का संक्रमण खिंचाव तनाव को केंद्रित करता है); और गेट और कंधे के बीच का भाग कैविटी ज्यामिति के समानुपाती दर से खिंचता है।
इसलिए डिजाइनर को अवश्य ही पूर्व क्षतिपूर्ति प्रीफॉर्म की दीवार को वहां मोटा बनाकर जहां खिंचाव अनुपात कम होता है (आधार और निचला भाग) और वहां पतला बनाकर जहां खिंचाव अनुपात अधिक होता है (कंधा और ऊपरी भाग)। एक मानक बेलनाकार पीईटी बोतल के लिए सामान्य प्रारंभिक वितरण इस प्रकार है:
● मानक पीईटी बोतल में प्रीफॉर्म की दीवार की मोटाई का विशिष्ट वितरण
द्वार / आधार गुंबद: सबसे मोटा क्षेत्र — नाममात्र दीवार का 100–115%
निचला शरीर: नाममात्र दीवार का 95–105%
मध्य शरीर: नाममात्र दीवार (संदर्भ क्षेत्र) का 90–100%
ऊपरी शरीर/कंधे से संबंधित दृष्टिकोण: नाममात्र दीवार का 80–90%
गर्दन को सहारा देने वाली अंगूठी: संरचनात्मक समर्थन के लिए पूरी मोटाई तक वापस आ जाता है
ब्लो कैविटी की ज्यामिति और लक्षित ब्लोन बॉटल की दीवार की मोटाई के मानचित्र से विशिष्ट वितरण की गणना की जाती है। प्रत्येक कंटेनर डिज़ाइन के लिए अपनी प्रीफॉर्म दीवार प्रोफ़ाइल की आवश्यकता होती है - सामान्यीकृत प्रोफ़ाइल परीक्षणों के लिए प्रारंभिक बिंदु हैं, अंतिम डिज़ाइन नहीं।
प्रीफॉर्म डिज़ाइन में सबसे आम त्रुटि टूलिंग को सरल बनाने के लिए एकसमान दीवार मोटाई निर्दिष्ट करना है। एक मानक ISBM कैविटी में फुलाए गए एकसमान दीवार वाले प्रीफॉर्म से एक ऐसी बोतल बनती है जिसका आधार मोटा और मोती जैसा चमकीला हो सकता है, कंधा पतला और संरचनात्मक रूप से कमजोर होता है, और शरीर की दीवार की मोटाई उसकी पूरी ऊंचाई में भिन्न होती है - ये सभी असमान खिंचाव क्षेत्र पर एकसमान दीवार लगाने के परिणाम हैं। तैयार टूल पर इस दोष को ठीक करने के लिए महंगे स्टील को जोड़ना या हटाना पड़ता है; स्टील काटने से पहले दीवार प्रोफ़ाइल को सही ढंग से डिज़ाइन करना कहीं अधिक सस्ता है।
कोर पिन — आयामी सटीकता और शीतलन
कोर पिन प्रीफॉर्म की आंतरिक सतह को गेट से नेक फिनिश तक परिभाषित करता है। इसका बाहरी व्यास प्रीफॉर्म के आंतरिक व्यास को निर्धारित करता है, और कोर पिन के बाहरी व्यास और कैविटी के आंतरिक व्यास के बीच का वलयाकार अंतर प्रत्येक ऊंचाई पर प्रीफॉर्म की दीवार की मोटाई को परिभाषित करता है। कोर पिन की आयामी सटीकता सीधे प्रीफॉर्म की दीवार की एकरूपता निर्धारित करती है - यदि कोर पिन कैविटी बोर से 0.02 मिमी अधिक कोण पर स्थित है, तो प्रीफॉर्म की दीवार की मोटाई में भी इसी प्रकार का कोण उत्पन्न होगा, जो ब्लोन बॉटल में बॉडी वॉल की 0.06–0.12 मिमी की विषमता में परिणत होगा।
कोर पिन पूरी तरह से कठोर किए गए H13 या P20 टूल स्टील से निर्मित होते हैं, जिन्हें व्यास और सीधापन में ±0.005 मिमी की सहनशीलता तक पीसा जाता है। महत्वपूर्ण इंटरफ़ेस कोर पिन/कैविटी संरेखण तंत्र है: ISBM प्रीफॉर्म मोल्ड उत्पादन के थर्मल चक्रण के तहत संकेंद्रण बनाए रखने के लिए सटीक रूप से बोर किए गए लीडर पिन और बुशिंग सिस्टम का उपयोग करते हैं - एक कोर पिन जो कमरे के तापमान पर सही ढंग से संरेखित होता है लेकिन पिन (ठंडा) और कैविटी (गर्म) के बीच परिचालन तापमान अंतर के तहत विचलित हो जाता है, एक शिफ्ट के दौरान दीवार में क्रमिक विकेंद्रीकरण उत्पन्न करेगा।
कोर पिन की शीतलन प्रक्रिया आम तौर पर आंतरिक होती है: पिन के केंद्रीय छिद्र से होकर एक जल परिपथ गुजरता है, जो प्रीफॉर्म गेट डोम की भीतरी सतह को ठंडे पानी के संपर्क में रखता है। गेट डोम प्रीफॉर्म का सबसे मोटा और सबसे गर्म भाग होता है; गेट को पर्याप्त रूप से ठंडा करना आवश्यक है ताकि मोल्ड खुलने से पहले गेट पूरी तरह से जम जाए। अपर्याप्त गेट शीतलन के कारण प्रीफॉर्म निकालते समय गेट फट जाता है — जिसमें प्रीफॉर्म आंशिक रूप से पिघले हुए गेट के साथ कोर पिन से अलग हो जाता है, जिससे गेट फट जाता है और कैविटी में सामग्री रह जाती है।
गेट डिजाइन — आईएसबीएम प्रीफॉर्म के लिए हॉट रनर
मानक इंजेक्शन मोल्डिंग में कई अनुप्रयोगों में स्प्रू गेट या एज गेट के साथ कोल्ड रनर सिस्टम का उपयोग किया जाता है। आईएसबीएम प्रीफॉर्म मोल्ड लगभग सार्वभौमिक रूप से इनका उपयोग करते हैं। पिन-पॉइंट या वाल्व गेट वाले हॉट रनर सिस्टम प्रीफॉर्म बेस पर, आईएसबीएम से संबंधित दो विशिष्ट कारणों से:
- कोल्ड रनर एलिमिनेशनआईएसबीएम प्रीफॉर्म मोल्ड्स कम समय के अंतराल (10-20 सेकंड) में चलते हैं; एक कोल्ड रनर को इजेक्शन से पहले जमने के लिए अतिरिक्त शीतलन समय की आवश्यकता होगी और सिंगल-रेजिन प्रोग्राम में काफी सामग्री बर्बाद होगी। हॉट रनर्स इंजेक्शन के अंत में वाल्व-गेट को बंद करने की अनुमति देते हैं, जिससे स्प्रू को ठंडा करने या ट्रिम करने की आवश्यकता नहीं होती है।
- गेट अवशेष नियंत्रणप्रीफॉर्म गेट का छोटा सा उभार (पिन-पॉइंट गेट द्वारा आधार पर छोड़ा गया छोटा सा प्रोट्रूज़न) कम से कम होना चाहिए और प्रीफॉर्म अक्ष पर सटीक रूप से केंद्रित होना चाहिए। केंद्र से हटकर या अधिक बड़ा होने पर यह उभार ब्लो स्टेशन पर स्ट्रेच रॉड का संपर्क बिंदु बन जाता है, और इस संपर्क में किसी भी प्रकार की असमानता से असममित अक्षीय खिंचाव उत्पन्न होता है जिससे बोतल का आधार अंडाकार या केंद्र से हटकर हो जाता है। वाल्व-गेट हॉट रनर किसी भी गेट डिज़ाइन की तुलना में सबसे छोटा और सबसे सुसंगत उभार उत्पन्न करते हैं।
नेक फिनिश टूलिंग — उच्चतम परिशुद्धता वाला घटक
इंजेक्शन मोल्डिंग से लेकर अंतिम बोतल तक, केवल गर्दन की फिनिश ही अपरिवर्तित रहती है। बोतल के बाकी सभी हिस्से ब्लोइंग चक्र द्वारा आकार लेते हैं; गर्दन का आकार पूरी तरह से इंजेक्शन स्टेशन में निर्धारित होता है और मोल्ड खुलने के क्षण से ही इसका आकार ±0.05 मिमी तक सटीक होना चाहिए। यही कारण है कि गर्दन की थ्रेडिंग टूलिंग — जो आमतौर पर एक स्प्लिट इंसर्ट सेट होता है और बाहरी थ्रेड प्रोफाइल, छेड़छाड़-रोधी बीड और सपोर्ट लेज बनाता है — आईएसबीएम मोल्ड सेट का सबसे सटीक और सबसे महत्वपूर्ण रूप से संरक्षित तत्व है।
नेक थ्रेड टूलिंग कठोर स्टील (आमतौर पर S136 या समकक्ष, HRC 50–54) से बनी होती है, जिसकी थ्रेड बनाने वाली सतहों पर क्रोम प्लेटिंग की जाती है ताकि लंबे समय तक चलने वाले उत्पादन में घिसावट कम हो सके। दोनों नेक इंसर्ट हिस्सों के बीच की विभाजन रेखा को इस तरह से स्थित और पॉलिश किया जाना चाहिए कि थ्रेड पर कोई स्पष्ट विभाजन रेखा का निशान न दिखे, जिससे कैप या पंप लगाने में बाधा न आए। थ्रेड प्रोफाइल का घिसावट कैप या पंप फिटमेंट विनिर्देश के लिए निर्धारित सहनशीलता सीमा तक पहुंचने से पहले नेक टूलिंग को बदल देना चाहिए — घिसा हुआ नेक थ्रेड जो बोतल निरीक्षण गेज से पास हो जाता है, फिर भी फिलिंग लाइन कैपर पर टॉर्क विनिर्देश को पूरा करने में विफल हो सकता है।

भाग 2 — ब्लो कैविटी डिज़ाइन
कैविटी की सतह — पॉलिश, टेक्सचर और वेंटिंग
ब्लो कैविटी की सतह की फिनिश सीधे बोतल की बाहरी सतह पर स्थानांतरित हो जाती है। चूंकि बोतल की गर्म, प्लास्टिकयुक्त दीवार को 3.5 एमपीए तक के ब्लो प्रेशर से कैविटी की सतह पर दबाया जाता है, इसलिए यह सतह के हर विवरण - चाहे वह जानबूझकर हो या अनजाने में - के अनुरूप ढल जाती है। यही कारण है कि बोतल का इच्छित स्वरूप प्राप्त करने के लिए कैविटी की सतह का चयन और फिनिश की गुणवत्ता अत्यंत महत्वपूर्ण है।
उतार सतह की गुणवत्ता के लिए वेंट स्लॉट भी उतना ही महत्वपूर्ण है। जब बोतल कैविटी की दीवार के विरुद्ध फूलती है, तो बोतल की सतह और कैविटी के बीच फंसी हवा को बाहर निकलना आवश्यक होता है - अन्यथा यह एक सतही दोष उत्पन्न करता है जिसे "ब्लो-बैक" कहा जाता है: एक स्थानीयकृत गड्ढा या धब्बा जहाँ बोतल कैविटी की सतह के बजाय फंसी हुई हवा के संपर्क में आती है। वेंट स्लॉट कैविटी पार्टिंग लाइन (0.01–0.02 मिमी गहरा, 1–2 मिमी चौड़ा) और बेस इंसर्ट जॉइंट पर मशीन द्वारा बनाए जाते हैं। अपर्याप्त वेंटिंग आईएसबीएम बोतलों पर कॉस्मेटिक सतह दोषों के सबसे आम कारणों में से एक है, विशेष रूप से कॉस्मेटिक्स के लिए स्मूथ-फिनिश कैविटी में जहाँ वेंट से संबंधित एक छोटा सा दोष भी दिखाई देता है।
कूलिंग चैनल डिज़ाइन — चक्र समय और गुणवत्ता
ब्लो कैविटी कूलिंग का चक्र समय और बोतल की गुणवत्ता दोनों पर सीधा और मापने योग्य प्रभाव पड़ता है। ब्लो-होल्ड चरण के दौरान कैविटी की दीवार को ब्लो की गई बोतल से पर्याप्त ऊष्मा निकालनी चाहिए ताकि बोतल की दीवार का तापमान पीईटी के तापमान से नीचे गिर जाए।जी गुहा खुलने से पहले (~80 °C) — यदि दीवार अभी भी T से ऊपर हैजी जब सांचा खुलता है, तो आणविक श्रृंखलाओं के अपनी निर्धारित अवस्था से शिथिल होने के कारण बोतल विकृत हो जाती है और सिकुड़ जाती है। इसलिए अपर्याप्त शीतलन केवल दक्षता की समस्या नहीं है; यह सीधे तौर पर तैयार बोतल में द्विअक्षीय अभिविन्यास की गुणवत्ता को खराब करती है।
आईएसबीएम ब्लो कैविटी के लिए कूलिंग चैनल डिजाइन की सर्वोत्तम प्रक्रिया:
- चैनल का व्यास: 8-12 मिमी व्यास के पाइप, अशांत प्रवाह (रेनॉल्ड्स संख्या 10,000 से ऊपर) के लिए उपयुक्त आकार के होते हैं ताकि ऊष्मा स्थानांतरण गुणांक को अधिकतम किया जा सके। शीतलन चैनलों में अशांत प्रवाह, समान अनुप्रस्थ काट वाले समतल प्रवाह की तुलना में 3-5 गुना अधिक कुशलता से ऊष्मा स्थानांतरित करता है।
- चैनल अंतराल: आमतौर पर केंद्र से केंद्र तक की दूरी 20-30 मिमी होती है, और चैनल गुहा की सतह की आकृति का अनुसरण करते हुए 8-15 मिमी की दूरी पर स्थित होते हैं। 8 मिमी से कम दूरी पर स्थित चैनल गुहा की दीवार में तनाव दरार का जोखिम पैदा करते हैं; सतह से 20 मिमी से अधिक दूरी पर स्थित चैनल चैनलों के बीच गर्म स्थान बनाते हैं।
- अनुरूप शीतलन — ऐसे चैनल जो सीधी रेखाओं में चलने के बजाय गुहा की सतह के 3डी आकृति का अनुसरण करते हैं — जटिल बोतल आकृतियों (अंडाकार क्रॉस-सेक्शन, असममित कंधे प्रोफाइल) पर चक्र समय को 15-25% तक कम कर सकते हैं, क्योंकि पारंपरिक रूप से ड्रिल किए गए सीधे चैनल लेआउट में कोनों और संक्रमणों पर उत्पन्न होने वाले हॉट स्पॉट को समाप्त कर दिया जाता है।
- बेस इंसर्ट कूलिंग: बोतल के आधार को मुख्य भाग की तुलना में अधिक गहन शीतलन की आवश्यकता होती है क्योंकि गेट अवशेष क्षेत्र सबसे अंत में ठंडा होता है और ब्लो-होल्ड चरण की शुरुआत में सबसे अधिक तापमान वाला क्षेत्र होता है। उत्पादन-ग्रेड ISBM कैविटी सेट में एक अलग सर्किट के साथ एक पृथक शीतलन आधार इंसर्ट मानक के रूप में दिया जाता है।
ड्राफ्ट एंगल, अंडरकट और मोल्ड सामग्री
आईएसबीएम ब्लो कैविटी पर ड्राफ्ट कोण आमतौर पर सीधी दीवारों वाले बॉडी सेक्शन पर प्रति साइड 0.5–2° होता है, जो शोल्डर टेपर पर बढ़कर 3–5° हो जाता है। अपर्याप्त ड्राफ्ट के कारण बोतल खोलने पर कैविटी में फंस जाती है, जिससे लेबल वाला हिस्सा फट जाता है या नेक फिनिश खराब हो जाती है। अंडरकट (ऐसे फीचर्स जो बोतल को कैविटी में लॉक कर देते हैं) के लिए स्प्लिट इंसर्ट या कोलैप्सिबल कोर मैकेनिज्म की आवश्यकता होती है; जहां तक संभव हो, बोतल डिजाइन में नेक सपोर्ट लेज के नीचे अंडरकट से बचना चाहिए।
मोल्ड सामग्री का चयन टूलिंग के जीवनकाल और सतह की फिनिश क्षमता को निर्धारित करता है:
बेरिलियम कॉपर का उपयोग कूलिंग-क्रिटिकल इंसर्ट्स - विशेष रूप से ब्लो कैविटी बेस इंसर्ट और कभी-कभी कोर पिन टिप - के लिए चुनिंदा रूप से किया जाता है, क्योंकि इसकी थर्मल चालकता (105-120 W/m·K) टूल स्टील (15-25 W/m·K) की तुलना में लगभग 5 गुना अधिक होती है, जिससे उन क्षेत्रों में आक्रामक स्थानीय कूलिंग संभव हो पाती है जहां चक्र समय संरचनात्मक आवश्यकताओं के बजाय ऊष्मा निष्कर्षण दर द्वारा सीमित होता है।
भाग 3 — प्रीफॉर्म को ब्लो कैविटी से मिलाना
प्रीफॉर्म की ज्यामिति को ब्लो कैविटी के आयामों से मिलाना सबसे महत्वपूर्ण गणना है। आईएसबीएम टूलिंग डिजाइनजिन दो मापदंडों की गणना और सत्यापन किया जाना आवश्यक है, वे हैं अक्षीय खिंचाव अनुपात (अस्र) और घेरा खिंचाव अनुपात (एचएसआर), जिनमें से प्रत्येक को संसाधित की जा रही राल के लिए लक्षित सीमा के भीतर आना चाहिए।
● खिंचाव अनुपात गणना संदर्भ
अक्षीय खिंचाव अनुपात (एएसआर)
एएसआर = एचबोतल ÷ एचपूर्व-प्रदर्शन शरीर
पीईटी लक्ष्य: 2.5 – 4.0
पीईटीजी लक्ष्य: 2.0 – 3.5
हुप स्ट्रेच अनुपात (एचएसआर)
एचएसआर = डीबोतल अधिकतम ÷ डीप्रीफॉर्म ओडी
पीईटी लक्ष्य: 2.5 – 5.0
पीईटीजी लक्ष्य: 2.0 – 4.0
समग्र विस्फोट अनुपात (बीयूआर) = एएसआर × एचएसआर। पीईटी के लिए, इष्टतम बीयूआर रेंज आमतौर पर 8-16 होती है। 6 से कम होने पर, अभिविन्यास अपर्याप्त होता है; 20 से अधिक होने पर, मानक प्रसंस्करण तापमान पर ओवरस्ट्रेच दोष होने की संभावना बढ़ जाती है।
प्रीफॉर्म और कैविटी के बीच बेमेल होने की सामान्य समस्याएं और उनके समाधान

Aoki 100 और ASB-12M मोल्ड मानक — इनका अर्थ क्या है?
आईएसबीएम मोल्ड की अनुकूलता केवल मशीन के क्लैम्पिंग क्षेत्र में मोल्ड के फिट होने का मामला नहीं है - यह इंटरफ़ेस आयामों के एक सटीक सेट द्वारा परिभाषित होती है जो यह निर्धारित करते हैं कि मोल्ड सेट मशीन के रोटरी सिस्टम के भीतर प्रीफॉर्म को कैसे स्थित करता है, क्लैम्प करता है और स्थानांतरित करता है। कॉस्मेटिक, फार्मास्युटिकल और विशेष पेय पदार्थों के उत्पादन में उपयोग की जाने वाली 3-स्टेशन आईएसबीएम मशीनों के लिए बाजार में दो मानक प्रचलित हैं।
मानक क्या परिभाषित करते हैं
ASB-12M और Aoki 100 मोल्ड मानक इंटरफ़ेस आयामों का एक सेट निर्दिष्ट करते हैं, जिनमें शामिल हैं:
- कैविटी ब्लॉक की चौड़ाई, ऊंचाई और बोल्ट पैटर्न — मशीन के ब्लोइंग स्टेशन में ब्लो कैविटी के दोनों हिस्सों को कहाँ लगाया जाता है और उन्हें कैसे क्लैंप किया जाता है, यह परिभाषित करना।
- कोर पिन पिच और व्यास — गुहाओं के बीच की दूरी और कोर पिन इंटरफ़ेस के व्यास को परिभाषित करना, जो मशीन के कोर पिन होल्डर्स से मेल खाना चाहिए।
- नेक फिनिश रिंग माउंटिंग इंटरफ़ेस — प्रीफॉर्म कैविटी और मशीन के नेक रिंग ट्रांसफर मैकेनिज्म के सापेक्ष नेक थ्रेड टूलिंग की स्थिति को परिभाषित करना।
- शीतलन जल कनेक्शन की स्थिति — कैविटी कूलिंग सर्किट के इनलेट और आउटलेट की स्थिति को मशीन के कूलिंग मैनिफोल्ड के अनुरूप निर्दिष्ट करना
ASB-12M मानक के अनुसार निर्मित मोल्ड, उस मानक के अनुसार निर्मित किसी भी मशीन में भौतिक रूप से स्थापित हो सकता है - जिसमें विभिन्न निर्माताओं की वे मशीनें भी शामिल हैं जिन्होंने इस इंटरफ़ेस को अपनाया है। यह मानक कैविटी की ज्यामिति, बोतल के डिज़ाइन या प्रक्रिया मापदंडों को नियंत्रित नहीं करता है, बल्कि केवल मोल्ड और मशीन के बीच भौतिक इंटरफ़ेस को नियंत्रित करता है।
मोल्ड कम्पैटिबिलिटी मशीन खरीदते समय सबसे अनदेखी की जाने वाली बात क्यों है?
जिन कंपनियों ने वर्षों के उत्पादन के दौरान आईएसबीएम मोल्ड टूलिंग का संग्रह किया है - अपने उत्पाद श्रृंखला के लिए प्रीफॉर्म और ब्लो कैविटी सेट का एक बड़ा संग्रह तैयार किया है - उनके पास एक महत्वपूर्ण टूलिंग संपत्ति है जिसे नई मशीन खरीदते समय ध्यान में रखना आवश्यक है। एक सामान्य आईएसबीएम मोल्ड सेट की कीमत मशीन की कीमत का एक छोटा सा हिस्सा होती है; 10-15 मोल्ड सेट वाली कंपनी के पास एक टूलिंग संग्रह होता है जो मशीन के मूल्य का 40-60% तक हो सकता है।
यदि कोई नई मशीन मौजूदा टूलिंग से भिन्न मोल्ड मानक का उपयोग करती है, तो संपूर्ण टूलिंग लाइब्रेरी को या तो पुनः निर्मित करना होगा या अनुकूलित करना होगा - जिसकी लागत दो मशीनों के बीच मूल्य अंतर के बराबर या उससे अधिक हो सकती है। इस कारण, आईएसबीएम मशीन की खरीद का विवरण देते समय मोल्ड मानक अनुकूलता को एक अनिवार्य आवश्यकता के रूप में चिह्नित किया जाना चाहिए, न कि प्राथमिकता के रूप में।
कोरिया एवर-पावर मशीन के लिए कौन सा मानक
कोरिया एवर-पावर एचजीवाई रेंज में दोनों इंटरफेस मानक प्रदान करता है। एचजीवाई50-वी3 और HGY50-V3-EV का उपयोग करते हैं एएसबी-12एम मोल्ड इंटरफ़ेस — यह मानक निस्सी एएसबी मशीनों द्वारा उपयोग किया जाता है जो कोरियाई कॉस्मेटिक और फार्मास्युटिकल कारखानों में व्यापक रूप से तैनात हैं। HGY150-V3 उपयोग करता है आओकी 100 मोल्ड इंटरफ़ेस — यह मानक आओकी सेइको मशीनों द्वारा उपयोग किया जाता है, जो कोरियाई और दक्षिण-पूर्वी एशियाई आईएसबीएम संचालन में एक महत्वपूर्ण स्थापित मोल्ड लाइब्रेरी वाला एक अन्य प्लेटफ़ॉर्म है। किसी भी मानक पर मौजूदा मोल्ड लाइब्रेरी वाले संचालन न्यूनतम संशोधन के साथ अपने टूलिंग को संबंधित कोरिया एवर-पावर मशीन में स्थानांतरित कर सकते हैं — जिसकी पुष्टि ऑर्डर देने से पहले मोल्ड ड्राइंग समीक्षा चरण में की जाती है।
आईएसबीएम मोल्ड की लागत — कीमत को प्रभावित करने वाले कारक
मशीन की कीमत पर ही ध्यान केंद्रित करने वाले खरीदारों द्वारा ISBM मोल्ड की लागत को अक्सर कम करके आंका जाता है। एक संपूर्ण परियोजना के लिए, मोल्ड सेट आमतौर पर कुल निवेश का 20–40% और यह अनुपात 40% की ओर तब बढ़ता है जब बोतल का डिज़ाइन जटिल होता है (गैर-गोल क्रॉस-सेक्शन, असममित कंधा, बनावट वाली सतह) या जब कई गुहा विन्यास की आवश्यकता होती है।
लागत को प्रभावित करने वाले प्रमुख कारक, प्रभाव के क्रम में:
कैविटी की संख्या
प्रत्येक अतिरिक्त कैविटी के लिए एक अतिरिक्त पूर्ण प्रीफॉर्म मोल्ड इंसर्ट, कोर पिन, नेक रिंग सेट और ब्लो कैविटी हाफ पेयर की आवश्यकता होती है। टूलिंग लागत कैविटी की संख्या के साथ लगभग रैखिक रूप से बढ़ती है - एक 4-कैविटी टूल की लागत एक सिंगल-कैविटी टूल की लागत से लगभग 3.5-3.8 गुना अधिक होती है (बेस प्लेट और मैनिफोल्ड घटक समान होते हैं, लेकिन कैविटी-विशिष्ट घटकों की संख्या कई गुना बढ़ जाती है)।
बोतल ज्यामिति
बेलनाकार बोतलें सबसे सस्ती ज्यामिति होती हैं - गुहा एक साधारण टर्न किया हुआ बोर होता है जिसमें मशीनीकृत शोल्डर प्रोफाइल होता है। अंडाकार, आयताकार और असममित क्रॉस-सेक्शन के लिए गुहा के हिस्सों की 5-अक्षीय मिलिंग की आवश्यकता होती है, जिससे समान आयतन के बेलनाकार समकक्षों की तुलना में मशीनिंग समय और लागत 40-80% तक बढ़ जाती है।
स्टील की गुणवत्ता और सतह की फिनिश
प्रीमियम कॉस्मेटिक्स के लिए मिरर पॉलिश वाले S136 स्टेनलेस स्टील की कीमत, समान आकार की स्टैंडर्ड पेय बोतलों के लिए सेमी-ग्लॉस फिनिश वाले प्री-हार्डन्ड P20 स्टेनलेस स्टील की तुलना में 2-3 गुना अधिक होती है। यह अतिरिक्त लागत सामग्री (S136, P20 से अधिक महंगा और मशीनिंग में कठिन) और फिनिशिंग में लगने वाली मेहनत (मिरर पॉलिश के लिए कई चरणों में पॉलिश करनी पड़ती है) दोनों के कारण होती है।
गर्दन धागा जटिलता
मानक PCO 1881 या SP400 नेक फिनिश सामान्य आयाम वाले थ्रेड फॉर्म हैं, जिन्हें अनुभवी टूलमेकर्स द्वारा कुशलतापूर्वक बनाया जा सकता है - इनकी ज्यामिति अच्छी तरह से समझी जाती है और इनका उत्पादन भी कुशल होता है। गैर-मानक नेक थ्रेड प्रोफाइल, छेड़छाड़-रोधी विशेषताएं, या मालिकाना डिस्पेंसर इंटरफेस के लिए कस्टम थ्रेड रिंग डिजाइन और कुशल विनिर्माण की आवश्यकता होती है, जिससे प्रति कैविटी नेक टूलिंग लागत में 15–30% की वृद्धि होती है।
अनुरूप शीतलन
कन्फॉर्मल कूलिंग चैनल वाले ब्लो कैविटी सेट (मेटल एडिटिव मैन्युफैक्चरिंग या वायर ईडीएम द्वारा निर्मित) समान डिज़ाइन के पारंपरिक रूप से ड्रिल किए गए कैविटी ब्लॉक की तुलना में 30–60% अधिक महंगे होते हैं। यह अतिरिक्त लागत तब उचित मानी जाती है जब 15–25% की चक्र अवधि में कमी से नियोजित उत्पादन मात्रा (आमतौर पर प्रति माह प्रति कैविटी 300,000 यूनिट से अधिक) पर 6–12 महीनों के भीतर निवेश पर लाभ (ROI) प्राप्त हो जाता है।
स्टील से पहले 3डी प्रोटोटाइप
कोरिया एवर-पावर मोल्ड की व्यवहार्यता प्रक्रिया में 3डी प्रोटोटाइपिंग को शामिल करता है - सीएडी मॉडल से बोतल की ज्यामिति का एक मुद्रित या ढाला हुआ प्रोटोटाइप तैयार किया जाता है और स्टील का उपयोग करने से पहले असेंबली फिट, नेक गेज स्वीकृति और लेबल लगाने की पुष्टि के लिए इसका उपयोग किया जाता है। प्रोटोटाइप की लागत टूलिंग लागत का एक छोटा सा हिस्सा है, लेकिन इससे स्टील काटने के बाद डिज़ाइन त्रुटि का पता चलने का जोखिम समाप्त हो जाता है।
आईएसबीएम मोल्ड व्यवहार्यता समीक्षा के लिए बोतल डिजाइन प्रस्तुत करना
मोल्ड व्यवहार्यता समीक्षा — जिसे विनिर्माण योग्यता के लिए डिज़ाइन (डीएफएम) समीक्षा भी कहा जाता है — वह प्रक्रिया है जिसके द्वारा मोल्ड निर्माता टूलिंग को अंतिम रूप देने से पहले प्रस्तावित बोतल डिज़ाइन का मूल्यांकन करता है। यह उन डिज़ाइन तत्वों की पहचान करता है जो उत्पादन में समस्याएँ, अभिविन्यास दोष या संरचनात्मक विफलताएँ उत्पन्न कर सकते हैं, और स्टील की कटाई से पहले उन समस्याओं को हल करने के लिए संशोधनों की सिफारिश करता है।
एक संपूर्ण आईएसबीएम डीएफएम समीक्षा के लिए आवश्यक जानकारी:
डीएफएम सबमिशन चेकलिस्ट
✓ बोतल का चित्र (पीडीएफ + सीएडी, अधिमानतः स्टेप फॉर्मेट में)
✓ बोतल का लक्षित वजन और दीवार की मोटाई (ग्राम, मिमी)
✓ रेज़िन का प्रकार और ग्रेड (उदाहरण के लिए, PET IV 0.76)
✓ गर्दन की फिनिशिंग मानक या कस्टम डिज़ाइन के अनुसार उपलब्ध है
✓ आवश्यक गुहाओं की संख्या
✓ लक्षित उत्पादन दर (बीपीएच)
✓ सतह की फिनिश संबंधी आवश्यकताएँ (चमकदार, मैट, टेक्सचर्ड)
✓ आवेदन का प्रकार (ठंडा भराई, गर्म भराई, औषधीय)
✓ फिलिंग लाइन क्लोजर प्रकार (कैप, पंप, ड्रॉपर)
✓ यदि लागू हो तो मौजूदा मोल्ड मानक (ASB-12M / Aoki 100)
✓ वार्षिक उत्पादन मात्रा का अनुमान
✓ डिलीवरी समयसीमा की आवश्यकता
कोरिया एवर-पावर की मोल्ड टीम आमतौर पर संपूर्ण सबमिशन पैकेज प्राप्त होने के 3-5 कार्य दिवसों के भीतर डीएफएम रिपोर्ट भेज देती है। रिपोर्ट में शामिल हैं: प्रस्तावित प्रीफॉर्म दीवार मोटाई वितरण की पुष्टि, खिंचाव अनुपात गणना, मोल्ड सामग्री की अनुशंसा, मशीन चक्र समय और लक्षित बीपीएच के सापेक्ष कैविटी गणना का सत्यापन, और निर्बाध उत्पादन के लिए आवश्यक बोतल डिज़ाइन संशोधनों की अनुशंसा। डीएफएम चरण में पहचाने गए संशोधनों को लागू करने में कोई लागत नहीं आती; स्टील कटिंग के बाद पहचाने गए उसी संशोधन को ठीक करने में आमतौर पर मूल टूलिंग मूल्य का 15-251टीपी3टी खर्च होता है।
◆ मुख्य निष्कर्ष
आईएसबीएम मोल्ड डिजाइन एक सिस्टम इंजीनियरिंग कार्य है।यह दो स्वतंत्र टूलिंग कार्य नहीं हैं। प्रीफॉर्म की दीवार की मोटाई का वितरण, कोर पिन की संकेंद्रता, नेक फिनिश टूलिंग की परिशुद्धता, ब्लो कैविटी कूलिंग लेआउट, स्ट्रेच अनुपात मिलान और मोल्ड मानक अनुकूलता - इन सभी पहलुओं को स्टील पर एक भी आयाम निर्धारित करने से पहले हल करना आवश्यक है। सही डिज़ाइन की लागत डीएफएम समीक्षा है। गलत डिज़ाइन की लागत पूरे मोल्ड का पुनर्निर्माण है - साथ ही उत्पादन और ग्राहक को होने वाली देरी भी।
निष्कर्ष
आईएसबीएम मोल्ड सेट वह उपकरण है जो बोतल के डिज़ाइन को निर्मित उत्पाद में परिवर्तित करता है। इसकी प्रीफॉर्म ज्यामिति यह निर्धारित करती है कि द्विअक्षीय अभिविन्यास लगातार प्राप्त होता है या नहीं। इसकी ब्लो कैविटी की सतह और शीतलन लेआउट बोतल की दिखावट, स्पष्टता और चक्र समय निर्धारित करते हैं। इसका स्ट्रेच अनुपात मिलान संरचनात्मक प्रदर्शन निर्धारित करता है। और इसकी मोल्ड मानक अनुकूलता यह निर्धारित करती है कि मशीन के अपग्रेड या प्रतिस्थापन के समय उपकरण में किया गया निवेश सुरक्षित रहेगा या नहीं।
आईएसबीएम में नए ऑपरेशनों या नए कंटेनर प्रारूप को विकसित करने वालों के लिए, सबसे महत्वपूर्ण निवेश डीएफएम प्रक्रिया में होता है - स्टील काटने से पहले प्रीफॉर्म डिजाइन, स्ट्रेच अनुपात गणना और मोल्ड मानक की पुष्टि करवाना। कोरिया एवर-पावर अपने टर्नकी आईएसबीएम प्रोजेक्ट ऑफरिंग के हिस्से के रूप में संपूर्ण मोल्ड डिजाइन, डीएफएम समीक्षा, 3डी प्रोटोटाइपिंग और मोल्ड निर्माण प्रदान करता है। HGY श्रृंखला 3-स्टेशन ISBM रेंज.
इस लेख के बारे में: कोरिया एवर-पावर की तकनीकी टीम और मोल्ड डिज़ाइन विभाग द्वारा तैयार किया गया। मोल्ड सामग्री चयन डेटा (कठोरता, अपेक्षित शॉट लाइफ) उद्योग-मानक ISBM टूलिंग अभ्यास और कोरिया एवर-पावर के उत्पादन मोल्ड प्रदर्शन रिकॉर्ड पर आधारित है। कूलिंग चैनल डिज़ाइन दिशानिर्देश प्रकाशित पॉलिमर प्रोसेसिंग इंजीनियरिंग साहित्य और कोरिया एवर-पावर के टूलिंग डिज़ाइन मानकों पर आधारित हैं।
संबंधित पठन सामग्री: इंजेक्शन स्ट्रेच ब्लो मोल्डिंग क्या है? — प्रक्रिया मार्गदर्शिका | पीईटी बोतलों में द्विअक्षीय अभिविन्यास | आईएसबीएम मशीन का चयन कैसे करें — 8 विशिष्टताओं की विस्तृत व्याख्या | आईएसबीएम मशीन मूल्य मार्गदर्शिका
संपादक: सीएक्सएम


