
การออกแบบแม่พิมพ์ ISBM — การออกแบบทางวิศวกรรมของชิ้นงานขึ้นรูปเบื้องต้น โพรงเป่า และแกนกลาง
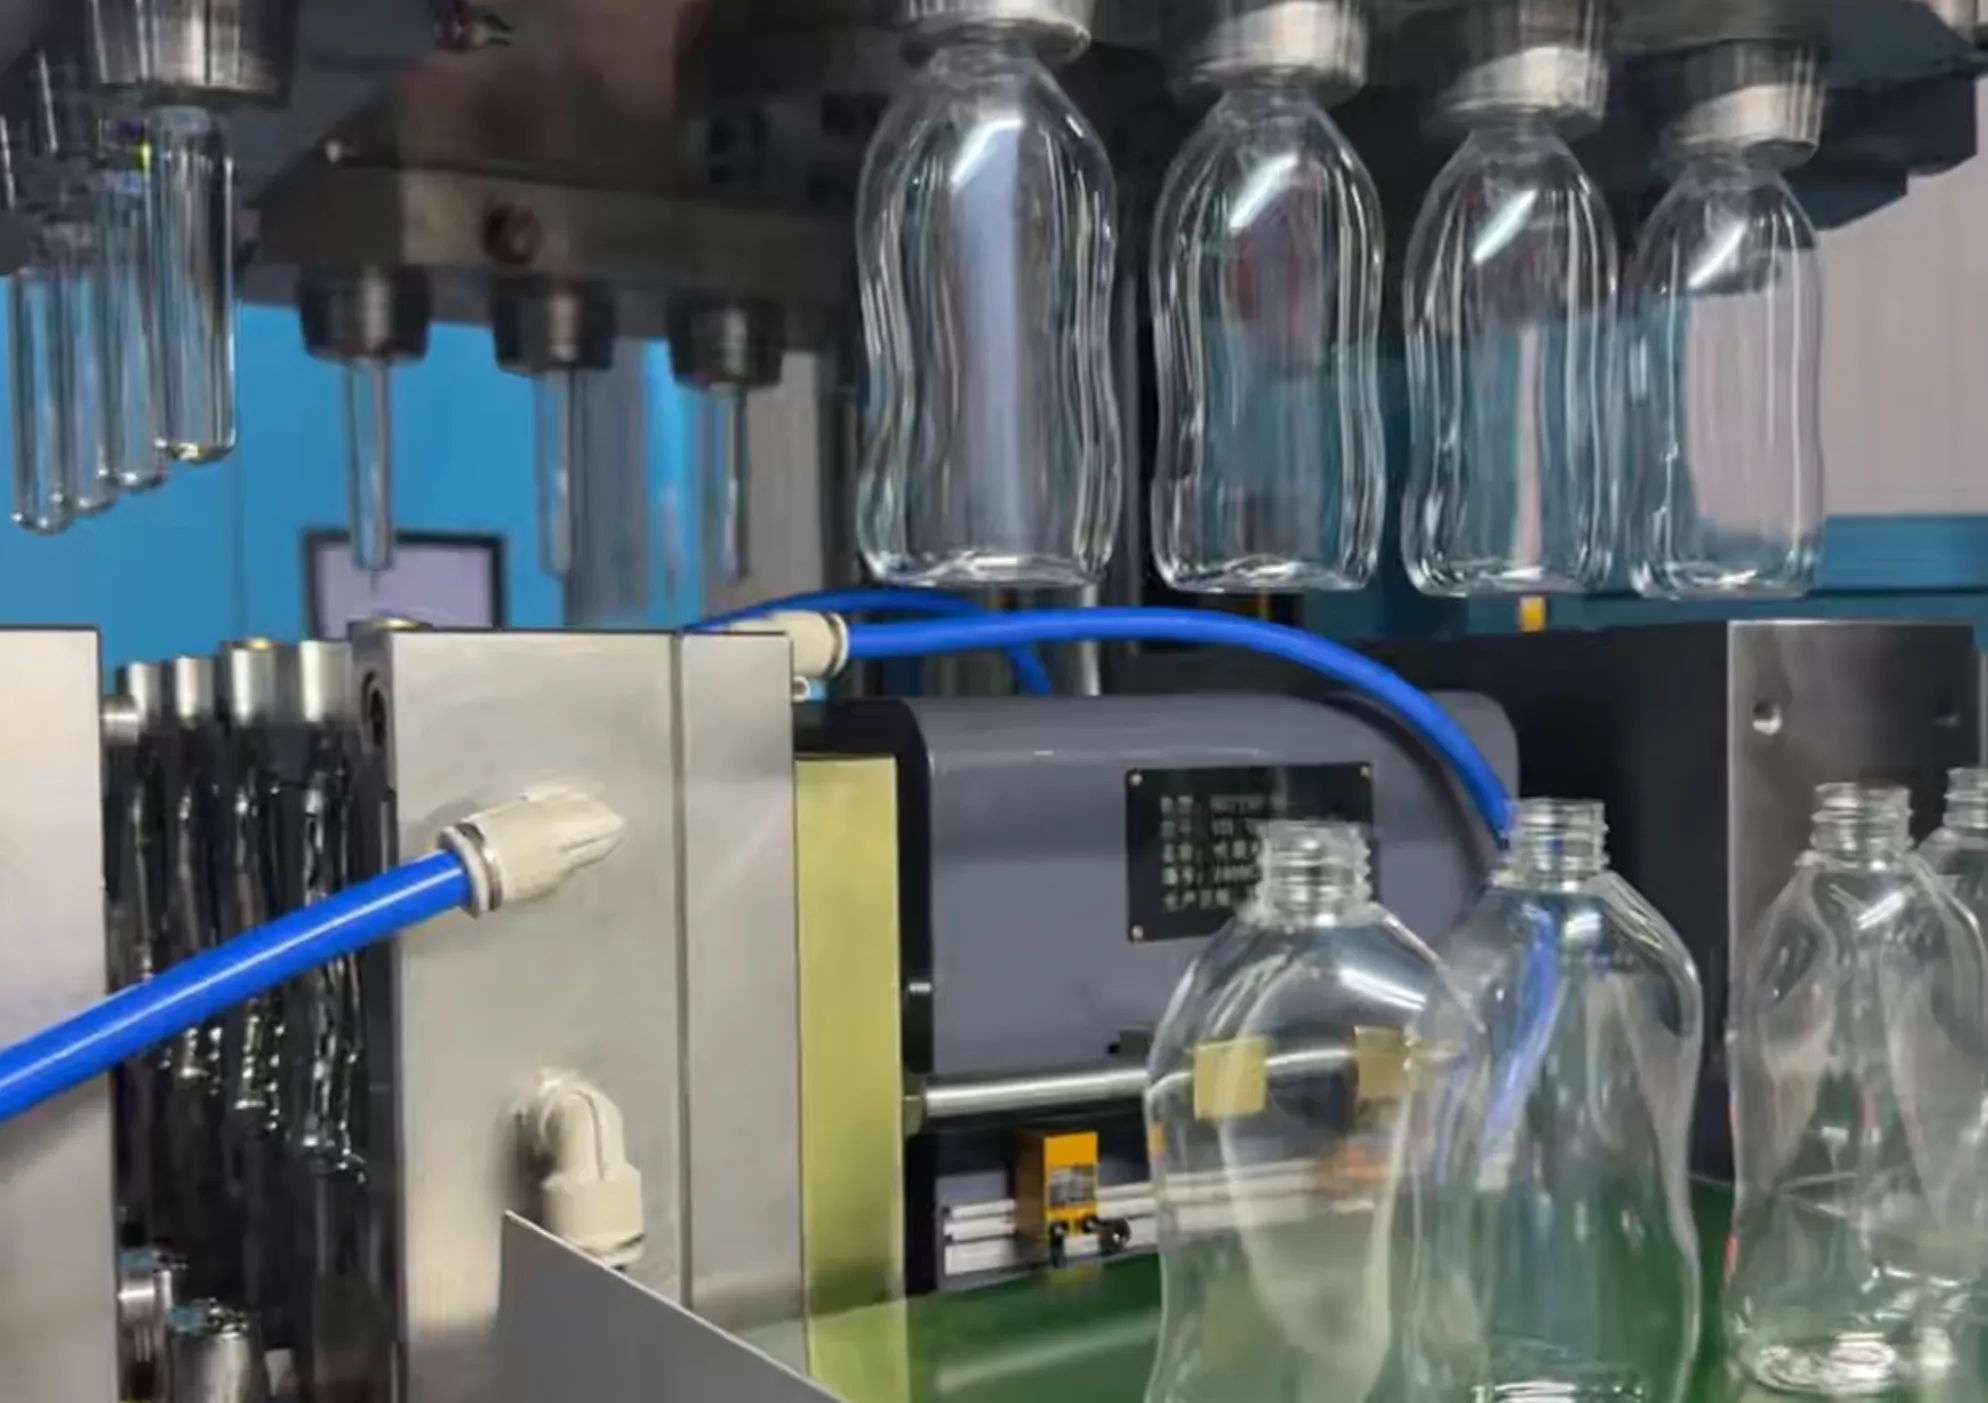
ออกแบบมาอย่างดี แม่พิมพ์ ISBM สิ่งที่ทำให้ขวดที่เป่าขึ้นรูปได้สวยงามตั้งแต่ครั้งแรกและทุกครั้งแตกต่างจากขวดที่เกิดปัญหาต่างๆ เช่น สีขาวซีด ความเป็นมุกที่ฐาน ความหนาของผนังขวดไม่สม่ำเสมอ หรือส่วนเกินที่คอขวด คือกระบวนการฉีดขึ้นรูปและเป่าขึ้นรูป (Injection Stretch Blow Moulding) ซึ่งเป็นการผสานการฉีดขึ้นรูปพรีฟอร์มและการเป่าขึ้นรูปขวดเข้าไว้ในรอบการทำงานของเครื่องจักรเพียงรอบเดียว ซึ่งหมายความว่าแม่พิมพ์พรีฟอร์มและช่องเป่าขึ้นรูปไม่ได้เป็นการตัดสินใจแยกจากกัน แต่ต้องได้รับการออกแบบร่วมกัน จับคู่กับอัตราส่วนการยืดเป้าหมายเดียวกัน และเข้ากันได้กับขนาดส่วนต่อประสานของเครื่องจักรตั้งแต่เริ่มต้น
คู่มือนี้ครอบคลุมทุกอย่างอย่างครบถ้วน การออกแบบแม่พิมพ์ ISBM กระบวนการ: รูปทรงของชิ้นงานขึ้นรูปและลักษณะการกระจายความหนาของผนัง ความคลาดเคลื่อนของแกนกลางและการออกแบบช่องทางเข้า การตกแต่งพื้นผิวของโพรงเป่าขึ้นรูปและการจัดวางช่องระบายความร้อน วิธีการคำนวณและจับคู่อัตราส่วนการยืดระหว่างชิ้นงานขึ้นรูปและโพรง มาตรฐานการเชื่อมต่อแม่พิมพ์ Aoki 100 และ ASB-12M และความหมายสำหรับความเข้ากันได้ของเครื่องจักร ปัจจัยขับเคลื่อน ต้นทุนแม่พิมพ์ ISBMและข้อมูลที่ซัพพลายเออร์ของคุณต้องการเพื่อทำการตรวจสอบความเป็นไปได้ของแม่พิมพ์ก่อนที่จะทำการตัดเหล็ก

เหตุใดการออกแบบแม่พิมพ์ ISBM จึงแตกต่างจากการฉีดขึ้นรูปมาตรฐาน
ในกระบวนการฉีดขึ้นรูปพลาสติกแบบดั้งเดิม แม่พิมพ์จะผลิตชิ้นส่วนสุดท้าย ผู้ออกแบบจะปรับความหนาของผนัง ตำแหน่งของช่องฉีด การจัดวางระบบระบายความร้อน และมุมเอียง เพื่อให้แม่พิมพ์เติมเต็มช่องว่างได้อย่างสม่ำเสมอและได้ชิ้นส่วนที่ตรงตามแบบ การวัดความสำเร็จทำได้โดยดูว่าชิ้นส่วนนั้นตรงกับขนาดของแบบหรือไม่
ใน การออกแบบแม่พิมพ์ ISBMแม่พิมพ์ขึ้นรูปเบื้องต้นไม่ได้ผลิตชิ้นส่วนสุดท้าย แต่ผลิต... เรขาคณิตเบื้องต้น จากนั้นวัสดุจะถูกยืดและเป่าให้เป็นรูปทรงที่แตกต่างไปอย่างสิ้นเชิงที่สถานีเป่าลม ซึ่งจะเปลี่ยนแปลงการตัดสินใจด้านการออกแบบทุกอย่าง:
- ความหนาของผนังชิ้นงานขึ้นรูปไม่สม่ำเสมอ — มีการออกแบบให้เรียวลงอย่างจงใจเพื่อชดเชยอัตราส่วนการยืดตัวที่ไม่สม่ำเสมอซึ่งเกิดขึ้นในระดับความสูงที่แตกต่างกันของขวดเป่า ผนังของชิ้นงานขึ้นรูปที่หนากว่าที่ฐานและบางลงไปทางไหล่จะทำให้ได้ขวดเป่าที่มีการกระจายความหนาของผนังที่สม่ำเสมอกว่าชิ้นงานขึ้นรูปที่มีความหนาของผนังเท่ากันตลอดทั้งชิ้น
- ผิวสำเร็จของคอเป็นมิติเดียวของชิ้นงานขึ้นรูปที่ยังคงไม่เปลี่ยนแปลง จนกระทั่งได้ขวดที่สมบูรณ์แบบ มิติอื่นๆ ทั้งหมดจะถูกเปลี่ยนแปลงโดยกระบวนการยืดและเป่าขึ้นรูป คอขวดจะถูกขึ้นรูปด้วยการฉีดขึ้นรูปและล็อคด้วยการระบายความร้อนก่อนที่ชิ้นงานขึ้นรูปจะไปถึงสถานีเป่าขึ้นรูป ทำให้การตกแต่งคอขวดเป็นองค์ประกอบที่มีความแม่นยำสูงสุดในชุดแม่พิมพ์ทั้งหมด
- แม่พิมพ์ขึ้นรูปและช่องเป่าขึ้นรูปต้องเข้ากันได้อย่างลงตัวในฐานะระบบเดียวกันชิ้นงานขึ้นรูปที่ออกแบบมาสำหรับค่า ASR 3.0 ไม่สามารถเป่าขึ้นรูปในแม่พิมพ์ที่ออกแบบมาสำหรับค่า ASR 3.8 ได้โดยไม่ทำให้เกิดปัญหาอย่างใดอย่างหนึ่งต่อไปนี้: การยืดตัวน้อยเกินไป (การวางแนวไม่ดี ผนังหนา ความเป็นมุกที่ฐาน) หรือการยืดตัวมากเกินไป (ความขาวจากความเครียด รอยแตกที่ไหล่) แม่พิมพ์ทั้งสองแบบไม่สามารถใช้แทนกันได้ระหว่างเครื่องจักรหรือการกำหนดค่าแม่พิมพ์โดยไม่ต้องทำการออกแบบใหม่
ข้อจำกัดเหล่านี้หมายความว่า การพัฒนาเครื่องมือ ISBM เป็นงานด้านวิศวกรรมระบบไม่ใช่แค่การทำแม่พิมพ์สองแบบแยกกัน วิธีที่น่าเชื่อถือที่สุดคือการให้ผู้ผลิตรายเดียวกันออกแบบและผลิตแม่พิมพ์ขึ้นรูปและแม่พิมพ์เป่าขึ้นรูป หรืออย่างน้อยที่สุดควรให้ตรวจสอบแบบทั้งสองร่วมกันก่อนที่จะใช้เหล็กจริง
ส่วนที่ 1 — การออกแบบแม่พิมพ์ขึ้นรูปชิ้นงานก่อน
รูปทรงของชิ้นงานขึ้นรูป — การกระจายความหนาของผนัง
โปรไฟล์ความหนาของผนังของชิ้นงานขึ้นรูปเป็นตัวแปรการออกแบบที่สำคัญที่สุดเพียงอย่างเดียวในเครื่องมือ ISBM เป้าหมายคือการผลิตขวดเป่าที่มีความแปรผันของความหนาของผนังต่ำกว่า ±0.05 มม. — แต่สัดส่วนการยืดตัวจะแตกต่างกันอย่างมากตลอดความสูงของชิ้นงานขึ้นรูปในระหว่างการเป่า ส่วนฐานจะยืดตัวน้อยกว่าส่วนลำตัว (แท่งยืดจะออกแรงสูงสุดที่จุดทางเข้า) ส่วนไหล่จะยืดตัวมากกว่าส่วนลำตัว (การเปลี่ยนจากส่วนลำตัวของชิ้นงานขึ้นรูปไปยังส่วนคอที่ยึดตายตัวจะทำให้เกิดแรงดึงที่เข้มข้น) และส่วนลำตัวระหว่างทางเข้าและส่วนไหล่จะยืดตัวในอัตราส่วนที่แปรผันตรงกับรูปทรงของโพรง
ดังนั้น นักออกแบบจึงต้อง ชดเชยล่วงหน้า โดยการทำให้ผนังของชิ้นงานขึ้นรูปหนาขึ้นในบริเวณที่มีอัตราส่วนการยืดตัวต่ำ (ฐานและส่วนล่างของตัวขวด) และบางลงในบริเวณที่มีอัตราส่วนการยืดตัวสูง (ไหล่และส่วนบนของตัวขวด) การกระจายตัวเริ่มต้นทั่วไปสำหรับขวด PET ทรงกระบอกมาตรฐานมีดังนี้:
● การกระจายความหนาของผนังพรีฟอร์มทั่วไป — ขวด PET มาตรฐาน
ประตู / โดมฐาน: โซนที่หนาที่สุด — 100–115% ของผนังที่กำหนด
ส่วนล่างของร่างกาย: 95–105% ของผนังที่กำหนด
ลำตัวช่วงกลาง: 90–100% ของผนังที่กำหนด (โซนอ้างอิง)
วิธีการเข้าถึงบริเวณลำตัวส่วนบน / ไหล่: 80–90% ของผนังที่กำหนด
แหวนพยุงคอ: กลับคืนสู่ความหนาเต็มที่เพื่อรองรับโครงสร้าง
การกระจายตัวที่เฉพาะเจาะจงนั้นคำนวณจากรูปทรงเรขาคณิตของโพรงเป่าและแผนที่ความหนาของผนังขวดเป่าเป้าหมาย การออกแบบภาชนะแต่ละแบบต้องการโปรไฟล์ผนังพรีฟอร์มเฉพาะของตัวเอง โปรไฟล์ทั่วไปเป็นเพียงจุดเริ่มต้นสำหรับการทดลอง ไม่ใช่การออกแบบขั้นสุดท้าย
ข้อผิดพลาดในการออกแบบชิ้นงานขึ้นรูปเบื้องต้นที่พบบ่อยที่สุดคือ การกำหนดความหนาของผนังให้สม่ำเสมอเพื่อลดความซับซ้อนของแม่พิมพ์ ชิ้นงานขึ้นรูปเบื้องต้นที่มีผนังสม่ำเสมอซึ่งเป่าขึ้นรูปในแม่พิมพ์ ISBM มาตรฐาน จะได้ขวดที่มีฐานหนาและอาจมีลักษณะเป็นประกายมุก ส่วนไหล่บางและอ่อนแอ และตัวขวดที่มีความหนาของผนังไม่สม่ำเสมอตามความสูง ทั้งหมดนี้เป็นผลมาจากการใช้ความหนาของผนังคงที่กับพื้นผิวที่ยืดตัวไม่สม่ำเสมอ การแก้ไขข้อบกพร่องนี้ในแม่พิมพ์สำเร็จรูปต้องใช้การเพิ่มหรือลดปริมาณเหล็กซึ่งมีค่าใช้จ่ายสูง การออกแบบรูปทรงผนังให้ถูกต้องก่อนการตัดเหล็กนั้นประหยัดกว่ามาก
แกนหลัก — ความแม่นยำของขนาดและการระบายความร้อน
แกนกลางกำหนดพื้นผิวด้านในของชิ้นงานขึ้นรูปตั้งแต่ทางเข้าจนถึงส่วนคอ เส้นผ่านศูนย์กลางภายนอกของแกนกลางกำหนดเส้นผ่านศูนย์กลางภายในของชิ้นงานขึ้นรูป และช่องว่างวงแหวนระหว่างเส้นผ่านศูนย์กลางภายนอกของแกนกลางกับเส้นผ่านศูนย์กลางภายในของโพรงกำหนดความหนาของผนังชิ้นงานขึ้นรูปในแต่ละระดับความสูง ความแม่นยำของขนาดแกนกลางกำหนดความสม่ำเสมอของผนังชิ้นงานขึ้นรูปโดยตรง แกนกลางที่เยื้องศูนย์ 0.02 มม. จากรูของโพรงจะทำให้ได้ชิ้นงานขึ้นรูปที่มีความเยื้องศูนย์ในความหนาของผนังที่สอดคล้องกัน ซึ่งจะขยายไปสู่ความไม่สมมาตรของผนังตัวขวด 0.06–0.12 มม. ในขวดที่เป่าขึ้นรูปแล้ว
แกนพินผลิตจากเหล็กกล้าเครื่องมือ H13 หรือ P20 ที่ผ่านการชุบแข็งอย่างทั่วถึง และเจียรให้ได้ความคลาดเคลื่อน ±0.005 มม. ทั้งในด้านเส้นผ่านศูนย์กลางและความตรง ส่วนเชื่อมต่อที่สำคัญคือกลไกการจัดตำแหน่งแกนพิน/โพรงแม่พิมพ์: แม่พิมพ์ขึ้นรูป ISBM ใช้แกนพินนำและระบบบูชที่มีการเจาะรูอย่างแม่นยำเพื่อรักษาความเป็นศูนย์กลางภายใต้การเปลี่ยนแปลงอุณหภูมิในกระบวนการผลิต — แกนพินที่จัดตำแหน่งได้อย่างถูกต้องที่อุณหภูมิห้อง แต่จะเบี่ยงเบนไปภายใต้ความแตกต่างของอุณหภูมิในการทำงานระหว่างแกนพิน (เย็นลง) และโพรงแม่พิมพ์ (ร้อนขึ้น) จะทำให้เกิดการเยื้องศูนย์ของผนังแม่พิมพ์เพิ่มขึ้นเรื่อยๆ ตลอดการขึ้นรูป
โดยทั่วไปแล้ว การระบายความร้อนของแกนขึ้นรูปจะเป็นแบบภายใน: วงจรน้ำจะไหลผ่านรูตรงกลางของแกนขึ้นรูป ทำให้เกิดการสัมผัสของน้ำเย็นกับพื้นผิวด้านในของโดมทางเข้าของชิ้นงานขึ้นรูป โดมทางเข้าเป็นส่วนที่หนาที่สุดและร้อนที่สุดของชิ้นงานขึ้นรูป การระบายความร้อนของทางเข้าที่เพียงพอจึงเป็นสิ่งสำคัญเพื่อให้ได้เวลาในการผลิตที่เหมาะสม ซึ่งทำให้ทางเข้าแข็งตัวก่อนที่แม่พิมพ์จะเปิดออก การระบายความร้อนของทางเข้าที่ไม่เพียงพอเป็นสาเหตุทั่วไปของการฉีกขาดของทางเข้าเมื่อชิ้นงานขึ้นรูปถูกดีดออกจากแกนขึ้นรูป ซึ่งก็คือการที่ชิ้นงานขึ้นรูปยกตัวขึ้นจากแกนขึ้นรูปโดยที่ทางเข้ายังหลอมเหลวอยู่บางส่วน ทำให้เกิดการฉีกขาดและทิ้งวัสดุไว้ในโพรงแม่พิมพ์
การออกแบบช่องทางเข้า — ระบบฮอตรันเนอร์สำหรับพรีฟอร์ม ISBM
การฉีดขึ้นรูปพลาสติกแบบมาตรฐานใช้ระบบทางวิ่งเย็น (cold runner) โดยมีประตูทางเข้า (sprue gate) หรือประตูขอบ (edge gate) ในการใช้งานหลายประเภท แม่พิมพ์ขึ้นรูปก่อนการหล่อแบบ ISBM เกือบทั้งหมดใช้ระบบนี้ ระบบฮอตรันเนอร์แบบใช้หัวฉีดจุดหรือวาล์ว ที่ฐานพรีฟอร์ม ด้วยเหตุผลสองประการที่เฉพาะเจาะจงสำหรับ ISBM:
- การกำจัดนักวิ่งเย็นแม่พิมพ์ขึ้นรูป ISBM ทำงานด้วยรอบการทำงานที่กระชับ (10–20 วินาที) ระบบรันเนอร์เย็นจะต้องใช้เวลาในการระบายความร้อนเพิ่มเติมเพื่อให้แข็งตัวก่อนการดีดออก และจะทำให้เกิดของเสียจากวัสดุจำนวนมากในโปรแกรมที่ใช้เรซินชนิดเดียว ระบบรันเนอร์ร้อนช่วยให้วาล์วปิดได้ในตอนท้ายของการฉีด ทำให้ไม่มีส่วนที่เหลือจากการหล่อให้ต้องระบายความร้อนหรือตัดแต่ง
- การควบคุมร่องรอยประตูร่องรอยของช่องฉีดพลาสติก (preform gate vestige) ซึ่งเป็นส่วนที่ยื่นออกมาเล็กน้อยที่ฐานของชิ้นงานเนื่องจากช่องฉีดแบบจุดเล็กๆ นั้น ต้องทำให้เล็กที่สุดและอยู่ตรงกลางแกนของชิ้นงานอย่างแม่นยำ หากร่องรอยของช่องฉีดไม่อยู่ตรงกลางหรือมีขนาดใหญ่เกินไป จะกลายเป็นจุดสัมผัสกับแท่งยืด (stretch rod) ที่สถานีเป่า และความไม่สมมาตรใดๆ ในจุดสัมผัสนั้นจะทำให้เกิดการยืดตามแนวแกนที่ไม่สมมาตร ส่งผลให้ฐานขวดเป็นรูปวงรีหรือไม่อยู่ตรงกลาง ระบบฉีดพลาสติกแบบวาล์วเกต (valve-gate hot runners) จะสร้างร่องรอยของช่องฉีดที่เล็กที่สุดและสม่ำเสมอที่สุดเมื่อเทียบกับระบบฉีดแบบอื่นๆ
การตกแต่งผิวคอด้วยเครื่องมือพิเศษ — องค์ประกอบที่มีความแม่นยำสูงสุด
ส่วนคอขวดเป็นมิติเดียวที่ไม่เปลี่ยนแปลงตั้งแต่การฉีดขึ้นรูปจนถึงขวดสำเร็จรูป คุณลักษณะอื่นๆ ของขวดนั้นถูกขึ้นรูปโดยกระบวนการเป่าขึ้นรูป แต่ส่วนคอขวดนั้นถูกขึ้นรูปทั้งหมดในสถานีฉีดขึ้นรูป และต้องมีความถูกต้องตามขนาด ±0.05 มม. ตั้งแต่วินาทีที่แม่พิมพ์เปิดออก นี่ทำให้เครื่องมือสำหรับทำเกลียวคอขวด ซึ่งโดยทั่วไปจะเป็นชุดเม็ดมีดแบบแยกส่วนที่ขึ้นรูปโปรไฟล์เกลียวภายนอก ขอบป้องกันการแกะ และขอบรองรับ เป็นองค์ประกอบที่มีความแม่นยำสูงสุดและต้องได้รับการดูแลรักษาอย่างเข้มงวดที่สุดในชุดแม่พิมพ์ ISBM
เครื่องมือทำเกลียวคอขวดทำจากเหล็กชุบแข็ง (โดยทั่วไปคือ S136 หรือเทียบเท่า, HRC 50–54) เคลือบโครเมียมบนพื้นผิวที่ใช้ขึ้นรูปเกลียวเพื่อลดการสึกหรอในการผลิตระยะยาว เส้นแบ่งระหว่างครึ่งสองส่วนของเครื่องมือทำเกลียวคอขวดต้องได้รับการจัดวางและขัดเงาเพื่อป้องกันไม่ให้เกิดรอยเส้นแบ่งที่มองเห็นได้บนเกลียว ซึ่งจะขัดขวางการติดตั้งฝาหรือปั๊ม เครื่องมือทำเกลียวคอขวดต้องเปลี่ยนก่อนที่การสึกหรอของเกลียวจะถึงขีดจำกัดความคลาดเคลื่อนตามข้อกำหนดการติดตั้งฝาหรือปั๊ม — เกลียวคอขวดที่สึกหรอแต่ผ่านการตรวจสอบด้วยเกจวัดแรงดันขวดอาจยังไม่สามารถให้แรงบิดตามข้อกำหนดของเครื่องปิดฝาในสายการผลิตได้

ส่วนที่ 2 — การออกแบบโพรงเป่าขึ้นรูป
พื้นผิวโพรงฟัน — การขัดเงา การสร้างพื้นผิว และการระบายอากาศ
การตกแต่งพื้นผิวภายในโพรงเป่าขึ้นรูปจะถ่ายทอดโดยตรงไปยังพื้นผิวด้านนอกของขวดที่เป่าขึ้นรูป เนื่องจากผนังขวดที่ร้อนและอ่อนตัวแล้วถูกดันเข้ากับพื้นผิวโพรงด้วยแรงดันการเป่าสูงถึง 3.5 MPa จึงทำให้พื้นผิวแนบสนิทกับทุกรายละเอียด ไม่ว่าจะเป็นส่วนที่ตั้งใจหรือไม่ตั้งใจก็ตาม ดังนั้น การเลือกพื้นผิวโพรงและการควบคุมคุณภาพการตกแต่งจึงมีความสำคัญอย่างยิ่งต่อการสร้างรูปลักษณ์ของขวดตามที่ต้องการ
การระบายอากาศ การระบายอากาศมีความสำคัญอย่างยิ่งต่อคุณภาพพื้นผิวเช่นกัน เมื่อขวดพองตัวขึ้นไปติดกับผนังของแม่พิมพ์ อากาศที่ติดอยู่ระหว่างพื้นผิวขวดกับแม่พิมพ์จะต้องระบายออก มิฉะนั้นจะทำให้เกิดตำหนิบนพื้นผิวที่เรียกว่า "การพองตัว" (blow-back): คือรอยบุ๋มหรือรอยด้านเฉพาะจุดที่ขวดสัมผัสกับอากาศที่ติดอยู่แทนที่จะสัมผัสกับพื้นผิวของแม่พิมพ์ ช่องระบายอากาศจะถูกเจาะที่แนวรอยต่อของแม่พิมพ์ (ลึก 0.01–0.02 มม. กว้าง 1–2 มม.) และที่รอยต่อของฐานแม่พิมพ์ การระบายอากาศไม่เพียงพอเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุดของตำหนิบนพื้นผิวขวด ISBM โดยเฉพาะอย่างยิ่งในแม่พิมพ์ผิวเรียบสำหรับเครื่องสำอาง ซึ่งแม้แต่ตำหนิเล็กๆ ที่เกี่ยวข้องกับการระบายอากาศก็สามารถมองเห็นได้
การออกแบบช่องระบายความร้อน — เวลาในการทำงานและคุณภาพ
การระบายความร้อนภายในโพรงเป่าขึ้นรูปมีผลโดยตรงและวัดผลได้ทั้งต่อเวลาในการผลิตและคุณภาพของขวด ผนังโพรงต้องระบายความร้อนออกจากขวดที่เป่าขึ้นรูปให้เพียงพอในระหว่างขั้นตอนการคงอุณหภูมิ เพื่อลดอุณหภูมิของผนังขวดให้ต่ำกว่าอุณหภูมิเปลี่ยนสถานะ (T) ของ PETจี (~80 °C) ก่อนที่โพรงจะเปิดออก — หากผนังยังคงอยู่เหนือ Tจี เมื่อแม่พิมพ์เปิดออก ขวดจะเสียรูปและ "หดตัวกลับ" เนื่องจากโซ่โมเลกุลคลายตัวจากสภาวะที่เรียงตัวกันอย่างเป็นระเบียบ ดังนั้น การระบายความร้อนที่ไม่เพียงพอจึงไม่ใช่แค่ปัญหาด้านประสิทธิภาพเท่านั้น แต่ยังส่งผลเสียโดยตรงต่อคุณภาพการเรียงตัวแบบสองแกนในขวดที่ผลิตเสร็จแล้วด้วย
แนวทางปฏิบัติที่ดีที่สุดในการออกแบบช่องระบายความร้อนสำหรับโพรงเป่าลมของ ISBM:
- เส้นผ่านศูนย์กลางของช่อง: ขนาด 8–12 มม. เหมาะสำหรับกระแสไหลปั่นป่วน (เลขเรย์โนลด์มากกว่า 10,000) เพื่อเพิ่มค่าสัมประสิทธิ์การถ่ายเทความร้อนให้สูงสุด กระแสไหลปั่นป่วนในช่องระบายความร้อนถ่ายเทความร้อนได้มีประสิทธิภาพมากกว่ากระแสไหลราบเรียบที่มีขนาดหน้าตัดช่องเท่ากันถึง 3–5 เท่า
- ระยะห่างระหว่างช่อง: โดยทั่วไประยะห่างระหว่างศูนย์กลางของช่องจะอยู่ที่ 20–30 มม. และช่องจะวางตามแนวโค้งของพื้นผิวโพรงโดยมีระยะห่าง 8–15 มม. หากช่องอยู่ใกล้กันน้อยกว่า 8 มม. จะเสี่ยงต่อการเกิดรอยแตกร้าวจากความเค้นในผนังโพรง และหากช่องอยู่ห่างจากพื้นผิวมากกว่า 20 มม. จะทำให้เกิดจุดร้อนระหว่างช่อง
- การระบายความร้อนตามรูปทรง — ช่องทางที่ออกแบบให้โค้งตามรูปทรงสามมิติของพื้นผิวโพรง แทนที่จะเป็นเส้นตรง — สามารถลดเวลาในการผลิตลงได้ 15–251 ตัน สำหรับขวดรูปทรงซับซ้อน (เช่น หน้าตัดรูปไข่ รูปทรงไหล่ขวดที่ไม่สมมาตร) โดยการกำจัดจุดร้อนที่เกิดขึ้นบริเวณมุมและจุดเปลี่ยนผ่านในรูปแบบการเจาะแบบเส้นตรงทั่วไป
- ระบบระบายความร้อนแบบใส่ในฐาน: ส่วนฐานของขวดต้องการการระบายความร้อนที่รุนแรงกว่าตัวขวด เนื่องจากบริเวณรอยต่อของช่องฉีดเป็นส่วนสุดท้ายที่จะเย็นตัวลงและเป็นบริเวณที่มีอุณหภูมิสูงสุดในช่วงเริ่มต้นของขั้นตอนการเป่าขึ้นรูป ชุดแม่พิมพ์ ISBM ระดับการผลิตทั่วไปจึงมาพร้อมกับแผ่นฐานระบายความร้อนแยกต่างหากพร้อมวงจรระบายความร้อนของตัวเองเป็นมาตรฐาน
มุมร่าง, ส่วนเว้า และวัสดุแม่พิมพ์
โดยทั่วไป มุมการดูดอากาศในโพรงเป่าขึ้นรูป ISBM จะอยู่ที่ 0.5–2° ต่อด้านสำหรับส่วนตัวขวดที่มีผนังตรง และจะเพิ่มขึ้นเป็น 3–5° ในส่วนที่เรียวลงบริเวณไหล่ หากมุมการดูดอากาศไม่เพียงพอ จะทำให้ขวดติดอยู่ในโพรงขณะเปิด ทำให้บริเวณฉลากฉีกขาดหรือทำให้ส่วนคอขวดเสียรูปทรง ส่วนที่เว้าเข้าไปด้านใน—ซึ่งจะทำให้ขวดติดอยู่ในโพรง—จำเป็นต้องใช้ชิ้นส่วนแทรกแบบแยกส่วนหรือกลไกแกนแบบพับได้ และหากเป็นไปได้ การออกแบบขวดควรหลีกเลี่ยงส่วนที่เว้าเข้าไปด้านในต่ำกว่าขอบรองรับคอขวด
การเลือกวัสดุสำหรับแม่พิมพ์จะเป็นตัวกำหนดอายุการใช้งานของเครื่องมือและความสามารถในการตกแต่งพื้นผิว:
ทองแดงเบริลเลียมถูกนำมาใช้เฉพาะในชิ้นส่วนที่ต้องการการระบายความร้อนสูง โดยเฉพาะอย่างยิ่งชิ้นส่วนฐานของโพรงเป่าขึ้นรูป และบางครั้งก็รวมถึงปลายแกนด้วย เนื่องจากค่าการนำความร้อน (105–120 วัตต์/เมตร·เคลวิน) สูงกว่าเหล็กกล้าเครื่องมือ (15–25 วัตต์/เมตร·เคลวิน) ประมาณ 5 เท่า ทำให้สามารถระบายความร้อนเฉพาะจุดได้อย่างมีประสิทธิภาพในบริเวณที่เวลาในการทำงานถูกจำกัดด้วยอัตราการระบายความร้อนมากกว่าข้อกำหนดด้านโครงสร้าง
ส่วนที่ 3 — การจับคู่ชิ้นงานขึ้นรูปกับโพรงเป่าขึ้นรูป
การจับคู่รูปทรงของชิ้นงานก่อนขึ้นรูปกับขนาดของช่องเป่าขึ้นรูปเป็นขั้นตอนการคำนวณที่สำคัญที่สุด การออกแบบเครื่องมือ ISBMพารามิเตอร์สองตัวที่ต้องคำนวณและตรวจสอบคืออัตราส่วนการยืดตามแนวแกน (เอเอสอาร์) และอัตราส่วนการยืดห่วง (เอชเอสอาร์โดยแต่ละค่าจะต้องอยู่ในช่วงเป้าหมายสำหรับเรซินที่กำลังดำเนินการอยู่
● เอกสารอ้างอิงการคำนวณอัตราส่วนการยืด
อัตราส่วนการยืดตัวตามแนวแกน (ASR)
ASR = Hขวด ÷ Hพรีฟอร์มบอดี้
เป้าหมายของ PET: 2.5 – 4.0
เป้าหมาย PETG: 2.0 – 3.5
อัตราส่วนการยืดของห่วง (HSR)
HSR = Dขวดสูงสุด ÷ Dพรีฟอร์ม OD
เป้าหมายของ PET: 2.5 – 5.0
เป้าหมาย PETG: 2.0 – 4.0
อัตราส่วนการขยายภาพโดยรวม (BUR) = ASR × HSR สำหรับ PET ช่วง BUR ที่เหมาะสมโดยทั่วไปคือ 8–16 หากต่ำกว่า 6 การจัดเรียงตัวจะไม่เพียงพอ หากสูงกว่า 20 ข้อบกพร่องจากการยืดมากเกินไปมีแนวโน้มที่จะเกิดขึ้นที่อุณหภูมิการประมวลผลมาตรฐาน
ปัญหาทั่วไปเกี่ยวกับการไม่เข้ากันระหว่างชิ้นงานขึ้นรูปและโพรงฟัน และวิธีแก้ไข

มาตรฐานแม่พิมพ์ Aoki 100 และ ASB-12M — ความหมายของมาตรฐานเหล่านี้
ความเข้ากันได้ของแม่พิมพ์ ISBM ไม่ได้เป็นเพียงแค่เรื่องของการที่แม่พิมพ์พอดีกับพื้นที่จับยึดของเครื่องเท่านั้น แต่ยังถูกกำหนดโดยชุดขนาดของส่วนต่อประสานที่แม่นยำ ซึ่งเป็นตัวกำหนดว่าชุดแม่พิมพ์จะวางตำแหน่ง จับยึด และส่งต่อชิ้นงานขึ้นรูปภายในระบบหมุนของเครื่องได้อย่างไร มาตรฐานสองแบบครองตลาดสำหรับเครื่อง ISBM 3 สถานีที่ใช้ในการผลิตเครื่องสำอาง ยา และเครื่องดื่มพิเศษ
มาตรฐานเหล่านี้กำหนดอะไรบ้าง
มาตรฐานแม่พิมพ์ ASB-12M และ Aoki 100 กำหนดขนาดของส่วนเชื่อมต่อต่างๆ ไว้ดังนี้:
- ความกว้าง ความสูง และรูปแบบรูยึดของบล็อกช่องว่าง — การกำหนดตำแหน่งที่ชิ้นส่วนช่องเป่าลมทั้งสองส่วนจะติดตั้งในสถานีเป่าลมของเครื่องจักร และวิธีการยึดชิ้นส่วนเหล่านั้นเข้าด้วยกัน
- ระยะห่างและเส้นผ่านศูนย์กลางของแกนพิน — การกำหนดระยะห่างระหว่างโพรงและเส้นผ่านศูนย์กลางของส่วนต่อประสานแกน ซึ่งต้องตรงกับตัวยึดแกนของเครื่องจักร
- ส่วนต่อประสานการติดตั้งแหวนตกแต่งคอ — การกำหนดตำแหน่งของเครื่องมือทำเกลียวคอสัมพันธ์กับโพรงชิ้นงานและกลไกการส่งแหวนคอของเครื่องจักร
- ตำแหน่งการเชื่อมต่อท่อน้ำหล่อเย็น — การระบุตำแหน่งทางเข้าและทางออกของวงจรระบายความร้อนภายในโพรงให้ตรงกับท่อระบายความร้อนของเครื่องจักร
แม่พิมพ์ที่สร้างตามมาตรฐาน ASB-12M จะสามารถติดตั้งในเครื่องจักรใดๆ ที่สร้างตามมาตรฐานนั้นได้ รวมถึงเครื่องจักรจากผู้ผลิตรายอื่นที่ใช้ส่วนต่อประสานเดียวกัน มาตรฐานนี้ไม่ได้ควบคุมรูปทรงของโพรงแม่พิมพ์ การออกแบบขวด หรือพารามิเตอร์ของกระบวนการผลิต แต่ควบคุมเฉพาะส่วนต่อประสานทางกายภาพระหว่างแม่พิมพ์และเครื่องจักรเท่านั้น
เหตุใดความเข้ากันได้ของแม่พิมพ์จึงเป็นการตัดสินใจซื้อเครื่องจักรที่ถูกมองข้ามมากที่สุด
โรงงานที่สะสมแม่พิมพ์ ISBM มาเป็นเวลาหลายปีจากการผลิต – สร้างคลังแม่พิมพ์สำหรับขึ้นรูปและเป่าขึ้นรูปสำหรับผลิตภัณฑ์ของตน – ถือเป็นสินทรัพย์ด้านเครื่องมือที่มีมูลค่าสูง ซึ่งต้องนำมาพิจารณาเมื่อซื้อเครื่องจักรใหม่ แม่พิมพ์ ISBM ทั่วไปมีราคาคิดเป็นสัดส่วนที่สำคัญของราคาเครื่องจักร โรงงานที่มีแม่พิมพ์ 10-15 ชุด จะมีคลังเครื่องมือที่มีมูลค่าคิดเป็น 40-60 พันล้านปอนด์ของมูลค่าเครื่องจักรเอง
หากเครื่องจักรใหม่ใช้มาตรฐานแม่พิมพ์ที่แตกต่างจากเครื่องมือที่มีอยู่เดิม จะต้องสร้างหรือดัดแปลงคลังเครื่องมือทั้งหมดใหม่ ซึ่งจะมีค่าใช้จ่ายที่อาจเท่ากับหรือมากกว่าส่วนต่างราคาของเครื่องจักรทั้งสองเครื่อง ด้วยเหตุนี้ ความเข้ากันได้ของมาตรฐานแม่พิมพ์จึงควรถูกระบุว่าเป็นข้อกำหนดที่จำเป็น ไม่ใช่ทางเลือก เมื่อระบุรายละเอียดการซื้อเครื่องจักร ISBM
มาตรฐานใดสำหรับเครื่องจักร Ever-Power ของเกาหลี
Korea Ever-Power นำเสนอมาตรฐานอินเทอร์เฟซทั้งสองแบบในกลุ่มผลิตภัณฑ์ HGY เอชจี50-วี3 และ HGY50-V3-EV ใช้ เอเอสบี-12เอ็ม ส่วนต่อประสานแม่พิมพ์ — มาตรฐานที่ใช้โดยเครื่องจักร Nissei ASB ซึ่งใช้งานอย่างแพร่หลายในโรงงานผลิตเครื่องสำอางและยาของเกาหลี เอชจี150-วี3 ใช้ อาโอกิ 100 อินเทอร์เฟซแม่พิมพ์ — มาตรฐานที่ใช้โดยเครื่องจักร Aoki Seiko ซึ่งเป็นอีกแพลตฟอร์มที่มีคลังแม่พิมพ์ติดตั้งจำนวนมากในอุตสาหกรรมการผลิตแบบ ISBM ในเกาหลีและเอเชียตะวันออกเฉียงใต้ การดำเนินงานที่มีคลังแม่พิมพ์อยู่แล้วในมาตรฐานใดมาตรฐานหนึ่งสามารถถ่ายโอนเครื่องมือไปยังเครื่องจักร Korea Ever-Power ที่เกี่ยวข้องได้โดยมีการดัดแปลงเพียงเล็กน้อย — ซึ่งได้รับการยืนยันในขั้นตอนการตรวจสอบแบบร่างแม่พิมพ์ก่อนการสั่งซื้อ
ต้นทุนแม่พิมพ์ ISBM — ปัจจัยใดที่ส่งผลต่อราคา
ต้นทุนแม่พิมพ์ ISBM มักถูกประเมินต่ำเกินไปโดยผู้ซื้อที่มุ่งเน้นเฉพาะราคาเครื่องจักรเท่านั้น สำหรับโครงการที่สมบูรณ์ ชุดแม่พิมพ์โดยทั่วไปประกอบด้วยอะไรบ้าง 20–40% ของการลงทุนทั้งหมด — และสัดส่วนนั้นจะเพิ่มสูงขึ้นไปสู่ 40% เมื่อการออกแบบขวดมีความซับซ้อน (หน้าตัดไม่เป็นทรงกลม ไหล่ขวดไม่สมมาตร พื้นผิวมีลวดลาย) หรือเมื่อต้องการการจัดเรียงช่องหลายแบบ
ปัจจัยหลักที่ส่งผลต่อต้นทุน เรียงตามลำดับความสำคัญ:
จำนวนฟันผุ
แต่ละช่องแม่พิมพ์เพิ่มเติมต้องใช้แม่พิมพ์ขึ้นรูปสำเร็จรูปเพิ่มเติมอีกหนึ่งชุด รวมถึงแกนแม่พิมพ์ วงแหวนคอ และชิ้นส่วนครึ่งคู่สำหรับเป่าขึ้นรูป ต้นทุนการผลิตแม่พิมพ์จะแปรผันตามจำนวนช่องแม่พิมพ์โดยประมาณเป็นสัดส่วนเชิงเส้นตรง กล่าวคือ แม่พิมพ์ 4 ช่องมีราคาประมาณ 3.5–3.8 เท่าของแม่พิมพ์ช่องเดียว (ส่วนประกอบของแผ่นฐานและท่อร่วมใช้ร่วมกัน แต่ส่วนประกอบเฉพาะของแต่ละช่องจะมีต้นทุนเพิ่มขึ้น)
รูปทรงเรขาคณิตของขวด
ขวดทรงกระบอกเป็นรูปทรงที่ประหยัดที่สุด เนื่องจากโพรงภายในเป็นเพียงรูกลึงธรรมดาที่มีการขึ้นรูปไหล่ด้วยเครื่องจักร ส่วนรูปทรงวงรี สี่เหลี่ยมผืนผ้า และรูปทรงไม่สมมาตรนั้น จำเป็นต้องใช้การกัดขึ้นรูปครึ่งโพรงด้วยเครื่องกัด 5 แกน ซึ่งจะเพิ่มเวลาและต้นทุนในการผลิตขึ้น 40–801 ตัน เมื่อเทียบกับขวดทรงกระบอกที่มีปริมาตรเท่ากัน
เกรดเหล็กและการตกแต่งพื้นผิว
เหล็กกล้าไร้สนิม S136 ขัดเงาแบบกระจกสำหรับเครื่องสำอางระดับพรีเมียมมีราคาสูงกว่าเหล็กกล้าไร้สนิม P20 ชุบแข็งล่วงหน้าแบบขัดเงากึ่งด้านสำหรับขวดเครื่องดื่มมาตรฐานที่มีรูปทรงเรขาคณิตเดียวกันถึง 2-3 เท่า ต้นทุนที่เพิ่มขึ้นนั้นมาจากทั้งค่าวัสดุ (S136 แพงกว่า P20 และยากต่อการขึ้นรูป) และค่าแรงในการตกแต่ง (การขัดเงาแบบกระจกต้องใช้ขั้นตอนการขัดหลายขั้นตอน)
ความซับซ้อนของเกลียวคอ
เกลียวคอแบบมาตรฐาน PCO 1881 หรือ SP400 เป็นรูปแบบเกลียวที่มีขนาดทั่วไป ซึ่งได้ประโยชน์จากช่างทำเครื่องมือที่มีประสบการณ์ เนื่องจากรูปทรงเรขาคณิตเป็นที่เข้าใจกันดีและผลิตได้อย่างมีประสิทธิภาพ ส่วนเกลียวคอที่ไม่เป็นมาตรฐาน คุณสมบัติป้องกันการงัดแงะ หรือส่วนต่อประสานตัวจ่ายสารจ่ายที่เป็นกรรมสิทธิ์ จำเป็นต้องมีการออกแบบแหวนเกลียวแบบกำหนดเองและการผลิตที่ได้มาตรฐาน ซึ่งจะเพิ่มต้นทุนการผลิตเครื่องมือคอต่อช่องขึ้นอีก 15–30%
การระบายความร้อนตามรูปทรง
ชุดแม่พิมพ์เป่าขึ้นรูปที่มีช่องระบายความร้อนแบบโค้งมน (ผลิตโดยการผลิตแบบเติมเนื้อโลหะหรือการตัดด้วยลวด EDM) มีราคาสูงกว่าชุดแม่พิมพ์เจาะรูแบบธรรมดาที่มีการออกแบบเดียวกัน 30–601 ตัน ต้นทุนที่สูงขึ้นนั้นคุ้มค่าเมื่อลดเวลาการผลิตลง 15–251 ตัน ทำให้ได้ผลตอบแทนจากการลงทุนภายใน 6–12 เดือน ที่ปริมาณการผลิตตามแผน ซึ่งโดยทั่วไปแล้วจะสูงกว่า 300,000 ชิ้นต่อเดือนต่อแม่พิมพ์
ต้นแบบ 3 มิติ ก่อนการผลิตเหล็ก
บริษัท Korea Ever-Power ได้รวมการสร้างต้นแบบ 3 มิติไว้ในกระบวนการตรวจสอบความเป็นไปได้ของแม่พิมพ์ โดยจะผลิตต้นแบบรูปทรงขวดด้วยการพิมพ์หรือหล่อจากแบบจำลอง CAD และใช้ในการตรวจสอบความพอดีของการประกอบ การยอมรับขนาดคอขวด และการติดฉลาก ก่อนที่จะเริ่มการผลิตจริง ต้นทุนของต้นแบบนั้นเป็นเพียงเศษเสี้ยวเล็กน้อยของต้นทุนการผลิตเครื่องมือ แต่ช่วยลดความเสี่ยงในการค้นพบข้อผิดพลาดในการออกแบบหลังจากการตัดเหล็กแล้ว
การส่งแบบขวดเพื่อขอรับการตรวจสอบความเป็นไปได้ของแม่พิมพ์จาก ISBM
การตรวจสอบความเป็นไปได้ของแม่พิมพ์ หรือที่เรียกว่าการตรวจสอบการออกแบบเพื่อการผลิต (Design for Manufacturability: DFM) คือกระบวนการที่ผู้ผลิตแม่พิมพ์ประเมินการออกแบบขวดที่เสนอมาก่อนที่จะเริ่มผลิตแม่พิมพ์ กระบวนการนี้จะระบุองค์ประกอบการออกแบบที่อาจก่อให้เกิดปัญหาในการผลิต ข้อบกพร่องด้านการวางแนว หรือความล้มเหลวทางโครงสร้างในระหว่างการผลิต และแนะนำการปรับเปลี่ยนเพื่อแก้ไขปัญหาเหล่านั้นก่อนที่จะเริ่มตัดเหล็กจริง
ข้อมูลที่จำเป็นสำหรับการตรวจสอบ ISBM DFM อย่างครบถ้วน:
รายการตรวจสอบการส่งเอกสาร DFM
✓ แบบร่างขวด (ไฟล์ PDF + CAD โดยเฉพาะไฟล์ STEP)
✓ น้ำหนักขวดเป้าหมายและความหนาของผนังขวด (กรัม, มิลลิเมตร)
✓ ประเภทและเกรดของเรซิน (เช่น PET IV 0.76)
✓ การตกแต่งคอแบบมาตรฐานหรือแบบสั่งทำพิเศษ
✓ จำนวนฟันที่ต้องการ
✓ อัตราการผลิตเป้าหมาย (BPH)
✓ ข้อกำหนดเกี่ยวกับพื้นผิว (เงา ด้าน มีลวดลาย)
✓ ประเภทการใช้งาน (บรรจุเย็น, บรรจุร้อน, เภสัชกรรม)
✓ ประเภทฝาปิดสายบรรจุ (ฝาปิด, ปั๊ม, หลอดหยด)
✓ ปฏิบัติตามมาตรฐานแม่พิมพ์ที่มีอยู่เดิม (ถ้ามี) (ASB-12M / Aoki 100)
✓ ประมาณการปริมาณการผลิตต่อปี
✓ ข้อกำหนดด้านระยะเวลาในการจัดส่ง
ทีมงานด้านแม่พิมพ์ของ Korea Ever-Power มักจะส่งรายงาน DFM กลับมาภายใน 3-5 วันทำการหลังจากได้รับเอกสารครบถ้วน รายงานประกอบด้วย: การยืนยันการกระจายความหนาของผนังพรีฟอร์มที่เสนอ การคำนวณอัตราส่วนการยืดตัว คำแนะนำเกี่ยวกับวัสดุแม่พิมพ์ การตรวจสอบจำนวนโพรงเทียบกับเวลาการทำงานของเครื่องจักรและเป้าหมาย BPH และการปรับเปลี่ยนการออกแบบขวดที่แนะนำใดๆ ที่จำเป็นสำหรับการผลิตที่ราบรื่น การปรับเปลี่ยนที่ระบุในขั้นตอน DFM นั้นไม่มีค่าใช้จ่ายในการดำเนินการ ในขณะที่การปรับเปลี่ยนเดียวกันที่ระบุหลังจากตัดเหล็กแล้ว มักจะมีค่าใช้จ่ายในการแก้ไข 15-251 ตัน ของราคาเครื่องมือเดิม
◆ ข้อสรุปสำคัญ
การออกแบบแม่พิมพ์ ISBM เป็นงานด้านวิศวกรรมระบบไม่ใช่การทำงานออกแบบแม่พิมพ์สองแบบแยกกัน การกระจายความหนาของผนังชิ้นงานขึ้นรูป ความเที่ยงตรงของแกนกลาง ความแม่นยำของเครื่องมือตกแต่งคอชิ้นงาน การจัดวางระบบระบายความร้อนในช่องเป่า การจับคู่สัดส่วนการยืด และความเข้ากันได้กับมาตรฐานแม่พิมพ์ ทั้งหมดนี้ต้องได้รับการแก้ไขก่อนที่จะกำหนดขนาดใดๆ ลงบนเหล็ก ต้นทุนของการออกแบบที่ถูกต้องคือการตรวจสอบ DFM (Design for Manufacturing) ต้นทุนของการออกแบบที่ไม่ถูกต้องคือการสร้างแม่พิมพ์ใหม่ทั้งหมด บวกกับความล่าช้าในการผลิตและของลูกค้าที่ตามมา
บทสรุป
ชุดแม่พิมพ์ ISBM คือเครื่องมือที่แปลงการออกแบบขวดให้เป็นผลิตภัณฑ์สำเร็จรูป รูปทรงของชิ้นงานขึ้นรูปก่อนการขึ้นรูปจะเป็นตัวกำหนดว่าการขึ้นรูปในแนวแกนคู่จะเกิดขึ้นอย่างสม่ำเสมอหรือไม่ พื้นผิวของโพรงเป่าขึ้นรูปและการจัดวางระบบระบายความร้อนจะเป็นตัวกำหนดรูปลักษณ์ ความใส และระยะเวลาการผลิตของขวด การจับคู่สัดส่วนการยืดจะเป็นตัวกำหนดประสิทธิภาพเชิงโครงสร้าง และความเข้ากันได้กับมาตรฐานแม่พิมพ์จะเป็นตัวกำหนดว่าการลงทุนในเครื่องมือจะได้รับการคุ้มครองหรือไม่เมื่อเครื่องจักรได้รับการอัปเกรดหรือเปลี่ยนใหม่ในอนาคต
สำหรับธุรกิจที่เพิ่งเริ่มต้นใช้ ISBM หรือกำลังพัฒนาคอนเทนเนอร์รูปแบบใหม่ การลงทุนที่สำคัญที่สุดคือกระบวนการ DFM (Design for Manufacturing) ซึ่งก็คือการออกแบบชิ้นงานก่อนขึ้นรูป การคำนวณอัตราส่วนการยืด และการยืนยันมาตรฐานแม่พิมพ์ก่อนที่จะทำการตัดเหล็ก Korea Ever-Power ให้บริการออกแบบแม่พิมพ์อย่างครบวงจร การตรวจสอบ DFM การสร้างต้นแบบ 3 มิติ และการผลิตแม่พิมพ์ ซึ่งเป็นส่วนหนึ่งของโครงการ ISBM แบบครบวงจรทั่วประเทศ กลุ่มผลิตภัณฑ์ ISBM 3 สถานี รุ่น HGY.
เกี่ยวกับบทความนี้: จัดทำโดยทีมงานด้านเทคนิคและแผนกออกแบบแม่พิมพ์ของ Korea Ever-Power ข้อมูลการเลือกวัสดุแม่พิมพ์ (ความแข็ง อายุการใช้งานที่คาดหวัง) อ้างอิงจากแนวทางการปฏิบัติมาตรฐานอุตสาหกรรม ISBM และบันทึกประสิทธิภาพแม่พิมพ์การผลิตของ Korea Ever-Power แนวทางการออกแบบช่องระบายความร้อนอ้างอิงจากเอกสารทางวิศวกรรมการแปรรูปพอลิเมอร์ที่ตีพิมพ์เผยแพร่ และมาตรฐานการออกแบบเครื่องมือของ Korea Ever-Power
บทความที่เกี่ยวข้อง: การฉีดขึ้นรูปและเป่าขึ้นรูป (Ijection Stretch Blow Moulding หรือ ISBM) คืออะไร? — คู่มือกระบวนการ | การจัดเรียงตัวแบบสองแกนในขวด PET | วิธีเลือกเครื่อง ISBM — คำอธิบายคุณสมบัติ 8 ประการ | คู่มือราคาเครื่อง ISBM
บรรณาธิการ: Cxm


