
ISBM-i vormide projekteerimine — tooriku, puhumisõõnsuse ja südamiku tihvti projekteerimine
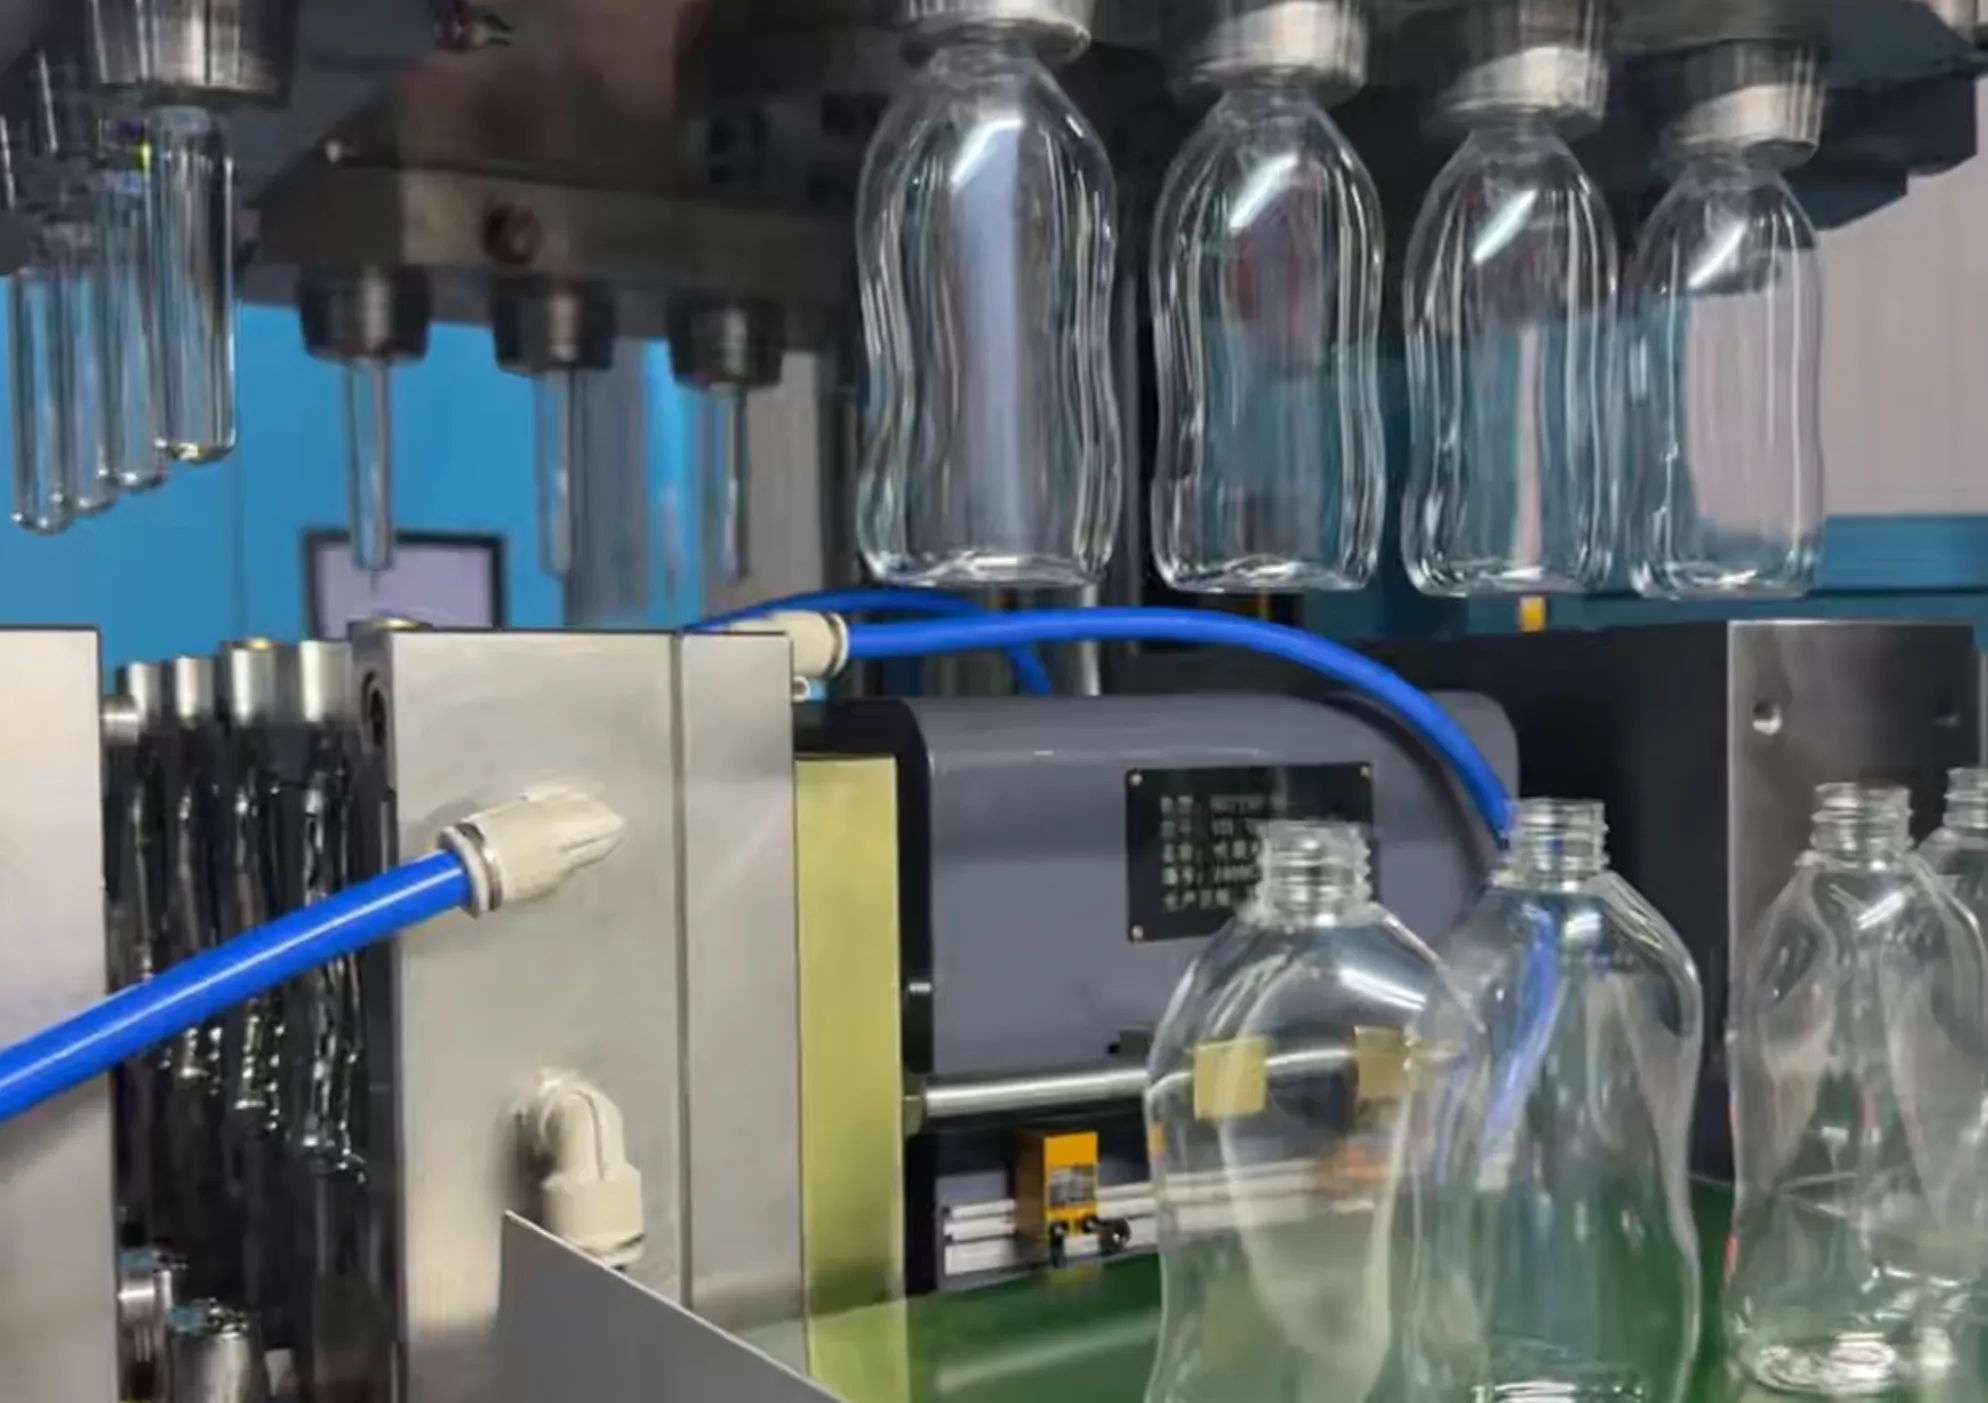
Hästi disainitud ISBM-vorm See eristab pudelit, mis puhub iga kord esimesel korral, pudelist, mis annab pingevalgenduse, põhja pärlmutterläike, seina paksuse varieeruvuse või kaelakihi. Sissepritse-venituspuhumisvormimise protsess integreerib tooriku sissepritse ja pudeli puhumise ühte masinatsüklisse – see tähendab, et tooriku vorm ja puhumisõõnsus ei ole sõltumatud tööriistaotsused. Need tuleb algusest peale koos konstrueerida, sobitada samade venitussuhte eesmärkidega ja ühilduda sama masina liidese mõõtmetega.
See juhend hõlmab kogu ISBM-i vormide disain protsess: tooriku geomeetria ja seina paksuse jaotus, südamiku tihvtide tolerantsid ja värava disain, puhumisõõnsuse pinnaviimistlus ja jahutuskanali paigutus, kuidas arvutada ja sobitada tooriku ja õõnsuse venitussuhteid, Aoki 100 ja ASB-12M vormiliidese standardid ja mida need tähendavad masinate ühilduvuse seisukohast, millised ajamimehhanismid ISBM-i vormi maksumusja teavet, mida teie tarnija vajab vormi teostatavusülevaate läbiviimiseks enne terase lõikamist.

Miks ISBM-i vormide disain erineb tavalisest survevaluvormimisest?
Tavapärases survevaluvormimises valmistab vorm lõpliku detaili. Disainer optimeerib seina paksuse, värava asukoha, jahutuspaigutuse ja õhutusnurgad, et õõnsus ühtlaselt täita ja väljastada joonisele vastav detail. Edu mõõdetakse selle järgi, kas detail vastab joonise mõõtmetele.
Sisse ISBM-i vormide disain, ei tooda eelvormi vorm lõplikku detaili — see toodab a eelkäija geomeetria mis seejärel venitatakse ja puhutakse puhumisjaamas täiesti erineva kujuga. See muudab iga disainiotsust:
- Eelvormi seina paksus ei ole ühtlane — see on tahtlikult kooniline, et kompenseerida puhutud pudeli erinevatel kõrgustel esinevaid ebaühtlaseid venitussuhteid. Eelvormi sein, mis on põhjas paksem ja õhem õla suunas, annab puhutud pudeli, millel on ühtlasem seinajaotus kui eelvormil, mille seinapaksus on kogu ulatuses võrdne.
- Kaela viimistlus on ainus tooriku mõõde, mis jääb muutumatuna püsima. lõplikku pudelisse. Kõik teised mõõtmed muudetakse venitus-puhumistsükli abil. Kael vormitakse sissepritse teel ja lukustatakse jahutamise teel enne, kui eelvorm jõuab puhumisjaama – muutes kaela viimistlustööriistad kogu vormikomplekti kõrgeima täpsusega elemendiks.
- Eelvormi vorm ja puhumisõõnsus peavad olema süsteemina sobitatud3.0 ASR jaoks projekteeritud toorikut ei saa puhuda 3.8 ASR jaoks projekteeritud õõnsuses ilma, et tekiks kas alavenitus (halb orientatsioon, paksud seinad, aluse pärlmutterläige) või ülevenitus (pingevalgendus, õlalõhed). Neid kahte vormi ei saa masinate või õõnsuste konfiguratsioonide vahel omavahel vahetada ilma ümberprojekteerimiseta.
Need piirangud tähendavad, et ISBM-tööriistad on süsteemitehnika ülesanne, mitte lihtsalt kaks sõltumatut vormimistööd. Kõige usaldusväärsem lähenemisviis on lasta eelvormi ja puhumisõõnsuse projekteerida ja toota samal tarnijal – või vähemalt lasta mõlemad projektid enne terase kinnitamist koos üle vaadata.
1. osa — Eelvormide vormimine
Tooriku geomeetria — seina paksuse jaotus
Eelvormi seina paksuse profiil on ISBM-tööriistade puhul kõige olulisem disainimuutuja. Eesmärk on toota puhutud pudel, mille seina paksuse varieerumine on alla ±0,05 mm – kuid venitussuhe varieerub puhumise ajal eelvormi kõrguse ulatuses märkimisväärselt. Alus venib vähem kui keha (venitusvarras avaldab maksimaalset jõudu väravapunktis); õlg venib rohkem kui keha (üleminek eelvormi kehalt fikseeritud kaelaviimistlusele koondab venituspinget); ja värava ja õla vaheline keha venib kiirusega, mis on proportsionaalne õõnsuse geomeetriaga.
Seega peab disainer eelkompensatsioon muutes tooriku seina paksemaks seal, kus venitussuhe on madalam (põhi ja alumine korpus), ja õhemaks seal, kus venitussuhe on kõrgem (õlg ja ülemine korpus). Tavaline algjaotus standardse silindrilise PET-pudeli puhul on:
● Tüüpiline tooriku seina paksuse jaotus — standardne PET-pudel
Värav / aluskuppel: paksem tsoon — nominaalseina paksus 100–115%
Alamkeha: Nominaalse seina pikkus 95–105%
Keskmine keha: Nominaalseina (võrdlustsooni) 90–100%
Ülakeha / õlgade lähenemine: Nominaalse seina pikkus 80–90%
Kaela tugirõngas: naaseb täieliku paksuseni, et pakkuda konstruktsioonilist tuge
Spetsiifiline jaotus arvutatakse puhumisõõnsuse geomeetria ja sihtmärgiks oleva puhumispudeli seina paksuse kaardi põhjal. Iga mahuti konstruktsioon nõuab oma eelvormi seinaprofiili – üldistatud profiilid on katsetuste lähtepunkt, mitte lõplik konstruktsioon.
Kõige levinum tooriku projekteerimisviga on ühtlase seinapaksuse määramine tööriistade lihtsustamiseks. Standardses ISBM-õõnsuses puhutud ühtlase seinaga toorik annab pudeli, millel on paks, potentsiaalselt pärlmutterjas põhi, õhuke ja struktuurilt nõrk õlg ning korpus, mille seinapaksus varieerub kogu kõrguse ulatuses – kõik need on püsiva seina rakendamise tagajärjed ebaühtlasele venitusväljale. Selle defekti parandamine valmis tööriistal nõuab kulukaid terase lisamise või eemaldamise operatsioone; palju odavam on seinaprofiil enne terase lõikamist õigesti projekteerida.
Südamiku tihvt – mõõtmete täpsus ja jahutus
Südamiku tihvt määrab tooriku sisepinna väravast kaela lõpuni. Selle välisläbimõõt määrab tooriku siseläbimõõdu ning südamiku tihvti välisläbimõõdu ja õõnsuse siseläbimõõdu vaheline rõngakujuline vahe määrab tooriku seina paksuse igal kõrgusel. Südamiku tihvti mõõtmete täpsus määrab otseselt tooriku seina ühtluse – südamiku tihvt, mis on õõnsuse ava suhtes 0,02 mm ekstsentriline, annab tooriku, mille seina paksus on vastav ekstsentrilisus, mis võimendub puhutud pudelis korpuse seina asümmeetriaks 0,06–0,12 mm.
Südamikutihvtid valmistatakse läbikarastatud H13 või P20 tööriistaterasest, lihvides neid läbimõõdu ja sirguse tolerantsiga ±0,005 mm. Kriitiline liides on südamikutihvti ja õõnsuse joondusmehhanism: ISBM-i eelvormides kasutatakse täppispuuritud juhttihvte ja pukssüsteeme, et säilitada kontsentrilisus tootmise termilise tsükli ajal – südamikutihvt, mis joondub toatemperatuuril õigesti, kuid nihkub töötemperatuuri erinevuste korral tihvti (jahutatud) ja õõnsuse (soojendatud) vahel, tekitab nihke ulatuses järkjärgulise seina ekstsentrilisuse.
Südamiku tihvti jahutus on tavaliselt sisemine: veeringlus kulgeb läbi tihvti keskse ava, tagades jahutatud vee kokkupuute tooriku värava kupli sisepinnaga. Värava kuppel on tooriku kõige paksem ja kuumem tsoon; piisav värava jahutus on oluline tsükliaja saavutamiseks, mis võimaldab väraval enne vormi avanemist tahkuda. Ebapiisav värava jahutus on värava rebenemise levinud põhjus väljutamisel – kui toorik tõuseb südamiku tihvtilt lahti osaliselt sulanud väravaga, mis rebeneb ja jätab materjali õõnsusse.
Värava disain — kuumkanali ISBM-i eelvormide jaoks
Paljudes rakendustes kasutatakse standardses survevaluvormis külmkanalisüsteeme koos avade või servadega. ISBM eelvormivormid kasutavad peaaegu kõikjal... kuumjooksusüsteemid punkt- või ventiilsiibriga tooriku aluses kahel ISBM-ile omasel põhjusel:
- Külma jooksja elimineerimineISBM-i eelvormide tsüklid on lühikesed (10–20 sekundit); külmvoolik vajaks enne väljaviskamist tahkestumiseks täiendavat jahutusaega ja tekitaks ühe vaiguga programmis märkimisväärset materjalijäätmeid. Kuumvoolikud võimaldavad ventiili sulgumist sissepritse lõpus, jättes jahtumist või trimmimist vajava vormimisava.
- Värava jäänuste kontrollEelvormi värava jääk – väike eend, mille nõelakujuline värava jätab alusesse – tuleb minimeerida ja täpselt eelvormi teljele tsentreerida. Tsentrist väljas olev või liiga suur värava jääk muutub venitusvarda kokkupuutepunktiks puhumisjaamas ja igasugune ekstsentrilisus selles kokkupuutes käivitab asümmeetrilise aksiaalse venituse, mis tekitab ovaalse või tsentrist väljas pudelipõhja. Ventiil-värava kuumkanalid toodavad kõigist värava konstruktsioonidest väikseima ja ühtlasema värava jäägi.
Kaela viimistlustööriistad — ülima täpsusega element
Kaela viimistlus on ainus mõõde, mis jääb survevaluvormimiselt lõpppudelini muutumatuna püsima. Kõik teised pudeli omadused vormitakse puhumistsükli käigus; kael vormitakse täielikult survevalujaamas ja selle mõõtmed peavad vormi avamise hetkest olema ±0,05 mm täpsed. See teeb kaela keermestamise tööriistadest – tavaliselt jagatud sisestusdetailide komplektist, mis moodustab väliskeerme profiili, avamiskindla randi ja tugiserva – ISBM-i vormikomplekti kõrgeima täpsusega ja kõige kriitilisemalt hooldatud elemendi.
Kaela keermestamise tööriistad on valmistatud karastatud terasest (tavaliselt S136 või samaväärne, HRC 50–54) ning keerme moodustavatel pindadel on kroomkate, et vähendada kulumist pikaajalisel tootmisel. Kahe kaelavahe poole vaheline eraldusjoon tuleb paigutada ja poleerida, et vältida keermele nähtava eraldusjoone jälge, mis takistaks korgi või pumba paigaldamist. Kaelatööriistad tuleb välja vahetada enne, kui keermeprofiili kulumine jõuab korgi või pumba sobivuse spetsifikatsiooni tolerantsipiirideni – kulunud kaelakeere, mis läbib pudeli kontrollmõõturi, ei pruugi ikkagi saavutada täitejoone kattel oleva katte pöördemomendi spetsifikatsiooni.

2. osa – puhumisõõnsuse projekteerimine
Õõnsuse pind — poleerimine, tekstuur ja ventilatsioon
Puhumisõõnsuse pinnaviimistlus kandub otse puhumispudeli välispinnale. Kuna pudeli kuum, plastifitseeritud sein surutakse kuni 3,5 MPa puhumisrõhuga vastu õõnsuse pinda, kohandub see iga pinnadetailiga – nii tahtliku kui ka tahtmatuga. Seetõttu on õõnsuse pinna valik ja viimistluskvaliteet pudeli soovitud välimuse saavutamiseks kriitilise tähtsusega.
Ventilatsioon on pinnakvaliteedi seisukohalt sama oluline. Kui pudel paisub vastu õõnsuse seina, peab pudeli pinna ja õõnsuse vahele jäänud õhk väljuma – vastasel juhul tekib pinnadefekt, mida nimetatakse tagasilöögiks: lokaliseeritud lohk või matt-ala, kus pudel puutus kokku lõksus oleva õhuga, mitte õõnsuse pinnaga. Õhutusavad freesitakse õõnsuse eraldusjoonele (0,01–0,02 mm sügavad, 1–2 mm laiad) ja aluse vahetüki ühenduskohta. Ebapiisav ventilatsioon on ISBM-pudelite kosmeetiliste pinnadefektide üks levinumaid põhjuseid, eriti sileda viimistlusega õõnsustes kosmeetikatoodete puhul, kus isegi väike ventilatsiooniga seotud defekt on nähtav.
Jahutuskanali disain — tsükli aeg ja kvaliteet
Puhumisõõnsuse jahutamisel on otsene ja mõõdetav mõju nii tsükliajale kui ka pudeli kvaliteedile. Õõnsuse sein peab puhumisfaasis puhumispudelilt piisavalt soojust eemaldama, et langetada pudeli seina temperatuur alla PET-i Tg.g (~80 °C) enne õõnsuse avanemist – kui seina temperatuur on endiselt üle Tg Kui vorm avaneb, deformeerub pudel ja „tõmbub kokku“, kuna molekulaarsed ahelad lõdvestuvad oma orienteeritud olekust. Ebapiisav jahutus ei ole seega pelgalt efektiivsusprobleem, vaid see halvendab otseselt valmispudeli kahesuunalise orientatsiooni kvaliteeti.
Jahutuskanalite projekteerimise parimad tavad ISBM-i puhumisõõnsuste jaoks:
- Kanali läbimõõt: 8–12 mm, mis on suuruse poolest valitud turbulentse voolu jaoks (Reynoldsi arv üle 10 000), et maksimeerida soojusülekandetegurit. Turbulentne vool jahutuskanalites kannab soojust 3–5 korda efektiivsemalt üle kui sama kanali ristlõikega laminaarne vool.
- Kanalisamm: Tavaliselt on tsentritevaheline kaugus 20–30 mm, kusjuures kanalid järgivad õõnsuse pinna kontuuri 8–15 mm kaugusel. Kanalid, mis asuvad lähemal kui 8 mm, võivad põhjustada õõnsuse seinas pingepragunemist; kanalid, mis asuvad pinnast kaugemal kui 20 mm, loovad kanalite vahele kuumenenud kohti.
- Konformne jahutus — kanalid, mis järgivad õõnsuse pinna 3D-kontuuri, mitte ei kulge sirgjooneliselt — võivad keerukate pudelikujude (ovaalsed ristlõiked, asümmeetrilised õlaprofiilid) puhul lühendada tsükliaega 15–25% võrra, kõrvaldades tavapäraselt puuritud sirgete kanalitega paigutuste nurkades ja üleminekutes tekkivad kuumad kohad.
- Alusplaadi jahutus: Pudeli alus vajab agressiivsemat jahutamist kui korpus, kuna värava jäänuste piirkond jahtub viimasena ja on kõrgeima temperatuuriga piirkond puhumisfaasi alguses. Tootmiskvaliteediga ISBM-i õõnsuskomplektides on standardvarustuses eraldi jahutatud alusdetail oma vooluringiga.
Tõmbenurgad, sisselõiked ja vormimaterjal
ISBM-i puhumisõõnsuste tõmbenurgad on sirgete seintega kereosadel tavaliselt 0,5–2° külje kohta, suurenedes õlakontsentri puhul 3–5°-ni. Ebapiisav tõmme põhjustab pudeli avamisel õõnsuses kinnikiilumise, sildi ala rebenemise või kaela viimistluse moonutamise. Altlõiked – omadused, mis lukustaksid pudeli õõnsuses – nõuavad jagatud vahetükke või kokkupandavaid südamikumehhanisme; võimaluse korral tuleks pudelite konstruktsioonides vältida altlõikeid kaelatoe servast allpool.
Vormimaterjali valik määrab tööriista eluea ja pinnaviimistluse võime:
Berülliumvaset kasutatakse valikuliselt jahutamiseks kriitiliste sisetükkide – eriti puhumisõõnsuse põhja sisetüki ja mõnikord ka südamiku tihvti otsa – jaoks, kuna selle soojusjuhtivus (105–120 W/m·K) on ligikaudu 5 korda suurem kui tööriistaterasel (15–25 W/m·K), mis võimaldab agressiivset lokaalset jahutamist tsoonides, kus tsükliaega piirab pigem soojuse eraldamise kiirus kui konstruktsiooninõuded.
3. osa — Eelvormi sobitamine puhumisõõnsusega
Eelvormi geomeetria sobitamine puhumisõõnsuse mõõtmetega on kõige olulisem arvutus ISBM-i tööriistade disainKaks parameetrit, mida tuleb arvutada ja kontrollida, on aksiaalne venitussuhe (ASR) ja rõnga venituse suhe (HSR), millest igaüks peab jääma töödeldava vaigu sihtvahemikku.
● Venitussuhte arvutamise viide
Aksiaalne venitussuhe (ASR)
ASR = Hpudel ÷ Htooriku keha
PET-sihtmärk: 2,5–4,0
PETG sihtmärk: 2,0–3,5
Rõnga venivussuhe (HSR)
HSR = Dpudel max ÷ Dtooriku OD
PET-sihtmärk: 2,5–5,0
PETG sihtmärk: 2,0–4,0
Üldine paisumissuhe (BUR) = ASR × HSR. PETi puhul on optimaalne BUR-vahemik tavaliselt 8–16. Alla 6 on orientatsioon ebapiisav; üle 20 on standardsetel töötlemistemperatuuridel tõenäolised ülevenitusdefektid.
Levinud tooriku ja õõnsuse mittevastavuse probleemid ja lahendused

Aoki 100 ja ASB-12M vormistandardid – mida need tähendavad
ISBM-vormide ühilduvus ei seisne ainult vormi sobivuses masina kinnituspiirkonda – see on määratletud täpsete liidese mõõtmete komplektiga, mis määravad, kuidas vormikomplekt paigutab, kinnitab ja edastab toorikuid masina pöörlevas süsteemis. Kosmeetika-, farmaatsia- ja erijookide tootmisel kasutatavate kolmejaamaliste ISBM-masinate turul domineerivad kaks standardit.
Mida standardid määratlevad
ASB-12M ja Aoki 100 vormistandardid määravad kindlaks liidese mõõtmed, sealhulgas:
- Õõnsusploki laius, kõrgus ja poltide muster — puhumisõõnsuse poolte kinnituskoha ja kinnitusviisi määramine masina puhumisjaamas
- Südamiku tihvti samm ja läbimõõt — õõnsuste vahelise vahekauguse ja südamiku tihvti liidese läbimõõdu määratlemine, mis peab vastama masina südamiku tihvti hoidikutele
- Kaela viimistlusrõnga kinnitusliides — kaelakeerme tööriistade paiknemise määramine toorikuõõnsuse ja masina kaelarõnga ülekandemehhanismi suhtes
- Jahutusvee ühenduskohad — õõnsuste jahutusahelate sisse- ja väljalaskeavade asukohtade määramine vastavalt masina jahutuskollektorile
ASB-12M standardi järgi ehitatud vormi saab füüsiliselt paigaldada igasse selle standardi järgi ehitatud masinasse – sealhulgas erinevate tootjate masinatesse, mis on liidese kasutusele võtnud. Standard ei reguleeri õõnsuse geomeetriat, pudeli disaini ega protsessiparameetreid, vaid ainult vormi ja masina vahelist füüsilist liidest.
Miks on vormide ühilduvus masina ostmisel kõige tähelepanuta jäetud otsus
Ettevõtted, mis on aastatepikkuse tootmisprotsessi jooksul kogunud ISBM-vormitööriistu – luues oma tootevaliku jaoks toorikute ja puhumisõõnsuste komplektide teeki –, omavad märkimisväärset tööriistavara, mida tuleb uue masina ostmisel arvesse võtta. Tüüpiline ISBM-vormikomplekt maksab märkimisväärse murdosa masina hinnast; ettevõttel, kus on 10–15 vormikomplekti, on tööriistakogu, mis võib moodustada 40–601 000 000 dollarit masina enda väärtusest.
Kui uus masin kasutab olemasolevast tööriistast erinevat vormistandardit, tuleb kogu tööriistakogu kas ümber ehitada või kohandada – hinnaga, mis võib võrduda kahe masina hinnavahega või ületada seda. Sel põhjusel tuleks ISBM-masina ostmisel vormistandardite ühilduvust pidada rangeks nõudeks, mitte eelistuseks.
Milline standard sobib millisele Korea Ever-Power masinale?
Korea Ever-Power pakub mõlemat liidesestandardit HGY seerias. HGY50-V3 ja HGY50-V3-EV kasutavad ASB-12M vormiliides – Nissei ASB masinate standard, mida kasutatakse laialdaselt Korea kosmeetika- ja farmaatsiatehastes. HGY150-V3 kasutab Aoki 100 Vormiliides – standard, mida kasutavad Aoki Seiko masinad, mis on veel üks platvorm, millel on Korea ja Kagu-Aasia ISBM-i operatsioonides märkimisväärne installitud vormiteek. Mõlema standardi olemasolevate vormiteekidega ettevõtted saavad oma tööriistad vastavasse Korea Ever-Poweri masinasse minimaalsete muudatustega üle kanda – see kinnitatakse vormi jooniste ülevaatuse etapis enne tellimuse esitamist.
ISBM-i vormi maksumus – mis hinda mõjutab?
Ostjad, kes keskenduvad ainult masina hinnale, alahindavad ISBM-vormi maksumust järjepidevalt. Täieliku projekti puhul on vormikomplekt tavaliselt 20–401 TP3T koguinvesteeringust — ja see osakaal tõuseb 40% suunas, kui pudeli konstruktsioon on keerukas (mitteümmargune ristlõige, asümmeetriline õlg, tekstuurne pind) või kui on vaja mitut õõnsuse konfiguratsiooni.
Peamised kulutegurid mõju järjekorras:
Õõnsuste arv
Iga täiendav õõnsus nõuab täiendavat täielikku eelvormi sisetükki, südamiku tihvti, kaelarõngaste komplekti ja puhumisõõnsuse poolpaari. Tööriistade maksumus on ligikaudu lineaarne õõnsuste arvuga – nelja õõnsusega tööriist maksab umbes 3,5–3,8 korda rohkem kui ühe õõnsusega tööriist (alusplaadi ja jaotuskollektori komponendid on ühised, kuid õõnsusele omased komponendid korrutatakse).
Pudeli geomeetria
Silindrilised pudelid on odavaim geomeetria – õõnsus on lihtne treitud ava freesitud õlaprofiiliga. Ovaalsed, ristkülikukujulised ja asümmeetrilised ristlõiked nõuavad õõnsuse poolte 5-teljelist freesimist, mis suurendab töötlemisaega ja -kulusid 40–80% võrra võrreldes sama mahuga silindriliste ekvivalentidega.
Terase klass ja pinnaviimistlus
Esmaklassiliste kosmeetikatoodete jaoks mõeldud peegelpoleeritud S136 roostevaba teras maksab 2–3 korda rohkem kui sama geomeetriaga standardsete joogipudelite jaoks mõeldud eelkarastatud poolmati viimistlusega P20. Lisakulu on nii materjalis (S136 on kallim kui P20 ja seda on raskem töödelda) kui ka viimistlustööjõus (peegelpoleerimine nõuab mitut järkjärgulist poleerimisetappi).
Kaela keerme keerukus
Standardsed PCO 1881 või SP400 kaelaviimistlused on tavaliste mõõtmetega keermevormid, mis on loodud kogenud tööriistade valmistajate poolt – nende geomeetria on hästi mõistetav ja tõhusalt toodetav. Mittestandardsed kaelakeermeprofiilid, rikkumiskindlad elemendid või patenteeritud doseerimisliidesed nõuavad kohandatud keermerõnga disaini ja kvalifitseeritud tootmist, lisades kaelatööriistade maksumusele õõnsuse kohta 15–30%.
Konformne jahutus
Konformaalsete jahutuskanalitega puhumisõõnsuste komplektid (toodetud metalli lisandite tootmise või traatelektroodi abil) maksavad 30–60% võrra rohkem kui sama konstruktsiooniga tavapäraselt puuritud õõnsusplokid. Kulupreemia on õigustatud, kui tsükliaja lühendamine 15–25% võrra annab investeeringu tasuvuse 6–12 kuu jooksul planeeritud tootmismahu juures – tavaliselt üle 300 000 ühiku kuus õõnsuse kohta.
3D-prototüüp enne terast
Korea Ever-Power lisab vormi teostatavusuuringusse 3D-prototüüpimise – CAD-mudeli põhjal luuakse pudeli geomeetria trükitud või valatud prototüüp, mida kasutatakse enne terase kinnitamist montaaži sobivuse, kaelamõõturi vastuvõetavuse ja etiketi pealekandmise kontrollimiseks. Prototüübi maksumus on väike osa tööriistade maksumusest, kuid see välistab disainivea avastamise riski pärast terase lõikamist.
Pudeli kavandi esitamine ISBM-i vormi teostatavusülevaate jaoks
Vormi teostatavusülevaade – mida nimetatakse ka toodetavuse disaini (DFM) ülevaateks – on protsess, mille käigus vormitootja hindab kavandatud pudeli disaini enne tööriistade kasutuselevõttu. See tuvastab disainielemendid, mis võivad põhjustada tootmisprobleeme, orientatsioonivigu või konstruktsioonivigu tootmises, ning soovitab muudatusi, mis lahendavad need probleemid enne terase lõikamist.
Täieliku ISBM DFM-i ülevaatuse jaoks vajalik teave:
DFM-i esitamise kontroll-leht
✓ Pudeli joonis (PDF + CAD, eelistatavalt STEP)
✓ Pudeli sihtkaal ja seina paksus (g, mm)
✓ Vaigu tüüp ja klass (nt PET IV 0,76)
✓ Kaela viimistlus standard- või eritellimusel
✓ Nõutav õõnsuste arv
✓ Sihttootmiskiirus (BPH)
✓ Pinnaviimistluse nõuded (läikiv, matt, tekstuurne)
✓ Rakenduse tüüp (külmtäitmine, kuumtäitmine, farmaatsiatööstus)
✓ Täitetoru sulgemise tüüp (kork, pump, tilguti)
✓ Olemasolev vormistandard, kui see on kohaldatav (ASB-12M / Aoki 100)
✓ Aastase tootmismahu hinnang
✓ Tarneajakava nõue
Korea Ever-Poweri vormimeeskond saadab DFM-aruande tavaliselt 3–5 tööpäeva jooksul pärast täieliku esitatud paketi kättesaamist. Aruanne sisaldab: kavandatud tooriku seina paksuse jaotuse kinnitust, venitussuhte arvutusi, vormimaterjali soovitust, õõnsuste arvu valideerimist masina tsükliaja ja siht-BPH suhtes ning kõiki soovitatud pudeli konstruktsiooni muudatusi, mis on vajalikud probleemivaba tootmise tagamiseks. DFM-etapis tuvastatud muudatuste rakendamine ei maksa midagi; sama modifikatsiooni, mis tuvastatakse pärast terase lõikamist, parandamine maksab tavaliselt 15–251 TP3 t algsest tööriistahinnast.
◆ Peamine kokkuvõte
ISBM-vormide disain on süsteemitehnika ülesanne, mitte kaks sõltumatut tööriistatöökohta. Enne ühe mõõtme terasele kinnitamist tuleb lahendada tooriku seina paksuse jaotus, südamiku tihvti kontsentrilisus, kaela viimistluse tööriistade täpsus, puhumisõõnsuse jahutuse paigutus, venitussuhte vastavus ja vormi standarditele vastavus. Õige disaini maksumus on DFM-i ülevaatus. Vale disaini maksumus on vormi täielik ümberehitamine – millele lisanduvad sellega kaasnevad tootmis- ja kliendiviivitused.
Kokkuvõte
ISBM-vormikomplekt on tööriist, mis teisendab pudeli disaini valmistatud tooteks. Selle tooriku geomeetria määrab, kas kahesuunaline orientatsioon saavutatakse ühtlaselt. Selle puhumisõõnsuse pind ja jahutuspaigutus määravad pudeli välimuse, selguse ja tsükliaja. Selle venitussuhte vastavus määrab konstruktsiooni jõudluse. Ja selle vormistandardite ühilduvus määrab, kas tööriistadesse tehtud investeering on kaitstud masina hilisema uuendamise või asendamise korral.
ISBM-i uute ettevõtete või uue konteineriformaadi väljatöötamisel on kõige olulisem investeering DFM-protsessi – enne terase lõikamist tuleb kinnitada tooriku disain, venitussuhte arvutused ja vormi standard. Korea Ever-Power pakub oma võtmed kätte ISBM-i projektide pakkumise osana täielikku vormi disaini, DFM-i ülevaadet, 3D-prototüüpimist ja vormi tootmist. HGY seeria 3-jaamaline ISBM valik.
Selle artikli kohta: Valmistanud Korea Ever-Poweri tehniline meeskond ja vormide projekteerimise osakond. Vormimaterjali valiku andmed (kõvadus, eeldatav valukoormus) põhinevad tööstusstandardile vastaval ISBM-i tööriistade valmistamise praktikal ja Korea Ever-Poweri tootmisvormide toimivusandmetel. Jahutuskanalite projekteerimise juhised põhinevad avaldatud polümeeride töötlemise tehnikakirjandusel ja Korea Ever-Poweri tööriistade projekteerimise standarditel.
Seotud lugemine: Mis on survevalu venitus-puhumisvormimine? — Protsessi juhend | PET-pudelite kahesuunaline orientatsioon | Kuidas valida ISBM-masinat — 8 spetsifikatsiooni selgitus | ISBM-masina hinnakiri
Toimetaja: Cxm


