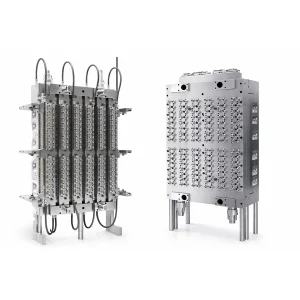
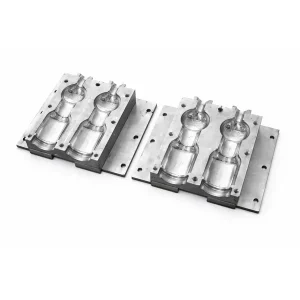
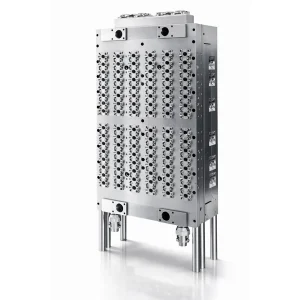
Kohandatud üheetapilise sissepritsega venituspuhumisvormid (ISBM)
Ever-Power projekteerib ja toodab kohandatud üheetapilise sissepritsega venitus-puhumisvorme ISBM-masinatele, sealhulgas ASB-12M, ASB-70DPH, AOKI 250 ja kõigile Korea turule mõeldud Ever-Poweri 3/4/6-jaamalistele platvormidele. Iga vorm on ehitatud ettevõttesiseselt Saksa 5-teljelisele CNC-pingile S136, H13, 718H ja P20 vormiterasest ning toetab õõnsuste arvu 1 kuni 28, pudelimahtu 5 ml kuni 5 l ja tüüpilist tarneaega 35 kuni 55 tööpäeva. Iga vorm tarnitakse pärast proovivormimise valideerimist meie ettevõttesisesel ISBM-masinal koos esmaste kontrolliaruannetega.
Toote ülevaade
Keskpärase ja suurepärase pudelitootmisliini erinevus seisneb peaaegu alati tööriistades. Masin annab kinnitusjõu, kuumuse ja õhurõhu – aga iga teie saadetava pudeli kuju, selgus, seina paksus ja kaelakeerme täpsus tulenevad vormist. Ever-Power projekteerib ja toodab... kohandatud üheetapilise sissepritsega venituspuhumisvormid Korea ja Ida-Aasia pakenditehastele, mis on standardsetest tööriistadest välja kasvanud ja vajavad mõõtmetelt täpseid, masinaga sobitatud vorme, mis langevad otse nende olemasolevatele ISBM-platvormidele ilma adapterplaatideta, kinnituspukside uuesti töötlemiseta ja katse-eksituse meetodil kasutuselevõtuta.
Iga sissepritsega venituspuhumisvorm Meie tarnitav vorm on ehitatud meie 30 000 ruutmeetri suuruses Guangdongi tööriistatöökojas Saksa 5-teljelistel CNC-töötluskeskustel ja Sodicki täppis-EDM-traadilõikuritel. Meil on laos terast seitsmes standardses vormipõhja klassis – S136, H13, 718H, 2316, P20, NAK80 ja alumiinium 7075 –, seega saame alustada eeltöötlemist 48 tunni jooksul pärast projekti kinnitamist. Täielik tsükkel heakskiidetud CAD-ist valideeritud vormini kestab tavaliselt 35–55 tööpäeva, olenevalt õõnsuste arvust ja geomeetrilisest keerukusest, mis on umbes 40 protsenti kiirem kui Jaapani OEM-i vastetel ja 60 protsenti kiirem kui Euroopa vormidel. Iga valmis vorm läbib enne tehasest lahkumist proovivormimise valideerimise meie ettevõttesisesel ISBM-masinal teie määratud vaiguga.

Masinate ühilduvus on ainus küsimus, mida Korea ostjad kõige sagedamini esitavad. Me ehitame kohandatud vorme, mis sobivad otse kõikidele levinud ISBM-i platvormidele, sealhulgas Jaapani ASB-12M, ASB-50MB, ASB-70DPH, ASB-70DPW, Nissei ASB, AOKI 250, AOKI 350, aga ka Ever-Poweri enda HGY ja BPET masinaperekondadele. Kui uuendate vananevat Jaapani masinat uuele, Koreas kasutatavale Ever-Poweri platvormile, ei pea teie olemasolevatesse vormidesse tehtud investeeringut maha kandma – kontrollime mõõtmete ühilduvust teie varasemate tööriistajooniste põhjal ja vajadusel ehitame plaadi adapterplaadid omahinnaga. Uute projektide puhul, kuhu kaasa võtate ainult valmis pudeli joonise, viib meie insenerimeeskond enne terase lõikamist läbi venitussuhte simulatsiooni, tooriku kaalu optimeerimise ja kavitatsiooni planeerimise.
Õõnsuste arv ulatub ühe õõnsusega 5-liitristest veegalloni mahuga vormidest kuni 28-õõnsuste mikrotilgakujuliste tööriistadeni farmaatsiarakendustes, kusjuures piiranguid määravad ainult vastuvõtumasina füüsilised plaadi mõõtmed. Tüüpilised Korea kosmeetika- ja farmaatsiarakendused jäävad 4–12 õõnsuste vahemikku, samas kui suuremahulistes joogi- ja kodukeemiatehastes kasutatakse sageli 8–16 õõnsusega instrumente. Seina paksus jääb õõnsuste komplektide lõikes 0,05 mm piiresse, kaelakeerme tolerants jääb kriitiliste mõõtmete puhul 0,02 mm piiresse ja pinnaviimistlus saavutab SPI A-1 (Ra 0,05) peegelpoleerimise õõnsuste puhul, kus on vaja klaasjas läbipaistvust esmaklassiliste PETG ja PCTG kosmeetikapakendite jaoks.
Vormikomponentide anatoomia — neli kriitilist sõlme
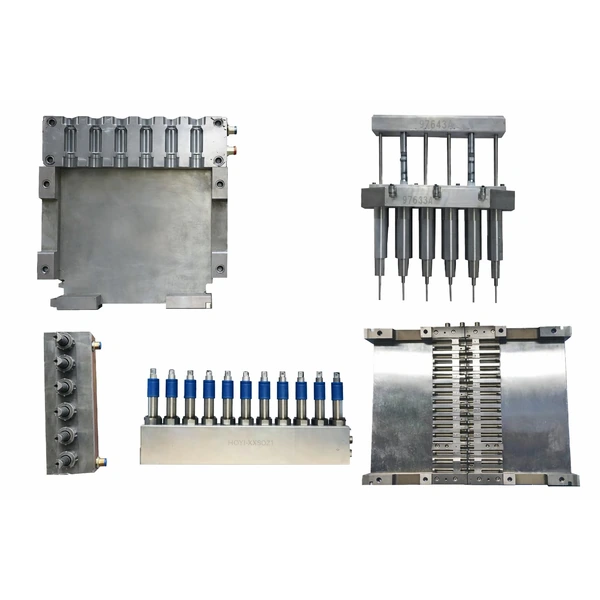
Täielik üheastmeline ISBM-vormikomplekt koosneb neljast erinevast sõlmest, millest igaüks on töödeldud erinevatest teraseklassidest erinevate mehaaniliste nõuete jaoks. Nende sõlmede koostoime mõistmine on esimene samm teie rakenduse jaoks õige vormi määramisel.

1. Eelvormige sissepritseõõnsus
Siin vormitakse südamiku varda ümber sulatatud vaik, et moodustada toorik – katseklaasikujuline vaheühend, millest saab lõplik pudel. Õõnsus määrab tooriku profiili, seina paksuse ja kaela viimistluse geomeetria. Kuna kaela viimistlus on selles etapis täielikult vormitud ja hiljem seda ei vormita, on see keerme tolerantsi ja korgi töökindluse seisukohalt kõige kriitilisem vormikomponent. Me töötleme toorikuõõnsusi S136 roostevabast terasest, mis on vaakumkarastatud kõvadusega HRC 48-52 ja poleeritud läbipaistvuse seisukohalt kriitilise tähtsusega pindadel Ra 0,05-ni. Tugeva koormusega PET- ja rPET-rakenduste puhul, mis ületavad 3 miljonit lasku aastas, uuendame need H13 tööriistaterasele kõvadusega HRC 52-54, et pikendada kulumiskindlust.
2. Südamiku varda komplekt (mandrel)
Südamikvarras kannab kuuma toorikut sissepritsejaamast läbi järgnevate venitus-puhumisjaamade ning vormib sissepritse ajal ka tooriku sisemust. Mõõtmete täpsus on siin absoluutne: igasugune südamiku varda läbimõõdu kõrvalekalle kandub otse pudeli seina paksuse varieeruvuseks. Enamiku rakenduste jaoks toodame südamiku vardaid 718H eelkarastatud tööriistaterasest (HRC 30-35), agressiivse suure tsükliga tootmise jaoks aga Cr12MoV külmtöötlemisterasest kõvadusega HRC 58-60. Iga südamiku varda sisemised jahutuskanalid on Mori Seiki BTA masinal puuritud sügavate aukudega, et säilitada sirgus kogu pikkuses 0,03 mm piires.
3. Puhumisõõnsuse vorm
Puhumisõõnsus määrab pudeli lõpliku väliskuju – kereprofiili, aluse geomeetria, sildipaneeli ja haardekontuurid. See avaneb ja sulgub iga tsükli ajal, et vabastada valmis pudel, seega määrab kokkupuutepinna täpsus, kas eraldusjoontele ilmub välge. Me freesime puhumisõõnsusi kas S136 roostevabast terasest (pikaealiseks tootmiseks) või alumiiniumist 7075-T6 (lühiajaliste või kiiresti muutuvate kosmeetiliste geomeetriate jaoks, kus kaalu vähendamine on masina servoindekseerimissüsteemi jaoks oluline). Konformsed jahutuskanalid ümbritsevad keerulisi pudelikontuure, et eraldada soojust 15–20 protsenti kiiremini kui sirgelt puuritud joontel, vähendades otseselt tsükliaega.
4. Kuumjooksu kollektorisüsteem
Kuumjooksusüsteem jaotab sula vaigu masina plastifitseerivast kruvist mitme õõnsusega vormi igasse õõnsusse. Ühe õõnsusega vormides on see lihtsam otsik, kuid 12 või 24 õõnsusega tööriistades saab kollektorist täite tasakaalu ja pudelitevahelise konsistentsi suurim määraja. Kasutame standardset S45C kinnitusalust, mille mõõtmed on kohandatud kliendi masinale – näiteks üks 15 ml tilgutiga pudelivorm, mille ehitasime hiljuti Korea farmaatsiakliendile, kasutas 430 × 140 × 30 mm kuumjooksualust, millel oli 4 läbivat kinnitusava Ø14 mm, mis olid mõõtmetega otse ASB-12M plaadile tilgutamiseks. Kollektor ise integreerib Yudo või Hasco samaväärsed kuumjooksuotsikud PID-juhitava kuumutuse ja kroomitud sisemiste vooluteedega, et vältida vaigu lagunemist vormi tühikäigutsoonides.
Vormiterasest materjalid — õige klassi valimine
Vormiterase valik on pikaajalise tootmise ökonoomika suurim tegur. Kvaliteetne teras maksab algselt 30–50 protsenti rohkem, kuid kestab tootmises 3–5 korda kauem, vähendades oluliselt kogukulusid. Korea klientide tellimuste jaoks hoiame laos järgmisi seitset klassi, kusjuures teraseklass on komponendi kohta täpsustatud teie aastase tootmismahu ja vaigu omaduste põhjal.
| Terase klass | Samaväärne standard | Kõvadus | Parima jaoks |
|---|---|---|---|
| S136 | DIN 1.2083 | HRC 48-52 | Selguse seisukohalt kriitilise tähtsusega kosmeetilised PETG-õõnsused, peegelpoleerimise rakendused |
| H13 | DIN 1.2344 | HRC 52-54 | Tugevdatud PET ja rPET, kõrge tsükliga jookide tootmine |
| 718H | DIN 1.2738H | HRC 30-35 | Südamikuvardad ja keskmise elueaga eelvormiõõnsused, üldotstarbelised |
| 2316 | DIN 1.2316 | HRC 30-34 | Korrosioonikindlad rakendused, PVC ja happega reageerivad vaigud |
| P20 | DIN 1.2311 | HRC 28-33 | Vormialused, plaadi tugiplaadid |
| NAK80 | JIS G4404 | HRC 37-43 | Alternatiiv S136-le, kui keevitatavus on ümbertöötlemisel oluline |
| Al 7075-T6 | EN AW-7075 | HB 150 | Lühiajalised kosmeetilised õõnsused, prioriteet kaalu vähendamisel |
| S45C | JIS G4051 | HB 190-230 | Kuumkanali kinnitusalused, mittekriitilised konstruktsioonielemendid |
Hästi spetsiifiline vormikomplekt segab tavaliselt nelja kuni viit teraseklassi erinevate komponentide vahel – S136 läbipaistvuse seisukohalt kriitilise toorikuõõnsuse jaoks, H13 pika tsükliga tootmise puhumisõõnsuse jaoks, 718H südamiku varraste jaoks, P20 alusplaatide jaoks ja S45C kuumjooksutoru kinnitusaluse jaoks. Meie insenerimeeskond soovitab teie konkreetse pudeli joonise ja aastamahu jaoks optimaalset kombinatsiooni pärast teie vaigu spetsifikatsiooni ja sihttootmisgraafiku ülevaatamist.
Masinate ühilduvuse maatriks
Iga kohandatud ISBM vorm Meie ehitatav toode on dimensioneeritud konkreetse vastuvõtumasina jaoks. Allpool on ühilduvusmaatriks, mis hõlmab Ida-Aasia pakenditehastes kõige sagedamini kasutatavaid Jaapani, Euroopa ja Korea platvorme. Kui teie masinat nimekirjas pole, saatke meile plaadi joonised ja me kontrollime enne hinnapakkumise esitamist ühendusvarraste vahekaugust, südamiku ja varda sammu ning düüside liidest.
| Masina platvorm | Päritolu | Jaamad | Sisseastumiseks sobiv ühilduvus |
|---|---|---|---|
| ASB-12M | Jaapan (Nissei ASB) | 4 | Täielikult sisse- ja väljalülitatav; natiivne plaadiliides |
| ASB-50MB | Jaapan (Nissei ASB) | 3 / 4 | Täielikult paigaldatav; kontrollitud nii 3- kui ka 4-kohalise konfiguratsiooni jaoks |
| ASB-70DPH | Jaapan (Nissei ASB) | 4 | ASB-70 seeria täielikult sisseehitatav; vastupidav versioon |
| ASB-70DPW | Jaapan (Nissei ASB) | 4 | Täispikk sisse-/väljalaskeavaga; laia suuga variant kuni 148 mm kaelaga |
| AOKI 250 | Jaapan (AOKI) | 3 | Täielikult sisseehitatav; sobitatud kaelarõnga ja südamiku varda samm |
| AOKI 350 | Jaapan (AOKI) | 3 / 4 | Täielikult paigaldatav; vajadusel on saadaval kohandatud äärikuadapter |
| Legacy Euroopa 3/4-jaam | Euroopa (erinevad) | 3 / 4 | Adapterplaadid on ehitatud omahinna alusel; kontrollimiseks on vaja jooniseid |
Õõnsuste arvu vahemik ja tüüpilised pudeli spetsifikatsioonid
Kavitatsioon on vormi disaineri, masina spetsifikatsioonide ja kliendi aastase tootmismahu ühine otsus. Allolev tabel võtab kokku meie tavaliselt pakutavad praktilised piirid, kuigi spetsiaalsete masinaplatvormide abil on võimalikud ka väljaspool neid vahemikke olevad kohandatud konfiguratsioonid.
| Õõnsuste arv | Tüüpiline pudeli maht | Tüüpiline rakendus | Soovitatav masin |
|---|---|---|---|
| 1 | 2–5 liitrit | Mahukad veegallonid, toidupurgid, kemikaalimahutid | BPET-125V4, HGY250-V4 |
| 2 | 1 l – 3 l | Kimchi purgid, toiduõli, pesuvahend lahtiselt | BPET-94V3, HGY200-V4 |
| 4 | 500 ml – 1,5 liitrit | Joogipudelid, kosmeetiline kreem, kodukeemia | BPET-70V4, HGY150-V4 |
| 6 | 250–800 ml | K-ilu seerum, ravimiviaalid, pihustuspudelid | HGY150-V4, BPET-94V3 |
| 8 | 100 ml – 500 ml | Väikesed kosmeetikapudelid, silmatilkade viaalid, proovipudelid | HGY200-V4, BPET-94V3, HGYS280-V6 |
| 12 | 50–200 ml | Farmaatsia tilgutipudelid, reisisuuruses kosmeetika | BPET-125V4, HGYS280-V6 |
| 16 | 30–120 ml | Hotelli mugavuspudelid, süstampullid, väike tilguti | HGY250-V4, HGY650-V4 |
| 24.–28. | 5–50 ml | Mikrofarmatseutilised viaalid, üksikannusega silmatilgad | HGY650-V4, eriplatvormid |
6-astmeline kohandatud tootmise töövoog
Alates päevast, mil teie pudeli kujundus on heaks kiidetud, on kogu kohandatud sissepritsega venituspuhumisvorm Tootmistsükkel kestab 35 kuni 55 tööpäeva, olenevalt õõnsuste arvust ja geomeetrilisest keerukusest. Allpool on kuueetapiline töövoog, mida iga projekt läbib, koos dokumenteeritud kinnituspunktidega iga etapi vahel.
1. samm — projekti ülevaade ja teostatavusanalüüs (2–5 päeva)
Te saadate meile 3D STEP-faili või füüsilise pudeli näidise, millele lisandub siht-aastane maht, vaigu spetsifikatsioon ja vastuvõtumasina mudel. Meie insenerimeeskond vaatab üle geomeetria venituspuhumise teostatavuse osas, märgib ära kõik ebatavalised konstruktsioonielemendid (teravad nurgad, äärmuslikud kuvasuhted, õhukeseinalised sektsioonid) ja soovitab teie sihtmahu jaoks optimaalset õõnsuste arvu. Kirjalik teostatavusaruanne koos tooriku kaalu arvutusega saadetakse teile 3 tööpäeva jooksul.
2. samm — 3D CAD-modelleerimine ja voolu simulatsioon (3–7 päeva)
Pärast teostatavusuuringu kinnitust loob meie CAD-meeskond täieliku 3D-vormimudeli, mis sisaldab toorikuõõnsust, südamiku varda profiili, puhumisõõnsust, kuumkanali kollektori ja jahutuskanali paigutust. Vormivoo ja venitussuhte simulatsioon tuvastab võimalikud seinapaksuse probleemid enne terase lõikamist. Saate 3D-mudeli projekti kinnitamiseks, tavaliselt ühe parandusvooruga enne jätkamist.
3. samm — terase hankimine ja eeltöötlus (5–10 päeva)
Meil on laos S136, H13, 718H, P20, NAK80 ja S45C terasid tavalistes plokksuurustes, seega algab eeltöötlus 48 tunni jooksul pärast CAD-i heakskiitu. Jämetöötlusel eemaldatakse 90 protsenti materjalist 5-teljelistel CNC-keskustel, millel on automaatsed tööriistavahetajad, misjärel toorikud liiguvad jahutuskanalite jaoks sügavate aukude puurimisse. Kriitiliste õõnsuskomponentide puhul, mis on kvaliteetsed S136 ja H13 terasklassid, järgneb vaakumkarastamine sihtkõvaduse saavutamiseks.
4. samm — täppis-5-teljeline CNC-töötlus ja EDM (15–20 päeva)
Saksa DMG Mori 5-teljelistel tsentritel teostatav viimistlustöötlus tagab kriitiliste kaela- ja väravageomeetriate mõõtmete tolerantsid ±0,01 mm piires. Sodicki traatlõikeelektrood töötleb peeneid detaile, milleni freesimine ei ulatu, sealhulgas väljutusavad, ventilatsiooniavad ja raadiuse detailid. Iga CNC-viimistletud komponent läbib enne poleerimiskambrisse liikumist meie Zeissi CMM-i mõõtejaama mõõtmete kontrollimiseks.
5. samm — poleerimine ja kuumtöötlus (7–10 päeva)
Selguse seisukohalt olulised pinnad toorikuõõnsustes ja puhumisõõnsustes poleeritakse käsitsi teemantpastaga, et saavutada SPI A-1 (Ra 0,05) optiline peegelviimistlus. Seda etappi ei saa automatiseerida – see sõltub koolitatud käsitsi poleerijatest, kes kulutavad õõnsuse töötlemisele 8–20 tundi, olenevalt keerukusest. Mitteolulised pinnad saavad SPI B-2 või B-3 viimistluse. Lõplik kuumtöötlus stabiliseerib mõõtmete täpsuse enne kokkupanekut.
6. samm — proovivormimine ja valideerimine (3–5 päeva)
Enne saatmist läbib iga vorm meie ettevõttesisesel ISBM-masinal proovivormimise valideerimise, kasutades teie määratud vaiku ja sihtvormi kaalu. Esmaartikli pudelid läbivad mõõtmete kontrolli CMM-seadmega, seina paksuse profileerimise ja optilise selguse hindamise. Valideerimisaruanne, mis sisaldab näidispudeleid, mõõtmisandmeid ja tsükliaja kontrolli, saadetakse koos vormiga teie tehasesse lõplikuks vastuvõtmiseks.

Rakendused tööstusharude kaupa
Viimase kolme aasta jooksul on Korea ja Ida-Aasia klientide tellimused koondunud viide tööstusharu vertikaali, millel kõigil on erinevad tehnilised prioriteedid. Allpool on kirjeldatud, kuidas me sellele läheneme. kohandatud pudelivorm spetsifikatsioon iga sektori jaoks erinev.
K-ilu- ja esmaklassiliste kosmeetikatoodete pakendid
Korea kosmeetikabrändid nõuavad PETG ja PCTG seerumipudelitelt, kreemipurkidelt ja toonikupudelitelt klaasselget pinnaviimistlust. Selle sektori jaoks määrame kõigile läbipaistvuse seisukohalt olulistele pindadele S136 roostevabast terasest õõnsused, mis on poleeritud Ra 0,05-ni, pöörates erilist tähelepanu kaelakeerme täpsusele, et tagada ühilduvus automaatse korkimisliiniga. Tüüpilised on lühikesed K-ilutoodete turuletoomised (20 000 kuni 100 000 ühikut kampaania kohta), seega optimeerime vahetusmugavust kiirkinnitusklambrite abil eelvormil. Tüüpilised konfiguratsioonid on 4 kuni 8 õõnsusega pudelitel mahuga 30 ml kuni 200 ml.
Farmatseutiliste silmatilkade ja siirupi viaalid
Farmaatsiatoodete pakendid nõuavad absoluutset mõõtmete täpsust, et tagada võltsimiskindel sulgemine ja lapsekindlad sulgurid. Kaelakeera tolerants hoitakse enne saatmist iga õõnsuse puhul Zeissi CMM-i abil 0,02 mm piires. GMP puhasruumi nõuetele vastava tootmise tagamiseks määrame pesulahustega kokkupuutuvate komponentide jaoks 2316 korrosioonikindla roostevaba terase. Tüüpilised Korea farmaatsiaprojektid kasutavad 5 ml kuni 120 ml viaalides 8–16 õõnsust ja näidis 15 ml 12M 1×6 tilgutiga pudeli vorm, mille me hiljuti Daejeoni farmaatsiakliendile ehitasime, on selle kategooria tüüpiline näidis.
Joogi- ja mineraalveepudelid
Suuremahuline jookide tootmine (üle 1 miljoni pudeli aastas SKU kohta) nõuab pikaealist ja kulumiskindlat tööriista. Siin kasutame toorikuõõnsuste ja puhumisõõnsuste jaoks H13 tööriistaterast kõvadusega HRC 52–54, millel on sügavate aukudega puuritud konformsed jahutuskanalid tsükliaja minimeerimiseks. Taaskasutatud PETi (rPET) töötlemiseks kaitsevad kuuma jooksja kollektori kroomitud sisepinnad abrasiivsete saasteainete eest. Tüüpilised konfiguratsioonid on 4–8 õõnsusega pudelitel mahuga 500 ml kuni 2 l.
Laia suuga toidupurgid ja kimchi anumad
Korea kimchi-, gochujangi-, mee- ja kastmepurgid kaelaläbimõõduga kuni 148 mm esitavad struktuurilt teistsuguse tööriistaväljakutse. Vormi projekteeritud pindala on 3–5 korda suurem kui tavalistel kosmeetikapudelitel, mis tähendab, et puhumiskinnitusjõud peab vastavalt vastu pidama. Meie P20 vormipõhjad on piisavalt paksud, et taluda läbipaindumist 300+ KN puhumiskinnituse korral, ning meie eraldusjoonte vahed on ülisuured ja peenhäälestatud ventilatsiooniga, et vältida vulkaniseerumist. Tüüpilised konfiguratsioonid on 1–2 õõnsusega purkidel mahuga 500 ml kuni 3 l.
BPA-vabad lutipudelid ja imikute hoolduspakendid
Tritani, PCTG ja PPSU lutipudelite tootmine nõuab termiliselt stabiilseid kuumjooksusüsteeme, kuna need vaigud töödeldakse kitsastes temperatuurivahemikes (tavaliselt 260–340 Celsiuse järgi, olenevalt klassist). PPSU rakenduste jaoks, mille temperatuur ületab 310 Celsiuse, pakume Yudo-ekvivalente kuumjooksudüüse, millel on iga õõnsuse kohta individuaalne PID-regulaator, kroomitud vooluteed surnud tsoonide kõrvaldamiseks ja niklisulamist silindrivoodrid. Tüüpilised konfiguratsioonid on 4–8 õõnsusega pudelitel mahuga 150–330 ml.
Kvaliteedikontroll ja saatmiseelne testimine
Iga sissepritsega venituspuhumisvorm lahkub meie tehasest alles pärast nelja mõõtmete ja funktsionaalse kontrollimisetapi läbimist. Kirjalik kvaliteedikontrolli aruanne saadetakse koos vormiga teie tehasesse ja kõik andmed säilitatakse meie kvaliteedijuhtimissüsteemis garantii jälgitavuse tagamiseks.
- CMM-i mõõtmete kontrollimine — Zeissi 3D-koordinaatmõõtemasin kontrollib kriitilisi mõõtmeid (kaela keerme läbimõõt, seina paksuse jaotus, õõnsuse sügavus, ühendusjoone kokkupuutepinnad) täpsusega ±0,01 mm. Mitmeõõnsustega vormis mõõdetakse iga õõnsust eraldi, mitte valimi abil.
- Vee lekke rõhutest — Konformaalseid jahutuskanaleid survestatakse 15 minutiks rõhuni 1,0 MPa, samal ajal kui kokkupandud vorm on tunnistuspaagis. Igasugune mullide teke viitab lekkele, mis tuleb enne järgmist sammu parandada.
- Optiline pinnakontroll — Poleeritud õõnsusi kontrollitakse 50x stereomikroskoobi all mikrokriimustuste, poleerimisjääkide või EDM-i valamiskihi probleemide suhtes. Ra pinnakaredus kontrollitakse kontaktsondiga profilomeetriga kolmes kohas õõnsuse kohta.
- Proovivormimise valideerimine — Valmis vorm paigaldatakse meie ettevõttesisesele ISBM-masinale ja tehakse 500 pudeli katsetus kliendi määratud vaiguga. Esmakordseid pudeleid kontrollitakse seina paksuse, kaelakeerme tolerantsi, pinna läbipaistvuse ja mõõtmete stabiilsuse osas. Alles pärast selle valideerimise läbimist saadetakse vorm teele.
- Pakendamine ja roostevastane ettevalmistus — Enne kastidesse pakkimist kaetakse iga poleeritud pind pikaajalise roostevastase õlikihiga ja vorm mähitakse VCI (lenduva korrosiooni inhibiitori) paberisse. Kastidesse pakkimiseks kasutatakse 18 mm vineeri kuumtöödeldud kaubaalustel, millel on transpordi jälgimiseks lööke näitavad andurid.
Valikujuhend – mida meile hinnapakkumise saamiseks saata
Täpselt määratletud vormipäringu hinnapakkumine on võimalik 2–3 tööpäeva jooksul. Mittetäieliku päringu korral esitatakse tavaliselt täpsustavaid küsimusi, mis pikendab pakkumise tsüklit nädala või rohkema võrra. Enne hinnapakkumise küsimist palun esitage järgmine teave.
- Pudeli 3D-fail — STEP, IGES või natiivne CAD-vorming. Kui teil on ainult 2D-joonised, siis see toimib, aga aeglustab teostatavusuuringut.
- Valmispudeli sihtkaal — grammides pudeli kohta pluss võimalik kergekaalulisuse eesmärk võrreldes praeguse pakendiga.
- Kaela viimistlus standardne — näiteks PCO 1881, 28-400, 24-410 või kohandatud sulguri stiil. Määrake keerme samm ja kõik nõuded avamiskindla rõnga jaoks.
- Aastane tootmismaht — suunab õõnsuste arvu soovitust ja teraseklassi valikut.
- Vaigu klass — PET IV väärtus, PETG klass, PC või Tritan spetsifikatsioon, tarnija nimi, kui teada. rPETi puhul märkida ringlussevõetud materjali protsent ja helveste allikas.
- ISBM-masina mudeli vastuvõtmine — Jaapani ASB, AOKI, Ever-Power või muu. Saatke võimalusel plaadijoonised; kui joonised pole saadaval, saame vormipiirkonna foto põhjal pöördprojekteerida.
- Õõnsuste arvu eelistus — kui teil see on. Kui mitte, siis soovitame lähtuda aastasest mahust ja masina võimsusest.
- Teraseklassi eelistus — kui teil on konkreetne eelistus. Kui mitte, siis soovitame tootmismahu ja vaigutüübi põhjal.
- Soovitud tarnekuupäev — et saaksime kinnitada, kas 35, 45 või 55 tööpäeva sobib teie ajakavaga.
Miks valida Ever-Power ISBM-i vormide tootmiseks?
Hiinas on palju üldvormide töökodasid, mis pakuvad ISBM-i tööriistaprojektidele hinnapakkumisi, ning mõned Jaapani ja Euroopa spetsialistid, kes pakuvad erakordset kvaliteeti premium-hindadega. Ever-Poweril on eriline positsioon: spetsiaalne ISBM-i tööriistade sügavus, Korea omadega võrreldav tarneaeg ja Jaapani omaga samaväärne mõõtmete täpsus umbes poole hinnaga.
- Spetsiaalne ISBM tööriistapood — meie vormitehnika meeskond töötab ainult survevaluvormide, mitte üldiste plastvormide kallal. See erialane fookus peegeldub detailides: tooriku koonilised nurgad, puhumisõõnsuste ventilatsioonimustrid, kuumkanali värava geomeetria PET, PETG ja Tritan jaoks.
- Saksa 5-teljelise CNC infrastruktuur — DMG Mori 5-teljelised töötluskeskused, Sodicki traatelektrood, Zeissi CMM-mõõtmine. Täppisseadmetesse tehtud kapitaliinvesteering võimaldab ±0,01 mm tolerantsi ilma lisatasuta.
- Ettevõttesisene ISBM-masin valideerimiseks — iga vorm läbib enne saatmist proovivormimise valideerimise tegelikul ISBM-masinal. Enamik vormitöökodasid saadab testimata tööriistu; meie keeldume seda tegemast, sest probleemide lahendamine pärast tarnimist on kümme korda kallim kui nende leidmine meie tehases.
- Masinate ja vormide ühe allika vastutus — kui ostate nii ISBM-masina kui ka tööriistad Ever-Powerilt, siis ei pea te kasutuselevõtul näpuga näitama. Kui midagi ei sobi, on see meie probleem lahendada.
- Korea keeles projektitehnika — kakskeelsed projektijuhid tutvustavad korea keeles disainiülevaateid ja tehnilisi selgitusi. Suhtluse selgus vormiprojekti esimese nelja nädala jooksul on ajakava edukuse suurim ennustaja.
- Alates 2020. aastast tarnitud üle 500 vormi — Korea, Jaapani, Vietnami, Tai ja Indoneesia klientidele. Soovi korral on Korea potentsiaalsetele klientidele saadaval soovituskülastused.
- Tarneaeg 35–55 tööpäeva — umbes 40 protsenti kiirem kui Jaapani originaalseadmete tootjate vaste võrreldava õõnsuste arvu ja keerukusega.
Korduma kippuvad küsimused
K1: Kas teie kohandatud vorm langeb otse minu olemasolevale ASB-12M või AOKI 250 masinale?
Jah, standardsete ASB-12M ja AOKI 250 plaadipaigutuste puhul. Oleme ehitanud sadu vorme nende kahe masina jaoks ja meie inseneriraamatukogus on kontrollitud plaadimustrite joonised. Mittestandardsete või tehase poolt modifitseeritud masinate puhul saatke meile vormipiirkonna foto või originaalsed OEM-joonised ja me kontrollime enne terase lõikamist ühilduvust.
K2: Milline on tüüpiline vormi eluiga pideva tootmise korral?
Sõltub terase klassist ja vaigust. H13 tööriistaterasest õõnsused standardsetes PET-rakendustes võimaldavad enne renoveerimist 3–5 miljonit lasku. S136 roostevabast terasest õõnsused PETG kosmeetilistes rakendustes ulatuvad tavaliselt 2–3 miljoni laskuni. rPET-i või abrasiivvaigu rakenduste puhul pikendavad kroomitud sisepinnad seda aega umbes 40 protsenti.
K3: Milline on kaelakeerme mõõtmete tolerants?
±0,02 mm kriitilise kaelakeerme läbimõõdu puhul, mõõdetuna Zeissi CMM-il, kusjuures iga õõnsust kontrolliti eraldi. See on tolerants, mis on vajalik automatiseeritud korkimisliini ühilduvuse tagamiseks Korea farmaatsia- ja toidutootmises.
4. küsimus: Kas saate toota vorme BPA-vabadele Tritanist ja PCTG-st lutipudelitele?
Jah. Tritani ja PCTG töötlemine nõuab individuaalset PID-kuumjooksu juhtimist, kroomitud vooluteid vaigu stagnatsiooni vältimiseks ja laiemat värava geomeetriat nihkekuumenemise vähendamiseks. Meie poolt on need omadused standardvarustuses igas beebitarvikute projektis. PPSU rakenduste puhul, mille temperatuur on üle 310 Celsiuse, paigaldatakse niklisulamist silindrivoodrid.
K5: Millist teavet vajate minult kohandatud vormi ehitamiseks?
Miinimumnõuded: 3D-pudeli fail (STEP või IGES), sihtaastane maht, vaigu klass, vastuvõtumasina mudel ja sihtotstarbeline tarnekuupäev. Kui 3D-failid pole saadaval, võime lähtuda füüsilisest pudelinäidisest või 2D-joonistest, kuid teostatavushindamine lisab ajakavale 3–5 tööpäeva.
K6: Milline on hinnavahe võrreldes originaalse Jaapani OEM-vormiga?
Ever-Poweri eritellimusel valmistatud vormid maksavad samaväärse õõnsuste arvu, teraseklassi ja pinnaviimistluse korral tavaliselt 45–55 protsenti Jaapani originaalvaruosade tootjate hinnast. Kulude erinevus tuleneb meie vertikaalsest integratsioonist (ettevõttesiseselt hoitav terasevaru) ja madalamatest tööjõukuludest, mitte materjali- või tootmiskvaliteedi kompromissidest.
K7: Kas pakute olemasolevate tööriistade vormide remonti ja renoveerimist?
Jah, igale ISBM-i tööriistamargile. Tüüpilised teenused hõlmavad õõnsuste uuesti poleerimist, eraldusjoone uuesti töötlemist pärast kulumist, kuumkanali düüsi vahetust, südamiku varda vahetust ja jahutuskanali puhastamist. Renoveerimise teostusaeg on 15–25 tööpäeva. Esialgseks hindamiseks saatke meile kahjustatud komponentide fotod.
K8: Kuidas te vormi enne saatmist valideerite?
Iga vorm läbib 500 pudeli proovivormimise valideerimise meie ettevõttesisesel Ever-Power ISBM masinal, kasutades teie määratud vaiku ja sihtvormi kaalu. Esmaartikli pudelid läbivad CMM-i mõõtmete kontrolli, seina paksuse profileerimise, kaelakeerme kontrolli ja optilise selguse hindamise. Valideerimisaruanne (mis sisaldab 20 teie tehasesse saadetud näidispudelit) on vormiga kaasas vastuvõtukontrolliks.
K9: Milline on teie poliitika, kui vorm pärast paigaldamist ei tööta ettenähtud viisil?
Standardgarantii kehtib 12 kuud alates kliendi juures toimuvast lõplikust vastuvõtutestist tootmisdefektide ja mõõtmetega seotud probleemide korral. Kui vorm toodab pudeleid, mis ei vasta kokkulepitud spetsifikatsioonile, katame kõik ümbertöötlemiskulud, sh komponentide uuesti töötlemise, uuesti poleerimise ja mõlemasuunalise transpordi. Garantiivälised kulumisega seotud probleemid hinnatakse igal üksikjuhul eraldi.
K10: Kas ma saan enne tellimuse esitamist teie tööriistapoodi külastada?
Jah, ja me soovitame seda esmakordsetele Korea klientidele. Meie Guangdongi tehas asub Incheonist 3-tunnise lennureisi kaugusel ning me korraldame lennujaamast pealevõtmist, tehase ekskursiooni (sh vormimistöökoda, ISBM-i proovivormimisruum ja kvaliteedikontrolli labor) ja võrdluskülastusi meie lähedalasuvate klientide juurde. Külastused kestavad tavaliselt 2 tööpäeva.
Klientide arvustused ja tagasiside kohapeal
„Vajasime oma 10-aastasele ASB-12M-ile kaheksa süvendiga tööriista väljavahetamist, kuna algne Jaapani vorm oli lõpuks kulunud. Jaapani originaalvaruosade tootja (OEM) pakkus meile umbes 48 tööpäeva ja kaks korda rohkem kui EverPoweri oma. EverPoweri vorm saabus 41 tööpäevaga, asetati järgmisel hommikul meie masinale ja meie kaelakeerme tolerants oli CMM-i kontrollimisel tegelikult väiksem kui algsel Jaapani vormil. Neli kuud tootmist ja null probleemi.“
Park Ji-hoon, tehnikadirektor, Souli kosmeetikatoodete lepinguline pakendamine (2025. aasta keskpaik)
„Tellisime oma ASB-12M masinale 12 süvendiga 15 ml silmatilkade pudelivormi. Nende tarnitud kuumjooksu alus oli 430 × 140 × 30 mm S45C plaat nelja kinnitusavaga täpselt seal, kus vaja. Meie hooldusmeeskond paigaldas selle vähem kui 3 tunniga, proovitootmine sujus esimesel korral laitmatult ja oleme alates kasutuselevõtust tootnud 1,8 miljonit pudelit kuus. Meie CMM-il on kaelakeerme tolerants kontrollitud 0,015 mm juures, mis on parem kui originaalspetsifikatsioonis märgitud.“
Kim Seo-yeon, tehasejuht, Daejeoni ravimipakendite tehas (2025. aasta algus)
„Me toodame BPET-94V3 masinal 1-liitriseid toiduõli pudeleid nelja süvendiga konfiguratsioonis. Kui meie algne tarnija pakkus uue süvendikomplekti jaoks 75 päeva, helistasime teise Korea kliendi soovitusel Ever-Powerile. Vorm saabus 38 tööpäevaga, läbipaistvus ja seina paksus vastasid originaalile või ületasid seda. Tsükliaeg lühenes tegelikult meie vanade tööriistadega võrreldes 0,4 sekundit, kuna konformsed jahutuskanalid eemaldavad soojust kiiremini. Suuremahulise tootmise korral moodustab see 0,4 sekundit umbes 190 000 täiendavat pudelit aastas.“
Jung Hyun-woo, Tehase omanik, Jeonju toiduõli villimine (2025. aasta keskpaik)
„Meie K-beauty klient nõudis 50 ml PETG seerumipudelit spetsiifilise teravate nurkadega ristkülikukujulise ristlõikega. Kaks Hiina vormimistöökoda lükkasid selle geomeetria tagasi, kuna see ei võimaldanud ühtlaselt puhuda. Ever-Poweri insenerimeeskond viis läbi venitussuhte simulatsiooni, märkis ära, millised nurgad õhenevad, ja kujundas kompenseerimiseks ümber eelvormi koonuse. Lõplikud pudelid läbivad 1,5 meetri kõrguselt kukkumistesti viiel katsel viiest. Ainuüksi disainiinsenertöö oli oma hinda väärt.“
Lee Min-ji, teadus- ja arendusinsener, Seongnami kosmeetikapakendid (2025. aasta algus)
„Meie 148 mm laia suuga kimchi purgivormi jaoks vajasime eriti tugevat vormipõhja jäikust, kuna selle kaela läbimõõdu juures on puhumiskinnitusjõud märkimisväärne. Ever-Power määras spetsifikatsiooni 90 mm paksused P20 tugiplaadid ja tugevdatud nurgapoldid, mis on raskemad kui meie eelmine Koreas toodetud vorm. Paigaldasime selle meie BPET-125V4 masinale ja tootmine jätkus esimesest päevast alates ilma igasuguste plekkideta. Tsükliaeg: 19 sekundit kahe õõnsusega tööriistadel, mis vastab täpselt spetsifikatsioonile.“
Kim Jae-woo, tegevjuht, Gwangju toidupakendid (2024. aasta lõpp)
„Me valmistame 240 ml Tritanist lutipudeleid 6 süvendiga konfiguratsioonis. Vorm saabus individuaalse PID-kuumjooksu juhtimisega iga süvendi kohta, mis on Tritani protsessi nõue. Kõigi 6 süvendi termiline stabiilsus püsis meie 12-tunnise kvalifitseerimisprotsessi jooksul 1,2 Celsiuse piires ja iga süvend vastas meie kliendi optilise läbipaistvuse spetsifikatsioonile. Kuus kuud igapäevast tootmist, null kollasust, null kvaliteediprahti. Iga dollarit väärt.“
Yoon Min-ji, tootmisdirektor, Ulsan Baby Care Plastics (2025. aasta keskpaik)
„Meie AOKI 250 on olnud kaheksa aastat tööloom, kuid algne vormivaru koosnes 12 erinevast tootekoodist ja asenduskulud sõid meie hoolduseelarve ära. Ever-Power ehitas meie kolm enimkasutatavat vormi ümber umbes 52 protsendi eest AOKI pakutud hinnast. Mõõtmete täpsus on CMM-i verifitseerimisel originaalidest eristamatu ja tarneaeg oli 42 tööpäeva, vastupidiselt AOKI 90-päevasele hinnapakkumisele. Ülejäänud üheksa vormi viime Ever-Poweri järgmise 18 kuu jooksul.“
Choi Yu-jin, kvaliteedikontrolli juht, Ansan Cosmetic Contract Fillers (2025. aasta algus)
Seotud tooted ja sobivad komponendid
A kohandatud ISBM vorm saavutab oma nimijõudluse ainult siis, kui see on paigaldatud õige suurusega masinale koos sobivate lisaseadmetega. Allpool on loetletud komponendid, mida me tavaliselt iga tööriistatellimuse juures täpsustame ja mis on saadaval Ever-Poweri või meie kontrollitud partnervõrgustiku kaudu.
- Sobivad ISBM-i masinaplatvormid — Ever-Poweri täielik masinavalik hõlmab tootmist alates pilootprojektist ja arendustegevusest kuni suurte veegallonite mahutiteni. 4-jaamaline ISBM-masin perekond tegeleb enamiku Korea kosmeetika- ja farmaatsiatoodete rakendustega, samas kui 3-jaamaline ISBM-masin Liin sobib suuremahuliseks lühikese tsükliga jookide ja kodukeemia tootmiseks.
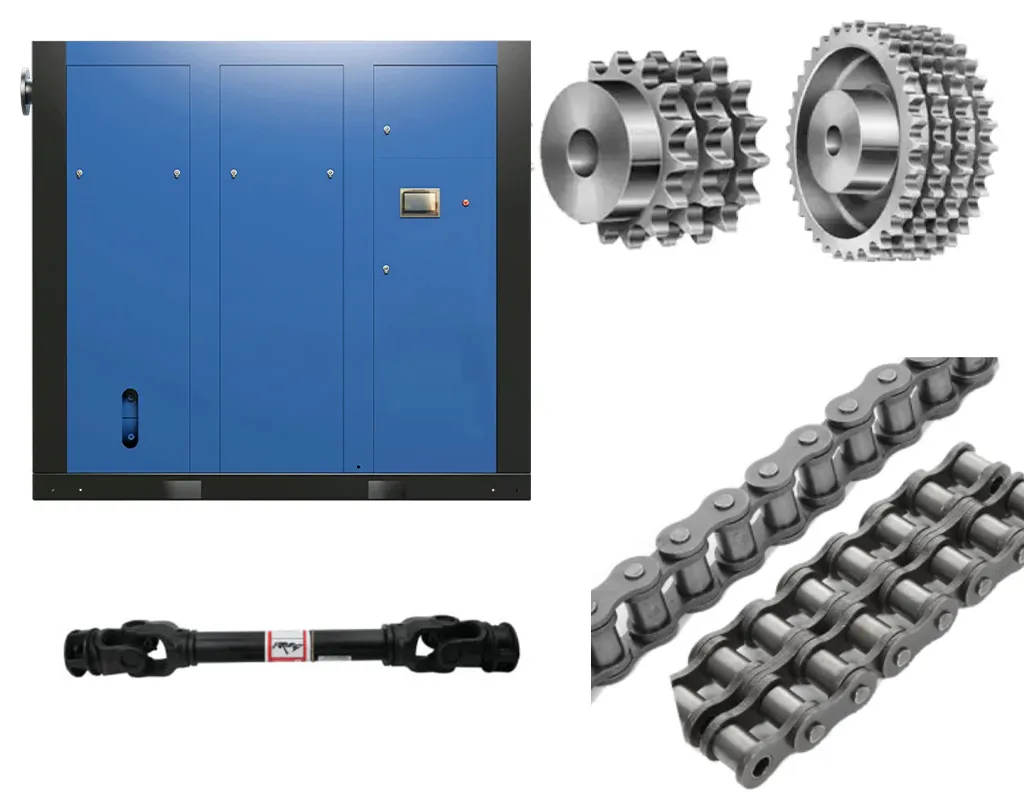
- Õlivaba kruvikompressor teie vormi puhumisõhu vajaduse järgi mõõdetud, tavaliselt 3,5 MPa kiirusel 2–5 kuupmeetrit minutis, olenevalt pudeli suurusest ja õõnsuste arvust. Toiduga kokkupuutuvate ja farmaatsiatoodete jaoks on kohustuslik 0. klassi õlivaba sertifikaat. Sobivad seadmed on saadaval meie kaudu. õlivaba kompressori partner.
- Jahuti ja jahutustorni paar mis juhib vormi konformsetesse jahutuskanalitesse kindlaksmääratud rõhu ja voolukiirusega 12-kraadist jahutatud vett. Õigesti suurusega jahutus on sageli see, kas vorm saavutab oma nimitsükliaja või töötab reaalses tootmises 10–15 protsenti aeglasemalt.
- Vormi temperatuuri regulaatorid — üks seade toorikuvormi jaoks (tüüpiline temperatuur PET-i puhul 15–25 Celsiuse järgi) ja teine puhumisõõnsuse jaoks (PET-i puhul 10–18 Celsiuse järgi, PC puhul kuni 95 Celsiuse järgi). Kahetsoonilised seadmed käitlevad paksuseinalist PCTG-d ja PPSU-d ilma lokaliseeritud kuumade kohtadeta.
- Täppisülekande komponendid — masina pöördlaua indekseerimisajami ja kinnitusmehhanismi jaoks. Karastatud legeerterasest võllid ja vastupidavad laagrid on saadaval meie kaudu. täppisveovõlli partner objektidele, mis vajavad kiiret kohalikku täiendamist.
- Kuivatusvaigu kuivati integreeritud kastepunkti jälgimisega. Oluline PET-i, PC ja PPSU töötlemisel, kus isegi 0,05-protsendiline niiskusesisaldus põhjustab hüdrolüüsi teel tekkinud hõbedasi triipe valmispudelis.
- Roboti väljastuskonveier ja nägemiskontroll — kõrge väärtusega farmaatsia- ja kosmeetikatoodete partiide puhul, mille puhul eeldatakse defektideta tarnimist villimiskohta. Nägemissüsteemid märgistavad kõik tolerantsist väljas olevad pudelid enne, kui need jõuavad allavoolu pakendamiseni.
Kas olete valmis oma järgmist kohandatud ISBM-vormi täpsustama?
Saatke meile oma pudeli 3D-fail, sihtaastane maht, vaigu klass ja vastuvõtumasina mudel. Meie insenerimeeskond saadab teile 3 tööpäeva jooksul täieliku teostatavusaruande ja läbipaistva hinnapakkumise, mis sisaldab soovitust terase klassi kohta, õõnsuste arvu optimeerimist, tsükliaja hinnangut ja kinnitatud 35–55 tööpäeva pikkust tarnegraafikut.
Võtke ühendust meie Korea insenerimeeskonnaga kohandatud tööriistapakkumise saamiseks.
Lisainfo
| Toimetaja | Cxm |
|---|