
PP IBM · 聚丙烯 · 高压釜 · 热灌装 · 韩国 EVER-POWER ZQ 系列
PP IBM:
聚丙烯 注塑吹塑成型指南
聚丙烯(PP)IBM容器适用于HDPE因热稳定性限制(HDT 70–85°C)而无法使用的情况,例如121°C高压灭菌、65°C以上热灌装以及与配方中的化学物质接触(这些物质会导致HDPE ESCR失效)。PP具有更高的HDT(100–120°C)、更好的耐某些溶剂的化学性能以及更洁净的半透明外观,使其成为韩国药品终端灭菌、韩国食品热灌装和韩国天然/有机个人护理包装的理想IBM材料。
热灌装温度≥65°C
HDT 100–120°C
韩国 EVER-POWER · 京畿道安山市 · 2026年7月
系统参考 · PP IBM 关键参数与 HDPE IBM
PP HDT
100–120°C
与 HDPE 相比,可在 70–85°C 的温度下进行高压釜和热灌装,而 HDPE 则无法承受这些条件。
枪管温度
200–260°C
与 HDPE 相比,PP 的熔融温度为 195–225°C — 更高的熔融温度适用于 PP 注塑成型
PP 墙雾
5–15%
壁厚 0.6 毫米的 RCP——比相同壁厚的 HDPE (20–35%) 透明度明显更高
ZQ80 输出量 @ 60ml PP
约13,500美元/小时
18个腔体 · 约4700万台/年 韩国两班制基准
第 01 节
PP IBM 与 HDPE IBM — 何时选择 PP
PP 与 HDPE IBM 选择矩阵 — 何时选择 PP:
填充温度≥65°C
HDPE HDT 70–85°C——在韩国热灌装温度下性能勉强合格或失效。PP HDT 100–120°C——可在65–85°C下进行热灌装,容器不会变形。韩国蜂蜜、食用油和热加工酱料的热灌装均指定使用PP IBM容器。
121℃高压蒸汽灭菌
HDPE无法承受121°C的蒸汽高压灭菌——在此温度下会发生形变。PP均聚物HDT 110–120°C能够承受标准的121°C/15分钟高压灭菌循环而不会发生尺寸变化。韩国终端灭菌的药品容器指定使用PP IBM。
偏爱半透明外观
PP壁厚(0.6mm)的雾度(5–15%)显著低于HDPE(相同壁厚下为20–35%)。韩国天然/有机个人护理品牌和韩国清洁标签食品品牌更青睐PP更洁净、更透明的瓶身外观,而无需使用完全透明的PET/PCTG。
对于其他所有应用,默认使用高密度聚乙烯 (HDPE)——HDPE 加工温度更低(周期更短),树脂成本更低,且对于含表面活性剂的家用/个人护理配方,其等效溶剂回收率 (ESCR) 更高。对于大多数韩国容器应用而言,聚丙烯 (PP) 是 IBM 的第二选择材料,而非首选。
详细的HDPE IBM加工指南——涵盖HDPE等级选择、MI范围、料筒温度曲线和韩国制药合规性——已在以下部分中介绍: HDPE IBM 指南本指南专门介绍 PP IBM——三种 PP 树脂类型、其 IBM 特有的加工特性以及 PP 在韩国作为 IBM 容器材料优于 HDPE 的应用。
第 02 节
用于 IBM 的 PP 树脂类型 — 均聚物、无规共聚物、嵌段共聚物
IBM使用的PP有三种结构变体——均聚物(HPP)、无规共聚物(RCP)和嵌段共聚物(BCP)——每种变体都是通过改变乙烯共聚单体的含量和分布来改性丙烯聚合反应而制成的。适用于韩国的正确PP变体 IBM 容器 主要取决于应用的主要驱动因素是耐高压釜耐热性、光学透明度还是抗冲击性。
均聚物聚丙烯
无规共聚物聚丙烯
嵌段共聚物聚丙烯
HDT/刚度
110–120°C / 高
HDT/刚度
95–105°C / 中等
HDT/刚度
100–110°C / 中高
具有最高的刚性和耐热性。乙烯含量为0%。最适合高压灭菌(可耐受121°C高温)。低于0°C时最脆——不适用于韩国冷链药品容器。在相同壁厚下,透明度高于BCP。适用于韩国药品高压灭菌和韩国医疗器械容器。
乙烯含量为2-6%,随机分布于PP链中。热变形温度低于高压聚丙烯(HPP),但低温冲击性能更佳。光学透明度最佳——0.6mm壁厚时雾度为5-12%。适用于韩国食品热灌装容器、韩国天然化妆品容器、韩国瓶装水瓶盖。是韩国个人护理包装中最常用的PP材料。
聚丙烯链段中乙烯含量为 5–15%。低温冲击强度优异(即使在 -20°C 下也具有延展性)。透明度低于 HPP/RCP(橡胶块散射光线——15–25% 存在雾度)。用于韩国寒冷气候下家用化学品运输容器和韩国户外产品容器。在韩国食品/药品包装中较少见。
| 财产 | 高压灭菌 | RCP ★ | 业务连续性计划 | HDPE(参考) |
|---|---|---|---|---|
| 0.45 MPa 下的热变形温度 | 110–120°C | 95–105°C | 100–110°C | 70–85°C |
| 墙体雾霾(0.6毫米) | 8–14% | 5–12% | 15–25% | 20–35% |
| 弯曲模量 | 1.5–2.0 GPa | 0.8–1.3 GPa | 1.0–1.6 GPa | 0.7–1.4 GPa |
| 低温的影响 | 脆性小于 0°C | 中等至−10°C | 耐温至−20°C | 耐温至−40°C |
| 树脂成本与高密度聚乙烯成本比较 | +20–35% | +25–40% | +15–30% | 参考 |
★ RCP 是韩国个人护理和食品 IBM 中最常用的 PP——兼具良好的光学透明度、足够的耐热性和比 HPP 更好的低温性能。
第 03 节
PP IBM 相对于 HDPE IBM 的主要优势
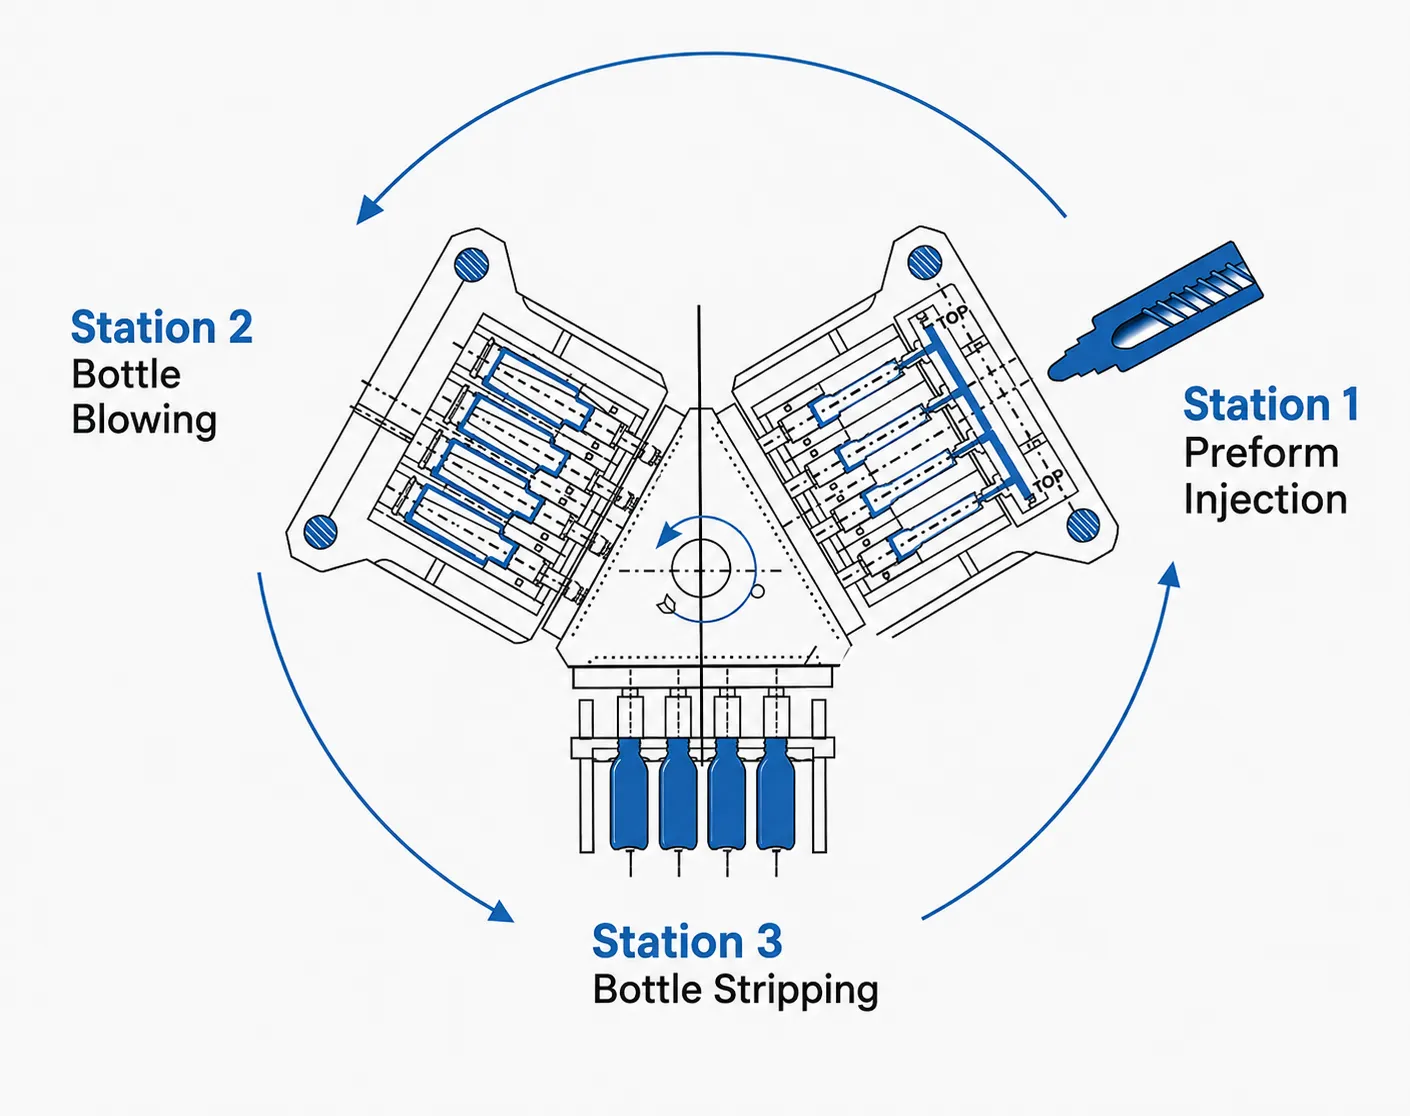
优势 01 — 热能
HDT 100–120°C
PP材质的容器能够承受韩国常用的热灌装(65–85°C)和高压灭菌(121°C),而HDPE材质的容器则会发生永久变形。用于盛装经最终灭菌的韩国医药液体的PP IBM容器,在高压灭菌后仍能保持尺寸精度(颈部螺纹外径误差在±0.05 mm以内)——这一结论已通过韩国Ever-Power公司在121°C/15 min/1 bar条件下对HPP IBM容器进行的高压灭菌模拟测试得到验证。
优势 02 — 光学
雾霾 5–15%
壁厚为 0.6 毫米的 PP RCP IBM 可达到 5–12% 的雾度值,明显优于相同壁厚的 HDPE(20–35%)。韩国天然/有机品牌追求“洁净自然”的外观,避免 HDPE 的乳白色不透明感,因此更倾向于使用 RCP PP 制作个人护理用品、蜂蜜和天然保健品的容器。PP 的这种透明度无需任何添加剂改性即可实现,这是 PP 在 IBM 非取向状态下半结晶结构的固有特性。
优势 03 — 无需预干燥
直接运行
PP材质不吸湿,不会吸收储存或搬运过程中产生的空气水分。与ABS(需要4-6小时干燥剂干燥)或PET(需要在160℃下干燥4-6小时)不同,PP IBM包装袋无需预干燥即可直接投入生产。对于使用多种材料的韩国IBM生产商而言,PP无需干燥的特性缩短了机器启动时间,并省去了ABS IBM化妆品包装容器生产所需的干燥剂干燥机购置和维护成本。
第 04 节
PP IBM 处理参数
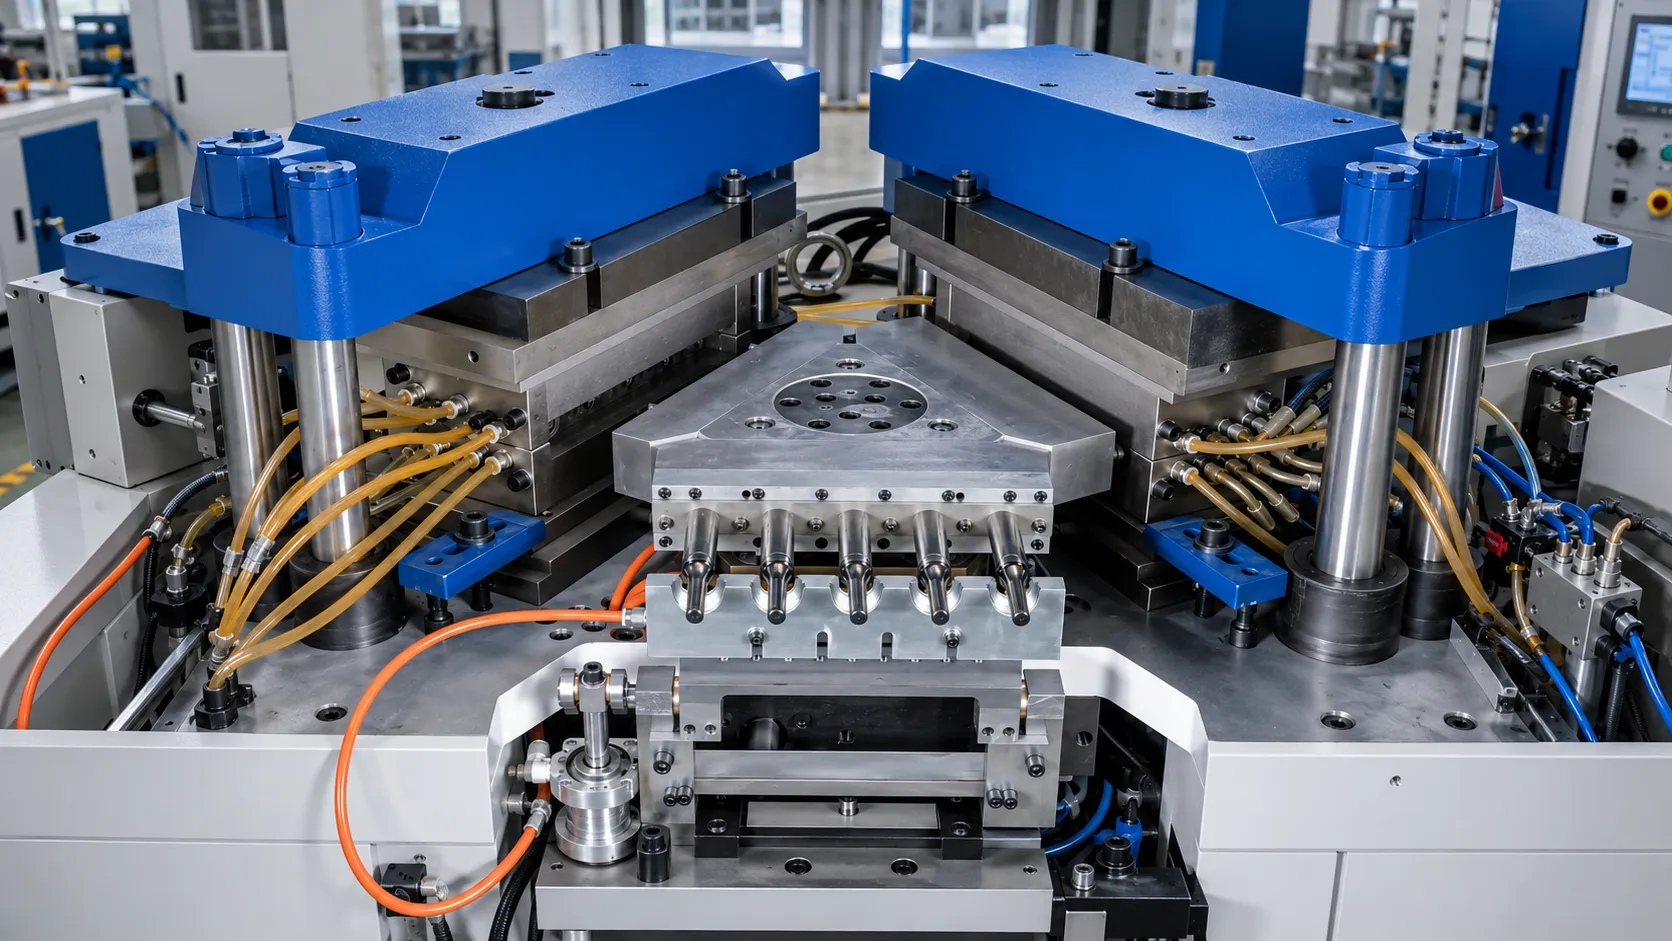
| 范围 | HPP(制药/高压灭菌) | RCP(食品/个人护理)★ | HDPE IBM(参考) |
|---|---|---|---|
| 枪管区域 1(进料) | 200–215°C | 190–210°C | 185–200°C |
| 桶区 2(熔融) | 220–240°C | 210–230°C | 200–218°C |
| 喷嘴 | 235–260°C | 220–250°C | 210–225°C |
| 注射压力 | 100–155兆帕 | 95–145兆帕 | 85–135兆帕 |
| 模具温度(注塑) | 18–28°C | 18–28°C | 14–22°C |
| 吹气停留时间(比高密度聚乙烯更长) | 与高密度聚乙烯相比,+0.3–0.5 秒 | 与高密度聚乙烯相比,+0.2–0.4 秒 | 参考 |
| 需要预干燥 | 否——不吸湿 | 否——不吸湿 | 否——不吸湿 |
★ RCP 的加工温度因乙烯含量和等级而异——乙烯含量较高的 RCP(5–6%)的加工温度处于所述范围的下限;乙烯含量较低的 RCP(2–3%)的加工温度处于所述范围的上限。请向您的 PP 树脂供应商确认 IBM 针对特定 RCP 等级的加工建议。
⚠ PP 在过高温度下会发生降解: PP在高温下比HDPE降解更快——PP熔体粘度在270°C以上急剧下降,并开始氧化降解,导致产品变黄/棕色且分子量降低。PP IBM生产过程中,任何料筒区域的温度都不得超过270°C。如果在PP IBM生产过程中观察到泛黄现象(透明或白色PP容器中出现黄色条纹),应先将喷嘴温度降低5-10°C,然后再降低料筒其他区域的温度——喷嘴温度是IBM生产过程中PP过热的最常见原因。在停止PP生产时,应使用HDPE或聚乙烯清洗剂清洗PP——残留在料筒中且处于闲置温度(低于170°C)的PP可能会降解,导致下一个PP启动批次出现变色。
第 05 节
PP制药IBM——高压灭菌器和医疗应用
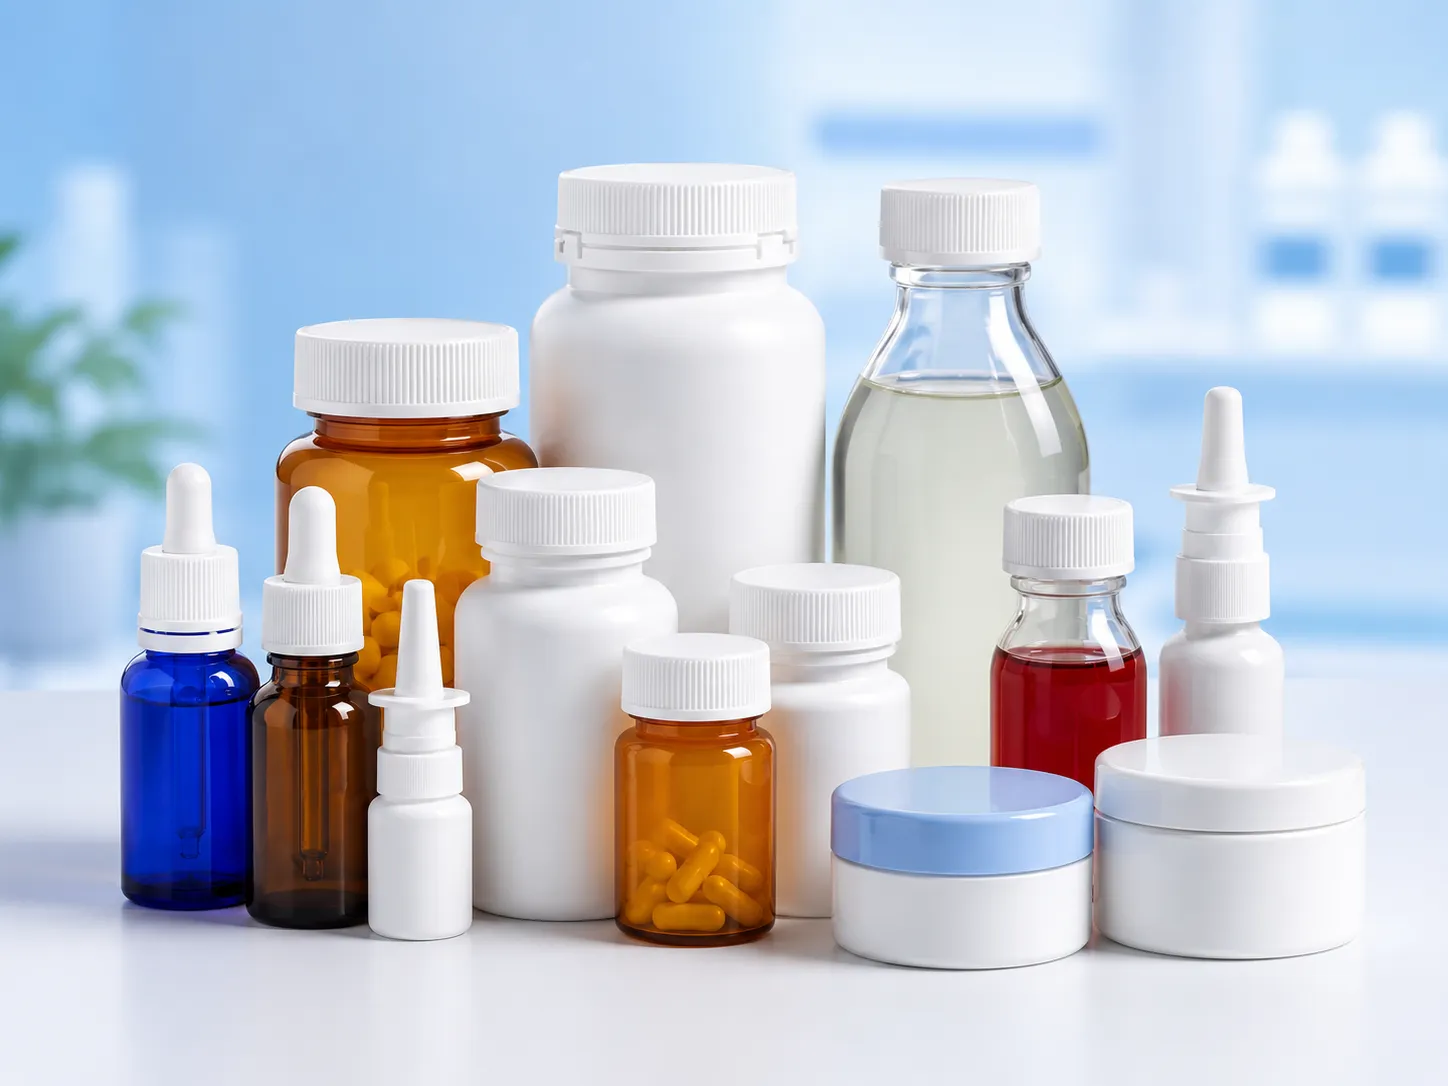
在韩国,由于高密度聚乙烯(HDPE)的热变形温度(HDT)限制,无法满足终端灭菌的要求,因此指定使用聚丙烯(PP)材质的IBM药品容器。终端灭菌是指将药品灌装到容器中,密封后,通过高压蒸汽灭菌或干热灭菌。这一过程要求容器在整个灭菌过程中保持尺寸不变。因此,PP在韩国药品IBM中的作用在于其耐热性,而非耐化学性:韩国药品IBM容器选择PP还是HDPE,主要取决于韩国药品是否需要进行终端灭菌。
韩国高压釜应用
- ▸韩国终端灭菌等渗盐水(0.9% NaCl)——静脉输液袋主容器替代品和口服补液盐容器
- ▸韩国实验室样本PP容器——尿液收集、样本运输、韩国医院诊断试剂盒包装
- ▸韩国医疗器械清洗液容器——酶清洁剂、器械浸泡液,采用可高温高压灭菌的PP IBM容器包装,专供韩国医院使用。
高压釜尺寸稳定性
韩国Ever-Power公司通过将交付前的试用容器暴露于121°C、1巴的蒸汽中15分钟(韩国标准制药蒸汽灭菌流程),并在灭菌前后测量颈部螺纹外径、容器高度和底部直径,来验证HPP IBM容器在高压灭菌器下的尺寸稳定性。合格标准:所有颈部外径测量值均保持在灭菌前值的±0.05毫米以内;容器高度变化≤标称值的0.5%;底部直径变化≤0.5%。
第 06 节
PP食品IBM——热灌装和高温应用
PP食品包装是韩国增长最快的PP包装应用类别,这主要得益于韩国食品品牌转向热灌装包装以延长保质期(以热巴氏杀菌法取代防腐剂添加剂),以及PP材质更简洁的外观所契合的天然/有机产品美学理念。韩国食品热灌装工艺在65-85°C的温度下灌装产品,进行巴氏杀菌,然后密封容器并使其冷却——这一热循环要求容器材料的热变形温度(HDT)远高于灌装温度。
热灌装温度与容器材料 HDT 的关系 — PP 与 HDPE
PP RCP 适用于所有温度不超过约 90°C 的韩国食品热灌装应用。温度超过 100°C(高压釜)时,则需要使用 PP HPP。HDPE 适用于温度低于约 62°C 的韩国食品热灌装应用;温度高于此范围时,为确保尺寸稳定性,应指定使用 PP。
韩国PP食品包装容器(IBM)规范要求与HDPE IBM容器一样,符合韩国食品药品安全部(MFDS)的食品接触材料标准——PP正向清单添加剂、迁移测试(正庚烷蒸发残留量≤150 ppm,重金属含量≤100 ppm,以铅计)以及食品接触声明。PP IBM容器不会产生闪蒸(与HDPE IBM容器具有相同的零闪蒸优势)——采用PP材质的韩国食品热灌装IBM容器不存在底部碎屑污染风险,这与HDPE IBM容器在常温灌装韩国食品容器中消除污染的优势相同。
第 07 节
PP个人护理和化妆品IBM
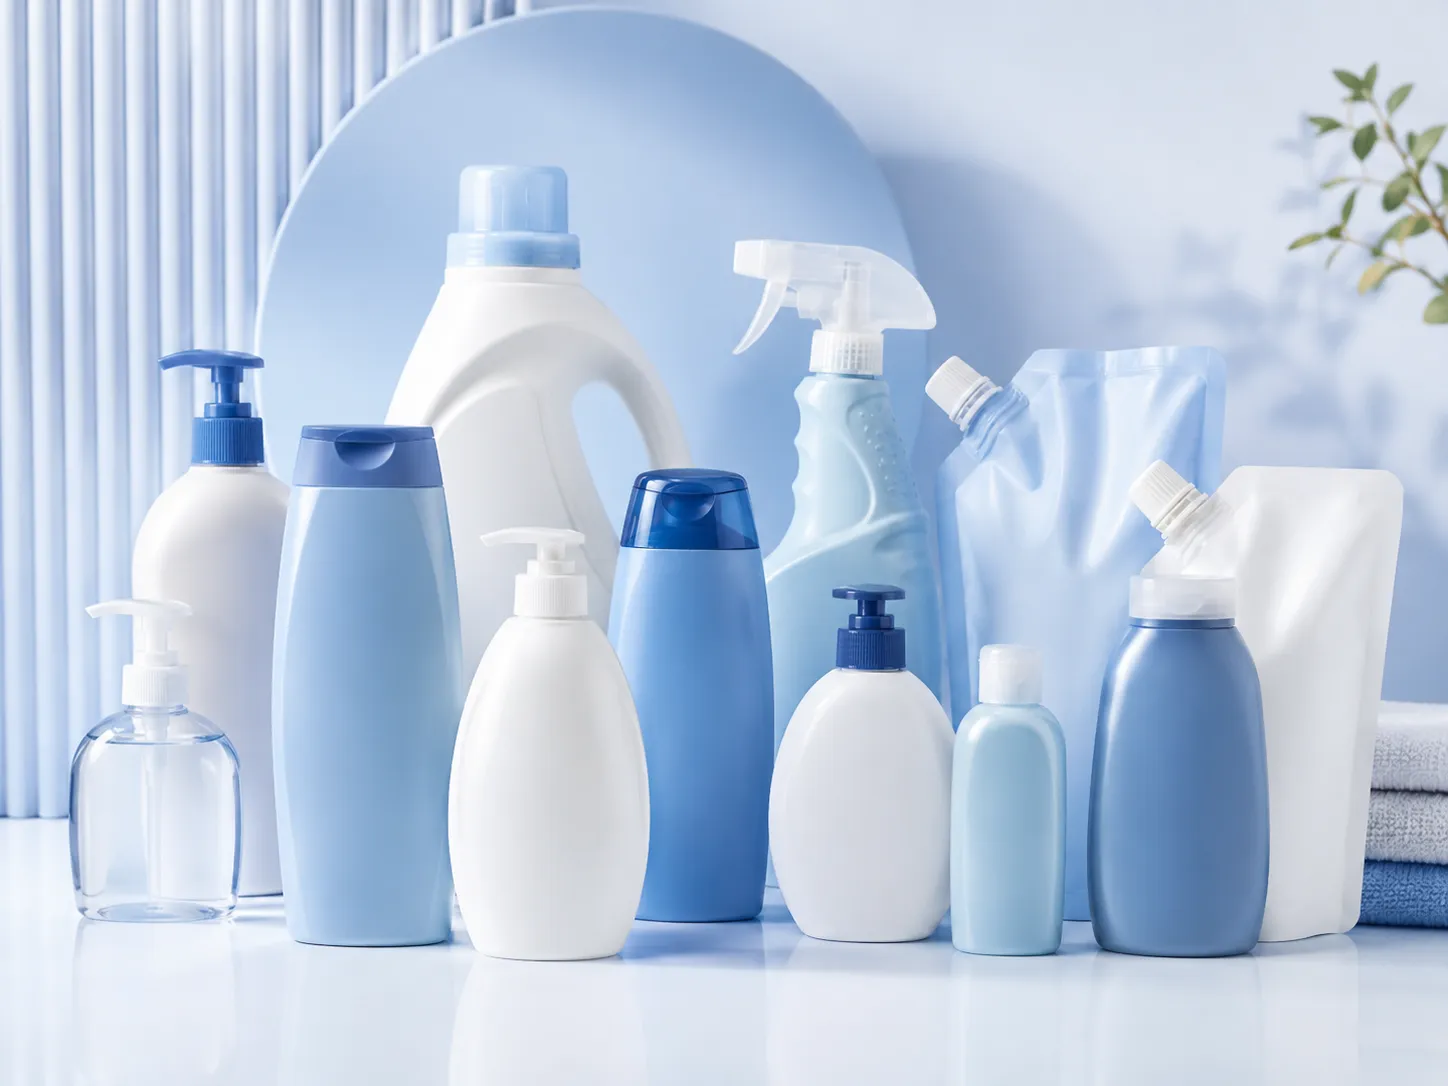
IBM 的 PP 个人护理产品在韩国市场有两个不同的细分领域。第一个细分领域是韩国有机和天然个人护理产品,该领域指定使用 PP 材料,因为其外观更洁净透明,且 PP 单一材料包装符合韩国 ESG 报告中关于可回收利用的理念。第二个细分领域是韩国热灌装个人护理产品,该领域指定使用 PP 材料,因为其配方(高粘度含硅护发素,灌装温度为 55–65°C;热加工天然护肤品,灌装温度为 65–70°C)超过了 HDPE 的安全热灌装温度范围。
PP天然/有机品牌理念
- ▸外貌: PP RCP 的半透明外观使产品颜色(绿色草药提取物、琥珀色精油混合物、白色乳霜)能够透过容器壁看到——这种产品透明度信号被韩国清洁美容消费者视为天然配方真实性的指标。
- ▸可回收性: 韩国环境部包装回收指南将 PP 归类为韩国回收系统中易于分类的材料——具有韩国 ESG 承诺的韩国有机品牌更倾向于使用 PP 单一材料包装(PP 容器 + PP 盖子)以获得韩国包装可回收性文件。
- ▸韩国认证: 韩国 EcoCert 和韩国 COSMOS 有机认证的包装要求越来越明确地将 PP 指定为经认证的有机化妆品可接受的塑料——含有紫外线稳定剂的 HDPE(用于某些户外个人护理产品)可能不符合 COSMOS 的包装要求。
个人护理配方中的 PP ESCR
在表面活性剂环境下,PP 的环境应力开裂 (ESCR) 与 HDPE 的 ESCR 不同——PP 的失效机制与 HDPE 不同,因为 PP 的晶体结构对表面活性剂渗透的响应不同。用于韩国洗发水和沐浴露的 PP IBM 容器,在表面活性剂浓度为 10–20% 时,不会因 ESCR 而失效,但会因另一种机制失效:溶剂诱导结晶 (SIC)。在这种情况下,香料醇(韩国高端个人护理配方中的乙醇浓度为 1–5%)会渗透到 PP 壁中,局部增加结晶度,导致泛白和脆化。在指定 PP 用于韩国含醇高级香精配方之前,应使用实际的韩国个人护理配方,在韩国环境储存条件(25°C/60% RH)下对 PP RCP IBM 容器进行 12 个月的验证。
第 08 节
韩国 PP IBM 生产环境的 ZQ 系列选型
PP IBM 生产线与 HDPE IBM 生产线使用相同的 ZQ 系列机器——PP 生产线唯一需要注意的硬件是,由于 PP 的加工温度更高(220–260°C,而 HDPE 为 195–225°C),因此 ZQ 系列机器的料筒加热带在 PP 生产过程中需要持续在其额定温度范围的上限运行。所有 ZQ 系列机器均适用于 PP 加工温度——无需特殊的 HP 料筒。
ZQ 选择矩阵 · PP IBM @ 60ml RCP(高压灭菌/热灌装/个人护理)
| ZQ 型号 | CAV @ 60ml PP | 瓶/小时 | 年度上限。 | 韩语 PP IBM 简介 |
|---|---|---|---|---|
| EP-ZQ40 | 8-10 | 约6000-7500人 | 约2100万至2600万 | 韩国PP制药初创公司、小型PP食品热灌装公司、有机化妆品初创公司 |
| EP-ZQ60 | 14–16 | 约10,500-12,000 | 约3700万至4200万 | 韩国中型PP食品热灌装,韩国有机个人护理中型包装 |
| EP-ZQ80 ★ | 18 | ~13,500 | 约4700万 | 韩国PP制药国家品牌,大型食品热灌装OEM厂商,K-beauty PP——标杆企业 |
| EP-ZQ110 | 22 | ~16,500 | 约5780万 | 韩国大型PP食品品牌集团,韩国大型制药OEM厂商(PP高压灭菌器) |
★ EP-ZQ80 ZQ80 拥有 18 个模腔,循环周期为 4.4 秒(略长于同等 HDPE IBM 注塑机),可满足韩国两班制生产模式下每年约 4700 万个 60 毫升 PP 容器的产量。与模腔数量相近的 ZQ60 单液压注塑机相比,ZQ80 采用 11+11 千瓦双液压系统,即使在 18 个模腔的情况下,也能满足 PP 注塑更高的注射压力要求,且循环时间不会增加。
工程常见问题解答
PP IBM — 工程问题
IBM 的正确 PP MI 范围是多少?它与注塑成型 PP MI 有何不同?
IBM注塑成型用PP需要比普通注塑成型PP更高的熔体强度(更低的分子量),因为IBM预成型坯必须通过热流道系统以高速注射填充薄壁型腔,同时还要保持足够的熔体强度,以确保其在注射后、吹塑前能够保持在芯棒上的形状。IBM PP的熔体强度范围通常为3–12 g/10min(230°C/2.16 kg),而用于实心零件的标准注塑成型PP的熔体强度范围更广,为0.5–30+ g/10min。IBM PP熔体强度范围的较低端(3–5 g/10min)适用于:对颈部精度和高压灭菌后尺寸稳定性要求较高的药品高压灭菌容器;以及体积较大的容器(100 ml以上),这类容器由于预成型坯壁较厚,需要更高的熔体强度才能在预成型坯温度较高的情况下,从1号工位旋转到2号工位时保持在芯棒上。 IBM PP MI 范围的上限(MI 8–12)适用于:小型容器(10–30 ml),较高的 MI 值可使型腔通过狭窄的热流道更快地填充;以及 60–120 ml 的食品热灌装容器,此时 PP RCP 牌号的热灌装性能比低温冲击更重要(较高 MI 值的 RCP 牌号的低温冲击略低)。一般不建议 PP IBM 的 MI 值高于 15,因为在所需的 PP 加工温度下,坯体在工位 1 和工位 2 之间的芯棒上会发生过度下垂——这种下垂会导致吹塑容器壁厚分布不均匀,且仅靠调整工艺参数无法纠正。
IBM同一套模具无需改造即可加工HDPE和PP吗?
同一套IBM模具(注塑模具+吹塑模具+脱模模具)可以在同一台ZQ机器上加工HDPE和PP,但需注意两点。首先是收缩补偿:PP和HDPE的线性收缩率不同——在IBM条件下,PP的收缩率为1.5–2.0%,而HDPE的收缩率为0.8–1.2%。如果模具设计时考虑了HDPE的收缩补偿(颈部外径标称值按1.0%的收缩率计算),那么由于PP的收缩率更大,同一模具生产的PP容器颈部外径会略小(比标称值小约0.05–0.10毫米)。对于大多数家用和食品包装的IBM应用而言,这种尺寸偏差在可接受的颈部尺寸范围内——韩式瓶盖或泵头仍能正常啮合。对于医药用注塑机(韩国KFDA认证要求颈部外径精度为±0.05 mm),HDPE和PP模具必须使用不同的颈部嵌件尺寸,以补偿两种材料的收缩率——同一颈部嵌件无法同时满足HDPE和PP医药用注塑机的颈部外径规格要求。其次,加工温度规程:在同一台机器上切换HDPE和PP材料时,需要进行材料清洗,以清除料筒和热流道中残留的上一种材料。韩国Ever-Power公司建议在从PP切换到HDPE之前,使用聚乙烯清洗剂(约3-5倍料筒注射量)进行清洗,因为料筒中残留的PP在加热到HDPE加工温度(195-225°C)时会随时间降解,从而污染HDPE的生产过程。反向切换(HDPE 到 PP)不太关键——HDPE 在 PP 加工温度下可以从料筒中干净地排出——但建议在开始 PP 生产之前,用 PP 原料进行标准的 2-3 次料筒喷射清洗,以确认颜色和材料的一致性。
为什么相同容器规格的PP IBM的生产周期比同等规格的HDPE IBM略长?
由于两个原因,PP IBM 的成型周期比相同容器规格的 HDPE IBM 长 10–15%,这两个原因都与 PP 的结晶动力学有关。首先,吹塑停留时间更长:在 IBM 模具温度(18–28°C)下,PP 的结晶速度比 HDPE 慢。在 20°C 的模具温度下,HDPE 的结晶大约在 0.8–1.2 秒内完成(约 85%);而在相同温度下,PP 的结晶大约在相同的时间范围内完成(约 70–80%)。吹塑停留时间必须保证 PP 充分结晶,才能在脱模时获得尺寸稳定的容器——吹塑停留时间不足会导致 PP 底部在 3 号工位发生变形(底部区域最后凝固,脱模时仍部分熔融),以及肩部泛白(由于脱模时 PP 容器仍在结晶而产生的应力泛白)。在相同的吹塑模具温度下,PP IBM吹塑停留时间通常比同等HDPE IBM吹塑停留时间长0.2-0.4秒。其次,注射填充时间更长:在相同的MI值下,IBM加工温度(220-250°C)下的PP熔体粘度高于加工温度(205-220°C)下的HDPE熔体粘度——这是因为PP的立构规整性(等规PP链结构)在相同分子量下比HDPE的线性链结构产生更高的缠结密度。在相同型腔数下,PP的填充时间通常比同等HDPE的填充时间长0.1-0.2秒。这两个因素共同导致了PP循环时间比HDPE长10-15%。以ZQ80生产60毫升药品容器为例:HDPE IBM吹塑时间为4.0秒×18型腔=16,200个容器/小时; PP IBM 4.4 秒 × 18 个腔体 = 14,727 个容器/小时 — 生产率降低 9%,这反映在 PP IBM 的年度产能计算中。
哪些韩国制药应用特别需要PP IBM而非HDPE IBM?
韩国药品应用中,某些情况下需要使用聚丙烯(PP)包装容器而非高密度聚乙烯(HDPE)包装容器,是因为这些韩国药品的灭菌方法、储存条件或化学配方超过了HDPE的材料性能极限。韩国药品PP包装容器的应用主要分为四类。第一类是终端蒸汽灭菌:韩国的液体药品(例如等渗盐水、口服补液盐、某些韩国医院常用液体药品)在121°C下进行灌装-灭菌处理,由于HDPE在121°C下会发生形变,因此需要使用PP包装容器——这是韩国PP包装容器在药品领域最大的应用类别。第二类是干热灭菌:韩国的注射剂在170-180°C下进行干热灭菌,因此需要使用PP包装容器(HDPE会熔化)。由于温度极高,这种包装方式在包装容器中并不常见,但某些韩国学术医疗中心和韩国合同制药企业会指定使用PP包装容器。第三,伽马射线辐照(注:PP无需高温辐照——但韩国制药企业若考虑使用伽马射线辐照容器,应验证其伽马射线稳定性,因为某些等级的PP在伽马射线辐照下会泛黄,需要使用特殊的稳定等级)。第四,配方兼容性:韩国药品配方中若含有强氧化剂(如浓度>3%的过氧化氢、某些韩国消毒剂配方)、强还原剂或高浓度芳香族溶剂,可能导致HDPE的最终灭菌失败——当HDPE的最终灭菌失败是限制因素时,PP可作为替代方案。大多数韩国药品包装容器(IBM)应用——眼科制剂、口服液、儿童糖浆、抗酸剂——无需最终灭菌,因此使用HDPE包装容器,因为其成本更低、周期更短,且在表面活性剂环境下的最终灭菌失败性能更佳。在韩国药品包装容器中,PP属于例外情况,而非普遍做法。
对于想要透明容器的韩国品牌来说,PP IBM 的透明度与 PCTG 或 PET 相比如何?
非取向状态下的PP IBM(无拉伸IBM,与ISBM PET不同)可制成壁厚为0.6-0.8 mm、雾度为5-15%的半透明容器(RCP等级)。此透明度水平是PP IBM的实际最大透明度——如果不使用成核剂(成核剂可将透明度提高至3-8%,但会降低冲击强度)或共聚物改性,则无法将其雾度降低至3-5%以下。韩国IBM应用的透明度等级为:PCTG IBM(非取向,雾度3-7%)≈ PET ISBM(取向,雾度 PP RCP IBM(雾度5-15%)> HDPE IBM(雾度20-35%)> PP BCP IBM(雾度15-25%)。对于希望产品配方或蜂蜜颜色完全清晰可见的韩国化妆品品牌和高端蜂蜜品牌而言,PP IBM工艺无法达到所需的透明度。PCTG IBM(非取向,雾度3-7%)树脂成本比PP高出20-40%,是无需取向即可生产近乎晶莹剔透的韩国容器的理想IBM工艺。PET ISBM(雾度<2%)是唯一完全透明的选择,但需要不同的机器结构(注塑拉伸吹塑成型,而非IBM)。韩国Ever-Power公司的ZQ系列IBM机器能够生产出透明度最佳的IBM PP产品——透明度的限制源于PP在非取向IBM条件下的半结晶结构,而非ZQ机器的工艺能力。
韩国对用于食品接触领域的PP IBM容器和HDPE IBM容器的正确监管方法是什么?
韩国食品安全部(MFDS)的食品接触材料法规对聚丙烯(PP)和高密度聚乙烯(HDPE)包装容器的监管流程完全相同——两者都需要遵循相同的韩国食品安全部食品用具、容器和包装标准(材料声明、迁移测试、食品接触声明)。PP和HDPE的迁移测试限值相同:蒸发残留物≤150 ppm(正庚烷),≤30 ppm(4%乙酸),重金属≤100 ppm(以铅计)。韩国食品安全部针对PP制定了两项食品接触方面的特殊规定。首先是添加剂正面清单:PP与HDPE使用相同的韩国食品安全部食品接触正面清单(标准附录1),但PP树脂添加剂的种类与HDPE不同——PP均聚物通常使用澄清剂(二亚苄基山梨醇成核剂,DBS——列于韩国食品安全部PP正面清单中)来提高透明度;首先,需确认所用澄清剂是否在韩国食品药品安全部(MFDS)针对聚丙烯(PP)而非高密度聚乙烯(HDPE)的正面清单中。其次,热灌装迁移:对于韩国食品用聚丙烯热灌装应用(灌装温度为65–85°C),韩国食品药品安全部规定的迁移测试介质温度(醋酸测试为60°C)可能低于韩国食品实际热灌装温度。因此,指定使用热灌装聚丙烯IBM容器的韩国食品品牌应在实际灌装温度下进行额外的迁移测试,以确认在较高温度下蒸发残留物是否符合要求,因为聚丙烯的迁移速率从60°C到85°C大约会增加3–5倍。虽然韩国食品药品安全部并未强制要求进行此项高于最低监管标准的测试,但对于负责管理韩国热灌装聚丙烯主容器合规性文件的韩国食品品牌质量保证团队而言,这样做是谨慎之举。
IBM PP 询价 · 韩国 EVER-POWER
计划采用 PP IBM 容器生产?
韩国永力公司为 ZQ40–ZQ110 机器上的高压釜制药容器、热灌装食品容器和韩国天然个人护理 PP IBM 应用提供 PP IBM 模具设计和加工参数鉴定。


