
PP IBM · POLIPROPILENE · AUTOCLAVE · RIEMPIMENTO A CALDO · COREA SERIE EVER-POWER ZQ
PP IBM:
Polipropilene Guida allo stampaggio a iniezione e soffiaggio
Il polipropilene IBM copre le applicazioni in cui le limitazioni termiche dell'HDPE (HDT 70–85 °C) impediscono l'uso dei contenitori, come la sterilizzazione in autoclave a 121 °C, il riempimento a caldo a temperature superiori a 65 °C e il contatto chimico con formulazioni che causano il fallimento dell'ESCR dell'HDPE. L'HDT più elevato del PP (100–120 °C), la migliore resistenza chimica a determinati solventi e l'aspetto traslucido più pulito lo rendono il materiale IBM corretto per la sterilizzazione terminale farmaceutica coreana, il riempimento a caldo alimentare coreano e il confezionamento di prodotti naturali/biologici per la cura della persona in Corea.
Riempimento a caldo ≥ 65 °C
HDT 100–120°C
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · LUGLIO 2026
RIFERIMENTO DI SISTEMA · PARAMETRI CHIAVE PP IBM VS HDPE IBM
PP HDT
100–120°C
vs HDPE 70–85°C — consente l'autoclave e il riempimento a caldo, processi che l'HDPE non può sopportare
TEMPERATURA DELLA CANNA
200–260 °C
vs HDPE 195–225 °C — temperatura di fusione più elevata per lo stampaggio a iniezione di PP
PP WALL HAZE
5–15%
RCP con spessore della parete di 0,6 mm: significativamente più trasparente rispetto all'HDPE (20–35%) con lo stesso spessore della parete.
Uscita ZQ80 a 60 ml PP
~13.500/ora
18 cavità · ~47 milioni di unità/anno - Punto di riferimento coreano su due turni
SEZIONE 01
PP IBM vs HDPE IBM: quando scegliere il PP
MATRICE DI SELEZIONE IBM PP vs HDPE — SCEGLIERE PP QUANDO:
Temperatura di riempimento ≥ 65 °C
HDPE HDT 70–85°C — prestazioni al limite o insufficienti alle temperature di riempimento a caldo coreane. PP HDT 100–120°C — resiste al riempimento a caldo a 65–85°C senza deformazione del contenitore. Miele coreano, olio da cucina e salse a caldo richiedono tutti PP IBM.
Sterilizzazione in autoclave a 121 °C
L'HDPE non resiste al trattamento in autoclave a vapore a 121 °C, deformandosi a questa temperatura. Il PP omopolimero HDT 110–120 °C resiste ai cicli standard di sterilizzazione in autoclave a 121 °C per 15 minuti senza subire variazioni dimensionali. I contenitori farmaceutici coreani sterilizzati terminalmente specificano il PP IBM.
Preferenza per l'aspetto traslucido
L'opacità della parete in PP (5–15% a 0,6 mm) è significativamente inferiore a quella dell'HDPE (20–35% alla stessa parete). I marchi coreani di prodotti naturali/biologici per la cura della persona e i marchi alimentari coreani con etichetta pulita preferiscono l'aspetto più pulito e traslucido del PP senza richiedere PET/PCTG completamente trasparenti.
Per tutte le altre applicazioni, si consiglia di utilizzare l'HDPE come materiale di partenza: l'HDPE si lavora a temperature più basse (tempi di ciclo più brevi), ha un costo della resina inferiore e un ESCR più elevato per le formulazioni di prodotti per la casa e la cura della persona contenenti tensioattivi. Il PP è il materiale di seconda scelta, non di prima scelta, per la maggior parte delle applicazioni di contenitori in Corea.
La guida dettagliata alla lavorazione HDPE IBM, che copre la selezione del grado HDPE, gli intervalli MI, i profili di temperatura del cilindro e la conformità farmaceutica coreana, è trattata nel Guida IBM per HDPEQuesta guida si concentra specificamente sul PP IBM: i tre tipi di resina PP, le loro caratteristiche di lavorazione specifiche per IBM e le applicazioni coreane in cui il PP supera l'HDPE come materiale per contenitori IBM.
SEZIONE 02
Tipi di resina PP per IBM: omopolimero, copolimero casuale, copolimero a blocchi
Il PP per IBM è disponibile in tre varianti strutturali: omopolimero (HPP), copolimero casuale (RCP) e copolimero a blocchi (BCP), ciascuna prodotta modificando la polimerizzazione del propilene con contenuto e distribuzione variabili del comonomero di etilene. La variante di PP corretta per la Corea Contenitori IBM Dipende principalmente dal fatto che la resistenza al calore dell'autoclave, la trasparenza ottica o la resistenza agli urti siano i requisiti principali dell'applicazione.
PP omopolimero
Copolimero casuale PP
Copolimero a blocchi PP
HDT / Rigidità
110–120 °C / ALTO
HDT / Rigidità
95–105 °C / MEDIO
HDT / Rigidità
100–110 °C / MEDIO-ALTO
Massima rigidità e resistenza al calore. Contenuto di etilene 0%. Ottima idoneità all'autoclave (resiste a 121 °C). Più fragile al di sotto di 0 °C: non adatto per contenitori farmaceutici per la catena del freddo coreani. Maggiore trasparenza rispetto al BCP a parità di spessore della parete. Autoclave farmaceutica coreana e contenitori per dispositivi medici coreani.
Contenuto di etilene 2–6% distribuito casualmente nella catena del PP. Temperatura di decompressione inferiore rispetto all'HPP, ma migliore resistenza agli urti a bassa temperatura. Migliore trasparenza ottica tra i tipi di PP: opacità 5–12% a 0,6 mm di spessore della parete. Imballaggi alimentari coreani a riempimento a caldo, contenitori per cosmetici naturali coreani, tappi per bottiglie d'acqua coreane. Il PP più comune per i prodotti di cura personale coreani IBM.
Contenuto di etilene 5–15% in blocchi all'interno della catena di PP. Eccellente resistenza agli urti a basse temperature (duttile anche a −20 °C). Trasparenza inferiore rispetto a HPP/RCP (i blocchi di gomma disperdono la luce - opacità 15–25%). Contenitori per prodotti chimici domestici coreani per la distribuzione in climi freddi, contenitori per prodotti per esterni coreani. Meno comune nel settore alimentare/farmaceutico coreano.
| PROPRIETÀ | HPP | RCP ★ | BCP | HDPE (rif.) |
|---|---|---|---|---|
| HDT a 0,45 MPa | 110–120°C | 95–105°C | 100–110 °C | 70–85°C |
| Foschia sulle pareti (0,6 mm) | 8–14% | 5–12% | 15–25% | 20–35% |
| modulo flessionale | 1,5–2,0 GPa | 0,8–1,3 GPa | 1,0–1,6 GPa | 0,7–1,4 GPa |
| impatto delle basse temperature | Fragile < 0°C | Da moderato a -10 °C | Adatto a temperature fino a -20 °C | Adatto a temperature fino a -40 °C |
| Costo della resina rispetto all'HDPE | +20–35% | +25–40% | +15–30% | Riferimento |
★ RCP è il PP più comunemente specificato per IBM nel settore della cura della persona e alimentare coreano, in quanto offre un buon equilibrio tra trasparenza ottica, adeguata resistenza al calore a caldo e migliori prestazioni a basse temperature rispetto a HPP.
SEZIONE 03
Vantaggi chiave di IBM PP rispetto a IBM HDPE
Vantaggio 01 — Termico
HDT 100–120°C
Il PP resiste al riempimento a caldo coreano (65–85 °C) e alla sterilizzazione in autoclave (121 °C) che deformano permanentemente i contenitori in HDPE. I contenitori IBM in PP per liquidi farmaceutici coreani sterilizzati terminalmente mantengono la precisione dimensionale (diametro esterno della filettatura del collo ±0,05 mm mantenuto dopo l'autoclave) — verificato nei test di simulazione in autoclave di Ever-Power Korea a 121 °C/15 min/1 bar per contenitori IBM in HPP.
Vantaggio 02 — Ottico
Haze 5–15%
Il PP RCP IBM con spessore della parete di 0,6 mm raggiunge un'opacità di 5–12%, significativamente superiore a quella dell'HDPE (20–35%) allo stesso spessore. I marchi coreani di prodotti naturali/biologici che richiedono un "aspetto pulito e naturale" senza l'opacità lattiginosa dell'HDPE preferiscono il PP RCP per i contenitori di prodotti per la cura della persona, miele e integratori naturali. La trasparenza del PP è ottenuta senza alcuna modifica con additivi: è una caratteristica intrinseca della struttura semicristallina del PP in condizioni IBM non orientate.
Vantaggio 03: nessuna pre-asciugatura
Eseguire direttamente
Il PP non è igroscopico, ovvero non assorbe l'umidità atmosferica durante lo stoccaggio o la manipolazione. A differenza dell'ABS (che richiede 4-6 ore di essiccazione con essiccante) o del PET (che richiede 4-6 ore a 160 °C), la produzione di imballaggi in PP può iniziare immediatamente dalla confezione senza alcuna fase di pre-essiccazione. Per i produttori coreani di imballaggi in PP che lavorano con diversi materiali, l'assenza di necessità di essiccazione per il PP riduce i tempi di avvio della macchina ed elimina i costi di investimento e manutenzione dell'essiccatore a essiccante richiesti per la produzione di contenitori cosmetici in ABS.
SEZIONE 04
Parametri di elaborazione PP IBM
| PARAMETRO | HPP (farmaceutica/autoclave) | RCP (alimentari/cura della persona) ★ | HDPE IBM (riferimento) |
|---|---|---|---|
| Zona canna 1 (alimentazione) | 200–215 °C | 190–210 °C | 185–200 °C |
| Zona 2 del barile (fusione) | 220–240 °C | 210–230 °C | 200–218 °C |
| Ugello per iniezione | 235–260 °C | 220–250 °C | 210–225 °C |
| Pressione di iniezione | 100–155 MPa | 95–145 MPa | 85–135 MPa |
| Temperatura dello stampo (iniezione) | 18–28°C | 18–28°C | 14–22°C |
| Tempo di permanenza del soffio (più lungo rispetto all'HDPE) | +0,3–0,5 s rispetto all'HDPE | +0,2–0,4 s rispetto all'HDPE | Riferimento |
| È necessaria la pre-asciugatura | No — non igroscopico | No — non igroscopico | No — non igroscopico |
★ Le temperature di lavorazione dell'RCP variano in base al contenuto e al grado di etilene: l'RCP con un contenuto di etilene più elevato (5–6%) viene lavorato nella parte inferiore dell'intervallo indicato; l'RCP con un contenuto di etilene inferiore (2–3%) viene lavorato nella parte superiore. Verificare con il fornitore di resina PP le raccomandazioni di lavorazione IBM per lo specifico grado di RCP.
⚠ DEGRADAZIONE DEL PP A TEMPERATURE ECCESSIVE: Il PP si degrada più rapidamente dell'HDPE ad alte temperature: la viscosità del PP fuso diminuisce drasticamente al di sopra dei 270 °C e inizia la degradazione ossidativa che produce una colorazione giallo/marrone e una riduzione del peso molecolare. Non superare mai i 270 °C in nessuna zona del cilindro per la produzione di involucri in PP. Se si osserva un ingiallimento nella produzione di involucri in PP (striature gialle in contenitori in PP trasparenti o bianchi), ridurre prima la temperatura dell'ugello di 5-10 °C prima di ridurre le altre zone del cilindro: la temperatura dell'ugello è la causa più comune di surriscaldamento del PP nella produzione di involucri. Eseguire la purga del PP con un composto di purga per HDPE o polietilene quando si arresta un ciclo di produzione di PP: il PP residuo rimasto nel cilindro a temperatura di riposo (inferiore a 170 °C) può degradarsi e causare scolorimento nel successivo lotto di PP all'avvio.
SEZIONE 05
PP Pharmaceutical IBM — Autoclave e applicazioni mediche
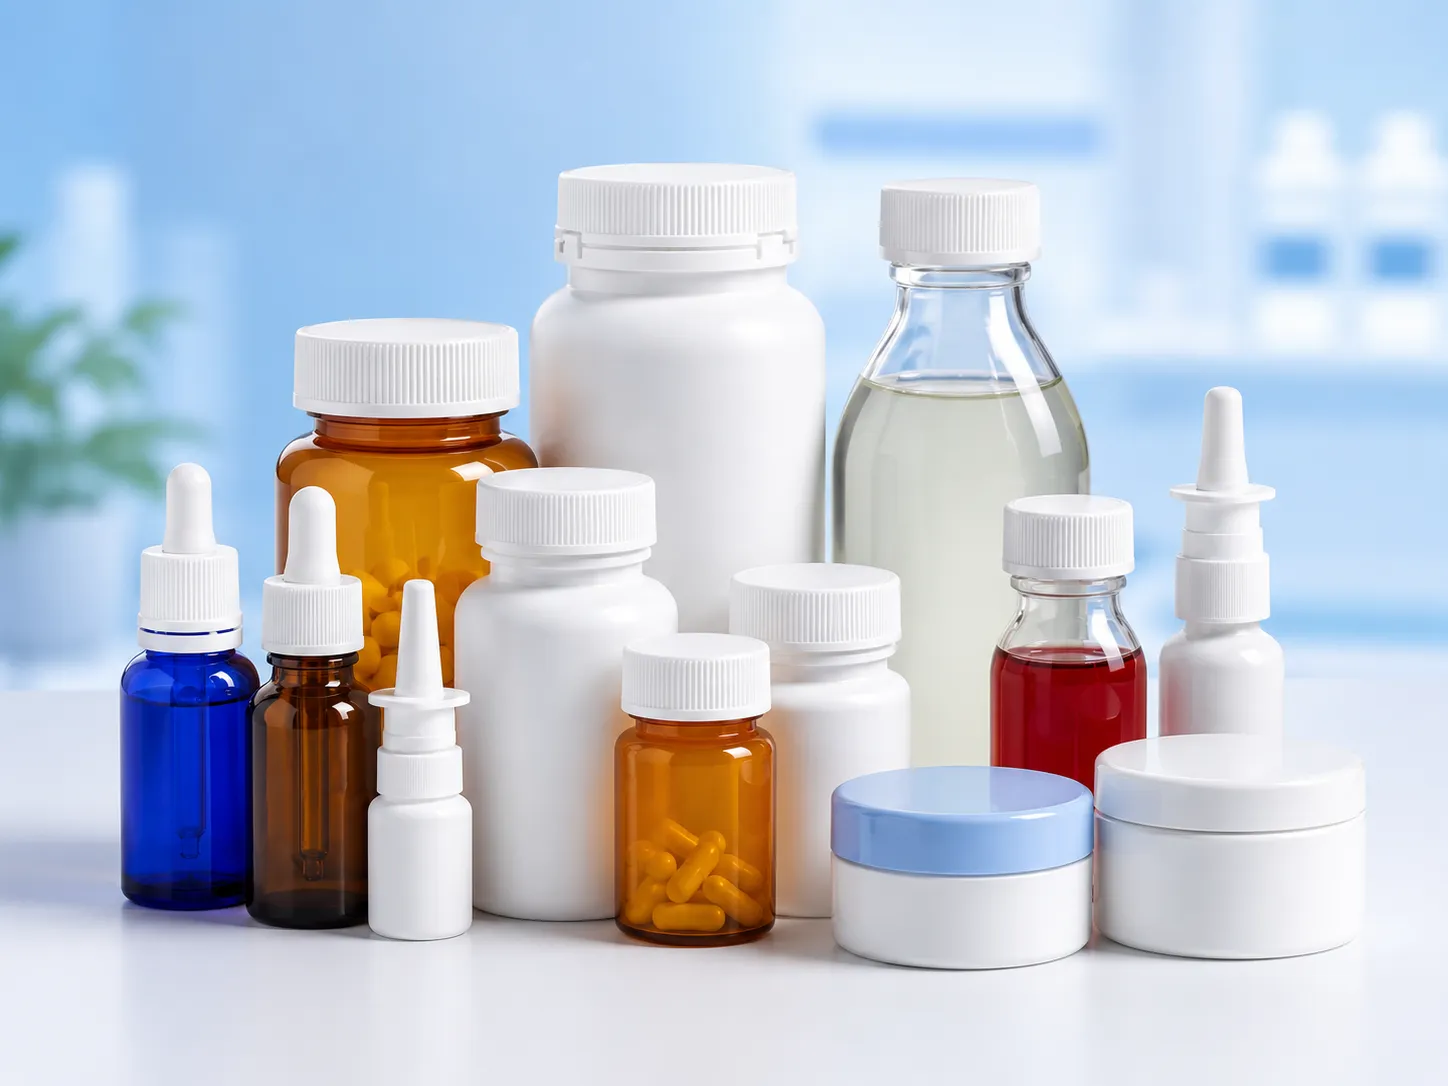
I contenitori farmaceutici in PP IBM sono specificati per le applicazioni di sterilizzazione terminale coreane, dove la limitazione della temperatura di transizione vetrosa (HDT) dell'HDPE lo rende inadatto. La sterilizzazione terminale – che prevede il riempimento del liquido farmaceutico in un contenitore, la sigillatura e la successiva sterilizzazione del contenitore riempito in autoclave o a calore secco – richiede che il contenitore primario resista al ciclo di sterilizzazione senza subire alterazioni dimensionali. Il ruolo del PP nell'IBM farmaceutico coreano è quindi legato alla capacità termica, non alla resistenza chimica: la scelta tra PP e HDPE per l'IBM farmaceutico coreano dipende principalmente dalla necessità o meno di sterilizzazione terminale per il prodotto farmaceutico in questione.
Applicazioni dell'autoclave coreana
- ▸Soluzione salina isotonica coreana sterilizzata terminalmente (0,9% NaCl) — alternative al contenitore primario per sacca per infusione endovenosa e contenitori per soluzione di reidratazione orale
- ▸Contenitori in PP per campioni di laboratorio coreani: raccolta delle urine, trasporto dei campioni, confezionamento dei kit diagnostici ospedalieri coreani.
- ▸Contenitori per soluzioni di lavaggio di dispositivi medici coreani: detergente enzimatico, soluzione per immersione degli strumenti, confezionati in contenitori IBM in PP autoclavabili per la fornitura agli ospedali coreani.
Stabilità dimensionale dell'autoclave
Korea Ever-Power verifica la stabilità dimensionale dell'autoclave per contenitori HPP IBM esponendo i contenitori di prova pre-consegna a vapore a 121 °C e 1 bar per 15 minuti (ciclo standard di sterilizzazione a vapore farmaceutico coreano) e misurando il diametro esterno della filettatura del collo, l'altezza del contenitore e il diametro della base prima e dopo l'autoclave. Criterio di superamento: tutte le misurazioni del diametro esterno del collo rimangono entro ±0,05 mm rispetto ai valori pre-autoclave; variazione dell'altezza del contenitore ≤ 0,5% rispetto al valore nominale; variazione del diametro della base ≤ 0,5%.
SEZIONE 06
PP Food IBM — Applicazioni di riempimento a caldo e ad alta temperatura
Il confezionamento in PP per alimenti è la categoria di applicazioni in PP per alimenti in più rapida crescita in Corea, trainata dal passaggio dei marchi alimentari coreani al confezionamento a riempimento a caldo per la conservazione (sostituendo gli additivi conservanti con la pastorizzazione termica) e all'estetica dei prodotti naturali/biologici, supportata dall'aspetto più pulito del PP. Il confezionamento a riempimento a caldo per alimenti in Corea prevede il riempimento del contenitore a 65-85 °C per pastorizzare il prodotto, quindi la sigillatura e il raffreddamento: questo ciclo termico richiede un materiale per contenitori con una temperatura di transizione vetrosa (HDT) significativamente superiore alla temperatura di riempimento.
TEMPERATURA DI RIEMPIMENTO A CALDO vs MATERIALE DEL CONTENITORE HDT — PP vs HDPE
Il PP RCP è adatto per tutte le applicazioni di riempimento a caldo di alimenti coreani fino a circa 90 °C. Il PP HPP è richiesto al di sopra dei 100 °C (autoclave). L'HDPE è adeguato per il riempimento a caldo di alimenti coreani al di sotto di circa 62 °C; al di sopra di questa temperatura, è necessario specificare il PP per garantire la stabilità dimensionale.
Le specifiche coreane per i contenitori alimentari IBM in PP richiedono la stessa conformità dei materiali a contatto con gli alimenti previsti dalla normativa MFDS coreana per i contenitori IBM in HDPE: additivi presenti nell'elenco positivo del PP, test di migrazione (residuo di evaporazione ≤ 150 ppm di n-eptano, metalli pesanti ≤ 100 ppm come Pb) e dichiarazione di contatto con gli alimenti. I contenitori IBM in PP non producono bagliori (lo stesso vantaggio di assenza di bagliori dei contenitori IBM in HDPE): i contenitori alimentari IBM in PP per riempimento a caldo in Corea non presentano rischi di contaminazione da detriti di rifinitura della base, lo stesso vantaggio di eliminazione della contaminazione offerto dai contenitori IBM in HDPE per riempimento a temperatura ambiente in Corea.
SEZIONE 07
PP Cura della persona e cosmetici IBM
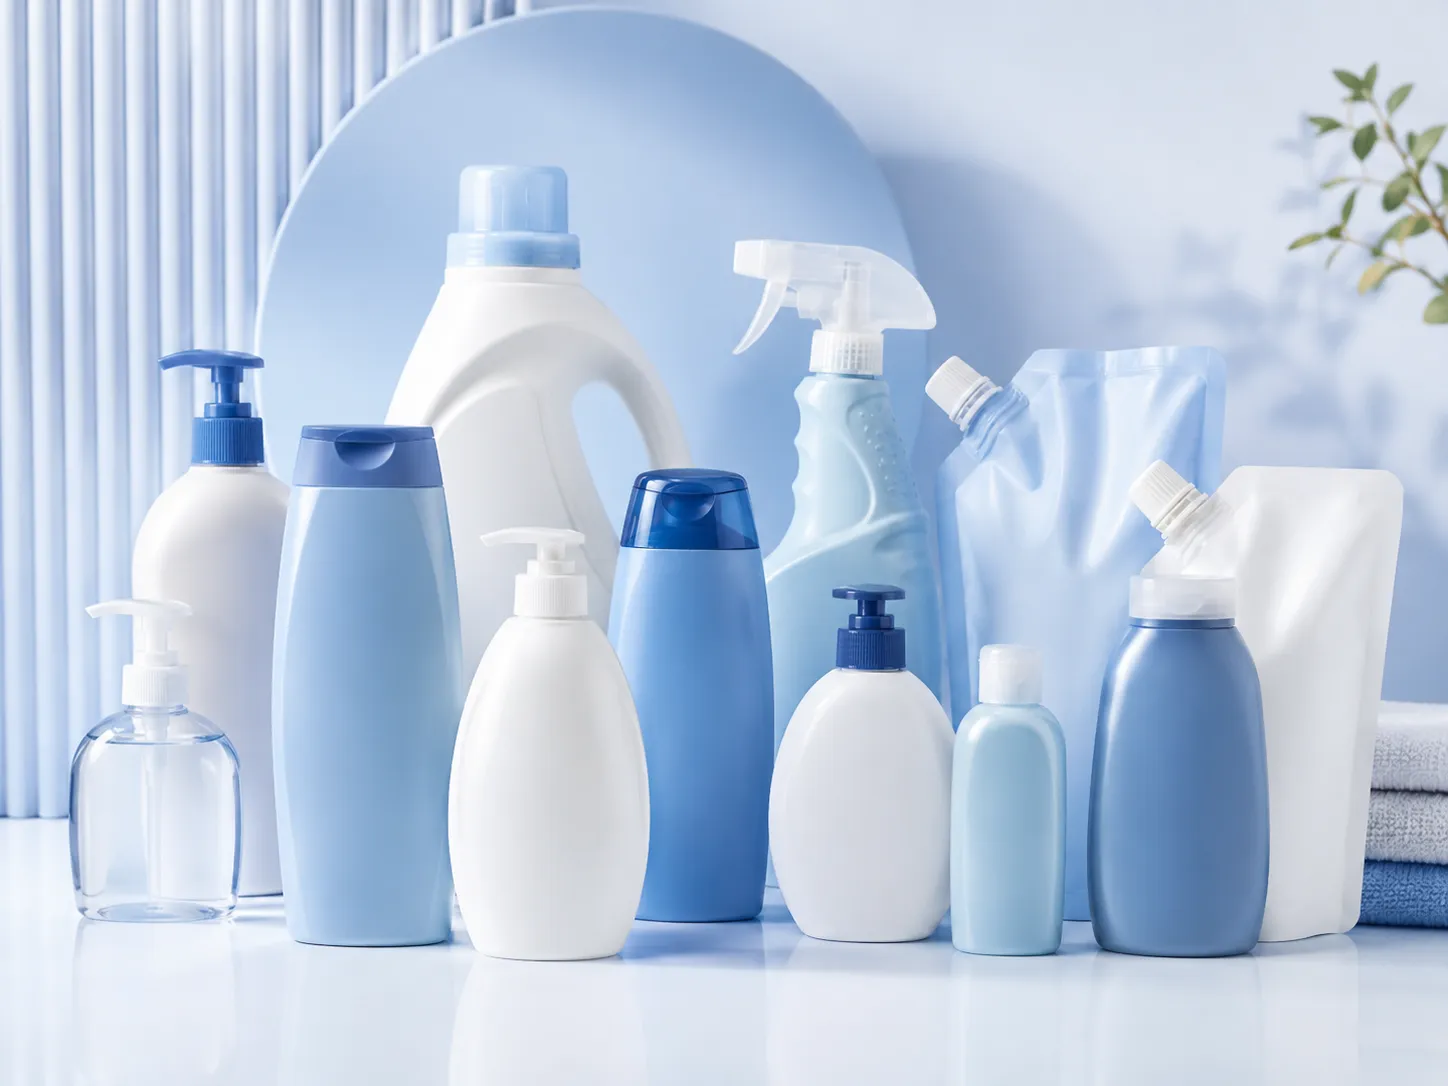
IBM opera nel mercato coreano dei prodotti per la cura della persona in PP, che si articola in due segmenti distinti. Il primo segmento, quello dei prodotti biologici e naturali per la cura della persona in Corea, predilige il PP per il suo aspetto più pulito e traslucido e per la riciclabilità, un aspetto supportato dagli imballaggi monomateriale in PP nei report ESG coreani. Il secondo segmento, quello dei prodotti per la cura della persona con riempimento a caldo in Corea, utilizza il PP perché la formulazione (balsamo ad alta viscosità contenente silicone, confezionato a 55-65 °C, e prodotti naturali per la cura della pelle, confezionati a caldo a 65-70 °C) supera l'intervallo di temperatura di riempimento a caldo sicuro per l'HDPE.
Motivazione del marchio PP Naturale/Biologico
- ▸Aspetto: L'aspetto traslucido del PP RCP permette di vedere il colore del prodotto (estratto di erbe verdi, miscela di oli essenziali ambrati, crema bianca) attraverso la parete del contenitore: un segnale di trasparenza del prodotto che i consumatori coreani di cosmetici naturali apprezzano come indicatore di autenticità della formulazione naturale.
- ▸Riciclabilità: Le linee guida del Ministero dell'Ambiente coreano per il riciclo degli imballaggi classificano il PP come facilmente separabile nei sistemi di riciclo coreani: i marchi biologici coreani con impegni ESG in Corea preferiscono imballaggi monomateriale in PP (contenitore in PP + tappo in PP) per la documentazione di riciclabilità degli imballaggi in Corea.
- ▸Certificazioni coreane: I requisiti di imballaggio per la certificazione biologica coreana EcoCert e COSMOS specificano sempre più spesso il PP come plastica accettabile per i prodotti cosmetici biologici certificati; l'HDPE con stabilizzanti UV (utilizzato in alcuni prodotti per la cura della persona per esterni) potrebbe non soddisfare i requisiti di imballaggio COSMOS.
PP ESCR nelle formulazioni per la cura della persona
La resistenza alla fessurazione da stress ambientale (ESCR) del PP in ambienti contenenti tensioattivi è diversa da quella dell'HDPE: il PP non si rompe a causa dello stesso meccanismo di fessurazione da stress ambientale dell'HDPE, poiché la sua struttura cristallina reagisce in modo diverso alla penetrazione dei tensioattivi. I contenitori in PP IBM per shampoo e bagnoschiuma coreani con una concentrazione di tensioattivi di 10–20% non si rompono per ESCR, ma possono rompersi a causa di un meccanismo diverso: la cristallizzazione indotta da solventi (SIC), in cui gli alcoli delle fragranze (etanolo 1–5% nelle formulazioni coreane di alta gamma per la cura della persona) penetrano nella parete in PP e ne aumentano localmente la cristallinità, producendo sbiancamento e fragilità. Prima di specificare il PP per formulazioni coreane di fragranze premium contenenti alcol, verificare i contenitori in PP RCP IBM con la formulazione coreana effettiva per la cura della persona nelle condizioni ambientali coreane (25 °C/60% UR) per 12 mesi.
SEZIONE 08
Selezione della serie ZQ per la produzione coreana di PP IBM
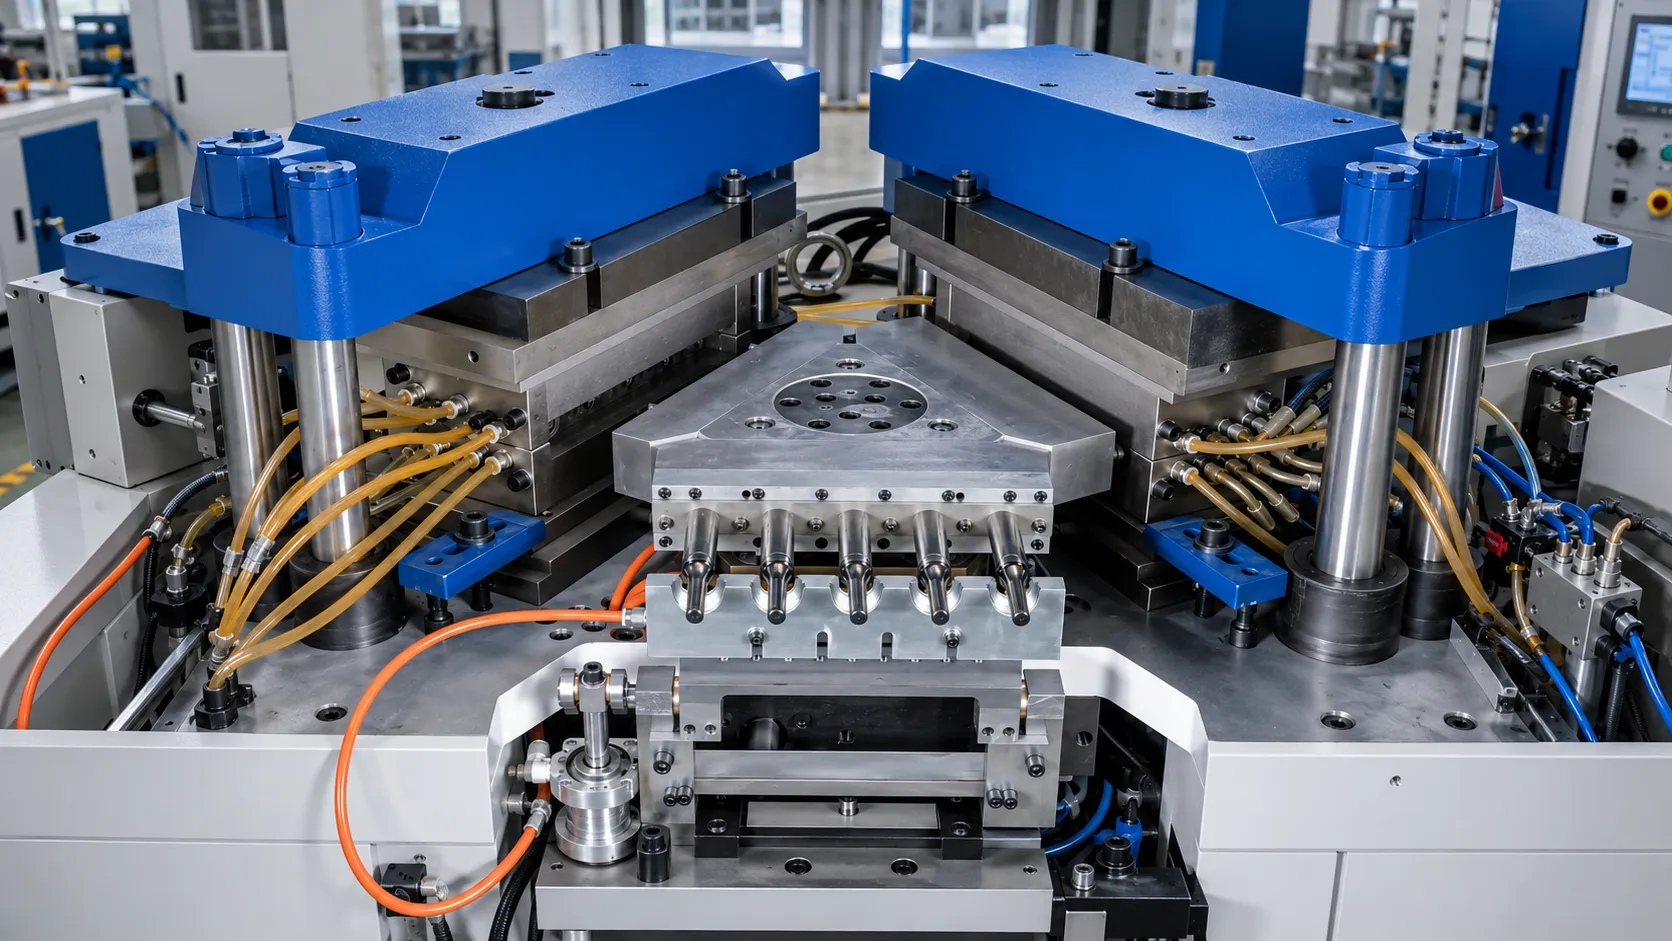
Le macchine IBM per PP funzionano con le stesse macchine della serie ZQ utilizzate per le macchine IBM per HDPE: l'unica considerazione hardware specifica per il PP è che la temperatura di lavorazione più elevata del PP (220-260 °C rispetto ai 195-225 °C dell'HDPE) richiede che le fasce riscaldanti del cilindro della macchina ZQ funzionino continuamente al limite superiore del loro intervallo di temperatura nominale durante la produzione di PP. Tutte le macchine della serie ZQ sono omologate per le temperature di lavorazione del PP: non è necessario alcun cilindro HP speciale.
ZQ SELECTION MATRIX · PP IBM @ 60ml RCP (AUTOCLAVE / RIEMPIMENTO A CALDO / CURA DELLA PERSONA)
| MODELLO ZQ | CAV @ 60ml PP | BOTTIGLIE/ORA | CAPITALE ANNUO | PROFILO IBM PP COREANO |
|---|---|---|---|---|
| EP-ZQ40 | 8–10 | ~6.000–7.500 | ~21–26M | Startup farmaceutica coreana in PP, piccola azienda di riempimento a caldo di alimenti in PP, startup di cosmetici biologici |
| EP-ZQ60 | 14–16 | ~10.500–12.000 | ~37–42M | Riempimento a caldo di alimenti in PP di medie dimensioni in Corea, prodotti per la cura personale biologici coreani di medio volume |
| EP-ZQ80 ★ | 18 | ~13,500 | ~47 milioni | Marchio farmaceutico coreano in PP, importante OEM per il riempimento a caldo di prodotti alimentari, PP per la cosmesi coreana: un punto di riferimento. |
| EP-ZQ110 | 22 | ~16,500 | ~57,8 milioni | Conglomerato coreano leader nel settore alimentare del PP, grande produttore farmaceutico coreano di autoclavi in PP. |
★ EP-ZQ80 Con 18 cavità e un ciclo di 4,4 secondi (leggermente più lungo rispetto all'equivalente IBM in HDPE), copre circa 47 milioni di contenitori in PP da 60 ml all'anno nei due turni di lavoro in Corea. Il sistema idraulico doppio da 11+11 kW della ZQ80 gestisce la maggiore pressione di iniezione richiesta per il PP con 18 cavità senza penalizzazioni in termini di tempo di ciclo rispetto al sistema idraulico singolo della ZQ60 con un numero di cavità in PP comparabile.
DOMANDE FREQUENTI SULL'INGEGNERIA
PP IBM — Domande di ingegneria
Qual è l'intervallo corretto di PP MI per IBM e in cosa differisce da quello per lo stampaggio a iniezione?
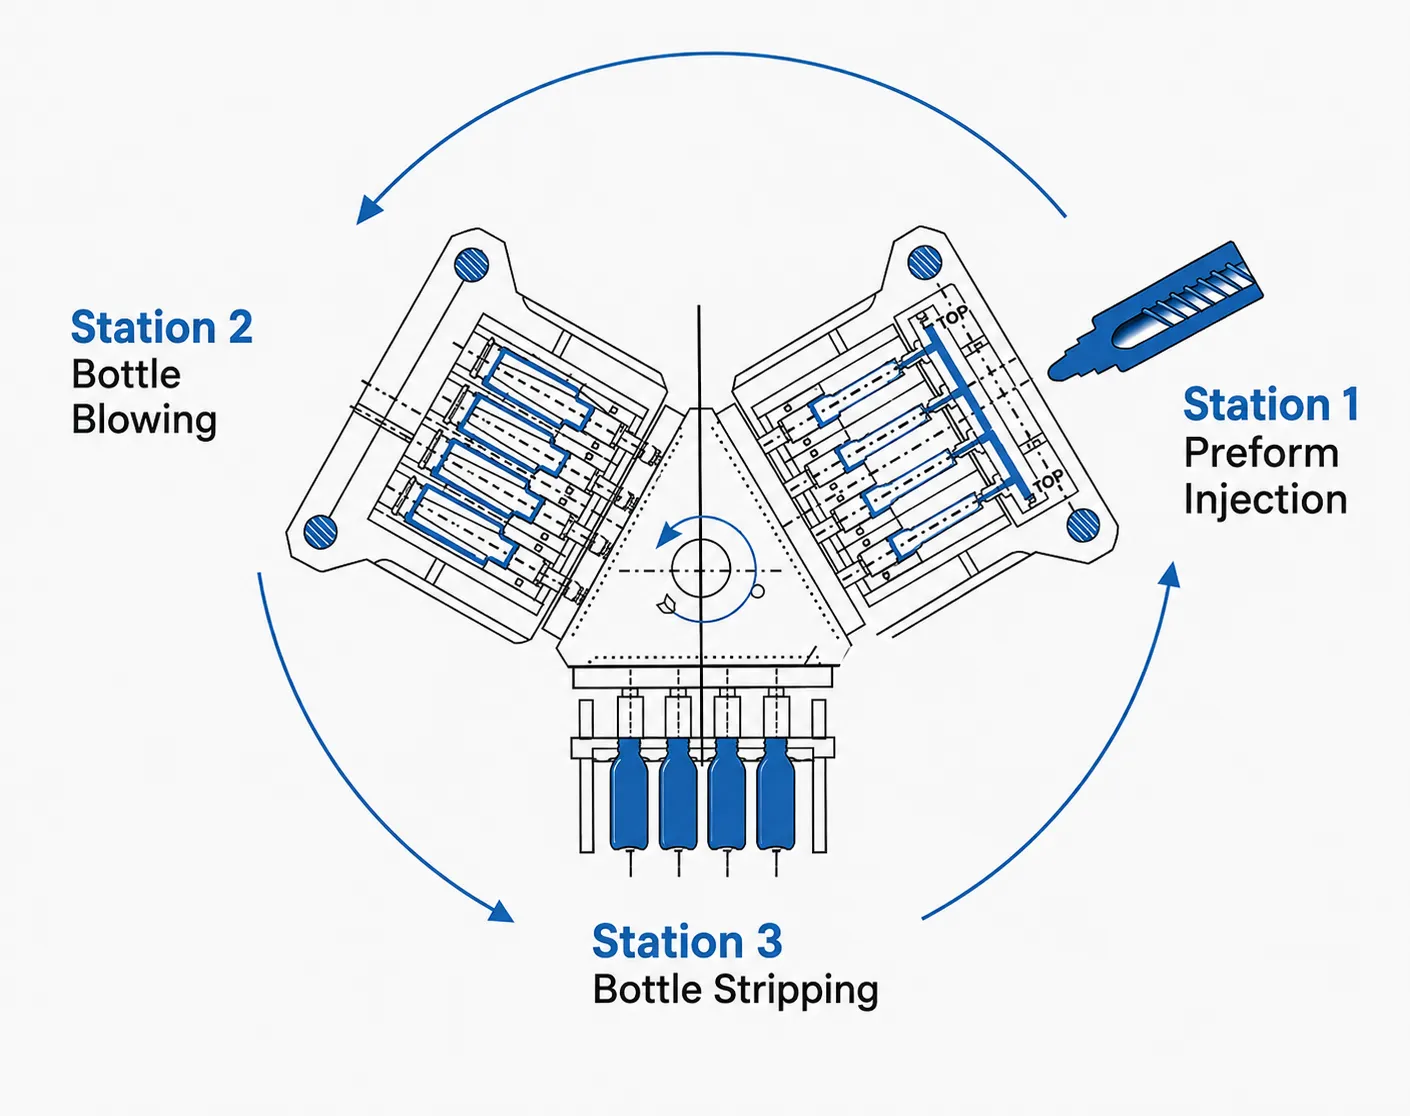
Il PP IBM richiede un indice di massa molecolare (MI) più elevato (peso molecolare inferiore) rispetto al PP per stampaggio a iniezione standard, poiché la preforma IBM deve riempire una cavità a parete sottile attraverso un sistema a canale caldo ad alta velocità di iniezione, mantenendo al contempo una resistenza allo stato fuso sufficiente a mantenere la sua forma sull'anima dopo l'iniezione e prima del soffiaggio. L'intervallo di MI del PP IBM è tipicamente compreso tra 3 e 12 g/10 min (230 °C/2,16 kg), mentre il PP per stampaggio a iniezione standard per componenti solidi utilizza un intervallo più ampio, da 0,5 a oltre 30 g/10 min. L'estremità inferiore dell'intervallo di MI del PP IBM (MI 3-5) è appropriata per: contenitori farmaceutici per autoclave, dove la precisione del collo e la stabilità dimensionale dopo l'autoclave sono prioritarie; contenitori più grandi (100 ml e oltre) dove la parete della preforma più pesante richiede una maggiore resistenza allo stato fuso per rimanere sull'anima durante la rotazione della torretta dalla Stazione 1 alla Stazione 2 ad alta temperatura della preforma. La parte superiore della gamma MI del PP IBM (MI 8–12) è appropriata per: piccoli contenitori (10–30 ml) dove un MI più elevato consente un riempimento più rapido della cavità attraverso i canali di alimentazione caldi più stretti; contenitori per alimenti a riempimento a caldo da 60–120 ml dove le prestazioni di riempimento a caldo del grado di PP RCP sono più importanti dell'impatto a bassa temperatura (un MI più elevato per l'RCP ha un impatto a freddo leggermente inferiore). Un MI superiore a 15 per il PP IBM non è generalmente raccomandato perché la preforma si affloscerà eccessivamente sull'asta centrale tra la Stazione 1 e la Stazione 2 alle temperature di lavorazione del PP richieste: questo cedimento produce una distribuzione non uniforme delle pareti nel contenitore soffiato e non può essere corretto solo regolando i parametri di processo.
Lo stesso stampo IBM può essere utilizzato sia per HDPE che per PP senza modifiche?
Lo stesso set di stampi IBM (stampo a iniezione + stampo a soffiaggio + utensile di estrazione) può essere utilizzato sia per HDPE che per PP sulla stessa macchina ZQ, con due considerazioni specifiche. In primo luogo, la compensazione del ritiro: PP e HDPE hanno diversi tassi di ritiro lineare: il PP si ritira di 1,5–2,0% rispetto a 0,8–1,2% dell'HDPE nelle condizioni IBM. Se lo stampo è stato progettato con compensazione del ritiro per HDPE (diametro esterno del collo nominale calcolato per un ritiro di 1,0%), lo stesso stampo produrrà contenitori in PP con un diametro esterno del collo leggermente inferiore (di circa 0,05–0,10 mm in meno rispetto al nominale) perché il PP si ritira di più. Per la maggior parte delle applicazioni IBM per uso domestico e alimentare, questa variazione dimensionale rientra nell'intervallo accettabile per la finitura del collo: il tappo di chiusura coreano o la pompa si innesteranno comunque correttamente. Per gli IBM farmaceutici (dove il diametro esterno del collo di ±0,05 mm è obbligatorio per la qualificazione KFDA coreana), gli stampi in HDPE e PP devono utilizzare inserti per il collo di dimensioni diverse, compensate per il tasso di ritiro di ciascun materiale: lo stesso inserto non può produrre un diametro esterno del collo conforme alle specifiche sia per gli IBM farmaceutici in HDPE che in PP. In secondo luogo, protocollo di temperatura di processo: quando si passa da HDPE a PP sulla stessa macchina, è necessario uno spurgo del materiale per pulire il cilindro e il canale caldo dal materiale precedente prima della produzione. Korea Ever-Power raccomanda di effettuare uno spurgo con composto di spurgo in polietilene (circa 3-5 dosi di iniezione nel cilindro) prima di passare da PP a HDPE, poiché il PP residuo in un cilindro riscaldato alla temperatura di processo dell'HDPE (195-225 °C) si degrada nel tempo e produce contaminazione nella produzione di HDPE. Il passaggio inverso (da HDPE a PP) è meno critico: l'HDPE viene spurgato senza problemi dal cilindro alle temperature di processo del PP, ma si raccomanda uno spurgo standard di 2-3 dosi di iniezione nel cilindro con materiale primario in PP per confermare la consistenza del colore e del materiale prima di iniziare la produzione di PP.
Perché il PP IBM produce un tempo di ciclo leggermente più lungo rispetto all'equivalente HDPE IBM con lo stesso formato di contenitore?
La stampaggio a iniezione di PP richiede un tempo di ciclo più lungo di 10-15% rispetto a un equivalente stampaggio a iniezione di HDPE con lo stesso formato di contenitore, per due motivi, entrambi legati alla cinetica di cristallizzazione del PP. In primo luogo, un tempo di permanenza del soffiaggio più lungo: il PP cristallizza più lentamente dell'HDPE alle temperature dello stampo per stampaggio a iniezione (18-28 °C). La cristallizzazione dell'HDPE si completa in circa 85% entro 0,8-1,2 secondi a una temperatura dello stampo di 20 °C; la cristallizzazione del PP alla stessa temperatura si completa in circa 70-80% nello stesso intervallo di tempo. Il tempo di permanenza del soffiaggio deve consentire una cristallizzazione sufficiente del PP per produrre un contenitore dimensionalmente stabile al momento della rimozione: un tempo di permanenza del soffiaggio insufficiente provoca la deformazione della base del PP alla Stazione 3 (la zona di base, l'ultima a solidificarsi, è ancora parzialmente fusa al momento della rimozione) e l'imbiancamento della spalla (imbiancamento da stress dovuto alla rimozione di un contenitore in PP ancora in fase di cristallizzazione). Il tempo di permanenza del soffiaggio per lo stampaggio a iniezione di PP è in genere di 0,2-0,4 secondi più lungo rispetto a un equivalente stampaggio a iniezione di HDPE alla stessa temperatura dello stampo. In secondo luogo, tempi di riempimento a iniezione più lunghi: il PP alle temperature di lavorazione IBM (220–250 °C) ha una viscosità di fusione maggiore rispetto all'HDPE alla sua temperatura di lavorazione (205–220 °C) allo stesso valore di MI; questo perché la tatticità del PP (struttura a catena isotattica del PP) produce una densità di intreccio maggiore rispetto alla struttura a catena lineare dell'HDPE a parità di peso molecolare. Il tempo di riempimento del PP è in genere di 0,1–0,2 secondi più lungo rispetto al tempo di riempimento equivalente dell'HDPE allo stesso numero di cavità. Entrambi gli effetti insieme producono la penalità di 10–15% nel tempo di ciclo del PP. Presso ZQ80 per la produzione di contenitori farmaceutici da 60 ml: HDPE IBM a 4,0 secondi × 18 cavità = 16.200 contenitori/ora; PP IBM a 4,4 secondi × 18 cavità = 14.727 contenitori/ora, una riduzione del tasso di produzione di 9% che si riflette nei calcoli della capacità annuale del PP IBM.
Quali applicazioni farmaceutiche coreane richiedono specificamente un rivestimento in PP IBM rispetto a un rivestimento in HDPE IBM?
Le applicazioni farmaceutiche coreane che richiedono specificamente contenitori in PP IBM anziché in HDPE IBM sono quelle in cui il metodo di sterilizzazione, le condizioni di conservazione o la formulazione chimica del prodotto farmaceutico coreano superano i limiti di resistenza del materiale HDPE. Esistono quattro categorie di applicazioni farmaceutiche coreane in PP IBM. In primo luogo, la sterilizzazione terminale a vapore: i prodotti farmaceutici liquidi coreani sottoposti a un processo di riempimento e successiva sterilizzazione a 121 °C (soluzione salina isotonica, soluzione per reidratazione orale, alcuni farmaci liquidi per uso ospedaliero coreano) richiedono contenitori in PP IBM perché l'HDPE si deforma a 121 °C; questa è la principale applicazione farmaceutica in PP IBM in Corea. In secondo luogo, la sterilizzazione a calore secco: i contenitori farmaceutici coreani per preparazioni parenterali sterilizzati a calore secco a 170-180 °C richiedono PP (l'HDPE si scioglierebbe); questa applicazione è rara nei contenitori IBM a causa della temperatura estrema, ma è specificata da alcuni centri medici universitari coreani e produttori farmaceutici a contratto coreani. In terzo luogo, l'irradiazione gamma (nota: il PP non richiede alte temperature, tuttavia i produttori farmaceutici coreani che prendono in considerazione contenitori irradiati con raggi gamma dovrebbero verificarne la stabilità, poiché alcuni gradi di PP ingialliscono sotto irradiazione gamma e richiedono gradi stabilizzati speciali). In quarto luogo, la compatibilità con le formulazioni: le formulazioni farmaceutiche coreane contenenti forti agenti ossidanti (perossido di idrogeno a >3%, alcune formulazioni antisettiche coreane), forti agenti riducenti o solventi aromatici ad alte concentrazioni possono causare il fallimento dell'ESCR dell'HDPE; il PP può essere specificato come alternativa quando l'ESCR dell'HDPE è il fattore limitante. La maggior parte delle applicazioni IBM farmaceutiche coreane - oftalmiche, liquide orali CRC, sciroppi pediatrici, antiacidi - non richiedono sterilizzazione terminale e utilizzano IBM in HDPE per il suo costo inferiore, il tempo di ciclo più breve e il migliore ESCR in ambienti tensioattivi. Il PP è l'eccezione piuttosto che la regola nell'IBM farmaceutico coreano.
Come si confronta la trasparenza del PP IBM con quella del PCTG o del PET per i marchi coreani che desiderano un contenitore trasparente?
Il PP IBM in condizioni non orientate (IBM senza stiramento, a differenza dell'ISBM PET) produce un contenitore traslucido con una torbidità di 5–15% a una parete di 0,6–0,8 mm per i gradi RCP. Questo livello di trasparenza è il massimo realistico per il PP IBM: non può essere ridotto al di sotto di una torbidità di 3–5% senza agenti nucleanti (che migliorano la trasparenza a 3–8% a scapito della resistenza all'impatto) o modifiche del copolimero. La gerarchia di trasparenza per le applicazioni IBM coreane è: PCTG IBM (non orientato, torbidità 3–7%) ≈ PET ISBM (orientato, torbidità PP RCP IBM (torbidità 5–15%) > HDPE IBM (torbidità 20–35%) > PP BCP IBM (torbidità 15–25%). Per i marchi di cosmetici coreani e i marchi di miele premium coreani che desiderano contenitori trasparenti come l'acqua, in cui la formulazione del prodotto o il colore del miele siano completamente visibili, il PP IBM non raggiunge il livello di trasparenza richiesto. Il PCTG IBM (non orientato, opacità 3–7%), con un sovrapprezzo della resina di 20–40% rispetto al PP, è il processo IBM corretto per contenitori coreani quasi cristallini senza orientamento. Il PET ISBM con opacità <2% è l'unica opzione completamente trasparente e richiede un'architettura di macchina diversa (stampaggio a iniezione-soffiaggio, non IBM). Le macchine IBM della serie ZQ di Ever-Power Korea producono PP con la massima trasparenza IBM ottenibile: la limitazione della trasparenza è intrinseca alla struttura semicristallina del PP in condizioni IBM non orientate, non alla capacità di processo della macchina ZQ.
Qual è il corretto approccio normativo coreano per i contenitori IBM in PP utilizzati nelle applicazioni a contatto con gli alimenti in Corea, rispetto ai contenitori IBM in HDPE?
Le normative coreane MFDS sui materiali a contatto con gli alimenti trattano i contenitori in PP e HDPE IBM in modo identico in termini di processo normativo: entrambi richiedono la stessa procedura di conformità agli standard coreani MFDS per utensili, contenitori e imballaggi alimentari (dichiarazione del materiale, test di migrazione, dichiarazione di contatto con gli alimenti). I limiti del test di migrazione sono gli stessi per PP e HDPE: residuo di evaporazione ≤ 150 ppm (n-eptano), ≤ 30 ppm (acido acetico 4%), metalli pesanti ≤ 100 ppm come Pb. Ci sono due considerazioni specifiche per il PP relative al contatto con gli alimenti secondo le normative coreane MFDS. In primo luogo, l'elenco positivo degli additivi: il PP utilizza lo stesso elenco positivo di additivi per il contatto con gli alimenti delle normative coreane MFDS dell'HDPE (Appendice 1 degli standard), ma le confezioni di additivi per resine PP differiscono da quelle dell'HDPE: l'omopolimero di PP utilizza comunemente agenti chiarificanti (nucleatore di dibenzilidene sorbitolo, DBS - elencato nell'elenco positivo PP delle normative coreane MFDS) per migliorare la trasparenza; verificare che lo specifico agente chiarificante sia presente nell'elenco positivo delle normative coreane MFDS per il PP, non solo per l'HDPE. In secondo luogo, migrazione a caldo: per le applicazioni coreane di riempimento a caldo di PP per alimenti (riempimento a 65-85 °C), la temperatura del mezzo di prova di migrazione MFDS coreano (60 °C per il test con acido acetico) potrebbe essere inferiore alla temperatura effettiva di riempimento a caldo per alimenti in Corea. I marchi alimentari coreani che specificano contenitori IBM in PP per riempimento a caldo dovrebbero eseguire un ulteriore test di migrazione alla temperatura di riempimento effettiva per confermare la conformità dei residui di evaporazione alla temperatura più elevata, poiché i tassi di migrazione del PP aumentano di circa 3-5 volte da 60 °C a 85 °C. Questo test al di sopra del minimo regolamentare non è richiesto dalle normative MFDS coreane, ma è considerato prudente per i team di controllo qualità dei marchi alimentari coreani che gestiscono la documentazione di conformità dei contenitori primari in PP per riempimento a caldo in Corea.
RICHIESTA DI INFORMAZIONI PP IBM · EVER-POWER COREA
Pianificazione della produzione di container IBM PP?
Korea Ever-Power offre servizi di progettazione di stampi in PP IBM e qualificazione dei parametri di processo per contenitori farmaceutici autoclavati, contenitori per alimenti a riempimento a caldo e applicazioni coreane di prodotti naturali per la cura della persona in PP IBM su macchine ZQ40–ZQ110.


