
Материал для пресс-форм IBM · Сталь P20 H13 S136 · Выбор оснастки · Корейская компания Ever-Power ZQ
Руководство IBM по материалам для пресс-форм:
P20 H13 S136 Выбор стали
Выбор материала для пресс-форм IBM определяет стоимость оснастки, срок службы, полируемость, коррозионную стойкость и качество поверхности каждого производимого контейнера. Компания Korea Ever-Power выбирает сталь P20, H13 или S136 для каждого компонента пресс-формы IBM в зависимости от материала, используемого для литья, объема производства, требований к качеству поверхности и условий эксплуатации. В данном руководстве описаны свойства трех основных сталей для пресс-форм IBM, а также критерии выбора для компонентов литьевой полости, полости выдувной формы, стержня сердечника и вставки горловины в корейских программах IBM для косметической, фармацевтической и промышленной отраслей.
KOREA EVER-POWER · АНСАН-СИ, ГЁНГИ-ДО · ИЮЛЬ 2026
СПРАВОЧНИК ПО ИНЖЕНЕРИИ · ОСНОВНЫЕ СВОЙСТВА ФОРМОВОЧНОЙ СТАЛИ IBM
ТВЕРДОСТЬ P20
Рц 28-34
Закаленная пресс-формовочная сталь P20 — стандартный корейский материал для корпусов пресс-форм для литья под давлением и выдувного формования косметической продукции. Интервал повторной полировки — 2-3 месяца.
ТВЕРДОСТЬ H13
Рц 44-48
Инструментальная сталь H13 для горячей обработки — корейская высокопроизводительная косметическая сталь IBM, более 8 миллионов циклов в год. Интервал повторной полировки составляет 5-8 миллионов циклов.
ТВЕРДОСТЬ S136
Rc 50-54
Нержавеющая сталь S136 для изготовления пресс-форм — корейская фармацевтическая сталь, а также вставки для горловины пресс-форм из АБС-пластика, требующие коррозионной стойкости и зеркальной полировки с шероховатостью Ra 0,025 мкм.
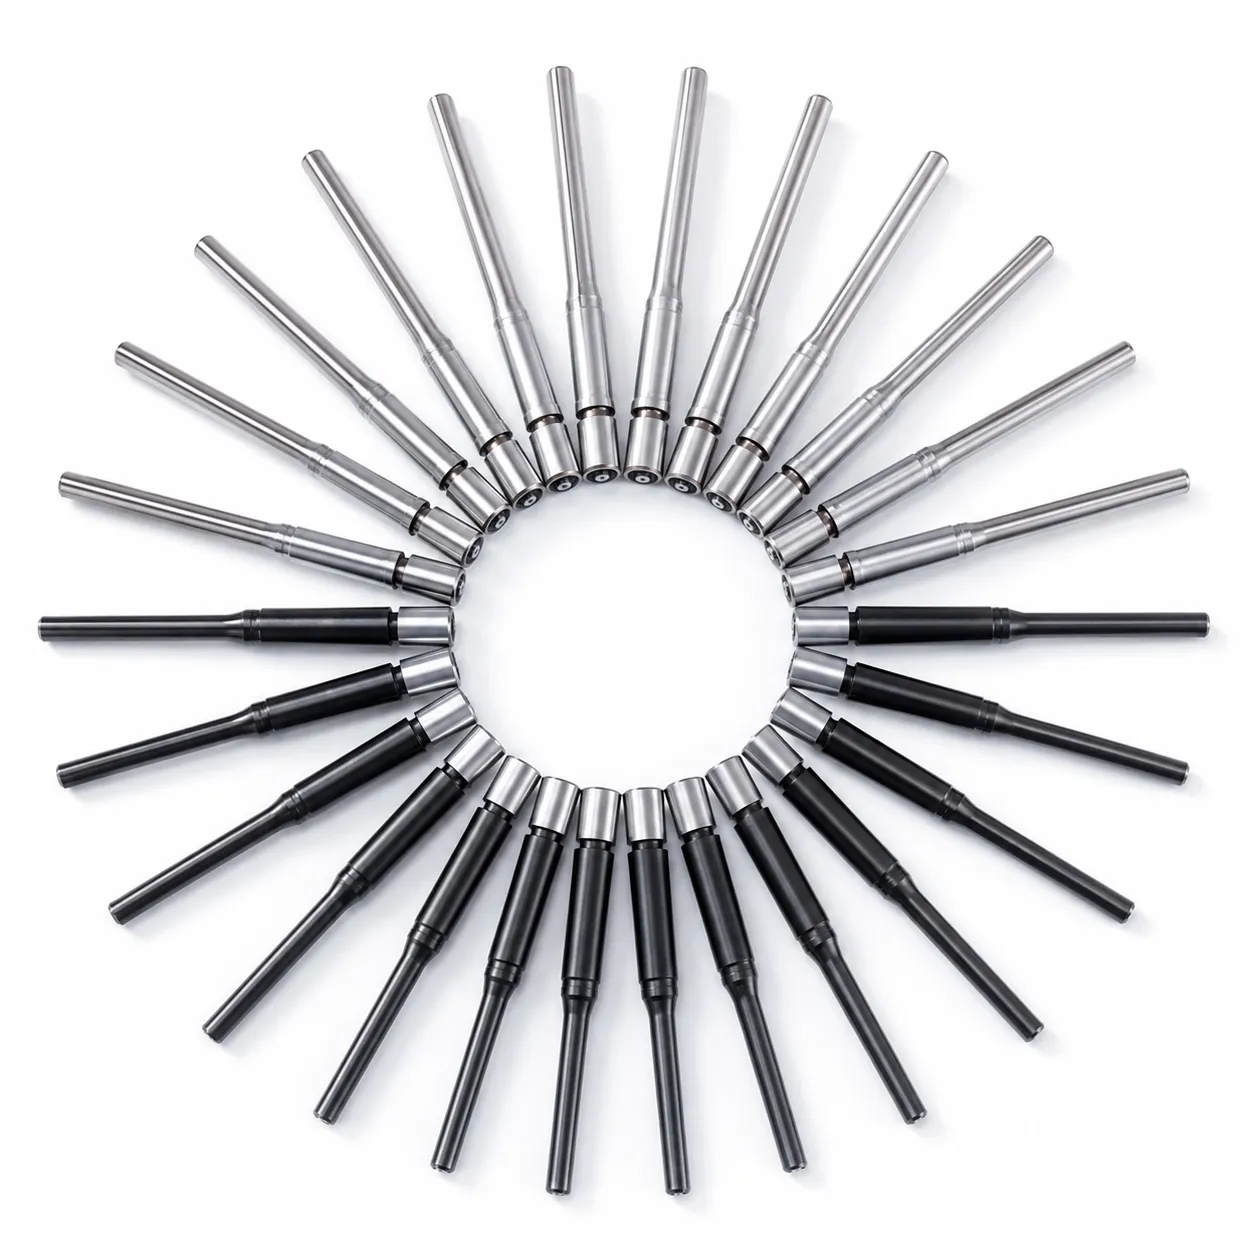
СТАЛЯ СЕРДЕЧНИКА
Рц 55-62
Азотированная или закаленная насквозь сталь для стержней стержня — самая высокая твердость среди всех компонентов инструмента IBM, обеспечивающая износостойкость при сроке службы 10-20 миллионов циклов.
РАЗДЕЛ 01
Обзор компонентов пресс-форм IBM и логика выбора стали.
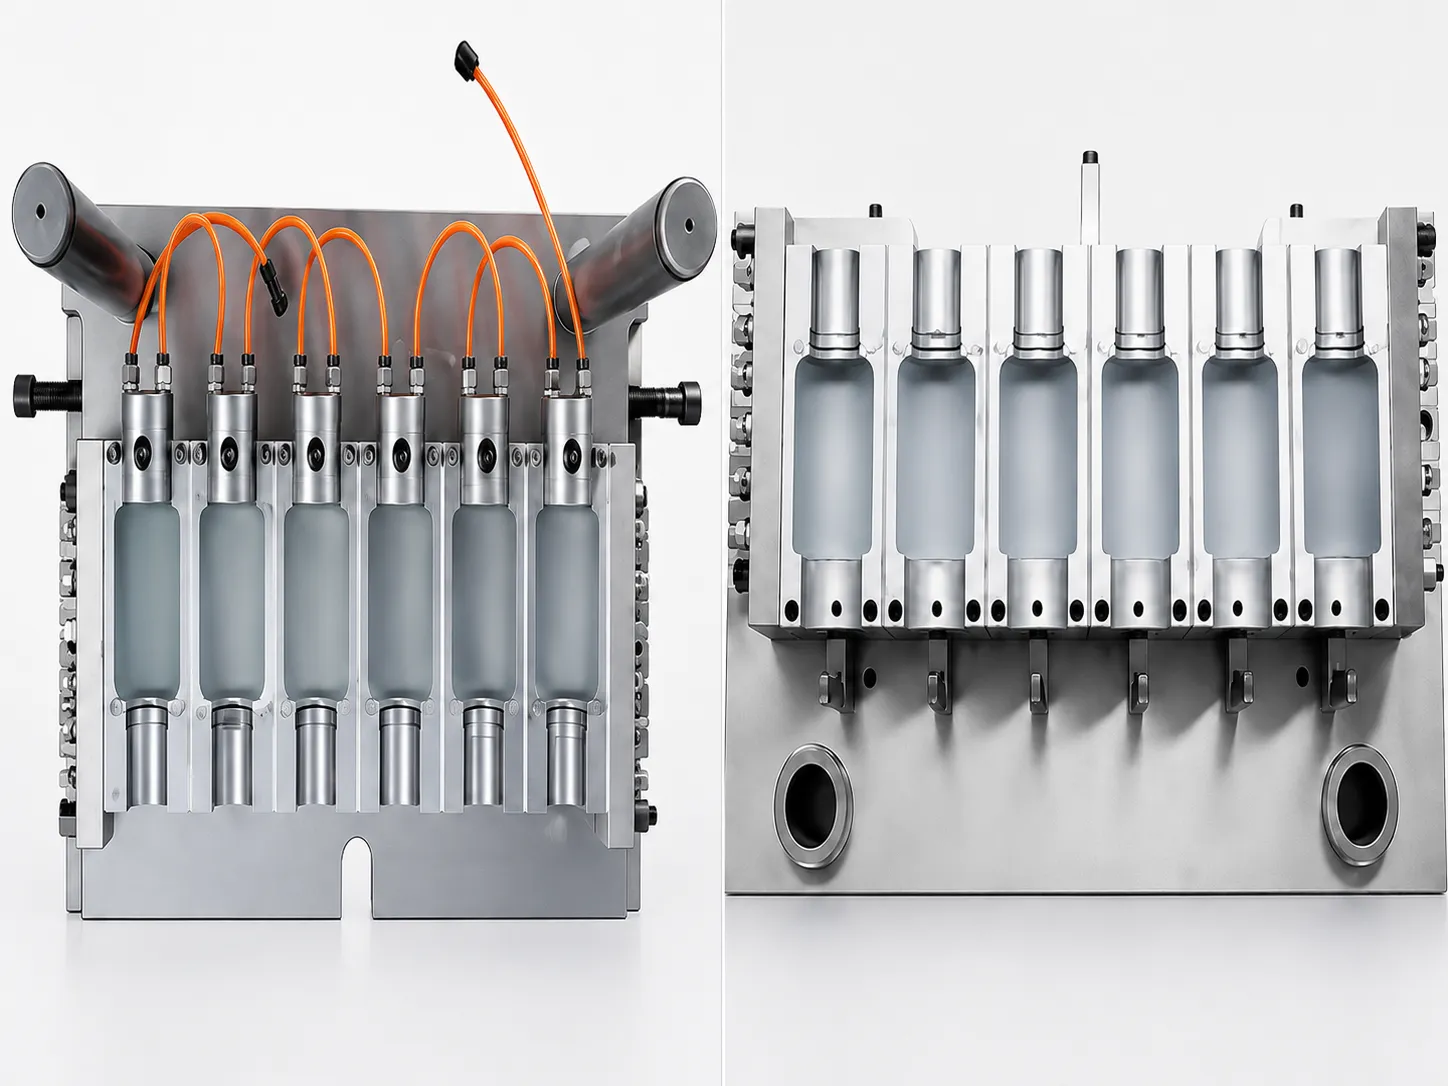
Комплект пресс-форм для выдувной формовки состоит из четырех различных типов компонентов: инжекционной полости (формующей внешнюю поверхность заготовки), стержня сердечника (формующего внутреннюю поверхность заготовки и служащего каналом для продувочного воздуха), полости выдувной формы (формующей корпус контейнера и внешнюю поверхность плеча во время выдувания) и горловины (герметизирующей зону горловины выдувной станции). Каждый компонент работает в различных механических, термических и химических условиях и, следовательно, требует различных характеристик стали.
| КОМПОНЕНТ ФОРМЫ | ПЕРВИЧНАЯ НАГРУЗКА | КОСМЕТИЧЕСКАЯ СТАЛЬ IBM | ФАРМА IBM СТАЛЬ | ОСНОВНОЕ ТРЕБОВАНИЕ |
|---|---|---|---|---|
| Корпус инъекционной полости | Давление впрыска 80-120 МПа | P20 (Rc 28-34) | S136 (Rc 50-54) | Полируемость до Ra 0,025-0,10 мкм, термическая стабильность при температуре пресс-формы 55-70°C. |
| Вставка резьбы горловины | Момент впрыска + момент закрытия | S136 (Rc 50-54) | S136 (Rc 50-54) | Коррозионная стойкость, Ra 0,025 мкм, полировка герметизирующей площадки, допуск ±0,03 мм по внешнему диаметру. |
| Полость выдувной формы | Давление продувки 4-8 бар | P20 или H13 | P20 или H13 | Полируемость до Ra 0,025-0,10 мкм, отсутствие заусенцев на линии разъема, качество поверхности контейнера. |
| Сердечник | Многократное термическое циклирование + усилие отрыва | Азотированная сталь Rc 55-62 | Азотированная сталь S136, твердость 50-54 | Износостойкость 10-20 млн циклов, устойчивость к усталости в канале подачи воздуха, точность конусности. |
РАЗДЕЛ 02
Сталь P20: стандартный инструмент IBM для декоративной и промышленной обработки.
Свойства P20 для IBM
Предварительно закалённое удобство
Сталь P20 поставляется в предварительно закаленном состоянии с твердостью Rc 28-34, готовой к обработке на станках с ЧПУ без дополнительной термообработки. Корейский инструментальный цех Ever-Power IBM обрабатывает полости пресс-форм для литья под давлением и выдувного формования из стали P20 непосредственно из предварительно закаленных блоков — это на 2-3 недели короче по сравнению со сталью H13, требующей закалки и отпуска после обработки.
Хорошая полируемость
Полировка P20 с алмазной пастой обеспечивает шероховатость Ra 0,05-0,10 мкм — этого достаточно для качества поверхности корпусов контейнеров из корейского полипропилена (PP RCP) и полиэтилена высокой плотности (HDPE IBM) (полипропиленовая пудра 5-12% маскирует незначительную шероховатость поверхности). Полировка P20 с алмазной пастой обеспечивает шероховатость Ra 0,025 мкм для косметического АБС-пластика (ABS) при увеличенном времени полировки, но для сохранения зеркального качества ABS в течение длительного производственного цикла предпочтительнее использовать S136.
Предел срока службы производства
Твердость P20 Rc 28-34 означает более быстрый износ, чем у H13 (Rc 44-48) при давлении литья под давлением в корейских косметических пресс-формах (80-120 МПа). Для повторной полировки полости пресс-формы P20 требуется 2-3 миллиона циклов; для полости выдувной формы P20 — 3-5 миллионов циклов. Подходит для корейских программ производства косметической продукции среднего объема (5-15 млн единиц в год на один комплект пресс-форм).
P20 Приложения IBM
P20 — это стандартный инструментальный материал для литьевых форм корейской компании Ever-Power, используемый для: корейских косметических литьевых форм из ПЭВП и ПП с использованием технологии RCP в объеме производства 5-30 млн единиц в год (корпуса для литья под давлением, ZQ40, ZQ60, ZQ80); корейских бытовых и пищевых литьевых форм из ПЭВП во всех объемах (требования к чистоте поверхности); корейских промышленных литьевых форм из ПЭВП (лабораторные, реактивные, промышленные контейнеры, где требования к чистоте поверхности составляют Ra 0,20-0,40 мкм). P20 также является стандартным материалом для опорных плит пресс-форм, литниковых каналов и выталкивающих плит во всех комплектах литьевых форм корейской компании Ever-Power.
Средство P20 НЕ подходит для корейских фармацевтических вставок IBM в горловину (коррозия от влаги), корейских ABS-пластиков IBM с длительной зеркальной полировкой (недостаточная твердость для сохранения полировки более 3 циклов) или корейских биопластиков IBM, подвергавшихся воздействию уксусной кислоты (PHA/EVA). Для этих применений используйте S136.
РАЗДЕЛ 03
Сталь H13: Инструменты IBM для массового производства и длительного срока службы
Сравнение инструментов IBM H13 и P20
| СВОЙСТВО | H13 | П20 |
|---|---|---|
| Твердость | Rc 44-48 (термообработанный) | Rc 28-34 (предварительно закалённый) |
| Интервал повторной полировки (кавитационная полировка) | 5-8 миллионов циклов | 2-3 миллиона циклов |
| Общий срок службы плесени | 15-25 миллионов циклов | 8-12 миллионов циклов |
| Сроки поставки оснастки | +2-3 недели (термическая обработка) | Стандартный (без термообработки) |
| Преимущество в стоимости по сравнению с P20 | 30-50% более высококачественный материал + механическая обработка | Исходный уровень |
H13 используется в программах корейских национальных брендов IBM, выпускающих более 15 миллионов контейнеров в год на одном комплекте пресс-форм на корейских пресс-формах Ever-Power ZQ60 и ZQ80. Более длительный интервал повторной полировки H13 (5-8 миллионов циклов) и общий срок службы пресс-формы (15-25 миллионов циклов) снижают общие затраты на техническое обслуживание пресс-формы на протяжении всего жизненного цикла ниже P20, несмотря на более высокие первоначальные инвестиции в оснастку (30-50%). Компания Korea Ever-Power рассчитывает точку пересечения затрат на протяжении жизненного цикла H13 и P20 для каждой программы корейского заказчика и рекомендует H13, когда годовой объем производства делает H13 экономически выгодным при пятилетнем производственном контракте.
РАЗДЕЛ 04
Нержавеющая сталь S136: фармацевтическая и косметическая (ABS)
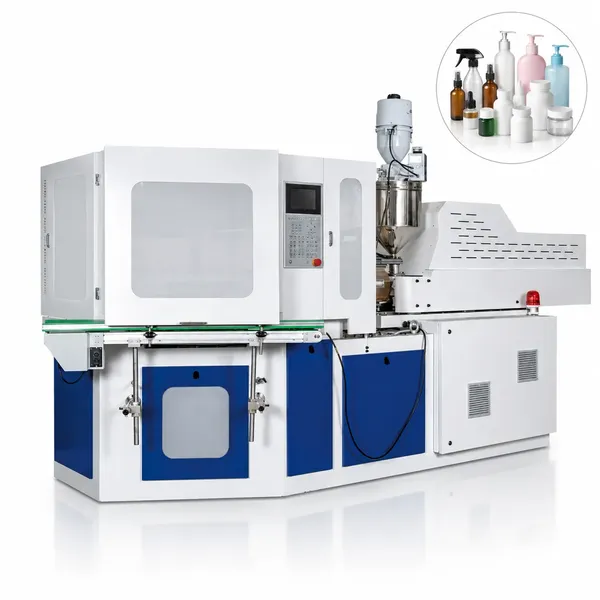
Корейская технология Ever-Power ZQ40 с вставками из нержавеющей стали S136 для горловины капсул из полиэтилена низкой плотности (LDPE) и косметического АБС-пластика класса люкс. Содержание хрома 13% в стали S136 обеспечивает ей коррозионную стойкость, превосходящую показатели P20 и H13, что крайне важно для корейских фармацевтических капсул, где влажность, пары водных растворов и условия стерилизации могут привести к образованию точечной коррозии на вставках из стали P20 в течение 1-2 миллионов циклов. Руководство по капсулам ABS, описывающее требования к качеству зеркальной поверхности АБС-пластика, обеспечиваемые сталью S136, находится по адресу: Руководство по капсулам ABS.
S136 для корейской фармацевтической компании IBM
Для корейских фармацевтических контейнеров из ПЭНД и ПЭВП с жидким электролитом (ГЭП) требуются вставки из нержавеющей стали S136, поскольку размеры горловины (13/415 для капельниц, 18/415 для капельниц, 24/410 для пероральных жидкостей) должны сохранять допуск ±0,03 мм по внешнему диаметру на протяжении всего срока службы в рамках программы MFDS (обычно 20-30 миллионов циклов в течение 3-5 лет). Вставки из стали P20 в корейских фармацевтических контейнерах с жидким электролитом подвергаются прогрессирующей точечной коррозии из-за конденсации паров водного раствора на охлажденной поверхности литьевой формы — образуя поверхностные ямки на уплотнительной поверхности вставки, которые переносятся на уплотнительную поверхность горловины контейнера, вызывая отказы в испытаниях на герметичность в соответствии с требованиями MFDS из-за точечной коррозии горловины контейнера при 2-4 миллионах циклов. Нержавеющая сталь S136 (13% Cr) противостоит этой точечной коррозии в течение более 20 миллионов циклов без ухудшения состояния уплотнительной поверхности горловины корейского фармацевтического контейнера.
S136 для корейской косметики ABS IBM
Для производства корейской косметики класса люкс из ABS-пластика методом инжекционной полировки (IBM) требуется корпус инжекционной полости (а не только вставка в горловину) из нержавеющей стали S136, поскольку для ABS IBM необходима устойчивая зеркальная полировка с шероховатостью Ra 0,025 мкм, которую P20 не может обеспечить при объемах производства корейской косметики класса люкс более 3 миллионов циклов в год. Твердость S136 Rc 50-54 сохраняет полировку полости Ra 0,025 мкм в течение 5-8 миллионов циклов между повторными полировками, обеспечивая стабильно высокий блеск контейнеров из ABS-пластика (85-95 GU) на протяжении всего годового производственного цикла корейской косметики класса люкс. P20 при интервале повторной полировки в 3 миллиона циклов требует в 2-3 раза более частой повторной полировки для того же объема производства корейской косметики из ABS-пластика, что приводит к увеличению затрат на техническое обслуживание оснастки в 2-3 раза и увеличению времени простоя производства на повторную полировку, что делает S136 более экономически выгодным выбором для производства корейской косметики из ABS-пластика методом инжекционной полировки при объемах производства более 8 миллионов единиц в год.
РАЗДЕЛ 05
Выбор материала для стержня и обработка поверхности
Выбор материала для стержня сердечника IBM по типу полимера и области применения.
HDPE / PP / ABS IBM
Инструментальная сталь (DIN 1.2311 или эквивалент) закаленная или азотированная до твердости Rc 55-60. Стандартное хромирование или никелирование (5-10 мкм) для отделения поверхности от ПЭВП и ПП. Специальное покрытие для АБС-пластика не требуется. Срок службы стержня: 10-20 млн циклов до повторной заточки конуса.
LDPE IBM (Фармацевтическая компания)
Стержень из нержавеющей стали S136 (Rc 50-54) со стандартной полировкой (Ra 0,20-0,40 мкм) для фармацевтической LDPE IBM. Стержень из нержавеющей стали S136 обеспечивает коррозионную стойкость к парам водных фармацевтических препаратов, вызывающим точечную коррозию стержня P20/H13 в условиях фармацевтической сред IBM.
EVA 18%+ VA IBM
Стандартный стержень с разделительным покрытием из ПТФЭ (тефлона) (20-30 мкм). ПТФЭ снижает адгезию ЭВА к металлу на станции удаления покрытия — это важно для ЭВА 18-28% VA, где полярные группы VA прилипают к непокрытому металлу. Повторное нанесение покрытия каждые 1-2 млн циклов.
ФА / ПЛА IBM
Сердечник из стали S136 со стандартной полировкой. При производстве PHA и PLA методом IBM используется более низкая температура цилиндра (165-195°C) и более короткое время цикла — уменьшено количество термических циклов по сравнению с HDPE/PP. Сталь S136 обеспечивает коррозионную стойкость к парам уксусной кислоты (продукту термической деградации EVA и PHA).
РАЗДЕЛ 06
Матрица выбора листовой стали IBM по областям применения
| ПРИЛОЖЕНИЕ | ИНЪЕКЦИОННАЯ ПОЛОСТЬ | ВСТАВКА В ШЕЮ | ВЫДУВНАЯ ФОРМА | КОРНЕВОЙ СТЕРЖЕНЬ |
|---|---|---|---|---|
| Корейская косметическая косметика из HDPE/PP (среднего объема) | П20 | С136 | П20 | Азотированное, твердость по Роквеллу 55-60 |
| Корейская косметика из HDPE/PP (большие объемы производства >15 млн./год) | H13 | С136 | H13 | Азотированное, твердость по Роквеллу 55-60 |
| Корейская люксовая косметика ABS ★ | С136 | С136 | S136 или H13 | Азотированное, твердость по Роквеллу 55-60 |
| Корейский фармацевтический LDPE/HDPE | С136 | С136 | S136 или H13 | S136 азотированный |
| Корейский косметический крем EVA 18%+ VA | С136 | С136 | P20 или S136 | с покрытием из ПТФЭ |
| Корейский промышленный полиэтилен высокой плотности (бытовой, пищевой). | П20 | S136 (контакт замыкания) или P20 | П20 | Азотированное, твердость по Роквеллу 55-60 |
Часто задаваемые вопросы по инженерным вопросам
Материалы для литья под давлением IBM — инженерные вопросы
В 01
Как компания Korea Ever-Power рассчитывает разницу в стоимости жизненного цикла между инструментами IBM P20 и H13 для корейской программы по производству косметики?
Компания Korea Ever-Power рассчитывает разницу в стоимости жизненного цикла оснастки P20 и H13 IBM для каждой корейской программы производства косметической продукции, используя пятилетнюю модель общих затрат, учитывающую первоначальную стоимость оснастки, стоимость повторной полировки, стоимость повторной механической обработки и стоимость простоя производства. Входные данные анализа: (1) надбавка к первоначальной стоимости оснастки — стоимость материалов и механической обработки комплекта пресс-форм H13 IBM обычно на 35-501 тонну выше, чем у P20 при том же количестве полостей и конструкции; (2) стоимость повторной полировки — P20 требует повторной полировки каждые 2-3 млн циклов; H13 — каждые 5-8 млн циклов; стоимость каждой повторной полировки примерно одинакова независимо от типа стали; (3) время простоя при повторной полировке — повторная полировка пресс-формы IBM требует 2-3 дня простоя оборудования ZQ на каждый этап (снятие пресс-формы, полировка в инструментальном цехе, повторная установка); (4) стоимость простоя производства в день при цене контейнера для корейского заказчика и производительности оборудования ZQ. Для корейской программы производства косметической стоматологии объемом 10 млн единиц в год (ZQ60, 8 полостей, цикл 3,8 с, HDPE) расчет P20 против H13 выглядит следующим образом: повторная полировка P20 — 2,5 млн циклов = 4 повторных полировки в год при объеме производства 10 млн единиц в год; повторная полировка H13 — 6 млн циклов = 1,7 повторных полировок в год. Преимущество H13 в виде 40% по сравнению с гипотетической стоимостью оснастки окупается в течение 2-3 лет производства при объеме 10 млн единиц в год за счет снижения затрат на повторную полировку и времени простоя — что делает H13 более дешевым вариантом с точки зрения затрат на протяжении всего жизненного цикла для корейских программ производства косметической стоматологии объемом производства более 8-10 млн единиц в год. При объеме производства менее 5 млн единиц в год более низкая начальная стоимость P20 обеспечивает лучшую общую экономику жизненного цикла.
В 02
Что представляет собой процесс полировки компанией Korea Ever-Power для выдувных форм панелей IBM и сколько времени он занимает?
Полировка полости выдувной формы Korea Ever-Power IBM осуществляется в пять этапов с использованием алмазной пасты, начиная с первоначального восстановления поверхности и заканчивая окончательной зеркальной полировкой. Перед полировкой полость выдувной формы извлекается из машины ZQ, разбирается и проверяется на наличие следов износа, коррозионных ямок или повреждений кромки разъема. Этап 1 — наждачная бумага зернистостью 600: удаляет износ поверхности и окисление от предыдущего производственного цикла; создает равномерный рисунок царапин для последующих этапов обработки алмазной пастой. Этап 2 — алмазная паста 15 мкм на войлочном валике: удаляет царапины от наждачной бумаги зернистостью 600; обеспечивает шероховатость поверхности Ra 0,30-0,40 мкм. Этап 3 — алмазная паста 6 мкм: обеспечивает шероховатость поверхности Ra 0,15-0,20 мкм. Этап 4 — алмазная паста 3 мкм: обеспечивает шероховатость поверхности Ra 0,05-0,10 мкм (достаточно для PP RCP и HDPE, соответствующих корейскому косметическому стандарту IBM). Шаг 5 — Алмазная паста 1 мкм и войлочная полировка: обеспечивает зеркальную полировку с шероховатостью Ra 0,025 мкм (требуется для выдувных форм из ABS-пластика и корейского косметического полипропилена класса люкс, соответствующих стандартам качества универмагов). Общее время полировки: для достижения зеркальной полировки с шероховатостью Ra 0,025 мкм требуется 8-12 часов работы квалифицированных специалистов инструментального цеха на одну полость стандартной корейской косметической выдувной формы (диаметр 50-80 мм, высота 80-120 мм). Таким образом, повторная полировка 10-гнездной выдувной формы ZQ40 требует 80-120 часов работы инструментального цеха — компания Korea Ever-Power планирует повторную полировку выдувных форм в периоды планового технического обслуживания оборудования ZQ, чтобы минимизировать сбои в производственных программах корейских заказчиков.
В 03
Что вызывает образование заусенцев на линии разъема пресс-формы IBM и какой материал пресс-формы или механическая обработка предотвращает это?
Заусенцы на линии разъема выдувной формы IBM представляют собой тонкие полимерные выступы, образующиеся на линии разъема выдувной формы, когда две половины выдувной формы не смыкаются с достаточной силой или точностью размеров, чтобы предотвратить проникновение полимера на контактную поверхность формы. Хотя IBM позиционируется как процесс без заусенцев (заготовка уже в значительной степени сформирована до раздувания, что исключает образование первичных заусенцев на основании), вторичные заусенцы на линии разъема корпуса выдувной формы могут возникать при трех условиях. Износ линии разъема выдувной формы: сопрягаемые поверхности линии разъема выдувной формы (плоские поверхности двух половин выдувной формы, которые соприкасаются друг с другом при смыкании) постепенно изнашиваются от многократных ударов и давления при смыкании формы в каждом цикле. Поверхности линии разъема P20 демонстрируют измеримый износ через 5-8 млн циклов (углубление поверхности 0,01-0,03 мм на грань); поверхности H13 изнашиваются медленнее (5-8 млн циклов до того же уровня углубления). Когда глубина линии разъема превышает 0,05 мм на каждой грани (общий зазор 0,10 мм), давление продувки (4-8 бар) вдавливает полимер в зазор линии разъема, вызывая образование облоя. Коррекция: повторно обработайте контактные поверхности линии разъема, удалив 0,1-0,15 мм с каждой грани, затем повторно проверьте усилие закрытия пресс-формы. Недостаточное усилие закрытия пресс-формы: если усилие зажима выдувной пресс-формы машины ZQ недостаточно для давления продувки в области проекции контейнера, зазор пресс-формы открывается под давлением продувки. Компания Korea Ever-Power проверяет соответствие заявленного усилия зажима выдувной пресс-формы площади проекции контейнера и давлению продувки на этапе проектирования пресс-формы. Загрязнение пресс-формы: остатки полимера или загрязнения на контактных поверхностях линии разъема препятствуют полному закрытию пресс-формы. Стандартная процедура эксплуатации: осмотр и очистка поверхностей линии разъема выдувной пресс-формы каждые 200 000 циклов в рамках графика профилактического обслуживания машины Korea Ever-Power ZQ.
В 04
Влияет ли сталь, используемая в выдувных формах IBM, на качество поверхности контейнера независимо от полировки?
Да — сталь, используемая в выдувных формах для литья под давлением, влияет на качество поверхности контейнера посредством трех механизмов, помимо уровня полировки полости. Теплопроводность: P20 (теплопроводность ~29 Вт/мК), H13 (~24 Вт/мК) и S136 (~20 Вт/мК) имеют разную теплопроводность. Более высокая теплопроводность P20 быстрее отводит тепло от поверхности контейнера во время контакта с формой, что выгодно для бытовых форм из ПЭВП и ПП (более быстрое охлаждение = более короткий цикл), но может привести к несколько более тусклой поверхности у форм из ПП (слишком быстрое охлаждение поверхности препятствует полной передаче блеска из полости). Более низкая теплопроводность стали S136 на поверхности формы позволяет расплаву ПП дольше оставаться в контакте с полостью до охлаждения, улучшая передачу блеска поверхности форм из ПП. Это одна из причин, по которой компания Korea Ever-Power иногда указывает в качестве материала для корейских контейнеров класса люкс из полипропилена RCP IBM полости из стали S136 (а не только вставки в горловину) при температуре пресс-формы 55-70°C, даже если контейнер изготовлен из полипропилена, а не из АБС-пластика. Сохранение микротекстуры поверхности: более твердые стали (S136 Rc 50-54, H13 Rc 44-48) дольше сохраняют полированную микротекстуру поверхности, чем P20 (Rc 28-34) при многократном контакте с расплавом полимера. После 1 млн циклов на полости из стали P20 становится измеримым микромасштабное шероховатость поверхности (Ra увеличивается с 0,025 мкм до 0,05-0,08 мкм); аналогичное ухудшение на стали H13 или S136 происходит после 4-6 млн циклов. Для корейской элитной косметики, где измерения блеска проводятся на этапе входящего контроля качества корейского бренда, и бренд ожидает стабильного блеска 85-95 GU во всех контейнерах на протяжении всей программы, более твердая сталь с полостью обеспечивает больше циклов стабильного блеска до необходимости повторной полировки. Коррозионная точечная коррозия: как отмечалось для фармацевтической косметики, точечная коррозия P20, вызванная влажностью, ухудшает микротекстуру поверхности независимо от износа полировки — еще одна причина, по которой сталь S136 выбрана для применения в корейской фармацевтической косметике и в условиях производства с высокой влажностью.
В 05
Какие модификации оснастки IBM использует компания Korea EverPower для производства биопластиковых (PHA/PLA) имплантатов IBM по сравнению с традиционными имплантатами IBM из HDPE/PP?
Компания Korea Ever-Power предлагает три специфические модификации оснастки для производства биопластиков (PHA и PLA) по сравнению со стандартной оснасткой из HDPE/PP. Нержавеющая сталь S136 используется для всех контактирующих с жидкостью компонентов пресс-формы: при производстве PHA образуется небольшое количество кротоната (в результате термической деградации PHA), а при производстве PLA — небольшое количество паров молочной кислоты (в результате гидролитической деградации PLA), которые медленно вызывают коррозию поверхностей литьевых полостей и стержней из стали P20 и H13 на микроскопическом уровне точечного разрушения в течение длительных производственных циклов. Для обеспечения коррозионной стойкости к этим парам продуктов деградации биопластика компания Korea Ever-Power использует литьевые полости, вставки в горловину и стержни из нержавеющей стали S136 для всей оснастки для производства биопластиков. Горячеканальная система для высокоценных биопластиков: высокая стоимость смол PHA и PLA (в 3-5 раз выше, чем у HDPE) делает отходы холодного канавочного канала (15-301 тонна/3 тонны массы впрыска) коммерчески значимыми для программ производства биопластиков с объемом производства более 2 млн единиц в год. Компания Korea Ever-Power предлагает системы литья под давлением с горячим каналом для биопластиковых форм IBM, позволяющие исключить отходы литниковой системы и снизить стоимость смолы на контейнер на 15-251 тонну. Уменьшенная тепловая масса оснастки: узкий технологический диапазон PHA (25°C) требует минимизации тепловой массы формы для литья под давлением IBM, чтобы обеспечить быструю реакцию на изменение температуры цилиндра. Компания Korea Ever-Power проектирует полости для литья под давлением биопластиковых форм IBM с оптимизированной компоновкой каналов охлаждения и уменьшенной массой стали между полостями для достижения быстрого выравнивания температуры и реакции. Эта модифицированная тепловая конструкция также улучшает время цикла литья под давлением PLA за счет более быстрого затвердевания заготовки при пониженной температуре формы PLA (30-50°C по сравнению с формой для косметических форм IBM из PP при 55-70°C), частично компенсируя более длительное время охлаждения PLA из-за более низкой теплопроводности PLA по сравнению с HDPE и PP.
В 06
Какая сталь для пресс-форм IBM используется в каналах охлаждения выдувных форм серии Ever-Power ZQ производства Korea и почему?
Выбор материала для каналов охлаждения выдувных форм IBM интегрирован с выбором стали для полости выдувной формы, поскольку каналы охлаждения просверливаются непосредственно в плите формы (из того же блока P20, H13 или S136, что и поверхность полости). Поверхности каналов охлаждения контактируют с циркулирующей охлаждающей водой при заданной температуре формы (8-70°C в зависимости от применения), что создает риск коррозии для каналов охлаждения из стали P20 и H13, контактирующих с корейской водопроводной водой в течение длительных производственных интервалов. Компания Korea Ever-Power решает проблему коррозии каналов охлаждения тремя способами. Во-первых, Korea Ever-Power использует деионизированную или дистиллированную воду с антикоррозионной добавкой в охлаждающей жидкости (обычно ингибитор коррозии 5-10% в контуре охлаждающей жидкости контроллера температуры формы) для всех систем охлаждения форм IBM. Ингибиторная пленка на стенке канала охлаждения предотвращает образование отложений оксида железа в каналах охлаждения из стали P20 и H13. Во-вторых, для корейских фармацевтических пресс-форм IBM (в которых используется сталь S136 из-за коррозии на поверхности полости) материал S136 также обеспечивает превосходную коррозионную стойкость на поверхностях каналов охлаждения по сравнению с P20, что устраняет необходимость в ингибиторе коррозии в контуре охлаждения фармацевтических пресс-форм IBM, где охлаждающая жидкость потенциально может попасть в производственную среду IBM через конденсацию. В-третьих, компания Korea Ever-Power проводит ежегодную проверку и промывку всех каналов охлаждения пресс-форм IBM слабым кислотным раствором для удаления минеральных отложений из водопроводной воды Кореи — накопление накипи в каналах охлаждения снижает теплопроводность и увеличивает время цикла за счет уменьшения скорости потока охлаждающей жидкости через заблокированные или частично заблокированные каналы охлаждения.
Запрос информации о материалах для пресс-форм IBM · KOREA EVER-POWER
Нужна поддержка IBM по проектированию материалов для пресс-форм?
Компания Korea Ever-Power предоставляет услуги по подбору материалов для пресс-форм IBM, анализу затрат на протяжении всего жизненного цикла и полному изготовлению оснастки из стали P20, H13 и S136 для корейских программ IBM в косметической, фармацевтической и промышленной отраслях в рамках всего модельного ряда станков серии ZQ.
Редактор: Cxm


