
IBM MATRIJSMATERIAAL · P20 H13 S136 STAAL · GEREEDSCHAPSELECTIE · KOREA EVER-POWER ZQ
IBM-handleiding voor matrijsmaterialen:
P20 H13 S136 Staalselectie
De materiaalkeuze voor IBM-matrijzen bepaalt de gereedschapskosten, de levensduur, de polijstbaarheid, de corrosiebestendigheid en de oppervlaktekwaliteit van elke geproduceerde verpakking. Korea Ever-Power selecteert P20-, H13- of S136-matrijzenstaal voor elk IBM-gereedschapsonderdeel op basis van het te vormen materiaal, het productievolume, de vereiste oppervlakteafwerking en de bedrijfsomgeving. Deze handleiding beschrijft de eigenschappen van de drie belangrijkste IBM-matrijzenstaalsoorten en de selectiecriteria voor spuitgietmatrijzen, blaasmatrijzen, kernstaven en halsinzetstukken voor de Koreaanse IBM-programma's voor cosmetica, farmaceutica en de industrie.
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · JULI 2026
TECHNISCHE REFERENTIE · IBM MATRIJSSTAAL BELANGRIJKSTE EIGENSCHAPPEN
P20 HARDHEID
Rc 28-34
P20 voorgehard matrijsstaal — standaard Koreaans IBM spuitgiet- en blaasvormstaal voor cosmetische toepassingen. Polijstinterval van 2-3 miljoen cycli.
H13-HARDHEID
Rc 44-48
H13 warmbewerkingsgereedschapsstaal — Koreaans cosmetisch IBM-staal met een hoge productiecapaciteit van meer dan 8 miljoen cycli per jaar. Polijstinterval van 5-8 miljoen cycli.
S136 HARDHEID
Rc 50-54
S136 roestvrij matrijsstaal — Koreaans farmaceutisch en ABS IBM halsinzetstukken die corrosiebestendigheid en een spiegelglans van Ra 0,025 µm vereisen.
KERNSTAAFSTAAL
Rc 55-62
Genitreerd of doorgehard kernstaal — de hoogste hardheid van alle IBM-gereedschapsonderdelen voor slijtvastheid bij een levensduur van 10-20 miljoen cycli.
SECTIE 01
IBM matrijscomponentenoverzicht en logica voor staalselectie
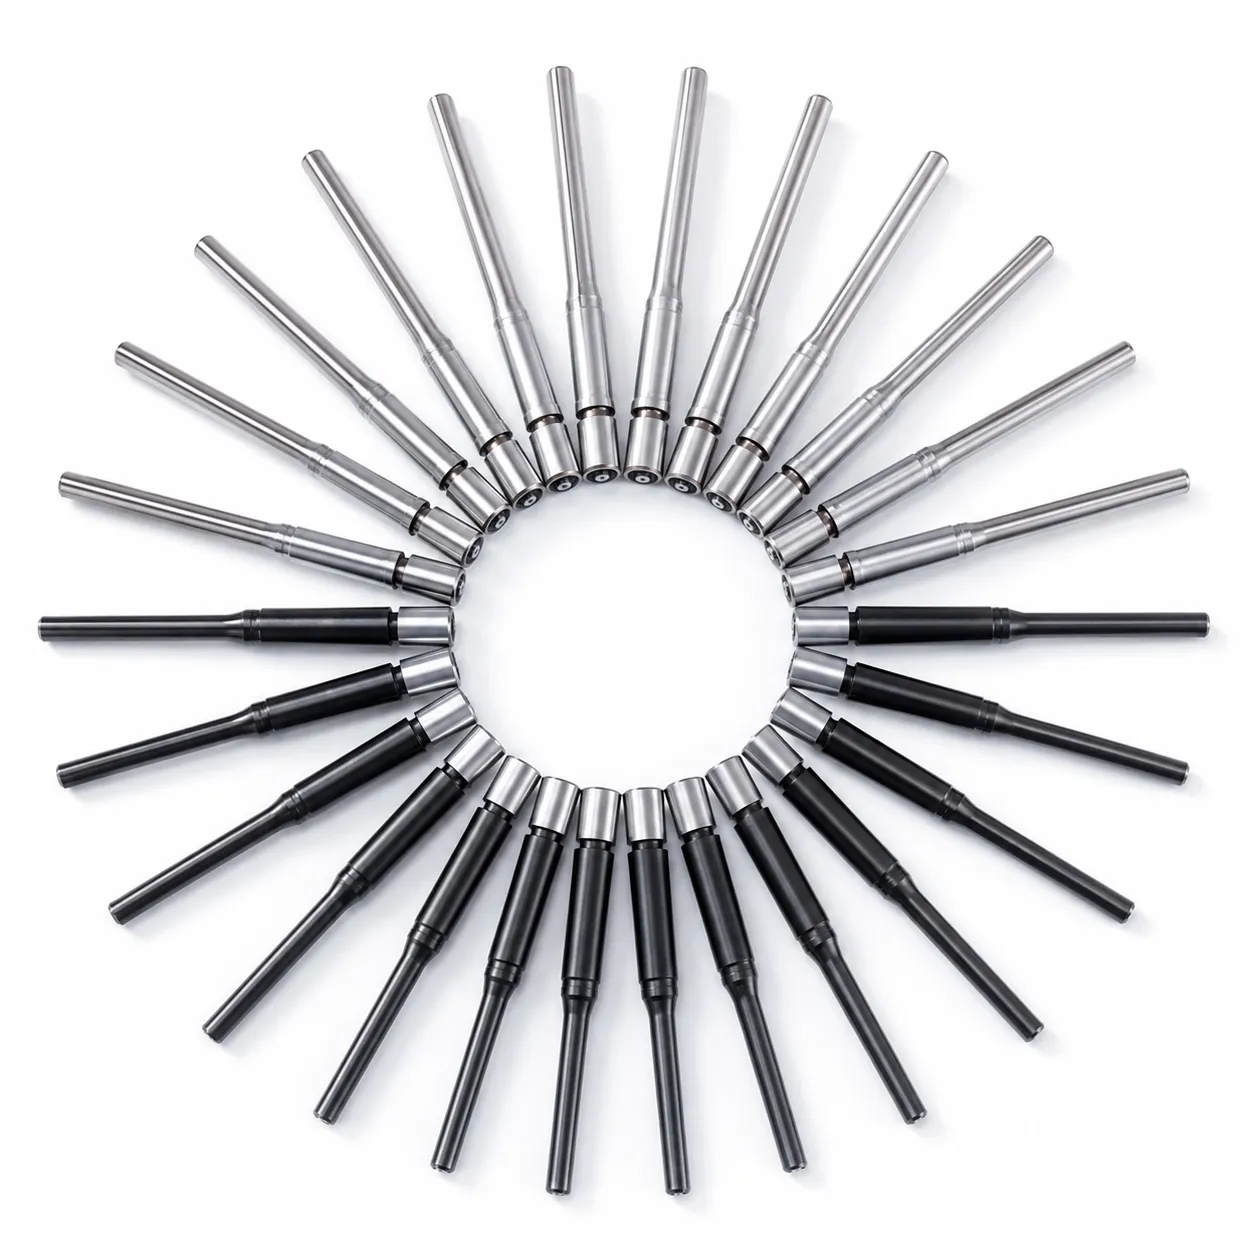
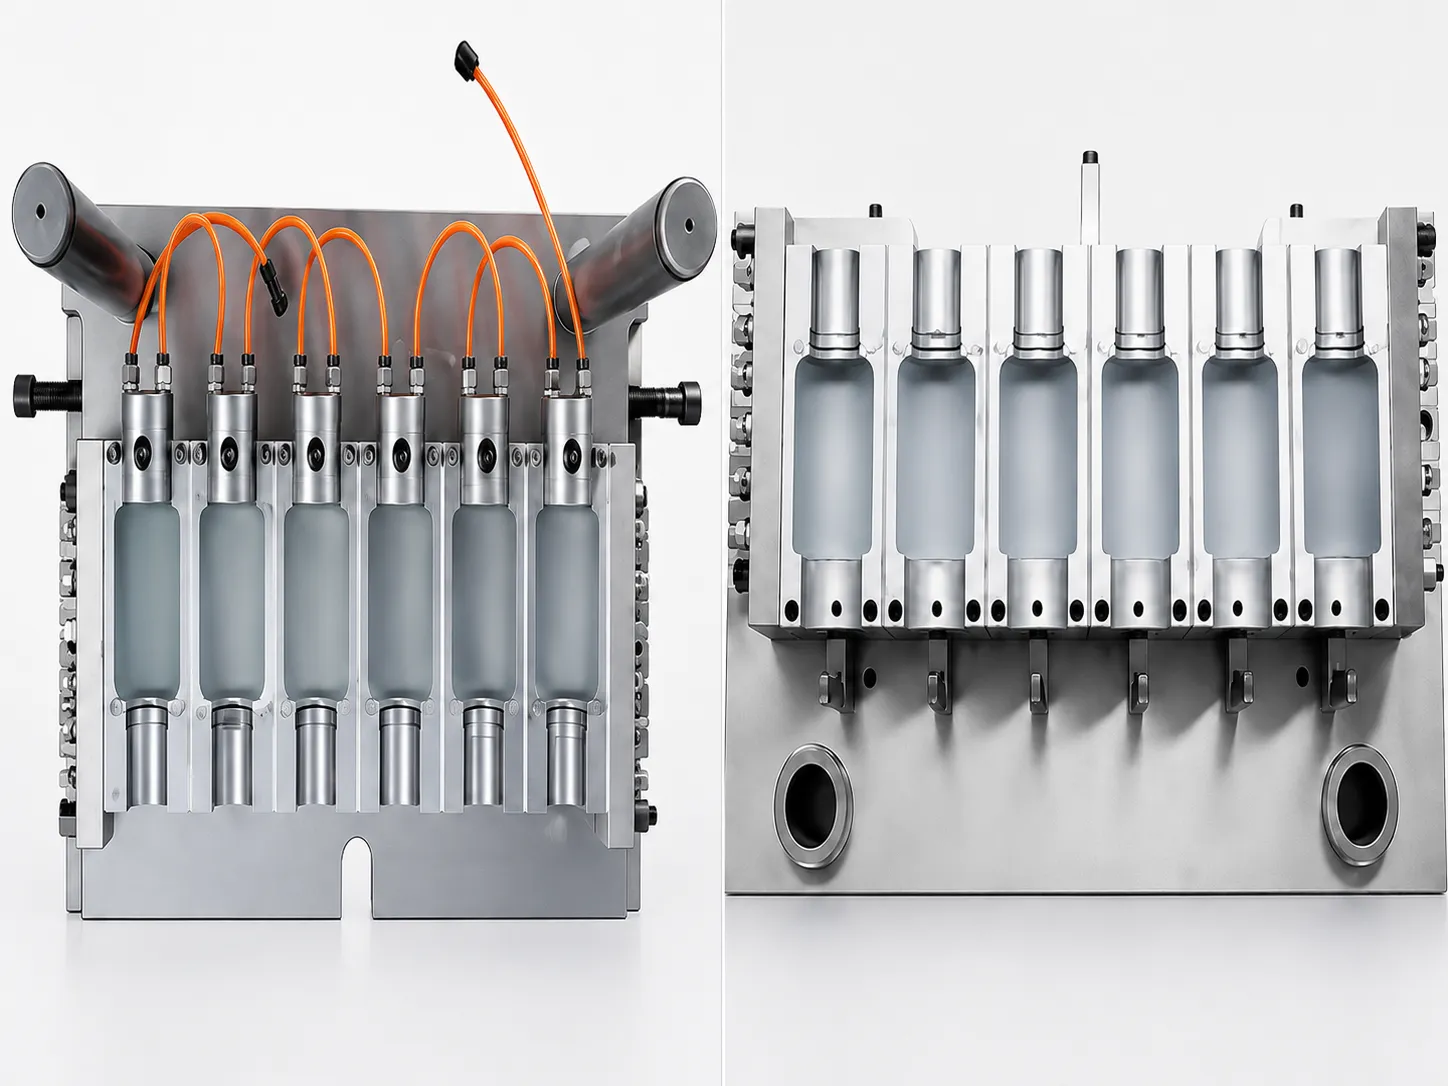
Een IBM-matrijzenset bestaat uit vier verschillende componenten: de injectieholte (voor het vormen van de buitenkant van de voorvorm), de kernstaaf (voor het vormen van de binnenkant van de voorvorm en als blaasluchtkanaal), de blaasvormholte (voor het vormen van de containerwand en de buitenkant van de schouder tijdens het opblazen) en de halsring (voor het afsluiten van de halszone van het blaasstation). Elk onderdeel werkt onder verschillende mechanische, thermische en chemische omstandigheden en vereist daarom een andere staalspecificatie.
| VORMONDERDEEL | PRIMAIRE BELASTING | COSMETISCHE IBM STEEL | PHARMA IBM STEEL | BELANGRIJKSTE VEREISTE |
|---|---|---|---|---|
| Injectieholte | Injectiedruk 80-120 MPa | P20 (Rc 28-34) | S136 (Rc 50-54) | Polijstbaarheid tot Ra 0,025-0,10 µm, thermische stabiliteit bij een vormtemperatuur van 55-70 °C. |
| Inzetstuk voor halsdraad | Injectie + sluitkoppel | S136 (Rc 50-54) | S136 (Rc 50-54) | Corrosiebestendigheid, Ra 0,025 µm, afdichtingsvlakpolijsting, ±0,03 mm OD-tolerantie |
| Blaasvormholte | Blaasdruk 4-8 bar | P20 of H13 | P20 of H13 | Polijstbaarheid tot Ra 0,025-0,10 µm, geen braamvorming bij de scheidingslijn, oppervlaktekwaliteit van de container |
| Kernstaaf | Herhaalde thermische cycli + strippingskracht | Genitreerd staal Rc 55-62 | Genitreerd S136 Rc 50-54 | Slijtvastheid 10-20 miljoen cycli, weerstand tegen vermoeiing van het blaasluchtkanaal, nauwkeurigheid van de conische passing |
SECTIE 02
P20-staal: Standaard IBM-gereedschap voor cosmetische en industriële toepassingen
P20-eigenschappen voor IBM
Voorgehard gemak
P20 wordt geleverd in voorgeharde toestand met een hardheid van Rc 28-34, klaar voor CNC-bewerking zonder verdere warmtebehandeling. De gereedschapmakerij van Korea Ever-Power IBM bewerkt P20-spuitgiet- en blaasvormmatrijzen rechtstreeks uit voorgeharde blokken – een 2-3 weken kortere levertijd in vergelijking met H13, waarvoor nabewerking nog een afschrik- en ontlaatbehandeling nodig is.
Goede polijstbaarheid
Met diamantpolijstpasta kan P20 tot een Ra-waarde van 0,05-0,10 µm worden gepolijst – dit is voldoende voor de oppervlaktekwaliteit van Koreaanse PP RCP- en HDPE IBM-containers (PP-nevel 5-12% maskeert kleine oneffenheden in het oppervlak). P20 polijst tot een Ra-waarde van 0,025 µm voor Koreaanse ABS-cosmetische IBM-containers, maar dit vereist extra polijsttijd. S136 heeft echter de voorkeur voor een constante spiegelglans van ABS gedurende langere productieperioden.
Levensduurbeperking van de productie
De P20-matrijs met een hardheid van 28-34 Rc slijt sneller dan de H13-matrijs (Rc 44-48) bij de spuitgietdrukken van de Koreaanse cosmetische IBM-matrijs (80-120 MPa). De spuitgietmatrijs van de P20 IBM-matrijs moet na 2-3 miljoen cycli opnieuw worden gepolijst; de spuitgietmatrijs van de P20 na 3-5 miljoen cycli. Geschikt voor middelgrote cosmetische productieprogramma's in Korea (5-15 miljoen stuks per jaar per matrijsset).
P20 IBM-applicaties
P20 is het standaard IBM-gereedschapsmateriaal van Korea Ever-Power voor: Koreaanse cosmetische HDPE- en PP RCP IBM-matrijzen met een productievolume van 5-30 miljoen eenheden per jaar (ZQ40, ZQ60, ZQ80 spuitgiet- en blaasvormmatrijzen); Koreaanse huishoudelijke en voedingsmiddelen HDPE IBM-matrijzen met een productievolume van alle volumes (lage eisen aan de oppervlakteafwerking); Koreaanse industriële HDPE IBM-matrijzen (laboratorium-, reagens- en industriële containers waar een oppervlakteafwerking van Ra 0,20-0,40 µm vereist is). P20 is tevens het standaardmateriaal voor matrijsbodemplaten, aanvoerplaten en uitwerpplaten in alle Korea Ever-Power IBM-matrijzensets.
P20 is NIET geschikt voor Koreaanse farmaceutische IBM-halsinzetstukken (vochtcorrosie), Koreaanse ABS IBM met een duurzame spiegelpolijsting (onvoldoende hardheid voor behoud van de polijsting na 3 miljoen cycli) of Koreaanse bioplastic IBM met blootstelling aan azijnzuur (PHA/EVA). Gebruik S136 voor deze toepassingen.
SECTIE 03
H13-staal: IBM-gereedschap voor grote volumes en met een lange levensduur
H13 vs P20 IBM TOOLING VERGELIJKING
| EIGENDOM | H13 | P20 |
|---|---|---|
| Hardheid | Rc 44-48 (warmtebehandeld) | Rc 28-34 (voorgehard) |
| Interval voor opnieuw polijsten (injectieholte) | 5-8 miljoen cycli | 2-3 miljoen cycli |
| Totale levensduur van de schimmel | 15-25 miljoen cycli | 8-12 miljoen cycli |
| Levertijd van de gereedschappen | +2-3 weken (warmtebehandeling) | Standaard (zonder warmtebehandeling) |
| Kostenpremie versus P20 | 30-50% hoger materiaal + bewerking | Basislijn |
H13 is specifiek bedoeld voor IBM-programma's van het Koreaanse nationale merk die meer dan 15 miljoen containers per jaar per matrijsset produceren op de Korea Ever-Power ZQ60 en ZQ80. Het langere polijstinterval van H13 (5-8 miljoen cycli) en de totale levensduur van de matrijs (15-25 miljoen cycli) verlagen de totale onderhoudskosten van de matrijs gedurende de levenscyclus tot onder die van P20, ondanks de 30-501 ton hogere initiële investering in gereedschap. Korea Ever-Power berekent voor elk Koreaans klantprogramma het omslagpunt in de levenscycluskosten tussen H13 en P20 en adviseert H13 wanneer het jaarlijkse productievolume H13 kosteneffectief maakt over een productieperiode van 5 jaar.
SECTIE 04
S136 roestvrij staal: farmaceutisch en ABS-cosmetisch IBM
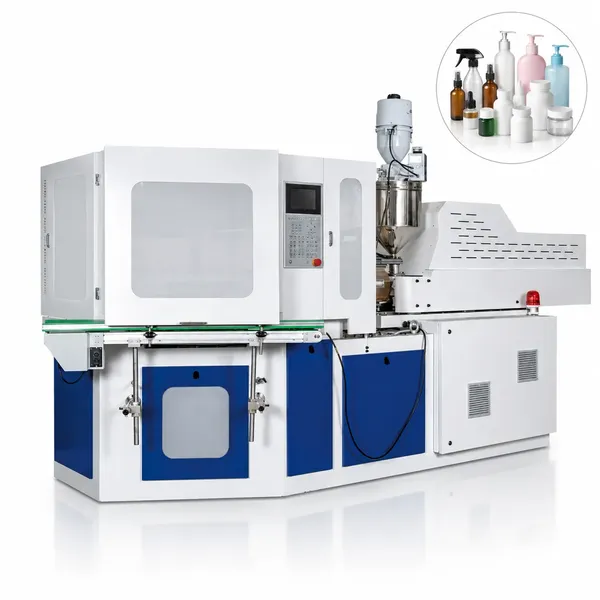
Korea Ever-Power ZQ40 met halsinzetstukken van S136 roestvrij staal voor Koreaanse farmaceutische LDPE IBM en Koreaanse ABS luxe cosmetica IBM. Het chroomgehalte van 13% in S136 zorgt voor een superieure corrosiebestendigheid ten opzichte van P20 en H13 – essentieel voor Koreaanse farmaceutische IBM, waar vochtigheid, dampen van waterige formuleringen en sterilisatieomgevingen ervoor zouden zorgen dat P20 halsinzetstukken binnen 1-2 miljoen cycli zouden corroderen. De ABS IBM-handleiding met de eisen voor de spiegelgladde oppervlaktekwaliteit die S136 mogelijk maakt, is te vinden op de ABS IBM-handleiding.
S136 voor Koreaans farmaceutisch IBM
Voor de Koreaanse farmaceutische LDPE- en HDPE-injectiemallen zijn halsinzetstukken van roestvrij staal S136 vereist. Dit komt doordat de halsafmetingen van de Koreaanse farmaceutische verpakkingen (13/415 druppelfles, 18/415 druppelfles, 24/410 orale vloeistof) een tolerantie van ±0,03 mm buitendiameter moeten behouden gedurende de volledige levensduur van het Koreaanse MFDS-programma voor farmaceutische verpakkingen (doorgaans 20-30 miljoen cycli over 3-5 jaar). P20-halsinzetstukken in Koreaanse farmaceutische injectiemallen ondervinden progressieve putcorrosie door condensatie van waterige formuleringdampen op het koele oppervlak van de injectiemal. Dit veroorzaakt putjes in het afdichtingsvlak van het halsinzetstuk, die vervolgens worden overgedragen op het afdichtingsvlak van de verpakkingshals. Dit leidt tot lektestfouten bij de Koreaanse MFDS-farmaceutische sluitingen als gevolg van putcorrosie in de verpakkingshals na 2-4 miljoen cycli. Roestvrij staal S136 (13% Cr) is bestand tegen deze putcorrosie gedurende meer dan 20 miljoen cycli zonder aantasting van het afdichtingsvlak van de verpakkingshals.
S136 voor Koreaanse ABS-cosmetica IBM
Voor de Koreaanse ABS-luxe cosmetica-IBM is een injectiematrijs van S136 roestvrij staal vereist (niet alleen de halsinzet), omdat ABS-IBM een constante spiegelglans van Ra 0,025 µm vereist die P20 niet kan handhaven bij productievolumes van meer dan 3 miljoen cycli per jaar. De hardheid van S136 (Rc 50-54) zorgt ervoor dat de injectiematrijsglans van Ra 0,025 µm behouden blijft tot 5-8 miljoen cycli tussen napolijsten, waardoor een consistent hoge glans van de ABS-verpakking (85-95 GU) wordt bereikt gedurende het gehele jaarlijkse productieprogramma van het Koreaanse luxe cosmeticamerk. P20 vereist bij een napolijstinterval van 3 miljoen cycli 2-3 keer vaker napolijsten voor hetzelfde volume ABS-cosmetica, wat resulteert in 2-3 keer hogere onderhoudskosten voor de matrijs en 2-3 keer meer productiestilstand voor napolijsten. Dit maakt S136 de kosteneffectievere keuze voor Koreaanse ABS-cosmetica-IBM bij productievolumes van meer dan 8 miljoen eenheden per jaar.
SECTIE 05
Materiaalkeuze en oppervlaktebehandeling van de kernstaaf
IBM CORE ROD MATERIAALSELECTIE OP BASIS VAN POLYMEER EN TOEPASSING
HDPE / PP / ABS IBM
Gereedschapsstaal (DIN 1.2311 of equivalent), doorgehard of genitreerd tot Rc 55-60. Standaard verchroomd of vernikkeld (5-10 µm) voor lossing van HDPE en PP. Geen speciale coating nodig voor ABS. Levensduur van de kernstaaf: 10-20 miljoen cycli voordat de conus opnieuw geslepen moet worden.
LDPE IBM (Farmaceutische industrie)
S136 roestvrijstalen kernstaaf (Rc 50-54) met standaard polijsting (Ra 0,20-0,40 µm) voor farmaceutische LDPE IBM. S136 biedt corrosiebestendigheid tegen waterige farmaceutische formuleringdampen die P20/H13-putcorrosie in farmaceutische IBM-omgevingen veroorzaken.
EVA 18%+ VA IBM
Standaard kernstaaf met PTFE (Teflon) lossingscoating (20-30 µm). PTFE vermindert de hechting van EVA aan metaal bij het strippingsstation – essentieel voor EVA 18-28% VA, waarbij polaire VA-groepen hechten aan ongecoat metaal. Opnieuw coaten na elke 1-2 miljoen cycli.
PHA / PLA IBM
S136 kernstaaf met standaard polijsting. PHA en PLA IBM gebruiken een lagere cilindertemperatuur (165-195 °C) en kortere cyclustijden – minder thermische belasting dan HDPE/PP. S136 biedt corrosiebestendigheid tegen azijnzuurdamp (bijproduct van thermische degradatie van EVA en PHA).
SECTIE 06
IBM matrijsstaalselectie op basis van toepassingsmatrix
| SOLLICITATIE | INJ. HOLTE | NEKINZETSTUK | BLAASMOLD | KERNSTANG |
|---|---|---|---|---|
| Koreaanse cosmetische HDPE/PP (middelgroot volume) | P20 | S136 | P20 | Genitreerd Rc 55-60 |
| Koreaanse cosmetische HDPE/PP (grote volumes >15 miljoen per jaar) | H13 | S136 | H13 | Genitreerd Rc 55-60 |
| Koreaanse ABS luxe cosmetica ★ | S136 | S136 | S136 of H13 | Genitreerd Rc 55-60 |
| Koreaanse farmaceutische LDPE/HDPE | S136 | S136 | S136 of H13 | S136 genitreerd |
| Koreaanse EVA 18%+ VA cosmetische | S136 | S136 | P20 of S136 | PTFE-gecoat |
| Koreaans industrieel HDPE (huishoudelijk, voedsel) | P20 | S136 (sluitingscontact) of P20 | P20 | Genitreerd Rc 55-60 |
Veelgestelde vragen over techniek
IBM-vormmateriaal — Technische vragen
Vraag 01
Hoe berekent Korea Ever-Power de totale levenscycluskosten van de P20- en H13-IBM-gereedschappen voor een Koreaans cosmeticaprogramma?
Korea Ever-Power berekent de kostenoverschrijding van de levenscyclus van de P20- en H13 IBM-matrijzen voor elk Koreaans cosmeticaprogramma met behulp van een vijfjarig totaalkostenmodel dat rekening houdt met de initiële matrijskosten, de kosten voor napolijsten, de kosten voor nabewerking en de kosten van productiestilstand. De analyse omvat de volgende inputs: (1) hogere initiële matrijskosten — de materiaal- en bewerkingskosten van een H13 IBM-matrijsset zijn doorgaans 35-501 TP3T hoger dan die van een P20-matrijsset met hetzelfde aantal holtes en hetzelfde ontwerp; (2) kosten voor napolijsten — een P20-matrijs moet na 2-3 miljoen cycli worden nagepolijst; een H13-matrijs na 5-8 miljoen cycli; de arbeidskosten per napolijstbeurt zijn ongeveer gelijk, ongeacht het staal; (3) stilstandtijd voor napolijsten — het napolijsten van een IBM-matrijs vereist 2-3 dagen stilstand van de ZQ-machine per keer (matrijs verwijderen, polijsten in de gereedschapskamer, herinstallatie); (4) kosten van productiestilstand per dag, berekend op basis van de containerprijs per eenheid en de output van de ZQ-machine van de Koreaanse klant. Voor een Koreaans cosmeticaprogramma van 10 miljoen eenheden per jaar (ZQ60, 8 caviteiten, cyclus van 3,8 s, HDPE) is de berekening voor P20 versus H13 als volgt: P20 moet na 2,5 miljoen cycli opnieuw worden gepolijst = 4 keer per jaar bij 10 miljoen eenheden per jaar; H13 moet na 6 miljoen cycli opnieuw worden gepolijst = 1,7 keer per jaar. De meerprijs van H13 (40%) ten opzichte van de hypothetische matrijskosten betaalt zich binnen 2-3 jaar terug bij een productie van 10 miljoen eenheden per jaar door lagere napolijstkosten en minder stilstand. Dit maakt H13 de voordeligere keuze qua levenscycluskosten voor Koreaanse cosmeticaprogramma's van meer dan circa 8-10 miljoen eenheden per jaar. Bij een productie van minder dan 5 miljoen eenheden per jaar biedt P20 met lagere initiële kosten een betere totale levenscyclusuitkomst.
Vraag 02
Wat is het Korea Ever-Power polijstproces voor IBM-blaasvormholtes en hoe lang duurt het?
Het polijsten van de blaasvormholte van Korea Ever-Power IBM volgt een vijfstappenproces met diamantpolijstpasta, van initiële oppervlakteherstel tot een uiteindelijke spiegelglans. De blaasvormholte wordt uit de ZQ-machine verwijderd, gedemonteerd en geïnspecteerd op slijtageplekken, corrosieputjes of beschadigingen aan de scheidingslijn voordat het polijsten begint. Stap 1 — Schuurpapier met korrelgrootte 600: verwijdert slijtage en oxidatie van de vorige productierun; creëert een uniform kraspatroon voor de volgende diamantpolijststappen. Stap 2 — Diamantpolijstpasta van 15 µm op een vilten polijstschijf: verwijdert krassen van korrelgrootte 600; produceert een oppervlak met een ruwheidsgraad Ra van 0,30-0,40 µm. Stap 3 — Diamantpolijstpasta van 6 µm: produceert een oppervlak met een ruwheidsgraad Ra van 0,15-0,20 µm. Stap 4 — Diamantpolijstpasta van 3 µm: produceert een oppervlak met een ruwheidsgraad Ra van 0,05-0,10 µm (voldoet aan de Koreaanse cosmetische norm voor PP RCP en HDPE IBM). Stap 5 — Diamantpolijstpasta van 1 µm en viltpolijstmiddel: produceert een spiegelglans van Ra 0,025 µm (vereist voor ABS IBM en Koreaanse luxe cosmetische PP IBM volgens de kwaliteitsnorm voor warenhuizen). Totale polijsttijd: een spiegelglans van Ra 0,025 µm vereist 8-12 uur vakkundige gereedschapskamertijd per matrijs voor een standaard Koreaanse cosmetische IBM-blaasvormmatrijs (50-80 mm diameter, 80-120 mm hoogte). Het opnieuw polijsten van een ZQ40-blaasvormmatrijs met 10 matrijsvormen vereist daarom 80-120 uur gereedschapskamertijd. Korea Ever-Power plant het opnieuw polijsten van blaasvormen in tijdens geplande onderhoudsperioden van de ZQ-machine om verstoring van het productieprogramma van Koreaanse klanten tot een minimum te beperken.
Vraag 03
Wat veroorzaakt braamvorming aan de scheidingslijn van IBM-blaasvormen en welk matrijsmateriaal of welke bewerkingshandeling voorkomt dit?
Bij IBM blaasvormen ontstaat er een dunne polymeerrand bij de scheidingslijn van de blaasvorm wanneer de twee helften van de blaasvorm niet met voldoende kracht of maatnauwkeurigheid sluiten om polymeerpenetratie in het contactoppervlak van de vorm te voorkomen. Hoewel IBM wordt aangeprezen als een proces zonder braamvorming (de voorvorm is al grotendeels gevormd vóór het opblazen, waardoor er geen primaire braamvorming optreedt), kan er onder drie omstandigheden een secundaire braamvorming optreden bij de scheidingslijn van de blaasvorm. Slijtage van de scheidingslijn van de blaasvorm: de contactoppervlakken van de scheidingslijn (de vlakke zijden van de twee helften van de blaasvorm die elkaar raken wanneer ze gesloten zijn) slijten geleidelijk door de herhaalde impact en druk van het sluiten van de vorm bij elke cyclus. P20-scheidingslijnoppervlakken vertonen meetbare slijtage na 5-8 miljoen cycli (0,01-0,03 mm oppervlakte-erosie per zijde); H13-oppervlakken slijten langzamer (5-8 miljoen cycli tot hetzelfde niveau van erosie). Wanneer de terugtrekking van de scheidingslijn meer dan 0,05 mm per zijde bedraagt (totale opening van 0,10 mm), perst de blaasdruk (4-8 bar) het polymeer in de opening van de scheidingslijn, waardoor braamvorming optreedt. Correctie: bewerk de contactoppervlakken van de scheidingslijn opnieuw vlak door 0,1-0,15 mm per zijde te verwijderen en controleer vervolgens de sluitkracht van de matrijs opnieuw. Onvoldoende sluitkracht van de matrijs: als de klemkracht van de ZQ-blaasmachine onvoldoende is voor de blaasdruk op het geprojecteerde containeroppervlak, opent de matrijsopening onder de blaasdruk. Korea Ever-Power controleert de specificatie van de klemkracht van de blaasmachine ten opzichte van het geprojecteerde containeroppervlak en de blaasdruk in de matrijsontwerpfase. Matrijsverontreiniging: polymeerresten of verontreiniging op de contactoppervlakken van de scheidingslijn voorkomen een volledige matrijssluiting. Standaard werkprocedure: inspecteer en reinig de oppervlakken van de scheidingslijn van de blaasmachine elke 200.000 cycli als onderdeel van het preventieve onderhoudsschema van de Korea Ever-Power ZQ-machine.
Vraag 04
Heeft het staal van de IBM-blaasvormholte invloed op de oppervlaktekwaliteit van de container, onafhankelijk van de polijsting?
Ja, het staal van de matrijs voor de blaasvorm van de verpakking beïnvloedt de oppervlaktekwaliteit van de container via drie mechanismen, naast het polijsten van de matrijs. Thermische geleidbaarheid: P20 (thermische geleidbaarheid ~29 W/mK), H13 (~24 W/mK) en S136 (~20 W/mK) hebben verschillende thermische geleidbaarheden. De hogere geleidbaarheid van P20 zorgt ervoor dat de warmte sneller van het containeroppervlak wordt afgevoerd tijdens het contact met de matrijs. Dit is voordelig voor huishoudelijke IBM-verpakkingen van HDPE en PP (snellere afkoeling = kortere cyclustijd), maar kan een iets matter oppervlak opleveren bij cosmetische IBM-verpakkingen van PP (te snelle afkoeling van het oppervlak voorkomt volledige glansoverdracht vanuit de matrijs). De lagere thermische geleidbaarheid van S136 aan het oppervlak van de matrijs zorgt ervoor dat het gesmolten PP langer in contact blijft met de matrijs voordat het afkoelt, waardoor de glansoverdracht van het oppervlak van cosmetische IBM-verpakkingen van PP verbetert. Dit is een van de redenen waarom Korea Ever-Power soms S136-matrijzen (niet alleen halsinzetstukken) specificeert voor Koreaanse luxe RCP IBM-verpakkingen bij een matrijstemperatuur van 55-70 °C, zelfs wanneer de container van PP in plaats van ABS is. Behoud van microtextuur aan het oppervlak: hardere staalsoorten (S136 Rc 50-54, H13 Rc 44-48) behouden de gepolijste microtextuur langer dan P20 (Rc 28-34) bij herhaald contact met polymeersmelt. Na 1 miljoen cycli op een P20-matrijs wordt de ruwheid van het oppervlak op microschaal meetbaar (Ra neemt toe van 0,025 µm tot 0,05-0,08 µm); dezelfde degradatie treedt op bij H13 of S136 na 4-6 miljoen cycli. Voor Koreaanse luxe cosmetica-IBM's, waar glansmetingen worden uitgevoerd bij de inkomende kwaliteitscontrole van het Koreaanse merk en het merk een consistente glans van 85-95 GU verwacht voor alle verpakkingen gedurende het hele programma, biedt harder staal voor de matrijs meer cycli met een consistente glans voordat opnieuw polijsten nodig is. Corrosieputjes: zoals opgemerkt bij IBM-machines voor de farmaceutische industrie, tast P20-putcorrosie door vochtigheid de microstructuur van het oppervlak aan, onafhankelijk van slijtage van het polijstmiddel. Dit is nog een reden waarom S136 wordt voorgeschreven voor IBM-toepassingen in de Koreaanse farmaceutische industrie en productieomgevingen met een hoge luchtvochtigheid.
Vraag 05
Welke aanpassingen voert Korea Ever-Power aan de IBM-gereedschappen uit voor bioplastic (PHA/PLA) IBM in vergelijking met conventionele HDPE/PP IBM?
Korea Ever-Power voert drie specifieke aanpassingen aan IBM-matrijzen uit voor bioplastic (PHA en PLA) IBM-productieprogramma's, in vergelijking met standaard HDPE/PP IBM-matrijzen. S136 roestvrij staal voor alle onderdelen die in contact komen met de vloeistof: PHA IBM produceert sporen crotonaat (door thermische degradatie van PHA) en PLA IBM produceert sporen melkzuurdamp (door hydrolytische degradatie van PLA) die de oppervlakken van de injectieholte en de kernstaven van P20 en H13 staal langzaam aantasten tot microscopische putcorrosie gedurende langere productieprogramma's. Korea Ever-Power specificeert injectieholtes, halsinzetstukken en kernstaven van S136 roestvrij staal voor alle bioplastic IBM-matrijzen om corrosiebestendigheid te bieden tegen deze dampen van bioplastic-degradatieproducten. Hot runner voor hoogwaardig bioplastic: De kosten van PHA- en PLA-hars (3-5x HDPE) maken de afvalproductie van de cold runner (15-301 TP3T spuitgewicht) commercieel significant voor bioplastic IBM-programma's van meer dan 2 miljoen eenheden per jaar. Korea Ever-Power biedt hot runner spuitgietmatrijzen voor bioplastic IBM om afval van de runner te elimineren en de harskosten per verpakking met 15-251 TP3T te verlagen. Matrijzen met een lagere thermische massa: het smalle verwerkingsvenster van 25 °C voor PHA vereist dat de thermische massa van de IBM-spuitgietmatrijs geminimaliseerd wordt om een snelle temperatuurrespons van de cilinder mogelijk te maken. Korea Ever-Power ontwerpt bioplastic IBM-spuitgietmatrijzen met een geoptimaliseerde lay-out van de koelkanalen en een lagere staalmassa tussen de matrijzen om een snelle temperatuurevenwicht en -respons te bereiken. Dit aangepaste thermische ontwerp verbetert ook de cyclustijd van PLA IBM door een snellere stolling van de voorvorm te bereiken bij de lagere PLA-matrijstemperatuur (30-50 °C versus 55-70 °C voor PP cosmetische IBM-matrijzen), wat gedeeltelijk compenseert voor de langere afkoeltijd van PLA als gevolg van de lagere thermische geleidbaarheid ten opzichte van HDPE en PP.
Vraag 06
Welk IBM-vormstaal wordt gespecificeerd voor de koelkanalen van de Korea Ever-Power ZQ-serie blaasvormmachines en waarom?
De materiaalkeuze voor de koelkanalen van IBM-blaasvormen is geïntegreerd met de staalkeuze voor de matrijsholte, aangezien de koelkanalen rechtstreeks door de matrijsplaat worden geboord (hetzelfde P20-, H13- of S136-blok dat het holteoppervlak vormt). De oppervlakken van de koelkanalen komen in contact met het circulerende koelwater op de ingestelde matrijstemperatuur (8-70 °C, afhankelijk van de toepassing) – wat een corrosierisico creëert voor P20- en H13-stalen koelkanalen die in contact komen met Koreaans leidingwater bij lange productie-intervallen. Korea Ever-Power pakt corrosie van de koelkanalen aan met drie methoden. Ten eerste gebruikt Korea Ever-Power gedemineraliseerd of gedestilleerd water met een anticorrosiemiddel (doorgaans 5-10% corrosie-inhibitor in het koelcircuit van de matrijstemperatuurregelaar) voor alle IBM-matrijskoelsystemen. De inhibitorfilm op de wand van het koelkanaal voorkomt corrosieafzettingen van ijzeroxide in P20- en H13-koelkanalen. Ten tweede biedt S136 voor de farmaceutische IBM-matrijzensets in Korea (die S136 gebruiken vanwege corrosieproblemen aan het oppervlak van de matrijs) ook een superieure corrosiebestendigheid aan de oppervlakken van de koelkanalen in vergelijking met P20. Hierdoor is het niet nodig om een corrosie-inhibitor toe te voegen aan het koelcircuit van de farmaceutische IBM-matrijzen, waar het koelvloeistofadditief via condensatie in de IBM-productieomgeving terecht zou kunnen komen. Ten derde inspecteert en spoelt Korea Ever-Power alle koelkanalen van de IBM-matrijzen jaarlijks tijdens het onderhoud met een licht zure ontkalkingsoplossing om minerale kalkaanslag uit het Koreaanse leidingwater te verwijderen. Kalkafzetting in de koelkanalen vermindert de thermische geleidbaarheid en verlengt de cyclustijd doordat de koelvloeistofstroom door geblokkeerde of gedeeltelijk geblokkeerde koelkanalen afneemt.
IBM MATRIJSMATERIAAL AANVRAAG · KOREA EVER-POWER
Heeft u ondersteuning nodig op het gebied van IBM-matrijsmateriaaltechniek?
Korea Ever-Power levert IBM-matrijzen voor materiaalselectie, levenscycluskostenanalyse en volledige gereedschapsproductie in de P20-, H13- en S136-modellen voor Koreaanse IBM-programma's in de cosmetische, farmaceutische en industriële sector, met gebruikmaking van de ZQ-serie machines.
Redacteur: Cxm


