
IBM CAVITY COUNT · ENGINEERING FORMULA · PLATEN WIDTH SHOT WEIGHT CLAMPING · KOREA EVER-POWER ZQ
Hoe te berekenen
Aantal gaatjes voor een
Spuitblaasvormmachine:
De formule van de ingenieur
Het aantal caviteiten in een IBM-spuit wordt bepaald door drie onafhankelijke fysieke beperkingen: plaatbreedte (doornafstand), maximaal injectiegewicht (shotgewichtlimiet) en injectieklemkracht (vergrendelingsvereiste per caviteit). Het juiste aantal caviteiten is de minimale waarde die door alle drie de beperkingen wordt geproduceerd. Deze handleiding bevat de volledige formule, vijf uitgewerkte voorbeelden van 10 ml tot 1000 ml, de volledige tabel met het aantal caviteiten voor de EP-ZQ-serie en de vijf meest voorkomende rekenfouten bij de aanschaf van IBM-spuiten in de farmaceutische industrie.
10 ml → 1.000 ml · ZQ40–ZQ135 Uitgewerkte voorbeelden
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · AUGUSTUS 2026 · LAATST BIJGEWERKT: AUGUSTUS 2026
IBM CAVITY COUNT · KEY FORMULA REFERENCE · AUGUSTUS 2026
PLAATSBEPERKING
n₁ = ⌊W₀ ÷ p⌋
W₀ = effectieve plaatbreedte (mm). p = hart-op-hartafstand van de doorn (mm) = buitendiameter van de hals + 12–18 mm speling. Meestal de beperkende factor voor kleine flessen (10–60 ml) op machines met een lagere tonnage.
BEPERKING VAN HET SCHOTGEWICHT
n₂ = ⌊S₀ ÷ w₁⌋
S₀ = maximaal injectiegewicht van de machine (g). w₁ = gewicht van de voorvorm met één holte (g). Dit is meestal de beperkende factor voor grote flessen (250–1000 ml) waarbij het gewicht van de voorvorm hoog is ten opzichte van de injectiecapaciteit van de machine.
KLEMMEN BEPERKING
n₃ = ⌊F₀ ÷ f₁⌋
F₀ = klemkracht van de machine-injectie (kN). f₁ = benodigde klemkracht per holte (kN) = functie van het geprojecteerde holteoppervlak en de injectiedruk. Zelden is dit de bindende beperking bij standaard farmaceutische IBM-parameters; het wordt bindend bij zeer hoge injectiesnelheden of dikwandige PP.
DEFINITIEF AANTAL CATHOEDEN
n = min(n₁, n₂, n₃)
Het aantal matrijsopeningen is het minimum van alle drie de beperkingen. Het negeren van een van deze beperkingen leidt tot een ongeldig aantal matrijsopeningen. De meest voorkomende fout bij de inkoop is het berekenen van alleen n₁ (beperking van de drukplaat) en het negeren van n₂ (spuitgewicht) voor flessen van groot formaat. Dit resulteert in matrijsbestellingen die niet kunnen produceren met het gespecificeerde aantal matrijsopeningen.
SECTIE 01
De drie fysieke beperkingen die het aantal IBM-holtes bepalen
Het aantal matrijsholtes volgens IBM is geen enkele berekening, maar het minimum van drie onafhankelijke fysieke beperkingen, die elk zijn afgeleid van een andere machineparameter. Inkoopteams en matrijsontwerpers die slechts één beperking berekenen (meestal de breedte van de matrijsplaat) en de andere twee negeren, produceren specificaties voor het aantal matrijsholtes die fysiek onmogelijk zijn (injectiegewicht overschreden) of dimensionaal niet voldoen (halsdiameter buiten tolerantie door onderklemming). In dit gedeelte wordt de fysica van elke beperking uitgelegd voordat de formule wordt toegepast.
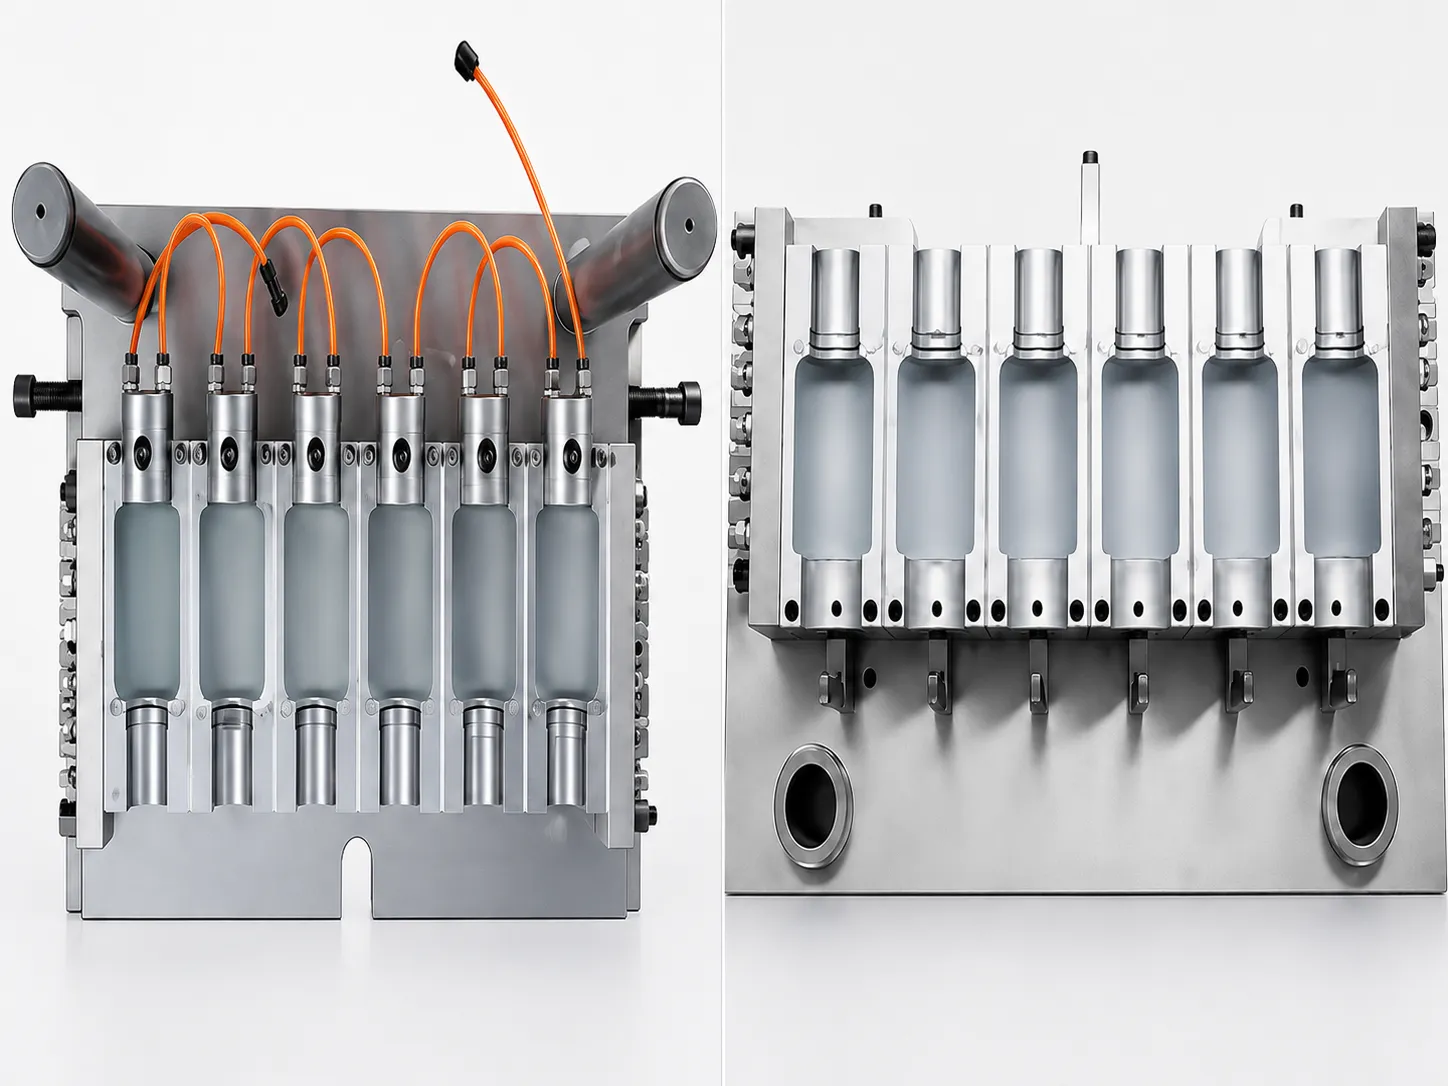
BEPERKING 1: PLAATSBREEDTE
n₁ = ⌊W₀ / p⌋
BEPERKING 2: SCHOTGEWICHT
n₂ = ⌊S₀ / w₁⌋
BEPERKING 3: KLEMKRACHT
n₃ = ⌊F₀ / f₁⌋
SECTIE 02
Stapsgewijze berekeningsmethode voor het aantal gaatjes
Volg deze vijf stappen in de juiste volgorde voor elke IBM-holtetellingberekening. Stappen 1-3 berekenen elke beperking afzonderlijk. Stap 4 identificeert de bindende beperking. Stap 5 verifieert het resultaat aan de hand van de specificatiegegevens van de Korea Ever-Power EP-ZQ-machine.
Bepaal de steek van de doorn (p) aan de hand van de specificatie van de buitendiameter van de hals.
p (mm) = Halsdiameter (mm) + hart-op-hart speling (12–18 mm). Gebruik 12 mm voor standaard farmaceutische IBM-doornen (krappe afstand, nauwkeurig uitgelijnde doornenopstelling); gebruik 15–16 mm voor standaard cosmetische en dagelijkse chemische IBM-doornen; gebruik 18 mm voor doornen met een grote diameter (boven 40 mm halsdiameter) waarbij de doornwand een grotere afstand vereist. Bevestiging: Korea Ever-Power Ansan-si mould engineering bevestigt de steek per fles in het 3D-model tijdens de offertefase. Voorbeeld: Halsdiameter 28 mm, opening 15 mm → p = 43 mm. Halsdiameter 22 mm (druppelaar van 10 ml), opening 16 mm → p = 38 mm.
Bereken n₁ (beperking plaatbreedte)
n₁ = ⌊W₀ / p⌋ waarbij W₀ = totale plaatbreedte − 2 × randmarge (35 mm aan elke zijde standaard). Voorbeeld voor ZQ135 met een druppelaar van 10 ml (p = 38 mm): W₀ = 1300 − 70 = 1230 mm. n₁ = ⌊1230 / 38⌋ = ⌊32,4⌋ = 32. Korea Ever-Power ZQ135 bevestigt 30 caviteiten bij 10 ml (de randmarge is iets groter, namelijk 40-45 mm per zijde bij een volledige plaatbreedte van 1300 mm): 1300 − 90 = 1210 mm; ⌊1210/38⌋ = 31,8 → 30 na correctie voor de constructie van het matrijsframe. Het bevestigde aantal caviteiten van 30 bij 10 ml voor de ZQ135 is inclusief de daadwerkelijke correctie voor de constructie van het matrijsframe; de formule geeft een bovengrens aan en de specificatie van Korea Ever-Power bevestigt het daadwerkelijk haalbare aantal.
Bereken n₂ (beperking op het schotgewicht)
n₂ = ⌊S₀ / w₁⌋ waarbij S₀ = maximaal injectiegewicht van de machine (g) en w₁ = gewicht van de voorvorm per holte (g). Voorvormgewichtschatting: w₁ ≈ gewicht van de afgewerkte fles × 1,05–1,08 (gewicht van de gietkanaal is typisch 5–81 TP3T). Gewicht van de afgewerkte fles = materiaaldichtheid (g/cm³) × wandvolume (cm³). Eenvoudigere methode: gebruik direct het beoogde gewicht van de fleswand (de meeste specificaties voor farmaceutische flessen vermelden het gewicht van de afgewerkte fles; tel daar 51 TP3T bij op voor het gietkanaal). Voorbeeld van ZQ135 in een farmaceutische PP-fles van 100 ml: Gewicht van de afgewerkte fles 33 g → gewicht van de voorvorm w₁ = 33 × 1,06 = 35 g. S₀ = 650 g. n₂ = ⌊650 / 35⌋ = ⌊18,6⌋ = 18. De specificatie van Korea Ever-Power ZQ135 bevestigt 18 holtes bij 100 ml. ✓
Bereken n₃ (klemkrachtbeperking) en vind het minimum.
n₃ = ⌊F₀ / f₁⌋ waarbij f₁ = injectiedruk (MPa) × geprojecteerd oppervlak van de holtehals (mm²) / 1.000. Voor een halsdiameter van 28 mm: geprojecteerd oppervlak = π/4 × 28² = 616 mm². Bij een injectiedruk van 100 MPa: f₁ = 100 × 616 / 1.000 = 61,6 kN per holte. Voor ZQ135 (F₀ = 1350 kN): n₃ = ⌊1350 / 61,6⌋ = ⌊21,9⌋ = 21. Het uiteindelijke aantal caviteiten n = min(n₁, n₂, n₃) = min(resultaat van de platen, 18, 21) = 18 (het shotgewicht is bindend voor 100 ml ZQ135). Als de platen 20 aangeven, het shotgewicht 18 en de klemming 21: n = 18 — de shotgewichtbeperking bepaalt het aantal caviteiten voor dit formaat.
Controleer aan de hand van de specificaties van de Korea Ever-Power EP-ZQ.
Controleer het berekende aantal holtes n aan de hand van de tabel met bevestigde aantallen holtes voor de ZQ-serie van Korea Ever-Power (sectie 04 hieronder). De door Korea Ever-Power bevestigde aantallen holtes houden rekening met de werkelijke speling van het matrijsframe en de randmarges van de drukplaat van de productiegereedschappen in Ansan-si — deze zijn nauwkeuriger dan de schatting op basis van de formule voor standaard IBM-formaten voor farmaceutische en cosmetische toepassingen. Als het berekende aantal n het door Korea Ever-Power bevestigde aantal met meer dan 2 holtes overschrijdt, controleer dan de randmarge (W₀) en de schatting van het voorvormgewicht (w₁) opnieuw. Als de formule een lager aantal holtes aangeeft dan de specificatie van Korea Ever-Power, controleer dan of het flesgewicht dat in de berekening is gebruikt overeenkomt met de werkelijke specificatie voor het beoogde flesgewicht.
SECTIE 03
Vijf uitgewerkte voorbeelden: 10 ml tot 1000 ml met geïdentificeerde bindingsbeperking
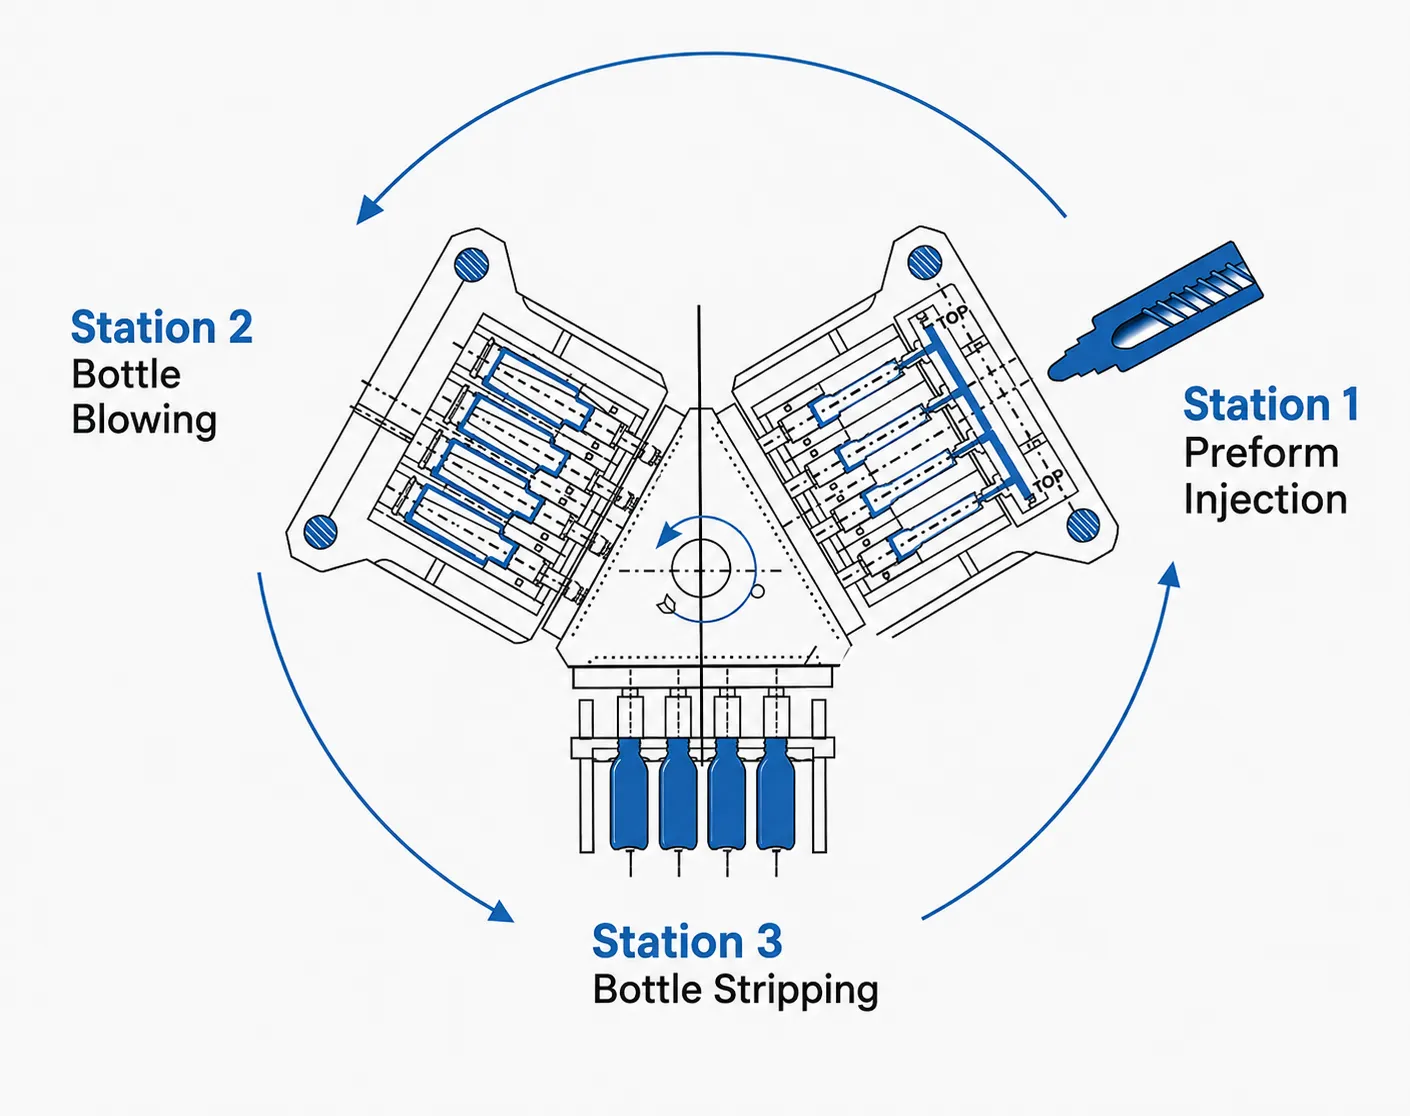
VIJF UITGEWERKTE VOORBEELDEN · IBM BEREKENING VAN HET AANTAL CABINES · EP-ZQ SERIE
| FORMAAT | Hals OD / Toonhoogte | Gewicht van het voorvormstuk (g) | ZQ-model | n₁ Platen | n₂ Schotgewicht | n₃ Klem | Verbindend | Laatste n |
|---|---|---|---|---|---|---|---|---|
| 10 ml PCTG druppelaar (K-beauty) | 22 mm buitendiameter / 38 mm | 4,5 g | ZQ135 | ⌊1,210/38⌋=31 | ⌊650/4,5⌋=144 | ⌊1350/38⌋=35 | PLAATS | 30* |
| 30 ml PP orale vloeibare siroop | 24 mm buitendiameter / 40 mm | 8 g | ZQ110 | ⌊1.030/40⌋=25 | ⌊540/8⌋=67 | ⌊1100/45⌋=24 | KLEM/PLAAT | 22† |
| 100 ml PP orale vaste tablet | 28 mm buitendiameter / 43 mm | 35 g | ZQ135 | ⌊1,210/43⌋=28 | ⌊650/35⌋=18 | ⌊1350/62⌋=21 | SCHOTGEWICHT | 18 |
| 500 ml PP shampoo (dagelijkse chemische reiniging) | 28 mm buitendiameter / 43 mm | 60 g | ZQ135 | ⌊1,210/43⌋=28 | ⌊650/60⌋=10 | ⌊1350/62⌋=21 | SCHOTGEWICHT | 10 |
| 1000 ml PP sportdrank | 38 mm buitendiameter / 56 mm | 80 g | ZQ135 | ⌊1,210/56⌋=21 | ⌊650/80⌋=8 | ⌊1350/84⌋=16 | SCHOTGEWICHT | 8 |
* ZQ135 bij 10 ml: de plaatformule geeft 31; de door Korea Ever-Power bevestigde specificatie is 30 — 1 minder vanwege de werkelijke structurele speling van het matrijsframe bij volledige plaatbreedte. † ZQ110 bij 30 ml: de door Korea Ever-Power bevestigde specificatie is 22 (consistent met zowel de plaat als de klemming bij dit formaat). f₁-waarden: 10 ml hals 22 mm geprojecteerd oppervlak 380 mm² × 100 MPa/1000 = 38 kN; 30 ml hals 24 mm = 45 kN; 100/500 ml hals 28 mm = 62 kN; 1000ml hals 38mm = 113mm² × 100MPa ÷ 1000 = 113 kN → wacht: f₁ = 100 × π/4 × 38² /1000 = 100 × 1134/1000 = 113 kN; n₃ = ⌊1350/113⌋ = 11; schotgewicht bindt eerst bij 8. Bron: Korea Ever-Power EP-ZQ specificatiegegevens, Ansan-si, augustus 2026.
SECTIE 04
EP-ZQ volledige serie referentietabel voor het aantal caviteiten — Korea Ever-Power bevestigde gegevens
Alle onderstaande aantallen matrijsvormen zijn bevestigd aan de hand van productspecificaties van de Korea Ever-Power ZQ-serie (Ansan-si, augustus 2026). Deze waarden houden rekening met de werkelijke structurele toleranties van het matrijsframe, de steekafstand van de doorn van de productiegereedschappen en zijn geverifieerd aan de hand van het spuitgewicht en de klemmingsbeperkingen voor elk formaat. Gebruik deze waarden direct voor de productieplanning; gebruik de formule in paragraaf 02 voor niet-standaardformaten die hieronder niet worden vermeld.
| FLESVOLUME | ZQ40 400 kN / 190–260 g |
ZQ60 600 kN / 260–383 g |
ZQ80 800 kN / 466 g |
ZQ110 1.100 kN / 540 g |
ZQ135 1.350 kN / 650 g |
|---|---|---|---|---|---|
| 10 ml | 9 | 14 | 20 | 24 | 30 |
| 30 ml | 8 | 12 | 18 | 22 | 26 |
| 60 ml | 6 | 10 | 14 | 18 | 22 |
| 100 ml | 4 | 8 | 12 | 14 | 18 |
| 250 ml | 3 | 5 | 8 | 10 | 14 |
| 500 ml | 2 | 3 | 5–6 | 8 | 10 |
| 1.000 ml | 1 | 2 | 3–4 | 6 | 8 |
Bron: Korea Ever-Power ZQ-serie productspecificaties, Ansan-si, augustus 2026. De waarden geven het maximaal haalbare aantal holtes weer bij standaard farmaceutische PP/HDPE-flesvoorvormen. Het aantal holtes voor niet-standaard flesgewichten (dikkere wand, speciale geometrie) moet worden berekend met behulp van de formule in paragraaf 02. ZQ80 500ml en 1000ml worden weergegeven als een bereik dat de variatie in fleswandgewicht weerspiegelt (5-6 holtes bij 500ml en 3-4 holtes bij 1000ml, afhankelijk van het specifieke flesgewicht tussen 65-80 g).
SECTIE 05
Vijf kostbare fouten bij de berekening van het aantal tandholtes in de farmaceutische IBM-inkoop
Alleen de plaatbeperking berekenen en gereedschap bestellen voor een spuitgewicht dat onmogelijk is qua aantal holtes
De meest voorkomende en kostbare fout. Voorbeeld: 500 ml PP shampoofles op ZQ135. Plaatberekening: ⌊1.210/43⌋ = 28 caviteiten. Spuitgewichtberekening: ⌊650/60⌋ = 10 caviteiten. Een inkoopteam dat een matrijs met 14 caviteiten bestelt voor flessen van 500 ml op ZQ135 ontvangt een matrijs die 14 × 60 g = 840 g totaal spuitgewicht vereist — 29% boven het maximum van 650 g van de ZQ135. De matrijs kan niet met 14 caviteiten op de ZQ135 draaien. Kosten voor aanpassing: ofwel de matrijs verkleinen tot 10 actieve caviteiten (waardoor 4 caviteitsposities verloren gaan), ofwel upgraden naar een grotere machine (niet beschikbaar in de ZQ-serie voor dit formaat). Preventie: bereken altijd n₂ voordat u matrijzen bestelt voor flessen groter dan 100 ml.
Het gewicht van de afgewerkte fles gebruiken in plaats van het gewicht van de voorvorm in de beperking van het shotgewicht.
Het gewicht van de preform is het gewicht van de afgewerkte fles plus het gewicht van de spruw (5–8% injectie voor standaard farmaceutische IBM-poorten). Voorbeeld: een afgewerkte fles PP-tablet van 100 ml weegt 33 g. Als we direct 33 g gebruiken: n₂ = ⌊650/33⌋ = 19 caviteiten. Correct preformgewicht 35 g (33 × 1,06): n₂ = ⌊650/35⌋ = 18 caviteiten. De fout resulteert in één extra caviteit die het injectiegewicht overschrijdt wanneer de spruw wordt meegerekend, waardoor er bij caviteit 19 sprake is van onderdosering bij commerciële productiesnelheid. Korea Ever-Power bevestigt dat n₂ = 18 bij 100 ml op ZQ135 de correcte waarde is, inclusief spruwtoeslag.
Ervan uitgaande dat het aantal caviteiten lineair schaalt met de plaatafmetingen bij alle machinemodellen.
De ZQ110-drukplaat heeft een afmeting van 1100 mm (1,0 × 1300 mm × 0,85 voor de ZQ135). Het injectiegewicht van de ZQ110 is echter 540 g, tegenover 650 g voor de ZQ135 (0,83 ×). Bij 100 ml farmaceutische PP (35 g preform): ZQ110 n₂ = ⌊540/35⌋ = 15; ZQ135 n₂ = 18 (1,2 × meer). Bij 10 ml PCTG-druppelaar (4,5 g preform): ZQ110 n₁ = ⌊1030/38⌋ = 27; ZQ135 n₁ = ⌊1210/38⌋ = 31 (1,15 × meer — maar het werkelijke aantal is 24 versus 30). Het aantal caviteiten schaalt niet lineair tussen de modellen, omdat zowel de beperkingen van de drukplaat als van het kogelgewicht tegelijkertijd van toepassing zijn. De beperking die tussen de modellen het langzaamst toeneemt, wordt de beperkende factor en begrenst de toename van het aantal caviteiten.
Het specificeren van een lay-out met dubbele rij doornen om de beperking van de plaatbreedte te omzeilen.
Sommige inkoopteams, die n₁ hebben berekend op basis van de plaatbreedte, stellen lay-outs met dubbele rijen doornen voor (twee rijen doornen op de plaat, versprongen, om het aantal holtes te verdubbelen bij dezelfde plaatbreedte). Het gebruik van IBM-doornen met dubbele rijen is geen standaardpraktijk en kent aanzienlijke beperkingen: (a) het roterende indexeermechanisme met 3 stations is ontworpen voor een enkele rij doornen – een dubbele rij vereist een niet-standaard draaitafel die de indexeringsinertie en de hoekpositioneringsfout van de doornen vergroot; (b) de kosten van de matrijs met dubbele rijen zijn 2,5–3,5 keer zo hoog als die van een standaard matrijs met enkele rijen; (c) het is aanzienlijk moeilijker om een uniforme temperatuur tussen de holtes over twee rijen te bereiken, wat leidt tot een grotere variatie in wanddikte en waasvorming bij PCTG. Korea Ever-Power raadt IBM-doornen met dubbele rijen niet aan voor standaard farmaceutische of cosmetische programma's. Kies een groter ZQ-model als de plaatbreedte het aantal holtes in een enkele rij voor de toepassing beperkt.
Het selecteren van een machinemodel uitsluitend op basis van het aantal caviteiten, zonder de machinehoogte ten opzichte van de faciliteit te controleren.
De ZQ135 met 18 caviteiten/100 ml is de IBM-machine met de hoogste output voor farmaceutische toepassingen op de markt, maar is 2,4 m hoog en vereist een minimale plafondhoogte van 3,0 m (plus 0,5 m servicehoogte = 3,5 m totaal voor optimale toegang). Farmaceutische inkoopteams die de ZQ135 selecteren voor een Koreaanse GMP-cleanroom met een plafondhoogte van 2,7 m, constateren dat de ZQ135 (2,4 m) slechts 0,3 m vrije ruimte overlaat – onder de minimale servicenorm van 0,5 m. Het juiste alternatief is de ZQ110 (2,2 m, 14 caviteiten van 100 ml, past precies bij een plafondhoogte van 2,7 m met 0,5 m vrije ruimte). Optimalisatie van het aantal caviteiten moet altijd worden geëvalueerd in combinatie met de machinehoogte voor de betreffende faciliteit. De volledige matrix voor de compatibiliteit van machinehoogte versus plafondhoogte is te vinden in de EP-ZQ-serie productpagina's.
SECTIE 06
Aantal holtes versus jaarlijkse productie: productieplanningsmodel
Zodra het aantal caviteiten (n) is vastgesteld, wordt de jaarlijkse productie berekend op basis van de cyclustijd, de bedrijfsuren en het mechanisch rendement. Dit model zet het IBM-caviteitsaantal om in een jaarlijks productievolume voor inkoopverantwoording en faciliteitsplanning.
Formule voor jaarlijkse output · IBM productieplanningsmodel
waar:
n = aantal holtes (flessen per cyclus)
t₃ = totale cyclustijd (seconden) = droogcyclustijd + afkoeltijd (doorgaans: 3,5 s droog + 1,5–3,5 s afkoeltijd = 5–7 s totaal bij een inhoud van 100 ml)
H₀ = jaarlijkse bedrijfsuren = ploegen/dag × uren/ploeg × productiedagen/jaar
η = mechanische efficiëntiefactor (0,88–0,93 voor IBM bij farmaceutische productie met 3 ploegen)
| FORMAAT | ZQ-model | Holtes (n) | Cyclus(sen) | Flessen/uur | Flessen/dag (3 diensten) | Jaarlijks (330 dagen) |
|---|---|---|---|---|---|---|
| 10 ml PCTG druppelaar | ZQ135 | 30 | 5,0 s | ~19,700 | ~1,300,000 | ~428M |
| 100 ml PP oraal vast | ZQ135 | 18 | 5,5 s | ~10,800 | ~714,000 | ~193M |
| 100 ml PP oraal vast | ZQ110 | 14 | 5,5 s | ~8,400 | ~556,000 | ~150M |
| 500 ml PP shampoo | ZQ135 | 10 | 6,5 s | ~5,100 | ~337,000 | ~91M |
| 1000 ml PP sportfles | ZQ135 | 8 | 7,5 s | ~3,500 | ~231,000 | ~63M |
Jaarlijkse productie = n × (3.600/t₃) × 22,5 uur/ploegendienst × 3 ploegendiensten/dag × 330 dagen/jaar × 0,90 rendement. Bron: Korea Ever-Power ZQ-serie specificaties en productiegegevens, Ansan-si, augustus 2026.
Veelgestelde vragen over techniek
Vragen over het tellen van holtes in de techniek
Waarom bevestigt Korea Ever-Power 30 gaatjes bij 10 ml ZQ135, terwijl de formule 31-32 gaatjes aangeeft?
De formule n₁ = ⌊W₀/p⌋ geeft een bovengrens op basis van een geometrische berekening van de posities van de doornen binnen de effectieve plaatbreedte. De formule gebruikt W₀ = totale plaatbreedte − geschatte randmarge (doorgaans aangenomen 70 mm totaal = 35 mm per zijde). Het door Korea Ever-Power bevestigde aantal caviteiten van 30 bij 10 ml voor ZQ135 omvat de werkelijke structurele speling van het matrijsframe. Voor de plaat van 1300 mm met een volledige breedte en een doornopstelling van 30 caviteiten vereist dit iets meer randmarge dan de formule veronderstelt — ongeveer 45 mm per zijde (90 mm totaal), wat resulteert in een effectieve W₀ = 1300 − 90 = 1210 mm, en n₁ = ⌊1210/38⌋ = 31,8, wat naar beneden wordt afgerond tot 30 na aftrek van de werkelijke structurele speling van het matrijsframe binnen de effectieve breedte van 1210 mm. De Korea Ever-Power-specificatie is de gezaghebbende referentie; de formule geeft de theoretische bovengrens aan. Gebruik de formule voor niet-standaardformaten; gebruik de tabel van de Korea Ever-Power-specificatie voor standaardformaten.
Hoe wordt de spoed van de doorn bepaald voor een niet-standaard fles met een halsdiameter tussen de standaard farmaceutische maten?
Doornsteek p = hals buitendiameter + hart-op-hart speling. De speling wordt bepaald door de diameter van het doornlichaam bij het injectiestation — het doornlichaam (tussen het halsgedeelte en de basis) heeft een iets grotere diameter dan de hals buitendiameter om de kern tijdens het injecteren te ondersteunen. De speling moet rekening houden met: (a) de wanddikte van de injectieholte tussen aangrenzende doornposities (minimale stalen wanddikte circa 6-8 mm aan elke zijde voor voldoende structurele stijfheid); (b) de diameter van het doornlichaam die groter is dan de hals buitendiameter (doorgaans 1-3 mm aan elke zijde). Totale minimale speling = 2 × (6 mm holtewand + 2 mm extra diameter doornlichaam) = 16 mm. Voor standaard farmaceutische hals buitendiameters van 20-38 mm gebruikt Korea Ever-Power Ansan-si mould engineering een steek van 14-18 mm. Voor een niet-standaard hals buitendiameter (bijv. 25 mm voor een specifieke Koreaanse cosmetische pompdispenser): neem contact op met Korea Ever-Power en stuur het 3D-model van de fles mee; Het matrijsontwerpteam van Ansan-si bevestigt de steek van de doorn en daarmee het aantal holtes binnen 5 werkdagen, geheel kosteloos.
Verbetert het gebruik van minder matrijsjes dan het maximum van de machine de fleskwaliteit?
Het verwerken van minder caviteiten dan het maximum van de machine verbetert sommige kwaliteitsparameters ten koste van de outputefficiëntie. Positieve effecten van een lager aantal caviteiten op dezelfde machine: (a) lager totaal injectiegewicht per cyclus — het vullen met 70–801 TP3T van het machinemaximum in plaats van 95–1001 TP3T zorgt voor een consistentere vuldruk over de caviteiten, waardoor de gewichtsuniformiteit mogelijk met 1–21 TP3T verbetert; (b) lagere injectiedruk — vermindert de klemkracht per caviteit, waardoor de Cpk-waarde van de halsdiameter mogelijk met 0,05–0,10 Cpk-eenheden verbetert bij een laag aantal caviteiten; (c) meer thermische ruimte in de cilinder — de schroef herstelt sneller per cyclus, waardoor de variatie in warmteontwikkeling in de cilinder bij een lager aantal caviteiten afneemt. Negatieve effecten: directe vermindering van de output per uur, evenredig met de vermindering van het aantal caviteiten. In de praktijk adviseert Korea Ever-Power om het volledige bevestigde aantal caviteiten te verwerken met gevalideerde procesparameters, in plaats van het aantal caviteiten te verminderen voor een betere kwaliteit. Kwaliteitsproblemen bij een volledig aantal matrijsvormen duiden eerder op een probleem met een procesparameter (matrijstemperatuur, injectiesnelheid, harsvochtigheid) dan met het aantal matrijsvormen zelf. Het verminderen van het aantal matrijsvormen moet alleen als tijdelijke maatregel worden toegepast tijdens het oplossen van procesproblemen, niet als permanente kwaliteitsstrategie.
Kan ik een matrijs met minder holtes op een grotere ZQ-machine gebruiken om de output per cyclus te verhogen?
Ja, binnen het mechanische compatibiliteitsbereik van de machine. Een matrijs met 14 caviteiten, ontworpen voor de ZQ110, kan doorgaans op de ZQ135 worden geïnstalleerd en gebruikt als: (a) het patroon van de boutgaten in de matrijs overeenkomt met de ZQ135-plaat (Korea Ever-Power ontwerpt om deze reden matrijzen met gestandaardiseerde boutpatronen voor zowel de ZQ110 als de ZQ135); (b) de matrijsdikte binnen het daglichtbereik van de ZQ135 valt; (c) de steek van de injectieas compatibel is met de indexeringsgeometrie van de draaitafel van de ZQ135. Het gebruik van een ZQ110-matrijs met 14 caviteiten op de ZQ135 verhoogt het aantal caviteiten niet — er worden nog steeds 14 caviteiten gebruikt. Het voordeel is de toegang tot de hogere spuitgewichtcapaciteit van de ZQ135 (handig als de matrijs met 14 caviteiten een zwaardere fles produceert dan de ZQ110 aankan) en de grotere sluitkracht van de ZQ135. Er worden geen extra caviteiten toegevoegd. Om de output per cyclus te verhogen, moet een nieuwe matrijs worden ontworpen met het maximale aantal caviteiten voor de betreffende machine. Korea Ever-Power bevestigt de uitwisselbaarheid van matrijzen tussen ZQ-modellen tijdens de offertefase.
Waarom geeft de ZQ80 een bereik weer (5-6 holtes bij 500 ml; 3-4 bij 1000 ml) in plaats van een vast aantal?
De ZQ80-reeksen van 500 ml en 1000 ml weerspiegelen de gevoeligheid van de shotgewichtbeperking voor het gewicht van de fleswand bij deze grote formaten. Het maximale shotgewicht van de ZQ80 is 466 g. Bij 500 ml: een lichtgewicht PP-shampoofles met een voorvorm van 55 g geeft n₂ = ⌊466/55⌋ = 8 — maar let op, controleer ook de drukplaat: een drukplaat van 800 mm bij een formaat van 500 ml met een buitendiameter van 33 mm en een steek van 50 mm: n₁ = ⌊730/50⌋ = 14. Het injectiegewicht bindt op 8. Echter, een zwaardere farmaceutische HDPE-fles van 500 ml met een voorvorm van 70 g: n₂ = ⌊466/70⌋ = 6. Een lichtere fles voor dagelijkse chemische producten van 500 ml met een voorvorm van 80 g (dikke wand): n₂ = ⌊466/80⌋ = 5. Het bereik van 5-6 weerspiegelt dus het bereik van voorvormgewichten voor flessen van 500 ml die binnen het realistische toepassingsbereik van ZQ80 vallen. ZQ135 in flessen van 500 ml is bevestigd bij 10 caviteiten (Korea Ever-Power specificatie) voor een standaard voorvormgewicht van 60 g. Bij een voorvormgewicht dat significant afwijkt van 60 g, moet de berekening opnieuw worden uitgevoerd. Korea Ever-Power adviseert om voor alle formaten boven de 250 ml de specificatie van het uiteindelijke flesgewicht te vermelden bij de aanvraag voor het aantal caviteiten.
Hoe werkt het toevoegen van caviteiten halverwege het programma (na de commerciële lancering) op een EP-ZQ-machine?
Het toevoegen van caviteiten aan een bestaand EP-ZQ IBM-programma vereist een nieuwe matrijs met het verhoogde aantal caviteiten. Caviteiten kunnen niet achteraf aan een bestaande matrijs worden toegevoegd (de posities van de IBM-injectieholtes en de kernstaven worden tijdens de initiële productie in de matrijsbasis gefreesd met een vaste spoed). Het proces: (1) een nieuwe matrijs met het beoogde verhoogde aantal caviteiten in gebruik nemen, geverifieerd aan de hand van alle drie de beperkingen voor het ZQ-model; (2) een T1-proef uitvoeren met de nieuwe matrijs; (3) de nieuwe matrijs kwalificeren volgens OQ/PQ-protocollen; (4) de matrijs met het lagere aantal caviteiten buiten gebruik stellen of in reserve houden. De matrijs met het lagere aantal caviteiten kan worden behouden als reservematrijs voor gebruik tijdens onderhouds- of polijstintervallen van de nieuwe matrijs. Dit is standaardpraktijk bij Koreaanse farmaceutische IBM-CMO's. Matrijskosten voor het toevoegen van 14 naar 18 caviteiten (opschalingsscenario ZQ110 naar ZQ135): inbedrijfstelling van een nieuwe ZQ135-matrijs met 18 caviteiten; De ZQ110-mal met 14 holtes wordt als reservemal gebruikt of hergebruikt voor een fles van een kleiner formaat.
Wat is het verband tussen het aantal matrijsvormen en de doorlooptijd en kosten van de matrijs?
De kosten en levertijd van de matrijs zijn ongeveer lineair evenredig met het aantal caviteiten voor standaard farmaceutische IBM-formaten. Indicatieve matrijsparameters van Korea Ever-Power Ansan-si: 6-caviteiten ZQ60-matrijs (PP farmaceutisch, H13 SPI B1): KRW 12–18 miljoen, 45–55 werkdagen. 14-caviteiten ZQ110-matrijs (PP farmaceutisch, H13 SPI B1): KRW 22–32 miljoen, 50–60 werkdagen. 18-caviteiten ZQ135-matrijs (PP farmaceutisch, H13 SPI B1): KRW 28–40 miljoen, 55–65 werkdagen. S136 SPI A1 (PCTG luxe cosmetica): voeg KRW 8–15 miljoen en 10–15 dagen toe ten opzichte van H13 SPI B1. 30-holtes ZQ135 PCTG S136 SPI A1 (10 ml druppelaar): KRW 35–55M, 65–80 werkdagen. Dit zijn indicatieve prijsklassen; de werkelijke kosten zijn afhankelijk van de complexiteit van de flesgeometrie, het ontwerp van de halsdraad, de specificaties van de oppervlakteafwerking en het matrijsmateriaal. Neem binnen 5 werkdagen na ontvangst van het 3D-model van de fles contact op met Korea Ever-Power Ansan-si voor een formele offerte voor de matrijs.
Waar kan ik het aantal gaatjes in de fles controleren en een aanbeveling krijgen voor een geschikt apparaat voor mijn specifieke fles?
De Korea Ever-Power EP-ZQ spuitblaasmachine-serie De pagina's bevatten bevestigde aantallen caviteiten en volledige machinespecificaties voor alle vijf modellen (ZQ40, ZQ60, ZQ80, ZQ110, ZQ135). IBM-handleiding voor het vervangen van machines Bevat vergelijkingsgegevens over het aantal matrijsopeningen ten opzichte van Jomar IBM, SUMA iB, Uniloy UIB en Bloma IBM in elke tonnageklasse — handig voor kopers die het aantal matrijsopeningen van EP-ZQ vergelijken met hun bestaande of gespecificeerde machine. Voor verificatie van het aantal matrijsopeningen voor een specifieke fles: stuur het 3D CAD-bestand van de fles, de gewenste hars en het gewenste jaarlijkse volume naar Korea Ever-Power Ansan-si. De matrijsontwerpers van Korea Ever-Power Ansan-si bevestigen binnen 5 werkdagen kosteloos het aantal matrijsopeningen, de bindingsbeperking en het aanbevolen ZQ-model. Neem contact op via het formulier op Contactpagina van Korea Ever-Power.
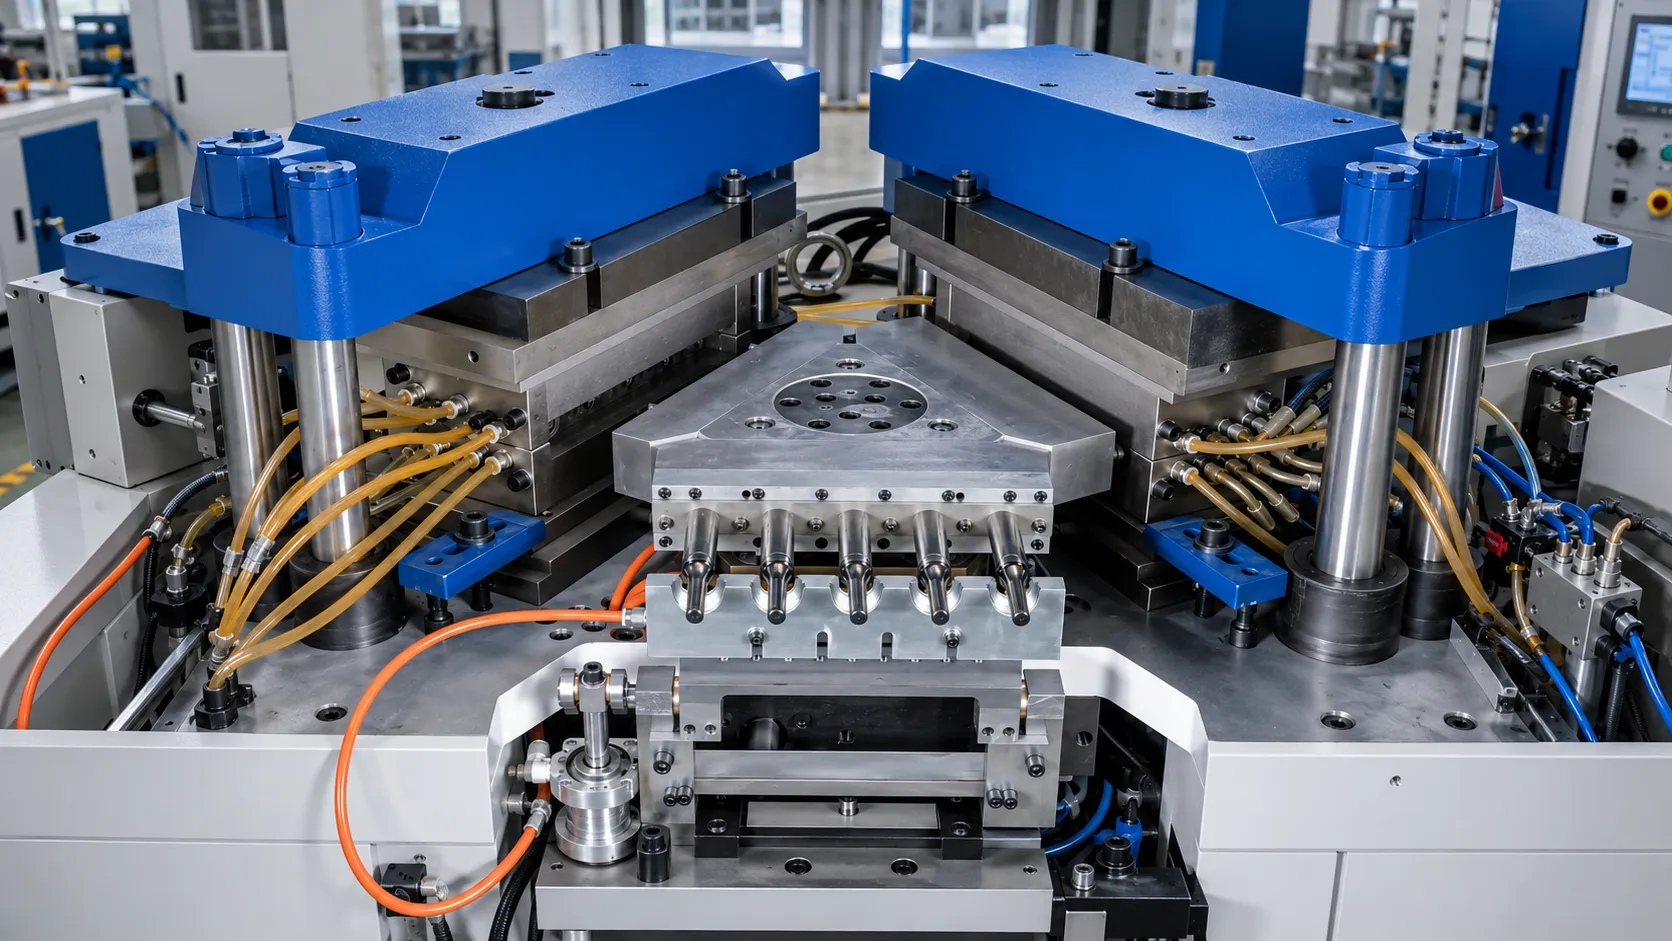
IBM CAVITY COUNT VERIFICATION · KOREA EVER-POWER
Controleer het aantal holtes in uw IBM-systeem voordat u gereedschap bestelt.
Stuur Korea Ever-Power uw 3D CAD-bestand van de fles, het gewenste harstype, het gewicht van de fleswand en het jaarlijkse volume. Korea Ever-Power Ansan-si matrijzenbouw bevestigt binnen 5 werkdagen kosteloos het aantal holtes, de bindkracht en de aanbeveling voor het ZQ-model.
Redacteur: Cxm


