
IBM HULRUMSOPTÆLLING · TEKNIKFORMEL · PLADEBREDDE SKUDLEVÆGT FASTSPÆNDING · KOREA EVER-POWER ZQ
Sådan beregner du
Hulrumsantal for en
Sprøjtestøbemaskine:
Ingeniørens formel
IBM-kavitetstallet bestemmes af tre uafhængige fysiske begrænsninger: pladebredde (dornafstand), maksimal injektionsvægt (indsprøjtningsvægtgrænse) og injektionsklemmekraft (krav om låsning pr. kavitet). Det korrekte kavitetstallet er den minimumsværdi, der produceres af alle tre begrænsninger. Denne vejledning indeholder den komplette formel, fem bearbejdede eksempler fra 10 ml til 1.000 ml, den fulde EP-ZQ-serie kavitetstalletabel og de fem dyreste beregningsfejl i forbindelse med farmaceutisk IBM-indkøb.
10 ml → 1.000 ml · ZQ40–ZQ135 Udarbejdede eksempler
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · AUGUST 2026 · SIDST OPDATERET: AUGUST 2026
IBM CAVITY COUNT · NØGLEFORMELREFERENCE · AUGUST 2026
PLADEBEGRÆNSNING
n₁ = ⌊W₀ ÷ p⌋
W₀ = effektiv pladebredde (mm). p = dornens center-til-center-afstand (mm) = halsens ydre diameter + 12-18 mm frirum. Mest almindelige bindingsbegrænsning for små flasker (10-60 ml) på maskiner med lavere tonnage.
SKUDVÆGTBEGRÆNSNING
n₂ = ⌊S₀ ÷ w₁⌋
S₀ = maskinens maksimale injektionsvægt (g). w₁ = vægt af præformen med én kavitet (g). Den mest almindelige bindingsbegrænsning for store flasker (250-1.000 ml), hvor præformens vægt er høj i forhold til maskinens sprøjtekapacitet.
SPÆNDEBEGRÆNSNING
n₃ = ⌊F₀ ÷ f₁⌋
F₀ = maskinindsprøjtningsklemmekraft (kN). f₁ = krævet klemmekraft pr. kavitet (kN) = funktion af kavitetens projicerede areal og injektionstryk. Sjældent er bindingsbegrænsningen ved standard farmaceutiske IBM-parametre; bliver bindende ved meget høj injektionshastighed eller tykvægget PP.
ENDELIGT KALIUMANTÆLLING
n = min(n₁, n₂, n₃)
Kavitetstallet er det mindste af alle tre begrænsninger. Ignorering af én begrænsning resulterer i et ugyldigt kavitetsnummer. Den mest almindelige indkøbsfejl er kun at beregne n₁ (pladebegrænsning) og ignorere n₂ (skudvægt) for storformatflasker - hvilket resulterer i værktøjsordrer, der ikke kan køre med det angivne kavitetsnummer.
SEKTION 01
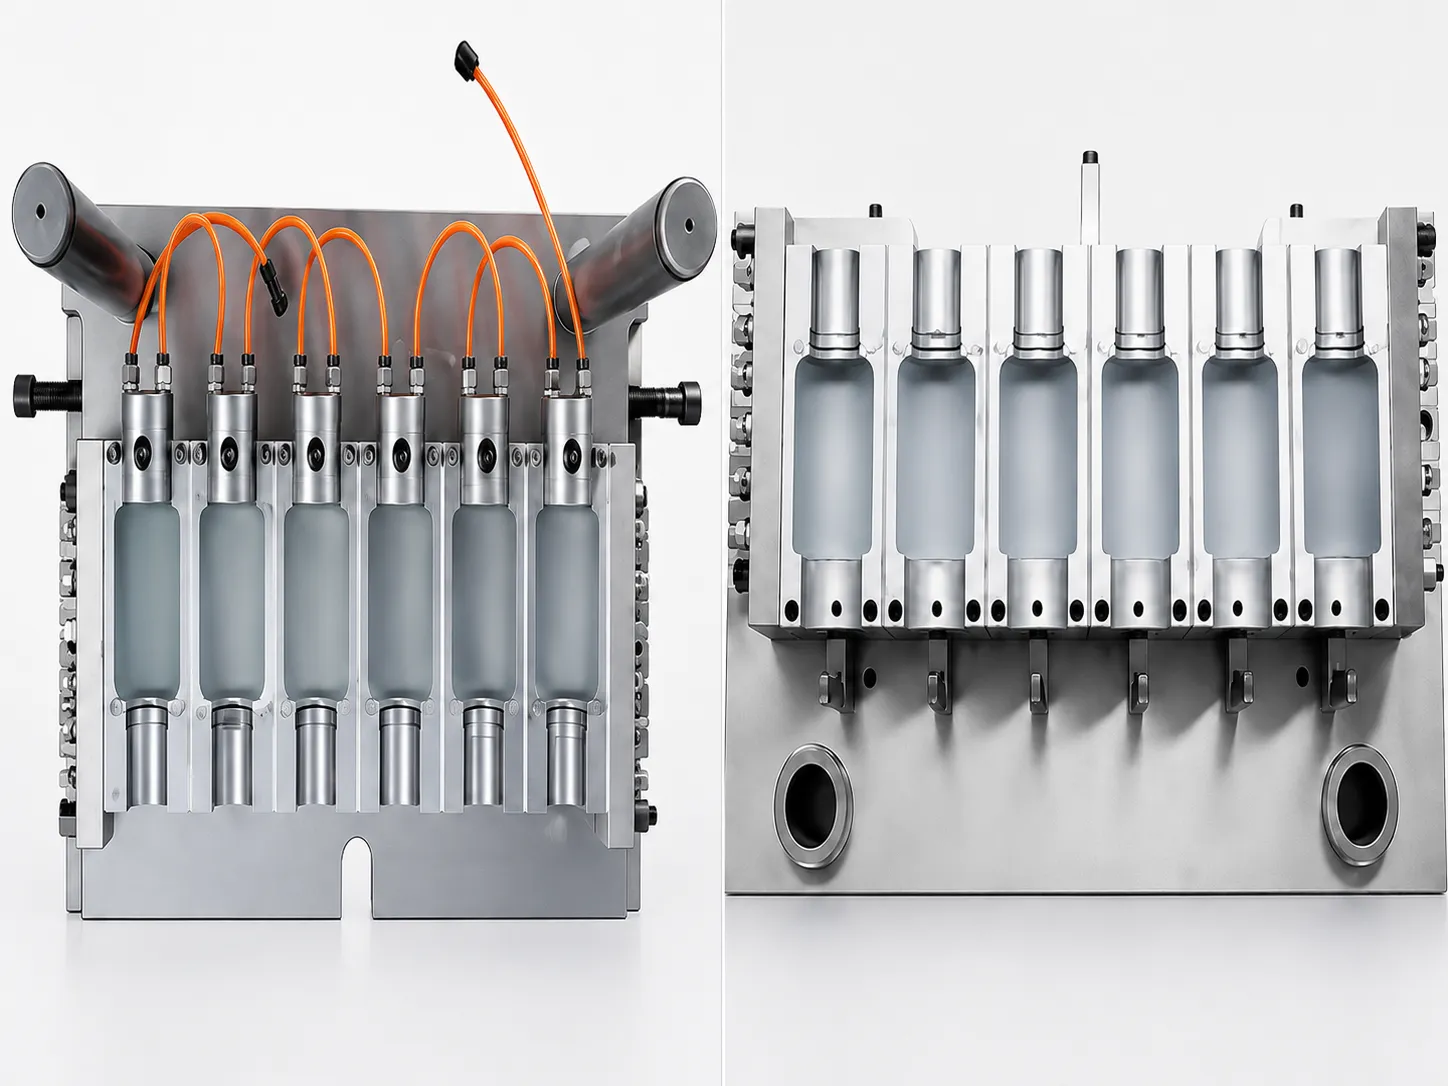
De tre fysiske begrænsninger, der bestemmer IBM Cavity Count
IBM-kavitetsantal er ikke en enkelt beregning - det er minimum af tre uafhængige fysiske begrænsninger, der hver især er afledt af en forskellig maskinparameter. Indkøbsteams og formdesignere, der kun beregner én begrænsning (typisk pladebredde) og ignorerer de to andre, producerer specifikationer for kavitetsantal, der enten er fysisk umulige (indsprøjtningsvægt overskredet) eller dimensionelt ikke-kompatible (hals-YD uden for tolerancen fra underfastspændt indsprøjtning). Dette afsnit forklarer fysikken bag hver begrænsning, før formlen anvendes.
BEGRÆNSNING 1: PLADEBREDDE
n₁ = ⌊W₀ / p⌋
BEGRÆNSNING 2: SKUDVÆGT
n₂ = ⌊S₀ / w₁⌋
BEGRÆNSNING 3: SPÆNKEKRAFT
n₃ = ⌊F₀ / f₁⌋
AFSNIT 02
Trin-for-trin metode til beregning af kavitetstal
Følg disse fem trin i rækkefølge for hver IBM-kavitetsregning. Trin 1-3 beregner hver begrænsning uafhængigt. Trin 4 identificerer bindingsbegrænsningen. Trin 5 verificerer resultatet i forhold til Korea Ever-Power EP-ZQ-maskinspecifikationsdataene.
Bestem dornafstanden (p) ud fra halsens yderdiameterspecifikation
p (mm) = Hals-YD (mm) + center-til-center-afstand (12-18 mm). Brug 12 mm til standard farmaceutiske IBM-dorne (smal afstand, præcisionsjusteret dornopstilling); brug 15-16 mm til standard kosmetisk og daglig kemisk IBM; brug 18 mm til store dorndiametre (over 40 mm hals-YD), hvor dornens kropsvæg kræver større afstand. Bekræftelse: Korea Ever-Power Ansan-si støbeteknik bekræfter 3D-modellen af pitchen pr. flaske i tilbudsfasen. Eksempel: 28 mm hals-YD, 15 mm mellemrum → p = 43 mm. 22 mm hals-YD (10 ml pipette), 16 mm mellemrum → p = 38 mm.
Beregn n₁ (pladebreddebegrænsning)
n₁ = ⌊W₀ / p⌋ hvor W₀ = samlet pladebredde − 2 × kantmargen (35 mm på hver side som standard). Eksempel for ZQ135 ved 10 ml pipette (p = 38 mm): W₀ = 1.300 − 70 = 1.230 mm. n₁ = ⌊1.230 / 38⌋ = ⌊32,4⌋ = 32. Korea Ever-Power ZQ135 bekræfter 30 hulrum ved 10 ml (kantmarginen er lidt større ved 40-45 mm pr. side ved fuld 1.300 mm plade): 1.300 − 90 = 1.210 mm; ⌊1.210/38⌋ = 31,8 → 30 efter tillæg for formrammestruktur. Det bekræftede ZQ135-hulrumsantal på 30 ved 10 ml inkluderer det faktiske tillæg for formrammestrukturen; formlen giver det øvre estimat, og Korea Ever-Power-specifikationen bekræfter det faktisk opnåelige antal.
Beregn n₂ (vægtbegrænsning for skud)
n₂ = ⌊S₀ / w₁⌋ hvor S₀ = maskinens maksimale injektionsvægt (g) og w₁ = præformvægt pr. hulrum (g). Vægtvurdering af præform: w₁ ≈ vægt af færdig flaske × 1,05–1,08 (støpindvægt typisk 5–8% af skudt). Vægt af færdig flaske = materialedensitet (g/cm³) × vægvolumen (cm³). Enklere metode: brug den ønskede flaskevægvægt direkte (de fleste specifikationer for farmaceutiske flasker inkluderer vægt af færdig flaske; tilføj 5% for støpind). Eksempel på ZQ135 ved 100 ml farmaceutisk PP-flaske: Færdig flaskevægt 33 g → præformvægt w₁ = 33 × 1,06 = 35 g. S₀ = 650 g. n₂ = ⌊650 / 35⌋ = ⌊18,6⌋ = 18. Koreas Ever-Power ZQ135-specifikation bekræfter 18 hulrum ved 100 ml. ✓
Beregn n₃ (spændekraftbegrænsning) og find minimum
n₃ = ⌊F₀ / f₁⌋ hvor f₁ = injektionstryk (MPa) × kavitetshalsens projekterede areal (mm²) / 1.000. For en hals-YD på 28 mm: projekteret areal = π/4 × 28² = 616 mm². Ved 100 MPa injektionstryk: f₁ = 100 × 616 / 1.000 = 61,6 kN pr. kavitet. For ZQ135 (F₀ = 1.350 kN): n₃ = ⌊1.350 / 61,6⌋ = ⌊21,9⌋ = 21. Endeligt kavitetsantal n = min(n₁, n₂, n₃) = min(pladeresultat, 18, 21) = 18 (indsprøjtningsvægten er bindende for 100 ml ZQ135). Hvis pladen giver 20, og skudvægten giver 18, og fastspændingen giver 21: n = 18 — bestemmer skudvægtbegrænsningen antallet af kaviteter for dette format.
Verificér mod Korea Ever-Power EP-ZQ specifikationsdata
Krydstjek det beregnede antal kaviteter n med Korea Ever-Powers ZQ-serie bekræftede tabel over kavitetsantal (afsnit 04 nedenfor). Korea Ever-Powers bekræftede kavitetsantal inkorporerer faktiske formrammetillæg og pladekantmargener fra produktionsværktøjer hos Ansan-si - de er mere præcise end formelestimatet for standard farmaceutiske og kosmetiske IBM-formater. Hvis det beregnede n overstiger Korea Ever-Powers bekræftede antal med mere end 2 kaviteter, skal kantmargentillægget (W₀) og præformvægtestimatet (w₁) genovervejes. Hvis formlen giver et lavere antal end Korea Ever-Powers specifikation, skal det kontrolleres, at den flaskevægt, der anvendes i beregningen, matcher den faktiske specifikation for målflaskens vægt.
AFSNIT 03
Fem bearbejdede eksempler: 10 ml til 1.000 ml med identificeret bindingsbegrænsning
FEM UDFØRTE EKSEMPLER · IBM BEREGNING AF HULRUMSANTÆLLING · EP-ZQ-SERIEN
| FORMAT | Hals yderdiameter / tonehøjde | Præformvægt (g) | ZQ-model | n₁ Plade | n₂ Shotvægt | n₃ Klemme | Bindende | Endelig n |
|---|---|---|---|---|---|---|---|---|
| 10 ml PCTG-dråber (K-beauty) | 22 mm yderdiameter / 38 mm | 4,5 g | ZQ135 | ⌊1.210/38⌋=31 | ⌊650/4,5⌋=144 | ⌊1350/38⌋=35 | PLADEN | 30* |
| 30 ml PP oral flydende sirup | 24 mm yderdiameter / 40 mm | 8 gram | ZQ110 | ⌊1.030/40⌋=25 | ⌊540/8⌋=67 | ⌊1100/45⌋=24 | KLEMME/PLATE | 22† |
| 100 ml PP oral fast tablet | 28 mm yderdiameter / 43 mm | 35 g | ZQ135 | ⌊1.210/43⌋=28 | ⌊650/35⌋=18 | ⌊1350/62⌋=21 | SKUDVÆGT | 18 |
| 500 ml PP shampoo (daglig kemi) | 28 mm yderdiameter / 43 mm | 60 g | ZQ135 | ⌊1.210/43⌋=28 | ⌊650/60⌋=10 | ⌊1350/62⌋=21 | SKUDVÆGT | 10 |
| 1.000 ml PP sportshydrering | 38 mm yderdiameter / 56 mm | 80 g | ZQ135 | ⌊1.210/56⌋=21 | ⌊650/80⌋=8 | ⌊1350/84⌋=16 | SKUDVÆGT | 8 |
* ZQ135 ved 10 ml: pladeformel giver 31; Korea Ever-Powers bekræftede specifikation er 30 — 1 færre på grund af den faktiske strukturelle tilladelse for formrammen ved fuld pladebredde. † ZQ110 ved 30 ml: Korea Ever-Powers bekræftede specifikation er 22 (i overensstemmelse med både plade og fastspænding i dette format). f₁-værdier: 10 ml hals 22 mm projiceret areal 380 mm² × 100 MPa/1000 = 38 kN; 30 ml hals 24 mm = 45 kN; 100/500 ml hals 28 mm = 62 kN; 1000 ml hals 38 mm = 113 mm² × 100 MPa ÷ 1000 = 113 kN → vent: f₁ = 100 × π/4 × 38² /1000 = 100 × 1134/1000 = 113 kN; n₃ = ⌊1350/113⌋ = 11; skudvægten binder først ved 8. Kilde: Korea Ever-Power EP-ZQ specifikationsdata, Ansan-si, august 2026.
AFSNIT 04
EP-ZQ Fuld serie kavitetsantal Referencetabel — Korea Ever-Power bekræftede data
Alle nedenstående kavitetstal er bekræftet fra Korea Ever-Power ZQ-seriens produktspecifikationsdata (Ansan-si, august 2026). Disse værdier inkluderer faktiske strukturelle tolerancer for formrammen, dornafstand fra produktionsværktøjet og er verificeret mod skudvægt og fastspændingsbegrænsninger for hvert format. Brug disse værdier direkte til produktionsplanlægning; brug formlen i afsnit 02 for ikke-standardformater, der ikke er anført nedenfor.
| FLASKEVOLUMEN | ZQ40 400 kN / 190–260 g |
ZQ60 600 kN / 260–383 g |
ZQ80 800 kN / 466 g |
ZQ110 1.100 kN / 540 g |
ZQ135 1.350 kN / 650 g |
|---|---|---|---|---|---|
| 10 ml | 9 | 14 | 20 | 24 | 30 |
| 30 ml | 8 | 12 | 18 | 22 | 26 |
| 60 ml | 6 | 10 | 14 | 18 | 22 |
| 100 ml | 4 | 8 | 12 | 14 | 18 |
| 250 ml | 3 | 5 | 8 | 10 | 14 |
| 500 ml | 2 | 3 | 5–6 | 8 | 10 |
| 1.000 ml | 1 | 2 | 3–4 | 6 | 8 |
Kilde: Korea Ever-Power ZQ-seriens produktspecifikationsdata, Ansan-si, august 2026. Værdierne er det maksimalt opnåelige antal kaviteter ved standardvægte på farmaceutiske PP/HDPE-flasker. Antallet af kaviteter for ikke-standardiserede flaskevægte (tungere vægge, speciel geometri) skal beregnes ved hjælp af formlen i afsnit 02. ZQ80 500 ml og 1000 ml er vist som et interval, der afspejler variationen i flaskevæggenes vægt (5-6 kaviteter ved 500 ml og 3-4 kaviteter ved 1000 ml afhænger af den specifikke flaskevægt mellem 65-80 g).
AFSNIT 05
Fem dyre beregningsfejl i hulrumsantal i forbindelse med farmaceutisk IBM-indkøb
Beregning af kun pladebegrænsningen og bestilling af værktøj til et antal kaviteter, der ikke er mulige i forhold til skudvægten
Den mest almindelige og dyre fejl. Eksempel: 500 ml PP shampooflaske på ZQ135. Beregning af plade: ⌊1.210/43⌋ = 28 hulrum. Beregning af skudvægt: ⌊650/60⌋ = 10 hulrum. Et indkøbsteam, der bestiller en form med 14 hulrum til 500 ml flasker på ZQ135, modtager en form, der kræver 14 × 60 g = 840 g samlet skud — 29% over ZQ135's maksimum på 650 g. Formen kan ikke køre med 14 hulrum på ZQ135. Omkostninger ved eftermontering: enten reducer formen til 10 aktive hulrum (spild af 4 hulrumspositioner), eller opgrader til en større maskine (ikke tilgængelig i ZQ-serien til dette format). Forebyggelse: beregn altid n₂, før du bestiller værktøj til flasker over 100 ml.
Brug af færdig flaskevægt i stedet for præformvægt i skudvægtbegrænsningen
Præformens vægt er den færdige flaskes vægt plus indløbsvægt (5–8% af skud til standard farmaceutiske IBM-porte). Eksempel: 100 ml PP-tabletflaskes færdigvægt er 33 g. Direkte brug af 33 g: n₂ = ⌊650/33⌋ = 19 kaviteter. Korrekt præformvægt er 35 g (33 × 1,06): n₂ = ⌊650/35⌋ = 18 kaviteter. Fejlen producerer ét ekstra kavitet, der overstiger skudvægten, når indløbet er inkluderet — hvilket forårsager et kort skud ved kavitet 19 ved kommerciel produktionshastighed. Korea Ever-Power bekræfter, at n₂ = 18 ved 100 ml på ZQ135 er den korrekte værdi inklusive indløbstolerance.
Antager at kavitetstallet skaleres lineært med pladestørrelsen på tværs af maskinmodeller
ZQ110-pladen er 1.100 mm (1,0× ZQ135's 1.300 mm × 0,85). Men ZQ110's skudvægt er 540 g mod ZQ135's 650 g (0,83×). Ved 100 ml PP-lægemiddel (35 g præform): ZQ110 n₂ = ⌊540/35⌋ = 15; ZQ135 n₂ = 18 (1,2× mere). Ved 10 ml PCTG-dråbetæller (4,5 g præform): ZQ110 n₁ = ⌊1.030/38⌋ = 27; ZQ135 n₁ = ⌊1.210/38⌋ = 31 (1,15× mere — men det faktiske tal er 24 vs 30). Kavitetsantallet skaleres ikke lineært på tværs af modeller, fordi både plade- og skudvægtbegrænsninger er aktive samtidigt - den, der vokser langsommere mellem modellerne, bliver bindingsbegrænsningen og begrænser gevinsten i kavitetsantallet.
Specifikation af dornlayout med to rækker for at omgå begrænsningen af pladebredden
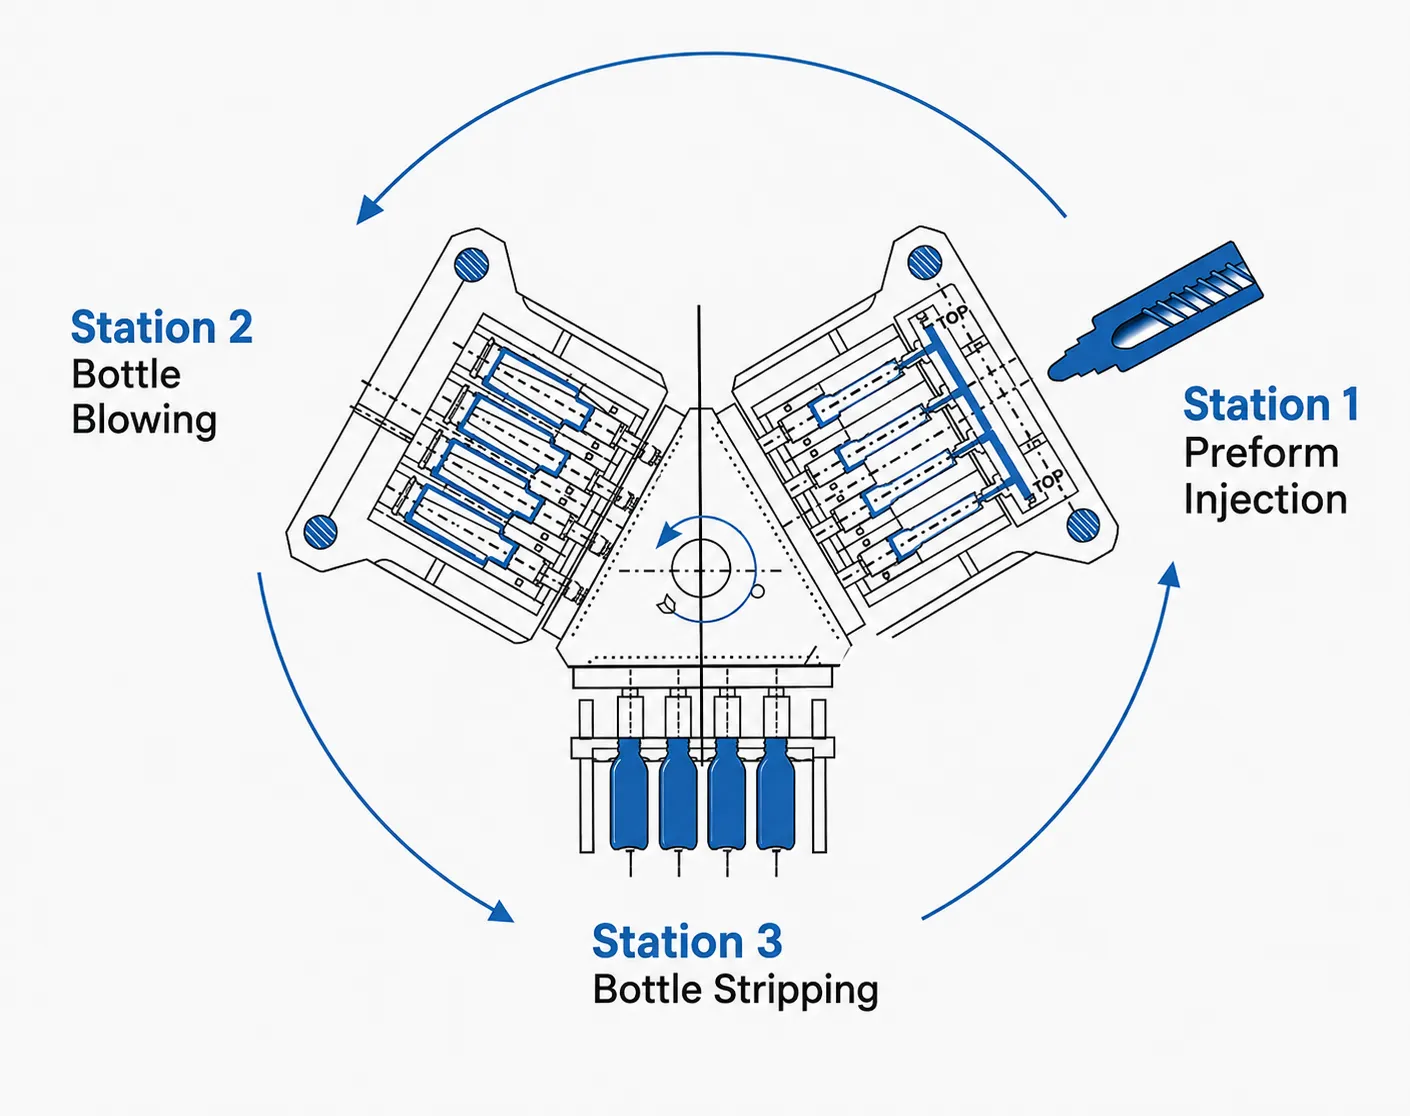
Nogle indkøbsteams, der har beregnet n₁ ud fra pladens bredde, foreslår dornlayout med to rækker (to rækker dorne på pladen, forskudt, for at fordoble antallet af kaviteter fra den samme pladens bredde). Dobbeltrækket IBM-dornværktøj er ikke standardpraksis og har betydelige begrænsninger: (a) 3-stations rotationsindeksmekanismen er designet til en enkelt række dorne - dobbeltrække kræver et ikke-standardiseret rotationsbord, der øger dornindekseringsinertien og vinkelpositioneringsfejlen; (b) omkostningerne ved dobbeltrækket støbeværktøj er 2,5-3,5× standard enkeltrækket værktøj; (c) temperaturensartethed fra kavitet til kavitet på tværs af to rækker er betydeligt vanskeligere at opnå, hvilket øger variationen i vægtykkelse og variationen i dis for PCTG. Korea Ever-Power anbefaler ikke dobbeltrækket dorn IBM til standard farmaceutiske eller kosmetiske programmer. Vælg en større ZQ-model, hvis pladens bredde begrænser antallet af kaviteter med én række til applikationen.
Valg af maskinmodel udelukkende baseret på kavitetsantal uden at kontrollere maskinhøjden for anlægget
ZQ135 med 18 kaviteter / 100 ml er den farmaceutiske IBM-maskine med den højeste ydelse på markedet – men den er 2,4 m høj og kræver en minimumshøjde på 3,0 m (plus 0,5 m servicehøjde = 3,5 m i alt for foretrukken adgang). Farmaceutiske indkøbsteams, der vælger ZQ135 til et koreansk GMP-renrum med 2,7 m lofthøjde, finder ud af, at ZQ135 (2,4 m) kun efterlader 0,3 m lofthøjde – under minimumsservicestandarden på 0,5 m. Det korrekte alternativ er ZQ110 (2,2 m, 14 kaviteter ved 100 ml, passer præcist til 2,7 m lofthøjde med 0,5 m lofthøjde). Optimering af kavitetsantal skal altid evalueres sammen med maskinhøjden for målfaciliteten. Den fulde kompatibilitetsmatrix for maskinhøjde vs. lofthøjde findes i EP-ZQ-serien produktsider.
AFSNIT 06
Kavitetsantal vs. årlig produktion: Produktionsplanlægningsmodel
Når kavitetstallet n er etableret, beregnes den årlige produktion ud fra cyklustid, driftstimer og mekanisk effektivitet. Denne model konverterer IBM-kavitetstallet til årlig produktionsvolumen med henblik på indkøbsbegrundelse og facilitetsplanlægning.
ÅRLIG OUTPUTFORMEL · IBM PRODUKTIONSPLANLÆGNINGSMODEL
hvor:
n = antal hulrum (flasker pr. cyklus)
t₃ = samlet cyklustid (sekunder) = tørrecyklustid + forlængelse af køletid (typisk: 3,5 s tør + 1,5-3,5 s afkøling = 5-7 s i alt ved 100 ml format)
H₀ = årlige driftstimer = vagter/dag × timer/vagt × produktionsdage/år
η = mekanisk effektivitetsfaktor (0,88–0,93 for IBM ved 3-holds farmaceutisk produktion)
| FORMAT | ZQ-model | Hulrum (n) | Cyklus (er) | Flasker/time | Flasker/dag (3 vagter) | Årlig (330 dage) |
|---|---|---|---|---|---|---|
| 10 ml PCTG-dråber | ZQ135 | 30 | 5,0 sekunder | ~19,700 | ~1,300,000 | ~428 mio. |
| 100 ml PP oral fast opløsning | ZQ135 | 18 | 5,5 sekunder | ~10,800 | ~714,000 | ~193 mio. |
| 100 ml PP oral fast opløsning | ZQ110 | 14 | 5,5 sekunder | ~8,400 | ~556,000 | ~150 mio. |
| 500 ml PP-shampoo | ZQ135 | 10 | 6,5 sekunder | ~5,100 | ~337,000 | ~91 mio. |
| 1.000 ml PP-sport | ZQ135 | 8 | 7,5 sekunder | ~3,500 | ~231,000 | ~63 mio. |
Årlig produktion = n × (3.600/t₃) × 22,5 t/hold × 3 hold/dag × 330 dage/år × 0,90 effektivitet. Kilde: Korea Ever-Power ZQ-seriens specifikation og produktionsdata, Ansan-si, august 2026.
INGENIØR OFTE STILLEDE SPØRGSMÅL
Spørgsmål om tekniske spørgsmål om hulrumstal
Hvorfor bekræfter Korea Ever-Power 30 huller ved 10 ml på ZQ135, når formlen giver 31-32?
Formlen n₁ = ⌊W₀/p⌋ giver et øvre estimat baseret på en geometrisk beregning af dornpositioner inden for den effektive pladebredde. Formlen bruger W₀ = total pladebredde − estimeret kantmargen (typisk antaget 70 mm i alt = 35 mm pr. side). Korea Ever-Powers bekræftede kavitetsantal på 30 ved 10 ml for ZQ135 inkorporerer den faktiske formrammestrukturtillæg, som for den 1.300 mm store plade ved en dornopstilling med 30 kaviteter i fuld bredde kræver en lidt større kantmargen, end formlen antager - cirka 45 mm pr. side (90 mm i alt), hvilket giver effektiv W₀ = 1.300 − 90 = 1.210 mm, og n₁ = ⌊1.210/38⌋ = 31,8, som rundes ned til 30 efter den faktiske formrammestrukturtillæg inden for den effektive bredde på 1.210 mm. Korea Ever-Powers specifikation er den autoritative reference; Formlen giver det øvre teoretiske estimat. Brug formlen til ikke-standardformater; brug Korea Ever-Powers specifikationstabel til standardformater.
Hvordan bestemmes dornafstanden for en ikke-standard flaske med en hals-YD mellem standard farmaceutiske størrelser?
Dornafstand p = halsens yderdiameter + center-til-center-frigang. Frigangen bestemmes af dornens diameter ved injektionsstationen — dornens diameter (mellem halsområdet og bunden) har en lidt større diameter end halsens yderdiameter for at yde kernestøtte under injektionen. Frigangen skal rumme: (a) injektionskavitetens vægtykkelse mellem tilstødende dornpositioner (minimum stålvæg ca. 6-8 mm på hver side for tilstrækkelig strukturel stivhed); (b) dornens diameteroverskud i forhold til halsens yderdiameter (typisk 1-3 mm på hver side). Samlet minimumsfrigang = 2 × (6 mm hulrumsvæg + 2 mm dornens overskud) = 16 mm. For standard farmaceutisk halsdiameter på 20-38 mm bruger Korea Ever-Power Ansan-si støbeteknik en frigang på 14-18 mm. For en ikke-standard halsdiameter (f.eks. 25 mm til en specifik koreansk kosmetikpumpedispenser): kontakt Korea Ever-Power med flaskens 3D-model; Ansan-sis støbeteknikteam bekræfter dornafstanden og dermed kavitetstallet inden for 5 arbejdsdage uden omkostninger.
Forbedrer det flaskekvaliteten at køre færre hulrum end maskinens maksimale?
Kørsel med færre kavitetsstykker end maskinens maksimum forbedrer nogle kvalitetsparametre på bekostning af outputeffektiviteten. Positive effekter af reduceret kavitetsantal på den samme maskine: (a) reduceret samlet injektionsvægt pr. cyklus — skudfyldning ved 70-80% af maskinens maksimum i stedet for 95-100% giver et mere ensartet fyldetryk på tværs af kaviteterne, hvilket potentielt forbedrer vægtensartetheden med 1-2%; (b) lavere krav til injektionstryk — reducerer klembelastningen pr. kavitet, hvilket potentielt forbedrer halsens ydre diameter Cpk med 0,05-0,10 Cpk-enheder ved lavt kavitetsantal; (c) mere termisk frihøjde i cylinderen — skruen genopretter sig hurtigere pr. cyklus, hvilket reducerer variationen i varmeopbygning i cylinderen ved reduceret kavitetsantal. Negative effekter: direkte reduktion i output pr. time proportionalt med reduktionen i kavitetsantal. I praksis anbefaler Korea Ever-Power at køre det fulde bekræftede kavitetsantal med validerede procesparametre i stedet for at reducere kavitetsantallet for kvalitet. Kvalitetsproblemer ved fuldt kavitetsantal indikerer et procesparameterproblem (formtemperatur, injektionshastighed, harpiksfugtighed) snarere end et kavitetsantalproblem. Reducer kun antallet af kaviteter som en midlertidig foranstaltning under fejlfinding i processen, ikke som en permanent kvalitetsstrategi.
Kan jeg køre en støbeform med lavere hulrum på en større ZQ-maskine for at øge outputtet pr. cyklus?
Ja, inden for maskinens mekaniske kompatibilitetsområde. En 14-hulrumsform designet til ZQ110 kan typisk installeres og køres på ZQ135, hvis: (a) formens bolthulsmønster matcher ZQ135-pladen (Korea Ever-Power designer forme med standardiserede boltmønstre på tværs af ZQ110 og ZQ135 af denne grund); (b) formtykkelsen er inden for ZQ135 dagslysområdet; (c) injektionshulrummets dornafstand er kompatibel med ZQ135 rotationsbordets indeksgeometri. Kørsel af en 14-hulrums ZQ110-form på ZQ135 øger ikke antallet af hulrum - den kører stadig 14 hulrum. Fordelen er adgang til ZQ135's højere skudvægtkapacitet (nyttigt, hvis 14-hulrumsformen kører en tungere flaske, end ZQ110 kan håndtere) og ZQ135's større klemkraft. Den tilføjer ikke hulrum. For at øge outputtet pr. cyklus skal en ny form designet til det maksimale antal hulrum for målmaskinen idriftsættes. Korea Ever-Power bekræfter formudskiftelighed mellem ZQ-modeller i tilbudsfasen.
Hvorfor viser ZQ80 et interval (5-6 kaviteter ved 500 ml; 3-4 ved 1000 ml) i stedet for et fast tal?
ZQ80-intervallerne på 500 ml og 1.000 ml afspejler skudvægtbegrænsningens følsomhed over for flaskevæggenes vægt i disse store formater. ZQ80's maksimale skudvægt er 466 g. Ved 500 ml: En let PP-shampooflaske ved 55 g præform giver n₂ = ⌊466/55⌋ = 8 — men vent, tjek også pladen: 800 mm pladen ved 500 ml format med 33 mm ydre diameter og 50 mm afstand: n₁ = ⌊730/50⌋ = 14. Skudvægten binder ved 8. En tungere 500 ml farmaceutisk HDPE-flaske ved 70 g præform: n₂ = ⌊466/70⌋ = 6. En lettere 500 ml daglig kemikalieflaske ved 80 g præform (tyk væg): n₂ = ⌊466/80⌋ = 5. Derfor afspejler intervallet 5-6 intervallet af præformvægte for 500 ml flasker, der ligger inden for ZQ80's realistiske anvendelsesområde. ZQ135 ved 500 ml er bekræftet ved 10 kaviteter (Korea Ever-Power-specifikation) for standardpræformvægten på 60 g. Ved præformvægten, der afviger væsentligt fra 60 g, skal beregningen gentages. Korea Ever-Power anbefaler at angive den færdige flaskevægtspecifikation sammen med forespørgslen om kavitetsantal for alle formater over 250 ml.
Hvordan fungerer det at tilføje hulrum midt i programmet (efter kommerciel lancering) på en EP-ZQ-maskine?
Tilføjelse af hulrum til et eksisterende EP-ZQ IBM-program kræver en ny form med det øgede antal hulrum — hulrum kan ikke tilføjes til en eksisterende form efter fremstilling (IBM-indsprøjtningshulrum og kernestangpositioner bearbejdes ind i formbasen ved faste stigningspositioner under den indledende fremstilling). Processen: (1) idriftsættelse af en ny form ved det ønskede øgede antal hulrum, verificeret mod alle tre begrænsninger for ZQ-modellen; (2) kørsel af T1-test på ny form; (3) kvalificering af ny form under OQ/PQ-protokoller; (4) udfasning eller reserve af formen med det lavere hulrum. Formen med det lavere hulrum kan bevares som backupform til brug under vedligeholdelse af nye forme eller poleringsintervaller — dette er standardpraksis hos koreanske farmaceutiske IBM CMO-operationer. Formomkostninger for tilføjelse af 14 til 18 hulrum (ZQ110 til ZQ135-opskaleringsscenarie): idriftsættelse af ny ZQ135-form med 18 hulrum; ZQ110-formen med 14 hulrum bliver backup eller genbruges til en flaske i mindre format.
Hvad er forholdet mellem antallet af hulrum og formens leveringstid og -omkostninger?
Formomkostninger og leveringstid skaleres omtrent lineært med antallet af kaviteter for standard farmaceutiske IBM-formater. Korea Ever-Power Ansan-si indikative værktøjsparametre: 6-kavitets ZQ60-form (PP farmaceutisk, H13 SPI B1): KRW 12-18M, 45-55 arbejdsdage. 14-kavitets ZQ110-form (PP farmaceutisk, H13 SPI B1): KRW 22-32M, 50-60 arbejdsdage. 18-kavitets ZQ135-form (PP farmaceutisk, H13 SPI B1): KRW 28-40M, 55-65 arbejdsdage. S136 SPI A1 (PCTG luksuskosmetik): tilføj KRW 8-15M og 10-15 dage vs. H13 SPI B1. 30-kavitets ZQ135 PCTG S136 SPI A1 (10 ml dråbetæller): KRW 35-55M, 65-80 arbejdsdage. Disse er vejledende intervaller; den faktiske pris afhænger af flaskens geometriske kompleksitet, halsgevindets design, overfladefinishens specifikation og formmaterialet. Kontakt Korea Ever-Power Ansan-si for et formelt værktøjstilbud inden for 5 arbejdsdage efter modtagelse af flaskens 3D-model.
Hvor kan jeg kontrollere antallet af hulrum og få en maskinanbefaling til min specifikke flaske?
Den evige Korea-magt EP-ZQ sprøjtestøbningsmaskineserie Siderne indeholder bekræftede kavitetsantal og komplette maskinspecifikationer for alle fem modeller (ZQ40, ZQ60, ZQ80, ZQ110, ZQ135). Vejledning til udskiftning af IBM-maskiner Indeholder sammenligningsdata for kavitetsantal mod Jomar IBM, SUMA iB, Uniloy UIB og Bloma IBM for hver tonnageklasse — nyttigt for købere, der sammenligner EP-ZQ-kavitetsantal med deres eksisterende eller specificerede maskine. For verifikation af kavitetsantal på en specifik flaske: send flaskens 3D CAD-fil, målharpiks og ønsket årlig volumen til Korea Ever-Power Ansan-si. Korea Ever-Power Ansan-sis støbeteknik bekræfter kavitetsantallet, bindingsbegrænsningen og den anbefalede ZQ-model inden for 5 arbejdsdage uden omkostninger. Kontakt via formularen på Korea Ever-Powers kontaktside.
IBM CAVITY COUNT-VERIFIKATION · KOREA EVER-POWER
Bekræft dit IBM-hulrumsantal, før du bestiller værktøj
Send Korea Ever-Power din flaske i 3D CAD, målharpiks, flaskevæggens vægt og årlige volumen. Korea Ever-Power Ansan-sis støbeteknik bekræfter antallet af kaviteter, bindingsbegrænsninger og anbefaling af ZQ-modeller inden for 5 arbejdsdage uden omkostninger.
Redaktør: Cxm


