
IBM VS ISBM · PROTSESSIDE VÕRDLUS · FARMAATIKA- JA KOSMEETIKAJOOGID · KOREA EVER-POWER ZQ
Sissepritsega puhumisvormimine
vs Süstimise venitus
Puhumisvormimine: milline protsess
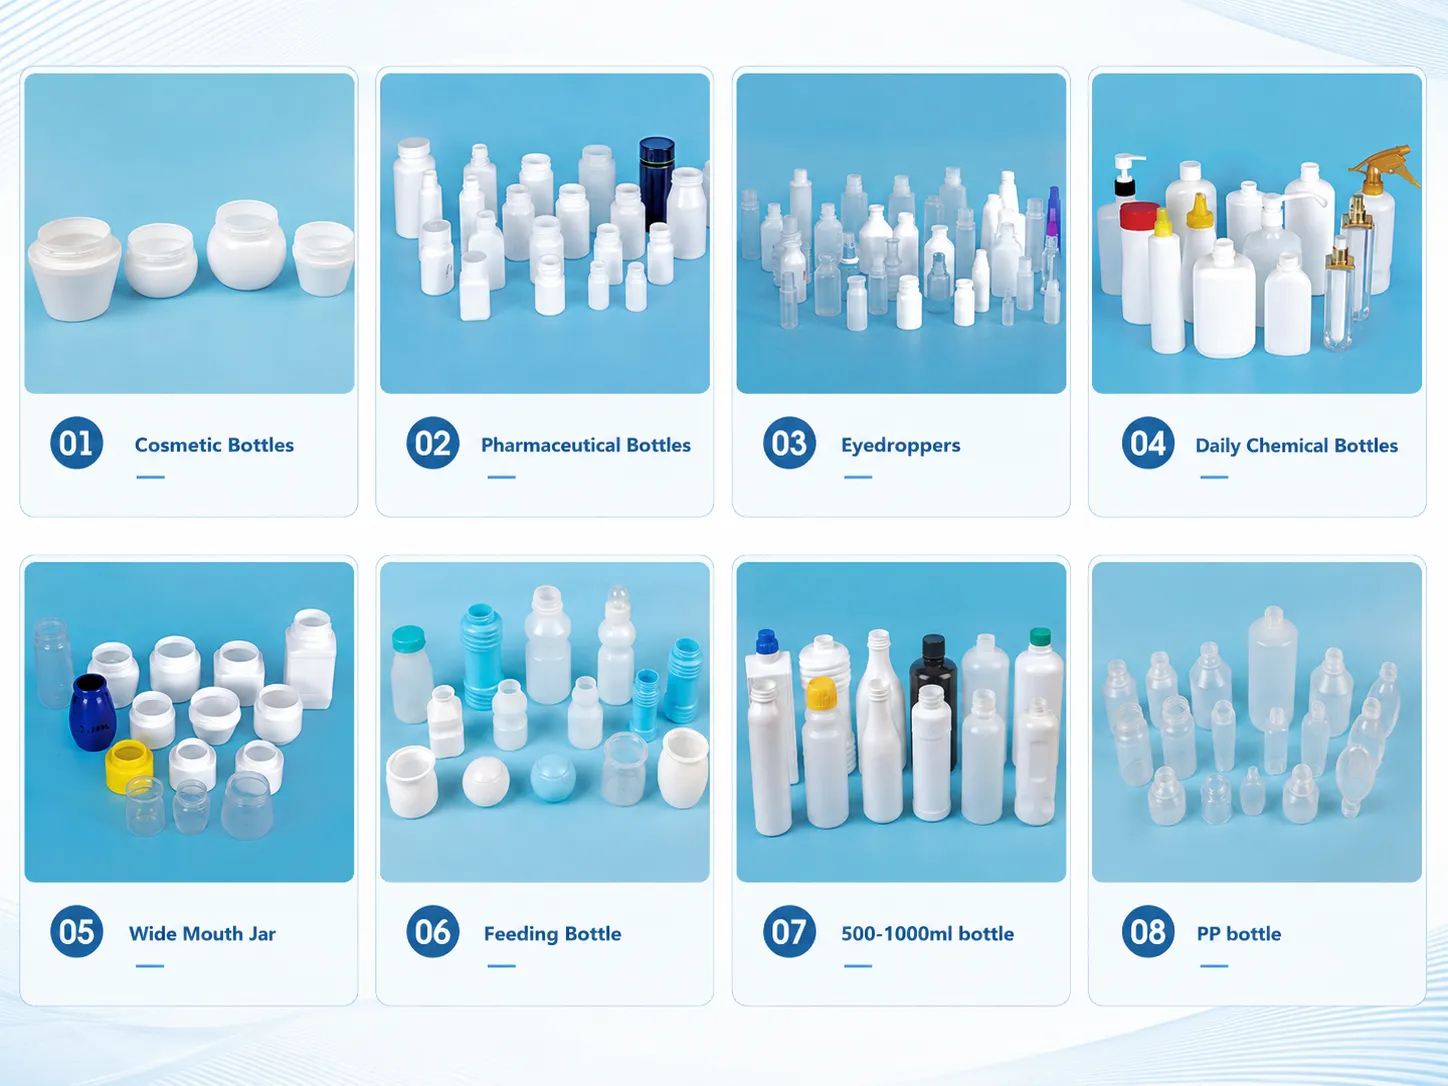
Toodab paremaid pudeleid madalama hinnaga?
IBM ja ISBM ei ole konkureerivad tehnoloogiad – need on teineteist täiendavad protsessid, mis domineerivad erinevates rakendussegmentides. IBM paistab silma kaela välisläbimõõdu täpsuse (±0,05 mm), eraldusjooneta korpuse esteetika ja PP/HDPE/PCTG materjalide valiku poolest. ISBM paistab silma PET kahesuunalise orientatsiooni, üliõhukese seina ja laiaulatusliku joogi mahu poolest. See juhend annab ostjatele tehnilise aluse õige protsessi valimiseks enne masina määramist.
ISBM: PET kaheteljeline · 80 000+ bph · Tarbejook
EP-ZQ seeria · ZQ40–ZQ135 · Korea Ever-Power
KOREA IGAVENE VÕIM · ANSAN-SI, GYEONGGI-DO · AUGUST 2026 · VIIMATI UUENDATUD: AUGUST 2026
IBM VS ISBM · PEAMISED OTSUSANDMED · KONTROLLITUD AUGUST 2026
IBM KAELALÄBIMÕÕTU TÄPSUS
±0,05 mm
IBM-i survevalumeetodil valmistatud kael vs ISBM-i puhumisvormitud kael täpsusega ±0,15–0,20 mm. IBM-i täpsus ±0,05 mm on vajalik farmatseutiliste lapsekindlate korkide (CRC) ühtlase paigaldusmomendi ja kosmeetilise pumba dosaatori kaela haarduvuse tagamiseks. ISBM-i kaela täpsus ±0,15–0,20 mm on piisav PET-keeratava korgiga jookide jaoks.
MATERJALIVALIK
PP HDPE PCTG
IBM töötleb PP, PCTG, HDPE, LDPE, PS, ABS, EVA, PLA – kogu farmaatsia- ja kosmeetikavaikude valikut. ISBM on optimeeritud PET ja PP jaoks (kahesuunaliselt orienteeritud) – PET. ISBM domineerib jookide tootmises; PP. ISBM-i kasutatakse farmaatsia- ja kosmeetikatööstuses laiaulatuslikult. IBM ei suuda PET-i konkurentsivõimeliselt töödelda (madal venitussuhe). ISBM ei suuda PCTG-d ega HDPE-d samaväärse kvaliteediga töödelda.
IBM-i tootmismaht
3000–31000 bph
IBM-i tootmiskiirus: ZQ40 9-õõnsusega masinal 10 ml → ~5200 bph; ZQ135 30-õõnsusega masinal 10 ml → ~21 600 bph. ISBM-i tootmiskiirus: 10 000–80 000 bph (PET 500 ml joogipakend, mitme õõnsusega pöörlev ISBM). IBM ei ole joogivalmistusmasin; ISBM ei ole farmaatsiatoodete täppispakendamismasin. Igaüks neist on optimeeritud oma rakendussegmendi jaoks.
ÕIGE VALIK
IBM või ISBM?
IBM: farmaatsiatoodete esmane pakend, luksuslik kosmeetiline tilguti/seerum/pump, igapäevane kemikaalide esmaklassiline PP-formaat, korduvkasutatav jook. ISBM: PET-i tavapärane vesi/gaseeritud/mahlajook, keskmise hinnaklassi PP-st farmaatsiatoodete suukaudne tahke aine suures koguses, PET-i tavapärane pesuvahend ja toit. Kahtluse korral: kui kaela välisläbimõõdu tolerants on oluline või vaik ei ole PET – IBM.
JAGU 01
Protsessipõhimõtted: kuidas IBM ja ISBM pudeleid erinevalt vormivad – ja miks see on oluline
IBM-il (sissepritsega puhumisvormimine) ja ISBM-il (sissepritsega venituspuhumisvormimine) on ühine lähtepunkt – mõlemad moodustavad survevalu teel plasttooriku või -tooriku –, kuid seejärel erinevad täielikult selles, kuidas sellest toorikust saab valmis pudel. Vormimismehhanismi erinevus on iga järgneva erinevuse algpõhjus: materjalivalik, kaela täpsus, seina paksuse jaotus, optiline kvaliteet, tootmiskiirus ja tööriistade ökonoomsus.
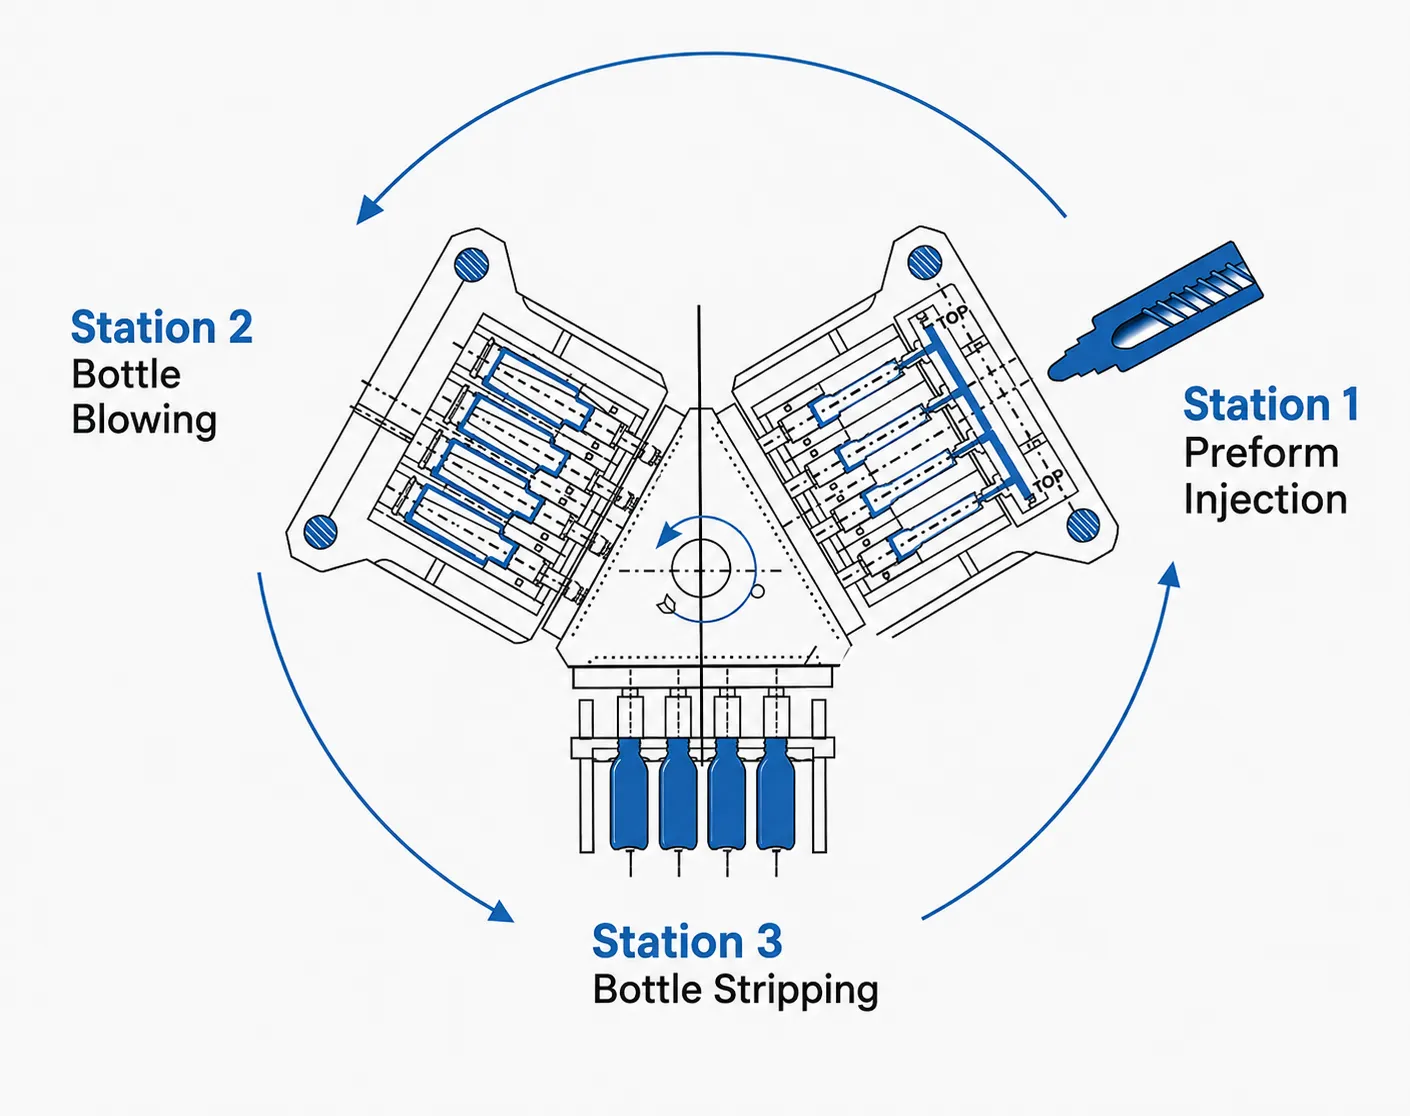
IBM – SURVEPUHUMISVORMIMINE
3-jaama samaaegne · Eelvormide ladustamist pole
Jaam 1 — Sissepritse
Sula vaik süstitakse täppispritse õõnsusse + südamikvarda (vorm), et moodustada toorik (parison) lõpliku pudeli kaela ja ülemise õla kujul. Kaela välisdiameeter, keermevorm ja sisemine ava on täielikult vormitud ja mõõtmetega fikseeritud sissepritse ajal. Toorik jääb kogu aeg tornile.
Jaam 2 — Puhub
Vorm liigub puhumisjaama suunas. Puhumisvorm sulgub ümber veel kuuma tooriku. Suruõhk (0,6–1,2 MPa) puhub tooriku radiaalselt (ilma aksiaalse venitusvardata) pudeli lõpliku kujuni. Puhumissuhe: korpuse välisdiameeter / kaela välisdiameeter = tavaliselt 1,5–3,0×. Seina paksus määratakse tooriku seina jaotuse järgi.
Jaam 3 — Strip
Valmis pudel eemaldatakse tünnilt. Kõik 3 jaama töötavad samaaegselt – iga masinatsükkel toodab n (õõnsuste arv) valmis pudelit ilma tühjendusvahedeta, ilma eraldusjoone trimmimiseta ja järeltöötluseta. IBM-i peamine piirang: korpuse välisläbimõõt ei tohi olla suurem kui umbes 2–3 × kaela välisläbimõõt (tüve väljatõmbamisgeomeetria).
ISBM — SÜSTEEVITUS-PUHKUMISVORMIMISEGA
1-astmeline või 2-astmeline · Kahesuunaline venitus · PET-optimeeritud
1. etapp — eelvormi sissepritse (või tarnimine)
PET-eelvormimine survevalu teel (1-etapiline: masinas; 2-etapiline: eraldi IM-masin, eelvorm jahutatakse ja hoitakse). Eelvorm on tavaliselt pikk ja kitsas (500 ml PET-veepudeli puhul: 90–100 mm pikk, 21–24 mm välisläbimõõt). Kael viimistletakse survevalu ajal ja seda ei tohi uuesti kuumutamise ja venitamise etapis moonutada.
2. etapp — ülessoojendamine (ainult 2-astmeline)
Kaheetapilises ISBM-is kuumutatakse ladustatud PET-eelvormid infrapunaahjus PET-venitustemperatuurini (amorfse PET-i puhul 95–115 °C, üle Tg ≈75 °C). Kaela temperatuuri tuleb hoida alla Tg, et säilitada kaela mõõtmed. Kaheetapilise ISBM-i kriitiliseks protsessiks on ühtlase kehatsooni kuumutamise saavutamine, kaitstes samal ajal kaela.
3. etapp — venitus + puhumine
Mehaaniline venitusvarras surub aksiaalselt allapoole (aksiaalne venitussuhe 2,5–4,0×), samal ajal kui suruõhk paisub radiaalselt (radiaalne venitussuhe 2,5–3,5×). Kahesuunaline koguvenitussuhe (aksiaalne × radiaalne) on kuni 14×. See kahesuunaline venitus orienteerib PET-i molekulaarahelaid, luues PET-joogipudelite barjääri, läbipaistvuse ja mehaanilised omadused. IBM ei saa kasutada venitusvarda (torn hõivab kaela); ISBM ei suuda saavutada IBM-i kaela täpsust (ülekuumenemise moonutuste oht).
JAGU 02
Materjalide valik: mida iga protsess saab ja mida mitte käivitada – ja miks
| MATERJAL | IBM | 1-astmeline ISBM | Kaheastmeline ISBM | EELISTATUD PROTSESS JA PÕHJENDUS |
|---|---|---|---|---|
| PET | ✗ Piiratud | ✓ Suurepärane | ✓ Tööstusstandard | Kaheastmeline ISBM: PET-jook, toit. IBM ei suuda PET-i venitada (torn blokeerib venitusvarda; ainult puhumismeetodil valmistatud PET-il on halb läbipaistvus ja barjäär võrreldes kahesuunaliselt orienteeritud PET-ISBM-iga). |
| PP | ✓ Eelistatud | ✓ Elujõuline | ⚠ Raske | IBM eelistab seda farmaatsia- ja kosmeetikatoodete PP jaoks (kaela välisläbimõõt ±0,05 mm täpsusega). Üheastmeline ISBM PP sobib keskmise hinnaklassi farmaatsiatoodete jaoks suurtes kogustes. Kaheastmeline PP on ISBM-iga keeruline (kitsas venitusaken, protsessi ebastabiilsus). |
| HDPE | ✓ Eelistatud | ✗ Mitte elujõuline | ✗ Mitte elujõuline | IBM ainult HDPE jaoks. HDPE-d ei saa ISBM-i abil kahesuunaliselt venitada (stabiilse orientatsiooni temperatuurivahemiku puudumine kristalliseerumisest kõrgemal). HDPE IBM farmaatsiatoodete suukaudseks tahkeks, paikseks ja igapäevaseks kasutamiseks mõeldud kemikaalide jaoks. |
| PCTG | ✓ Eelistatud | ✗ Mitte elujõuline | ✗ Mitte elujõuline | IBM ainult PCTG klaasist välimusega luksuskosmeetika ja ravimite tilgutipudelitele. PCTG ei orienteeru kahesuunalise venituse korral (amorfne kopolüester, orientatsioonilukustavat kristallisatsiooni ei toimu). S136 SPI A1 IBM-vormi hägusus on <2% ASTM D1003. |
| LDPE | ✓ Elujõuline | ✗ Mitte elujõuline | ✗ Mitte elujõuline | IBM LDPE oftalmoloogiliste tilgutitega pudelite jaoks (pigistamiseks painduvad, steriilsusega ühilduvad). Ei sobi ISBM-i jaoks (orienteerimisvõimalus puudub). |
| PLA | ✓ Elujõuline | ✓ Elujõuline | ⚠ Piiratud | PLA jätkusuutliku pakendamise jaoks sobivad nii IBM kui ka üheastmeline ISBM. IBM PLA kosmeetikatoodete jaoks; ISBM PLA jookide jaoks. Nõutav on töötlemistemperatuuri jälgimine (PLA kitsas töötlemisaken, niiskustundlikkus sarnane PCTG-ga). |
| PS / ABS | ✓ IBM-i elujõuline | ✗ Mitte elujõuline | ✗ Mitte elujõuline | IBM spetsiaalsete kosmeetika- või tehniliste pakendite jaoks, mis nõuavad PS- või ABS-omadusi. Kumbki materjal ei ole biaksiaalselt orienteeritud ISBM-i kaudu. Piiratud farmaatsiaalane kasutus (migratsiooninõuetele vastavuse probleemid). |
JAGU 03
Kaela välisläbimõõdu täpsus: otsustav erinevus farmaatsia- ja kosmeetikatoodete sulgemissüsteemides
Kaela välisläbimõõdu (OD) tolerants on farmaatsia- ja kosmeetikapakendite kõige olulisem mõõtmeparameeter – ja IBM-i suurim tehniline eelis ISBM-i ees. Kaela välisläbimõõdu tolerants määrab, kas sulgemissüsteem (lastekindel kork, avamiskindel riba, pumbaga dosaator, tilgutiots) saavutab ühtlase haardumisjõu, pöördemomendi ja avamiskindla tihendi kõigis tootmispartii pakendites.
KAELALÄBIMÕÕTME TÄPSUSE VÕRDLUS · IBM vs ISBM · MEHHANISM JA TAGAJÄRJED
IBM — sissepritsega vormitud kael
ISBM — survevaluga vormitud + korduvkuumutusega piiratud kael
Sulgemissüsteemi tolerantsiahel
Farmaatsiatoodete lapsekindla sulguri (CRC) haardumisspetsifikatsioon 28 mm pideva keermega sulguri jaoks: kaela välisläbimõõdu tolerants ±0,05 mm (võrdub IBM-i toodangu jaotusvõrgu ±2 sigmaga). IBM-i ±0,05 mm korral haakuvad kõik pudelid kõigist õõnsustest CRC-ga spetsifikatsiooni piires. Kaheastmelise ISBM-i ±0,15 mm korral jääb ligikaudu 4–71 TP3T pudelit väljapoole ±0,05 mm CRC haardumisaknast, põhjustades ebajärjekindlat pöördemomenti ja potentsiaalset CRC aktiveerimise ebaõnnestumist – farmaatsiatoodete pakendi kvaliteedi mittevastavus, mis nõuab partii uurimist GMP kohaselt. See on peamine põhjus, miks farmaatsiatoodete pakendiinsenerid eelistavad IBM-i ISBM-ile kõigi toodete puhul, mis vajavad lapsekindlaid või farmaatsiatoodete täppissulgureid.
JAGU 04
Seina paksus, optiline kvaliteet ja keha esteetika: kuhu iga protsess viib
IBM-i seina paksuse kontroll
IBM-i seina paksus määratakse sissepritse ajal tooriku (tooriku) seinaprofiili järgi, mille määrab õõnsuse geomeetria. Toorik puhub radiaalselt ilma aksiaalse venituseta, seega seina paksus õheneb proportsionaalselt radiaalse puhumissuhtega (keha välisläbimõõt / südamiku välisläbimõõt). 30 mm korpuse välisläbimõõduga pudeli puhul 15 mm südamikul (puhumissuhe 2,0×): kui tooriku seina paksus on 1,6 mm, siis korpuse seina paksus ≈ 1,6/2,0 = 0,80 mm. Seina paksuse ühtlus: CV ≤5% kogu korpuse ümbermõõdu ulatuses IBM-i puhul (sissepritsega vormitud toorikul on ühtlane radiaalne sein; radiaalne puhumine on sümmeetriline). IBM saavutab korpuse seina paksuse 0,50–1,20 mm, olenevalt formaadist. Miinimum: umbes 0,5 mm väikese tilgutiga viaali puhul (5–15 ml). Maksimum: umbes 1,5 mm suure igapäevase kemikaalipudeli puhul (500–1000 ml, madalam puhumissuhe). IBM ei suuda saavutada PET ISBM-i üliõhukesi seinu (0,15–0,25 mm), kuna IBM-il puudub aksiaalne venitus, mis toorikut enne radiaalset puhumist õhendaks.
ISBM seina paksus ja kahesuunaline barjäär
ISBM-i kahesuunaline venitus (aksiaalne × radiaalne) õhendab PET-eelvormi seina tavaliselt 3,0–4,5 mm-lt (eelvormi korpuse sein) 0,15–0,35 mm-ni (PET 500 ml pudeli korpuse sein koguvenitussuhtega 6–10×). See äärmuslik õhenemine on võimalik ainult seetõttu, et kahesuunaline molekulaarne orientatsioon lukustab PET-ahela joondumise, pakkudes mehaanilist tugevust, mis on samaväärne palju paksema orienteerimata kilega. ISBM-i seina ühtlus: CV ≤8% on tüüpiline kaubandusliku kaheastmelise PET ISBM-i jaoks 500 ml veepudeli puhul. PET ISBM-i üliõhuke sein tagab: CO2-barjääri gaseeritud jookidele (kahesuunaliselt orienteeritud PET-i CO2 läbilaskvus 0,05–0,15 cm³·mm/m²·päev·atm võrreldes PP IBM-iga 5–15× kõrgem); O2-barjääri mahladele; PET-i läbipaistvuse 0,20–0,30 mm seina paksuse juures (hägusus 0,5–1,5% ASTM D1003 tarbe-PET-i jaoks).
Optiline selgus: IBM PCTG vs PET ISBM
PET ISBM läbipaistvus: 0,5–1,5% hägusus ASTM D1003 0,20–0,30 mm paksuse PET-tarbekauba korpuse puhul – see on tarbijajoogipakendite läbipaistvuse standard. IBM PCTG läbipaistvus: 0,8–1,6% hägusus ASTM D1003 0,50–0,60 mm paksuse korpuse puhul S136 SPI A1 tööriistadega – veidi kõrgem absoluutne hägusus kui tava-PET-il võrdse seina paksuse korral, kuid luksuskosmeetikatoodete piires <2% ja visuaalselt samaväärne klaasiga jaemüügivalgustuse all. IBM PP/HDPE: 20–80% hägusus (läbipaistmatu–poolläbipaistev) – mitte läbipaistvuse rakendused. PET ISBM kosmeetikatoodete jaoks (luksuslik K-ilutoodete PCTG IBM vs tava-PET ISBM läbipaistvus): PCTG IBM koos S136 SPI A1-ga vastab PET ISBM läbipaistvusele, töödeldes vaiku, mida PET ISBM ei suuda toota (PCTG ISBM ei ole elujõuline; PET IBM ei ole konkurentsivõimeline).
Keha esteetika: eraldusjoon ja disainivabadus
IBM-i pudelitel puudub korpuse eraldusjoon – korpus on moodustatud sümmeetrilise radiaalse puhumise teel suletud vormis, ilma et korpusel oleks muljumiskohta. Korpuse pind on 360° õmblusteta. See on kriitilise tähtsusega farmaatsiaetiketi nakkuvuse (eraldusjoone hari ei häiri PSL-kontakti), kosmeetilise luksusliku esteetika (klaasvälimusega tilgutiviaalidel ei tohi olla nähtavat harja) ja otsetrüki UV-tindiprinteri (360° sile pind täisregistritrüki jaoks) jaoks. ISBM-i pudelitel puudub ka korpuse eraldusjoon põhikorpusel (puhumisvormi lõhe on allosas ja minimaalne). Nii IBM kui ka ISBM toodavad korpusi, mis on paremad kui EBM (millel on silmapaistev korpuse eraldusjoon). IBM-i eelis üheastmelise ISBM-i ees on kaela välisläbimõõdu täpsus ja PET-vaba materjalide valik – mitte korpuse esteetika, kus mõlemad on eraldusjoonevabad.
JAGU 05
Tootmiskiirus, tööriistade maksumus ja mahuökonoomika: IBM vs ISBM võrdse aastamahu korral
| MAJANDUSLIK PARAMEETR | IBM — EP-ZQ135 PP 18-õõnsusega @100ml |
1-astmeline ISBM PP (Farmatseutiline/kosmeetiline kaal) |
Kaheastmeline PET ISBM (Joogikaal) |
|---|---|---|---|
| Väljundkiirus (bph) | ~11 700 barrelit tunnis | 5000–15 000 barrelit tunnis | 20 000–80 000 barrelit tunnis |
| Aastane toodang (3 vahetust) | ~193 miljonit pudelit aastas | 85–260 miljonit pudelit aastas | 350 miljonit–1,4 miljardit pudelit aastas |
| Tööriistade maksumus (formaadi kohta) | 12–22 miljonit Korea vonni (H13 SPI B1) 22–38 miljonit Lõuna-Korea vonni (S136 SPI A1) |
18–35 miljonit KRW (eelvormitud IM-vorm + puhumisvormi komplekt) | 8–20 miljonit KRW (PET-eelvormi IM-vorm, tavaklassi) |
| Vaigu ühikuhind (kg kohta) | Intressimäärad: 1400–1800 Lõuna-Korea vonni Osalusmakse: 3800–5200 Lõuna-Korea woni |
PP ISBM: 1400–1800 Lõuna-Korea woni | PET: 1200–1600 Lõuna-Korea woni |
| Kaela OD Cpk kommertskasutuses | CpK ≥1,33 (farmatseutilise GMP kriteerium) | Cpk 1,0–1,33 (ainult 1-astmeline, ilma järelsoojenduseta) | Cpk 0,7–1,1 (2-astmeline: ülessoojenduse variatsioon) |
| Õige rakendus | Farmaatsiatooted (kõik), kosmeetikatooted (kõik), igapäevased kemikaalide lisatarvikud PP, jookide lisatarvikud PP/PCTG | Keskmise hinnaklassi farmaatsiatoodete PP mahus, kosmeetikatoodete puhul, kus on ette nähtud PET | Kauba PET vesi, gaseeritud gaseeritud alkohol, mahl, pesuvahend miljardi ühiku mahus |
JAGU 06
Rakendusotsuse raamistik: kuus küsimust IBM-i või ISBM-i määramiseks teie pudeli jaoks
Vasta neile kuuele küsimusele järjekorras. Esimene küsimus, mis annab lõpliku vastuse, määrab õige teekonna. Peatu esimese lõpliku vastuse juures ja ära jätka ülejäänud küsimustega.
Kas vaik on PET?
Jah → ISBM (2-etapiline joogikaupade puhul; 1-etapiline farmaatsia- või kosmeetikatoodete PET-i puhul, kus kaela täpsus on teisejärguline). IBM ei saa PET-i konkurentsivõimeliselt töödelda. Peatage siin.
Ei → Jätka 2. küsimusega.
Kas sulgemissüsteem nõuab kaela välisläbimõõdu tolerantsi ≤±0,10 mm?
Jah → IBM (farmatseutiline CRC, kosmeetikapumba dosaator, tilguti otsaku vastupanuvõime, pihusti käivitusseadme haardumine). IBM saavutab ±0,02–0,05 mm; ISBM kaheastmeline saavutab ±0,10–0,20 mm. Peatuge siin.
Ei → Jätka 3. küsimusega.
Kas vaik on HDPE või PCTG?
Jah → IBM (ISBM ei saa HDPE-d ja PCTG-d töödelda; ainult IBM). Peatage siin.
Ei → Jätka 4. küsimusega.
Kas on nõutav kere seina paksus alla 0,40 mm?
Jah → ISBM (üliõhukese seinaga PET-jook; IBM-i minimaalne seina paksus IBM-i puhumissuhete juures on umbes 0,45–0,50 mm, et tagada konstruktsiooni terviklikkus). Peatage siin.
Ei → Jätka küsimusega 5.
Kas ühe tootesarja aastane maht on üle 500 miljoni PP- või LDPE-pudeli aastas?
Jah → Kaalu üheastmelist ISBM PP-d (Farmatseutilise/kosmeetilise tootmise mahus üheetapiline ISBM PP suudab IBM-i toodanguga ülisuure mahu korral samaväärselt toimida; kõigepealt hinnake kaela välisläbimõõdu (OD Cpk) nõuet 2. kvartalis).
Ei (alla 500 miljoni aastas liini kohta) → IBM (IBM-i masina investeeringutasuvus, tööriistade paindlikkus ja kaela välisläbimõõdu täpsus soosivad IBM-i tootmismahtu alla 500 m rea kohta). Kinnitamiseks jätkake küsimusega K6.
Kas taotlus on farmaatsiatoodete GMP esmane pakend?
Jah → IBM (Cpk ≥1,33 kaela välisdiameeter, IQ/OQ/PQ valideerimine, USP VI klassi vaik, eraldusjooneta PSL-pind – kõik viitavad IBM-ile farmaatsiatoodete esmase pakendamise osas, olenemata mahust alla 500 miljoni aastas tootmisliini kohta). Masina valikuks vaadake EP-ZQ seeriat.
Ei → IBM või üheastmeline ISBM on mõlemad selles etapis sobilikud mittefarmatseutilisteks rakendusteks – tehke lõplik valik omamise kogukulude analüüsi põhjal, mis hõlmab tööriistade, vaigu, energia ja sulgursüsteemi ühilduvuse kulusid.
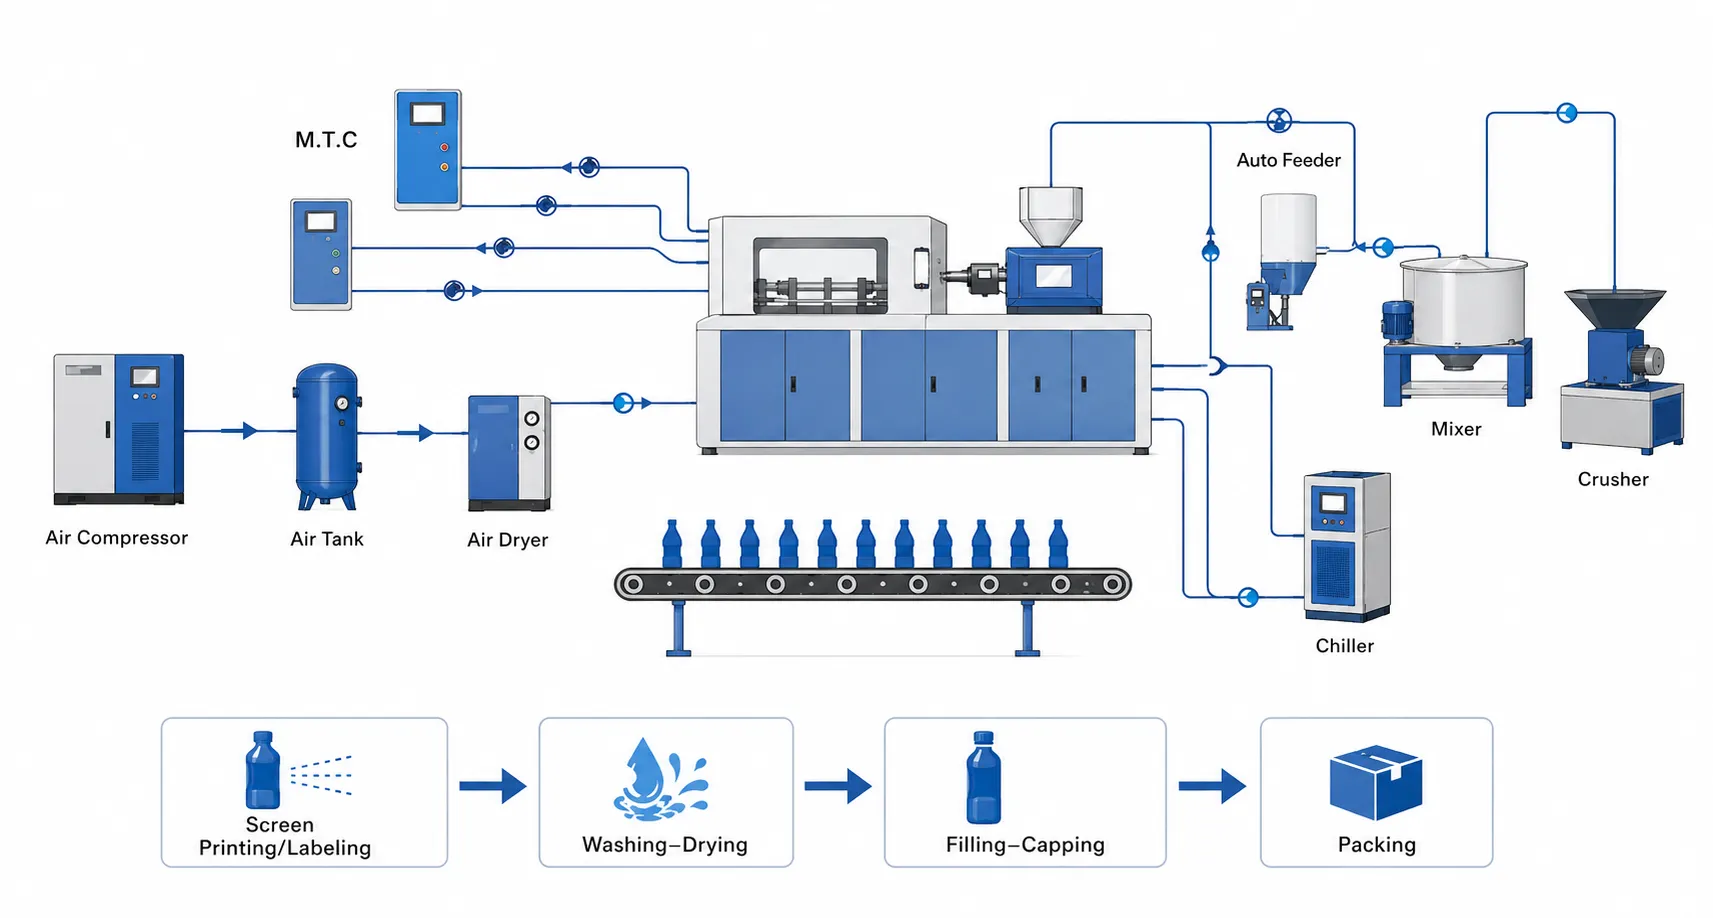
TEHNIKA KKK
IBM vs ISBM inseneriküsimused
Kas IBM saab PET-i töödelda PET-ravimipudelite tootmiseks?
IBM suudab tehniliselt PET-i töödelda (PET on sulatamisega süstitav), kuid ei suuda toota konkurentsivõimelisi farmaatsiatooteid PET-pudeleid, kuna: (1) aksiaalse venituseta IBM ei suuda esile kutsuda PET-i kahesuunalist orientatsiooni – orienteerimata PET-pudelid on hägused (hägususe tase 20–50%), haprad ja neil on ISBM-orienteeritud PET-iga võrreldes halb barjäär; (2) ainult IBM-i puhumisjaamas temperatuuril 260–280 °C tekitatav atseetaldehüüdi tase ületab FDA/EFSA toiduga kokkupuutumise piirnorme, kui seda ei tehta väga hoolikalt – see on farmaatsiatoodete regulatiivne risk; (3) PET kristalliseerub IBM-i puhumisjaama temperatuuril kiiresti, põhjustades hallituse saastumist ja puhutud pudeli pinna valgenemist. Praktikas ei vali farmaatsiatoodete ostjad PET-pudelite jaoks IBM-i. Farmaatsiatoodete PET-pakendid – kus need on olemas, nt suukaudse vedeliku PET-pudel – kasutavad üheastmelist ISBM PP-d. Domineerivad farmaatsiatoodete IBM-i vaigud on PP ja HDPE. Korea Ever-Power ei paku PET IBM-i jaoks EP-ZQ masinaid ega soovita PET-i IBM-i rakenduste jaoks.
Kas üheastmeline ISBM on IBM-ile elujõuline alternatiiv suuremahuliste farmaatsiatoodete PP-pudelite puhul?
Üheastmeline ISBM PP on IBM PP-le elujõuline alternatiiv farmaatsiatoodetes, kus on saavutatav kaela välisläbimõõdu tolerants ±0,10 mm või parem. Üheastmeline ISBM (mõnes kirjanduses nimetatakse seda ka integreeritud IBM-iks) hoiab eelvormi südamikul kuni puhumisastmeni ilma eraldi kuumutustsüklita – seega välditakse kaheastmelise ISBM-i kuumutusprotsessiga kaasnevat kaela moonutuse ohtu. Üheastmeline ISBM PP kaela välisläbimõõt: ±0,05–0,10 mm – parem kui kaheastmeline ISBM, madalamas hinnaklassis võrreldav IBM-iga. Farmaatsiatoodete suukaudsete tahkete tablettide mahutite puhul, kus CRC pöördemomendi järjepidevus nõuab ±0,05 mm: eelistatakse IBM-i (kinnitatud ±0,02–0,05 mm). Farmaatsiatoodete suukaudsete vedelike pudelite puhul, kus keeratava korgi pöördemomendi kõikumine ±0,10 mm on vastuvõetav: üheastmeline ISBM PP on elujõuline alternatiiv. Kosmeetikatoodetes, kus on vaja PCTG-d: üheastmeline ISBM ei ole elujõuline (PCTG ei veni). Õige valik IBM-i ja üheastmelise ISBM PP vahel sõltub lõppkokkuvõttes sulgursüsteemi tolerantsist, vaigu spetsifikatsioonist ja aastamahust – mitte üldisest protsessi eelistusest.
Miks ISBM ei saa HDPE-d töödelda? Tavaliselt vormitakse seda EBM-i abil puhumismeetodil.
HDPE-d ei saa kahesuunaliselt venitus-puhumisvormida (ISBM), kuna HDPE kristalliseerub kiiresti, kui see jahtub alla umbes 130 °C – mis toimub kiiremini, kui kahesuunaline venitus-puhumistsükkel on mis tahes praktilise tootmiskiiruse juures võimalik läbi viia. HDPE kristalliseerumine on nii kiire, et selleks ajaks, kui toorik on süstimisest jahtunud ja puhumisvormi asetatud, on HDPE kehatsoon juba ületanud maksimaalse venitustemperatuuri ja kaotanud oma biaksiaalse orientatsiooni jaoks elastsuse. HDPE-d saab puhumisvormida EBM-i (ekstrusioonpuhumisvormimise) abil, kus toorik puhutakse ekstruuderist kohe täielikul sulamistemperatuuril ilma jahutusintervallita – kuid EBM toodab HDPE pudeleid, millel on iseloomulik keha eraldusjoon ja kaela välisläbimõõdu varieeruvus ±0,15–0,25 mm, mis diskvalifitseerib EBM HDPE farmaatsiatoodete täppissulgede rakendustest. IBM on ainus puhumisvormimisprotsess, mis suudab toota HDPE ravimipudeleid kaela välisläbimõõduga ±0,05 mm ja ilma keha eraldusjooneta – sest IBM vormib eelvormi ja puhub selle sulatemperatuuril ilma jahutus- või kuumutusintervallita, vastates täpselt HDPE töötlemisnõuetele. Seetõttu on HDPE IBM eelistatud protsess farmaatsia HDPE esmaste pakendite jaoks, kus on vaja täpset sulgemist.
Milline on IBM-i poolt saavutatav maksimaalne keha välisläbimõõt kaela välisläbimõõdu suhtes?
IBM-i korpuse välisläbimõõtu piirab südamiku väljatõmbamise geomeetria: valmis pudel tuleb südamiku vardalt (südamikust) eemaldada 3. jaamas, mis nõuab, et korpuse minimaalne siseläbimõõt oleks võrdne või suurem kui südamiku välisläbimõõt pudeli korpuse mis tahes punktis. Praktikas on kasulik korpuse maksimaalne välisläbimõõt standardsete IBM-i pudelite geomeetriate korral ligikaudu 2,5–3,0 × kaela välisläbimõõt. 28 mm kaela puhul: korpuse maksimaalne välisläbimõõt ligikaudu 70–84 mm. 38 mm kaela puhul (laia suuga spordipudel): korpuse maksimaalne välisläbimõõt ligikaudu 95–114 mm. Korpuste puhul, mis on laiemad kui 3,0 × kaela välisläbimõõt, on vaja kas kokkupandavat südamiku konstruktsiooni (kallis ja keeruline) või õlgade koonilisuse vähendamist südamiku eemaldamiseks – mõlemad on teostatavad, kuid lisavad tööriistakulusid. Korea Ever-Power Ansan-si projekteerib IBM-i pudeli südamiku geomeetria konkreetse pudeli 3D-mudeli järgi: saatke pudeli CAD IBM-i teostatavusülevaatuseks. ISBM-il puudub kaela välisläbimõõduga võrreldes samaväärne keha välisläbimõõdu piirang – venitusvarras tõmmatakse enne pudeli väljutamist tagasi ja puhumisvorm mahutab suvalise keha välisläbimõõdu. Seetõttu on suure keha välisläbimõõduga / kitsa kaela välisläbimõõduga pudelid (veinipudelid, suured laia keha välisläbimõõduga veepudelid) pigem ISBM- kui IBM-pudelid.
Milline on IBM-i pudeli minimaalne ja maksimaalne mahuvahemik?
IBM-i pudelite mahu vahemik Korea Ever-Power EP-ZQ seerial: minimaalselt umbes 1 ml (silmatilguti, ZQ40, LDPE, väga väike südamik – spetsiaalne rakendus); praktiline miinimum kaubanduslike farmaatsiatoodete jaoks: 5 ml (silmatilguti, ZQ40/ZQ60, LDPE või PCTG, 20–24 süvendit). Standardne farmaatsiatoodete miinimum: 10 ml (silma seerumi tilguti, ZQ40, 9 süvendit või ZQ135 30 süvendit PCTG). Standardne maksimum: 2000 ml ZQ60 puhul; 5000 ml ZQ135 puhul (suur päevane kemikaali- või toidulisandipakend – väga madal puhumismäär suure mahu korral, südamiku väljatõmbamine on piiranguks). Praktiline päevane kemikaalide maksimum: 1000 ml (ZQ80, 2 süvendit). Üle 1000 ml: IBM-i tööriistade ja tsükli maksumus liitri kohta muutub EBM-iga võrreldes ebasoodsaks; EBM on eelistatud HDPE kanistrite ja suurte PP päevaste kemikaalide puhul üle 1000 ml. ISBM (PET 2-etapiline) minimaalselt umbes 50 ml; maksimaalselt umbes 20 000 ml (suured PET veekannud). IBM ja ISBM kattuvad kõige enam 30–500 ml farmaatsia- ja kosmeetikatoodete segmendis – just seal tehakse IBM-i ja ISBM-i protsessi valiku otsuseid kõige aktiivsemalt.
Kas üks IBM-i masin suudab toota mitut erinevat pudeliformaati?
Jah, vormivahetusega. Korea Ever-Poweri EP-ZQ seeria IBM-masinad on loodud vormivahetuseks erinevate formaatide vahel sama masina abil: iga pudeliformaadi jaoks paigaldatakse erinevad sissepritseõõnsused + südamikuvarras + puhumisvormide komplektid. Vahetusaeg: EP-ZQ80 või ZQ110 täieliku vormikomplekti vahetuse kestus Ansan-si tehases on umbes 4–8 tundi (sisaldab vormi paigaldamist, temperatuuri stabiliseerimist ja esmast kvaliteedikontrolli). Sama masina jaoks saab mitme formaadiga vorme osta järk-järgult – 100 ml tabletipudelitega alustav ravimiostja saab hiljem lisada 60 ml ja 250 ml formaadis vorme ilma masinat vahetamata. Vormi vahetatavuse piirang: kõik antud ZQ mudeli formaadis vormid peavad jääma ZQ mudeli sissepritsekaalu, plaadi mõõtmete ja puhumisjaama käiguvahemiku piiresse. Korea Ever-Power kinnitab formaatide ühilduvust tööriistade pakkumise etapis.
Kas Korea ravimifirma jaoks, kes praegu kasutab suukaudsete vedelike jaoks PET ISBM pudeleid, on üleminek PP IBM-ile kasulik?
See on üks levinumaid hindamisstsenaariume Korea farmaatsiapakendite puhul. Vastus sõltub kolmest tootele ja asutusele omasest tegurist: (1) Kaela välisläbimõõdu tolerantsi nõue: kui suukaudse vedela toote puhul kasutatakse pumpdosaatorit või CRC-d, mis nõuab kaela välisläbimõõtu ±0,05 mm, siis PET kaheastmeline ISBM ±0,15 mm juures põhjustab tõenäoliselt korgijoone ebajärjekindlust – üleminek IBM PP-le on tehniliselt kasulik. Kui toote puhul kasutatakse standardset keeratavat korki laia kinnitusribaga (vastuvõetav ±0,15 mm), on PET ISBM kaela täpsus piisav ja üleminek ei anna kaela mõõtmete osas eelist. (2) Regulatiivsele vastavusele vastavus: Korea MFDS suukaudse vedela toote PET-mahutid nõuavad EU 10/2011 või FDA 21 CFR 177.1480 PET-vastavusdokumentatsiooni. PP IBM nõuab FDA 21 CFR 177.1520 ja Ph.Eur. 3.1.3 – mõlemad on hästi väljakujunenud ja Korea Ever-Poweri dokumentatsioonipaketiga lihtsalt dokumenteeritavad. Kummalgi vaigul pole Koreas regulatiivse vastavuse eelist. (3) Keemiline ühilduvus: mõned suukaudsed vedelad ravimvormid – eriti need, mis sisaldavad kõrge kontsentratsiooniga alkoholi, keerulisi lõhna- ja maitseaineid või etanoolipõhiseid vehiikuleid – ühilduvad PP-s paremini kui PET-is (PET võib absorbeerida vedelatest preparaatidest teatud lõhna- ja maitseühendeid, nihutades maitseprofiili säilivusaja jooksul; PP-l on madalam sorptsioon). Alkoholipõhise suukaudse vedeliku puhul võib PP IBM pakkuda säilivusaja kvaliteedi osas eelist PET ISBM-i ees. Korea Ever-Power soovitab enne üleminekut läbi viia 6-nädalase kiirendatud stabiilsusuuringu (40 °C, 75% suhteline õhuniiskus) PP IBM-pudelis võrreldes praeguse PET-anumaga.
Kust ma leian IBM-i masinate spetsifikatsioone ja üksikasjalikke kasutusjuhendeid farmaatsia-, kosmeetika- ja igapäevakeemiatoodete IBM-i jaoks?
Korea igavene võim EP-ZQ sissepritsega puhumisvormimismasinate seeria Leht sisaldab iga EP-ZQ mudeli (ZQ40 kuni ZQ135) täielikke tehnilisi andmeid, sealhulgas kinnitatud õõnsuste arvu iga pudelimahu formaadiga, masina mõõtmeid, energiatarvet ja materjalide ühilduvust. IBM-i masina asendamise juhend võrdleb Korea Ever-Power EP-ZQ-d Jomar IBM-i, SUMA iB, Uniloy UIB ja Bloma IBM-iga kõigis tonnaažiklassides – kasulik ostjatele, kes praegu käitavad Ameerika stiilis IBM-i masinaid ja hindavad Euroopa IBM-i alternatiive. IBM-i masina valiku toe saamiseks, mis on spetsiifiliselt seotud teie pudelimahu, vaigu ja aastase tootmisvajadusega, võtke ühendust Korea Ever-Power Ansan-si-ga, et saada 48-tunnine teostatavushinnang.
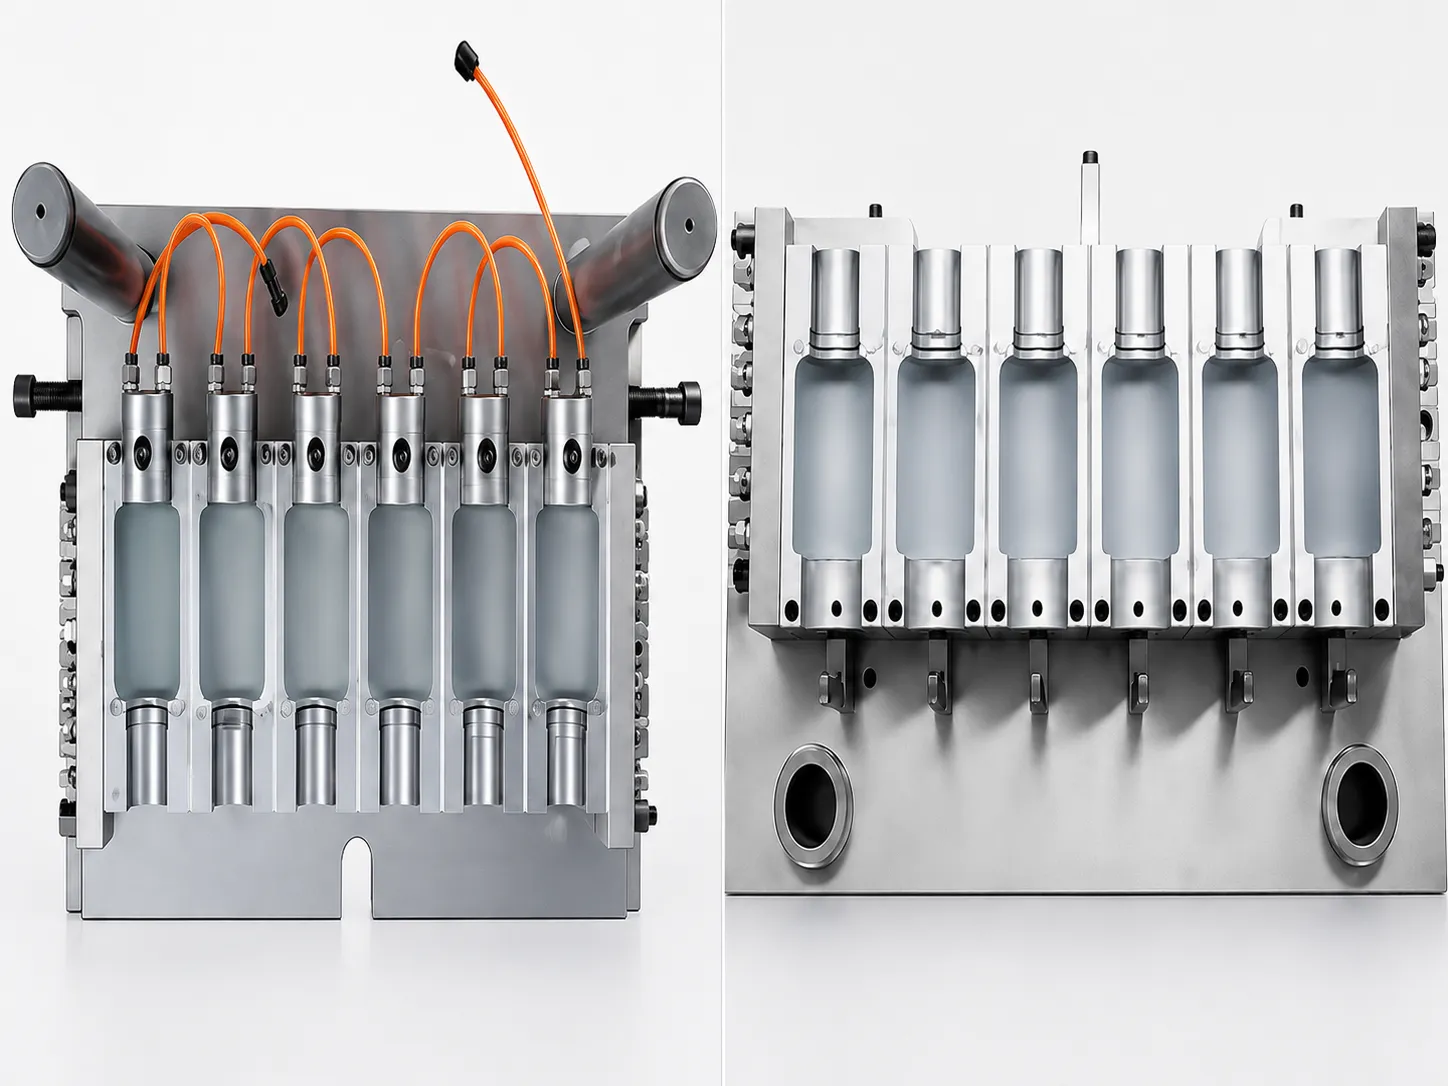
IBM-i MASINAVALIK · KOREA EVER-POWER
Kas IBM on kinnitatud õige protsess? Hinnake EP-ZQ seeriat.
Saatke Korea Ever-Powerile oma pudeli formaat, vaik, vajalik õõnsuste arv ja aastane maht. Saadame teile masina mudeli soovituse, tööriistade maksumuse kalkulatsiooni ja tootmise teostatavusaruande 48 tunni jooksul.
Toimetaja: Cxm


