
IBM VS ISBM · COMPARACIÓN DE PROCESOS · PRODUCTOS FARMACÉUTICOS, COSMÉTICOS Y BEBIDAS · KOREA EVER-POWER ZQ
Moldeo por inyección-soplado
vs Estiramiento por inyección
Moldeo por soplado: ¿Qué proceso?
Produce mejores botellas ¿A menor costo?
IBM e ISBM no son tecnologías competidoras, sino procesos complementarios que dominan distintos segmentos de aplicación. IBM destaca por su precisión en el diámetro exterior del cuello (±0,05 mm), la estética de su cuerpo sin líneas de separación y su compatibilidad con materiales PP/HDPE/PCTG. ISBM destaca por su orientación biaxial del PET, sus paredes ultrafinas y su dominio en el mercado de bebidas de consumo masivo. Esta guía ofrece a los compradores la base técnica necesaria para seleccionar el proceso adecuado antes de especificar una máquina.
ISBM: PET biaxial · Más de 80.000 botellas por hora · Bebidas de consumo
Serie EP-ZQ · ZQ40–ZQ135 · Corea Ever-Power
COREA SIEMPRE PODEROSA · ANSAN-SI, GYEONGGI-DO · AGOSTO DE 2026 · ÚLTIMA ACTUALIZACIÓN: AGOSTO DE 2026
IBM VS ISBM · DATOS CLAVE PARA LA DECISIÓN · VERIFICADO EN AGOSTO DE 2026
PRECISIÓN DEL CUELLO DE IBM
±0,05 mm
Cuello moldeado por inyección IBM frente a cuello moldeado por soplado ISBM con una precisión de ±0,15–0,20 mm. La precisión de ±0,05 mm del molde IBM es necesaria para un par de apriete constante en los cierres a prueba de niños (CRC) farmacéuticos y para el acoplamiento del cuello del dispensador de bomba cosmética. El cuello ISBM con una precisión de ±0,15–0,20 mm es adecuado para envases de bebidas con tapa de rosca de PET.
GAMA DE MATERIALES
PP HDPE PCTG
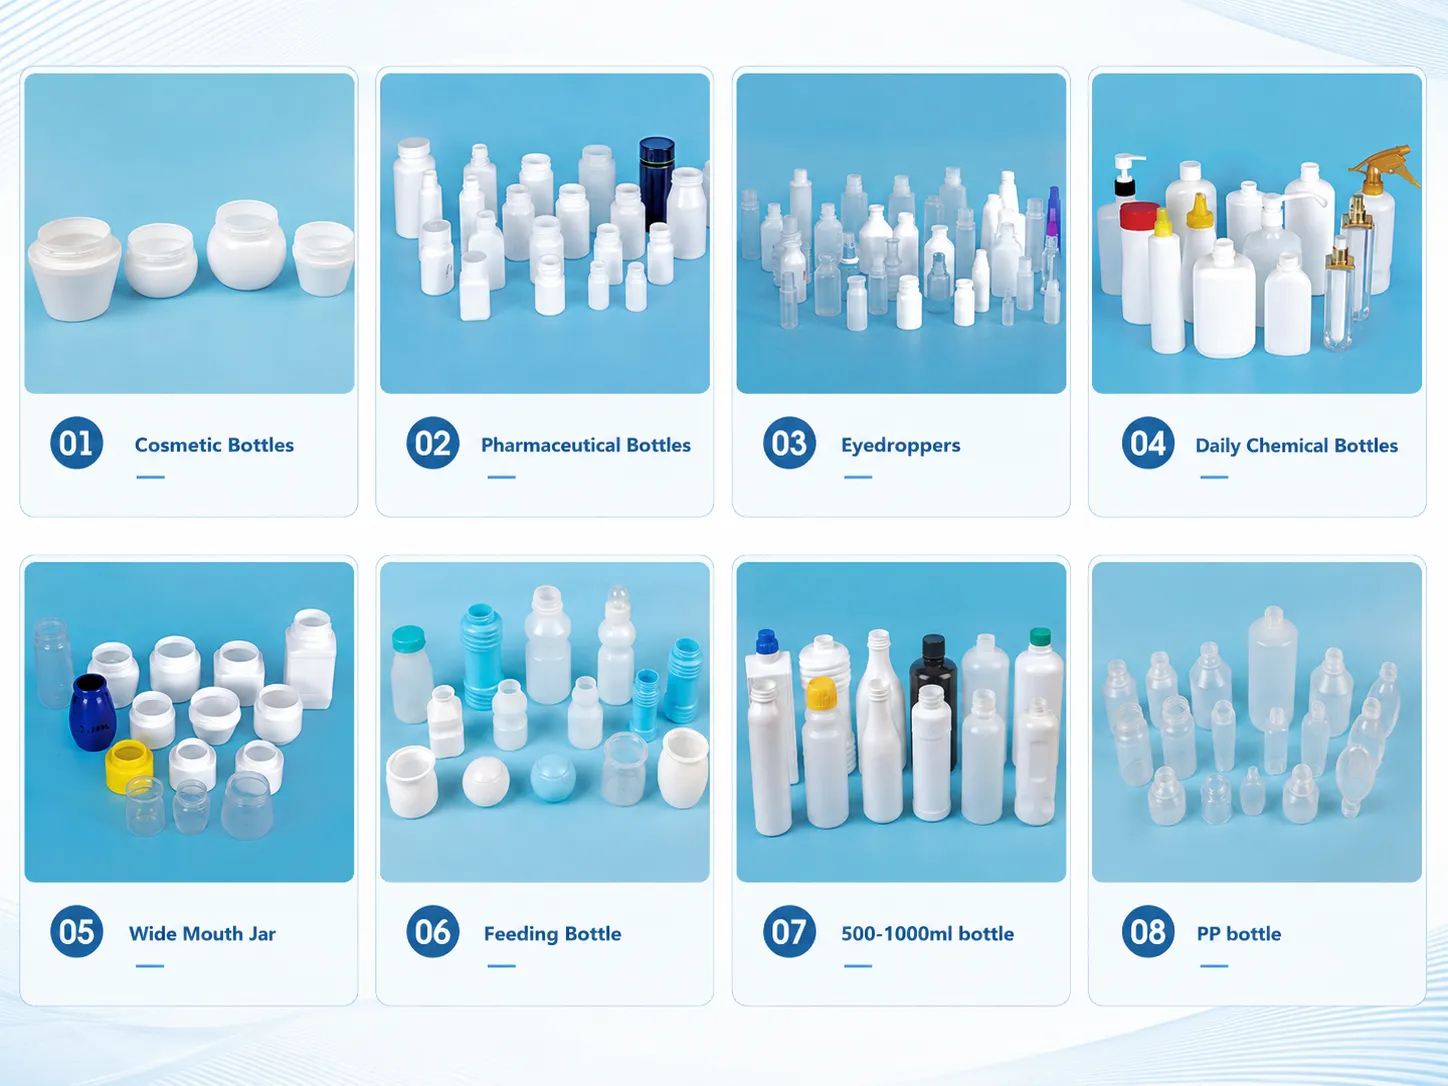
IBM procesa PP, PCTG, HDPE, LDPE, PS, ABS, EVA y PLA, abarcando toda la gama de resinas farmacéuticas y cosméticas. ISBM está optimizado para PET y PP (orientado biaxialmente). ISBM para PET predomina en el sector de bebidas; ISBM para PP se utiliza en la industria farmacéutica y cosmética a escala industrial. IBM no puede procesar PET de forma competitiva (debido a su baja relación de estiramiento). ISBM no puede procesar PCTG ni HDPE con la misma calidad.
TASA DE PRODUCCIÓN DE IBM
3K–31K bph
Tasa de producción de IBM: ZQ40 con 9 cavidades de 10 ml → ~5200 bph; ZQ135 con 30 cavidades de 10 ml → ~21 600 bph. Tasa de producción de ISBM: 10 000–80 000 bph (bebida PET de 500 ml, ISBM rotativa multicavidad). IBM no es una máquina para bebidas de consumo masivo; ISBM no es una máquina de envasado de precisión para productos farmacéuticos. Cada una está optimizada para su segmento de aplicación.
OPCIÓN CORRECTA
¿IBM o ISBM?
IBM: envases primarios farmacéuticos, envases de lujo para cosméticos (con gotero/suero/bomba), envases de PP premium para productos químicos de uso diario, envases reutilizables para bebidas. ISBM: envases de PET para agua, bebidas carbonatadas y zumos, envases de PP de gama media para productos farmacéuticos orales de alto volumen, envases de PET para detergentes y alimentos. En caso de duda: si la tolerancia del diámetro exterior del cuello es importante o la resina no es PET, utilice IBM.
SECCIÓN 01
Principios del proceso: Cómo IBM e ISBM dan forma a las botellas de manera diferente y por qué es importante.
El moldeo por inyección-soplado (IBM) y el moldeo por inyección-estirado-soplado (ISBM) comparten un punto de partida común: ambos forman una preforma de plástico mediante moldeo por inyección. Sin embargo, difieren completamente en la forma en que dicha preforma se convierte en una botella terminada. Esta diferencia en el mecanismo de conformado es la causa principal de todas las diferencias posteriores: variedad de materiales, precisión del cuello, distribución del espesor de la pared, calidad óptica, tasa de producción y rentabilidad de las herramientas.
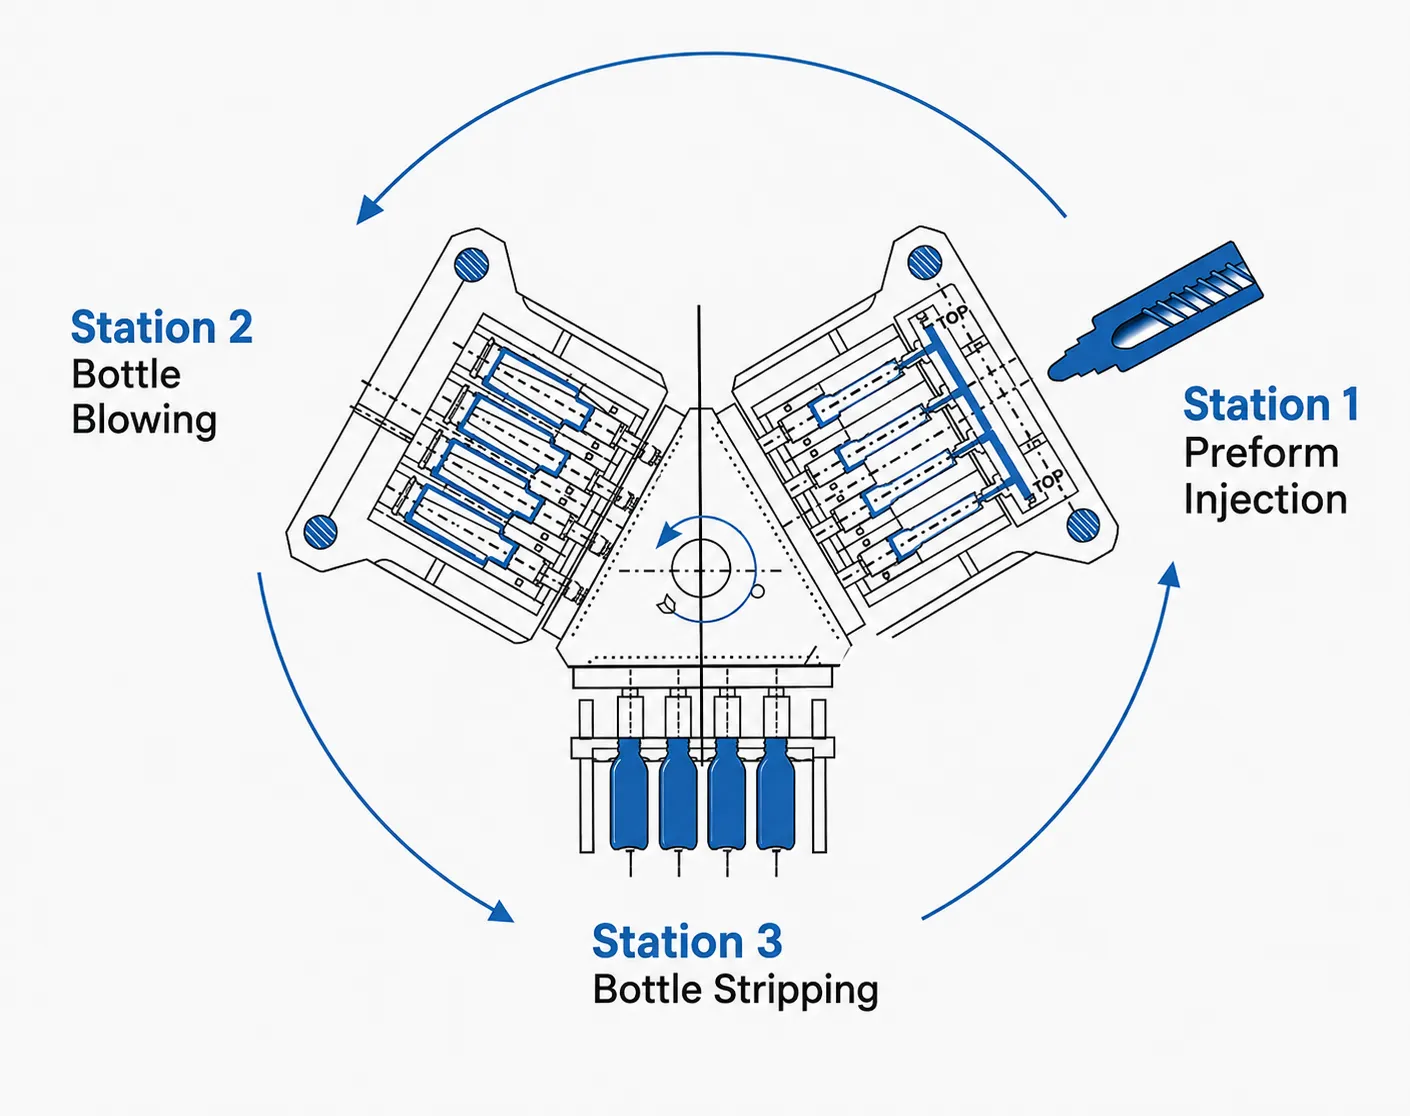
IBM — MOLDEO POR INYECCIÓN Y SOPLADO
Sistema simultáneo de 3 estaciones · Sin almacenamiento de preformas
Estación 1 — Inyección
Se inyecta resina fundida en una cavidad de inyección de precisión y en el mandril para formar la preforma con la forma del cuello y el hombro superior de la botella. El diámetro exterior del cuello, la rosca y el orificio interior se forman y fijan dimensionalmente durante la inyección. La preforma permanece en el mandril en todo momento.
Estación 2 — Soplo
El mandril se dirige a la estación de soplado. El molde de soplado se cierra alrededor de la preforma aún caliente. El aire comprimido (0,6–1,2 MPa) infla la preforma radialmente (sin varilla de estiramiento axial) hasta obtener la forma final del cuerpo de la botella. Relación de soplado: diámetro exterior del cuerpo / diámetro exterior del cuello = 1,5–3,0× (típicamente). El espesor de la pared se determina según la distribución del espesor de la pared de la preforma.
Estación 3 — Pista
Botella terminada retirada del mandril. Las tres estaciones operan simultáneamente: cada ciclo de la máquina produce n (número de cavidades) botellas terminadas sin rebabas, sin recorte de la línea de separación y sin posprocesamiento. Restricción clave de IBM: el diámetro exterior del cuerpo no puede ser mayor que aproximadamente 2–3 veces el diámetro exterior del cuello (geometría de extracción del mandril).
ISBM — MOLDEO POR SOPLADO, ESTIRADO E INYECCIÓN
1 o 2 etapas · Estiramiento biaxial · Optimizado para PET
Etapa 1 — Inyección (o suministro) de preformas
Moldeo por inyección de preformas de PET (1 etapa: en la máquina; 2 etapas: máquina de moldeo por inyección independiente, preforma enfriada y almacenada). La preforma suele ser larga y estrecha (para una botella de agua de PET de 500 ml: 90-100 mm de largo, 21-24 mm de diámetro exterior). El cuello se termina durante la inyección y no debe deformarse en las etapas de recalentamiento y estiramiento.
Etapa 2: Recalentar (solo en 2 etapas)
En el proceso ISBM de dos etapas, las preformas de PET almacenadas se recalientan en un horno de infrarrojos hasta alcanzar la temperatura de estiramiento del PET (95–115 °C para PET amorfo, por encima de Tg ≈75 °C). La temperatura del cuello debe mantenerse por debajo de Tg para preservar sus dimensiones. Lograr un calentamiento uniforme de la zona del cuerpo protegiendo al mismo tiempo el cuello es el principal desafío del proceso ISBM de dos etapas.
Etapa 3: Estiramiento + Soplo
La varilla de estiramiento mecánica empuja axialmente hacia abajo (relación de estiramiento axial de 2,5 a 4,0×) mientras que el aire comprimido infla radialmente (relación de estiramiento radial de 2,5 a 3,5×). La relación de estiramiento biaxial total (axial × radial) alcanza hasta 14×. Este estiramiento biaxial orienta las cadenas moleculares del PET, generando la barrera, la transparencia y las propiedades mecánicas de las botellas de PET para bebidas. IBM no puede utilizar una varilla de estiramiento (el mandril ocupa el cuello); ISBM no puede lograr la precisión del cuello de IBM (riesgo de deformación por recalentamiento).
SECCIÓN 02
Gama de materiales: qué materiales puede y no puede procesar cada proceso, y por qué.
| MATERIAL | IBM | ISBM de 1 etapa | ISBM de 2 etapas | PROCESO PREFERIDO Y FUNDAMENTO |
|---|---|---|---|---|
| MASCOTA | ✗ Limitado | ✓ Excelente | ✓ Estándar de la industria | ISBM de 2 etapas: PET para bebidas y alimentos. IBM no puede estirar el PET (el mandril bloquea la varilla de estiramiento; el PET soplado únicamente tiene poca claridad y barrera en comparación con el PET ISBM orientado biaxialmente). |
| PÁGINAS | ✓ Preferido | ✓ Viable | ⚠ Difícil | IBM es la opción preferida para PP farmacéutico y cosmético (extremo exterior del cuello con precisión de ±0,05 mm). El PP ISBM de una etapa es viable para la industria farmacéutica de nivel medio a gran escala. El PP ISBM de dos etapas es difícil (ventana de estiramiento estrecha, inestabilidad del proceso). |
| HDPE | ✓ Preferido | ✗ No viable | ✗ No viable | IBM solo para HDPE. El HDPE no se puede estirar biaxialmente mediante ISBM (no existe un rango de temperatura de orientación estable por encima de la cristalización). IBM de HDPE para productos farmacéuticos orales sólidos, tópicos y químicos de uso diario. |
| PCTG | ✓ Preferido | ✗ No viable | ✗ No viable | IBM solo para frascos cuentagotas de lujo con apariencia de vidrio de PCTG para cosméticos y productos farmacéuticos. El PCTG no se orienta bajo estiramiento biaxial (copolímero amorfo, sin cristalización que bloquee la orientación). El molde IBM S136 SPI A1 logra una turbidez <2% ASTM D1003. |
| LDPE | ✓ Viable | ✗ No viable | ✗ No viable | IBM para frascos cuentagotas oftálmicos de LDPE (flexibles y compatibles con la esterilidad). No apto para ISBM (sin capacidad de orientación). |
| PLA | ✓ Viable | ✓ Viable | ⚠ Limitado | Tanto el proceso IBM como el ISBM de una etapa son viables para el envasado sostenible de PLA. El PLA IBM se utiliza para cosméticos; el PLA ISBM para bebidas. Se requiere precaución con la temperatura del proceso (el PLA tiene un rango de procesamiento estrecho y una sensibilidad a la humedad similar a la del PCTG). |
| PS / ABS | ✓ IBM Viable | ✗ No viable | ✗ No viable | IBM para envases cosméticos o técnicos especializados que requieren propiedades de PS o ABS. Ninguno de los dos materiales se orienta biaxialmente mediante ISBM. Uso farmacéutico limitado (debido a problemas de cumplimiento con las normas de migración). |
SECCIÓN 03
Precisión del diámetro exterior del cuello: la diferencia decisiva para los sistemas de cierre farmacéuticos y cosméticos.
La tolerancia del diámetro exterior (DE) del cuello es el parámetro dimensional más importante para los envases farmacéuticos y cosméticos, y la principal ventaja técnica que IBM tiene sobre ISBM. Esta tolerancia determina si un sistema de cierre (tapa a prueba de niños, precinto de seguridad, dosificador, gotero) logra una fuerza de cierre, un par de apriete y una seguridad contra manipulaciones uniformes en todos los envases de un lote de producción.
COMPARACIÓN DE LA PRECISIÓN DEL DIÁMETRO EXTERNO DEL CUELLO · IBM vs ISBM · MECANISMO Y CONSECUENCIA
IBM — Cuello moldeado por inyección
ISBM — Cuello conformado por inyección y con restricción de recalentamiento
Cadena de tolerancia del sistema de cierre
Especificación de acoplamiento del cierre a prueba de niños (CRC) farmacéutico para un cierre de rosca continua de 28 mm: tolerancia del diámetro exterior del cuello ±0,05 mm (equivalente a ±2 sigma de la distribución de producción de IBM). Con IBM ±0,05 mm, todos los frascos de todas las cavidades se acoplan al CRC dentro de las especificaciones. Con ISBM de 2 etapas ±0,15 mm, aproximadamente entre 4 y 71 TP3T de frascos quedan fuera de la ventana de acoplamiento del CRC de ±0,05 mm, lo que produce un par inconsistente y una posible falla en la activación del CRC, una no conformidad de calidad del envase farmacéutico que requiere una investigación del lote según las GMP. Esta es la razón fundamental por la que los ingenieros de envases farmacéuticos especifican IBM en lugar de ISBM para todos los productos que requieren cierres a prueba de niños o cierres farmacéuticos de precisión.
SECCIÓN 04
Grosor de la pared, calidad óptica y estética de la carrocería: ¿Adónde conduce cada proceso?
Control de espesor de pared de IBM
El espesor de pared de IBM está determinado por el perfil de pared de la preforma (parisina) en la inyección, que viene establecido por la geometría de la cavidad. La parison se sopla radialmente sin estiramiento axial, por lo que el espesor de pared se adelgaza proporcionalmente a la relación de soplado radial (OD del cuerpo / OD del mandril). Para una botella de OD del cuerpo de 30 mm en un mandril de 15 mm (relación de soplado 2,0×): si la pared de la parison es de 1,6 mm, la pared del cuerpo ≈ 1,6/2,0 = 0,80 mm. Uniformidad del espesor de pared: CV ≤5% a lo largo de la circunferencia del cuerpo en IBM (la parison formada por inyección tiene una pared radial uniforme; el soplado radial es simétrico). IBM logra una pared del cuerpo de 0,50–1,20 mm dependiendo del formato. Mínimo: aproximadamente 0,5 mm en viales goteros pequeños (5–15 ml). Máximo: aproximadamente 1,5 mm en botellas químicas diarias grandes (500–1000 ml, menor relación de soplado). IBM no puede lograr las paredes ultrafinas de PET ISBM (0,15–0,25 mm) porque IBM no tiene estiramiento axial para adelgazar la preforma antes del soplado radial.
Espesor de pared y barrera biaxial ISBM
El estiramiento biaxial ISBM (axial × radial) adelgaza la pared de la preforma de PET desde típicamente 3,0–4,5 mm (pared del cuerpo de la preforma) a 0,15–0,35 mm (pared del cuerpo de la botella de PET de 500 ml con una relación de estiramiento total de 6–10×). Este adelgazamiento extremo solo es posible porque la orientación molecular biaxial bloquea la alineación de la cadena de PET, proporcionando una resistencia mecánica equivalente a una película no orientada mucho más gruesa. Uniformidad de la pared ISBM: CV ≤8% es típico para el ISBM de PET de 2 etapas comercial en la botella de agua de 500 ml. La pared ultradelgada de PET ISBM ofrece: barrera de CO2 para bebidas carbonatadas (permeabilidad de CO2 de PET orientado biaxialmente 0,05–0,15 cm³·mm/m²·día·atm frente a PP IBM 5–15 veces mayor); barrera de O2 para zumo; Claridad del PET a 0,20–0,30 mm de espesor de pared (turbidez 0,5–1,5% ASTM D1003 para PET comercial).
Claridad óptica: IBM PCTG frente a PET ISBM
Claridad del PET ISBM: turbidez de 0,5–1,5% ASTM D1003 en una pared corporal de PET comercial de 0,20–0,30 mm; esta es la claridad estándar de referencia para envases de bebidas de consumo. Claridad del IBM PCTG: turbidez de 0,8–1,6% ASTM D1003 en una pared corporal de 0,50–0,60 mm con herramientas S136 SPI A1; turbidez absoluta ligeramente superior a la del PET comercial en la misma pared, pero dentro del umbral cosmético de lujo <2% y visualmente equivalente al vidrio bajo iluminación comercial. IBM PP/HDPE: turbidez de 20–80% (opaco–translúcido); no se aplican a la claridad. PET ISBM para cosméticos (PCTG IBM de lujo K-beauty frente a la claridad del PET ISBM comercial): PCTG IBM con S136 SPI A1 iguala la claridad del PET ISBM al procesar una resina que el PET ISBM no puede producir (PCTG ISBM no es viable; PET IBM no es competitivo).
Estética corporal: línea de separación y libertad de diseño
Las botellas IBM no tienen línea de separación en el cuerpo: el cuerpo se forma mediante soplado radial simétrico en un molde cerrado sin punto de pellizco de preforma en el cuerpo. La superficie del cuerpo es uniforme en 360°. Esto es fundamental para la adhesión de la etiqueta farmacéutica (sin reborde de línea de separación que interrumpa el contacto con la PSL), la estética cosmética de lujo (los viales goteros con apariencia de vidrio no pueden tener un reborde visible) y la impresión directa por inyección de tinta UV (superficie lisa de 360° para una impresión de registro completo). Las botellas ISBM tampoco tienen línea de separación en el cuerpo principal (la división del molde de soplado está en la parte inferior y es mínima). Tanto IBM como ISBM producen cuerpos superiores a los de EBM (que tiene una línea de separación prominente). La ventaja de IBM sobre ISBM de una etapa es la precisión del diámetro exterior del cuello y la gama de materiales sin PET, no la estética del cuerpo, donde ambos carecen de línea de separación.
SECCIÓN 05
Tasa de producción, costo de herramientas y economía de volumen: IBM vs. ISBM con igual volumen anual
| PARÁMETRO ECONÓMICO | IBM — EP-ZQ135 PP 18 cavidades a 100 ml |
PP ISBM de 1 etapa (Escala farmacéutica/cosmética) |
PET ISBM de 2 etapas (Escala de bebidas) |
|---|---|---|---|
| Tasa de producción (bph) | ~11.700 barriles por hora | 5.000–15.000 bovinos por hora | 20.000–80.000 bovinos por hora |
| Producción anual (3 turnos) | ~193 millones de botellas al año | 85–260 millones de botellas/año | 350 millones – 1.400 millones de botellas al año |
| Coste de utillaje (por formato) | KRW 12–22M (H13 SPI B1) KRW 22–38M (S136 SPI A1) |
KRW 18–35M (molde IM de preforma + juego de moldes de soplado) | KRW 8–20M (molde IM de preformas de PET, grado comercial) |
| Coste unitario de la resina (por kg) | PP: 1.400–1.800 KRW PCTG: KRW 3.800–5.200 |
PP ISBM: 1.400–1.800 KRW | PET: 1.200–1.600 KRW |
| Cuello OD Cpk en comercial | Cpk ≥1,33 (criterio GMP farmacéutico) | Cpk 1,0–1,33 (solo 1 etapa, sin recalentamiento) | Cpk 0,7–1,1 (variación de recalentamiento en 2 etapas) |
| Aplicación correcta | Farmacéutica (todas), cosmética (todas), productos químicos de uso diario PP premium, bebidas PP/PCTG premium | PP farmacéutico de gama media en volumen, cosmético donde se especifica PET | Agua PET, refrescos, zumos y detergentes en volumen de miles de millones de unidades. |
SECCIÓN 06
Marco de decisión de la aplicación: Seis preguntas para determinar IBM o ISBM para su botella
Responda estas seis preguntas en orden. La primera pregunta que dé una respuesta definitiva determinará el proceso correcto. Deténgase en la primera respuesta definitiva y no continúe con las demás preguntas.
¿La resina es PET?
Sí → ISBM (Dos etapas para bebidas; una etapa para PET farmacéutico o cosmético donde la precisión del cuello es secundaria). IBM no puede procesar PET de forma competitiva. Deténgase aquí.
No → Continuar con la pregunta 2.
¿El sistema de cierre requiere una tolerancia de diámetro exterior del cuello ≤±0,10 mm?
Sí → IBM (CRC farmacéutico, dispensador de bomba cosmética, ajuste a presión de la punta del gotero, acoplamiento del actuador de pulverización). IBM alcanza ±0,02–0,05 mm; ISBM de 2 etapas alcanza ±0,10–0,20 mm. Deténgase aquí.
No → Continuar con la pregunta 3.
¿La resina es de HDPE o de PCTG?
Sí → IBM (ISBM no puede procesar HDPE ni PCTG; solo IBM). Deténgase aquí.
No → Continuar con la pregunta 4.
¿Se requiere un espesor de pared de la carrocería inferior a 0,40 mm?
Sí → ISBM (Envase de PET de pared ultrafina para bebidas; pared mínima del cuerpo según IBM de aproximadamente 0,45–0,50 mm para garantizar la integridad estructural con las relaciones de soplado de IBM). Deténgase aquí.
No → Continuar con la pregunta 5.
¿El volumen anual de producción de una sola línea de productos supera los 500 millones de botellas de PP o LDPE al año?
Sí → Considere el sistema ISBM PP de una etapa (El proceso ISBM PP de 1 etapa a escala farmacéutica/cosmética puede igualar la producción de IBM a volumen ultra alto; evalúe primero el requerimiento de Cpk de OD del cuello por Q2).
No (menos de 500 millones/año por línea) → IBM (El retorno de la inversión, la flexibilidad de las herramientas y la precisión del diámetro exterior del cuello de las máquinas IBM favorecen a IBM por debajo de los 500 M por línea). Continúe con la pregunta 6 para obtener confirmación.
¿La aplicación cumple con las normas GMP de envasado primario para productos farmacéuticos?
Sí → IBM (Cpk ≥1,33 diámetro exterior del cuello, validación IQ/OQ/PQ, resina USP Clase VI, superficie PSL sin línea de separación: todo apunta a IBM para el envasado primario farmacéutico independientemente del volumen inferior a 500 millones/año por línea). Consulte la serie EP-ZQ para seleccionar la máquina adecuada.
No → IBM o ISBM de 1 etapa Ambas opciones son viables para aplicaciones no farmacéuticas en esta etapa; la selección final se basará en un análisis del costo total de propiedad, que incluye el utillaje, la resina, la energía y el costo de compatibilidad del sistema de cierre.
PREGUNTAS FRECUENTES DE INGENIERÍA
Preguntas de ingeniería de IBM vs ISBM
¿Puede IBM procesar PET para producir botellas farmacéuticas de PET?
Técnicamente, IBM puede procesar PET (el PET es inyectable por fusión), pero no puede producir botellas de PET farmacéuticas competitivas debido a que: (1) IBM sin estiramiento axial no puede inducir la orientación biaxial del PET; las botellas de PET IBM no orientadas son turbias (turbidez 20–50%), quebradizas y tienen una barrera deficiente en comparación con el PET orientado ISBM; (2) IBM solo soplado PET a 260–280 °C en el barril genera acetaldehído en niveles superiores a los límites de contacto con alimentos de la FDA/EFSA a menos que se gestione con mucho cuidado, lo que representa un riesgo regulatorio farmacéutico; (3) El PET cristaliza rápidamente a las temperaturas de la estación de soplado de IBM, lo que provoca incrustaciones de molde y blanqueamiento de la superficie de la botella soplada. En la práctica, los compradores farmacéuticos no especifican IBM para botellas de PET. El envasado farmacéutico de PET, cuando existe (por ejemplo, botellas de PET para líquidos orales), utiliza PP ISBM de una etapa. Las resinas IBM farmacéuticas dominantes son PP y HDPE. Korea Ever-Power no ofrece máquinas EP-ZQ para PET IBM y no recomienda el PET para aplicaciones IBM.
¿Es la ISBM de una etapa una alternativa viable a la IBM para botellas de PP farmacéuticas de alto volumen?
El PP ISBM de 1 etapa es una alternativa viable al PP IBM para aplicaciones farmacéuticas donde se puede lograr una tolerancia de OD del cuello de ±0,10 mm o mejor. El ISBM de 1 etapa (también llamado IBM integrado en algunas publicaciones) mantiene la preforma en un mandril hasta la etapa de soplado sin un ciclo de recalentamiento separado, por lo que evita el riesgo de distorsión del cuello del recalentamiento del ISBM de 2 etapas. OD del cuello del PP ISBM de 1 etapa: ±0,05–0,10 mm, mejor que el ISBM de 2 etapas, comparable al IBM en el extremo inferior. Para envases farmacéuticos de tabletas sólidas orales donde la consistencia del torque CRC requiere ±0,05 mm: se prefiere el IBM (confirmado ±0,02–0,05 mm). Para frascos farmacéuticos de líquidos orales donde la variación del torque de la tapa de rosca de ±0,10 mm es aceptable: el PP ISBM de 1 etapa es una alternativa viable. Para cosméticos donde se requiere PCTG: el ISBM de 1 etapa no es viable (el PCTG no se estira ni se orienta). La elección correcta entre IBM e ISBM PP de una etapa depende en última instancia de la tolerancia del sistema de cierre, las especificaciones de la resina y el volumen anual, y no de una preferencia general por el proceso.
¿Por qué ISBM no puede procesar HDPE? Normalmente se moldea por soplado mediante EBM.
El HDPE no se puede moldear mediante soplado y estiramiento biaxial (ISBM) porque cristaliza rápidamente al enfriarse por debajo de aproximadamente 130 °C, lo que ocurre más rápido de lo que se puede completar el ciclo de soplado y estiramiento biaxial a cualquier ritmo de producción práctico. La cristalización del HDPE es tan rápida que, para cuando la preforma se ha enfriado tras la inyección y se ha colocado en el molde de soplado, la zona del cuerpo de HDPE ya ha superado la temperatura máxima de estiramiento y ha perdido su ductilidad para la orientación biaxial. El HDPE se puede moldear mediante soplado y extrusión (EBM), donde la preforma se sopla inmediatamente desde la extrusora a temperatura de fusión completa sin intervalo de enfriamiento; sin embargo, el EBM produce botellas de HDPE con la característica línea de separación del cuerpo y una variación del diámetro exterior del cuello de ±0,15–0,25 mm que descalifica al HDPE EBM para aplicaciones de cierre de precisión farmacéutica. El proceso IBM es el único que permite producir frascos farmacéuticos de HDPE con un diámetro exterior del cuello de ±0,05 mm y sin línea de separación en el cuerpo. Esto se debe a que IBM forma la preforma y la sopla a temperatura de fusión sin necesidad de enfriamiento ni recalentamiento, cumpliendo a la perfección con los requisitos de procesamiento del HDPE. Por ello, el proceso IBM para HDPE es el preferido para los envases primarios farmacéuticos de HDPE que requieren un cierre preciso.
¿Cuál es el diámetro exterior máximo del cuerpo que puede lograr IBM en relación con el diámetro exterior del cuello?
El diámetro exterior del cuerpo de IBM está limitado por la geometría de extracción del mandril: la botella terminada debe ser retirada del mandril (varilla central) en la Estación 3, lo que requiere que el diámetro interno mínimo del cuerpo sea igual o mayor que el diámetro exterior del mandril en cualquier punto a lo largo del cuerpo de la botella. En la práctica, el diámetro exterior máximo útil del cuerpo es aproximadamente 2,5–3,0 veces el diámetro exterior del cuello para geometrías de botellas IBM estándar. Para un cuello de 28 mm: diámetro exterior máximo del cuerpo aproximadamente 70–84 mm. Para un cuello de 38 mm (botella deportiva de boca ancha): diámetro exterior máximo del cuerpo aproximadamente 95–114 mm. Los cuerpos más anchos que 3,0 veces el diámetro exterior del cuello requieren un diseño de mandril plegable (caro, complejo) o una reducción a la conicidad del hombro para permitir la extracción del mandril; ambos son viables pero aumentan el costo de las herramientas. Korea Ever-Power Ansan-si diseña la geometría del mandril de la botella IBM según el modelo 3D específico de la botella: envíe el CAD de la botella para la revisión de viabilidad de IBM. ISBM no tiene restricciones equivalentes en el diámetro exterior del cuerpo con respecto al diámetro exterior del cuello: la varilla de estiramiento se retira antes de la expulsión de la botella, y el molde de soplado puede adaptarse a cualquier diámetro exterior del cuerpo. Por eso, las botellas con un diámetro exterior grande y un diámetro exterior de cuello estrecho (botellas de vino, botellas de agua grandes y anchas) se fabrican mediante ISBM en lugar de IBM.
¿Cuál es el rango de volumen mínimo y máximo de botellas de IBM?
Rango de volumen de botella IBM en la serie Korea Ever-Power EP-ZQ: mínimo aproximadamente 1 ml (gotero oftálmico, ZQ40, LDPE, mandril muy pequeño — aplicación especializada); mínimo práctico para productos farmacéuticos comerciales: 5 ml (gotero oftálmico, ZQ40/ZQ60, LDPE o PCTG, 20–24 cavidades). Mínimo farmacéutico estándar: 10 ml (gotero para suero ocular, ZQ40, 9 cavidades, o ZQ135 30 cavidades PCTG). Máximo estándar: 2000 ml en ZQ60; 5000 ml en ZQ135 (envase grande para productos químicos diarios o suplementos alimenticios — relación de soplado muy baja en grandes volúmenes, la extracción del mandril es la limitación). Máximo práctico para productos químicos diarios: 1000 ml (ZQ80, 2 cavidades). Por encima de 1000 ml: el costo del ciclo y de las herramientas IBM por litro se vuelve desfavorable en comparación con EBM; Se prefiere EBM para bidones de HDPE y grandes envases de PP para productos químicos de uso diario de más de 1000 ml. ISBM (PET de dos etapas) tiene un volumen mínimo aproximado de 50 ml y un máximo aproximado de 20 000 ml (grandes garrafas de agua de PET). IBM e ISBM se superponen más en el segmento farmacéutico y cosmético de 30 a 500 ml, que es donde la decisión de elegir entre IBM e ISBM se toma con mayor frecuencia.
¿Puede una sola máquina IBM producir botellas en varios formatos diferentes?
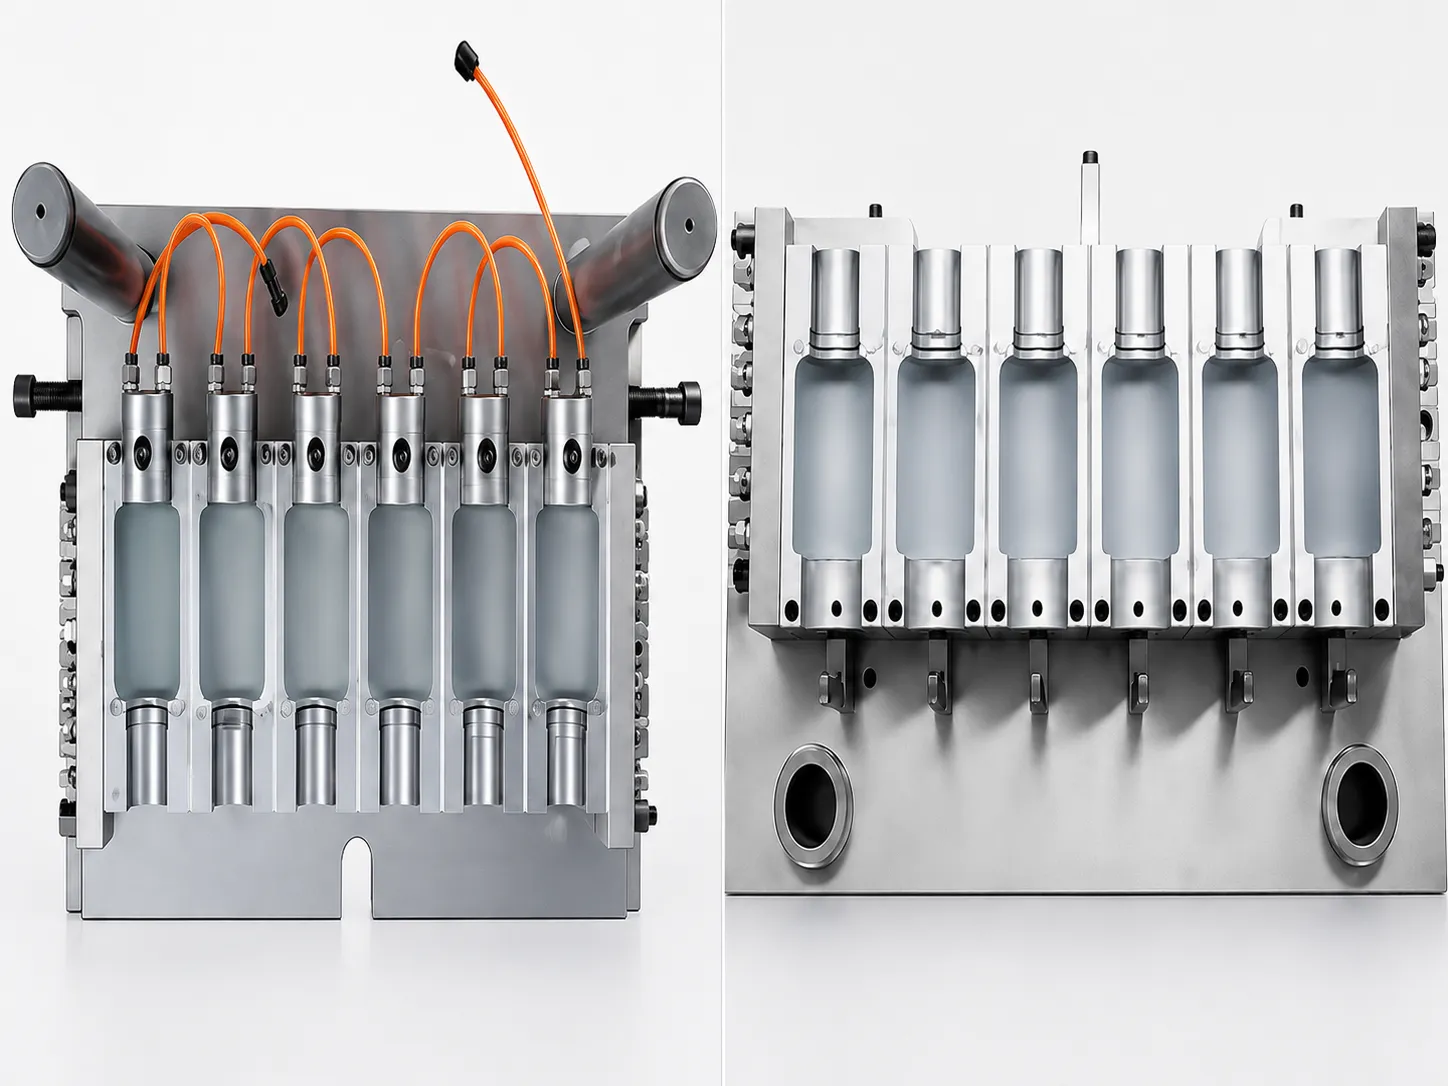
Sí, con cambio de molde. Las máquinas IBM de la serie EP-ZQ de Korea Ever-Power están diseñadas para el cambio de molde entre formatos utilizando la misma máquina: se instalan diferentes conjuntos de cavidad de inyección + varilla de núcleo + molde de soplado para cada formato de botella. Tiempo de cambio: aproximadamente de 4 a 8 horas para un cambio completo de conjunto de molde en EP-ZQ80 o ZQ110 en Ansan-si (incluye instalación del molde, estabilización de la temperatura y control de calidad inicial). Se pueden comprar moldes de múltiples formatos para la misma máquina de forma progresiva: un comprador farmacéutico que comience con botellas de tabletas de 100 ml puede agregar moldes de formato de 60 ml y 250 ml más adelante sin cambiar la máquina. Restricción de intercambiabilidad de moldes: todos los moldes de formato para un modelo ZQ dado deben estar dentro del peso de inyección, las dimensiones de la platina y el área de carrera de la estación de soplado del modelo ZQ. Korea Ever-Power confirma la compatibilidad de formatos en la etapa de cotización de herramientas.
Para una empresa farmacéutica coreana que actualmente utiliza frascos de PET ISBM para productos líquidos orales, ¿resulta beneficioso cambiar a PP IBM?
Este es uno de los escenarios de evaluación más comunes en el envasado farmacéutico coreano. La respuesta depende de tres factores específicos del producto y la planta: (1) Requisito de tolerancia del diámetro exterior del cuello: si el producto líquido oral utiliza un dispensador de bomba o CRC que requiere un diámetro exterior del cuello de ±0,05 mm, es probable que el ISBM de 2 etapas de PET a ±0,15 mm cause inconsistencia en la línea de taponado; el cambio a IBM PP es técnicamente beneficioso. Si el producto utiliza una tapa de rosca estándar con banda de acoplamiento ancha (aceptable a ±0,15 mm), la precisión del cuello del ISBM de PET es adecuada y el cambio no tiene ningún beneficio en la dimensión del cuello. (2) Cumplimiento normativo: los envases líquidos orales coreanos de PET requieren la documentación de cumplimiento de PET de la UE 10/2011 o FDA 21 CFR 177.1480. El PP IBM requiere FDA 21 CFR 177.1520 y Ph.Eur. 3.1.3; ambos están bien establecidos y son fáciles de documentar con el paquete de documentación de Korea Ever-Power. Ninguna resina tiene ventaja en cuanto al cumplimiento normativo en Corea. (3) Compatibilidad química: algunas formulaciones farmacéuticas líquidas orales, en particular aquellas con alcohol de alta concentración, agentes aromatizantes complejos o vehículos a base de etanol, tienen mejor compatibilidad en PP que en PET (el PET puede absorber ciertos compuestos aromatizantes de las formulaciones líquidas, lo que modifica el perfil de sabor durante su vida útil; el PP tiene menor sorción). Para líquidos orales a base de alcohol, el PP IBM puede proporcionar una ventaja en la calidad de la vida útil sobre el PET ISBM. Korea Ever-Power recomienda un estudio de estabilidad acelerada de 6 semanas (40 °C, 75% HR) en la botella de PP IBM frente al envase de PET actual antes de comprometerse con el cambio.
¿Dónde puedo encontrar las especificaciones técnicas y las guías de aplicación detalladas de las máquinas IBM para los sectores farmacéutico, cosmético y de productos químicos de uso diario?
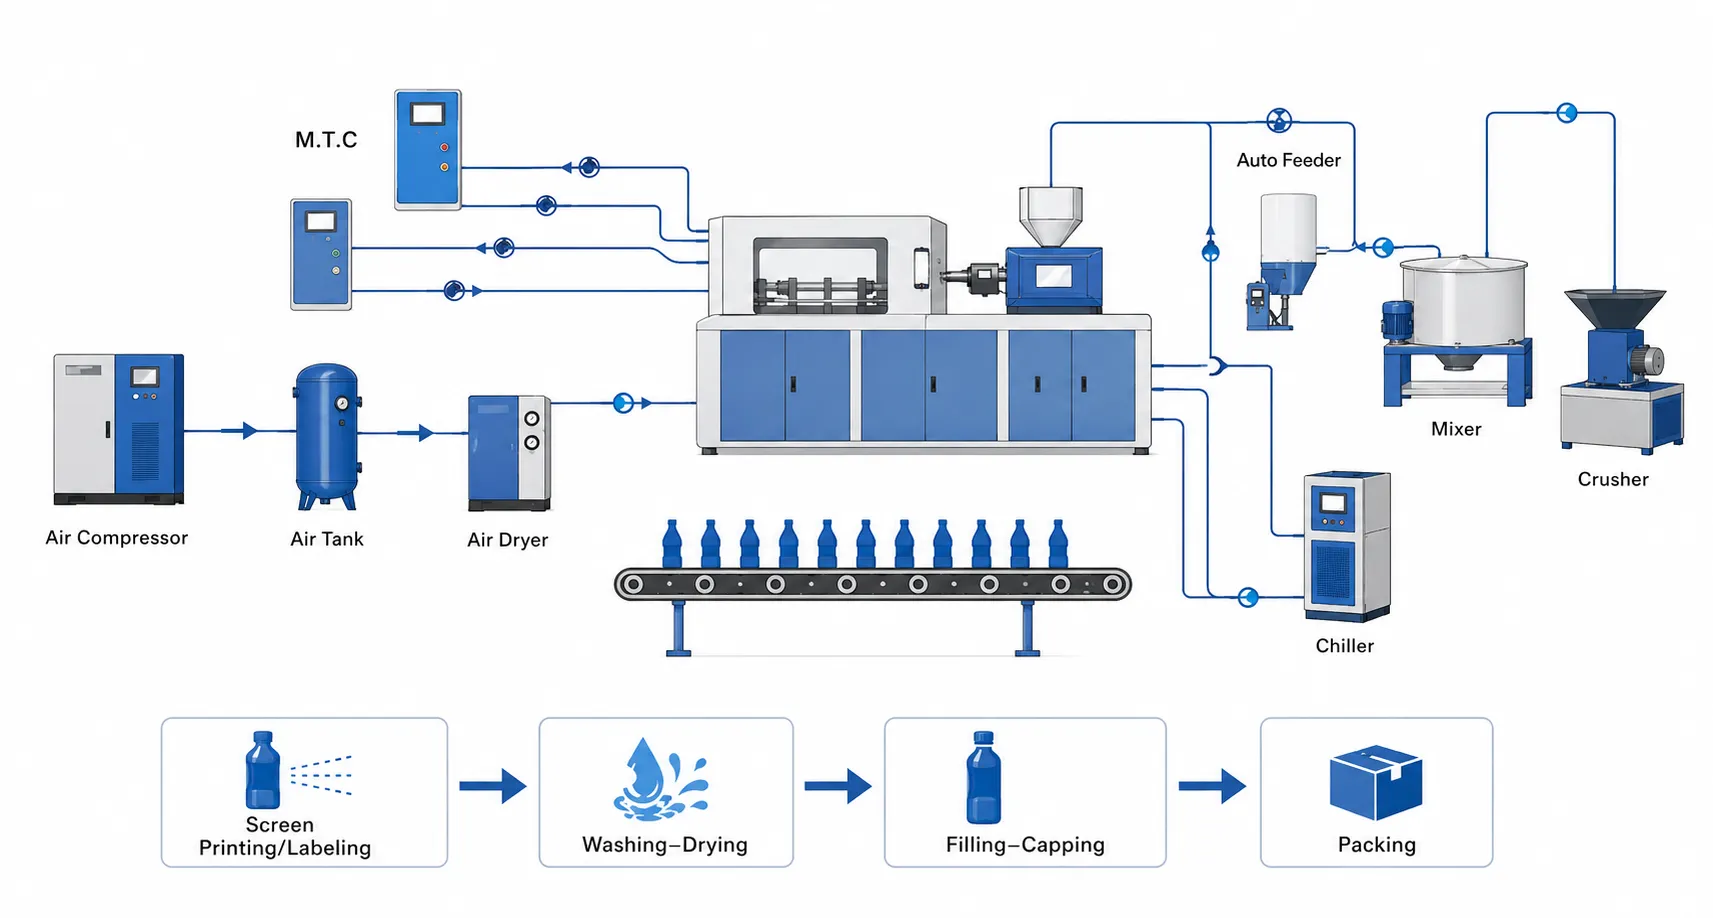
El poder eterno de Corea Serie de máquinas de moldeo por inyección-soplado EP-ZQ La página proporciona las especificaciones técnicas completas para cada modelo EP-ZQ (ZQ40 a ZQ135), incluyendo el número confirmado de cavidades en cada formato de volumen de botella, las dimensiones de la máquina, los requisitos de energía y la compatibilidad de materiales. Guía de reemplazo de máquinas IBM Compara la máquina EP-ZQ de Korea Ever-Power con las de Jomar IBM, SUMA iB, Uniloy UIB y Bloma IBM en todas las clases de tonelaje, lo que resulta útil para los compradores que actualmente utilizan máquinas IBM de estilo americano y que evalúan alternativas IBM europeas. Para obtener asistencia en la selección de máquinas IBM específicas para su volumen de botellas, resina y requisitos de producción anual, póngase en contacto con Korea Ever-Power Ansan-si para una evaluación de viabilidad en 48 horas.
SELECCIÓN DE MÁQUINAS IBM · COREA EVER-POWER
¿Confirmado que IBM es el proceso adecuado? Evalúe la serie EP-ZQ.
Envíe a Korea Ever-Power el formato de su botella, el tipo de resina, la cantidad de cavidades requeridas y el volumen anual de producción. Le enviaremos una recomendación del modelo de máquina, una estimación del costo de las herramientas y un informe de viabilidad de producción en un plazo de 48 horas.
Editor: Cxm


