
IBM vs ISBM · 공정 비교 · 제약 화장품 음료 · 한국 에버파워 ZQ
사출 블로우 성형
vs 주사 스트레칭
블로우 성형: 어떤 공정을 선택해야 할까요?
더 나은 품질의 병을 생산합니다 더 저렴한 가격으로?
IBM과 ISBM은 경쟁 기술이 아니라 서로 보완적인 공정으로, 각기 다른 응용 분야에서 두각을 나타냅니다. IBM은 넥 외경 정밀도(±0.05mm), 분할선이 없는 깔끔한 외관, 그리고 PP/HDPE/PCTG 소재에 탁월합니다. ISBM은 PET 이축 배향, 초박형 벽 성형, 그리고 대량 생산 음료 시장에 강점을 보입니다. 이 가이드는 구매자가 장비를 선정하기 전에 적합한 공정을 선택할 수 있도록 기술적 근거를 제공합니다.
ISBM: PET 이축형 · 시간당 80,000병 이상 · 범용 음료
EP-ZQ 시리즈 · ZQ40–ZQ135 · 한국 에버파워
코리아 에버파워 · 경기도 안산시 · 2026년 8월 · 최종 업데이트: 2026년 8월
IBM vs ISBM · 주요 의사결정 데이터 · 2026년 8월 검증 완료
IBM 넥 외경 정밀도
±0.05 mm
IBM 사출 성형 넥과 ISBM 블로우 성형 넥의 정밀도는 ±0.15~0.20mm입니다. 제약용 어린이 보호 캡(CRC)의 일관된 체결 토크 및 화장품 펌프 디스펜서 넥 결합을 위해서는 ±0.05mm의 IBM 정밀도가 필요합니다. ISBM 넥의 ±0.15~0.20mm 정밀도는 PET 스크류 캡 음료 용기에 적합합니다.
소재 범위
PP HDPE PCTG
IBM은 PP, PCTG, HDPE, LDPE, PS, ABS, EVA, PLA 등 제약 및 화장품용 수지 전반을 가공합니다. ISBM은 PET 및 PP(이축 배향) 가공에 최적화되어 있으며, PET ISBM은 음료 산업에서 주로 사용되고 PP ISBM은 제약 및 화장품 산업에서 대량 생산에 사용됩니다. IBM은 PET(낮은 연신율)를 경쟁력 있게 가공할 수 없으며, PCTG 또는 HDPE는 동등한 품질로 가공할 수 없습니다.
IBM 생산률
3천~3만1천 배럴/시간
IBM 생산 속도: ZQ40 9캐비티 10ml → 시간당 약 5,200개; ZQ135 30캐비티 10ml → 시간당 약 21,600개. ISBM 생산 속도: 시간당 10,000~80,000개 (PET 500ml 음료, 다중 캐비티 회전식 ISBM). IBM은 일반 음료 포장기가 아니며, ISBM은 제약 정밀 포장기가 아닙니다. 각 기계는 해당 적용 분야에 최적화되어 있습니다.
정답
IBM인가, ISBM인가?
IBM: 제약용 1차 포장재, 고급 화장품 용기/세럼/펌프, 프리미엄 PP 재질의 생활용품, 재사용 가능한 음료 용기. ISBM: 일반 PET 재질의 생수/탄산음료/주스, 대량 생산되는 중급 PP 재질의 경구용 고형 의약품 용기, PET 재질의 세제 및 식품 용기. 목 부분 외경 공차가 중요하거나 수지가 PET가 아닌 경우, IBM을 선택하십시오.
섹션 01
공정 원칙: IBM과 ISBM의 병 성형 방식 차이와 그 중요성
IBM(사출 블로우 성형)과 ISBM(사출 스트레치 블로우 성형)은 모두 사출 성형을 통해 플라스틱 프리폼 또는 패리슨을 형성한다는 공통점을 가지고 있지만, 그 프리폼이 최종 병으로 완성되는 과정에서 완전히 다른 방식을 취합니다. 이러한 성형 메커니즘의 차이는 재질 범위, 넥 정밀도, 벽 두께 분포, 외관 품질, 생산 속도 및 금형 경제성 등 모든 후속 공정의 차이를 야기하는 근본적인 원인입니다.
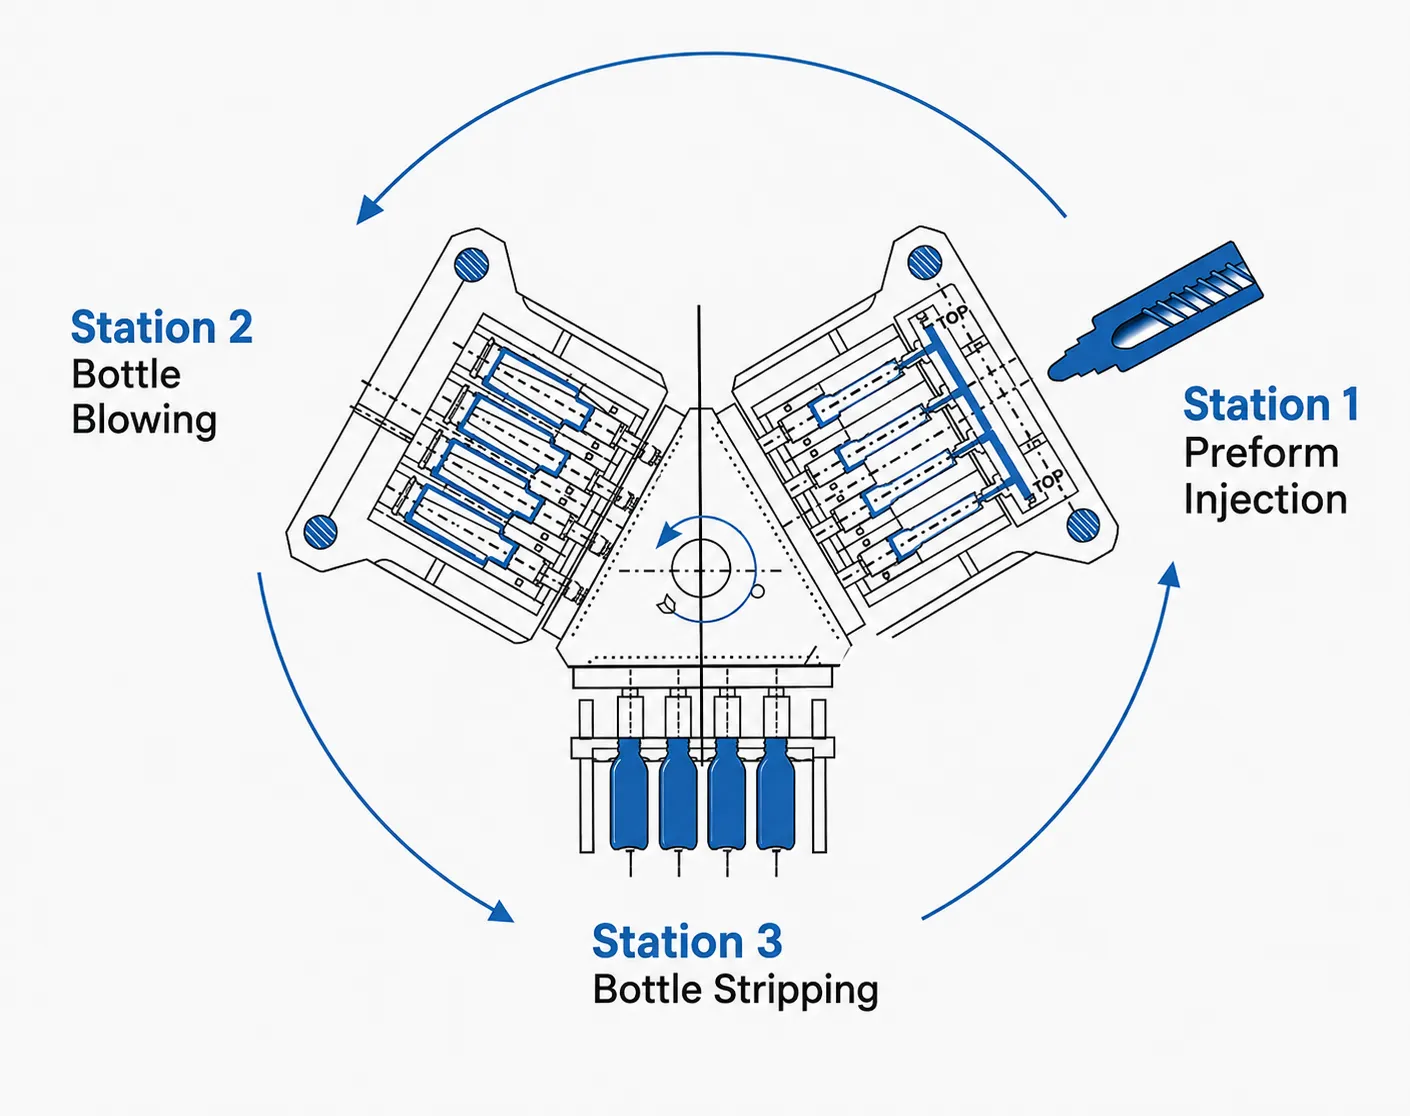
IBM — 사출 블로우 성형
3개 스테이션 동시 인쇄 · 프리폼 보관 불필요
1번 스테이션 — 주사
용융된 수지를 정밀 사출 캐비티와 코어 로드(맨드릴)에 주입하여 최종 병목 및 상단 어깨 부분의 형상을 갖춘 프리폼(파리슨)을 만듭니다. 병목의 외경, 나사산 형상 및 내경은 사출 시 완전히 형성되고 치수가 고정됩니다. 프리폼은 전체 공정 동안 맨드릴에 부착된 상태로 유지됩니다.
스테이션 2 — 블로우
맨드릴이 블로우 성형 스테이션으로 이동합니다. 블로우 금형이 아직 뜨거운 프리폼을 감싸며 닫힙니다. 압축 공기(0.6~1.2 MPa)가 프리폼을 방사 방향으로 팽창시켜(축 방향 스트레치 로드 없음) 최종 병 본체 형상을 만듭니다. 블로우 비율은 일반적으로 본체 외경/목 외경 = 1.5~3.0배입니다. 벽 두께는 프리폼 벽 두께 분포에 따라 결정됩니다.
3번 역 - 스트립
완성된 병이 맨드릴에서 분리되었습니다. 3개의 스테이션이 모두 동시에 작동하며, 매 기계 사이클마다 플래시가 없고, 분할선 다듬기나 후처리 없이 n개(캐비티 개수)의 완성된 병이 생산됩니다. IBM의 주요 제약 조건은 병 본체의 외경이 병목 외경의 약 2~3배를 넘을 수 없다는 것입니다(맨드릴 인출 형상).
ISBM — 사출 연신 블로우 성형
1단계 또는 2단계 · 이축 스트레칭 · PET 최적화
1단계 — 사전 성형 주입(또는 공급)
PET 프리폼은 사출 성형됩니다(1단계: 기계 내 성형; 2단계: 별도 사출 성형기 사용, 프리폼 냉각 및 보관). 프리폼은 일반적으로 길고 좁은 형태입니다(PET 500ml 생수병의 경우: 길이 90~100mm, 몸체 외경 21~24mm). 목 부분은 사출 시 완성되므로 재가열 및 연신 단계에서 변형되지 않아야 합니다.
2단계 — 재가열 (2단계 조리 방식에만 해당)
2단계 ISBM 공정에서는 보관된 PET 프리폼을 적외선 오븐에서 PET 연신 온도(비정질 PET의 경우 Tg ≈ 75°C 이상, 95~115°C)까지 재가열합니다. 넥 부분의 치수를 유지하기 위해서는 넥 온도(Tg)를 Tg 미만으로 유지해야 합니다. 2단계 ISBM 공정에서 가장 중요한 과제는 넥 부분을 보호하면서 바디 영역을 균일하게 가열하는 것입니다.
3단계 — 스트레칭 + 블로우
기계식 스트레치 로드는 축 방향으로 아래쪽으로 밀어내는 힘을 가하고(축 방향 스트레치 비율 2.5~4.0배), 압축 공기는 방사 방향으로 팽창시켜(방사 방향 스트레치 비율 2.5~3.5배) 총 이축 스트레치 비율(축 방향 × 방사 방향)은 최대 14배에 달합니다. 이러한 이축 스트레치는 PET 분자 사슬의 배향을 통해 PET 음료병의 차단성, 투명성 및 기계적 특성을 생성합니다. IBM은 스트레치 로드를 사용할 수 없으며(맨드릴이 병목 부분을 차지함), ISBM은 IBM의 병목 정밀도를 달성할 수 없습니다(재가열 변형 위험).
섹션 02
재료 범위: 각 공정에서 실행 가능한 것과 불가능한 것, 그리고 그 이유
| 재료 | IBM | 1단계 ISBM | 2단계 ISBM | 선호하는 절차 및 근거 |
|---|---|---|---|---|
| 애완 동물 | ✗ 한정판 | ✓ 우수함 | ✓ 업계 표준 | 2단계 ISBM: PET 음료, 식품. IBM은 PET를 늘릴 수 없습니다(맨드릴이 스트레칭 로드를 막음; PET 블로우만 사용한 경우 PET ISBM에 비해 투명도와 차단성이 떨어짐). |
| PP | ✓ 선호 | ✓ 실행 가능 | ⚠ 어려움 | IBM은 제약 및 화장품 PP(목 외경 ±0.05mm 정밀도)에 선호됩니다. 1단계 ISBM PP는 중견 제약회사의 대량 생산에 적합합니다. 2단계 PP ISBM은 신장 범위가 좁고 공정이 불안정하여 어렵습니다. |
| HDPE | ✓ 선호 | ✗ 실행 불가능 | ✗ 실행 불가능 | IBM은 HDPE에만 사용 가능합니다. HDPE는 ISBM을 통해 이축 방향으로 늘릴 수 없습니다(결정화 온도 이상에서 안정적인 배향 온도 범위가 없음). HDPE IBM은 경구용 고형제, 국소 제제 및 일상용 화학 약품에 사용됩니다. |
| PCTG | ✓ 선호 | ✗ 실행 불가능 | ✗ 실행 불가능 | IBM은 PCTG 소재만을 사용하여 유리처럼 보이는 고급 화장품 및 의약품 스포이드 병을 생산합니다. PCTG는 이축 방향으로 늘어나지 않습니다(비정질 공중합체, 방향 고정 결정화 없음). S136 SPI A1 IBM 금형은 ASTM D1003에 따라 헤이즈 <2%를 달성합니다. |
| LDPE | ✓ 실행 가능 | ✗ 실행 불가능 | ✗ 실행 불가능 | IBM은 LDPE 점안액 용기(짜낼 수 있고 멸균 가능)에 적합합니다. ISBM에는 적합하지 않습니다(방향 인식 기능 없음). |
| 인민해방군 | ✓ 실행 가능 | ✓ 실행 가능 | ⚠ 제한적 | IBM 방식과 1단계 ISBM 방식 모두 PLA를 이용한 지속 가능한 포장에 적합합니다. IBM PLA는 화장품 포장에, ISBM PLA는 음료 포장에 사용할 수 있습니다. PLA는 가공 온도 범위가 좁고 PCTG와 유사하게 수분에 민감하므로 공정 온도 관리가 필요합니다. |
| PS/ABS | ✓ IBM 실행 가능 | ✗ 실행 불가능 | ✗ 실행 불가능 | 특수 화장품 또는 기술 포장재에 PS 또는 ABS 소재를 사용할 경우 IBM(이중 배향 합금)을 적용할 수 있습니다. 두 소재 모두 ISBM(이축 배향 합금)을 통해 이축 배향되지 않습니다. 의약품 용도로는 사용이 제한적입니다(용매 이동 규정 준수 문제). |
섹션 03
넥 외경 정밀도: 제약 및 화장품 마개 시스템의 결정적인 차이
제약 및 화장품 포장에서 가장 중요한 치수 매개변수는 병목 외경(OD) 공차이며, 이는 IBM이 ISBM에 비해 갖는 가장 큰 기술적 이점입니다. 병목 외경 공차는 밀봉 시스템(어린이 보호 캡, 변조 방지 밴드, 펌프 디스펜서, 스포이드 팁)이 생산 배치 내 모든 용기에서 일관된 체결력, 토크 및 변조 방지 기능을 발휘하는지 여부를 결정합니다.
넥 외경 정밀도 비교 · IBM vs ISBM · 메커니즘 및 결과
IBM — 사출 성형 넥
ISBM — 사출 성형 + 재가열 제한 넥
폐쇄 시스템 허용 오차 체인
28mm 연속 나사형 마개에 대한 제약용 어린이 보호 마개(CRC) 체결 규격은 목 외경 공차 ±0.05mm(IBM 생산 분포의 ±2 시그마에 해당)입니다. IBM ±0.05mm 규격에서는 모든 캐비티의 모든 병이 규격 내에서 CRC에 체결됩니다. 2단계 ISBM ±0.15mm 규격에서는 약 4~7%의 병이 ±0.05mm CRC 체결 허용 범위를 벗어나게 되어 토크가 일정하지 않고 CRC 작동 불량이 발생할 수 있습니다. 이는 GMP 규정에 따라 배치 조사가 필요한 제약 포장 품질 부적합 사항입니다. 이것이 바로 제약 포장 엔지니어들이 어린이 보호 또는 정밀 제약 마개가 필요한 모든 제품에 ISBM 대신 IBM을 지정하는 근본적인 이유입니다.
섹션 04
벽 두께, 광학적 품질 및 외관 디자인: 각 공정의 결과
IBM 벽 두께 제어
IBM(Improved Beam)에서 벽 두께는 사출 시 프리폼(프리폼) 벽 프로파일에 의해 결정되며, 이는 캐비티 형상에 의해 설정됩니다. 프리폼은 축 방향으로 늘어나지 않고 방사 방향으로 블로우 성형되므로 벽 두께는 방사 방향 블로우 비율(바디 외경/맨드릴 외경)에 비례하여 얇아집니다. 15mm 맨드릴에 30mm 바디 외경 병을 성형할 경우(블로우 비율 2.0배): 프리폼 벽 두께가 1.6mm이면 바디 벽 두께는 약 1.6/2.0 = 0.80mm입니다. 벽 두께 균일성: IBM에서 바디 둘레 전체에 걸쳐 CV ≤5% (사출 성형된 프리폼은 방사 방향 벽 두께가 균일하며, 방사 방향 블로우는 대칭입니다). IBM은 포맷에 따라 0.50~1.20mm의 바디 벽 두께를 구현합니다. 최소값: 소형 스포이드 바이알(5~15ml)의 경우 약 0.5mm. 최대값: 대형 일상용 화학물질 병(500~1000ml, 낮은 블로우 비율)의 경우 약 1.5mm. IBM은 방사형 블로우 전에 프리폼을 얇게 만들기 위한 축 방향 스트레칭 기능이 없기 때문에 PET ISBM(0.15~0.25mm)의 초박형 벽을 구현할 수 없습니다.
ISBM 벽 두께 및 이축 장벽
ISBM 이축 연신(축 방향 × 방사 방향)은 PET 프리폼 벽 두께를 일반적인 3.0~4.5mm(프리폼 본체 벽)에서 0.15~0.35mm(총 연신율 6~10배에서 PET 500ml 병 본체 벽)로 얇게 만듭니다. 이러한 극도의 두께 감소는 이축 분자 배향이 PET 사슬 정렬을 고정시켜 훨씬 두꺼운 비배향 필름과 동등한 기계적 강도를 제공하기 때문에 가능합니다. ISBM 벽 균일성: 상용 2단계 PET ISBM 500ml 생수병의 경우 CV ≤8%가 일반적입니다. PET ISBM 초박형 벽은 탄산음료에 대한 CO2 차단(이축 배향 PET의 CO2 투과율은 0.05~0.15 cm³·mm/m²·day·atm으로 PP IBM보다 5~15배 높음) 및 주스에 대한 O2 차단을 제공합니다. PET의 투명도(벽 두께 0.20~0.30mm, 헤이즈 0.5~1.5%, 일반 PET 기준 ASTM D1003).
광학적 선명도: IBM PCTG vs PET ISBM
PET ISBM 투명도: ASTM D1003 기준 0.5–1.5% 헤이즈 (0.20–0.30mm 두께의 일반 PET 본체 벽 기준) - 이는 소비자 음료 포장재의 기준 투명도입니다. IBM PCTG 투명도: ASTM D1003 기준 0.8–1.6% 헤이즈 (0.50–0.60mm 두께의 본체 벽 기준, S136 SPI A1 금형 사용) - 동일 두께의 일반 PET보다 절대 헤이즈가 약간 높지만, 고급 화장품 기준인 <2% 이내이며 소매 조명 아래에서 유리와 시각적으로 동일합니다. IBM PP/HDPE: 20–80% 헤이즈 (불투명–반투명) - 투명도가 중요한 용도는 아닙니다. 화장품용 PET ISBM (고급 K-뷰티 PCTG IBM 대 일반 PET ISBM 투명도): S136 SPI A1 금형을 사용한 PCTG IBM은 PET ISBM과 동일한 투명도를 제공하며, PET ISBM으로는 생산할 수 없는 수지를 사용합니다 (PCTG ISBM은 실용성이 떨어지고, PET IBM은 경쟁력이 없습니다).
바디 에스테틱: 가르마 라인과 디자인의 자유
IBM 병은 몸체 분할선이 없습니다. 몸체는 밀폐된 금형에서 대칭형 방사형 블로우 성형 방식으로 제작되며, 몸체에 프리폼 핀치 포인트가 없습니다. 몸체 표면은 360° 이음매가 없습니다. 이는 제약 라벨 접착력(파팅 라인이 PSL 접촉을 방해하지 않음), 고급 화장품(유리처럼 보이는 스포이드 바이알은 눈에 띄는 라인이 없어야 함), 그리고 UV 잉크젯 직접 인쇄(완벽한 인쇄를 위한 360° 매끄러운 표면)에 매우 중요합니다. ISBM 병 또한 몸체에 분할선이 없습니다(블로우 성형 분할은 바닥에 있으며 최소화되어 있음). IBM과 ISBM 모두 EBM(분할선이 뚜렷하게 나타남)보다 우수한 몸체 품질을 제공합니다. IBM이 1단계 ISBM보다 우월한 점은 넥 외경 정밀도와 비PET 재질의 다양성이며, 분할선이 없는 몸체의 미적 측면에서는 차이가 없습니다.
섹션 05
생산 속도, 공구 비용 및 대량 생산 경제성: 동일 연간 생산량 기준 IBM과 ISBM 비교
| 경제적 매개변수 | IBM — EP-ZQ135 PP 18구 @100ml |
1단계 ISBM PP (제약/화장품 규모) |
2단계 PET ISBM (음료 저울) |
|---|---|---|---|
| 출력률(bph) | 시간당 약 11,700발 | 5,000~15,000 bph | 20,000~80,000 bph |
| 연간 생산량 (3교대 기준) | 연간 약 1억 9300만 병 | 연간 8500만~2억 6천만 병 | 연간 3억 5천만~14억 병 |
| 금형 제작 비용(형식별) | KRW 12–22M (H13 SPI B1) KRW 22–38M (S136 SPI A1) |
1800만~3500만원 (IM 프리폼 금형 + 블로우 금형 세트) | 800만~2천만원 (PET 프리폼 IM 금형, 일반 등급) |
| 수지 단위 비용(kg당) | PP: 1,400~1,800원 PCTG: 3,800~5,200원 |
PP ISBM: 1,400~1,800원 | PET: 1,200~1,600원 |
| 상업용 넥 OD Cpk | Cpk ≥1.33 (의약품 GMP 기준) | Cpk 1.0–1.33 (1단계만 해당, 재가열 없음) | Cpk 0.7–1.1 (2단계: 재가열 변형) |
| 올바른 애플리케이션 | 제약(전체), 화장품(전체), 생활용품 고급 PP, 음료 고급 PP/PCTG | 중견 제약 PP(제품생산량 기준), PET가 명시된 화장품 | 생수, 탄산음료, 주스, 세제 등의 PET 용기는 10억 단위 규모로 유통됩니다. |
섹션 06
애플리케이션 결정 프레임워크: 병에 IBM 또는 ISBM을 적용해야 할지 결정하기 위한 6가지 질문
다음 여섯 가지 질문에 순서대로 답하십시오. 명확한 답이 나오는 첫 번째 질문이 올바른 절차를 결정합니다. 명확한 답이 나오는 첫 번째 질문에서 멈추고 나머지 질문으로 넘어가지 마십시오.
이 수지는 PET 재질인가요?
예 → ISBM (음료용 PET는 2단계, 제약 또는 화장품용 PET는 목 부분의 정밀도가 중요하지 않으므로 1단계). IBM은 PET를 경쟁력 있게 가공할 수 없습니다. 여기서 중단합니다.
아니요 → 2번 질문으로 진행하세요.
잠금 시스템에 목 부분 외경 공차 ±0.10mm 이하가 요구됩니까?
예 → IBM (제약 CRC, 화장품 펌프 디스펜서, 스포이드 팁 간섭 끼워맞춤, 스프레이 액추에이터 결합). IBM은 ±0.02~0.05mm, ISBM 2단계는 ±0.10~0.20mm의 정확도를 달성합니다. 여기서 멈추세요.
아니요 → 3번 질문으로 진행하세요.
사용된 수지는 HDPE인가요, 아니면 PCTG인가요?
예 → IBM (HDPE 및 PCTG는 ISBM에서 처리할 수 없으며 IBM에서만 처리 가능합니다.) 여기서 중지하십시오.
아니요 → 4번 질문으로 진행하세요.
차체 벽 두께가 0.40mm 미만이어야 합니까?
예 → ISBM (초박형 PET 음료 용기; IBM 블로우 비율에서 구조적 안정성을 위한 IBM 최소 용기 벽 두께는 약 0.45~0.50mm입니다.) 여기서 멈추세요.
아니요 → 5번 질문으로 진행하세요.
단일 제품 라인에서 연간 PP 또는 LDPE 병 생산량이 5억 개를 초과합니까?
예 → 1단계 ISBM PP를 고려하십시오 (제약/화장품 규모의 1단계 ISBM PP는 초고용량에서 IBM 생산량과 동일한 성능을 낼 수 있습니다. 먼저 2분기별 넥 OD Cpk 요구 사항을 평가하십시오.)
아니요 (라인당 연간 5억 미만) → IBM (IBM 장비의 투자 수익률, 툴링 유연성 및 넥 외경 정밀도는 라인당 5억 미만에서 IBM에 유리합니다.) 확인을 위해 6분기 보고서를 참조하십시오.
해당 애플리케이션은 의약품 GMP 1차 포장에 적용됩니까?
예 → IBM (Cpk ≥1.33 넥 외경, IQ/OQ/PQ 검증, USP Class VI 수지, 파팅 라인이 없는 PSL 표면 — 이 모든 조건은 연간 생산량 5억 개 미만이라도 IBM이 제약 1차 포장에 적합하다는 것을 시사합니다.) EP-ZQ 시리즈를 참조하여 장비를 선택하십시오.
아니오 → IBM 또는 1단계 ISBM 현재로서는 두 가지 모두 비의약품 분야에 적용 가능하며, 최종 선택은 툴링, 수지, 에너지 및 마개 시스템 호환성 비용을 포함한 총 소유 비용 분석을 기반으로 해야 합니다.
엔지니어링 FAQ
IBM과 ISBM의 엔지니어링 관련 질문
IBM은 PET 소재를 가공하여 PET 의약품 용기를 생산할 수 있습니까?
IBM 공정은 기술적으로 PET(용융 주입 가능 소재)를 가공할 수 있지만, 다음과 같은 이유로 경쟁력 있는 제약용 PET 병을 생산할 수 없습니다. (1) 축 방향 연신이 없는 IBM 공정으로는 PET의 이축 배향을 유도할 수 없어, 배향되지 않은 PET로 만든 IBM 병은 탁하고(헤이즈 20–50%), 취성이 강하며, ISBM 배향 PET에 비해 차단성이 떨어집니다. (2) 260~280°C 배럴 온도에서 IBM 블로우 성형만으로 PET를 생산할 경우, 매우 주의 깊게 관리하지 않으면 FDA/EFSA 식품 접촉 기준치를 초과하는 아세트알데히드가 생성되어 제약 규제에 문제가 발생할 수 있습니다. (3) IBM 블로우 성형 공정의 고온 환경에서 PET가 빠르게 결정화되어 금형 오염 및 블로우 성형 병 표면의 백화 현상을 유발합니다. 실제로 제약 업계에서는 PET 병에 IBM 공정을 적용하지 않습니다. 제약용 PET 포장재(예: 경구용 액상 PET 병)는 대부분 1단계 ISBM PP를 사용합니다. 제약 업계에서 주로 사용되는 IBM 수지는 PP와 HDPE입니다. 한국 에버파워는 PET IBM 공정용 EP-ZQ 기계를 제공하지 않으며, IBM 공정에 PET 사용을 권장하지 않습니다.
대량 생산되는 제약용 PP 병에 대해 1단계 ISBM이 IBM의 실행 가능한 대안이 될 수 있을까요?
1단계 ISBM PP는 넥 외경 공차 ±0.10mm 이하가 요구되는 제약 분야에서 IBM PP의 효과적인 대안입니다. 1단계 ISBM(일부 문헌에서는 통합 IBM이라고도 함)은 별도의 재가열 공정 없이 프리폼을 맨드릴에 고정한 상태로 블로우 성형을 진행하므로, 2단계 ISBM의 재가열 공정에서 발생하는 넥 변형 위험을 방지합니다. 1단계 ISBM PP의 넥 외경 공차는 ±0.05~0.10mm로, 2단계 ISBM보다 우수하며, 최저 공차 범위에서는 IBM과 유사합니다. CRC 토크 일관성이 ±0.05mm 이상 요구되는 경구용 고형 정제 용기의 경우 IBM이 선호됩니다(±0.02~0.05mm 확인). 스크류 캡 토크 변동이 ±0.10mm 이하로 허용되는 경구용 액상 용기의 경우 1단계 ISBM PP가 효과적인 대안입니다. PCTG(폴리에틸렌 트리글리세리드)가 필요한 화장품의 경우 1단계 ISBM은 적합하지 않습니다(PCTG는 신축성이 없기 때문입니다). IBM PP와 1단계 ISBM PP 중 어떤 것을 선택할지는 궁극적으로 포괄적인 공정 선호도가 아니라 폐쇄 시스템 허용 오차, 수지 사양 및 연간 생산량에 따라 결정됩니다.
ISBM은 왜 HDPE를 가공할 수 없나요? HDPE는 일반적으로 EBM으로 블로우 성형됩니다.
고밀도 폴리에틸렌(HDPE)은 약 130°C 이하로 냉각될 때 급속하게 결정화되기 때문에 이축 연신 블로우 성형(ISBM)이 불가능합니다. 이 냉각 속도는 실제 생산 속도에서 이축 연신 블로우 성형 사이클이 완료되는 속도보다 훨씬 빠릅니다. HDPE의 결정화 속도가 너무 빨라 사출 성형 후 블로우 성형기에 프리폼이 냉각될 때쯤이면 HDPE 본체 영역은 이미 최대 연신 온도를 초과하여 이축 배향에 필요한 연성을 잃어버립니다. HDPE는 압출 블로우 성형(EBM)으로 블로우 성형할 수 있습니다. 이 방식에서는 프리폼이 냉각 시간 없이 용융 온도에서 압출기에서 바로 분사됩니다. 그러나 EBM으로 생산된 HDPE 병은 특유의 본체 분할선과 ±0.15~0.25mm의 목 부분 외경 편차가 발생하여 제약용 정밀 마개 용도로는 부적합합니다. IBM(Improved Beam)은 ±0.05mm의 목 외경과 본체 분할선이 없는 HDPE 제약용 병을 생산할 수 있는 유일한 블로우 성형 공정입니다. IBM 공정은 프리폼을 성형한 후 냉각이나 재가열 과정 없이 용융 온도에서 바로 블로우 성형을 진행하여 HDPE의 가공 요구 사항을 정확하게 충족시키기 때문입니다. 이러한 이유로 정밀한 밀폐가 요구되는 제약용 HDPE 1차 용기 생산에 HDPE IBM 공정이 선호됩니다.
IBM에서 달성 가능한 최대 몸통 외경은 목 외경에 비해 얼마입니까?
IBM 병의 외경(OD)은 맨드릴 인출 형상에 의해 제한됩니다. 완성된 병은 3번 공정에서 맨드릴(코어 로드)에서 분리되어야 하므로, 병 본체의 최소 내경은 병 본체의 어느 지점에서든 맨드릴 외경 이상이어야 합니다. 실제로 표준 IBM 병 형상의 경우, 유효 병 본체 외경의 최대값은 병목 외경의 약 2.5~3.0배입니다. 병목 직경이 28mm인 경우, 최대 병 본체 외경은 약 70~84mm입니다. 병목 직경이 38mm인 경우(넓은 입구 스포츠 물병), 최대 병 본체 외경은 약 95~114mm입니다. 병 본체의 외경이 병목 외경의 3.0배를 초과하는 경우에는 접이식 맨드릴 설계(비용이 많이 들고 복잡함) 또는 맨드릴 인출을 위한 숄더 테이퍼 축소가 필요합니다. 두 가지 모두 가능하지만 금형 비용이 추가됩니다. 한국의 에버파워 안산시는 특정 병 3D 모델에 맞춰 IBM 병 맨드릴 형상을 설계합니다. IBM의 타당성 검토를 위해 병 CAD 파일을 보내주시기 바랍니다. ISBM 방식은 병목 외경에 대한 병체 외경의 제약 조건이 없습니다. 병이 배출되기 전에 스트레치 로드가 제거되므로 블로우 금형이 임의의 병체 외경을 수용할 수 있습니다. 이것이 바로 병체 외경이 크고 병목 외경이 좁은 병(와인병, 크고 넓은 병체 물병)이 IBM 방식이 아닌 ISBM 방식으로 제작되는 이유입니다.
IBM에서 제공하는 보틀 용량의 최소 및 최대 범위는 무엇입니까?
IBM의 한국 Ever-Power EP-ZQ 시리즈 병 용량 범위: 최소 약 1ml(안과용 점안액, ZQ40, LDPE, 매우 작은 맨드릴 - 특수 용도); 상업용 제약 제품의 실질적인 최소 용량: 5ml(안과용 점안액, ZQ40/ZQ60, LDPE 또는 PCTG, 20~24 캐비티). 표준 제약 제품 최소 용량: 10ml(안약 점안액, ZQ40, 9 캐비티 또는 ZQ135, 30 캐비티 PCTG). 표준 최대 용량: ZQ60의 경우 2,000ml, ZQ135의 경우 5,000ml(대용량 일상용 의약품 또는 건강보조식품 용기 - 대용량에서 매우 낮은 블로우 비율, 맨드릴 인출이 제약 조건). 일상용 의약품의 실질적인 최대 용량: 1,000ml(ZQ80, 2 캐비티). 1,000ml 초과 시, IBM의 리터당 툴링 및 사이클 비용이 EBM에 비해 불리해집니다. EBM은 1,000ml 이상의 HDPE 제리캔 및 대형 PP 일상용 화학제품 용기에 선호됩니다. ISBM(PET 2단계)은 최소 약 50ml에서 최대 약 20,000ml(대형 PET 물통)까지 사용 가능합니다. IBM과 ISBM은 30~500ml 용량의 의약품 및 화장품 분야에서 가장 유사하며, 이 분야에서 IBM과 ISBM 공정 중 어떤 것을 선택할지 가장 활발하게 결정됩니다.
IBM 기계 한 대로 여러 가지 형태의 병을 생산할 수 있습니까?
네, 금형 교체가 가능합니다. 한국 에버파워 EP-ZQ 시리즈 IBM 기계는 동일한 기계에서 다양한 용량의 조제에 맞게 금형을 교체할 수 있도록 설계되었습니다. 각 용량에 맞는 사출 캐비티, 코어 로드, 블로우 금형 세트가 설치됩니다. 금형 교체 시간은 안산시에서 EP-ZQ80 또는 ZQ110 모델의 경우 전체 금형 세트 교체에 약 4~8시간이 소요됩니다(금형 설치, 온도 안정화, 초도 생산 품질 검사 포함). 동일한 기계에 맞는 다양한 용량의 금형을 단계적으로 구매할 수 있습니다. 예를 들어, 100ml 정제 병으로 시작한 제약 회사는 기계를 교체하지 않고도 나중에 60ml 및 250ml 용량의 금형을 추가할 수 있습니다. 금형 호환성 제약 조건: 특정 ZQ 모델에 사용되는 모든 용량의 금형은 해당 ZQ 모델의 사출 중량, 플래튼 크기 및 블로우 스테이션 스트로크 범위 내에 있어야 합니다. 한국 에버파워는 금형 견적 단계에서 용량 호환성을 확인합니다.
현재 PET ISBM 용기를 경구용 액상 제품에 사용하는 한국 제약 회사의 경우, PP IBM으로 전환하는 것이 이점이 있을까요?
이는 한국 의약품 포장에서 가장 흔한 평가 시나리오 중 하나입니다. 해답은 제품 및 시설에 특정한 세 가지 요소에 따라 달라집니다. (1) 병목 외경 허용 오차 요구 사항: 경구용 액상 제품이 펌프 디스펜서 또는 병목 외경 ±0.05mm를 요구하는 CRC를 사용하는 경우, ±0.15mm의 PET 2단계 ISBM 캡핑은 캡핑 라인의 일관성 부족을 야기할 가능성이 높으므로 IBM PP로 전환하는 것이 기술적으로 유리합니다. 제품이 넓은 결합 밴드를 가진 표준 스크류 캡(±0.15mm 허용)을 사용하는 경우, PET ISBM 병목 정밀도로도 충분하며 전환해도 병목 치수 측면에서 이점이 없습니다. (2) 규제 준수: 한국 식품의약품안전처(MFDS)에서 승인한 PET 재질의 경구용 액상 용기는 EU 10/2011 또는 FDA 21 CFR 177.1480 PET 준수 문서가 필요합니다. PP IBM은 FDA 21 CFR 177.1520 및 유럽 약전 3.1.3을 요구하며, 두 규정 모두 잘 정립되어 있고 한국 에버파워의 문서 패키지를 통해 간편하게 문서화할 수 있습니다. 한국에서는 두 수지 모두 규제 준수 측면에서 이점이 없습니다. (3) 화학적 호환성: 일부 경구용 액상 의약품 제형, 특히 고농도 알코올, 복합 향료 또는 에탄올 기반 부형제를 포함하는 제형은 PET보다 PP에서 더 나은 호환성을 보입니다(PET는 액상 제형에서 특정 향료 화합물을 흡수하여 유통기한 동안 맛 프로필을 변화시킬 수 있지만 PP는 흡수율이 낮습니다). 알코올 기반 경구용 액상의 경우 PP IBM은 PET ISBM보다 유통기한 측면에서 품질 이점을 제공할 수 있습니다. 한국 에버파워는 전환을 결정하기 전에 PP IBM 병과 현재 PET 용기를 비교하여 6주 가속 안정성 연구(40°C, 75% RH)를 권장합니다.
제약, 화장품 및 생활화학 분야의 IBM 장비 사양과 상세 응용 가이드는 어디에서 찾을 수 있습니까?
한국 에버파워 EP-ZQ 사출 블로우 성형기 시리즈 이 페이지는 각 EP-ZQ 모델(ZQ40~ZQ135)에 대한 전체 기술 사양을 제공하며, 여기에는 각 병 용량 형식별 확정된 캐비티 수, 기계 크기, 전력 요구 사항 및 재료 호환성이 포함됩니다. IBM 장비 교체 가이드 본 자료는 한국 Ever-Power EP-ZQ를 Jomar IBM, SUMA iB, Uniloy UIB, Bloma IBM 등 모든 톤수 등급의 제품과 비교 분석한 것으로, 현재 미국식 IBM 장비를 사용 중인 기업이 유럽산 IBM 장비 대안을 검토할 때 유용합니다. 병입량, 수지 종류, 연간 생산량 요구 사항에 맞춘 IBM 장비 선정 지원이 필요하시면 한국 Ever-Power 안산지점에 문의하여 48시간 타당성 평가를 받아보세요.
IBM 머신 선택 · 한국 에버파워
IBM 방식이 적합한 프로세스인지 확인하셨습니까? EP-ZQ 시리즈를 평가해 보세요.
병 규격, 수지 종류, 필요한 캐비티 개수 및 연간 생산량을 한국 에버파워(Hero-Power)에 보내주시면 48시간 이내에 기계 모델 추천, 금형 비용 견적 및 생산 타당성 보고서를 보내드립니다.
편집자: Cxm


