
IBM ve ISBM · Süreç Karşılaştırması · İlaç, Kozmetik, İçecek · Kore Ever-Power ZQ
Enjeksiyon Şişirme Kalıplama
vs Enjeksiyon Germe
Şişirme Kalıplama: Hangi İşlem?
Daha İyi Şişeler Üretiyor Daha düşük maliyetle mi?
IBM ve ISBM, birbirleriyle rekabet eden teknolojiler değil; farklı uygulama segmentlerinde öne çıkan tamamlayıcı süreçlerdir. IBM, boyun dış çapı hassasiyetinde (±0,05 mm), ayırma çizgisi olmayan gövde estetiğinde ve PP/HDPE/PCTG malzeme yelpazesinde üstünlük sağlar. ISBM ise PET çift eksenli yönlendirme, ultra ince duvar ve standart içecek hacmi pazarında üstünlük gösterir. Bu kılavuz, alıcılara bir makine belirlemeden önce doğru süreci seçmek için teknik temel sağlar.
ISBM: PET Çift Eksenli · 80.000+ şişe/saat · İçecek Sektörü
EP-ZQ Serisi · ZQ40–ZQ135 · Kore Ever-Power
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · AĞUSTOS 2026 · SON GÜNCELLEME: AĞUSTOS 2026
IBM ve ISBM Karşılaştırması · Temel Karar Verileri · Ağustos 2026'da Doğrulandı
IBM BOYUN OD HASSASİYETİ
±0,05 mm
IBM enjeksiyon kalıplama yöntemiyle üretilen boyun ile ISBM şişirme kalıplama yöntemiyle üretilen boyun arasında ±0,15–0,20 mm hassasiyet farkı bulunmaktadır. ±0,05 mm IBM hassasiyeti, farmasötik çocuk kilidi (CRC) kapaklarının tutarlı uygulama torku ve kozmetik pompa dağıtıcı boyun kavrama için gereklidir. ±0,15–0,20 mm hassasiyete sahip ISBM boyun ise PET vidalı kapaklı içecekler için yeterlidir.
MALZEME YELPAZESİ
PP HDPE PCTG
IBM, PP, PCTG, HDPE, LDPE, PS, ABS, EVA, PLA gibi tüm ilaç ve kozmetik reçine çeşitlerini işlemektedir. ISBM, PET ve PP (çift eksenli yönlendirilmiş) için optimize edilmiştir; PET ISBM içecek sektöründe baskındır; PP ISBM ise ilaç ve kozmetik sektöründe ticari ölçekte kullanılmaktadır. IBM, PET'i rekabetçi bir şekilde işleyemez (düşük esneme oranı). ISBM, PCTG veya HDPE'yi eşdeğer kalitede işleyemez.
IBM ÜRETİM ORANI
3K–31K bph
IBM üretim hızı: 9 gözlü 10 ml'lik ZQ40 → ~5.200 şişe/saat; 30 gözlü 10 ml'lik ZQ135 → ~21.600 şişe/saat. ISBM üretim hızı: 10.000–80.000 şişe/saat (PET 500 ml içecek, çok gözlü döner ISBM). IBM, standart bir içecek makinesi değildir; ISBM ise ilaç hassas ambalajlama makinesi değildir. Her biri kendi uygulama segmenti için optimize edilmiştir.
DOĞRU SEÇİM
IBM mi yoksa ISBM mi?
IBM: İlaç birincil ambalajı, kozmetik lüks damlalık/serum/pompa, günlük kimyasal premium PP formatı, yeniden kullanılabilir içecek. ISBM: Standart PET su/gazlı içecek/meyve suyu, orta sınıf PP yüksek hacimli ilaç oral katı, standart PET deterjan ve gıda. Şüphe durumunda: boyun dış çap toleransı önemliyse veya reçine PET değilse — IBM.
BÖLÜM 01
Süreç Prensipleri: IBM ve ISBM Şişeleri Nasıl Farklı Şekilde Üretiyor ve Bunun Önemi
IBM (Enjeksiyonlu Şişirme Kalıplama) ve ISBM (Enjeksiyonlu Germe Şişirme Kalıplama) ortak bir başlangıç noktasına sahiptir - her ikisi de enjeksiyon kalıplama yoluyla plastik bir ön kalıp veya parison oluşturur - ancak daha sonra bu ön kalıbın nasıl nihai bir şişeye dönüştüğü konusunda tamamen farklılaşırlar. Şekillendirme mekanizmasındaki bu farklılık, sonraki tüm farklılıkların temel nedenidir: malzeme yelpazesi, boyun hassasiyeti, duvar kalınlığı dağılımı, optik kalite, üretim hızı ve kalıp ekonomisi.
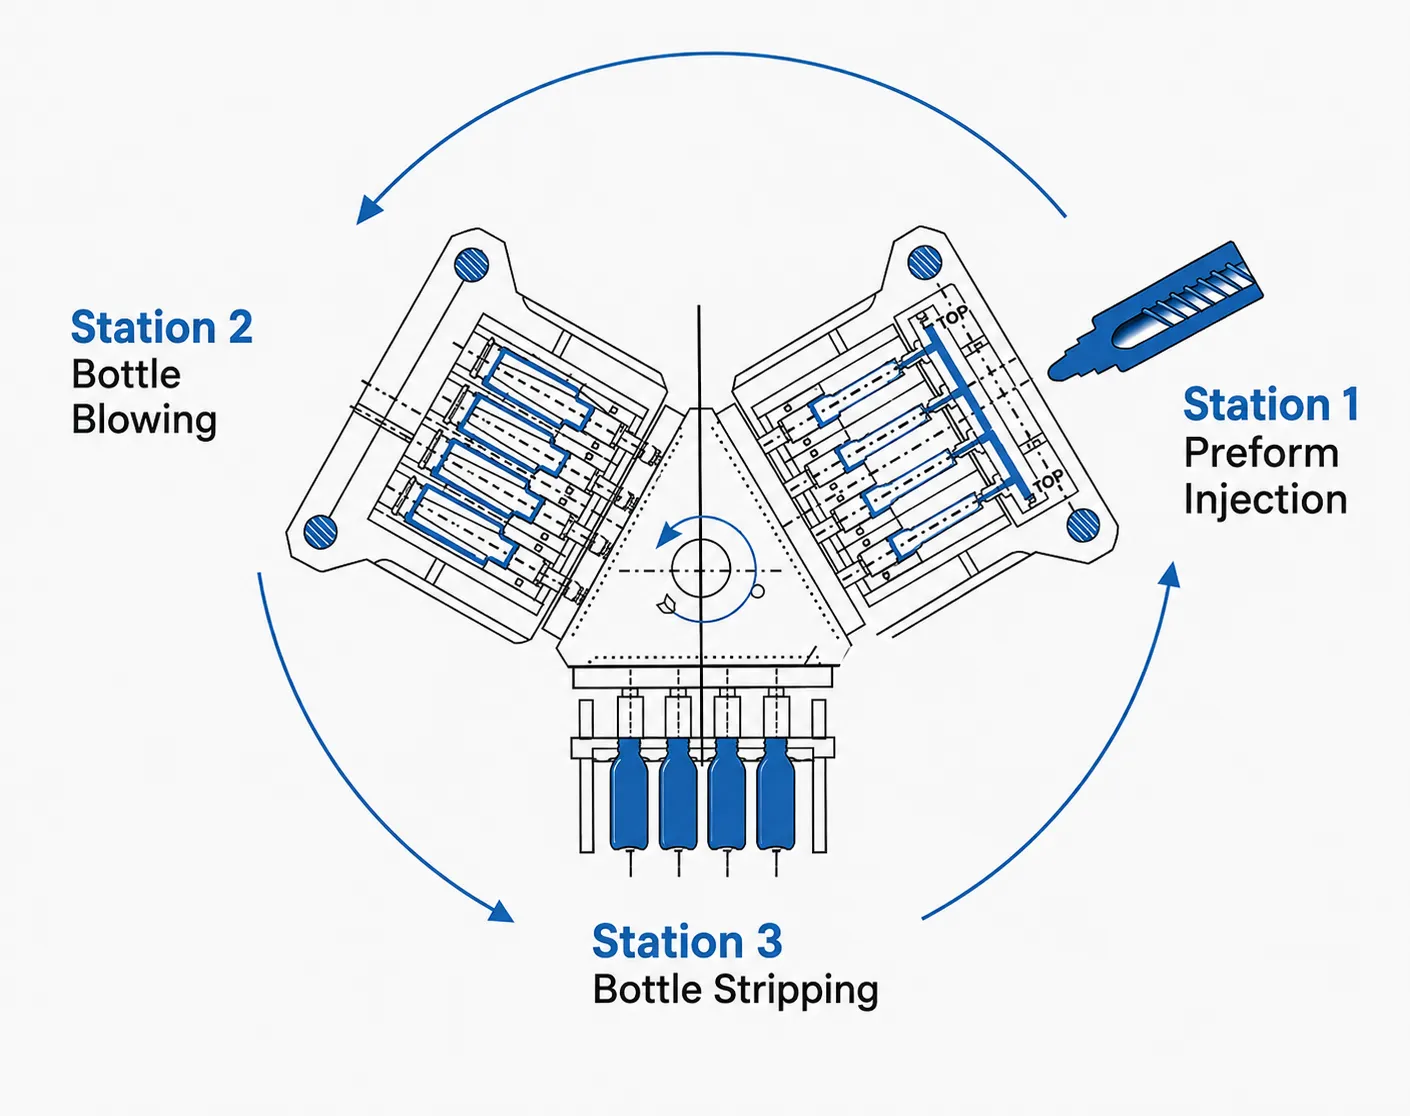
IBM — ENJEKSİYONLU ŞİŞİRME KALIPLAMA
3 İstasyonlu Eşzamanlı · Ön Kalıp Depolama Yok
İstasyon 1 — Enjeksiyon
Erimiş reçine, hassas enjeksiyon boşluğuna ve çekirdek çubuğuna (mandrel) enjekte edilerek, son şişe boynu ve üst omuz şeklini alacak şekilde ön kalıp (parison) oluşturulur. Boyun dış çapı, diş şekli ve iç delik, enjeksiyon sırasında tamamen şekillendirilir ve boyut olarak sabitlenir. Ön kalıp, işlem boyunca mandrel üzerinde kalır.
İstasyon 2 — Üfle
Kalıp, şişirme istasyonuna doğru hareket eder. Şişirme kalıbı, henüz sıcak olan ön kalıbın etrafını sarar. Sıkıştırılmış hava (0,6–1,2 MPa), ön kalıbı radyal olarak (eksenel germe çubuğu olmadan) son şişe gövdesi şekline şişirir. Şişirme oranı: gövde dış çapı / boyun dış çapı = tipik olarak 1,5–3,0 kat. Duvar kalınlığı, ön kalıbın duvar dağılımına göre belirlenir.
İstasyon 3 — Şerit
Şişe, kalıptan çıkarıldıktan sonra hazır hale gelir. Her 3 istasyon da eş zamanlı olarak çalışır; her makine döngüsü, sıfır çapak, ayırma çizgisi kesimi ve son işlem gerektirmeyen n (boşluk sayısı) adet bitmiş şişe üretir. IBM'in temel kısıtlaması: gövde dış çapı, boyun dış çapının (kalıp çekme geometrisi) yaklaşık 2-3 katından büyük olamaz.
ISBM — ENJEKSİYON GERME ŞİŞİRME KALIPLAMA
1 Aşamalı veya 2 Aşamalı · Çift Eksenli Germe · PET için Optimize Edilmiş
Aşama 1 — Ön Kalıp Enjeksiyonu (veya Tedarik)
PET ön kalıp enjeksiyon kalıplama yöntemiyle üretilir (1 aşamalı: makine içinde; 2 aşamalı: ayrı bir enjeksiyon kalıplama makinesi, ön kalıp soğutulur ve depolanır). Ön kalıp genellikle uzun ve dardır (PET 500 ml su şişesi için: 90–100 mm uzunluğunda, 21–24 mm dış çaplı gövde). Boyun kısmı enjeksiyon sırasında tamamlanır ve yeniden ısıtma + germe aşamalarında bozulmamalıdır.
Aşama 2 — Yeniden Isıtma (yalnızca 2 aşamalı)
İki aşamalı ISBM'de, depolanmış PET ön kalıpları, PET'in gerilme sıcaklığına (amorf PET için 95–115°C, Tg ≈75°C'nin üzerinde) kadar bir IR fırında yeniden ısıtılır. Boyun boyutlarını korumak için boyun sıcaklığı Tg'nin altında tutulmalıdır. İki aşamalı ISBM'de en önemli işlem zorluğu, boynu korurken gövde bölgesinin homojen bir şekilde ısıtılmasını sağlamaktır.
Aşama 3 — Germe + Üfleme
Mekanik germe çubuğu eksenel olarak aşağı doğru itme uygularken (eksenel germe oranı 2,5–4,0 kat), sıkıştırılmış hava radyal olarak şişirir (radyal germe oranı 2,5–3,5 kat). Toplam çift eksenli germe oranı (eksenel × radyal) 14 kata kadar çıkabilir. Bu çift eksenli germe, PET moleküler zincirlerini yönlendirerek PET içecek şişelerinin bariyer, şeffaflık ve mekanik özelliklerini oluşturur. IBM germe çubuğu kullanamaz (mandrel boyun kısmını kaplar); ISBM, IBM'in boyun hassasiyetine ulaşamaz (yeniden ısıtma kaynaklı bozulma riski).
BÖLÜM 02
Malzeme Yelpazesi: Her Prosesin Neleri Çalıştırabileceği ve Neleri Çalıştıramayacağı ve Nedenleri
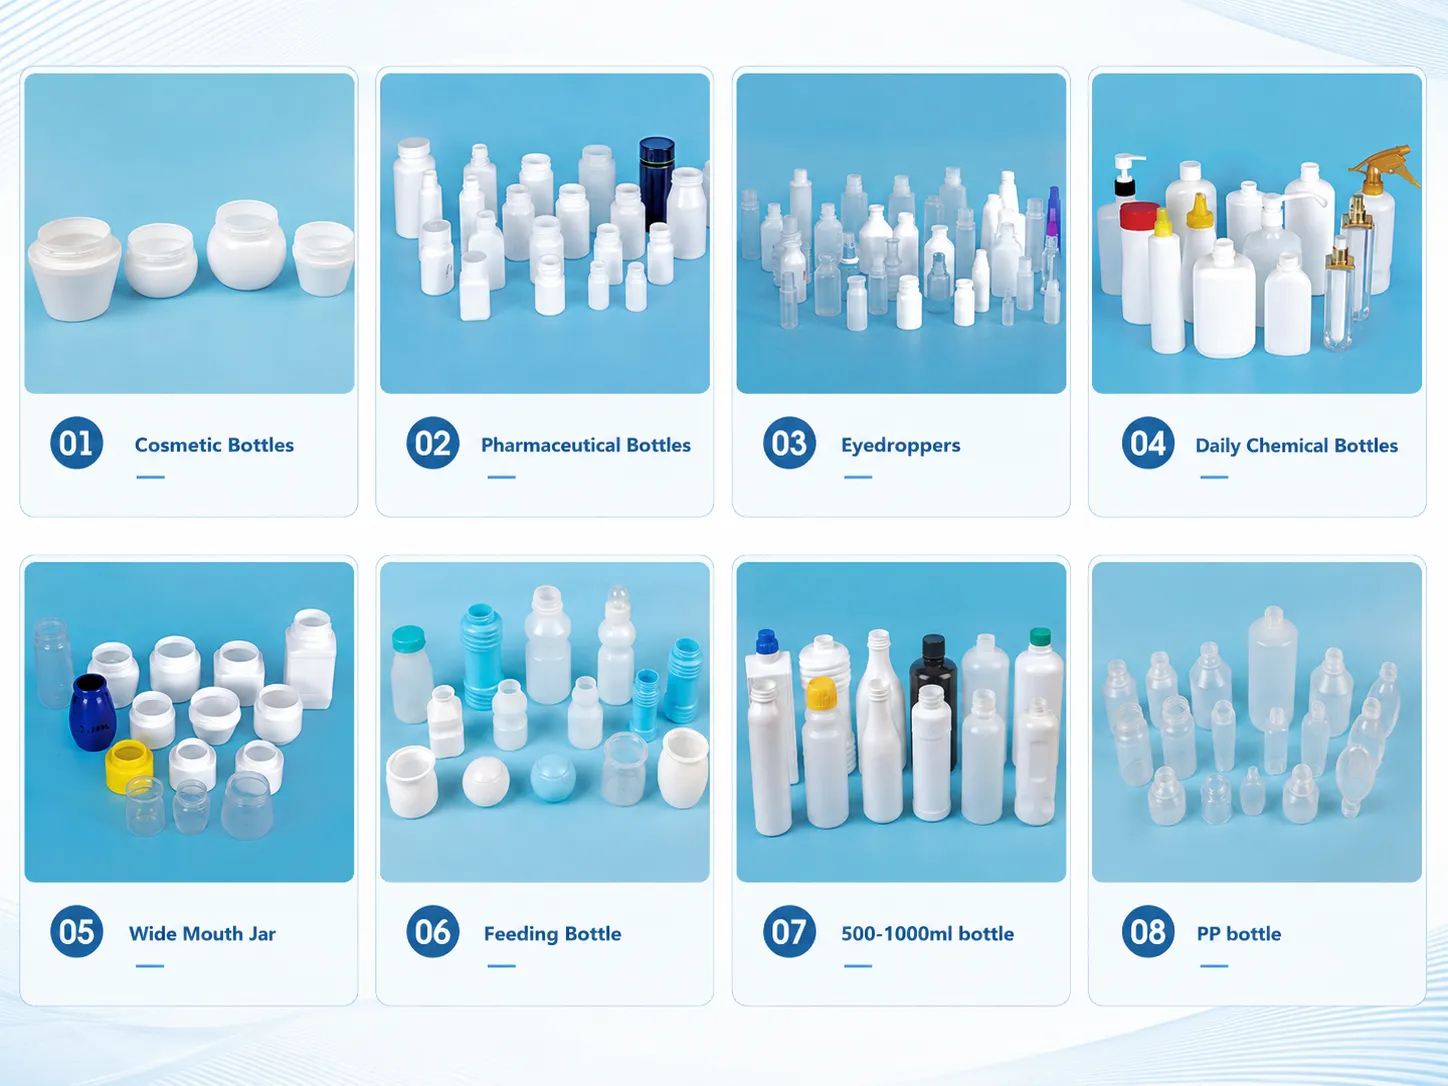
| MALZEME | IBM | 1-Aşamalı ISBM | 2 Aşamalı ISBM | TERCİH EDİLEN SÜREÇ VE GEREKÇE |
|---|---|---|---|---|
| Evcil hayvan | ✗ Sınırlı | ✓ Mükemmel | ✓ Sektör Standardı | 2 aşamalı ISBM: PET içecek, gıda. IBM, PET'i geremez (mandrel germe çubuğunu engeller; PET'in sadece şişirilmesi, çift eksenli yönlendirilmiş PET ISBM'ye kıyasla zayıf şeffaflık ve bariyer özelliğine sahiptir). |
| PP | ✓ Tercih edilen | ✓ Uygun | ⚠ Zor | İlaç ve kozmetik PP için IBM tercih edilir (boyun dış çapı ±0,05 mm hassasiyet). 1 aşamalı ISBM PP, orta ölçekli ilaç sektöründe yüksek hacimli üretim için uygundur. 2 aşamalı PP ISBM zordur (dar esneme aralığı, proses kararsızlığı). |
| HDPE | ✓ Tercih edilen | ✗ Uygulanamaz | ✗ Uygulanamaz | IBM yalnızca HDPE için geçerlidir. HDPE, ISBM yoluyla çift eksenli olarak gerilemez (kristalleşmenin üzerinde kararlı bir yönelim sıcaklık aralığı yoktur). HDPE IBM, farmasötik oral katı, topikal ve günlük kimyasal ürünler için uygundur. |
| PCTG | ✓ Tercih edilen | ✗ Uygulanamaz | ✗ Uygulanamaz | IBM, yalnızca PCTG cam görünümlü lüks kozmetik ve ilaç damlalık şişeleri için uygundur. PCTG, çift eksenli gerilme altında yönlenmez (amorf kopolyester, yön kilitleme kristalleşmesi yok). S136 SPI A1 IBM kalıbı, <2% ASTM D1003 bulanıklık değerine ulaşır. |
| LDPE | ✓ Uygun | ✗ Uygulanamaz | ✗ Uygulanamaz | LDPE oftalmik damlalık şişeleri için IBM (sıkıştırılabilir, sterilite uyumlu). ISBM için uygun değildir (yönlendirme özelliği yok). |
| PLA | ✓ Uygun | ✓ Uygun | ⚠ Sınırlı sayıda | Hem IBM hem de 1 aşamalı ISBM, PLA sürdürülebilir ambalajlama için uygundur. IBM PLA kozmetik ürünler için; ISBM PLA ise içecekler için kullanılır. Proses sıcaklığına dikkat edilmesi gerekir (PLA'nın dar bir işleme aralığı vardır ve nem hassasiyeti PCTG'ye benzer). |
| PS / ABS | ✓ IBM Uygun | ✗ Uygulanamaz | ✗ Uygulanamaz | PS veya ABS özelliklerini gerektiren özel kozmetik veya teknik ambalajlar için IBM. Bu malzemelerin hiçbiri ISBM yoluyla çift eksenli olarak yönlendirilmez. Sınırlı farmasötik kullanım (göç uyumluluğu endişeleri). |
BÖLÜM 03
Neck OD Precision: Farmasötik ve Kozmetik Kapatma Sistemlerinde Belirleyici Fark
İlaç ve kozmetik ambalajları için en önemli boyutsal parametre, boyun dış çapı (OD) toleransıdır ve IBM'in ISBM'ye göre sahip olduğu en büyük teknik avantajdır. Boyun OD toleransı, bir kapatma sisteminin (çocuk kilidi kapağı, kurcalamaya karşı koruyucu bant, pompa dağıtıcı, damlalık ucu) bir üretim partisindeki tüm kaplarda tutarlı bir kavrama kuvveti, tork ve kurcalamaya karşı koruma sağlayıp sağlamadığını belirler.
BOYUN DIŞ ÇAPI HASSASİYET KARŞILAŞTIRMASI · IBM ve ISBM · MEKANİZMA VE SONUÇLARI
IBM — Enjeksiyon Kalıplı Boyun
ISBM — Enjeksiyonla Şekillendirilmiş + Yeniden Isıtma Kısıtlamalı Boyun
Kapatma Sistemi Tolerans Zinciri
28 mm sürekli dişli kapak için farmasötik çocuk kilidi (CRC) bağlantı spesifikasyonu: boyun dış çap toleransı ±0,05 mm (IBM üretim dağılımının ±2 sigma'sına eşdeğer). IBM ±0,05 mm'de, tüm boşluklardaki tüm şişeler spesifikasyon dahilinde CRC'ye bağlanır. 2 aşamalı ISBM ±0,15 mm'de, yaklaşık 4-71 TP3T şişe ±0,05 mm CRC bağlantı aralığının dışında kalır ve tutarsız tork ve potansiyel CRC aktivasyon arızasına neden olur; bu da GMP kapsamında parti incelemesi gerektiren bir farmasötik ambalaj kalite uygunsuzluğudur. Bu, farmasötik ambalaj mühendislerinin çocuk kilidi veya farmasötik hassas kapaklar gerektiren tüm ürünler için ISBM yerine IBM'yi tercih etmelerinin temel nedenidir.
BÖLÜM 04
Duvar Kalınlığı, Optik Kalite ve Gövde Estetiği: Her Bir İşlemin Getirdiği Sonuç
IBM Duvar Kalınlığı Kontrolü
IBM şişelerinin duvar kalınlığı, enjeksiyon sırasında kalıp (parison) duvar profili tarafından belirlenir ve bu profil, boşluk geometrisi tarafından ayarlanır. Parison, eksenel gerilme olmaksızın radyal olarak şişer, bu nedenle duvar kalınlığı radyal şişirme oranına (gövde dış çapı / mandrel dış çapı) orantılı olarak incelir. 15 mm'lik bir mandrel üzerinde 30 mm gövde dış çaplı bir şişe için (şişeleme oranı 2,0×): eğer parison duvarı 1,6 mm ise, gövde duvarı ≈ 1,6/2,0 = 0,80 mm'dir. Duvar kalınlığı homojenliği: IBM'de gövde çevresi boyunca CV ≤5% (enjeksiyonla şekillendirilmiş parisonun radyal duvarı homojendir; radyal şişirme simetriktir). IBM, formatına bağlı olarak 0,50–1,20 mm gövde duvarı elde eder. Minimum: küçük damlalık şişesinde (5–15 ml) yaklaşık 0,5 mm. Maksimum: büyük günlük kimyasal şişede (500–1000 ml, daha düşük şişirme oranı) yaklaşık 1,5 mm. IBM, radyal darbeden önce ön kalıbı inceltmek için eksenel gerilmeye sahip olmadığı için PET ISBM'nin ultra ince duvarlarını (0,15–0,25 mm) elde edemez.
ISBM Duvar Kalınlığı ve Çift Eksenli Bariyer
ISBM çift eksenli gerilme (eksenel × radyal), PET ön kalıp duvarını tipik olarak 3,0–4,5 mm'den (ön kalıp gövde duvarı) 0,15–0,35 mm'ye (toplam gerilme oranı 6–10× olan 500 ml'lik PET şişe gövde duvarı) inceltir. Bu aşırı incelme, yalnızca çift eksenli moleküler yönelim PET zincir hizalamasını kilitlediği ve çok daha kalın, yönlendirilmemiş bir filme eşdeğer mekanik dayanım sağladığı için mümkündür. ISBM duvar homojenliği: CV ≤8%, 500 ml'lik su şişesinde ticari 2 aşamalı PET ISBM için tipiktir. PET ISBM ultra ince duvar şunları sağlar: Gazlı içecekler için CO2 bariyeri (çift eksenli yönlendirilmiş PET CO2 geçirgenliği 0,05–0,15 cm³·mm/m²·gün·atm, PP IBM'ye kıyasla 5–15 kat daha yüksek); meyve suyu için O2 bariyeri; PET'in 0,20–0,30 mm duvar kalınlığındaki berraklığı (standart PET için ASTM D1003 standardına göre 0,5–1,5% bulanıklık).
Optik Netlik: IBM PCTG ve PET ISBM Karşılaştırması
PET ISBM şeffaflığı: 0,20–0,30 mm standart PET gövde duvarında 0,5–1,5% bulanıklık ASTM D1003 — bu, tüketici içecek ambalajları için referans standart şeffaflıktır. IBM PCTG şeffaflığı: 0,50–0,60 mm gövde duvarında S136 SPI A1 kalıplama ile 0,8–1,6% bulanıklık ASTM D1003 — eşit duvar kalınlığında standart PET'e göre biraz daha yüksek mutlak bulanıklık, ancak <2% lüks kozmetik eşiği içinde ve perakende aydınlatması altında cama görsel olarak eşdeğer. IBM PP/HDPE: 20–80% bulanıklık (opak–yarı saydam) — şeffaflık uygulamaları için uygun değildir. Kozmetik için PET ISBM (lüks K-beauty PCTG IBM ile standart PET ISBM şeffaflığı karşılaştırması): S136 SPI A1 ile PCTG IBM, PET ISBM'nin üretemediği bir reçineyi işlerken PET ISBM şeffaflığıyla eşleşir (PCTG ISBM uygulanabilir değildir; PET IBM rekabetçi değildir).
Vücut Estetiği: Ayrım Çizgisi ve Tasarım Özgürlüğü
IBM şişelerinde gövde ayrılma çizgisi yoktur; gövde, kapalı bir kalıpta simetrik radyal üfleme ile oluşturulur ve gövdede ön kalıp sıkışma noktası bulunmaz. Gövde yüzeyi 360° dikişsizdir. Bu, ilaç etiketi yapışması (PSL temasını bozan ayrılma çizgisi çıkıntısı olmaması), kozmetik lüks estetiği (cam görünümlü damlalıklı şişelerde görünür bir çıkıntı olamaz) ve doğrudan baskı UV inkjet (tam kayıtlı baskı için 360° pürüzsüz yüzey) için kritiktir. ISBM şişelerinde de ana gövdede ayrılma çizgisi yoktur (üfleme kalıbı ayrılması alttadır ve minimaldir). Hem IBM hem de ISBM, EBM'ye (belirgin bir gövde ayrılma çizgisine sahip) göre üstün gövdeler üretir. IBM'nin 1 aşamalı ISBM'ye göre avantajı, boyun dış çapı hassasiyeti ve PET olmayan malzeme yelpazesidir; her ikisinde de ayrılma çizgisi bulunmaması nedeniyle gövde estetiği değildir.
BÖLÜM 05
Üretim Hızı, Kalıp Maliyeti ve Hacim Ekonomisi: Eşit Yıllık Hacimde IBM ve ISBM Karşılaştırması
| EKONOMİK PARAMETRE | IBM — EP-ZQ135 PP 18 Gözlü @100ml |
1 Aşamalı ISBM PP (İlaç/Kozmetik ölçeği) |
2 Aşamalı PET ISBM (İçecek ölçeği) |
|---|---|---|---|
| Çıkış hızı (bph) | ~11.700 bph | 5.000–15.000 bph | 20.000–80.000 bph |
| Yıllık üretim (3 vardiya) | ~193 milyon şişe/yıl | 85–260 milyon şişe/yıl | 350 milyon – 1,4 milyar şişe/yıl |
| Kalıp maliyeti (format başına) | KRW 12–22M (H13 SPI B1) KRW 22–38M (S136 SPI A1) |
KRW 18–35M (ön şekillendirme IM kalıbı + şişirme kalıbı seti) | KRW 8–20M (PET ön kalıp IM kalıbı, standart kalite) |
| Reçine birim fiyatı (kg başına) | PP: 1.400–1.800 KRW PCTG: 3.800–5.200 KRW |
PP ISBM: 1.400–1.800 KRW | PET: 1.200–1.600 KRW |
| Ticari amaçlı boyun dış çapı Cpk | Cpk ≥1,33 (farmasötik GMP kriteri) | Cpk 1.0–1.33 (yalnızca 1 aşamalı, tekrar ısıtma yok) | Cpk 0.7–1.1 (2 aşamalı: yeniden ısıtma varyasyonu) |
| Doğru uygulama | İlaç (tüm ürünler), kozmetik (tüm ürünler), günlük kimyasal ürünler (premium PP), içecek (premium PP/PCTG) | Orta ölçekli ilaç sektöründe yüksek hacimli PP üretimi, kozmetik sektöründe ise PET'in belirtildiği ürünler için kozmetik üretimi. | PET ambalajlı su, gazlı içecek, meyve suyu, deterjan (milyar adet hacim) |
BÖLÜM 06
Uygulama Karar Çerçevesi: Şişeniz İçin IBM mi Yoksa ISBM mi Seçeceğinize Karar Vermenizi Sağlayacak Altı Soru
Bu altı soruyu sırayla cevaplayın. Kesin bir cevaba sahip ilk soru, doğru süreci belirler. İlk kesin cevaba ulaştığınızda durun ve diğer sorulara geçmeyin.
Reçine PET mi?
Evet → ISBM (İçecek ürünleri için 2 aşamalı; boyun hassasiyetinin ikincil öneme sahip olduğu ilaç veya kozmetik PET'ler için 1 aşamalı). PET, IBM tarafından rekabetçi bir şekilde işlenemez. Burada durun.
Hayır → 2. soruya geçin.
Kapatma sisteminin boyun dış çapında ≤0,10 mm tolerans gerektirmesi mümkün mü?
Evet → IBM (İlaç CRC, kozmetik pompa dağıtıcı, damlalık ucu geçmeli bağlantı, püskürtme aktüatörü bağlantısı). IBM ±0,02–0,05 mm; ISBM 2 aşamalı bağlantı ±0,10–0,20 mm hassasiyet sağlar. Burada durun.
Hayır → 3. soruya geçin.
Reçine HDPE mi yoksa PCTG mi?
Evet → IBM (HDPE ve PCTG formatları ISBM tarafından işlenemez; yalnızca IBM tarafından işlenebilir). Burada durun.
Hayır → 4. soruya geçin.
Gövde duvar kalınlığının 0,40 mm'nin altında olması gerekiyor mu?
Evet → ISBM (Ultra ince duvarlı PET içecek şişesi; IBM şişirme oranlarında yapısal bütünlük için IBM minimum gövde duvar kalınlığı yaklaşık 0,45–0,50 mm'dir). Burada durun.
Hayır → 5. soruya geçin.
Tek bir ürün grubundan yıllık PP veya LDPE şişe üretim hacmi 500 milyonun üzerinde mi?
Evet → 1 aşamalı ISBM PP'yi değerlendirin (İlaç/kozmetik ölçeğinde 1 aşamalı ISBM PP, ultra yüksek hacimde IBM çıktısıyla eşleşebilir; öncelikle Q2 başına boyun OD Cpk gereksinimini değerlendirin).
Hayır (satır başına yıllık 500 milyon doların altında) → IBM (IBM makine yatırım getirisi, takım esnekliği ve boyun dış çap hassasiyeti, hat başına 500 milyonun altındaki siparişlerde IBM'i tercih etmeyi mümkün kılıyor). Onay için 6. soruya devam edin.
Uygulama, farmasötik GMP birincil ambalajlama standartlarına uygun mu?
Evet → IBM (Cpk ≥1,33 boyun OD, IQ/OQ/PQ validasyonu, USP Sınıf VI reçine, ayrılma çizgisi olmayan PSL yüzeyi — tüm bu özellikler, hat başına yıllık 500M'nin altındaki hacimlere bakılmaksızın, farmasötik birincil ambalajlama için IBM'i işaret etmektedir). Makine seçimi için EP-ZQ serisine göz atın.
Hayır → IBM veya 1 aşamalı ISBM Bu aşamada her ikisi de ilaç dışı uygulamalar için uygundur; nihai seçim, kalıp, reçine, enerji ve kapatma sistemi uyumluluk maliyetini içeren toplam sahip olma maliyeti analizine göre yapılmalıdır.
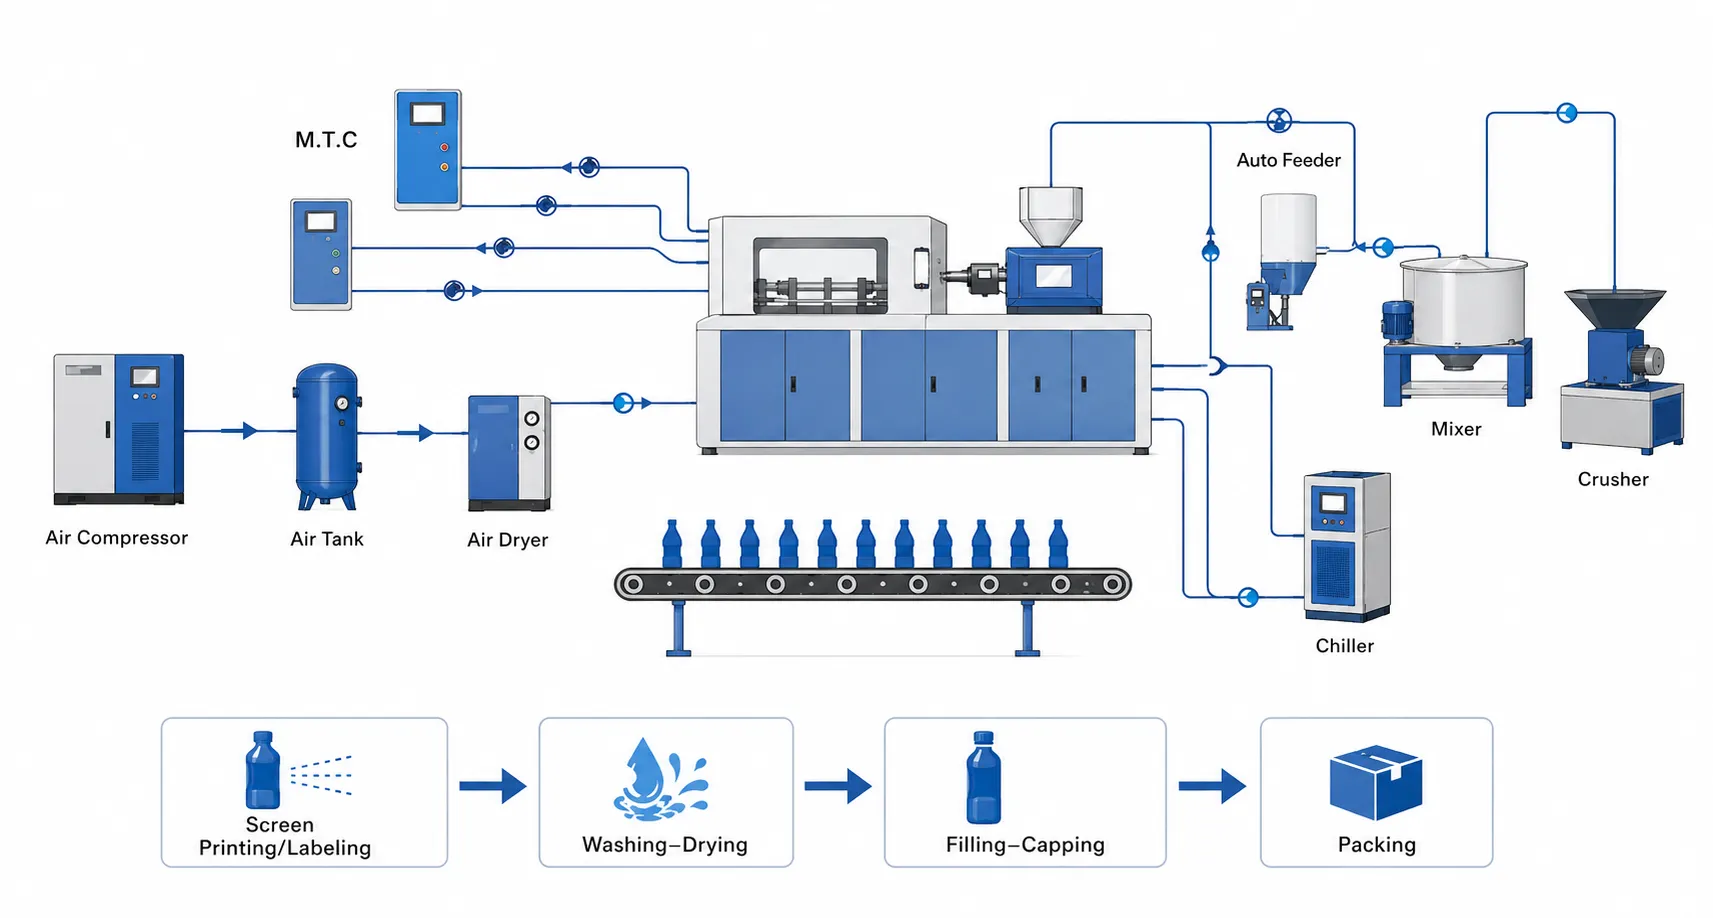
MÜHENDİSLİK SIKÇA SORULAN SORULAR
IBM ve ISBM Mühendislik Soruları
IBM, PET'i işleyerek PET ilaç şişeleri üretebilir mi?
IBM teknik olarak PET'i işleyebilir (PET eritilerek enjekte edilebilir), ancak rekabetçi farmasötik PET şişeleri üretemez çünkü: (1) Eksenel gerilme olmadan IBM, PET'in çift eksenli oryantasyonunu sağlayamaz - yönlendirilmemiş PET IBM şişeleri bulanıktır (bulanıklık 20–50%), kırılgandır ve ISBM yönlendirilmiş PET'e kıyasla zayıf bariyer özelliğine sahiptir; (2) 260–280°C namluda sadece IBM üfleme yöntemiyle üretilen PET, çok dikkatli yönetilmediği takdirde FDA/EFSA gıda teması limitlerinin üzerinde asetaldehit üretir - farmasötik düzenleyici risk; (3) PET, IBM üfleme istasyonu sıcaklıklarında hızla kristalleşerek kalıp kirlenmesine ve üflenmiş şişede yüzey beyazlamasına neden olur. Uygulamada, farmasötik alıcılar PET şişeler için IBM'i belirtmezler. Farmasötik PET ambalajlar - mevcut olduğu yerlerde, örneğin oral sıvı PET şişe - 1 aşamalı ISBM PP kullanır. Baskın farmasötik IBM reçineleri PP ve HDPE'dir. Korea Ever-Power, PET IBM için EP-ZQ makineleri sunmamakta ve IBM uygulamaları için PET'i önermemektedir.
Yüksek hacimli ilaç PP şişeleri için tek aşamalı ISBM, IBM'ye uygulanabilir bir alternatif midir?
1 aşamalı ISBM PP, boyun dış çap toleransının ±0,10 mm veya daha iyi olduğu farmasötik uygulamalar için IBM PP'ye uygun bir alternatiftir. 1 aşamalı ISBM (bazı kaynaklarda entegre IBM olarak da adlandırılır), ön kalıbı ayrı bir yeniden ısıtma döngüsü olmadan üfleme aşamasına kadar bir mandrel üzerinde tutar; böylece 2 aşamalı ISBM yeniden ısıtmasının boyun deformasyon riskini önler. 1 aşamalı ISBM PP boyun dış çap toleransı: ±0,05–0,10 mm – 2 aşamalı ISBM'den daha iyi, düşük uçta IBM ile karşılaştırılabilir. CRC tork tutarlılığının ±0,05 mm gerektirdiği farmasötik oral katı tablet kapları için: IBM tercih edilir (±0,02–0,05 mm onaylanmıştır). Vidalı kapak tork varyasyonunun ±0,10 mm kabul edilebilir olduğu farmasötik oral sıvı şişeleri için: 1 aşamalı ISBM PP uygun bir alternatiftir. PCTG'nin gerekli olduğu kozmetik uygulamalarında: 1 aşamalı ISBM uygun değildir (PCTG gerilme yönlendirme özelliğine sahip değildir). IBM ve 1 aşamalı ISBM PP arasında doğru seçim, nihayetinde genel bir işlem tercihine değil, kapatma sistemi toleransına, reçine özelliklerine ve yıllık hacme bağlıdır.
ISBM neden HDPE'yi işleyemiyor? Genellikle EBM ile şişirme kalıplama yöntemiyle üretiliyor.
HDPE, yaklaşık 130°C'nin altına soğuduğunda hızla kristalleştiği için çift eksenli germe-şişirme kalıplama (ISBM) yöntemiyle işlenemez; bu da çift eksenli germe-şişirme döngüsünün herhangi bir pratik üretim hızında tamamlanabileceğinden daha hızlı gerçekleşir. HDPE'nin kristalleşmesi o kadar hızlıdır ki, ön kalıp enjeksiyondan soğuyup şişirme kalıbına yerleştirildiğinde, HDPE gövde bölgesi zaten maksimum germe sıcaklığını aşmış ve çift eksenli yönlendirme için sünekliğini kaybetmiş olur. HDPE, ön kalıbın soğutma aralığı olmadan tam erime sıcaklığında ekstrüderden hemen şişirildiği EBM (ekstrüzyon şişirme kalıplama) yöntemiyle şişirilebilir; ancak EBM, karakteristik gövde ayrılma çizgisine ve ±0,15–0,25 mm boyun dış çapı varyasyonuna sahip HDPE şişeleri üretir ve bu da EBM HDPE'yi farmasötik hassas kapak uygulamalarından diskalifiye eder. IBM, ±0,05 mm boyun dış çapına ve gövde ayrılma çizgisine sahip HDPE ilaç şişeleri üretebilen tek şişirme kalıplama işlemidir; çünkü IBM, ön kalıbı herhangi bir soğutma veya yeniden ısıtma aralığı olmadan erime sıcaklığında şekillendirir ve HDPE'nin işleme gereksinimlerine tam olarak uyar. Bu nedenle, hassas kapatma bağlantısının gerekli olduğu ilaç HDPE birincil kapları için HDPE IBM tercih edilen işlemdir.
IBM yöntemiyle boyun dış çapına göre elde edilebilecek maksimum gövde dış çapı nedir?
IBM şişe gövdesinin dış çapı, mandrel çekme geometrisiyle sınırlıdır: bitmiş şişe, 3. istasyonda mandrelden (çekirdek çubuk) çıkarılmalıdır; bu da şişe gövdesinin minimum iç çapının, şişe gövdesi boyunca herhangi bir noktada mandrel dış çapına eşit veya daha büyük olmasını gerektirir. Pratikte, standart IBM şişe geometrileri için kullanışlı maksimum gövde dış çapı, boyun dış çapının yaklaşık 2,5-3,0 katıdır. 28 mm'lik bir boyun için: maksimum gövde dış çapı yaklaşık 70-84 mm'dir. 38 mm'lik bir boyun (geniş ağızlı spor şişesi) için: maksimum gövde dış çapı yaklaşık 95-114 mm'dir. Boyun dış çapının 3,0 katından daha geniş gövdeler, ya katlanabilir bir mandrel tasarımı (pahalı, karmaşık) ya da mandrelin çıkarılmasına izin vermek için omuz konikliğinin azaltılmasını gerektirir; her ikisi de uygulanabilir ancak takım maliyetini artırır. Korea Ever-Power Ansan-si, IBM şişe mandrel geometrisini belirli şişe 3B modeline göre tasarlar: IBM fizibilite incelemesi için şişe CAD'ini gönderin. ISBM'nin boyun dış çapına göre eşdeğer bir gövde dış çap kısıtlaması yoktur; şişe dışarı atılmadan önce gerdirme çubuğu geri çekilir ve şişirme kalıbı keyfi gövde dış çapına uyum sağlayabilir. Bu nedenle büyük gövde dış çaplı / dar boyun dış çaplı şişeler (şarap şişeleri, büyük geniş gövdeli su şişeleri) IBM yerine ISBM'dir.
IBM'in minimum ve maksimum şişe hacmi aralığı nedir?
Kore Ever-Power EP-ZQ serisindeki IBM şişe hacmi aralığı: minimum yaklaşık 1 ml (oftalmik damlalık, ZQ40, LDPE, çok küçük mandrel - özel uygulama); ticari ilaç üretimi için pratik minimum: 5 ml (oftalmik damlalık, ZQ40/ZQ60, LDPE veya PCTG, 20-24 boşluk). Standart ilaç minimumu: 10 ml (göz serumu damlalığı, ZQ40, 9 boşluk veya ZQ135 30 boşluk PCTG). Standart maksimum: ZQ60'ta 2.000 ml; ZQ135'te 5.000 ml (büyük günlük kimyasal veya gıda takviyesi kabı - büyük hacimde çok düşük üfleme oranı, mandrel geri çekme kısıtlamadır). Pratik günlük kimyasal maksimum: 1.000 ml (ZQ80, 2 boşluk). 1.000 ml'nin üzerinde: IBM kalıp ve litre başına çevrim maliyeti EBM'ye kıyasla elverişsiz hale gelir; EBM, HDPE bidonlar ve 1.000 ml'nin üzerindeki büyük PP günlük kimyasallar için tercih edilir. ISBM (PET 2 aşamalı) minimum yaklaşık 50 ml; maksimum yaklaşık 20.000 ml (büyük PET su bidonları) için uygundur. IBM ve ISBM, en çok 30-500 ml'lik ilaç ve kozmetik segmentinde örtüşmektedir; bu segmentte IBM ve ISBM proses seçim kararı en aktif olarak verilmektedir.
Tek bir IBM makinesi birden fazla farklı şişe formatı üretebilir mi?
Evet, kalıp değişimi ile. Korea Ever-Power EP-ZQ serisi IBM makineleri, aynı makine kullanılarak farklı formatlar arasında kalıp değişimi için tasarlanmıştır: her şişe formatı için farklı enjeksiyon boşluğu + çekirdek çubuk + şişirme kalıp setleri takılır. Değişim süresi: Ansan-si'deki EP-ZQ80 veya ZQ110'da tam bir kalıp seti değişimi için yaklaşık 4-8 saat (kalıp montajı, sıcaklık stabilizasyonu ve ilk kalite kontrolü dahil). Aynı makine için birden fazla format kalıbı aşamalı olarak satın alınabilir - 100 ml tablet şişeleriyle başlayan bir ilaç alıcısı, makineyi değiştirmeden daha sonra 60 ml ve 250 ml format kalıpları ekleyebilir. Kalıp değiştirilebilirlik kısıtlaması: belirli bir ZQ modeli için tüm format kalıpları, ZQ modelinin enjeksiyon ağırlığı, tabla boyutları ve şişirme istasyonu strok aralığı içinde olmalıdır. Korea Ever-Power, kalıp teklif aşamasında format uyumluluğunu onaylar.
Koreli bir ilaç şirketi, şu anda oral sıvı ürünleri için PET ISBM şişeleri kullanıyor; PP IBM şişelerine geçmek faydalı olur mu?
Bu, Kore ilaç ambalajlarında en yaygın değerlendirme senaryolarından biridir. Cevap, ürüne ve tesise özgü üç faktöre bağlıdır: (1) Boyun Dış Çapı tolerans gereksinimi: Eğer oral sıvı ürün, ±0,05 mm boyun dış çapı gerektiren bir pompa dağıtıcı veya CRC kullanıyorsa, ±0,15 mm'lik PET 2 aşamalı ISBM, kapaklama hattı tutarsızlığına neden olabilir - IBM PP'ye geçiş teknik olarak faydalıdır. Ürün, geniş bağlantı bandına sahip standart bir vidalı kapak kullanıyorsa (±0,15 mm'de kabul edilebilir), PET ISBM boyun hassasiyeti yeterlidir ve geçişin boyun boyutu açısından bir avantajı yoktur. (2) Mevzuat uyumluluğu: Kore MFDS oral sıvı kapları, PET'te AB 10/2011 veya FDA 21 CFR 177.1480 PET uyumluluk dokümantasyonunu gerektirir. PP IBM, FDA 21 CFR 177.1520 ve Ph.Eur. 3.1.3'ü gerektirir - her ikisi de iyi kurulmuş ve Korea Ever-Power'ın dokümantasyon paketiyle belgelendirilmesi kolaydır. Kore'de reçinelerin hiçbirinin düzenleyici uyumluluk avantajı yoktur. (3) Kimyasal uyumluluk: Bazı oral sıvı ilaç formülasyonları - özellikle yüksek konsantrasyonlu alkol, kompleks aroma maddeleri veya etanol bazlı taşıyıcılar içerenler - PET'e göre PP'de daha iyi uyumluluğa sahiptir (PET, sıvı formülasyonlardan bazı aroma bileşiklerini emebilir ve raf ömrü boyunca tat profilini değiştirebilir; PP'nin emilimi daha düşüktür). Alkol bazlı oral sıvılar için, PP IBM, PET ISBM'ye göre raf ömrü kalitesi avantajı sağlayabilir. Korea Ever-Power, geçişe karar vermeden önce PP IBM şişesinde mevcut PET kabına karşı 6 haftalık hızlandırılmış stabilite çalışması (40°C, 75% RH) yapılmasını önermektedir.
İlaç, kozmetik ve günlük kimyasal ürünler için IBM makinelerinin teknik özelliklerini ve ayrıntılı uygulama kılavuzlarını nerede bulabilirim?
Kore'nin Daimi Gücü EP-ZQ enjeksiyonlu şişirme kalıplama makinesi serisi Bu sayfa, her bir EP-ZQ modeli (ZQ40'tan ZQ135'e kadar) için, her şişe hacmi formatında onaylanmış kalıp sayıları, makine boyutları, güç gereksinimleri ve malzeme uyumluluğu dahil olmak üzere, tüm teknik özellikleri eksiksiz olarak sunmaktadır. IBM makine değiştirme kılavuzu Bu rapor, Korea Ever-Power EP-ZQ'yu Jomar IBM, SUMA iB, Uniloy UIB ve Bloma IBM ile tüm tonaj sınıflarında karşılaştırmaktadır; bu, halihazırda Amerikan tarzı IBM makineleri kullanan ve Avrupa IBM alternatiflerini değerlendiren alıcılar için faydalıdır. Şişe hacminize, reçinenize ve yıllık üretim gereksiniminize özel IBM makine seçimi desteği için, 48 saatlik fizibilite değerlendirmesi için Korea Ever-Power Ansan-si ile iletişime geçin.
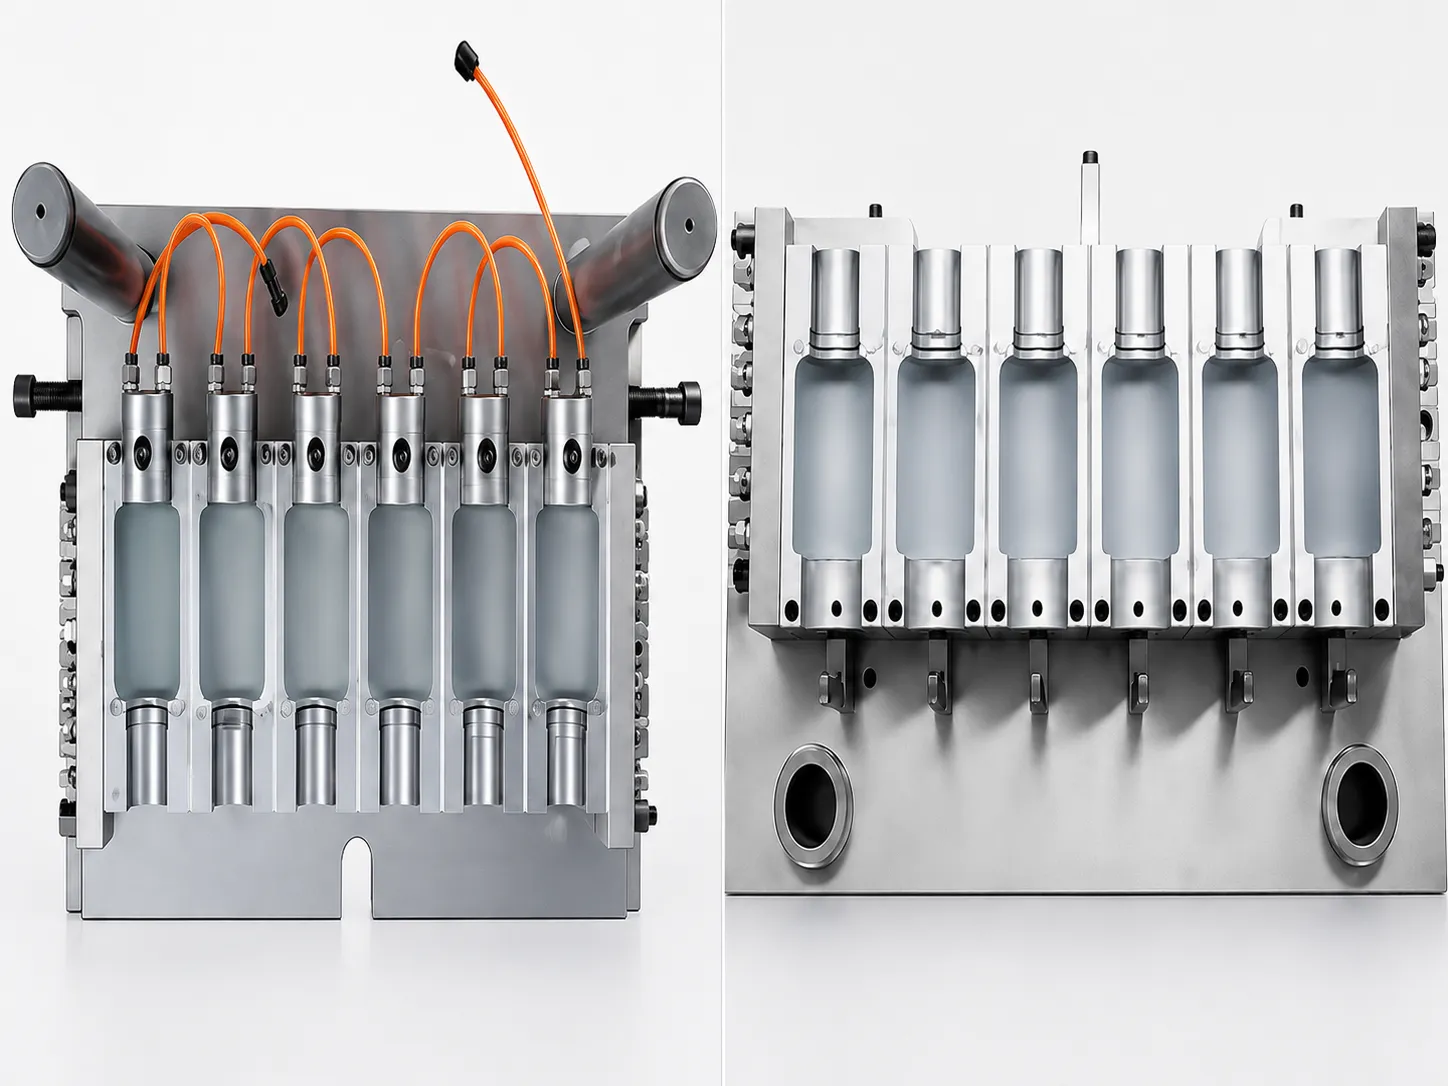
IBM MAKİNE SEÇİMİ · KOREA EVER-POWER
IBM'in Doğru Süreç Olduğu Doğrulandı mı? EP-ZQ Serisini Değerlendirin.
Korea Ever-Power'a şişe formatınızı, reçinenizi, gerekli kalıp sayısını ve yıllık üretim hacminizi gönderin. 48 saat içinde size makine modeli önerisi, kalıp maliyeti tahmini ve üretim fizibilite raporu sunacağız.
Editör: Cxm


