
技术深度解析 · 模具工程 · 韩国 ISBM 2026
ISBM模具钢材指南:
P20、718H 和 2316 适用于韩国买家
ISBM模具钢材的选择决定了型腔寿命、抛光后的光学透明度、耐腐蚀树脂性能以及5-15年生产周期内的总拥有成本。模具加工完成后,钢材选择错误将无法纠正——本指南旨在为韩国ISBM采购人员提供材料科学基础,帮助他们一次性正确选择钢材。
HRC 28–56 范围
牙腔寿命 50 万至 500 万+
韩国永能工程部 · 安山市 · 2026年5月
钢材等级快速参考——韩国ISBM模具采购2026
| 年级 | 硬度 | 热能控制 | 抛光性 | 龋齿寿命 | 耐腐蚀。 | 最适合 |
|---|---|---|---|---|---|---|
| P20 (1.2311) | HRC 28–34 | 36 W/m·K | 良好 (A3) | 50万至100万 | 低的 | 原型、小批量、通用PET/PP |
| 718H (1.2738) | HRC 36–42 | 34 W/m·K | 非常好(A2) | 150万至300万 | 低至中等 | 标准PET、PETG、韩妆、饮料 |
| 738H (1.2738米) | HRC 38–44 | 33 W/m·K | 优秀(A1) | 200万至400万 | 低至中等 | 高端韩妆,光学级透明PETG |
| 2316 (1.2316) | HRC 30–36 | 15 W/m·K | 镜子(A1) | 300万至600万岁以上 | 高(不锈钢) | 医药、PVC、rPET高酸含量 |
| H13 (1.2344) | HRC 48–56 | 25 W/m·K | 良好 (A2) | 200万至500万 | 中等的 | 热灌装PP,高温应用 |
抛光性能等级:A1=镜面/光学透明;A2=高光泽;A3=标准。型腔寿命基于标准PET/PP生产工艺并进行预防性维护——医药级无菌环境或高无机填料含量的rPET会使寿命缩短30-40%。
1. 为什么钢材等级决定了ISBM模具的总拥有成本
韩国ISBM模具采购决策通常仅基于模具成本——一套模具报价3000万至8000万韩元,主要被视为一项资本支出,钢材等级则被视为次要的规格细节,而非决定投资能否在其预期生产寿命内发挥作用的主要因素。这种做法在韩国ISBM行业中屡屡造成最昂贵的后果:模具过早磨损、需要提前翻新,或无法达到高端应用所需的表面质量——所有这些都是因为钢材等级的选择仅仅出于成本考虑,而非基于应用需求。
韩国ISBM买家应采用的总成本计算方法为:(模具购置成本 + 使用寿命期间的维护成本 + 翻新成本)÷ 使用寿命期间的总模腔注塑次数 = 每次模腔注塑成本。在此水平下,P20钢材与718H钢材之间的钢材等级溢价(每套模具约300万至800万韩元)通常会使成本计算发生逆转:优质钢材的使用寿命是劣质钢材的2.5至3倍,与劣质钢材相比,每年可降低4000万至60万韩元的模具成本。对于一家年产量800万件的韩国ISBM生产商而言,如果使用4腔模具,P20钢材(50万次注塑后需要返工或更换)与718H钢材(可使用200万次注塑)之间的差异,意味着四年内可避免1200万至1800万韩元的模具成本,而718H钢材的购置成本仅高出500万韩元。
模具选择框架将钢材等级置于更广泛的九大因素评估框架(包括型腔数量、冷却通道设计、热流道规格和交货周期)中,该框架已记录在案。 韩国ISBM模具选择九大因素指南.
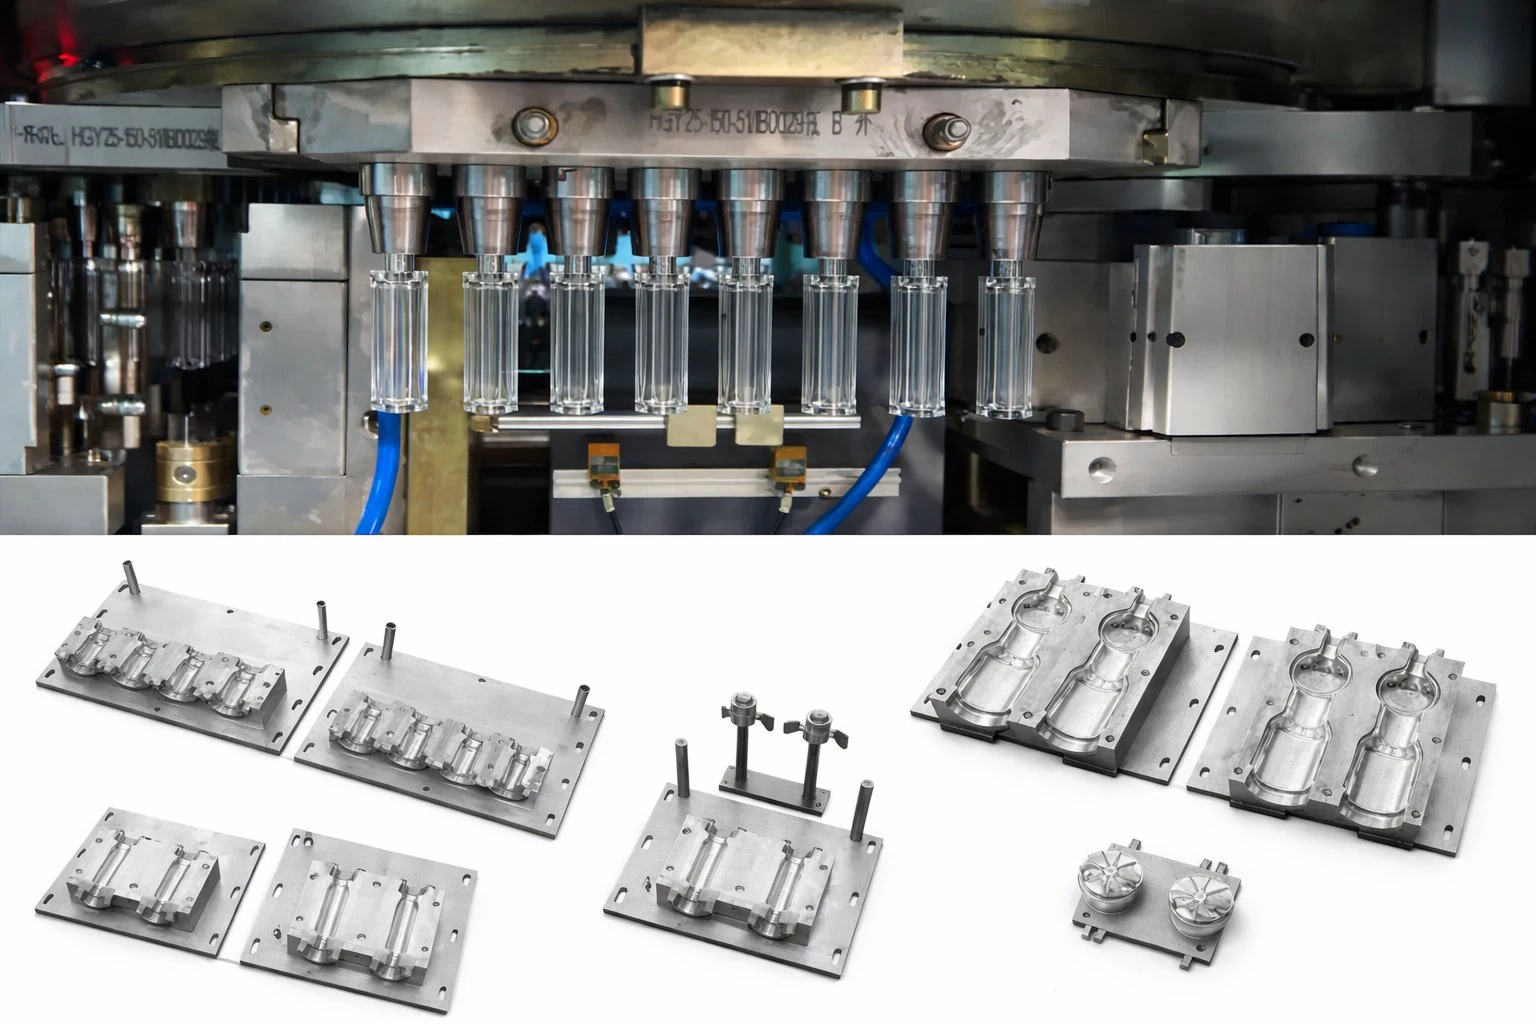
2. P20(DIN 1.2311):入门级及其具体限值
P20(DIN 1.2311,也以韩国代号 SCM415M 及类似等效钢材供应)是一种铬钼预硬化工具钢,硬度为 HRC 28–34。在韩国 ISBM 模具生产中,它被用作原型钢或小批量通用钢——它是优质工具钢中成本最低的,无需进一步热处理即可轻松加工,并且在初次试验后型腔需要修正时,焊接修复也很容易。因此,P20 适用于韩国 ISBM 模具应用,尤其适用于生产量预计不超过 50 万至 70 万次型腔注塑,或者模具作为开发工具,用于在确定生产级钢材之前验证瓶体设计的情况。
P20 树脂在韩国 ISBM 生产中的主要限制在于其相对较低的硬度(HRC 28–34,而 718H 树脂的硬度为 HRC 36–42)。在这种硬度水平下,PET 和 PETG 树脂颗粒造成的磨损——尤其是在使用含有无机颗粒(如 TiO₂、氧化铁)的色母粒颜料的生产过程中——比硬度更高的树脂磨损速度更快。随着生产次数的增加,型腔表面粗糙度也会增加,表现为 K-Beauty PETG 瓶的雾度逐渐增加,或者随着型腔表面失去最初的镜面抛光效果,瓶颈处的焊缝线逐渐加宽。在韩国 K-Beauty PETG 生产中,P20 树脂的表面质量劣化通常在 40 万至 60 万次注塑后才会变得具有商业意义——远早于 718H 树脂型腔在同等质量下可达到的 150 万至 200 万次注塑量。
P20 适用于韩国 ISBM 应用,前提是产量确实较低(例如年产量低于 20 万件的医药细分市场、定制补充剂剂型、出口试生产),且模具开发预算不足以支付 718H 的溢价,或者预计在产品认证阶段需要修改型腔设计。然而,对于预计年产量超过 200 万次的韩国标准饮料或个人护理用品生产模具,如果指定使用 P20,则极易导致韩国 ISBM 行业出现不必要的模具更换成本。
3. 718H 和 738H:韩国ISBM生产标准
718H(DIN 1.2738,在一些韩国供应商的产品目录中也称为 P20+Ni)是韩国 ISBM 模具在标准 PET、PETG、韩妆和饮料应用领域的基准生产标准。它是一种镍铬钼预硬化钢,硬度为 HRC 36–42,比 P20 更硬,更易于抛光,并且在相同的维护周期下,型腔寿命约为 P20 的 2.5–3 倍。与 P20 相比,718H 添加镍带来了两项生产优势:更高的型芯韧性(降低了具有复杂水道几何形状的模具的开裂风险)和更好的抛光性能,从而获得韩妆品牌质量审核员要求的始终如一的 A2 高光泽表面。
738H(DIN 1.2738M)是718H的改良型,具有更高的洁净度(更低的硫和磷杂质含量)和更精细的晶粒结构,抛光性能更佳,可达到A1光学透明度等级——这是高端韩妆PETG瓶的必备等级,其光泽度要求≥92 GU。718H和738H之间的区别最明显地体现在瓶体型腔分模线区域的光学性能上:在LED直射光下,高倍放大观察时,718H型腔在高光泽韩妆瓶上可能会出现非常细微的分模线痕迹;而抛光至A1标准的738H型腔在分模线区域几乎完全不可见。考虑到韩国美妆品牌为玻璃般透明度的PETG瓶支付的高昂价格,这种光学性能上的差异足以证明738H每套模具约200万至500万韩元的溢价是合理的。
对于光泽度要求≤90 GU(高光泽但不达到光学透明度)的韩国标准饮料、食品和个人护理用品生产,718H 是正确的选择。在这些应用中升级到 738H 会增加成本,但不会带来显著的商业质量提升。718H 型腔块配套的热流道系统规范,以及歧管接口处热流道钢牌号与型腔钢牌号的兼容性,均在相关文档中有所阐述。 热流道系统工程指南.
4. 2316不锈钢:制药、腐蚀性树脂和rPET生产
2316(DIN 1.2316,一种铬含量为16-17%的马氏体不锈钢工具钢)是韩国ISBM模具钢,适用于对耐腐蚀性要求极高的应用。其不锈钢成分使其能够有效抵御韩国ISBM生产中三种主要的腐蚀源:高湿度生产环境(韩国生产设施夏季相对湿度为85-95%)中的冷凝水、PVC或某些色母粒颜料产生的酸性降解产物,以及某些rPET树脂原料中较高的有机酸含量。
对于韩国制药ISBM(眼药水瓶、口服液容器)的生产而言,2316不锈钢正日益成为指定的型腔钢材,因为制药GMP审核员会评估型腔的清洁度标准,而普通工具钢在不进行表面钝化处理的情况下无法始终如一地满足这些标准。2316不锈钢型腔可以在生产批次之间使用药用级氧化剂(过氧化氢溶液、过氧乙酸)进行清洁,而不会损伤型腔表面,而718H不锈钢在采用相同的清洁程序后则需要重新抛光。2316不锈钢的这种易清洁性优势,加上其镜面抛光性能,使其成为韩国Ever-Power制药ISBM模具系列中指定的钢材等级——这与……一致。 药品GMP ISBM生产指南的规格要求。

2316 相对于 718H 的主要劣势在于导热系数:2316 的导热系数约为 15 W/m·K,而 718H 的导热系数为 34 W/m·K。2316 较低的导热系数意味着,为了达到相同的模具冷却周期,2316 型腔需要更优化的冷却通道设计——通常需要增加 40-55% 的冷却通道表面积,并且需要将直径更小的通道更靠近型腔表面。如果韩国 ISBM 模具设计师采用与 718H 模具设计相同的冷却通道布局,则 2316 型腔的冷却周期将比 718H 型腔长 25-40%,除非冷却通道设计针对 2316 较低的导热系数进行适当优化,否则单位生产成本将显著增加。
2316 和 718H 的维护要求也不同:2316 的硬度(HRC 30–36,略低于 718H)意味着型腔表面在换模过程中更容易受到机械损伤。韩国 ISBM 针对 2316 模具的维护计划应包括保护型腔嵌件的存放措施(使用型腔专用聚乙烯泡沫嵌件)以及严格禁止在换模过程中金属工具接触型腔表面——这些要求已记录在韩国 ISBM 五级维护框架中。 韩国ISBM预防性维护检查清单.
5. H13 (1.2344):热灌装聚丙烯及高温应用
H13(DIN 1.2344)是一种热作模具钢,经粗加工后,通过真空热处理循环淬硬至HRC 48–56。其对韩国ISBM的主要优势在于其抗热疲劳性能:ISBM吹塑成型过程中反复的加热和冷却——从热坯接触温度(吹塑过程中型腔表面温度约为110–140°C)到模具冷却水温度(约10–25°C)——构成了一个热疲劳循环,随着时间的推移,较软的模具钢会产生微裂纹损伤。对于标准的PP和PET应用,718H能够很好地应对这种热循环。但对于模具温度为130–160°C的热灌装PP ISBM生产(用于热灌装瓶的热固性模具),与相同模具温度循环下的718H相比,H13优异的抗热疲劳性能显著延长了模具寿命。
H13 是韩国 ISBM 热固型吹塑模具(而非注塑模具组件——注塑模具仍使用 718H 或 738H)的专用钢材牌号,该模具的模体在生产过程中必须承受 130–160°C 的工作温度。韩国买家在使用 H13 时最常犯的错误是将其应用于整个模具组件,而不是仅用于吹塑模体。热流道歧管、颈部嵌件和注塑腔组件不需要 H13 的高温疲劳性能,在这些组件上使用 H13 会增加不必要的成本和加工复杂性,而没有性能提升。在韩国 ISBM 模具规范中,H13 模具组件应与 718H 组件明确区分开来,并且只有吹塑模体才能使用 H13 标识。
6. 韩国采购:ISBM模具用国产钢材与进口钢材的比较
韩国ISBM模具钢的来源有两个渠道:浦项钢铁(POSCO)的国产工具钢产品线以及从奥地利博勒(Böhler)、瑞典乌德霍尔姆(Uddeholm)和阿萨布(Assab)进口的欧洲钢材。与五年前相比,如今韩国国产钢材和欧洲进口钢材在718H模具钢的质量选择不再那么泾渭分明——浦项钢铁的NAK80和S-STAR预硬化钢现在能够以具有竞争力的价格满足K-Beauty A2抛光所需的清洁度和一致性标准。韩国2026模具市场的实际差异如下:
韩国浦项钢铁/国内
标准等级(相当于 718H 的 NAK80,相当于 P20 的 DHA1)交货期为 2-4 周。材料成本比欧洲进口材料低 10-25%。适用于标准饮料、食品和日用品 ISBM 模具。与欧洲顶级等级材料相比,大型腔块(>400mm)的硬度均匀性略有差异。因其具有竞争力的投标价格,受到韩国中型模具厂的青睐。
伯勒/乌德霍尔姆进口
韩国经销商交货期为4-8周;738H和2316牌号材料比韩国国内同类产品溢价180-420K韩元/公斤。738H材料具有卓越的微观洁净度(硫化物夹杂物含量更低)(Böhler M238 ISOPLAST,2316牌号采用Uddeholm STAVAX),A1级抛光性能显著优于其他材料,适用于高端韩妆和医药应用。韩国制药品牌质量审核员要求其用于GMP级型腔嵌件。韩国Ever-Power公司指定其用于所有医药和高端韩妆模具组。
针对韩国ISBM模具采购商的实用采购建议:对于标准PET饮料和食品生产模具,建议使用国产POSCO级钢材,规格相当于718H;对于需要A1级抛光性能的K-Beauty PETG模具以及用于制药的2316型腔嵌件,建议选用欧洲Böhler或Uddeholm进口钢材。在标准饮料生产量下,进口钢材的性能优势不足以抵消其成本;但在K-Beauty和制药的高定价情况下,抛光性能优势可在首次生产运行中实现商业回收。
7. 热处理和型腔尺寸稳定性
预硬化钢(P20、718H、738H)由钢材制造商以通体硬化状态供货——加工后无需进一步热处理,从而避免了热处理循环造成的尺寸变形,进而影响ISBM型腔几何形状的严格尺寸公差。这正是韩国ISBM模具制造商更倾向于使用预硬化钢而非通体硬化钢的主要原因:ISBM型腔尺寸(关键颈部嵌件几何形状的公差为±0.05mm)无法通过加工后热处理可靠地保持,因为钢材在淬火和回火过程中会发生不均匀变形,且变形程度与截面厚度变化成正比。
H13模具需要进行后加工真空淬火和回火处理——通常采用1020–1050°C奥氏体化、气体淬火、530–580°C双重回火——并且必须预期存在0.05–0.15mm的尺寸变形,并在加工余量中予以考虑。拥有H13真空淬火经验的韩国ISBM模具加工厂能够可靠地将热处理后的最终型腔尺寸控制在±0.08mm以内,但这需要精心管理余量并制定经过验证的热处理规范。韩国买家如果从没有真空淬火能力证明的加工厂订购H13 ISBM模具,则可能面临尺寸不合格的风险,这种不合格在淬火后无法纠正,除非对整个型腔进行重新加工。模具尺寸精度及其对废品率的后续影响之间的关系已在文献中有所记载。 韩国ISBM报废率降低指南.
8. 韩国ISBM应用钢材等级选择
| 应用 | 腔体 | 颈部衬垫 | 芯棒 | 理由 |
|---|---|---|---|---|
| 标准PET饮料(水、果汁) | 718H | 718H | 718H | 150万至300万次的饮用寿命符合韩国标准饮料容量要求 |
| 韩妆PETG高级(>90 GU) | 738H | 718H 或 738H | 718H | A1级抛光性能是必需的;PETG光学透明度要求腔体最小尺寸为738H。 |
| 药品 KFDA-GMP | 2316 | 2316 | 718H 或 2316 | 制药清洁规程要求所有接触表面均采用不锈钢材质。 |
| 热灌装PP sikhye / bori-cha | H13(吹) | 718H | H13 | 吹塑模具本体在 130–160°C 的温度下需要 H13 级耐热疲劳性能 |
| rPET ≥30% 包涵体 | 2316 或 718H | 2316 | 718H | rPET无机残留物会加速颈部嵌件的磨损;建议使用2316个颈部嵌件。 |
| 原型/开发 | P20 | P20 | P20 | 成本低,可焊接修复——满足30万次以下射击次数的设计验证要求 |
常见问题解答
模具规格支持
采购新的ISBM模具,但不确定应该指定哪种钢材等级?
韩国永力模具工程团队会审查您的瓶子应用、年产量预测、树脂类型和表面质量要求,并在您进行模具投资之前,提供钢材等级建议以及预期型腔寿命和单次注塑成本模型。
相关资源


