
技术深度解析 · 模具工程 · 韩国 ISBM 2026
ISBM模具冷却通道
工程学:韩国指南
冷却时间占韩国ISBM每个生产周期的35-55%。精心设计的冷却通道布局与普通布局相比,每个周期可节省1.5-3.5秒——对于8腔、16小时轮班制的生产而言,这意味着在同一台机器和模具上,每年可额外获得4000万至9500万韩元的收入。本指南旨在为韩国生产商提供工程基础,帮助他们充分利用这一差异。
沟槽深度:8–12毫米规则
10°C 水 = −1.8 秒循环
韩国永能工程部 · 安山市 · 2026年5月
韩国ISBM冷却通道设计参考——2026
| 范围 | 标准PET | PETG / 韩妆 | PP热灌装 | 工程理由 |
|---|---|---|---|---|
| 通道直径 | 8–10毫米 | 8–10毫米 | 10–12毫米 | PP模具直径增大:弥补了热填充模具中使用的H13钢导热系数较低的不足。 |
| 距空腔的深度 (d) | 8–12毫米 | 8–10毫米 | 12–16毫米 | 靠近腔体 = 散热更快;PETG 靠近腔体可提高光学透明度;PP 远离腔体可避免过冷结晶。 |
| 通道音调(p) | 2–2.5天 | 1.8–2.2d | 2–3天 | 间距为通道深度的倍数;PETG 需要更小的间距以确保表面温度均匀。 |
| 进水温度 | 8–12°C | 8–12°C | 10–25°C | PP:较高的水温可防止结晶速度过快;PET/PETG:冷水可最大限度地提高散热速率 |
| 流量目标 | Re > 10,000 | Re > 10,000 | Re > 8,000 | 湍流(Re > 4,000)至关重要;Re > 10,000 可确保传热系数比层流高 3-4 倍。 |
| 进出口温差最大值 | ≤ 3°C | ≤ 2°C | ≤ 4°C | 较大的温差 (ΔT) 会导致腔体冷却不均匀,进而造成壁厚变化;PETG 壁厚更紧,有利于光学质量。 |
1. 为什么冷却通道设计是投资回报率最高的模具投资
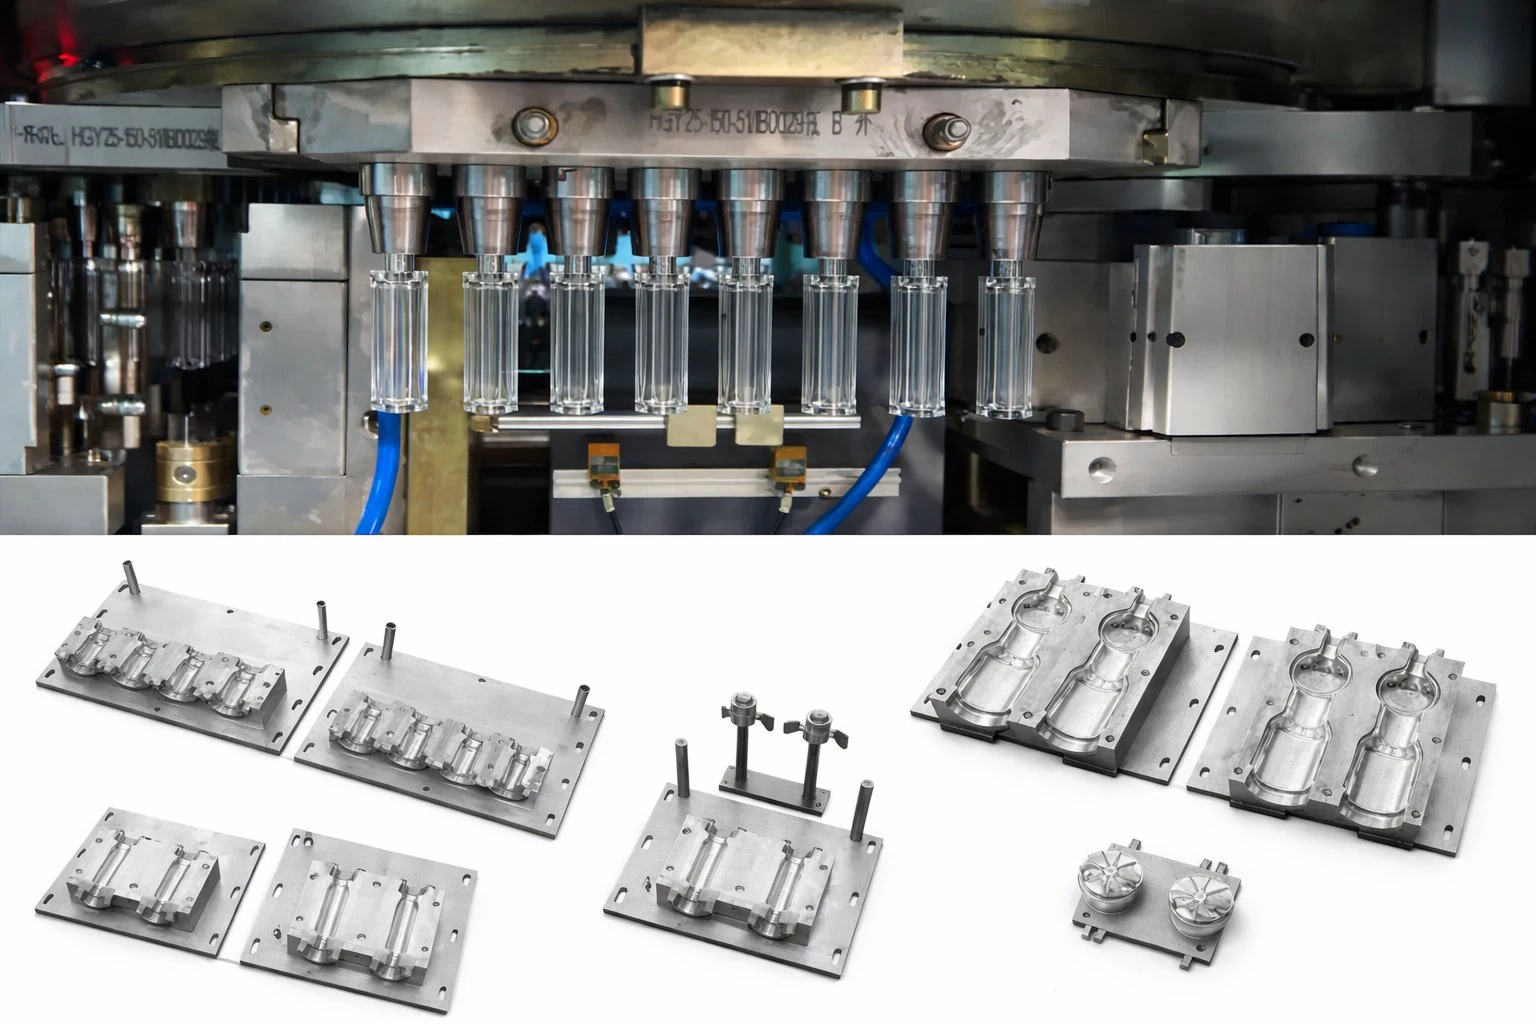
韩国ISBM周期时间优化——已在文中系统地探讨 五级韩国ISBM周期时间框架 ——研究发现,冷却是节省时间潜力最大的关键因素。一个典型的10秒韩国PET饮料生产周期大致分配如下:注射2.5秒,调质转移1.0秒,调质停留2.5秒,吹气1.5秒,冷却停留2.0秒,顶出/旋转0.5秒。本例中的2.0秒冷却停留时间是指吹气后瓶子达到足够硬度,可以无变形地顶出所需的时间——而这个最短冷却停留时间完全取决于模具冷却通道的效率。
冷却通道改进的投资回报率计算非常直接:以韩国产8腔ISBM模具为例,在10秒循环周期、每天运行16小时的情况下,冷却停留时间每减少0.5秒,年产量即可增加约216万个腔体。按每瓶45韩元的合同价格计算,这意味着每套模具每年可增加9700万韩元的收入——而这笔收入可以通过冷却通道的重新设计来收回,该设计的成本可能在500万至1200万韩元之间。在韩国ISBM的生产中,没有任何其他单一的工程改进能够带来如此高的投资回报率。
热流道系统是韩国ISBM模具中的另一个主要热工程元件——它与冷却系统的相互作用将在下文中介绍。 热流道系统工程指南冷却通道的设计必须与热流道的热输入一起考虑——热流道会给模具增加热量,冷却通道必须同时带走这些热量,而冷却通道靠近热流道歧管区域的位置会产生热干扰,从而降低两个系统的性能。
2. 热传递基础:究竟是什么从瓶子中带走了热量
在ISBM模具中,吹塑瓶的散热是通过一系列热阻依次进行的:(1)热量从瓶壁通过PET传导到瓶外表面;(2)热量通过瓶外表面和模腔表面之间的界面传导(接触热阻,受吹塑压力和瓶模接触面积的影响);(3)热量通过模具钢从模腔表面传导到冷却通道壁;(4)热量通过强制对流从通道壁表面传递到冷却水中。
该链条中的主要阻力——即限制整体散热速率的步骤——决定了哪项工程改进能够最大程度地缩短循环时间。对于采用标准冷却通道布局(通道距型腔表面 15-20 毫米)的韩国 ISBM 模具,主要阻力通常是钢导热路径(步骤 3)——提高通道与型腔表面的距离能够带来最大的直接效益。对于通道距型腔表面已达 8-10 毫米的模具,主要阻力则转变为通道壁面的对流阻力(步骤 4)——提高流速以实现湍流能够带来最大的额外效益。
用于确定特定韩国ISBM气瓶冷却时间的热力学计算(该计算用于确定达到目标循环时间所需的最小冷却通道密度)从瓶壁热质量(质量×比热容×吹气温度到顶出温度的温差)开始,反向推导热阻链,从而确定所需的冷却通道表面积和水流量。韩国Ever-Power公司的模具工程团队为模具认证项目提供此项计算服务。
3. 通道深度、直径和间距:三个主要变量
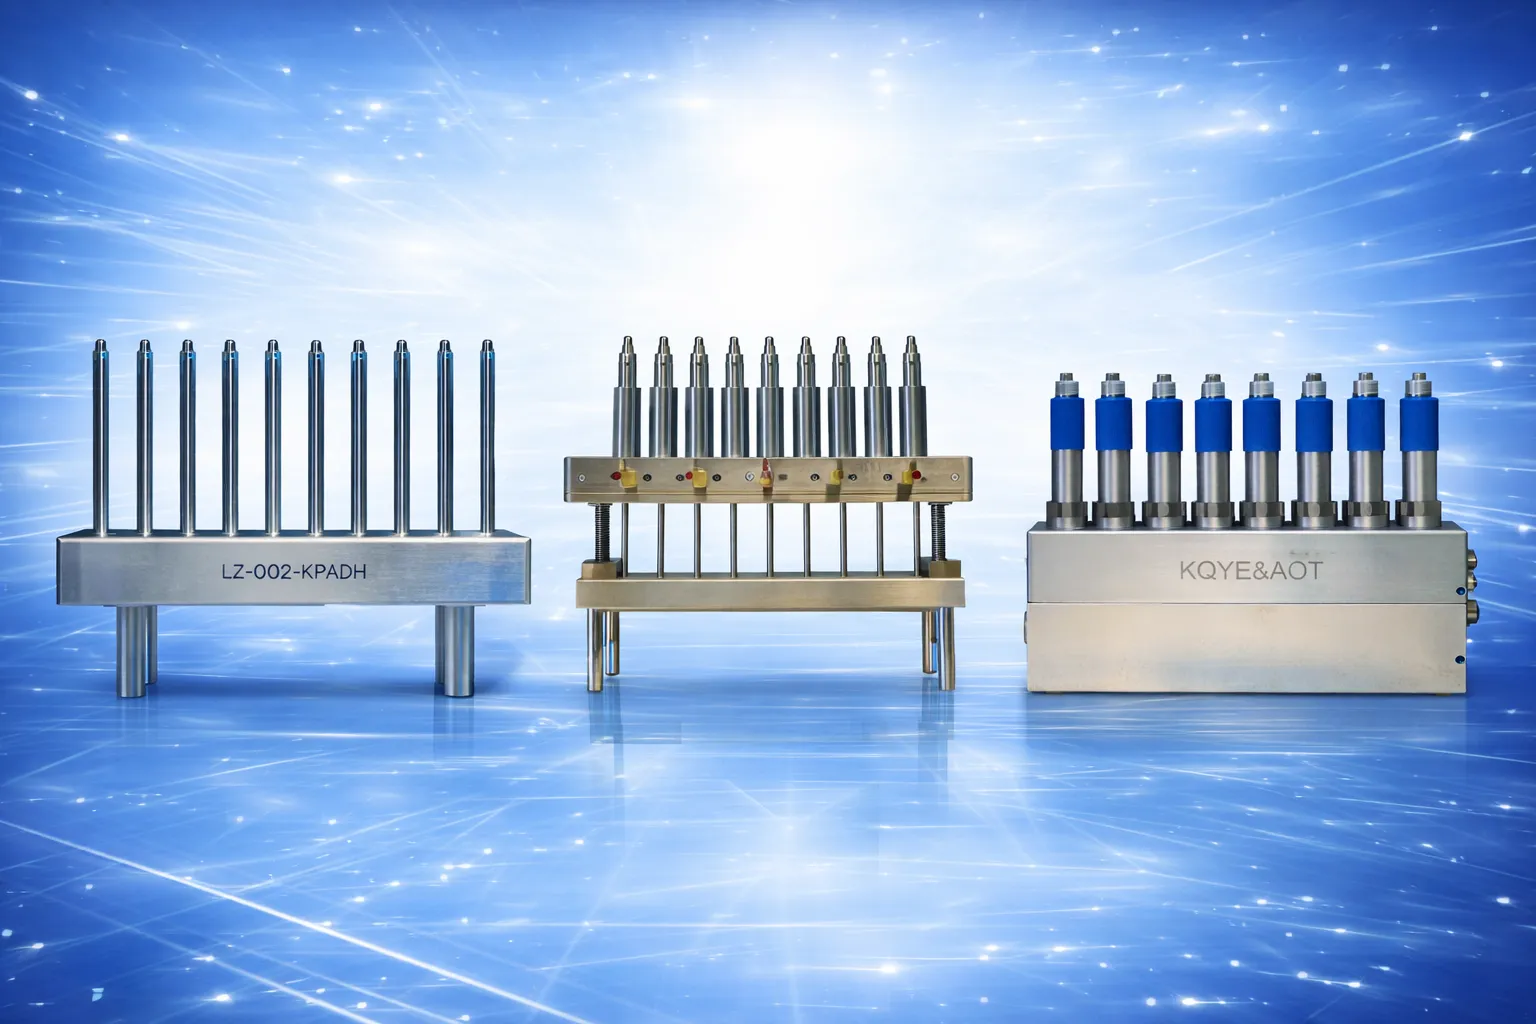
通道深度(d): 韩国ISBM标准模具规范要求冷却通道中心线到最近型腔表面的距离为8-12毫米。低于8毫米,模具钢材横截面的机械强度会降低(注射压力循环可能导致应力开裂);高于12毫米,钢材的热阻会显著增加,散热效率会下降。对于PETG材质的韩妆模具,由于其光学透明度需要快速均匀冷却,因此8-10毫米是更佳的选择范围。本指南顶部的快速参考表列出了不同树脂类型对应的完整参数范围。
通道直径: 韩国ISBM吹塑模具的标准通道尺寸为8-10毫米。更大的通道(12毫米)虽然可以提高流量,但会降低通道与型腔之间模具钢的机械强度——除非流量计算表明,在现有冷却器流量下,10毫米通道无法达到所需的雷诺数,否则这种权衡是不合理的。通道直径也会影响最小间距——对于718H钢,10毫米通道的最小可靠间距约为20毫米(2倍直径),相邻通道之间的结构壁厚为5毫米。
频道宣传语: 相邻冷却通道之间的距离(中心距)决定了型腔表面冷却的均匀性。通道间距过大会在通道中间的型腔表面形成“热点”——这些热点会导致瓶身区域温度较高,需要更长的冷却时间才能凝固。对于韩国标准PET生产,通道间距为通道深度的2-2.5倍(10mm深的通道,间距为16-25mm)即可满足要求。对于韩国K-Beauty PETG和药品生产,由于光学均匀性要求型腔表面温度变化小于±2°C,因此间距应减小至通道深度的1.8-2.2倍(8mm深的通道,间距为14-18mm)。模具设计中,冷却几何形状与其他9个模具规格因素相结合,具体内容请参见…… 韩国ISBM模具选择指南.
4. 水温和流量:韩国冷水机规格
韩国ISBM模具冷却水温度由生产冷却器设定,PET和PETG标准生产的进水温度通常设定为8-12°C。在正常运行范围内,韩国ISBM的冷却水温度与循环时间的关系近似呈线性:冷却水进水温度每降低10°C,最小冷却停留时间大约减少0.8-1.2秒(以壁厚0.22mm的标准500ml PET瓶为例)。韩国ISBM冷却水的实际下限约为6°C——低于此温度,在韩国夏季潮湿环境下,模具外表面会形成冷凝水,导致水渗入瓶内,并可能造成吹瓶工位触电危险。
韩国ISBM冷却回路的流量规格必须达到湍流状态(雷诺数Re > 4,000;目标Re > 10,000以实现最大传热)。圆形冷却通道的雷诺数计算公式为:Re = (流速 × 通道直径) / 运动粘度。对于直径为10mm、水温为10°C的通道(运动粘度≈ 0.00131 cm²/s),要达到Re = 10,000,流速约为1.31 m/s,对应的体积流量为每通道0.62 L/min。韩国ISBM冷却回路每腔8个通道(500ml瓶模的典型配置)在此规格下需要约5 L/min的总流量——这完全在韩国标准工业冷水机的容量范围内,但实际应用中往往无法达到,因为韩国ISBM操作人员通常使用压力表(压力表读数不能直接反映通道流量)而非流量计来设定冷水机的流量。
在韩国ISBM冷却回路中安装独立通道流量计(转子流量计,每个通道35,000至85,000韩元)是韩国模具厂验证冷却性能最有效的仪器投资。没有流量计,冷却回路的优化只能是定性的;有了流量计,优化就变成了工程性的。韩国的模具维护计划中包含每季度一次的冷却回路流量测量(作为五级预防性维护框架的一部分)。 韩国ISBM维护检查清单)在结垢导致流量减少并转化为周期时间增加之前,识别出结垢导致的流量减少。
5. ISBM吹塑模具本体的冷却通道布局
韩国四工位ISBM吹塑模具的模体采用分腔结构——两个半腔闭合包裹充气后的瓶身。大多数韩国ISBM模具设计中,模体内的冷却通道沿纵向(平行于瓶身轴线)布置,从模腔的一端进入,从另一端排出。纵向通道的优点是设计和加工简单,便于检查和清洁。缺点是沿瓶身高度方向冷却不均匀:冷却水在通道入口处温度较低,在出口处温度较高,导致韩国标准ISBM生产中沿瓶身高度方向存在2-4℃的温度梯度。
对于韩国ISBM模具而言,型腔温度均匀性至关重要——例如K-Beauty PETG、高端保健品PETG、药品容器等——韩国解决进出口温度梯度的标准方案是采用蛇形(带挡板)通道设计,该设计呈折返式,在型腔的同一端形成进出口区域,并在型腔高度方向上交替设置冷热通道。这种蛇形设计增加了冷却通道回路的长度(从而增加了压降和泵送需求),但可实现±1°C的型腔温度均匀性,而直通式纵向通道的温度均匀性则为±3-4°C——这一改进与PETG生产中瓶身整个高度范围内光学透明度的一致性直接相关。
对于韩国多腔ISBM模具(6腔、8腔),每个型腔都拥有独立的冷却回路——采用并联而非串联方式。将多个型腔串联(一个回路依次流经所有型腔)是韩国ISBM模具常见的成本节约方法,但这会导致下游型腔温度系统性升高,从而造成不同型腔位置之间的重量差异增大。在韩国ISBM生产中,型腔间重量差异超过CV% 4%的情况通常源于串联冷却——可以通过加装并联歧管连接来纠正,而这通常需要花费每套模具80万至200万韩元。
6. 基座区冷却:韩国ISBM模具中最容易被忽视的领域
ISBM吹塑模具的底部区域——即形成瓶底的模具部件,包括碳酸饮料瓶的香槟瓶底或非碳酸饮料瓶的平底——是模具中对热要求最高的区域,也是韩国ISBM模具设计中最常被低估的区域。底部区域承受瓶身最厚的部分(预成型瓶底的浇口区域单位面积材料最多),必须冷却高应力的双向取向瓶底结构,并且在碳酸饮料生产中,还必须通过复杂的几何过渡来冷却呈花瓣状的香槟瓶底,而标准的圆柱形通道布局无法有效地满足这一需求。
韩国标准ISBM吹塑模具底板设计采用单条中央水道或两条平行水道,横跨香槟瓶底部几何形状后方的底座嵌件。这种设计的散热率通常仅为型腔体冷却通道的60-75%,导致瓶身(冷却充分)与瓶底(冷却不足)之间存在温差,因此冷却时间必须根据瓶底凝固时间而非瓶身凝固时间来设定。实际上,瓶底的冷却情况决定了整个瓶子的冷却时间——因此,对于已经优化了瓶身冷却通道几何形状的韩国ISBM生产线而言,专门改进瓶底冷却是缩短生产周期最有效的措施。
韩国ISBM模具最有效的底座冷却改进方案是用鼓泡器或挡板设计取代简单的横向通道,从而产生一股小直径水射流(通常为4-6毫米),直接作用于底座嵌件中心——温度最高的点。该射流可在最需要冷却的位置产生高速冲击冷却,与同等总流量的通道冷却底座相比,可将底座区域温度降低8-15°C。在韩国ISBM模具中安装底座鼓泡器的成本通常为每个型腔45万至120万韩元,但由于其可缩短0.3-0.8秒的循环时间,因此可在2-4个月内收回成本。底座冷却不足导致的缺陷——底座翘曲、CSD模具中底座滚落、浇口区雾化——已在相关文献中有所记录。 韩国ISBM瓶缺陷现场指南.
7. 从瓶身质量证据诊断冷却问题
| 瓶装质量症状 | 冷却根本原因 | 诊断确认 | 工程修正 |
|---|---|---|---|
| 弹射后基地变形 | 底部区域过冷;在凝固完成前被排出 | 弹出后立即用红外测温仪测量底座温度——如果温度高于 45°C,则底座仍然柔软。 | 添加底部气泡器或以 0.5 秒为增量增加冷却时间 |
| 波浪形/不规则标签面板 | 体腔冷却不均匀;通道间存在热点 | 稳定生产后模具表面红外扫描——揭示热点图案 | 降低身体区域的通道间距;检查通道是否阻塞 |
| 腔间重量差异(>CV 4%) | 串联冷却回路——下游腔体温度较高 | 测量每个腔室的冷却水出口温度——下游腔室的温度会更高。 | 改为并联冷却歧管;增加专用冷水机组容量 |
| PETG材质上身/肩部有雾状效果 | 上腔冷却不足;吹气后材料在玻璃化转变温度(Tg)以上停留时间过长。 | 将空调温度降低 2°C——如果雾霾减轻,则说明冷却不是原因。如果雾霾仍然存在,请确认上腔区域的冷却通道是否接近。 | 添加上腔冷却区;验证肩部区域的通道深度 |
| 轮班期间周期时间逐渐增加 | 渠道内水垢堆积导致流量减少;夏季冷水机组容量过载 | 测量班次期间的进/出水温度——温差 (ΔT) 升高表明流量减少或热负荷增加。 | 化学除垢处理;检查韩国夏季条件下冷水机组设定温度与实际出水温度的差异 |
8. 冷却系统维护和水垢积聚预防
冷却通道水垢(韩国自来水中的碳酸钙和镁沉积物)是韩国ISBM模具冷却性能长期下降的主要机制。韩国自来水硬度因地区而异——京畿道(韩国ISBM生产主要集中在此)的自来水硬度通常为60-120 ppm CaCO₃,足以在不进行水处理的情况下,连续运行6-12个月内形成可测量的水垢沉积。厚度仅为0.5毫米的水垢沉积会使通道壁的传热系数降低20-351TP³T,并使最小冷却停留时间增加0.4-0.8秒。
韩国ISBM生产商应实施两项冷却水管理措施:水质控制(向冷却器和冷却回路输送硬度≤50 ppm的软化水,或在冷却器水箱中添加阻垢剂和腐蚀抑制剂)和定期除垢(每年一次,或在硬水地区每半年一次,在冷却通道内循环稀释柠檬酸或专用除垢剂)。除垢程序需要将模具冷却回路与冷却器隔离(以保护冷却器内部免受酸蚀),将除垢泵和储液罐直接连接到模具冷却回路,并在40℃下循环除垢溶液2-4小时,然后用清水冲洗。对于未进行水处理的冷却通道,这种年度除垢程序通常可恢复80-90%的原始冷却性能。
水垢积聚虽然可以预防,但一旦严重积聚则无法逆转——堵塞超过原始横截面30%的通道需要进行机械清理(钻孔或通条),这可能会损坏通道壁表面光洁度并降低通道的长期传热能力。韩国ISBM生产商如果遇到工艺参数未改变但循环时间却不断延长的情况,应将冷却回路流量测量和水垢检查作为首要诊断步骤,而不是先入为主地认为问题与工艺有关。将冷却回路管理与完整的模具维护计划相结合的更全面的维护方案包含在韩国ISBM五级维护框架中。
常见问题解答
冷却工程支持
现有韩国ISBM模具的生产周期比预期更长?
韩国永力公司的模具工程团队会评估您的冷却通道布局、冷水机规格和水流量数据,并在任何工程工作开始之前提供具体的冷却改进计划,并量化周期时间缩短预测。
相关资源


