
技术指南 · IBM 机器配置 · 韩国 EVER-POWER
注塑吹塑
龋齿数量 选材指南
在IBM机器选型中,腔数是影响最大的单一指标——它决定了每台机器的年产量、单位产能的投资成本、韩国食品药品安全部(KFDA)认证成本以及生产灵活性。本指南将详细展示如何计算适用于韩国制药、日用化学品和化妆品行业IBM生产所需的正确腔数,无论年产量如何。
ZQ40 → ZQ135 系列
韩国工厂经济学
韩国 EVER-POWER · 京畿道安山市 · 2026年7月
系统参考 · ZQ 系列腔数参数
最大可容纳空腔数 @ 10ml
30
ZQ135旗舰机型 · 约23,800瓶/小时
循环时间(干式)
4.0 秒
所有 ZQ 型号 · 4 秒烘干循环
目标利用率
70–85%
韩国两班制年度生产目标
效率因子
88%
应用于产能规划的额定输出
第 01 节
为什么腔体数量是 IBM 的关键规格
在 IBM机器 在选择压机时,腔体数量是首要决策——比机器夹紧力、料筒尺寸或控制系统规格更为重要——因为特定容器规格下的腔体数量直接决定了:每台机器每年的产量、单位年产能的资本成本、每个生产目标所需的韩国食品药品监督管理局(KFDA)药品认证数量,以及韩国工厂的生产排产灵活性。在机器订购时准确确定腔体数量,可以避免韩国IBM投资中最昂贵的错误:要么腔体数量指定过低(机器无法达到所需的年产量,迫使购买第二台机器),要么腔体数量指定过高(机器利用率低于50%,导致资本回报率不可接受)。
IBM 的产量结构与 EBM 截然不同——在 EBM 中,产量主要取决于循环时间(循环时间随机器尺寸和容器重量而变化);而在 IBM 中,ZQ 系列机器的循环时间基本固定为 4 秒(干式),与型号无关,因此产量几乎完全取决于同时运行的模腔数量。一台 9 模的 ZQ40 和一台 30 模的 ZQ135 的循环时间都约为 4 秒——ZQ135 每小时的产量是 ZQ40 的 3.33 倍,并非因为其运行速度更快,而是因为其每个循环的产量是 ZQ40 的 3.33 倍。这意味着在 IBM 中,模腔数量实际上等同于生产能力——每增加一个模腔,产量都会固定增加,而不是循环速度的提升。
韩国的IBM注塑机在投资决策中,往往仅依据机器的夹紧力(千牛)或机器型号,而不核实其容器规格对应的注塑腔数,从而导致尺寸选择错误。例如,一台夹紧力为1100千牛的ZQ110注塑机,在10毫升的药品包装中可以加工24个腔体,但在500毫升的家用化学品包装中却只能加工6-8个腔体——同一台机器在两种截然不同的产量下,产量却大相径庭。本指南旨在为韩国的IBM注塑机生产商提供计算框架和参考数据,帮助他们根据特定的容器规格、年产量和韩国工厂的轮班安排,正确确定所需的注塑腔数。
第 02 节
IBM龋齿计数公式
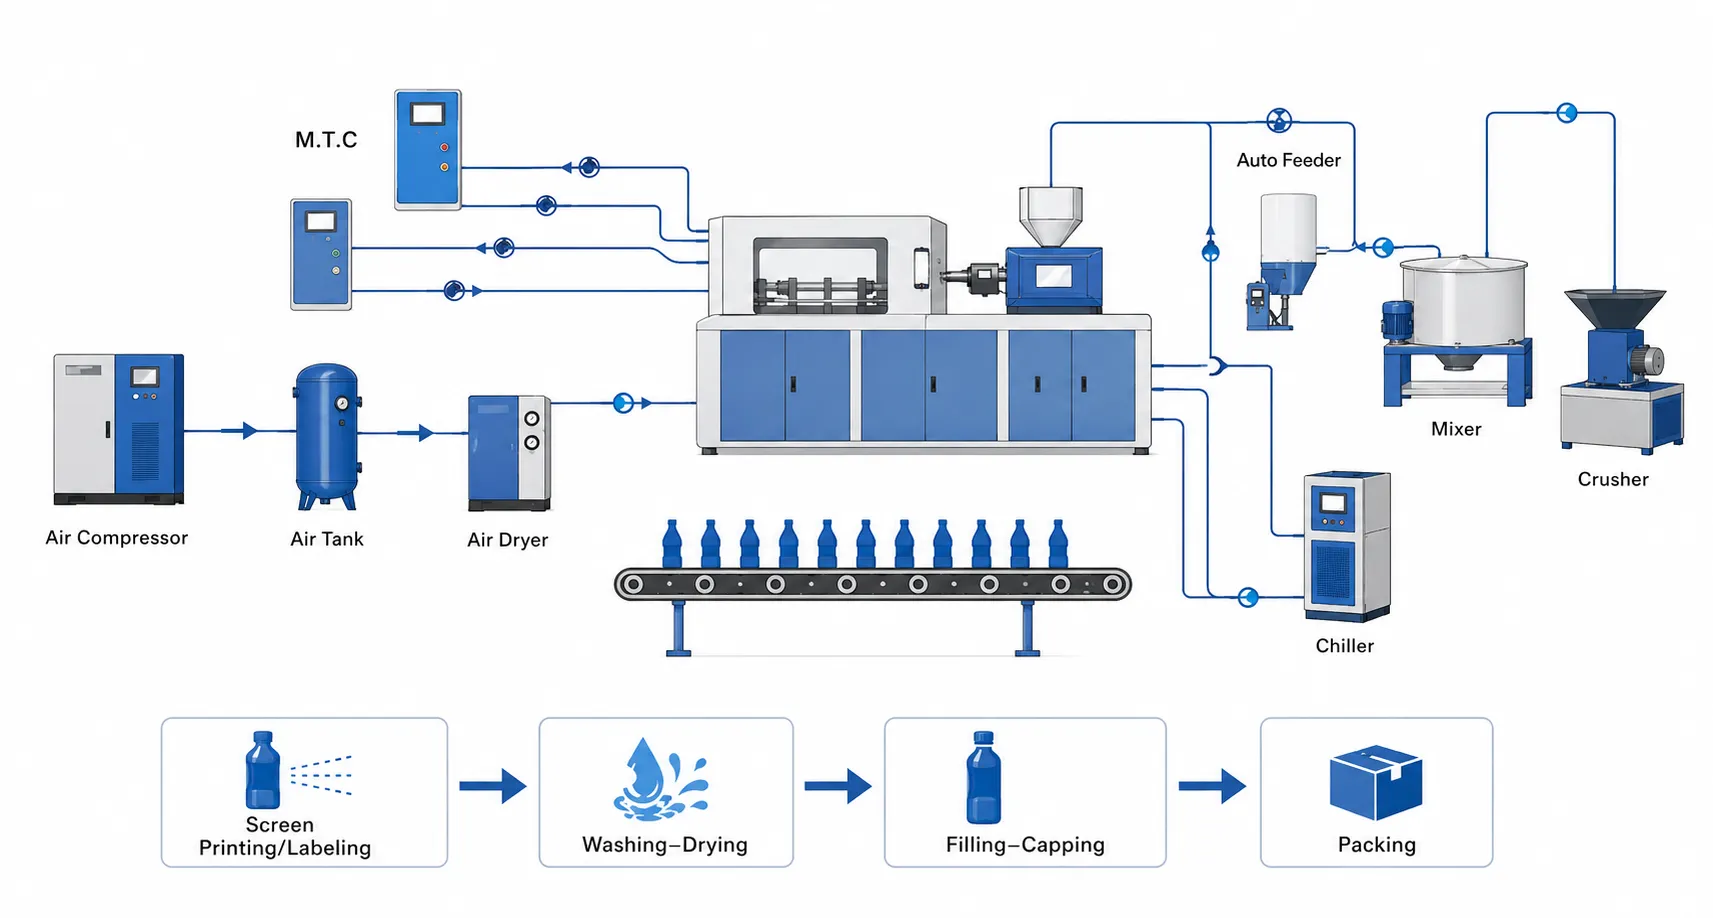
计算框架 · IBM 容量规划
第一步——年度所需销量
确定每年所需销量,包括季节性高峰缓冲量。在基本年销量基础上增加 15–20%,以满足韩国零售促销需求和生产维护停机缓冲。
第二步——韩国工厂轮班时间
韩国两班制 = 每天 14 个生产小时 × 250 个生产日 = 每年 3,500 小时。韩国三班制 = 每天 21 小时 × 250 天 = 每年 5,250 小时。除非韩国的劳动力条件允许实行三班制,否则应以两班制为基础进行计划。
步骤 3 — 龋齿计数公式
N = V_annual ÷ (3,600 ÷ T_cycle × E × H_annual)
N = 所需最小空腔数
V_annual = 年度单位目标
T_cycle = 4.0 秒(ZQ 系列)
E = 0.88(88% 效率)
年工时 = 3,500 小时(两班制)
第四步——利用率检查
N 向上取整至下一个可用的 ZQ 腔数。确认机器利用率 = V_annual ÷ (N × 793/小时 × 3,500 小时) 介于 65% 和 85% 之间。低于 65%:降低腔数。高于 90%:升级腔数。
韩国制药 · 10毫升眼科用药 · 年产量4000万支 · 两班制
输入
V = 40,000,000
T = 4.0 秒 · E = 0.88
H = 3,500 小时
计算
N = 40M ÷ (793 × 3,500)
N = 4000万 ÷ 277.55万
N = 14.4 → 向上取整为 20
结果
ZQ80 20 腔
产能:5540万/年
利用率: 72% ✓
净空
每年新增1540万单位
可供增长
没有新机器
第 03 节
ZQ系列腔数参考表
下表列出了韩国永力ZQ系列风机在四种最常见的韩国生产模式下的完整腔体数量参考数据。年产能数据基于韩国两班制生产模式(每年3500生产小时),机械效率为88%,干燥周期为4.0秒。
| ZQ 型号 | 夹具(千牛) | 10毫升 骑兵·百万单位/年 |
30毫升 骑兵·百万单位/年 |
100毫升 骑兵·百万单位/年 |
500毫升 骑兵·百万单位/年 |
|---|---|---|---|---|---|
| EP-ZQ40 入口 · 3+N 区 |
400 | 9 约1980万 |
6 约1320万 |
4 约880万 |
2-3 约440万至660万 |
| EP-ZQ60 标准 · 3+N 区 |
600 | 14 约3080万 |
9 约1980万 |
5-6 约1100万至1320万 |
3–4 约660万至880万 |
| EP-ZQ80 双液压 · 角度分度 · 3+N |
800 | 20 约4400万 |
12-14 约2640万至3080万 |
8-10 约1760万至2200万 |
5-6 约1100万至1320万 |
| EP-ZQ110 双液压 · 65mm 螺杆 · 4+N |
1,100 | 24 约5280万 |
16–18 约3520万至3960万 |
12-14 约2640万至3080万 |
6-8 约1320万至1760万 |
| EP-ZQ135 旗舰级 · 70mm · 6+N · 37+37KW |
1,350 | 30 约6600万 |
20-22 约4400万至4840万 |
14–16 约3080万至3520万 |
8 约1760万 |
年产能:3,500 小时/年(两班制)× 88% 效率 × (3,600 ÷ 4.0 秒) × 腔体
第 04 节
限制龋齿数量上限的因素
在给定的容器规格下,最大腔数受三个独立的机器限制——这三个限制必须同时满足。随着腔数的增加,最先达到的限制即为最终的限制。
夹紧力
压板尺寸
弹丸重量
ZQ系列
400–1,350千牛
ZQ40 → ZQ135 夹紧范围
关键维度
> 60 毫米
压板极限处的本体直径
风险格式
> 1.0 毫米
500毫升时接近射击极限
最大注射夹紧力(KN)除以注射压力下每个模腔的投影面积。对于 10 ml HDPE 制药预成型体,每个模腔的夹紧力要求约为 35–45 KN——ZQ40(400 KN)可容纳 9 个模腔,ZQ135(1,350 KN)可容纳 30 个模腔。
更大的容器本体 = 更大的预成型件投影面积 = 每千牛额定夹紧力下可用的型腔数量更少
ZQ型转塔模板从物理上限制了注塑模具的最大占地面积。型腔数量也受到模板几何布局的限制——型腔之间必须有足够的中心间距,以便在相邻型腔之间留出冷却通道并保证模具的结构完整性。
宽体容器(容器直径 > 60 毫米)在达到同一 ZQ 型号的夹紧力极限之前,就已经受到压板的限制。
螺杆注射装置有每次循环的最大注射重量——即所有型腔同时注入的HDPE或PP总量。对于壁厚较大的大型容器,在锁模力或压板面积尚未完全发挥之前,总注射重量可能超过ZQ型号的额定料筒容量。
对于厚壁容器(500毫升时壁厚>1.0毫米),在ZQ110打印机上,当模腔数少于8个时,其注射重量接近极限——在大尺寸容器上指定模腔数之前,请先核实注射重量的计算方法。
这 结合 在任何给定规格下,约束条件是三个极限值中第一个达到的那个。这三个极限值都必须独立验证——不要假设夹紧力始终是每种容器规格和 ZQ 型号组合的主要约束条件。
第 05 节
制药行业 IBM 龋齿计数计划
韩国制药用IBM模具的型腔数量规划存在一个非制药用IBM模具所没有的限制:型腔数量与韩国食品药品监督管理局(KFDA)的认证要求挂钩。IBM模具组中的每个型腔都在韩国KFDA的制药容器认证文件中单独记录——在KFDA首次批准后更改型腔数量需要提交容器变更通知。这种监管上的锁定使得在韩国制药用IBM模具生产之初就确定正确的型腔数量至关重要,而不能在后期进行升级。
更全面的制药行业IBM应用场景请参阅制药行业IBM指南。制药行业注塑机腔数决策规则:应指定在预计第三年年产量下能达到70-80%利用率的注塑机腔数,而非第一年产量。韩国制药行业的产能提升通常在第二至第四年增加15-25%的年产量,因为韩国药品食品药品监督管理局(KFDA)对该品牌药品的认证完成,且韩国市场需求不断增长。如果以第一年的腔数进行认证,则到第三年机器的利用率将达到90%以上,需要进行认证升级或购置第二台机器——这两种方法都比在初始认证时指定更高的腔数成本更高。
药用龋齿计数决策矩阵 · 10 毫升眼药水
三年级目标
< 25M
→ ZQ60 · 14 升
30.8M 容量 · 81% 实用。
三年级目标
25–38M
→ ZQ80 · 20 升
44.0M 容量 · 57–86% 实用。
三年级目标
38–50M
→ ZQ110 · 24 腔
52.8M 容量 · 72–95% Util.
三年级目标
超过5000万
→ ZQ135 · 30 升
66.0M 容量 · 76%+ 实用。
第 06 节
家用化学品和化妆品龋齿计数计划
家用化学品和化妆品IBM注塑机的模腔数量规划与制药行业主要有两点不同:一是模腔数量不受监管限制(韩国食品药品监督管理局(KFDA)的制药资质认证不适用);二是模具更换频率更高——韩国家用化学品代工包装厂每台机器每年更换模具8-15次,而韩国制药IBM注塑机每年仅更换2-4次。这意味着家用化学品和化妆品IBM注塑机的模腔数量不仅要考虑年产量,还应兼顾模具更换效率。
500毫升洗发水/家用化学品
每年约950万至1260万
约1580万至1890万/年
约1890万至2520万/年
约2520万/年
★ 最常见的韩国洗发水 IBM 配置
100毫升ABS化妆品罐
约1100万至1320万/年
约1540万至1760万/年
约2200万至2640万/年
约2640万至3080万/年
★ 韩国K-Beauty国家品牌OEM标准
第 07 节
多格式机器腔数策略
韩国的IBM合同包装工厂在同一台机器上生产多种包装规格——这是韩国最常见的IBM商业部署方式——他们必须优化腔体数量,不是针对单一规格,而是针对所有共享机器时间的规格的加权年产量。一台ZQ80每年生产6种不同腔体数量的包装规格,其固定的夹紧力和压板尺寸分别限制了每种规格的最大腔体数量;机器的选择必须满足所有计划规格的装订约束。
| 格式 | 年单位 | 最小龋齿数(计算值) | ZQ80 现货供应 | 所需生产工时 | 机器实用性 |
|---|---|---|---|---|---|
| 10毫升眼科用药 | 20,000,000 | 7.2 → 20 升 | 20 骑兵 | 1,263 小时 | 36% |
| 100毫升CRC药物 | 8,000,000 | 2.9 → 10 升 | 10 骑兵 | 1,009 小时 | 29% |
| 500毫升洗发水 | 12,000,000 | 4.3 → 6 腔 | 6 升 | 2,222 小时 | 63% |
| 全部的 | ZQ80 ✓ | 4,494 小时 | 128% |
⚠ 容量冲突: 总生产工时(4,494 小时)超过了韩国两班制年均工时(3,500 小时)。该包装规格组合需要一台 ZQ110(通过增加眼科包装的腔体数量来减少眼科包装的生产工时),或者需要第二台 ZQ80 专门用于洗发水包装。韩国 Ever-Power 的应用工程师会在订单咨询过程中,为韩国代工包装工厂进行这种多规格分析。
第 08 节
每腔体资本和韩国食品药品监督管理局(KFDA)认证成本
IBM 模腔数量选择的资本成本分析应比较机器成本加上模具成本与年产能的比值,而不仅仅是机器成本。模腔数量越多的模具,每套成本越高,但每模腔的额外成本远低于升级到下一款 ZQ 型号所带来的单位产能提升所需的机器成本。例如,在 ZQ80 模具上增加 4 个模腔(10 毫升容量下从 16 个模腔增加到 20 个模腔)的成本远低于从 ZQ80 升级到 ZQ110 的成本,但却能达到与更小的 ZQ110 配置相同的产量提升。正确的问题始终是:当前的 ZQ 型号在多少模腔数量下达到产能饱和?在升级之前,能否通过增加同一型号的模腔数量来获得额外的产量?
| 配置 | 年产能 | 药品 KFDA 资质 | 相对资本指数 | 每百万单位资本 |
|---|---|---|---|---|
| 3× ZQ40 · 9 毫升 · 10 毫升 | 5940万 | 3个资格 | 3.0倍 | 最高 |
| 2× ZQ80 · 20 毫升 · 10 毫升 | 8800万 | 2个资格 | 2.0倍 | 中等的 |
| 1× ZQ135 · 30 毫升 · 10 毫升 ★ | 6600万 | 1 质量 | 1.0倍 | 最低 |
| 1× ZQ110 · 24 毫升 · 10 毫升 | 5280万 | 1 质量 | 1.2倍 | 低的 |
★ 最适合年产眼科产品5000万件以上的韩国制药企业——最低单位产能资本投入,并满足韩国食品药品监督管理局(KFDA)的最低资质要求。韩国永力制药(Korea Ever-Power) EP-ZQ80 为韩国生产商提供 4000 万至 5500 万台设备范围内最具成本效益的切入点。
工程常见问题解答
龋齿数量工程问题
为什么增加IBM腔体数量不会增加加工周期?
IBM 的 4 秒循环时间取决于三个工位中最长的连续工序步骤——通常是 HDPE 制药薄壁容器在工位 2 的吹冷停留时间。增加型腔数量会增加每个工位的并行操作数量,但不会延长任何单个工位的工序时间,因为给定工位的所有型腔同时运行(它们都安装在同一个压板上,该压板同时闭合和打开)。ZQ40 的 9 腔模具和 ZQ135 的 30 腔模具的总循环时间都约为 4 秒——无论型腔数量多少,压板每个循环都闭合和打开一次。唯一随型腔数量变化的工艺因素是注射填充时间:型腔越多,总注射重量越大,在型腔数量非常高且料筒容量有限的情况下,可能需要略微延长填充时间——但韩国永力(Korea Ever-Power)的 ZQ 系列料筒尺寸设计确保在参考表中所示的额定型腔数量下,这不会成为限制因素。
当腔体数量接近机器极限并达到最大值时,IBM 打印机的质量会发生什么变化?
对于特定型号的ZQ注塑机和容器规格,以最大额定模腔数运行并不会必然降低质量——韩国Ever-Power公司的ZQ系列注塑机是在韩国标准制药生产条件下,根据参考表中的模腔数进行额定的,这意味着这些模腔数是经过验证的生产配置,而非理论极限。当模腔数超过机器针对特定规格的额定极限时,就会出现质量风险——这通常是由于韩国客户为了降低模具投资而要求比标准配置更多的模腔。当模腔数超过额定值时,会出现三个质量风险因素:热流道浇口不平衡(在相同的歧管压力下,更多的浇口会导致流道树内外浇口之间的流量差异更大);注射锁模裕量减少(如果注射压力峰值高于每个模腔的平均压力,则任何浇口的防飞边裕量都会减少);以及模具冷却不足(在相同的模板占地面积内,更多的模腔意味着每个模腔的冷却通道面积更小,从而增加循环间的温度波动和尺寸偏差)。韩国永力公司不批准ZQ系列机器使用超过额定模数的腔体数量——额定模数是韩国永力公司工艺工程师在生产条件下验证的工程设计点。对于特定规格下超过额定模数的需求,我们将推荐您使用更高一级的ZQ型号。
IBM ZQ系列机器能否在不同时间运行不同腔数的机器?
是的——这正是IBM为韩国代工包装工厂带来的关键商业优势之一。ZQ机器的各项参数(注射压力、料筒温度、吹气压力、循环时间)针对每个模具组独立设置,并以命名的生产配方存储在ZQ控制系统中,操作员在更换模具组时即可调用这些配方。例如,一台ZQ80机器,先运行两个班次的20腔10毫升药品模具组,然后切换到6腔500毫升洗发水模具组,最后切换到10腔100毫升化妆品罐模具组——它能够调用三个不同的生产配方,并针对每种规格使用不同的腔数、循环参数和材料温度,而无需重新配置任何机器硬件。规格切换期间唯一需要更换的硬件是三组分模具组(注塑模具、吹塑模具、脱模工具),如果材料不同,还需要更换料筒。韩国 Ever-Power 的 ZQ 控制系统最多可存储 99 个命名的生产配方,支持韩国多格式合同包装业务,这些业务代表了韩国 IBM 商业生产环境的大多数。
ZQ系列双液压系统对ZQ80及以上型号的腔体数量规划有何影响?
韩国永力(Korea Ever-Power)的双液压系统(ZQ80、ZQ110 和 ZQ135 标配)采用两个独立的液压回路——一个专用于注射阶段,另一个专用于吹塑和剥离阶段——这两个回路同时运行,而非顺序运行。这种并行运行对腔数规划有两方面的直接影响。首先,它消除了单回路 IBM 机器中注射和吹塑回路之间的压力交叉污染:在单回路机器中,液压系统必须先完全完成注射阶段才能切换到吹塑阶段,而残余的注射压力波动会影响腔间吹塑气压的一致性。在高腔数(20-30 腔)下,单回路机器的这种交叉污染会导致腔间重量标准偏差达到 5-8%——超过了韩国制药用 IBM 容器 ±4% CV% 的限制。韩国永力的双液压系统在满额定腔数下,腔间重量标准偏差仅为 2-4%——符合制药规范。其次,双液压系统与同等额定腔数的单回路机器相比,可节能20-30%——这一数据已在韩国客户工厂的能耗测量中得到证实——因为双回路系统使每个泵都能在其最佳效率点运行,而无需像单回路系统那样,让一个泵交替地同时服务于高压喷射阶段和低压吹扫阶段。这种节能效果会随着腔数的增加而放大:以ZQ135为例,在30腔的情况下,与同系列的30腔单回路竞争机器相比,节能20-30%相当于在韩国工厂两班制满负荷运转的情况下,每年可节省约15,000-25,000千瓦时,从而使韩国工厂的电力成本每台机器每年降低约250万-400万韩元。
IBM 模具每个模腔的成本是多少?它如何随 ZQ 模型而变化?
IBM模具的成本与模腔数量大致呈线性关系,注塑模具和吹塑模具的模腔成本均如此——模腔数量翻倍,模具成本也大致翻倍,但热流道歧管设计和模座等部分成本为固定成本摊销。韩国10毫升HDPE材质的IBM制药用模具(S136不锈钢,制药级表面处理)的单模成本约为250万至400万韩元,这是一套完整的三组件模具(注塑模具+吹塑模具+脱模模具)的成本。这意味着一套20腔的ZQ80制药用模具的成本约为5000万至8000万韩元,而一套30腔的ZQ135模具的成本约为7500万至1.2亿韩元。随着型腔数量的增加,单型模具成本略有下降,因为热流道歧管的工程成本在型腔数量超过12个后保持不变——增加第19和第20个浇口的成本低于同一歧管上增加第1和第2个浇口的成本。这意味着在给定的ZQ型号内最大化型腔数量(利用所有可用的锁模力和模板面积)可以实现单位年产能最低的资本成本,因为每个新增型腔的模具成本低于ZQ型号边界处的机器升级成本。韩国永力公司为正在评估同一型号多型模具与下一型号少型模具之间权衡的韩国客户提供特定型腔数量的详细模具成本估算。
韩国制药厂和韩国日用化学品厂的正确 IBM 利用率范围是多少?
由于韩国制药厂和韩国日用化学品厂的运营模式不同,其IBM机器的目标利用率也不同。对于韩国制药厂的IBM机器,在年产量达到饱和的情况下,目标利用率为65-80%。低于65%:资金利用率不足,机器摊销成本和KFDA认证费用过高。高于85%:在不影响生产计划的情况下,没有足够的计划停机时间用于韩国GMP设备维护、KFDA要求的定期工艺验证和腔体检查。此外,韩国制药厂的IBM机器通常在整个生产周期(数周至数月)内专用于单一产品或单一规格的生产,从而减少了日用化学品厂IBM机器因规格变更而产生的停机时间。对于韩国日用化学品厂的IBM机器,所有规格的总目标利用率为70-85%,每次规格变更的生产周期为1-5天。韩国家用化学品专用IBM包装机能够承受更高的利用率(最高可达85%),因为其规格更换和维护窗口的规划比药品GMP生产更具灵活性——韩国家用化学品专用IBM包装机无需通知韩国食品药品安全部(KFDA)即可进行模具更换或维护。家用化学品专用IBM包装机利用率超过90%会带来韩国OEM厂商的供货风险:韩国本土品牌要求其韩国OEM包装供应商按时交付100%的产品,而利用率超过90%的包装机没有足够的产能缓冲来应对需求高峰(例如韩国的促销活动、季节性新品上市),从而导致客户服务中断。韩国Ever-Power的预购咨询服务包含生产场景分析,该分析会将韩国客户的具体年度销量预测和规格组合与每台ZQ型号的产能进行匹配。 注塑吹塑机 ZQ40 至 ZQ135 系列涵盖了韩国 IBM 腔体数量的所有要求,从初创制药规模的 9 个腔体到国家供应制药和快速消费品规模的 30 个腔体,验证了所提出的机器和腔体数量在 5 年规划期内可实现 70–85% 范围内的目标利用率。
龋齿计数咨询 · 韩国 EVER-POWER
计算正确的龋齿数量
您的韩国 IBM 生产
韩国永力应用工程师为韩国所有 IBM 应用提供腔体数量计算、年产量分析、KFDA 认证策略和 ZQ 系列机器选型,涵盖从初创制药到国家级家用化学品生产的各个领域。


