
Визуальный осмотр IBM · Внешний диаметр шейки · Дефекты поверхности · Проверка основания · Корейская компания EverPower
Бутылка IBM
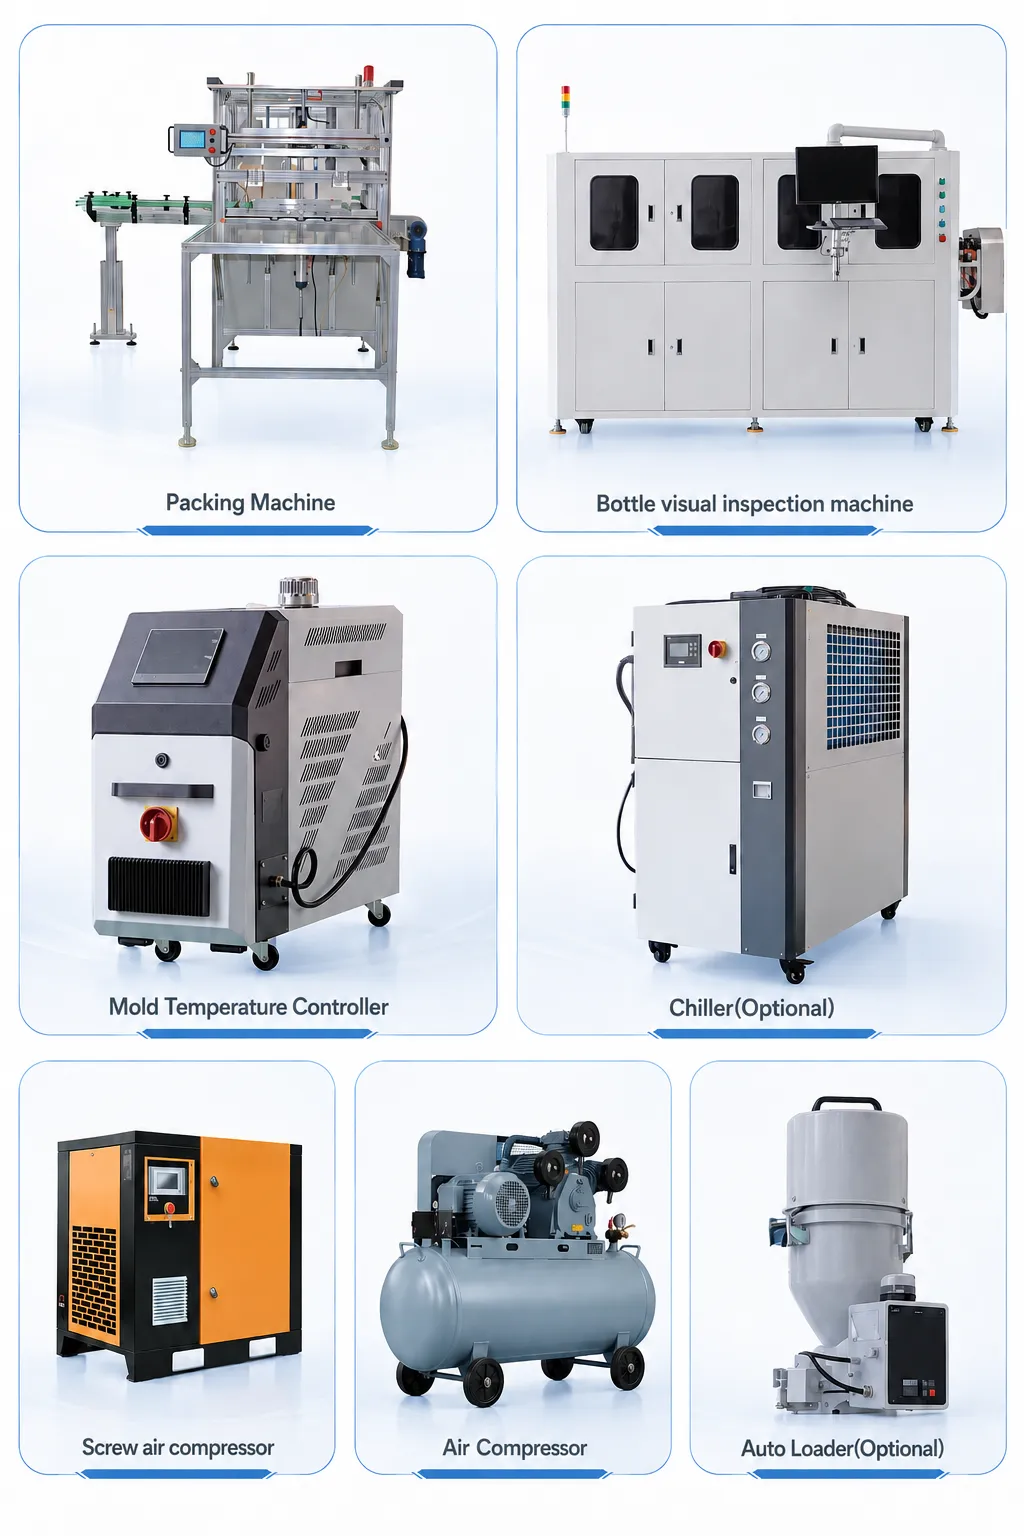
Машина визуального контроля Гид
Визуальный контроль контейнеров IBM на выходном конвейере обеспечивает автоматический контроль качества между производством и упаковкой IBM, выявляя отклонения от допустимого диаметра горлышка, дефекты поверхности, деформацию основания и неполные контейнеры до того, как они попадут на упаковочную линию корейского заказчика. В данном руководстве рассматриваются типы систем визуального контроля бутылок IBM, технические характеристики камер, возможности обнаружения дефектов и интеграция с выходными конвейерами IBM серии Ever-Power ZQ производства Кореи.
Встроенная интеграция • Интеграция серии ZQ
Фармацевтика • Косметика • Продукты питания
KOREA EVER-POWER · АНСАН-СИ, ГЁНГИ-ДО · ИЮЛЬ 2026
IBM ВИЗУАЛЬНЫЙ КОНТРОЛЬ · СПРАВОЧНИК ПО ОБНАРУЖЕНИЮ
ИЗМЕРЕНИЕ НАРУЖНОГО ДИАМЕТРА ШЕЙКИ
точность ±0,03 мм
Точность измерения внешнего диаметра горловины контейнера IBM с помощью встроенной камеры составляет ±0,03 мм при скорости конвейерной линии — этого достаточно для обнаружения контейнеров IBM, выходящих за пределы спецификации внешнего диаметра горловины ±0,05 мм, перед упаковкой в соответствии с требованиями к размерам крышек для фармацевтической и косметической промышленности Кореи.
ОБНАРУЖЕНИЕ ПОВЕРХНОСТНЫХ ДЕФЕКТОВ
минимум 0,3 мм²
Минимальный размер дефекта поверхности для обнаружения: 0,3 мм² с помощью стандартной системы машинного зрения IBM (2-мегапиксельная камера, кольцевая подсветка с 4 светодиодами). Обнаруживает черные точки, серебристые полосы, следы текучести, поверхностные ямки и деформации на корпусе контейнера из полипропилена (PP) или полиэтилена высокой плотности (HDPE), изготовленного компанией IBM.
СКОРОСТЬ ПРОВЕРКИ
До 400/мин
Стандартная скорость встроенной системы визуального контроля IBM составляет до 400 контейнеров в минуту — это быстрее, чем максимальная производительность ZQ40 (~200 в минуту для 10-гнездных контейнеров IBM объемом 100 мл), что обеспечивает запас производительности для машин ZQ без узкого места в системе визуального контроля.
МЕХАНИЗМ ОТКАЗА
Отклонитель воздушной струи
Система визуального контроля IBM отбраковывает некачественные контейнеры: пневматический отводчик на разгрузочном конвейере направляет некачественные контейнеры в бункер для брака в течение 50 мс после сигнала обнаружения. Точность отбраковки >99,5% — принятые контейнеры IBM продолжают движение к упаковочному столу или станции роботизированного комплектования без ручной сортировки.
РАЗДЕЛ 01
Почему важна встроенная система визуального контроля бутылок IBM?
Качество контейнеров IBM на машинах Korea Ever-Power ZQ контролируется параметрами процесса (температура цилиндра, давление выдува, охлаждение пресс-формы) и точностью пресс-формы, однако колебания процесса во время производственных смен приводят к появлению контейнеров, не соответствующих спецификациям, которые невозможно надежно обнаружить с помощью ручной выборочной проверки с частотой 1-2% AQL до того, как дефектный контейнер попадет на линию розлива корейского клиента. Встроенная система визуального контроля бутылок IBM с частотой 100% (проверка каждого контейнера перед упаковкой) устраняет этот пробел в качестве. Korea Ever-Power Машины IBM серии ZQ Интеграция со специализированными системами визуального контроля IBM на выходном конвейере для программ IBM по производству контейнеров для фармацевтической, косметической и пищевой промышленности, требующих поставок без дефектов корейским клиентам.
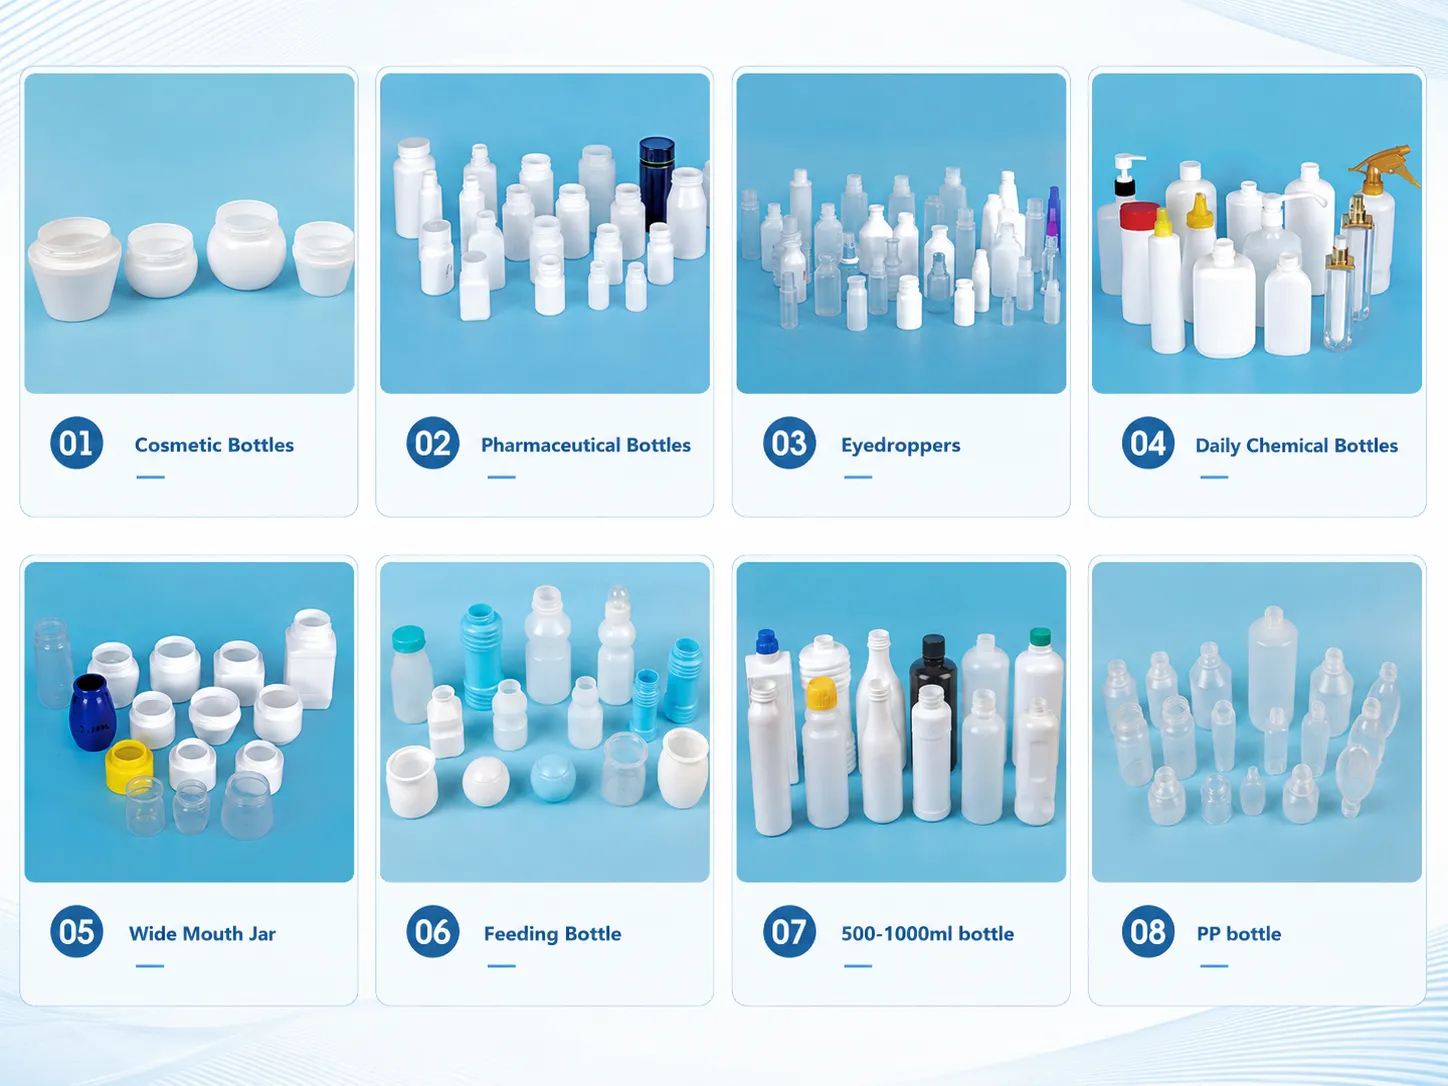
Выявление дефекта в IBM во время производственной смены
Дефекты контейнеров IBM возникают с низкой, но коммерчески значимой частотой во время производственных смен по четырем основным причинам: вариации материала (вариации MFR полипропилена между корейскими партиями смолы, приводящие к появлению контейнеров с короткими или толстыми стенками в начале обработки новой партии), колебания температуры охлаждения пресс-формы (колебания температуры чиллера выше ±1°C от заданного значения во время пиковой летней жары в Корее, вызывающие периодическую деформацию основания или вспышки на горловине), вариации дозировки цветной мастербатчи (дрейф калибровки гравиметрического дозатора, вызывающий отклонение цвета в пигментированных полипропиленовых контейнерах IBM) и механический износ (увеличение зазора стержня сердечника из-за износа в производственном цикле, вызывающее периодическую эксцентричность заготовки и вариации стенок). Совокупная частота обнаруживаемых дефектов контейнеров IBM по этим четырем причинам обычно составляет от 0,1 до 0,51 тонны на тонну от общего объема производства на хорошо обслуживаемой линии ZQ IBM — достаточно низкая, чтобы пройти выборочную проверку AQL уровня II 1.0 в большинстве партий, но достаточно высокая, чтобы вызывать жалобы клиентов, когда дефектные контейнеры попадают на линии розлива корейских марок и обнаруживаются при входном контроле качества или во время розлива.
100% Встроенный контроль против отбора проб
Ручная выборочная проверка контейнеров IBM на уровне AQL (стандартная практика в корейской системе поставок контейнеров IBM без встроенной системы машинного зрения) при уровне AQL 1.0, уровень II, для партии в 10 000 контейнеров: размер выборки 125 контейнеров (Ac=3, Re=4 при AQL 1.0). При уровне дефектов 0,5% в партии из 10 000 контейнеров ожидается 50 дефектных контейнеров — выборка из 125 контейнеров выявит приблизительно 0,5×125 = 0,63 ожидаемых дефектных контейнеров (распределение Пуассона), что дает приблизительно 47% вероятность принятия партии с 50 дефектными контейнерами при плане выборочной проверки AQL 1.0. Встроенная система машинного зрения (100%) обнаруживает и отбраковывает все 50 дефектных контейнеров в той же партии, обеспечивая поставку на упаковочную линию корейского клиента партии из 9950 контейнеров без дефектов. Коммерческое обоснование для корейских производителей контейнеров IBM, инвестирующих в системы машинного зрения на производственной линии: как только корейские фармацевтические компании или производители премиальной косметики указывают систему машинного зрения 100% в качестве обязательного требования к поставкам (что часто встречается в корейских контрактах на поставку фармацевтической тары), система машинного зрения IBM становится обязательным требованием для квалификации поставки, а не дополнительной опцией повышения качества.
РАЗДЕЛ 02
Архитектура системы визуального контроля IBM и технические характеристики камеры
Стандартная станция визуального контроля IBM Vision — схема расположения камер и освещения.
Камера на шее (вид сверху)
2-мегапиксельный телецентрический объектив
Двухмегапиксельная камера с телецентрическим объективом (постоянное увеличение) измеряет внешний диаметр шейки изделия с точностью до ±0,03 мм на скорости линии IBM. Кольцевая подсветка (синий светодиод, 470 нм) обеспечивает равномерное освещение поверхности шейки для алгоритма измерения, определяющего края.
Две нательные видеокамеры (вид сбоку)
2-мегапиксельная линейная развертка
Две камеры бокового обзора, расположенные под углом 90° друг к другу, фиксируют всю поверхность корпуса контейнера IBM на 360° во время вращения контейнера (на вращающейся станции или с помощью вращающегося зеркала). Подсветка (рассеянная белая светодиодная панель за контейнером) используется для обнаружения дефектов поверхности с целью повышения контрастности.
Базовая камера (вид снизу)
2 Мп с зеркалом
Камера с обзором снизу и зеркалом под углом 45°, расположенная на краю конвейера, осматривает основание контейнера IBM на предмет вмятин (деформаций), следов защемления основания (дефект основания типа EBM, отсутствующий в контейнерах IBM, но проверенный на наличие остатков из формовочного канала) и посторонних предметов на внешней поверхности основания.
Блок обработки
Промышленный ПК/ПЛК
Промышленный ПК для визуального контроля обрабатывает все изображения с камер в режиме реального времени (<20 мс на контейнер), передавая сигнал отбраковки на реле отвода воздушной струи. Производственная статистика (процент годных изделий, частота дефектов, отбраковка по отслеживаемым дефектам) хранится в базе данных системы машинного зрения для составления отчетов по контролю качества в Корее компанией IBM.
РАЗДЕЛ 03
Осмотр наружного диаметра шейки грифа: измерение с помощью камеры против измерения ручным калибром.
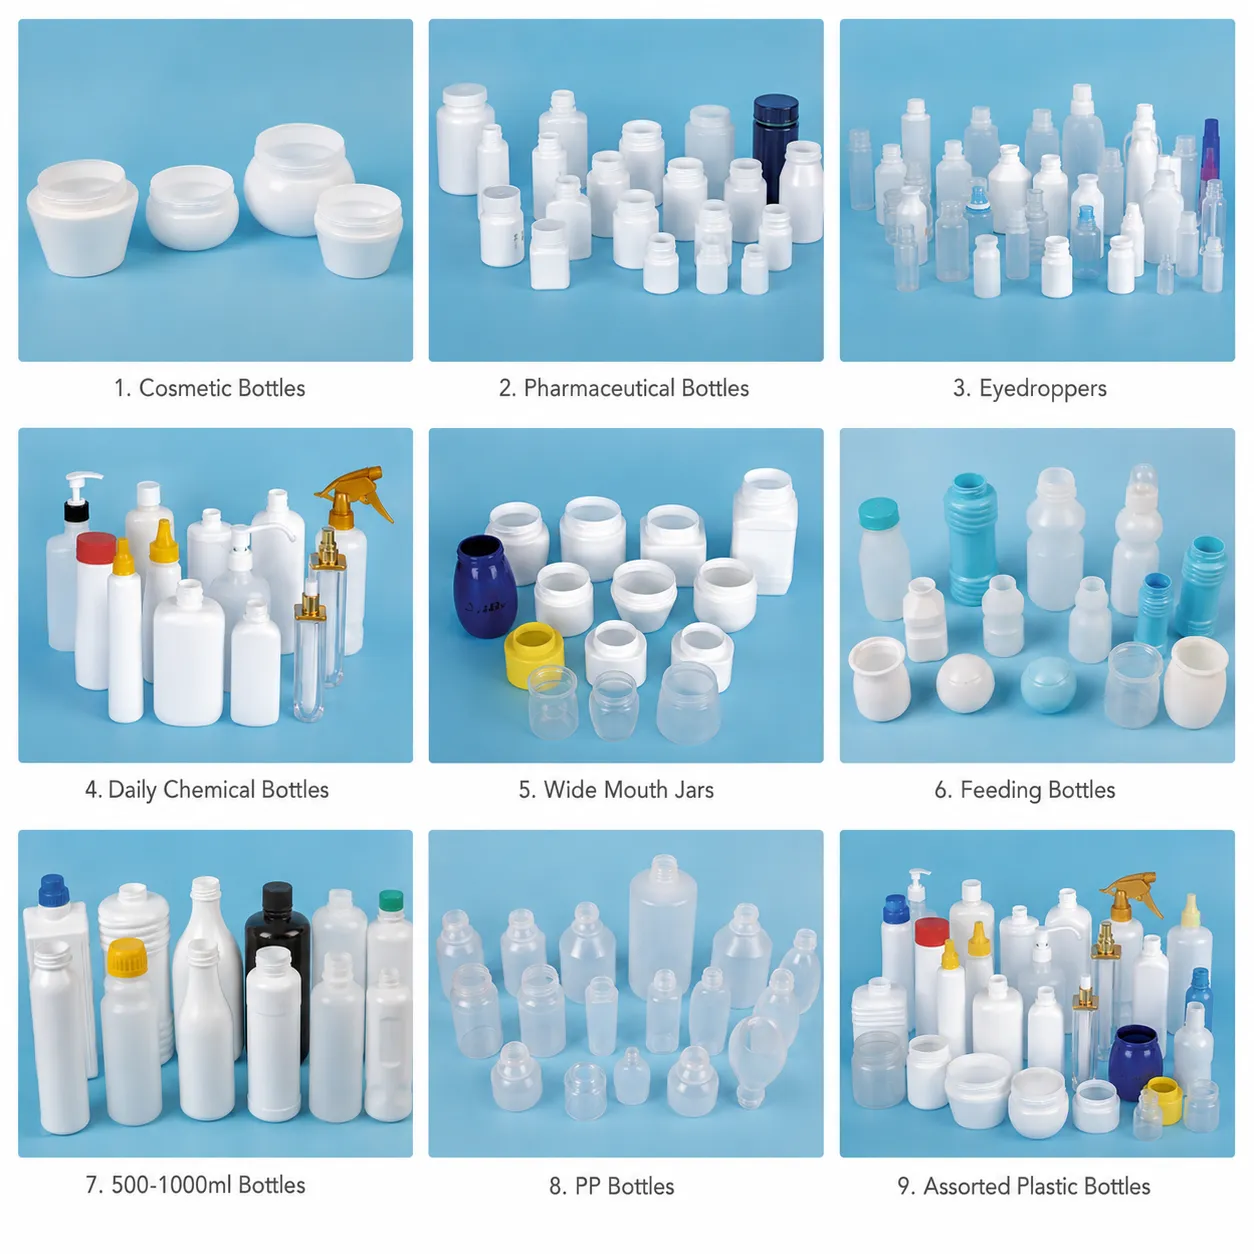
| КРИТЕРИЙ | ВСТРОЕННЫЙ ВИДЕОКОНТРОЛЬ ★ | РУЧНОЙ ОТБОР ПРОБ ИЗМЕРЕНИЙ |
|---|---|---|
| Покрытие инспекции | 100% контейнеров | Образец AQL 0,5-1,5% |
| Точность измерения (OD) | ±0,03 мм | Погрешность измерения с помощью цифрового штангенциркуля составляет ±0,02 мм, но на практике она может достигать ±0,05-0,10 мм. |
| Отслеживание дефектов на уровне полости | Да (с идентификационной меткой полости или цветовым кодом) | Ограничения — оператор должен вручную записывать идентификатор полости для каждого образца. |
| Скорость измерения | До 400/мин непрерывно | 4-8 контейнеров в минуту на одного оператора |
| Инвестиции | Системные инвестиции составляют 15-35 млн вон. | 0,3 млн вон (комплект измерительных приборов), текущие затраты на оплату труда. |
РАЗДЕЛ 04
Обнаружение дефектов поверхности: типы дефектов и пределы обнаружения.
| ТИП ДЕФЕКТА | ПРИЧИНА IBM | МИНИМАЛЬНЫЙ РАЗМЕР ОБНАРУЖЕНИЯ | ТИП ОСВЕЩЕНИЯ |
|---|---|---|---|
| Черные точки | Ухудшение карбонизации полипропилена в мертвых зонах ствола. | 0,2 мм² | Подсветка |
| Серебряные полосы | Невысушенная влага полипропилена в стволе | длина 0,5 мм | Кольцевой косой |
| Следы течения | Слишком низкая температура полипропилена или колебания скорости впрыска. | 0,5 мм² | Наклонный боковой свет |
| Унитаз | Недостаточное охлаждение основания выдувной формы | глубина >0,3 мм | Нижняя камера, структурированный свет |
| Короткий кадр | Недостаточное впрыскивание полипропилена, недостаток топлива в стволе. | Любая проверка высоты не пройдена. | камера бокового профиля |
РАЗДЕЛ 05
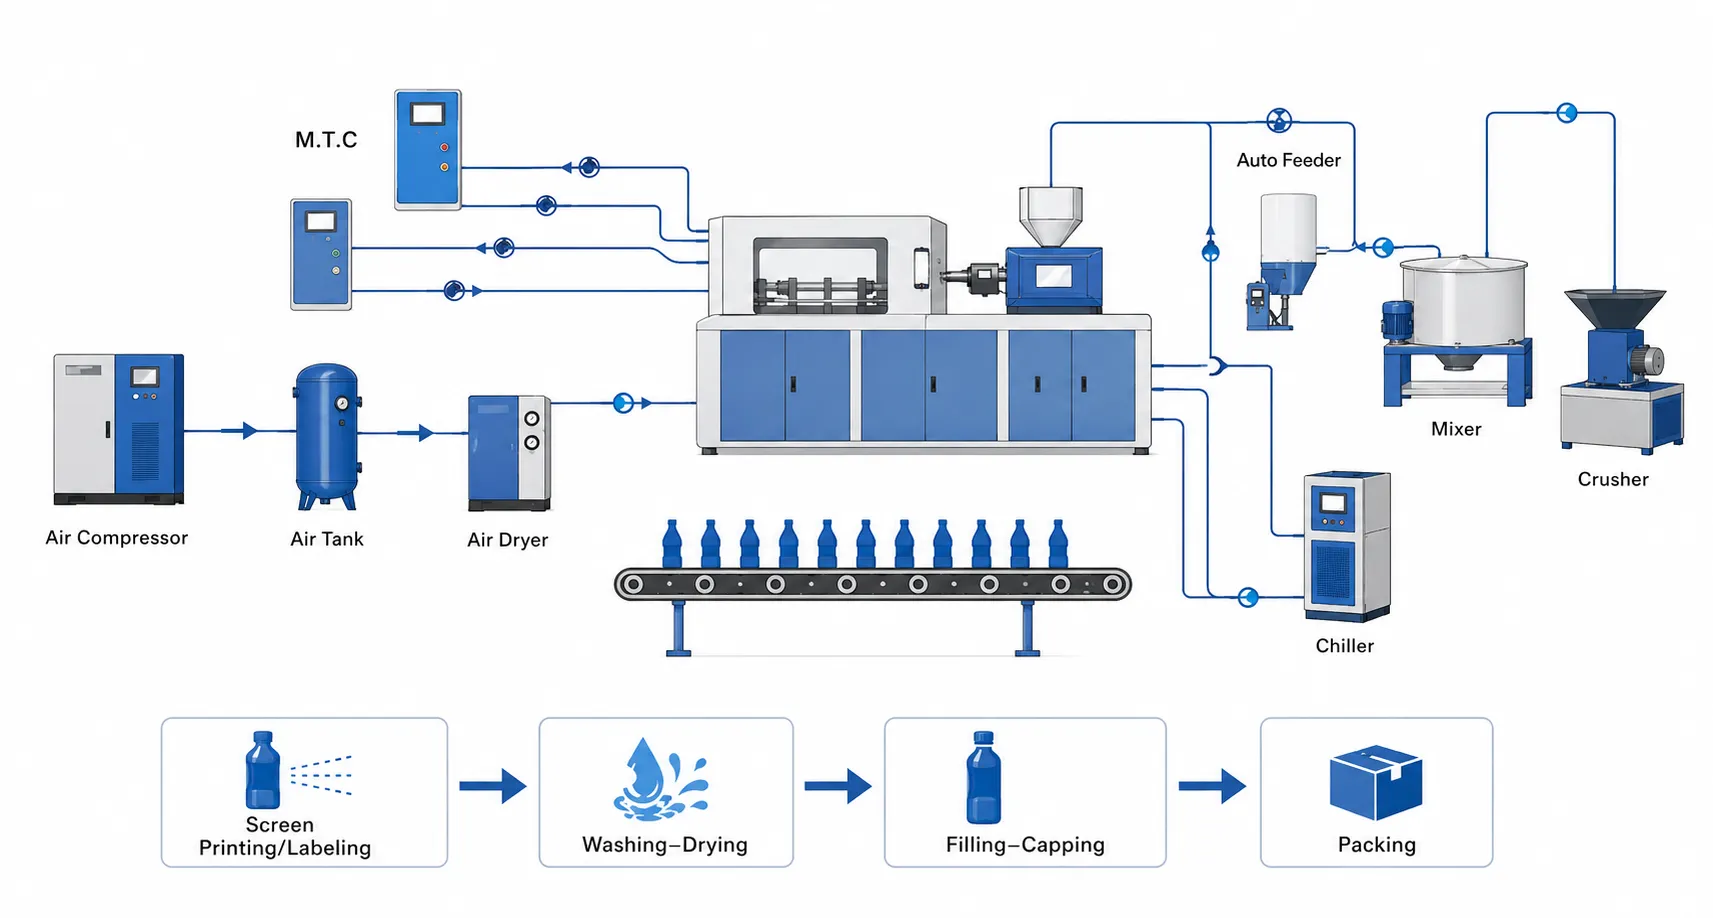
Интеграция системы машинного зрения IBM с конвейером серии ZQ.
Отслеживание положения контейнера на основе энкодера
Системы визуального контроля IBM используют энкодер конвейерной ленты (поворотный энкодер, соединенный с приводным валом конвейерной ленты) для отслеживания положения каждого контейнера IBM от момента осмотра камерой до момента отбраковки с помощью пневматической струи. Сигнал энкодера обеспечивает системе визуального контроля точное положение контейнера по всей длине конвейера: когда камера обнаруживает дефектный контейнер на станции осмотра, контроллер системы визуального контроля начинает подсчет импульсов энкодера до тех пор, пока дефектный контейнер не достигнет точки отбраковки с помощью пневматической струи (обычно на расстоянии 200-500 мм ниже по потоку от камеры). При точном подсчете импульсов энкодера, соответствующем точке отбраковки, система визуального контроля активирует пневматическую струю на 80-120 мс, чтобы отклонить в контейнер для отбраковки только дефектный контейнер, не отклоняя соседние исправные контейнеры на конвейерной ленте. Интеграция систем визуального контроля IBM от Korea Ever-Power включает в себя спецификацию энкодера конвейера и чертежи мест установки пневматической струи для каждой машины ZQ и программы для каждого формата контейнера.
Вращение контейнера для осмотра кузова на 360°
Для кругового осмотра поверхности корпуса контейнера IBM на 360° требуется либо вращение контейнера во время осмотра камерами, либо осмотр несколькими камерами, охватывающими различные угловые сегменты корпуса контейнера. Компания Korea Ever-Power предлагает подход с вращающейся вращающейся станцией для интеграции систем машинного зрения IBM в модели ZQ40/ZQ60 (экономически эффективный для малоформатных контейнеров IBM при высоких темпах производства): контейнеры проходят через пару вращающихся фрикционных роликов, которые вращают контейнер на 360° мимо двух боковых камер во время прохождения через станцию осмотра. Скорость вращения: 2-4 оборота на один проход контейнера через станцию осмотра при стандартной скорости конвейера IBM. Двухкамерная конфигурация с углом обзора 90° обеспечивает захват двух перекрывающихся 180° изображений во время вращения контейнера, создавая полный круговой обзор поверхности корпуса на 360° на основе двух изображений с камер. Для контейнеров большого формата (ZQ80/ZQ110/ZQ135), где диаметр и вес контейнера делают вращение вращающихся роликов менее надежным, применяется многокамерная стационарная проверка с использованием 3-4 камер с угловым интервалом 90°/120°, которая охватывает всю окружность контейнера без необходимости его вращения.
РАЗДЕЛ 06
Корейские стандарты визуального контроля фармацевтической и косметической промышленности IBM
Корейская фармацевтическая компания IBM Vision Standard
Требования к первичному контролю качества фармацевтической упаковки IBM PP, установленные Корейской фармакопеей, определены в спецификациях на пластиковую упаковку и в спецификациях по входному контролю качества корейских фармацевтических брендов. Стандартные параметры визуального контроля корейской фармацевтической упаковки IBM: внешний диаметр горлышка ±0,05 мм от номинального (допуск для крышки фармацевтического контейнера и затвора ROPP); высота контейнера ±0,3 мм от номинального (для совместимости с упаковочной линией); дефекты поверхности: любые черные точки ≥0,5 мм², любые серебристые полосы ≥2 мм длиной, любые следы потока, видимые при направленном освещении 500 люкс; деформация основания: отбраковка, если глубина углубления основания ≥0,5 мм. Корейские фармацевтические бренды (Boryung, Hanmi, Yuhan), имеющие требования к поставкам контейнеров IBM с визуальным контролем 100%, указывают эти параметры в документации по квалификации поставок контейнеров IBM, соответствие которой подтверждается корейскими партнерами Korea Ever-Power по поставкам контейнеров IBM при квалификации системы машинного зрения.
Корейская косметика IBM Vision Standard
Визуальный контроль качества контейнеров для корейской косметической продукции IBM предъявляет более высокие требования к эстетике поверхности, чем для фармацевтической, но менее строгие требования к допускам размеров, чем требования к прилеганию крышек в фармацевтической продукции. Параметры визуального контроля контейнеров для корейской премиальной косметической продукции IBM (спецификации поставщиков Amore Pacific, LG H&H, CJ Olive Young): внешний диаметр горловины ±0,08 мм от номинального (для спецификации момента затяжки косметической крышки); высота контейнера ±0,5 мм от номинального; дефекты поверхности: любые черные точки ≥0,3 мм², любые серебристые полосы ≥1 мм длиной, любые следы текучести или «тигровые полосы», видимые при стандартном освещении для розничной торговли в Корее (1000 люкс, 6500K LED); отклонение цвета: CIE ΔE >2,0 от стандарта бренда (измеряется с помощью встроенного спектрофотометра или автономного отбора проб, а не с помощью камеры). В рамках процедуры квалификации системы машинного зрения для корейского косметического бренда Korea EverPower ZQ IBM, перед утверждением производственной линии для клиента Korea EverPower ZQ IBM, необходимо представить данные о проценте брака системы машинного зрения (ожидаемый процент брака 0,1-0,3% при соответствующих производственных условиях IBM).
Часто задаваемые вопросы по инженерным вопросам
IBM Vision Inspection — Технические вопросы
В 01
Может ли система машинного зрения IBM определить, в какой именно полости ZQ производятся дефектные контейнеры?
Да — для отслеживания дефектов контейнеров IBM на уровне полостей требуется либо маркировка каждой полости для идентификации контейнера, либо синхронизация между сигналом цикла машины ZQ и системой машинного зрения для обнаружения контейнеров. Используются два метода. Маркировка цветовым кодом полости: комплект пресс-формы IBM для ZQ включает небольшую цветную метку или рельефную точку на каждом контейнере полости (полость 1 = без метки, полость 2 = одна точка, полость 3 = две точки) — система машинного зрения считывает цветовой код или рельефную метку на каждом контейнере и регистрирует, из какой полости был изготовлен каждый дефектный контейнер. Этот метод требует включения маркировки идентификатора полости в конструкцию пресс-формы и наличия у программного обеспечения системы машинного зрения возможности считывания метки. Синхронизация цикла машины ZQ: человек-машина машины ZQ предоставляет сигнал синхронизации цикла (один импульс на цикл IBM в момент работы станции извлечения), который система машинного зрения использует для назначения каждого контейнера на конвейере последовательности циклов ZQ. Имея известное количество полостей (например, 8) и известное положение каждой полости на конвейере (положение каждой полости смещено на фиксированное расстояние на станции извлечения), система машинного зрения может определить, какая полость использовалась для изготовления каждого контейнера, по его положению в производственной последовательности. Точность отслеживания синхронизации полостей снижается при изменении скорости конвейера или при смещении контейнеров на ленте — прямая маркировка идентификаторов полостей более надежна для корейских фармацевтических программ, требующих отслеживания партий в соответствии с требованиями GMP на уровне полостей. Компания Korea Ever-Power предоставляет корейским клиентам IBM, использующим системы машинного зрения, варианты спецификации маркировки идентификаторов полостей пресс-форм ZQ40/ZQ60 (массив точечных тиснений, цветовая маркировка литника) на этапе заказа оборудования для квалификации программ отслеживания дефектов полостей.
В 02
Как система визуального контроля IBM обрабатывает непрозрачные белые полипропиленовые контейнеры IBM по сравнению с прозрачными контейнерами из PCTG?
Для контроля качества непрозрачных белых полипропиленовых контейнеров IBM и прозрачных контейнеров IBM из поликарбоната (PCTG) требуются разные подходы к освещению и алгоритмам визуального контроля, поскольку свойства светопропускания принципиально различаются. При контроле непрозрачных белых полипропиленовых контейнеров IBM обнаружение дефектов поверхности осуществляется с помощью отраженного света (кольцевое освещение или косое боковое освещение), поскольку корпус непрозрачного полипропиленового контейнера отражает падающий свет от светодиодного осветителя — дефекты поверхности (черные точки, следы текучести, серебристые полосы) проявляются как локальные аномалии отражения на белой поверхности полипропилена. Черные точки на непрозрачном белом полипропилене легко обнаруживаются по контрасту между темной точкой и светлой белой поверхностью полипропилена (коэффициент контрастности >40:1 для черной точки углерода на белом фоне полипропилена). При контроле прозрачных контейнеров IBM из PCTG обнаружение дефектов поверхности осуществляется с помощью проходящего света (подсветка через контейнер PCTG), поскольку прозрачный PCTG пропускает >851 Тл·3 Тл падающего света. Дефекты внутри стенки контейнера IBM из PCTG (пузырьки, точки углерода, размытия) проявляются как темные включения в поле яркого проходящего света. Система визуального контроля прозрачного PCTG от IBM более чувствительна к внутренним дефектам, чем система контроля непрозрачного полипропилена — проходящий свет выявляет дефекты внутри стенки PCTG, которые не могут быть обнаружены отраженным светом. Однако контроль прозрачного PCTG более подвержен ложным срабатываниям из-за колебаний окружающего освещения в условиях корейского производства — системы визуального контроля IBM для программ PCTG используют закрытые камеры освещения для контроля окружающего света на станции контроля. Компания Korea Ever-Power указывает тип освещения (отраженное или проходящее) при составлении коммерческого предложения на систему визуального контроля на основе спецификации материала контейнера IBM и степени непрозрачности, предоставленной заказчиком ZQ.
В 03
Что такое процент ложных срабатываний системы машинного зрения IBM и как он влияет на экономику производства IBM в Корее?
Показатель ложных срабатываний системы визуального контроля IBM (количество исправных контейнеров, отбракованных системой как дефектные) является критически важным экономическим параметром, который необходимо сбалансировать с истинной чувствительностью обнаружения дефектов. Показатель ложных срабатываний системы визуального контроля увеличивается по мере ужесточения чувствительности обнаружения (меньшее минимальное пороговое значение размера дефекта, более жесткий допуск по внешнему диаметру). Стандартные показатели ложных срабатываний системы визуального контроля IBM в зависимости от области применения: фармацевтическая система визуального контроля IBM (жесткие настройки обнаружения: черная точка 0,5 мм², ±0,05 мм внешнего диаметра): показатель ложных срабатываний обычно составляет 0,05-0,151 TP3T от проверенных контейнеров. Эти ложные срабатывания представляют собой исправные контейнеры, необоснованно отбракованные системой визуального контроля, и отражают производственные потери по себестоимости контейнера IBM на единицу продукции. Косметическая система визуального контроля IBM (стандартные настройки обнаружения: черная точка 0,3 мм², ±0,08 мм внешнего диаметра для косметических крышек): показатель ложных срабатываний обычно составляет 0,1-0,31 TP3T. Система визуального контроля пищевых добавок IBM (стандартные настройки обнаружения): показатель ложных срабатываний 0,05-0,151 TP3T. Влияние частоты ложных сбоев на экономику производства IBM в Корее: при использовании 8-гнездной системы IBM ZQ40 объемом 100 мл, производящей 6400 контейнеров в час по цене 35 вон за контейнер (средняя цена контейнера IBM в Корее): ложные сбои при 0,151 TP3T = 9,6 контейнеров в час × 35 вон = 336 вон в час производственных потерь из-за ложных сбоев. При 16-часовом рабочем дне и 300 днях в году: 1,6 млн вон в год затрат на ложные сбои. Анализ рентабельности инвестиций в системы машинного зрения IBM должен включать в себя затраты на ложные сбои наряду с ценностью предотвращения дефектов (избежание жалоб клиентов корейской марки, затрат на отзыв контейнеров и потенциальных штрафов по контрактам на поставку), чтобы определить чистую экономическую выгоду от инвестиций в системы машинного зрения IBM для каждой программы производства IBM в Корее.
В 04
Каких корейских поставщиков систем визуального контроля рекомендует компания Korea Ever-Power для интеграции ZQ с IBM?
Компания Korea Ever-Power не выбирает единственного корейского поставщика систем машинного зрения для всех программ IBM ZQ, поскольку оптимальный выбор системы машинного зрения зависит от формата контейнера IBM, материала, технических требований заказчика к проверке и уровня автоматизации корейской производственной линии. Korea Ever-Power предоставляет корейским заказчикам IBM предпочтительным поставщикам систем машинного зрения для интеграции в производство оборудования ZQ сигналы энкодера конвейера, сигналы синхронизации станции отрыва и спецификации механического интерфейса конвейера. Среди корейских поставщиков систем машинного зрения с подтвержденным опытом проверки контейнеров IBM можно отметить: Cognex Korea (платформы Insight и VisionPro, широко используемые в корейской фармацевтической упаковке), ISRA VISION Korea (система машинного зрения немецкого происхождения с опытом работы с корейской фармацевтической упаковкой IBM) и несколько корейских отечественных интеграторов систем машинного зрения (Korea Vision Systems, Vucam Korea), которые интегрировали системы машинного зрения с корейскими упаковочными линиями IBM. Корейская команда инженеров-разработчиков Korea Ever-Power может предоставить документацию по интеграции оборудования ZQ (чертежи конвейера, спецификации сигналов синхронизации, положение установки отбраковочного пневматического устройства) любому инженеру-интегратору поставщика систем машинного зрения на этапе проекта интеграции систем машинного зрения корейского заказчика IBM. Для корейских клиентов IBM, приобретающих у компании Korea Ever-Power производственную линию «под ключ» (станок ZQ + вспомогательное оборудование + система машинного зрения + конвейер), Korea Ever-Power координирует выбор и интеграцию системы машинного зрения от группы квалифицированных корейских поставщиков в рамках спецификации проекта «под ключ».
В 05
Каким образом система визуального контроля IBM прошла квалификацию для поставок фармацевтической тары в Корейское управление по контролю качества фармацевтической продукции (MFDS)?
Квалификация системы визуального контроля IBM для поставок фармацевтической тары в корейский MFDS осуществляется в соответствии с корейской системой квалификации фармацевтического оборудования GMP (IQ/OQ/PQ), применяемой к оборудованию визуального контроля в рамках процесса производства фармацевтической тары. Квалификация установки системы визуального контроля (Vision IQ): подтверждает установку оборудования системы визуального контроля (положение камеры, питание освещения, подключение энкодера конвейера, пневматическое соединение для отбраковки) в соответствии с чертежом спецификации установки системы визуального контроля. Квалификация эксплуатации системы визуального контроля (Vision OQ): проверяется система визуального контроля с использованием эталонных контейнеров IBM с известными дефектами (по 10 контейнеров каждого типа: черная точка при минимальном размере обнаружения, серебряная полоса при минимальной длине обнаружения, углубление в основании при минимальной глубине обнаружения, внешний диаметр горловины ±0,07 мм за пределами спецификации) и подтверждается коэффициент обнаружения ≥99,5% при заданных пороговых значениях обнаружения. Также через систему визуального контроля проходят проверенные исправные контейнеры IBM (50 контейнеров, подтвержденные как не имеющие дефектов измерениями в лаборатории контроля качества), чтобы подтвердить коэффициент ложных отбраковок ≤0,20% в условиях OQ. Квалификация производительности системы машинного зрения (Vision PQ): система машинного зрения работает в режиме параллельного производства вместе с машиной ZQ IBM в течение как минимум 4 часов на каждый формат контейнера, с отбором проб из контейнеров для брака (100% бракованных контейнеров, измеренных лабораторией контроля качества для подтверждения истинного уровня дефектов в бракованных контейнерах ≥85%) и отбором проб из принятых контейнеров (200 контейнеров из принятой продукции, измеренных лабораторией контроля качества для подтверждения отсутствия дефектов, превышающих спецификацию). Корейские фармацевтические клиенты компании Korea Ever-Power, использующие IBM, получают от Korea Ever-Power шаблоны протоколов IQ/OQ/PQ системы машинного зрения в рамках пакета документации GMP для производственной линии IBM в фармацевтической отрасли, для заполнения на корейском фармацевтическом предприятии при участии инженера по вводу в эксплуатацию и инженера-поставщика системы машинного зрения.
В 06
Следует ли интегрировать данные визуального контроля IBM с человеко-машинным интерфейсом ZQ для управления процессом с обратной связью?
Интеграция данных визуального контроля IBM с ЧМИ станков ZQ для управления процессом с обратной связью представляет собой самый передовой уровень автоматизации производства IBM — использование данных о качестве контейнеров на последующих этапах для автоматической корректировки параметров процесса IBM на предыдущих этапах при обнаружении тенденций дефектов. ЧМИ серии ZQ от корейской компании Ever-Power предоставляет интерфейс данных OPC-UA, который может принимать данные о частоте дефектов визуального контроля для конкретных типов дефектов и запускать автоматические оповещения о параметрах для оператора корейского станка IBM. Практические приложения управления с обратной связью на станках ZQ IBM: тенденция появления серебряных полос (рост процента брака серебряных полос по данным визуального контроля) вызывает тревогу на ЧМИ ZQ, рекомендуя оператору проверить температуру сушилки и время выдержки — предотвращая дальнейшее производство невысушенного полипропилена IBM до того, как процент дефектов достигнет уровня брака на уровне партии. Тенденция уменьшения диаметра основания (рост процента брака деформации основания) вызывает тревогу на ЧМИ ZQ, рекомендуя оператору проверить температуру чиллера на входе в контур основания выдувной формы. Тенденция изменения внешнего диаметра горловины (прогрессивное изменение внешнего диаметра горловины в одной полости в течение производственной смены) вызывает тревогу на ЧМИ ZQ, рекомендуя оператору проверить зону температуры впрыска в этой конкретной полости. Полностью замкнутая обратная связь (прямая автоматическая корректировка параметров процесса ZQ на основе данных о дефектах изображения без вмешательства оператора) технически достижима, но пока не является стандартом в корейском производстве IBM — корейские правила GMP для фармацевтической промышленности требуют подтверждения квалифицированным оператором любых изменений параметров процесса во время серийного производства в соответствии с требованиями GMP, что ограничивает полностью автоматическую коррекцию в замкнутом контуре программами IBM, не связанными с фармацевтической промышленностью. Корейские клиенты Ever-Power в секторах косметики и пищевых добавок успешно внедрили полуавтоматическую обратную связь между изображением и ZQ (сигнализация на мобильном устройстве оператора с рекомендациями по параметрам ZQ) в качестве практического улучшения управления процессом без ограничения подтверждения со стороны оператора в соответствии с требованиями GMP.
Запрос на проверку IBM Vision · Корея Ever-Power
Внедрение системы визуального контроля в вашу производственную линию IBM?
Компания Korea Ever-Power предоставляет корейским поставщикам систем машинного зрения чертежи интеграции конвейеров ZQ IBM и сигналы синхронизации, а также реализует проекты производственных линий IBM «под ключ» с интегрированным визуальным контролем для корейских программ по производству контейнеров IBM для фармацевтической и косметической промышленности.
Редактор: Cxm


