
Inspección visual IBM · Diámetro exterior del cuello · Defecto superficial · Verificación de la base · Corea Ever-Power
Botella IBM
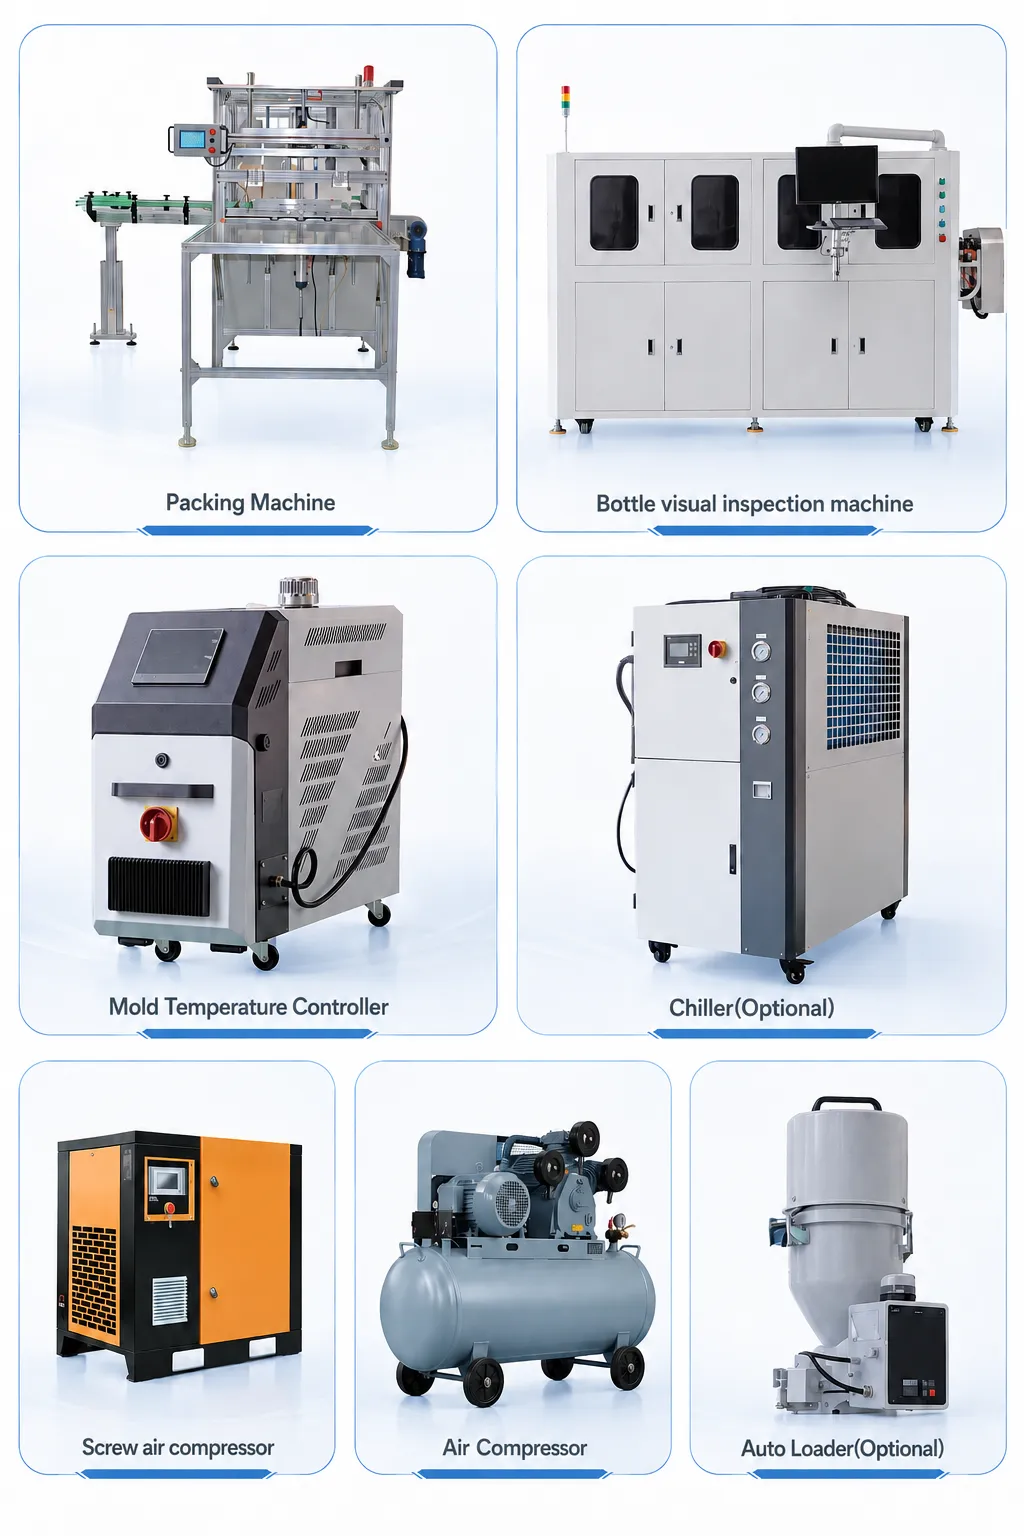
Máquina de inspección visual Guía
La inspección visual en línea de los envases IBM en la cinta transportadora de salida proporciona un control de calidad automático entre la producción y el empaquetado de IBM, detectando defectos en el diámetro exterior del cuello, defectos superficiales, deformaciones en la base y envases incompletos antes de que lleguen a la línea de empaquetado del cliente coreano. Esta guía abarca los tipos de sistemas de inspección visual de botellas IBM, las especificaciones de la cámara, la capacidad de detección de defectos y la integración con las cintas transportadoras de salida IBM de la serie ZQ de Ever-Power de Corea.
Integración en línea • Serie ZQ
Farmacéutica • Cosmética • Alimentación
COREA SIEMPRE PODEROSA · ANSAN-SI, GYEONGGI-DO · JULIO DE 2026
INSPECCIÓN VISUAL DE IBM · REFERENCIA DE DETECCIÓN
MEDIDA DEL DIÁMETRO EXTERIOR DEL CUELLO
Precisión de ±0,03 mm
Precisión de medición del diámetro exterior del cuello con cámara en línea de ±0,03 mm a la velocidad de la línea transportadora de IBM: suficiente para detectar contenedores IBM fuera de la especificación de diámetro exterior del cuello de ±0,05 mm antes del embalaje para cumplir con los requisitos de ajuste de tapas de productos farmacéuticos y cosméticos coreanos.
DETECCIÓN DE DEFECTOS SUPERFICIALES
0,3 mm² mínimo
Tamaño mínimo de detección de defectos superficiales: área de 0,3 mm² con el sistema de visión estándar de IBM (cámara de 2 megapíxeles, iluminación de anillo de 4 LED). Detecta motas negras, vetas plateadas, marcas de flujo, picaduras superficiales y deformaciones en la carcasa de los contenedores de PP o HDPE de IBM.
VELOCIDAD DE INSPECCIÓN
Hasta 400/min
Velocidad de inspección visual en línea estándar de IBM de hasta 400 contenedores/minuto, más rápida que la producción máxima del ZQ40 (~200/min para el IBM de 100 ml con 10 cavidades), lo que proporciona margen para la variación de la producción de la máquina ZQ sin cuello de botella en el sistema de visión.
MECANISMO DE RECHAZO
Desviador de chorro de aire
Rechazo de inspección visual de IBM: el desviador de chorro de aire en la descarga de la cinta transportadora desvía los contenedores defectuosos al contenedor de rechazo en 50 ms tras la detección de la señal. Precisión de rechazo >99,5%: los contenedores IBM aceptados continúan hacia la mesa de embalaje o la estación de recogida del robot sin clasificación manual.
SECCIÓN 01
Por qué es importante la inspección en línea con IBM Bottle Vision
La calidad de los contenedores IBM en las máquinas ZQ de Korea Ever-Power se controla mediante parámetros de proceso (temperatura del barril, presión de soplado, enfriamiento del molde) y precisión de las herramientas del molde; sin embargo, la variación del proceso durante los turnos de producción genera ocasionalmente contenedores fuera de especificación que la inspección manual por muestreo a una tasa de muestreo AQL de 1-2% no puede detectar de manera confiable antes de que el contenedor defectuoso llegue a la línea de llenado del cliente de la marca coreana. La inspección visual en línea de botellas IBM a una tasa de inspección de 100% (cada contenedor se inspecciona antes del empaque) cierra esta brecha de calidad. Máquinas IBM de la serie ZQ Integrarse con sistemas de inspección visual IBM específicos en la cinta transportadora de salida para programas de contenedores IBM de productos farmacéuticos, cosméticos y complementos alimenticios que requieren un suministro sin defectos para clientes de marcas coreanas.
Ocurrencia de un defecto en IBM durante el turno de producción
Los defectos en los contenedores IBM ocurren a tasas bajas pero comercialmente significativas durante los turnos de producción debido a cuatro causas principales: variación del material (variación del PP MFR entre lotes de resina coreana que produce ocasionalmente contenedores de pared gruesa o de inyección corta al inicio del procesamiento de un nuevo lote), fluctuación del enfriamiento del molde (variación de la temperatura del enfriador por encima de ±1 °C del punto de ajuste durante la carga de calor máxima del verano coreano que causa ocasionalmente deformación de la base o eventos de rebaba en la compuerta del cuello), variación de la dosificación del masterbatch de color (deriva de la calibración del dosificador gravimétrico que produce desviación de color en contenedores IBM de PP pigmentados) y desgaste mecánico (aumento de la holgura de la varilla del núcleo debido al desgaste del ciclo de producción que produce ocasionalmente excentricidad de la preforma y variación de la pared). La incidencia combinada de defectos detectables en los contenedores IBM por estas cuatro causas generalmente oscila entre 0,1 y 0,5% de la producción total en una línea IBM ZQ bien mantenida, lo suficientemente baja como para pasar la inspección de muestreo AQL Nivel II 1.0 en la mayoría de los lotes, pero lo suficientemente alta como para producir quejas de los clientes cuando los contenedores defectuosos llegan a las líneas de llenado de la marca coreana y se detectan en la inspección de calidad entrante o durante el llenado.
100% Inspección en línea frente a inspección por muestreo
Inspección manual de muestreo AQL de contenedores IBM (práctica estándar en el suministro coreano de contenedores IBM sin visión en línea) en AQL 1.0, inspección de nivel II para un tamaño de lote de 10,000 contenedores: tamaño de muestra 125 contenedores (Ac=3, Re=4 en AQL 1.0). Una tasa de defectos de 0.5% en un lote de 10,000 contenedores produce una expectativa de 50 contenedores defectuosos en el lote; la muestra de 125 contenedores detectará aproximadamente 0.5×125 = 0.63 contenedores defectuosos esperados (distribución de Poisson), lo que da aproximadamente 47% probabilidad de aceptar el lote con 50 contenedores defectuosos bajo el plan de muestreo AQL 1.0. La inspección de visión en línea 100% detecta y rechaza los 50 contenedores defectuosos en el mismo lote, entregando un lote libre de defectos de 9,950 contenedores a la línea de empaque del cliente de la marca coreana. El argumento comercial para que los productores coreanos de contenedores IBM inviertan en visión artificial en línea es el siguiente: una vez que los clientes coreanos de marcas farmacéuticas o de cosméticos de alta gama especifican la inspección visual 100% como requisito de suministro (algo común en los contratos de suministro de contenedores farmacéuticos coreanos), el sistema de inspección visual IBM se convierte en un requisito de cualificación del suministro, no en una mejora de calidad opcional.
SECCIÓN 02
Arquitectura del sistema de inspección visual de IBM y especificación de la cámara
ESTACIÓN DE INSPECCIÓN ESTÁNDAR DE IBM VISION: DISPOSICIÓN DE CÁMARA E ILUMINACIÓN
Cámara de cuello (vista superior)
Lente telecéntrica de 2 MP
Una cámara de 2 megapíxeles con vista superior y lente telecéntrica (aumento constante) mide el diámetro exterior del cuello con una precisión de ±0,03 mm a la velocidad de la línea IBM. La iluminación anular (LED azul, 470 nm) proporciona una iluminación uniforme de la superficie del cuello para el algoritmo de medición de detección de bordes.
Cámara corporal ×2 (vista lateral)
Escaneo lineal de 2 MP
Dos cámaras laterales, dispuestas a 90° entre sí, capturan la superficie completa del contenedor IBM en 360° durante su rotación (estación giratoria o espejo giratorio). Iluminación de fondo (panel LED blanco difuso detrás del contenedor) para la detección de defectos superficiales por contraste.
Cámara base (vista inferior)
2MP con espejo
Una cámara de visión inferior con un espejo de 45° en el borde de la cinta transportadora inspecciona la base del contenedor IBM para detectar hundimientos (deformaciones), marcas de pellizco en la base (defecto de base tipo EBM no presente en IBM, pero se verificó la presencia de residuos de la compuerta del molde) y material extraño en la superficie exterior de la base.
Unidad de procesamiento
PC/PLC industrial
El sistema de inspección visual industrial PC procesa todas las imágenes de la cámara en tiempo real (<20 ms por contenedor) con salida de señal de rechazo al relé desviador de chorro de aire. Las estadísticas de producción (tasa de aprobación, frecuencia de tipos de defectos, rechazo por seguimiento de cavidades) se almacenan en la base de datos del sistema de visión para los informes de control de calidad de IBM en Corea.
SECCIÓN 03
Inspección del diámetro exterior del cuello: Medición con cámara frente a medición manual
| CRITERIO | INSPECCIÓN CON CÁMARA EN LÍNEA ★ | MUESTREO MANUAL DE CALIBRACIÓN |
|---|---|---|
| Cobertura de inspección | 100% de contenedores | Muestra AQL 0,5-1,5% |
| Precisión de la medición (OD) | ±0,03 mm | ±0,02 mm (calibrador digital), pero en la práctica el error del operador es de ±0,05-0,10 mm. |
| Seguimiento de defectos a nivel de cavidad | Sí (con marca de identificación de cavidad o código de color) | Limitado: el operador debe registrar manualmente la identificación de la cavidad por muestra. |
| Velocidad de medición | Hasta 400/min de forma continua | De 4 a 8 contenedores por minuto por operador. |
| Inversión | Inversión en el sistema: entre 15 y 35 millones de wones coreanos. | KRW 0,3M (juego de calibres), costo de mano de obra continua |
SECCIÓN 04
Detección de defectos superficiales: tipos de defectos y límites de detección
| TIPO DE DEFECTO | IBM CAUSA | TAMAÑO MÍNIMO DE DETECCIÓN | TIPO DE ILUMINACIÓN |
|---|---|---|---|
| motas negras | Carbonización de PP degradado en zonas muertas del barril | 0,2 mm² | Iluminar desde el fondo |
| vetas plateadas | Humedad de PP sin secar dispersa en el barril | longitud de 0,5 mm | Anillo oblicuo |
| marcas de flujo | Temperatura del PP demasiado baja o variación en la velocidad de inyección | 0,5 mm² | Luz lateral oblicua |
| Fregadero de base | Refrigeración insuficiente de la base del molde de soplado | >0,3 mm de profundidad | Luz estructurada de la cámara inferior |
| Disparo corto | Inyección insuficiente de PP, falta de suministro de combustible al cañón | Cualquiera (la comprobación de altura falla) | Cámara de perfil lateral |
SECCIÓN 05
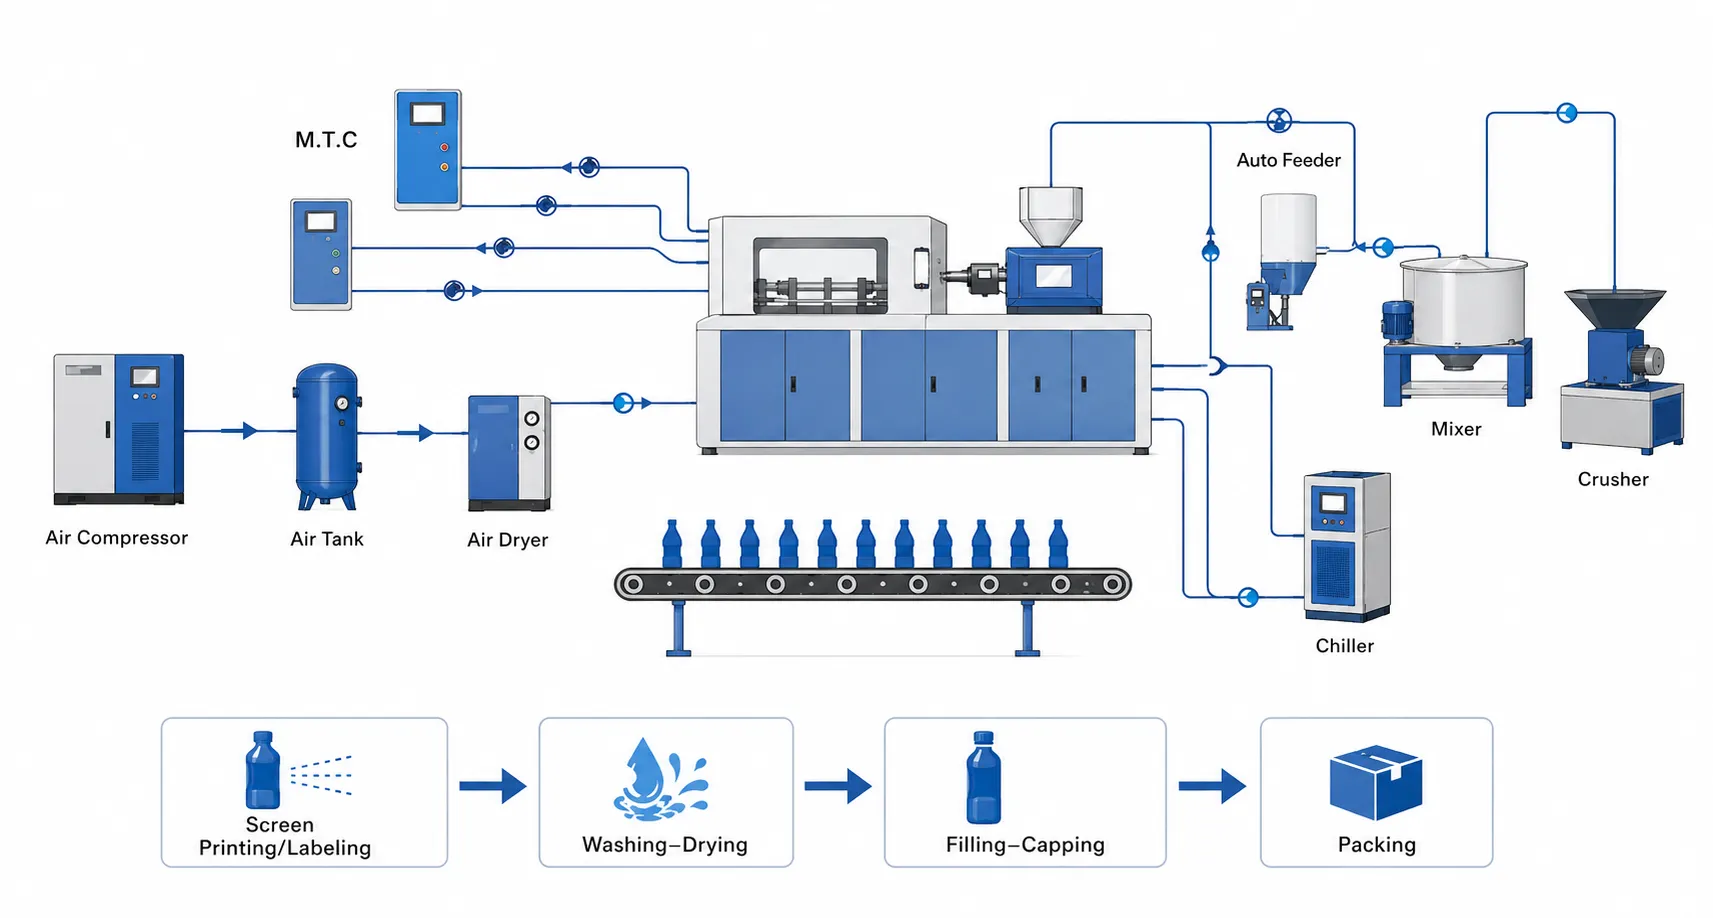
Integración del sistema de visión IBM con la cinta transportadora de la serie ZQ
Seguimiento de la posición del contenedor mediante codificador
Los sistemas de inspección visual de IBM utilizan un codificador de cinta transportadora (codificador rotatorio conectado al eje de transmisión de la cinta) para rastrear la posición de cada contenedor IBM desde la inspección por cámara hasta la posición del chorro de aire de rechazo. La señal del codificador proporciona al sistema de visión la posición precisa del contenedor a lo largo de la cinta transportadora: cuando la cámara detecta un contenedor defectuoso en la estación de inspección, el controlador de visión comienza a contar los pulsos del codificador hasta que el contenedor defectuoso alcanza la posición del chorro de aire de rechazo (normalmente entre 200 y 500 mm aguas abajo de la cámara). En el conteo preciso del codificador que corresponde a la posición de rechazo, el sistema de visión activa el chorro de aire durante 80-120 ms para desviar únicamente el contenedor defectuoso hacia el contenedor de rechazo, sin desviar los contenedores adyacentes no defectuosos en la cinta transportadora. La integración de visión de IBM de Korea Ever-Power incluye la especificación del codificador de la cinta transportadora y los planos de la posición de montaje del chorro de aire de rechazo para cada máquina ZQ y programa de formato de contenedor.
Rotación del contenedor para inspección de carrocería de 360°
La inspección de la superficie del cuerpo del contenedor IBM a 360° requiere que el contenedor gire durante la inspección con cámara o que sea inspeccionado por varias cámaras que cubren diferentes segmentos angulares del cuerpo del contenedor. Korea Ever-Power especifica el enfoque de estación giratoria para la integración de visión IBM ZQ40/ZQ60 (rentable para IBM de pequeño formato a altas tasas de producción): los contenedores pasan a través de un par de rodillos de fricción giratorios que los rotan 360° frente a dos cámaras de vista lateral durante el tránsito por la estación de inspección. Velocidad de rotación: 2-4 rotaciones por contenedor que transita por la estación de inspección a la velocidad estándar de la cinta transportadora IBM. La disposición de doble cámara de 90° captura dos vistas superpuestas de 180° durante la rotación del contenedor, generando una cobertura completa de la superficie del cuerpo de 360° a partir de las imágenes de dos cámaras. Para envases de mayor formato (ZQ80/ZQ110/ZQ135), donde el diámetro y el peso del envase hacen que la rotación del rodillo giratorio sea menos fiable: la inspección multicámara de posición fija con 3 o 4 cámaras con una separación angular de 90°/120° cubre toda la circunferencia del envase sin necesidad de rotarlo.
SECCIÓN 06
Normas de inspección de IBM para productos farmacéuticos y cosméticos coreanos
Estándar de visión de IBM para la industria farmacéutica coreana
Los requisitos de inspección de envases primarios farmacéuticos de la MFDS coreana para botellas de PP de IBM están definidos en las especificaciones de envases de plástico de la Farmacopea Coreana y las especificaciones de control de calidad de entrada de los clientes de marcas farmacéuticas coreanas. Los parámetros estándar de inspección visual de envases farmacéuticos coreanos de IBM son: diámetro exterior del cuello ±0,05 mm del nominal (tolerancia para cubrir la tapa farmacéutica y el ajuste del cierre ROPP); altura del envase ±0,3 mm del nominal (para compatibilidad con la línea de encartonado); rechazo por defecto de superficie: cualquier mancha negra ≥0,5 mm², cualquier raya plateada ≥2 mm de longitud, cualquier marca de flujo visible a 500 lux de luz direccional; deformación de la base: rechazo si la base se hunde ≥0,5 mm de profundidad. Los clientes de marcas farmacéuticas coreanas (Boryung, Hanmi, Yuhan) con requisitos de suministro de inspección visual 100% especifican estos parámetros en la documentación de calificación de suministro de envases de IBM que los socios de suministro de envases de IBM de Korea Ever-Power en Corea confirman el cumplimiento en la calificación del sistema de visión.
Estándar de visión IBM para cosméticos coreanos
La inspección visual de los envases de la marca coreana de cosméticos IBM es más exigente que la de los productos farmacéuticos en cuanto a la estética de la superficie, aunque menos estricta en cuanto a la tolerancia dimensional que los requisitos de ajuste del cierre farmacéutico. Parámetros de visión de los envases de cosméticos premium coreanos IBM (especificaciones del proveedor Amore Pacific, LG H&H, CJ Olive Young): diámetro exterior del cuello ±0,08 mm con respecto al nominal (para la especificación de par de apriete del cierre cosmético); altura del envase ±0,5 mm con respecto al nominal; rechazo por defecto de superficie: cualquier mancha negra ≥0,3 mm², cualquier raya plateada ≥1 mm de longitud, cualquier marca de flujo o raya de tigre visible con la iluminación estándar de venta minorista coreana (1000 lux, LED de 6500 K); desviación de color: CIE ΔE >2,0 con respecto al estándar de la marca (medido mediante espectrofotómetro en línea o muestreo fuera de línea, no visión de cámara). La cualificación de la visión del cliente de la marca de cosméticos coreana Korea Ever-Power incluye la presentación de los datos de la tasa de rechazo del sistema de visión (tasa de rechazo esperada de 0,1-0,3% en condiciones de producción IBM cualificadas) al equipo de garantía de calidad de la marca coreana antes de la aprobación de la línea de producción del cliente ZQ IBM de Korea Ever-Power.
PREGUNTAS FRECUENTES DE INGENIERÍA
Inspección por visión de IBM: preguntas de ingeniería
P 01
¿Puede el sistema de visión de IBM identificar qué cavidad ZQ está produciendo contenedores defectuosos?
Sí, el seguimiento de defectos de contenedores IBM a nivel de cavidad requiere una marcación de identificación de cavidad en cada contenedor o la sincronización entre la señal del ciclo de la máquina ZQ y la detección de contenedores del sistema de visión. Se utilizan dos métodos. Marcación de código de color de cavidad: el conjunto de moldes IBM ZQ incluye una pequeña marca de puerta codificada por color o un punto en relieve en el contenedor de cada cavidad (cavidad 1 = sin marca, cavidad 2 = un punto, cavidad 3 = dos puntos) — el sistema de visión lee el código de color o la marca en relieve en cada contenedor y registra qué cavidad produjo cada contenedor defectuoso. Este método requiere que el diseño del molde incluya la marcación de identificación de cavidad y que el software del sistema de visión tenga la capacidad de leer la marca. Sincronización del ciclo de la máquina ZQ: la HMI de la máquina ZQ proporciona una señal de temporización de ciclo (un pulso por ciclo IBM en el momento de la estación de desmoldeo) que el sistema de visión utiliza para asignar cada contenedor de la cinta transportadora a una secuencia de ciclo ZQ. Con un número conocido de cavidades (por ejemplo, 8 cavidades) y una posición conocida de cada cavidad en la cinta transportadora (cada posición de cavidad está desplazada por una distancia fija en la estación de desmoldeo), el sistema de visión puede inferir qué cavidad produjo cada envase según su posición en la secuencia de producción. La precisión del seguimiento de sincronización de cavidades se degrada si la velocidad de la cinta transportadora varía o si los envases se desplazan en la cinta; el marcado directo de la identificación de la cavidad es más fiable para los programas farmacéuticos coreanos que requieren trazabilidad de lotes GMP a nivel de cavidad. Korea Ever-Power proporciona opciones de especificación de marcado de identificación de cavidades de moldes ZQ40/ZQ60 (matriz de puntos en relieve, marca de color de la compuerta) a los clientes coreanos de inspección visual de IBM en la etapa de pedido de la máquina para la calificación del programa de seguimiento de defectos de cavidades.
P 02
¿Cómo gestiona el sistema de inspección visual de IBM los contenedores de PP blancos opacos de IBM en comparación con los contenedores de PCTG transparentes?
Los contenedores IBM de PP blanco opaco y los contenedores IBM de PCTG transparente requieren diferentes enfoques de iluminación y algoritmos de inspección visual debido a que las propiedades de transmisión de luz difieren fundamentalmente. Inspección de contenedores IBM de PP blanco opaco: la detección de defectos superficiales utiliza luz reflejada (iluminación anular o luz lateral oblicua) porque el cuerpo del contenedor de PP opaco refleja la luz incidente del iluminador LED; los defectos superficiales (manchas negras, marcas de flujo, vetas plateadas) aparecen como anomalías de reflectancia local en la superficie blanca de PP. Las manchas negras en PP blanco opaco se detectan fácilmente por el contraste entre la mancha oscura y la superficie blanca brillante de PP (relación de contraste >40:1 para una mancha de carbono negra sobre un fondo de PP blanco). Inspección de contenedores IBM de PCTG transparente: la detección de defectos superficiales utiliza luz transmitida (iluminación de fondo a través del contenedor de PCTG) porque el PCTG transparente transmite >85% de luz incidente. Los defectos dentro de la pared del contenedor IBM de PCTG (burbujas, manchas de carbono, dispersión) aparecen como inclusiones oscuras dentro del campo de luz brillante transmitida. La inspección visual de PCTG transparente de IBM es más sensible a los defectos internos que la inspección de PP opaco: la luz transmitida revela defectos dentro de la pared de PCTG que la luz reflejada no puede detectar. Sin embargo, la inspección de PCTG transparente es más susceptible a rechazos falsos debido a las variaciones de la luz ambiental en el entorno de producción coreano. Los sistemas de visión de IBM para programas de PCTG utilizan cámaras de iluminación cerradas para controlar la luz ambiental en la estación de inspección. Korea Ever-Power especifica el tipo de iluminación (reflejada o transmitida) en la cotización del sistema de visión según el material del contenedor IBM y las especificaciones de opacidad del cliente ZQ.
P 03
¿Cuál es la tasa de falsos rechazos del sistema de visión de IBM y cómo afecta a la economía de producción de IBM en Corea?
La tasa de falsos rechazos de la inspección visual de IBM (envases buenos rechazados por el sistema de visión como defectuosos) es el parámetro económico crítico que debe equilibrarse con la sensibilidad real de detección de defectos. La tasa de falsos rechazos del sistema de visión aumenta a medida que se ajusta la sensibilidad de detección más estricta (umbral de tamaño mínimo de defecto más pequeño, tolerancia de OD más estricta). Tasas de falsos rechazos estándar del sistema de visión de IBM por aplicación: IBM farmacéutico (ajustes de detección estrictos: mota negra de 0,5 mm², ±0,05 mm OD): tasa de falsos rechazos típicamente 0,05-0,15% de envases inspeccionados. Estos falsos rechazos son envases buenos rechazados innecesariamente por el sistema de visión y representan una pérdida de producción al costo del envase de IBM por unidad. IBM cosmético (ajustes de detección estándar: mota negra de 0,3 mm², ±0,08 mm OD para cierres cosméticos): tasa de falsos rechazos típicamente 0,1-0,3%. IBM de suplementos alimenticios (ajustes de detección estándar): tasa de falsos rechazos 0,05-0,15%. Impacto de la tasa de falsos rechazos en la economía de producción de IBM en Corea: en el IBM ZQ40 de 8 cavidades y 100 ml, que produce 6400 contenedores/hora a KRW 35/contenedor (precio de contenedor de IBM de mercado medio coreano): falsos rechazos a 0,15% = 9,6 contenedores/hora × KRW 35 = KRW 336/hora de pérdida de producción por falsos rechazos. Más de 16 horas de jornada de producción a 300 días/año: KRW 1,6 millones/año de coste por falsos rechazos. El análisis del ROI del sistema de visión de IBM debe incluir el coste de los falsos rechazos junto con el valor de prevención de escape de defectos (evitando quejas de clientes de marcas coreanas, costes de retirada de contenedores y posibles penalizaciones en los contratos de suministro) para determinar el beneficio económico neto de la inversión en inspección de visión de IBM para cada programa de producción de IBM en Corea.
P 04
¿Qué proveedores coreanos de sistemas de inspección visual recomienda Korea Ever-Power para la integración de ZQ IBM?
Korea Ever-Power no especifica un único proveedor coreano de sistemas de visión artificial para todos los programas ZQ de IBM, ya que la elección óptima del sistema de visión depende del formato del contenedor de IBM, el material, las especificaciones de inspección del cliente y el nivel de automatización de la línea de producción coreana. Korea Ever-Power proporciona la señal del codificador de la cinta transportadora de la máquina ZQ, la señal de temporización de la estación de desmoldeo y la especificación de la interfaz mecánica de la cinta transportadora a los proveedores de sistemas de visión preferidos de los clientes coreanos de IBM para la ingeniería de integración de la máquina ZQ. Los proveedores coreanos de sistemas de visión artificial con experiencia demostrada en la inspección de contenedores de IBM incluyen: Cognex Korea (plataforma Insight y VisionPro, ampliamente utilizada en la inspección de envases farmacéuticos coreanos), ISRA VISION Korea (sistema de visión de origen alemán con experiencia en IBM para la industria farmacéutica coreana) y varios integradores de sistemas de visión nacionales coreanos (Korea Vision Systems, Vucam Korea) que han integrado la visión artificial con líneas de envasado coreanas de IBM. El equipo de ingeniería de aplicaciones coreano de Korea Ever-Power puede proporcionar la documentación de integración de la máquina ZQ (planos de la cinta transportadora, especificación de la señal de temporización, posición de montaje del chorro de aire de rechazo) a cualquier ingeniero de integración del proveedor de sistemas de visión en la etapa del proyecto de integración de visión del cliente coreano de IBM. Para los clientes coreanos de IBM que adquieren una línea de producción IBM llave en mano de Korea Ever-Power (máquina ZQ + auxiliar + visión + cinta transportadora), Korea Ever-Power coordina la selección e integración del sistema de visión de un panel de proveedores coreanos de visión cualificados como parte de las especificaciones del proyecto llave en mano.
P 05
¿Cómo se califica el sistema de inspección visual de IBM para el suministro de contenedores farmacéuticos a la MFDS coreana?
La calificación del sistema de inspección visual de IBM para el suministro de contenedores farmacéuticos MFDS coreanos sigue el marco de calificación de equipos GMP farmacéuticos coreanos (IQ/OQ/PQ) aplicado al equipo de inspección visual como parte del proceso de fabricación de contenedores farmacéuticos. IQ de visión (calificación de instalación): confirma la instalación del hardware del sistema de visión (posición de la cámara, potencia de iluminación, conexión del codificador de la cinta transportadora, conexión neumática del chorro de aire de rechazo) según el plano de especificación de instalación del sistema de visión. OQ de visión (calificación operativa): pone a prueba el sistema de visión con contenedores IBM de referencia con defectos conocidos (10 de cada uno de: mancha negra en el tamaño mínimo de detección, raya plateada en la longitud mínima de detección, hundimiento de la base en la profundidad mínima de detección, diámetro exterior del cuello a ±0,07 mm fuera de especificación) y confirma una tasa de detección ≥99,5% en los umbrales de detección especificados. También se pasan contenedores IBM conocidos en buen estado (50 contenedores, confirmados sin defectos por medición del laboratorio de control de calidad) a través del sistema de visión para confirmar una tasa de falsos rechazos ≤0,20% en condiciones OQ. Visión PQ (Calificación de Rendimiento): el sistema de visión se ejecuta en modo de producción concurrente junto con la máquina IBM ZQ durante un mínimo de 4 horas por formato de contenedor, con muestreo de contenedores rechazados (100% de contenedores rechazados medidos por el laboratorio de control de calidad para confirmar la tasa real de defectos en contenedores rechazados ≥85%) y muestreo de contenedores aceptados (200 contenedores del producto aceptado medidos por el laboratorio de control de calidad para confirmar cero defectos por encima de la especificación). Los clientes farmacéuticos coreanos de IBM de Korea Ever-Power reciben las plantillas del protocolo de visión IQ/OQ/PQ de Korea Ever-Power como parte del paquete de documentación GMP de la línea de producción farmacéutica de IBM, para su finalización en la planta farmacéutica coreana con la participación del ingeniero de puesta en marcha de Korea Ever-Power y el ingeniero del proveedor del sistema de visión.
P 06
¿Deberían integrarse los datos de inspección visual de IBM con la interfaz hombre-máquina (HMI) de la máquina ZQ para el control de retroalimentación del proceso?
Los datos de inspección visual de IBM integrados con la HMI de la máquina ZQ para el control de retroalimentación del proceso representan el nivel más avanzado de automatización de producción de IBM, utilizando datos de calidad de contenedores aguas abajo para ajustar automáticamente los parámetros del proceso IBM aguas arriba cuando se detectan tendencias de defectos. La HMI de la serie ZQ de Korea Ever-Power proporciona una interfaz de datos OPC-UA que puede recibir datos de frecuencia de defectos de inspección visual para tipos de defectos específicos y activar alertas de parámetros automáticas para el operador de la máquina IBM coreana. Aplicaciones prácticas de control de retroalimentación en ZQ IBM: tendencia de raya plateada (tasa de rechazo de raya plateada en aumento según la visión) activa una alarma de la HMI de ZQ que recomienda al operador verificar la temperatura del secador y el tiempo de residencia, evitando así una mayor producción de PP IBM sin secar antes de que la tasa de defectos aumente a rechazo a nivel de lote. Tendencia de hundimiento de base (tasa de rechazo de deformación de base en aumento) activa una alarma de la HMI de ZQ que recomienda al operador verificar la temperatura del enfriador en la entrada del circuito de la base del molde de soplado. Tendencia de OD del cuello (deriva progresiva del OD del cuello en una cavidad durante el turno de producción) activa una alarma de la HMI de ZQ que recomienda al operador verificar la zona de temperatura de inyección de esa cavidad específica. La retroalimentación de bucle cerrado completa (que ajusta automáticamente los parámetros del proceso ZQ a partir de los datos de defectos de visión sin intervención del operador) es técnicamente factible, pero aún no es estándar en la producción de IBM en Corea. Las regulaciones de Buenas Prácticas de Fabricación (BPF) farmacéuticas coreanas exigen la confirmación por parte de un operador cualificado de cualquier cambio en los parámetros del proceso durante la producción por lotes BPF, lo que limita la corrección automática de bucle cerrado a los programas de IBM no farmacéuticos. Los clientes coreanos de IBM de Korea Ever-Power en los sectores de cosméticos y complementos alimenticios han implementado con éxito la retroalimentación semiautomática de visión a ZQ (alarma de visión al dispositivo móvil del operador con recomendación de parámetros ZQ) como una mejora práctica del control de procesos sin la restricción de la confirmación del operador según las BPF.
CONSULTA DE INSPECCIÓN DE IBM VISION · KOREA EVER-POWER
¿Desea incorporar la inspección visual a su línea de producción de IBM?
Korea Ever-Power proporciona planos de integración de transportadores ZQ IBM y señales de sincronización para proveedores coreanos de sistemas de visión, además de proyectos llave en mano de líneas de producción IBM con inspección visual integrada para programas de contenedores IBM de la industria farmacéutica y cosmética coreana.
Editor: Cxm


