
การตรวจสอบด้วยสายตาของ IBM · เส้นผ่านศูนย์กลางภายนอกของคอ · ข้อบกพร่องบนพื้นผิว · การตรวจสอบฐาน · เกาหลี เอเวอร์-พาวเวอร์
ขวด IBM
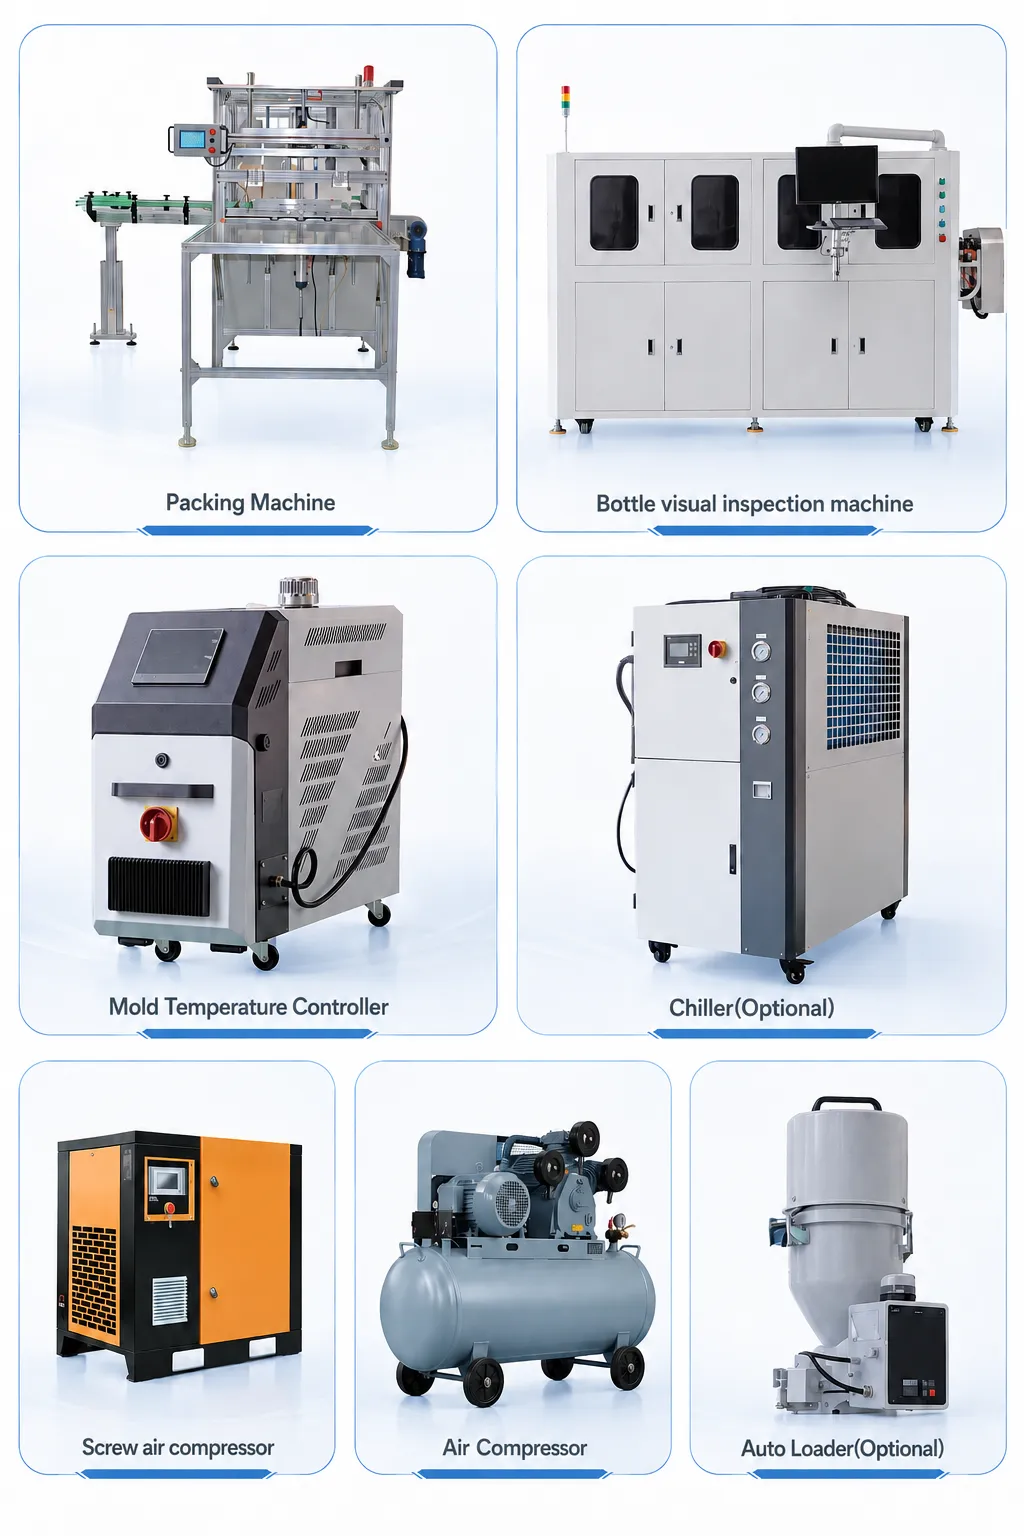
เครื่องตรวจสอบด้วยสายตา แนะนำ
การตรวจสอบด้วยสายตาแบบเรียลไทม์ของภาชนะบรรจุ IBM ที่สายพานลำเลียงขาออก ช่วยสร้างด่านคุณภาพอัตโนมัติระหว่างการผลิตและการบรรจุของ IBM โดยตรวจจับขนาดเส้นผ่านศูนย์กลางคอขวดที่ไม่ได้มาตรฐาน ข้อบกพร่องบนพื้นผิว การเสียรูปของฐาน และภาชนะที่ผลิตไม่ครบจำนวน ก่อนที่จะถึงสายการบรรจุของลูกค้าแบรนด์เกาหลี คู่มือนี้ครอบคลุมถึงประเภทของระบบตรวจสอบด้วยสายตาสำหรับขวด IBM ข้อมูลจำเพาะของกล้อง ความสามารถในการตรวจจับข้อบกพร่อง และการบูรณาการกับสายพานลำเลียงขาออกของ IBM รุ่น ZQ ของ Korea Ever-Power
อินไลน์ • การผสานรวมซีรี่ส์ ZQ
ยา • เครื่องสำอาง • อาหาร
KOREA EVER-POWER · เมืองอันซาน จังหวัดคยองกี · กรกฎาคม 2026
การตรวจสอบด้วยภาพของ IBM · เอกสารอ้างอิงการตรวจจับ
การวัดเส้นผ่านศูนย์กลางคอ
ความแม่นยำ ±0.03 มม.
ความแม่นยำในการวัดเส้นผ่านศูนย์กลางคอขวดด้วยกล้องแบบอินไลน์ ±0.03 มม. ที่ความเร็วสายพานลำเลียงของ IBM — เพียงพอต่อการตรวจจับภาชนะบรรจุของ IBM ที่มีเส้นผ่านศูนย์กลางคอขวดเกินข้อกำหนด ±0.05 มม. ก่อนการบรรจุเพื่อตอบสนองข้อกำหนดการปิดฝาขวดสำหรับยาและเครื่องสำอางในเกาหลี
การตรวจจับข้อบกพร่องบนพื้นผิว
อย่างน้อย 0.3 มม.²
ขนาดขั้นต่ำในการตรวจจับตำหนิบนพื้นผิว: พื้นที่ 0.3 ตารางมิลลิเมตร ด้วยระบบวิชั่นมาตรฐานของ IBM (กล้อง 2 ล้านพิกเซล, ไฟ LED วงแหวน 4 ดวง) ตรวจจับจุดดำ รอยเส้นสีเงิน รอยไหล รอยบุ๋ม และการเสียรูปบนตัวภาชนะ PP หรือ HDPE ของ IBM
ความเร็วในการตรวจสอบ
สูงสุด 400/นาที
ความเร็วในการตรวจสอบด้วยระบบวิชั่นแบบอินไลน์มาตรฐานของ IBM สูงถึง 400 ภาชนะต่อนาที ซึ่งเร็วกว่ากำลังการผลิตสูงสุดของ ZQ40 (~200 ภาชนะต่อนาที สำหรับเครื่อง IBM 10 ช่อง ขนาด 100 มล.) ทำให้มีพื้นที่เผื่อสำหรับความผันแปรของผลผลิตเครื่อง ZQ โดยไม่มีปัญหาคอขวดของระบบวิชั่น
กลไกการปฏิเสธ
ตัวเบี่ยงทิศทางไอพ่นอากาศ
ระบบตรวจสอบด้วยภาพของ IBM ปฏิเสธสินค้า: ตัวเบี่ยงทิศทางลมที่จุดปล่อยของสายพานลำเลียงจะเบี่ยงภาชนะที่ชำรุดไปยังถังคัดแยกภายใน 50 มิลลิวินาทีหลังจากสัญญาณตรวจจับ ความแม่นยำในการคัดแยก >99.5% — ภาชนะของ IBM ที่ได้รับการยอมรับจะถูกส่งไปยังโต๊ะบรรจุหรือสถานีหยิบของด้วยหุ่นยนต์โดยไม่ต้องคัดแยกด้วยตนเอง
ส่วนที่ 1
เหตุใดการตรวจสอบขวดด้วยระบบ Inline IBM Bottle Vision จึงมีความสำคัญ
คุณภาพของบรรจุภัณฑ์ IBM ที่ผลิตด้วยเครื่อง ZQ ของ Korea Ever-Power นั้นถูกควบคุมโดยพารามิเตอร์ของกระบวนการ (อุณหภูมิของกระบอกฉีด แรงดันการเป่า การระบายความร้อนของแม่พิมพ์) และความแม่นยำของเครื่องมือแม่พิมพ์ แต่ความผันแปรของกระบวนการในระหว่างกะการผลิตทำให้เกิดบรรจุภัณฑ์ที่ไม่ได้มาตรฐานเป็นครั้งคราว ซึ่งการตรวจสอบโดยการสุ่มตัวอย่างด้วยตนเองที่อัตราการสุ่มตัวอย่าง AQL 1-2% ไม่สามารถตรวจจับได้อย่างน่าเชื่อถือก่อนที่บรรจุภัณฑ์ที่ชำรุดจะไปถึงสายการบรรจุของลูกค้าแบรนด์เกาหลี การตรวจสอบขวดด้วยระบบวิชั่นแบบอินไลน์ของ IBM ที่อัตราการตรวจสอบ 100% (ตรวจสอบทุกบรรจุภัณฑ์ก่อนบรรจุ) ช่วยลดช่องว่างด้านคุณภาพนี้ได้ Korea Ever-Power เครื่องจักร IBM ซีรีส์ ZQ ผสานรวมเข้ากับระบบตรวจสอบด้วยภาพเฉพาะของ IBM ที่สายพานลำเลียงขาออกสำหรับโครงการบรรจุภัณฑ์ของ IBM ด้านเภสัชกรรม เครื่องสำอาง และผลิตภัณฑ์เสริมอาหาร ซึ่งต้องการการส่งมอบสินค้าที่ปราศจากข้อบกพร่องให้กับลูกค้าแบรนด์เกาหลี
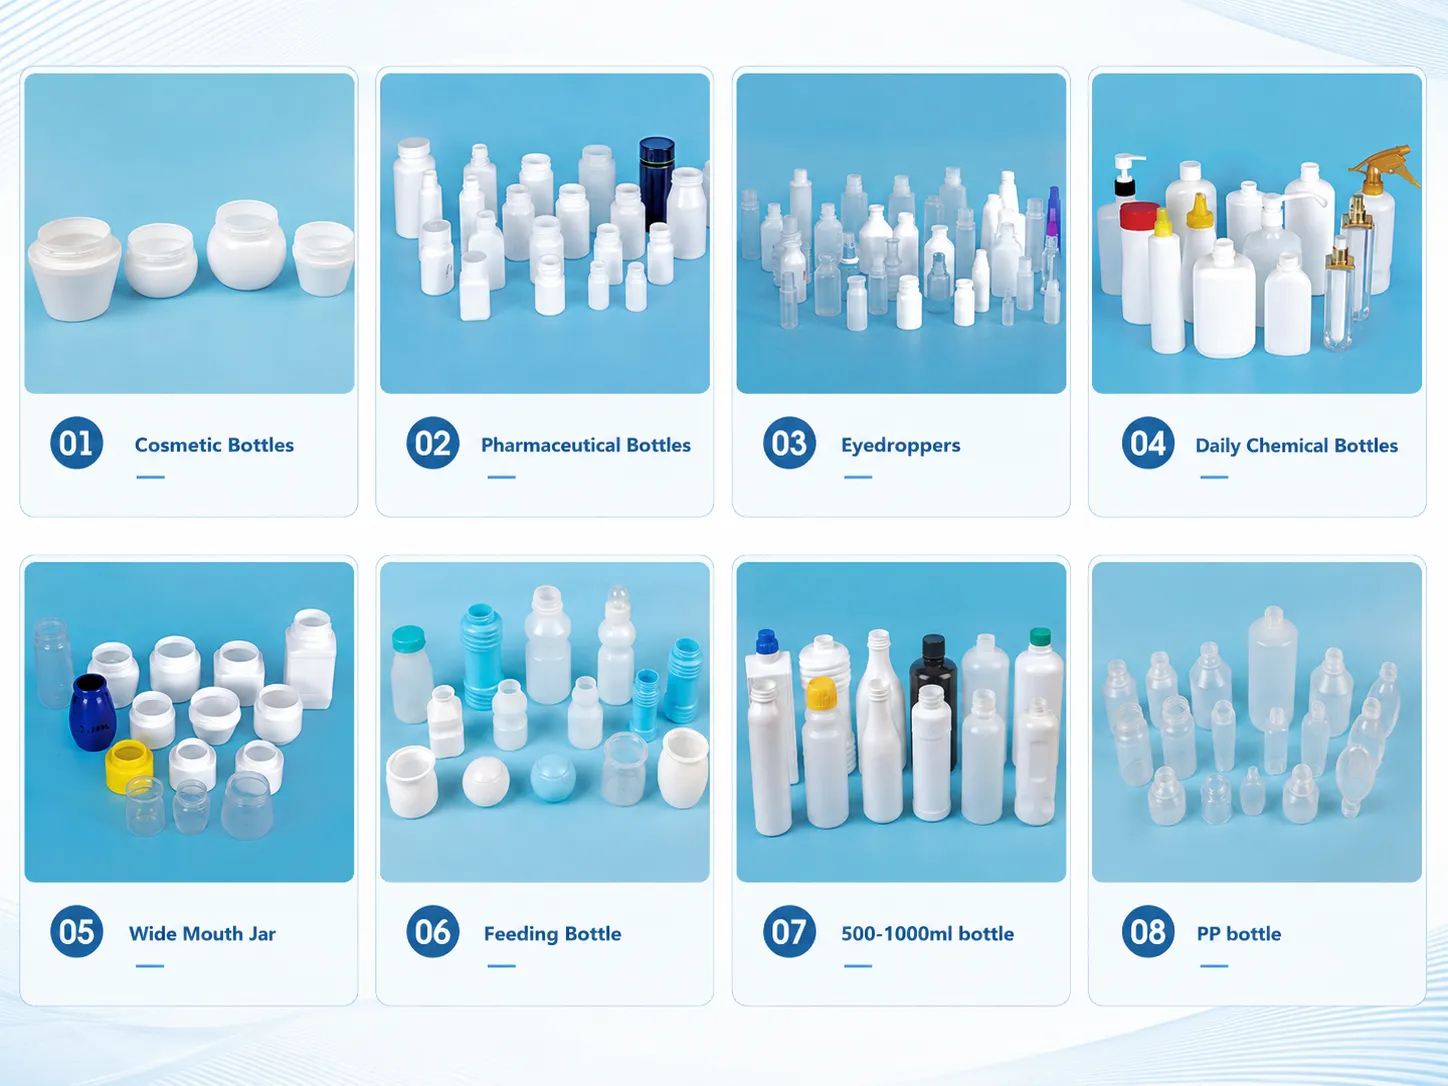
การเกิดข้อบกพร่องในผลิตภัณฑ์ของ IBM ระหว่างกะการผลิต
ข้อบกพร่องของบรรจุภัณฑ์ IBM เกิดขึ้นในอัตราที่ต่ำแต่มีความสำคัญในเชิงพาณิชย์ระหว่างกะการผลิต โดยมีสาเหตุหลักสี่ประการ ได้แก่ ความแปรปรวนของวัสดุ (ความแปรปรวนของ PP MFR ระหว่างล็อตเรซินของเกาหลี ทำให้เกิดบรรจุภัณฑ์ที่ฉีดไม่เต็มหรือผนังหนาเป็นครั้งคราวในช่วงเริ่มต้นของการผลิตล็อตใหม่) ความผันผวนของการระบายความร้อนของแม่พิมพ์ (ความแปรปรวนของอุณหภูมิเครื่องทำความเย็นที่สูงกว่า ±1°C จากจุดที่ตั้งไว้ในช่วงฤดูร้อนที่มีความร้อนสูงของเกาหลี ทำให้เกิดการเสียรูปของฐานหรือการเกิดรอยย่นที่คอขวดเป็นครั้งคราว) ความแปรปรวนของการจ่ายมาสเตอร์แบทช์สี (การเบี่ยงเบนของการสอบเทียบเครื่องจ่ายแบบกราวิเมตริก ทำให้เกิดความเบี่ยงเบนของสีในบรรจุภัณฑ์ IBM PP ที่มีเม็ดสี) และการสึกหรอทางกล (การเพิ่มขึ้นของระยะห่างของแกนจากการสึกหรอในรอบการผลิต ทำให้เกิดความเยื้องศูนย์ของพรีฟอร์มและความแปรปรวนของผนังเป็นครั้งคราว) โดยทั่วไปแล้ว อุบัติการณ์รวมของข้อบกพร่องของบรรจุภัณฑ์ IBM ที่ตรวจพบได้จากสาเหตุทั้งสี่นี้จะอยู่ระหว่าง 0.1-0.51 TP3T ของการผลิตทั้งหมดในสายการผลิต IBM ZQ ที่ได้รับการบำรุงรักษาอย่างดี ซึ่งต่ำพอที่จะผ่านการตรวจสอบตัวอย่าง AQL ระดับ II 1.0 ในล็อตส่วนใหญ่ แต่สูงพอที่จะทำให้เกิดการร้องเรียนจากลูกค้าเมื่อบรรจุภัณฑ์ที่ชำรุดไปถึงสายการบรรจุของแบรนด์เกาหลีและถูกตรวจพบในการตรวจสอบคุณภาพขาเข้าหรือระหว่างการบรรจุ
100% การตรวจสอบแบบอินไลน์เทียบกับการตรวจสอบแบบสุ่มตัวอย่าง
การตรวจสอบตัวอย่าง AQL ด้วยตนเองของตู้คอนเทนเนอร์ IBM (วิธีปฏิบัติมาตรฐานในการจัดหาตู้คอนเทนเนอร์ IBM ในเกาหลีโดยไม่มีระบบตรวจสอบด้วยภาพแบบอินไลน์) ที่ AQL 1.0 การตรวจสอบระดับ II สำหรับล็อตขนาด 10,000 ตู้คอนเทนเนอร์: ขนาดตัวอย่าง 125 ตู้คอนเทนเนอร์ (Ac=3, Re=4 ที่ AQL 1.0) อัตราความบกพร่อง 0.5% ในล็อต 10,000 ตู้คอนเทนเนอร์ ทำให้คาดว่าจะมีตู้คอนเทนเนอร์ที่บกพร่อง 50 ตู้ในล็อตนั้น ตัวอย่าง 125 ตู้คอนเทนเนอร์จะตรวจพบตู้คอนเทนเนอร์ที่บกพร่องประมาณ 0.5×125 = 0.63 ตู้ (การแจกแจงแบบปัวซง) ทำให้มีความน่าจะเป็นประมาณ 47% ในการยอมรับล็อตที่มีตู้คอนเทนเนอร์ที่บกพร่อง 50 ตู้ภายใต้แผนการสุ่มตัวอย่าง AQL 1.0 การตรวจสอบด้วยภาพแบบอินไลน์ 100% ตรวจพบและปฏิเสธตู้คอนเทนเนอร์ที่บกพร่องทั้งหมด 50 ตู้ในล็อตเดียวกัน ส่งผลให้ได้ล็อตที่ปราศจากข้อบกพร่อง 9,950 ตู้ส่งไปยังสายการบรรจุของลูกค้าแบรนด์เกาหลี ข้อดีในเชิงพาณิชย์สำหรับผู้ผลิตบรรจุภัณฑ์ IBM ในเกาหลีในการลงทุนระบบตรวจสอบด้วยภาพแบบอินไลน์: เมื่อลูกค้าแบรนด์ยาหรือเครื่องสำอางระดับพรีเมียมในเกาหลีระบุการตรวจสอบด้วยภาพ 100% เป็นข้อกำหนดในการจัดหา (ซึ่งเป็นเรื่องปกติในสัญญาจัดหาบรรจุภัณฑ์ยาของเกาหลี) ระบบตรวจสอบด้วยภาพของ IBM จะกลายเป็นข้อกำหนดคุณสมบัติในการจัดหา ไม่ใช่การอัพเกรดคุณภาพเพิ่มเติม
ส่วนที่ 2
สถาปัตยกรรมระบบตรวจสอบด้วยภาพและข้อกำหนดกล้องของ IBM
สถานีตรวจสอบระบบภาพมาตรฐานของ IBM — การจัดวางกล้องและระบบไฟส่องสว่าง
กล้องติดคอ (มุมมองด้านบน)
เลนส์เทเลเซนทริก 2 ล้านพิกเซล
กล้องความละเอียด 2 ล้านพิกเซลมองจากด้านบน พร้อมเลนส์เทเลเซนทริก (กำลังขยายคงที่) วัดเส้นผ่านศูนย์กลางภายนอกของคอได้แม่นยำถึง ±0.03 มม. ที่ความเร็วสายการผลิตของ IBM ระบบไฟส่องสว่างแบบวงแหวน (LED สีน้ำเงิน 470 นาโนเมตร) ให้แสงสว่างสม่ำเสมอทั่วพื้นผิวคอสำหรับการวัดด้วยอัลกอริธึมตรวจจับขอบ
กล้องติดตัว ×2 (มุมมองด้านข้าง)
สแกนเส้น 2 ล้านพิกเซล
กล้องมองข้างสองตัวที่ทำมุม 90° ต่อกัน จะบันทึกภาพพื้นผิวตัวถังคอนเทนเนอร์ IBM แบบ 360° เต็มรูปแบบขณะที่คอนเทนเนอร์หมุน (บนแท่นหมุนหรือกระจกหมุน) ใช้แสงพื้นหลัง (แผงไฟ LED สีขาวแบบกระจายแสงด้านหลังคอนเทนเนอร์) เพื่อตรวจจับความแตกต่างของความบกพร่องบนพื้นผิว
กล้องฐาน (มุมมองด้านล่าง)
2MP พร้อมฟังก์ชั่นกระจก
กล้องมองจากด้านล่างพร้อมกระจกสะท้อนแสง 45° ที่ขอบสายพานลำเลียง ตรวจสอบฐานภาชนะของ IBM เพื่อหาการยุบตัวของฐาน (การเสียรูป) รอยบีบที่ฐาน (ข้อบกพร่องของฐานแบบ EBM ซึ่งไม่พบใน IBM แต่ตรวจสอบหาเศษวัสดุตกค้างจากแม่พิมพ์) และสิ่งแปลกปลอมบนพื้นผิวด้านนอกของฐาน
หน่วยประมวลผล
คอมพิวเตอร์อุตสาหกรรม / PLC
คอมพิวเตอร์อุตสาหกรรมสำหรับการตรวจสอบด้วยระบบวิชั่นจะประมวลผลภาพจากกล้องทั้งหมดแบบเรียลไทม์ (<20 มิลลิวินาทีต่อภาชนะ) และส่งสัญญาณคัดออกไปยังรีเลย์ตัวเปลี่ยนทิศทางลม สถิติการผลิต (อัตราการผ่าน ความถี่ของประเภทข้อบกพร่อง การคัดออกที่ติดตามจากโพรง) จะถูกจัดเก็บไว้ในฐานข้อมูลของระบบวิชั่นเพื่อการรายงาน QC ของ IBM ในเกาหลี
มาตรา 3
การตรวจสอบเส้นผ่านศูนย์กลางภายนอกของคอคอด: การวัดด้วยกล้องเทียบกับการวัดด้วยเกจแบบแมนนวล
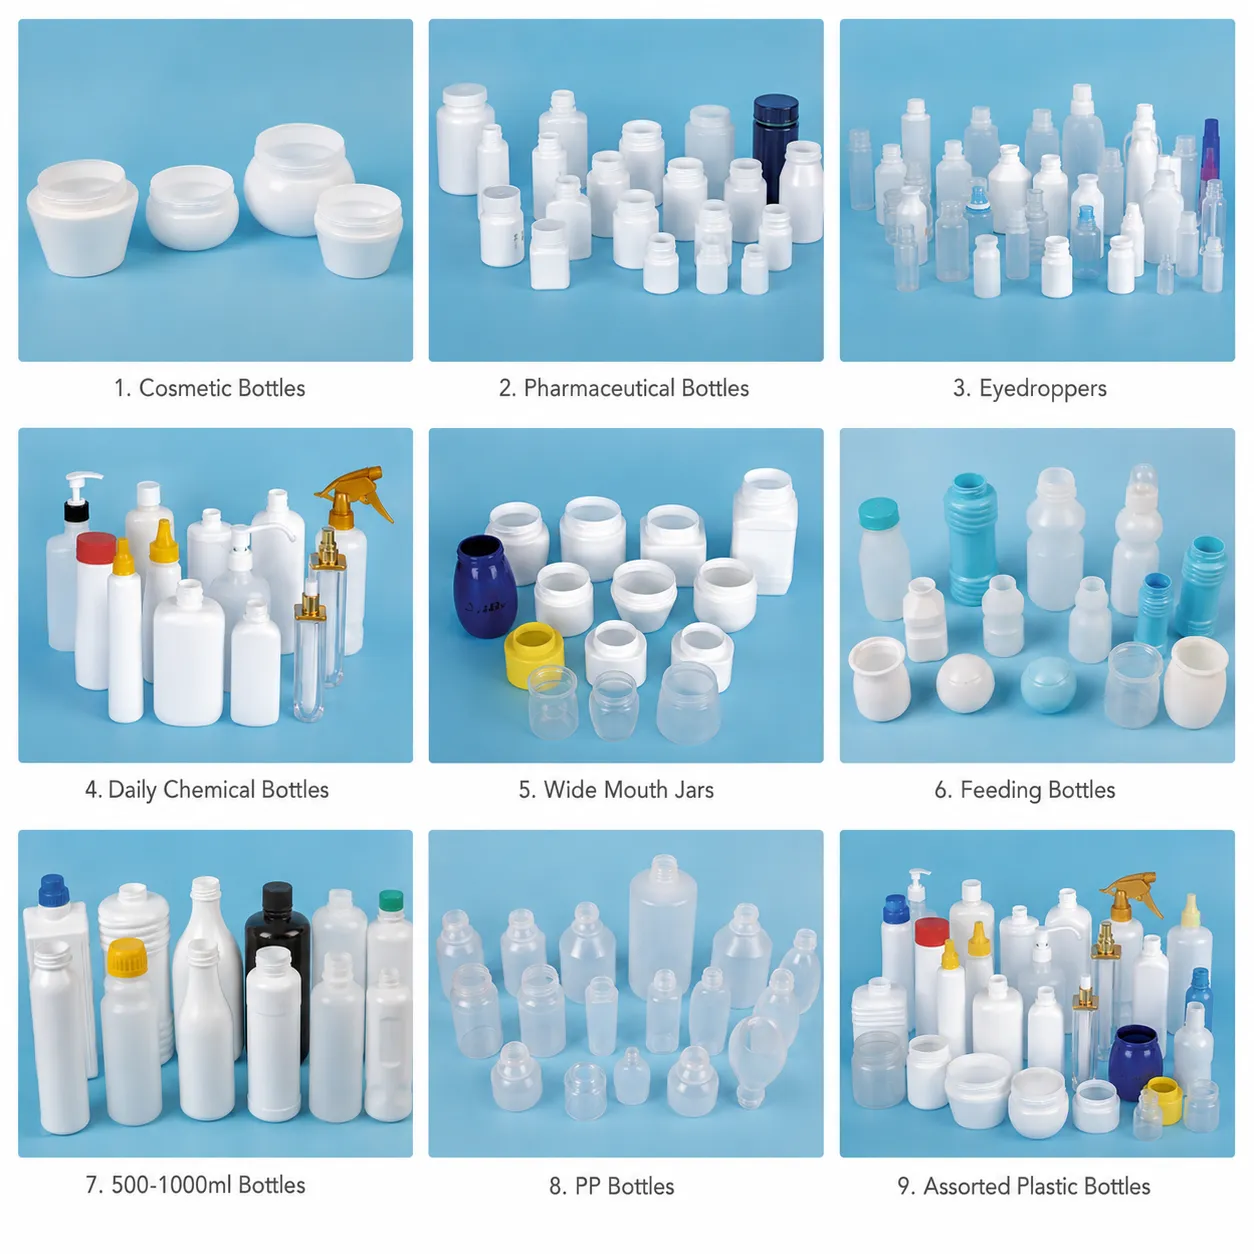
| เกณฑ์ | การตรวจสอบด้วยกล้องแบบอินไลน์ ★ | การสุ่มตัวอย่างด้วยเกจวัดแบบแมนนวล |
|---|---|---|
| ความคุ้มครองการตรวจสอบ | ตู้คอนเทนเนอร์ 1001 ตัน (TP3T) | ตัวอย่าง AQL 0.5-1.5% |
| ความแม่นยำในการวัด (OD) | ±0.03 มม. | ความคลาดเคลื่อน ±0.02 มม. (เวอร์เนียร์คาลิเปอร์แบบดิจิทัล) แต่ความคลาดเคลื่อนจากผู้ใช้งานจริงอยู่ที่ ±0.05-0.10 มม. |
| การติดตามข้อบกพร่องระดับโพรง | ใช่ (โดยมีเครื่องหมายระบุช่องหรือรหัสสี) | ข้อจำกัด — ผู้ปฏิบัติงานต้องบันทึกรหัสโพรงด้วยตนเองสำหรับแต่ละตัวอย่าง |
| ความเร็วในการวัด | ความเร็วสูงสุด 400 ครั้งต่อนาที ต่อเนื่อง | 4-8 ตู้คอนเทนเนอร์ต่อนาทีต่อผู้ปฏิบัติงาน |
| การลงทุน | การลงทุนระบบ 15-35 ล้านวอน | 0.3 ล้านวอน (ชุดเกจวัด) ค่าแรงต่อเนื่อง |
มาตรา 4
การตรวจจับข้อบกพร่องบนพื้นผิว: ประเภทของข้อบกพร่องและขีดจำกัดการตรวจจับ
| ประเภทของข้อบกพร่อง | สาเหตุของ IBM | ขนาดการตรวจจับขั้นต่ำ | ประเภทแสงสว่าง |
|---|---|---|---|
| จุดดำ | การเสื่อมสภาพของคาร์บอน PP ในบริเวณอับของกระบอกสูบ | 0.2 มม.² | แสงไฟด้านหลัง |
| เส้นสีเงิน | ความชื้นของ PP ที่ยังไม่แห้งกระจายตัวในถัง | ความยาว 0.5 มม. | แหวนเฉียง |
| เครื่องหมายการไหล | อุณหภูมิ PP ต่ำเกินไป หรือความเร็วในการฉีดไม่คงที่ | 0.5 มม.² | แสงด้านข้างเฉียง |
| อ่างล้างจานฐาน | การระบายความร้อนฐานแม่พิมพ์เป่าไม่เพียงพอ | ความลึก >0.3 มม. | แสงโครงสร้างกล้องด้านล่าง |
| ช็อตสั้น | การฉีด PP ไม่เพียงพอ, การขาดเลือดในกระบอกสูบ | (การตรวจสอบความสูงล้มเหลว) | กล้องมองด้านข้าง |
มาตรา 5
การผสานรวมระบบ IBM Vision กับสายพานลำเลียงซีรีส์ ZQ
การติดตามตำแหน่งคอนเทนเนอร์โดยใช้ตัวเข้ารหัส
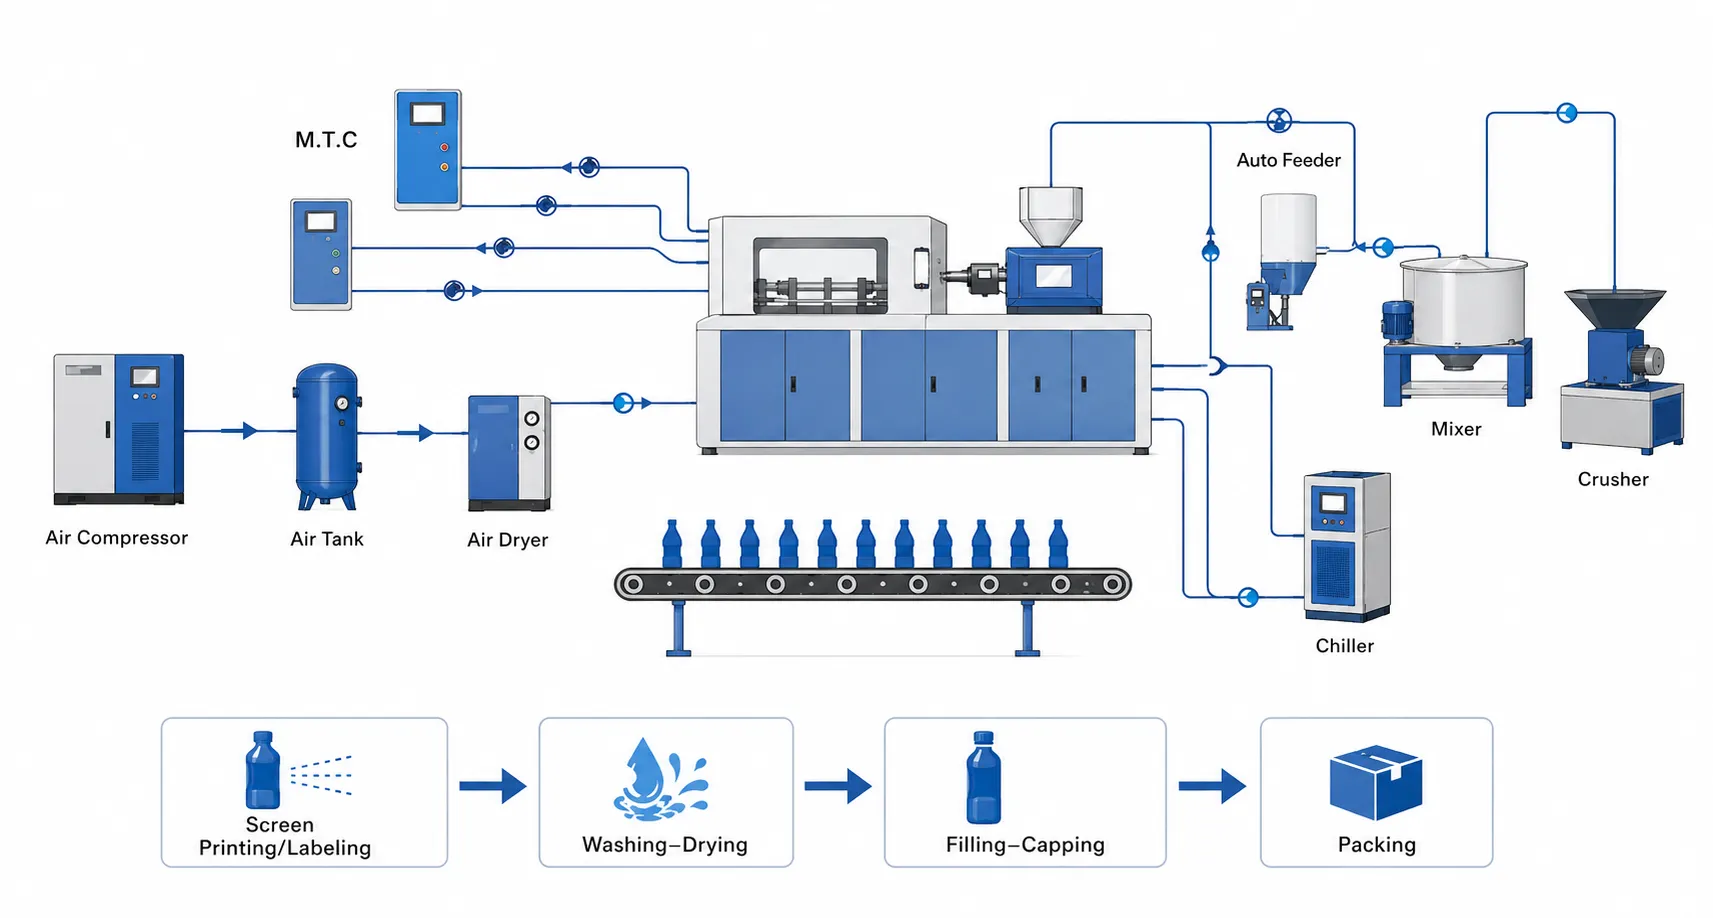
ระบบตรวจสอบด้วยภาพ IBM ใช้ตัวเข้ารหัสสายพานลำเลียง (ตัวเข้ารหัสแบบหมุนที่เชื่อมต่อกับเพลาขับของสายพานลำเลียง) เพื่อติดตามตำแหน่งของภาชนะ IBM แต่ละชิ้น ตั้งแต่การตรวจสอบด้วยกล้องไปจนถึงตำแหน่งลมเป่าคัดแยก สัญญาณจากตัวเข้ารหัสจะให้ตำแหน่งของภาชนะที่แม่นยำแก่ระบบตรวจสอบด้วยภาพตลอดความยาวของสายพานลำเลียง: เมื่อกล้องตรวจพบภาชนะที่ชำรุดที่สถานีตรวจสอบ ตัวควบคุมระบบตรวจสอบด้วยภาพจะเริ่มนับพัลส์ของตัวเข้ารหัสจนกว่าภาชนะที่ชำรุดจะถึงตำแหน่งลมเป่าคัดแยก (โดยทั่วไปจะอยู่ห่างจากกล้องไปทางด้านล่าง 200-500 มม.) เมื่อถึงจำนวนพัลส์ของตัวเข้ารหัสที่แม่นยำซึ่งตรงกับตำแหน่งคัดแยก ระบบตรวจสอบด้วยภาพจะเปิดใช้งานลมเป่าเป็นเวลา 80-120 มิลลิวินาที เพื่อเบี่ยงเฉพาะภาชนะที่ชำรุดลงไปในถังคัดแยก โดยไม่เบี่ยงภาชนะที่ไม่ชำรุดที่อยู่ติดกันบนสายพานลำเลียง การบูรณาการระบบตรวจสอบด้วยภาพ IBM ของ Korea Ever-Power ประกอบด้วยข้อมูลจำเพาะของตัวเข้ารหัสสายพานลำเลียงและแบบร่างตำแหน่งการติดตั้งลมเป่าคัดแยกสำหรับเครื่อง ZQ แต่ละเครื่องและโปรแกรมรูปแบบภาชนะแต่ละแบบ
การหมุนตู้คอนเทนเนอร์เพื่อการตรวจสอบตัวถังแบบ 360°
การตรวจสอบพื้นผิวตัวถังคอนเทนเนอร์ IBM แบบ 360° จำเป็นต้องให้คอนเทนเนอร์หมุนระหว่างการตรวจสอบด้วยกล้อง หรือตรวจสอบด้วยกล้องหลายตัวที่ครอบคลุมส่วนต่างๆ ของตัวถังคอนเทนเนอร์ในมุมที่แตกต่างกัน บริษัท Korea Ever-Power กำหนดวิธีการใช้สถานีหมุนสำหรับระบบวิชั่นของ IBM รุ่น ZQ40/ZQ60 (คุ้มค่าสำหรับ IBM ขนาดเล็กที่มีอัตราการผลิตสูง): คอนเทนเนอร์จะผ่านลูกกลิ้งเสียดทานแบบหมุนคู่หนึ่ง ซึ่งจะหมุนคอนเทนเนอร์ 360° ผ่านกล้องมองข้างสองตัวระหว่างการเคลื่อนผ่านสถานีตรวจสอบ ความเร็วในการหมุน: 2-4 รอบต่อการเคลื่อนผ่านของคอนเทนเนอร์หนึ่งตู้ที่สถานีตรวจสอบด้วยความเร็วสายพานลำเลียงมาตรฐานของ IBM การจัดเรียงกล้องคู่แบบ 90° จะจับภาพมุมมอง 180° สองภาพที่ซ้อนทับกันระหว่างการหมุนของคอนเทนเนอร์ ทำให้ได้ภาพครอบคลุมพื้นผิวตัวถัง 360° อย่างสมบูรณ์จากภาพกล้องสองตัว สำหรับตู้คอนเทนเนอร์ขนาดใหญ่ (ZQ80/ZQ110/ZQ135) ที่เส้นผ่านศูนย์กลางและน้ำหนักของตู้คอนเทนเนอร์ทำให้การหมุนของลูกกลิ้งไม่น่าเชื่อถือ: การตรวจสอบด้วยกล้องหลายตัวแบบติดตั้งอยู่กับที่ โดยใช้กล้อง 3-4 ตัวที่ระยะห่างเชิงมุม 90°/120° จะครอบคลุมเส้นรอบวงของตู้คอนเทนเนอร์ทั้งหมดโดยไม่จำเป็นต้องหมุนตู้คอนเทนเนอร์
มาตรา 6
มาตรฐานการตรวจสอบของ IBM Vision สำหรับอุตสาหกรรมยาและเครื่องสำอางเกาหลี
บริษัทยาเกาหลี IBM Vision Standard
ข้อกำหนดการตรวจสอบบรรจุภัณฑ์ขั้นต้นสำหรับขวด PP ของ IBM ตามมาตรฐาน MFDS ของเกาหลี กำหนดไว้ในข้อกำหนดบรรจุภัณฑ์พลาสติกของเภสัชตำรับเกาหลี และข้อกำหนด QC ขาเข้าของลูกค้าแบรนด์ยาเกาหลี พารามิเตอร์การตรวจสอบด้วยระบบวิชั่นสำหรับบรรจุภัณฑ์ IBM มาตรฐานของเกาหลี ได้แก่: เส้นผ่านศูนย์กลางคอขวด ±0.05 มม. จากค่าปกติ (ค่าความคลาดเคลื่อนเพื่อปิดฝาขวดยาและฝาปิด ROPP); ความสูงของบรรจุภัณฑ์ ±0.3 มม. จากค่าปกติ (เพื่อความเข้ากันได้กับสายการบรรจุกล่อง); การปฏิเสธหากมีตำหนิบนพื้นผิว: จุดดำขนาด ≥0.5 มม.², รอยเส้นสีเงินยาว ≥2 มม., รอยไหลที่มองเห็นได้ภายใต้แสงสว่าง 500 ลักซ์; การเสียรูปของฐาน: ปฏิเสธหากฐานยุบตัวลึก ≥0.5 มม. ลูกค้าแบรนด์ยาเกาหลี (Boryung, Hanmi, Yuhan) ที่มีข้อกำหนดการจัดหาบรรจุภัณฑ์ที่ตรวจสอบด้วยระบบวิชั่น 100% ระบุพารามิเตอร์เหล่านี้ในเอกสารรับรองการจัดหาบรรจุภัณฑ์ IBM ซึ่งพันธมิตรผู้จัดหาบรรจุภัณฑ์ IBM ของ Korea Ever-Power ในเกาหลีจะยืนยันการปฏิบัติตามข้อกำหนดเหล่านี้ในขั้นตอนการรับรองระบบวิชั่น
เครื่องสำอางเกาหลี IBM Vision Standard
การตรวจสอบด้วยสายตาของบรรจุภัณฑ์เครื่องสำอาง IBM จากเกาหลีมีความเข้มงวดมากกว่าบรรจุภัณฑ์ยาในเรื่องความสวยงามของพื้นผิว ในขณะที่ความคลาดเคลื่อนของขนาดนั้นเข้มงวดน้อยกว่าข้อกำหนดเรื่องความพอดีของฝาปิดของบรรจุภัณฑ์ยา พารามิเตอร์การตรวจสอบด้วยสายตาของบรรจุภัณฑ์เครื่องสำอางระดับพรีเมียม IBM จากเกาหลี (ข้อกำหนดของซัพพลายเออร์ Amore Pacific, LG H&H, CJ Olive Young): เส้นผ่านศูนย์กลางคอขวด ±0.08 มม. จากค่าปกติ (สำหรับข้อกำหนดแรงบิดของฝาปิดเครื่องสำอาง); ความสูงของบรรจุภัณฑ์ ±0.5 มม. จากค่าปกติ; การปฏิเสธตำหนิบนพื้นผิว: จุดดำใดๆ ≥0.3 มม.², รอยเส้นสีเงินใดๆ ≥1 มม., รอยไหลหรือลายเสือใดๆ ที่มองเห็นได้ภายใต้แสงสว่างมาตรฐานการค้าปลีกของเกาหลี (1,000 ลักซ์, LED 6500K); ความเบี่ยงเบนของสี: CIE ΔE >2.0 จากมาตรฐานของแบรนด์ (วัดโดยสเปกโทรโฟโตมิเตอร์แบบอินไลน์หรือการสุ่มตัวอย่างแบบออฟไลน์ ไม่ใช่การมองเห็นด้วยกล้อง) การตรวจสอบคุณสมบัติทางสายตาของลูกค้าแบรนด์เครื่องสำอางเกาหลี Ever-Power ประกอบด้วยการนำเสนอข้อมูลอัตราการปฏิเสธของระบบวิชั่น (อัตราการปฏิเสธที่คาดการณ์ไว้ 0.1-0.3% ภายใต้เงื่อนไขการผลิตของ IBM ที่มีคุณสมบัติเหมาะสม) ให้กับทีมประกันคุณภาพของแบรนด์เกาหลี ก่อนที่สายการผลิตของลูกค้า ZQ IBM ของ Ever-Power ในเกาหลีจะได้รับการอนุมัติ
คำถามที่พบบ่อยเกี่ยวกับวิศวกรรม
การตรวจสอบด้วย IBM Vision — คำถามด้านวิศวกรรม
คำถามที่ 01
ระบบวิชั่นของ IBM สามารถระบุได้หรือไม่ว่าช่องหล่อ ZQ ช่องใดที่ผลิตภาชนะที่ชำรุด?
ใช่ — การติดตามข้อบกพร่องของภาชนะ IBM ในระดับโพรงแม่พิมพ์นั้น จำเป็นต้องมีการทำเครื่องหมายระบุโพรงแม่พิมพ์บนภาชนะแต่ละชิ้น หรือการซิงโครไนซ์ระหว่างสัญญาณรอบการทำงานของเครื่อง ZQ กับการตรวจจับภาชนะของระบบวิชั่น มีสองวิธีที่ใช้ การทำเครื่องหมายรหัสสีโพรงแม่พิมพ์: ชุดแม่พิมพ์ IBM ของ ZQ จะมีเครื่องหมายประตูหรือจุดนูนสีเล็กๆ บนภาชนะของแต่ละโพรงแม่พิมพ์ (โพรงที่ 1 = ไม่มีเครื่องหมาย, โพรงที่ 2 = จุดเดียว, โพรงที่ 3 = สองจุด) — ระบบวิชั่นจะอ่านรหัสสีหรือเครื่องหมายนูนบนภาชนะแต่ละชิ้น และบันทึกว่าโพรงแม่พิมพ์ใดผลิตภาชนะที่ชำรุด วิธีนี้จำเป็นต้องมีการออกแบบแม่พิมพ์ที่รวมการทำเครื่องหมายระบุโพรงแม่พิมพ์ และความสามารถของซอฟต์แวร์ระบบวิชั่นในการอ่านเครื่องหมาย การซิงโครไนซ์รอบการทำงานของเครื่อง ZQ: HMI ของเครื่อง ZQ จะให้สัญญาณกำหนดเวลาของรอบการทำงาน (หนึ่งพัลส์ต่อรอบการทำงานของ IBM ในช่วงเวลาที่สถานีถอด) ซึ่งระบบวิชั่นใช้เพื่อกำหนดภาชนะสายพานลำเลียงแต่ละชิ้นให้กับลำดับรอบการทำงานของ ZQ ด้วยจำนวนช่องแม่พิมพ์ที่ทราบ (เช่น 8 ช่อง) และตำแหน่งของช่องแม่พิมพ์บนสายพานลำเลียงที่ทราบ (ตำแหน่งของแต่ละช่องแม่พิมพ์จะถูกเลื่อนไปในระยะทางคงที่ที่สถานีถอดชิ้นงาน) ระบบวิชั่นสามารถอนุมานได้ว่าช่องแม่พิมพ์ใดผลิตภาชนะแต่ละชิ้นโดยพิจารณาจากตำแหน่งในลำดับการผลิต ความแม่นยำในการติดตามการซิงค์ช่องแม่พิมพ์จะลดลงหากความเร็วของสายพานลำเลียงเปลี่ยนแปลงหรือหากภาชนะเคลื่อนที่บนสายพาน การทำเครื่องหมายระบุช่องแม่พิมพ์โดยตรงจึงมีความน่าเชื่อถือมากกว่าสำหรับโครงการเภสัชกรรมของเกาหลีที่ต้องการการตรวจสอบย้อนกลับของชุดการผลิตตามมาตรฐาน GMP ในระดับช่องแม่พิมพ์ บริษัท Korea Ever-Power ให้ตัวเลือกข้อกำหนดการทำเครื่องหมายระบุช่องแม่พิมพ์ ZQ40/ZQ60 (จุดนูน, เครื่องหมายสีที่ประตู) แก่ลูกค้าเครื่องตรวจสอบวิชั่นของ IBM ในเกาหลีในขั้นตอนการสั่งซื้อเครื่องจักรสำหรับการรับรองโปรแกรมการติดตามข้อบกพร่องของช่องแม่พิมพ์
คำถามที่ 02
ระบบตรวจสอบด้วยภาพของ IBM สามารถจัดการกับภาชนะ PP สีขาวทึบแสงของ IBM แตกต่างจากภาชนะ PCTG แบบโปร่งใสอย่างไร?
ภาชนะ IBM สีขาวทึบแสงที่ทำจาก PP และภาชนะ IBM สีขาวโปร่งใสที่ทำจาก PCTG ต้องการวิธีการส่องสว่างและอัลกอริทึมการตรวจสอบด้วยภาพที่แตกต่างกัน เนื่องจากคุณสมบัติการส่งผ่านแสงแตกต่างกันโดยพื้นฐาน การตรวจสอบภาชนะ IBM สีขาวทึบแสงที่ทำจาก PP: การตรวจจับข้อบกพร่องบนพื้นผิวใช้แสงสะท้อน (การส่องสว่างแบบวงแหวนหรือแสงด้านข้างเฉียง) เนื่องจากตัวภาชนะ PP ทึบแสงสะท้อนแสงที่ตกกระทบจากไฟ LED – ข้อบกพร่องบนพื้นผิว (จุดดำ รอยไหล รอยเส้นสีเงิน) จะปรากฏเป็นความผิดปกติของการสะท้อนแสงเฉพาะจุดบนพื้นผิว PP สีขาว จุดดำบน PP สีขาวทึบแสงสามารถตรวจจับได้ง่ายโดยความแตกต่างระหว่างจุดดำกับพื้นผิว PP สีขาวสว่าง (อัตราส่วนความแตกต่าง >40:1 สำหรับจุดดำบนพื้นหลัง PP สีขาว) การตรวจสอบภาชนะ IBM สีขาวโปร่งใสที่ทำจาก PCTG: การตรวจจับข้อบกพร่องบนพื้นผิวใช้แสงที่ส่งผ่าน (การส่องสว่างจากด้านหลังผ่านภาชนะ PCTG) เนื่องจาก PCTG โปร่งใสส่งผ่านแสงที่ตกกระทบได้มากกว่า 85% ข้อบกพร่องภายในผนังภาชนะ IBM ที่ทำจาก PCTG (ฟองอากาศ จุดดำ รอยแตก) จะปรากฏเป็นส่วนประกอบสีเข้มภายในบริเวณแสงที่ส่งผ่านสว่าง การตรวจสอบด้วยระบบวิชั่นของ IBM สำหรับท่อ PCTG แบบโปร่งใส มีความไวต่อข้อบกพร่องภายในมากกว่าการตรวจสอบท่อ PP แบบทึบแสง เนื่องจากแสงที่ส่องผ่านจะเผยให้เห็นข้อบกพร่องภายในผนังท่อ PCTG ที่แสงสะท้อนไม่สามารถตรวจจับได้ อย่างไรก็ตาม การตรวจสอบท่อ PCTG แบบโปร่งใสมีความเสี่ยงต่อการถูกปฏิเสธผิดพลาดได้ง่ายกว่าเนื่องจากความแปรปรวนของแสงโดยรอบในสภาพแวดล้อมการผลิตของเกาหลี ระบบวิชั่นของ IBM สำหรับโครงการท่อ PCTG จึงใช้ห้องส่องสว่างแบบปิดเพื่อควบคุมแสงโดยรอบที่สถานีตรวจสอบ บริษัท Korea Ever-Power กำหนดประเภทของแสงสว่าง (สะท้อนหรือส่องผ่าน) ในใบเสนอราคาระบบวิชั่นโดยอิงจากวัสดุของภาชนะ IBM และข้อกำหนดด้านความทึบแสงของลูกค้า ZQ
คำถามที่ 03
อัตราการปฏิเสธผิดพลาดของระบบวิชั่นของ IBM คืออะไร และส่งผลกระทบต่อเศรษฐศาสตร์การผลิตของ IBM ในเกาหลีอย่างไร?
อัตราการปฏิเสธผิดพลาดของระบบตรวจสอบด้วยภาพ IBM (ภาชนะที่ดีถูกระบบตรวจสอบด้วยภาพปฏิเสธว่าเป็นของชำรุด) เป็นพารามิเตอร์ทางเศรษฐกิจที่สำคัญซึ่งต้องนำมาพิจารณาควบคู่กับความไวในการตรวจจับข้อบกพร่องที่แท้จริง อัตราการปฏิเสธผิดพลาดของระบบตรวจสอบด้วยภาพจะเพิ่มขึ้นเมื่อตั้งค่าความไวในการตรวจจับให้เข้มงวดขึ้น (เกณฑ์ขนาดข้อบกพร่องขั้นต่ำที่เล็กลง ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอกที่แคบลง) อัตราการปฏิเสธผิดพลาดของระบบตรวจสอบด้วยภาพ IBM มาตรฐานตามการใช้งาน: ยา (การตั้งค่าการตรวจจับที่เข้มงวด: จุดดำขนาด 0.5 ตารางมิลลิเมตร, เส้นผ่านศูนย์กลางภายนอก ±0.05 มิลลิเมตร): อัตราการปฏิเสธผิดพลาดโดยทั่วไปอยู่ที่ 0.05-0.151 TP3T ของภาชนะที่ตรวจสอบแล้ว ภาชนะที่ถูกปฏิเสธผิดพลาดเหล่านี้เป็นภาชนะที่ดีที่ถูกระบบตรวจสอบด้วยภาพปฏิเสธโดยไม่จำเป็น และแสดงถึงการสูญเสียการผลิตในต้นทุนภาชนะต่อหน่วยของ IBM เครื่องสำอาง (การตั้งค่าการตรวจจับมาตรฐาน: จุดดำขนาด 0.3 ตารางมิลลิเมตร, เส้นผ่านศูนย์กลางภายนอก ±0.08 มิลลิเมตร สำหรับฝาปิดเครื่องสำอาง): อัตราการปฏิเสธผิดพลาดโดยทั่วไปอยู่ที่ 0.1-0.31 TP3T ผลิตภัณฑ์เสริมอาหาร (การตั้งค่าการตรวจจับมาตรฐาน): อัตราการปฏิเสธผิดพลาดอยู่ที่ 0.05-0.151 TP3T ผลกระทบของอัตราการปฏิเสธผิดพลาดต่อเศรษฐกิจการผลิตของ IBM ในเกาหลี: สำหรับเครื่องบรรจุ IBM รุ่น ZQ40 8 ช่อง ขนาด 100 มล. ผลิตได้ 6,400 ขวด/ชั่วโมง ในราคา 35 วอน/ขวด (ราคาบรรจุภัณฑ์ IBM ระดับกลางของเกาหลี): การปฏิเสธผิดพลาดที่ 0.151 ตัน/3 ตัน = 9.6 ขวด/ชั่วโมง × 35 วอน = 336 วอน/ชั่วโมง ส่งผลให้สูญเสียผลผลิตจากการปฏิเสธผิดพลาด หากทำงานวันละ 16 ชั่วโมง เป็นเวลา 300 วัน/ปี: ต้นทุนจากการปฏิเสธผิดพลาดจะอยู่ที่ 1.6 ล้านวอน/ปี การวิเคราะห์ ROI ของระบบวิชั่นของ IBM ต้องรวมต้นทุนจากการปฏิเสธผิดพลาดควบคู่ไปกับมูลค่าการป้องกันข้อบกพร่อง (การหลีกเลี่ยงข้อร้องเรียนจากลูกค้าแบรนด์เกาหลี ต้นทุนการเรียกคืนบรรจุภัณฑ์ และค่าปรับสัญญาจัดหาที่อาจเกิดขึ้น) เพื่อกำหนดผลประโยชน์ทางเศรษฐกิจสุทธิของการลงทุนในการตรวจสอบด้วยระบบวิชั่นของ IBM สำหรับแต่ละโครงการผลิตของ IBM ในเกาหลี
คำถามที่ 4
บริษัท Korea Ever-Power แนะนำซัพพลายเออร์ระบบตรวจสอบด้วยภาพจากเกาหลีรายใดบ้างสำหรับการผสานรวมระบบ ZQ กับ IBM?
บริษัท Korea Ever-Power ไม่ได้ระบุซัพพลายเออร์ระบบตรวจสอบด้วยภาพจากเกาหลีเพียงรายเดียวสำหรับโครงการ ZQ IBM ทั้งหมด เนื่องจากตัวเลือกของระบบตรวจสอบด้วยภาพที่เหมาะสมที่สุดนั้นขึ้นอยู่กับรูปแบบของบรรจุภัณฑ์ IBM วัสดุ ข้อกำหนดการตรวจสอบของลูกค้า และระดับการทำงานอัตโนมัติของสายการผลิตในเกาหลี Korea Ever-Power จะจัดหาข้อมูลสัญญาณตัวเข้ารหัสสายพานลำเลียงของเครื่อง ZQ สัญญาณกำหนดเวลาของสถานีลอก และข้อกำหนดอินเทอร์เฟซเชิงกลของสายพานลำเลียงให้กับซัพพลายเออร์ระบบตรวจสอบด้วยภาพที่ลูกค้า IBM ในเกาหลีเลือกใช้ เพื่อใช้ในการวางแผนงานด้านวิศวกรรมการบูรณาการเครื่อง ZQ ซัพพลายเออร์ระบบตรวจสอบด้วยภาพจากเกาหลีที่มีประสบการณ์ในการตรวจสอบบรรจุภัณฑ์ IBM ได้แก่ Cognex Korea (แพลตฟอร์ม Insight และ VisionPro ซึ่งใช้กันอย่างแพร่หลายในการตรวจสอบบรรจุภัณฑ์ยาในเกาหลี) ISRA VISION Korea (ระบบตรวจสอบด้วยภาพจากเยอรมนีที่มีประสบการณ์กับ IBM ในอุตสาหกรรมยาของเกาหลี) และผู้บูรณาการระบบตรวจสอบด้วยภาพในประเทศเกาหลีหลายราย (Korea Vision Systems, Vucam Korea) ที่ได้บูรณาการระบบตรวจสอบด้วยภาพเข้ากับสายการผลิตบรรจุภัณฑ์ IBM ในเกาหลี ทีมวิศวกรประยุกต์ของ Korea Ever-Power ในเกาหลีสามารถจัดหาเอกสารการบูรณาการเครื่อง ZQ (แบบร่างสายพานลำเลียง ข้อกำหนดสัญญาณกำหนดเวลา ตำแหน่งการติดตั้งเครื่องเป่าลมคัดแยก) ให้กับวิศวกรบูรณาการของซัพพลายเออร์ระบบตรวจสอบด้วยภาพรายใดก็ได้ในขั้นตอนโครงการบูรณาการระบบตรวจสอบด้วยภาพของลูกค้า IBM ในเกาหลี สำหรับลูกค้า IBM ในเกาหลีที่ซื้อสายการผลิตแบบครบวงจรของ IBM จาก Korea Ever-Power (เครื่อง ZQ + อุปกรณ์เสริม + ระบบวิชั่น + สายพานลำเลียง) Korea Ever-Power จะประสานงานการคัดเลือกและบูรณาการระบบวิชั่นจากกลุ่มซัพพลายเออร์ระบบวิชั่นที่มีคุณสมบัติเหมาะสมในเกาหลี ซึ่งเป็นส่วนหนึ่งของข้อกำหนดโครงการแบบครบวงจร
คำถามที่ 5
ระบบตรวจสอบด้วยภาพ IBM มีคุณสมบัติเหมาะสมอย่างไรสำหรับการจัดหาบรรจุภัณฑ์ยา MFDS ในเกาหลี?
การรับรองระบบตรวจสอบด้วยภาพ IBM สำหรับการจัดหาบรรจุภัณฑ์ยาของ MFDS ในเกาหลี เป็นไปตามกรอบการรับรองอุปกรณ์ GMP สำหรับอุตสาหกรรมยาของเกาหลี (IQ/OQ/PQ) ที่ใช้กับอุปกรณ์ตรวจสอบด้วยภาพซึ่งเป็นส่วนหนึ่งของกระบวนการผลิตบรรจุภัณฑ์ยา Vision IQ (Installation Qualification): ยืนยันการติดตั้งฮาร์ดแวร์ของระบบตรวจสอบด้วยภาพ (ตำแหน่งกล้อง กำลังแสง การเชื่อมต่อตัวเข้ารหัสสายพานลำเลียง การเชื่อมต่อลมเป่าสำหรับคัดแยก) ตามแบบร่างข้อกำหนดการติดตั้งระบบตรวจสอบด้วยภาพ Vision OQ (Operational Qualification): ทดสอบระบบตรวจสอบด้วยภาพกับบรรจุภัณฑ์ IBM ที่มีข้อบกพร่องที่ทราบแล้ว (อย่างละ 10 ชิ้น ได้แก่ จุดดำที่ขนาดตรวจจับต่ำสุด เส้นสีเงินที่ความยาวตรวจจับต่ำสุด รอยบุ๋มที่ฐานที่ความลึกตรวจจับต่ำสุด และเส้นผ่านศูนย์กลางคอที่ ±0.07 มม. นอกข้อกำหนด) และยืนยันอัตราการตรวจจับ ≥99.5% ที่เกณฑ์การตรวจจับที่กำหนด บรรจุภัณฑ์ IBM ที่ดี (50 ชิ้น ยืนยันว่าไม่มีข้อบกพร่องโดยการวัดของห้องปฏิบัติการ QC) ก็ถูกนำมาทดสอบกับระบบตรวจสอบด้วยภาพเช่นกัน เพื่อยืนยันอัตราการคัดแยกผิดพลาด ≤0.20% ภายใต้เงื่อนไข OQ ระบบวิชั่น PQ (Performance Qualification): ระบบวิชั่นจะทำงานในโหมดการผลิตพร้อมกันกับเครื่อง ZQ IBM เป็นเวลาอย่างน้อย 4 ชั่วโมงต่อรูปแบบบรรจุภัณฑ์ โดยมีการสุ่มตัวอย่างจากภาชนะที่ถูกปฏิเสธ (100% ของภาชนะที่ถูกปฏิเสธซึ่งวัดโดยห้องปฏิบัติการ QC เพื่อยืนยันอัตราข้อบกพร่องที่แท้จริงในภาชนะที่ถูกปฏิเสธ ≥85%) และการสุ่มตัวอย่างจากภาชนะที่ยอมรับ (200 ภาชนะจากผลิตภัณฑ์ที่ยอมรับซึ่งวัดโดยห้องปฏิบัติการ QC เพื่อยืนยันว่าไม่มีข้อบกพร่องเกินข้อกำหนด) ลูกค้า IBM ด้านเภสัชกรรมของ Korea Ever-Power ในเกาหลีจะได้รับแม่แบบโปรโตคอล IQ/OQ/PQ ของระบบวิชั่นจาก Korea Ever-Power ซึ่งเป็นส่วนหนึ่งของชุดเอกสาร GMP สำหรับสายการผลิต IBM ด้านเภสัชกรรม เพื่อกรอกข้อมูลที่โรงงานผลิตยาในเกาหลี โดยมีวิศวกรผู้ติดตั้งระบบของ Korea Ever-Power และวิศวกรจากผู้จัดจำหน่ายระบบวิชั่นเข้าร่วมด้วย
คำถามที่ 6
ควรบูรณาการข้อมูลการตรวจสอบด้วยระบบวิชั่นของ IBM เข้ากับ HMI ของเครื่องจักร ZQ เพื่อควบคุมกระบวนการด้วยการป้อนข้อมูลย้อนกลับหรือไม่?
ข้อมูลการตรวจสอบด้วยระบบวิชั่นของ IBM ที่ผสานรวมกับ HMI ของเครื่อง ZQ สำหรับการควบคุมการป้อนกลับของกระบวนการ แสดงถึงระดับการทำงานอัตโนมัติในการผลิตของ IBM ที่ล้ำหน้าที่สุด โดยใช้ข้อมูลคุณภาพของภาชนะปลายทางเพื่อปรับพารามิเตอร์กระบวนการของ IBM ต้นทางโดยอัตโนมัติเมื่อตรวจพบแนวโน้มของข้อบกพร่อง HMI ซีรี่ส์ ZQ ของ Korea Ever-Power มีอินเทอร์เฟซข้อมูล OPC-UA ที่สามารถรับข้อมูลความถี่ของข้อบกพร่องจากการตรวจสอบด้วยระบบวิชั่นสำหรับประเภทข้อบกพร่องเฉพาะ และเรียกใช้การแจ้งเตือนพารามิเตอร์อัตโนมัติไปยังผู้ควบคุมเครื่อง IBM ในเกาหลี การประยุกต์ใช้การควบคุมการป้อนกลับที่ใช้งานได้จริงใน ZQ IBM: แนวโน้มเส้นสีเงิน (อัตราการปฏิเสธเส้นสีเงินที่เพิ่มขึ้นจากการตรวจสอบด้วยระบบวิชั่น) จะเรียกใช้สัญญาณเตือนของ ZQ HMI แนะนำให้ผู้ปฏิบัติงานตรวจสอบอุณหภูมิของเครื่องอบแห้งและเวลาที่อยู่ในเครื่องอบแห้ง เพื่อป้องกันการผลิต IBM PP ที่ไม่แห้งต่อไปก่อนที่อัตราข้อบกพร่องจะเพิ่มสูงขึ้นจนถึงระดับการปฏิเสธทั้งล็อต แนวโน้มการยุบตัวของฐาน (อัตราการปฏิเสธการเสียรูปของฐานที่เพิ่มขึ้น) จะเรียกใช้สัญญาณเตือนของ ZQ HMI แนะนำให้ผู้ปฏิบัติงานตรวจสอบอุณหภูมิของเครื่องทำความเย็นที่ทางเข้าวงจรฐานของแม่พิมพ์เป่า แนวโน้มเส้นผ่านศูนย์กลางภายนอกของคอ (การเปลี่ยนแปลงเส้นผ่านศูนย์กลางภายนอกของคออย่างต่อเนื่องในช่องเดียวตลอดกะการผลิต) จะเรียกใช้สัญญาณเตือนของ ZQ HMI แนะนำให้ผู้ปฏิบัติงานตรวจสอบโซนอุณหภูมิการฉีดของช่องนั้นๆ การควบคุมแบบวงปิดเต็มรูปแบบ (ข้อมูลความบกพร่องทางสายตาจะปรับพารามิเตอร์กระบวนการ ZQ โดยอัตโนมัติโดยตรงโดยไม่ต้องมีการแทรกแซงจากผู้ปฏิบัติงาน) สามารถทำได้ในทางเทคนิค แต่ยังไม่เป็นมาตรฐานในการผลิต IBM ในเกาหลี เนื่องจากข้อกำหนด GMP ด้านเภสัชกรรมของเกาหลีต้องการการยืนยันจากผู้ปฏิบัติงานที่มีคุณสมบัติเหมาะสมสำหรับการเปลี่ยนแปลงพารามิเตอร์กระบวนการใดๆ ในระหว่างการผลิตแบบ GMP ซึ่งจำกัดการแก้ไขแบบวงปิดอัตโนมัติเต็มรูปแบบไว้เฉพาะในโปรแกรม IBM ที่ไม่ใช่ด้านเภสัชกรรม ลูกค้า IBM ของ Korea Ever-Power ในเกาหลีในภาคส่วนเครื่องสำอางและอาหารเสริมได้นำการควบคุมแบบกึ่งอัตโนมัติจากสายตาไปยัง ZQ (สัญญาณเตือนสายตาส่งไปยังอุปกรณ์เคลื่อนที่ของผู้ปฏิบัติงานพร้อมคำแนะนำพารามิเตอร์ ZQ) มาใช้เป็นการปรับปรุงการควบคุมกระบวนการที่ใช้งานได้จริงโดยไม่มีข้อจำกัดเรื่องการยืนยันจากผู้ปฏิบัติงานตาม GMP
แบบสอบถามการตรวจสอบระบบ IBM VISION · เกาหลี EVER-POWER
เพิ่มระบบตรวจสอบด้วยภาพลงในสายการผลิตของ IBM ของคุณใช่หรือไม่?
Korea Ever-Power จัดหาแบบร่างการบูรณาการสายพานลำเลียง ZQ IBM และสัญญาณกำหนดเวลาให้กับซัพพลายเออร์ระบบวิชั่นของเกาหลี รวมถึงโครงการสายการผลิต IBM แบบครบวงจรพร้อมการตรวจสอบด้วยระบบวิชั่นแบบบูรณาการสำหรับโครงการบรรจุภัณฑ์ IBM ด้านเภสัชกรรมและเครื่องสำอางของเกาหลี
บรรณาธิการ: Cxm


