
起源层面的比较
韩国与日本的ISBM战机:面向亚太买家的客观对比
日本ISBM制造商(如日精和青木)开创了这一产业,至今仍在全球服务基础设施和重型应用领域处于领先地位。韩国制造商则凭借精密工程、全伺服架构和与日本模具的兼容性展开竞争,但成本却存在显著差异。本指南将从买家关注的各个方面,对这两种制造商的起源进行深入探讨。
TL;DR — 快速概要
日本ISBM在国际服务基础设施、40余年的历史传承以及重型应用能力(5升以上、特种热灌装、1.5步灌装)方面领先。韩国ISBM则在全伺服能源效率、交付速度(6-8周对比10-14周)、资本成本(低35-50%)以及与日本模具兼容性方面领先。对于高端重型应用,日本平台仍然是首选。对于5升以下的标准瓶装应用和产能扩张,韩国方案通常能够在保持日本模具库存的同时,提供更优的总体成本效益。
1. 日本制造业的领导地位:产业的基础
日本制造商开创了现代ISBM产业。日精ASB公司在20世纪70年代末率先推出了一步式工艺,并在全球80多个国家部署了8000多台设备。青木公司开发了独特的三工位架构,服务于大宗饮料生产。其他日本企业还包括京乐株式会社,该公司专注于特定应用领域。日本市场地位建立在三大基础之上。
首先,日本制造商拥有超过40年持续运行积累的工程技术遗产。他们见证并记录了所有常见的ISBM运行挑战,并将经验转化为成熟的工程解决方案。在商业生产中运行20-30年以上的设备便是这种可靠性工程积累的有力证明。
其次,全球服务基础设施覆盖北美、欧洲、亚洲和拉丁美洲,各区域工程团队能够在48-72小时内为大多数主要市场提供现场响应。这一基础设施是数十年投资的成果,竞争对手无法迅速复制。
第三,标准化的模具平台(ASB-12M、ASB-70DPH、AOKI 250)已成为行业事实上的标准。使用日本平台的运营商参与到一个模具生态系统中,该系统能够实现库存共享、转售和标准化的耗材供应,这是其他任何竞争对手都无法比拟的。
2. 韩国制造业的崛起:工程技术改进
韩国ISBM制造业历经二十年的工程技术改进而兴起,最初服务于韩国本土的K-beauty和饮料品牌。与主要依靠价格竞争的中国制造商不同,韩国制造商以显著不同的成本结构,提供可媲美日本标准的工程质量。
韩国的竞争优势源于三个结构性因素。首先,韩国精密制造生态系统通过半导体和汽车产业的成熟发展,能够持续生产出符合日本标准的加工精度和零部件质量。韩国ISBM制造商无需专门发展,便继承了这一生态系统。其次,韩国相对于日本的劳动力成本优势直接转化为更低的制造成本,同时还能保持产品质量。第三,韩国制造商积极投资全伺服架构,并在大多数日本制造商之前实现了产品线的标准化。

战略重点放在与日本模具的兼容性上,体现了这一市场定位。专为ASB-12M和AOKI 250模具兼容性而设计的韩国平台,使用户能够仅从机器经济性的角度评估韩国的替代方案,从而维护日本制造商构建的模具生态系统。
3. 建筑理念差异

日韩制造商在ISBM(注塑成型、调湿、吹塑、顶出)的基本架构上保持一致,但在设计理念上存在差异。日本制造商强调通过对成熟设计进行渐进式改进来确保可靠性。韩国制造商则强调积极采用新兴技术,尤其是全伺服架构。
| 设计元素 | 日语(典型) | 韩语(典型) |
|---|---|---|
| 驱动架构 | 液压+伺服混合 | 全伺服电动标准 |
| 车站建筑 | 三站式(青木)或四站式(日裔) | 4 站或 6 站选项 |
| 控制系统 | 专有制造商PLC | 开放标准三菱/西门子 |
| 能源消耗 | 基线参考 | 30-40% 下部(全伺服) |
| 模具兼容性 | 日本专有格式 | ASB-12M + AOKI 250 原生 |
全伺服架构的优势能够转化为可衡量的运营效益,这在2026年的生产环境中至关重要。随着电价上涨,能源成本在全球范围内日益凸显。全伺服的循环时间稳定性为±0.2秒,而液压混合系统的循环时间稳定性为±0.5-0.8秒,这使得SPC控制更加精准,废品率更低。目前,两家日本制造商都在推出全伺服选项;韩国制造商则已在其所有产品线中实现了全伺服的标准化。
4. 性能对等性和剩余差距
对于容量小于2升的瓶子,韩国全伺服平台在所有可衡量的指标上,包括循环时间、正常运行时间、瓶子质量和能源效率,都始终与日本平台的性能相媲美。在这个规模下,双方的工程能力显然已经趋于一致。但对于容量大于2升的瓶子和特殊应用,韩国平台的能力仍然存在差距,而日本平台在这方面仍然具有优势。
| 应用规模 | 日本优势 | 韩国的平价地位 |
|---|---|---|
| 小瓶装(500毫升以下) | 没有任何 | 完全平等 |
| 中型(500毫升 – 2升) | 极简主义 | 完全平等 |
| 大容量(2升 – 5升) | 周期 | 接近平价 |
| 大容量(5升以上) | 日精ASB-650系列 | HGY650-V4 竞争 |
| 特种热灌装 | 日世HSB热定型 | 有限的韩语选项 |
| 1.5步流程 | 日世PF36 | 有限的韩语选项 |
对于标准PET瓶应用(水、软饮料、韩妆、化妆品、药品、5升以下家用化学品),韩国的生产线几乎可以满足所有应用需求。而对于特殊细分市场(大容量加仑装、热固型热灌装、1.5步工艺),日本制造商则拥有独特的优势,使其产品定位高端。
5. 成本结构与投资分析
对日本和韩国制造商进行成本比较,需要将资本成本、运营成本和典型的 7 年生产周期内的总拥有成本分开计算。
| 成本维度 | 日裔(Nissei/AOKI) | 韩语(Ever-Power) |
|---|---|---|
| 机器设备资本成本 | 基线(100%) | 日本的 50-65% |
| 安装成本 | 优质的 | 20-30% 下部 |
| 能源成本(年) | 基线 | 30-40% 下部(全伺服) |
| 备件成本 | 日本高端定价 | 20-35% 下部 |
| 7年总拥有成本(标准) | 基线 | 25-40% 下部 |
对于典型的标准瓶装应用(500毫升水、2升饮料、250毫升化妆品),韩国平台7年总拥有成本比日本同类产品低25-40%。仅资本成本一项,每台机器的节省额就高达5亿至15亿韩元,具体取决于规格。而能源、零部件和服务方面的运营成本节省,则在整个生产周期内持续累积。
对于适用于 500ml-2L 应用的 HGY150-V4 中档平台替代方案,请参见 HGY150-V4 规格.
6. 交付和服务基础设施
交付和服务基础设施是日韩制造商差异最为显著的方面。日本制造商受益于40多年来在全球服务领域的投资,而韩国制造商则受益于集中化的工程设计和更短的交付周期。
| 方面 | 日本人 | 韩国人 |
|---|---|---|
| 标准配送时间表 | 10-14周 | 6-8周 |
| 服务响应(韩国市场) | 5-10个工作日 | 24-48小时 |
| 服务响应(全局) | 主要市场 48-72 小时 | 5-10个工作日 |
| 远程诊断 | 可用的 | 可提供服务,4-8小时内响应 |
| 文档语言 | 日语、英语 | 韩语、英语、日语 |
对于韩国本土运营商而言,韩国制造商可通过安山工厂24-48小时内快速派遣工程师,提供显著的服务优势。对于日本以外的全球运营商,日本制造商则凭借其完善的区域网络,保持着服务响应方面的优势。对于需要立即现场响应的关键应用,日本的全球基础设施能够有效降低风险。
7. 应用特定指南
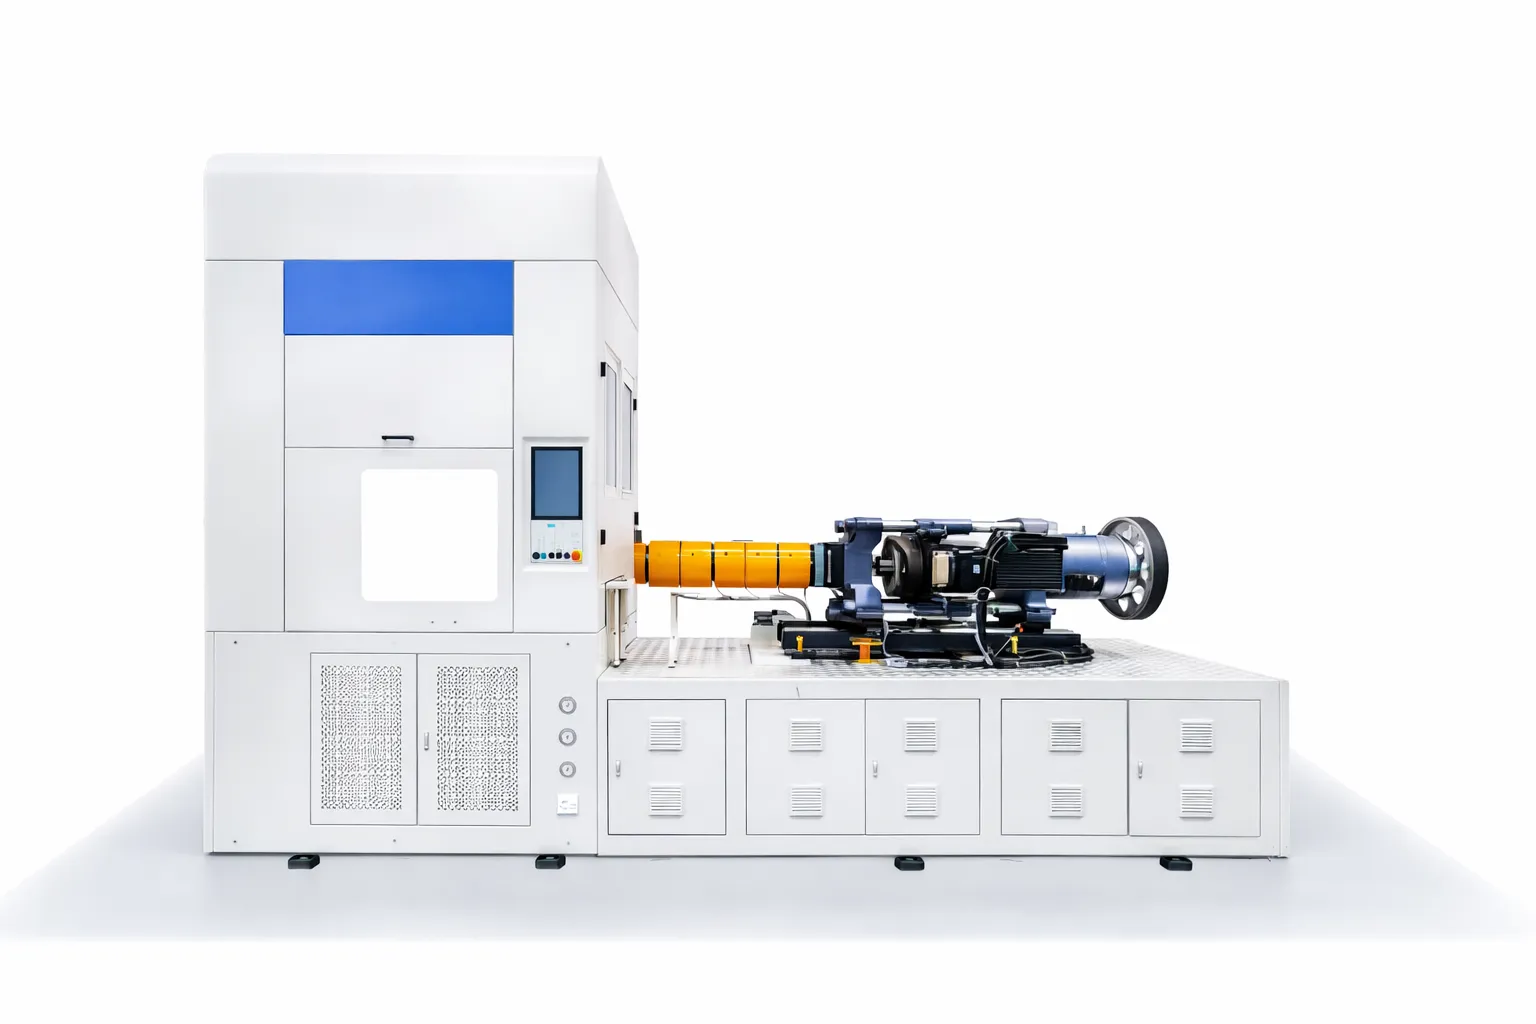
不同的应用场景会产生不同的产地偏好。以下指南反映了韩国生产商在不同应用类型中的决策。
| 应用程序简介 | 首选产地 | 理由 |
|---|---|---|
| 韩妆高端产品(免税) | 起源 | 质量相同,韩国成本优势 |
| 药品GMP | 起源 | 2升以下规模的质量一致性 |
| 商品饮料(韩国国产) | 韩国人 | 成本 + 模具兼容性 |
| 5升以上加仑(水,工业用) | 日版(或 HGY650-V4) | 久经考验的重型可靠性 |
| 热灌装特色饮品(果汁、茶) | 日本人(日裔HSB) | 特殊热定型能力 |
| ASB-12M / AOKI 250 替代品 | 韩国人 | 原生模具兼容性 + 节省 |
| 产能扩张(现有日本船队) | 混合舰队战略 | 韩语意为扩张,日语意为可靠性 |
| 全球全天候生产(至关重要) | 日本人 | 全球服务网络价值 |
8. 常见问题
问:为什么韩国高端品牌有时仍然会选择日本设备?
日本消费者偏爱韩国高端品牌的原因有三点。首先,日本现有的设备车队意味着扩建可以保持车队的一致性、操作人员的培训以及备件库存的标准化。其次,在免税店,韩国美妆品牌有时会将日本产地作为品质的保证,以吸引中国游客消费者。第三,一些特定的专业功能(例如热定型、一步半成型、5升以上规格)仍然只有日本制造商才能提供。而对于没有现有设备车队的新建生产线来说,韩国品牌在纯粹的经济效益评估方面越来越受欢迎。
问:韩国原产国是否会影响出口到欧盟/美国市场的买家接受度?
韩国制造的产品在全球市场被公认为亚洲优质产品的代表。欧盟药品买家、美国化妆品品牌和中东饮料生产商在选择韩国制造的产品时,并未对其他亚洲制造产品产地表示担忧。韩国制造商的文档和认证标准与日本标准相符,简化了买家的审核流程。实际上,韩国制造的产品并不会成为出口市场接受度的障碍。
问:日本和韩国的机器可以共享模具库存吗?
是的,ASB-12M 和 AOKI 250 型模具均可兼容。韩国制造商已专门设计了平台(特别是 HGY200-V4-B),以实现与此类模具的兼容性。根据生产需求,同一模具库存可在日本和韩国的机器之间轮换使用,从而保持设备的灵活性。在购买前的技术评估期间,请将具体的模具图纸与韩国平台的规格进行核对,以确认其在精确公差范围内的兼容性。
问:哪些专业技术能力仍然是日本制造商独有的?
到2026年,仍有三项特殊技术基本上由日本制造商独占。首先是用于热灌装果汁和茶饮生产的日精HSB热定型平台。其次是日精PF36 1.5步工艺,可实现瓶坯存储和远程吹塑成型。第三是650毫升至5升超大容量包装,日精ASB-650系列在该领域积累了丰富的应用经验。对于这些特殊应用,日本平台仍然是首选。
问:混合机队战略究竟是如何运作的?
混合机队部署模式将日本和韩国的设备平台整合到同一运营体系中。日本设备用于生产参数成熟、可靠性风险较高的关键产品,其溢价也合理。韩国设备则用于生产较新的产品、扩展产能或对成本敏感的应用。ASB-12M 或 AOKI 250 模具根据生产需求在两台设备间轮换使用。运营商表示,这种策略能够实现可靠性与成本效益兼顾的最佳平衡,尤其适用于拥有多产品线的韩国代工灌装企业。
9. 结论
日本和韩国的ISBM制造商代表了亚洲两大实力雄厚的制造业中心,各自拥有不同的价值主张。日本制造商的优势在于深厚的行业底蕴、全球服务体系以及专业化能力(例如热固型、1.5步成型、重型加仑型)。韩国制造商的优势则在于全伺服系统的能源效率、更低的初始投资成本、更快的交付速度以及与日本模具的兼容性。
对于容量低于 5 升的标准瓶装应用(相当于 ISBM 产量的 80%+),韩国的替代方案包括 Ever-Power 4站平台 通常情况下,日本产品在质量相当的情况下,能够提供更优的总体成本效益。对于需要日本服务网络优势的专业细分市场和全球运营,日本制造商仍然具有显著优势。
韩国生产商普遍采用的混合模具生产策略融合了日本和韩国的优势:既利用日本平台打造成熟的高端产品线和专业技术,又利用韩国平台拓展产能和优化成本。共享的日式模具库存使得这种混合策略得以实现,同时又不影响模具的经济效益。
比较日本和韩国的ISBM方案?
请分享您的应用概况、生产规模、现有设备(如有)以及产能目标。我们的韩国工程团队将为您提供平台推荐,并附上您可能正在评估的日本替代方案的对比说明,包括模具兼容性验证(如适用)。
编辑:Cxm


