
IBM vs EBM: 12 differenze chiave
Spiegazione
Lo stampaggio a soffiaggio a iniezione e lo stampaggio a soffiaggio per estrusione sono i due principali processi di stampaggio a soffiaggio utilizzati nel settore degli imballaggi in Corea, ma si rivolgono a mercati di contenitori diversi, producono colli con una precisione differente, generano diversi livelli di scarto di materiale e giustificano investimenti di capitale differenti. Questa guida confronta entrambi i processi in base a 12 fattori tecnici e commerciali, in modo che gli ingegneri del packaging coreani possano scegliere il processo più adatto a ciascuna esigenza produttiva senza ambiguità.
Economia industriale coreana
GMP e conformità farmaceutica
Redazione tecnica di Ever-Power Korea · Ansan-si · Luglio 2026
IBM contro EBM: un confronto a colpo d'occhio.
±0,05 mm
Tolleranza OD del collo IBM — rispetto a ±0,15–0,25 mm in EBM
Zero Flash
Utilizzo dei materiali IBM: EBM genera scarti di memoria flash 7-15%.
Fino a 30
Cavità IBM a 10 ml — EBM tipicamente 1–4 cavità nel formato piccolo
12
In questa guida vengono confrontati i fattori tecnici e commerciali.
1. IBM vs EBM: la differenza fondamentale nel processo
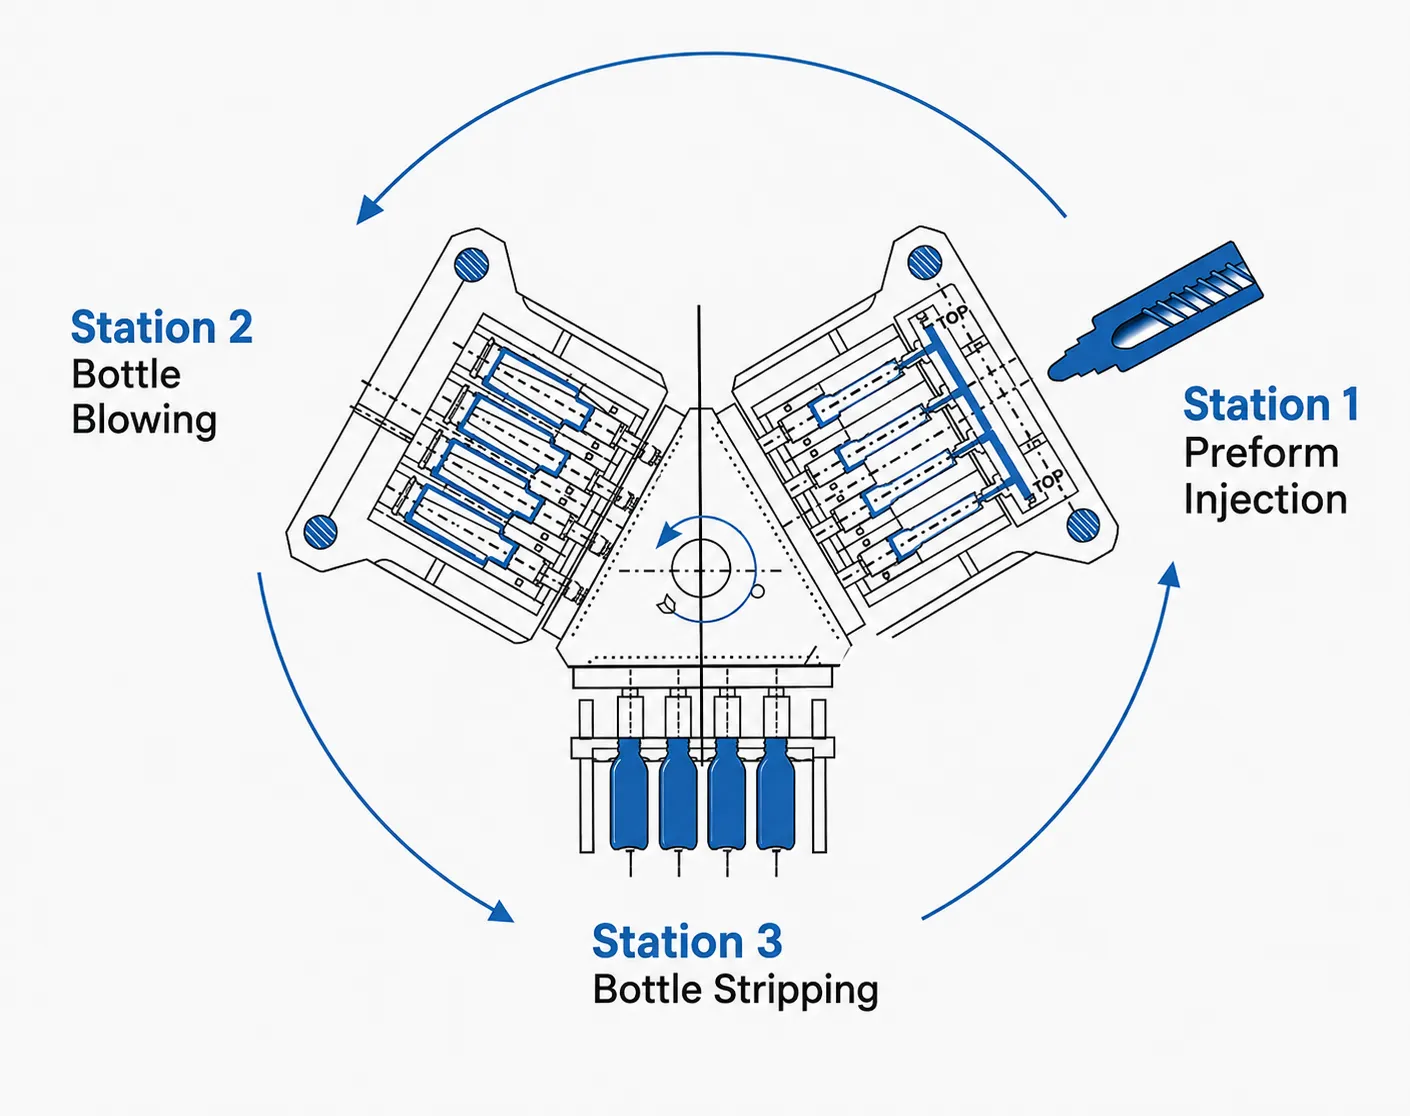
Sia lo stampaggio a iniezione-soffiaggio che lo stampaggio a estrusione-soffiaggio producono contenitori di plastica cavi gonfiando la resina ammorbidita contro la cavità dello stampo con aria compressa. È qui che finiscono le somiglianze. La differenza fondamentale tra i due processi risiede nel modo in cui viene creata la preforma, ovvero la forma intermedia che viene successivamente gonfiata per formare la bottiglia. Nello stampaggio a iniezione-soffiaggio, la preforma viene stampata a iniezione attorno a un'anima con utensili di precisione che definiscono con esattezza la geometria del collo. Nello stampaggio a estrusione-soffiaggio, la preforma è un tubo cavo di plastica estrusa (il preformato) che viene bloccato dallo stampo di soffiaggio e gonfiato, con la geometria del collo formata dalla linea di separazione dello stampo anziché da un utensile di precisione dedicato.
Questa singola differenza – preforme stampate a iniezione rispetto a preforme estruse – si traduce in dodici differenze tecniche e commerciali misurabili che determinano quale processo sia corretto per le specifiche esigenze di confezionamento di uno stabilimento coreano. Le dodici differenze non sono preferenze soggettive, bensì realtà ingegneristiche che derivano direttamente dalla fisica del processo. Comprenderle elimina ogni ambiguità nella scelta tra IBM e EBM per le aziende coreane che si occupano di confezionamento di prodotti farmaceutici, chimici per la casa, cosmetici e alimentari.
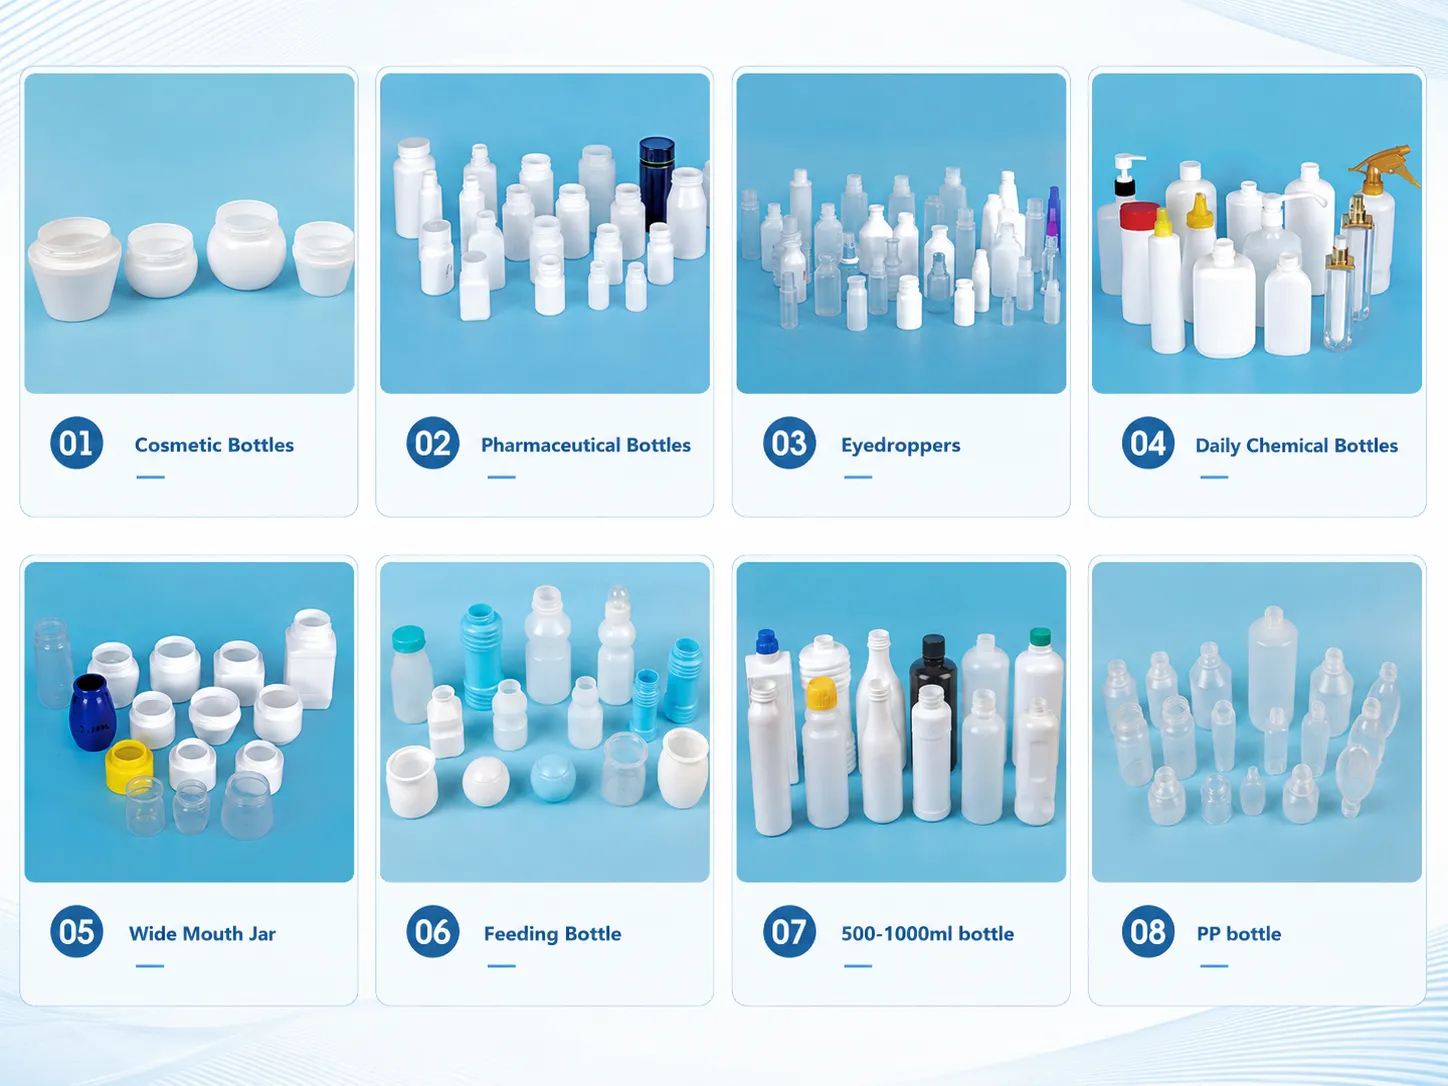
Nella maggior parte delle applicazioni, i processi IBM ed EBM non sono in competizione tra loro: si rivolgono a mercati di contenitori diversi. IBM domina il mercato coreano dei contenitori farmaceutici di piccolo formato e degli imballaggi con chiusura di precisione. EBM domina il mercato coreano dei contenitori industriali di grande formato, delle taniche e dei contenitori con maniglie integrate. La scelta del processo diventa realmente ambigua solo nella fascia media: contenitori per prodotti chimici per uso domestico da 250-1.000 ml, vasetti per alimenti da 100-500 ml e imballaggi cosmetici a bocca larga. In questi casi, entrambi i processi sono tecnicamente validi, ma differiscono in termini di qualità, costi operativi e fabbisogno di capitale, aspetti che gli ingegneri delle fabbriche coreane devono comprendere per poter prendere una decisione di investimento giustificata.
2. Differenze 1 e 2: precisione del collo e zero flash
Differenza 1 — Precisione della finitura del collo: ±0,05 mm contro ±0,15–0,25 mm
Nel sistema IBM, l'anima passa attraverso la zona del collo sia durante la fase di iniezione che durante la fase di soffiaggio. Il diametro esterno della filettatura del collo, il diametro interno, la superficie di tenuta e il profilo della filettatura sono tutti definiti nella Stazione 1 dall'inserto dello stampo a iniezione, un utensile in acciaio lavorato con precisione che mantiene una tolleranza dimensionale di ±0,02 mm sulla cavità del collo. Poiché il collo viene formato mediante iniezione e l'anima mantiene la sua geometria durante la fase di soffiaggio, la pressione di soffiaggio nella Stazione 2 non entra mai in contatto con le superfici del collo. Il collo della bottiglia finita è dimensionalmente identico alla cavità dello stampo a iniezione: tolleranza di ±0,05 mm sul diametro esterno di tutte le cavità, in ogni ciclo.
Nella tecnologia EBM, la geometria del collo è formata dalla linea di separazione dello stampo per soffiaggio, ovvero la giunzione tra le due metà dello stampo attorno al preformato estruso. La linea di separazione deve chiudersi attorno al preformato in corrispondenza del collo e la precisione dimensionale del collo è limitata dalla precisione della chiusura della linea di separazione e dalla variazione dello spessore del preformato nella zona del collo. La tolleranza del diametro esterno del collo nella tecnologia EBM è tipicamente di ±0,15–0,25 mm, da tre a cinque volte maggiore rispetto alla tecnologia IBM. Per i tappi CRC farmaceutici coreani che richiedono una tolleranza del diametro esterno del collo di ±0,06 mm per l'innesto a pressione e rotazione, e per i tappi per pompe-dosatori coreani che richiedono un diametro esterno del collo di ±0,08 mm per l'integrità della tenuta della ghiera a crimpare, la precisione del collo nella tecnologia EBM è insufficiente senza operazioni di finitura secondarie (alesatura o rifilatura) che aumentano i tempi di ciclo, i costi delle attrezzature e il rischio di scarti.
Differenza 2 — Generazione del flash: Zero vs 7–15% di peso dello scatto
Nel processo IBM, la preforma contiene esattamente la quantità di resina necessaria per la bottiglia finita. Non vi è materiale in eccesso in corrispondenza dei bordi dello stampo: lo stampo a iniezione si riempie con precisione e, quando la preforma viene gonfiata alla Stazione 2, il polimero si ridistribuisce dalla preforma alla bottiglia senza che alcun materiale fuoriesca dalla cavità dello stampo a soffiaggio. L'assenza di bave è una caratteristica strutturale del processo IBM, non un risultato qualitativo: è fisicamente impossibile per IBM generare bave perché non vi è materiale di preforma in eccesso che possa essere schiacciato.
Nel processo EBM, la formazione di bave è inevitabile. Il preformato estruso deve estendersi oltre la parte superiore e inferiore dello stampo di soffiaggio per consentire allo stampo di chiudersi attorno ad esso e rimuovere l'eccesso. Le bave si formano in corrispondenza della chiusura del collo (sopra la filettatura) e in corrispondenza della chiusura della base (sotto il pannello di base), rappresentando dal 7% al 151% del peso dell'iniezione, a seconda della geometria della bottiglia e della programmazione del preformato. Queste bave vengono scartate come materiale di scarto o reintrodotte nell'estrusore come materiale riciclato: entrambe le opzioni comportano dei costi. Lo scarto delle bave aumenta il costo della resina per bottiglia; il materiale riciclato aggiunge fasi di processo, consuma energia e introduce rischi per la qualità della resina (riduzione del peso molecolare, cambiamento di colore, maggiore fragilità al terzo e quarto ciclo di riciclaggio) che influenzano le proprietà meccaniche della bottiglia finale. Nello specifico, per la produzione farmaceutica coreana, le bave derivanti dalle operazioni di rifilatura EBM generano particelle di plastica che rappresentano un rischio di contaminazione negli ambienti di produzione in camera bianca: un rischio che il processo a zero bave di IBM elimina completamente.
3. Differenze 3 e 4: Utilizzo del materiale e uniformità dello spessore della parete
Differenza 3 — Utilizzo del materiale: 100% vs 85–93%
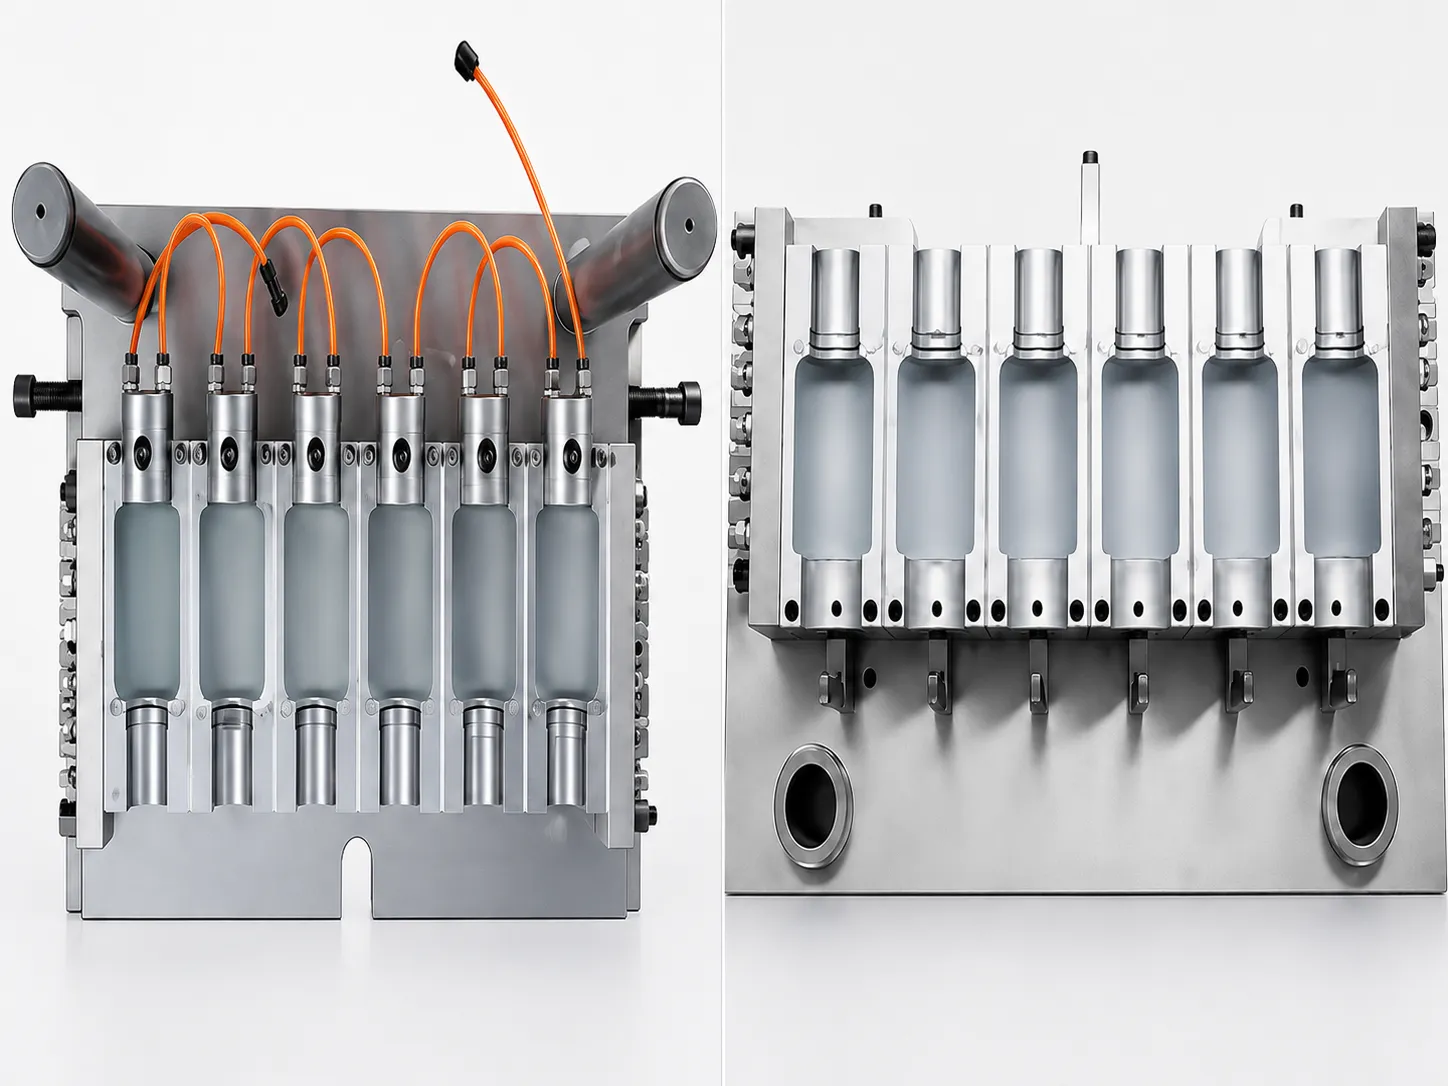
La produzione a zero scarti di IBM significa che ogni grammo di resina iniettato alla Stazione 1 è presente nella bottiglia finita alla Stazione 3. L'utilizzo del materiale è 100%. Il costo della resina in un ciclo di produzione IBM è dato dal costo delle bottiglie finite più il costo del materiale del canale di iniezione (che nei sistemi a canale caldo viene trattenuto nel collettore del canale caldo e non solidifica mai, eliminando completamente gli scarti del canale). Nella produzione farmaceutica coreana di HDPE, dove il costo della resina è la componente di costo variabile più elevata, l'utilizzo del materiale 100% rappresenta un vantaggio operativo significativo rispetto all'EBM.
L'utilizzo del materiale nella tecnologia EBM dipende dalla geometria della bottiglia e dalla programmazione del preformato: bottiglie cilindriche semplici con collo e base standard producono una quantità di materiale in eccesso pari a 7-10% del peso di iniezione; geometrie complesse con pannelli di base di grandi dimensioni o sezioni trasversali ovali possono generare una quantità di materiale in eccesso che si avvicina a 15%. Considerando i prezzi coreani dell'HDPE di 1.400-1.800 KRW/kg e una produzione coreana di 1 milione di bottiglie da 500 ml tramite EBM (circa 22 tonnellate di HDPE a 22 g per bottiglia), una quantità di materiale in eccesso pari a 10% rappresenta circa 2,2 tonnellate di HDPE in eccesso, con un costo del materiale di 3,1-4 milioni di KRW per milione di bottiglie. Annualizzato per una fabbrica coreana di prodotti chimici per la casa che produce 20 milioni di bottiglie da 500 ml all'anno, il solo costo del materiale in eccesso per la tecnologia EBM è di 62-80 milioni di KRW, un costo annuale ricorrente che IBM elimina completamente.
Differenza 4 — Uniformità dello spessore della parete: definita dalla preforma rispetto a quella programmata dal preformato
Nel processo IBM, la distribuzione dello spessore della parete della bottiglia finita è definita dalla geometria della preforma, a sua volta definita dalle dimensioni della cavità dello stampo a iniezione e dell'anima. Lo spessore della parete della preforma in ogni posizione assiale è fissato dall'utensile dello stampo, non da un parametro di processo dinamico. Ciò significa che la consistenza dello spessore della parete nel processo IBM è una caratteristica dell'utensile: una volta che lo stampo è stato progettato e realizzato correttamente, la distribuzione dello spessore della parete è ripetibile ciclo per ciclo, cavità per cavità e turno per turno senza necessità di regolazioni da parte dell'operatore. Il coefficiente di variazione dello spessore della parete della bottiglia IBM (CV%) è tipicamente compreso tra 3 e 6% in tutte le cavità di uno stampo multicavità. Nel processo EBM, lo spessore della parete è controllato dalla programmazione del parison, un processo dinamico in cui la distanza tra la matrice e la testa dell'estrusore varia continuamente durante l'estrusione del parison per produrre un parison che, una volta gonfiato contro lo stampo di soffiaggio, produce lo spessore della parete target in ogni punto. La programmazione del parison è un processo di regolazione specializzato che richiede operatori EBM qualificati per essere mantenuto; Lo spessore della parete CV% nella produzione EBM coreana è tipicamente compreso tra 8 e 15%, e risulta più elevato durante la fase di avvio e dopo i cambi di lotto di materiale. Per i contenitori alimentari coreani, dove l'uniformità dello spessore della parete influisce direttamente sulla resistenza alla compressione della pila (requisito per l'esposizione su pallet nei punti vendita al dettaglio coreani), e per i contenitori farmaceutici coreani, dove lo spessore della parete influisce sui calcoli del tasso di permeazione chimica nella qualificazione dei contenitori da parte della KFDA coreana, l'uniformità della parete definita dagli utensili IBM rappresenta un vantaggio qualitativo misurabile rispetto alla programmazione a precompressione dipendente dall'operatore della EBM.
4. Differenze tra 5 e 6: Intervallo di volume e frequenza di uscita
Le differenze nella gamma di volumi dei contenitori e nella velocità di produzione tra IBM ed EBM riflettono le diverse architetture dei due processi: l'approccio di precisione multicavità di IBM rispetto alla capacità di EBM di gestire grandi volumi e formati.
| Fattore di volume/output | IBM | EBM |
|---|---|---|
| Volume minimo pratico | 1 ml — microfarmaceutico | ~30–50 ml — limite di stabilità della parità |
| Volume massimo (standard) | 2.000 ml | 500 L+ (fusti industriali) |
| Cavità a 10 ml | Fino a 30 (ZQ135) | 1–4 (la stabilità del parison limita la multicavità) |
| Produzione di 10 ml (flaconi/ora) | Fino a circa 27.000 | ~3.000–6.000 |
| Cavità a 500 ml | 5–8 (IBM) | 2–4 (EBM) |
| Produzione di 500 ml (bottiglie/ora) | ~5.400–7.200 (6-8 cavalleria) | ~3.200–4.800 (2-4 cavalleria) |
Differenza 5 — Intervallo di volume del contenitore
Il volume effettivo di IBM è compreso tra 1.000 e 2.000 ml, con il limite inferiore vincolato dal peso minimo pratico dell'iniezione per ottenere una preforma stabile e il limite superiore vincolato dalle dimensioni dello stampo di soffiaggio che può essere alloggiato sulla piattaforma della torretta. Il limite inferiore di volume di EBM è di circa 30-50 ml, perché le preforme molto piccole sono instabili durante l'estrusione: si afflosciano, si assottigliano in modo non uniforme e producono variazioni inaccettabili dello spessore della parete quando vengono gonfiate. Al di sotto dei 50 ml, EBM non è in grado di produrre bottiglie uniformi in modo affidabile; IBM è l'unico processo di soffiaggio per fiale e mini-bottiglie farmaceutiche coreane da 1 a 30 ml. Il volume massimo di EBM è praticamente illimitato: le macchine EBM industriali producono taniche, fusti e serbatoi di carburante per autoveicoli da 5 a 500 litri, volumi che IBM non può raggiungere.
Differenza 6: Velocità di stampa nei piccoli formati
Nel caso di contenitori di piccole dimensioni (10-100 ml), il vantaggio delle macchine multicavità IBM è più evidente. Una macchina IBM a 30 cavità da 10 ml produce circa 27.000 flaconi all'ora con un ciclo di 4 secondi, una velocità di produzione che una macchina EBM a 4 cavità con un ciclo di 6 secondi produce circa 2.400 flaconi all'ora. Questo rapporto di produzione di 11 a 1 per i formati più piccoli significa che un'azienda farmaceutica coreana che necessita di 20 milioni di contenitori da 10 ml all'anno ha bisogno di una sola macchina IBM ZQ135 che opera su due turni coreani, rispetto a circa dieci macchine EBM con un numero equivalente di cavità che operano con lo stesso programma. L'investimento IBM è maggiore per macchina, ma drasticamente inferiore per unità di capacità annua nel caso di formati piccoli. Nei formati più grandi (500 ml e oltre), il vantaggio di IBM in termini di numero di cavità si riduce: IBM con 6 cavità ed EBM con 4 cavità producono risultati che differiscono di soli 30-50%, rendendo il confronto economico più dipendente dalle differenze di costi operativi (scarti, scarti, competenza dell'operatore) che dalla velocità di produzione grezza.
5. Differenze 7 e 8: Capacità di progettazione dei contenitori
Differenza 7: possibilità di inserimento di una maniglia integrata.
L'architettura di serraggio della preforma di EBM consente allo stampo a soffiaggio di includere una cavità per il manico integrata nel corpo della bottiglia: la preforma viene serrata in modo da includere l'anello del manico e gonfiata per riempire contemporaneamente sia il corpo della bottiglia che il manico. Questo produce un manico strutturalmente continuo con la parete della bottiglia, senza linee di saldatura o giunzioni adesive: il design corretto per i contenitori di prodotti chimici per la casa coreani superiori a 2 litri (liquidi detergenti, detersivi per il bucato, candeggina sfusa) e per i contenitori alimentari coreani (olio da cucina, aceto, salsa di soia) da 2 a 5 litri, dove un manico è sia funzionalmente necessario che ergonomicamente atteso dai consumatori coreani. L'architettura della torretta rotante di IBM non consente l'utilizzo di maniglie integrate: l'asta centrale attraversa l'interno del contenitore durante l'intero processo e una maniglia che colleghi un lato del contenitore all'altro impedirebbe l'estrazione dell'asta centrale alla Stazione 3. I contenitori IBM coreani di capacità superiore a 1 litro utilizzano in genere una maniglia applicata in post-produzione (un'impugnatura in PP stampata separatamente e fissata con clip o termosaldatura alla bottiglia IBM dopo la produzione) anziché una maniglia integrata: un approccio a due componenti che aumenta i costi di assemblaggio ed elimina la continuità strutturale della maniglia integrata EBM. Per i contenitori coreani in cui una maniglia integrata è un requisito di progettazione, EBM rimane il processo corretto, indipendentemente dagli altri vantaggi offerti da IBM.
Differenza 8 — Finitura superficiale e giunzione della base
I contenitori IBM non presentano una linea di giunzione alla base né segni di separazione sulle pareti del corpo. Poiché lo stampo per soffiaggio IBM non ha una linea di separazione che attraversa il corpo del contenitore (l'anima dello stampo fornisce la superficie interna e lo stampo per soffiaggio fornisce solo la superficie esterna della cavità), l'esterno della bottiglia IBM è definito interamente dalla superficie della cavità dello stampo per soffiaggio. La qualità superficiale di uno stampo per soffiaggio IBM sul corpo può essere lucidata fino a Ra ≤ 0,05 μm (finitura a specchio), producendo un corpo bottiglia visivamente indistinguibile da un contenitore di vetro quando stampato in PS o PCTG ad alta trasparenza. I contenitori EBM presentano una linea di giunzione orizzontale alla base in corrispondenza della linea di chiusura, una linea di separazione verticale sul corpo nel punto di incontro delle due metà dello stampo e, in alcuni casi, un segno di rifilatura sul collo dove è stata rimossa la bava. Queste linee di giunzione sono accettabili negli imballaggi di uso generale (prodotti chimici per la casa, agricoli, industriali), ma rappresentano un problema di qualità visiva per i vasetti cosmetici premium coreani e i contenitori farmaceutici coreani, dove i pannelli delle etichette sono progettati per coprire esattamente la linea di separazione e la linea di giunzione alla base è visibile dal lato dello scaffale. La finitura esterna senza giunture di IBM rappresenta un vantaggio in termini di qualità del design, che supporta il posizionamento del packaging premium coreano senza necessità di operazioni di finitura superficiale dopo lo stampaggio.
6. Differenze 9 e 10: Conformità normativa e investimenti in macchinari
Differenza 9: Conformità alle norme GMP del settore farmaceutico coreano
La produzione di contenitori farmaceutici in Corea è regolamentata dalle normative coreane KFDA (Ministero della Sicurezza Alimentare e Farmaceutica) in materia di confezionamento farmaceutico, che specificano le tolleranze dimensionali per le finiture del collo dei contenitori utilizzati con i sistemi di chiusura farmaceutica. Gli standard coreani per le chiusure farmaceutiche, in particolare per i contenitori CRC (chiusura a prova di bambino), i flaconi con tappo a crimpare e i flaconi farmaceutici con dosatore a pompa, richiedono tolleranze del diametro esterno del collo di ±0,06–0,08 mm affinché la chiusura funzioni come previsto e superi i test di qualificazione GMP coreani. IBM soddisfa costantemente queste tolleranze come capacità di processo nativa. La tecnologia EBM richiede una finitura secondaria del collo (alesatura, rifilatura o calibrazione del collo post-stampaggio) per raggiungere queste tolleranze, aggiungendo attrezzature, tempi di ciclo e rischio di scarti alla produzione EBM di grado farmaceutico.
Inoltre, gli ambienti di produzione farmaceutica coreani conformi alle norme GMP classificano la generazione di particelle come un rischio di contaminazione. La produzione a zero flash di IBM elimina la stazione di rifilatura flash richiesta da EBM, un'operazione di rifilatura meccanica che genera particelle di plastica a causa della rimozione della bava. Negli ambienti di camera bianca farmaceutica coreani di classe ISO 8, il funzionamento di una stazione di rifilatura flash EBM richiede che la stazione sia chiusa e aspirata per impedire alle particelle di raggiungere la zona di riempimento: un requisito ingegneristico che la produzione IBM evita completamente. Gli impianti di confezionamento farmaceutico a contratto coreani che sono passati da EBM a IBM segnalano l'eliminazione degli scarti di lotto dovuti a particelle come principale vantaggio in termini di qualità, insieme al miglioramento della precisione del collo.
Differenza 10 — Investimento in macchinari: IBM vs EBM
Le macchine IBM hanno un costo di capitale iniziale più elevato rispetto alle macchine EBM di pari output per lo stesso formato. Una Ever-Power coreana macchina per stampaggio a iniezione e soffiaggio Al livello ZQ60 (14 cavità, 37 kW) l'investimento rappresenta un costo maggiore rispetto a una macchina EBM coreana comparabile con produzione a 2 cavità da 500 ml. Questa differenza di investimento è particolarmente significativa per le aziende di confezionamento coreane emergenti con capitale limitato e cicli di produzione lunghi in un unico formato, dove l'architettura più semplice e il costo iniziale inferiore dell'EBM possono giustificare i maggiori costi operativi per bottiglia relativi alla gestione del flash e la minore velocità di produzione. Il calcolo dell'investimento tra IBM ed EBM cambia quando le aziende coreane considerano: (a) il costo della stazione di rifinitura richiesta dall'EBM ma non inclusa nel prezzo della macchina EBM; (b) il costo annuale del materiale flash ai prezzi delle resine coreane; (c) l'operatore aggiuntivo richiesto per la stazione di rifinitura dell'EBM rispetto alla produzione con un solo operatore dell'IBM; e (d) l'attrezzatura per la calibrazione del collo richiesta dall'EBM farmaceutica coreana. Quando si includono questi costi a valle, il confronto del costo totale di proprietà tra IBM ed EBM su un piano di produzione quinquennale generalmente favorisce IBM per le applicazioni farmaceutiche coreane e per la produzione di prodotti chimici per uso domestico in Corea con volumi superiori a 2 milioni di unità all'anno.
| Fattore di costo | IBM | EBM |
|---|---|---|
| Prezzo di acquisto della macchina | Più alto | Inferiore |
| Stazione di trim necessaria | NO | Sì — da 15 a 40 milioni di KRW in più |
| Costo annuale del materiale flash (500 ml, 5 milioni di unità) | Zero | 15–25 milioni di KRW/anno |
| Operatori per macchina | 1 | 1 macchina + 1 stazione di rifinitura = 2 |
| Costo totale di proprietà a 5 anni (settore farmaceutico) | Inferiore | Più alto se si includono tutti i costi operativi |
7. Differenze 11 e 12: efficienza energetica e impronta di carbonio
Differenza 11 — Consumo energetico per 1.000 bottiglie
Il consumo energetico per 1.000 bottiglie finite è la metrica di confronto energetico più rilevante per le fabbriche di imballaggi coreane, perché tiene conto della differenza di velocità di produzione tra IBM ed EBM: confrontare il consumo energetico totale della macchina senza normalizzare per la produzione penalizzerebbe erroneamente la macchina più produttiva. Nella produzione di flaconi di shampoo in HDPE da 500 ml, una macchina coreana Ever-Power Macchina IBM EP-ZQ60 Una macchina a 3 cavità da 500 ml con una potenza totale di 37 kW produce circa 2.700 bottiglie all'ora, con un consumo energetico di circa 13,7 kWh per 1.000 bottiglie. Una macchina EBM coreana a 2 cavità da 500 ml con una potenza di 25 kW produce circa 1.800 bottiglie all'ora, con un consumo energetico di circa 13,9 kWh per 1.000 bottiglie. A questo formato, la differenza di consumo energetico è minima. Tuttavia, le macchine ZQ80 e superiori di Ever-Power Korea aggiungono un doppio sistema idraulico che riduce la potenza operativa effettiva a 52-701 TP3T della potenza nominale totale durante la produzione, con un risparmio di elettricità stimato dai clienti coreani pari a 20-301 TP3T per 1.000 bottiglie rispetto alle macchine IBM e EBM a circuito singolo della concorrenza, nello stesso formato. Per uno stabilimento coreano soggetto agli obiettivi di efficienza energetica del Ministero dell'Industria coreano, questo vantaggio energetico documentato migliora direttamente la rendicontazione dell'intensità energetica dello stabilimento.
Differenza 12 — Impronta di carbonio del flash e del riciclo
La produzione a zero emissioni flash di IBM elimina un costo in termini di carbonio che la tecnologia EBM (Electron Beam Metallurgia) comporta in ogni ciclo produttivo: il carbonio incorporato nel materiale flash che viene scartato o riprocessato. Il materiale flash di HDPE scartato in un tipico impianto EBM coreano rappresenta uno spreco di carbonio incorporato derivante dalla produzione, dal trasporto e dalla lavorazione della resina, pari a circa 1,9 kg di CO₂e per kg di HDPE, secondo i dati LCA (Life Cycle Assessment) coreani per gli imballaggi in HDPE. Con una percentuale di flash di 10% su una bottiglia EBM coreana da 500 ml (peso della bottiglia 22 g, 2,2 g di materiale flash per bottiglia), si sprecano circa 4,2 g di CO₂e per bottiglia solo nel materiale flash. Considerando 20 milioni di bottiglie all'anno, ciò corrisponde a circa 84 tonnellate di CO₂e all'anno, un'emissione di Scope 3 che i marchi di imballaggi coreani devono sempre più tenere in considerazione nei loro report ESG. IBM elimina completamente questo costo in termini di carbonio flash, offrendo ai produttori di imballaggi IBM coreani un vantaggio specifico e quantificabile in termini di emissioni di carbonio per la rendicontazione ESG della catena di fornitura delle aziende coreane, un vantaggio che gli imballaggi EBM non possono eguagliare.
8. Quadro decisionale IBM vs EBM per le fabbriche di imballaggi coreane
Le dodici differenze sopra elencate si riducono a un semplice schema decisionale per le fabbriche di imballaggi coreane. Lo schema prevede tre fasi: rispondere a ciascuna in ordine e fermarsi alla prima risposta definitiva.
Cancello 1: È necessaria una maniglia integrata?
Se SÌ, utilizzare EBM. IBM non può produrre maniglie integrali. Nessun altro fattore prevale su questo. Se NO, procedere al Gate 2.
Cancello 2: Il volume del contenitore è superiore a 2.000 ml?
Se SÌ, utilizzare EBM. Il limite pratico di IBM è di 2.000 ml; oltre tale limite, sono necessarie macchine di grande formato EBM o ISBM. Se NO, procedere al Gate 3.
Fase 3: Il contenitore richiede la precisione del collo conforme alle norme GMP farmaceutiche coreane, l'assenza di bave o un elevato numero di cavità in formato ridotto?
Se la risposta è SÌ a una qualsiasi di queste domande, scegliete IBM. I contenitori farmaceutici coreani, gli imballaggi con chiusura di precisione coreani e la produzione coreana di grandi volumi in piccolo formato si traducono tutti in soluzioni IBM tramite il Gate 3. Se la risposta è NO a tutte le domande, confrontate il costo totale di proprietà (TCO) di IBM e EBM per il formato specifico e il volume annuo, poiché entrambe le opzioni sono tecnicamente valide e la decisione è di natura economica.
Per le fabbriche coreane nella zona ambigua — principalmente prodotti chimici per la casa coreani da 250-1.000 ml e vasetti cosmetici a bocca larga coreani da 50-250 ml — il confronto economico dovrebbe includere: prezzo della macchina IBM rispetto al prezzo della macchina EBM più stazione di rifilatura; costo annuo del materiale flash al volume di produzione e prezzo HDPE coreano; numero di operatori (IBM: uno per macchina; EBM: una macchina + una stazione di rifilatura); attrezzatura per la calibrazione del collo per EBM di grado farmaceutico coreano; e l'ammortamento dello stampo a 5 anni per ciascun processo. Gli ingegneri applicativi di Korea Ever-Power forniscono un modello formattato di confronto dei costi IBM vs EBM per le fabbriche coreane che valutano questa decisione a specifici volumi di produzione — disponibile tramite il processo di richiesta di Korea Ever-Power. Per la gamma completa di opzioni di macchine IBM di Korea Ever-Power, dal livello base al modello di punta, Gamma di macchine ISBM a 4 stazioni Copre le applicazioni basate su PET in cui è richiesta la trasparenza cristallina piuttosto che la lavorazione di HDPE/PP.
Domande frequenti
Richiesta informazioni sulla macchina IBM
Valutare IBM vs. EBM per la vostra linea di produzione coreana?
Korea Ever-Power offre un'analisi del costo totale di proprietà (TCO) tra IBM ed EBM, una pianificazione del numero di cavità e un confronto economico delle linee di produzione per specifici formati di container coreani e volumi di produzione annuali.
Risorse correlate
Macchina per stampaggio a iniezione e soffiaggio EP-ZQ80
800 kN · 20 cavità da 10 ml · Zero sbavature · Doppio sistema idraulico standard · Produce circa 15.800 bottiglie/ora da 10 ml — rispetto alle 2.400-4.000/ora di EBM nel formato equivalente.
Macchina per stampaggio a iniezione e soffiaggio EP-ZQ110
1.100 kN · 24 cavità da 10 ml · 4+N zone del cilindro · Doppio sistema idraulico da 22+22 kW · Una singola macchina sostituisce 8-10 macchine EBM con una produzione farmaceutica di 10 ml.
Cos'è lo stampaggio a iniezione-soffiaggio? Guida completa IBM
Spiegazione completa del processo IBM: principio di funzionamento a 3 stazioni, materiali, applicazioni e guida alla selezione della macchina ZQ per le fabbriche coreane di prodotti farmaceutici e chimici per la casa.


