
Analisi tecnica approfondita · Ingegneria della finitura del collo del manico · ISBM coreano 2026
Ingegneria della finitura del manico ISBM:
Guida coreana alle bottiglie
La finitura del collo è l'unica zona della bottiglia ISBM che non viene mai allungata: viene stampata a iniezione nelle dimensioni finali e deve garantire precisione nell'innesto del tappo, nella tenuta antimanomissione e nell'erogazione. Ogni deviazione di 0,05 mm del diametro esterno del collo viene amplificata in fase di chiusura: un cedimento della coppia di serraggio, una perdita di tenuta, un reclamo da parte del consumatore. L'ingegneria coreana per la finitura del collo delle bottiglie ISBM definisce le tolleranze, i materiali e i protocolli di ispezione che rendono il collo non allungato la zona dimensionalmente più precisa di un ciclo di produzione ISBM coreano.
GPI 28/410 Cosmetico ±0,04 mm
CRC coreano ±0,03 mm
Standard di riferimento per la finitura del manico ISBM coreano — 2026
| Collo standard | OD (mm) | Tolleranza OD | Filo | Applicazione coreana |
|---|---|---|---|---|
| PCO 1881 | 27.43 | ±0,10 mm | 2 stelle | Acqua naturale coreana, bevanda, CSD, succo spremuto a freddo HPP |
| PCO 1810 (legacy) | 28.58 | ±0,10 mm | 2 stelle | Il CSD coreano tradizionale è ancora presente in alcune linee di prodotti sul mercato coreano. |
| GPI 28/410 | 27.43 | ±0,04 mm | 3 stelle | PETG per la cosmesi coreana (K-Beauty), dispenser per la cura personale coreana, gel igienizzante mani coreano |
| GPI 24/410 | 24.08 | ±0,04 mm | 3 stelle | Pompa per toner coreana, pompa per disinfettante mani coreana, pompa per spray per ambienti coreana |
| CRC P&T 28mm | 27.43 | ±0,03 mm | CRC speciale | Soluzione orale CRC di origine farmaceutica coreana, latte artificiale coreano per neonati |
| Bocca larga 63 mm+ | 63–100 | ±0,10 mm | GPI a bocca larga | Barattolo di integratori coreani, barattolo di latte artificiale coreano, barattolo di kimchi coreano |
1. Perché la finitura del manico è la zona dimensionalmente più critica
Nella produzione coreana di ISBM, il corpo della bottiglia subisce un orientamento biassiale che riduce le variazioni dimensionali: il processo di stiramento e soffiaggio è autocorrettivo nella zona del corpo, dove il materiale fluisce per riempire la cavità dello stampo sotto pressione. La finitura del collo, tuttavia, non viene stirata o soffiata, ma viene formata interamente mediante stampaggio a iniezione nella stazione di iniezione, prima delle fasi di condizionamento e soffiaggio. Ciò significa che le dimensioni della finitura del collo sono determinate interamente dalla geometria dell'inserto del collo dello stampo a iniezione e dalle condizioni del processo di iniezione, senza alcuna pressione di soffiaggio autocorrettiva per compensare le variazioni di iniezione.
Le conseguenze a valle delle variazioni di finitura del collo sono amplificate dalla meccanica della chiusura: una variazione di ±0,10 mm del diametro esterno del collo su una bottiglia d'acqua PCO 1881 crea una variazione di circa ±8% nella coppia di applicazione della chiusura, accettabile per l'acqua commerciale coreana. Una variazione di ±0,04 mm sul collo di una pompa cosmetica coreana GPI 28/410 crea una variazione di ±15% nella forza di innesto della testina della pompa, producendo un gioco udibile nella testina della pompa e un'occasionale inclinazione della testina della pompa sulle bottiglie di toner K-Beauty coreane che non superano il controllo di qualità in entrata dei marchi coreani. Una variazione di ±0,03 mm sul collo di un CRC coreano crea una variazione di ±22% nella forza di innesto del cricchetto di sicurezza per bambini, causando potenzialmente il fallimento del test di prestazione del CRC (il tasso di resistenza dei bambini di 85% risulta inferiore al requisito KFDA coreano). Ogni livello di applicazione ISBM coreano ha una tolleranza OD del collo distinta che riflette la sensibilità della sua chiusura alla variazione dimensionale e ogni inserto del collo ISBM coreano deve essere progettato, fabbricato e mantenuto in base a tale tolleranza. La geometria del progetto del preformato che stabilisce la distribuzione della parete della zona del collo prima che l'inserto del collo la formi è nel Guida alle basi di progettazione dei preformati ISBM.
2. Norma coreana PCO 1881: Ingegneria del collo della bevanda

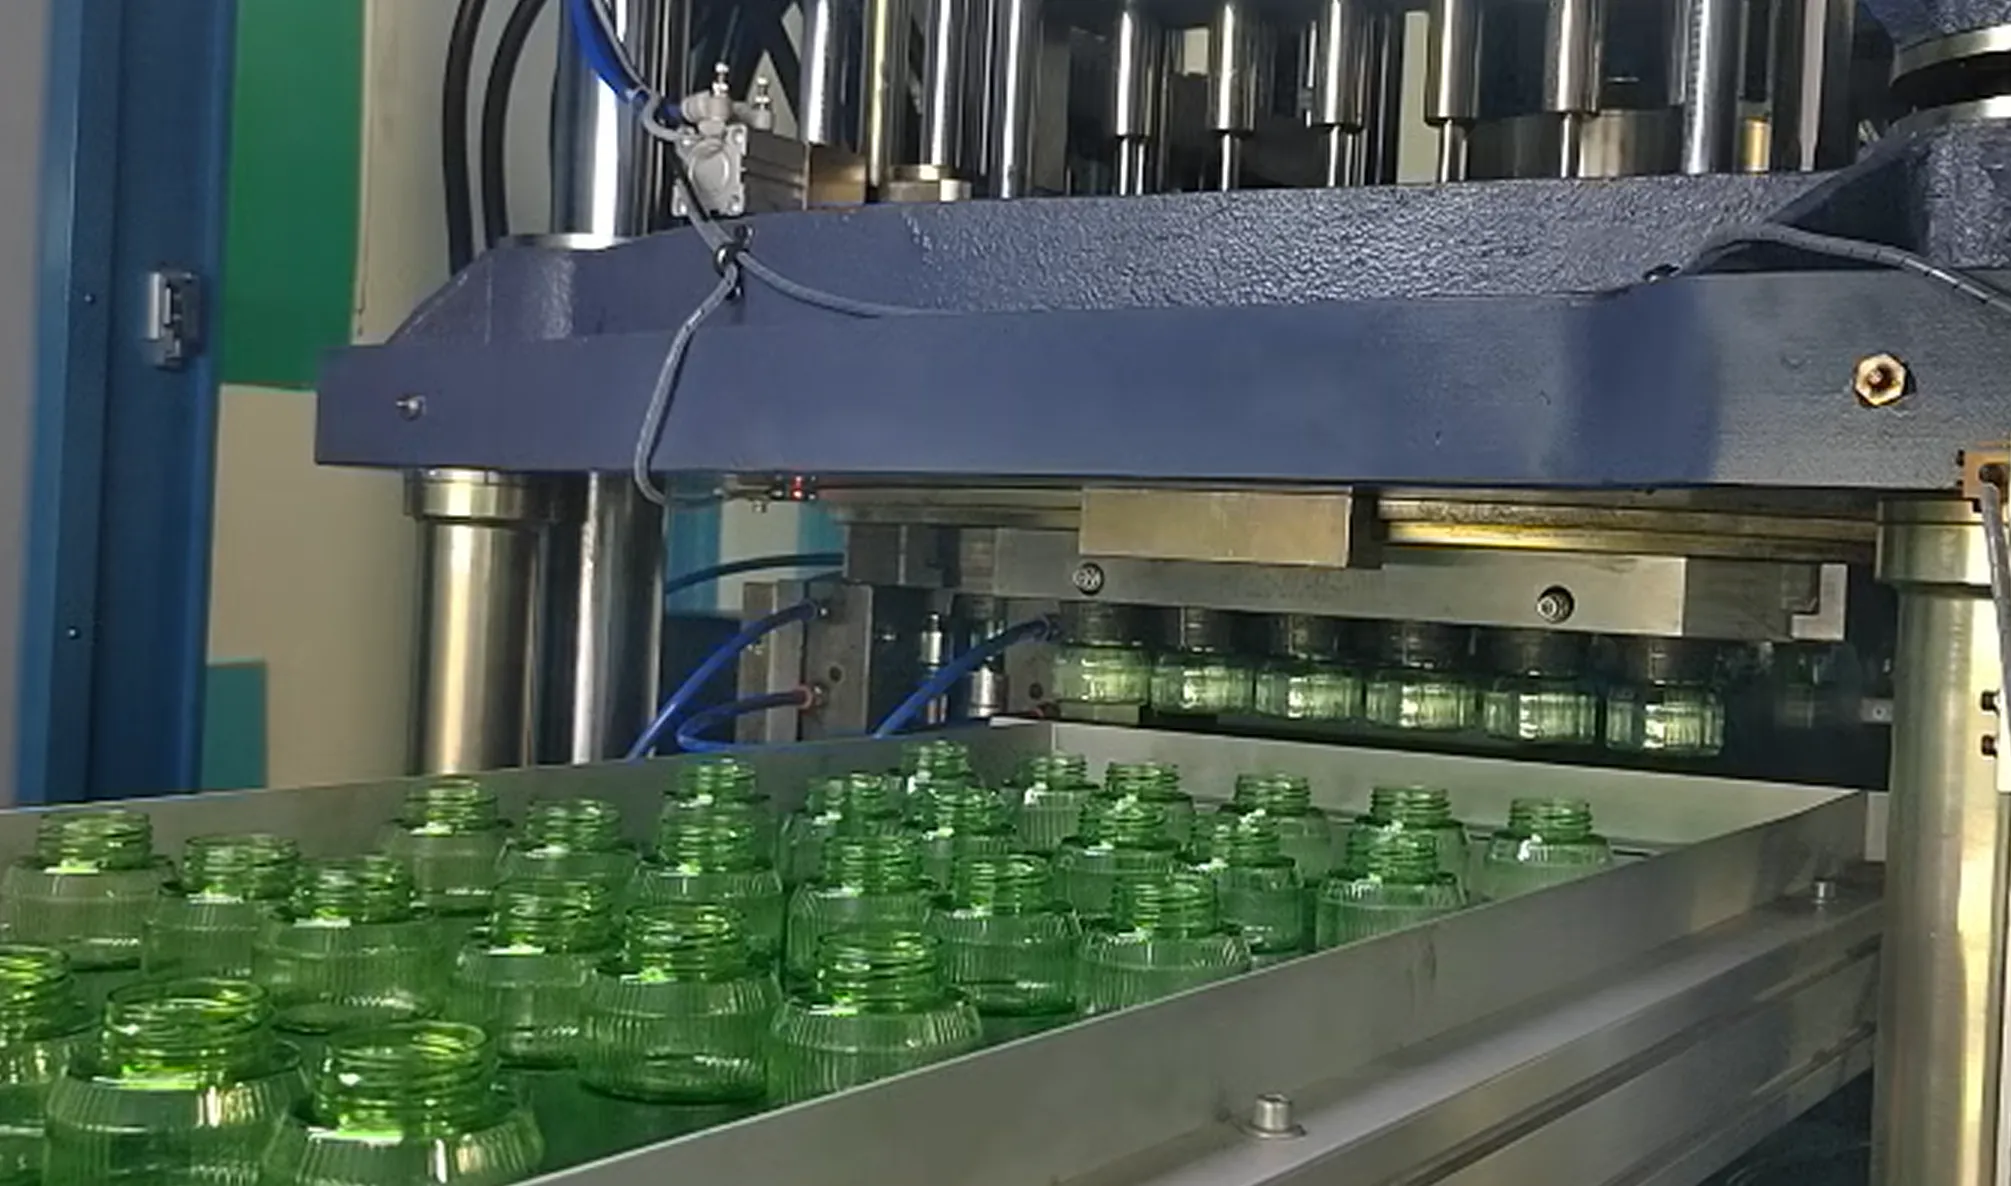
PCO 1881 (Polyethylene Cap and Closure Opening 1881) è lo standard ISBM coreano dominante per i colli delle bottiglie di bevande, utilizzato per acqua naturale, bibite gassate, succhi di frutta HPP e la maggior parte delle bevande coreane che utilizzano un tappo a vite standard da 28 mm. Lo standard PCO 1881 è stato sviluppato dalla International Society of Beverage Technologists (ISBT) come alternativa leggera al precedente standard PCO 1810, riducendo il peso del materiale del collo di circa 121 t/3 t/h, pur mantenendo prestazioni di chiusura equivalenti.
Parametri critici di progettazione del collo ISBM PCO 1881 coreano: (1) Dimensione E (diametro esterno filettatura) = 27,43 mm nominali, tolleranza standard per bevande coreane ±0,10 mm; (2) Dimensione T (altezza filettatura sopra la linea di passo) = 0,97 mm nominali, ±0,05 mm — determina l'accoppiamento con interferenza radiale tra la filettatura della bottiglia e la filettatura della gonna della chiusura; (3) Dimensione L (lunghezza del collo dall'anello di supporto alla superficie di tenuta) = 17,0 mm nominali, ±0,30 mm — determina la corsa verticale della chiusura dall'applicazione alla posizione di innesto; (4) Diametro esterno anello di supporto = 30,48 mm nominali — la flangia che supporta la bottiglia sull'attrezzatura di movimentazione del collo della linea di riempimento. Gli ispettori di qualità coreani ISBM controllano la dimensione E in tutti e quattro i quadranti (0°, 90°, 180°, 270°) di ogni cavità: una finitura del collo non rotonda (ovalizzazione superiore a 0,15 mm di differenza di diametro tra le misurazioni ortogonali) indica usura dell'inserto del collo o raffreddamento non uniforme ed è un criterio standard di rifiuto durante l'ispezione in entrata per i marchi di bevande coreani.
La scienza dell'orientamento molecolare che spiega perché la zona del collo (che non riceve alcun orientamento del colpo) è meccanicamente più debole della zona del corpo — e perché i marchi di bevande coreani specificano i minimi di spessore della parete del collo oltre alle tolleranze OD — è nel guida all'orientamento molecolare biassiale.
3. GPI 28/410 e 24/410: Ingegneria del collo per la cura personale coreana
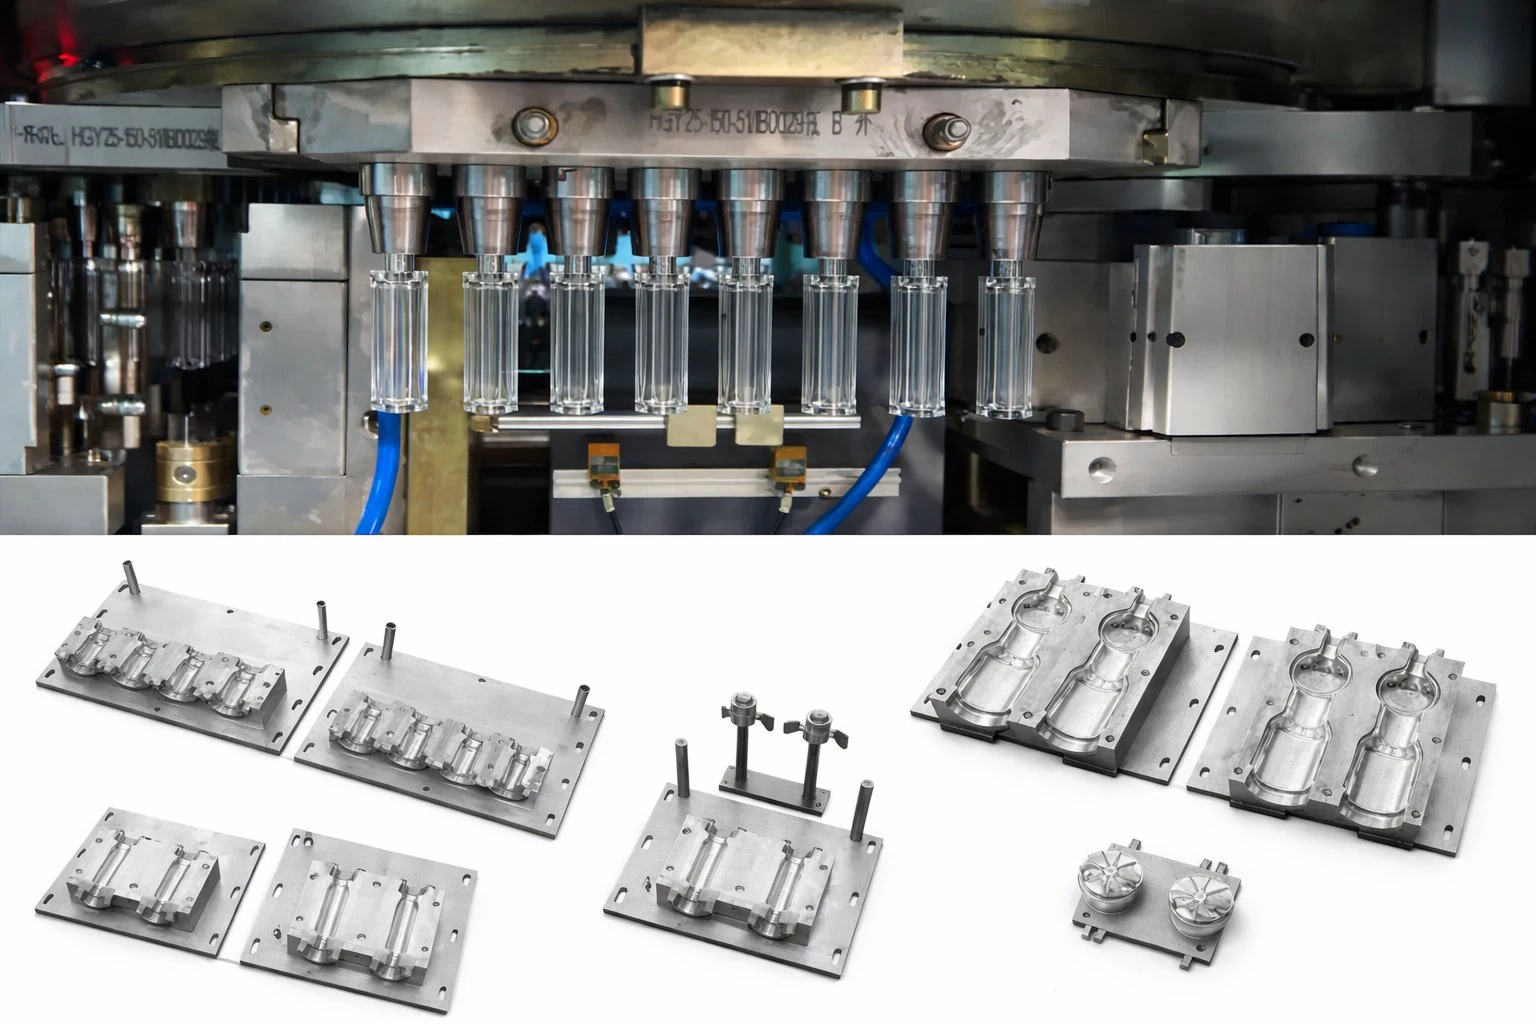
Gli standard GPI (Glass Packaging Institute) per i colli di bottiglia, ampiamente utilizzati nella produzione coreana di prodotti per la cura della persona (ISBM), definiscono i profili 28/410 e 24/410, dove il primo numero indica il diametro esterno nominale in millimetri e il secondo il codice di profondità della filettatura. I colli GPI 28/410 e 24/410, standard ISBM coreani, sono utilizzati per dosatori a pompa, tappi a scatto e tappi per lozioni in applicazioni coreane di K-Beauty in PETG, prodotti per la cura della persona, disinfettanti per le mani e spray per ambienti. La differenza fondamentale rispetto allo standard PCO 1881 risiede nella filettatura: il GPI 28/410 utilizza una filettatura a 3 principi (tre eliche che iniziano a 120° di distanza l'una dall'altra lungo la circonferenza del collo), a differenza della filettatura a 2 principi del PCO 1881. La filettatura a 3 principi consente un innesto di circa 1/3 di giro rispetto al mezzo giro del PCO 1881, permettendo un'applicazione più rapida della testina della pompa sulle linee di riempimento coreane.
Specifiche di tolleranza del collo ISBM GPI 28/410 coreane per livello di applicazione: prodotti coreani per la cura della persona (shampoo, balsamo, lozione - diametro esterno della pompa 24 mm): ±0,05 mm di diametro esterno - tolleranza GPI standard, accettabile per la maggior parte dei dispenser a pompa coreani per la cura della persona con costanti della molla standard; pompa per toner PETG K-Beauty coreana (diametro esterno della pompa 24 mm, toner a bassa viscosità): ±0,04 mm - più stretta rispetto ai prodotti di base per evitare l'inclinazione della testa della pompa; pompa per disinfettante per le mani coreano compatibile con etanolo (24/410, guarnizione in silicone): ±0,04 mm per una compressione costante della guarnizione in silicone; CRC farmaceutico coreano (meccanismo P&T 28/410): ±0,03 mm - la specifica ISBM coreana più stretta per il diametro esterno del collo. Il design del canale caldo che determina l'uniformità del riempimento a iniezione nella zona del collo - un prerequisito per ottenere un diametro esterno del collo di ±0,04 mm su tutte le cavità - è nel Guida ai sistemi hot runner ISBM coreani.
4. Design della fascetta antimanomissione per le bottiglie ISBM coreane
La sicurezza antimanomissione delle bottiglie ISBM coreane è garantita da due meccanismi: la fascia antimanomissione del tappo (un anello a cricchetto sulla parte inferiore del tappo che si innesta sul perno di trasferimento o sull'anello a cricchetto della bottiglia, situato sotto l'anello di supporto) e la sigillatura a induzione (un sigillo in lamina di alluminio termosaldato sulla superficie di contatto del collo della bottiglia, che si distrugge alla prima apertura). La progettazione del collo delle bottiglie ISBM coreane, per garantire la compatibilità con la chiusura antimanomissione, si concentra sul perno di trasferimento, ovvero il perno circonferenziale in rilievo sul collo della bottiglia, al di sotto dell'anello di supporto, con cui si innestano i denti a cricchetto della fascia antimanomissione del tappo durante l'applicazione.
Ingegneria del cordone di trasferimento ISBM coreano: (1) Diametro esterno del cordone di trasferimento = tipicamente 3–5% maggiore del diametro esterno della filettatura, fornendo l'interferenza meccanica che i denti a cricchetto della fascetta antimanomissione devono superare durante lo svitamento iniziale; un cordone troppo piccolo e la fascetta antimanomissione non si innesta in modo affidabile; troppo grande e la fascetta richiede una forza eccessiva per essere applicata, potenzialmente crepando la guarnizione della chiusura. (2) Altezza del cordone di trasferimento sopra l'albero del collo = 0,5–1,2 mm; al di sotto di 0,4 mm e i denti a cricchetto non riescono ad afferrare; al di sopra di 1,5 mm e la fascetta si allunga eccessivamente durante l'applicazione, lasciando un visibile sbiancamento da stress sulla chiusura. (3) Raggio del cordone di trasferimento sul bordo inferiore = 0,3–0,6 mm; un bordo inferiore affilato crea una concentrazione di stress nella fascetta antimanomissione che causa una frattura prematura sulle linee di riempimento coreane durante la coppia di applicazione. I produttori coreani di ISBM che riscontrano crepe nella fascetta di sicurezza durante l'installazione della linea di imbottigliamento di bevande coreana dovrebbero innanzitutto misurare il raggio inferiore del cordone di trasferimento: un raggio inferiore a 0,25 mm (dovuto all'usura dell'inserto del collo) è la causa più frequente di crepe nella fascetta di sicurezza ISBM nelle linee di imbottigliamento di bevande coreane.
I difetti di finitura del collo ISBM coreano, tra cui la rottura dell'anello della fascetta di bloccaggio sulla pallina di trasferimento, la mancata separazione della fascetta di bloccaggio alla prima apertura e l'avvitamento incrociato della filettatura, e la diagnosi della loro causa principale specifica sono trattati nel Guida pratica ai difetti delle bottiglie ISBM coreane.
5. Materiale dell'inserto del collo: acciaio selezionato per applicazioni ISBM coreane
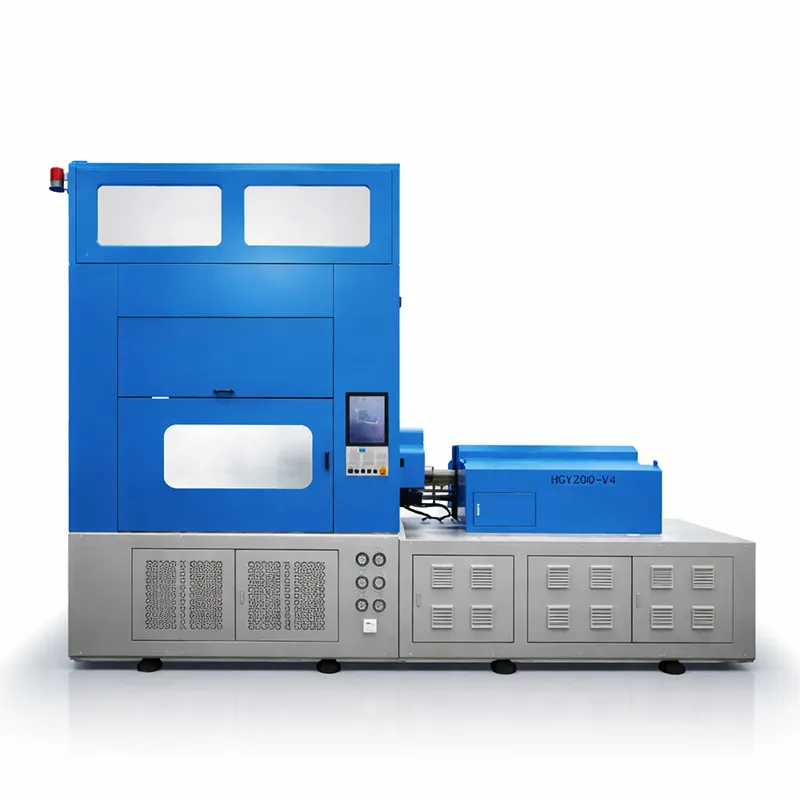
La scelta dell'acciaio per gli inserti del collo dei missili balistici ISBM coreani determina sia la precisione dimensionale raggiungibile sia la durata di vita utile prima che si verifichi una deriva dimensionale. Tre tipi di acciaio sono adatti per le applicazioni con inserti del collo dei missili balistici ISBM coreani.
Acciaio pre-temprato P20 (30–36 HRC) — Standard coreano PCO per bevande
L'acciaio P20 è lo standard coreano ISBM per gli inserti del collo delle borracce per bevande PCO 1881 e PCO 1810. Con una tolleranza di ±0,10 mm sul diametro esterno del PCO, la durezza del P20 garantisce un'adeguata stabilità dimensionale per i tipici volumi di produzione coreani di bevande (8-15 milioni di svapate/anno per cavità). Il P20 non offre una resistenza alla corrosione sufficiente per la lavorazione del PETG in Corea: la leggera acidità del fuso PETG (pH equivalente a quello derivante dall'idrolisi del modificatore di glicole) provoca l'ossidazione superficiale del P20 sulle creste del profilo della filettatura dopo 3-4 milioni di svapate, aumentando la rugosità superficiale della filettatura e iniziando a compromettere la consistenza dimensionale del diametro esterno del collo. Accettabile per PET per bevande; sostituire con 2316 per applicazioni cosmetiche con PETG.
Acciaio inossidabile martensitico 2316 (32–36 HRC) — Standard coreano per la cosmesi e l'industria farmaceutica.
L'acciaio inossidabile 2316 offre una combinazione di durezza 32-36 HRC (adeguata per la stabilità dimensionale con una tolleranza GPI di ±0,04 mm) e resistenza alla corrosione equivalente all'acciaio inossidabile 316L (resiste alla fusione del PETG, ai detergenti lucidanti e all'umidità estiva coreana). Gli inserti per il collo dei flaconi cosmetici, farmaceutici e di gel igienizzante per le mani in PETG, utilizzati in Corea del Sud, sono realizzati di serie in acciaio inossidabile 2316. Durata di servizio con tolleranza GPI di ±0,04 mm sul diametro esterno: 12-20 milioni di cicli per cavità prima che la deriva dimensionale superi la tolleranza: questo è l'intervallo standard per la sostituzione degli inserti per il collo dei flaconi cosmetici in PETG. La lappatura a diamante con rugosità Ra ≤ 0,05 μm è standard per gli inserti per il collo dei flaconi cosmetici coreani in acciaio inossidabile 2316, migliorando sia la precisione di replicazione dimensionale che la qualità visiva della superficie filettata del flacone cosmetico coreano.
Acciaio per utensili per lavorazioni a caldo H13 (48–52 HRC) — CRC Pharmaceutical coreano
L'acciaio H13 offre la massima durezza disponibile negli inserti per colli ISBM coreani (48-52 HRC) per applicazioni che richiedono una stabilità dimensionale CRC di ±0,03 mm per tutta la durata di produzione. Ai ritmi di produzione CRC farmaceutici coreani (4-6 milioni di iniezioni/anno), gli inserti per colli CRC in H13 mantengono la precisione dimensionale entro ±0,03 mm per 10-15 milioni di iniezioni, ovvero una durata tre volte superiore rispetto all'acciaio inossidabile 2316 con la stessa tolleranza di diametro esterno. Il costo più elevato degli inserti CRC in H13 (circa 35% in più rispetto al 2316) è giustificato dalla minore frequenza di riqualificazione dei test di prestazione CRC che verrebbe attivata da una deriva dimensionale superiore a ±0,03 mm in produzione.
Il quadro completo di selezione dell'acciaio per stampi ISBM coreano, che include l'interazione tra l'acciaio dell'inserto del collo, l'acciaio del corpo della cavità e l'acciaio dell'inserto della base per ogni applicazione coreana, è il fattore 6 (acciaio dell'inserto del collo) nel Guida coreana a 9 fattori per la selezione degli stampi ISBM.
6. Difetti di finitura del manico delle chitarre ISBM coreane: cause e diagnosi
| Difetto | Aspetto | Causa primaria | Correzione |
|---|---|---|---|
| Sovratolleranza OD del collo | La chiusura si inceppa o richiede una coppia eccessiva; gioco nella testa della pompa | Allargamento dell'usura del foro dell'inserto del collo; eccessivo riempimento dello stampo; temperatura di fusione troppo elevata | Misurare il foro dell'inserto; sostituirlo se usurato; ridurre la pressione di mantenimento dell'iniezione di 5–10% |
| bava di filettatura / aletta di filettatura | Sottili alette in PET che si estendono dalle creste dei filetti; filettatura trasversale di chiusura | Spazio tra la linea di separazione dell'inserto del collo usurato superiore a 0,02 mm; sovra-imballaggio a iniezione | Misurare lo spazio tra le due metà dell'inserto; rimontare le due metà dell'inserto; ridurre la pressione di iniezione. |
| Collo corto | Profilo della filettatura incompleto; segmento di filettatura mancante; parete del collo sottile | Pressione di iniezione insufficiente; incrostazioni nel canale di iniezione; temperatura di fusione troppo bassa | Aumentare la pressione del pacchetto di iniezione; pulire il canale di iniezione caldo; aumentare la temperatura del cilindro di 3–5°C |
| Ovalizzazione del collo | Collo non rotondo; testa della pompa posizionata in posizione non verticale; variazione della coppia di chiusura | Raffreddamento non uniforme dell'inserto del collo; forza di serraggio non uniforme sulle due metà dell'inserto del collo | Misurare la differenza di temperatura dell'acqua di raffreddamento (ΔT) su ciascuna porta di raffreddamento dell'inserto del collo; bilanciare il flusso; verificare il semiallineamento dell'inserto. |
| superficie di seduta inclinata | La superficie di chiusura entra in contatto preferibilmente con un bordo; la perdita può avvenire dal lato opposto. | La superficie superiore dell'inserto del collo non è perpendicolare all'asse del foro (inclinazione >0,1°); il raffreddamento del collo non è uniforme. | Misurare la perpendicolarità della superficie di appoggio del collo con una macchina di misura a coordinate (CMM); rifare la superficie dell'inserto se l'inclinazione è superiore a 0,1°. |
7. Misurazione della finitura del manico e protocollo di controllo qualità ISBM coreano
Il protocollo coreano ISBM per la misurazione della finitura del collo è strutturato su tre livelli di frequenza e precisione. Controllo del turno di produzione (5 bottiglie per cavità per turno, calibro digitale): diametro esterno del collo in 2 quadranti (0° e 90°), calcolo dell'ovalizzazione, superamento del test passa/non passa; i risultati vengono registrati nel registro di qualità della produzione. Audit dimensionale settimanale (10 bottiglie per cavità, CMM o calibro pneumatico): diametro esterno del collo in 4 quadranti, altezza della filettatura T-dimensione, dimensione L, diametro esterno dell'anello di supporto, planarità della superficie di appoggio; i risultati vengono confrontati con le specifiche dimensionali del marchio coreano (disegno PCO 1881 ISBT, stampa del fornitore di tappi GPI 28/410 o disegno proprietario del marchio). Ispezione dimensionale trimestrale dell'inserto del collo (misurazione delle coordinate sull'inserto del collo stesso, non sulla bottiglia): misurazione del foro dell'inserto in 4 quadranti, geometria del profilo della filettatura (profondità, passo, angolo), gioco della linea di divisione e perpendicolarità della superficie di appoggio; confronto con le dimensioni originali dell'inserto come prodotto per confermare che l'usura rientri nell'intervallo di riparabilità. I produttori coreani di ISBM che implementano questo protocollo di controllo qualità a tre livelli per la finitura del collo riducono gli scarti dovuti a difetti del collo durante l'ispezione in entrata dei marchi coreani a meno dello 0,1% delle consegne, rispetto a tassi di scarto compresi tra 2 e 4% per i produttori coreani di ISBM che eseguono solo un'ispezione visiva superficiale della qualità della finitura del collo.
8. Profili speciali del collo coreano: guarnizione a induzione, contagocce e diffusore a lamelle.
Oltre ai profili di filettatura standard PCO e GPI, la ISBM coreana produce tre profili di collo specializzati che richiedono approcci ingegneristici unici. I colli con sigillo a induzione (vasetti alimentari coreani, latte artificiale, vasetti per integratori, liquidi orali farmaceutici): la superficie di appoggio, ovvero la superficie anulare piatta nella parte superiore del collo a cui si lega il sigillo a induzione in lamina di alluminio, deve essere perfettamente piana entro ±0,06 mm per le applicazioni farmaceutiche/per latte artificiale coreane e ±0,08 mm per i vasetti alimentari coreani. La superficie di appoggio è la caratteristica del collo più sensibile alle dimensioni nella ISBM coreana perché in genere ha una larghezza di soli 2,5-4 mm: la minima inclinazione dell'inserto del collo (superiore a 0,1°) crea un'inclinazione della superficie di appoggio che produce una resistenza non uniforme della saldatura della lamina (sigillatura inadeguata sul lato inferiore, eccessiva bruciatura della saldatura sul lato superiore). Collo contagocce coreano (fiala di essenza coreana, liquido orale farmaceutico coreano, olio da cucina coreano): il diametro interno del collo controlla l'accoppiamento a interferenza della punta del contagocce: il diametro interno del foro deve essere mantenuto entro ±0,05 mm in tutte le cavità per ottenere una forza di presa costante della punta del contagocce. Collo stretto del diffusore a bastoncini (profumo per la casa coreano, diametro interno 14-22 mm): richiede un inserto di precisione separato dall'inserto del profilo della filettatura perché il diametro interno del foro (che controlla la presa del fascio di bastoncini) è indipendente dal diametro esterno della filettatura (che controlla l'innesto del tappo decorativo). Le implicazioni di progettazione dello stampo di questi speciali profili di collo coreani, in particolare la gestione della linea di separazione per la superficie di tenuta della guarnizione a induzione e l'inserto separato per i colli contagocce e diffusore, sono trattate nel quadro delle specifiche dello stampo ISBM coreano nella guida di selezione dello stampo ISBM coreano a 9 fattori.
Domande frequenti
Supporto tecnico per la finitura del collo
Deriva del diametro esterno del collo della pompa, inclinazione della testa della pompa o fallimento del test di prestazione CRC per un marchio coreano?
L'azienda coreana Ever-Power offre audit dimensionali degli inserti per il collo delle siringhe, upgrade degli inserti in acciaio inox 2316 o H13 per una precisione di ±0,03–0,04 mm, protocollo di espansione termica per il controllo qualità estivo coreano, specifiche per calibri passa/non passa e piattaforma HGY200-V4-EV per l'ingegneria di finitura del collo delle siringhe per il settore cosmetico e farmaceutico coreano.
Risorse correlate
Piattaforma di precisione per il collo
Ever-Power HGY200-V4 coreano
Inserti per collo in acciaio inox 2316 GPI 24/410 e 28/410; bilanciamento del raffreddamento del collo per cavità; ispezione dimensionale trimestrale degli inserti come manutenzione preventiva standard; precisione CRC di ±0,03 mm disponibile.
Gamma di macchine
Poligono di tiro ISBM a 4 stazioni
Tutte le piattaforme Ever-Power EV coreane includono il bilanciamento termico a canale caldo per ogni cavità, garantendo uniformità del diametro esterno del collo tra le cavità: questo è il fondamento della qualità di finitura del collo tipica della cosmesi coreana e del settore farmaceutico.
Utensili di precisione per il collo
Progettazione personalizzata dello stampo ISBM
Inserti per collo di tipo coreano, fabbricati secondo le specifiche PCO 1881, GPI 28/410, GPI 24/410 e CRC P&T; acciaio inossidabile 2316 o H13 a seconda dell'applicazione; certificato dimensionale verificato tramite CMM incluso con ogni set di inserti.


