
IBM vs ISBM · Comparaison des procédés · Matériaux · Type de conteneur · Corée Ever-Power ZQ
IBM contre ISBM :
Moulage par injection-soufflage vs moulage par injection-étirage-soufflage
L'IBM (Injection Blow Moulding) et l'ISBM (Injection Stretch Blow Moulding) sont deux procédés de soufflage distincts, souvent confondus par les acheteurs d'emballages, les ingénieurs packaging et les prescripteurs de machines de soufflage. La principale différence réside dans le procédé mécanique : l'IBM gonfle une préforme par simple pression d'air, tandis que l'ISBM étire d'abord mécaniquement la préforme axialement à l'aide d'une tige d'étirage, avant de la gonfler. Cette différence fondamentale engendre des propriétés d'emballage, une compatibilité des matériaux, une rentabilité et des profils d'investissement machine fondamentalement différents.
Guide des matériaux PP • PET • PCTG
Sélection des conteneurs • Comparaison des coûts
CORÉE EVER-POWER · ANSAN-SI, GYEONGGI-DO · JUILLET 2026
IBM vs ISBM · DIFFÉRENCES FONDAMENTALES EN UN COUP D'ŒIL
DIFFÉRENCE CLÉ DU PROCESSUS
Tige extensible
ISBM insère une tige d'étirage mécanique dans la préforme pour l'allonger axialement avant ou pendant le gonflage à l'air comprimé. IBM, quant à elle, ne possède pas de tige d'étirage ; la préforme est gonflée uniquement par la pression de l'air. Cet étirage mécanique chez ISBM est à l'origine de toutes les différences de procédé, de matériau et de propriétés entre IBM et ISBM.
MATÉRIAU PRIMAIRE
IBM : PP • ISBM : PET
IBM transforme le PP, le PCTG, le PE, le PEHD et d'autres polymères non étirables. ISBM transforme le PET (primaire), le PP (biaxialement orienté), le PLA, le PC et d'autres matériaux étirables. La différence de matériau découle du procédé : l'étirage nécessite des polymères qui s'écrouissent sous contrainte biaxiale, ce qui est fortement le cas du PET et modérément le cas du PP.
APPLICATIONS CONTENEURS
IBM : Cosmétiques • ISBM : Boissons
IBM : pots de crème cosmétique, flacons de lotion, flacons pharmaceutiques, contenants à large ouverture, contenants en PP nécessitant une recyclabilité monomatériau. ISBM : bouteilles de boissons gazeuses en PET, bouteilles d’eau, bouteilles d’huile alimentaire, contenants de boissons grand format nécessitant une résistance axiale élevée et une barrière au CO2.
TYPE DE MACHINE (CORÉENNE EVER-POWER)
Série ZQ (IBM)
Korea Ever-Power fabrique les machines IBM de la série ZQ (ZQ40 à ZQ135 et ZQ60HE entièrement électriques). Korea Ever-Power ne fabrique pas de machines ISBM. Les machines ISBM pour la production de bouteilles PET sont fabriquées par Sidel, Krones, Husky et Nissei ASB (pour l'ISBM en une étape). Les machines IBM ZQ produisent des contenants en PP et PCTG pour les secteurs cosmétique, pharmaceutique et des soins personnels.
SECTION 01
IBM vs ISBM : Explication de la différence de processus mécanique
La différence fondamentale entre l'IBM et l'ISBM réside dans un composant mécanique : la tige d'étirage. En ISBM, une tige d'étirage métallique est insérée dans la préforme chauffée au niveau de la station de soufflage et l'allonge axialement (généralement de 2,5 à 4 fois sa longueur initiale pour les bouteilles d'eau en PET) avant ou simultanément au gonflage radial. En IBM, il n'y a pas de tige d'étirage ; la préforme chauffée est gonflée uniquement par pression d'air, se dilatant radialement contre la cavité du moule de soufflage. Cet étirage mécanique en ISBM oriente biaxialement les molécules de polymère (à la fois l'étirage axial dû à la tige et l'étirage radial dû au gonflage), ce qui produit une paroi de contenant présentant une résistance à la traction, des propriétés de barrière et une transparence nettement supérieures à celles du même polymère transformé sans étirage par IBM. (Korea Ever-Power) machines de moulage par injection-soufflage de la série ZQ Ce sont des machines IBM — elles utilisent le gonflage par pression d'air sans tige d'étirage, produisant des contenants en PP et PCTG pour des applications cosmétiques, pharmaceutiques et de soins personnels où les caractéristiques de processus d'IBM constituent le choix d'ingénierie approprié.
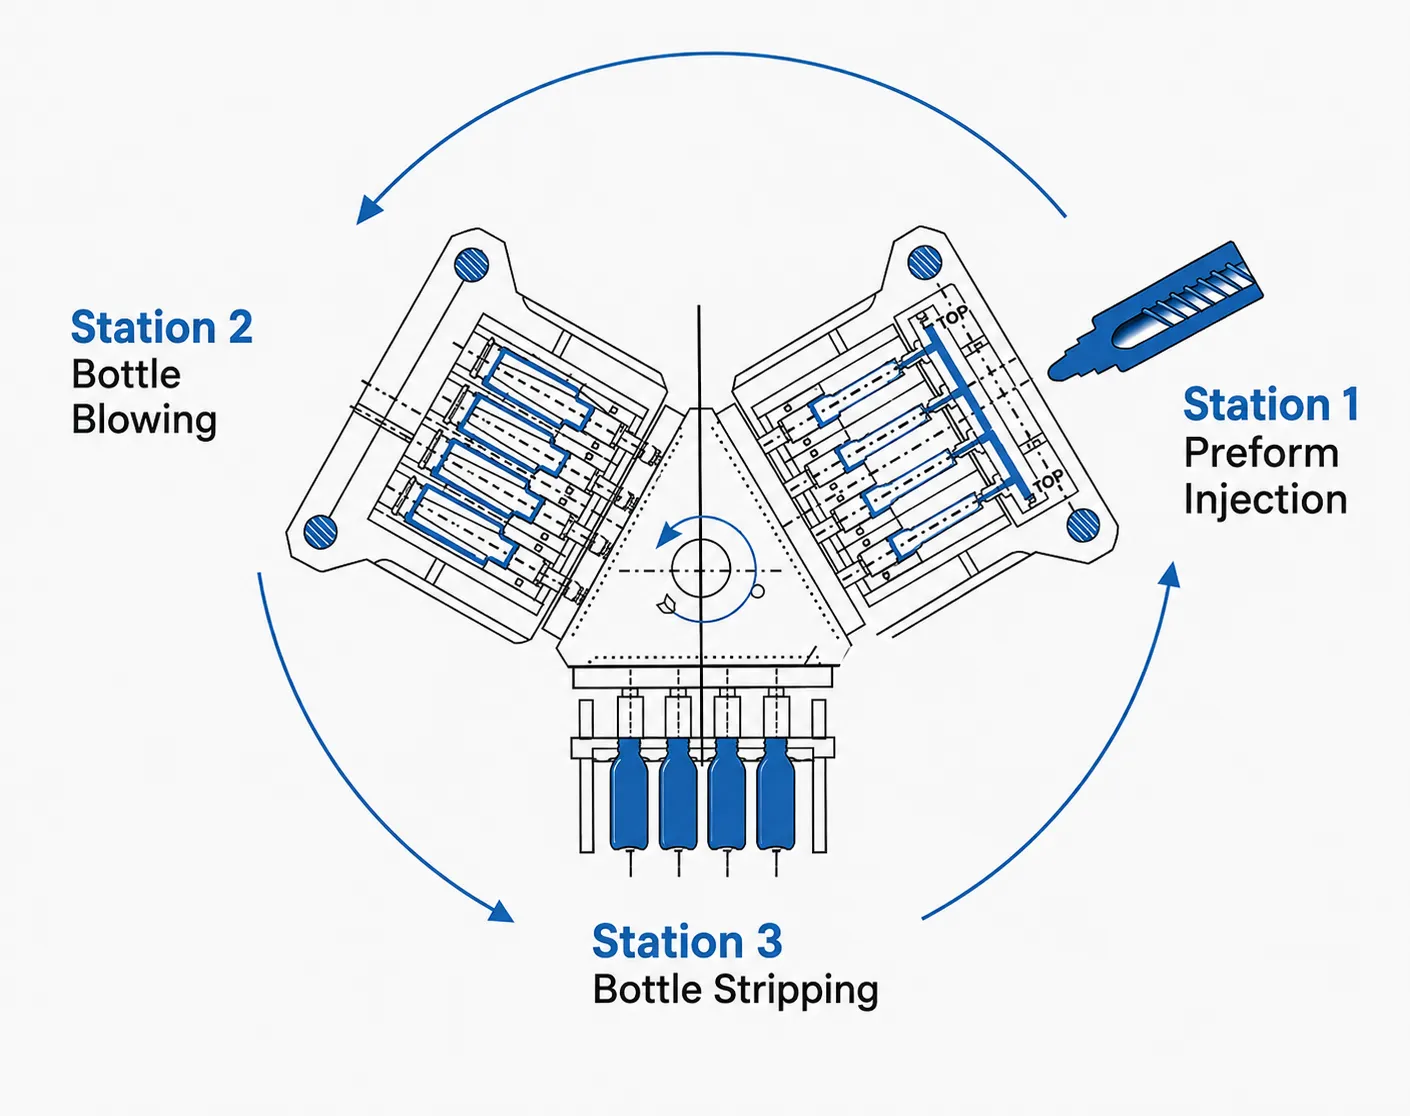
Comment fonctionne IBM (3 stations, sans tige extensible)
Le procédé IBM (Injection Blow Moulding) fonctionne en 3 étapes sur une table d'indexage rotative. Étape 1 — Injection : le polymère (PP, PCTG, PE, PEHD) est injecté depuis le cylindre de la machine IBM dans la cavité d'injection fermée entourant le noyau, formant ainsi une préforme précise (paraison) autour de ce dernier. La géométrie de la préforme (épaisseur de paroi, longueur, profil du filetage du col) est contrôlée par les dimensions de la cavité d'injection et du noyau. Étape 2 — Soufflage : le noyau indexé (portant toujours la préforme) se déplace vers l'étape de soufflage. Le moule de soufflage se ferme autour de l'ensemble préforme + noyau. De l'air est injecté par l'extrémité du noyau, gonflant la préforme radialement vers l'extérieur contre la paroi de la cavité du moule de soufflage. Aucune tige d'étirage n'entre en action : l'extrémité du noyau fournit l'air de soufflage et la préforme se dilate contre le moule de soufflage de l'intérieur. Étape 3 — Démoulage : le moule de soufflage s'ouvre et le contenant fini est démoulé mécaniquement du noyau. Les conteneurs IBM possèdent un col formé avec précision à partir de la station d'injection (la tige centrale + la cavité d'injection définissent toutes les dimensions du col) et un corps + une base sans soudure formés à la station de soufflage.
Comment fonctionne l'ISBM (en 2 étapes ou en 1 étape, avec tige extensible)
Le procédé ISBM (Injection Stretch Blow Moulding) ajoute une tige d'étirage mécanique à la station de soufflage du procédé IBM, induisant une orientation moléculaire biaxiale dans la paroi du contenant. ISBM en deux étapes (procédé le plus courant pour les bouteilles d'eau en PET) : Étape 1 — les préformes sont moulées par injection sur une presse à injecter distincte (grand nombre d'empreintes, 96 à 144) et refroidies à température ambiante. Étape 2 — les préformes sont réchauffées dans un four de réchauffage-soufflage (Sidel, Krones) à la température optimale d'orientation par étirage du polymère (PET : 95 à 110 °C), puis transférées à la station de soufflage où une tige d'étirage pénètre dans la préforme et l'étire axialement, tandis qu'un pré-soufflage et un soufflage principal simultanés dilatent radialement la préforme contre l'empreinte du moule ISBM. ISBM en une étape (type Nissei ASB) : le moulage par injection et le soufflage-étirage ont lieu dans le même cycle machine sans refroidissement intermédiaire — la préforme est maintenue à la température d'injection et transférée immédiatement à la station de soufflage-étirage, éliminant ainsi l'étape de réchauffage. L'ISBM en une étape est utilisé pour l'ISBM PP (PP biorienté : bouteilles BOPP pour condiments et cosmétiques) et pour les programmes de plus petits contenants PET où le volume de la machine de soufflage à réchauffage est trop élevé.
SECTION 02
IBM vs ISBM : Tableau comparatif complet des propriétés et des aspects économiques
| PARAMÈTRE | IBM (Corée Ever-Power ZQ) | ISBM (PET 2 étapes / PP 1 étape) |
|---|---|---|
| tige extensible | Aucun — gonflage à l'air uniquement | Oui — étirement mécanique axial avant/pendant le coup |
| Matières premières | PP, PCTG, PE, PEHD, PEBD | PET (2 étapes), PP-BOPP, PLA, PC (1 étape) |
| Orientation du mur | uniquement radial (gonflage monoaxial) — orientation limitée | Biaxial (axial + radial) — orientation moléculaire élevée |
| résistance à la traction de la paroi | PP IBM : 25–35 MPa (non orienté) | PET ISBM : 150–200 MPa (orienté biaxialement) |
| Barrière de CO2 (pour boissons gazeuses) | Mauvais — Le PP/PCTG d'IBM ne convient pas aux boissons gazeuses. | Excellent — PET à orientation biaxiale : perte de CO2 < 151 TP3T par an |
| Tolérance du diamètre extérieur du col | ±0,05 mm (la tige centrale contrôle le cou sur l'ensemble des 3 stations) | ±0,10–0,15 mm (en 2 étapes : diamètre du col fixé lors de l’injection, peut varier lors du réchauffage) |
| Rapport de soufflage (diamètre extérieur du corps/du col) | 1,2–3,5:1 (IBM fonctionne avec un rapport de soufflage faible à modéré) | 2,5–5,0:1 (ISBM fonctionne à un taux de soufflage plus élevé pour l'orientation PET) |
| Conteneurs à large ouverture | Excellent — Pots à crème IBM jusqu'à un diamètre d'ouverture de 100 mm sur machine ZQ | Non adapté — L'orientation d'étirement ISBM nécessite un rapport de frappe élevé (cou étroit par rapport au corps) |
| Investissements en machines | ZQ40 : environ 35 000 à 55 000 USD • ZQ110 : environ 120 000 à 180 000 USD | Soufflage de réchauffage en 2 étapes : 250 000 à 1,2 million USD • Ligne de préformes d’injection (en supplément) |
| Marché cible | Contenants cosmétiques, pharmaceutiques et de soins personnels à large ouverture, contenants de précision de petit à moyen volume | Boissons (eau en bouteille PET, boissons gazeuses, jus), huile alimentaire, emballages alimentaires grand format, volumes importants > 100 millions d'unités par an |
SECTION 03
Compatibilité matérielle : Ce qu’IBM et ISBM peuvent et ne peuvent pas traiter
MATRICE DE COMPATIBILITÉ MATÉRIELLE : IBM vs ISBM
PP (Polypropylène)
IBM ✓ — Matériau primaire IBM. PP RCP (MFR 15–25 g/10 min) pour pots de crème, flacons de lotion, flacons pharmaceutiques sur ZQ40–ZQ135. Le PP ne peut pas être orienté biaxialement efficacement dans l'ISBM en 2 étapes (la fenêtre de réchauffage du PP est étroite et sensible à la température).
ISBM (1 étape seulement) Le polypropylène (PP) peut être moulé par étirage-soufflage dans une machine ISBM à une étape (type Nissei ASB) pour produire des bouteilles en polypropylène biorienté (BOPP) d'une transparence améliorée. La machine ISBM à deux étapes n'est pas adaptée au PP en raison de son instabilité lors du réchauffage.
PET (polyéthylène téréphtalate)
IBM ✗ Le PET n'est pas adapté à l'IBM. Pour développer ses propriétés de barrière et de résistance caractéristiques, le PET doit être étiré biaxialement ; sans tige d'étirage, l'IBM produit des contenants en PET amorphes, cassants et opaques, avec une faible barrière au CO2, ce qui est commercialement inacceptable pour les bouteilles de boissons en PET.
ISBM ✓ — Procédé principal de fabrication du PET. ISBM en deux étapes pour la production en grande série de bouteilles PET d'eau, de boissons gazeuses et de jus. L'orientation biaxiale à 95–110 °C confère au PET d'excellentes propriétés de barrière au CO2 et une résistance à la traction remarquable.
PCTG / PETG
IBM ✓ — Le PCTG (Eastman TX1001) est traité par IBM sur une ligne ZQ à une température de 240 à 275 °C. Il permet de produire des flacons cosmétiques transparents de haute clarté (flacons de lotion, de toner et de sérum) pour lesquels la clarté optique est le critère de conception principal. Le PCTG nécessite un séchoir déshumidificateur (point de rosée de −40 °C).
ISBM (limité) Le PETG (modificateur de PET amorphe) peut être moulé par étirage-soufflage en une seule étape (ISBM), mais ne développe pas la même barrière au CO2 que le PET ISBM. Il est utilisé pour les boissons non gazeuses et les applications cosmétiques où la transparence est requise, mais où la barrière n'est pas la principale exigence.
PEHD / PEBD
IBM ✓ IBM transforme le PEHD et le PEBD pour la fabrication de contenants pharmaceutiques et chimiques à large ouverture, de tubes souples et de flacons de produits d'hygiène nécessitant une résistance chimique du PEHD. IBM produit également des contenants opaques en PEHD offrant une bonne résistance aux solvants pour l'emballage de produits chimiques et agrochimiques.
ISBM ✗ Le PEHD/PEBD ne peut être moulé par étirage-orientation efficacement par ISBM ; le comportement de cristallisation du polymère empêche une orientation biaxiale efficace dans la plage d’étirage de l’ISBM. Le PEHD est transformé par EBM (extrusion-soufflage) pour la production de bouteilles, et non par ISBM.
SECTION 04
Choix du type de conteneur : IBM ou ISBM
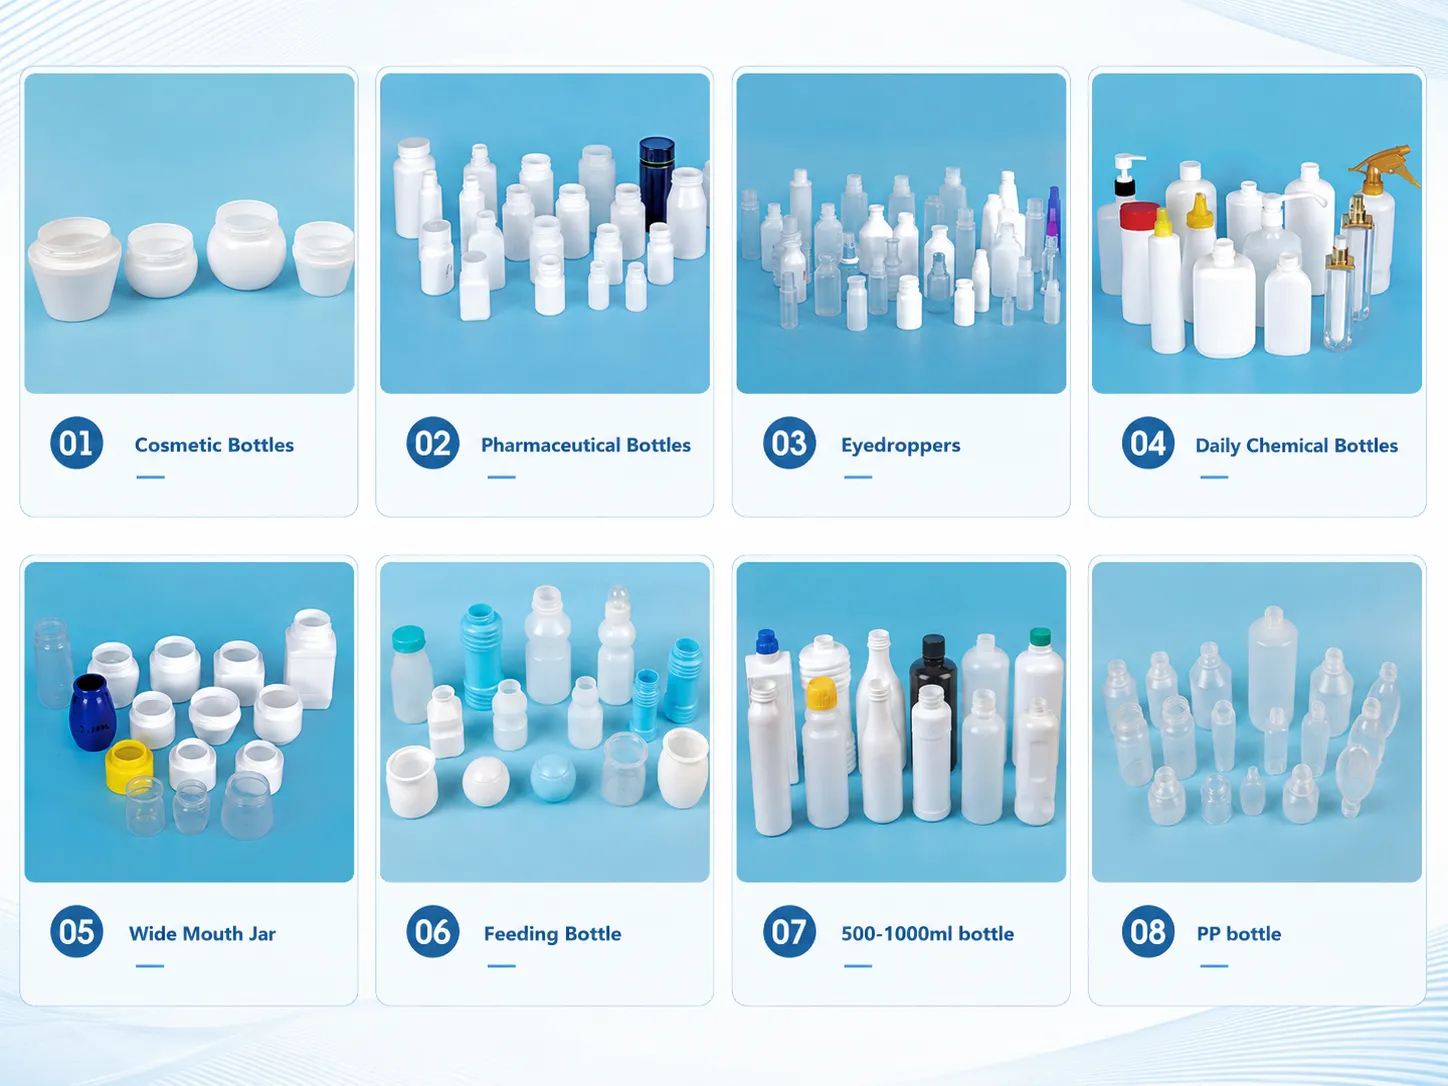
Choisissez IBM quand :
IBM (Korea Ever-Power ZQ) est le procédé de choix approprié lorsque les spécifications du contenant incluent une ou plusieurs des exigences suivantes : exigence de matériau PP (PP monomatériau pour la recyclabilité EPR coréenne ou résistance chimique du PP aux formulations cosmétiques) ; format de contenant à large ouverture (pot de crème, pot pharmaceutique, pot de complément alimentaire avec un diamètre extérieur d’ouverture ≥ 40 mm – ISBM ne peut pas produire de contenants à large ouverture à faible taux de soufflage) ; précision élevée du diamètre extérieur du col (±0,05 mm ou moins pour le raccordement aux pompes cosmétiques coréennes, les bouchons pharmaceutiques et les bouchons de sécurité enfant) grâce au col contrôlé par tige centrale d’IBM ; contenant cosmétique transparent en PCTG où la clarté monocomposante (sans ligne de joint) et l’esthétique du contenant de la marque cosmétique exigent une construction sans joint d’IBM ; contenant pharmaceutique nécessitant une certification de monomatériau PP pour la surface de contact avec le produit médicamenteux. Volume de production de 500 000 à 50 000 000 unités par an, où les dépenses d’investissement pour la machine IBM ZQ (35 000 à 180 000 USD) sont proportionnelles à la rentabilité du programme de production de contenants (les dépenses d’investissement pour la ligne de soufflage-réchauffage PET ISBM de 250 000 à 1,2 million USD ne sont pas économiquement justifiées pour les programmes de production de contenants cosmétiques à ces volumes) ; et contenant de marque coréenne de K-beauty pour le marché coréen, où le contenant monomatériau PP atteint le score de recyclabilité EPR coréen le plus élevé.
Choisissez ISBM quand :
Le procédé ISBM (soufflage à chaud PET en 2 étapes ou ISBM en 1 étape) est le choix approprié lorsque les spécifications du contenant exigent : un matériau PET pour les boissons gazeuses ou les bouteilles d’eau (une barrière au CO2 est une exigence stricte – le PP/PCTG d’IBM ne présente pas une barrière au CO2 suffisante) ; un volume annuel élevé (> 50 millions d’unités PET par an) où la rentabilité d’une ligne de soufflage à chaud ISBM, avec un investissement de 250 000 à 1,2 million de dollars, est justifiée par le volume et le rapport coût-efficacité du matériau PET ; une orientation biaxiale du PET pour un contenant léger et résistant (la paroi du PET ISBM, avec une résistance à la traction de 150 à 200 MPa, permet une épaisseur de paroi de 0,2 à 0,4 mm pour une bouteille d’eau de 500 ml – le PP d’IBM, avec une résistance à la traction de 25 à 35 MPa, nécessiterait une épaisseur de paroi de 0,8 à 1,0 mm pour une rigidité équivalente). Contenant PET grand format (boissons de 1,5 L, 2 L ou 5 L – les machines IBM ZQ sont conçues pour des contenants IBM jusqu’à environ 1 000 ml, et non pour des bouteilles de boissons PET grand format) ; ou bouteille BOPP lorsque l’orientation d’étirage PP ISBM en une étape est spécifiée par la marque pour une bouteille PP avec une clarté améliorée par rapport au PP IBM (bouteille de condiment, bouteille cosmétique PP avec une clarté proche du PET pour une application de marque haut de gamme).
SECTION 05
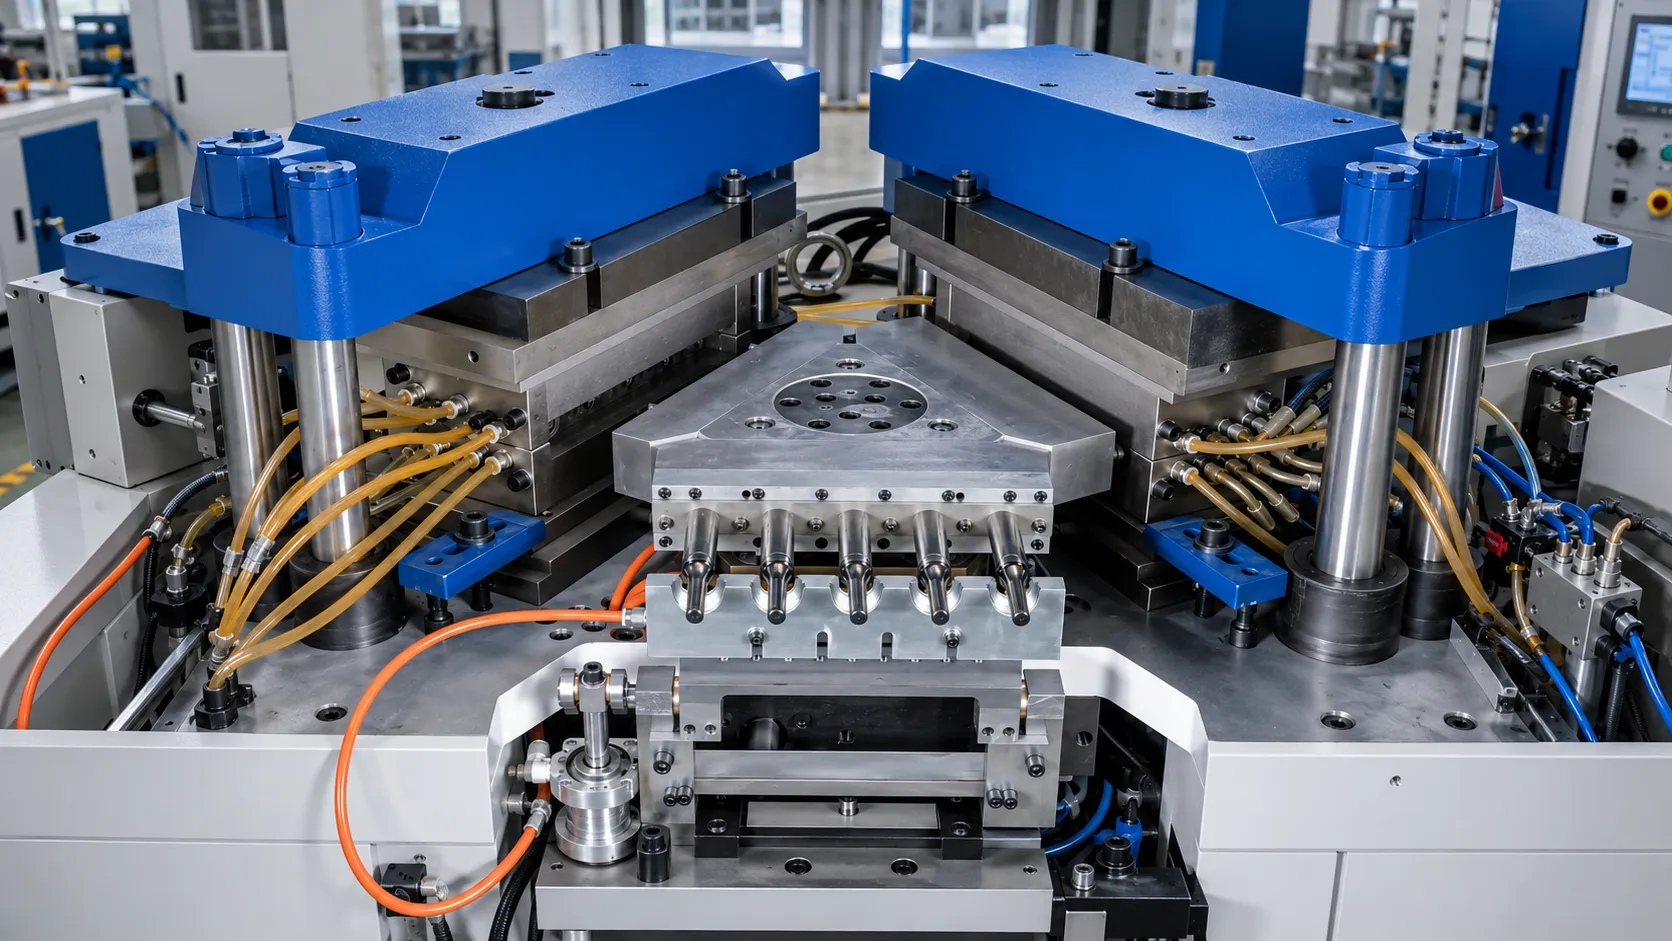
Comparaison des outillages de moulage, du nombre de cavités et des dépenses d'investissement (CAPEX) entre IBM et ISBM
| FACTEUR DE COÛT | IBM (Corée Ever-Power ZQ) | ISBM (Soufflage de réchauffage PET en 2 étapes) |
|---|---|---|
| Investissements en machines | ZQ40 : environ 35 000 à 55 000 USD ZQ80 : environ 80 000 à 120 000 USD |
Ligne de soufflage de réchauffage + injection de préformes : 500 000 à 2 000 000 USD et plus |
| coût du moule | 7 à 18 millions de wons (5 000 à 14 000 dollars américains) pour un ensemble de moules cosmétiques IBM de 8 à 12 cavités | Moule pour préformes PET (96 à 144 cavités) : 200 000 à 500 000 USD + ensemble de moules de soufflage : 15 000 à 60 000 USD |
| nombre de caries | 4 à 16 cavités (ZQ40 – ZQ135) Limité par la taille des tables d'indexation IBM |
Préforme : 96 à 192 cavités par presse à injection Soufflage : 6 à 30 cavités par machine à souffler |
| Production (unités/heure) | 1 600 à 8 600 (conteneurs cosmétiques IBM) | 12 000 à 80 000+ (bouteilles d'eau/de boisson gazeuse en PET à 20-30 cavités de soufflage) |
| volume de seuil de rentabilité économique | 500 000 à 5 000 000 d’unités/an par machine | 50 à 500 millions d'unités par an et par ligne pour justifier les dépenses d'investissement. |
SECTION 06
Machines IBM Ever-Power ZQ en Corée : Quand IBM est le bon choix
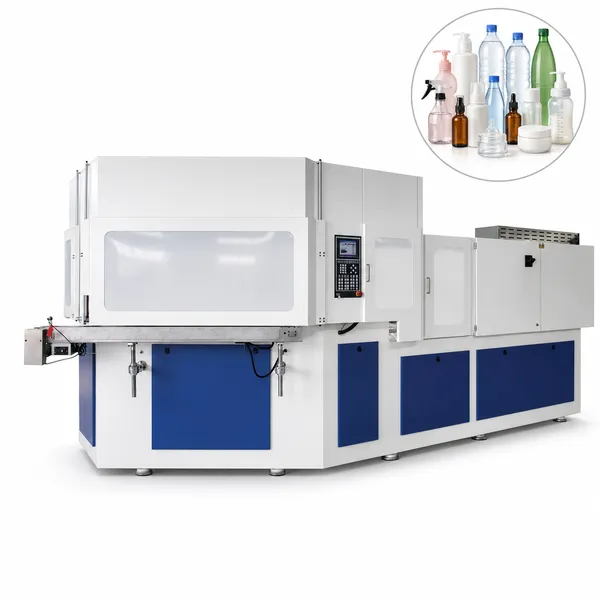
Sélection de la machine ZQ par application conteneur
La Corée Ever-Power Machines IBM série ZQ Couvre l'ensemble des applications de fabrication de contenants IBM pour lesquelles IBM est le procédé techniquement approprié : ZQ40 (400 kN, vis 40/45 mm) : contenants cosmétiques en PP et PCTG de 10 à 100 ml, 4 à 12 cavités. Pots de crème cosmétique (15 à 50 ml), flacons de lotion (50 à 150 ml), flacons de toner (30 à 100 ml), flacons pharmaceutiques (10 à 100 ml). ZQ60 (600 kN, vis 45/50 mm) : contenants cosmétiques et de soins personnels en PP de 50 à 200 ml, 6 à 10 cavités. Flacons de lotion (100 à 200 ml), flacons de shampooing (150 à 250 ml), lait corporel (200 à 300 ml). ZQ80 (800 kN, vis 55 mm) : contenants de soins personnels et pharmaceutiques en PP de 150 à 500 ml, 4 à 8 cavités. Lotion pour le corps (200–300 ml), flacons de compléments alimentaires (200–500 ml), pots pharmaceutiques à large ouverture. ZQ110 (1 100 kN, vis de 65 mm) : grands contenants IBM de 300 à 1 000 ml, 2 à 6 cavités. Contenants industriels, grands flacons pharmaceutiques, pots à large ouverture pour compléments alimentaires et poudres protéinées. ZQ135 (1 350 kN, vis de 70 mm) : la plus grande machine IBM Ever-Power de Corée pour contenants IBM jusqu’à 1 000 ml, 2 à 4 cavités. Toutes les machines ZQ produisent des contenants IBM en PP, PCTG, PEHD et PE ; aucune ne produit de contenants ISBM PET.
Machines IBM tout électriques ZQ60HE vs ISBM tout électriques
La ZQ60HE de Korea Ever-Power est la version entièrement électrique de la machine ZQ60 IBM. Elle est dotée d'axes servo-motorisés pour l'injection (22 kW), l'alimentation (18 kW), le serrage (15 + 15 kW) et l'indexage rotatif (2,9 kW), ce qui permet une consommation d'énergie inférieure d'environ 301 T/min par rapport à la ZQ60 IBM hydraulique à rendement équivalent. Son cycle à sec est de 2,5 secondes et elle est compatible avec les salles blanches ISO classe 7/8. La ZQ60HE se positionne face aux machines ISBM entièrement électriques (Sidel Evos All-Electric, Husky HyPET) sur le marché, mais elle cible un segment de contenants différent : la ZQ60HE IBM produit des contenants cosmétiques en PP et PCTG de 2 à 8 cavités pour des contenances de 50 à 200 ml ; les machines ISBM entièrement électriques produisent des contenants de boissons en PET de 6 à 30 cavités pour des contenances de 0,33 à 2,0 L à une cadence de 10 000 à 50 000 bouteilles par heure. La comparaison entre le ZQ60HE et l'ISBM entièrement électrique n'est pertinente que lorsqu'un acheteur de conteneurs évalue à la fois le PP IBM et le PET ISBM comme solutions potentielles pour une application de conteneur spécifique — Korea Ever-Power recommande le ZQ60HE IBM pour toutes les applications de conteneurs cosmétiques et pharmaceutiques en PP et PCTG où l'IBM est le procédé approprié, et ne positionne pas le ZQ60HE comme un concurrent du PET ISBM pour la production de bouteilles de boissons gazeuses ou d'eau.
FAQ INGÉNIERIE
Questions d'ingénierie et de sélection IBM vs ISBM
Q 01
Est-il possible de modifier une machine IBM Ever-Power ZQ coréenne pour y ajouter une tige d'extension et effectuer une fabrication ISBM ?
Non — Les machines IBM de la série ZQ de Korea Ever-Power ne peuvent pas être modifiées pour ajouter une tige d'étirage et réaliser un moulage par injection de matière (ISBM). La différence fondamentale d'architecture entre les machines IBM et ISBM ne réside pas dans un simple composant supplémentaire : l'ISBM requiert un mécanisme d'actionnement de tige d'étirage distinct au niveau de la station de soufflage (tige hydraulique ou servo-motorisée pénétrant dans la préforme par la base du moule de soufflage), une conception de moule de soufflage prenant en compte le trajet d'entrée et de rétraction de la tige d'étirage, une géométrie de préforme optimisée pour l'orientation de l'étirage (préforme plus longue et à parois plus fines que la préforme IBM), et une séquence de soufflage synchronisant l'extension de la tige d'étirage avec l'air de pré-soufflage et de soufflage principal. La table d'indexage à 3 stations de la machine IBM ZQ, avec ses tiges de noyau fixes sur les trois stations, est fondamentalement différente de la conception de la station de soufflage ISBM où la tige d'étirage pénètre à l'intérieur de la préforme (la tige de noyau IBM, occupant l'intérieur de la préforme au niveau de la station de soufflage, serait incompatible avec une tige d'étirage). Korea Ever-Power conçoit et fabrique exclusivement des machines IBM — la gamme ZQ est conçue pour la production de contenants IBM en PP, PCTG et PE. Les acheteurs qui ont besoin d'ISBM pour la production de bouteilles PET doivent contacter les fabricants de machines ISBM (Sidel, Krones, Netstal pour 2 étapes ; Nissei ASB, ADS pour 1 étape).
Q 02
Pourquoi IBM est-il préféré à ISBM pour la production de pots de crème et de flacons de lotion cosmétiques coréens ?
Le procédé IBM est préféré au procédé ISBM pour la production de pots de crème et de flacons de lotion cosmétiques coréens pour trois raisons fondamentales liées aux exigences de procédé et de géométrie des contenants des emballages de la K-beauty coréenne. Géométrie à large ouverture : les pots de crème cosmétique coréens (15–200 ml, diamètre extérieur de l’ouverture : 40–100 mm) et les flacons de lotion coréens (50–300 ml, diamètre du col : 20–28 mm) présentent de faibles taux de soufflage (1,2–2,5:1). L’ISBM requiert un taux de soufflage élevé (≥ 2,5–3,0:1) pour que la tige d’étirage ait une longueur de préforme suffisante avant le gonflage radial. Avec les faibles taux de soufflage des pots de crème coréens, l’extension de la tige d’étirage de l’ISBM déformerait la préforme au lieu de l’étirer, faisant de l’IBM (sans tige d’étirage, gonflage à l’air uniquement) le seul procédé de soufflage applicable aux contenants cosmétiques coréens à large ouverture. Compatibilité du matériau PP : les exigences de conformité EPR des marques cosmétiques coréennes et de compatibilité des formulations imposent l’utilisation du PP comme matériau unique pour la production des pots de crème et de lotion coréens. L’IBM transforme le PP de manière propre. L'ISBM à deux étages ne traite pas le PP (instabilité du PP lors du réchauffage en deux étapes). Bien que l'ISBM à un étage puisse traiter le PP (bouteilles BOPP), son investissement initial et les contraintes géométriques des préformes la rendent commercialement moins compétitive que la série IBM ZQ pour les volumes de production de contenants cosmétiques en PP destinés au marché coréen (500 000 à 50 000 000 d'unités par an). Précision du diamètre extérieur du col : le système de remplissage des pompes cosmétiques coréennes exige une précision de ±0,05 mm, obtenue de manière constante grâce à la géométrie du col contrôlée par tige centrale d'IBM. Le réchauffage en deux étapes de l'ISBM peut introduire une variation du diamètre extérieur du col de ±0,10 à 0,15 mm due aux variations de température, ce qui dépasse la tolérance du système de remplissage des pompes cosmétiques coréennes et entraîne des rejets sur les lignes de remplissage coréennes.
Q 03
IBM est-elle capable de produire des bouteilles en PET, même pour des applications non gazeuses ?
IBM peut techniquement traiter le PET sur une machine ZQ, mais le contenant PET obtenu est commercialement inférieur au PET ISBM pour la quasi-totalité des applications et n'est pas recommandé par Korea Ever-Power pour la production de bouteilles PET. La raison est fondamentale pour la physique du PET : ce polymère n'atteint sa transparence, sa résistance à la traction, son imperméabilité au CO₂ et son faible voile caractéristiques que lorsqu'il est traité à l'état biaxialement orienté, ce qui nécessite l'étirage de la tige ISBM dans la plage de température d'orientation optimale du PET (95–110 °C). Le PET IBM (sans tige d'étirage, uniquement gonflé à l'air) produit un contenant en PET amorphe dont les chaînes polymères ne sont pas biaxialement orientées. Ce contenant présente : un voile important (15–401 TP3T contre < 51 TP3T pour le PET ISBM) ; une faible résistance à la traction (50–70 MPa pour le PET amorphe contre 150–200 MPa pour le PET biaxialement orienté) ; et une faible imperméabilité au CO₂ (ne convient pas aux boissons gazeuses ni à toute application nécessitant une faible transmission de gaz). La résistance aux chocs est faible (le PET amorphe est fragile aux épaisseurs de paroi typiques des contenants cosmétiques obtenues par la technique IBM). Pour l'eau plate ou les jus non gazeux en PET, la technique ISBM reste privilégiée car la transparence et la légèreté des parois (grâce à l'orientation biaxiale ISBM) du PET ne sont pas atteignables par la technique IBM, même pour les applications non gazeuses. Korea Ever-Power déconseille les machines ZQ IBM pour la production de contenants en PET ; ces machines sont conçues et optimisées pour la production de contenants en PP, PCTG et PEHD, pour lesquels la technique IBM est appropriée.
Q 04
Quelle est la différence entre IBM, EBM et ISBM et quel procédé est le plus adapté aux flacons pharmaceutiques ?
L'IBM (moulage par injection-soufflage), l'EBM (moulage par extrusion-soufflage) et l'ISBM (moulage par injection-étirage-soufflage) sont les trois principaux procédés de moulage par soufflage. Chacun se distingue par la forme des matériaux de départ, le déroulement du processus et les caractéristiques de qualité des contenants. L'EBM diffère de l'IBM et de l'ISBM par le fait qu'il utilise un tube de polymère extrudé (paraison) plutôt qu'une préforme injectée. La paraison extrudée est placée entre deux demi-moules et gonflée, ce qui produit un contenant présentant une ligne de joint visible sur le corps et le fond (due au pincement du moule) et une géométrie du col moins précise (±0,15 à 0,3 mm de diamètre extérieur contre ±0,05 mm pour l'IBM). L'EBM est utilisé pour les bidons de lait en PEHD, les flacons de produits chimiques ménagers en PEHD, les bidons de fluides automobiles et les grands contenants où le faible coût d'outillage et le rendement élevé sont privilégiés par rapport à la précision et à la qualité de surface du contenant. Pour les flacons pharmaceutiques, la technique IBM est généralement privilégiée par rapport aux techniques EBM et ISBM : les flacons en PP fabriqués par IBM ne présentent aucune bavure au niveau de la ligne de joint (inconvénient de l’EBM), leur diamètre extérieur du col est précis à ±0,05 mm, permettant une fermeture de sécurité enfant (précision que l’EBM ne peut égaler), leur surface de contact avec le médicament est en PP monomatériau (conforme à la norme FDA 21 CFR) et ils ne présentent aucun risque d’hydrolyse du PET (certains produits pharmaceutiques sensibles à l’humidité ou à l’activité de l’eau peuvent entraîner un voile sur la paroi des flacons ISBM en PET au cours de leur durée de conservation). Les machines IBM ZQ80 et ZQ110 d’Ever-Power (Corée) produisent des flacons pharmaceutiques en PP (100–500 ml) et des pots pharmaceutiques à large ouverture (200–1 000 ml) pour les fabricants pharmaceutiques coréens et internationaux, répondant aux spécifications des contenants pharmaceutiques en PEHD/PP et aux exigences de la MFDS coréenne en matière de certification des matériaux des contenants primaires.
Q 05
Le PCTG IBM est-il comparable au PET ISBM en termes de clarté des flacons cosmétiques transparents ?
Les matériaux PCTG IBM et PET ISBM permettent tous deux de produire des contenants transparents, mais leurs caractéristiques de clarté diffèrent de manière significative pour les spécifications d'emballage des marques cosmétiques coréennes. Comparaison du voile : le PCTG IBM, dans des conditions optimales de traitement ZQ (cylindre à 240–275 °C, refroidissement du moule à 8–12 °C, PCTG entièrement séché à un point de rosée de −40 °C), atteint un voile de 1,5 à 3,01 TP3T pour une épaisseur de paroi de 3 mm. Le PET ISBM, dans des conditions standard de soufflage-réchauffage en deux étapes, atteint un voile de 0,5 à 1,51 TP3T pour une épaisseur de paroi de 0,3 à 0,5 mm pour une bouteille d'eau de 500 ml. Le PET ISBM est donc nettement plus clair que le PCTG IBM pour un voile équivalent. Transmission lumineuse : le PCTG IBM atteint une transmission lumineuse supérieure à 871 TP3T pour une épaisseur de paroi de 3 mm ; le PET ISBM atteint une transmission lumineuse supérieure à 901 TP3T pour une épaisseur de paroi de 0,5 mm. Pour les applications cosmétiques coréennes, le PCTG IBM avec un voile de 1,5 à 3,01 TP3T est visuellement transparent pour le consommateur coréen, compte tenu de l'épaisseur de paroi typique des flacons de lotion (0,9 à 1,2 mm). Les services de contrôle qualité des marques cosmétiques coréennes spécifient généralement un voile ≤ 2,01 TP3T pour les flacons de lotion ou de toner transparents en PCTG, ce que le PCTG IBM, traité sur une machine ZQ60HE, peut atteindre dans des conditions optimales. Comparaison de la forme et de l'épaisseur du contenant : le PET ISBM atteint la transparence pour une épaisseur de paroi de 0,3 à 0,5 mm (flacon léger à paroi fine) ; les flacons cosmétiques en PCTG IBM ont généralement une épaisseur de paroi de 0,9 à 1,3 mm. À épaisseur de paroi égale, les flacons cosmétiques en PCTG IBM et en PET ISBM présentent une transparence visuelle comparable ; la différence de voile est donc faible pour les besoins de présentation des marques cosmétiques coréennes. Korea Ever-Power recommande le PCTG IBM sur la série ZQ pour les flacons transparents de lotions, toners et sérums cosmétiques coréens, où les avantages du procédé IBM (compatibilité avec les larges ouvertures, option monomatériau PP/PCTG, précision du col, Capex de la machine ZQ) l'emportent sur le léger avantage de clarté du PET ISBM à épaisseur de paroi de flacon cosmétique équivalente.
Q 06
Quelle est la différence entre une machine IBM à 3 postes et une machine IBM à 4 postes ?
Les machines IBM à 3 stations (configuration standard de la série ZQ d'Ever-Power en Corée) et les machines IBM à 4 stations sont toutes deux des machines de moulage par injection-soufflage (aucune n'est une machine ISBM), mais diffèrent par le nombre de stations sur la table d'indexage rotative, ce qui influe sur le temps de cycle, le type de contenant et la taille de la machine. Machine IBM à 3 stations (ZQ40, ZQ60, ZQ80, ZQ110, ZQ135) : Station 1 : Injection, Station 2 : Soufflage, Station 3 : Démoulage. La machine IBM à 3 stations effectue les trois opérations simultanément : pendant qu'un jeu de noyaux est à la station d'injection pour former de nouvelles préformes, le jeu précédent est à la station de soufflage pour former les contenants, et le jeu d'avant est à la station de démoulage pour libérer les contenants finis. Le temps de cycle d'une machine IBM à 3 stations est généralement de 3,5 à 5,0 secondes pour les contenants cosmétiques standard en PP sur les modèles ZQ40/ZQ60. Les machines IBM à 4 stations (moins courantes ; utilisées par certains fabricants de machines IBM pour des applications spécifiques) ajoutent une 4e station entre l'injection et le soufflage (ou entre le soufflage et le dénudage) pour une étape supplémentaire de conditionnement ou d'égalisation de température. Cette 4e station peut servir à : le conditionnement thermique de la préforme PP avant le soufflage (utile pour les préformes PP à parois très épaisses où le gradient de température entre la paroi interne refroidie par la barre d'injection et la paroi externe chauffée par la cavité d'injection doit être égalisé avant le soufflage) ; un temps de refroidissement supplémentaire (pour les contenants de grand volume où le temps de soufflage à 3 stations est insuffisant pour le refroidissement du PEHD). Gamme de machines IBM à 4 postes comprend des modèles ZQ configurés pour un fonctionnement à 4 stations pour des applications spécifiques de conteneurs IBM cosmétiques, pharmaceutiques et de soins personnels où le processus IBM à 4 stations offre des avantages en termes de qualité des conteneurs ou de temps de cycle par rapport à l'IBM à 3 stations.
IBM MACHINE ENQUIRY · CORÉE SÉRIE EVER-POWER ZQ
Besoin d'IBM pour la production de conteneurs PP ou PCTG ?
Les machines IBM de la série ZQ d'Ever-Power (Corée) traitent les contenants en PP, PCTG et PEHD de 10 ml à 1 000 ml pour les applications cosmétiques, pharmaceutiques et de soins personnels. Contactez Ansan-si pour obtenir une recommandation du modèle ZQ adapté à vos contenants.
Éditeur : Cxm


