
Análise Técnica Detalhada · Engenharia de Estação de Sopro · ISBM Coreano 2026
Engenharia da Estação de Sopro ISBM:
Guia de Garrafas Coreanas
Na estação de sopro, a pré-forma condicionada se transforma em garrafa — e cada variável, desde o tempo de ativação do pré-sopro até o controle da alta pressão de sopro e a geometria do bico de sopro, determina se a garrafa final atinge a distribuição de espessura, a transparência cristalina e a integridade estrutural especificadas pelas marcas coreanas de bebidas, produtos farmacêuticos e produtos de beleza coreanos (K-Beauty). A engenharia da estação de sopro é a tradução mecânica da ciência da orientação molecular em equipamentos de produção.
Golpe Alto 24–42 bar
Tempo de permanência do sopro ±0,05s Precisão
Referência de pressão da estação de sopro ISBM coreana — 2026
| Aplicativo | Pré-sopro | Golpe Alto | Soprar Permanecer | Parâmetro de Golpe Crítico |
|---|---|---|---|---|
| PET coreano sem gás | 6–9 barras | 24–30 bar | 0,8–1,2s | Gatilho de pré-impacto com curso da haste de 30–40% |
| PETG de beleza coreana (K-Beauty) | 5–8 barras | 28–34 barras | 1,0–1,5s | Tempo de permanência prolongado para qualidade óptica e opacidade do PETG ≤1,5% |
| CSD coreano / PET com gás | 8–12 barras | 38–42 barras | 1,2–1,8s | Golpe forte ≥38 bar obrigatório para a formação do pé petalóide |
| HS-PET coreano para enchimento a quente | 8–10 barras | 32–40 bar | 2,0–3,5s | Tempo de permanência prolongado para cristalização por termofixação em molde aquecido |
| Tritan coreano de boca larga | 5–8 barras | 26–32 barras | 1,2–1,8s | Pré-sopro suave para a janela de processo mais ampla do Tritan |
1. O papel da estação de sopro na qualidade das garrafas ISBM coreanas
Na linha de sopro coreana ISBM de 4 estações, uma pré-forma termicamente condicionada transforma uma garrafa acabada em uma garrafa finalizada por meio de um processo pneumático bifásico precisamente sequenciado: um pré-sopro de baixa pressão que inicia a expansão radial em sincronia com a haste de estiramento, seguido por um sopro de alta pressão que pressiona firmemente a pré-forma expandida contra as paredes da cavidade do molde para replicar cada detalhe geométrico. O hardware da linha de sopro — circuito de pré-sopro, circuito de sopro de alta pressão, bico de sopro e sistema de fechamento do molde — determina se a estrutura molecular orientada, preparada na pré-forma durante o condicionamento, é corretamente traduzida na distribuição final das paredes da garrafa.
As falhas de engenharia da estação de sopro se manifestam de duas maneiras na produção coreana de ISBM. Falhas estruturais: pés petaloides não totalmente formados (pressão de sopro inadequada), variação na espessura da parede (erro de temporização do gatilho de pré-sopro), curvatura do painel da etiqueta (pressão de sopro inadequada na zona do painel), desprendimento da base (tempo de permanência insuficiente para cristalização no enchimento a quente). Falhas ópticas: manchas de névoa (estagnação da pressão de sopro que cria contato de resfriamento não uniforme), variação de brilho (inconsistência na vedação do bico de sopro criando canalização do ar de sopro). Ambos os modos de falha são diagnosticáveis a partir dos parâmetros de engenharia da estação de sopro — e ambos são evitáveis por meio de especificação e manutenção sistemáticas da estação de sopro. A ciência da orientação molecular que determina o que a estação de sopro deve alcançar — e o que acontece quando ela falha — está na guia de orientação molecular biaxial.
2. Pré-disparo: Tempo e pressão de acionamento do gatilho
O pré-sopro consiste na injeção de ar a baixa pressão (5–12 bar) na pré-forma através do bocal de sopro durante a fase inicial do deslocamento da haste de estiramento. A posição de ativação do pré-sopro — a porcentagem de deslocamento da haste na qual o ar de pré-sopro é acionado — é o parâmetro mais importante da estação de sopro para o controle da distribuição de espessura na parede da garrafa ISBM coreana. Quando o pré-sopro começa muito cedo (antes do deslocamento da haste 25% para uma pré-forma PET padrão de 500 ml), a expansão radial leva ao estiramento axial e o excesso de material se acumula na base da garrafa; quando começa muito tarde (após o deslocamento da haste 50%), o estiramento axial leva à expansão radial e o material se acumula no ombro, deixando a base fina.
Posições de pré-sopragem padrão ISBM coreano: PET em água parada 30–40%; PETG K-Beauty 25–35% (ligeiramente mais cedo devido à menor rigidez do PETG na temperatura de condicionamento); PET CSD 35–45% (ligeiramente mais tarde para injetar mais material na zona de base para a formação de petalóides); HS-PET para enchimento a quente 35–45% (mesma lógica do CSD — o material da zona de base é crucial para a cristalização por termofixação). Especificação da pressão de pré-sopragem: a pressão de pré-sopragem deve ser suficiente para iniciar a expansão da parison (superar a resistência elástica da pré-forma na temperatura de condicionamento), mas baixa o suficiente para permitir que a haste controle a taxa de alongamento axial antes que a expansão radial domine. Pressão de pré-sopragem padrão coreano para PET: 6–9 bar; para PETG: 5–8 bar (o módulo de elasticidade ligeiramente menor do PETG na temperatura de condicionamento requer uma pressão de pré-sopragem menor para evitar a sobre-expansão radial prematura). O projeto da pré-forma que determina a resistência elástica que a pressão de pré-sopro deve superar está em Guia de projeto de pré-formas ISBM.
3. Engenharia de estágios e acumuladores de alta pressão

A alta pressão de sopro é a força primária da estação de sopro que pressiona a pré-forma expandida contra a superfície da cavidade do molde — determinando a planicidade do painel do rótulo, a replicação do brilho da superfície a partir do acabamento do molde e (para refrigerantes/água com gás) a formação da base petaloidal. A especificação de alta pressão de sopro da ISBM coreana é orientada pela aplicação: mínimo de 24 bar para PET de água sem gás padrão; 28–34 bar para a especificação de planicidade do painel do rótulo PETG para produtos de beleza coreanos; ≥ 38 bar para a formação da base petaloidal em água com gás coreana; ≥ 42 bar para refrigerantes de cola coreanos. Abaixo da especificação mínima para cada aplicação, a pré-forma não entra em contato completo com a superfície do molde — deixando bolsas de ar microscópicas que produzem névoa, curvatura do painel do rótulo e geometria incompleta da base petaloidal.
O processo de escalonamento de pressão de alta intensidade (às vezes chamado de "pressão de alta intensidade em dois estágios" em plataformas servo de veículos elétricos coreanos avançados) fornece dois níveis sequenciais de pressão de alta intensidade: uma pressão inicial moderada (tipicamente de 15 a 20 bar) que permite que a pré-forma continue a se expandir radialmente contra uma resistência controlada antes que a pressão final fixe a orientação. Essa abordagem de dois estágios melhora a uniformidade da distribuição da espessura da parede em formatos de frascos complexos (frascos de cosméticos coreanos com contornos acentuados, frascos de molho assimétricos) ao evitar que a pressão inicial interrompa a expansão radial de forma assimétrica quando uma zona da pré-forma entra em contato com a parede da cavidade antes das outras.
Engenharia de acumuladores de alta pressão ISBM coreana: o acumulador (um reservatório de ar de alta pressão conectado ao circuito de alta pressão) deve ser dimensionado para fornecer a pressão nominal de alta pressão instantaneamente no momento da transição da pré-sopragem — um volume insuficiente do acumulador causa uma queda de pressão à medida que o ar de sopro preenche a cavidade da garrafa, resultando em uma condição momentânea de baixa pressão que cria uma zona de "estagnação de pressão" na parede, onde a orientação é interrompida durante a expansão. Os fatores de projeto do molde que determinam o requisito de dimensionamento do acumulador para aplicações coreanas de CSD e HS-PET são o Fator 5 (especificação do circuito de pressão de sopro) no Guia de seleção de moldes ISBM coreano de 9 fatores.
4. Engenharia de Tempo de Permanência de Sopro: Resfriamento, Cristalização e Liberação
O tempo de sopro é o período em que a garrafa permanece pressurizada dentro do molde fechado sob alta pressão de sopro, após a haste completar seu percurso e a pré-forma entrar em contato total com as paredes da cavidade. O tempo de sopro desempenha três funções interligadas: mantém a parede da garrafa em contato com a superfície resfriada do molde para o resfriamento térmico (fixando a orientação biaxial na estrutura cristalina); permite que os detalhes geométricos da cavidade do molde (planicidade do painel do rótulo, perfil da base petaloidal, textura da superfície) sejam replicados na parede da garrafa sob pressão constante; e, para o PET de alta temperatura coreano para envase a quente, proporciona o contato contínuo em alta temperatura com o inserto aquecido do molde, o que induz a cristalização nas zonas da base e do corpo.
A especificação de tempo de sopro para ISBM coreano é o principal fator que influencia o tempo de ciclo — geralmente é o componente de maior duração no ciclo ISBM coreano e, portanto, o primeiro alvo para redução do tempo de ciclo quando os produtores coreanos de ISBM estão otimizando a produção. No entanto, reduzir o tempo de sopro abaixo do mínimo exigido para cada aplicação causa falhas imediatas na qualidade: tempo de sopro reduzido em PET para água sem gás produz maior tensão residual (garrafas que racham durante o manuseio na linha de envase); tempo de sopro reduzido em PETG para produtos de beleza coreanos produz maior opacidade (contato de resfriamento insuficiente na parede da cavidade para a qualidade de orientação da superfície necessária); tempo de sopro reduzido em PET para refrigerantes produz deformação da base petaloidal na prateleira de lojas de conveniência coreanas (cristalização insuficiente da base sob pressão antes da ejeção). A estrutura de otimização do tempo de ciclo para ISBM coreano, que quantifica o tempo de sopro mínimo aceitável por aplicação — e identifica quais outros componentes do tempo de ciclo podem ser reduzidos sem impacto na qualidade — está disponível em [link para a estrutura]. Guia de otimização do tempo de ciclo do ISBM coreano.
Precisão do tempo de sopro servo EV coreano: As plataformas servo EV controlam o tempo de sopro com uma precisão de ±0,05s — o que significa que o tempo de sopro é fornecido de forma consistente, dentro de ±0,05s do ponto de ajuste em cada ciclo. As plataformas hidráulicas ISBM coreanas controlam o tempo de sopro com uma precisão de ±0,20–0,35s — 4 a 7 vezes menos precisas. Para o HS-PET de enchimento a quente coreano, onde o grau de cristalização é diretamente proporcional ao tempo em que a parede da garrafa está em contato com a superfície aquecida do molde, uma variação de ±0,3s no tempo de sopro, com um tempo nominal de 3,0 segundos, representa uma variabilidade de cristalização de ±10% que produz variações visíveis na qualidade da base de ciclo para ciclo.
5. Projeto de bico de sopro e engenharia de vedação
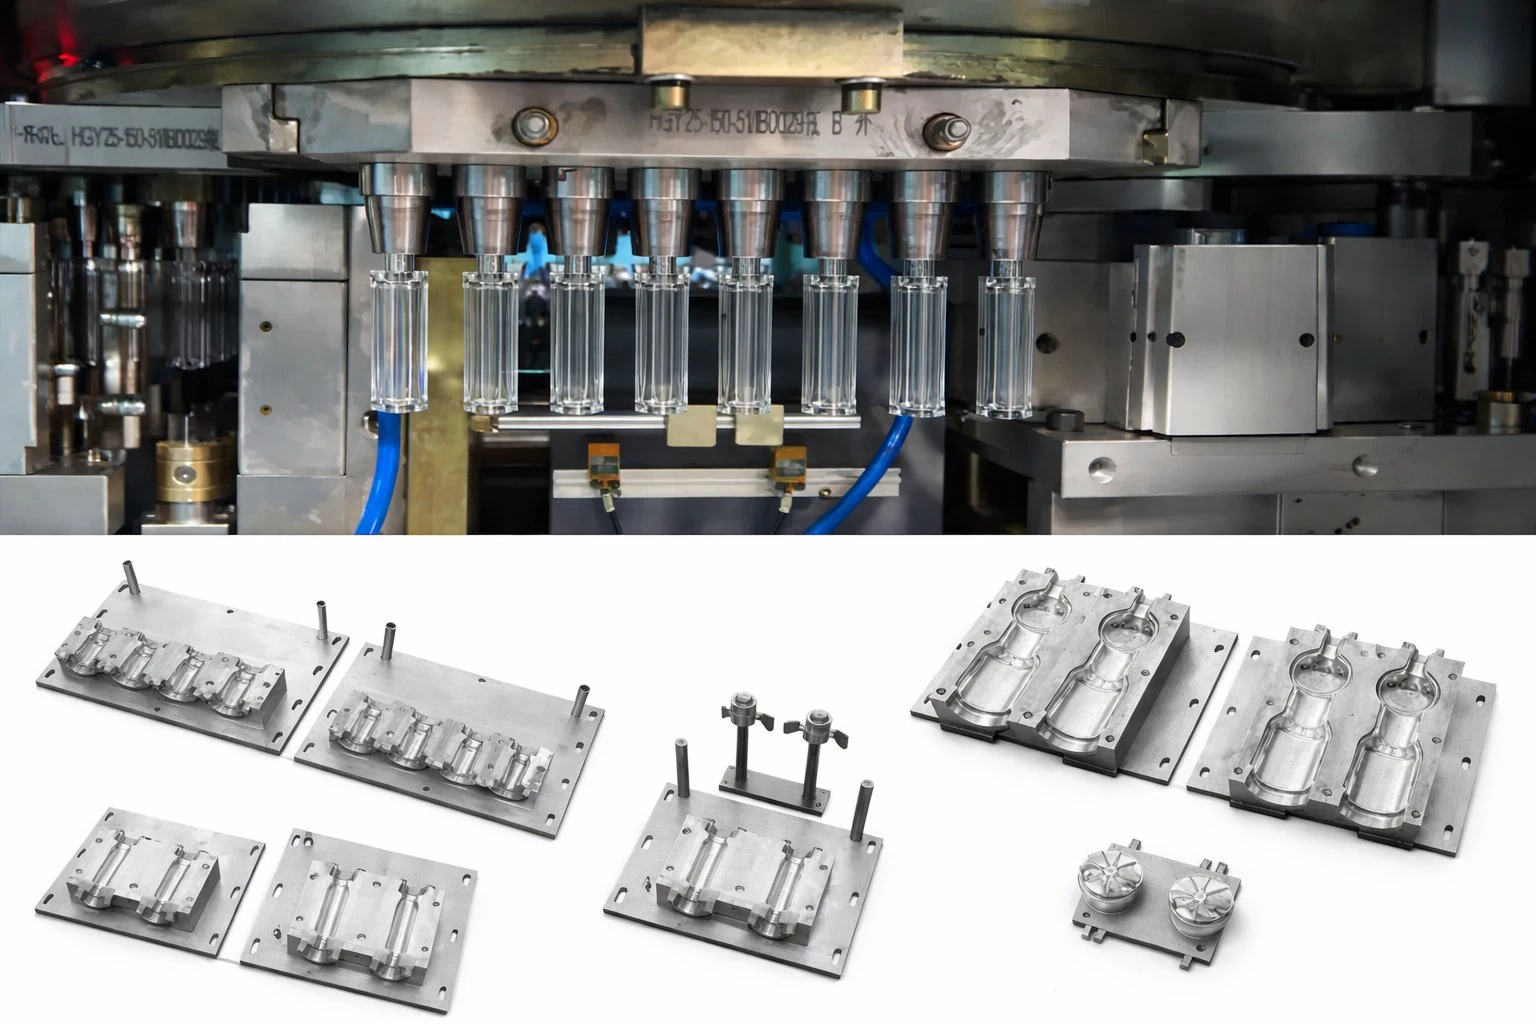
O bocal de sopro é o componente que veda contra o acabamento do gargalo da pré-forma e fornece o ar de sopro para o interior da pré-forma. O projeto do bocal de sopro ISBM coreano utiliza dois mecanismos de vedação fundamentais: bocais com sede esférica (uma ponta esférica que veda contra a borda interna do furo do gargalo da pré-forma — mais comum no ISBM coreano de 4 estações, proporciona ação de vedação autocentrante) e bocais com vedação frontal (uma face plana de PTFE ou elastômero que veda contra a face superior do acabamento do gargalo da pré-forma — usados para aplicações de boca larga onde o diâmetro externo do bocal é próximo ao diâmetro externo do gargalo da pré-forma, limitando o espaço para um mecanismo de sede esférica).
Parâmetros de engenharia do bocal de sopro ISBM coreano: diâmetro interno do furo do bocal (a restrição de fluxo que determina a velocidade com que o ar de sopro entra na pré-forma — se for muito estreito, a taxa de aumento de pressão é lenta, causando um "atraso no sopro" que permite que a pré-forma esfrie parcialmente antes que a pressão total seja atingida; o furo padrão do bocal ISBM coreano varia de 8 a 14 mm, dependendo do volume da cavidade e da especificação da pressão de sopro); geometria do inserto de vedação de PTFE (a superfície de vedação que entra em contato com o gargalo da pré-forma — o inserto de PTFE padrão ISBM coreano tem dureza Shore A de 85 a 95 para um equilíbrio entre a conformidade da vedação e a resistência ao desgaste); curso de extensão do bocal (a distância que o bocal desce para engatar o gargalo — servocontrolado EV com precisão de ±0,1 mm para uma força de contato de vedação consistente).
A qualidade da vedação do bico de sopro ISBM coreano afeta diretamente a consistência do peso dos frascos de PETG de produtos de beleza coreanos entre lotes. Uma vedação desgastada permite microvazamentos que fazem com que o ar de sopro contorne parcialmente o interior do frasco, reduzindo a pressão efetiva de sopro e criando variações de peso entre as cavidades. Os fabricantes coreanos de ISBM que realizam inspeções trimestrais da vedação do bico (medição de dureza, verificação visual do desgaste das ranhuras) e substituição anual do inserto de PTFE mantêm a consistência da pressão de sopro dentro de ±0,5 bar em todas as cavidades — a especificação exigida para a consistência da opacidade do PETG de produtos de beleza coreanos (ΔE ≤ 1,0 por lote).
6. Circuito de Sopro: Dimensionamento do Compressor, Regulador e Acumulador
O circuito de sopro ISBM coreano — o sistema pneumático que fornece ar de pré-sopro e de sopro de alta pressão nas pressões e vazões especificadas — consiste em quatro componentes principais: o compressor de alta pressão (que produz a pressão máxima de sopro disponível para a estação de sopro), o regulador de pressão (que reduz a saída do compressor para o ponto de ajuste de pressão de sopro específico da aplicação), o acumulador (que armazena um volume de ar de alta pressão que pode ser fornecido instantaneamente sem depender da vazão do compressor) e a válvula de sopro (que se abre sob comando do controlador servo EV para fornecer ar de sopro ao bocal).
Especificação do compressor de alta pressão ISBM coreano: o compressor deve manter a pressão de sopro definida durante todo o ciclo de produção, na taxa de consumo de ar de sopro especificada. Para garrafas PET de água sem gás de 500 ml com 6 cavidades, produzidas na Coreia, a 28 bar de sopro: consumo de ar de sopro = 6 cavidades × volume da garrafa de 0,5 L × (28/1 = 28 × volume atmosférico) × 6 ciclos/minuto = aproximadamente 504 litros padrão/minuto de ar de sopro. Um compressor ISBM coreano com capacidade nominal de 600 litros padrão/minuto a 32 bar fornece vazão adequada para essa taxa de produção — compressores subdimensionados criam uma queda de pressão progressiva durante a produção, que se manifesta como uma variação gradual da espessura da parede ao longo do turno de produção, à medida que o acumulador se esgota mais rapidamente do que o compressor consegue reabastecê-lo.
Dimensionamento do acumulador ISBM coreano para produção de refrigerantes: o acumulador deve armazenar volume de ar comprimido suficiente para fornecer a pressão máxima de sopro do refrigerante (38–42 bar) à cavidade da garrafa em até 0,05 segundos após a abertura da válvula de sopro. A 42 bar para uma garrafa de refrigerante de 250 ml: o volume de ar comprimido necessário por cavidade é de aproximadamente 0,25 L × (42+1) / 1 = 10,75 litros padrão. Para a produção de refrigerantes com 6 cavidades, o acumulador deve armazenar ≥ 65 litros padrão com uma pré-carga de 45 bar para fornecer 6 × 10,75 = 64,5 litros padrão por ciclo com uma queda de pressão inferior a 2 bar. Os produtores coreanos de ISBM que atualizam a produção de água sem gás padrão (24–28 bar) para a produção de refrigerantes/água com gás (38–42 bar) na mesma máquina devem verificar o dimensionamento do acumulador antes da primeira produção de refrigerantes — operar refrigerantes em um acumulador dimensionado para a pressão da água sem gás causa quedas crônicas na pressão de sopro, resultando em falhas na formação do pé petaloidal em cada ciclo de produção.
7. Modos de falha e diagnóstico da estação de sopro
| Modo de falha | Sintoma de qualidade | Método de diagnóstico | Correção |
|---|---|---|---|
| Desgaste da vedação do bico | Ruído audível de sopro de ar; variação de peso entre cavidades CV > 1,5%; névoa intermitente no PETG K-Beauty. | Inspecione o inserto de PTFE do bocal com uma lupa de 5×; profundidade da ranhura > 0,3 mm = substitua | Substitua o inserto de PTFE; verifique a pressão de sopro com o transdutor em linha após a substituição. |
| Perda de pré-carga do acumulador | Degradação gradual do pé petalóide ao longo do turno; desvio na distribuição na parede; o registro da pressão de sopro mostra uma queda no início do turno. | Meça a pressão do acumulador na inicialização da máquina, antes do início da produção; uma queda na linha de base confirma a perda da pré-carga de nitrogênio ou falha na membrana. | Recarregue o acumulador de nitrogênio de acordo com as especificações; inspecione a membrana/diafragma quanto a sinais de fadiga. |
| Desvio do gatilho antes do disparo | Deslocamento sistemático na distribuição da parede (muito espessa na base, fina no ombro ou vice-versa); parâmetros de condicionamento inalterados. | Registre a posição do gatilho de pré-sopro a partir do codificador servo EV; compare com a linha de base — desvio > ±0,5 mm indica necessidade de calibração do sensor de posição da haste. | Recalibre o codificador de posição da haste; verifique se o gatilho de pré-sopro está na posição nominal e confirme se a distribuição na parede retorna à linha de base. |
| Válvula de descarga presa aberta | Sopro de sobrepressão constante; parede fina; em casos extremos, a garrafa foi expelida do molde durante o período de permanência; | O registro do transdutor de pressão de sopro mostra um pico de pressão acima do ponto de ajuste; a válvula não se esvazia completamente entre os ciclos. | Substitua as vedações da válvula de alívio; verifique o solenóide de acionamento da válvula; verifique o tempo de abertura/fechamento da válvula com o medidor de vazão. |
| Contaminação por umidade do ar soprado | Condensação de água dentro dos frascos; gotas de água visíveis na base; opacidade na superfície do PETG de produtos de beleza coreanos devido ao contato com água. | Meça o ponto de orvalho do ar de sopro na entrada de ar da máquina; o valor alvo é ≤ −20 °C; acima de −10 °C indica mau funcionamento do secador. | Faça a manutenção do secador de ar; substitua o dessecante; verifique a calibração da sonda de ponto de orvalho; verifique se há contaminação do ar de sopro pelo óleo do compressor. |
Os modos de falha da estação de sopro nesta tabela e sua interação com os defeitos de qualidade do ISBM coreano — particularmente variação na espessura da parede, opacidade e deformação da base — são referenciados cruzadamente no estudo abrangente. Guia de campo sobre defeitos de garrafas ISBM coreanas.
8. Manutenção da Estação de Sopro para a Confiabilidade da Produção do ISBM Coreano
A manutenção preventiva da estação de sopro ISBM coreana é estruturada em três frequências. Semanalmente: (1) revisão do registro de pressão de sopro — comparar o registro do sensor de pressão do servo EV nos últimos 5 turnos de produção; uma tendência de queda na pressão média de sopro indica perda de pré-carga do acumulador ou degradação da saída do compressor, exigindo ação antes da próxima semana de produção; (2) verificação audível de vazamento de ar de sopro — ouvir qualquer chiado na zona do bico durante a fase de permanência do sopro; qualquer vazamento audível indica desgaste da vedação do bico, que piorará progressivamente se não for corrigido. Trimestralmente: (1) inspeção dimensional da vedação de PTFE do bico — medir a profundidade da ranhura, a largura de contato e a dureza Shore A; substituir se a profundidade da ranhura for superior a 0,2 mm ou a dureza inferior a Shore A 78; (2) medição da pressão de pré-carga do acumulador — confirmar se a pré-carga de nitrogênio está dentro de ±1 bar da especificação; (3) medição do tempo de atuação da válvula de sopro — confirmar se a válvula abre em até 20 ms após o comando e fecha em até 30 ms; o tempo de resposta da válvula acima de 50 ms indica fadiga do solenoide, exigindo substituição; (4) Verificação do ponto de orvalho do ar de sopro na entrada da máquina. Anualmente: (1) Inspeção completa do circuito de sopro, incluindo todos os reguladores de pressão, componentes internos da válvula de sopro, inspeção da membrana do acumulador e medição da vazão de saída do compressor; (2) Inspeção do furo do bocal de sopro para verificar erosão causada pelo ar de sopro de alta velocidade (a erosão do furo acima de 0,3 mm de aumento do diâmetro externo reduz a velocidade do ar de sopro e aumenta o tempo de sopro, degradando a distribuição da parede em aplicações coreanas de alta taxa de produção); (3) Verificação da calibração do codificador da haste do servo EV. Os fabricantes coreanos de ISBM que implementam este programa de manutenção da estação de sopro de três frequências mantêm a consistência da pressão de sopro dentro de ±0,8 bar em todas as cavidades ao longo do ano de produção — proporcionando a distribuição consistente da parede que os auditores de qualidade de marcas coreanas de água premium, K-Beauty e farmacêuticas medem durante as revisões anuais de qualificação de fornecedores.
Perguntas frequentes
Suporte de Engenharia da Estação de Sopro
Falha na base petalóide do ISBM coreano, desvio na distribuição na parede ou curvatura do painel da etiqueta?
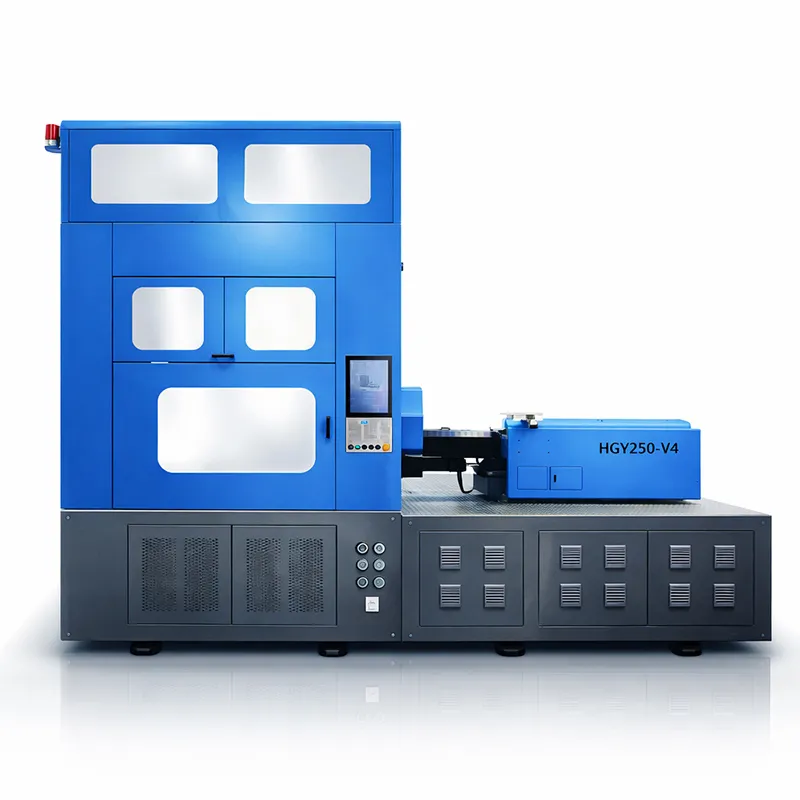
A Korean Ever-Power oferece auditoria do circuito de pressão de sopro, verificação do dimensionamento do acumulador, inspeção da vedação do bico, calibração do gatilho de pré-sopro e atualização do circuito CSD HGY250-V4 para a engenharia de estações de sopro de água com gás, bebidas energéticas e água premium da ISBM, na Coreia do Sul.
Recursos relacionados
Plataforma de sopro CSD
Coreano Ever-Power HGY250-V4
Circuito de sopro CSD de 42 bar; acumulador dimensionado para CSD de 6 cavidades e 250 ml; gatilho de pré-sopro servo EV ±0,05 s; alarme de ponto de orvalho do ar de sopro padrão.
Gama de máquinas
Alcance ISBM de 4 estações
Todas as plataformas de veículos elétricos Ever-Power da Coreia incluem registro de dados do transdutor de pressão de sopro em linha, monitoramento da pré-carga do acumulador e substituição da vedação do bocal de sopro como itens de manutenção preventiva programada.
Ferramentas de circuito de sopro
Projeto personalizado de molde ISBM
Projeto de ventilação do molde coreano compatível com as especificações do circuito de sopro; cálculo do volume da cavidade para dimensionamento do acumulador; requisito de pressão de sopro confirmado na qualificação do primeiro artigo.


