
Analyse technique approfondie · Ingénierie des stations de soufflage · ISBM coréen 2026
Ingénierie des stations de soufflage ISBM :
Guide des bouteilles coréennes
La station de soufflage est l'étape où la préforme conditionnée se transforme en bouteille. Chaque variable, du déclenchement du pré-soufflage à la mise en place de la haute pression de soufflage, en passant par la géométrie de la buse de soufflage, détermine si la bouteille finie présente la répartition des parois, la transparence cristalline et l'intégrité structurelle exigées par les marques coréennes de boissons, de produits pharmaceutiques et de cosmétiques. L'ingénierie des stations de soufflage consiste à transposer mécaniquement les principes scientifiques de l'orientation moléculaire en équipements de production.
Coup haut 24–42 bar
Temps de maintien de l'injection ±0,05 s Précision
Référence de pression des stations de soufflage ISBM coréennes — 2026
| Application | Pré-soufflage | Coup de poing haut | Souffler | Paramètre de coup critique |
|---|---|---|---|---|
| Eau plate coréenne PET | 6–9 barres | 24–30 bars | 0,8–1,2 s | Déclenchement avant-coup à une course de tige de 30 à 40% |
| PETG coréen K-Beauty | 5–8 barres | 28–34 mesures | 1,0–1,5 s | Temps de maintien prolongé pour une qualité optique et un voile PETG ≤ 1,51 TP3T |
| Boisson gazeuse coréenne / PET pétillant | 8–12 mesures | 38–42 bars | 1,2–1,8 s | Puissance de frappe ≥38 bars obligatoire pour la formation du pied pétaloïde |
| HS-PET coréen à remplissage à chaud | 8–10 bars | 32–40 bar | 2,0–3,5 s | Longue période de maintien pour la cristallisation à chaud dans le moule chauffé |
| Tritan coréen à large bouche | 5–8 barres | 26–32 mesures | 1,2–1,8 s | Pré-soufflage doux pour une plus grande plage de traitement du Tritan |
1. Le rôle de la station de soufflage dans la qualité des bouteilles ISBM coréennes
Dans une usine de fabrication de bouteilles ISBM coréenne à quatre postes, la station de soufflage transforme une préforme conditionnée thermiquement en bouteille finie grâce à un processus pneumatique biphasique précisément séquencé : un pré-soufflage à basse pression initie l’expansion radiale en synchronisation avec la tige d’étirage, suivi d’un soufflage à haute pression qui plaque fermement la paraison expansée contre les parois de la cavité du moule afin de reproduire chaque détail géométrique. L’équipement de la station de soufflage — circuit de pré-soufflage, circuit de soufflage à haute pression, buse de soufflage et système de serrage du moule — détermine si la structure moléculaire d’orientation, préparée par la station de conditionnement dans la préforme, est correctement transposée dans la distribution finale des parois de la bouteille.
Les défaillances d'ingénierie des stations de soufflage se manifestent de deux manières dans la production coréenne de boîtes en carton ondulé à pression constante (ISBM). Défaillances structurelles : pieds en forme de pétale incomplets (pression de soufflage insuffisante), variations d'épaisseur de paroi (erreur de synchronisation du pré-soufflage), déformation du panneau d'étiquette (pression de soufflage insuffisante au niveau du panneau), décollement de la base (temps de maintien insuffisant pour la cristallisation lors du remplissage à chaud). Défaillances optiques : zones de voile (chute de la pression de soufflage entraînant un contact de refroidissement non uniforme), variations de brillance (imperfection du joint de la buse de soufflage provoquant une canalisation de l'air de soufflage). Ces deux modes de défaillance sont diagnostiquables à partir des paramètres d'ingénierie de la station de soufflage et évitables grâce à une spécification et une maintenance systématiques de cette dernière. La science de l'orientation moléculaire qui détermine les performances attendues de la station de soufflage et les conséquences de ses défaillances est au cœur de… guide d'orientation moléculaire biaxiale.
2. Pré-déclenchement : timing et pression de la détente
Le pré-soufflage consiste à injecter de l'air à basse pression (5 à 12 bars) dans la préforme par la buse de soufflage au début du déplacement de la tige d'étirage. Le point de déclenchement du pré-soufflage (le pourcentage de déplacement de la tige auquel l'air de pré-soufflage est injecté) est le paramètre le plus déterminant pour le contrôle de la répartition de l'épaisseur de la paroi lors du procédé ISBM coréen. Si le pré-soufflage est déclenché trop tôt (avant le déplacement de la tige 25% pour une préforme PET standard de 500 ml), l'expansion radiale entraîne un étirement axial et un excès de matière s'accumule à la base de la bouteille ; s'il est déclenché trop tard (après le déplacement de la tige 50%), l'étirement axial entraîne une expansion radiale et la matière s'accumule au niveau de l'épaulement, ce qui amincit la base.
Positions de déclenchement du pré-soufflage selon la norme coréenne ISBM : course de la barre pour PET 30–40% (eau plate) ; PETG 25–35% (K-Beauty) (déclenchement légèrement plus précoce en raison de la plus faible rigidité du PETG à la température de conditionnement) ; PET CSD 35–45% (déclenchement légèrement plus tardif afin d’introduire davantage de matière dans la zone de base pour la formation de la pétaloïde) ; PET HS 35–45% (remplissage à chaud) (même principe que pour le CSD : la matière de la zone de base est essentielle à la cristallisation à chaud). Spécification de la pression de pré-soufflage : la pression de pré-soufflage doit être suffisante pour amorcer l’expansion de la paraison (surmonter la résistance élastique de la préforme à la température de conditionnement), mais suffisamment faible pour permettre à la barre de contrôler le taux d’allongement axial avant que l’expansion radiale ne devienne prépondérante. Pression de pré-soufflage standard coréenne pour le PET : 6–9 bar ; pour le PETG : 5–8 bar (le module d’élasticité légèrement inférieur du PETG à la température de conditionnement nécessite une pression de pré-soufflage plus faible afin d’éviter une sur-expansion radiale prématurée). La conception de la préforme qui détermine la résistance élastique que la pression de pré-soufflage doit surmonter se trouve dans le Guide de conception des préformes ISBM.
3. Ingénierie des étages de soufflage à haute pression et des accumulateurs

La haute pression de soufflage est la force principale exercée par la station de soufflage pour plaquer la paraison expansée contre la surface de la cavité du moule. Elle détermine la planéité de l'étiquette, la reproduction du brillant de la finition du moule et, pour les boissons gazeuses, la formation de la base en forme de pétale. La spécification de haute pression de soufflage de l'ISBM coréen est adaptée à l'application : minimum 24 bars pour le PET standard pour eau plate ; 28 à 34 bars pour la spécification de planéité des étiquettes PETG des cosmétiques coréens ; ≥ 38 bars pour la formation de la base en forme de pétale des étiquettes des eaux gazeuses coréennes ; ≥ 42 bars pour les colas. En dessous de la spécification minimale pour chaque application, la paraison n'est pas en contact total avec la surface du moule, ce qui crée des bulles d'air microscopiques et provoque un voile, une déformation de l'étiquette et une géométrie incomplète de la base en forme de pétale.
Le soufflage à haute pression par étapes (parfois appelé « soufflage à haute pression en deux étapes » sur les plateformes servo-électriques coréennes de pointe pour véhicules électriques) applique deux niveaux de soufflage successifs : un soufflage initial modéré (généralement de 15 à 20 bars) qui permet à la paraison de continuer à s’étirer radialement contre une résistance contrôlée avant que le soufflage final ne fixe son orientation. Cette approche en deux étapes améliore l’uniformité de l’épaisseur de paroi des bouteilles aux formes complexes (bouteilles de cosmétiques coréens aux contours marqués, bouteilles de sauce asymétriques) en évitant que le soufflage initial n’interrompe l’expansion radiale de manière asymétrique lorsqu’une zone de la paraison entre en contact avec la paroi de la cavité avant les autres.
Conception des accumulateurs de soufflage haute pression pour les systèmes ISBM coréens : l’accumulateur (réservoir d’air haute pression relié au circuit de soufflage haute pression) doit être dimensionné pour fournir instantanément la pression de soufflage nominale lors du passage du pré-soufflage au soufflage. Un volume d’accumulateur insuffisant provoque une chute de pression lorsque l’air de soufflage remplit la cavité de la bouteille, entraînant une brève dépression qui crée une zone de blocage dans la paroi, où l’orientation est interrompue en pleine expansion. Le facteur 5 (spécifications du circuit de pression de soufflage) est un facteur de conception du moule qui détermine le dimensionnement de l’accumulateur pour les applications coréennes de boissons gazeuses sucrées (CSD) et de PET à haute pression (HS-PET). Guide de sélection des moules ISBM coréens à 9 facteurs.
4. Ingénierie du temps de soufflage : refroidissement, cristallisation et décompression
Le maintien sous pression correspond à la durée pendant laquelle la bouteille reste sous pression élevée à l'intérieur du moule fermé, une fois que la tige a terminé sa course et que la paraison est en contact total avec les parois de la cavité. Ce maintien sous pression remplit trois fonctions complémentaires : il assure le contact de la paroi de la bouteille avec la surface refroidie du moule pour la trempe thermique (fixant ainsi l'orientation biaxiale dans la structure cristalline) ; il permet la reproduction, sous pression constante, des détails géométriques de la cavité du moule (planéité de l'étiquette, profil du pied en forme de pétale, texture de surface) sur la paroi de la bouteille ; et, pour les bouteilles HS-PET coréennes à remplissage à chaud, il garantit un contact prolongé à haute température avec l'insert de moule chauffé, induisant la cristallisation dans la base et le corps de la bouteille.
La spécification de durée de soufflage pour le procédé ISBM coréen est le principal levier d'optimisation du temps de cycle. Il s'agit généralement de la composante la plus longue du cycle ISBM coréen et, par conséquent, de la première cible pour la réduction du temps de cycle lorsque les fabricants coréens d'ISBM optimisent leur rendement. Cependant, une réduction de la durée de soufflage en dessous du minimum requis pour l'application entraîne des défauts de qualité immédiats : une durée de soufflage réduite pour le PET à l'eau plate génère des contraintes résiduelles plus élevées (fissures des bouteilles lors de la manutention sur la ligne de remplissage) ; une durée de soufflage réduite pour le PETG destiné aux cosmétiques coréens (K-Beauty) entraîne un voile plus important (contact de refroidissement insuffisant au niveau de la paroi de la cavité pour obtenir la qualité d'orientation de surface requise) ; une durée de soufflage réduite pour le PET destiné aux boissons gazeuses (CSD) entraîne une déformation du pied en forme de pétale sur les étagères des supérettes coréennes (cristallisation insuffisante du pied sous pression avant l'éjection). Le cadre d'optimisation du temps de cycle ISBM coréen, qui quantifie la durée de soufflage minimale acceptable pour chaque application et identifie les autres composantes du temps de cycle pouvant être réduites sans impact sur la qualité, est disponible dans le document suivant : Guide d'optimisation du temps de cycle ISBM coréen.
Précision du temps de soufflage des servomoteurs EV coréens : les plateformes servo EV contrôlent le temps de soufflage à ±0,05 s, ce qui garantit une durée de soufflage constante à ±0,05 s de la consigne à chaque cycle. Les plateformes hydrauliques ISBM coréennes, quant à elles, contrôlent ce temps de soufflage à ±0,20–0,35 s, soit 4 à 7 fois moins précises. Pour le remplissage à chaud de bouteilles HS-PET coréennes, où le degré de cristallisation est directement proportionnel au temps de contact entre la paroi de la bouteille et la surface chauffée du moule, une variation de ±0,3 s pour un temps de soufflage nominal de 3,0 secondes représente une variabilité de cristallisation de ±10%, induisant des variations visibles de la qualité de la base d’un cycle à l’autre.
5. Conception des buses de soufflage et ingénierie des joints
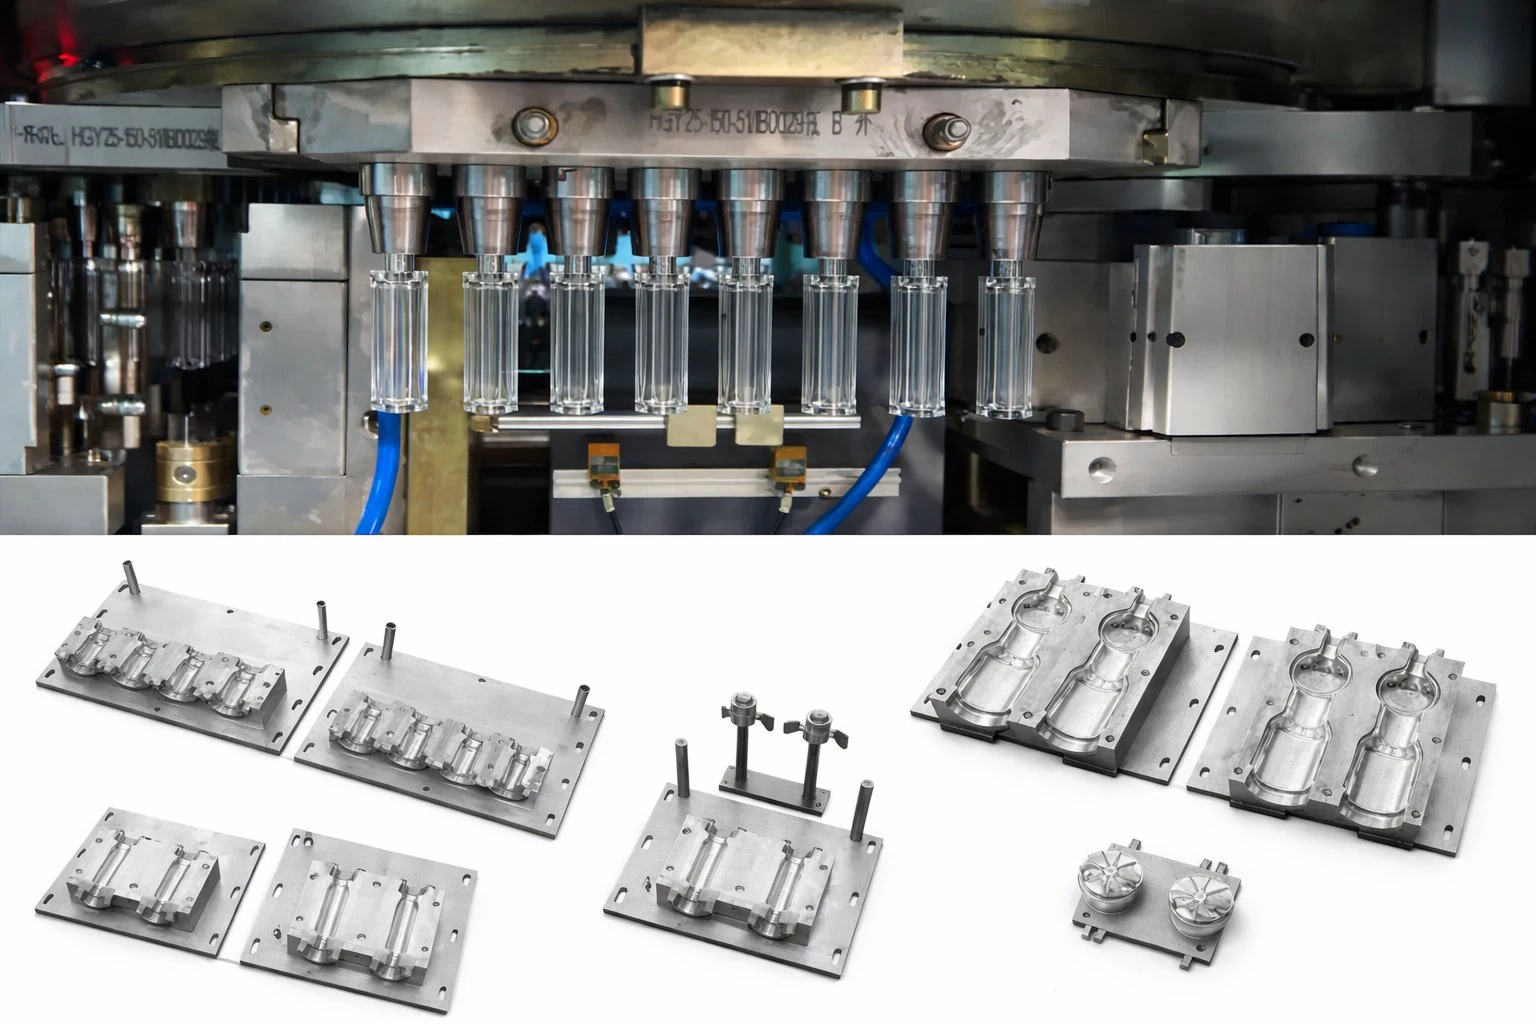
La buse de soufflage est l'élément qui assure l'étanchéité avec la finition du col de la préforme et injecte l'air de soufflage à l'intérieur de celle-ci. La conception des buses de soufflage des machines ISBM coréennes repose sur deux mécanismes d'étanchéité principaux : les buses à siège sphérique (une pointe sphérique qui assure l'étanchéité avec le bord intérieur de l'alésage du col de la préforme – très courantes sur les machines ISBM coréennes à 4 stations, elles offrent une étanchéité autocentrante) et les buses à joint plat (une face plate en PTFE ou en élastomère qui assure l'étanchéité avec la face supérieure de la finition du col de la préforme – utilisées pour les applications à large ouverture où le diamètre extérieur de la buse est proche de celui du col de la préforme, limitant ainsi l'espace disponible pour un mécanisme à siège sphérique).
Paramètres techniques des buses de soufflage ISBM coréennes : diamètre intérieur de l’alésage (la restriction de débit détermine la vitesse d’entrée de l’air de soufflage dans la préforme ; un diamètre trop faible entraîne une montée en pression lente, provoquant un « délai de soufflage » qui permet à la préforme de refroidir partiellement avant que la pression maximale ne soit atteinte ; diamètre standard des buses ISBM coréennes : 8 à 14 mm selon le volume de la cavité et la pression de soufflage spécifiée) ; géométrie de l’insert de joint en PTFE (surface d’étanchéité en contact avec le col de la préforme ; dureté Shore A standard des inserts en PTFE ISBM : 85 à 95 pour un équilibre optimal entre souplesse d’étanchéité et résistance à l’usure) ; course d’extension de la buse (distance parcourue par la buse pour s’engager dans le col ; servocommande EV à ±0,1 mm pour une force de contact d’étanchéité constante).
La qualité des joints des buses de soufflage ISBM coréennes influe directement sur la constance du poids des flacons PETG utilisés dans la K-Beauty coréenne, d'un lot à l'autre. Un joint usé provoque des microfuites, entraînant un contournement partiel de l'air de soufflage par rapport à l'intérieur du flacon. Ceci réduit la pression de soufflage effective et engendre des variations de poids entre les cavités. Les fabricants coréens d'ISBM qui effectuent un contrôle trimestriel des joints (mesure de dureté, vérification visuelle de l'usure des rainures) et un remplacement annuel des inserts en PTFE garantissent une pression de soufflage constante à ±0,5 bar près dans toutes les cavités, conformément à la spécification requise pour une opacité du PETG ΔE ≤ 1,0 par lot dans la K-Beauty coréenne.
6. Circuit de soufflage : dimensionnement du compresseur, du régulateur et de l’accumulateur
Le circuit de soufflage ISBM coréen — le système pneumatique qui fournit l'air de pré-soufflage et de soufflage haute pression aux pressions et débits spécifiés — se compose de quatre éléments clés : le compresseur haute pression (qui produit la pression de soufflage maximale disponible pour la station de soufflage), le régulateur de pression (qui réduit le débit du compresseur au point de consigne de pression de soufflage spécifique à l'application), l'accumulateur (qui stocke un volume d'air haute pression pouvant être délivré instantanément sans dépendre du débit du compresseur) et la vanne de soufflage (qui s'ouvre sur commande du servocontrôleur EV pour acheminer l'air de soufflage vers la buse).
Spécifications du compresseur haute pression ISBM coréen : le compresseur doit maintenir la pression de soufflage de consigne tout au long du cycle de production, au débit d'air de soufflage spécifié. Pour des bouteilles d'eau plate PET de 500 ml à 6 cavités (norme coréenne) à 28 bars de soufflage : consommation d'air de soufflage = 6 cavités × 0,5 L de volume de la bouteille × (28/1 = 28 × volume atmosphérique) × 6 cycles/minute = environ 504 litres standard/minute d'air de soufflage. Un compresseur ISBM coréen d'une capacité nominale de 600 litres standard/minute à 32 bars offre un débit suffisant pour ce rythme de production. Les compresseurs sous-dimensionnés entraînent une chute de pression progressive pendant la production, ce qui se traduit par une variation d'épaisseur de paroi de plus en plus importante au cours du poste de production, l'accumulateur se vidant plus rapidement que le compresseur ne peut le remplir.
Dimensionnement des accumulateurs ISBM coréens pour la production de boissons gazeuses : l’accumulateur doit contenir un volume d’air comprimé suffisant pour fournir la pression de soufflage maximale (38–42 bars) à la cavité de la bouteille dans les 0,05 secondes suivant l’ouverture de la vanne de soufflage. À 42 bars pour une bouteille de 250 ml : le volume d’air comprimé nécessaire par cavité est d’environ 0,25 L × (42+1) / 1 = 10,75 litres standard. Pour la production de boissons gazeuses à 6 cavités, l’accumulateur doit contenir au moins 65 litres standard à une précharge de 45 bars afin de fournir 6 × 10,75 = 64,5 litres standard par cycle avec une chute de pression inférieure à 2 bars. Les producteurs coréens d'ISBM qui passent de la production d'eau plate standard (24-28 bar) à la production d'eau gazeuse/pétillante (38-42 bar) sur la même machine doivent vérifier le dimensionnement de l'accumulateur avant le premier cycle de production d'eau gazeuse - le fonctionnement de l'eau gazeuse sur un accumulateur dimensionné pour la pression de l'eau plate provoque des baisses chroniques de pression de soufflage qui produisent des défaillances de formation de pied en forme de pétale à chaque cycle de production.
7. Modes de défaillance et diagnostic des stations de soufflage
| Mode de défaillance | Symptôme de qualité | Méthode de diagnostic | Correction |
|---|---|---|---|
| usure du joint de la buse | Sifflement d'air audible lors du soufflage ; variation de poids entre les cavités (CV > 1,5%) ; voile intermittent sur le PETG K-Beauty | Inspectez l'insert en PTFE de la buse à la loupe grossissante 5× ; profondeur de la rainure > 0,3 mm = remplacer | Remplacer l'insert en PTFE ; vérifier la pression de soufflage à l'aide du transducteur en ligne après remplacement. |
| Perte de précharge de l'accumulateur | Dégradation progressive du pied pétaloïde au cours du poste ; dérive de la distribution de la paroi ; l’enregistrement de la pression de soufflage montre une chute brutale au début du poste | Mesurer la pression de l'accumulateur au démarrage de la machine avant le début de la production ; une baisse de la pression de base confirme une perte de précharge d'azote ou une défaillance de la vessie. | Recharger l'accumulateur d'azote selon les spécifications ; inspecter la vessie/diaphragme pour détecter toute fatigue |
| Dérive de la gâchette avant le tir | Décalage systématique de la répartition de la paroi (trop épaisse à la base, trop fine au niveau de l'épaulement, ou inversement) ; paramètres de conditionnement inchangés | Enregistrement de la position de déclenchement avant soufflage à partir du codeur servo EV ; comparaison avec la valeur de référence — une dérive > ±0,5 mm indique la nécessité d’un étalonnage du capteur de position de la tige | Recalibrer l'encodeur de position de la tige ; vérifier que le déclencheur de pré-soufflage est en position nominale et confirmer que la distribution dans la paroi revient à la ligne de base. |
| La soupape de purge est bloquée en position ouverte. | Soufflage par surpression constant ; paroi mince ; dans des cas extrêmes, la bouteille est éjectée du moule pendant le maintien. | L'enregistrement du transducteur de pression de soufflage indique un pic de pression supérieur à la valeur de consigne ; la vanne ne s'évacue pas complètement entre les cycles. | Remplacer les joints de la soupape de purge ; vérifier l’électrovanne d’actionnement de la vanne ; vérifier le temps d’ouverture/fermeture de la vanne à l’aide d’un débitmètre. |
| contamination par l'humidité de l'air soufflé | Condensation d'eau à l'intérieur des flacons ; gouttelettes d'eau visibles au fond ; voile à la surface du PETG des produits de beauté coréens dû au contact de l'eau | Mesurer le point de rosée de l'air soufflé à l'entrée de soufflage de la machine ; objectif : ≤ −20 °C ; une valeur supérieure à −10 °C indique un dysfonctionnement du séchoir. | Entretien du sécheur d'air pulsé ; remplacement du dessiccant ; vérification de l'étalonnage de la sonde de point de rosée ; contrôle de la présence d'huile de compresseur dans l'air pulsé |
Les modes de défaillance des stations de soufflage présentés dans ce tableau et leur interaction avec les défauts de qualité des ISBM coréens — notamment les variations d'épaisseur de paroi, le voile et la déformation du socle — sont référencés dans le document complet. Guide de terrain des défauts des bouteilles ISBM coréennes.
8. Maintenance des stations de soufflage pour la fiabilité de la production ISBM coréenne
La maintenance préventive des stations de soufflage ISBM coréennes est structurée selon trois fréquences. Hebdomadaire : (1) examen des enregistrements de pression de soufflage — comparer les enregistrements du capteur de pression servo EV sur les 5 derniers quarts de production ; une tendance à la baisse de la pression de soufflage moyenne élevée indique une perte de précharge de l’accumulateur ou une dégradation du rendement du compresseur nécessitant une intervention avant la semaine de production suivante ; (2) contrôle audible des fuites d’air de soufflage — écouter tout sifflement provenant de la zone de la buse pendant la phase de maintien du soufflage ; toute fuite audible indique une usure du joint de la buse qui s’aggravera progressivement si elle n’est pas traitée. Trimestriel : (1) inspection dimensionnelle du joint PTFE de la buse — mesurer la profondeur de la rainure, la largeur de contact et la dureté Shore A ; remplacer si la profondeur de la rainure est supérieure à 0,2 mm ou la dureté inférieure à 78 Shore A ; (2) mesure de la pression de précharge de l’accumulateur — vérifier que la précharge d’azote est à ±1 bar de la spécification ; (3) mesure du temps d’actionnement de la vanne de soufflage — vérifier que la vanne s’ouvre dans les 20 ms suivant la commande et se ferme dans les 30 ms ; un temps de réponse de la vanne supérieur à 50 ms indique une fatigue du solénoïde nécessitant un remplacement. (4) Vérification du point de rosée de l'air de soufflage à l'entrée de la machine. Annuellement : (1) inspection complète du circuit de soufflage, incluant tous les régulateurs de pression, les composants internes des vannes de soufflage, l'inspection de la vessie de l'accumulateur et la mesure du débit de sortie du compresseur ; (2) inspection de l'alésage de la buse de soufflage afin de détecter toute érosion due à l'air de soufflage à haute vitesse (une érosion de l'alésage supérieure à 0,3 mm d'augmentation du diamètre extérieur réduit la vitesse de l'air de soufflage et augmente le temps de soufflage, dégradant ainsi la distribution de la matière sur les parois dans les applications coréennes à cadence de production élevée) ; (3) vérification de l'étalonnage de l'encodeur de la tige du servomoteur EV. Les fabricants coréens de machines à souder ISBM qui mettent en œuvre ce programme de maintenance de la station de soufflage à trois fréquences maintiennent une pression de soufflage constante à ±0,8 bar dans toutes les cavités tout au long de l'année de production, garantissant ainsi la distribution homogène de la matière sur les parois que les auditeurs qualité des marques coréennes d'eau premium, de K-Beauty et de produits pharmaceutiques vérifient lors des évaluations annuelles des fournisseurs.
Foire aux questions
Assistance technique pour les stations de soufflage
Défaillance du pied pétaloïde ISBM coréen, dérive de la distribution murale ou courbure du panneau d'étiquette ?
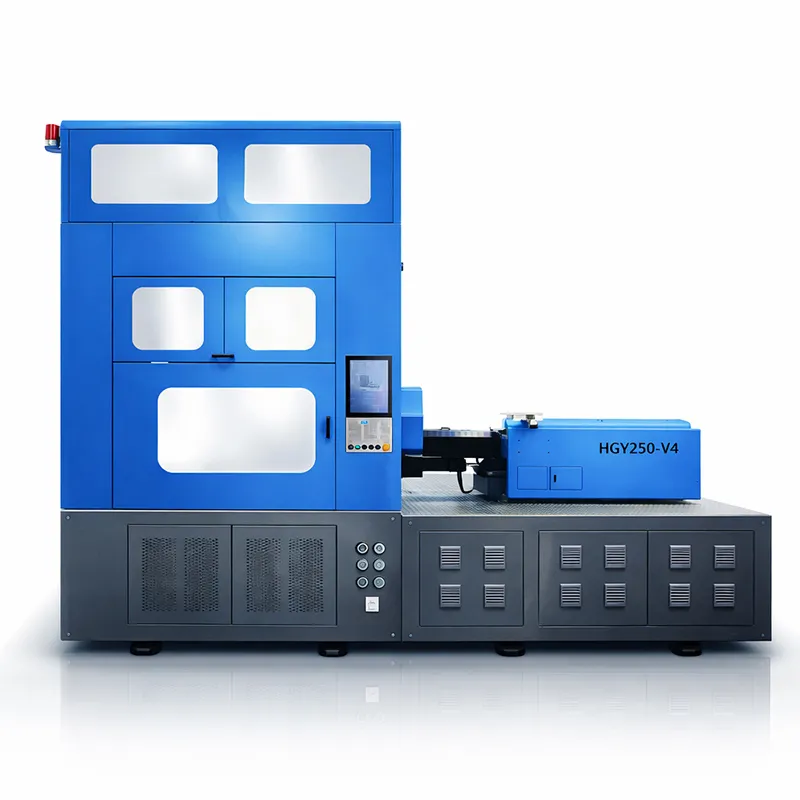
Korean Ever-Power propose des services d'audit du circuit de pression de soufflage, de vérification du dimensionnement de l'accumulateur, d'inspection des joints de buse, d'étalonnage du déclencheur de pré-soufflage et de mise à niveau du circuit HGY250-V4 CSD pour l'ingénierie des stations de soufflage d'eau gazeuse, de boissons énergisantes et d'eau premium pour la production coréenne ISBM.
Ressources connexes
Plateforme de soufflage CSD
Coréen Ever-Power HGY250-V4
Circuit de soufflage CSD 42 bars ; accumulateur dimensionné pour CSD 6 cavités 250 ml ; déclencheur de pré-soufflage servo EV ±0,05 s ; alarme de point de rosée de l'air de soufflage standard.
Gamme de machines
Champ de tir ISBM à 4 stations
Toutes les plateformes de véhicules électriques Ever-Power coréennes incluent l'enregistrement en ligne du transducteur de pression de soufflage, la surveillance de la précharge de l'accumulateur et le remplacement du joint de la buse de soufflage dans le cadre de la maintenance préventive programmée.
Outillage pour circuits de soufflage
Conception de moules ISBM personnalisés
Conception de l'évent de soufflage du moule coréen adaptée aux spécifications du circuit de soufflage ; calcul du volume de la cavité pour le dimensionnement de l'accumulateur ; exigence de pression de soufflage confirmée lors de la qualification du premier article.


