
निर्णय उपकरण
आईएसबीएम कैविटी काउंट कैलकुलेटर: आपको वास्तव में कितनी कैविटी की आवश्यकता है?
यदि आपको 8 कैविटी की आवश्यकता है और आप 4 कैविटी चुनते हैं, तो आपका उत्पादन आधी क्षमता पर ही सीमित हो जाता है। वहीं, यदि आपको 8 कैविटी की आवश्यकता है और आप 16 कैविटी चुनते हैं, तो मोल्ड पर आपका निवेश दोगुना हो जाता है और बदलाव में परेशानी बढ़ जाती है। यह गाइड आपको कोरियाई उत्पादन लाइन के लिए सही कैविटी संख्या निर्धारित करने हेतु सूत्र, परिदृश्य गणना और छिपी हुई लागत का ढांचा प्रदान करती है।
संक्षेप में — त्वरित सारांश
कैविटी की संख्या की गणना निम्न सूत्र का उपयोग करके करें: वार्षिक बोतलें = कैविटी × (3600 / चक्र समय) × परिचालन घंटे × अपटाइम कारक5-50 मिलीलीटर फार्मा शीशियों के लिए 12-16 कैविटीज़ का लक्ष्य रखें; 50-300 मिलीलीटर कॉस्मेटिक के लिए 6-12 कैविटीज़; 300-800 मिलीलीटर पेय पदार्थों के लिए 4-8 कैविटीज़; 1-2 लीटर चौड़े मुंह वाली बोतलों के लिए 2-4 कैविटीज़; और 5 लीटर बड़े आकार की बोतलों के लिए 1-2 कैविटीज़। अधिक कैविटीज़ होने से प्रति बोतल लागत कम हो जाती है, लेकिन मोल्ड की पूंजी 30-50% और बदलाव का समय 40-60% बढ़ जाता है। कई SKU वाले पोर्टफोलियो के लिए, अपने सबसे अधिक बिकने वाले SKU के अनुरूप कैविटीज़ की संख्या चुनें और सबसे बड़े SKU के लिए कम उत्पादन करने के बजाय छोटे बैचों पर कम दक्षता स्वीकार करें।
इस गाइड में
- कैविटी की गिनती का निर्णय लेना सबसे कठिन निर्णय क्यों है?
- कोर क्षमता सूत्र
- तीन वास्तविक परिदृश्य गणनाएँ
- बोतल की मात्रा के अनुसार कैविटी की संख्या
- एवर-पावर प्लेटफ़ॉर्म मिलान
- दांतों में अधिक कैविटी होने के छिपे हुए नुकसान
- मल्टी-एससीयू लचीलापन रणनीति
- कोरियाई स्केलिंग पैटर्न: 1 से 10 मशीनें
- अक्सर पूछे जाने वाले प्रश्नों
- निष्कर्ष
1. दांतों में कैविटी की संख्या गिनना सबसे कठिन निर्णय क्यों है?
मशीन प्लेटफॉर्म और बोतल डिज़ाइन चुनने के बाद, खरीद ऑर्डर देने से पहले कैविटी काउंट अंतिम महत्वपूर्ण निर्णय बन जाता है। अधिकांश आईएसबीएम खरीद निर्णयों के विपरीत, जहां खरीदार विक्रेता की सिफारिशों को प्राथमिकता देते हैं, कैविटी काउंट के लिए निर्माता की स्वयं की राय आवश्यक होती है क्योंकि यह उत्पादन मात्रा के अनुमानों पर निर्भर करता है, जिसका सटीक पूर्वानुमान केवल खरीदार ही लगा सकता है।
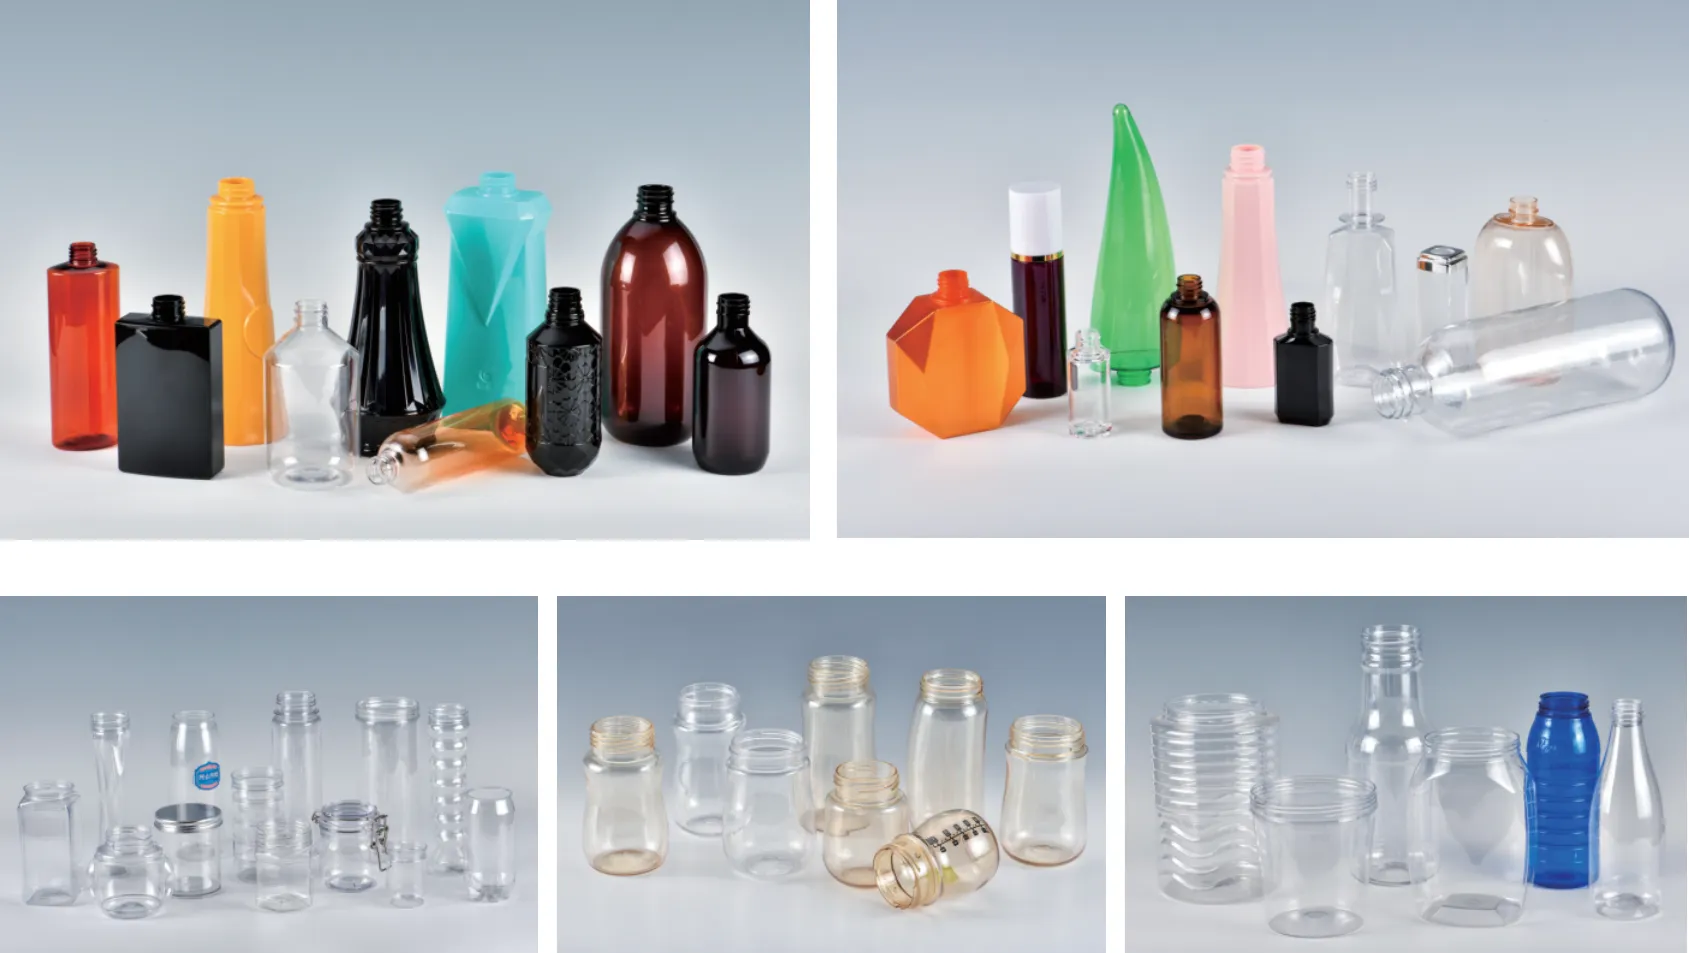
असममित जोखिम इस निर्णय को असुविधाजनक बनाता है। कम संख्या में कैविटी होने से उत्पादन क्षमता स्थायी रूप से सीमित हो जाती है और दूसरी मशीन या नया मोल्ड खरीदे बिना इसे ठीक नहीं किया जा सकता। अधिक संख्या में कैविटी होने से मोल्ड की पूंजी लागत बढ़ जाती है और बदलाव में बाधा उत्पन्न होती है जिससे कई SKU वाले उत्पादों की उत्पादन दक्षता प्रभावित होती है। दोनों ही त्रुटियों को आसानी से ठीक नहीं किया जा सकता।
कोरियाई निर्माता आमतौर पर बोतल डिज़ाइन और मशीन मूल्यांकन के छह सप्ताह बाद ही कैविटी काउंट पर चर्चा शुरू करते हैं। उस समय तक, पूर्वानुमान लगाने की प्रक्रिया अक्सर धीमी पड़ जाती है क्योंकि सभी मान लेते हैं कि आंकड़े पहले से ही तय हैं। यही वह समय होता है जब सबसे महंगी चयन संबंधी गलतियाँ होती हैं। नीचे दिया गया ढांचा कैविटी काउंट को सहज ज्ञान से सटीक गणना में परिवर्तित करता है।
2. कोर क्षमता सूत्र
वार्षिक कैविटी संख्या की गणना में चार इनपुट का उपयोग किया जाता है: कैविटी संख्या, चक्र समय, परिचालन घंटे और अपटाइम कारक। आउटपुट वार्षिक बोतल क्षमता है। आवश्यक कैविटी संख्या निर्धारित करने के लिए अपने लक्षित वार्षिक वॉल्यूम से पीछे की ओर गणना करें।
मूल सूत्र
वार्षिक बोतलें = कैविटी × (3,600 ÷ चक्र समय) × परिचालन घंटे × अपटाइम फैक्टर
चक्र समय (सेकंड में)। प्रति वर्ष परिचालन घंटे। अपटाइम कारक 0.90-0.98।
इनपुट संदर्भ मान
| इनपुट पैरामीटर | विशिष्ट कोरियाई रेंज | नोट्स |
|---|---|---|
| चक्र समय (50-300 मिलीलीटर की बोतल) | 9-12 सेकंड | दीवार की मोटाई और राल पर निर्भर करता है |
| चक्र समय (500-1000 मिली) | 11-14 सेकंड | बड़ी बोतल के लिए अधिक समय तक ठंडा करना |
| चक्र समय (1-2 लीटर) | 14-18 सेकंड | भारी दीवार + तापीय द्रव्यमान |
| चक्र समय (5 लीटर गैलन) | 25-35 सेकंड | उच्च तापीय द्रव्यमान, भारी क्लैम्पिंग |
| एकल शिफ्ट (8 घंटे) | 2,000 घंटे/वर्ष | 250 दिन × 8 घंटे |
| दो शिफ्ट (16 घंटे) | 4,000 घंटे/वर्ष | 250 दिन × 16 घंटे |
| तीन शिफ्ट / 24-7 | 6,000-7,500 घंटे/वर्ष | यह छुट्टियों/रखरखाव के कैलेंडर पर निर्भर करता है। |
| अपटाइम फैक्टर (कोरियाई स्तर) | 0.95-0.98 | इसमें बदलाव, रखरखाव और छोटे-मोटे ठहराव शामिल हैं। |
पहले वर्ष की गणनाओं के लिए रूढ़िवादी अपटाइम अनुमानों का उपयोग करें। पूर्ण-सर्वो प्लेटफॉर्म पर परिपक्व उत्पादन लाइनें चलाने वाले कोरियाई उत्पादक आमतौर पर 0.97-0.98 अपटाइम प्राप्त करते हैं। कमीशनिंग के दौरान नए इंस्टॉलेशन आमतौर पर 0.90-0.93 अपटाइम पर चलते हैं जब तक कि ऑपरेटर का अनुभव और पैरामीटर अनुकूलन स्थिर नहीं हो जाता। खरीद गणना के दौरान क्षमता को बढ़ा-चढ़ाकर बताने के बजाय कम करके बताएं।
3. तीन वास्तविक परिदृश्य गणनाएँ
निम्नलिखित तीन परिदृश्य सामान्य कोरियाई उत्पादन प्रोफाइल के लिए गुहा गणना को दर्शाते हैं। प्रत्येक परिदृश्य में एक ही मूल सूत्र का उपयोग करके दिखाया गया है कि इनपुट किस प्रकार गुहा निर्धारण को प्रभावित करते हैं।
परिदृश्य ए: प्रति वर्ष 1 मिलियन बोतलें, एकल शिफ्ट
उभरता हुआ के-ब्यूटी ब्रांड
इनपुट: 100 मिलीलीटर पीईटीजी कॉस्मेटिक बोतल, 11 सेकंड का चक्र, 8 घंटे की एकल शिफ्ट, 0.95 अपटाइम फैक्टर, 1 मिलियन वार्षिक बोतल का लक्ष्य
गणना: 1,000,000 = गुहाएँ × (3,600 ÷ 11) × 2,000 × 0.95
हल करना: गुहाएँ = 1,000,000 ÷ (327 × 2,000 × 0.95) = 1.6
सिफारिश: कॉम्पैक्ट 4-स्टेशन प्लेटफॉर्म पर 2-कैविटी मोल्ड। बढ़ती मांग के लिए 25% क्षमता की गुंजाइश प्रदान करता है। HGY50-V3-EV परिशुद्धता मंच या HGY150-V4 4-स्टेशन यह इस पैमाने से मेल खाता है।
परिदृश्य बी: प्रति वर्ष 5 मिलियन बोतलें, दो शिफ्टें
मध्यम आकार का संविदा भराव
इनपुट: 250 मिलीलीटर पीईटी कॉस्मेटिक बोतल, 10 सेकंड का चक्र, दो-शिफ्ट संचालन (4,000 घंटे/वर्ष), 0.96 अपटाइम फैक्टर, 5 मिलियन वार्षिक लक्ष्य
गणना: 5,000,000 = गुहाएँ × (3,600 ÷ 10) × 4,000 × 0.96
हल करना: गुहाओं की संख्या = 5,000,000 ÷ (360 × 4,000 × 0.96) = 3.6
सिफारिश: 4-कैविटी मोल्ड सीमित हेडस्पेस के साथ समान क्षमता प्रदान करता है। 6-कैविटी विकास और डाउनटाइम अवशोषण के लिए 40% हेडस्पेस प्रदान करता है। AOKI 250 मोल्ड अनुकूलता बनाए रखने के लिए, चुनें HGY200-V4-B प्लेटफ़ॉर्म.
परिदृश्य C: प्रति वर्ष 20 मिलियन बोतलें, तीन शिफ्टें
बड़े पेय उत्पादक
इनपुट: 500 मिलीलीटर पीईटी पानी की बोतल, 9.5 सेकंड का चक्र, 24 घंटे की तीन-शिफ्ट संचालन (7,000 घंटे/वर्ष), 0.97 अपटाइम फैक्टर, 20 मिलियन वार्षिक लक्ष्य
गणना: 20,000,000 = गुहाएँ × (3,600 ÷ 9.5) × 7,000 × 0.97
हल करना: गुहाएँ = 20,000,000 ÷ (379 × 7,000 × 0.97) = 7.8
सिफारिश: 8-कैविटी मोल्ड पर HGY200-V4 4-स्टेशन प्लेटफॉर्मबफर क्षमता और दोहरी पंक्ति दक्षता के लिए, विचार करें HGY250-V4-B डबल-रो समान आकार में उच्चतर थ्रूपुट के लिए।
4. बोतल के आयतन के अनुसार गुहाओं की संख्या
बोतल का आयतन अधिकतम गुहाओं की संख्या पर भौतिक सीमाएँ लगाता है। क्लैम्पिंग बल, इंजेक्शन क्षमता और मोल्ड का आकार, ये सभी कारक निर्धारित करते हैं कि किसी दिए गए मशीन प्लेटफॉर्म पर कितनी गुहाएँ समा सकती हैं। निम्नलिखित तालिका बोतल आयतन वर्ग के अनुसार गुहाओं की विशिष्ट संख्या दर्शाती है।
| बोतल की मात्रा | विशिष्ट गुहा सीमा | आवेदन |
|---|---|---|
| 5-50 मिलीलीटर | 12-16 गुहा | फार्मा शीशियाँ, सीरम की बोतलें |
| 50-150 मिलीलीटर | 8-12 गुहा | छोटे कॉस्मेटिक, फार्मा |
| 150-300 मिलीलीटर | 6-12 गुहा | के-ब्यूटी स्टैंडर्ड, फार्मा सिरप |
| 300-500 मिलीलीटर | 4-8 गुहा | पेय पदार्थ, बॉडी लोशन |
| 500-1,000 मिलीलीटर | 4-8 गुहा | पेय पदार्थ, घरेलू रसायन |
| 1-1.5 लीटर | 2-6 गुहा | बड़े आकार के पेय पदार्थ, चौड़े मुंह वाले जार |
| 1.5-2 लीटर | 2-4 गुहा | बड़े पेय पदार्थ, खाद्य जार |
| 2-4 लीटर | 1-2 गुहा | थोक खाद्य पदार्थ, बड़ा कंटेनर |
| 5-6 लीटर | 1-2 गुहा | 5 लीटर पानी का गैलन, बी2बी हॉस्पिटैलिटी |
ये रेंज व्यावहारिक उत्पादन विन्यासों को दर्शाती हैं। सैद्धांतिक अधिकतम कैविटी संख्या दर्शाई गई रेंज से अधिक हो सकती है, लेकिन व्यावहारिक कैविटी संख्या तीन कारकों द्वारा सीमित होती है: प्रीफॉर्म का वजन जो इंजेक्शन क्लैम्पिंग बल की आवश्यकताओं को प्रभावित करता है, बोतल के आकार जो ब्लो मोल्ड के फुटप्रिंट को प्रभावित करते हैं, और शीतलन क्षमता जो सभी कैविटी में चक्र समय की स्थिरता को प्रभावित करती है।
5. एवर-पावर प्लेटफ़ॉर्म मिलान
प्लेटफ़ॉर्म का चयन और कैविटी की संख्या मेल खानी चाहिए। नीचे दी गई मैट्रिक्स प्रत्येक एवर-पावर प्लेटफ़ॉर्म द्वारा समर्थित अधिकतम कैविटी संख्या और उत्पादन दक्षता के लिए आदर्श स्थिति को दर्शाती है।
| प्लैटफ़ॉर्म | अधिकतम गुहाएँ | बोतल की मात्रा |
|---|---|---|
| HGY50-V3-EV | 16 तक | 5-50 मिलीलीटर फार्मा शीशियाँ |
| एचजीवाई150-वी4 | अधिकतम 12 | 50-300 मिलीलीटर कॉस्मेटिक, फार्मा |
| HGY150-V4-EV | अधिकतम 12 | प्रीमियम पीईटीजी, के-ब्यूटी |
| एचजीवाई200-वी4 | अधिकतम 8 | 300-800 मिलीलीटर पेय पदार्थ |
| एचजीवाई200-वी4-बी | अधिकतम 8 | AOKI 250 फॉर्मेट, 250 मिलीलीटर |
| एचजीवाई250-वी4 | छह तक | 500 मिलीलीटर-1.5 लीटर चौड़े मुंह वाला |
| HGY250-V4-B | अधिकतम 12 (दोहरी पंक्ति) | उच्च-थ्रूपुट 1-2 लीटर |
| एचजीवाई650-वी4 | अधिकतम 2 | 5 लीटर पानी का गैलन, बड़े आकार का |
| ईपी-एचजीवाईएस280-वी6 | अधिकतम 8 (6-स्टेशन) | जटिल असममित प्रीमियम |
दो पंक्तियों वाली HGY250-V4-B विशेष रूप से उल्लेखनीय है। इसकी संरचना मानक 6-कैविटी वाली एकल-पंक्ति प्लेटफॉर्म के समान आकार में 12 कैविटी तक प्रदान करती है, जिससे अतिरिक्त स्थान या दूसरी मशीन की आवश्यकता के बिना 1-2 लीटर की बोतलों के लिए उत्पादन क्षमता दोगुनी हो जाती है।
6. अधिक कैविटी होने की छिपी हुई लागतें
बोतलों में अधिक खाली जगह होने से उत्पादन लागत में कमी आती है, लेकिन इससे कुछ छिपी हुई लागतें भी जुड़ जाती हैं जिन्हें खरीद प्रक्रिया के दौरान अक्सर कम आंका जाता है। कोरियाई उत्पादकों को खाली जगह तय करते समय इन लागतों को ध्यान में रखना चाहिए।

मोल्ड पूंजी लागत स्केलिंग
मोल्ड की पूंजी लागत कैविटी की संख्या के साथ रैखिक रूप से नहीं बढ़ती है। साझा बुनियादी ढांचे (बेस प्लेट, हॉट रनर मैनिफोल्ड, कूलिंग सर्किट) के कारण प्रत्येक अतिरिक्त कैविटी की लागत एकल कैविटी की लागत में लगभग 40-60% जोड़ देती है। 250 मिलीलीटर कॉस्मेटिक बोतल मोल्ड के लिए कोरियाई बाजार में सामान्य मूल्य निर्धारण इस प्रकार है:
- ▸दो-कैविटी मोल्ड: 40-60 मिलियन KRW
- ▸4-कैविटी मोल्ड: 80-120 मिलियन KRW
- ▸6-कैविटी मोल्ड: 120-180 मिलियन KRW
- ▸8-कैविटी मोल्ड: 180-260 मिलियन KRW
- ▸12-कैविटी मोल्ड: 280-400 मिलियन KRW
ये आंकड़े कस्टम-डिज़ाइन किए गए मोल्डों पर लागू होते हैं। ASB-12M संगत मोल्डों के लिए, जैसे कि 150 मिलीलीटर आईएसबीएम मोल्ड असेंबली 1×12 कैविटीमानकीकृत डिज़ाइनों की कीमत समकक्ष कस्टम मोल्डों की तुलना में 15-25% कम होती है।
परिवर्तन समय स्केलिंग
मोल्ड बदलने का समय कैविटी की संख्या के साथ बदलता रहता है क्योंकि अधिक कैविटी का मतलब है अधिक अलग-अलग घटकों के लिए सटीक संरेखण की आवश्यकता। कोरिया की उत्पादन लाइन में मोल्ड बदलने का सामान्य समय:
- ▸दो कैविटी बदलने का समय: 1.5-2.5 घंटे
- ▸4-कैविटी चेंजओवर: 2-3 घंटे
- ▸8-कैविटी चेंजओवर: 3-4 घंटे
- ▸12-कैविटी चेंजओवर: 4-6 घंटे
जिन उत्पादकों के उत्पादों में प्रति सप्ताह 3-5 SKU का बदलाव होता है, उनके लिए 12-कैविटी वाले मोल्ड में बदलाव के लिए प्रति सप्ताह 18-30 घंटे का समय लगता है, जबकि 4-कैविटी वाले मोल्ड में 8-12 घंटे लगते हैं। यह समय लागत K-ब्यूटी ब्रांड पोर्टफोलियो को सेवा देने वाले कई SKU वाले कॉन्ट्रैक्ट फिलर्स के लिए महत्वपूर्ण है।
सहनशीलता को सख्त करने की आवश्यकताएँ
अधिक कैविटी होने पर, सभी कैविटी में एक समान बोतल उत्पादन सुनिश्चित करने के लिए आयामी सहनशीलता को और अधिक सटीक बनाना आवश्यक होता है। 4 कैविटी वाले मोल्ड में कैविटी के बीच ±0.05 मिमी का अंतर सहन किया जा सकता है। 12 कैविटी वाले मोल्ड में ±0.02 मिमी का अंतर होना अनिवार्य है, अन्यथा तैयार उत्पाद में बोतल-दर-बोतल भिन्नता स्पष्ट दिखाई देने लगती है। इस सटीकता के कारण मोल्ड निर्माण की लागत बढ़ जाती है और उत्पादन मापदंडों पर अधिक सख्त नियंत्रण की आवश्यकता होती है।
7. मल्टी-एससीयू लचीलापन रणनीति
कोरियाई कॉन्ट्रैक्ट फिलर्स और ब्रांड पोर्टफोलियो उत्पादकों को उस लचीलेपन की समस्या का सामना करना पड़ता है जिससे कमोडिटी उत्पादक बचते हैं। जब एक ही मशीन 8-15 एसकेयू को सेवा प्रदान करती है, तो किसी भी एक एसकेयू के लिए कैविटी की संख्या को अनुकूलित नहीं किया जा सकता है। तीन रणनीतियाँ इस समस्या का समाधान करती हैं।

रणनीति ए
सबसे बड़े SKU के लिए आकार
सबसे अधिक बिकने वाले SKU को पूरी क्षमता से संभालने के लिए कैविटी की संख्या चुनें। छोटे SKU पर कम दक्षता स्वीकार करें।
इसके लिए सर्वोत्तम: एक प्रमुख उत्पाद श्रृंखला और सहायक छोटी मात्रा में उत्पादों वाला पोर्टफोलियो। योजना बनाना आसान, क्षमता की कमी का कोई जोखिम नहीं।
रणनीति बी
दो-मशीन विभाजन
अलग-अलग कैविटी क्षमता वाली दो मशीनों का उपयोग करें। अधिक मात्रा में बिकने वाले उत्पादों को 8 कैविटी वाली मशीन पर और कम मात्रा में बिकने वाले उत्पादों को 4 कैविटी वाली मशीन पर चलाएं।
इसके लिए सर्वोत्तम: 10 से अधिक SKU पोर्टफोलियो जिनमें मात्रा में महत्वपूर्ण अंतर हैं। अधिक पूंजी लेकिन कहीं बेहतर दक्षता।
रणनीति सी
गुहा को बंद करना
अधिक कैविटी वाले सांचे को इस प्रकार डिजाइन करें कि उसमें अलग-अलग कैविटी को ब्लैंक करने की क्षमता हो। बड़े ऑर्डर के लिए पूरी 8 कैविटी की क्षमता के साथ सांचा चलाएं, जबकि छोटे ऑर्डर के लिए 4 कैविटी तक ब्लैंक करें।
इसके लिए सर्वोत्तम: सिंगल मशीन डिप्लॉयमेंट जिसमें ऑर्डर के आकार में व्यापक लचीलेपन की आवश्यकता होती है। मध्यम स्तर की जटिलता।
8. कोरियाई स्केलिंग पैटर्न: 1 से 10 मशीनें
कोरियाई बोतल उत्पादकों में देखी गई वृद्धि के पैटर्न से पता चलता है कि जैसे-जैसे ब्रांड स्टार्टअप से स्थापित परिचालन की ओर बढ़ते हैं, बोतलों की संख्या और बोतलों में खाली जगह की संख्या में एक निश्चित क्रम में वृद्धि होती है। इन पैटर्न को समझने से क्षमता विस्तार का सही समय तय करने में मदद मिलती है।
| परिचालन चरण | वार्षिक मात्रा | विशिष्ट विन्यास |
|---|---|---|
| स्टार्टअप (वर्ष 1-2) | 0.5-2 मिलीलीटर की बोतलें | 1 मशीन, 2-4 कैविटी |
| विकास (वर्ष 3-4) | 2-8 मीटर की बोतलें | 1-2 मशीनें, 4-8 कैविटी |
| स्केल (कक्षा 5-7) | 8-25 मिली बोतलें | 3-5 मशीनें, 6-12 कैविटी |
| स्थापित (कक्षा 8+) | 25-100+ मिलीलीटर की बोतलें | 5-10+ मशीनें, 8-16 कैविटी |
तीन बदलावों पर ध्यान देना आवश्यक है। पहला बदलाव (1 से 2 मशीनें) आमतौर पर 2-3 मिलियन वार्षिक बोतल उत्पादन पर होता है, जब एकल-मशीन उत्पादन बढ़ती मांग और अनिवार्य रखरखाव की जरूरतों को पूरा करने में सक्षम नहीं होता है। दूसरा बदलाव (2 से 3-4 मशीनें) 8-10 मिलियन बोतल उत्पादन पर होता है, जब उत्पाद श्रृंखला (SKU) में विविधता लाने के लिए समर्पित मशीनों की आवश्यकता होती है। तीसरा बदलाव (4 से 6+ मशीनें) 20 मिलियन बोतल उत्पादन पर होता है, जब अतिरिक्त क्षमता और उत्पादन घनत्व दोनों परिचालन संबंधी आवश्यकताएं बन जाती हैं।
प्रत्येक परिवर्तन के लिए खरीद और चालू करने में 6-12 महीने लगते हैं। कोरियाई उत्पादक जो अनुमानित मांग से 12-18 महीने पहले क्षमता विस्तार की योजना बनाते हैं, वे उन उत्पादकों की तुलना में लगातार बेहतर प्रदर्शन करते हैं जो क्षमता की कमी के कारण आपातकालीन खरीद के लिए मजबूर होने तक इंतजार करते हैं।
9. अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या मांग बढ़ने पर मैं अपने मौजूदा सांचे में बाद में और खांचे जोड़ सकता हूँ?
नहीं। कैविटी की संख्या मोल्ड डिज़ाइन द्वारा निर्धारित होती है और इसे उत्पादन के दौरान अपग्रेड नहीं किया जा सकता। यदि आप मांग में वृद्धि की उम्मीद करते हैं, तो वर्तमान पूर्वानुमान से 25-40% अधिक क्षमता वाली कैविटी संख्या चुनें। वैकल्पिक रूप से, जब मांग एक मशीन की क्षमता से अधिक हो जाए, तो एक दूसरी समान मशीन और मोल्ड का संयोजन खरीदें। यह तरीका रखरखाव के कारण होने वाले डाउनटाइम के विरुद्ध उत्पादन में अतिरिक्त सहायता भी प्रदान करता है।
प्रश्न: क्या सुरक्षा के लिहाज से मुझे दांतों में अधिक कैविटी होने की संभावना को प्राथमिकता देनी चाहिए?
यह स्वचालित रूप से नहीं होता। अधिक कैविटी होने पर मोल्ड की पूंजी 40-60% प्रति अतिरिक्त कैविटी बढ़ जाती है और चेंजओवर का समय 30-50% तक बढ़ जाता है। मल्टी-SKU कॉन्ट्रैक्ट फिलर्स के लिए, जिनमें प्रति सप्ताह 3-5 चेंजओवर होते हैं, कैविटी की अधिक संख्या वास्तव में चेंजओवर के दौरान होने वाले नुकसान को ध्यान में रखते हुए वार्षिक उत्पादन को कम कर सकती है। कैविटी की संख्या का निर्धारण अधिकतम सैद्धांतिक क्षमता के बजाय अपनी विशिष्ट परिचालन प्रोफ़ाइल के अनुसार करें।
प्रश्न: डबल-रो कैविटी की तुलना सिंगल-रो हाई कैविटी से कैसे की जाती है?
डबल-रो आर्किटेक्चर (जैसे HGY250-V4-B) समान आकार में थ्रूपुट घनत्व को प्रभावी रूप से दोगुना कर देता है। उदाहरण के लिए, एक डबल-रो 6-कैविटी कॉन्फ़िगरेशन समान फ्लोर स्पेस लेते हुए सिंगल-रो 12-कैविटी के बराबर थ्रूपुट प्रदान करता है। हालांकि, डबल-रो के लिए ब्लो स्टेशन का सटीक संतुलन और कूलिंग सर्किट का थोड़ा अधिक जटिल डिज़ाइन आवश्यक होता है। अधिक मात्रा वाले 1-2 लीटर की बोतलों के अनुप्रयोगों के लिए, समान कैविटी संख्या पर डबल-रो आमतौर पर सिंगल-रो से बेहतर प्रदर्शन करता है।
प्रश्न: पूर्ण उत्पादन शुरू करने से पहले मुझे अपनी पायलट लाइन के लिए कितनी गुहाओं की संख्या का उपयोग करना चाहिए?
पायलट उत्पादन में आमतौर पर 2-4 कैविटी वाले कॉन्फ़िगरेशन का उपयोग किया जाता है ताकि बोतल डिज़ाइन, पैरामीटर ऑप्टिमाइज़ेशन और बाज़ार स्वीकृति का सत्यापन करते समय पूंजी जोखिम को कम किया जा सके। एक बार वाणिज्यिक मात्रा का पूर्वानुमान पुष्ट हो जाने पर (आमतौर पर पायलट के 6-12 महीने बाद), मान्य विशिष्टताओं के लिए डिज़ाइन किए गए दूसरे मोल्ड के साथ पूर्ण उत्पादन कैविटी संख्या तक बढ़ाया जाता है। कोरियाई के-ब्यूटी ब्रांड लॉन्च आमतौर पर इसी 2-कैविटी पायलट से 8-कैविटी स्केल मार्ग का अनुसरण करते हैं।
प्रश्न: क्या कैविटी की संख्या बोतल-दर-बोतल गुणवत्ता की स्थिरता को प्रभावित करती है?
मोल्ड निर्माण में सटीकता का पूरा ध्यान न रखने पर, अधिक कैविटी संख्या से बोतल-दर-बोतल भिन्नता का खतरा बढ़ जाता है। प्रत्येक कैविटी स्वतंत्र होती है और उससे एक समान उत्पाद प्राप्त होना चाहिए। 4 कैविटी होने पर, प्रत्येक कैविटी की गुणवत्ता में एकरूपता बनाए रखना आसान होता है। 12 या उससे अधिक कैविटी होने पर, ±0.02 मिमी की सटीकता के साथ सटीक मोल्ड निर्माण और संतुलित हॉट रनर प्रवाह अनिवार्य हो जाता है। प्रीमियम के-ब्यूटी और फार्मास्युटिकल उत्पादों के लिए, अधिक कैविटी संख्या के लिए गुणवत्ता नियंत्रण में अतिरिक्त निवेश की आवश्यकता होती है।
10. निष्कर्ष
आईएसबीएम खरीद में कैविटी काउंट का चयन सबसे कम महत्व दिया जाने वाला निर्णय है। अधिकांश खरीदार मशीन प्लेटफॉर्म और बोतल डिजाइन का मूल्यांकन करने में कई सप्ताह व्यतीत करते हैं, और फिर खरीद के अंतिम सप्ताह में कैविटी काउंट के लिए विक्रेता की सिफारिश पर निर्भर हो जाते हैं। यह दृष्टिकोण महंगी चयन त्रुटियों को जन्म देता है जो 7 वर्षों के परिचालन काल में बढ़ती जाती हैं।
यह व्यवस्थित दृष्टिकोण सरल है: मूल सूत्र का उपयोग करके वार्षिक मात्रा लक्ष्य से आवश्यक कैविटी संख्या की गणना करें, बोतल की मात्रा के अनुसार कैविटी सीमा की सीमाओं के आधार पर गणना को सत्यापित करें, छिपी हुई लागतों (मोल्ड पूंजी, परिवर्तन समय, सहनशीलता आवश्यकताएं) का मूल्यांकन करें और यदि आवश्यक हो तो मल्टी-SKU लचीलापन रणनीति लागू करें। यह प्रक्रिया कैविटी संख्या की गणना को सहज ज्ञान से तर्कसंगत गणना में परिवर्तित करती है।

नई क्षमता या क्षमता विस्तार के लिए रिक्तियों की संख्या का मूल्यांकन करने वाले कोरियाई उत्पादकों के लिए, एवर-पावर की 12-प्लेटफ़ॉर्म कैटलॉग और कस्टम वन-स्टेप आईएसबीएम मोल्ड सेवा बोतल की विशिष्टताओं के आधार पर 1 से 16 तक कैविटी की संख्या को सपोर्ट करता है। हमारी कोरियाई इंजीनियरिंग टीम मानक पूर्व-खरीद परामर्श के हिस्से के रूप में कैविटी गणना और प्लेटफॉर्म मिलान प्रदान करती है।
क्या आपको अपने एप्लिकेशन के लिए कैविटी काउंट कैलकुलेशन की आवश्यकता है?
अपनी बोतल की विशिष्टताएँ, लक्षित वार्षिक मात्रा, परिचालन अनुसूची और SKU पोर्टफोलियो साझा करें। हमारी कोरियाई इंजीनियरिंग टीम 48 घंटों के भीतर प्लेटफ़ॉर्म मिलान, मोल्ड पूंजी अनुमान और संवेदनशीलता विश्लेषण के साथ कैविटी संख्या संबंधी अनुशंसा प्रदान करेगी।
अधिक संसाधन ब्राउज़ करें
संपादक: सीएक्सएम


