
Σχεδιασμός καλουπιού ISBM — Κατασκευή του προπλάσματος, της κοιλότητας εμφύσησης και του πείρου πυρήνα
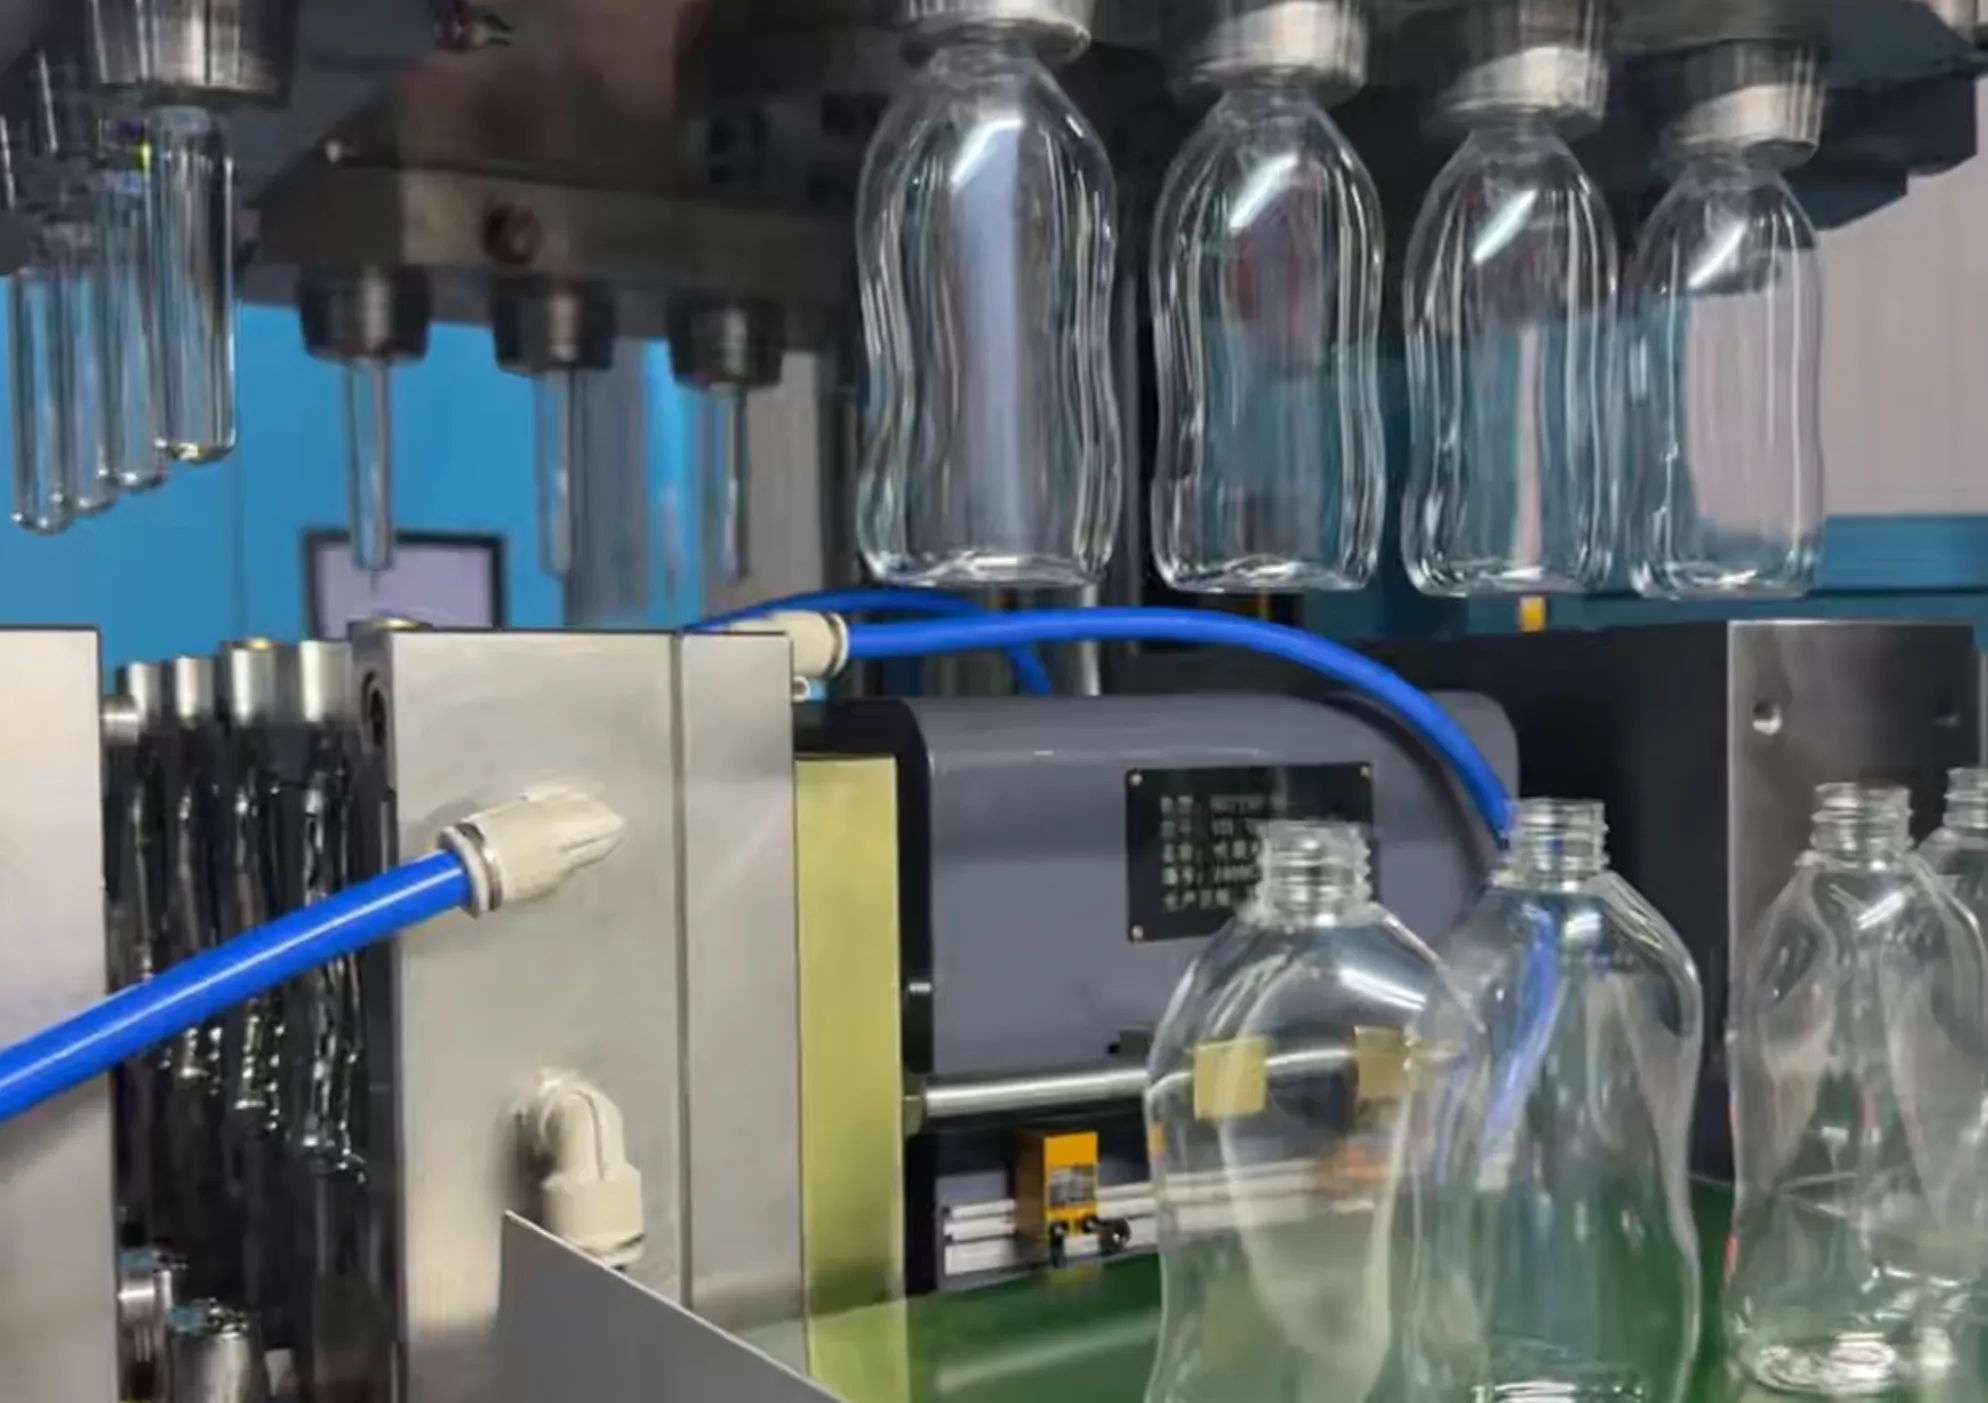
Ένα καλοσχεδιασμένο Καλούπι ISBM είναι αυτό που διαχωρίζει ένα μπουκάλι που φυσάει την πρώτη φορά, κάθε φορά, από ένα που παράγει λεύκανση λόγω τάσης, μαργαριτάρια βάσης, διακύμανση πάχους τοιχώματος ή λάμψη λαιμού. Η διαδικασία χύτευσης με έγχυση, τάνυση και εμφύσηση ενσωματώνει την έγχυση προπλάσματος και το φύσημα μπουκαλιού σε έναν μόνο κύκλο μηχανής — πράγμα που σημαίνει ότι το καλούπι προπλάσματος και η κοιλότητα εμφύσησης δεν είναι ανεξάρτητες αποφάσεις εργαλείων. Πρέπει να κατασκευάζονται μαζί, να ταιριάζουν με τους ίδιους στόχους λόγου τάνυσης και να είναι συμβατά με τις ίδιες διαστάσεις διεπαφής του μηχανήματος από την αρχή.
Αυτός ο οδηγός καλύπτει πλήρως Σχεδιασμός καλουπιού ISBM διαδικασία: γεωμετρία προμορφώματος και κατανομή πάχους τοιχώματος, ανοχές πείρου πυρήνα και σχεδιασμός πύλης, φινίρισμα επιφάνειας κοιλότητας εμφύσησης και διάταξη καναλιού ψύξης, τρόπος υπολογισμού και αντιστοίχισης λόγων τάνυσης μεταξύ προμορφώματος και κοιλότητας, τα πρότυπα διεπαφής καλουπιού Aoki 100 και ASB-12M και τι σημαίνουν για τη συμβατότητα των μηχανών, τι οδηγεί Κόστος καλουπιού ISBM, και τις πληροφορίες που χρειάζεται ο προμηθευτής σας για να διεξάγει μια αξιολόγηση σκοπιμότητας καλουπιού πριν από την κοπή του χάλυβα.

Γιατί ο σχεδιασμός καλουπιών ISBM διαφέρει από την τυπική χύτευση με έγχυση
Στη συμβατική χύτευση με έγχυση, το καλούπι παράγει το τελικό εξάρτημα. Ο σχεδιαστής βελτιστοποιεί το πάχος του τοιχώματος, τη θέση της πύλης, τη διάταξη ψύξης και τις γωνίες έλξης για να γεμίσει ομοιόμορφα την κοιλότητα και να εξαγάγει ένα εξάρτημα που να ανταποκρίνεται στο σχέδιο. Η επιτυχία μετριέται από το αν το εξάρτημα ταιριάζει με τις διαστάσεις του σχεδίου.
Σε Σχεδιασμός καλουπιού ISBM, το καλούπι προπλάσματος δεν παράγει το τελικό μέρος — παράγει ένα γεωμετρία προδρόμων που στη συνέχεια θα τεντωθούν και θα φυσηθούν σε ένα εντελώς διαφορετικό σχήμα στον σταθμό φυσήματος. Αυτό αλλάζει κάθε απόφαση σχεδιασμού:
- Το πάχος τοιχώματος του προπλάσματος δεν είναι ομοιόμορφο — έχει σκόπιμα κωνικό σχήμα για να αντισταθμίσει τις μη ομοιόμορφες αναλογίες τάνυσης που εμφανίζονται σε διαφορετικά ύψη της φυσημένης φιάλης. Ένα τοίχωμα προπλάσματος που είναι παχύτερο στη βάση και λεπτότερο προς τον ώμο θα παράγει μια φυσητή φιάλη με πιο ομοιόμορφη κατανομή τοιχωμάτων από ένα προπλάσμα με ίσο πάχος τοιχώματος σε όλη την έκταση.
- Το φινίρισμα του λαιμού είναι η μόνη διάσταση προπλάσματος που παραμένει αμετάβλητη. στο τελικό μπουκάλι. Κάθε άλλη διάσταση μετασχηματίζεται από τον κύκλο τάνυσης-εμφύσησης. Ο λαιμός διαμορφώνεται κατά την έγχυση και ασφαλίζεται με ψύξη πριν το προπλάσμα φτάσει στον σταθμό εμφύσησης — καθιστώντας το φινίρισμα του λαιμού το στοιχείο υψηλότερης ακρίβειας σε ολόκληρο το σετ καλουπιών.
- Το καλούπι προδιαμόρφωσης και η κοιλότητα εμφύσησης πρέπει να ταιριάζουν ως σύστημαΈνα προπλάσμα σχεδιασμένο για ASR 3.0 δεν μπορεί να φυσηθεί σε μια κοιλότητα σχεδιασμένη για ASR 3.8 χωρίς να προκληθεί είτε υποτάση (κακός προσανατολισμός, παχιά τοιχώματα, μαργαριτάρια βάσης) είτε υπερτάση (λεύκανση λόγω τάσης, σχισμές στους ώμους). Τα δύο καλούπια δεν είναι εναλλάξιμα μεταξύ μηχανών ή διαμορφώσεων κοιλοτήτων χωρίς ανασχεδιασμό.
Αυτοί οι περιορισμοί σημαίνουν ότι Η χρήση εργαλείων ISBM είναι μια εργασία μηχανικής συστημάτων., όχι απλώς δύο ανεξάρτητες εργασίες καλουπιού. Η πιο αξιόπιστη προσέγγιση είναι το καλούπι προπλάσματος και η κοιλότητα εμφύσησης να σχεδιάζονται και να κατασκευάζονται από τον ίδιο προμηθευτή — ή τουλάχιστον να ελέγχονται και τα δύο σχέδια μαζί πριν από την παράδοση οποιουδήποτε χάλυβα.
Μέρος 1 — Σχεδιασμός προπλάσματος καλουπιού
Γεωμετρία προπλάσματος — Κατανομή πάχους τοιχώματος
Το προφίλ πάχους τοιχώματος του προπλάσματος είναι η πιο σημαντική μεταβλητή σχεδιασμού στα εργαλεία ISBM. Ο στόχος είναι να παραχθεί μια φυσητή φιάλη με διακύμανση πάχους τοιχώματος κάτω από ±0,05 mm — αλλά ο λόγος τάνυσης ποικίλλει σημαντικά σε όλο το ύψος του προπλάσματος κατά τη διάρκεια της εμφύσησης. Η βάση τεντώνεται λιγότερο από το σώμα (η ράβδος τάνυσης ασκεί μέγιστη δύναμη στο σημείο της πύλης). ο ώμος τεντώνεται περισσότερο από το σώμα (η μετάβαση από το σώμα του προπλάσματος στο φινίρισμα με σταθερό λαιμό επικεντρώνεται στην τάση τάνυσης) και το σώμα μεταξύ της πύλης και του ώμου τεντώνεται με ρυθμό ανάλογο με τη γεωμετρία της κοιλότητας.
Ο σχεδιαστής επομένως πρέπει προ-αντιστάθμιση κάνοντας το τοίχωμα του προπλάσματος παχύτερο όπου ο λόγος τάνυσης είναι χαμηλότερος (βάση και κάτω μέρος του σώματος) και λεπτότερο όπου ο λόγος τάνυσης είναι υψηλότερος (ώμος και άνω μέρος του σώματος). Μια συνηθισμένη αρχική κατανομή για μια τυπική κυλινδρική φιάλη PET είναι:
● Τυπική Κατανομή Πάχους Τοίχου Προπλάσματος — Τυπική Φιάλη PET
Πύλη / βάση θόλου: παχύτερη ζώνη — 100–115% ονομαστικού τοιχώματος
Κάτω μέρος του σώματος: 95–105% ονομαστικού τοίχου
Μέσο σώμα: 90–100% ονομαστικού τοίχου (ζώνη αναφοράς)
Προσέγγιση άνω μέρους σώματος / ώμων: 80–90% ονομαστικού τοίχου
Δακτύλιος στήριξης λαιμού: επιστρέφει στο πλήρες πάχος για δομική υποστήριξη
Η συγκεκριμένη κατανομή υπολογίζεται από τη γεωμετρία της κοιλότητας εμφύσησης και τον χάρτη πάχους τοιχώματος της φιάλης-στόχου που έχει εμφύσηση. Κάθε σχεδιασμός δοχείου απαιτεί το δικό του προφίλ τοιχώματος προδιαμορφώματος — τα γενικευμένα προφίλ αποτελούν σημείο εκκίνησης για δοκιμές, όχι τελικό σχεδιασμό.
Το πιο συνηθισμένο σφάλμα σχεδιασμού προπλάσματος είναι ο καθορισμός ομοιόμορφου πάχους τοιχώματος για την απλοποίηση της εργαλειομηχανής. Ένα προπλάσμα ομοιόμορφου τοιχώματος που φυσιέται σε μια τυπική κοιλότητα ISBM παράγει μια φιάλη με παχιά, ενδεχομένως μαργαριταρένια βάση, έναν λεπτό και δομικά αδύναμο ώμο και ένα σώμα που ποικίλλει σε πάχος τοιχώματος καθ' ύψος — όλες συνέπειες της εφαρμογής ενός σταθερού τοιχώματος σε ένα μη ομοιόμορφο πεδίο τάνυσης. Η διόρθωση αυτού του ελαττώματος σε ένα τελικό εργαλείο απαιτεί δαπανηρές εργασίες προσθήκης ή αφαίρεσης χάλυβα. Είναι πολύ φθηνότερο να σχεδιαστεί σωστά το προφίλ τοιχώματος πριν από την κοπή του χάλυβα.
Ο πείρος πυρήνα — Ακρίβεια διαστάσεων και ψύξη
Ο πείρος πυρήνα ορίζει την εσωτερική επιφάνεια του προμορφώματος από την πύλη έως το φινίρισμα του λαιμού. Η εξωτερική του διάμετρος καθορίζει την εσωτερική διάμετρο του προμορφώματος και το δακτυλιοειδές κενό μεταξύ της εξωτερικής διαμέτρου του πείρου πυρήνα και της εσωτερικής διαμέτρου της κοιλότητας καθορίζει το πάχος του τοιχώματος του προμορφώματος σε κάθε ύψος. Η ακρίβεια διαστάσεων του πείρου πυρήνα καθορίζει άμεσα την ομοιομορφία του τοιχώματος του προμορφώματος — ένας πείρος πυρήνα που είναι έκκεντρος 0,02 mm ως προς την οπή της κοιλότητας θα παράγει ένα προμορφώμα με αντίστοιχη εκκεντρότητα στο πάχος του τοιχώματος που θα ενισχυθεί σε ασυμμετρία τοιχώματος σώματος 0,06–0,12 mm στο φυσητό μπουκάλι.
Οι ακίδες πυρήνα κατασκευάζονται από σκληρυμένο χάλυβα εργαλείων H13 ή P20, τροχισμένο με ανοχές ±0,005 mm σε διάμετρο και ευθύγραμμη επιφάνεια. Η κρίσιμη διεπαφή είναι ο μηχανισμός ευθυγράμμισης ακίδας πυρήνα / κοιλότητας: Τα καλούπια προπλάσματος ISBM χρησιμοποιούν ακίδες οδηγού με ακριβή διάτρηση και συστήματα δακτυλίων για να διατηρούν την ομοκεντρικότητα κατά τον θερμικό κύκλο παραγωγής — ένας ακίδα πυρήνα που ευθυγραμμίζεται σωστά σε θερμοκρασία δωματίου αλλά μετατοπίζεται υπό τις διαφορές θερμοκρασίας λειτουργίας μεταξύ του ακίδας (ψυχόμενη) και της κοιλότητας (θερμαινόμενη) θα παράγει προοδευτική εκκεντρότητα τοιχώματος σε μια μετατόπιση.
Η ψύξη του πείρου πυρήνα είναι συνήθως εσωτερική: ένα κύκλωμα νερού διατρέχει μια κεντρική οπή στον πείρο, παρέχοντας επαφή κρύου νερού με την εσωτερική επιφάνεια του θόλου της πύλης του προπλάσματος. Ο θόλος της πύλης είναι η παχύτερη και θερμότερη ζώνη του προπλάσματος. Η επαρκής ψύξη της πύλης είναι απαραίτητη για την επίτευξη ενός χρόνου κύκλου που επιτρέπει στην πύλη να στερεοποιηθεί πριν ανοίξει το καλούπι. Η ανεπαρκής ψύξη της πύλης είναι μια κοινή αιτία σκισίματος της πύλης κατά την εκτίναξη — όπου το προπλάσμα ανασηκώνεται από τον πείρο πυρήνα με μια μερικώς λιωμένη πύλη που σκίζεται και αφήνει υλικό πίσω στην κοιλότητα.
Σχεδιασμός πύλης — Hot Runner για προμορφώματα ISBM
Η τυπική χύτευση με έγχυση χρησιμοποιεί συστήματα ψυχρού δρομέα με πύλες αγωγών ή πύλες ακμής σε πολλές εφαρμογές. Τα καλούπια προπλάσματος ISBM χρησιμοποιούνται σχεδόν καθολικά. συστήματα θερμών δρομέων με πύλες με ακίδα ή βαλβίδα στη βάση του προπλάσματος, για δύο λόγους που αφορούν συγκεκριμένα τα ISBM:
- Αποκλεισμός του Cold RunnerΤα καλούπια προπλάσματος ISBM λειτουργούν σε αυστηρούς κύκλους (10-20 δευτερόλεπτα). Ένας ψυχρός αγωγός θα απαιτούσε επιπλέον χρόνο ψύξης για να στερεοποιηθεί πριν από την εξαγωγή και θα παρήγαγε σημαντικά απορρίμματα υλικού σε ένα πρόγραμμα μονής ρητίνης. Οι θερμοί αγωγοί επιτρέπουν το κλείσιμο της πύλης της βαλβίδας στο τέλος της έγχυσης, χωρίς να αφήνουν αγωγό για ψύξη ή κόψιμο.
- Έλεγχος υπολειμμάτων πύληςΤο υπόλειμμα της πύλης προπλάσματος — η μικρή προεξοχή που αφήνει στη βάση η πύλη με την αιχμηρή μύτη — πρέπει να ελαχιστοποιηθεί και να κεντραριστεί με ακρίβεια στον άξονα του προπλάσματος. Ένα έκκεντρο ή υπερμεγέθες υπόλειμμα πύλης γίνεται το σημείο επαφής της ράβδου τάνυσης στον σταθμό εμφύσησης και οποιαδήποτε εκκεντρότητα σε αυτήν την επαφή ξεκινά ασύμμετρη αξονική τάνυση που παράγει μια οβάλ ή έκκεντρη βάση φιάλης. Οι θερμοί δρομείς πύλης βαλβίδας παράγουν το μικρότερο και πιο σταθερό υπόλειμμα πύλης από οποιοδήποτε σχέδιο πύλης.
Εργαλεία φινιρίσματος λαιμού — Το στοιχείο υψηλότερης ακρίβειας
Το φινίρισμα του λαιμού είναι η μόνη διάσταση που παραμένει αμετάβλητη από τη χύτευση με έγχυση μέχρι το τελικό μπουκάλι. Κάθε άλλο χαρακτηριστικό του μπουκαλιού διαμορφώνεται από τον κύκλο εμφύσησης. Ο λαιμός διαμορφώνεται εξ ολοκλήρου στον σταθμό έγχυσης και πρέπει να έχει σωστές διαστάσεις στα ±0,05 mm από τη στιγμή που ανοίγει το καλούπι. Αυτό καθιστά τα εργαλεία σπειρώματος του λαιμού - συνήθως ένα σετ ένθετων που σχηματίζει το εξωτερικό προφίλ σπειρώματος, τη χάντρα ασφαλείας και το χείλος στήριξης - το στοιχείο υψηλότερης ακρίβειας και το πιο κρίσιμο στοιχείο συντήρησης στο σετ καλουπιών ISBM.
Τα εργαλεία σπειρώματος λαιμού είναι κατασκευασμένα από σκληρυμένο χάλυβα (συνήθως S136 ή ισοδύναμο, HRC 50–54) με επιχρωμίωση στις επιφάνειες σχηματισμού σπειρώματος για τη μείωση της φθοράς σε μακροχρόνια παραγωγή. Η γραμμή διαχωρισμού μεταξύ των δύο μισών του ενθέματος λαιμού πρέπει να τοποθετηθεί και να γυαλιστεί για να αποφευχθεί ένα ορατό σημάδι διαχωριστικής γραμμής στο σπείρωμα που θα εμπόδιζε την εγκατάσταση του καπακιού ή της αντλίας. Τα εργαλεία λαιμού πρέπει να αντικατασταθούν πριν η φθορά του προφίλ σπειρώματος φτάσει τα όρια ανοχής για την προδιαγραφή τοποθέτησης καπακιού ή αντλίας — ένα φθαρμένο σπείρωμα λαιμού που περνάει το μετρητή επιθεώρησης φιάλης ενδέχεται να μην επιτύχει την προδιαγραφή ροπής στρέψης στο πώμα της γραμμής πλήρωσης.

Μέρος 2 — Σχεδιασμός κοιλότητας φυσήματος
Επιφάνεια κοιλότητας — Στίλβωση, υφή και εξαερισμός
Το φινίρισμα της επιφάνειας της κοιλότητας εμφύσησης μεταφέρεται απευθείας στην εξωτερική επιφάνεια του εμφυσμένου μπουκαλιού. Επειδή το ζεστό, πλαστικοποιημένο τοίχωμα του μπουκαλιού πιέζεται προς την επιφάνεια της κοιλότητας με πίεση εμφύσησης έως και 3,5 MPa, προσαρμόζεται σε κάθε λεπτομέρεια της επιφάνειας — τόσο σκόπιμη όσο και τυχαία. Αυτό καθιστά την επιλογή της επιφάνειας της κοιλότητας και την ποιότητα του φινιρίσματος κρίσιμη για την επίτευξη της επιθυμητής εμφάνισης του μπουκαλιού.
Εξαερισμός είναι εξίσου κρίσιμο για την ποιότητα της επιφάνειας. Καθώς το μπουκάλι φουσκώνει στο τοίχωμα της κοιλότητας, ο αέρας που έχει παγιδευτεί μεταξύ της επιφάνειας του μπουκαλιού και της κοιλότητας πρέπει να διαφύγει — διαφορετικά δημιουργείται ένα επιφανειακό ελάττωμα που ονομάζεται «ανατροπή»: μια εντοπισμένη κοιλότητα ή περιοχή με ματ όπου το μπουκάλι ήρθε σε επαφή με τον παγιδευμένο αέρα και όχι με την επιφάνεια της κοιλότητας. Οι σχισμές εξαερισμού κατεργάζονται στη γραμμή διαχωρισμού της κοιλότητας (βάθος 0,01–0,02 mm, πλάτος 1–2 mm) και στη σύνδεση της βάσης. Ο ανεπαρκής εξαερισμός είναι μια από τις πιο συχνές αιτίες αισθητικών επιφανειακών ελαττωμάτων σε μπουκάλια ISBM, ιδιαίτερα σε κοιλότητες με λείο φινίρισμα για καλλυντικά όπου είναι ορατό ακόμη και ένα μικρό ελάττωμα που σχετίζεται με τον εξαερισμό.
Σχεδιασμός καναλιού ψύξης — Χρόνος κύκλου και ποιότητα
Η ψύξη της κοιλότητας εμφύσησης έχει άμεση και ποσοτικοποιήσιμη επίδραση τόσο στον χρόνο κύκλου όσο και στην ποιότητα της φιάλης. Το τοίχωμα της κοιλότητας πρέπει να εξάγει αρκετή θερμότητα από τη φυσημένη φιάλη κατά τη φάση συγκράτησης εμφύσησης για να μειώσει τη θερμοκρασία του τοιχώματος της φιάλης κάτω από την θερμοκρασία T του PET.σολ (~80 °C) πριν ανοίξει η κοιλότητα — εάν το τοίχωμα εξακολουθεί να είναι πάνω από την θερμοκρασία Tσολ Όταν ανοίξει το καλούπι, το μπουκάλι θα παραμορφωθεί και θα «συρρικνωθεί» καθώς οι μοριακές αλυσίδες χαλαρώνουν από την προσανατολισμένη τους κατάσταση. Η ανεπαρκής ψύξη δεν είναι επομένως απλώς ένα πρόβλημα απόδοσης· υποβαθμίζει άμεσα την ποιότητα του διαξονικού προσανατολισμού στο τελικό μπουκάλι.
Βέλτιστη πρακτική σχεδιασμού καναλιών ψύξης για κοιλότητες εμφύσησης ISBM:
- Διάμετρος καναλιού: 8–12 mm, διαστασιολογημένα για τυρβώδη ροή (αριθμός Reynolds άνω των 10.000) για μεγιστοποίηση του συντελεστή μεταφοράς θερμότητας. Η τυρβώδης ροή σε κανάλια ψύξης μεταφέρει θερμότητα 3–5 φορές πιο αποτελεσματικά από τη στρωτή ροή της ίδιας διατομής καναλιού.
- Απόσταση καναλιών: Συνήθως 20-30 mm από κέντρο σε κέντρο, με τα κανάλια να ακολουθούν το περίγραμμα της επιφάνειας της κοιλότητας σε απόσταση 8-15 mm. Τα κανάλια που βρίσκονται σε απόσταση μικρότερη των 8 mm ενέχουν κίνδυνο ρωγμών λόγω τάσης στο τοίχωμα της κοιλότητας. Τα κανάλια που βρίσκονται σε απόσταση μεγαλύτερη των 20 mm από την επιφάνεια δημιουργούν θερμά σημεία μεταξύ των καναλιών.
- Συμμορφική ψύξη — κανάλια που ακολουθούν το τρισδιάστατο περίγραμμα της επιφάνειας της κοιλότητας αντί να διατρέχουν ευθείες γραμμές — μπορούν να μειώσουν τον χρόνο κύκλου κατά 15–25% σε σύνθετα σχήματα φιαλών (οβάλ διατομές, ασύμμετρα προφίλ ώμων) εξαλείφοντας τα θερμά σημεία που προκύπτουν σε γωνίες και μεταβάσεις σε συμβατικά διάτρητες διατάξεις ευθύγραμμων καναλιών.
- Ψύξη βάσης ένθετου: Η βάση της φιάλης απαιτεί πιο δυναμική ψύξη από το σώμα, επειδή η περιοχή που βρίσκεται στην πύλη ψύχεται τελευταία και έχει την υψηλότερη θερμοκρασία στην αρχή της φάσης συγκράτησης του φυσήματος. Ένα ξεχωριστό ένθετο ψυχόμενης βάσης με το δικό του κύκλωμα είναι στάνταρ στα σετ ISBM με κοιλότητα παραγωγής.
Γωνίες βυθίσματος, υποκοπές και υλικό καλουπιού
Οι γωνίες βύθισης στις κοιλότητες φυσήματος ISBM είναι συνήθως 0,5–2° ανά πλευρά σε ευθύγραμμα τμήματα σώματος, αυξανόμενες σε 3–5° στο κωνικό άκρο του ώμου. Το ανεπαρκές βύθισμα προκαλεί το μπλοκάρισμα της φιάλης στην κοιλότητα κατά το άνοιγμα, σκίζοντας την περιοχή της ετικέτας ή παραμορφώνοντας το φινίρισμα του λαιμού. Οι υποσχέσεις — χαρακτηριστικά που θα μπορούσαν να κλειδώσουν τη φιάλη στην κοιλότητα — απαιτούν διαιρούμενα ένθετα ή μηχανισμούς πτυσσόμενου πυρήνα. Όπου είναι δυνατόν, τα σχέδια φιαλών θα πρέπει να αποφεύγουν τις υποσχέσεις κάτω από το χείλος στήριξης του λαιμού.
Η επιλογή υλικού καλουπιού καθορίζει τη διάρκεια ζωής των εργαλείων και την ικανότητα φινιρίσματος της επιφάνειας:
Ο χαλκός βηρυλλίου χρησιμοποιείται επιλεκτικά για κρίσιμα για την ψύξη ένθετα — ιδιαίτερα το ένθετο βάσης κοιλότητας εμφύσησης και μερικές φορές η άκρη του πείρου πυρήνα — επειδή η θερμική του αγωγιμότητα (105–120 W/m·K) είναι περίπου 5 φορές μεγαλύτερη από αυτή του χάλυβα εργαλείων (15–25 W/m·K), επιτρέποντας την επιθετική τοπική ψύξη σε ζώνες όπου ο χρόνος κύκλου περιορίζεται από τον ρυθμό απαγωγής θερμότητας και όχι από τις δομικές απαιτήσεις.
Μέρος 3 — Αντιστοίχιση προπλάσματος με κοιλότητα εμφύσησης
Η αντιστοίχιση της γεωμετρίας του προπλάσματος με τις διαστάσεις της κοιλότητας εμφύσησης είναι ο πιο κρίσιμος υπολογισμός. Σχεδιασμός εργαλείων ISBMΟι δύο παράμετροι που πρέπει να υπολογιστούν και να επαληθευτούν είναι ο λόγος αξονικής τάνυσης (ASR) και ο λόγος τάνυσης του στεφανιού (Υψηλής ταχύτητας), καθένα από τα οποία πρέπει να εμπίπτει εντός του εύρους-στόχου για την υπό επεξεργασία ρητίνη.
● Αναφορά υπολογισμού λόγου τάνυσης
Αξονική αναλογία τάνυσης (ASR)
ASR = Hμπουκάλι ÷ Hσώμα προπλάσματος
Στόχος PET: 2,5 – 4,0
Στόχος PETG: 2,0 – 3,5
Λόγος τάνυσης στεφάνης (HSR)
ΥΣΡ = Δμέγιστο μπουκάλι ÷ Δπρομορφώματος OD
Στόχος PET: 2,5 – 5,0
Στόχος PETG: 2,0 – 4,0
Συνολικός λόγος εκτόξευσης (BUR) = ASR × HSR. Για το PET, το βέλτιστο εύρος BUR είναι συνήθως 8–16. Κάτω από το 6, ο προσανατολισμός είναι ανεπαρκής. πάνω από το 20, τα ελαττώματα υπερτάσης είναι πιθανά σε τυπικές θερμοκρασίες επεξεργασίας.
Συνήθη προβλήματα και διορθώσεις αναντιστοιχίας προμορφώματος-κοιλότητας

Πρότυπα καλουπιών Aoki 100 και ASB-12M — Τι σημαίνουν
Η συμβατότητα των καλουπιών ISBM δεν είναι απλώς θέμα της εφαρμογής τους στην περιοχή σύσφιξης του μηχανήματος — ορίζεται από ένα ακριβές σύνολο διαστάσεων διεπαφής που καθορίζουν τον τρόπο με τον οποίο το σετ καλουπιών τοποθετεί, συσφίγγει και μεταφέρει τα προπλάσματα μέσα στο περιστροφικό σύστημα του μηχανήματος. Δύο πρότυπα κυριαρχούν στην αγορά για μηχανές ISBM 3 σταθμών που χρησιμοποιούνται στην παραγωγή καλλυντικών, φαρμακευτικών προϊόντων και ειδικών ποτών.
Τι ορίζουν τα πρότυπα
Τα πρότυπα καλουπιών ASB-12M και Aoki 100 καθορίζουν ένα σύνολο διαστάσεων διεπαφής που περιλαμβάνει:
- Πλάτος, ύψος και μοτίβο μπουλονιού του μπλοκ κοιλότητας — καθορισμός του σημείου τοποθέτησης των μισών κοιλοτήτων εμφύσησης στον σταθμό εμφύσησης της μηχανής και του τρόπου σύσφιξής τους
- Βήμα και διάμετρος πείρου πυρήνα — καθορισμός της απόστασης μεταξύ των κοιλοτήτων και της διαμέτρου της διεπαφής του πείρου πυρήνα, η οποία πρέπει να ταιριάζει με τις θήκες πείρου πυρήνα του μηχανήματος
- Διεπαφή τοποθέτησης δακτυλίου φινιρίσματος λαιμού — ορισμός του τρόπου με τον οποίο τοποθετείται το εργαλείο σπειρώματος λαιμού σε σχέση με την κοιλότητα του προπλάσματος και τον μηχανισμό μεταφοράς δακτυλίου λαιμού της μηχανής
- Θέσεις σύνδεσης νερού ψύξης — καθορισμός των θέσεων εισόδου και εξόδου για τα κυκλώματα ψύξης κοιλότητας ώστε να ταιριάζουν με την πολλαπλή ψύξης του μηχανήματος
Ένα καλούπι κατασκευασμένο σύμφωνα με το πρότυπο ASB-12M θα εγκατασταθεί φυσικά σε οποιαδήποτε μηχανή κατασκευασμένη σύμφωνα με αυτό το πρότυπο — συμπεριλαμβανομένων μηχανών από διαφορετικούς κατασκευαστές που έχουν υιοθετήσει τη διεπαφή. Το πρότυπο δεν διέπει τη γεωμετρία της κοιλότητας, το σχεδιασμό της φιάλης ή τις παραμέτρους της διεργασίας, μόνο τη φυσική διεπαφή μεταξύ καλουπιού και μηχανής.
Γιατί η συμβατότητα με καλούπια είναι η πιο παραβλεπόμενη απόφαση αγοράς μηχανημάτων
Οι επιχειρήσεις που έχουν συσσωρεύσει εργαλεία καλουπιών ISBM κατά τη διάρκεια ετών παραγωγής — δημιουργώντας μια βιβλιοθήκη από προδιαμορφωμένα και σετ κοιλοτήτων εμφύσησης για τη γκάμα των προϊόντων τους — διαθέτουν ένα σημαντικό εργαλείο που πρέπει να λαμβάνεται υπόψη κατά την αγορά ενός νέου μηχανήματος. Ένα τυπικό σετ καλουπιών ISBM κοστίζει ένα σημαντικό κλάσμα της τιμής του μηχανήματος. Μια επιχείρηση με 10-15 σετ καλουπιών έχει μια βιβλιοθήκη εργαλείων που μπορεί να αντιπροσωπεύει 40-60% της αξίας του ίδιου του μηχανήματος.
Εάν ένα νέο μηχάνημα χρησιμοποιεί διαφορετικό πρότυπο καλουπιού από τα υπάρχοντα εργαλεία, ολόκληρη η βιβλιοθήκη εργαλείων πρέπει είτε να ανακατασκευαστεί είτε να προσαρμοστεί — με κόστος που μπορεί να ισηθεί ή να υπερβεί τη διαφορά τιμής μεταξύ δύο μηχανημάτων. Για αυτόν τον λόγο, η συμβατότητα των προτύπων καλουπιού θα πρέπει να προσδιορίζεται ως αυστηρή απαίτηση, όχι ως προτίμηση, κατά τον καθορισμό της αγοράς ενός μηχανήματος ISBM.
Ποιο πρότυπο για ποια μηχανή Korea Ever-Power;
Η Korea Ever-Power προσφέρει και τα δύο πρότυπα διεπαφής στη σειρά HGY. HGY50-V3 και το HGY50-V3-EV χρησιμοποιούν το ASB-12M διεπαφή καλουπιού — το πρότυπο που χρησιμοποιείται από τις μηχανές Nissei ASB που εφαρμόζονται ευρέως σε κορεατικά εργοστάσια καλλυντικών και φαρμακευτικών προϊόντων. HGY150-V3 χρησιμοποιεί το Αόκι 100 Διεπαφή καλουπιού — το πρότυπο που χρησιμοποιείται από τις μηχανές Aoki Seiko, μια άλλη πλατφόρμα με σημαντική εγκατεστημένη βιβλιοθήκη καλουπιών σε επιχειρήσεις ISBM της Κορέας και της Νοτιοανατολικής Ασίας. Οι επιχειρήσεις με υπάρχουσες βιβλιοθήκες καλουπιών σε οποιοδήποτε πρότυπο μπορούν να μεταφέρουν τα εργαλεία τους στο αντίστοιχο μηχάνημα Korea Ever-Power με ελάχιστη τροποποίηση — επιβεβαιώνεται στο στάδιο της αναθεώρησης του σχεδίου καλουπιού πριν από την υποβολή της παραγγελίας.
Κόστος καλουπιού ISBM — Τι καθορίζει την τιμή
Το κόστος του καλουπιού ISBM υποεκτιμάται συνεχώς από τους αγοραστές που εστιάζουν μόνο στην τιμή του μηχανήματος. Για ένα ολοκληρωμένο έργο, το σετ καλουπιών συνήθως αντιπροσωπεύει 20–40% της συνολικής επένδυσης — και αυτή η αναλογία αυξάνεται προς το 40% όταν ο σχεδιασμός της φιάλης είναι πολύπλοκος (μη στρογγυλή διατομή, ασύμμετρος ώμος, ανάγλυφη επιφάνεια) ή όταν απαιτούνται πολλαπλές διαμορφώσεις κοιλοτήτων.
Οι κύριοι παράγοντες κόστους, κατά σειρά επιρροής:
Αριθμός κοιλοτήτων
Κάθε επιπλέον κοιλότητα απαιτεί ένα επιπλέον πλήρες ένθετο καλουπιού προδιαμόρφωσης, πείρο πυρήνα, σετ δακτυλίων λαιμού και μισό ζεύγος κοιλοτήτων εμφύσησης. Το κόστος εργαλείων κλιμακώνεται περίπου γραμμικά με τον αριθμό των κοιλοτήτων — ένα εργαλείο 4 κοιλοτήτων κοστίζει περίπου 3,5–3,8 φορές ένα εργαλείο μίας κοιλότητας (η πλάκα βάσης και τα εξαρτήματα της πολλαπλής είναι κοινά, αλλά τα εξαρτήματα που αφορούν την κοιλότητα πολλαπλασιάζονται).
Γεωμετρία μπουκαλιών
Οι κυλινδρικές φιάλες έχουν την φθηνότερη γεωμετρία — η κοιλότητα είναι μια απλή τορνευμένη οπή με κατεργασμένο προφίλ ώμου. Οι οβάλ, ορθογώνιες και ασύμμετρες διατομές απαιτούν φρεζάρισμα 5 αξόνων των μισών της κοιλότητας, αυξάνοντας τον χρόνο και το κόστος κατεργασίας κατά 40–80% σε σχέση με τα κυλινδρικά ισοδύναμα του ίδιου όγκου.
Βαθμός χάλυβα και φινίρισμα επιφάνειας
Ο ανοξείδωτος χάλυβας S136 με γυαλιστικό καθρέφτη για καλλυντικά υψηλής ποιότητας κοστίζει 2–3 φορές περισσότερο από τον προ-σκληρυμένο P20 με ημι-γυαλιστερό φινίρισμα για τυπικά μπουκάλια ποτών της ίδιας γεωμετρίας. Το πρόσθετο κόστος αφορά τόσο το υλικό (το S136 είναι πιο ακριβό από το P20 και πιο δύσκολο στην κατεργασία) όσο και την εργασία φινιρίσματος (το γυαλιστικό καθρέφτη απαιτεί πολλαπλά προοδευτικά στάδια στίλβωσης).
Πολυπλοκότητα νήματος λαιμού
Τα τυπικά φινιρίσματα λαιμού PCO 1881 ή SP400 είναι μορφές σπειρωμάτων κοινών διαστάσεων που επωφελούνται από έμπειρους κατασκευαστές εργαλείων — η γεωμετρία τους είναι καλά κατανοητή και παράγεται αποτελεσματικά. Τα μη τυποποιημένα προφίλ σπειρωμάτων λαιμού, τα χαρακτηριστικά ασφαλείας ή οι ιδιόκτητες διεπαφές διανομέα απαιτούν προσαρμοσμένο σχεδιασμό δακτυλίων σπειρώματος και εξειδικευμένη κατασκευή, προσθέτοντας 15–30% στο κόστος εργαλείων λαιμού ανά κοιλότητα.
Σύμμορφη ψύξη
Τα σετ κοιλοτήτων εμφύσησης με σύμμορφα κανάλια ψύξης (που παράγονται με μεταλλική προσθήκη ή ηλεκτροδιάβρωση με σύρμα) κοστίζουν 30–60% περισσότερο από τα συμβατικά τρυπημένα μπλοκ κοιλοτήτων του ίδιου σχεδιασμού. Η αύξηση κόστους δικαιολογείται όταν η μείωση του χρόνου κύκλου κατά 15–25% παράγει απόδοση επένδυσης (ROI) εντός 6–12 μηνών με τον προγραμματισμένο όγκο παραγωγής — συνήθως πάνω από 300.000 μονάδες ανά μήνα ανά κοιλότητα.
Τρισδιάστατο πρωτότυπο πριν από τον χάλυβα
Η Korea Ever-Power περιλαμβάνει την τρισδιάστατη δημιουργία πρωτοτύπων στη διαδικασία σκοπιμότητας του καλουπιού — ένα εκτυπωμένο ή χυτό πρωτότυπο της γεωμετρίας της φιάλης παράγεται από το μοντέλο CAD και χρησιμοποιείται για την επαλήθευση της εφαρμογής συναρμολόγησης, της αποδοχής του περιμετρικού λαιμού και της εφαρμογής της ετικέτας πριν από την τοποθέτηση οποιουδήποτε χάλυβα. Το κόστος του πρωτοτύπου είναι ένα μικρό κλάσμα του κόστους εργαλείων, αλλά εξαλείφει τον κίνδυνο ανακάλυψης σφάλματος σχεδιασμού μετά την κοπή χάλυβα.
Υποβολή σχεδίου φιάλης για αξιολόγηση σκοπιμότητας καλουπιού ISBM
Μια αξιολόγηση σκοπιμότητας καλουπιού — που ονομάζεται επίσης αξιολόγηση Σχεδιασμού για Κατασκευασιμότητα (DFM) — είναι η διαδικασία με την οποία ο κατασκευαστής καλουπιού αξιολογεί τον προτεινόμενο σχεδιασμό της φιάλης πριν δεσμευτεί για την κατασκευή εργαλείων. Εντοπίζει στοιχεία σχεδιασμού που θα μπορούσαν να προκαλέσουν προβλήματα κατασκευής, ελαττώματα προσανατολισμού ή δομικές αστοχίες στην παραγωγή και προτείνει τροποποιήσεις που επιλύουν αυτά τα προβλήματα πριν από την κοπή οποιουδήποτε χάλυβα.
Οι πληροφορίες που απαιτούνται για μια πλήρη αναθεώρηση του ISBM DFM:
Λίστα ελέγχου υποβολής DFM
✓ Σχέδιο μπουκαλιού (PDF + CAD, κατά προτίμηση STEP)
✓ Στοχευόμενο βάρος μπουκαλιού και πάχος τοιχώματος (g, mm)
✓ Τύπος και ποιότητα ρητίνης (π.χ., PET IV 0.76)
✓ Φινίρισμα λαιμού με τυπικό ή προσαρμοσμένο σχέδιο
✓ Απαιτούμενος αριθμός κοιλοτήτων
✓ Στόχος ρυθμού παραγωγής (BPH)
✓ Απαιτείται φινίρισμα επιφάνειας (γυαλιστερό, ματ, ανάγλυφο)
✓ Τύπος εφαρμογής (ψυχρή πλήρωση, θερμή πλήρωση, φαρμακευτική)
✓ Τύπος κλεισίματος γραμμής πλήρωσης (καπάκι, αντλία, σταγονόμετρο)
✓ Υφιστάμενο πρότυπο καλουπιού, εάν ισχύει (ASB-12M / Aoki 100)
✓ Εκτίμηση ετήσιου όγκου παραγωγής
✓ Απαιτείται χρονοδιάγραμμα παράδοσης
Η ομάδα καλουπιών της Korea Ever-Power συνήθως επιστρέφει μια αναφορά DFM εντός 3-5 εργάσιμων ημερών από την παραλαβή του πλήρους πακέτου υποβολής. Η αναφορά περιλαμβάνει: επιβεβαίωση της προτεινόμενης κατανομής πάχους τοιχώματος προμορφώματος, υπολογισμούς λόγου τάνυσης, σύσταση υλικού καλουπιού, επικύρωση μέτρησης κοιλοτήτων σε σχέση με τον χρόνο κύκλου του μηχανήματος και τον στόχο BPH, καθώς και τυχόν συνιστώμενες τροποποιήσεις σχεδιασμού φιάλης που απαιτούνται για παραγωγή χωρίς προβλήματα. Οι τροποποιήσεις που εντοπίζονται στο στάδιο DFM δεν κοστίζουν τίποτα για να εφαρμοστούν. Η ίδια τροποποίηση που εντοπίζεται μετά την κοπή χάλυβα κοστίζει συνήθως 15-25% της αρχικής τιμής εργαλείων για διόρθωση.
◆ Κλειδί για πακέτο
Ο σχεδιασμός καλουπιών ISBM είναι μια εργασία μηχανικής συστημάτων, όχι δύο ανεξάρτητες εργασίες εργαλειομηχανών. Η κατανομή πάχους τοιχώματος προμορφώματος, η ομοκεντρικότητα των πείρων πυρήνα, η ακρίβεια εργαλειομηχανών φινιρίσματος λαιμού, η διάταξη ψύξης της κοιλότητας εμφύσησης, η αντιστοίχιση του λόγου τάνυσης και η συμβατότητα με τα πρότυπα καλουπιού πρέπει όλα να επιλυθούν πριν δεσμευτεί μια μεμονωμένη διάσταση στον χάλυβα. Το κόστος ενός σωστού σχεδιασμού είναι η αναθεώρηση DFM. Το κόστος ενός λανθασμένου σχεδιασμού είναι η πλήρης ανακατασκευή του καλουπιού — συν τις καθυστερήσεις στην παραγωγή και τις καθυστερήσεις των πελατών που τη συνοδεύουν.
Σύναψη
Το σετ καλουπιών ISBM είναι το εργαλείο που μεταφράζει το σχέδιο ενός μπουκαλιού σε ένα κατασκευασμένο προϊόν. Η γεωμετρία του προπλάσματος καθορίζει εάν ο διαξονικός προσανατολισμός επιτυγχάνεται με συνέπεια. Η επιφάνεια της κοιλότητας εμφύσησης και η διάταξη ψύξης καθορίζουν την εμφάνιση, τη διαύγεια και τον χρόνο κύκλου του μπουκαλιού. Η αντιστοίχιση του λόγου τάνυσης καθορίζει τη δομική απόδοση. Και η συμβατότητα με τα πρότυπα καλουπιού καθορίζει εάν η επένδυση σε εργαλεία προστατεύεται όταν το μηχάνημα τελικά αναβαθμιστεί ή αντικατασταθεί.
Για επιχειρήσεις που είναι νέες στο ISBM ή αναπτύσσουν μια νέα μορφή κοντέινερ, η πιο σημαντική επένδυση γίνεται στη διαδικασία DFM — επιβεβαίνοντας τον σχεδιασμό του προπλάσματος, τους υπολογισμούς του λόγου τάνυσης και το πρότυπο καλουπιού πριν από την κοπή του χάλυβα. Η Korea Ever-Power παρέχει πλήρη σχεδιασμό καλουπιών, έλεγχο DFM, τρισδιάστατη δημιουργία πρωτοτύπων και κατασκευή καλουπιών ως μέρος της προσφοράς έργων ISBM με το κλειδί στο χέρι σε όλη την έκταση. Σειρά HGY 3-σταθμών ISBM.
Σχετικά με αυτό το άρθρο: Προετοιμάστηκε από την Τεχνική Ομάδα και το Τμήμα Σχεδιασμού Καλουπιών της Korea Ever-Power. Τα δεδομένα επιλογής υλικού καλουπιού (σκληρότητα, αναμενόμενη διάρκεια ζωής βολής) βασίζονται σε πρακτικές ISBM που ισχύουν στον κλάδο και στα αρχεία απόδοσης καλουπιών παραγωγής της Korea Ever-Power. Οι οδηγίες σχεδιασμού καναλιών ψύξης βασίζονται σε δημοσιευμένη βιβλιογραφία μηχανικής επεξεργασίας πολυμερών και στα πρότυπα σχεδιασμού εργαλείων της Korea Ever-Power.
Σχετική ανάγνωση: Τι είναι η χύτευση με έγχυση, τέντωμα και εμφύσηση; — Οδηγός διαδικασίας | Διαξονικός προσανατολισμός σε φιάλες PET | Πώς να επιλέξετε μια μηχανή ISBM — 8 επεξηγήσεις προδιαγραφών | Οδηγός τιμών μηχανής ISBM
Επιμέλεια: Cxm


