
ZERO FLASH · NESSUNA OPERAZIONE DI TRIM · VANTAGGIO DEL PROCESSO IBM · SEMPRE POTENZA IN COREA
Zero Flash IBM:
Senza rifinitura Guida alla produzione di contenitori
Zero flash è uno dei tre vantaggi strutturali intrinseci del processo IBM: elimina l'operazione di rifilatura della base EBM e tutte le sue conseguenze a valle: costi di manodopera per la rifilatura, investimenti in attrezzature per la rifilatura, scarti di rilavorazione, contaminazione da particelle di flash all'interno del contenitore e il segno di tracciatura sulla superficie esterna del contenitore. Questa guida quantifica il vantaggio di zero flash nelle applicazioni IBM per i settori farmaceutico, alimentare e della cura della persona in Corea.
Nessuna operazione di trim
Contaminazione flash zero
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · LUGLIO 2026
RIFERIMENTO DI SISTEMA · IMPATTO DEL TRIM FLASH ZERO FLASH IBM vs EBM
PRODOTTO FLASH
Zero
Base strutturale IBM: nessuna saldatura a pizzico, nessuna rifilatura, nessuna sbavatura in nessuna base del contenitore
EBM BASE FLASH
3–15 mm
Larghezza della base dell'aletta flash che richiede una regolazione secondaria su ogni contenitore EBM
RISPARMIO DI MANODOPERA
1 operatore
Per 2-4 macchine EBM — IBM elimina completamente la stazione di trim
FLASH REGRIND PERD
2–8%
Peso flash EBM pari a % del peso del contenitore — HDPE perso per macinazione o rottame
SEZIONE 01
Cos'è Flash e perché EBM lo produce
FORMAZIONE DI BAGLIORI DI STAMPAGGIO EBM: PERCHÉ È STRUTTURALMENTE INEVITABILE NELLO STAMPAGGIO A SOFFIAGGIO PER ESTRUSIONE
Estrusione di parti
Il processo EBM estrude un tubo di plastica cavo (parione) dalla testa di estrusione. Il parione è un tubo aperto alle estremità, ovvero presenta un'estremità inferiore aperta che pende al di sotto dello stampo di soffiaggio. Il diametro e lo spessore della parete del parione sono controllati, ma variabili lungo la sua lunghezza a causa delle variazioni di rigonfiamento dell'estruso.
Chiusura dello stampo a soffiaggio = Flash
Lo stampo a soffiaggio si chiude, comprimendo la preforma nella sua estremità inferiore per formare la saldatura della base del contenitore. Le due metà dello stampo comprimono insieme il materiale della preforma: il materiale all'interno della cavità dello stampo forma la base del contenitore; il materiale all'esterno della cavità dello stampo viene schiacciato e diventa la bava di fusione della base. Questa formazione di bava è inevitabile: ogni contenitore EBM richiede una compressione per sigillare la base.
È necessaria l'operazione di trim.
Dopo lo stampaggio a soffiaggio, la bava di stampaggio alla base del contenitore deve essere rimossa in una seconda operazione di rifinitura. Nelle linee EBM automatizzate, una lama di rifinitura alla base del contenitore rimuove la bava all'uscita del contenitore dallo stampo di soffiaggio. Nelle linee manuali o semiautomatiche, un operatore rifinisce la bava a mano. L'operazione di rifinitura comporta: costi delle attrezzature, costi della manodopera, tempi di ciclo, scarti di bava e, aspetto fondamentale, il rischio di residui di bava all'interno del contenitore.
Dimensioni delle alette di flash di base EBM in un contenitore domestico in HDPE da 200 ml: 3–8 mm di larghezza × 0,5–1,5 mm di spessore × lunghezza del perimetro della base del contenitore. Peso del flash: 0,8–2,5 g per contenitore = 3–81 TP3T di peso del contenitore. Con 10 milioni di contenitori/anno: 8–25 tonnellate di HDPE flash all'anno da smaltire o riciclare.
La formazione di bave non è un difetto del processo EBM, bensì una conseguenza inevitabile dell'architettura di preformatura e sigillatura EBM. Ogni contenitore EBM mai prodotto presenta bave. L'industria EBM ha ottimizzato il peso delle bave (bave più sottili = meno spreco di materiale) e l'automazione del taglio (taglio in linea = minori costi di manodopera), ma non è riuscita e non può eliminarle completamente, poiché la loro formazione è il meccanismo con cui l'EBM sigilla la base del contenitore. Nessuna ottimizzazione del processo EBM, nessuna programmazione dello stampo, nessuna programmazione della preforma può evitare la fase fondamentale di sigillatura e sigillatura che genera le bave.
IBM non produce bave di stampaggio, non come risultato di un obiettivo di qualità o di un'ottimizzazione del processo, ma come conseguenza strutturale dell'architettura di stampaggio a iniezione di IBM. Per comprendere perché IBM sia intrinsecamente priva di bave di stampaggio, è necessario comprendere come IBM forma la base del contenitore, come spiegato nella guida di processo IBM.
SEZIONE 02
Architettura IBM che elimina la memoria flash
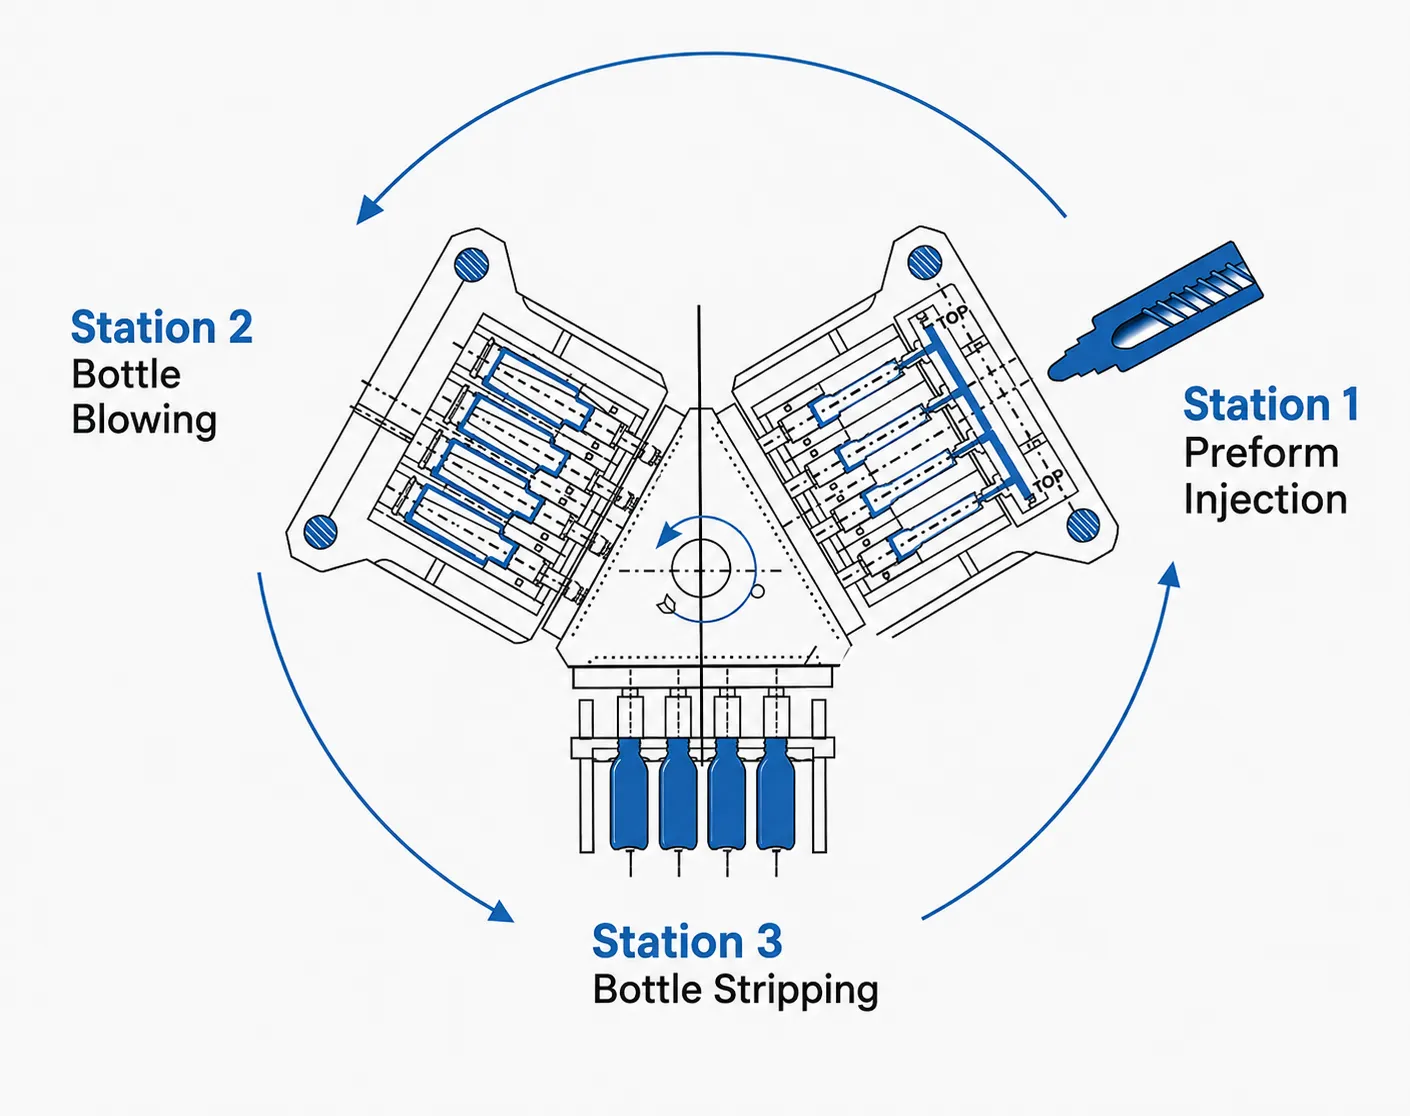
Sigillato a iniezione: non è necessario pizzicare
La punta dell'anima della pressa IBM sigilla la base della preforma durante lo stampaggio a iniezione nella Stazione 1. La punta dell'anima è la parte maschio del punto di iniezione: il polietilene ad alta densità (HDPE) fuso viene iniettato attorno all'anima e riempie la cavità della preforma dal collo alla base, con la punta dell'anima che funge da stampo di base. Il risultato è un tubo preformato a fondo chiuso con una base solida formata a iniezione. Questa base non necessita mai di essere sigillata, poiché è stata formata chiusa durante l'iniezione. Nella Stazione 2, l'aria compressa entra attraverso un foro nella punta dell'anima e gonfia il corpo della preforma verso l'esterno, lasciando la base formata a iniezione in posizione. Risultato: un contenitore con una base liscia, priva di saldature e bave, con solo una piccola traccia del punto di iniezione al centro della base interna, non visibile dall'esterno.
Saldatura a pizzico: bava inevitabile
La preforma estrusa di EBM è un tubo aperto alle estremità: non ha una base sigillata quando esce dalla filiera. Lo stampo a soffiaggio deve comprimere meccanicamente la preforma all'estremità inferiore per sigillare la base del contenitore. La compressione crea: (1) una linea di saldatura alla base, una zona strutturalmente più debole rispetto alla parete circostante del contenitore; (2) bave di stampaggio alla base: l'HDPE estruso oltre la linea di separazione dello stampo forma una linguetta che deve essere rifilata; (3) residui di rifilatura: la rifilatura delle bave produce particelle di HDPE che possono cadere all'interno del contenitore attraverso la parte superiore aperta (prima della chiusura in corrispondenza della linea di riempimento).
La saldatura di base è strutturalmente più debole della parete laterale del contenitore: il cedimento della saldatura di base è la modalità di rottura più comune dei contenitori EBM in caso di caduta o impatto. La base formata a iniezione di IBM non presenta saldature e non si rompe in questo modo.
Vista dal basso, la base del contenitore IBM presenta una superficie esterna in HDPE liscia e continua, priva di linee di giunzione, segni di saldatura e imperfezioni di rifilatura. L'unico elemento visibile è il punto di iniezione al centro della base: un piccolo segno circolare (in genere di 1,5-3,0 mm di diametro) in corrispondenza del punto di uscita dell'aria soffiata dall'anima del contenitore. Questo residuo del punto di iniezione è a filo o leggermente incassato rispetto alla superficie circostante della base, senza sporgere, senza spigoli vivi e senza mai entrare in contatto con il contenuto del contenitore.
SEZIONE 03
Risparmi sui costi di produzione quantificati
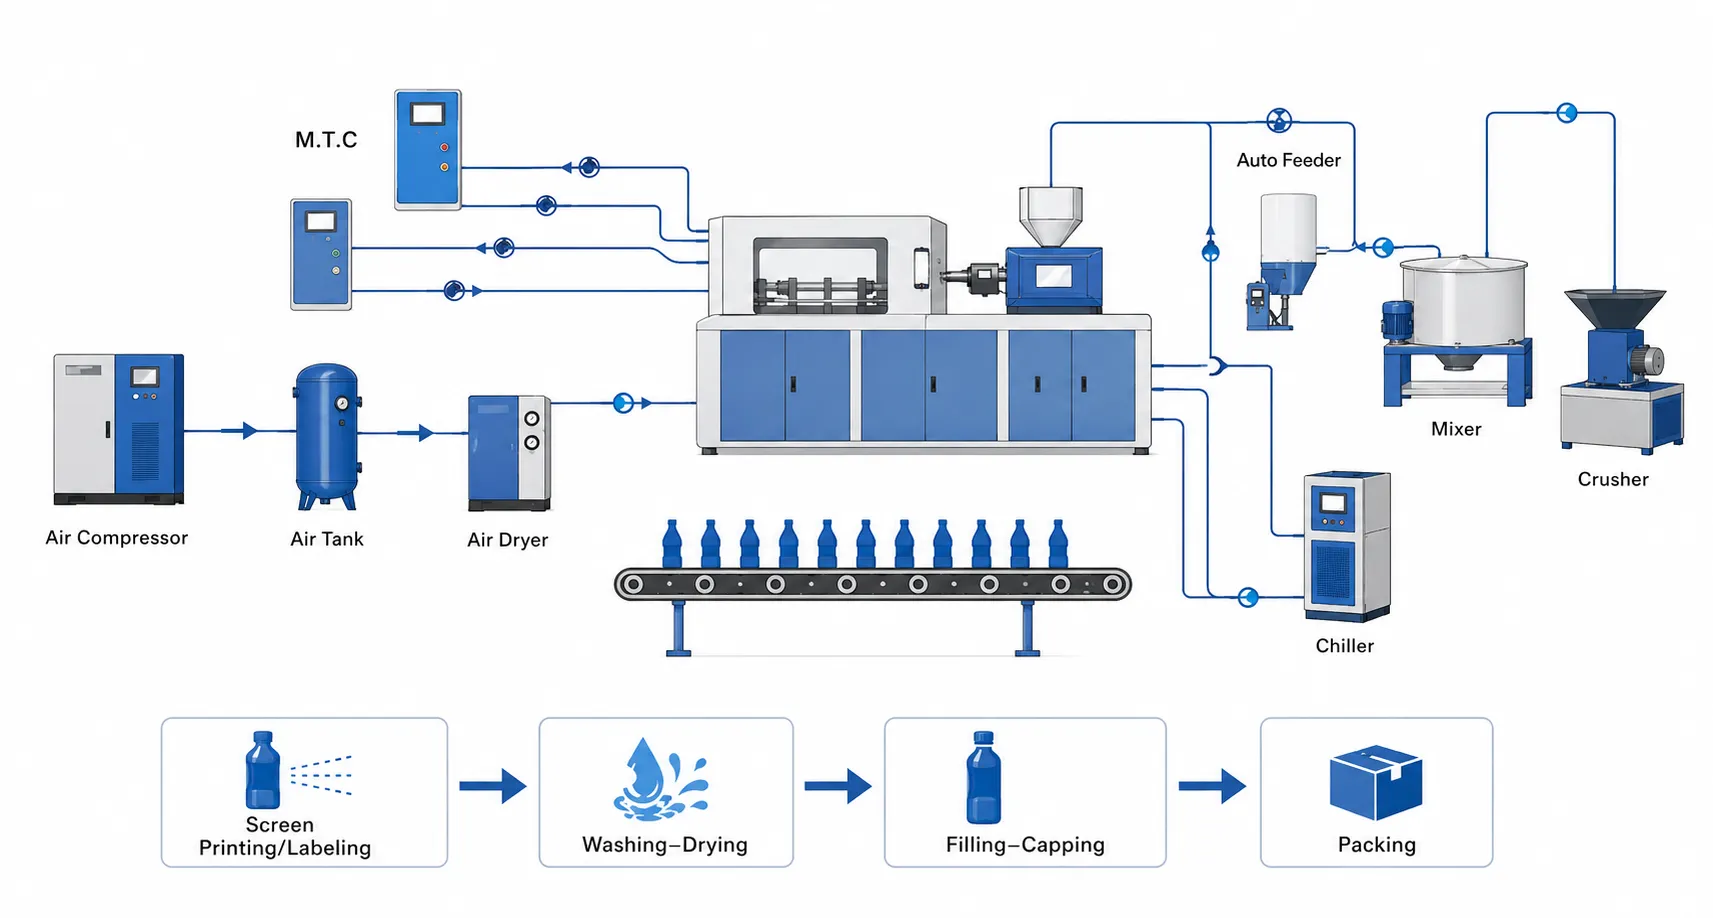
Il vantaggio dell'assenza di flash si traduce in un risparmio quantificabile sui costi di produzione a ogni scala di produzione IBM. La seguente analisi dei costi utilizza come riferimento i parametri di produzione IBM coreana per i contenitori di prodotti chimici per uso domestico in HDPE da 200 ml; i calcoli sono scalabili proporzionalmente per altri formati di contenitore.
| CATEGORIA DI COSTO | EBM (con rifinitura) | IBM (zero flash) | BASE DI RISPARMIO IBM |
|---|---|---|---|
| Capitale per attrezzature di rifinitura | 15–30 milioni di KRW per linea | Zero | L'integrazione tra l'unità di taglio e il nastro trasportatore non è necessaria sulla linea di produzione IBM. |
| Sostituzione della lama di rifinitura | Da 200.000 a 500.000 KRW al mese | Zero | Niente lame di rifinitura, niente servizio di affilatura, niente tempi di inattività per la sostituzione delle lame. |
| Operatore addetto alla rifinitura | 1 operatore ogni 2-4 macchine EBM | Zero | L'operatore IBM monitora la macchina e l'output: non è previsto personale dedicato alla stazione di trim. |
| Rifiuti di HDPE flash | 3–8% di peso del contenitore | Zero | Il polietilene ad alta densità stampato a iniezione 100% diventa contenitore: nessun costo di riciclo o smaltimento. |
| Processo di macinazione flash | Capitale e attività di rimacinazione | Zero | Nei settori farmaceutico e alimentare IBM non può utilizzare materiale riciclato: la memoria flash EBM è puro scarto in queste applicazioni. |
| Ispezione del contenitore per flash | Stazione di ispezione aggiunta | Zero | Non è richiesta alcuna ispezione del bordo di base: la qualità della base è intrinseca al processo IBM. |
RISPARMIO SUI COSTI DI PRODUZIONE FLASH A ZERO — ZQ60 IBM vs EBM EQUIVALENTE @ 200 ml HDPE, 20 MILIONI DI UNITÀ/ANNO
Attrezzatura di rifinitura
Risparmio di 20 milioni di KRW
capitale una tantum
Lavoro annuale
Risparmio di 28 milioni di KRW all'anno
Operatore trim 0,5 × 56 milioni di KRW/anno
Scarti di HDPE flash
Risparmio di 18 milioni di KRW all'anno
4% × 20M × 4g/cont × 2.800 KRW/kg
Lame + Manutenzione
Risparmio di 4 milioni di KRW all'anno
Sostituzione della lama di rifinitura + tempo di inattività
Risparmio annuo totale
KRW ~50 milioni/anno
Circa 2,5 KRW per container a 20 milioni/anno
SEZIONE 04
Zero Flash Interior — Eliminazione della contaminazione
La conseguenza commercialmente più significativa del flash EBM non è la visibile aletta di flash esterna, bensì i detriti di flash invisibili che l'operazione di rifilatura deposita all'interno del contenitore. La comprensione del meccanismo di contaminazione spiega perché i marchi farmaceutici e alimentari coreani specificano Contenitori IBM per ragioni di qualità che vanno oltre il costo di produzione.
Rottura della pinna flash durante la regolazione
Quando la lama di rifilatura entra in contatto con l'aletta di base, l'azione di taglio genera microparticelle di HDPE sul bordo tagliato. Nelle stazioni di rifilatura automatizzate EBM, queste particelle vengono generate nel punto di rifilatura, a circa 5-20 mm dalla parte superiore del contenitore aperto (prima che il tappo venga applicato sulla linea di riempimento). Alle velocità di produzione EBM (500-2.000 contenitori/minuto), il flusso d'aria intorno alla stazione di rifilatura crea turbolenza che può trasportare le microparticelle di HDPE verso l'alto, nel collo del contenitore aperto. Le dimensioni delle particelle generate dalla rifilatura con lama di HDPE sono comprese tra 20 e 500 μm di diametro e sono invisibili a occhio nudo. Queste particelle non sono rilevabili con la normale ispezione visiva a 500 lux e sono subvisibili in condizioni di ispezione di produzione normali.
Riattacco rapido all'interno del contenitore
Le bave di fusione non rifilate correttamente alla base del sistema EBM (Electron Beam Machine) – una condizione che si verifica quando le lame di rifilatura sono usurate o disallineate – lasciano un residuo di bava attaccato alla zona di saldatura della base. Durante il trasporto del contenitore dalla macchina EBM alla linea di riempimento (in genere tramite nastro trasportatore, tavolo di accumulo e confezionamento alla rinfusa), questo residuo di bava può staccarsi dalla zona di saldatura. Se il residuo si stacca dopo che il contenitore è stato riempito e tappato – come può accadere a causa di ripetuti urti durante la distribuzione – il residuo di bava diventa una particella di HDPE fluttuante all'interno del contenitore riempito. Questo costituisce un evento di contaminazione del prodotto che richiede il richiamo del prodotto in Corea, secondo le normative del Ministero coreano per la sicurezza alimentare e farmaceutica, se il contenitore contiene un prodotto farmaceutico o alimentare.
Base strutturale: senza rifiniture, senza particelle
I contenitori IBM non subiscono alcuna operazione di rifilatura: non sono presenti lame di rifilatura, stazioni di rifilatura e non si generano particelle residue in nessuna fase del processo produttivo IBM. L'interno del contenitore IBM è formato interamente dalla superficie dell'anima (liscia, lucida, senza operazioni che generano particelle) e dal corpo della preforma che si gonfia verso l'esterno; entrambe le operazioni sono contenute all'interno della macchina IBM chiusa, senza generazione di particelle. I contenitori IBM escono dalla Stazione 3 come contenitori finiti con base sigillata, senza ulteriori operazioni che potrebbero generare contaminanti interni prima che raggiungano la linea di riempimento coreana.
SEZIONE 05
Zero Flash nell'industria farmaceutica coreana IBM
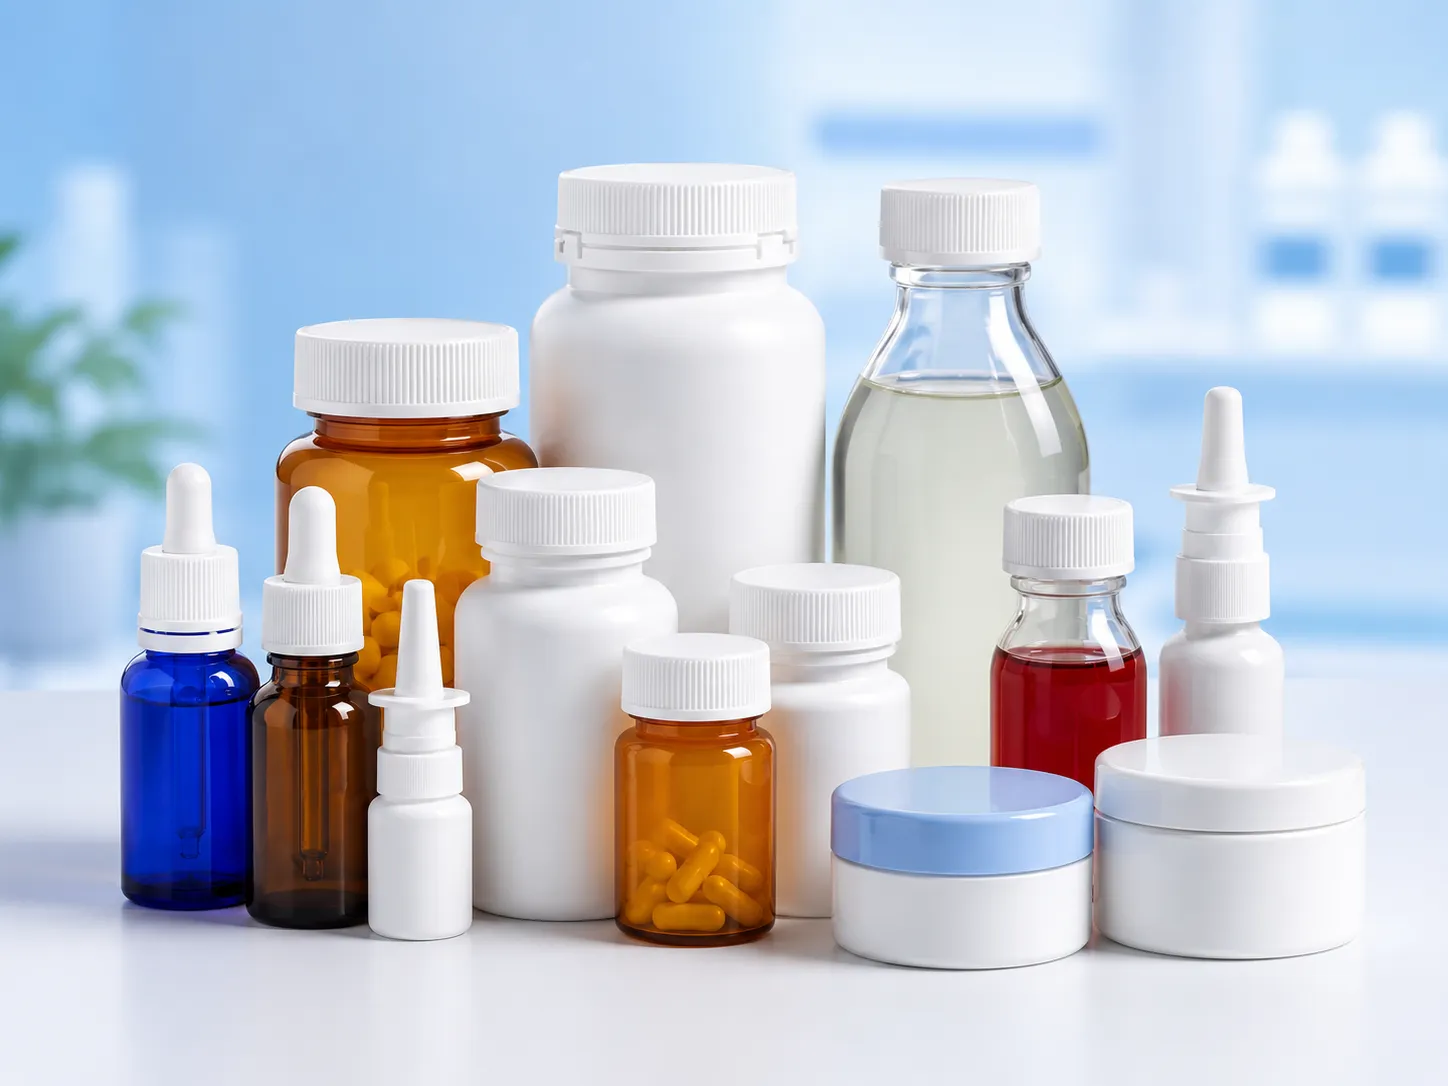
Il sistema farmaceutico coreano IBM ha i requisiti di qualità più rigorosi in termini di assenza di sbavature tra tutte le applicazioni IBM, poiché le normative GMP della KFDA coreana classificano le particelle di HDPE presenti all'interno di un contenitore farmaceutico come un potenziale rischio per la sicurezza del paziente (contaminazione da corpo estraneo) che, se riscontrate in un prodotto farmaceutico confezionato, richiedono il ritiro del prodotto dal mercato coreano e un'indagine sulla contaminazione da parte della KFDA coreana.
Standard coreano KP per le particelle
La Farmacopea Coreana (KP) e l'Avviso Generale per le Preparazioni Oftalmiche richiedono limiti per le particelle subvisibili: ≤ 25 particelle/ml ≥ 10 μm e ≤ 3 particelle/ml ≥ 25 μm secondo le specifiche allineate alla USP. I contenitori IBM senza particelle di risciacquo soddisfano questo standard senza necessità di lavaggio. I contenitori EBM utilizzati per le preparazioni oftalmiche coreane devono essere sottoposti a un'operazione di risciacquo ad aria o ad acqua 100% sulla linea di riempimento farmaceutico coreana per ridurre i livelli di particelle, un'operazione non richiesta per i contenitori IBM, con un risparmio di circa 15-25 milioni di KRW in attrezzature di risciacquo e 8-12 milioni di KRW all'anno in costi di utenze e manutenzione in una tipica linea di riempimento oftalmica IBM coreana.
Documentazione GMP della KFDA coreana
Per la qualificazione GMP farmaceutica coreana, il Container Technical File (CTF) deve documentare il processo di produzione del contenitore, comprese tutte le operazioni che generano particelle. La descrizione del processo di produzione di IBM nel CTF coreano non include alcuna operazione di rifilatura: l'assenza di rifilatura rappresenta un vantaggio qualitativo documentato che semplifica la valutazione del rischio di contaminazione (PFMEA) del marchio farmaceutico coreano per il contenitore primario. Gli ispettori GMP della KFDA coreana valutano il rischio di contaminazione del contenitore primario nell'ambito delle ispezioni degli impianti farmaceutici GMP: l'architettura documentata di IBM, priva di rifilatura, rappresenta una semplice eliminazione del rischio che l'EBM con rifilatura non è in grado di garantire.
SEZIONE 06
Zero Flash nel cibo coreano IBM
Le normative del Ministero coreano per la sicurezza alimentare e farmaceutica (MFDS) in materia di contenitori per alimenti richiedono che questi siano privi di contaminazione da materiali estranei: una normativa coreana sulla sicurezza alimentare che rende la produzione di residui di scarti di lavorazione (EBM) all'interno di un contenitore per alimenti una violazione delle norme MFDS coreane. La produzione a zero scarti di lavorazione di IBM rappresenta un vantaggio strutturale in termini di conformità alle normative MFDS coreane per i produttori di imballaggi alimentari IBM che riforniscono marchi alimentari registrati presso l'MFDS coreano.
La salsa di soia coreana viene confezionata a un pH compreso tra 4,5 e 5,0 su linee di riempimento automatizzate coreane che operano a una velocità di 80-120 bottiglie al minuto. A questa velocità di riempimento, qualsiasi particella di HDPE presente all'interno del contenitore di salsa di soia prima del riempimento viene immediatamente dispersa nella salsa durante il riempimento, rendendo impossibile il rilevamento e la rimozione delle particelle dopo il riempimento. I marchi coreani di salsa di soia specificano i contenitori IBM (tramite le apparecchiature IBM del loro fornitore coreano di contenitori) proprio per eliminare il rischio di contaminazione flash EBM. Un singolo episodio di contaminazione alimentare in Corea, che comporti il rilevamento di particelle di plastica in un lotto di salsa di soia coreana presso la vendita al dettaglio, richiede: il ritiro del prodotto dalla rete idrica coreana con un costo stimato tra 300 e 600 milioni di won coreani, un'indagine sulla contaminazione da parte dell'Agenzia coreana per la sicurezza alimentare e la sicurezza alimentare (3-6 mesi) e un potenziale danno alla reputazione del marchio coreano. Il vantaggio dell'assenza di contaminazione flash offerto da IBM rende questo evento strutturalmente impossibile.
I contenitori IBM per miele premium coreano (a forma di orsetto e a forma di barattolo, da 150 a 500 ml) rappresentano un'applicazione IBM a zero flash in cui l'assenza di un segno di rifinitura sul fondo è un indicatore visibile di qualità per i consumatori coreani di miele premium. I marchi di miele coreano venduti a 15.000-50.000 KRW per 500 ml nei reparti alimentari dei grandi magazzini coreani specificano i contenitori IBM per tre motivi a zero flash: (1) nessun segno di rifinitura sul fondo: il consumatore coreano esamina il fondo dell'orsetto o del barattolo come parte della valutazione del prodotto premium; (2) nessun residuo di flash nel miele: il miele premium coreano viene consumato direttamente senza filtrazione; (3) l'aspetto pulito della base IBM segnala la qualità di produzione al prezzo premium coreano. La guida IBM per i prodotti chimici domestici illustra come il vantaggio a zero flash di IBM si applichi ai contenitori per prodotti chimici di uso quotidiano come vantaggio in termini di costi e qualità, ma Guida IBM per la casa Affronta anche il rischio di contaminazione nel contesto dei prodotti chimici domestici.
SEZIONE 07
Zero Flash nel settore della cura personale e cosmetica coreana IBM
Nel settore coreano della cura della persona e della cosmetica, IBM offre un vantaggio di tipo diverso: la qualità estetica della base e del corpo del contenitore. L'ispezione di accettazione degli imballaggi dei marchi premium coreani viene condotta in condizioni di illuminazione direzionale che rivelano i segni di rifinitura invisibili in luce diffusa, rendendo l'aspetto della base senza rifinitura di IBM un criterio di accettazione a sé stante per i marchi premium coreani.
QUALITÀ DELL'ASPETTO DI BASE · IBM vs EBM ALL'ISPEZIONE DI ACCETTAZIONE DEL MARCHIO PREMIUM COREANO
FUNZIONE DI ISPEZIONE
Linea di saldatura di base
Ritagliare il segno di testimonianza
planarità della base
Raggio d'angolo della base
Finitura della superficie di base
IBM (Zero Flash)
Nessuno — base formata a iniezione, senza saldatura
Nessuno — nessuna operazione di rifinitura eseguita
Base piatta stampata a iniezione di precisione
Sharp R come da progetto — cavità stampata a soffiaggio
Superficie liscia della cavità dello stampo a soffiaggio
EBM (con Trim)
Presente — visibile sotto luce direzionale a 45°
Attualmente — bordo tagliato visibile alla base
Variabile: la zona di saldatura può causare una leggera curvatura della base
Arrotondato nella zona di saldatura a causa della meccanica di schiacciamento
Leggermente ruvido sul bordo tagliato
I marchi coreani di cosmetici di alta gamma (vasetti di crema viso premium, contenitori di burro corpo di lusso, confezioni per set regalo K-beauty) sono i clienti più esigenti di IBM in termini di criteri estetici. Gli ispettori coreani addetti al controllo qualità degli imballaggi cosmetici esaminano la base del contenitore dal basso utilizzando una luce direzionale da 500-1.000 lux con un'incidenza di 45° – lo stesso angolo di visuale che si crea quando l'illuminazione degli scaffali dei grandi magazzini coreani fa sì che un consumatore prenda in mano un prodotto e lo ispezioni dal basso. In queste condizioni, le linee di saldatura della base EBM e i segni di rifinitura sono visibili come segni lineari in rilievo e una texture superficiale irregolare al centro della base: caratteristiche che i team di controllo qualità dei marchi coreani di cosmetici di lusso documentano come difetti estetici e utilizzano per rifiutare i contenitori EBM in quanto non conformi agli standard di imballaggio dei marchi premium.
SEZIONE 08
ZQ60 — Piattaforma Zero Flash per IBM di fascia media in Corea
IL EP-ZQ60 è la macchina Ever-Power IBM più comune in Corea per la produzione di medio volume di contenitori IBM per alimenti, prodotti per la casa e per la cura della persona nel formato da 100 a 300 ml: un intervallo di volume in cui il vantaggio dell'assenza di sbavature produce il maggiore risparmio relativo sui costi di produzione rispetto all'EBM, poiché questo intervallo di formato è anche quello in cui le operazioni di rifilatura EBM sono più intensive in termini di manodopera (diametro del corpo ridotto × perimetro lungo delle alette di sbavatura alla base = maggiore manodopera per unità rispetto ai contenitori di grande formato).
35–40%
Risparmio di superficie della cella di produzione rispetto a una linea EBM comparabile con stazione di rifinitura
50 milioni di KRW
Risparmio annuo stimato di zero flash pari a 20 milioni di unità/anno Contenitore per alimenti in HDPE da 200 ml
Zero
Eventi di rischio di contaminazione improvvisa nella storia della produzione di contenitori farmaceutici e alimentari di IBM
100%
Utilizzo del materiale HDPE: tutto il polimero iniettato diventa contenitore, niente diventa scarto di lavorazione.
DOMANDE FREQUENTI SULL'INGEGNERIA
Zero Flash IBM — Domande di ingegneria
IBM non produce assolutamente alcuna traccia di flash in nessuna parte del contenitore, compresa l'area del collo?
IBM non produce alcuna bava in nessun punto sulla superficie esterna del contenitore che richieda rifilatura. Il chiarimento è importante: IBM produce un piccolo residuo del punto di iniezione all'interno della base del contenitore: un segno circolare di 1,5-3,0 mm di diametro nel punto di soffiaggio dell'aria dell'asta del nucleo dove il punto di iniezione dell'HDPE si è congelato. Questo residuo del punto di iniezione: (1) si trova sulla base interna, non all'esterno; (2) è a filo o leggermente incassato rispetto alla superficie della base circostante: non è una sporgenza; (3) non viene rifilato perché non richiede rifilatura: è un segno di iniezione liscio e non tagliente, privo di caratteristiche che generano particelle; e (4) non è visibile dall'esterno del contenitore. Nella zona del collo: IBM presenta una linea di separazione del collo dall'inserto del collo in due pezzi dello stampo a iniezione: una linea sottile sulla superficie esterna del collo in corrispondenza del piano di separazione dello stampo. Questa linea di separazione del collo è estremamente sottile (in genere con una larghezza del segno di 0,03-0,08 mm) e non richiede rifilatura. Si distingue dalla linea di separazione del corpo di EBM (che percorre l'intera lunghezza del corpo del contenitore): la linea di separazione del collo di IBM è limitata alla sola zona del collo (altezza di 3-8 mm sul cilindro del collo) ed è l'unico segno di separazione sull'intero contenitore. In sintesi: IBM non produce bave che richiedono rifilatura in alcun punto del contenitore. Il residuo del punto di iniezione e la linea di separazione del collo sono caratteristiche estetiche intrinseche al processo di stampaggio a iniezione, non bave, non residui di rifilatura, non difetti di qualità.
È possibile eliminare le sbavature tramite la tecnologia EBM ottimizzando il processo, ad esempio riducendo lo spessore del preformato e la precisione della geometria di serraggio?
La bava di stampaggio EBM non può essere eliminata tramite l'ottimizzazione del processo, ma solo minimizzata. La bava di stampaggio EBM minima teorica corrisponde a una saldatura a pizzico di larghezza zero, il che richiederebbe che le due metà dello stampo per soffiaggio si chiudessero senza alcun gioco tra loro nella zona di pizzico: una condizione fisicamente impossibile perché l'acciaio dello stampo deve avere un certo gioco per evitare l'usura da contatto metallo-metallo. In pratica, la geometria ottimizzata della base di pizzico EBM raggiunge pesi di bava minimi di circa 0,5-1,0 g per un contenitore in HDPE da 200 ml: un miglioramento rispetto alla bava di stampaggio EBM non ottimizzata (2,5-5,0 g), ma non pari a zero. Anche con il peso minimo della bava, la linea di saldatura della base EBM è presente (è la cicatrice strutturale della chiusura a pizzico indipendentemente dal peso della bava), l'operazione di rifilatura è comunque necessaria (0,5 g di bava richiedono comunque la rifilatura) e il rischio di contaminazione da particelle di rifilatura è ancora presente (l'operazione di rifilatura, a qualsiasi peso di bava, genera microparticelle di HDPE sul bordo di taglio). Una programmazione più precisa delle preforme e l'ottimizzazione della geometria dello stampo riducono il peso delle bave e migliorano la qualità della saldatura di base, ma non possono e non eliminano le bave come caratteristica strutturale del processo EBM. Il vantaggio di IBM di eliminare completamente le bave non risiede in una differenza di qualità produttiva tra processi migliori e peggiori, bensì in una differenza architetturale tra i processi che richiedono la compressione della base (EBM, tutti i processi di stampaggio a soffiaggio che utilizzano preforme) e IBM, che non la richiede.
La presenza di residui del sistema di iniezione IBM all'interno della base del contenitore rappresenta un problema di sicurezza alimentare per i produttori coreani di alimenti e servizi igienico-sanitari?
No, il residuo del punto di iniezione IBM all'interno della base del contenitore non rappresenta un problema di sicurezza alimentare per il Ministero degli Alimenti e della Sicurezza Alimentare coreano (MFDS) e non è stato citato come tale nella documentazione di registrazione o ispezione dei contenitori per alimenti del MFDS coreano. Il residuo del punto di iniezione è una caratteristica superficiale liscia in HDPE, non una particella, non una sporgenza e non un materiale diverso dal materiale di base in HDPE circostante. Si forma durante l'iniezione come parte della parete continua della base in HDPE: il residuo è costituito dallo stesso polimero HDPE del resto del contenitore, completamente legato alla superficie di base, senza possibilità di staccarsi come particella. Al contrario, i residui di rifilatura EBM sono particelle di HDPE staccate prodotte dal taglio meccanico durante l'operazione di rifilatura: si tratta di un pezzo di HDPE fisicamente separato che non è legato al contenitore e può migrare all'interno del contenitore riempito. Le normative coreane sulla contaminazione dei contenitori per alimenti del MFDS riguardano specificamente le particelle estranee che possono staccarsi e contaminare il contenuto alimentare: il residuo del punto di iniezione IBM non soddisfa questo criterio. Le normative coreane KFDA GMP in materia di contaminazione dei prodotti farmaceutici applicano la stessa logica: il residuo del punto di iniezione IBM è una caratteristica superficiale continua, non una particella. La documentazione tecnica del contenitore farmaceutico IBM di Ever-Power Korea affronta esplicitamente il residuo del punto di iniezione, confermandone l'identità del materiale (lo stesso polimero HDPE del contenitore), la sua natura di legame (nessun rischio di distacco) e la sua posizione (interno della base, lontano dalla zona di riempimento per tutti gli orientamenti standard del contenitore). Questa conferma è stata accettata da tutti i team di controllo qualità dei marchi farmaceutici coreani che hanno esaminato i file tecnici dei contenitori IBM di Ever-Power Korea, senza richiedere ulteriori test o documentazione in merito al residuo del punto di iniezione.
Il modello zero flash IBM consente tassi di utilizzo di HDPE riciclato più elevati rispetto all'EBM a parità di livello qualitativo?
La tecnologia Zero Flash IBM elimina una categoria di considerazioni interne relative al materiale riciclato che complica la gestione del materiale riciclato EBM: la qualità del materiale riciclato flash. Nell'EBM, il materiale flash di base è costituito da HDPE con una storia termica diversa rispetto alla parete del contenitore: la zona flash è stata soggetta a una maggiore sollecitazione di taglio (compressione da pizzico) e a una maggiore esposizione termica (calore di precompressione + calore di compressione) rispetto alla parete del corpo del contenitore. Ciò significa che il materiale riciclato flash EBM ha un indice di fusione e una storia ossidativa diversi rispetto alla materia prima HDPE vergine, e l'aggiunta di materiale riciclato flash alla materia prima HDPE vergine modifica l'indice di fusione e la stabilità termica della miscela di materiale riciclato in modi che possono influire sulla qualità del contenitore. Per i prodotti farmaceutici e alimentari IBM, il materiale riciclato flash EBM non può essere utilizzato perché: (1) la qualificazione dei contenitori farmaceutici KFDA coreani specifica il grado di HDPE e il grado di resina: l'aggiunta di materiale riciclato costituisce una modifica del materiale che richiede una notifica di modifica alla KFDA coreana; e (2) le normative MFDS coreane sui materiali a contatto con gli alimenti non consentono l'uso di materiale riciclato HDPE post-produzione in contenitori a contatto con gli alimenti senza una separata revisione normativa. La produzione a zero flash di IBM elimina completamente questa complicazione per le applicazioni farmaceutiche e alimentari: non c'è flash IBM da gestire. Per IBM, per i prodotti per la casa e la cura della persona (dove è consentito l'uso di materiale riciclato), l'assenza di riciclo del flash significa che l'unica considerazione relativa al riciclo è il materiale di spurgo della produzione (derivante dall'avvio della macchina e dallo spurgo per il cambio colore): un flusso di riciclo molto più piccolo e controllato rispetto al flash EBM, tipicamente pari a 0,2-0,5% del volume di produzione contro 3-8% del flash EBM.
In che modo la tecnologia zero flash di IBM influisce sull'impronta di carbonio dei container e sulla rendicontazione ESG coreana?
La produzione a zero sprechi di IBM riduce l'impronta di carbonio incorporata Scope 3 del contenitore rispetto al processo EBM in tre modi misurabili. In primo luogo, l'efficienza dei materiali: 1001 tonnellate di HDPE stampato a iniezione diventano il contenitore – zero sprechi significa zero rifiuti di HDPE. Nel processo EBM, da 3 a 81 tonnellate di HDPE diventano sprechi che vengono riciclati (con la relativa energia di processo aggiuntiva) o scarti. Per un marchio alimentare coreano che produce 20 milioni di contenitori in HDPE da 200 ml all'anno con un peso medio di 4 g: gli sprechi di sprechi EBM pari a 51 tonnellate equivalgono a 4 tonnellate di HDPE all'anno che IBM non produce. Considerando 2,3 kg di CO₂ equivalente per kg di HDPE (fattore di carbonio "dalla culla al cancello" dell'HDPE), questa eliminazione di 4 tonnellate di sprechi equivale a circa 9,2 tonnellate di CO₂e risparmiate annualmente, direttamente attribuibili al processo a zero sprechi di IBM. In secondo luogo, l'efficienza energetica: la carta flash EBM richiede energia per la lavorazione di rimacinazione (estrusione + pellettizzazione a circa 0,3-0,5 kWh/kg) o energia per lo smaltimento. IBM elimina completamente questo fabbisogno energetico a valle. In terzo luogo, la documentazione ESG coreana: i marchi coreani che pubblicano i dati sull'impronta di carbonio degli imballaggi Scope 3 nei loro report ESG coreani possono attribuire direttamente l'eliminazione della carta flash IBM al loro programma di riduzione del carbonio degli imballaggi, con il peso della carta flash eliminato e il fattore di carbonio dell'HDPE come input semplici e verificabili. I marchi coreani di alimenti e prodotti per la cura della persona che si sottopongono alla certificazione di prodotto verde del Ministero dell'Ambiente coreano (환경표지 GR 인증) riportano sempre più spesso l'efficienza del materiale a zero carta flash dei contenitori IBM come criterio di sostenibilità della produzione nella loro documentazione di certificazione del prodotto.
Qual è il modo corretto per verificare che un fornitore di container IBM utilizzi effettivamente la tecnologia IBM anziché EBM?
Gli acquirenti coreani possono verificare la differenza tra la produzione di contenitori IBM e quella EBM attraverso tre metodi di ispezione che non richiedono attrezzature di laboratorio. Primo, ispezione della base: esaminare la base del contenitore dal basso sotto una luce direzionale (una torcia con incidenza a 45° è sufficiente). Caratteristiche della base IBM: base liscia, senza saldature, piatta con un piccolo segno circolare del punto di iniezione (diametro 1,5-3,0 mm) al centro. Caratteristiche della base EBM: un segno di saldatura lineare visibile che attraversa il centro della base (la linea di saldatura a pizzico), con un leggero sollevamento di materiale nella zona di saldatura visibile sotto una luce direzionale; un bordo di taglio di rifilatura sul perimetro della base dove è stata rimossa la bava (una leggera discontinuità nel raggio dell'angolo tra base e parete laterale). Secondo, ispezione dell'angolo della base: l'angolo tra base e parete laterale dei contenitori EBM mostra una leggera zona piatta nei due punti in cui le due metà dello stampaggio a soffiaggio si incontrano nella zona di pizzico della base; gli angoli della base IBM sono uniformemente arrotondati lungo tutto il perimetro della base. Terzo, traccia della linea di separazione della base: posizionare il contenitore su una superficie piana e ruotarlo di 360° sotto una luce direzionale nella zona della base. I contenitori EBM presentano una linea leggermente rialzata che attraversa la base a partire dalle due linee di separazione; i contenitori IBM non mostrano alcuna linea: la superficie della base è continua. Per i team di approvvigionamento del settore farmaceutico e alimentare coreano, questi metodi di verifica visiva sono sufficienti per confermare la produzione IBM rispetto a quella EBM durante l'ispezione dei contenitori in entrata, senza richiedere registrazioni delle macchine o documentazione di produzione al fornitore dei contenitori.
ZERO FLASH IBM ENQUIRY · EVER-POWER COREA
Stai pianificando una produzione di container IBM Zero Flash?
Korea Ever-Power offre una produzione di contenitori IBM senza sbavature per applicazioni farmaceutiche, alimentari, per la casa e per la cura della persona. Ogni macchina della serie ZQ di Korea Ever-Power produce contenitori strutturalmente privi di sbavature, senza necessità di operazioni di rifilatura secondarie.


