
Oltre le 4 stazioni: come l'HGYS280-V6 di Ever-Power, di produzione coreana, sblocca una maggiore produttività di 25-40% per i produttori del segmento premium.
Le piattaforme ISBM a 3 stazioni sono adatte alla produzione di prodotti di base. Quelle a 4 stazioni gestiscono i settori K-Beauty e farmaceutico. Ma per i produttori coreani che lavorano con vasetti cosmetici in PETG a pareti spesse, programmi di produzione di milioni di biberon in Tritan o portafogli di SKU K-Beauty e farmaceutici simultanei su un'unica linea, ora esiste un'opzione a sesta stazione. La HGYS280-V6 è la risposta coreana di Ever-Power ai colli di bottiglia della scalabilità che le piattaforme a 4 stazioni non riescono a superare.
Stazione ISBM a 4 postazioni L'architettura è quella giusta per circa 801.000 produttori coreani (K-Beauty di alta gamma, prodotti farmaceutici, biberon e vasetti per alimenti) che funzionano perfettamente sulle piattaforme HGY150-V4 o HGY250-V4. Tuttavia, esiste un limite: quando lo spessore delle pareti delle bottiglie supera i 4 mm, quando il materiale è PCTG o Tritan con finestre di lavorazione ristrette, o quando il volume annuo supera i 50-80 milioni di unità di SKU premium, il ciclo a 4 stazioni diventa il collo di bottiglia.
HGYS280-V6 della coreana Ever-Power Introduce due stazioni aggiuntive dedicate al condizionamento della temperatura multistadio e al raffreddamento forzato. Il risultato: 25–40%, una produttività superiore a parità di ingombro rispetto a una macchina a 4 stazioni, con una stabilità del ciclo che la configurazione a 4 stazioni non può eguagliare per la lavorazione di resine a parete spessa e finestra stretta. Fornita con una potenza servo di 43,2 kW e un sistema di serraggio a doppio servomotore da 280 kN, questa è la piattaforma a cui i produttori coreani ricorrono quando desiderano espandere la propria capacità produttiva oltre i limiti di una macchina convenzionale a 4 stazioni.
1. Perché 4 stazioni raggiungono un limite: il collo di bottiglia dell'involucro del ciclo
Un ciclo ISBM a 4 stazioni si suddivide in quattro fasi: iniezione (Stazione 1), condizionamento + taglio del canale (Stazione 2), stiramento + soffiaggio (Stazione 3) ed espulsione (Stazione 4). Il tempo totale del ciclo è determinato dalla stazione più lenta, in genere il condizionamento per la lavorazione di pareti spesse o il raffreddamento per la lavorazione ad alta cavitazione. Una volta che questa stazione più lenta è satura, l'aggiunta di ulteriori riscaldatori di condizionamento o di refrigeratori più grandi produce risultati decrescenti.
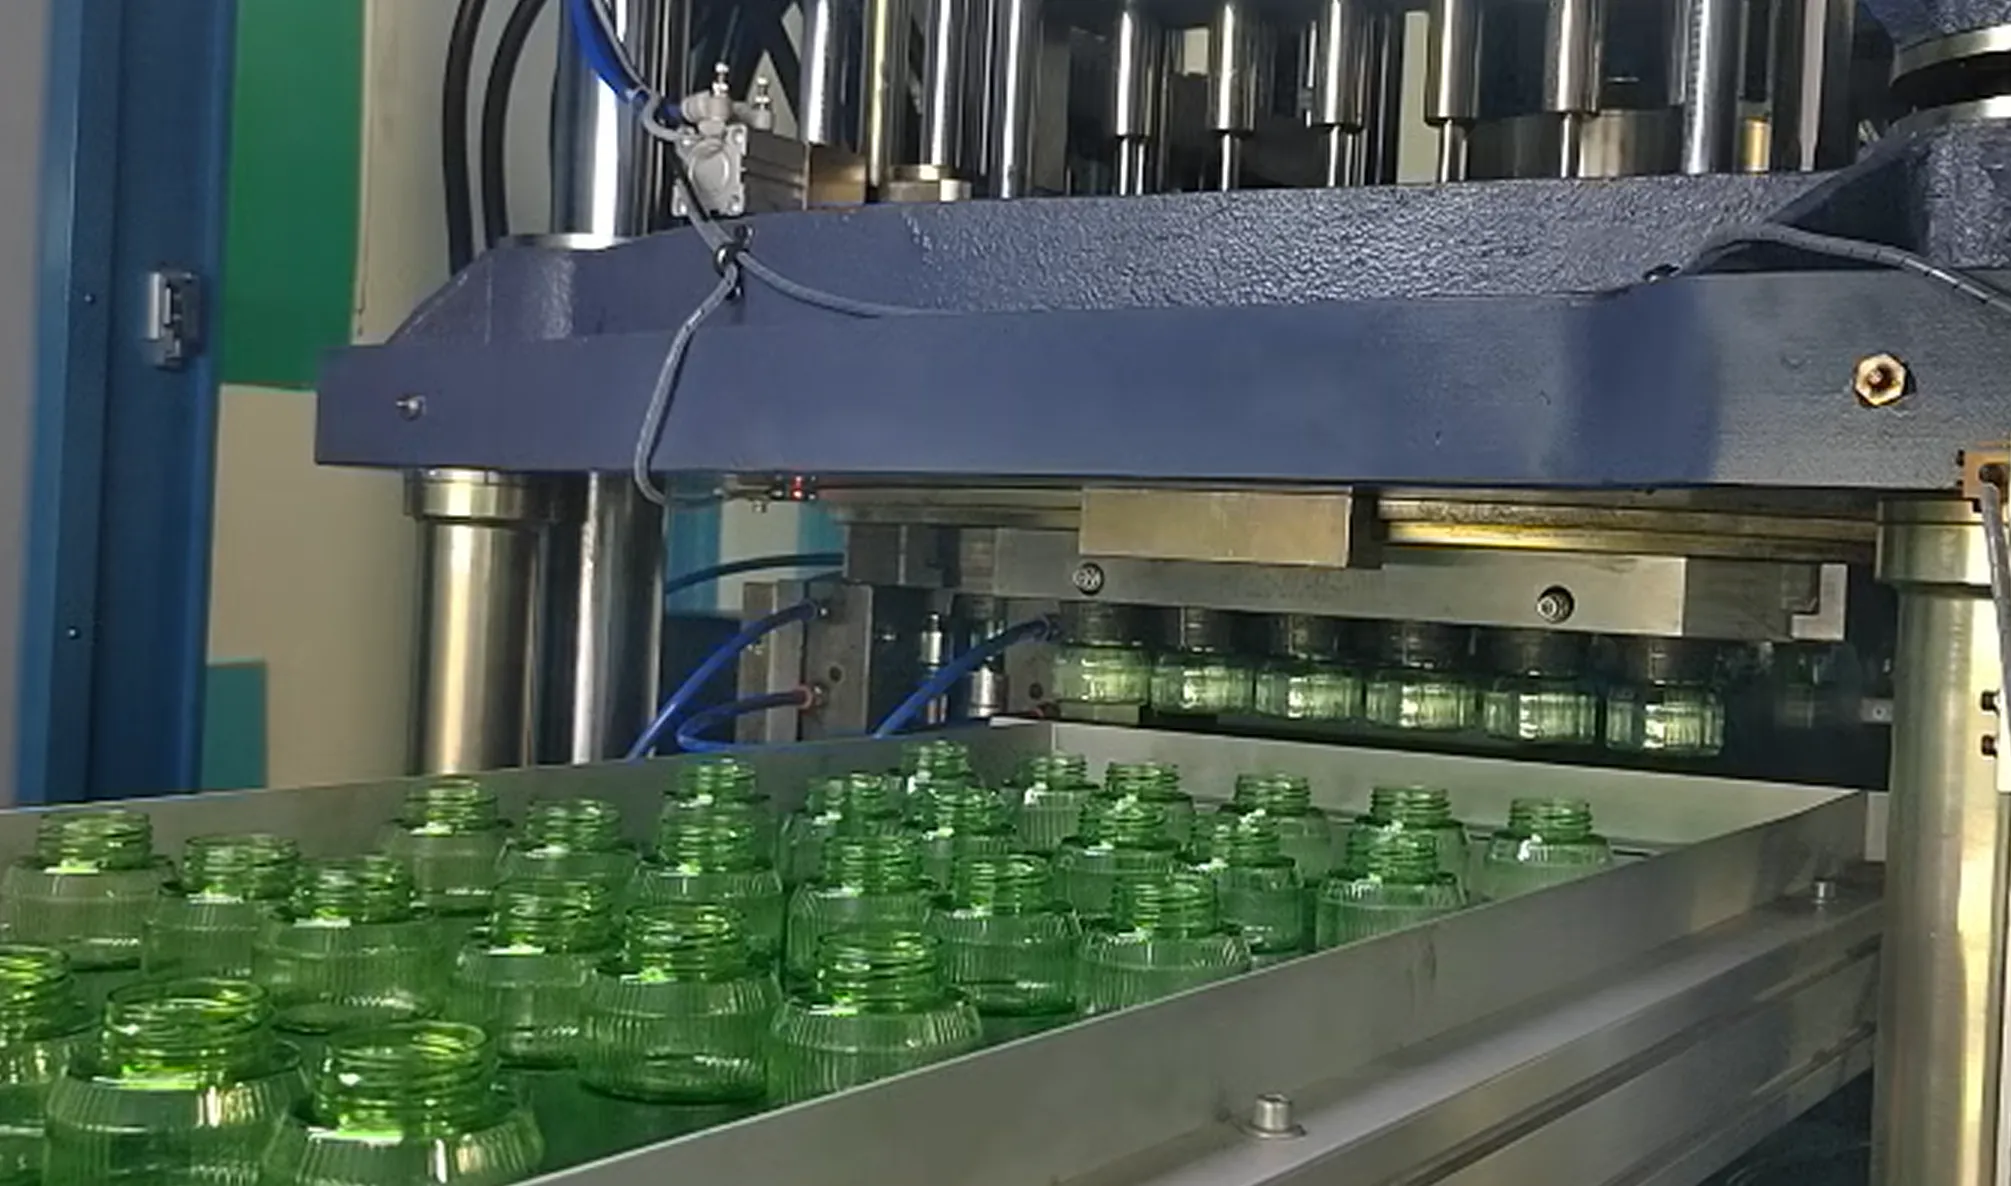
Per le lavorazioni standard con PET a parete sottile (sieri coreani da 30 ml, farmaci liquidi farmaceutici da 100 ml, vasetti per alimenti sotto i 250 ml), il ciclo a 4 stazioni si adatta comodamente a cicli di 8-12 secondi. Non vi è alcuna esigenza architettonica di considerare un ciclo a 6 stazioni. Tuttavia, per i vasetti cosmetici in PETG a parete spessa (pareti da 4-6 mm), i biberon in Tritan (elevata cavitazione + finestra di processo ristretta) o le operazioni simultanee multi-SKU (dove la stazione di condizionamento deve ciclare attraverso diversi profili di temperatura), il ciclo a 4 stazioni si allunga a 14-22 secondi e, a quel punto, l'architettura stessa del ciclo diventa il collo di bottiglia della produttività.
I produttori che si trovano ad affrontare questo collo di bottiglia hanno storicamente avuto due opzioni poco allettanti: accettare la penalizzazione in termini di produttività o acquistare due macchine a 4 stazioni e raddoppiare lo spazio occupato, la manodopera e le spese in conto capitale, entrambe scelte peggiori di quanto sembrino se confrontate con il panorama di processo più ampio esaminato nel nostro Analisi comparativa tra stampaggio a soffiaggio in una fase e in due fasiIl modello HGYS280-V6 a 6 stazioni dell'azienda coreana Ever-Power introduce una terza via: l'espansione architettonica dell'involucro stesso del ciclo.
2. L'architettura a 6 stazioni: a cosa servono le due stazioni aggiuntive
L'HGYS280-V6 espande il ciclo convenzionale a 4 stazioni in sei posizioni operative discrete sulla tavola rotante. Le due stazioni aggiuntive sono dedicate a condizionamento termico multistadio E raffreddamento attivo forzato — esattamente le due fasi che rappresentano il collo di bottiglia per le prestazioni di un sistema a 4 stazioni nel segmento premium.
Le 6 stazioni spiegate
Stazione 1 — Iniezione. Come per la stazione a 4 stazioni: la preforma si forma nella cavità di iniezione utilizzando il riscaldamento del cilindro a infrarossi lontani nano e l'iniezione servoassistita controllata da EV. Stazione 2 — Condizionamento primario + taglio del canale. Applicazione iniziale di temperatura differenziale e taglio del canale servoassistita; la preforma esce dalla stazione 2 con il canale rifilato a filo. Stazione 3 — Condizionamento secondario. La nuova stazione: profilatura della temperatura perfezionata per le regioni a parete spessa e le resine a finestra stretta, che consente una manipolazione termica molto più sofisticata di quanto possa fornire una singola stazione di condizionamento. Stazione 4 — Stiratura + soffiaggio. Identica alla fase di soffiaggio della stazione a 4 stazioni. Stazione 5 — Raffreddamento forzato. La seconda nuova stazione: iniezione attiva di aria fredda ad alto volume all'interno della bottiglia per accelerare la solidificazione. Stazione 6 — Espulsione. La bottiglia raffreddata esce dalla macchina completamente solidificata, pronta per il confezionamento successivo.
Dal punto di vista funzionale, le stazioni 3 e 5 non sono "più o meno la stessa cosa": infrangono un vincolo fondamentale della progettazione a 4 stazioni, dove i tempi di condizionamento e raffreddamento sono in competizione tra loro e con il resto del ciclo. Dedicando posizioni di indice separate a ciascuna fase, entrambe possono durare più a lungo in termini assoluti senza allungare la durata complessiva del ciclo. Questa è la vera innovazione architettonica.
3. Condizionamento multistadio: risolvere il problema delle pareti spesse
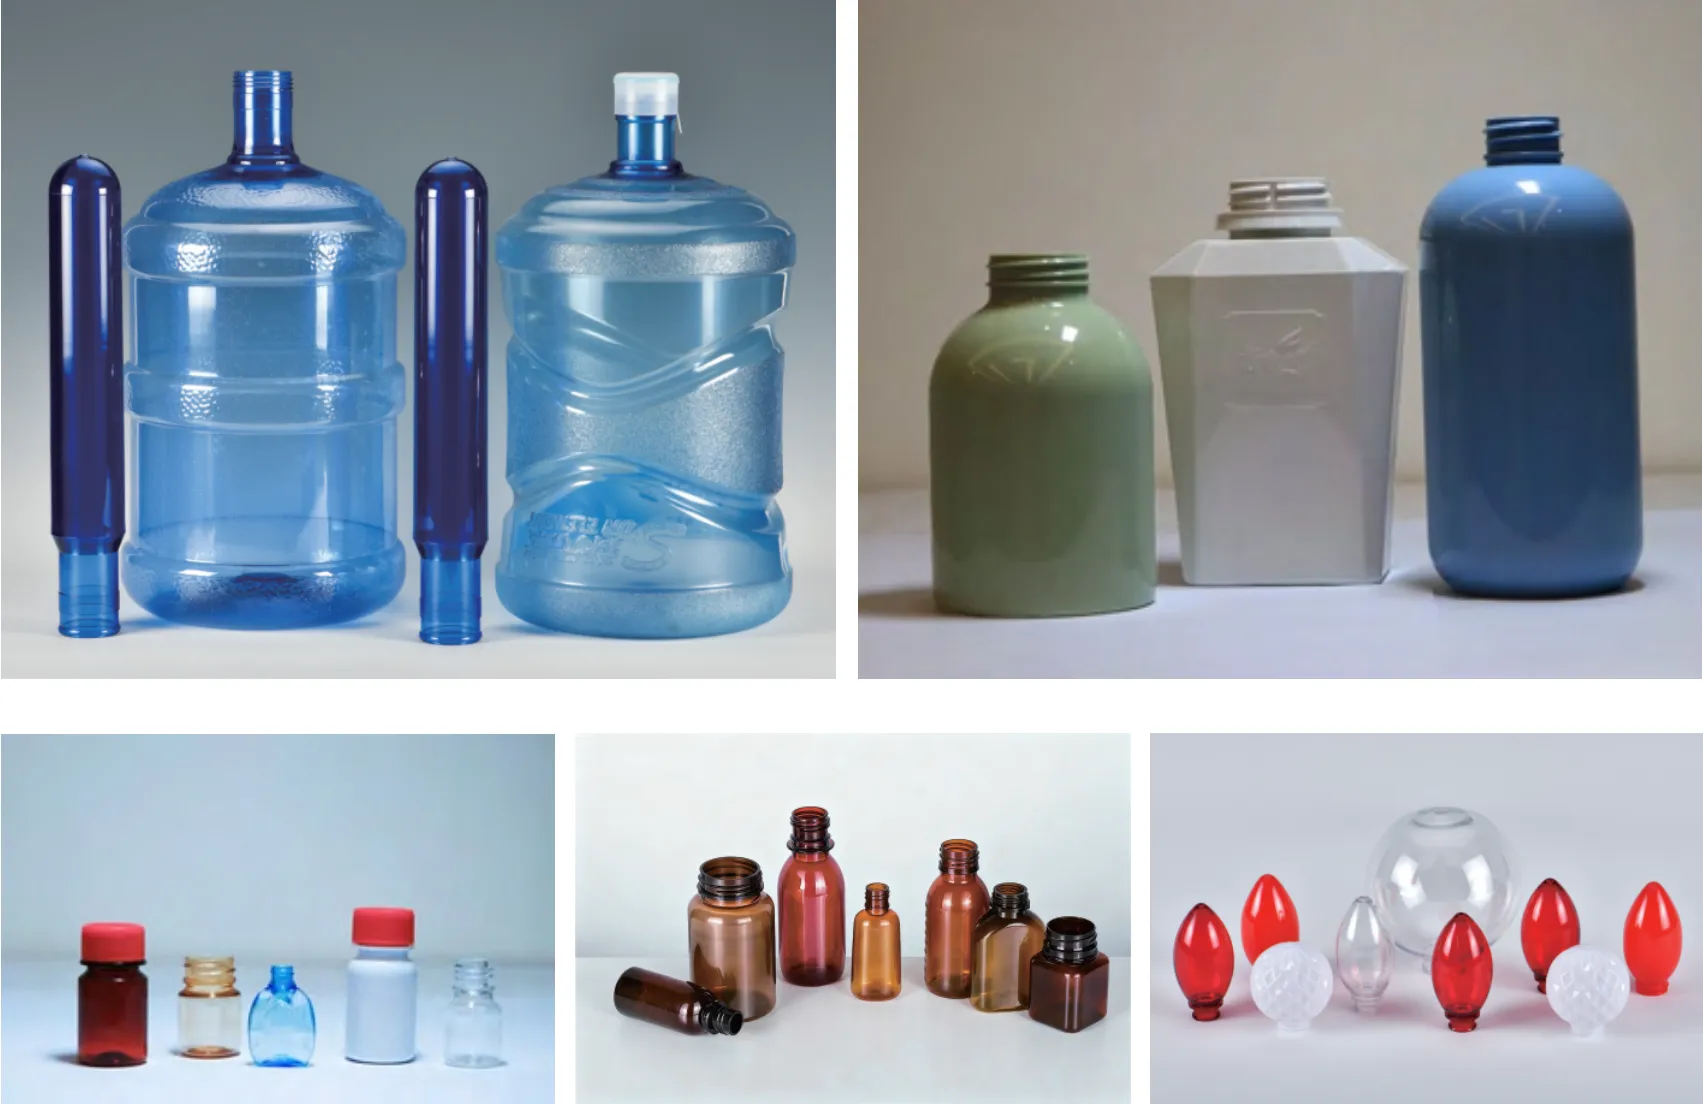
Le preforme a parete spessa, del tipo richiesto per i vasetti cosmetici premium in PETG della K-Beauty o per i flaconi di profumo di lusso in PCTG, presentano una sfida termica fondamentale. Il polimero vicino alla superficie si riscalda rapidamente; il polimero al centro impiega molto più tempo a raggiungere la temperatura di stiramento. Una singola stazione di condizionamento impone un compromesso: se il riscaldamento è sufficientemente lungo da raggiungere la temperatura di stiramento del nucleo, la superficie si surriscalda e si sbianca per stress. Se il riscaldamento è sufficientemente breve da proteggere la superficie, il nucleo rimane troppo freddo e si crepa durante lo stiramento.
Il condizionamento multistadio su due stazioni risolve questo problema. La stazione 2 applica un riscaldamento superficiale aggressivo con una leggera penetrazione del nucleo; il preformato si equilibra quindi termicamente lungo il suo spessore durante il movimento di indicizzazione. La stazione 3 applica un ribilanciamento raffinato e una profilatura differenziale finale. Quando il preformato raggiunge lo stiramento della stazione 4, l'intero spessore della parete si trova all'interno della ristretta finestra di stiramento — per il PETG, entro ±2°C su una sezione di parete di 5 mm. Il fondamento meccanico del perché questo sia importante è documentato nel nostro analisi ingegneristica dell'orientamento molecolare biassiale.
Per i produttori di imballaggi K-Beauty coreani che servono clienti come Amorepacific (Sulwhasoo, Innisfree) o LG H&H (The Whoo, Su:m37°) con imballaggi in PETG a parete spessa, il condizionamento multistadio fa la differenza tra ottenere l'estetica desiderata simile al vetro con meno di 21 TP3T di scarto e dover combattere lo sbiancamento da stress con 8-141 TP3T di scarto su una piattaforma a 4 stazioni che tenta di produrre lo stesso SKU.
4. Raffreddamento forzato: superare i limiti del tempo di ciclo
In qualsiasi ciclo ISBM, la bottiglia deve raffreddarsi al di sotto della sua temperatura di rammollimento prima dell'estrazione, altrimenti si deforma durante la sformatura. Per il PET, il raffreddamento dipende principalmente dal contatto con la superficie raffreddata dello stampo, il che limita la velocità di raffreddamento a quanto la massa termica dello stampo e il circuito idraulico possono assorbire. Per PETG, PCTG e Tritan, con le loro temperature di transizione vetrosa più basse, questa fase di raffreddamento diventa spesso la fase più lenta del ciclo.
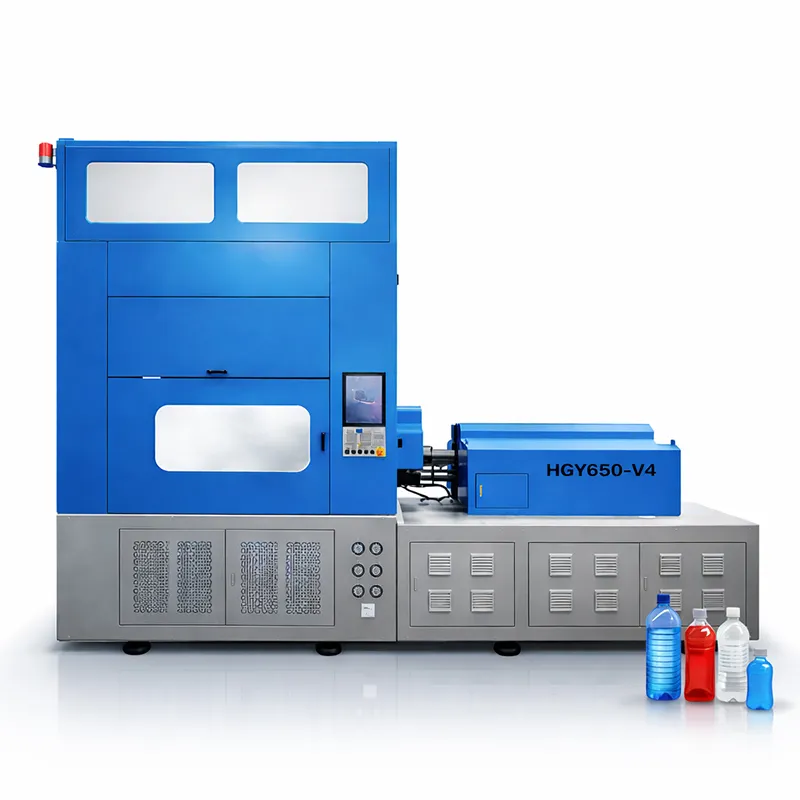
La stazione 5 dell'HGYS280-V6 introduce raffreddamento attivo forzato: un elevato volume di aria compressa refrigerata viene iniettato all'interno della bottiglia immediatamente dopo lo stampaggio, accelerando la velocità di raffreddamento interna di 35–55%. In combinazione con il raffreddamento continuo lato stampo, il tempo di raffreddamento totale si riduce di 1,5–3,5 secondi a seconda della geometria della bottiglia, una frazione sostanziale dell'intero ciclo per le lavorazioni di bottiglie di alta qualità a parete spessa.
È qui che entra in gioco anche la potenza servo totale nominale di 43,2 kW dell'HGYS280-V6. Il raffreddamento forzato consuma una notevole potenza pneumatica (l'aria refrigerata deve essere generata, compressa e dosata con precisione al millisecondo) e solo una piattaforma adeguatamente alimentata può sostenerla ciclo dopo ciclo senza deriva termica nell'alimentazione dell'aria di raffreddamento: uno dei motivi per cui l'integrazione a 6 stazioni è tra le leve più potenti nel nostro Quadro di ottimizzazione del tempo di ciclo a 5 leve.
5. Specifiche tecniche HGYS280-V6
La potenza eterna coreana Piattaforma ISBM a 6 stazioni EP-HGYS280-V6 presenta le seguenti caratteristiche principali:
Forza di serraggio: 280 kN (28 tonnellate-forza) tramite serraggio elettrico a doppio servomotore con circuito di compensazione dell'alta pressione. Compatibile con cavitazione fino a 12 cavità per lavori di alta gamma.
Potenza totale del servo: 43,2 kW su tutti gli assi servoassistiti: bloccaggio (×2), iniezione, stiramento, espulsione, taglio del cancello, indicizzazione e rotazione di condizionamento.
Gamma di bottiglie: Da 5 ml a 800 ml. La piattaforma è ottimizzata per la produzione di grandi volumi nel segmento premium in questa gamma: flaconi contagocce da 100 ml per il settore farmaceutico, vasetti per cosmetici K-Beauty da 50-250 ml, biberon standard da 240 ml e confezioni premium da 500 ml per bevande.
Capacità dei materiali: PET, PETG, PCTG, PP, PC, Tritan, PPSU, PLA. L'architettura termica a 6 stazioni è specificamente progettata per le resine a finestra stretta che le piattaforme a 4 stazioni faticano a gestire ad alta produttività.
Tempo di ciclo: Da 6,5 a 11 secondi a seconda del codice SKU — in genere 25-40% più veloce rispetto alla produttività equivalente di 4 stazioni per lavori di segmento premium.
Orma: Ingombro della macchina principale di circa 5,8 m × 2,4 m, paragonabile a quello di un modello HGY250-V4 a 4 stazioni, nonostante la maggiore produttività.
6. Calcolo della produttività: 25–40% Più bottiglie per turno
Confronto della produttività del calcestruzzo per SKU del segmento premium, normalizzato su configurazioni a 8 cavità con 6.000 ore di funzionamento all'anno, considerando la disponibilità tipica delle macchine Ever-Power in Corea:
HGY150-V4 (4 stazioni): ciclo 14,5 s → 11,9 milioni di bottiglie/anno
HGYS280-V6 (6 stazioni): ciclo 9,8 s → 17,6 milioni di bottiglie/anno (+48%)Biberon in Tritan da 240 ml, finestra di lavorazione ristretta:
HGY150-V4 (4 stazioni): ciclo 16,2 s → 10,7 milioni di bottiglie/anno
HGYS280-V6 (6 stazioni): ciclo 11,5 s → 15,0 milioni di bottiglie/anno (+40%)Contagocce farmaceutico da 100 ml, standard in PET:
HGY150-V4 (4 stazioni): ciclo 9,8 s → 17,6 milioni di bottiglie/anno
HGYS280-V6 (6 stazioni): ciclo 7,6 s → 22,7 milioni di bottiglie/anno (+29%)
Si noti che il vantaggio in termini di produttività è massimo proprio dove si verificava il collo di bottiglia del ciclo: PETG a parete spessa e Tritan a finestra stretta. Per la lavorazione standard del PET, il vantaggio si riduce a 25–30%. L'implicazione economica: HGYS280-V6 è la piattaforma ideale quando i prodotti di fascia alta dominano il mix di produzione ed è sovradimensionata per il PET standard.
7. Quando una linea a 6 stazioni si rivela più conveniente rispetto a due linee a 4 stazioni.
La HGYS280-V6 richiede un investimento iniziale (capex) superiore rispetto a una singola HGY150-V4 o HGY250-V4, ma il confronto più rilevante per i produttori coreani con capacità produttiva limitata è tra una HGYS280-V6 e due macchine a 4 stazioni. In questo confronto, la macchina a 6 stazioni risulta sempre vincente per diversi motivi:
Vantaggio in termini di investimenti (Capex). Un impianto HGYS280-V6 ha in genere un costo pari a 70-801 TP3T di due impianti HGY150-V4 combinati, offrendo al contempo una capacità produttiva di 75-951 TP3T. Risparmio netto in termini di investimenti: 12-221 TP3T per produzione annua equivalente di bottiglie.
Vantaggio in termini di spazio calpestabile. L'ingombro di una stazione a 6 postazioni è di circa 14 m², contro i 28-32 m² necessari per due stazioni a 4 postazioni, comprese le aree di servizio. Considerando i canoni di locazione industriale della provincia di Gyeonggi-do, che variano da 25.000 a 45.000 KRW per pyeong al mese, il risparmio di oltre 14 m² si traduce in una spesa operativa mensile compresa tra 1,3 e 2,4 milioni di KRW.
Vantaggio del lavoro. Un singolo operatore può supervisionare due macchine HGYS280-V6 con la stessa facilità di una macchina a 4 stazioni, quindi il numero di addetti per milione di bottiglie si riduce ulteriormente rispetto a quanto suggerirebbe il solo vantaggio in termini di produttività.
Vantaggio qualitativo. Una singola piattaforma a 6 stazioni produce ogni singolo articolo con ricette di processo uniformi; due macchine a 4 stazioni, invece, presentano inevitabilmente delle differenze nei parametri di processo, creando una variabilità qualitativa che i clienti del settore cosmetico coreano e farmaceutico rilevano durante gli audit.
Vantaggio energetico. Un HGYS280-V6 consuma meno energia totale di due HGY150-V4 grazie alle utenze condivise e alla potenza di standby ammortizzata. La metodologia per quantificare questo nel tuo caso specifico è disponibile nella nostra Framework coreano per il calcolo del ROI ISBM.

8. Casi d'uso del segmento premium: K-Beauty, Tritan, Farmaceutico
I clienti coreani del gruppo elettrogeno Ever-Power HGYS280-V6 a 6 stazioni si concentrano in tre applicazioni del segmento premium, dove i vantaggi architetturali si amplificano in modo più significativo.
Compilazione del contratto premium K-Beauty
Le aziende coreane di riempimento a contratto OEM/ODM che servono le filiali di Amorepacific, le aziende LG H&H, COSRX, Beauty of Joseon e i programmi di esportazione di Klairs si trovano ad affrontare esigenze simultanee: vasetti cosmetici in PETG a parete spessa, agilità multi-SKU, gradi di qualità premium e volumi crescenti man mano che le esportazioni di K-Beauty si espandono in Cina, negli Stati Uniti e nel Sud-est asiatico. La HGYS280-V6 affronta specificamente il compromesso tra volume e qualità che limita le piattaforme a 4 stazioni in questo segmento. L'ingegneria di produzione K-Beauty dettagliata è presente nel nostro Guida alla produzione di flaconi per cosmetici K-Beauty.
Produzione su larga scala di biberon senza BPA
I produttori coreani di biberon, che riforniscono sia il mercato interno che l'ampio canale di esportazione cinese, si trovano a dover gestire la produzione su larga scala di Tritan e PPSU. Gli stretti intervalli di temperatura di lavorazione di queste resine (Tritan: 110–125 °C, PPSU: 340–365 °C nel cilindro) richiedono un condizionamento multistadio di precisione, una caratteristica unica offerta dall'architettura a 6 stazioni. La HGYS280-V6 esegue regolarmente la lavorazione del Tritan con cicli di 11–13 secondi, rispetto ai 16–20 secondi necessari per una capacità equivalente a 4 stazioni.
Volume del contenitore per specialità farmaceutiche
Le aziende farmaceutiche coreane — Daewoong, Yuhan, JW Pharm, Hanmi Pharm, CJ HealthCare — richiedono sempre più spesso una capacità produttiva conforme alle norme GMP per farmaci liquidi, sciroppi e flaconi da banco. La stazione di raffreddamento forzato a 6 postazioni consente inoltre un'alimentazione più rapida delle linee di riempimento e confezionamento farmaceutico, dove le linee di riempimento sterile a valle richiedono velocità di alimentazione costanti.
9. Ingombro a terra: confronto tra una postazione a 6 stazioni e due postazioni a 4 stazioni.
Per i produttori coreani che operano nei complessi industriali di Gyeonggi-do (Ansan, Hwaseong, Pyeongtaek, Siheung), dove lo spazio industriale è strutturalmente limitato, il confronto tra superficie ed occupazione del suolo è decisivo.
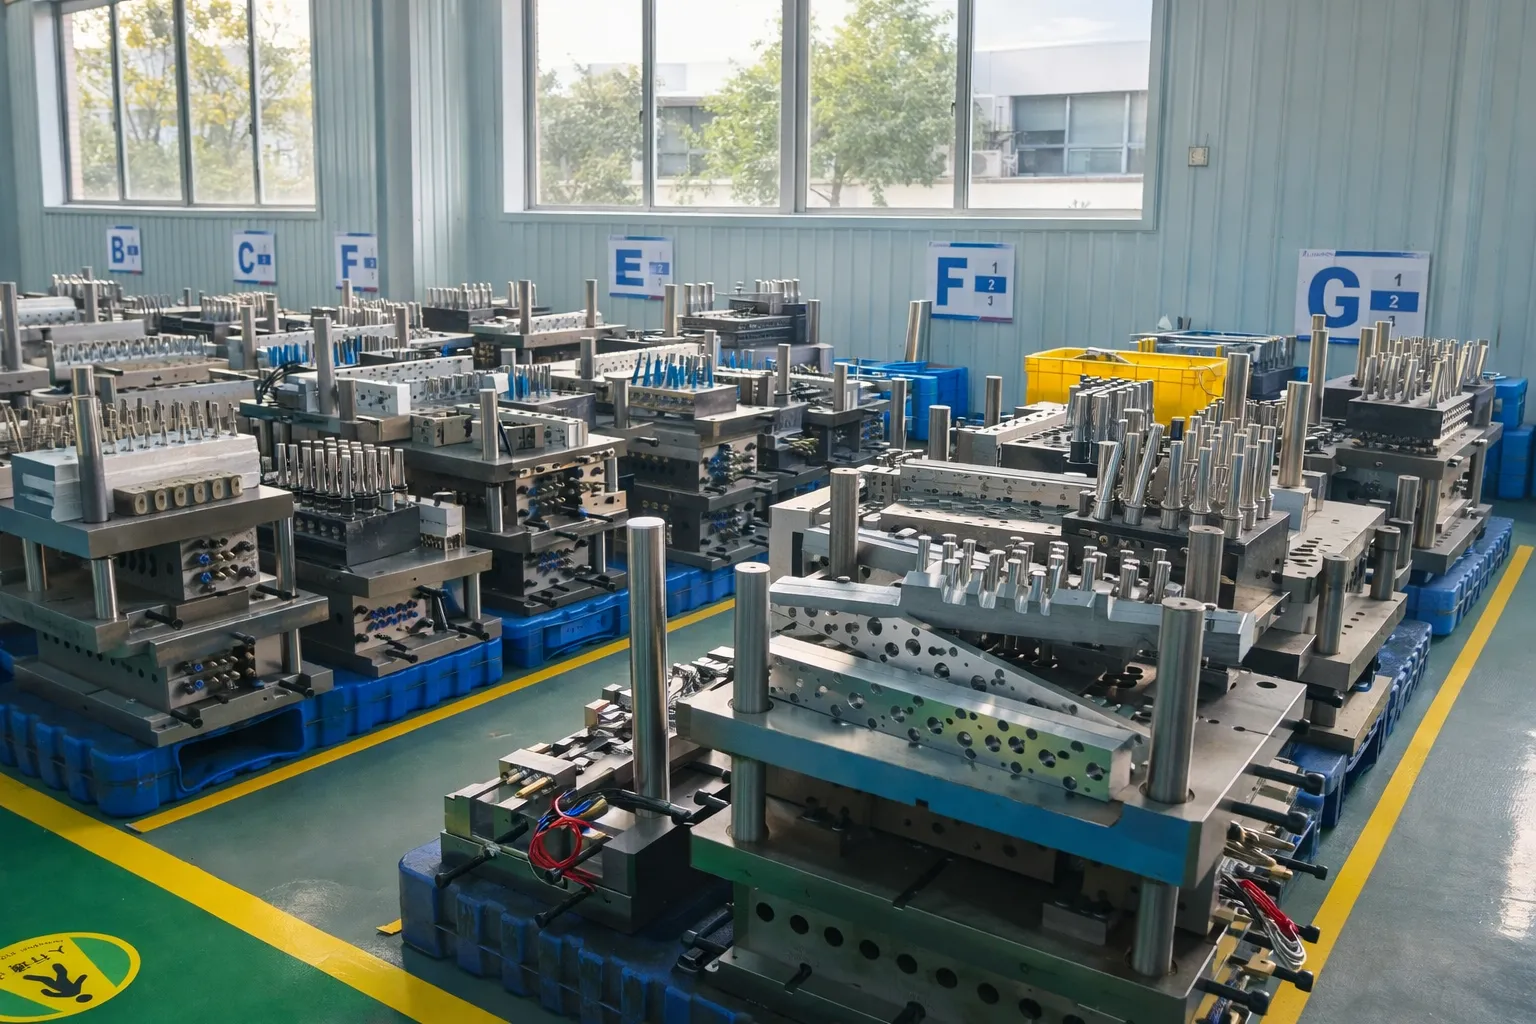
Una cella di produzione completa HGYS280-V6 – composta da macchina principale, essiccatore, refrigeratore, zona di cambio stampi e postazione operatore – occupa in totale circa 50-60 m². La capacità equivalente di 35-45 milioni di bottiglie all'anno, utilizzando due macchine HGY150-V4 a 4 stazioni, richiede circa 95-115 m² con la duplicazione di tutti gli elementi: due essiccatori, due refrigeratori, due zone di cambio stampi e due postazioni operatore o un'attenta organizzazione del flusso di lavoro su un'unica postazione condivisa. Il risparmio di circa 50 m², considerando i costi tipici di locazione industriale nella provincia di Gyeonggi-do, si traduce in un risparmio mensile di 4,5-9 milioni di won coreani, ovvero 54-108 milioni di won coreani all'anno, che si accumula nel corso dell'intera vita operativa della linea.
I produttori coreani che pianificano l'espansione di impianti esistenti all'interno di strutture già consolidate scoprono che questo vantaggio in termini di spazio è spesso determinante nella scelta della piattaforma, soprattutto quando l'alternativa è affittare ulteriore spazio alle tariffe di mercato attuali della provincia di Gyeonggi-do.
10. Maturità operativa: percorso di implementazione del progetto Ever-Power a 6 stazioni in Corea.
La HGYS280-V6 è meccanicamente più complessa rispetto alle piattaforme a 4 stazioni e il percorso di implementazione di Ever-Power, azienda coreana, lo riflette, soprattutto per i clienti che si avvicinano per la prima volta alle piattaforme a 6 stazioni dopo aver utilizzato per la prima volta piattaforme a 4 stazioni.
Fase 1 — Analisi del portafoglio SKU (settimane 1-3). Gli ingegneri coreani di Ever-Power analizzano il vostro attuale mix di prodotti per identificare quali beneficiano realmente di una capacità di 6 stazioni e quali, al contrario, sarebbero sovradimensionati. In parole povere: a volte la soluzione migliore sono due sistemi a 4 stazioni, a volte un HGYS280-V6, a volte una linea ibrida.
Fase 2 — Progettazione chiavi in mano di macchina e stampo (settimane 4-18). Produzione standard Ansan-si in 90 giorni per la piattaforma; produzione parallela degli stampi ottimizzata specificamente per profili termici a 6 stazioni (design dello stampo ottimale diverso rispetto ai modelli equivalenti a 4 stazioni).
Fase 3 — Test di pre-accettazione (settimana 19). Test PAT completo presso Ansan-si con presenza del cliente; produzione di bottiglie, documentazione del controllo qualità dimensionale e ottico, verifica del profilo dei tempi di ciclo rispetto alle specifiche di produttività contrattuali.
Fase 4 — Installazione e formazione degli operatori (settimane 20-22). La formazione per operatori di impianti a 6 postazioni è più complessa rispetto a quella per impianti a 4 postazioni: in genere prevede dai 5 ai 7 giorni di formazione in loco, che coprono la gestione delle ricette, la regolazione del profilo di condizionamento, la messa a punto del raffreddamento forzato e la risoluzione dei problemi specifici per gli impianti a 6 postazioni.
Fase 5 — Produzione stabilizzata (settimane 23-32). La produzione procede a un ritmo di crescita graduale man mano che gli operatori acquisiscono familiarità con il circuito a 6 stazioni. La piena capacità produttiva nominale viene generalmente raggiunta tra la 28a e la 32a settimana. La società coreana Ever-Power mantiene un monitoraggio settimanale del processo da remoto per le prime 12 settimane.
Domande frequenti
D1. Il modello HGYS280-V6 è sovradimensionato per un produttore che utilizza principalmente PET standard?
Sì, per i produttori il cui portafoglio comprende bottiglie in PET standard 70%+ per acqua/bevande/alimenti nella gamma da 100 a 500 ml, le piattaforme a 4 stazioni HGY150-V4 o HGY250-V4 sono in genere la soluzione economicamente più vantaggiosa. La HGYS280-V6 è progettata specificamente per i produttori del segmento premium, dove la capacità di utilizzo di più materiali, la produzione di pareti spesse o l'impiego di resine a finestra stretta sono le caratteristiche predominanti del mix di prodotti.
D2. Una macchina a 6 stazioni può utilizzare utensili di stampaggio convenzionali a 4 stazioni?
Nella maggior parte dei casi sì, per quanto riguarda il trasferimento della geometria di base dello stampo. Tuttavia, per ottenere prestazioni ottimali sulla HGYS280-V6 sono necessari stampi progettati per il profilo termico a 6 stazioni, in particolare per la configurazione del circuito idraulico adattata alla stazione di raffreddamento forzato. Il team di ingegneri degli stampi di Ever-Power, azienda coreana, esamina gli stampi preesistenti e raccomanda modifiche o una nuova progettazione a seconda degli obiettivi di produzione.
D3. Qual è la differenza pratica per un operatore che passa da una configurazione a 4 postazioni a una a 6 postazioni?
Le differenze principali riguardano la complessità della gestione delle ricette (più parametri di condizionamento da regolare) e la sequenza di cambio SKU (più profili termici da caricare). I controllori Ever-Power a 6 stazioni di produzione coreana includono procedure guidate per la creazione di ricette, pensate appositamente per semplificare questo processo, ma gli operatori necessitano di 5-7 giorni di formazione mirata per raggiungere la competenza necessaria. Gli operatori dei sistemi standard a 4 stazioni, in genere, raggiungono la competenza per i sistemi a 6 stazioni entro le prime 6 settimane di produzione sotto supervisione.
D4. Come gestisce l'HGYS280-V6 i requisiti rPET K-EPR?
Eccellente: l'architettura termica a 6 stazioni è particolarmente adatta al rPET perché la variabilità della storia termica del rPET richiede un condizionamento più sofisticato rispetto al PET vergine. I produttori coreani che utilizzano rPET per la conformità K-EPR (10% dal 2026, 30% dal 2027, 50% entro il 2030) riportano una stabilità HGYS280-V6 fino a 100% di rPET su gradi di resina idonei, rispetto ai limiti tipici a 4 stazioni di 50-70% di inclusione di rPET.
D5. Quali sono i tempi di consegna tipici per un ordine di HGYS280-V6?
Le piattaforme Ever-Power a 6 stazioni di produzione coreana vengono spedite da Ansan-si con tempi di consegna di 100-120 giorni, leggermente più lunghi rispetto alle piattaforme a 4 stazioni a causa della maggiore complessità dei sottosistemi servoassistiti e termici. Gli stampi vengono prodotti in parallelo durante questo periodo, con la consegna completa "chiavi in mano" generalmente pronta per la messa in servizio presso il cliente tra la 16a e la 20a settimana dall'ordine.
Pronti a scalare la produzione di alta qualità con un'architettura a 6 stazioni?
Il team di ingegneri di Ever-Power, azienda coreana con sede ad Ansan-si, analizzerà il vostro attuale mix di prodotti, i requisiti di produttività e il portafoglio materiali, e vi dirà onestamente se HGYS280-V6 è la piattaforma giusta per voi o se una configurazione diversa sarebbe più vantaggiosa dal punto di vista economico. Valutazione iniziale entro 7 giorni lavorativi.


