
IBM STÅLFORM · H13 P20 S136 VÆRKTØJ · HÅRDHED OG POLERBARHED · LEVETID · KOREA EVER-POWER
IBM Ståludvalg:
H13 vs. P20 vs. S136 til IBM-værktøj
Valg af støbestål til sprøjtestøbningsværktøj bestemmer IBM's sprøjtestøbningshulrums dimensionsstabilitet, overfladepolerbarhed for klarhed og tekstur, korrosionsbestandighed over for polymernedbrydningsgasser og IBM's støbeforms levetid på tværs af millioner af PP-, HDPE- og PCTG-produktionscyklusser. Korea Ever-Power Ansan-si vælger H13-, P20- og S136-værktøjsstål til forskellige IBM-containerprogramkrav baseret på produktionsvolumen, materialekemi, overfladefinishspecifikation og kavitetsøkonomi.
Hårdhed • Polerbarhed • Korrosion
ZQ IBM Mould levetidsguide
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · JULI 2026
IBM STÅLFORM · OVERBLIK PÅ NØGLEGENSKABER
H13 VÆRKTØJSSTÅL
HRC 48–52
Korea Ever-Power standard IBM støbestål. H13 krom varmbearbejdningsstål giver fremragende termisk træthedsbestandighed (modstår termisk cykling fra kold polymersmeltekontakt), høj hårdhed ved IBM driftstemperatur, god polerbarhed til Ra 0,025-0,05 μm for kosmetiske PCTG IBM støbeforme og 2-5 millioner IBM cyklussers levetid for PP og HDPE IBM på ZQ-maskiner. Standard Korea Ever-Power specifikation for alt IBM sprøjtestøbehulrums- og blæsestøbehulrumsværktøj.
P20 VÆRKTØJSSTÅL
HRC 28–34
Forhærdet formstål: P20 leveret ved HRC 28-34 (ingen efterbehandling kræves). Lavere pris end H13 ved samme hulrumsvolumen. Anvendes til IBM prøveforme, programmer med lav volumen (<500.000 cyklusser) og blæsestøbehulrum, hvor dimensionsændringer fra varmebehandlingsvridning er en bekymring. Polerbarhed begrænset i forhold til H13; anbefales ikke til PCTG IBM klarhed eller korrosiv polymer (PVC) IBM
S136 RUSTFRIT
HRC 48–54
Rustfrit støbestål (AISI 420-ækvivalent, 13% Cr): højeste korrosionsbestandighed til IBM-applikationer, hvor halogenholdig polymerbehandling producerer HCl- eller HF-gas, der korroderer standard H13-værktøjsstål. Førsteklasses polerbarhed (Ra ≤0,010 μm SPI A1-standard) til ultraklare PCTG IBM farmaceutiske hætteglas og luksuskosmetik IBM. 2-4 millioner IBM-cyklusser, højere støbeomkostninger vs. H13
UDVALGTE CHAUFFØRER
4 Primær
Fire primære drivkræfter for valg af IBM-formstål hos Korea Ever-Power: (1) krav til overfladefinish (Ra-mål for IBM-beholderens klarhed eller tekstur); (2) produktionsvolumen (IBM-cyklustælling over programmets levetid); (3) polymerkemi (PP, HDPE eller PCTG-korrosionsaggressivitet over for formstål); (4) forminvesteringsbudget (P20 < H13 < S136 ved samme kavitetsvolumen, hvor H13 giver den bedste samlede IBM-værdi for de fleste Korea Ever-Powers ZQ-programmer)
SEKTION 01
Grundlæggende om IBM Mold Steel: Hvorfor stålkvalitet bestemmer containerkvaliteten
IBM-indsprøjtningshulrummet, kernestangen og blæsestøbehulrummet er de fysiske værktøjer, der bestemmer alle dimensionelle, overflade- og strukturelle egenskaber ved den IBM-container, der produceres på Korea Ever-Power ZQ-maskiner. Valg af støbestålkvalitet styrer direkte: den minimalt opnåelige overfladefinish for IBM-hulrummet (som styrer IBM-containerens overfladekvalitet og optiske klarhed); IBM-hulrummets dimensionsstabilitet under gentagne termiske cyklusser fra polymersmeltekontakt (som styrer IBM-containerens dimensionelle repeterbarhed på tværs af millioner af produktionscyklusser); og IBM-formens levetid (som styrer den samlede produktionsøkonomi i kundens IBM-containerprogram). Korea Ever-Power Ansan-si IBM støbeværktøj Formværkstedet vælger H13-, P20- eller S136-stål baseret på programkrav, før enhver formbearbejdning påbegyndes.
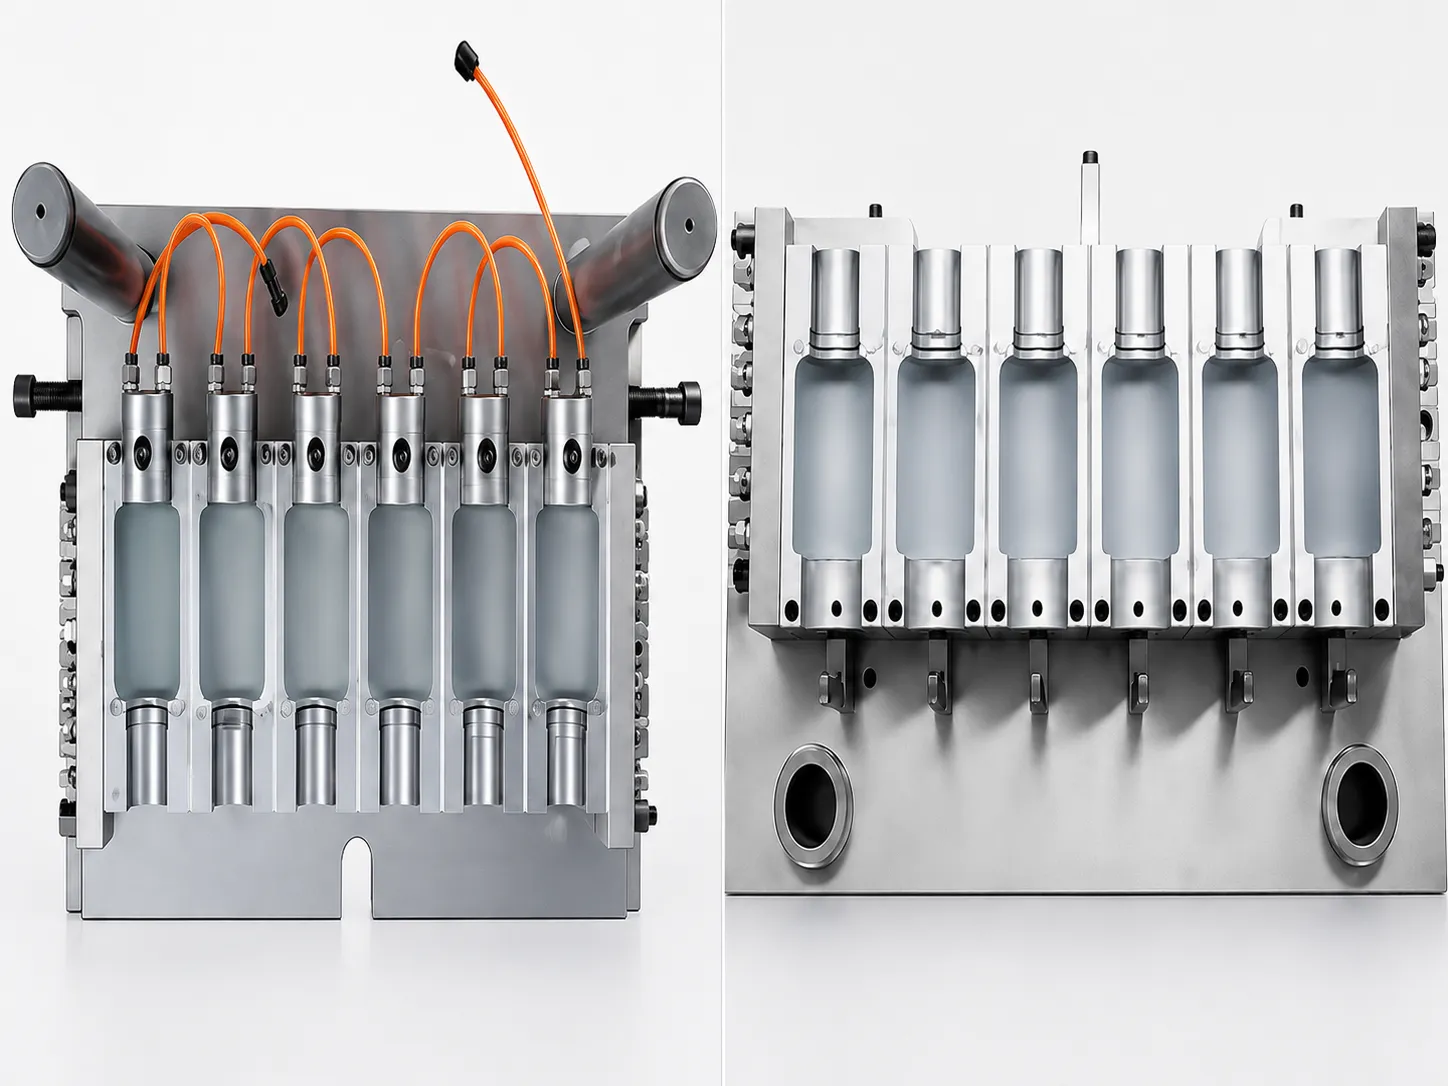
IBM termisk cyklisk stress på formstål
IBM-indsprøjtningshulrummet og blæseformhulrummet oplever alvorlig cyklisk termisk belastning ved Korea Ever-Power ZQ-produktion: Ved hver IBM-cyklus kommer hulrummets overflade i kontakt med polymersmelten ved 200-260 °C i 2-5 sekunder (indsprøjtningsfyldning + dvale), hvorefter det afkøles af ZQ-formens kølevandskredsløb til 10-25 °C under afkølingsdvalen, og opvarmes derefter igen ved den næste indsprøjtning eller blæsefyldning. Denne cykliske opvarmning-afkøling ved hulrummets overflade skaber skiftevis trykspænding (opvarmning: overfladen udvider sig, bulk begrænser udvidelsen) og trækspænding (afkøling: overfladen trækker sig sammen, bulk begrænser sammentrækningen) i formstålet ved hver IBM-cyklus. Den kumulative skade fra millioner af cyklusser af denne termiske cykling er termisk træthed: overflademikrorevnedannelse af værktøjsstålet ved spændingskoncentrationszoner (gevindrødder, skarpe hjørner, skillelinjekanter), der til sidst udbreder sig og forårsager synlig revnedannelse i hulrummets overflade (varmekontrol) eller dimensionsændring ved IBM-hulrummets overflade. Valg af formstål med henblik på termisk træthedsmodstand er derfor det primære kriterium for IBM-hulrummets stålkonstruktion til programmer med høj volumen (>1 million IBM-cyklusser). H13 er specifikt formuleret som et varmtbearbejdningsstål med høj termisk udmattelsesbestandighed: H13's 5% Cr, 1.5% Mo, 1% V-legeringssammensætning (sammenlignet med P20's 0.5% Cr, 0.2% Mo-sammensætning) giver betydeligt højere modstand mod termisk udmattelsesrevneinitiering ved IBM-produktionstemperaturer. S136 rustfrit stål (13% Cr) har en mellemliggende termisk udmattelsesbestandighed - bedre end P20, men lidt lavere end H13 ved tilsvarende hårdhed på grund af S136's højere hårdmetalvolumenfraktion, hvilket reducerer sejheden ved HRC 50+.
IBM Stålbearbejdningssekvens i Ansan-si
Korea Ever-Power Ansan-si IBM støbeformbearbejdningssekvens til H13 stålindsprøjtestøbehulrum og blæseform: indkøb af rå H13 stålblok (koreansk støbeformsståldistributør, Bohler Uddeholm H13, Daido Japan DAC eller tilsvarende indenlandsk koreansk kvalitet); CNC-grovbearbejdning i udglødet tilstand (H13-udglødet HRC 18-22 før varmebehandling for nem grovbearbejdning) — hulrumsprofil, kølekanalboringer, støbe- og indløbs-grovprofil bearbejdet til +0,3-0,5 mm materialetillæg; Varmebehandling: austenitisering ved 1.000-1.050 °C, vakuumoliekølemiddel til HRC 54-56, dobbelt anløbning ved 560-580 °C til HRC 48-52 (anløbningstemperatur indstillet til at opnå den ønskede produktionshårdhed HRC 48-52; lavere anløbningstemperatur = højere hårdhed HRC 50-52 for krav til høj polerbarhed; højere anløbning = lavere hårdhed HRC 48-50 for bedre sejhed i store IBM-formblokke med risiko for varmebehandlingsdeformning); færdigbearbejdning efter varmebehandling: CNC-finishboring (indsprøjtningshulrumshalsboring, kropsboring, blæseformskrophulrum - alt ved ±0,02 mm efter varmebehandling); EDM-gevind- og teksturfunktioner; endelig polering til specificeret overfladefinish (Ra) på Korea Ever-Power Ansan-si formpoleringsstation. Sekvenseringen af grovbearbejdning før varmebehandling og færdigbearbejdning efter varmebehandling er afgørende for H13 IBM-formens dimensionsnøjagtighed: H13-stål undergår en volumetrisk ændring på 0,1-0,3% under varmebehandling, hvilket forårsager dimensionsforvrængning, der skal korrigeres ved færdigbearbejdning efter varmebehandling for at opnå ±0,01 mm IBM-hulrumsdimension ved HRC 48-52 produktionshårdhed.
AFSNIT 02
H13 værktøjsstål til IBM injektionshulrum og blæseform: Korea Ever-Power Standard
| H13 EJENDOM | VÆRDI / INTERVAL | IBM BETYDNING | ZQ-ANSØGNING |
|---|---|---|---|
| Hårdhed (produktion) | HRC 48–52 | IBM-hulrumsslidstyrke: højere hårdhed = langsommere overfladeslid fra polymerslid, hvilket bevarer IBM-hulrumsdimension og overfladefinish over 2-5 millioner IBM-cyklusser | Alle ZQ IBM injektionshulrum, kernestang og blæsestøbehulrum ved Korea Ever-Power standardspecifikation HRC 48-52 |
| Termisk ledningsevne | 25–28 W/m·K ved 200°C | H13's varmeledningsevne er moderat — tilstrækkelig til køling af IBM-blæsestøbeformens hulrum ved standard ZQ-blæseopholdstid. Beryllium-kobberindsatser (260 W/m·K) kan bruges i tykke H13-blæsestøbeprofiler, der kræver hurtigere lokal køling for at reducere cyklustiden. | Standard H13 IBM blæseform med køleindsats af kobberlegering i tykvægget basiszone til ZQ-cyklusoptimering i farmaceutiske og proteinbeholdere IBM |
| Polerbarhed | Ra ≤0,025 μm opnåelig (SPI A2) | H13 ved HRC 50-52 polerer til SPI A2 (Ra ≤0,025 μm): tilstrækkelig til matteret til halvtransparent PP IBM-flaske og til PCTG IBM med moderat dis (<5%). Til ultraklar PCTG IBM, der kræver Ra ≤0,010 μm (SPI A1), foretrækkes S136. | H13 SPI A2 finish: standard til kosmetisk PP IBM, farmaceutisk PP IBM, PCTG IBM ved dis <5%. S136 til PCTG IBM ved dis <2% |
| Levetid (IBM-cyklusser) | 2-5 millioner IBM-cyklusser | H13 IBM injektionshulrum og blæseform har klaret 2-5 millioner cyklusser hos Korea Ever-Power Ansan-si. Levetiden varierer afhængigt af: polymertype (HDPE mere slibende end PP → kortere levetid for HDPE IBM i H13 vs. PP IBM); hulrumsstørrelse (større hulrum = mere termisk belastning pr. cyklus → kortere levetid for storformat IBM vs. lille format); vedligeholdelsesfrekvens (efterpolering af kernestang ved 500.000 cyklusser forlænger den samlede IBM-formlevetid ved at reducere kumulativ overfladeskade) | PP IBM kosmetik (ZQ40/ZQ60): 3-5 millioner cyklusser. HDPE IBM smøremiddel (ZQ80/ZQ135): 2-3 millioner cyklusser. PCTG IBM hætteglas (ZQ40): 2-4 millioner cyklusser |
AFSNIT 03
P20 forhærdet stål til IBM prøveforme og lavvolumenprogrammer
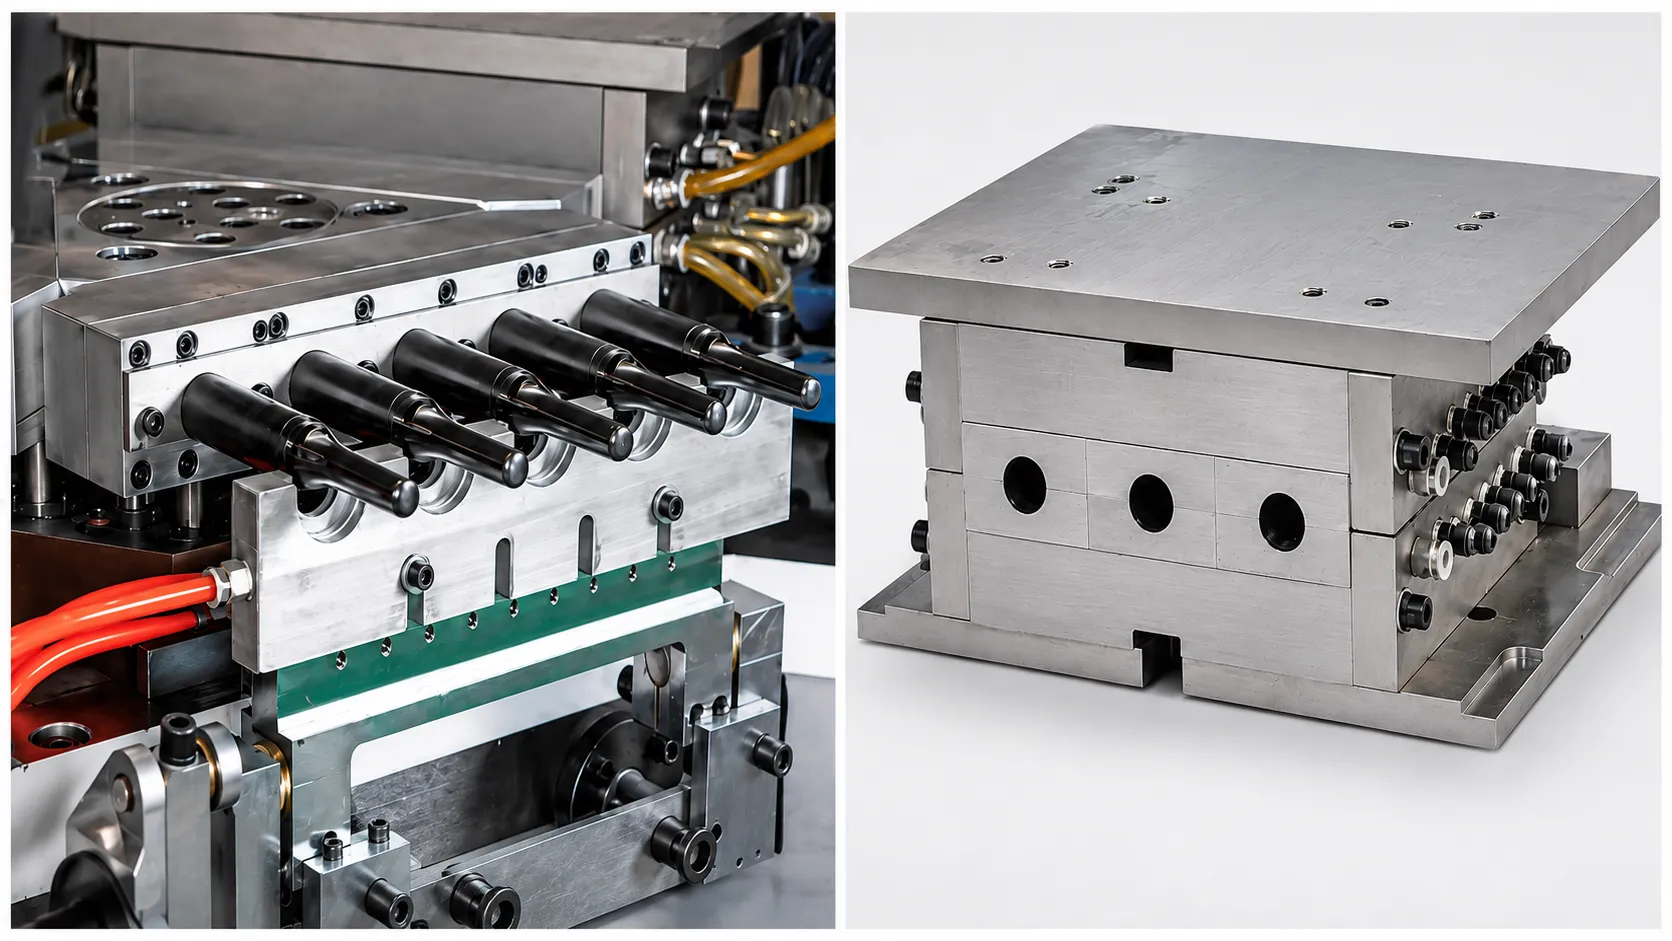
P20 IBM Mould-applikationer og begrænsninger
Korea Ever-Power bruger P20 forhærdet stål til IBM-værktøj i specifikke programscenarier, hvor H13's højere hårdhed og levetid ikke er økonomisk berettiget. Egnede anvendelser til P20 IBM-forme: IBM prøveform (kun T1/T2 prøveproduktion, <5.000 IBM-cyklusser): P20 prøveform giver kunden mulighed for at validere IBM-flaskedesign (vægfordeling, hals-YD, volumen) før investering i en kommerciel H13-form. Korea Ever-Power opkræver en IBM-prøveform i P20 med cirka 40-50% af den tilsvarende pris for den kommercielle H13-form, hvor prøveformomkostningerne delvist krediteres den efterfølgende ordre på den kommercielle H13-form. IBM-program med lav volumen (<300.000 cyklusser/år, <500.000 samlede programlevetid): Mærker, der kræver IBM-beholdere til kosmetik i begrænset oplag, prøvelevering af medicinsk udstyr eller sæsonbestemte reklamepakker med en samlet IBM-flaskevolumen på <500.000 i løbet af programmets levetid, kan bruge en P20 IBM-form til hele kommercielle programmet uden H13-opgradering. Begrænsninger ved P20 IBM-formen: lavere slidstyrke (HRC 28-34 vs. H13 HRC 48-52) — Slid på IBM-hulrummets overflade fra polymerslid er 2-3 gange hurtigere end H13 under tilsvarende IBM-produktionsforhold; polerbarhed begrænset til Ra ≥0,05-0,1 μm (P20 ved HRC 28-34 har større hårdmetalstørrelse og lavere matrixhårdhed end H13 ved HRC 50, hvilket begrænser muligheden for spejlblankpolering uden at afsløre hårdmetalgruber ved polering); ikke egnet til PCTG-klarhed IBM (P20-overfladefinish begrænser PCTG-gennemsigtighed); ikke egnet til korrosiv polymer IBM.
P20 vs H13 IBM Mould: Økonomisk sammenligning
Økonomi for valg af IBM-formstål til Korea Ever-Powers kundeprogrammer: Nulpunktsprogrammets volumen mellem P20 IBM-form og H13 IBM-form bestemmes af: P20-formomkostninger (lavere kapital) + P20 tidlige udskiftningsomkostninger (P20-form udskiftet efter 500.000 cyklusser) versus H13-formomkostninger (højere kapital) + H13 forlænget service (3-5 millioner cyklusser uden udskiftning). Eksempel på beregning for 24/410 PP hånddesinfektionsmiddel IBM-form (ZQ40, 10-hulrum): P20 IBM-formomkostninger: ca. KRW 7-9 millioner (40-50% af H13-ækvivalent). H13 IBM-formomkostninger: ca. KRW 12-16 millioner. P20 levetid: ca. 500.000 IBM-cyklusser før slid på hulrumsoverfladen kræver udskiftning eller renovering af formen. H13 levetid: ca. 3.000.000 IBM-cyklusser før tilsvarende slid. Ved en årlig produktion på 5 millioner flasker (ZQ40 10-hulrum: ca. 6.200/time × 4.000 time/år = 24,8 millioner flasker — for en produktion på 5 millioner timer/år, ZQ40-udnyttelse ca. 20%): P20-formen er opbrugt på 0,5 millioner timer/år = 1,2 måneders produktion. For en årlig volumen på 5 millioner timer, P20-udskiftningsfrekvens: hver 1,2 måned (P20-form udskiftes 10 gange om året til 8 millioner KRW hver = 80 millioner KRW/år formomkostninger). H13 er opbrugt ved 3 millioner cyklusser ÷ 5 millioner timer/år = 0,6 år (én H13-udskiftning på 7 måneder til 14 millioner KRW). 5-års sammenligning: Samlede formomkostninger for P20 er 80 millioner KRW/år × 5 = 400 millioner KRW. H13 samlede formomkostninger: KRW 14 mio. × 8 udskiftninger (5 år / 0,6 år pr. form) = KRW 112 mio. H13 sparer KRW 288 mio. over 5 år ved en volumen på 5 mio./år. Økonomien favoriserer klart H13 for alle IBM-programmer i kommerciel volumen over ca. 500.000 cyklusser/år i alt.
AFSNIT 04
S136 rustfrit stål til PCTG Clarity IBM og ætsende polymerapplikationer
S136 til PCTG Crystal-Clear IBM-containere
PCTG-sprøjtestøbte beholdere (krystalklare flasker med kosttilskud, farmaceutiske hætteglas, luksuskosmetikbeholdere) kræver IBM-sprøjtehulrum og blæsestøbehulrumsoverflader poleret til SPI A1-standarden (Ra ≤0,010 μm, 2 × 10⁻⁸ m) for minimal IBM-beholdersløring (<2% sløring ved 1,0 mm væg, ISO 14782 eller ASTM D1003). S136 rustfrit stål (martensitisk rustfrit værktøjsstål, 13% Cr, 0,38% C, DIN 1.2083 ækvivalent) opnår SPI A1-polering lettere end H13 af to grunde: S136 har en lavere volumenfraktion af hårdmetal end H13 ved tilsvarende hårdhed (S136 Cr-karbidpartikler er finere og færre pr. volumenhed end H13 V- og Mo-karbider ved HRC 50-52 - finere hårdmetalfordeling muliggør polering til dybere Ra uden udtrækshuller af hårdmetal, der begrænser H13's minimum Ra); S136's høje 13% Cr-indhold giver korrosionsbestandighed, der forhindrer rustpletter under polering (polering af H13 til Ra ≤0,010 μm kræver våde diamantpoleringsforhold, hvor H13 uden korrosionsbeskyttelse kan udvikle mikrorustpletter i den polerede overflade, hvilket forårsager sløringsdefekter i PCTG IBM-beholderen). Korea Ever-Power specificerer S136 IBM injektionshulrum og blæsestøbehulrum (SPI A1-polering) til alle PCTG IBM-beholderprogrammer, hvor kunden specificerer <2% sløring (luksuriøst kosmetisk serum IBM-hætteglas, farmaceutisk PCTG IBM-flaske, klar kosttilskudskrukke IBM). S136 IBM-formbearbejdning hos Ansan-si følger den samme grovmaskine-/varmebehandlingssekvens (S136 austenitisering ved 1.000-1.020 °C, olieafkøling, dobbelt anløbning ved 500-540 °C til HRC 48-54) / finishmaskine-sekvens som H13, med det ekstra trin med sekventiel diamantpasta-polering fra Ra 0,1 μm (1.200 grit) til Ra 0,025 μm (3 μm diamant) til Ra ≤0,010 μm (0,5 μm diamantpasta, filtpolering i sidste gennemløb) på Korea Ever-Power Ansan-si IBM-formpoleringsstation.
S136 til korrosiv polymer IBM og udvidet formopbevaring
S136 rustfrit værktøjsstål er også specificeret til IBM-værktøjskonstruktioner i injektionshulrummet, hvor korrosive polymerforarbejdningsgasser eller forlænget opbevaring af formen mellem produktionskørsler skaber H13-korrosionsrisiko. IBM-korrosionsscenarier, der kræver S136: fluorpolymerfyldt PP IBM (PP med fluoreret flammehæmmer eller antistatisk additiv, der frigiver HF- eller F−-arter under IBM-forarbejdning ved høj temperatur — HF korroderer H13 værktøjsstål, hvilket forårsager grubetæring og dimensionstab på overfladen af injektionshulrummet i løbet af produktionskørsler); forlænget opbevaring af formen (IBM-forme opbevaret 6-18 måneder mellem sæsonbestemte IBM-produktionskampagner i koreanske kystnære fugtighedsmiljøer: H13 IBM-form kræver rustforebyggende belægning og opbevaring med kontrolleret fugtighed for at forhindre overfladerust; S136 IBM-form modstår dannelse af overfladerust under forlænget opbevaring i omgivende fugtighed uden rustbeskyttelse). Specialmateriale IBM til medicinsk IBM: ISO 13485 medicinsk udstyr IBM (medicinsk PP IBM-beholder, medicinsk diagnostisk IBM-flaske) kan specificere S136 injektionshulrum og blæseform for kompatibilitet med renrum (S136 korrosionsbestandighed forhindrer kontaminering af formoverfladen fra fugtighedsinduceret rust i IBM-produktionsmiljøer i nærheden af renrum). S136 IBM-formens levetid versus H13: S136 har ved HRC 48-54 en smule lavere sejhed end H13 ved tilsvarende hårdhed (S136s højere hårdmetalindhold reducerer brudstyrke ved HRC 50+ sammenlignet med H13's varmarbejdningslegeringssammensætning). Til meget store IBM-formblokke (>50 kg pr. hulrum) foretrækkes H13 frem for S136 for at minimere risikoen for revner i bratkøling under varmebehandling. Korea Ever-Power begrænser brugen af S136 IBM-forme til injektionshulrum, kernestang og standard blæseformhulrumsblokstørrelser, hvor risikoen for revner i forbindelse med varmebehandling ved bratkøling er håndterbar ved S136's kølehastighedsfølsomhed.
AFSNIT 05
IBM Stålpolerbarhed: Overfladefinishstandarder for PP, HDPE og PCTG
| SPI FINISH GRADE | Ra MÅL | STÅLANBEFALING | IBM-APPLIKATION | POLYMER |
|---|---|---|---|---|
| SPI A1 (Diamantpolering) | Ra ≤0,010 μm | S136 (foretrukket); H13 HRC 52 (kan opnås med udvidet polering) | Krystalklar luksus kosmetisk serum IBM hætteglas; farmaceutisk IBM hætteglas med klarhedsspecifikation; PCTG antiseptisk premium flaske | PCTG |
| SPI A2 (Diamantpolering) | Ra ≤0,025 μm | H13 HRC 50–52 (standard); S136 (alternativ) | Premium kosmetisk PP IBM-flaskehus; PCTG med uklarhed <5%; farmaceutisk PP IBM med mærkefri overflade | PP / PCTG |
| SPI B1 (Papirpolering) | Ra 0,05–0,10 μm | H13 HRC 48–50 (standard); P20 (kun lav volumen) | Standard kosmetisk og personlig pleje PP IBM; husholdningsrengøringsmiddel IBM (glat overflade til etiketten); farmaceutisk HDPE IBM hætteglas | PP / HDPE |
| SPI B3 (400 grit papir) | Ra 0,2–0,4 μm | H13 eller P20 | Industrielt HDPE-smøremiddel og bilvæske IBM-flaske (overfladen er ikke kritisk til industriel anvendelse); HDPE-agrokemikalie IBM | HDPE |
| Perleblast-tekstur (brugerdefineret Ra) | Ra 0,4–3,2 μm (kontrolleret sprængning) | H13 (perleblæsning efter polering på poleret H13 blæseformskavrum) | Frostet premium kosmetikflaske til IBM (mat finish på glat panel); tekstureret greboverflade på industriel IBM-beholder; premium skrivebordsflaske med perleblæsningsmiddel til desinfektion | PP |
AFSNIT 06
IBM Forms levetid, vedligeholdelse og stålkvalitetsøkonomi
IBM Formforebyggende Vedligeholdelse hos Korea Ever-Power
Korea Ever-Power Ansan-sis IBM-formforebyggende vedligeholdelsesplan (PPM) for H13-indsprøjtestøbehulrum og blæsestøbeværktøj forlænger IBM-formens levetid mod den øvre ende af intervallet på 2-5 millioner cyklusser ved at adressere slid og overfladenedbrydning før kritisk dimensions- eller overfladefejl. PPM-aktiviteter og -plan: 100.000-cyklusinspektion (hver 100.000 IBM-produktionscyklus): kontrol af indsprøjtestøbehulrummets halsgevindprofil (optisk komparator eller profilometer); visuel inspektion af blæsestøbeformens kropshulrumsoverflade for initiering af mikrorevner forårsaget af termisk træthed; kontrol af kernestangens overflade Ra (profilometer ved kroppens midtersektion og skulder); ZQ-maskine-form-grænsefladekontrol (skillefladens kontaktensartethed, bevis for klemkraftfordeling ved formens skillelinje). 500.000-cyklusvedligeholdelse: efterpolering af kernestangens ydre diameter (Ra vender tilbage til specifikationen Ra ≤0,05 μm for kosmetisk PP IBM, Ra ≤0,025 μm for farmaceutisk IBM); Kontrol af injektionsformens boringsdiameter (digital skydelære vs. designdimension: ≤±0,03 mm acceptabel; >±0,03 mm udløser vurdering af boringens omlakering eller udskiftning af hulrummet); kontrol af blæseformens yderdiameter (skydelære vs. design: ±0,05 mm acceptabel). Vedligeholdelse med 1.000.000 cyklusser: fuld formdimensionsrapport (alle hulrumsdimensioner vs. designtegning); genoverlapning af blæseformens skilleflade (gendannelse af flad skillefladekontakt for at sikre en flade skillelinje uden IBM-flasker); genbearbejdning af injektionsformens spids, hvis spidsen er slidt (bredere spids = større IBM-flaskeindløbsmærke på halsbasen). Korea Ever-Power leverer PPM-inspektionsrapporter til IBM-formkunder ved hver planlagt milepæl og understøtter kundernes IBM-formaktiverstyring og produktionsplanlægning til udskiftning af former ved deres levetids udtjente levetid.
IBM Formstålkvalitetsvalg: Beslutningsramme
Korea Ever-Power Ansan-si IBM støbeformsstålsudvælgelsesramme til nyt programtilbud: trin 1 — produktionsvolumen: 5M cyklusser pr. hulrum → H13 med forbedret PPM eller hulrumsrenoveringsplan. Trin 2 — overfladefinish: IBM-beholder Ra ≥0,1μm (industri, rengøring, landbrug) → H13 SPI B3 eller B1; IBM-beholder Ra 0,025-0,1μm (kosmetik, farmaceutisk, fødevarer) → H13 SPI B1 til A2; IBM-beholder Ra ≤0,025μm (PCTG-klarhed, luksuskosmetik) → H13 SPI A2 eller S136 SPI A1. Trin 3 — polymerkorrosion: PP IBM (ikke-ætsende) → H13 standard; HDPE IBM (ikke-ætsende) → H13 standard; PCTG IBM (ikke-ætsende, klarhed) → H13 eller S136; fluorpolymerfyldt PP IBM (HF-risiko) → S136 obligatorisk; forlænget opbevaring påkrævet → S136 eller H13 med teflonbaseret rustbeskyttelse. Trin 4 — prioritet for formlevering: standardlevering (38-55 dage for H13) acceptabel → H13; fremskyndet levering påkrævet (<35 dage) → P20 (25-35 dage, forhærdet) eller H13 fremskyndet (premium værktøjsplan); PCTG-klarhed IBM → S136 standardlevering 45-60 dage (S136 inkluderer ekstra poleringstid vs. H13). Korea Ever-Power leverer skriftlig anbefaling af formstål (H13/P20/S136) med begrundelse som en del af IBM's formtilbudsdokument til kunden, hvilket giver kundens emballerings-F&U- og indkøbsteams mulighed for at gennemgå og godkende valg af formstål, før formproduktionen påbegyndes i Ansan-si.
INGENIØR OFTE STILLEDE SPØRGSMÅL
IBM Stålteknikspørgsmål
Q 01
Kan Korea Ever-Power bruge berylliumkobberindsatser i H13 IBM-blæseforme for at forbedre kølingen?
Berylliumkobber (BeCu, typisk Ampco 940 eller tilsvarende, varmeledningsevne 180-260 W/m·K versus H13's 25-28 W/m·K) indsatser i IBM blæsestøbeforms H13-hulrumsblokke er en Korea Ever-Power Ansan-si-mulighed for IBM-programmer, hvor IBM-cyklustiden er kritisk begrænset af langsom blæsestøbestationskøling af tykvæggede zoner. IBM-blæsestøbezoner, hvor BeCu-indsatser giver størst fordel: bundsektion (IBM-flaskebund har den tykkeste vægzone i mange IBM-beholderdesigns - 1,5-3,5× kropsvæg - og er længst væk fra standard blæsestøbekølekanaler; BeCu-baseindsats med direkte intern kølekanal giver 5-10× højere lokal varmestrøm end H13 ved IBM-flaskebunden, hvilket reducerer blæsestationens opholdstid med 1-3 sekunder for tykvæggede industrielle IBM-beholdere såsom smøremiddelspande, proteinpulverkrukker og bredmundede farmaceutiske flasker); og skulderovergangszone (IBM-flaskeskulder har et højt lokalt blæseforhold og moderat vægtykkelse fra akkumulering af præformskulder; BeCu-skulderindsats accelererer skuldervæggens størkning for at reducere cyklustiden i farmaceutiske hætteglas IBM på ZQ40, hvor cyklustidseffektivitet er afgørende for hætteglassets omkostningskonkurrenceevne). BeCu IBM-indsatsdesign hos Korea Ever-Power: BeCu-indsats bearbejdet som en pressefit-indsats i en forberedt boring i H13-blæsestøbebloken; indsatsfladekonturer matchet nøjagtigt med IBM-blæsestøbehulrummets overfladegeometri på indsatsstedet (basekuppel eller skulderadius); indvendig køleboring i BeCu-indsatsen forbundet til ZQ-blæsestøbekølevandskredsløb. Praktisk begrænsning: BeCu er ikke så hård som H13 (BeCu Ampco 940 hårdhed HRC 34-38 versus H13 HRC 48-52) — BeCu IBM-indsatsflade ved blæsehulrummets kontaktflade slides hurtigere end H13 ved tilsvarende IBM-cyklusser. Korea Ever-Power overvåger BeCu-skærfladen med intervaller på 200.000 cyklusser og renoverer BeCu-skærfladen (genbearbejdning og polering) med intervaller på 500.000 cyklusser for at opretholde IBM-containeroverfladekvaliteten fra BeCu-skærzonen. Netto IBM-cyklustidsreduktion fra BeCu-baseskær i tykvægget industriel IBM-container: 1-3 sekunder pr. cyklus for containere med en bundvæg ≥2,5 mm (smøremiddelspand, bredmundet proteinpulverbeholder, agrokemisk tromle IBM), svarende til en IBM-cyklustidsreduktion på 15-30% for disse formater, hvilket direkte oversættes til en stigning i IBM-output på 15-30% pr. ZQ-maskintime hos Korea Ever-Power Ansan-si.
Q 02
Hvad forårsager varmekontrol på IBM-indsprøjtningshulrumsoverflader, og hvordan forhindrer Korea Ever-Power det?
Varmekontrol (termisk udmattelsesrevnedannelse) på IBM-indsprøjtningshulrum og blæseformsoverflader er den mest almindelige slidmekanisme for H13 IBM-værktøj hos Korea Ever-Power Ansan-si, og den primære årsag til, at H13 IBM-forme i sidste ende tages ud af produktion. Varmekontrolmekanisme: Hver IBM-produktionscyklus udsætter IBM-hulrummets overflade for hurtig opvarmning (kontakt med varm polymersmelte ved 200-260 °C i 2-5 sekunder) og afkøling (kølevandskredsløb ved 10-25 °C i 2-15 sekunder). Den cykliske temperaturgradient på tværs af hulrummets overflade og underfladen skaber skiftevis trykspænding (under opvarmning udvider overfladen sig hurtigere end H13-massen nedenunder, hvilket begrænser overfladeudvidelsen) og trækspænding (under afkøling trækker overfladen sig hurtigere sammen, mens massen nedenunder begrænser sammentrækning). Efter millioner af IBM-cyklusser initierer kumulativ trækudmattelsesskade på hulrummets overflade mikrorevner ved spændingskoncentrationspunkter: skarpe gevindrodsradier, skillelinjekanter, kølekanalboringer nærmest hulrummets overflade. Disse mikrorevner breder sig over efterfølgende IBM-cyklusser og producerer til sidst et synligt netværk af overfladerevner (varmekontrolmønster synligt som fine krydsskraveringer på IBM-hulrummets overflade), der overføres til IBM-beholderens ydre overflade som synlige overflademærker (anstødeligt på kosmetisk IBM PP-flaske, uacceptabelt på farmaceutisk IBM PCTG-hætteglas). Korea Ever-Power varmekontrolforebyggende foranstaltninger i H13 IBM-værktøj: korrekt H13-anløbning: den anløbningstemperatur, der vælges under H13-varmebehandling, bestemmer H13's termiske udmattelsesmodstand — H13 anløbet ved 560-580 °C opnår den bedste balance mellem hårdhed (HRC 48-50) og termisk udmattelsessejhed (kærvsejhed KIC 25-35 MPa·m½) til IBM-applikationer. Underanløbet H13 (anløb <540 °C → hårdhed HRC 52+, lavere sejhed) varmekontrol udføres hurtigere under IBM-produktionsforhold. Afrundede indvendige kavitetsradiusser: alle indvendige hjørner og overgange i IBM-indsprøjtningshulrummet (gevindrodsradius, hals-krop-skuldertrin) bearbejdet med en minimumsradius (≥0,3 mm) for at reducere spændingskoncentrationen, hvor varmekontrollen starter; skarpe (0 radius) indvendige hjørner i IBM-indsprøjtningshulrummet accelererer initieringen af varmekontrollen med 2-5× versus 0,3 mm radius ved et tilsvarende IBM-cyklustælling. Kontrolleret ZQ-maskineopstart: Korea Ever-Power ZQ IBM-maskiner varmes op fra kulde med en programmeret langsom varmerampe (formtemperaturen øges gradvist ved at køre de første 100 IBM-cyklusser ved reduceret cylindertemperatur og forlænget cyklustid), før de opnår fuld produktionshastighed — koldstart med hurtigt termisk chok (fuld produktionstemperatur umiddelbart efter første cyklus fra kulde) er det scenarie med højest risiko for initiering af varmekontrol. Overfladebelægning: hårdkrom eller CrN PVD-belægning på H13 IBM-indsprøjtningshulrummets overflade (0,01-0,02 mm belægning) giver et slid- og korrosionsbeskyttende lag, der forsinker initieringen af varmekontrollen; Belægningen øger dog omkostningerne og skal genpåføres efter 300.000-500.000 cyklusser i henhold til Korea Ever-Power Ansan-si PPM-planen.
Q 03
Hvad er Korea Ever-Powers garanti for forme, og hvad er dækket af IBMs formfejl?
Korea Ever-Power Ansan-si yder en standard IBM-formgaranti, der dækker fabrikationsfejl i H13- eller S136-formværktøjer i 12 måneder fra godkendelse fra første artikelinspektion (FAI) eller 500.000 IBM-produktionscyklusser (alt efter hvad der indtræffer først). IBM-formgarantidækning: dimensionel afvigelse forårsaget af bearbejdningsfejl (IBM-hulrumsboring yderdiameter uden for ±0,01 mm formtegningsspecifikation ved levering - bekræftet af koordinatmålemaskine hos Korea Ever-Power Ansan-si før forsendelse eller installation); overfladefejl forårsaget af poleringsproces (under den specificerede SPI-kvalitet Ra ved levering, bekræftet ved profilometermåling); for tidlig varmekontrol inden for garantiperioden ved <500.000 IBM-cyklusser, hvis forårsaget af manglende overensstemmelse med H13-varmebehandling (H13-hårdhed uden for HRC 48-52-specifikationen bekræftet af Vickers-hårdhedstest på vidnekupon fra samme H13-varmebehandlingsbatch). Undtagelser fra IBM-formgarantien: normal slitage ud over garanticyklustællingen (varmekontrol, ændring af boredimension fra polymerslid efter 500.000 cyklusser er slid, ikke fabrikationsfejl); kundeinduceret formskade (ZQ-maskinformnedbrud fra IBM-præform, der sidder fast i blæsestationen, skade på udstødermekanismen eller fremmedlegemer mellem ZQ-formens skilleflader); kundeændring af IBM-formen efter levering til Korea Ever-Power (enhver ændring af IBM-formværktøjet foretaget af kundens formværksted ugyldiggør Korea Ever-Powers garanti); ændring af IBM-formdimensionen på grund af forkert ZQ-maskinopsætning foretaget af kunden (forkert ZQ-indsprøjtningstryk, der forårsager formflash, overløb af indsprøjtningshulrummet ved skillelinjen, brud på kernestangen på grund af forkert klemkraft - disse er driftsfejl, ikke fabrikationsfejl). Korea Ever-Power leverer et skriftligt IBM-formgarantidokument med hver formforsendelse, inklusive dimensionsmålerapport (CMM) som leveret, hårdhedstestresultater og Ra-målinger af overfladefinish som basisdokumentation for garantikrav i garantiperioden.
Q 04
Hvordan bearbejder Korea Ever-Power IBM-blæseformens hulrums yderdiameter for at opnå en tolerance på ±0,10 mm for en yderdiameter på IBM-flasken?
Tolerancen for den ydre diameter (OD) for IBM-flaskehuset ved Korea Ever-Power ZQ-produktion er ±0,10 mm (strammere end EBMs ±0,3-0,5 mm variation i den ydre diameter) og opnås ved at kombinere IBMs blæseformshulrums dimensionspræcision og polymerkrympningstillægsnøjagtighed. Bearbejdning af IBMs blæseformshulrum hos Korea Ever-Power Ansan-si: IBMs blæseformshulrumsboring (den indre diameter af blæseformen, der er i kontakt med IBM-flaskehusets ydre under blæseoppustning) CNC-bearbejdes efter varmebehandling til en borings-OD = mål IBM-flaskehusets ydre diameter + polymerkrympningstillæg, ved CNC-dimensionsnøjagtighed ±0,02 mm. Polymerkrympningstillæget for PP IBM: 1,3-1,8% (PP halvkrystallinsk krympning fra blæseformtemperatur 12-18 °C til den færdige flaske ved omgivelsestemperatur 23 °C). Eksempel: 500 ml PP IBM kosmetikflaske med målhus-YD 60,0 mm, PP-krympning 1,5%: IBM blæsestøbeformsdiameter = 60,0 × 1,015 = 60,90 mm. Korea Ever-Power CNC-maskiner blæser støbeformsdiameter til 60,90 ±0,02 mm. PP IBM flaskehus-YD ved 23 °C = 60,90 ÷ 1,015 = 60,0 mm ±0,02 mm/1,015 ≈ ±0,02 mm kavitetstolerance + ±0,03-0,05 mm procesvariation (tøndetemperatur, blæsetryk, støbetemperaturvariations effekt på PP-krympning) = ±0,05-0,07 mm samlet variation i IBM flaskehus-YD. Korea Ever-Power rapporterer ±0,10 mm som specifikation for IBMs flaskehus' yderdiameter for at give en fremstillingsprocesmargen over den typiske opnåede ±0,05-0,07 mm, idet der tages højde for worst-case procesvariation (koldstart, ZQ-tøndetemperaturdrift, variation i harpiksens krympning fra parti til parti). Nøjagtigheden af krympningstillægget er den kritiske variabel for IBMs blæseformskropsdiameter: Korea Ever-Power Ansan-si bekræfter PP-krympning ved T1 IBM-forsøget ved at måle 20 IBM T1-flasker ved 23 °C krops-YD (24 timer efter produktionskonditionering) og beregne den faktiske PP-krympning ud fra T1-data. Hvis T1-krympningen afviger fra designtillægget med >0,2% (f.eks. faktisk krympning 1,7% vs. design 1,5%): bliver blæseformskropsboringen bearbejdet igen ved T2 for at korrigere krympningstillægget inden godkendelse af kommerciel produktion.
Q 05
Kan Korea Ever-Power renovere en eksisterende slidt H13 IBM-form i stedet for at udskifte den helt?
Korea Ever-Power Ansan-si tilbyder IBM-formrenoveringstjenester til H13-indsprøjtningshulrum, kernestang og blæsestøbehulrumsværktøj, der har nået end-of-service-slid uden katastrofal varmekontrol eller dimensionel overstørrelsesfejl. Omfang og gennemførlighed af formrenovering: renovering af indsprøjtningshulrumskrop (boringsoverstørrelse fra polymerslid: EDM eller svejsning kan gendanne slidt boring til korrekt dimension før færdigbearbejdning, hvis boringsoverstørrelsen ≤0,5 mm; ud over 0,5 mm overstørrelse er udskiftning af indsprøjtningshulrum mere økonomisk end svejserenovering på grund af risiko for svejsevarmeforvrængning ved HRC 48-52 H13). Genpolering af kernestang (overflade-Ra-nedbrydning fra polymerslid: standard kernestanggenpolering på Korea Ever-Power Ansan-si formpoleringsstation gendanner IBM-containerens indre overfladekvalitet — genpolering fra Ra 0,2-0,5 μm (slidt produktionstilstand) til Ra ≤0,05 μm (SPI B1) tager 3-5 timer pr. kernestang på Ansan-si poleringsstation; for SPI A2 (Ra ≤0,025 μm), 6-10 timer; for SPI A1 S136 (Ra ≤0,010 μm), 12-16 timer pr. kernestang). Renovering af blæseformens hulrum (mindre varmekontrol med overfladerevnedybde <0,2 mm: svejsereparation med H13 TIG-svejsetråd efterfulgt af eftersvejsningshærdning og finbearbejdning gendanner blæsehulrummets overflade; Korea Ever-Power anbefaler kun svejsereparation til isoleret varmekontrolinitiering, der endnu ikke er spredt til overfladenetværksrevnetrinnetværket). Gengængsning af halsgevind (slidt halsgevindprofil på injektionshulrum: Gengængsning med frisk elektrode på Ansan-si EDM-maskine gendanner gevindprofilen til ±0,01 mm specifikation uden at udskifte hele injektionshulrumsblokken, til en pris på ca. 15-25% af det nye injektionshulrum). Vurdering af gennemførligheden af renovering: Korea Ever-Power Ansan-si leverer en IBM-formtilstandsrapport (dimensionsmåling + inspektion af overfladetilstand) for kundens slidte IBM-form, før anbefaling om renovering versus udskiftning bekræftes, med et estimat af renoveringsomkostninger versus sammenligning af investering i nye forme for at understøtte kundens beslutning om IBM-værktøjsaktiver.
Q 06
Hvordan sikrer Korea Ever-Power sporbarhed af IBM-formdimensioner på tværs af produktion med flere kaviteter i Ansan-si?
IBM-formdimensionssporbarhed for Korea Ever-Power ZQ-produktionsprogrammer med flere hulrum (typisk 4-12 hulrum pr. ZQ-maskine afhængigt af IBM-beholderstørrelse) vedligeholdes gennem et struktureret metrologisk dokumentationssystem, der forbinder IBM-formens as-built-dimensioner, produktionsdimensioner for IBM-flasker og periodiske genmålingsdata på tværs af IBM-formens levetid hos Ansan-si. Sporbarhedsdokumentationskæde: kontrol af revision af formtegninger (Korea Ever-Power IBM-formtegningspakke hos Ansan-si-formteknik styres under CAD-dokumentrevisionskontrol: hver formtegningsrevision (A, B, C —), der repræsenterer en designændring eller -korrektion, nummereres, dateres og godkendes før formbearbejdning; den specifikke tegningsrevision, der anvendes til formfremstilling, registreres i formbygningsprotokollen og forbinder alle dimensionsdata med den godkendte tegningsspecifikation). Måling af as-built-formen (CMM-måling af hver IBM-formkomponent hos Korea Ever-Power Ansan-si før samling): injektionshulrumets halsborings yderdiameter og højde (3 positioner), husborings yderdiameter (3 aksiale positioner × 3 omkreds), kølekanalboringer (flowtest ved 1 bar for at bekræfte uhindret køling); Kernestangens yderdiameter ved hals, skulder, krop, base (3 omkredspositioner hver); blæseformhulrummets kropsborings yderdiameter og højde (3 positioner). CMM-data registreret i Korea Ever-Power IBM-forminspektionsrapport (MIR) og arkiveret efter hulrummets serienummer (hvert injektionshulrum, kernestang og blæseformhulrum modtager et unikt Korea Ever-Power serienummer ved produktionen, der er stemplet på hulrummets stål). Produktions-IBM-flaskedimensionsprøvetagning knyttet til hulrummets serienummer: Korea Ever-Power ZQ-produktionsbatchregistreringer identificerer, hvilket hulrumsserienummer der producerede hvert produktionsbatch, hvilket muliggør sporbarhed fra kundemodtagne IBM-flaskedimensioner tilbage til det specifikke injektionshulrums serienummer og dets "as-built"-dimensionsdata til rodårsagsanalyse af enhver dimensionel afvigelse. Årlig formgenopmåling: IBM-formkomponenter måles årligt hos Korea Ever-Power Ansan-si under planlagt ZQ-maskinvedligeholdelsesnedetid, med dimensionsændring fra "as-built"-data, der angiver slidhastighed pr. hulrumsserienummer til prædiktiv planlægning af formudskiftning.
IBM STÅLFORMING · KOREA EVER-POWER
Har du brug for support til IBMs støbeforme, stål og værktøjsteknik?
Korea Ever-Power Ansan-si leverer H13, P20 og S136 IBM støbeformdesign, varmebehandling, præcisionsbearbejdning og polering til alle ZQ IBM-beholderprogrammer, lige fra smalhalsede hætteglas til industrispande med bred åbning.
Redaktør: Cxm


