
IBM ČELIK ZA KALUPE · H13 P20 S136 ALATI · TVRDOĆA POLIRANJE · VIJEK TRAJANJA · KOREA EVER-POWER
Izbor čelika za kalupe IBM:
H13 u odnosu na P20 u odnosu na S136 za IBM Tooling
Odabir čelika za kalupe za alate za brizganje plastike određuje dimenzijsku stabilnost šupljine za brizganje IBM-a, poliranje površine radi jasnoće i teksture, otpornost na koroziju na plinove degradacije polimera i vijek trajanja kalupa IBM-a kroz milione proizvodnih ciklusa PP, HDPE i PCTG. Korea Ever-Power Ansan-si bira alatne čelike H13, P20 i S136 za različite zahtjeve programa kontejnera IBM-a na osnovu obima proizvodnje, hemije materijala, specifikacije završne obrade površine i ekonomije broja šupljina.
Tvrdoća • Poliranje • Korozija
Vodič za životni vijek ZQ IBM kalupa
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · JULI 2026.
IBM ČELIČNI KALUPI · KLJUČNA SVOJSTVA NA PRVI POGLED
H13 ALATNI ČELIK
HRC 48–52
Standardni IBM čelik za kalupe prema korejskoj Ever-Power tehnologiji. H13 hromirani alatni čelik za vruću obradu pruža odličnu otpornost na termički zamor (otporan je na termičke cikluse od kontakta s hladnim polimernim topljenjem), visoku tvrdoću na IBM radnoj temperaturi, dobru poliranost do Ra 0,025–0,05μm za kozmetičke PCTG IBM kalupe i vijek trajanja od 2–5 miliona IBM ciklusa za PP i HDPE IBM kalupe na ZQ mašinama. Standardna korejska Ever-Power specifikacija za sve IBM alate za šupljine za brizganje i kalupe za duvanje.
P20 ALATNI ČELIK
HRC 28–34
Prethodno kaljeni čelik za kalupe: P20 isporučuje se s tvrdoćom HRC 28–34 (nije potrebna termička obrada nakon obrade). Niža cijena od H13 pri istoj zapremini šupljine. Koristi se za IBM probne kalupe, programe malog obima (<500.000 ciklusa) i šupljine kalupa za duvanje gdje je promjena dimenzija usljed termičke obrade problem. Ograničena polabilnost u odnosu na H13; ne preporučuje se za PCTG IBM prozirnost ili korozivni polimer (PVC) IBM
S136 NERĐAJUĆI ČELIK
HRC 48–54
Nerđajući čelik za kalupe (ekvivalent AISI 420, 13% Cr): najveća otpornost na koroziju za IBM primjene gdje obrada polimera koji sadrže halogen proizvodi HCl ili HF plin koji nagriza standardni alatni čelik H13. Vrhunska poliranost (Ra ≤0,010μm SPI A1 standard) za ultra-čistoću PCTG IBM farmaceutskih bočica i luksuzne kozmetičkih IBM proizvoda. Vijek trajanja od 2-4 miliona IBM ciklusa, veća cijena kalupa u odnosu na H13.
POKRETAČI SELEKCIJE
4 Primarno
Četiri glavna faktora koji utiču na odabir čelika za kalupe od IBM-a u Korea Ever-Power: (1) zahtjev za završnom obradom površine (cilj Ra za prozirnost ili teksturu IBM kontejnera); (2) obim proizvodnje (broj IBM ciklusa tokom životnog vijeka programa); (3) hemija polimera (agresivnost PP, HDPE ili PCTG na koroziju čelika za kalupe); (4) budžet za ulaganje u kalupe (P20 < H13 < S136 pri jednakom volumenu šupljine, pri čemu H13 pruža najbolju ukupnu IBM vrijednost za većinu ZQ programa Korea Ever-Power)
ODJELJAK 01
Osnove IBM Mould Steel-a: Zašto vrsta čelika određuje kvalitet kontejnera
Šupljina za ubrizgavanje IBM-a, jezgro šipke i šupljina kalupa za duvanje su fizički alati koji određuju svaki dimenzionalni, površinski i strukturni atribut IBM kontejnera proizvedenog na mašinama Korea Ever-Power ZQ. Odabir klase čelika za kalup direktno kontroliše: minimalnu moguću površinsku obradu IBM šupljine (što reguliše kvalitet površine IBM kontejnera i optičku jasnoću); dimenzionalnu stabilnost IBM šupljine pri ponovljenim termičkim ciklusima od kontakta sa topljenjem polimera (što reguliše ponovljivost dimenzija IBM kontejnera kroz milione proizvodnih ciklusa); i vijek trajanja IBM kalupa (koji reguliše ukupnu ekonomičnost proizvodnje IBM kontejnerskog programa kupca). Korea Ever-Power Ansan-si IBM alati za kalupe Kalupnica bira čelik H13, P20 ili S136 na osnovu zahtjeva programa prije početka bilo kakve obrade kalupa.
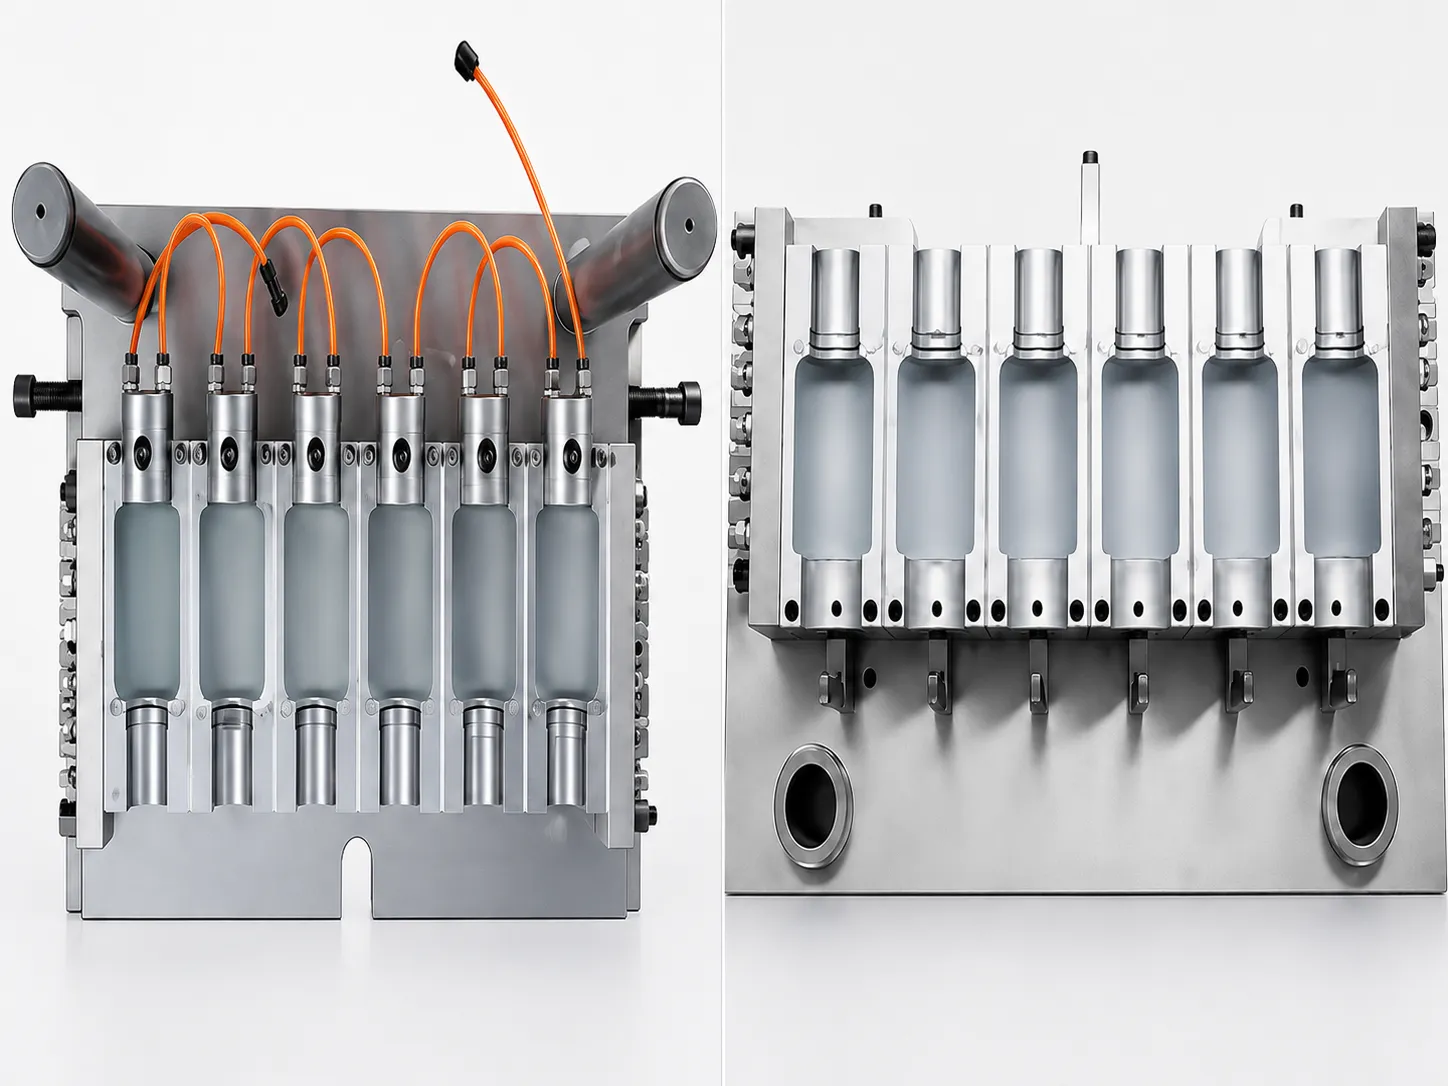
IBM termički ciklički stres na čeliku kalupa
Šupljina za ubrizgavanje IBM-a i šupljina kalupa za duvanje suočavaju se sa jakim cikličkim termičkim naprezanjem u proizvodnji Korea Ever-Power ZQ: u svakom IBM ciklusu, površina šupljine dodiruje polimernu talinu na 200–260°C tokom 2–5 sekundi (punjenje ubrizgavanjem + zadržavanje), zatim se hladi rashladnim krugom vode ZQ kalupa na 10–25°C tokom zadržavanja hlađenja, a zatim se ponovo zagrijava pri sljedećem ubrizgavanju ili punjenju duvanjem. Ovo ciklično zagrijavanje-hlađenje na površini šupljine stvara naizmjenično tlačno naprezanje (zagrijavanje: površina se širi, zapremina ograničava širenje) i zatezno naprezanje (hlađenje: površina se skuplja, zapremina ograničava skupljanje) u čeliku kalupa u svakom IBM ciklusu. Kumulativna šteta od miliona ciklusa ovog termičkog cikliranja je termički zamor: površinsko mikropucanje alatnog čelika u zonama koncentracije napona (korijeni navoja, oštri uglovi, ivice linija razdvajanja) koje se na kraju širi i uzrokuje vidljivo pucanje površine šupljine (provjera toplinom) ili promjenu dimenzija na površini IBM šupljine. Odabir čelika za kalupe za otpornost na termički zamor stoga je primarni kriterij inženjeringa čelika za šupljine IBM-a za programe velikog obima (>1 milion IBM ciklusa). H13 je posebno formuliran kao alatni čelik za vruću obradu s visokom otpornošću na termički zamor: sastav legure H13 5% Cr, 1.5% Mo, 1% V (u usporedbi sa sastavom P20 0.5% Cr, 0.2% Mo) pruža značajno veću otpornost na nastanak pukotina uslijed termičkog zamora na IBM proizvodnim temperaturama. Nehrđajući čelik S136 (13% Cr) ima srednju otpornost na termički zamor - bolju od P20, ali nešto nižu od H13 pri ekvivalentnoj tvrdoći zbog većeg volumskog udjela karbida S136, što smanjuje žilavost na HRC 50+.
IBM sekvenca obrade čelika u kalupima u Ansan-siju
Korea Ever-Power Ansan-si IBM sekvencija obrade kalupa za šupljinu za ubrizgavanje i kalup za duvanje čelika H13: nabavka sirovog bloka čelika H13 (korejski distributer čelika za kalupe, Bohler Uddeholm H13, Daido Japan DAC ili ekvivalent domaće korejske kvalitete); CNC gruba obrada u žarenom stanju (H13 žaren HRC 18–22 prije termičke obrade za laku grubu obradu) — profil šupljine, otvori kanala za hlađenje, grubi profil ulivnika i vrata obrađeni s dodatkom za komad +0,3–0,5 mm; termička obrada: austenitizacija na 1.000–1.050 °C, kaljenje u vakuumskom ulju na HRC 54–56, dvostruko otpuštanje na 560–580 °C do HRC 48–52 (temperatura otpuštanja postavljena je za postizanje ciljane tvrdoće u proizvodnji HRC 48–52; niža temperatura otpuštanja = veća tvrdoća HRC 50–52 za zahtjeve visoke polabilnosti; više otpuštanje = niža tvrdoća HRC 48–50 za bolju žilavost kod velikih blokova IBM kalupa koji su izloženi riziku od deformacije pri termičkoj obradi); završna obrada nakon termičke obrade: CNC završna obrada otvora (otvor vrata šupljine za ubrizgavanje, otvor tijela, šupljina tijela kalupa za duvanje - sve na ±0,02 mm nakon termičke obrade); EDM navoji i teksturne karakteristike; završno poliranje do specificirane završne obrade površine (Ra) u stanici za poliranje kalupa Korea Ever-Power Ansan-si. Redoslijed grube obrade prije termičke obrade i završne obrade nakon termičke obrade je ključan za dimenzionalnu tačnost kalupa H13 IBM: čelik H13 podliježe volumetrijskoj promjeni od 0,1–0,3% tokom termičke obrade, što uzrokuje dimenzionalnu distorziju koja se mora ispraviti završnom obradom nakon termičke obrade kako bi se postigla dimenzija šupljine od ±0,01 mm IBM pri proizvodnoj tvrdoći HRC 48–52.
ODJELJAK 02
H13 Alatni čelik za IBM šupljine za ubrizgavanje i kalupe za duvanje: Korejski Ever-Power standard
| H13 NEKRETNINE | VRIJEDNOST / RASPON | ZNAČAJ IBM-a | ZQ PRIMJENA |
|---|---|---|---|
| Tvrdoća (proizvodnja) | HRC 48–52 | Otpornost na habanje IBM šupljine: veća tvrdoća = sporije habanje površine od abrazije polimera, održavanje dimenzije IBM šupljine i završne obrade površine tokom 2-5 miliona IBM ciklusa | Sve šupljine za brizganje, jezgrene šipke i šupljine kalupa za duvanje ZQ IBM sa standardnom specifikacijom Korea Ever-Power HRC 48–52 |
| Toplinska provodljivost | 25–28 W/m·K na 200°C | Toplinska provodljivost H13 je umjerena - adekvatna za hlađenje šupljine kalupa za duvanje IBM pri standardnom ZQ vremenu zadržavanja duvanja. Umeci od berilijum bakra (260 W/m·K) mogu se koristiti u debelim dijelovima kalupa za duvanje H13 koji zahtijevaju brže lokalizirano hlađenje radi smanjenja vremena ciklusa. | Standardni H13 IBM kalup za duvanje s umetkom za hlađenje od legure bakra u zoni debelog zida za optimizaciju ZQ ciklusa u farmaceutskim i proteinskim posudama IBM |
| Poliranje | Ra ≤0,025μm dostižno (SPI A2) | H13 na HRC 50–52 polira do SPI A2 (Ra ≤0,025 μm): dovoljno za matirane do poluprozirne PP IBM boce i za PCTG IBM sa umjerenom zamućenošću (<5%). Za ultra-bistri PCTG IBM koji zahtijeva Ra ≤0,010 μm (SPI A1), S136 je poželjniji. | H13 SPI A2 završna obrada: standard za kozmetički PP IBM, farmaceutski PP IBM, PCTG IBM pri zamućenju <5%. S136 za PCTG IBM pri zamućenju <2% |
| Vijek trajanja (IBM ciklusi) | 2–5 miliona IBM ciklusa | Šupljina za brizganje i kalup za duvanje H13 IBM izdržala je 2–5 miliona ciklusa u kompaniji Korea Ever-Power Ansan-si. Vijek trajanja varira ovisno o: vrsti polimera (HDPE abrazivniji od PP → kraći vijek trajanja ciklusa za HDPE IBM u H13 u odnosu na PP IBM); veličini šupljine (veća šupljina = veće termičko naprezanje po ciklusu → kraći vijek trajanja ciklusa za IBM velikog formata u odnosu na mali format); učestalosti održavanja (ponovno poliranje jezgrenog štapa na 500.000 ciklusa produžava ukupni vijek trajanja IBM kalupa smanjenjem kumulativnog oštećenja površine) | PP IBM kozmetika (ZQ40/ZQ60): 3–5 miliona ciklusa. HDPE IBM mazivo (ZQ80/ZQ135): 2–3 miliona ciklusa. PCTG IBM bočica (ZQ40): 2–4 miliona ciklusa |
ODJELJAK 03
P20 prethodno kaljeni čelik za IBM probne kalupe i programe malog obima
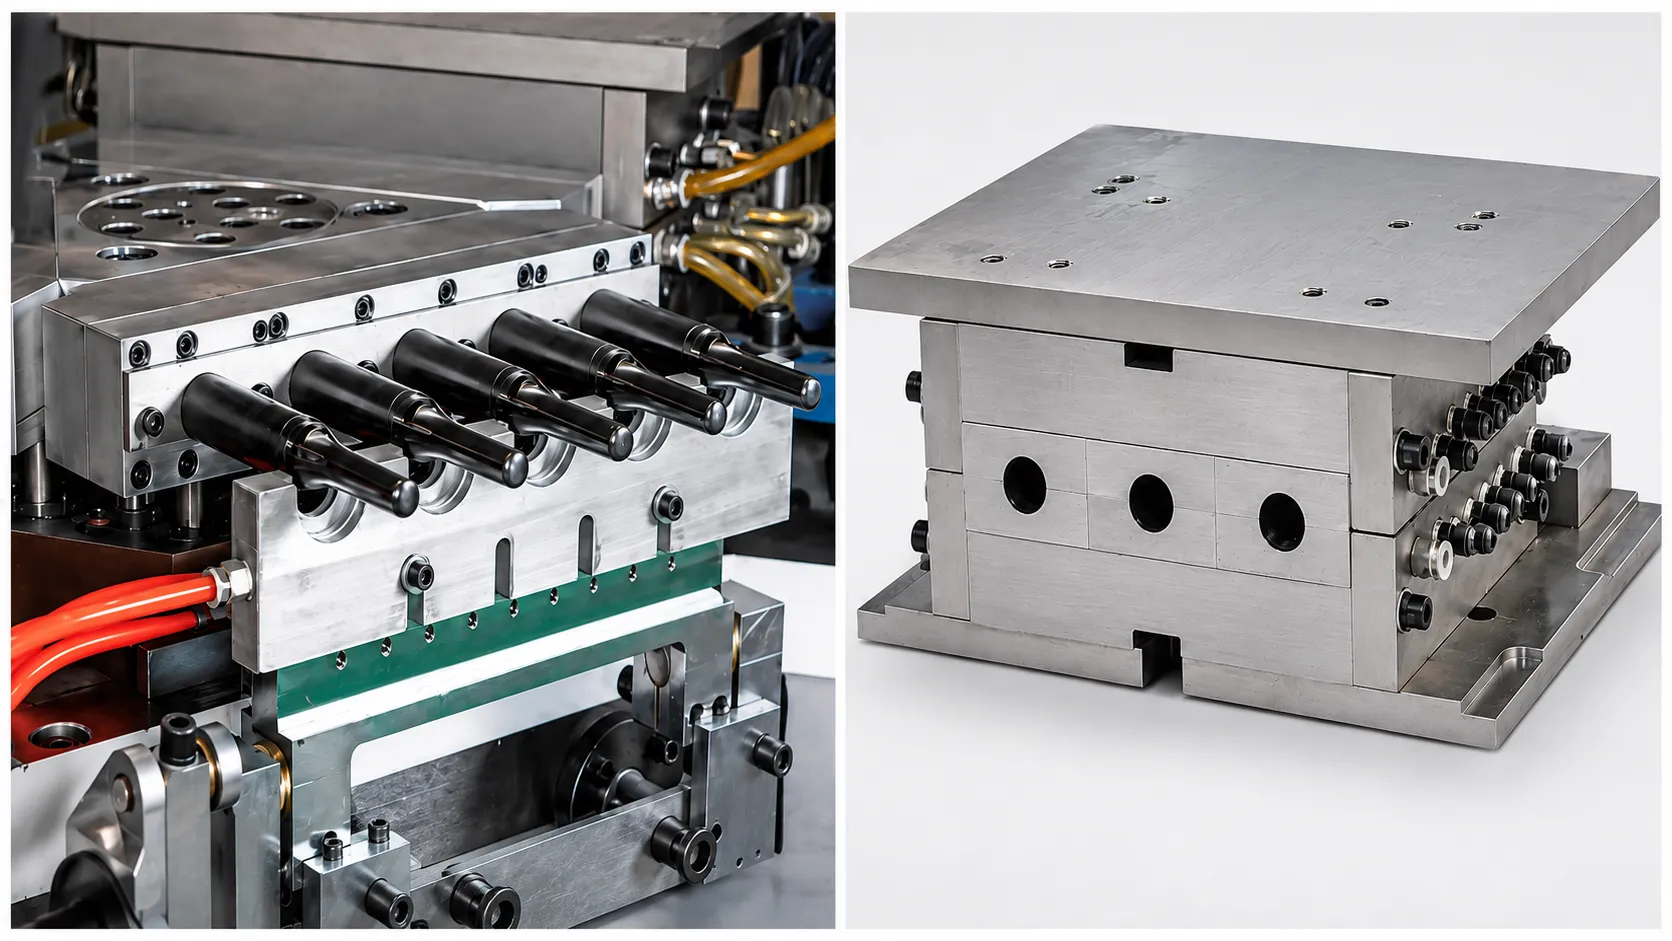
P20 IBM primjene i ograničenja kalupa
Korea Ever-Power koristi prethodno kaljeni čelik P20 za IBM alate u specifičnim scenarijima programa gdje veća tvrdoća i vijek trajanja H13 nisu ekonomski opravdani. Primjene pogodne za IBM kalup P20: Probni IBM kalup (samo probna proizvodnja T1/T2, <5.000 IBM ciklusa): Probni kalup P20 omogućava kupcu da validira dizajn IBM boce (raspodjela stijenki, vanjski promjer vrata, zapremina) prije ulaganja u komercijalni H13 kalup. Korea Ever-Power naplaćuje IBM probni kalup u P20 po približno 40–50% ekvivalentne cijene komercijalnog H13 kalupa, pri čemu se cijena probnog kalupa djelimično uračunava u naknadnu narudžbu komercijalnog H13 kalupa. IBM program malog obima (<300.000 ciklusa/godišnje, <500.000 ukupnog vijeka trajanja programa): brendovi kojima su potrebni IBM kontejneri za kozmetičke proizvode ograničenog izdanja, probnu isporuku medicinskih uređaja ili sezonska promotivna pakovanja s ukupnim volumenom IBM boca <500.000 tokom vijeka trajanja programa mogu koristiti IBM kalup P20 za puni komercijalni program bez nadogradnje H13. Ograničenja kalupa P20 IBM: niža otpornost na habanje (HRC 28–34 u odnosu na H13 HRC 48–52) — trošenje površine šupljine IBM od abrazije polimera je 2–3× brže od H13 pri ekvivalentnim uslovima proizvodnje IBM; poliranje je ograničeno na Ra ≥0,05–0,1 μm (P20 na HRC 28–34 ima veću veličinu karbida i nižu tvrdoću matrice od H13 na HRC 50, što ograničava postizanje ogledalskog sjaja bez otkrivanja karbidnih jama prilikom poliranja); nije pogodno za PCTG prozirnost IBM (površinska obrada P20 ograničava PCTG prozirnost); nije pogodno za korozivni polimer IBM.
P20 vs H13 IBM kalup: Poređenje ekonomije
Ekonomija odabira čelika za IBM kalupe za programe za kupce Korea Ever-Power: obim programa za dostizanje praga rentabilnosti između IBM kalupa P20 i IBM kalupa H13 određen je: troškovima kalupa P20 (niži kapital) + troškovima rane zamjene P20 (kalup P20 zamijenjen nakon 500.000 ciklusa) u odnosu na troškove kalupa H13 (veći kapital) + produženim servisom H13 (3–5 miliona ciklusa bez zamjene). Primjer proračuna za IBM kalup za dezinfekciju ruku 24/410 PP (ZQ40, 10 šupljina): troškovi IBM kalupa P20: približno 7–9 miliona KRW (40–50% ekvivalenta H13). troškovi IBM kalupa H13: približno 12–16 miliona KRW. Vijek trajanja P20: približno 500.000 IBM ciklusa prije nego što habanje površine šupljine zahtijeva zamjenu ili obnovu kalupa. Vijek trajanja H13: približno 3.000.000 IBM ciklusa prije ekvivalentnog habanja. Pri godišnjoj proizvodnji od 5 miliona boca (ZQ40 sa 10 šupljina: približno 6.200/h × 4.000 h/god. = 24,8 miliona boca - za proizvodnju od 5 miliona/god., iskorištenost ZQ40 približno 20%): kalup P20 se iscrpljuje za 0,5 miliona/god. = proizvodnja od 1,2 mjeseca. Za godišnji volumen od 5 miliona, učestalost zamjene P20: svakih 1,2 mjeseca (kalup P20 se zamjenjuje 10 puta godišnje po cijeni od 8 miliona KRW po komadu = trošak kalupa od 80 miliona KRW/god.). H13 se iscrpljuje u ciklusima od 3 miliona ÷ 5 miliona/god. = 0,6 godina (jedna zamjena H13 u 7 mjeseci po cijeni od 14 miliona KRW). Poređenje za 5 godina: ukupni trošak kalupa P20 80 miliona KRW/god. × 5 = 400 miliona KRW. Ukupni trošak kalupa H13: 14 miliona KRW × 8 zamjena (5 godina / 0,6 godina po kalupu) = 112 miliona KRW. H13 štedi 288 miliona KRW tokom 5 godina pri obimu od 5 miliona godišnje. Ekonomski aspekt jasno ide u korist H13 za sve komercijalne IBM programe iznad približno 500 hiljada ciklusa godišnje ukupno.
ODJELJAK 04
Nehrđajući čelik S136 za primjenu u PCTG Clarity IBM i korozivnim polimerima
S136 za PCTG kristalno čiste IBM kontejnere
PCTG posude za brizganje duvanjem (kristalno prozirne boce dodataka prehrani, farmaceutske bočice, luksuzne kozmetičke posude) zahtijevaju IBM šupljinu za brizganje i površine šupljine kalupa za duvanje polirane prema SPI A1 standardu (Ra ≤0,010 μm, 2 × 10⁻⁸ m) za minimalno zamućenje IBM posude (<2% zamućenje na stijenci od 1,0 mm, ISO 14782 ili ASTM D1003). Nerđajući čelik S136 (martenzitni nehrđajući alatni čelik, 13% Cr, 0,38% C, ekvivalent DIN 1.2083) postiže SPI A1 poliranje lakše od H13 iz dva razloga: S136 ima niži volumenski udio karbida od H13 pri ekvivalentnoj tvrdoći (čestice Cr karbida S136 su finije i manje ih je po jedinici volumena od H13 V i Mo karbida pri HRC 50–52 — finija raspodjela karbida omogućava poliranje do dubljeg Ra bez rupica za izvlačenje karbida koje ograničavaju minimalni Ra za H13); Visok sadržaj Cr 13% u S136 pruža otpornost na koroziju koja sprječava pojavu hrđe tokom poliranja (poliranje H13 do Ra ≤0,010 μm zahtijeva uslove mokrog dijamantskog poliranja gdje H13 bez zaštite od korozije može razviti mikro mrlje od hrđe na poliranoj površini, uzrokujući defekte zamućenja u PCTG IBM kontejneru). Korea Ever-Power specificira S136 IBM šupljinu za ubrizgavanje i šupljinu kalupa za duvanje (SPI A1 poliranje) za sve PCTG IBM programe kontejnera gdje kupac specificira <2% zamućenje (luksuzna bočica kozmetičkog seruma IBM, farmaceutska PCTG IBM bočica, prozirna tegla suplemenata IBM). Strojna obrada kalupa S136 IBM u Ansan-siju prati isti redoslijed grube obrade / termičke obrade (austenitizacija S136 na 1.000–1.020°C, kaljenje u ulju, dvostruko popuštanje na 500–540°C do HRC 48–54) / završne obrade kao i H13, s dodatnim korakom sekvencijalnog poliranja dijamantskom pastom od Ra 0,1 μm (grutost 1.200) preko Ra 0,025 μm (dijamant od 3 μm) do Ra ≤ 0,010 μm (dijamantska pasta od 0,5 μm, završni prolaz poliranjem filcom) u stanici za poliranje kalupa Korea Ever-Power Ansan-si IBM.
S136 za korozivne polimere IBM i produženo skladištenje kalupa
Nehrđajući alatni čelik S136 je također specificiran za alate za šupljine za ubrizgavanje IBM gdje korozivni plinovi za obradu polimera ili produženo skladištenje kalupa između proizvodnih ciklusa stvaraju rizik od korozije H13. Scenariji korozije IBM koji zahtijevaju S136: PP IBM punjen fluoropolimerom (PP s fluoriranim usporivačem plamena ili antistatičkim aditivom koji oslobađa HF ili F− spojeve tokom obrade IBM na visokim temperaturama — HF korodira alatni čelik H13, uzrokujući koroziju i gubitak dimenzija na površini šupljine za ubrizgavanje tokom proizvodnih ciklusa); produženo skladištenje kalupa (IBM kalupi uskladišteni 6-18 mjeseci između sezonskih IBM proizvodnih kampanja u korejskom obalnom okruženju s visokom vlažnošću: IBM kalup H13 zahtijeva nanošenje premaza za sprječavanje hrđe i skladištenje s kontroliranom vlažnošću kako bi se spriječila površinska hrđa; IBM kalup S136 otporan je na stvaranje površinske hrđe tokom produženog skladištenja u uvjetima sobne vlažnosti bez zaštite od hrđe). Specijalni materijal IBM za medicinu: Medicinski uređaj prema ISO 13485 standardu IBM (posuda od PP IBM medicinskog kvaliteta, medicinska dijagnostička IBM boca) može specificirati S136 šupljinu za ubrizgavanje i kalup za puhanje radi kompatibilnosti sa čistim sobama (otpornost na koroziju S136 sprječava kontaminaciju površine kalupa od hrđe izazvane vlagom u proizvodnom okruženju IBM u blizini čistih soba). Vijek trajanja kalupa S136 IBM u odnosu na H13: S136 na HRC 48–54 ima nešto nižu žilavost od H13 pri ekvivalentnoj tvrdoći (veći sadržaj karbida u S136 smanjuje žilavost loma na HRC 50+ u poređenju sa sastavom legure za vruću obradu H13). Za vrlo velike blokove kalupa IBM (>50 kg po šupljini), H13 je poželjniji u odnosu na S136 kako bi se smanjio rizik od pucanja pri kaljenju tokom termičke obrade. Korea Ever-Power ograničava upotrebu kalupa S136 IBM na veličine blokova šupljina za ubrizgavanje, jezgrenih šipki i standardnih veličina blokova šupljina kalupa za puhanje gdje je rizik od pucanja pri kaljenju pri termičkoj obradi pod kontrolom uz osjetljivost brzine hlađenja S136.
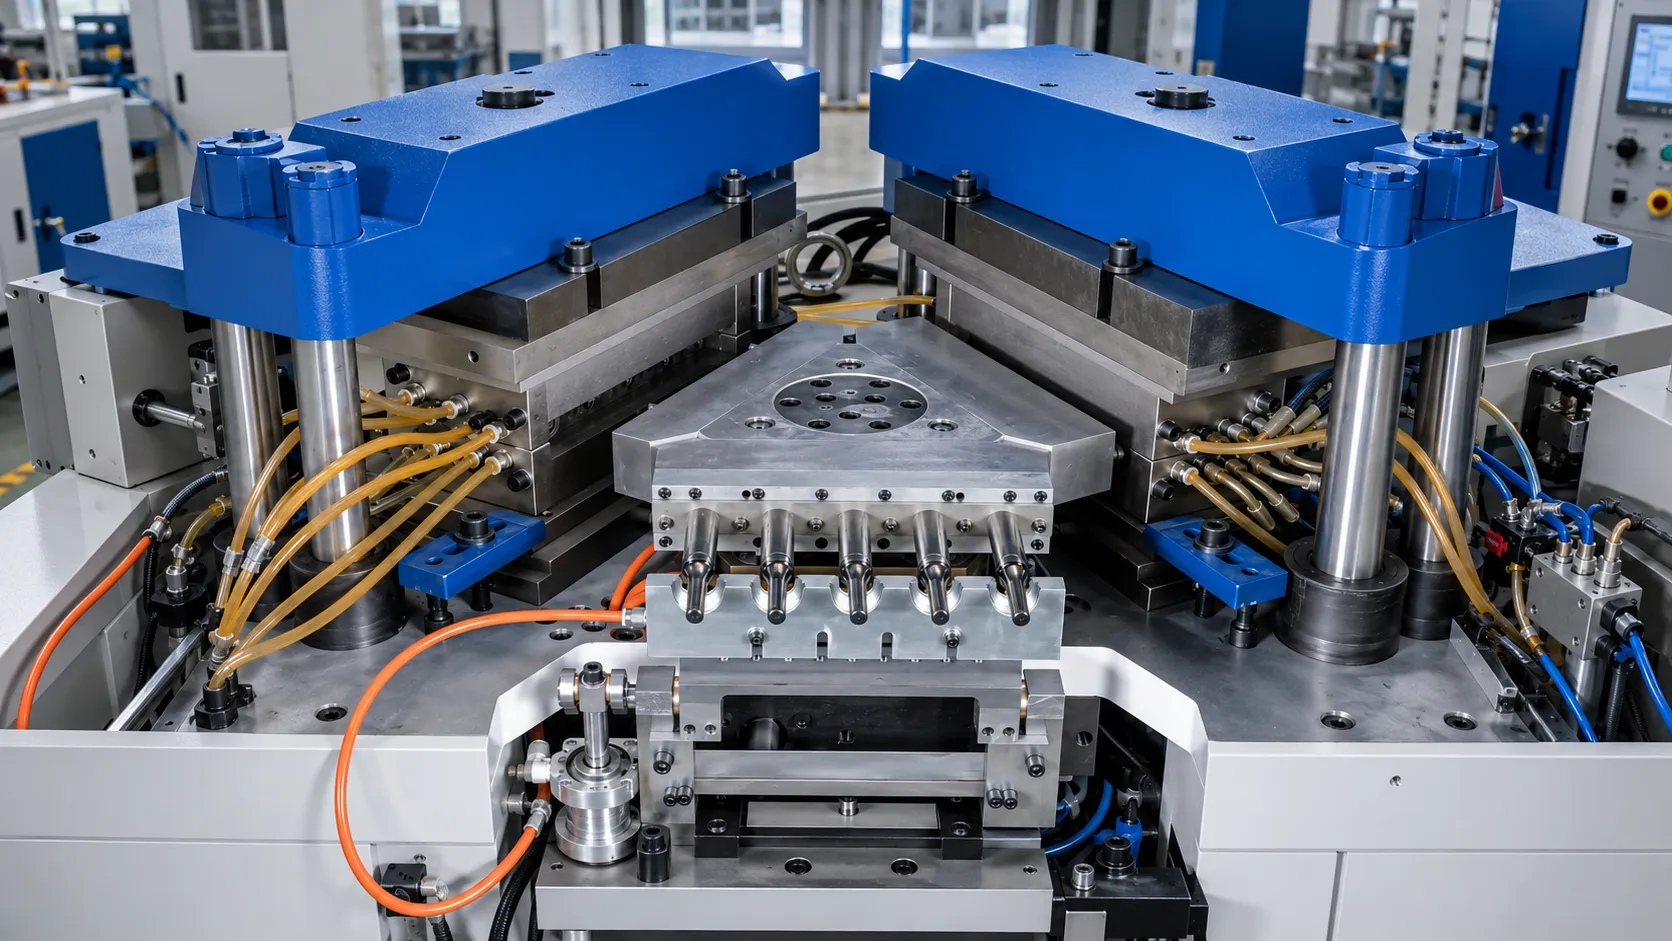
ODJELJAK 05
IBM Poliranje čelika za kalupe: Standardi površinske obrade za PP, HDPE i PCTG
| SPI ZAVRŠNA VRSTA | Ra CILJ | PREPORUKA ZA ČELIK | IBM APLIKACIJA | POLIMER |
|---|---|---|---|---|
| SPI A1 (Dijamantni buff) | Ra ≤0,010 μm | S136 (poželjno); H13 HRC 52 (postiže se produženim poliranjem) | Kristalno čista luksuzna bočica kozmetičkog seruma IBM; specifikacija jasnoće farmaceutske bočice IBM; PCTG antiseptička premium bočica | PCTG |
| SPI A2 (Dijamantsko poliranje) | Ra ≤0,025μm | H13 HRC 50–52 (standardno); S136 (alternativno) | Tijelo boce od vrhunskog kozmetičkog PP IBM materijala; PCTG sa zamućenjem <5%; farmaceutski PP IBM materijal sa površinom koja ne ostavlja tragove | PP / PCTG |
| SPI B1 (Poliranje papira) | Ra 0,05–0,10 μm | H13 HRC 48–50 (standardno); P20 (samo za male količine) | Standardna kozmetika i lična njega PP IBM; sredstvo za čišćenje domaćinstva IBM (glatka površina za etiketu); farmaceutska HDPE IBM bočica | PP / HDPE |
| SPI B3 (papir granulacije 400) | Ra 0,2–0,4μm | H13 ili P20 | Industrijska HDPE boca za mazivo i automobilsku tečnost IBM (površina nije kritična za industrijsku primjenu); HDPE agrohemijska IBM boca | HDPE |
| Tekstura nanesena pjeskarenjem (prilagođeni Ra) | Ra 0,4–3,2 μm (kontrolisano eksplozijsko djelovanje) | H13 (pjeskarenje kuglicama nakon poliranja na poliranom tijelu šupljine kalupa za duvanje H13) | Matirana premium IBM kozmetička boca (mat završna obrada na glatkom kućištu); teksturirana površina za hvatanje na industrijskoj IBM posudi; premium stolna boca s dezinfekcijskim sredstvom obrađena pjeskarenjem | PP |
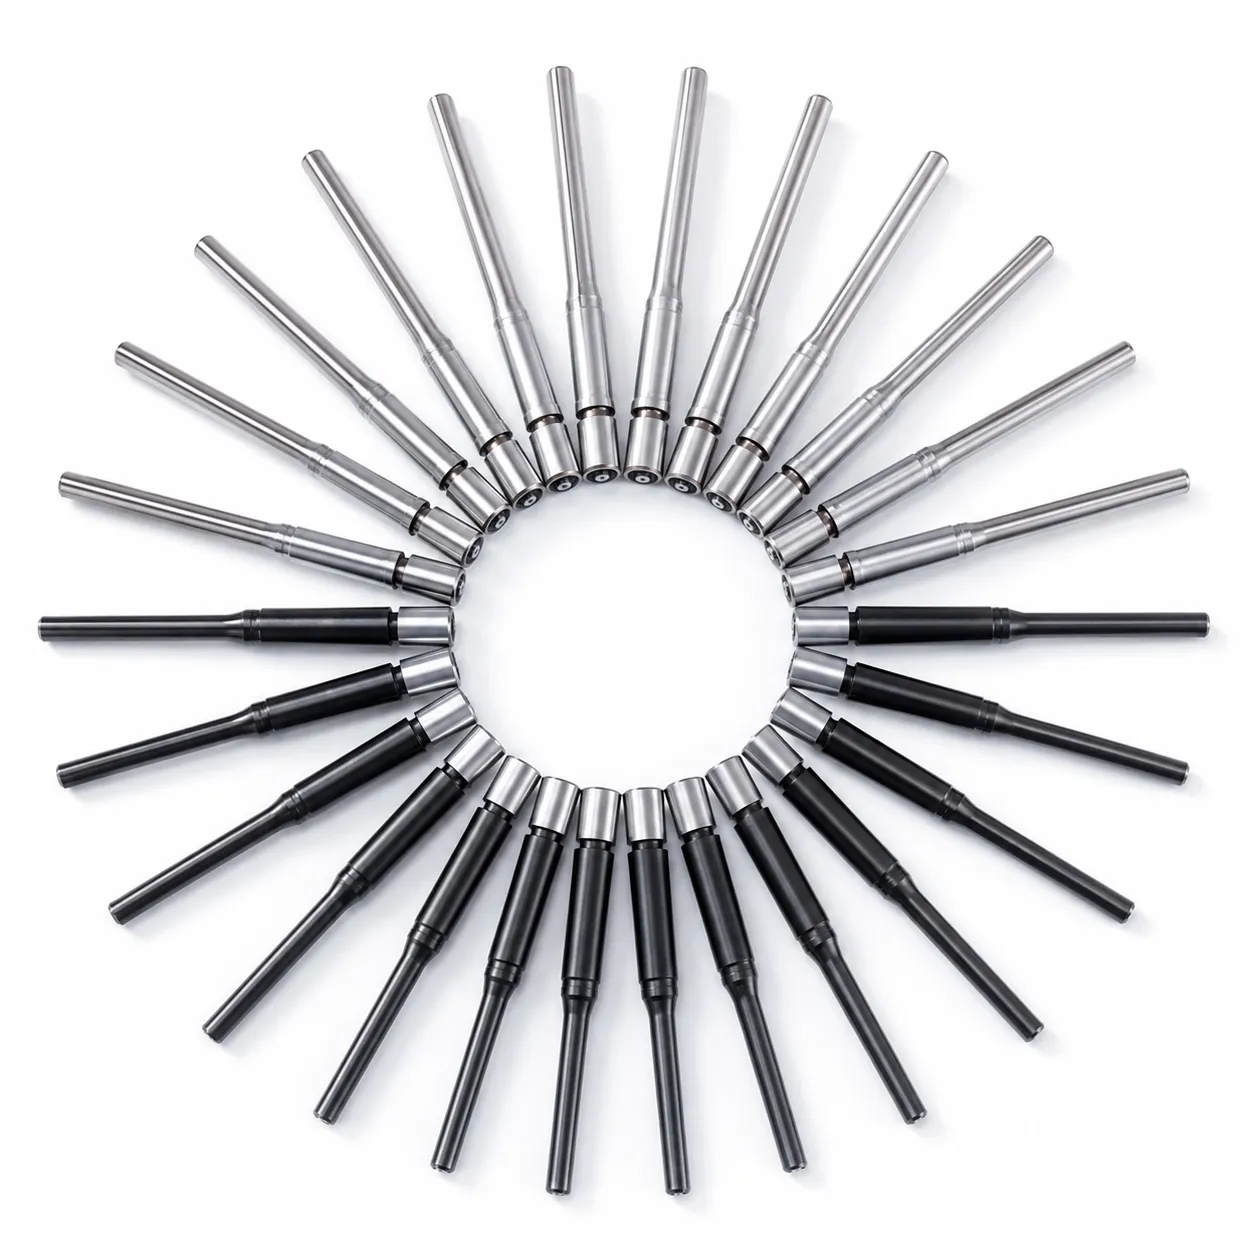
ČLANAK 06
IBM Vijek trajanja kalupa, održavanje i ekonomija kvalitete čelika
IBM-ovo preventivno održavanje kalupa u kompaniji Korea Ever-Power
Raspored preventivnog održavanja kalupa (PPM) kompanije Korea Ever-Power Ansan-si IBM za H13 alate za šupljine za brizganje i kalupe za duvanje produžava vijek trajanja IBM kalupa prema gornjem kraju raspona od 2-5 miliona ciklusa rješavanjem habanja i degradacije površine prije kritičnog dimenzionalnog ili površinskog otkazivanja. Aktivnosti i raspored PPM-a: inspekcija od 100.000 ciklusa (svakih 100.000 IBM proizvodnih ciklusa): provjera profila navoja vrata šupljine za brizganje (optički komparator ili profilometar); vizuelni pregled površine šupljine tijela kalupa za duvanje radi nastanka mikropukotina usljed termičkog zamora; provjera Ra površine jezgre (profilometar na središnjem dijelu tijela i ramenu); provjera ZQ spoja mašina-kalup (ujednačenost kontaktne površine razdjelne površine, dokaz raspodjele sile stezanja na liniji razdjelne površine kalupa). Održavanje od 500.000 ciklusa: ponovno poliranje vanjskog promjera jezgre (Ra se vraća na specifikaciju Ra ≤0,05 μm za kozmetički PP IBM, Ra ≤0,025 μm za farmaceutski IBM); Provjera prečnika otvora tijela šupljine za ubrizgavanje (digitalni kaliper u odnosu na projektnu dimenziju: ≤±0,03 mm prihvatljivo; >±0,03 mm pokreće procjenu obnove otvora ili zamjene šupljine); provjera vanjskog prečnika tijela šupljine kalupa za duvanje (kaliper u odnosu na projektnu dimenziju: ±0,05 mm prihvatljivo). Održavanje nakon 1.000.000 ciklusa: potpuni izvještaj o dimenzijama kalupa (sve dimenzije šupljine u odnosu na projektni crtež); ponovno lepljenje razdjelne površine kalupa za duvanje (vraćanje ravnog kontakta razdjelne površine za liniju razdvajanja IBM boce bez trljanja); ponovna obrada vrha zatvarača šupljine za ubrizgavanje ako je vrh zatvarača istrošen (širi zatvarač = veća oznaka IBM ulivnog kanala boce na bazi vrata). Korea Ever-Power pruža IBM kupcima kalupa PPM izvještaje o inspekciji na svakoj planiranoj prekretnici, podržavajući upravljanje imovinom IBM kalupa i planiranje proizvodnje za zamjenu kalupa na kraju životnog vijeka.
IBM Izbor klase čelika za kalupe: Okvir za odlučivanje
Korea Ever-Power Ansan-si IBM okvir za odabir čelika za kalupe za ponudu novog programa: korak 1 — obim proizvodnje: 5M ciklusa po šupljini → H13 sa poboljšanim PPM-om ili planom obnove šupljine. Korak 2 — završna obrada površine: IBM kontejner Ra ≥0,1μm (industrijski, čišćenje, poljoprivredni) → H13 SPI B3 ili B1; IBM kontejner Ra 0,025–0,1μm (kozmetički, farmaceutski, prehrambeni) → H13 SPI B1 do A2; IBM kontejner Ra ≤0,025μm (PCTG čistoća, luksuzna kozmetika) → H13 SPI A2 ili S136 SPI A1. Korak 3 — korozivnost polimera: PP IBM (nekorozivan) → H13 standard; HDPE IBM (nekorozivan) → H13 standard; PCTG IBM (nekorozivan, čistoća) → H13 ili S136; PP punjen fluoropolimerom IBM (HF rizik) → S136 obavezan; potrebno produženo skladištenje → S136 ili H13 sa zaštitom od hrđe na bazi teflona. Korak 4 — prioritet isporuke kalupa: standardna isporuka (38–55 dana za H13) prihvatljiva → H13; potrebna ubrzana isporuka (<35 dana) → P20 (25–35 dana, prethodno očvrsnuto) ili H13 ubrzana (premium raspored izrade alata); PCTG jasnoća IBM → S136 standardna isporuka 45–60 dana (S136 uključuje dodatno vrijeme poliranja u odnosu na H13). Korea Ever-Power dostavlja kupcu pisanu preporuku za čelik za kalupe (H13/P20/S136) s obrazloženjem kao dio IBM dokumenta o ponudi kalupa, omogućavajući timovima za istraživanje i razvoj i nabavku pakovanja kupaca da pregledaju i odobre odabir čelika za kalupe prije početka proizvodnje kalupa u Ansan-siju.
Često postavljana pitanja o inženjerstvu
Pitanja o IBM Mould Steel inženjeringu
P 01
Može li Korea Ever-Power koristiti umetke od berilij-bakra u kalupima za duvanje H13 IBM kako bi poboljšao hlađenje?
Umeci od berilijum bakra (BeCu, obično Ampco 940 ili ekvivalent, toplotna provodljivost 180–260 W/m·K u odnosu na H13 sa 25–28 W/m·K) u IBM kalupima za duvanje. Blokovi šupljina H13 su opcija korejskog proizvođača Ever-Power Ansan-si za IBM programe gdje je vrijeme IBM ciklusa kritično ograničeno sporim hlađenjem zona debelih zidova u stanici za duvanje. Zone IBM kalupa za duvanje gdje BeCu umeci pružaju najviše koristi: osnovni dio (baza IBM boce ima najdeblju zonu zida u mnogim dizajnima IBM kontejnera - 1,5–3,5× zid tijela - i najudaljenija je od standardnih kanala za hlađenje kalupa za duvanje; BeCu umetak baze sa direktnim unutrašnjim kanalom za hlađenje pruža 5–10× veći lokalni toplotni fluks od H13 na bazi IBM boce, smanjujući vrijeme zadržavanja u stanici za duvanje za 1–3 sekunde za industrijske IBM kontejnere sa debelim zidovima kao što su kanta za mazivo, tegla za proteinski prah i farmaceutska boca sa širokim grlom); i prelazna zona ramena (rame IBM boce ima visok lokalni omjer puhanja i umjerenu debljinu stijenke zbog akumulacije ramena predoblika; BeCu umetak ramena ubrzava očvršćavanje stijenke ramena radi smanjenja vremena ciklusa u farmaceutskoj bočici IBM na ZQ40 gdje je efikasnost vremena ciklusa ključna za konkurentnost cijena bočice). Dizajn BeCu IBM umetka u Korea Ever-Power: BeCu umetak obrađen kao umetak koji se utiskuje u pripremljeni otvor u bloku tijela kalupa za puhanje H13; konture površine umetka precizno se podudaraju s geometrijom površine šupljine IBM kalupa za puhanje na lokaciji umetka (osnovna kupola ili radijus ramena); unutrašnji otvor za hlađenje u BeCu umetku povezan je s krugom vode za hlađenje ZQ kalupa za puhanje. Praktično ograničenje: BeCu nije tako tvrd kao H13 (tvrdoća BeCu Ampco 940 HRC 34–38 u odnosu na H13 HRC 48–52) — Površina BeCu IBM umetka na kontaktnoj površini šupljine za puhanje troši se brže od H13 pri ekvivalentnim IBM ciklusima. Korea Ever-Power prati stanje površine BeCu umetka u intervalima od 200.000 ciklusa i obnavlja površinu BeCu umetka (ponovna obrada i ponovno poliranje) u intervalima od 500.000 ciklusa kako bi održao kvalitet površine IBM kontejnera iz zone BeCu umetka. Neto smanjenje vremena IBM ciklusa od BeCu baznog umetka u industrijskom IBM kontejneru sa debelim zidovima: 1-3 sekunde po ciklusu za kontejnere sa baznim zidom ≥2,5 mm (kanta za mazivo, tegla za proteinski prah sa širokim otvorom, bačva za agrohemikalije IBM), što je ekvivalentno smanjenju vremena ciklusa od 15-30% IBM za ove formate, što se direktno prevodi u povećanje proizvodnje od 15-30% IBM po ZQ mašinskom satu u Korea Ever-Power Ansan-si.
P 02
Šta uzrokuje termičke pukotine na površinama IBM šupljina za ubrizgavanje i kako Korea Ever-Power to sprečava?
Provjera toplinom (pucanje usljed termičkog zamora) na površinama IBM šupljina za brizganje i kalupa za duvanje je najčešći mehanizam habanja za H13 IBM alate u Korea Ever-Power Ansan-si i glavni razlog zašto se H13 IBM kalupi na kraju povlače iz proizvodnje. Mehanizam provjere toplinom: svaki IBM proizvodni ciklus podvrgava površinu IBM šupljine brzom zagrijavanju (kontakt s vrućom polimernom talinom na 200–260°C tokom 2–5 sekundi) i hlađenju (krug hladne vode na 10–25°C tokom 2–15 sekundi). Ciklični temperaturni gradijent preko površine šupljine i podpovršine stvara naizmjenični tlačni napon (tokom zagrijavanja, površina se brže širi od većeg H13 materijala ispod, što ograničava širenje površine) i zatezni napon (tokom hlađenja, površina se brže skuplja, veći materijal ispod ograničava skupljanje). Nakon miliona IBM ciklusa, kumulativno oštećenje zateznim zamorom na površini šupljine inicira mikropukotine na mjestima koncentracije napona: oštri radijusi korijena navoja, rubovi linija razdvajanja, otvori kanala za hlađenje najbliži površini šupljine. Ove mikro-pukotine se šire tokom narednih IBM ciklusa, na kraju stvarajući vidljivu mrežu površinskih pukotina (uzorak termičke pukotine vidljiv kao fino šrafiranje na površini šupljine IBM) koja se prenosi na vanjsku površinu IBM kontejnera kao vidljivi površinski tragovi (neprihvatljivo na kozmetičkoj IBM PP boci, neprihvatljivo na farmaceutskoj IBM PCTG bočici). Mjere prevencije termičke pukotine kompanije Korea Ever-Power u alatima za H13 IBM: pravilno otpuštanje H13: temperatura otpuštanja odabrana tokom termičke obrade H13 određuje otpornost H13 na termički zamor — H13 otpušten na 560–580°C postiže najbolju ravnotežu tvrdoće (HRC 48–50) i žilavosti na termički zamor (žilavost na zareze KIC 25–35 MPa·m½) za IBM primjene. Nedovoljno otpušteni H13 (temperatura <540°C → tvrdoća HRC 52+, niža žilavost) brže se termički testira u IBM proizvodnim uslovima. Zaobljeni radijusi unutrašnje šupljine: svi unutrašnji uglovi i prelazi IBM šupljine za brizganje (radijus korijena navoja, stepenik ramena vrata i tijela) obrađeni su s minimalnim radijusom (≥0,3 mm) kako bi se smanjila koncentracija napona gdje počinje toplotna kontrola; oštri (0 radijus) unutrašnji uglovi u IBM šupljini za brizganje ubrzavaju početak toplotne kontrole za 2–5× u odnosu na radijus od 0,3 mm pri ekvivalentnom broju IBM ciklusa. Kontrolisano pokretanje ZQ mašine: Korea Ever-Power ZQ IBM mašine zagrijane su iz hladnog stanja programiranom sporom rampom zagrijavanja (temperatura kalupa postepeno se povećavala pokretanjem prvih 100 IBM ciklusa na smanjenoj temperaturi cijevi i produženim vremenom ciklusa) prije postizanja pune proizvodne brzine — brzi termički šok pri hladnom startu (puna proizvodna temperatura odmah na prvom ciklusu iz hladnog stanja) je scenario s najvećim rizikom od početka toplotne kontrole. Površinski premaz: tvrdi hrom ili CrN PVD premaz na površini H13 IBM šupljine za brizganje (premaz 0,01–0,02 mm) pruža zaštitni sloj od habanja i korozije koji odlaže početak toplotne kontrole; Međutim, premaz povećava troškove i mora se ponovo nanositi nakon 300.000–500.000 ciklusa prema rasporedu PPM kompanije Korea Ever-Power Ansan-si.
Pitanje 03
Kolika je garancija za kalupe kompanije Korea Ever-Power i šta je pokriveno pod IBM-ovim nedostacima kalupa?
Korea Ever-Power Ansan-si pruža standardnu IBM garanciju za kalup koja pokriva proizvodne nedostatke u alatima za kalupe H13 ili S136 u trajanju od 12 mjeseci od odobrenja inspekcije prvog artikla (FAI) ili 500.000 IBM proizvodnih ciklusa (što god nastupi prije). IBM garancija za kalup: dimenzijska neusklađenost uzrokovana greškom u obradi (IBM vanjski promjer otvora šupljine izvan specifikacije crteža kalupa ±0,01 mm pri isporuci - potvrđeno koordinatnom mjernom mašinom u Korea Ever-Power Ansan-si prije isporuke ili instalacije); nedostaci površinske obrade uzrokovani procesom poliranja (ispod specificiranog SPI stupnja Ra pri isporuci, potvrđeno mjerenjem profilometrom); prijevremena provjera topline unutar garantnog roka na <500.000 IBM ciklusa ako je uzrokovana neusklađenošću s H13 termičkom obradom (tvrdoća H13 izvan specifikacije HRC 48–52 potvrđena Vickersovim testom tvrdoće na kuponu za svjedoke iz iste serije H13 termičke obrade). Izuzeća IBM garancije za kalup: normalno habanje izvan broja ciklusa u garanciji (provjera topline, promjena dimenzije otvora od abrazije polimera nakon 500.000 ciklusa je habanje, a ne proizvodni defekt); Oštećenje kalupa uzrokovano od strane kupca (pad kalupa ZQ mašine zbog zaglavljivanja IBM preforme u stanici za duvanje, oštećenje mehanizma za izbacivanje ili strani materijal između razdjelnih površina ZQ kalupa); modifikacija IBM kalupa od strane kupca nakon isporuke od strane Korea Ever-Power (bilo kakve promjene na IBM alatu za kalup od strane kalupnice kupca poništavaju garanciju Korea Ever-Power); promjena dimenzija IBM kalupa zbog nepravilnog podešavanja ZQ mašine od strane kupca (nepravilan pritisak ubrizgavanja ZQ koji uzrokuje treperenje kalupa, prelijevanje šupljine za ubrizgavanje na liniji razdvajanja, lom jezgrene šipke zbog nepravilne sile stezanja - ovo su operativne greške, a ne proizvodni nedostaci). Korea Ever-Power dostavlja pisani dokument o garanciji IBM kalupa uz svaku isporuku kalupa, uključujući izvještaj o dimenzijskim mjerenjima (CMM) u isporučenom stanju, rezultate ispitivanja tvrdoće i mjerenja Ra završne obrade površine kao osnovnu dokumentaciju za referencu garantnog zahtjeva tokom garantnog perioda.
P 04
Kako Korea Ever-Power obrađuje vanjski promjer šupljine kalupa za duvanje IBM-a kako bi postigao toleranciju vanjskog promjera tijela IBM boce od ±0,10 mm?
Tolerancija vanjskog prečnika tijela IBM boce u proizvodnji Korea Ever-Power ZQ iznosi ±0,10 mm (uža od EBM varijacije vanjskog prečnika tijela ±0,3–0,5 mm) i postiže se kombinacijom dimenzionalne preciznosti otvora šupljine kalupa za duvanje IBM i tačnosti dodatka za skupljanje polimera. Mašinska obrada otvora tijela IBM kalupa za duvanje u Korea Ever-Power Ansan-si: otvor šupljine tijela IBM kalupa za duvanje (unutrašnji prečnik kalupa za duvanje koji dodiruje spoljašnjost tijela IBM boce tokom naduvavanja duvanjem) se obrađuje CNC mašinski nakon termičke obrade do vanjskog prečnika = ciljani vanjski prečnik tijela IBM boce + dodatak za skupljanje polimera, pri CNC dimenzijskoj tačnosti ±0,02 mm. Dodatak za skupljanje polimera za PP IBM: 1,3–1,8% (polukristalno skupljanje PP od temperature kalupa za duvanje 12–18°C do konačne boce na sobnoj temperaturi od 23°C). Primjer: Ciljani vanjski promjer tijela PP IBM kozmetičke boce od 500 ml 60,0 mm, skupljanje PP-a 1,51 TP3T: Otvor tijela kalupa za duvanje IBM = 60,0 × 1,015 = 60,90 mm. Korejske Ever-Power CNC mašine izrađuju otvor tijela kalupa za duvanje do 60,90 ±0,02 mm. Vanjski promjer tijela PP IBM boce na 23°C = 60,90 ÷ 1,015 = 60,0 mm ±0,02 mm/1,015 ≈ ±0,02 mm tolerancija šupljine + ±0,03–0,05 mm varijacija procesa (temperatura cijevi, pritisak duvanja, utjecaj varijacije temperature kalupa na skupljanje PP-a) = ±0,05–0,07 mm ukupna varijacija vanjskog promjera tijela IBM boce. Korea Ever-Power prijavljuje ±0,10 mm kao specifikaciju vanjskog promjera tijela boce IBM kako bi se osigurala margina proizvodnog procesa iznad tipičnih ±0,05–0,07 mm, uzimajući u obzir varijacije procesa u najgorem slučaju (hladni start, pomak temperature ZQ cijevi, varijacije skupljanja smole od serije do serije). Tačnost dodatka za skupljanje je kritična varijabla za dimenziju otvora tijela kalupa za duvanje IBM: Korea Ever-Power Ansan-si potvrđuje skupljanje PP-a na T1 IBM ispitivanju mjerenjem 20 IBM T1 boca na 23°C vanjskog promjera tijela (24 sata nakon proizvodnje) i izračunavanjem stvarnog skupljanja PP-a iz podataka T1. Ako se skupljanje T1 razlikuje od projektnog dodatka za >0,2% (npr. stvarno skupljanje 1,7% u odnosu na projektovani 1,5%): otvor tijela kalupa za duvanje se ponovo obrađuje na T2 kako bi se korigovao dodatak za skupljanje prije odobrenja komercijalne proizvodnje.
P 05
Može li Korea Ever-Power obnoviti postojeći istrošeni IBM H13 kalup umjesto da ga u potpunosti zamijeni?
Korea Ever-Power Ansan-si nudi IBM usluge obnove kalupa za H13 šupljine za brizganje, jezgrene šipke i alate za šupljine kalupa za duvanje koji su dostigli krajnji nivo habanja bez katastrofalnog termičkog oštećenja ili prevelikog dimenzionalnog kvara. Obim i izvodljivost obnove kalupa: obnova otvora tijela šupljine za brizganje (predimenzionirani otvor zbog habanja polimera abrazijom: EDM ili zavarivanje mogu vratiti istrošeni otvor na ispravnu dimenziju prije završne obrade ako je predimenzionirani otvor ≤0,5 mm; preko 0,5 mm predimenzioniranja, zamjena šupljine za brizganje je ekonomičnija od obnove zavarivanjem zbog rizika od deformacije usljed topline zavarivanja pri HRC 48–52 H13). Ponovno poliranje jezgrenog štapa (degradacija površine Ra abrazijom polimera: standardno ponovno poliranje jezgrenog štapa u stanici za poliranje kalupa Korea Ever-Power Ansan-si vraća kvalitet unutrašnje površine IBM kontejnera - ponovno poliranje od Ra 0,2–0,5 μm (istrošeno proizvodno stanje) do Ra ≤0,05 μm (SPI B1) traje 3–5 sati po jezgrenom štapu u stanici za poliranje Ansan-si; za SPI A2 (Ra ≤0,025 μm), 6–10 sati; za SPI A1 S136 (Ra ≤0,010 μm), 12–16 sati po jezgrenom štapu). Obnova tijela šupljine kalupa za duvanje (manja termička provjera s dubinom površinske pukotine <0,2 mm: popravak zavara korištenjem H13 TIG žice za punjenje, nakon čega slijedi popuštanje nakon zavarivanja i završna obrada, vraća površinu šupljine za duvanje; Korea Ever-Power preporučuje popravak zavara samo za izoliranu inicijaciju termičke provjere koja se još nije proširila na fazu pukotina površinske mreže). Ponovno EDM izvođenje navoja vrata (istrošeni profil navoja vrata šupljine za ubrizgavanje: ponovno EDM izvođenje sa novom elektrodom na Ansan-si EDM mašini vraća profil navoja na specifikaciju ±0,01 mm bez zamjene cijelog bloka šupljine za ubrizgavanje, uz približno 15–25% troškova nove šupljine za ubrizgavanje). Procjena izvodljivosti obnove: Korea Ever-Power Ansan-si pruža izvještaj o stanju IBM kalupa (mjerenje dimenzija + inspekcija stanja površine) za istrošeni IBM kalup kupca prije potvrđivanja preporuke za obnovu naspram zamjene, s procjenom troškova obnove naspram ulaganja u novi kalup kako bi se podržala odluka kupca o IBM alatima.
P 06
Kako Korea Ever-Power osigurava dimenzijsku sljedivost IBM-ovih kalupa u proizvodnji s više šupljina u Ansan-siju?
Sljedivost dimenzija IBM kalupa za proizvodne programe Korea Ever-Power ZQ s više šupljina (obično 4-12 šupljina po ZQ mašini, ovisno o veličini IBM kontejnera) održava se putem strukturiranog sistema metrološke dokumentacije koji povezuje dimenzije IBM kalupa u stanju izvođenja, dimenzije proizvodnih IBM boca i podatke o periodičnim ponovnim mjerenjima tokom cijelog vijeka trajanja IBM kalupa u Ansan-si. Lanac dokumentacije sljedivosti: kontrola revizije crteža kalupa (paket za crteže kalupa Korea Ever-Power IBM u Ansan-si, inženjering kalupa, kontrolira se pod kontrolom revizije CAD dokumenata: svaka revizija crteža kalupa (A, B, C —) koja predstavlja promjenu ili korekciju dizajna numerirana je, datirana i odobrena prije obrade kalupa; specifična revizija crteža korištena za proizvodnju kalupa zabilježena je u zapisu o izradi kalupa i povezuje sve dimenzijske podatke s odobrenom specifikacijom crteža). Mjerenje dimenzija kalupa u stanju izvođenja (mjerenje CMM-om svake komponente IBM kalupa u Korea Ever-Power Ansan-si prije montaže): vanjski promjer i visina vrata šupljine za ubrizgavanje (3 pozicije), vanjski promjer provrta tijela (3 aksijalne pozicije × 3 po obimu), otvori kanala za hlađenje (test protoka na 1 bar radi potvrde nesmetanog hlađenja); Spoljni prečnik jezgrene šipke na vratu, ramenu, tijelu, bazi (po 3 obodne pozicije); spoljni prečnik i visina tijela šupljine kalupa za duvanje (3 pozicije). Podaci CMM-a zabilježeni su u izvještaju o inspekciji kalupa Korea Ever-Power IBM (MIR) i arhivirani prema serijskom broju šupljine (svaka šupljina za ubrizgavanje, jezgra šipke i šupljina kalupa za duvanje dobijaju jedinstveni serijski broj Korea Ever-Power u proizvodnji utisnut na čeliku šupljine). Uzorkovanje dimenzija proizvodne IBM boce povezano sa serijskim brojem šupljine: Zapisi o proizvodnoj seriji Korea Ever-Power ZQ identificiraju koji je serijski broj šupljine proizveo svaku proizvodnu seriju, omogućavajući praćenje od dimenzija IBM boce koju je primio kupac do specifičnog serijskog broja šupljine za ubrizgavanje i njenih podataka o dimenzijama u stvarnom stanju za analizu uzroka bilo kakve dimenzijske neusklađenosti. Godišnje ponovno mjerenje kalupa: Komponente IBM kalupa mjere se godišnje u Korea Ever-Power Ansan-si tokom planiranog zastoja u održavanju ZQ mašine, pri čemu promjena dimenzija u odnosu na podatke u stvarnom stanju ukazuje na stopu habanja po serijskom broju šupljine za prediktivno planiranje zamjene kalupa.
IBM MOULD STEEL INŽENJERING · KOREA EVER-POWER
Trebate li IBM podršku za inženjering kalupa i alata za čelik?
Korea Ever-Power Ansan-si nudi dizajn kalupa za IBM H13, P20 i S136, termičku obradu, preciznu mašinsku obradu i poliranje za sve ZQ IBM programe kontejnera, od bočica sa uskim grlom do industrijskih kanti sa širokim otvorom.
Urednik: Cxm


