
IBM WANDDIKTE · BLAASVERHOUDING · WANDVERDELING · KOREA EVER-POWER ZQ-SERIE
IBM-richtlijn voor wanddiktes:
Containerwand Technische referentie
De wanddikte van IBM-containers wordt bepaald door de wanddikte van de voorvorm, de blaasverhouding en het materiaal in elke zone van de containerbody – van de spuitgegoten hals via de geblazen schouder, body en bodem. Deze handleiding behandelt de minimale wanddiktespecificaties per materiaal en formaat, de berekening van de blaasverhouding, meetmethoden voor de wandverdeling en de technische beslissingen met betrekking tot de wand die de structurele prestaties, de cosmetische kwaliteit en de compatibiliteit met de vullijn van IBM-containers in het gehele Korea Ever-Power ZQ-productassortiment bepalen.
KOREA EVER-POWER · ANSAN-SI, GYEONGGI-DO · JULI 2026
TECHNISCHE REFERENTIE · IBM WANDDIKTE BELANGRIJKSTE WAARDEN
MINIMUM FARMACEUTISCHE EISEN
0,55 mm
HDPE/PP IBM farmaceutische verpakking 5-30 ml — minimale wanddikte in het lichaamsgedeelte voor de integriteit van de verpakking volgens de Koreaanse MFDS-voorschriften
COSMETISCHE MINIMUM
0,60 mm
PP/HDPE IBM cosmetica 10-100 ml — Standaard Koreaanse K-beauty merkverpakking met minimale wanddikte voor een prettig gevoel voor de consument
LUXE ABS MINIMUM
0,65 mm
ABS IBM luxe cosmetica — minimale wanddikte voor Koreaans warenhuis, stijf gevoel, consumentenbeoordeling bij vingerdruktest
INDUSTRIEEL MINIMUM
0,80 mm
HDPE IBM industriële 200-500 ml — minimale stapelbelasting, herhaalde hantering en compressie van winkelschappen in Koreaanse winkels
SECTIE 01
Basisprincipes van wanddikte bij IBM
De wanddikte van IBM-containers is geen constante waarde, maar varieert per zone (hals, schouder, romp, bodem) omdat het IBM-proces elke zone anders produceert. De hals en bodem worden spuitgegoten met de wanddikte van de voorvorm, waarbij er in principe geen verdere materiaalrek optreedt. De schouder en romp worden uit de voorvorm geblazen, waarbij de blaasverhouding bepaalt hoeveel de wand van de voorvorm dunner wordt om de uiteindelijke containerwand in elke blaaszone te produceren. Om de wanddikte te begrijpen, is het belangrijk om zowel de geometrie van de voorvorm als de blaasverhouding in elke containerzone te kennen.
IBM CONTAINERWANDZONES — KENMERKEN EN TYPISCHE DIKTEBEREIKEN
NEKZONE
Spuitgegoten. Wanddikte gelijk aan de wanddikte van de hals van de voorvorm (doorgaans 1,2-3,0 mm voor de schroefdraad- en afdichtingszones). Geen blaasinflatie. Dikste zone van de container.
Schroefdraadinslag: 1,5-3,0 mm. Afdichtingsvlak: 1,0-1,8 mm.
SCHOUDERZONE
Geblazen vanaf de schouder van de voorvorm. Hogere blaasverhouding dan de romp (overgang van buitendiameter van de voorvorm naar buitendiameter van de containerschouder). Risico op lekkage in de dunste zone. Moet voldoen aan de minimale wanddikte-eisen.
Doorgaans: 0,50-0,90 mm afgewerkt. De schouder van de voorvorm is iets dikker uitgevoerd ter compensatie.
LICHAAMSZONE
Geblazen vanuit een voorvormlichaam met de blaasverhouding van het lichaam. De blaasverhouding van het IBM-lichaam is de belangrijkste bepalende factor voor de wanddikte van het uiteindelijke lichaam. De gewenste wanddikte wordt hier voor elke toepassing gespecificeerd.
Doorgaans: 0,55-1,20 mm afgewerkt, afhankelijk van formaat en toepassing.
BASISZONE
Spuitgegoten bodem. Wanddikte gelijk aan de wanddikte van de voorvormbodem (1,5-4,0 mm). Geen blaasvorming. De IBM-bodem zorgt voor een vlakke, stabiele containerbodem zonder braamrand.
Bodemwand: 1,5-4,0 mm. Poortmarkering: ±0,1 mm verhoogd nokje (geaccepteerd door alle Koreaanse containernormen).
SECTIE 02
Blaasverhouding en berekening van de voorgevormde wand
BEREKENING VAN DE SLAGVERHOUDING EN DE VOORVORMWAND — BELANGRIJKE VERBANDEN
Formule voor de verhouding tussen lichaamsverwondingen
BR = Dₛ / Dₚ
Dₛ = buitendiameter van de containerwand (mm). Dₚ = buitendiameter van de voorvormwand (mm). IBM-wanddiameter = buitendiameter van de voorvormwand op de kernstaaf bij het blaasstation. Typische BR van de IBM-wand: 1,0x tot 2,5x.
Afgewerkte wand van geprefabriceerde wand
tᵢ = tₚ / BR
tᵢ = wanddikte van de afgewerkte container (mm). tₚ = wanddikte van de voorgevormde container (mm). Voorbeeld: wanddikte van de voorgevormde container 1,0 mm bij BR 1,6x = wanddikte van de afgewerkte container 0,625 mm.
Vereiste voorgevormde wand
tₚ = tᵢ × BR
Wordt gebruikt bij het ontwerpen van mallen om de wanddikte van de voorvorm in te stellen voor de gewenste wanddikte van het eindproduct. Voorbeeld: gewenste wanddikte 0,65 mm bij BR 1,8x = wanddikte van de voorvorm 1,17 mm (afronden naar 1,20 mm voor de ontwerpmarge).
Schouderstootverhouding
BRₛ = Dₛ / Dₙ
Dₙ = buitendiameter van de hals. De BR van de schouder is altijd hoger dan de BR van het lichaam, omdat de schouder zich uitbreidt van de smalle buitendiameter van de hals naar de volledige buitendiameter van het lichaam. De schouderzone vereist extra voorspanning in de voorgevormde wand om te voorkomen dat de schouder dunner wordt dan het minimum.
| CONTAINERFORMAAT | LICHAAM BR | PREFORM WAND | AFGEWERKTE MUUR | AANTEKENINGEN |
|---|---|---|---|---|
| Serumflacon van 5 ml (buitendiameter 14 mm, hals 13 mm) | 1,08x | 0,65-0,70 mm | 0,60-0,65 mm | Bijna 1:1 verhouding. Schouder BR is hoog (nek 13 mm tot lichaam 14 mm over korte hoogte). |
| Oogcrèmepotje van 30 ml (buitendiameter 42 mm, hals 38 mm) | 1,25x | 0,85-0,90 mm | 0,68-0,72 mm | Pot met brede opening. Lagere BR-waarde dan een standaardfles. ABS-cosmetica volgens IBM-standaard. |
| Tonerfles van 100 ml (buitendiameter 45 mm, hals 24 mm) | 1,88x | 1,10-1,20 mm | 0,58-0,64 mm | Typische Koreaanse cosmetische toner IBM. PP RCP IBM bij matrijstemperatuur 55-70°C. |
| Pompflacon voor lotion van 250 ml (buitendiameter 62 mm, hals 24 mm) | 2,58x | 1,80-1,95 mm | 0,70-0,75 mm | Hoogste BR in het Koreaanse IBM-assortiment voor cosmetische producten. Dikke voorvorm nodig om een minimale dikte van 0,70 mm bij de behuizing te bereiken. |
SECTIE 03
Minimale wandspecificaties per materiaal en toepassing
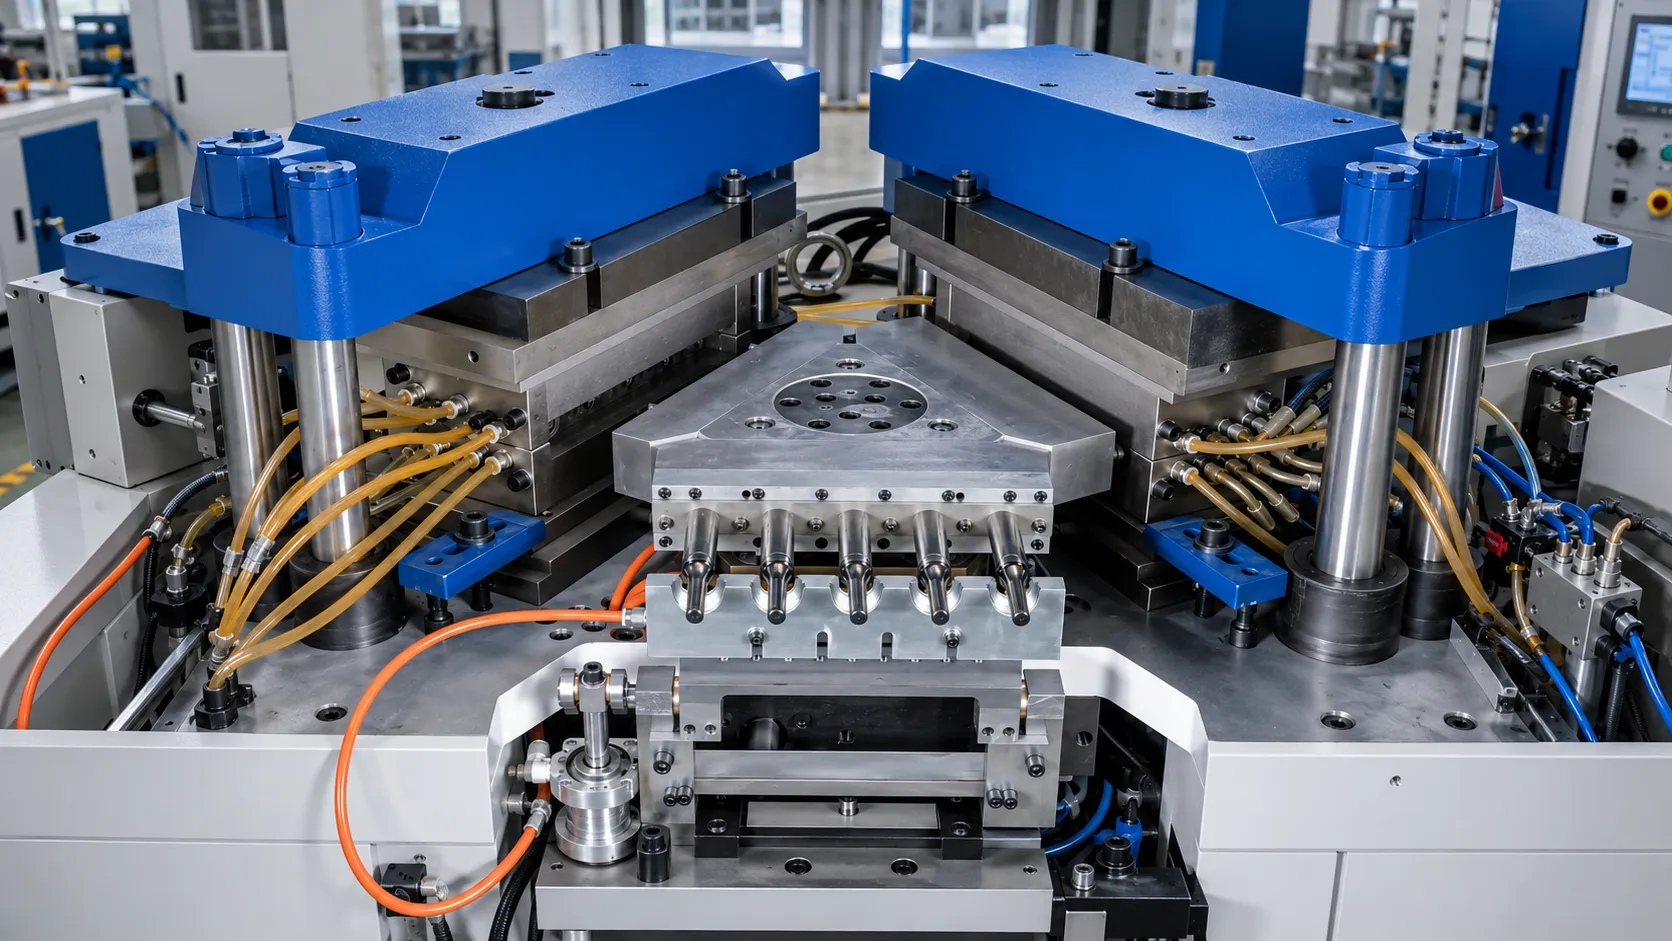
Korea Ever-Power ZQ40 controleert de minimale wanddikte tijdens de productieproef met behulp van een ultrasone wanddiktemeter op 3 containers per holte, op 8 meetpunten per container, voordat de Koreaanse klant de levering goedkeurt. De verificatie van de minimale wanddikte is een verplicht kwaliteitsprotocol van Korea Ever-Power vóór levering voor alle IBM-containerproducties. Het wanddikterapport wordt als onderdeel van het standaard kwaliteitsdocumentatiepakket van Korea Ever-Power verstrekt. De IBM-machineselectiegids met de outputgegevens van het ZQ-model is te vinden op [link]. IBM-handleiding voor machineselectie.
| MATERIAAL | PHARMA (5-30 ml) | COSMETICA (10-100 ml) | Pompfles (150-500 ml) | INDUSTRIEEL (100-500 ml) |
|---|---|---|---|---|
| HDPE | 0,55 mm | 0,60 mm | 0,70-0,80 mm | 0,80-1,00 mm |
| PP RCP | 0,55 mm | 0,55-0,65 mm | 0,65-0,75 mm | 0,75-0,90 mm |
| ABS | Niet van toepassing | 0,65-0,70 mm | 0,70-0,80 mm | 0,75-1,00 mm |
| LDPE | 0,55-0,65 mm | 0,60-0,70 mm | 0,70-0,80 mm | 0,75-0,90 mm |
| EVA / PHA / PLA | 0,55-0,65 mm | 0,55-0,65 mm | 0,65-0,75 mm | 0,75-0,90 mm |
SECTIE 04
Wanddistributie over IBM-containerzones
IBM Wandverdeling is het patroon van variatie in wanddikte van hals tot bodem over alle zones van de container. Een ideale IBM-container heeft een uniforme wanddikte van de romp met de beoogde dikte, een voldoende dikke schouderwand boven het minimum en een spuitgegoten hals en bodem met de wanddikte van de voorvorm. Een niet-uniforme wandverdeling – met name dunnere schouders in de overgangszone tussen schouder en romp – is het belangrijkste structurele defect van IBM-containers dat leidt tot defecten tijdens het afvullen op vullijnen in Korea, het stapelen in winkels en de verwerking door consumenten in Korea.
IBM WALL DISTRIBUTION TARGET SPECIFICATIE — 100ml TONERFLES PP RCP (buitendiameter behuizing 45mm, hals 24mm)
Nek (injectie)
1,80 mm
Draadzone. Niet opblazen.
Schouder (gescheurd)
0,62-0,70 mm
Zone met het hoogste risico. Voer een schoudergerichte oefening uit met +30% versus een lichaamsgerichte oefening tegen de muur.
Middenlichaam (opgeblazen)
0,60-0,68 mm
Doelzone. 1,15 mm voorvormwand ÷ 1,88 BR = 0,61 mm nominaal.
Basis (injectie)
2,20 mm
Spuitgegoten. Volledige basisstabiliteit.
SECTIE 05
Methoden voor het meten van wanddiktes
Ultrasone wanddiktemeter (productie)
Niet-destructief. De sonde wordt op het buitenoppervlak van de container aangebracht — de ultrasone puls wordt weerkaatst door het binnenoppervlak van de containerwand, de looptijd wordt omgerekend naar wanddikte met behulp van de akoestische snelheid van het materiaal. Nauwkeurigheid ±0,02 mm voor HDPE, PP en ABS bij een wanddikte van 0,5-3,0 mm. Korea Ever-Power-standaard: meting van 8 punten per container (4 axiale hoogtes x 2 diametraal tegenoverliggende radiale posities) per holte tijdens een productietest vóór levering. De snelste methode voor kwaliteitscontrole tijdens de productie bij 3 containers per holte.
Dwarsdoorsnede destructieve snede (ontwikkeling)
Destructief. De container wordt op specifieke axiale hoogtes doorgesneden met een diamant- of hardmetalen zaag, waarna de wanddikte wordt gemeten met een gekalibreerde optische microscoop of een gekalibreerde digitale schuifmaat onder vergroting. Nauwkeurigheid ±0,01 mm voor alle IBM-materialen. Gebruikt tijdens de matrijskwalificatie en wanneer een ultrasone meter dunne wanden van minder dan 0,45 mm niet kan detecteren. Korea Ever-Power voert destructieve dwarsdoorsneden uit op 2 containers per holte tijdens de eerste matrijskwalificatieproef om het volledige wandverdelingsprofiel in kaart te brengen voordat het matrijsontwerp wordt bevestigd.
Gewichtsgebaseerde schatting (screening)
Niet-destructief. Het gewicht van de container wordt gemeten met een precisieweegschaal van 0,001 g. Het gewicht gedeeld door de materiaaldichtheid x het oppervlak van de container geeft een schatting van de gemiddelde wanddikte. Nauwkeurigheid ±0,05-0,10 mm (alleen gemiddelde, geen zone-informatie). Handig voor snelle monitoring van de productieconsistentie van het containergewicht als indicator voor de gemiddelde wanddikte. Korea Ever-Power gebruikt gewichtsmeting als continue kwaliteitscontrolemethode voor productiebatches, naast de gedetailleerde ultrasone metingen die tijdens de productieproef worden uitgevoerd en periodieke kwaliteitscontroles.
SECTIE 06
IBM-wand versus EBM-wand: vergelijking van structurele prestaties
De spuitgegoten bodem en hals van IBM bieden structurele voordelen ten opzichte van EBM-verpakkingen, wat direct van invloed is op de prestaties van Koreaanse vullijnen en de Koreaanse detailhandel. De vergelijking tussen IBM en EBM, inclusief het volledige proces en de toepassingscontext, is te vinden op [link]. Vergelijkingsgids IBM versus EBM.
| STRUCTUREEL CRITERIUM | IBM | EBM |
|---|---|---|
| Structurele integriteit van de basis | Spuitgegoten, 1,5-4,0 mm, geen lasnaad | Knijplas, dunne zone, spanningsconcentratie |
| consistentie van de nekwand | Spuitgegoten met een buitendiameter van ±0,05 mm. | Geblazen ±0,15-0,30 mm buitendiameter |
| Variatie in de lichaamswand | ±10-15% in de lichaamszone | ±20-35% in de lichaamszone |
| Minimale haalbare wanddikte (lichaam) | 0,45-0,55 mm (farmaceutische IBM) | 0,55-0,75 mm typisch (risico op variatie in EBM-wanddikte bij dunnere wanden) |
| ESCR-prestaties | Superieur (geen spanningsconcentratie langs de lasnaad) | Onderste (plaats van spanningsconcentratie bij knijplas voor ESCR-initiatie) |
Veelgestelde vragen over techniek
Wanddikte IBM — Technische vragen
Vraag 01
Wat is de maximale blaasverhouding die IBM kan bereiken met behoud van de minimale wandspecificaties?
De maximale blaasverhouding van IBM is afhankelijk van het materiaal, de wanddikte van de voorvorm en de minimale wanddiktespecificatie. Voor HDPE en PP RCP IBM is de praktische maximale blaasverhouding ongeveer 2,8-3,0x wanneer de wand van de voorvorm voldoende dik is ontworpen (2,0-2,2 mm) om de minimale wanddikte van 0,70 mm te behouden bij een blaasverhouding van 2,8x. Boven een blaasverhouding van 3,0x worden materiaaloriëntatie-effecten in de geblazen wand (biaxiale spanningsverbleking in HDPE, sinaasappelschilstructuur in PP) onaanvaardbaar voor de kwaliteitsnormen van Koreaanse cosmeticamerken. De maximale blaasverhouding van ABS IBM is 2,0-2,2x. Door de hogere stijfheid en lagere rek bij breuk van ABS scheuren de wanden van ABS-voorvormen of treedt spanningsverbleking op bij blaasverhoudingen boven 2,2x. LDPE en EVA IBM bereiken de hoogste blaasverhoudingen (tot 3,5-4,0x voor LDPE bij farmaceutische kleine formaten) omdat hun hoge rek en lage elasticiteitsmodulus ervoor zorgen dat de wand van de voorvorm kan uitrekken zonder spanningsverbleking of scheuren. De praktische limiet voor Koreaanse cosmetische IBM-verpakkingen bij commercieel aanvaardbare wandkwaliteit is 2,5 keer de BR-waarde van de behuizing voor PP/HDPE en 2,0 keer voor ABS. Het overschrijden van deze limieten vereist ofwel een dikkere voorvorm (wat leidt tot hogere materiaalkosten en langere productietijd) ofwel een kleinere buitendiameter van de behuizing ten opzichte van de buitendiameter van de hals in het verpakkingsontwerp.
Vraag 02
Hoe compenseert Korea Ever-Power de dunnere schouders van hoge, smalle IBM-containers?
Korea Ever-Power pakt het probleem van dunnere schouders in hoge, smalle IBM-verpakkingen (serumflacons, tonerflessen met een hoge buitendiameter/hoogte-verhouding) aan door drie preform-ontwerptechnieken te combineren. Schouderwandvervorming: de preform-spuitgietmatrijs is ontworpen met een taps toelopende schouderzone, waarbij de preformwand 20-35% dikker is bij de schouder dan bij de romp. Deze extra schouderwand compenseert de hogere schouderblaasverhouding – de schouder wordt dunner per eenheid preformwand, maar begint met meer preformwand, waardoor een afgewerkte schouderwand ontstaat die dicht bij de beoogde rompwand ligt. Poortzijdevervorming: bij IBM-preforms introduceert de poort (injectiepunt aan de basis) een lichte axiale wandgradiënt, waarbij de preformwand iets dikker is aan de poortzijde (basis) en dunner aan de open zijde (hals). Voor hoge verpakkingen kan de poortzijdevervorming worden aangepast om meer materiaal naar de schouderzone te duwen door de taps toelopende hoek van de kernstaaf te wijzigen. Ontwerp van de schouderradius: de overgangsradius van de schouder van de voorvorm (de gebogen zone waar het lichaam van de voorvorm overgaat in de hals bij de schouder) is ontworpen met een specifieke radius om de mate van wandverdunning van de voorvorm tijdens het opblazen te beheersen. Een grotere schouderradius (12-18 mm voor een tonerfles van 100 ml) verdeelt de opblaasdruk van de schouder over een langere overgangshoogte, waardoor de plaatselijke verdunning bij de overgang tussen schouder en lichaam, de zwakste zone in Koreaanse cosmetische IBM-verpakkingen, wordt verminderd.
Vraag 03
Waarom is de basiswand van de IBM-behuizing altijd dikker dan de behuizingswand en wat is de minimaal acceptabele dikte van de basiswand?
De bodemwand van een IBM-verpakking is altijd dikker dan de wand van de verpakking zelf, omdat de bodem spuitgegoten wordt met de dikte van de voorvormbodem zonder verdere blaasvorming. De voorvormbodemwand (1,5-4,0 mm) blijft in wezen onveranderd van spuitgieten tot de uiteindelijke verpakking. De wand van de verpakking is de voorvormbodemwand, maar dan dunner gemaakt met de blaasverhouding. De dikte van de bodemwand van een IBM-verpakking vervult vier structurele functies. Ten eerste, bodemvlakheid: de dikke, spuitgegoten bodem zorgt voor de geometrische vlakheid (bodemvlakheid ±0,15 mm specificatie voor Koreaanse cosmetische IBM-verpakkingen) die IBM-verpakkingen nodig hebben voor stabiliteit op Koreaanse cosmetische vullijnen en in Koreaanse winkels. Een dunnere bodem zou doorbuigen onder de interne druk van de verpakking en de trillingen van de transportband. Ten tweede, plaatsing van de spuitopening: de spuitopening van de IBM-verpakking bevindt zich in het midden van de bodem. De spuitopening (verhoogde spuitopeningmarkering van ±0,1 mm) bevindt zich binnen de bodemdikte zonder de bodemvlakheid te beïnvloeden. Ten derde, ESCR-prestaties van de bodem: farmaceutische en huishoudelijke IBM-verpakkingen van HDPE vereisen een voldoende dikke bodemwand om ESCR te weerstaan in de bodemzone, waar de ophoping van formulering de oppervlakteactieve stof op de bodemwand kan concentreren. Ten vierde, valbestendigheid: de dikke spuitgietbodem is bestand tegen valinslagen op de overgang tussen bodem en verpakking (de zone met de hoogste spanning bij een val). Minimale acceptabele bodemwanddikte: 1,5 mm voor Koreaanse cosmetische IBM-verpakkingen van 10-100 ml; 2,0 mm voor Koreaanse farmaceutische HDPE IBM-verpakkingen; 2,5-3,0 mm voor Koreaanse industriële HDPE IBM-verpakkingen van 200-500 ml. Bij lagere waarden leidt bodemvervorming onder de vacuümdruk van de Koreaanse vullijn of de stapelbelasting in de detailhandel tot zichtbare vervorming van de bodem.
Vraag 04
Welke wanddikte schrijft Korea Ever-Power voor voor Koreaanse MFDS oftalmische LDPE IBM-containers en waarom?
Korea Ever-Power specificeert een wanddikte van 0,55-0,65 mm voor Koreaanse MFDS-oogheelkundige LDPE IBM-containers in de formaten 5-15 ml. Deze specificatie is gebaseerd op vier functionele eisen voor LDPE-oogheelkundige containers, en niet op de minimale IBM-wanddikte (die voor kleinere formaten wanden van slechts 0,35 mm zou kunnen produceren). Elastisch herstel: LDPE met een wanddikte van 0,55-0,65 mm vertoont een elastisch herstel van 95%+ na een volumeverplaatsing van 30% bij 23 °C – de eigenschap van de herbruikbare oogheelkundige container om terug te keren naar de oorspronkelijke vorm en luchtinsluiting bij de druppelpunt te voorkomen. Bij een wanddikte onder 0,50 mm neemt de hersteltijd van LDPE toe tot 1,5-2,0 seconden (boven de Koreaanse MFDS-specificatie van 1,0 seconde voor elastisch herstel). Valtest: De Koreaanse MFDS-oogheelkundige container moet bij een val van 1,2 meter de val zonder breuk bij omgevingstemperatuur doorstaan. LDPE met een wanddikte van 0,55 mm doorstaat de valtest van 1,2 m bij 23 °C; LDPE met een wanddikte van 0,45 mm faalt voor de valtest bij lagere omgevingstemperaturen (10 °C, de omstandigheden waaronder oogheelkundige lenzen worden verstrekt in Koreaanse winterapotheken). Gevoel van knijpkracht door de consument: Beoordeling van oogheelkundige LDPE IBM-verpakkingen door Koreaanse apothekers en patiënten bij het verstrekken van oogheelkundige lenzen in Koreaanse apotheken — verpakkingen die als te zacht worden ervaren (minder dan 0,55 mm) worden door Koreaanse apothekers geassocieerd met een lagere productkwaliteit. Sterilisatie-integriteit: LDPE IBM-oogheelkundige verpakkingen die worden gesteriliseerd met ethanol (EtO) moeten hun vormvastheid behouden onder de sterilisatieomstandigheden (temperatuur 55 °C, drukcycli). LDPE met een wanddikte van 0,55 mm behoudt zijn vormvastheid tijdens EtO-sterilisatie; LDPE met een wanddikte van minder dan 0,50 mm kan vervormen onder de drukcycli van EtO-sterilisatie.
Vraag 05
Welke invloed heeft de wanddikte op de cyclustijd van IBM-containers en wat is de praktische afweging tussen dikte en snelheid?
De wanddikte van een IBM-container heeft een directe invloed op de cyclustijd via de afkoeltijd: dikkere voorvormwanden vereisen een langere afkoeltijd bij het injectiestation voordat de voorvorm voldoende is gestold om zonder vervorming naar het blaasstation te worden overgebracht. De relatie is ongeveer evenredig met het kwadraat van de wanddikte van de voorvorm — een verdubbeling van de wanddikte verviervoudigt de benodigde afkoeltijd, wat de cyclustijd aanzienlijk verlengt en de output per uur van de ZQ-machine verlaagt. In de praktijk van de Koreaanse IBM-productie ligt de wanddikte van de voorvorm voor cosmetische en farmaceutische containers doorgaans tussen 0,80 en 2,20 mm, wat resulteert in blaasverhoudingen van 1,0 tot 2,6x bij de beoogde buitendiameter van de container. Binnen dit bereik verhoogt een toename van 0,20 mm in de wanddikte van de voorvorm (bijvoorbeeld van 1,00 naar 1,20 mm) de IBM-cyclustijd met ongeveer 0,3 tot 0,5 seconden (6-10% bij een basiscyclus van 5,0 seconden) als gevolg van de langere afkoeltijd bij het injectiestation. De praktische afweging voor de Koreaanse IBM-productie: het verhogen van de wanddikte van de voorvorm boven het minimum dat nodig is voor de gewenste eindwanddikte leidt tot onnodige materiaalkosten (hoger spuitgewicht) en een lagere output per uur van de ZQ-machine. Korea Ever-Power ontwerpt de wanddikte van de voorvorm tot het minimum dat nodig is voor elk containerformaat en elke toepassing, waarbij een balans wordt gevonden tussen de specificaties van de eindwanddikte, de materiaalkosten en de optimalisatie van de cyclustijd van de ZQ-machine. Het overdimensioneren van de wanddikte van de voorvorm – een veelgemaakte fout bij de ontwikkeling van IBM-containers – leidt tot 10-201 TP3T onnodige materiaalkosten en een vertraging van 8-151 TP3T in de cyclustijd, waardoor de jaarlijkse containerproductie van de ZQ-machine evenredig daalt en de kosten per container voor de Koreaanse klant onnodig stijgen.
Vraag 06
Welke variatie in wanddikte tussen de holtes is acceptabel bij een ZQ40 multi-cavity IBM-gereedschap?
Korea Ever-Power accepteert een variatie van ±0,08 mm in de wanddikte van de matrijs binnen één matrijs (8-12 matrijsdelen voor kleine formaten) als productiekwaliteitsnorm. Deze variatie wordt gemeten in het midden van de matrijs met een ultrasone meter op 3 matrijsdelen per matrijsdeel tijdens een proeflevering. Deze norm van ±0,08 mm variatie tussen matrijsdelen weerspiegelt de variatiebronnen van het spuitgietproces: lichte variatie in het gewicht van de voorvorm tussen matrijsdelen (±2%-gewicht = ±0,02 mm wanddikte bij 1,5x BR), kleine variatie in de afmetingen van de matrijsdelen als gevolg van toleranties in de matrijsfabricage (±0,03 mm op een P20 stalen spuitgietmatrijs volgens de specificaties van Korea Ever-Power) en een onevenwicht in de smeltstroom tussen de matrijsdelen (±0,03 mm wanddikte voor een matrijsdeel met 8 matrijsdelen en een gebalanceerd systeem). Voor Koreaanse farmaceutische IBM-matrijzen, waar de consistentie van de wanden direct van invloed is op de specificatie van het druppelvolume of de specificatie van het elastisch herstel volgens de Koreaanse MFDS-normen, beperkt Korea Ever-Power op verzoek de variatie in wanddikte tussen de holtes tot ±0,05 mm. Dit wordt bereikt door middel van simulatie van de hot runner-flowbalancering tijdens het matrijsontwerp, verificatie van het gewicht van elke individuele holte tijdens de productieproef (alle holtes binnen ±1,51 TP3T van het gemiddelde injectiegewicht) en ultrasone wandmeting op 3 axiale hoogtes per holte in plaats van 1. Koreaanse luxe cosmeticamerken die ABS IBM-matrijzen gebruiken en kleurconsistentie over de holtes specificeren met een Delta E ≤1,0, profiteren ook van de strengere specificatie van ±0,05 mm voor de wanddikte van de holtes. Variatie in wanddikte veroorzaakt namelijk variatie in kleurdiepte in de verpakking van gepigmenteerde ABS IBM-matrijzen (dikkere wand = diepere kleur; variatie boven ±0,08 mm produceert zichtbare kleurvariatie tussen holtes in ondoorzichtige witte of matzwarte ABS-verpakkingen).
IBM WANDDIKTE-AANVRAAG · KOREA EVER-POWER
Heeft u ondersteuning nodig van IBM voor het berekenen van wanddiktes?
Korea Ever-Power levert IBM-wanddikteberekeningen voor nieuwe containerontwerpen — inclusief berekening van de wanddikte van de voorvorm, analyse van de blaasverhouding, simulatie van de wandverdeling en verificatie met ultrasone metingen voor alle IBM-materialen en -formaten uit de ZQ-serie.
Redacteur: Cxm


