
سُمك الجدار من IBM · نسبة النفخ · توزيع الجدار · سلسلة EVER-POWER ZQ الكورية
دليل IBM لسمك الجدران:
جدار حاوية مرجع هندسي
يُحدد سُمك جدار حاويات IBM بناءً على نوع جدار القالب الأولي، ونسبة النفخ، والمادة المستخدمة في كل منطقة من جسم الحاوية - بدءًا من العنق المُشكّل بالحقن، مرورًا بالكتف المنفوخ، والجسم، وصولًا إلى القاعدة. يغطي هذا الدليل الحد الأدنى لمواصفات الجدار حسب المادة والشكل، وحساب نسبة النفخ، وطرق قياس توزيع الجدار، والقرارات الهندسية المتعلقة بالجدار والتي تُحدد الأداء الهيكلي لحاويات IBM، وجودتها الظاهرية، وتوافقها مع خطوط التعبئة، وذلك ضمن مجموعة منتجات سلسلة Ever-Power ZQ الكورية.
كوريا إيفر باور · مدينة أنسان، مقاطعة غيونغي · يوليو 2026
مرجع هندسي · القيم الرئيسية لسمك الجدار من IBM
الحد الأدنى للأدوية
0.55 مم
عبوات أدوية IBM من البولي إيثيلين عالي الكثافة/البولي بروبيلين، سعة 5-30 مل - الحد الأدنى لسمك الجدار في منطقة الجسم لضمان سلامة العبوة وفقًا لهيئة سلامة الأدوية الكورية.
الحد الأدنى من مستحضرات التجميل
0.60 مم
عبوات مستحضرات تجميل من البولي بروبيلين/البولي إيثيلين عالي الكثافة من إنتاج شركة IBM، سعة 10-100 مل - الحد الأدنى القياسي لجدار العبوة وفقًا لمعايير العلامات التجارية الكورية لمستحضرات التجميل (K-seauty) لضمان راحة المستهلك
الحد الأدنى من مادة ABS الفاخرة
0.65 مم
ABS IBM مستحضرات تجميل فاخرة - جدار صغير لمتجر كوري متعدد الأقسام - تقييم المستهلك لملمس صلب في اختبار الضغط بالأصابع
الحد الأدنى الصناعي
0.80 مم
عبوات HDPE صناعية من IBM بسعة 200-500 مل - تتحمل حمولة التكديس، والتداول المتكرر، والحد الأدنى من ضغط أعمدة رفوف البيع بالتجزئة الكورية
القسم 1
أساسيات سمك الجدار من شركة IBM
لا يُعدّ سُمك جدار حاوية IBM قيمةً ثابتة، بل يختلف باختلاف المنطقة (العنق، الكتف، الجسم، القاعدة) لأنّ عملية IBM تُنتج كل منطقة على حدة. يُصبّ العنق والقاعدة بالحقن عند سُمك جدار القالب الأولي دون أي تمديد لاحق للمادة تقريبًا. أما الكتف والجسم فيُصنعان بالنفخ من القالب الأولي، حيث تُحدّد نسبة النفخ مقدار ترقق جدار القالب الأولي لإنتاج جدار الحاوية النهائي في كل منطقة نفخ. يتطلب فهم سُمك الجدار فهم كلٍّ من هندسة القالب الأولي ونسبة النفخ في كل منطقة من مناطق الحاوية.
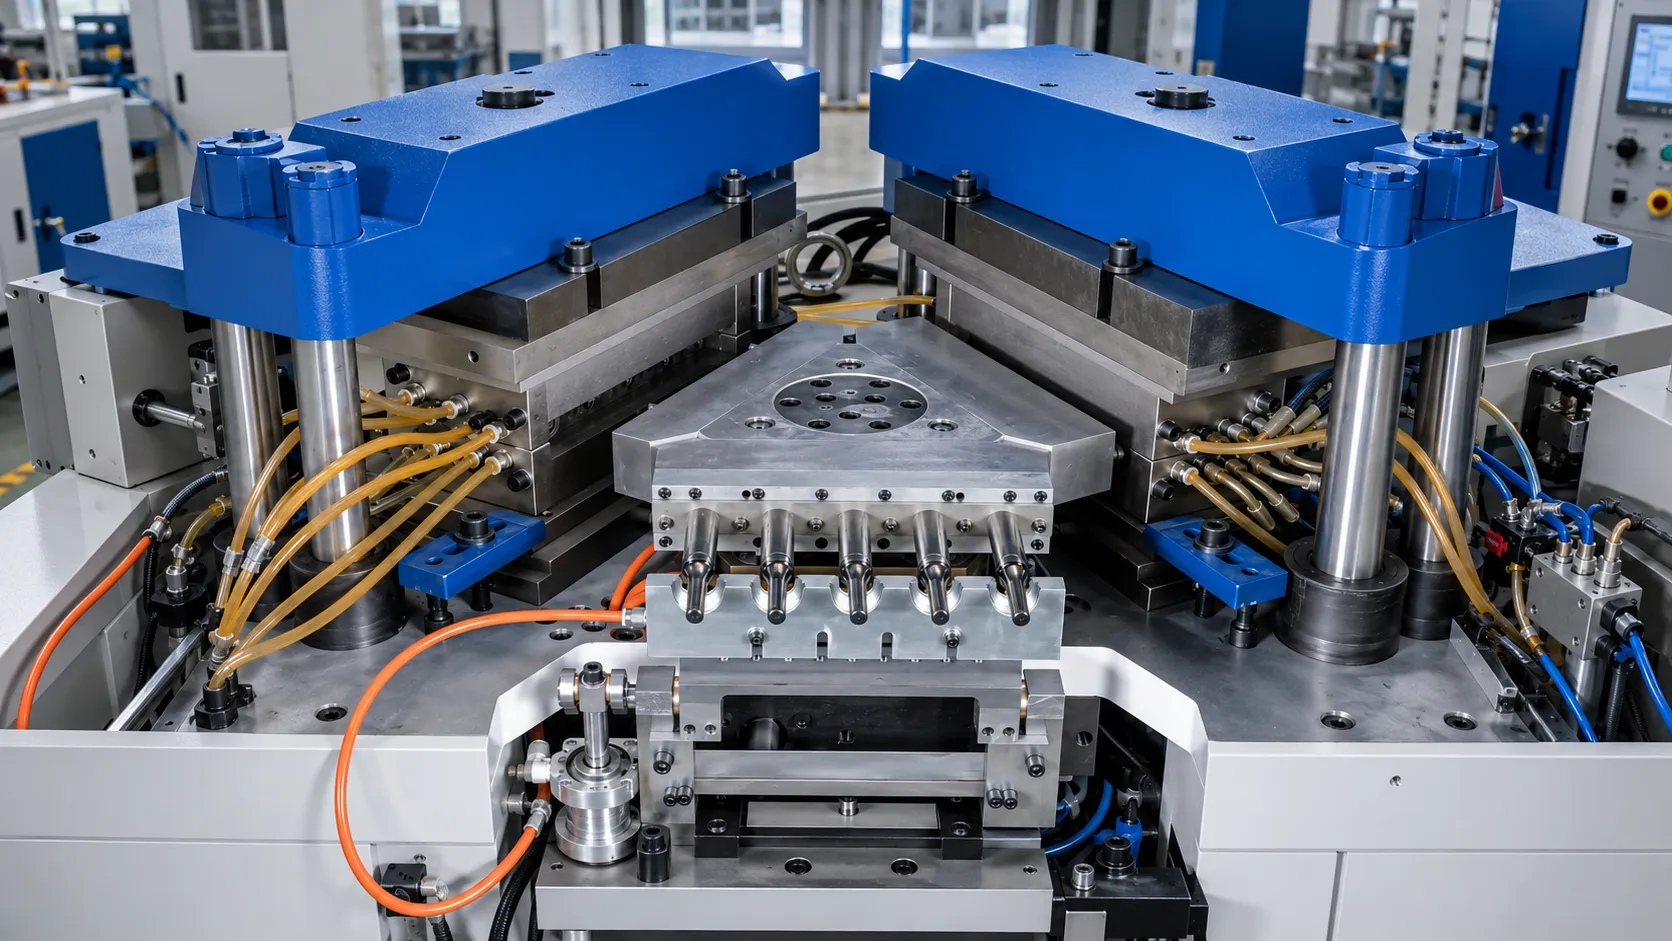
مناطق جدران حاويات IBM - الخصائص ونطاقات السماكة النموذجية
منطقة الرقبة
مصبوب بالحقن. سمك الجدار يساوي سمك جدار عنق القالب الأولي (عادةً من 1.2 إلى 3.0 مم لمناطق اللولبة والإغلاق). لا يوجد نفخ بالهواء. أسمك منطقة في الحاوية.
نطاق تعشيق الخيوط: 1.5-3.0 مم. نطاق منع التسرب: 1.0-1.8 مم.
منطقة الكتف
يتم نفخها من كتف القالب الأولي. نسبة النفخ أعلى من جسم القالب (انتقال القطر الخارجي للقالب الأولي إلى القطر الخارجي لكتف الحاوية). منطقة ذات سماكة أقل تشكل خطراً. يجب أن تتجاوز الحد الأدنى لمواصفات الجدار.
النموذجي: 0.50-0.90 مم بعد التشطيب. يتم تشكيل الكتف بشكل أكثر سمكًا للتعويض.
منطقة الجسم
يتم نفخها من قالب أولي بنسبة نفخ محددة. تُعد نسبة نفخ القالب من IBM العامل الرئيسي المحدد لسمك جدار القالب النهائي. يتم تحديد سمك الجدار المستهدف هنا لكل تطبيق.
النموذجي: 0.55-1.20 مم بعد الانتهاء حسب الشكل والتطبيق.
المنطقة الأساسية
قاعدة مصبوبة بالحقن. سمك الجدار مساوي لسمك جدار قاعدة القالب المسبق (1.5-4.0 مم). لا حاجة للنفخ. توفر قاعدة IBM قاعدة مسطحة وثابتة للحاوية بدون خط تقليم زائد.
الجدار الأساسي: 1.5-4.0 مم. علامة البوابة: نتوء بارز ±0.1 مم (مقبول في جميع معايير الحاويات الكورية).
القسم 02
نسبة النفخ وحساب جدار القالب المسبق
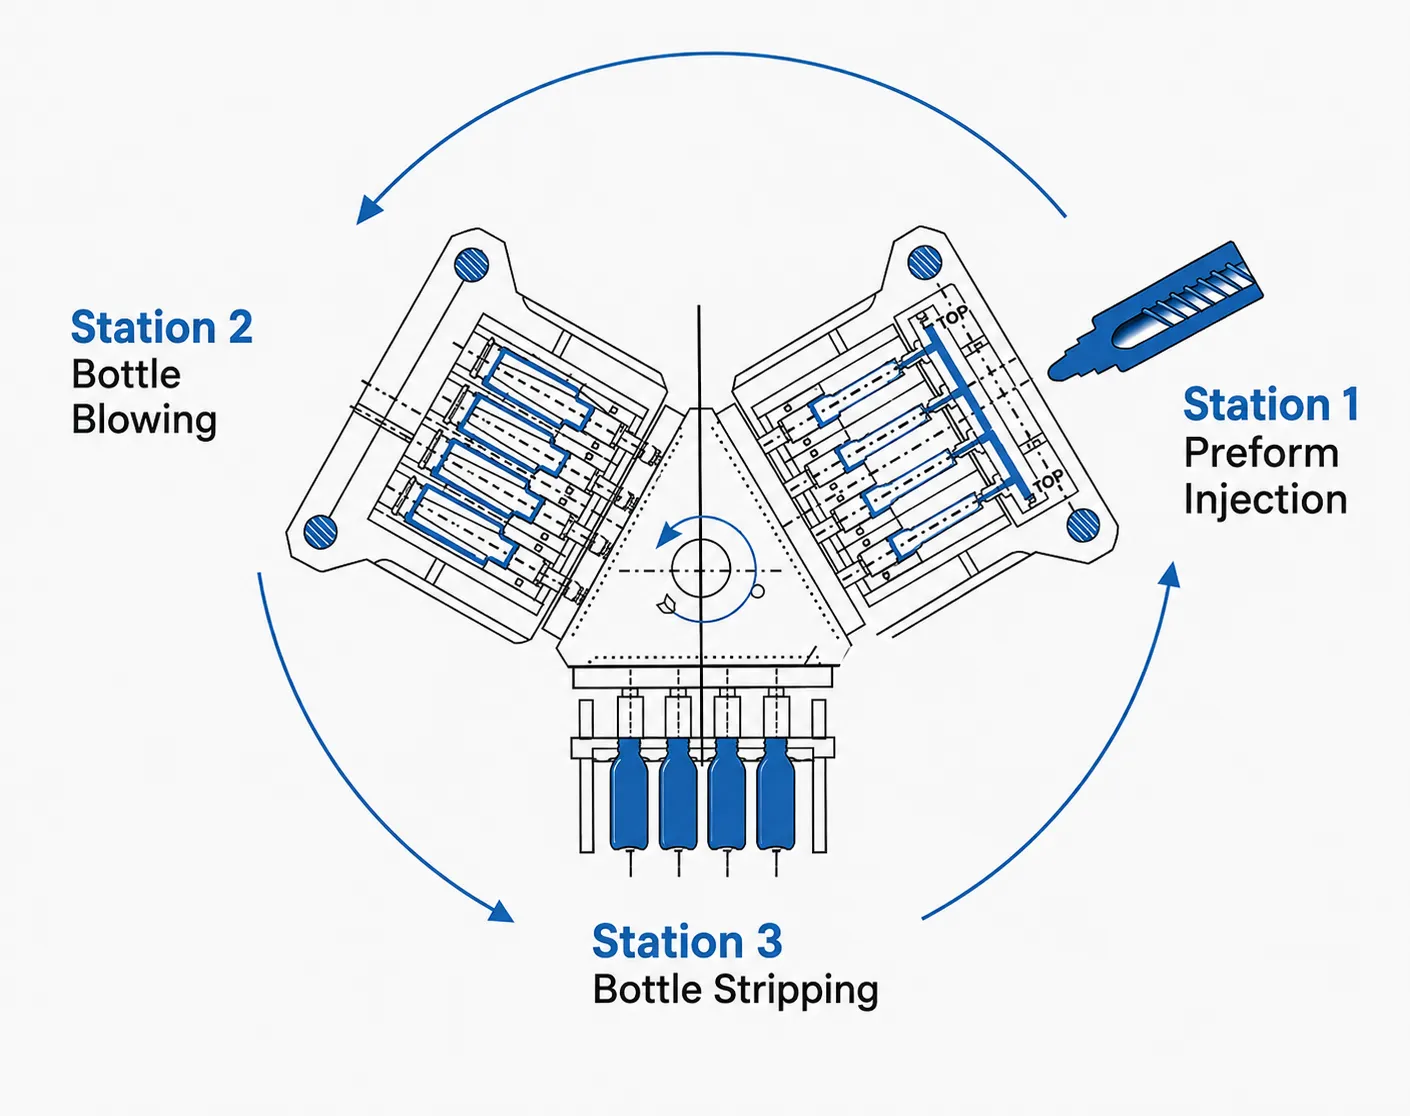
نسبة النفخ وحساب جدار القوالب المسبقة الصنع - العلاقات الرئيسية
معادلة نسبة ضربات الجسم
BR = Dₛ / Dₚ
Dₛ = القطر الخارجي لجسم الحاوية (مم). Dₚ = القطر الخارجي لجسم القالب الأولي (مم). القطر الخارجي لجسم IBM = القطر الخارجي لجسم القالب الأولي على قضيب القلب في محطة النفخ. نسبة BR النموذجية لجسم IBM: من 1.0x إلى 2.5x.
جدار نهائي من جدار مسبق التشكيل
tᵢ = tₚ / BR
tᵢ = سُمك جدار جسم الحاوية النهائي (مم). tₚ = سُمك جدار جسم الحاوية الأولي (مم). مثال: سُمك جدار الحاوية الأولي 1.0 مم عند BR 1.6x = سُمك الجدار النهائي 0.625 مم.
الجدار المسبق الصنع المطلوب
tₚ = tᵢ × BR
يُستخدم هذا في تصميم القوالب لتحديد سمك جدار القالب الأولي بالنسبة لسمك الجدار النهائي المطلوب. مثال: سمك الجدار المستهدف 0.65 مم عند نسبة عرض إلى ارتفاع 1.8x = سمك جدار القالب الأولي 1.17 مم (يُقرّب إلى 1.20 مم لهامش التصميم).
نسبة الضربة من الكتف
BRₛ = Dₛ / Dₙ
Dₙ = القطر الخارجي للرقبة. يكون عرض الكتفين دائمًا أعلى من عرض الجسم، لأن الكتف يتمدد من القطر الخارجي الضيق للرقبة إلى القطر الخارجي الكامل للجسم. تتطلب منطقة الكتف انحناءً إضافيًا لجدار القالب المسبق لمنع ترقق الكتفين إلى ما دون الحد الأدنى.
| تنسيق الحاوية | جسم BR | جدار مسبق الصنع | جدار مكتمل | ملحوظات |
|---|---|---|---|---|
| قارورة مصل سعة 5 مل (القطر الخارجي 14 مم، قطر العنق 13 مم) | 1.08x | 0.65-0.70 مم | 0.60-0.65 مم | نسبة الضربة إلى الجسم قريبة من 1:1. المسافة بين الكتفين عالية (من الرقبة 13 مم إلى الجسم 14 مم على طول قصير). |
| عبوة كريم للعين سعة 30 مل (القطر الخارجي 42 مم، قطر العنق 38 مم) | 1.25x | 0.85-0.90 مم | 0.68-0.72 مم | عبوة واسعة الفوهة. مقاومة حرارية أقل من الزجاجة القياسية. مصنوعة من مادة ABS وفقًا لمعايير IBM لمستحضرات التجميل. |
| زجاجة حبر سعة 100 مل (القطر الخارجي 45 مم، قطر العنق 24 مم) | 1.88x | 1.10-1.20 مم | 0.58-0.64 مم | تونر تجميلي كوري نموذجي من شركة IBM. PP RCP IBM في القالب عند درجة حرارة 55-70 درجة مئوية. |
| زجاجة غسول بمضخة سعة 250 مل (القطر الخارجي 62 مم، قطر العنق 24 مم) | 2.58x | 1.80-1.95 مم | 0.70-0.75 مم | أعلى معدل نمو في مجموعة مستحضرات التجميل الكورية من IBM. يلزم استخدام قالب سميك للوصول إلى الحد الأدنى 0.70 مم عند الجسم. |
القسم 03
الحد الأدنى لمواصفات الجدران حسب المادة والتطبيق
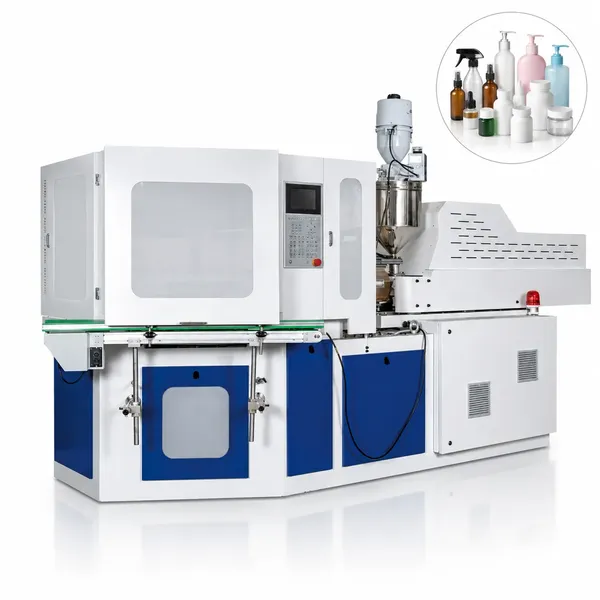
تتحقق شركة Korea Ever-Power ZQ40 من الحد الأدنى لسمك الجدار خلال تجربة الإنتاج باستخدام مقياس سمك الجدار بالموجات فوق الصوتية على 3 حاويات لكل تجويف عند 8 نقاط قياس لكل حاوية قبل موافقة العميل الكوري على التسليم. يُعد التحقق من الحد الأدنى لسمك الجدار بروتوكولًا إلزاميًا للجودة قبل التسليم من شركة Korea Ever-Power لجميع إنتاج حاويات IBM، ويتم إصدار تقرير سمك الجدار كجزء من حزمة وثائق الجودة القياسية لشركة Korea Ever-Power. يتوفر دليل اختيار آلة IBM الذي يغطي بيانات مخرجات طراز ZQ في دليل اختيار أجهزة IBM.
| مادة | فارما (5-30 مل) | مستحضرات تجميل (10-100 مل) | زجاجة بمضخة (150-500 مل) | صناعي (100-500 مل) |
|---|---|---|---|---|
| البولي إيثيلين عالي الكثافة | 0.55 مم | 0.60 مم | 0.70-0.80 مم | 0.80-1.00 مم |
| PP RCP | 0.55 مم | 0.55-0.65 مم | 0.65-0.75 مم | 0.75-0.90 مم |
| أب | غير متوفر | 0.65-0.70 مم | 0.70-0.80 مم | 0.75-1.00 مم |
| البولي إيثيلين منخفض الكثافة | 0.55-0.65 مم | 0.60-0.70 مم | 0.70-0.80 مم | 0.75-0.90 مم |
| EVA / PHA / PLA | 0.55-0.65 مم | 0.55-0.65 مم | 0.65-0.75 مم | 0.75-0.90 مم |
القسم 04
توزيع الجدران عبر مناطق حاويات IBM
شركة آي بي إم يُقصد بتوزيع سماكة الجدار نمط تباين سماكة الجدار من العنق إلى القاعدة عبر جميع مناطق الحاوية. تتميز حاوية IBM المثالية بجدار جسم موحد عند السماكة المستهدفة، مع جدار كتف كافٍ أعلى من الحد الأدنى، وعنق وقاعدة مصبوبين بالحقن بسماكة جدار القالب الأولي. يُعد عدم انتظام توزيع سماكة الجدار - وتحديدًا ترقق جدار الكتف عند منطقة الانتقال بين الكتف وجسم الحاوية - العيب الهيكلي الرئيسي في حاويات IBM الذي يتسبب في تلفها أثناء عملية التعبئة والتغطية في خطوط الإنتاج الكورية، وتكديسها في متاجر التجزئة الكورية، وتداولها من قبل المستهلكين الكوريين.
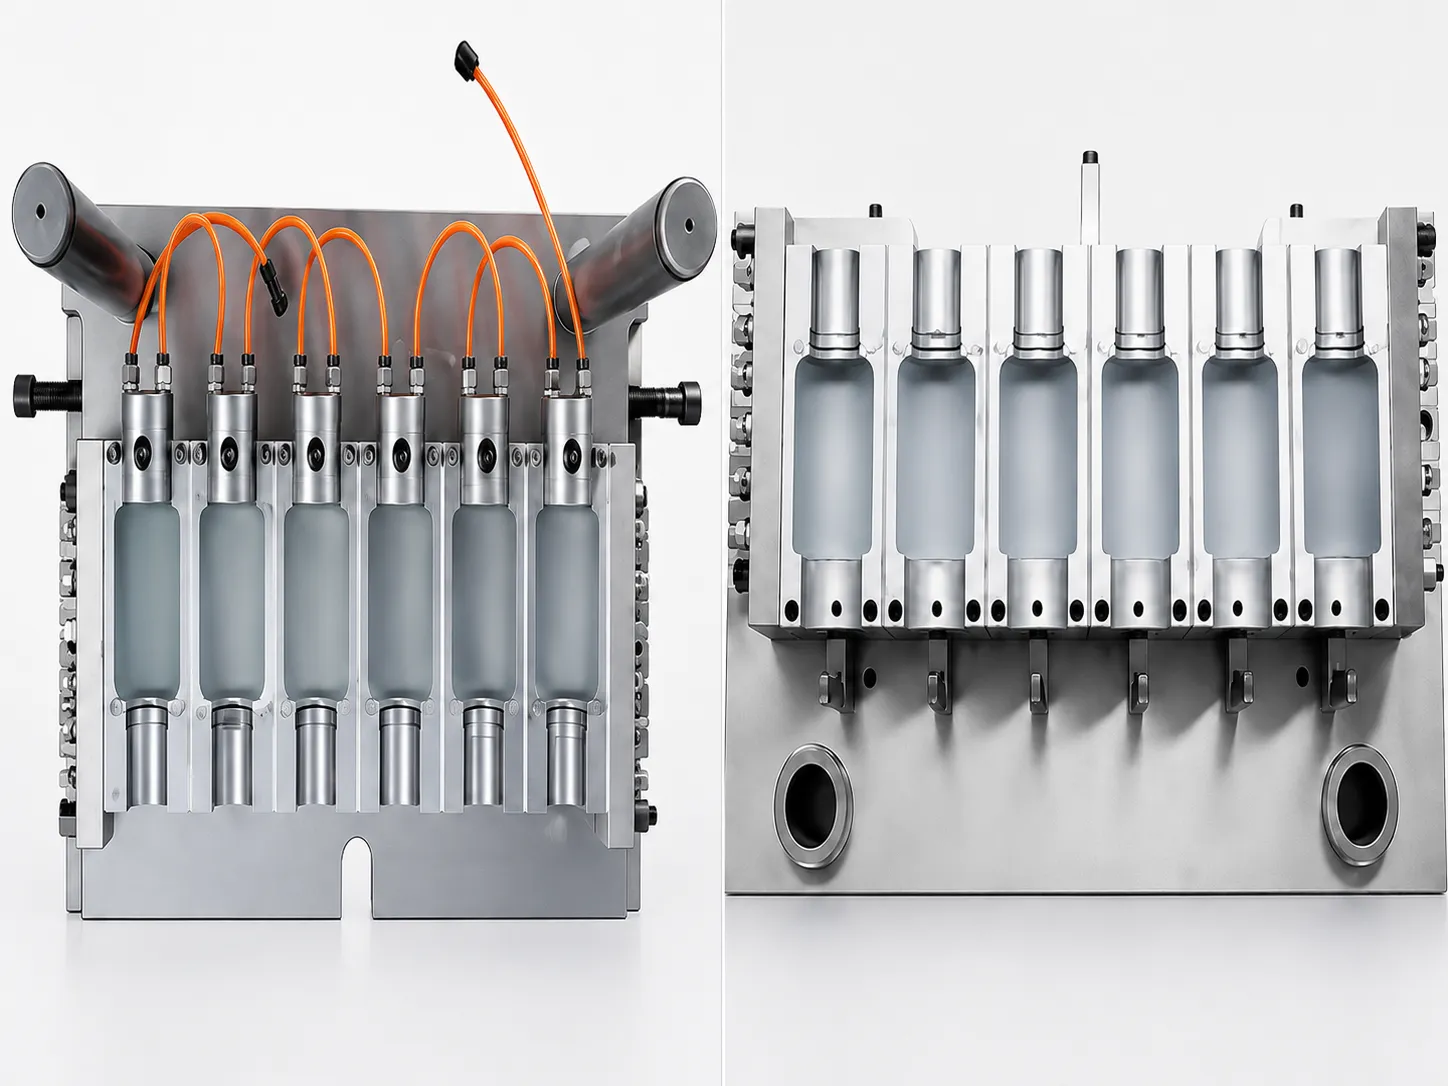
مواصفات توزيع IBM WALL DISTRIBUTION TARGET — زجاجة حبر سعة 100 مل PP RCP (قطر الجسم الخارجي 45 مم، قطر العنق 24 مم)
الرقبة (حقن)
1.80 مم
منطقة الخيوط. ممنوع النفخ بالنفخ.
الكتف (مفجّر)
0.62-0.70 مم
منطقة الخطر الأعلى. انحناء الكتف المسبق +30% مقابل جدار الجسم المسبق.
جسم متوسط (متفجر)
0.60-0.68 مم
المنطقة المستهدفة. 1.15 مم جدار مسبق التشكيل ÷ 1.88 BR = 0.61 مم اسمي.
القاعدة (الحقن)
2.20 مم
مصبوب بالحقن. ثبات كامل للقاعدة.
القسم 5
طرق قياس سمك الجدار
مقياس جدار بالموجات فوق الصوتية (إنتاج)
طريقة غير مُتلفة. يتم وضع مسبار على السطح الخارجي للحاوية، حيث تنعكس نبضة فوق صوتية من السطح الداخلي للجدار، ويُحوّل زمن انتقالها إلى سُمك الجدار باستخدام سرعة الصوت في المادة. دقة ±0.02 مم لأنواع البولي إيثيلين عالي الكثافة (HDPE) والبولي بروبيلين (PP) والأكريلونيتريل بوتادين ستايرين (ABS) ضمن نطاق سُمك جدار يتراوح بين 0.5 و3.0 مم. وفقًا لمعيار Ever-Power الكوري: يتم قياس 8 نقاط لكل حاوية (4 ارتفاعات محورية × 2 موضع قطري متقابل) لكل تجويف في تجربة الإنتاج قبل التسليم. تُعد هذه الطريقة الأسرع لمراقبة جودة الإنتاج عند فحص 3 حاويات لكل تجويف.
القطع التخريبي للمقطع العرضي (التطوير)
اختبار إتلافي. يتم تقطيع الحاوية عند ارتفاعات محورية محددة باستخدام منشار ماسي أو كربيد، ثم يُقاس سمك الجدار باستخدام مجهر ضوئي معاير أو مقياس رقمي معاير تحت التكبير. دقة القياس ±0.01 مم لجميع مواد IBM. يُستخدم هذا الاختبار في مرحلة تأهيل القالب وعندما لا يستطيع مقياس الموجات فوق الصوتية قياس الجدران الرقيقة التي يقل سمكها عن 0.45 مم. تقوم شركة إيفر-باور الكورية بإجراء اختبار إتلافي على مقطع عرضي لحاويتين لكل تجويف في تجربة تأهيل القالب الأولية لرسم خريطة كاملة لتوزيع سمك الجدار قبل اعتماد تصميم القالب.
التقدير القائم على الوزن (الفحص)
طريقة غير مُتلفة. يُقاس وزن الحاوية بدقة 0.001 غرام باستخدام ميزان دقيق. يُقسم الوزن على كثافة المادة مضروبة في مساحة سطح الحاوية للحصول على متوسط سُمك الجدار. دقة القياس ±0.05-0.10 مم (متوسط فقط، لا توجد معلومات عن المناطق). تُفيد هذه الطريقة في المراقبة السريعة لثبات وزن الحاويات أثناء الإنتاج كمؤشر على ثبات سُمك الجدار. تستخدم شركة إيفر-باور الكورية قياس الوزن كطريقة فحص مستمرة لمراقبة جودة دفعات الإنتاج، وذلك بالتزامن مع القياسات التفصيلية بالموجات فوق الصوتية التي تُجرى أثناء تجارب الإنتاج وعمليات التدقيق الدورية لمراقبة الجودة.
القسم 6
مقارنة الأداء الهيكلي بين جدار IBM وجدار EBM
توفر قاعدة وعنق حاويات IBM المصنعة بتقنية الحقن مزايا هيكلية مقارنةً بحاويات EBM، مما يؤثر بشكل مباشر على خطوط التعبئة وأداء متاجر التجزئة في كوريا. يمكنكم الاطلاع على مقارنة IBM وEBM التي تغطي العملية الكاملة وسياق التطبيق في [رابط المقارنة]. دليل مقارنة بين IBM و EBM.
| المعيار الهيكلي | شركة آي بي إم | الطب المبني على البراهين |
|---|---|---|
| السلامة الهيكلية الأساسية | مصبوب بالحقن، 1.5-4.0 مم، بدون خط لحام | لحام انضغاطي، منطقة رقيقة، تركيز الإجهاد |
| اتساق جدار الرقبة | مصبوب بالحقن بقطر خارجي ±0.05 مم | قطر خارجي منفوخ ±0.15-0.30 مم |
| تنوع جدار الجسم | ±10-15% في منطقة الجسم | ±20-35% في منطقة الجسم |
| الحد الأدنى الممكن تحقيقه للجدار (الجسم) | 0.45-0.55 مم (شركة IBM للأدوية) | 0.55-0.75 مم نموذجي (خطر تباين جدار EBM عند الجدران الرقيقة) |
| أداء ESCR | ممتاز (بدون تركيز للإجهاد على خط اللحام) | موقع تركيز الإجهاد في اللحام السفلي (موقع تركيز الإجهاد لبدء تآكل ESCR) |
أسئلة وأجوبة في الهندسة
سُمك الجدار - أسئلة هندسية من شركة IBM
س 01
ما هي نسبة النفخ القصوى التي يمكن لشركة IBM تحقيقها مع الحفاظ على الحد الأدنى من مواصفات الجدار؟
تعتمد نسبة النفخ القصوى لقوالب التشكيل بالنفخ (IBM) على نوع المادة، وسُمك جدار القالب الأولي، والحد الأدنى لمواصفات الجدار. بالنسبة لقوالب التشكيل بالنفخ المصنوعة من البولي إيثيلين عالي الكثافة (HDPE) والبولي بروبيلين (PP)، تتراوح نسبة النفخ القصوى العملية بين 2.8 و3.0 أضعاف تقريبًا، وذلك عندما يكون جدار القالب الأولي سميكًا بما يكفي (2.0-2.2 مم) للحفاظ على الحد الأدنى لسُمك الجدار النهائي عند 0.70 مم عند نسبة نفخ 2.8 ضعف. عند تجاوز نسبة النفخ 3.0 أضعاف، تصبح تأثيرات توجيه المادة في الجدار المنفوخ (تبييض الإجهاد ثنائي المحور في البولي إيثيلين عالي الكثافة، وملمس سطح قشر البرتقال في البولي بروبيلين) غير مقبولة وفقًا لمعايير الجودة الخاصة بالعلامات التجارية الكورية لمستحضرات التجميل. أما بالنسبة لقوالب التشكيل بالنفخ المصنوعة من مادة ABS، فتتراوح نسبة النفخ القصوى بين 2.0 و2.2 ضعف، حيث أن صلابة ABS العالية واستطالته المنخفضة عند الكسر تعني أن جدران القوالب الأولية المصنوعة من ABS تتشقق أو تُنتج تبييضًا ناتجًا عن الإجهاد عند نسب نفخ أعلى من 2.2 ضعف. يحقق كل من البولي إيثيلين منخفض الكثافة (LDPE) وإيثيلين فينيل أسيتات (EVA) أعلى نسب تمدد (تصل إلى 3.5-4.0 أضعاف للبولي إيثيلين منخفض الكثافة في الأحجام الصغيرة للمستحضرات الصيدلانية) نظرًا لاستطالتهما العالية ومعامل مرونتهما المنخفض، مما يسمح لجدار القالب الأولي بالتمدد دون تبييض أو تشقق. الحد العملي لتمدد القوالب الأولية في مستحضرات التجميل الكورية، عند جودة جدار مقبولة تجاريًا، هو 2.5 ضعف نسبة تمدد الجسم للبولي بروبيلين/البولي إيثيلين عالي الكثافة و2.0 ضعف للبولي أكريلونيتريل بوتادين ستايرين (ABS). يتطلب تجاوز هذه الحدود إما قالبًا أوليًا أكثر سمكًا (مما يزيد من تكلفة المواد ووقت دورة الإنتاج) أو قبول قطر خارجي أصغر للجسم مقارنةً بالقطر الخارجي للعنق في تصميم العبوة.
س 02
كيف تعوّض شركة Korea Ever-Power عن ترقق الأكتاف في حاويات IBM الطويلة والضيقة؟
تعالج شركة إيفر-باور الكورية مشكلة ترقق الكتف في عبوات IBM الطويلة والضيقة (مثل قوارير المصل وزجاجات الحبر ذات نسبة القطر الخارجي إلى الارتفاع العالية) من خلال ثلاث تقنيات لتصميم القوالب الأولية تُطبق مجتمعة. انحياز جدار الكتف: يُصمم قالب حقن القالب الأولي بمنطقة كتف مدببة، حيث يكون جدار القالب الأولي أكثر سمكًا بمقدار 20-35% عند الكتف منه عند الجسم. يعوض هذا الجدار الإضافي عند الكتف عن نسبة النفخ الأعلى عند الكتف - حيث يكون سمك جدار القالب الأولي عند النفخ أقل لكل وحدة، ولكنه يبدأ بجدار أكبر، مما ينتج عنه جدار كتف نهائي قريب من سمك جدار الجسم المستهدف. انحياز جانب البوابة: في تصميم قوالب IBM الأولية، تُدخل البوابة (نقطة الحقن عند القاعدة) تدرجًا محوريًا طفيفًا في الجدار، حيث يكون جدار القالب الأولي أكثر سمكًا عند طرف البوابة (القاعدة) وأقل سمكًا عند الطرف المفتوح (العنق). بالنسبة للعبوات الطويلة، يمكن تعديل انحياز جانب البوابة لدفع المزيد من المواد نحو منطقة الكتف عن طريق تعديل زاوية تدبب قضيب القلب. هندسة نصف قطر الكتف: صُمم نصف قطر انتقال كتف القالب الأولي (المنطقة المنحنية حيث ينتقل جسم القالب الأولي إلى عنقه عند الكتف) بنصف قطر محدد للتحكم في معدل ترقق جدار القالب الأولي أثناء عملية النفخ. يعمل نصف قطر الكتف الأكبر (12-18 مم لزجاجة تونر سعة 100 مل) على توزيع عملية النفخ على ارتفاع انتقال أطول، مما يقلل من الترقق الموضعي عند نقطة اتصال الكتف بالجسم، والتي تُشكل أضعف منطقة في عبوات مستحضرات التجميل الكورية المصنعة بتقنية النفخ بالهواء المضغوط.
س 03
لماذا يكون جدار قاعدة IBM دائمًا أكثر سمكًا من جدار الهيكل، وما هو الحد الأدنى المقبول لجدار القاعدة؟
يكون جدار قاعدة عبوة IBM دائمًا أكثر سمكًا من جدار جسم العبوة، لأن القاعدة تُشكّل بالحقن بنفس سمك جدار القاعدة الأولي دون أي نفخ لاحق - حيث يبقى جدار القاعدة الأولي (1.5-4.0 مم) دون تغيير يُذكر من الحقن إلى العبوة النهائية. أما جدار جسم العبوة فهو جدار جسم القاعدة الأولي بعد ترقيقه بنسبة النفخ. يؤدي سمك جدار قاعدة عبوة IBM أربع وظائف هيكلية. أولًا، استواء القاعدة: توفر القاعدة السميكة المشكلة بالحقن الاستواء الهندسي المطلوب (استواء القاعدة ±0.15 مم وفقًا لمواصفات IBM لمستحضرات التجميل الكورية) الذي تتطلبه عبوات IBM لتحقيق الثبات على خطوط تعبئة مستحضرات التجميل الكورية وفي متاجر البيع بالتجزئة الكورية. قد تنحرف القاعدة الرقيقة تحت ضغط العبوة الداخلي واهتزازات ناقل خط التعبئة. ثانيًا، استيعاب علامة البوابة: تقع بوابة حقن IBM في مركز قاعدة العبوة - حيث يقع نتوء البوابة (علامة بوابة الحقن المرتفعة ±0.1 مم) داخل سمك القاعدة دون التأثير على استوائها. ثالثًا، أداء قاعدة مقاومة التآكل الناتج عن الإجهاد السطحي: تتطلب عبوات البولي إيثيلين عالي الكثافة (HDPE) الصيدلانية والمنزلية المصنعة بتقنية الحقن المباشر (IBM) سماكة كافية لجدار القاعدة لمقاومة التآكل الناتج عن الإجهاد السطحي في منطقة القاعدة، حيث يمكن أن يؤدي تجمع التركيبة إلى تركيز إجهاد المواد الفعالة سطحيًا على جدار قاعدة العبوة. رابعًا، مقاومة الصدمات الناتجة عن السقوط: تقاوم قاعدة الحقن السميكة الصدمات الناتجة عن السقوط عند نقطة اتصال القاعدة بجسم العبوة (وهي المنطقة الأكثر تعرضًا للإجهاد في العبوة عند سقوطها). الحد الأدنى المقبول لسماكة جدار القاعدة: 1.5 مم لعبوات مستحضرات التجميل الكورية المصنعة بتقنية الحقن المباشر (IBM) بسعة 10-100 مل؛ 2.0 مم لعبوات البولي إيثيلين عالي الكثافة (HDPE) الصيدلانية الكورية المصنعة بتقنية الحقن المباشر (IBM)؛ 2.5-3.0 مم لعبوات البولي إيثيلين عالي الكثافة (HDPE) الصناعية الكورية المصنعة بتقنية الحقن المباشر (IBM) بسعة 200-500 مل. عند انخفاض السماكة عن هذه الحدود الدنيا، يؤدي انحراف القاعدة تحت ضغط التغطية الفراغية في خطوط التعبئة الكورية أو تحت ضغط تكديس العبوات في متاجر التجزئة الكورية إلى تشوه مرئي في قاعدة العبوة.
س 04
ما هو سمك جدار الجسم الذي تحدده شركة إيفر-باور الكورية لحاويات LDPE IBM الخاصة بالعين والمُرخصة من وزارة الصحة والخدمات الإنسانية الكورية، ولماذا؟
تحدد شركة إيفر-باور الكورية سمك جدار يتراوح بين 0.55 و0.65 مم لعبوات البولي إيثيلين منخفض الكثافة (LDPE) المخصصة للعين، والمُعتمدة من قِبل إدارة الغذاء والدواء الكورية (MFDS)، وذلك في عبوات سعة 5-15 مل. ويستند هذا التحديد إلى أربعة متطلبات وظيفية لعبوات البولي إيثيلين منخفض الكثافة المخصصة للعين، وليس إلى الحد الأدنى لقدرة شركة إيفر-باور على تصنيع جدران رقيقة (والتي قد تصل إلى 0.35 مم لعبوات البولي إيثيلين منخفض الكثافة في الأحجام الصغيرة). المرونة: يتميز البولي إيثيلين منخفض الكثافة بسمك جدار يتراوح بين 0.55 و0.65 مم بمرونة استعادة تزيد عن 95% بعد ضغط حجمي مقداره 30% عند درجة حرارة 23 درجة مئوية، وهي خاصية عودة العبوة متعددة الاستخدامات إلى شكلها الأصلي، مما يمنع دخول الهواء عند طرف القطارة. أما عند سمك جدار أقل من 0.50 مم، فيزداد زمن استعادة البولي إيثيلين منخفض الكثافة إلى 1.5-2.0 ثانية (وهو أعلى من مواصفات المرونة المحددة من قِبل إدارة الغذاء والدواء الكورية، والتي تبلغ 1.0 ثانية). اختبار السقوط: يتطلب اختبار السقوط من ارتفاع 1.2 متر لعبوات البولي إيثيلين منخفض الكثافة المخصصة للعين، والمُعتمد من قِبل إدارة الغذاء والدواء الكورية، أن تتحمل العبوة السقوط دون انكسار في درجة حرارة الغرفة. تجتاز عبوات البولي إيثيلين منخفض الكثافة (LDPE) بسماكة 0.55 مم اختبار السقوط من ارتفاع 1.2 متر عند درجة حرارة 23 درجة مئوية؛ بينما تفشل عبوات البولي إيثيلين منخفض الكثافة بسماكة 0.45 مم في اختبار السقوط عند درجات حرارة محيطة منخفضة (10 درجات مئوية، وهي ظروف صرف الأدوية في الصيدليات الكورية خلال فصل الشتاء). وقد لاحظ الصيادلة والمرضى الكوريون أن العبوات المصنوعة من البولي إيثيلين منخفض الكثافة (LDPE) المستخدمة في طب العيون، والتي تُصرف من الصيدليات الكورية، تُعتبر لينة جدًا (أقل من 0.55 مم)، مما يرتبط بانخفاض جودة المنتج في نظر الصيادلة الكوريين. أما فيما يتعلق بسلامة التعقيم، فيجب أن تحافظ عبوات البولي إيثيلين منخفض الكثافة (LDPE) المستخدمة في طب العيون، والتي تخضع للتعقيم بأكسيد الإيثيلين، على أبعادها في ظروف التعقيم (درجة حرارة 55 درجة مئوية، دورات ضغط). تحافظ عبوات البولي إيثيلين منخفض الكثافة بسماكة 0.55 مم على ثبات أبعادها خلال عملية التعقيم بأكسيد الإيثيلين؛ بينما قد تتشوه عبوات البولي إيثيلين منخفض الكثافة بسماكة أقل من 0.50 مم تحت تأثير دورات الضغط أثناء التعقيم بأكسيد الإيثيلين.
س 05
كيف يؤثر سمك الجدار على وقت دورة حاويات IBM وما هي المفاضلة العملية بين السمك والسرعة؟
يؤثر سُمك جدار عبوات IBM بشكل مباشر على زمن الدورة من خلال عنصر زمن التبريد: فكلما زاد سُمك جدار القالب الأولي، زاد زمن التبريد في محطة الحقن قبل أن يتصلب القالب الأولي بشكل كافٍ لنقله إلى محطة النفخ دون تشوه. وتتناسب هذه العلاقة تقريبًا مع مربع سُمك جدار القالب الأولي - فمضاعفة سُمك جدار القالب الأولي تُضاعف زمن التبريد المطلوب أربع مرات، مما يزيد زمن الدورة بشكل ملحوظ ويقلل إنتاجية آلة ZQ في الساعة. في الإنتاج الكوري العملي لمنتجات IBM، يتراوح سُمك جدار جسم القالب الأولي عادةً بين 0.80 و2.20 مم لعبوات مستحضرات التجميل والأدوية الكورية - مما ينتج عنه نسب نفخ للجسم تتراوح بين 1.0 و2.6 ضعف عند القطر الخارجي المستهدف للعبوة. ضمن هذا النطاق، تؤدي زيادة سُمك جدار القالب الأولي بمقدار 0.20 مم (على سبيل المثال من 1.00 إلى 1.20 مم) إلى زيادة زمن دورة IBM بحوالي 0.3 إلى 0.5 ثانية (6-10% عند دورة أساسية مدتها 5.0 ثانية) بسبب زيادة زمن التبريد في محطة الحقن. المفاضلة العملية لإنتاج حاويات IBM في كوريا: زيادة سُمك جدار القالب الأولي عن الحد الأدنى المطلوب للجدار النهائي المستهدف تُضيف تكلفة مواد غير ضرورية (زيادة وزن الحقن) وتُقلل من إنتاجية آلة ZQ في الساعة. تُصمم شركة Ever-Power الكورية جدار القالب الأولي وفقًا للحد الأدنى المطلوب لكل شكل من أشكال الحاويات وتطبيقاتها، مع مراعاة التوازن بين مواصفات الجدار النهائي وتكلفة المواد وتحسين وقت دورة آلة ZQ. إن المبالغة في تصميم جدار القالب الأولي - وهو خطأ شائع في تطوير حاويات IBM - تُضيف تكلفة مواد غير ضرورية تتراوح بين 10 و20 طنًا، وتُؤدي إلى زيادة وقت الدورة بمقدار يتراوح بين 8 و15 طنًا، مما يُقلل من إنتاجية آلة ZQ السنوية للحاويات بنسبة متناسبة، ويُزيد من تكلفة وحدة الحاوية للعميل الكوري دون داعٍ.
س 06
ما هو التباين المقبول في جدار تجويف إلى آخر في أداة IBM متعددة التجاويف ZQ40؟
تقبل شركة إيفر-باور الكورية تفاوتًا في سُمك جدار جسم القالب بمقدار ±0.08 مم بين تجاويف مجموعة أدوات IBM متعددة التجاويف ZQ40 (من 8 إلى 12 تجويفًا للأحجام الصغيرة) كمعيار لجودة الإنتاج، ويُقاس هذا التفاوت عند نقطة منتصف الجسم باستخدام مقياس الموجات فوق الصوتية على 3 حاويات لكل تجويف في تجربة ما قبل التسليم. ويعكس هذا المعيار (±0.08 مم) مصادر التفاوت في عملية قولبة الحقن: تفاوت طفيف في وزن حقنة التشكيل الأولي بين التجاويف (وزن ±2% = مساهمة ±0.02 مم في سُمك الجدار عند 1.5x BR)، وتفاوت طفيف في أبعاد التجويف ناتج عن تفاوتات تصنيع القالب (±0.03 مم على قالب حقن من فولاذ P20 وفقًا لمواصفات ورشة أدوات إيفر-باور الكورية)، وعدم توازن تدفق المصهور في القناة الساخنة أو الباردة بين التجاويف (مساهمة ±0.03 مم في سُمك الجدار لأداة ذات 8 تجاويف بنظام قناة متوازن). بالنسبة لمنتجات IBM الصيدلانية الكورية، حيث يؤثر اتساق الجدار بشكل مباشر على مواصفات حجم القطرات أو مواصفات الاستعادة المرنة وفقًا لدليل سلامة الأدوية الكوري (MFDS)، تعمل شركة Korea Ever-Power على تقليل تباين الجدار بين التجاويف إلى ±0.05 مم عند الطلب - ويتحقق ذلك من خلال محاكاة موازنة تدفق القنوات الساخنة أثناء تصميم القالب، والتحقق من وزن كل تجويف على حدة في تجربة الإنتاج (جميع التجاويف ضمن ±1.5% من متوسط وزن الحقنة)، وقياس الجدار بالموجات فوق الصوتية عند 3 ارتفاعات محورية لكل تجويف بدلاً من ارتفاع واحد. كما تستفيد العلامات التجارية الكورية الفاخرة لمستحضرات التجميل المصنوعة من مادة ABS IBM والتي تحدد اتساق اللون عبر التجاويف عند Delta E ≤1.0 من مواصفات جدار التجويف الأكثر دقة ±0.05 مم، حيث أن اختلاف سمك الجدار يتسبب في اختلاف عمق اللون عبر جسم العبوة في عبوات ABS المصبوغة (جدار أكثر سمكًا = لون أعمق؛ الاختلاف الذي يزيد عن ±0.08 مم ينتج عنه اختلاف مرئي في اللون بين التجاويف في عبوات ABS البيضاء المعتمة أو السوداء غير اللامعة).
استفسار عن سُمك الجدران من شركة IBM · كوريا إيفر باور
هل تحتاج إلى دعم هندسي من شركة IBM فيما يتعلق بسماكة الجدران؟
توفر شركة Korea Ever-Power هندسة سمك الجدار لشركة IBM لتصميمات الحاويات الجديدة - حساب جدار القالب المسبق، وتحليل نسبة النفخ، ومحاكاة توزيع الجدار، والتحقق من القياس بالموجات فوق الصوتية لجميع مواد وأشكال سلسلة ZQ من IBM.
المحرر: Cxm


