
Syvällinen tekniikka · Prosessitekniikka · Korean ISBM 2026
ISBM:n käsittelylämpötila:
Korean prosessi-ikkunaopas
Lämpötila-asetus on yksittäinen parametri, jota useimmat korealaiset ISBM-operaattorit säätävät useimmin ja ymmärtävät vähiten tarkasti. Se ohjaa samanaikaisesti orientaatiolaatua, selkeyttä, seinämien jakautumista ja sykliaikaa – ja sen prosessi-ikkuna on kapeampi kuin useimmat korealaiset tuotantotiimit olettavat. Tämä opas kartoittaa PET:n, PETG:n ja PP:n prosessi-ikkunan sähkökäyttöisten servokoneiden mahdollistamalla tarkkuudella.
PETG: 75–92 °C:n ikkuna
±0,3 °C EV-servotarkkuus
Lämpötilan käsittelyikkunat — korealainen ISBM 2026
| Hartsi | Lämpötila (°C) | Alaraja | Optimaalinen keskus | Yläraja | Ikkunan leveys | Alilämpötilan aiheuttama vika |
|---|---|---|---|---|---|---|
| PET (standardi) | 72–80 °C | 95°C | 103°C | 112°C | ~17°C | Ohut reuna, huono yläkuorma |
| PET (CSD, korkeaorientoitunut) | 72–80 °C | 100°C | 106°C | 112°C | ~12°C | Peruskäyttöönotto, CO₂-hävikki |
| PETG | 78–82 °C | 75°C | 83°C | 92°C | ~17°C | Sumu, huono selkeys |
| Tritan (TX1001) | 110–115 °C | 80°C | 88°C | 98°C | ~18°C | Ohut runko, korkea romu |
| PP (satunnainen kopolymeeri) | −20–0 °C | 15°C | 28°C | 40°C | ~25°C | Paksu seinämä, huono kirkkaus |
Kaikki lämpötilat mitataan esimuotin pinnalla vakiointiasemalla vakiotuotanto-olosuhteissa (ei tuotannon ensimmäisten 15 minuutin aikana). Sähkökäyttöiset servojärjestelmät pitävät lämpötilan ±0,3 °C:ssa asetusarvossa; hydrauliikkajärjestelmissä on tyypillisesti ±1,5–2,5 °C:n vaihtelu. Ikkunan leveysarvot edustavat aluetta, jolla pullon laatu ylittää kaupalliset standardivaatimukset – eivät premium-sovellusten aluetta.
1. Mitä ilmastointilämpötila todellisuudessa ohjaa
Korealaisen neliasemaisen ISBM:n vakiointiasema suorittaa yhden toiminnon: nostaa aihion lämpötilan ruiskutuslämpötilasta (yleensä 5–15 °C ympäristön lämpötilaa korkeammalle, kun se saavuttaa vakioinnin) orientointilämpötilaan – tiettyyn lämpötilaan, jossa muovin polymeeriketjut ovat riittävän liikkuvia venyäkseen ja orientoituakseen ilman, että ne rikkoutuvat (liian kylmä) tai virtaavat hallitsemattomasti (liian kuuma). Lämpötila, jossa tämä "Kultakutri"-tila esiintyy, määräytyy hartsin lasittumislämpötilan (Tg) mukaan – lasimaisen (jäykän, hauraan) ja kumimaisen (pehmeän, venyvän) polymeerikäyttäytymisen rajalla.
Vakiointilämpötilan tehokkuus johtuu siitä, että se kontrolloi samanaikaisesti neljää toisistaan riippumatonta pullon laatuparametria: (1) orientaatiolaatua ja siten pullon lujuutta – korkeampi orientaatiolämpötila tuottaa yleensä paremman kiteisyyden ja ketjun suuntautumisen PET-pullossa; (2) seinämän paksuuden jakautumista – vakiointilämpötila kontrolloi materiaalin virtausta venytystangon pidennyksen aikana; (3) optista kirkkautta – yli-ilmastointi aiheuttaa pinnan kiteytymistä, joka tuottaa sameutta, kun taas ali-ilmastointi jättää riittämättömän orientaation K-Beauty PETG:n vaatiman kirkkauden saavuttamiseksi; (4) syklin kestoa – vakiointilämpötila vaikuttaa suoraan puhallusta edeltävään vähimmäisviipymäaikaan, joka on syklin keston ensisijainen osa. Vakiointilämpötilan säätäminen yhden parametrin parantamiseksi vaikuttaa aina kolmeen muuhun – näiden vuorovaikutusten ymmärtäminen estää kokeilu- ja erehdysmenetelmään perustuvan parametrien säätämisen, joka vie aikaa Korean ISBM-tuotantoon. Orientaatiotilan taustalla oleva molekyylitiede selitetään julkaisussa... kaksiaksiaalinen molekyyliorientaatio-opas.
Esimuotin lämpötila vakiointiasemalla mitataan esimuotin pinnalla, mutta orientaatiokäyttäytymistä ohjaava parametri on esimuotin bulkkilämpötila (keskimääräinen läpivirtauslämpötila). Ohutseinäisillä esimuoteilla (seinämän paksuus ≤ 3,0 mm) pinnan ja bulkkilämpötilat tasapainottuvat nopeasti (8–12 sekunnin kuluessa lämpötilassa tapahtuvasta vakioinnista). Paksuseinäisillä esimuoteilla (seinämän paksuus ≥ 4,5 mm, tyypillistä hiilihapotetuille virvoitusjuomille ja suurikokoisille pulloille) pinnan ja ytimen välinen lämpötilagradientti voi pysyä 8–15 °C:ssa jopa 18–22 sekunnin vakioinnin jälkeen, mikä tarkoittaa, että pinta voi olla oikeassa orientaatiolämpötilassa, kun taas ytimen lämpötila on edelleen alle Tg:n, mikä johtaa riittämättömään orientaatioon sisäseinäkerroksessa. Korealaisten hiilihapotettujen virvoitusjuomien ja suurikokoisten ISBM-pullojen tuottajien tulisi ottaa tämä gradientti huomioon vakiointiaikamäärityksissään, ei pelkästään vakiointilämpötilamäärityksissään.
2. PET-prosessi-ikkuna: 17 °C, joka erottaa laadun romusta
Tavallisen PET ISBM:n käsittelylämpötila-alue on noin 95–112 °C – 17 °C:n alue, joka kattaa koko alueen "tuskin riittävästä orientaatiosta" "kiteytymisen aiheuttamaan sameuteen". Tämän alueen sisällä korealaisilla ISBM-operaattoreilla on laatuoptimi, joka vaihtelee pullomuodon mukaan:
95–99 °C — Ikkunan alaraja
Esimuotin lämpötila on merkityksellisen kaksiaksiaalisen orientaation kannalta alimmassa lämpötilassa. Materiaali virtaa vastahakoisesti venytyssauvan voiman vaikutuksesta ja keskittää jakautumisen alavartaloon. Olkapääalueen seinämä on ohut. Yläkuormituksen suorituskyky on rajatapauksessa. Kirkkaus on erinomainen (alhainen kiteytymisnopeus tässä lämpötilassa). Korealaiset valmistajat, jotka käyttävät tätä lämpötilaa pidentääkseen lämmittimen käyttöikää tai vähentääkseen energiankulutusta, maksavat tästä korkeammista yläkuormituksen vikaantumisasteista, erityisesti olkapäille kriittisissä muodoissa, kuten K-Beauty-kosmetiikkapulloissa.
100–107 °C — Optimaalinen tuotantoalue (useimmat korealaiset PET-sovellukset)
Aihiolla on erinomainen suuntausliikkuvuus. Seinämäjakauma on tasainen. Yläkuorma täyttää spesifikaatiot. Sykliaika on aihion geometrian minimissä tai lähellä sitä. Kirkkaus on korkea (kiteisyys kehittyy, mutta sameuskynnystä ei ole vielä saavutettu standardiseinämän paksuudella). Tässä korealainen ikuisesti tehokas tuotanto on suunnattu PET-elintarvikkeiden, juomien ja henkilökohtaisen hygienian standardiformaateille. Tällä alueella sähkökäyttöisellä servokoneella toimivien korealaisten tuottajien pitäisi nähdä pullojen painon CV% olevan tasainen alle 4% vyöhykkeellä 4 ja alle 6% vyöhykkeellä 6.
108–112 °C — Ikkunan yläpää
Aihio lähestyy ylikonditoimisaluetta. Materiaali virtaa erittäin vapaasti, mikä parantaa olkapäiden jakautumista ja yläkuormitusta – mutta pinnan kiteytyminen alkaa, mikä ilmenee valkoisena sameutena olkapäiden ja kaulan siirtymäalueella K-Beauty PETG -tuotannossa. Tavallisissa kirkkaissa PET-juomapulloissa sameus on vähemmän näkyvää (alhaisempi kiteytymisnopeus PET:ssä verrattuna PETG:hen vastaavassa lämpötilassa), mutta kirkkaus on mitattavasti alhaisempi kuin 100–107 °C:ssa. Korealaisten tuottajien ei pitäisi käyttää tätä aluetta vakiotoimintapisteenä – se on hätäkorjausalue pysyville ohuille olkapäille, jotka eivät ole reagoineet sauvan ajoituksen ja nopeuden säätöihin.
Ylikäsittelyn aiheuttama vikaantumistapa – erityisesti olkapään sameus – johtuu venymän aiheuttamasta kiteytymisestä PET-muovissa yli 108 °C:n lämpötiloissa. Ylikäsittelylämpötilassa muodostuvat kiteet ovat hienojakoisia ja lukuisia, ne sirottavat valoa ja aiheuttavat kaula-olkapääalueelle tyypillisen "maitomaisen" ulkonäön, jonka korealaiset K-Beauty-tuotemerkin auditoijat tunnistavat välittömästi. Tätä sameutta ei voida poistaa jälkikäsittelyssä; se vaatii prosessin korjaamisen (käsittelylämpötilan alentaminen 3–5 °C) ja kaikkien ylikäsitellyssä tilassa valmistettujen pullojen hylkäämisen tai laadun alentamisen. Ylikäsittelyn aiheuttama sameusvirhe ja sen diagnoosi on luetteloitu... Korealainen ISBM-pullovirheiden kenttäopas.
3. PETG: Samankaltainen leveys, suurempi herkkyys
PETG:n käsittelylämpötila-alue (75–92 °C) on absoluuttisen leveyden suhteen samanlainen kuin PET:llä (noin 17 °C), mutta alueen ulkopuolelle siirtymisen seuraukset ovat vakavammat korealaisille K-Beauty-sovelluksille, joissa optinen kirkkaus on ensisijainen laatuvaatimus. PETG ei kehitä venymän aiheuttamaa kiteisyyttä samalla tavalla kuin PET – glykolikomonomeeri häiritsee kiteytymistä – mutta sillä on erilainen herkkyys: alle 78 °C:n lämpötiloissa PETG:n orientointitehokkuus laskee jyrkästi, mikä tuottaa pulloja, joissa on näkyvää jännitysvalkoisuutta olka-alueella ketjujen riittämättömän suuntautumisen vuoksi (ketjut eivät voi suuntautua näin lähellä Tg:tä olevassa lämpötilassa). Yli 88 °C:n lämpötiloissa PETG pehmenee liikaa ja PETG-sulatteessa aina läsnä olevat hienot sulamisviivat (porttitäyttöreitiltä) näkyvät pysyvästi juovina tai "tiikeriviivoina" pullon seinämässä, jotka näkyvät suorassa valossa vähittäiskaupassa.
Korealaisessa K-Beauty PETG -tuotannossa efektiivinen käyttöikkuna on kapeampi kuin absoluuttinen ikkuna – noin 80–87 °C on alue, jolla sekä optiset laatukriteerit (ei jännitysvalkaisua, ei juovia) että mekaaninen suorituskyky (riittävä yläkuormitus, riittävä pudotusisku) ovat samanaikaisesti saavutettavissa. Tämä 7 °C:n efektiivinen ikkuna edellyttää sähkökäyttöistä servojäähdytyslämpötilan säätöä ±0,3 °C:ssa, jotta se pysyy johdonmukaisesti siinä – hydraulisessa koneessa, jonka lämpötilan vaihtelu on ±2 °C, efektiivinen ikkuna kuluu pelkästään koneen vaihtelun vuoksi, ja tuotanto vaihtelee arvaamattomasti jännitysvalkaisun ja juovien välillä ilman käyttäjän toimia.
PET:n ja PETG:n välinen perustavanlaatuinen ero, joka aiheuttaa erilaisen lämpötilaherkkyyden – erityisesti glykolimodifioinnin vaikutus ketjun liikkuvuuteen ja kiteytymiskinetiikkaan – on kuvattu yksityiskohtaisesti kohdassa PET- ja PETG-hartsien valintaopas, joka tarjoaa molekyylikemian kontekstin prosessi-ikkunaeroille.

4. Tritan-kuntoutus: Tarkka työskentely Tg:n alapuolella
Tritanin Tg on huomattavasti korkeampi kuin PET:n ja PETG:n (110–115 °C Eastman TX1001:lle), mikä luo tärkeän käsittelylämpötilaparadoksin: Tritania käsitellään ja puhalletaan 80–98 °C:ssa – joka on sen Tg:n alapuolella. Tämä näyttää olevan ristiriidassa sen perusperiaatteen kanssa, että orientaatio tapahtuu Tg:n yläpuolella. Selitys on, että Tritanin laaja amorfisen relaksaation lämpötila-alue tarkoittaa, että sekundäärinen beeta-siirtymä (pää-Tg-piikin alapuolella) tarjoaa riittävän ketjun liikkuvuuden biaksiaalista orientaatiota varten lämpötiloissa, jotka ovat 12–30 °C pää-Tg:n alapuolella – ominaisuus, joka mahdollistaa Tritanin höyrysteriloinnin kestävyyden (orientoitunut verkosto kestää muodonmuutosta Tg:n alapuolella) ja silti mahdollistaa ISBM-prosessoinnin.
Käytännössä tämä tarkoittaa, että korealainen Tritan ISBM toimii vakiointialueella, jossa aihio tuntuu jäykemmältä kuin PET vastaavassa vakiointilämpötilassa – mikä vaatii suurempaa venytystangon voimaa ja luo kapeamman ikkunan "ei venytetty" ja "yli pakotettu" välille. Korealaisten Ever-Power EV -alustojen sähkökäyttöisen servomoottorin venytystangon voimapalaute tarjoaa dataa tämän tarkkaan hallintaan: servomoottorin virrankulutuksen seuranta venytystangon jatkeen aikana antaa reaaliaikaista aihion vastustietoa, joka osoittaa, tuottaako vakiointilämpötila riittävän liikkuvaa materiaalia. Venytystangon servomoottorin virran äkillinen nousu vakiolämpötilassa osoittaa, että aihio on jäähtynyt tehokkaan orientaatiovyöhykkeen alapuolelle – tila, joka tyypillisesti edeltää kuplan puhkeamista tai ohuen olkapään vikaa. Tämä reaaliaikainen takaisinkytkentäsilmukka on sähkökäyttöisen järjestelmän ominaisuus, josta Tritan ISBM:n tuotanto on riippuvainen, eikä sitä ole saatavilla tavallisilla hydraulisilla alustoilla.
5. PP: Lähes ympäristön ehdollistaminen ja kiteytymisparadoksi
PP ISBM -kopolymeerin vakiointilämpötila toimii lähellä huoneenlämpötilaa – 15–40 °C PP-satunnaiskopolymeerille – mikä luo päinvastaisen vakiointihaasteen kuin PET:n: vakiointiaseman on tarjottava hallittu jäähdytys lämmityksen sijaan. Korealaiset PP ISBM -koneet käyttävät kylmävesikäsittelyä (tyypillisesti 10–18 °C veden lämpötila) PP-aihion laskemiseksi ruiskutuslämpötilastaan (noin 50–70 °C ympäristön lämpötilaa korkeampi, kun se saapuu vakiointiin) orientointivyöhykkeelle.
PP:n kiteytymiskäyttäytyminen ilmastoinnin aikana luo paradoksin: PP kiteytyy nopeammin kuin PET 30–80 °C:n lämpötila-alueella (PP:n kiteytymisen puoliintumisaika on noin 2–8 minuuttia 30 °C:ssa verrattuna PET:n 6–12 minuuttiin). Tämä tarkoittaa, että jos PP-aihio viipyy liian kauan ilmastoinnin lämpötilassa ennen puhallusta, kiteisyys lisääntyy ja orientaation laatu heikkenee – päinvastoin kuin PET:llä, jossa pidempi ilmastoinnin kesto parantaa orientaation laatua. Korealaisen PP ISBM:n ilmastoinnin viipymäaika on siksi minimoitava (tyypillisesti 6–10 sekuntia 20–30 °C:ssa), jotta PP puhalletaan ennen kuin liiallinen kiteisyys kehittyy.
Käytännössä tästä on seurauksena, että korealaisen PP ISBM -tuotannon sykliajat ovat yleensä lyhyempiä kuin vastaavan PET-tuotannon – ei siksi, että PP:n vakiointilämpötila olisi alhaisempi, vaan koska vakioinnin viipymäaika on minimoitu kiteytymisen estämiseksi. Tämä lyhyempi viipymäaika kompensoi osittain PP:n muita sykliajan haittoja (alhaisempi puhalluspaineen hyväksyntä, hitaampi jäähdytys johtuen alhaisemmasta lämmönjohtavuudesta kuin PET:llä). Vakioitumisajan, sykliajan ja tuotantotaloudellisuuden välistä suhdetta mallinnetaan 5-vaiheinen korealainen ISBM:n syklin keston optimointikehys.
6. Vyöhykekohtainen lämpötilan säätö ilmastointiasemassa
Korealaiset neliasemaiset ISBM-ilmastointiasemat jakavat aihion korkeuden kolmeen itsenäiseen lämpötilavyöhykkeeseen: pohjavyöhyke (aihion alempi 30%, joka peittää porttialueen ja pohjanmuodostusmateriaalin), runkovyöhyke (aihion keskimmäinen 45%, joka peittää rungon pääseinämän) ja olkapäävyöhyke (aihion ylempi 25%, joka peittää olkapään ja ylärungon muodostavan materiaalin). Kutakin vyöhykettä ohjataan itsenäisesti, mikä mahdollistaa tarkoitukselliset aksiaaliset lämpötilagradientit, jotka kompensoivat aihion geometrian ja seinämän jakautumisvaatimuksia.
| Vyöhyke | Vakioasetus (PET) | Ohuen olkapään korjaus | Paksun pohjan korjaus | Vyöhykkeen kasvun vaikutus |
|---|---|---|---|---|
| Perusalue (Z1) | 100–103 °C | −2–−3 °C | +2–+4 °C | Enemmän materiaalia virtaa kohti pohjaa → paksumpi pohja, ohuempi runko |
| Kehon alue (Z2) | 103–106 °C | ±0 (viitearvo) | ±0 (viitearvo) | Ensisijaisen suunnan laadunvalvonta – älä säädä ilman tarvetta |
| Olkapääalue (Z3) | 106–109 °C | +3 - +5 °C | −2–−3 °C | Enemmän materiaalia virtaa kohti reunaa → paksumpi reuna, parempi yläkuorma |
Yllä oleva vyöhykkeen lämpötilagradienttitaulukko osoittaa, että ohuen hartian korjaus korealaisessa ISBM:ssä saavutetaan ensisijaisesti nostamalla olkapäävyöhykkeen (Z3) lämpötilaa suhteessa vartalon vyöhykkeeseen (Z2) – ei nostamalla kokonaiskeskimääräistä ilmastointilämpötilaa. Tämä vyöhykedifferentiaaliseen lähestymistapaan perustuva malli korjaa jakautumisongelman menemättä ylikuntoiseen ilmastointivyöhykkeeseen, joka aiheuttaa olkapään sameutta. Korealaiset ISBM-tuottajat, jotka ratkaisevat ohuen hartian ongelmat nostamalla kokonaisilmastointilämpötilaa – yleisin "pikaratkaisu" – vaihtavat jakautumisongelman selkeysongelmaan. Vyöhykeselektiivinen korjaus on suunniteltu ratkaisu; kokonaislämpötilan nousu on kiertotie, jolla on omat seurauksensa. Esivalmistelun perusteet, jotka määrittävät saavutettavan jakautuman tietystä vyöhykkeen lämpötilaprofiilista, ovat ISBM-aihiosuunnitteluopas.
7. Yli- ja alikuntoutus: Vikatilan tunnistaminen
8. Sähköinen servo vs. hydraulinen: Miksi ±0,3 °C muuttaa tuotannon taloudellisuutta
Korealaisen ISBM:n täysin servokäyttöisten sähkökäyttöjärjestelmien tuotantotaloudellisuutta perustellaan tyypillisesti energiansäästöillä (35–45% pienempi energiankulutus) ja koneen pitkäikäisyydellä. Lämpötilan tarkkuutta koskeva argumentti on yhtä vakuuttava, mutta sitä on vähemmän laajalti mitattu. Korealainen ISBM-yritys, joka käyttää hydraulista konetta, jonka lämpötilavaihtelu on ±2 °C ja jonka leveys on 17 °C, menettää noin 23% ikkunan vaihtelusta pelkästään koneen aiheuttamasta vaihtelusta – 23% tuotantoajasta kuluu optimaalisen alueen ulkopuolella, mikä tuottaa rajatapauslaatuisia pulloja, jotka eivät välttämättä läpäise lopullista laadunvalvontaa.
PETG K-Beauty -tuotannossa, jossa on tehokas 7 °C:n ikkuna, hydraulijärjestelmän ±2 °C:n vaihtelu kuluttaa ikkunasta 57% – kone viettää yli puolet ajastaan sen alueen ulkopuolella, joka täyttää samanaikaisesti sekä kirkkaus- että mekaanisen suorituskyvyn vaatimukset. Tuloksena olevat vikamäärät (olkapään sameustapahtumat, tiikerilinjaerät, jännitysvalkoistumisjaksot) aiheuttavat romu- ja laatuvirhekustannuksia, jotka tyypillisesti ylittävät sähkökäyttöisen servomoottorin energiansäästö- ja poistopreemion 18–30 kuukauden kuluessa tuotannosta. Tämän laskelman tulisi olla yksiselitteinen kaikissa korealaisissa sähköajoneuvojen ja hydraulikoneiden ROI-analyyseissä K-Beautyn ja ISBM-lisäinvestointien osalta.
Lämpötilan säätötarkkuus on yksi kymmenestä tekijästä, joita arvioidaan kokeessa. Korealainen ISBM-koneen valintakehysSovelluksissa, joissa ilmastointi-ikkunan leveys on alle 10 °C (PETG K-Beauty, Tritan, CSD PET), sähkökäyttöinen servo on oikea spesifikaatio tilavuudesta riippumatta. Sovelluksissa, joissa ikkuna on yli 15 °C ja tuotteen spesifikaatio on standardi juomalaatu, hydrauliikka on edelleen taloudellisesti kannattava alustavalinta.

Usein kysytyt kysymykset
Prosessitekniikan tuki
Olkapään sameus, stressinvalkaisu vai ohuen olkapään ongelmat korealaisessa rintalinjassasi?
Korealaisen Ever-Powerin prosessi-insinöörit diagnosoivat lämpötilaongelmia etänä käyttämällä tuotantotietojasi – IR-lämpötilamittauksia, seinämän paksuusvyöhyketietoja ja pullon vikavalokuvia – ja tarjoavat tietyn vyöhykelämpötilan korjausohjelman 48 tunnin kuluessa.
Aiheeseen liittyvät resurssit
±0,3 °C alusta
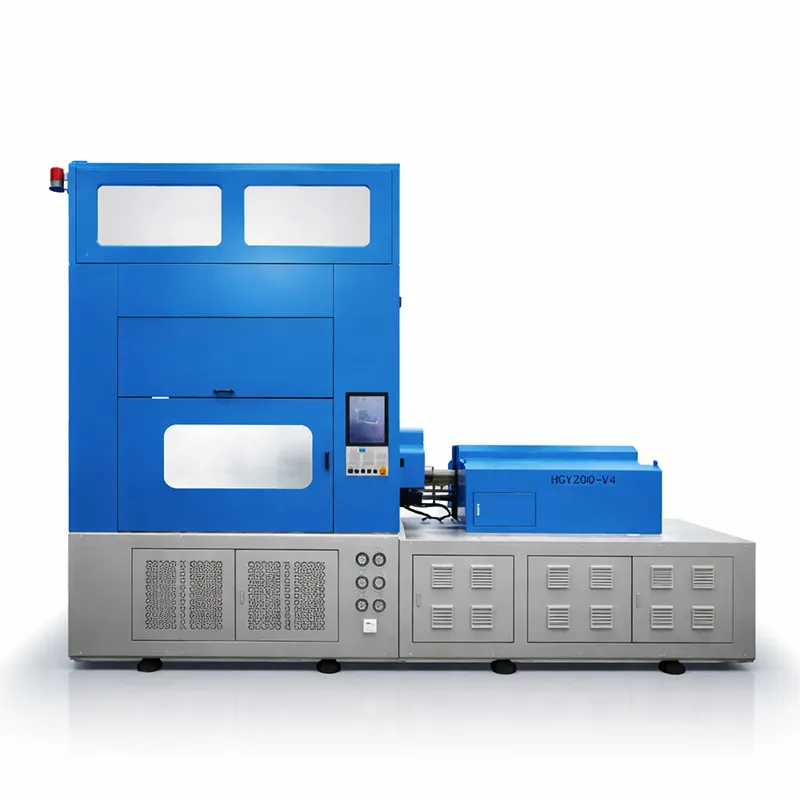
Korealainen Ever-Power HGY200-V4
Täysin servokäyttöinen sähköautojen ilmastointijärjestelmä, joka tarjoaa ±0,3 °C:n lämpötilavakauden – tarkkuuden perusta K-Beauty PETG- ja Tritan ISBM -tuotannolle.
Sähkökäyttöisten koneiden valikoima
4-asemainen ISBM-konesarja
Kaikissa EV-sarjan korealaisissa Ever-Power-koneissa on vakiona vyöhykekohtainen itsenäinen lämpötilan säätö.
10-tekijäinen ISBM-koneen valintaopas
Lämpötilan säätötarkkuus (tekijä 2) – miten arvioida sähkökäyttöisten ja hydraulisten ilmastointijärjestelmien vertailua korealaisissa ISBM-koneiden hankinnoissa.


