
Manufaktur Botol PET Kosmetik — Mesin ISBM untuk Kemasan K-Beauty dan Premium
Merek kosmetik Korea — mulai dari perawatan kulit pasar massal hingga segmen K-Beauty ultra-premium yang diekspor secara global — menerapkan standar kualitas kemasan yang benar-benar sulit dicapai secara konsisten dengan proses pembuatan botol apa pun selain cetakan tiup peregangan injeksiBotol serum dengan satu goresan permukaan yang terlihat akan ditolak pada inspeksi penerimaan merek. Botol toner PETG dengan kabut 2% gagal memenuhi standar kejernihan. Leher pompa yang melenceng 0,12 mm dari spesifikasi menciptakan hambatan pemasangan pada mesin penutup jalur pengisian yang menghentikan produksi. Ini bukan standar yang diidamkan—ini adalah ekspektasi dasar manajemen kualitas kemasan kosmetik Korea, dan inilah mengapa ISBM telah menjadi de facto standar untuk manufaktur botol PET kosmetik di Korea, Jepang, dan pasar kosmetik premium Asia Tenggara — dan mengapa mesin botol PET kosmetik Pilihan utama di pasar-pasar ini, hampir dalam setiap kasus, adalah platform pencetakan tiup peregangan injeksi.
Panduan ini menjelaskan mengapa proses ISBM satu langkah secara struktural cocok untuk Kemasan K-Beauty persyaratan, resin dan format wadah apa yang dapat ditanganinya, cara memilih spesifikasi mesin yang tepat untuk program botol Anda, pertimbangan ruang bersih dan GMP apa yang berlaku, dan seperti apa sebenarnya pengaturan produksi botol kosmetik ISBM dalam praktiknya.
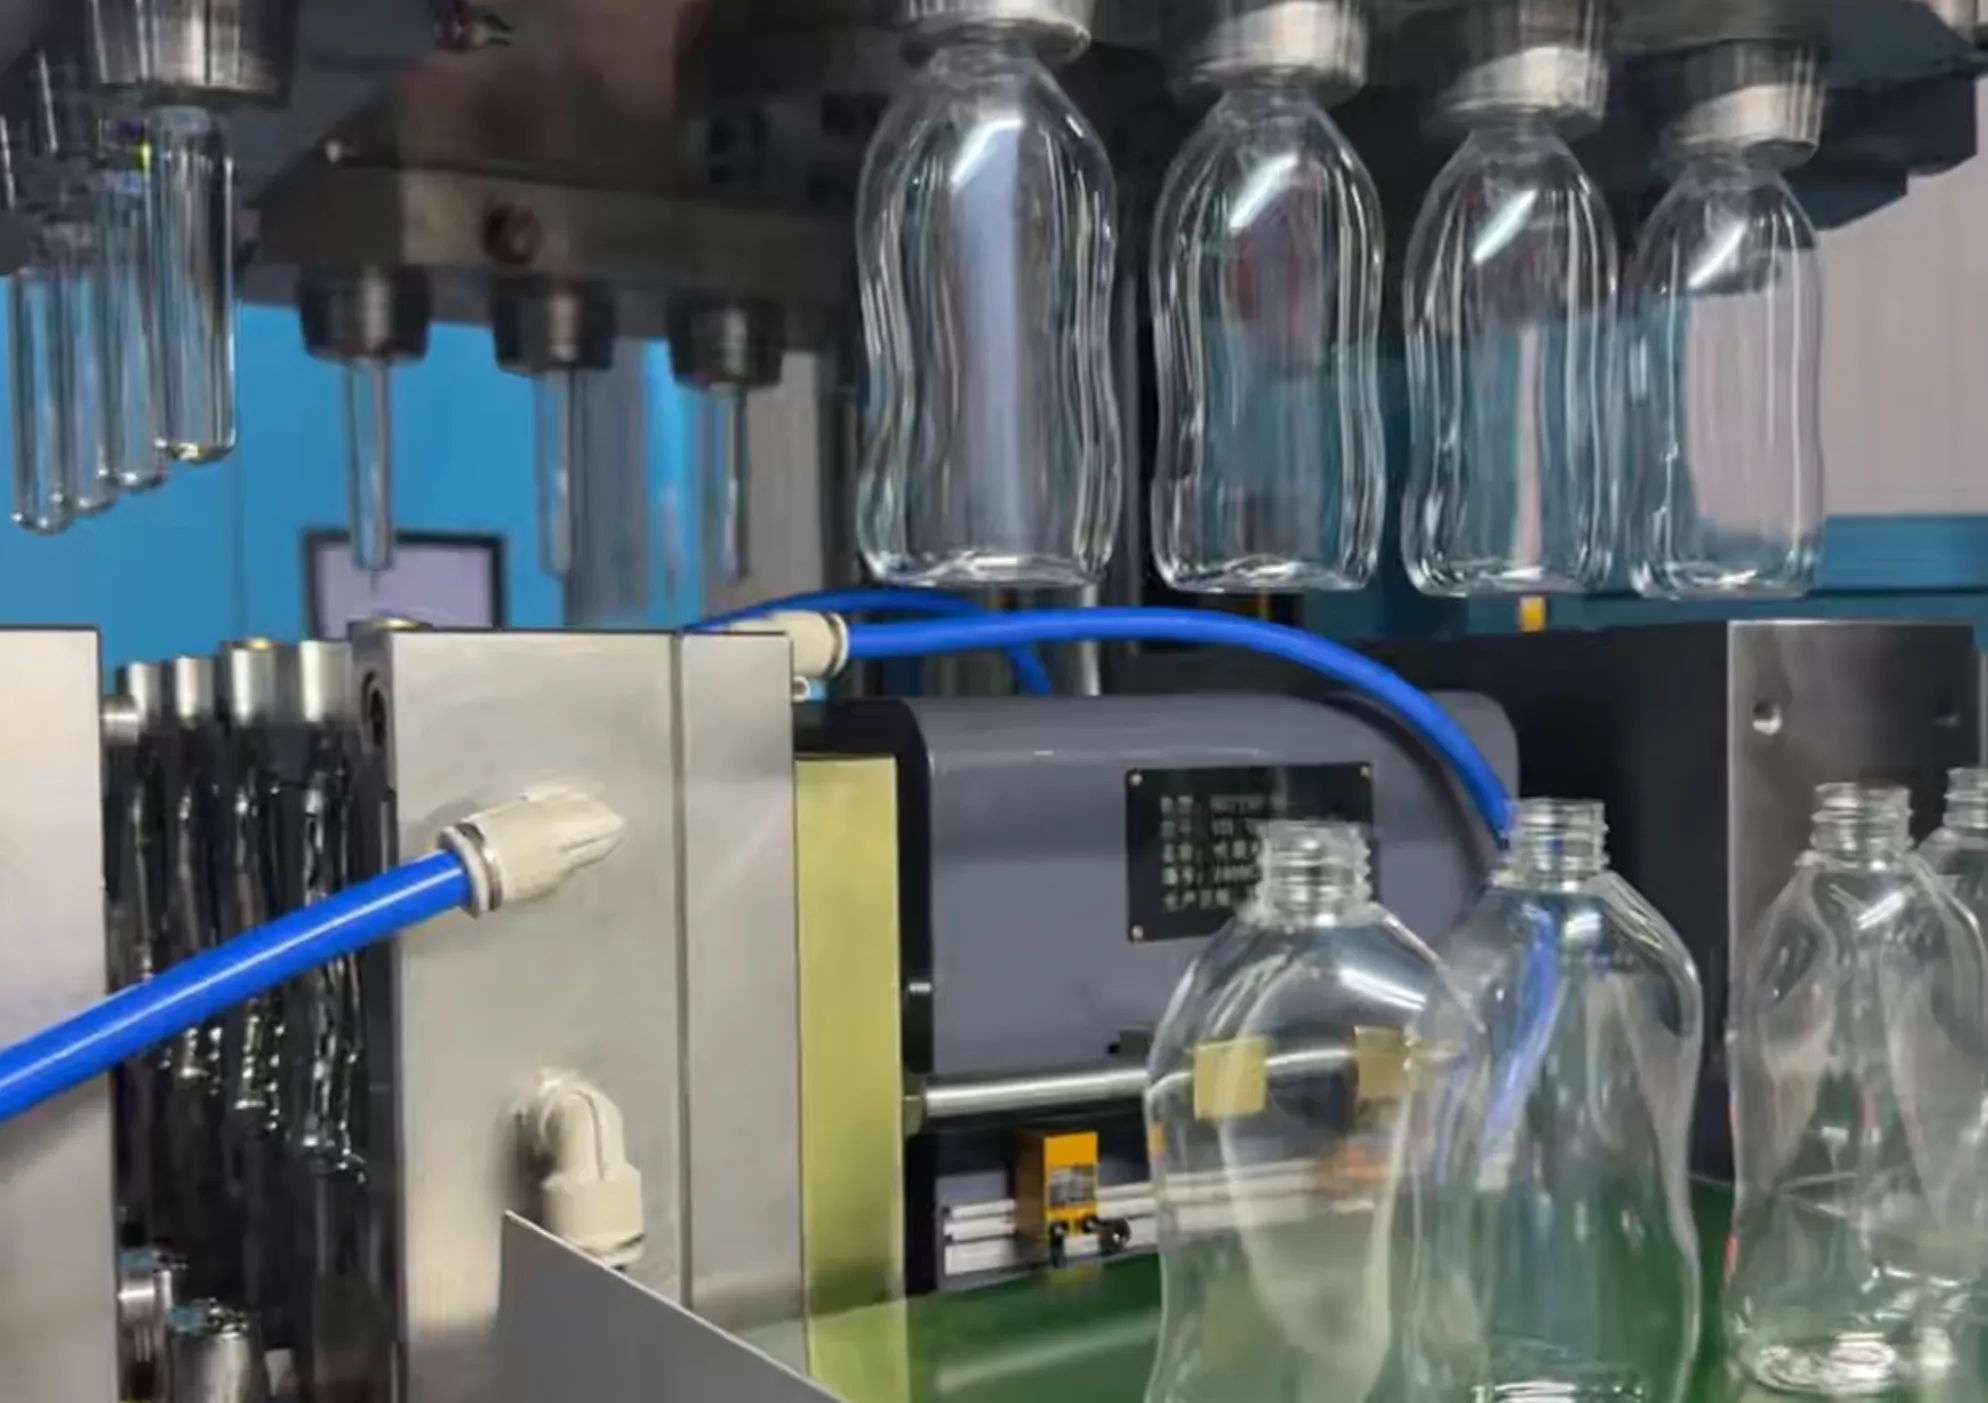
Mengapa Kosmetik Membutuhkan Standar Produksi Botol yang Berbeda?
Industri kosmetik — dan K-Beauty khususnya — menerapkan kriteria kualitas kemasan yang jauh lebih ketat daripada hampir semua kategori barang konsumsi lainnya. Tiga persyaratan utama mendorong pemilihan proses pembuatan botol:
Tidak Ada Cacat Permukaan — Tidak Ada Goresan, Tidak Ada Kabut, Tidak Ada Inklusi
Botol kosmetik adalah bentuk komunikasi fisik merek yang paling terlihat. Di pasar perawatan kulit premium Korea, botol serum diletakkan di rak kamar mandi bersamaan dengan klaim produknya — dan kualitas permukaannya adalah sinyal pertama yang dibaca konsumen tentang posisi kualitas merek tersebut. Botol dengan goresan halus akibat kontak antar preform dalam penyimpanan massal, inklusi kecil akibat penanganan preform yang terkontaminasi, atau bahkan sedikit kekeruhan akibat kontrol suhu yang tidak memadai selama proses peniupan akan ditolak — bukan diperbaiki, tetapi ditolak — pada inspeksi penerimaan merek tersebut.
Standar tanpa toleransi terhadap cacat permukaan ini adalah alasan utama mengapa pencetakan tiup pemanasan ulang dua tahap jarang digunakan untuk produksi botol kosmetik premium. Dalam produksi dua tahap, preform disimpan dalam wadah besar (gaylord) di mana kontak permukaan ke permukaan tidak dapat dihindari, sehingga menciptakan goresan yang tetap ada selama siklus peniupan pada botol jadi. Proses satu tahap tertutup ISBM menghilangkan risiko ini sepenuhnya: preform diinjeksikan dan ditiup dalam siklus mesin yang sama tanpa pernah dikeluarkan ke dalam wadah penyimpanan atau ditangani antar mesin.
Kejernihan Optik — PETG pada Kabut di Bawah 0,5%
Kemasan K-Beauty premium semakin banyak menggunakan PETG daripada PET standar — karena struktur amorf PETG yang tidak mengkristal menghasilkan transparansi seperti kaca yang sesungguhnya pada ketebalan dinding yang lebih besar, di mana PET akan menjadi buram akibat kristalisasi sferulit. Mesin ISBM yang memproduksi PETG pada suhu stasiun pengkondisian yang tepat (zona badan 90–100 °C, diprofilkan dengan cermat agar tetap berada dalam ±3 °C dari target) secara teratur mencapai nilai kekeruhan di bawah 0,5% pada dinding botol jadi — tingkat kejernihan yang memerlukan pemeriksaan cermat di bawah cahaya langsung untuk membedakannya dari kaca.
Mencapai kejernihan ini secara konsisten dalam satu proses produksi membutuhkan presisi kontrol suhu yang hanya dapat diberikan oleh stasiun pengkondisian permukaan ganda ISBM (barrel dan inti pengatur suhu yang beroperasi dalam sirkuit terpisah) untuk preform PETG berdinding tebal. Jika suhu pengkondisian naik di atas 102 °C pada PETG, kristalisasi akibat regangan akan dimulai selama siklus peniupan dan dinding botol akan menjadi buram secara permanen. Ini bukan produk cacat yang dapat disingkirkan — seluruh botol yang terpengaruh dalam periode produksi harus dibuang. Kejernihan PETG yang konsisten adalah disiplin rekayasa proses, bukan hasil yang dapat dicapai oleh mesin cetak tiup apa pun terlepas dari spesifikasinya.
Presisi Finishing Leher — Kesesuaian Pompa dan Dispenser Tanpa Udara
Sistem pengeluaran — pompa, mekanisme tanpa udara, penyemprot kabut, atau penetes — biasanya dipilih dan dipesan sebelum desain botol diselesaikan. Bentuk ulir leher botol, diameter, dan jarak ulirnya harus sesuai dengan toleransi pemasangan yang ditentukan oleh produsen dispenser, yang untuk dispenser premium biasanya ±0,05–0,08 mm. Leher botol yang diameternya menyimpang 0,12 mm dari spesifikasi akan menyebabkan hambatan pemasangan pada mesin penutup botol atau menghasilkan penutup yang mudah terlepas saat digunakan — keduanya merupakan hasil yang tidak dapat diterima secara komersial. Finishing leher botol cetakan injeksi ISBM — dibentuk di sekitar pin inti dan didinginkan sebelum preform meninggalkan stasiun injeksi — secara konsisten mencapai toleransi dimensi leher botol dalam ±0,05 mm, tingkat presisi yang tidak dapat ditiru secara andal oleh proses pencetakan tiup lainnya.
Mengapa ISBM Merupakan Standar untuk Kemasan Kosmetik Premium?
Argumen yang mendukung ISBM sebagai proses standar untuk premi. pencetakan tiup kosmetik Hal ini didasarkan pada empat keunggulan struktural yang melekat pada arsitektur proses satu langkah, yang tidak dapat dicapai melalui optimasi proses dari metode alternatif.
Tanpa Goresan — Proses Tertutup
Preform disuntikkan dan ditiup di dalam satu mesin tanpa ditangani antar stasiun. Tidak ada kontak antar preform di titik mana pun. Botol keluar dari mesin sudah dalam bentuk akhirnya, dengan permukaan yang belum pernah menyentuh preform lain atau permukaan konveyor. Ini adalah satu-satunya arsitektur proses yang secara struktural menghilangkan goresan sebagai risiko kualitas, bukan hanya menguranginya.
Kejernihan Seperti Kaca — PETG dalam Satu Langkah
Kejernihan PETG yang seperti kaca pada ketebalan dinding yang besar hanya dapat dicapai secara konsisten di lingkungan pengkondisian dua permukaan ISBM. Sistem barel-dan-inti stasiun pengkondisian mempertahankan suhu badan preform pada 90–100 °C — dalam rentang peregangan PETG yang sempit yaitu 10 °C — di seluruh ketebalan dinding preform, sesuatu yang tidak dapat dicapai oleh pemanasan ulang inframerah dalam sistem dua langkah pada ketebalan yang besar tanpa pemanasan permukaan yang berlebihan.
Presisi Leher — ±0,05 mm dari Injeksi
Bentuk leher tabung dibentuk di stasiun injeksi dan dikunci secara dimensional melalui pendinginan sebelum preform mencapai stasiun peniupan. Bentuk tersebut tidak pernah berubah bentuk akibat siklus peregangan-peniupan. Hasilnya adalah geometri ulir leher tabung yang dibentuk dengan toleransi yang sama seperti pencetakan injeksi — ±0,05 mm — yang merupakan persyaratan spesifikasi pemasangan pompa premium dan dispenser tanpa udara.
Fleksibilitas Desain — Bentuk Non-Bulat
Kontrol batang peregang dan tekanan tiup ISBM memungkinkan distribusi material yang presisi dalam rongga non-silindris — penampang oval, badan persegi, bahu segi, dan desain leher yang bergeser yang ditentukan oleh merek K-Beauty untuk diferensiasi di rak. Kontrol orientasi sumbu ganda yang tersedia melalui kecepatan batang peregang independen dan profil tekanan tiup mendistribusikan material lebih seragam dalam rongga asimetris daripada yang dapat dicapai oleh pemanasan ulang inframerah dua langkah.
Resin yang Digunakan dalam Produksi Kosmetik ISBM
Industri kemasan kosmetik menggunakan beragam resin yang lebih luas dalam produksi ISBM dibandingkan sektor lain mana pun — karena kombinasi sifat material, atribut estetika, dan persyaratan peraturan sangat bervariasi di berbagai kategori produk, titik harga, dan pasar. Memilih resin yang tepat adalah keputusan pertama dalam proyek botol kosmetik, dan hal itu menentukan spesifikasi mesin, desain cetakan, dan parameter pemrosesan untuk setiap tahap selanjutnya.
Di antara ini, PETG adalah resin dengan pertumbuhan tercepat dalam produksi ISBM kosmetik Korea.Preferensi segmen premium K-Beauty terhadap estetika kemasan seperti kaca telah mendorong permintaan yang signifikan untuk botol PETG yang benar-benar tampak tidak dapat dibedakan dari kaca di rak — dinding lebih tebal, terasa lebih berat, kejernihan refraktif lebih tinggi — sambil mempertahankan keunggulan praktis plastik (ringan, tahan pecah, biaya pengiriman lebih rendah, fleksibilitas desain). Ketahanan kimia PETG terhadap formulasi alkohol tinggi (toner, essence, dan serum seringkali melebihi kandungan etanol 50%) juga mengatasi masalah kompatibilitas yang tidak sepenuhnya diatasi oleh PET standar pada waktu kontak yang lama.
Format Kemasan yang Diproduksi untuk K-Beauty

Merek kosmetik Korea memproduksi lebih banyak variasi format kemasan yang berbeda untuk setiap lini produk dibandingkan hampir semua pasar perawatan pribadi lainnya — didorong oleh fokus industri yang intens pada kemasan sebagai sarana komunikasi merek dan pemberian hadiah. Format-format berikut mewakili program produksi ISBM inti untuk produsen K-Beauty kelas menengah hingga premium:
Botol Serum & Ampul
Volume: 15–50 ml | Tinggi: 120–200 mm
Damar: PETG atau PET | Leher: 18/410 atau 20/410
Biasanya 1–2 rongga; membutuhkan pemolesan permukaan yang tinggi; geometri bahu memanjang; leher pompa atau penetes. Format yang paling menuntut untuk kejernihan permukaan dan presisi leher.
Botol Toner & Essence
Volume: 100–200 ml | Tinggi: 150–200 mm
Damar: PET atau PETG | Leher: 24/410 atau 28/410
Volume produksi tinggi; konfigurasi 2–4 rongga umum; ketahanan kimia penting untuk toner berbasis alkohol dengan kandungan etanol di atas 50%.
Botol Losion & Emulsi
Volume: 100–250 ml | Tinggi: 150–220 mm
Damar: PET atau PETG | Leher: pompa 24/410 atau 28/415
Leher dispenser pompa standar — spesifikasi torsi leher (torsi aplikasi dan pelepasan pompa) adalah parameter kualitas kritis yang membutuhkan kesesuaian dimensi leher ±0,05 mm.
Stoples Krim Berleher Lebar
Volume: 30–200 ml | Tinggi: 50–120 mm
Damar: PETG (lebih disukai) atau PET | Leher: Lebar 48–80 mm
Dinding tebal (2–4 mm) membutuhkan PETG untuk kejernihan. Leher lebar yang dibentuk dengan injeksi — keunggulan ISBM yang menentukan untuk stoples, karena IBM tidak dapat menghasilkan kejernihan PETG dan REHB dua langkah tidak dapat mengelola suhu preform PETG secara konsisten.
Alat Semprot Kabut & Wajah
Volume: 80–150 ml | Tinggi: 140–180 mm
Damar: PET atau PETG | Leher: Kabut halus 24/410
Kesesuaian leher penyemprot kabut halus adalah spesifikasi leher yang paling menuntut dalam kemasan kosmetik — biasanya ±0,04 mm pada diameter dalam — karena segel tabung celup penyemprot bergantung pada kesesuaian yang tepat dengan diameter dalam leher.
Botol Premium Tinggi dan Ramping
Volume: 30–100 ml | Tinggi: 180–250 mm
Damar: PETG | Leher: 15–22 mm
Ciri khas K-Beauty ultra-premium — botol yang memanjang, ramping, dan proporsional secara arsitektural. Membutuhkan mesin ISBM dengan langkah cetakan atas 460 mm untuk mengakomodasi ketinggian di atas 200 mm. Format ini secara eksklusif dapat diproduksi pada mesin kelas menengah seperti HGY150-V3.
Pemilihan Mesin untuk ISBM Kosmetik — HGY50-V3 vs HGY150-V3
Untuk sebagian besar program ISBM kosmetik Korea, keputusan pemilihan mesin bergantung pada dua pertanyaan: berapa tinggi botol tertinggi dalam program tersebut, dan berapa berat preform terberat? Kedua parameter ini — tinggi botol maksimum dan berat shot maksimum — adalah batasan mekanis yang menentukan platform mesin mana yang tepat.

Bagi sebagian besar produsen kosmetik Korea yang memproduksi toner, lotion, mist sprayer, dan botol serum hingga tinggi 200 mm, platform HGY50-V3 atau HGY50-V3-EV mencakup seluruh rangkaian produk dengan fleksibilitas 1–6 rongga. Operasi yang memproduksi botol ultra-premium tinggi dan ramping (180–250 mm), botol PETG berleher lebar berukuran besar, atau wadah mewah Tritan berat di mana berat preform melebihi 188 g membutuhkan platform lain. HGY150-V3Kapasitas injeksi 315 g dan langkah cetakan atas 460 mm.
Desain Cetakan untuk Wadah Kosmetik
Permukaan Rongga yang Sangat Mengkilap — Kelas A untuk Tampilan Kosmetik Premium
Rongga botol kosmetik premium dipoles hingga mencapai tingkat polesan cermin Grade A — Ra di bawah 0,05 µm — di seluruh badan dan bahu botol. Tingkat polesan ini dicapai melalui urutan pemolesan tangan bertahap: penggerindaan kasar dengan abrasif #320, melalui kertas #600, #1200, #2000, dan penyelesaian dengan pasta intan pada kain felt. Urutan pemolesan harus mengikuti kontur rongga dengan tepat — setiap bekas putaran atau goresan searah pada pola pemolesan akan berpindah ke permukaan botol dan menjadi terlihat pada PETG atau PET di bawah pencahayaan langsung.
Bahan cetakan untuk rongga kosmetik Kelas A biasanya adalah S136 atau baja perkakas tahan karat yang setara, dikeraskan hingga HRC 50–54. Baja tahan karat dipilih daripada baja perkakas konvensional karena mencegah noda karat yang terbentuk di blok rongga berpendingin air di lingkungan pabrik Korea yang lembap — kontaminasi karat dari permukaan rongga dapat berpindah ke permukaan botol PETG dan sangat sulit dideteksi hingga botol mencapai pemeriksaan penerimaan merek.
Peralatan Penyelesaian Leher untuk Pemasangan Pompa dan Penyemprot
Sistem peng dispensing kosmetik — pompa, mekanisme tanpa udara, penyemprot kabut halus — adalah rakitan presisi yang diproduksi dengan toleransi ketat yang mengasumsikan toleransi yang sesuai pada leher botol. Dimensi leher yang kritis untuk pemasangan pompa adalah diameter luar ulir eksternal (mengontrol keterlibatan ulir penutup pompa), diameter dalam leher (mengontrol segel tabung celup dan pemasangan pompa internal), dan tinggi leher dari tepi penyangga ke atas (mengontrol ruang kosong dan kedalaman pompa). Masing-masing dimensi ini harus dijaga pada ±0,05–0,08 mm di seluruh batch produksi untuk pemasangan dispenser yang konsisten pada mesin penutup jalur pengisian.
Korea Ever-Power desain cetakan botol kosmetik Proses ini mencakup verifikasi kesesuaian hasil akhir leher dengan gambar antarmuka pabrikan dispenser yang ditentukan sebelum baja digunakan. Jika spesifikasi dispenser memerlukan dimensi yang lebih ketat dari ±0,05 mm (beberapa mekanisme airless spesifikasi tinggi memerlukan ±0,03 mm pada ID leher), sisipan ulir leher dikerjakan dari tembaga berilium daripada baja yang dikeraskan — memanfaatkan kemampuan pengerjaan BeCu yang unggul pada tingkat toleransi yang sangat tinggi, dan keunggulan konduktivitas termalnya untuk pendinginan leher yang cepat.
Jumlah Gigi Berlubang untuk Volume Produksi Kosmetik
Jadwal produksi kosmetik biasanya multi-SKU dan musiman — sebuah merek yang meluncurkan koleksi baru mungkin memproduksi 30.000–80.000 unit dari setiap SKU baru untuk kuartal peluncuran, kemudian menyesuaikan volume berdasarkan penjualan ritel. Profil volume ini biasanya lebih menyukai konfigurasi 1–2 rongga untuk format premium (serum, jar mewah), di mana kuantitas per batch yang lebih rendah membuat biaya perkakas multi-rongga menjadi tidak ekonomis, dan konfigurasi 2–4 rongga untuk format standar bervolume lebih tinggi (toner, lotion pump). Fleksibilitas 1–6 rongga dalam satu platform mesin pada rangkaian Korea Ever-Power HGY50 memungkinkan produsen kosmetik untuk mencocokkan jumlah rongga dengan persyaratan volume di seluruh rangkaian produk tanpa perlu membeli mesin tambahan.
Pertimbangan Ruang Bersih dan GMP
Produsen kosmetik Korea yang memproduksi kosmetik kelas farmasi (kosmeseutikal), produk perawatan kulit yang diklasifikasikan sebagai OTC, dan produk perawatan mata di bawah naungan Badan Pengawas Obat dan Makanan Korea (MFDS). GMP Pedoman tersebut mengharuskan produksi kemasan mereka dilakukan di lingkungan yang terkontrol. Untuk pencetakan tiup (blow moulding), hal ini memiliki implikasi khusus:
● Persyaratan Ruang Bersih ISBM untuk GMP Kosmetik Korea
Tidak ada oli hidrolik: Kabut oli hidrolik dari mesin cetak tiup konvensional tidak sesuai dengan klasifikasi ruang bersih. Partikel oli menempel pada permukaan botol dan tidak terdeteksi oleh inspeksi visual standar. Instalasi ruang bersih GMP memerlukan penggerak mesin bebas oli.
Udara bertekanan yang disaring HEPA: Udara bertekanan tinggi yang ditiup harus melewati filter koalesensi dan filter pasca-HEPA sebelum masuk ke katup tiup. Setiap kontaminasi minyak atau partikel dalam udara tiup akan mengendap di bagian dalam botol — permukaan yang bersentuhan langsung dengan formula kosmetik.
Desain mesin tertutup: Mesin tersebut harus dirancang dengan area kerja tertutup yang mencegah debu dan partikel udara menempel pada preform atau botol jadi selama siklus peniupan.
Dokumentasi ketertelusuran: Setiap batch produksi harus dikaitkan dengan nomor lot material, catatan parameter mesin, dan catatan kualifikasi operator untuk keperluan dokumentasi GMP.
Sepenuhnya bertenaga listrik HGY50-V3-EV Mesin Korea Ever-Power secara khusus cocok untuk instalasi GMP kosmetik dan ruang bersih. Sistem penggerak servo-elektriknya sepenuhnya menghilangkan oli hidrolik — tanpa tangki oli, tanpa saluran hidrolik, tanpa kabut oli — sehingga secara inheren kompatibel dengan persyaratan lingkungan ruang bersih dari pedoman GMP kosmetik Korea. Mesin ini juga memberikan tekanan injeksi yang lebih tinggi (210 MPa vs 160 MPa pada V3 hidrolik) dan pengulangan berat tembakan ±0,1 g — secara langsung mendukung konsistensi antar botol yang diperlukan untuk dokumentasi GMP spesifikasi wadah.
Studi Kasus Produksi — Lini Botol Serum Premium K-Beauty
Studi kasus berikut ini merupakan konfigurasi produksi representatif berdasarkan instalasi ISBM kosmetik Ever-Power Korea yang umum. Detail pelanggan spesifik tidak diungkapkan; konfigurasi, pengaturan mesin, dan hasil kualitas mencerminkan parameter program produksi yang sebenarnya.
◆ Poin Penting
Untuk manufaktur botol PET kosmetikISBM bukan sekadar pilihan proses alternatif — ini adalah satu-satunya proses yang secara struktural menghilangkan goresan pada preform, mencapai kejernihan PETG yang konsisten di bawah kekeruhan 0,5%, dan memberikan presisi leher ±0,05 mm yang dibutuhkan oleh dispenser pompa dan penyemprot premium. Pilihan mesin — HGY50 untuk format kosmetik standar hingga 200 mm, HGY150-V3 untuk format mewah tinggi-ramping dan preform berat, varian EV listrik penuh untuk lingkungan ruang bersih GMP — harus didorong oleh tinggi botol, berat preform, dan persyaratan lingkungan produksi, bukan hanya oleh harga mesin.
Kesimpulan
Ekspektasi kualitas industri kosmetik Korea termasuk standar pengemasan yang paling ketat di dunia, dan hal ini ada karena pasar K-Beauty menghargai merek yang secara konsisten memberikan pengalaman produk premium — dan menghukum merek yang tidak. Proses ISBM, dengan spesifikasi mesin yang tepat dan peralatan yang dirancang dengan benar, adalah platform tempat standar tersebut secara konsisten dipenuhi: kualitas permukaan tanpa goresan dari proses satu langkah tertutup, kejernihan PETG seperti kaca dari stasiun pengkondisian permukaan ganda, dan presisi leher siap pompa dari hasil akhir leher yang dibentuk dengan injeksi.
Korea Ever-Power Mesin ISBM 3 stasiun seri HGY Kami mencakup seluruh rangkaian format wadah kosmetik Korea — mulai dari botol serum premium 15 ml hingga wadah PETG berleher lebar 200 ml — dengan desain cetakan, tinjauan DFM, pembuatan prototipe 3D, dan dukungan komisioning yang termasuk dalam setiap proyek. Hubungi Korea Ever-Power dengan gambar botol dan spesifikasi dispenser Anda untuk menerima tinjauan kelayakan cetakan dan rekomendasi mesin dalam waktu tiga hari kerja.

Tentang artikel ini: Prepared by the Korea Ever-Power Technical Team and Mould Design Department. Production case study parameters reflect representative Korea Ever-Power ISBM installations for cosmetic customers in the Gyeonggi-do and Seoul metropolitan area. Specific customer identification is not disclosed. Haze values (ASTM D1003), wall thickness data, and neck conformance figures are from Korea Ever-Power production records and mould qualification documentation.
Bacaan terkait: What Is Injection Stretch Blow Moulding? — Technical Guide | ISBM Mould Design — Preform, Blow Cavity, and Core Pin Engineering | Biaxial Orientation in PET Bottles — Engineering Guide
Editor: Cxm


